


कस्टम हॉट स्टैम्पिंग डाइज़ क्या हैं और वे क्यों मायने रखते हैं
कल्पना करें कि आप एक लक्ज़री परफ्यूम बॉक्स उठा रहे हैं और अपनी उंगलियों को बिल्कुल कुरकुरा, धात्विक सोने के लोगो पर फिरा रहे हैं। वह फिनिश स्याही या पेंट से नहीं आई थी। यह सटीक गर्मी और दबाव के तहत पन्नी के खिलाफ दबाए गए एक कस्टम हॉट स्टैम्पिंग डाई से आया है। चाहे आप चमड़े की पत्रिकाओं की ब्रांडिंग कर रहे हों, खाद्य पैकेजिंग को सजा रहे हों, या शादी के निमंत्रणों को निजीकृत कर रहे हों, डाई वह उपकरण है जो जादू को दोहराने योग्य बनाता है, छाप के बाद छाप।
एक कस्टम हॉट स्टैम्पिंग डाई एक मशीनीकृत या रासायनिक रूप से नक़्क़ाशीदार धातु की प्लेट होती है, जो आपके सटीक डिज़ाइन के लिए तैयार की जाती है, जो धातु की पन्नी को स्थानांतरित करती है या नियंत्रित गर्मी और दबाव का उपयोग करके सब्सट्रेट पर उभरे हुए और धंसे हुए छाप बनाती है।
यह परिभाषा सीधी-सादी लगती है, लेकिन इसमें बहुत सारे निर्णय छुपे हुए हैं। उपयोग की गई धातु, नक़्क़ाशी विधि, आपकी कलाकृति में विवरण का स्तर, और वह सब्सट्रेट जिसे आप उन सभी आकृतियों को चिह्नित करने की योजना बना रहे हैं जिनकी आपको वास्तव में आवश्यकता है। शुरुआत से ही उन विकल्पों को चुनना ही बर्बाद सामग्री और निराशाजनक ट्रायल रन से तेज, सुसंगत परिणामों को अलग करता है।
कस्टम हॉट स्टैम्पिंग डाई क्या है?
इसके मूल में,एक हॉट स्टाम्प डाईएक सरल तंत्र के माध्यम से काम करता है. डाई को एक प्रेस में स्थापित किया जाता है और गर्म किया जाता है। गर्म स्टैम्प फ़ॉइल की एक पट्टी गर्म डाई फेस और उत्पाद की सतह के बीच बैठती है। जब प्रेस चालू होती है, तो गर्मी और दबाव का संयोजन फ़ॉइल पर चिपकने वाली परत को सक्रिय करता है, केवल उभरे हुए डिज़ाइन क्षेत्र को सब्सट्रेट पर स्थानांतरित करता है। डाई के उभरे हुए हिस्से कभी भी पन्नी से संपर्क नहीं करते हैं, इसलिए स्थानांतरित छवि साफ और सटीक आती है।
कस्टम स्टैम्पिंग डाइज़ स्टॉक प्रकार के सेट से भिन्न होती हैं क्योंकि वे आपकी विशिष्ट कलाकृति के आसपास बनाई जाती हैं, चाहे वह कंपनी का लोगो हो, सजावटी बॉर्डर हो, या जटिल अक्षर हों। इसका मतलब है कि डाई के आयाम, खोदने की गहराई और सामग्री सभी शेल्फ से खींचे जाने के बजाय आपके अनुप्रयोग के अनुरूप हैं। परिणाम ब्रांडिंग स्थिरता है जिसे आप सामान्य टूलींग से प्राप्त नहीं कर सकते हैं।
अधिकांश डाई तांबे, पीतल या मैग्नीशियम से बने होते हैं, हालांकि स्टील और एल्युमीनियम विशेष भूमिका निभाते हैं। प्रत्येक सामग्री स्थायित्व, गर्मी हस्तांतरण, विवरण रिज़ॉल्यूशन और लागत में व्यापार में छूट लाती है। एक अच्छी तरह से निर्मित तांबे या पीतल की डाई सहन कर सकती हैदस लाख से अधिक इंप्रेशनउचित देखभाल के साथ, अनुकूलन को व्यय के बजाय निवेश बनाएं।
जो कस्टम हॉट स्टैम्पिंग का उपयोग करता है वह मर जाता है
जब आप हॉट स्टैम्पिंग के बारे में सोचते हैं तो आप एक फैक्ट्री के फर्श की कल्पना कर सकते हैं, लेकिन दर्शक उससे कहीं अधिक व्यापक हैं। तीन अलग-अलग समूह इन मृत्युओं पर भरोसा करते हैं, और प्रत्येक तालिका में अलग-अलग प्राथमिकताएँ लाते हैं:
- शौकीन और शिल्पकार- मैनुअल या बेंचटॉप प्रेस के साथ काम करते समय, उन्हें आम तौर पर कम समय के लिए किफायती डाई की आवश्यकता होती है। हैंड प्रेस पर फ़ॉइल स्टैम्प के साथ जोड़ा गया मैग्नीशियम डाई अक्सर चमड़े के सामान, ग्रीटिंग कार्ड या हस्तनिर्मित पुस्तकों को निजीकृत करने के लिए पर्याप्त होता है।
- लघु व्यवसाय स्टेशनरी और चमड़ा सामान निर्माता- वॉल्यूम मध्यम है, लेकिन ब्रांड स्थिरता मायने रखती है। इन खरीदारों को ऐसे डाइज़ की ज़रूरत होती है जो सैकड़ों या हज़ारों इंप्रेशन को ख़राब किए बिना बारीक विवरण रखता हो। तांबा यहां एक आम पसंद है क्योंकि यह दीर्घायु के साथ लागत को संतुलित करता है।
- हल्का {{0}औद्योगिक पैकेजिंग संचालन- गति, दोहराव और टिकाऊपन निर्णयों को संचालित करते हैं। पीतल या स्टील का डाई हैंडल उच्च मात्रा में कार्टन बोर्ड, लेबल और प्लास्टिक जैसे सब्सट्रेट्स पर चलता है, जहां डाई को छवि क्षति के बिना शिफ्ट के बाद शिफ्ट करना चाहिए।
इन खंडों में आपकी स्थिति सीधे तौर पर प्रभावित करती है कि आपके प्रोजेक्ट के लिए कौन सी सामग्री, निर्माण विधि और आपूर्तिकर्ता मायने रखता है। मैग्नीशियम डाई पर कुछ सौ डॉलर खर्च करने वाले एक शिल्पकार की चिंताएं लाखों चक्रों के लिए पीतल टूलींग में निवेश करने वाले पैकेजिंग प्रबंधक की तुलना में बहुत अलग होती हैं।
यह समझना कि आप कहां फिट बैठते हैं, पहला कदम है। अगला महत्वपूर्ण निर्णय सही डाई सामग्री का चयन करना है, क्योंकि वह एकल विकल्प विवरण तीक्ष्णता से लेकर दीर्घकालिक लागत प्रति इंप्रेशन तक सब कुछ प्रभावित करता है।
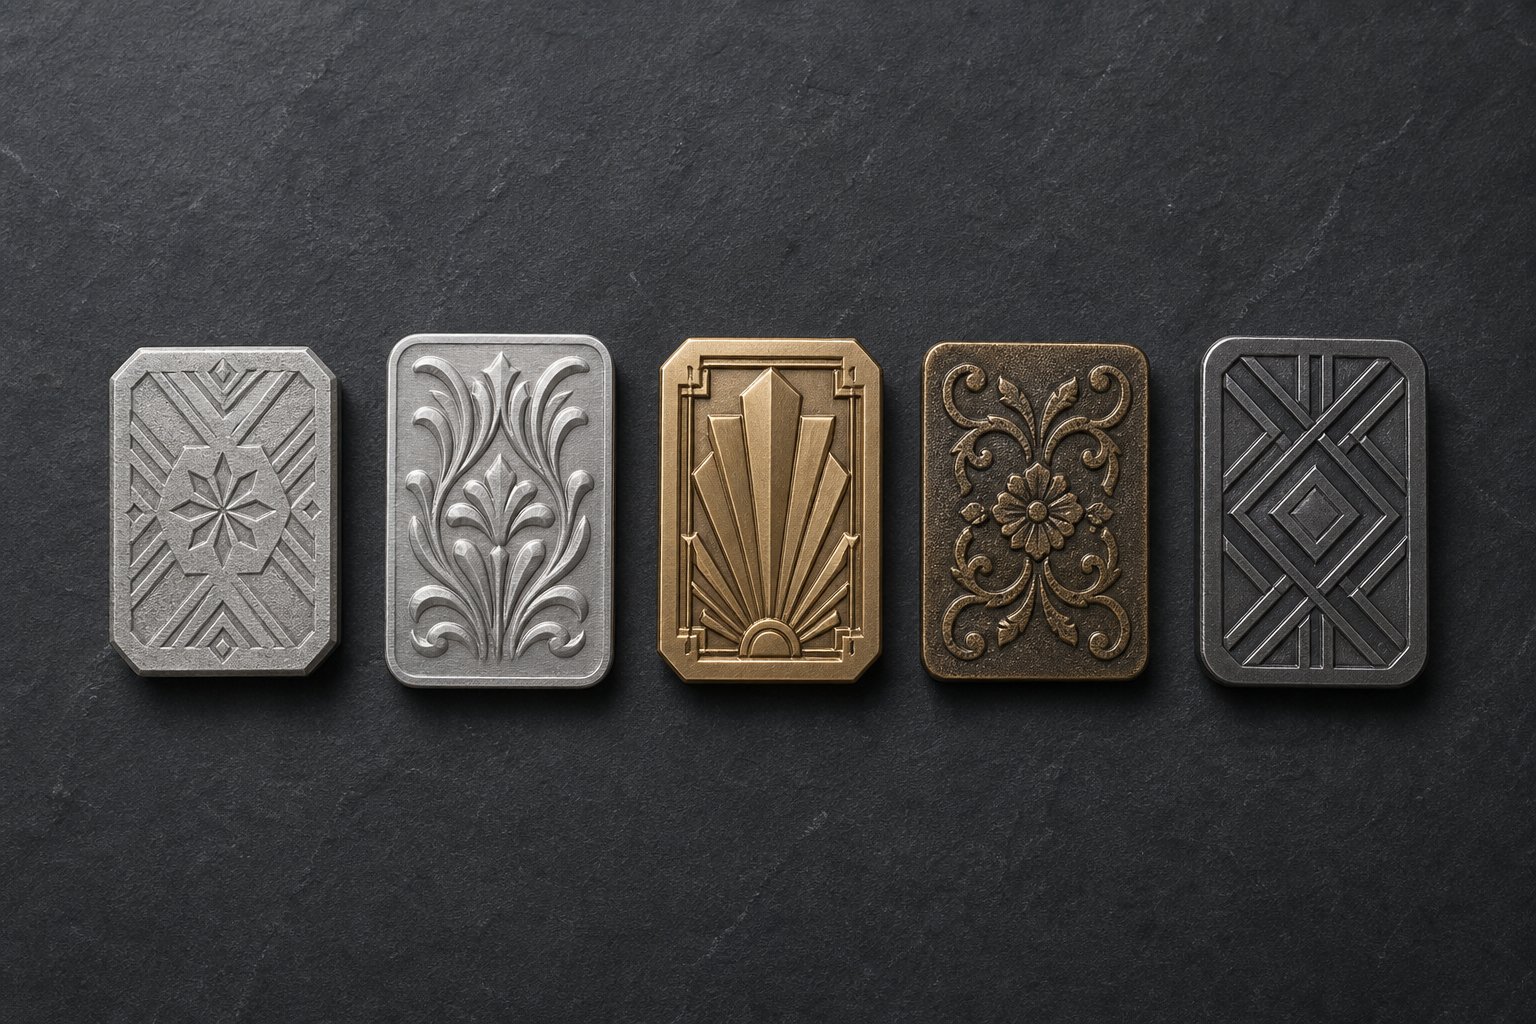
मैग्नीशियम से स्टील तक डाई सामग्री की तुलना
डाई सामग्री किसी उद्धरण पर केवल एक पंक्ति वस्तु नहीं है। यह निर्धारित करता है कि गुणवत्ता खराब होने से पहले आपको कितने इंप्रेशन मिलेंगे, आपकी कलाकृति कितनी बढ़िया हो सकती है, और डाई प्रत्येक सब्सट्रेट में कितनी गर्मी स्थानांतरित करती है। गलत धातु चुनने का अर्थ है या तो टिकाऊपन पर अत्यधिक खर्च करना जिसकी आपको आवश्यकता नहीं है या अपने डाई को बीच में ही खराब होते देखना। यहां बताया गया है कि प्रत्येक विकल्प वास्तव में क्या प्रदान करता है।
मैग्नीशियम छोटे रन और बारीक विवरण के लिए मर जाता है
जब बजट दीर्घायु से अधिक मायने रखता है, तो मैग्नीशियम का सहारा लिया जाता है। यह सबसे सस्ती डाई सामग्री है और साफ-सुथरी नक्काशी करती है, जिसका मतलब है कि बारीक {{2}पंक्ति कलाकृति और छोटे पाठ को अच्छी तरह से पुन: पेश किया जाता है। मैग्नीशियम गर्मी को प्रभावी ढंग से स्थानांतरित करता है और कई मोटाई में आता है, जो इसे गर्म मुद्रांकन, एम्बॉसिंग, डिबॉसिंग और यहां तक कि लेटरप्रेस कार्य के लिए अनुकूल बनाता है।
व्यापार-बंद? मैग्नीशियम अपेक्षाकृत नरम धातु है। यह थोड़े समय के अंतराल के दौरान स्पष्ट रूप से गड्ढे या खरोंच नहीं करता है, लेकिन इसे उच्च मात्रा वाले क्षेत्र में धकेलता है और आप तांबे या पीतल की तुलना में छवि में तेजी से गिरावट देखेंगे। मैग्नीशियम को कुछ हज़ार इंप्रेशन से कम की परियोजनाओं, नए डिज़ाइनों के प्रोटोटाइप, या एक ऑफ कस्टम स्टैम्पिंग डाइज़ के लिए सही उपकरण के रूप में सोचें, जहां प्लेट को बदलना कठोर धातुओं में निवेश करने की तुलना में सस्ता है।
हाल के उत्पादन सुधारों ने मैग्नीशियम की सीमा का विस्तार किया है, जिससे यह सबसे जटिल बहु-स्तरीय डिज़ाइन या अत्यधिक-अवधि अवधि को छोड़कर लगभग सभी अनुप्रयोगों के लिए उपयुक्त हो गया है। एक कस्टम मोल्डेड एम्बॉसिंग काउंटर के साथ जोड़ा गया, एक मैग्नीशियम डाई अभी भी डाई चेहरे को समय से पहले खराब होने से बचाते हुए तेज छाप दे सकता है।
मध्यम से उच्च मात्रा के लिए तांबा और पीतल मर जाता है
यदि आपकी दौड़ की लंबाई हजारों में पहुंच जाती है या आपको रेजर की आवश्यकता होती है, जो छाप के बाद छाप बनाए रखता है, तो तांबा और पीतल बातचीत में शामिल हो जाते हैं।
तांबे की मोहर लगाने वाली डाईफोटोयुक्त है और गर्मी को पुनः प्राप्त करने में उत्कृष्टता प्राप्त करता है, जो लंबे प्रेस रन में लगातार फ़ॉइल स्थानांतरण का अनुवाद करता है। तांबे की असाधारण कठोरता का मतलब है कि यह मैग्नीशियम की तुलना में कहीं बेहतर तरीके से गड्ढों और छिलने का प्रतिरोध करता है। यह लेपित कागज से लेकर प्लास्टिक तक विभिन्न प्रकार के सब्सट्रेट्स को संभालता है, और कस्टम मेटल स्टैम्पिंग डाइज़ के लिए एक मजबूत विकल्प है जहां विस्तार और स्थायित्व एक साथ मौजूद होना चाहिए। यूनिवर्सल एनग्रेविंग के अनुसार, ठीक से बनाए रखा गया तांबे का डाई दस लाख से अधिक छापों तक चल सकता है।
पीतल चीज़ों को एक कदम आगे ले जाता है। उत्कृष्ट कार्यशीलता, मजबूती और गर्मी बनाए रखने के लिए जाना जाने वाला पीतल को सबसे कड़ी सहनशीलता के साथ उकेरा जा सकता है। यह बहु-स्तरीय संयोजन डाइज़ के लिए पसंदीदा सामग्री है जो एक ही पास में फ़ॉइल स्टैम्प और एम्बॉसिंग करती है। ब्रास डाई को अक्सर प्रीमियम पैकेजिंग के लिए चुना जाता है जहां यथार्थवादी गहराई, जटिल बनावट और लंबी अवधि की स्थिरता उच्च अग्रिम लागत को उचित ठहराती है। तांबे की तरह, दस लाख से अधिक इंप्रेशन के लिए रेट किए गए पीतल के डाई प्रतिष्ठित निर्माताओं से मानक हैं।
ऐसा लगता है जैसे तांबा और पीतल ओवरलैप हो गए हों? वे ऐसा करते हैं, लेकिन यहां एक उपयोगी नियम है। जब आपको थोड़ी कम कीमत पर फ्लैट स्टैम्पिंग अनुप्रयोगों पर बारीक विवरण की आवश्यकता हो तो तांबा चुनें। जब काम के लिए उत्कीर्ण गहराई प्रभाव, बहु-स्तरीय टूलींग, या पूर्णतया सबसे लंबे समय तक सेवा जीवन की आवश्यकता हो तो पीतल चुनें।
विशिष्ट अनुप्रयोगों के लिए स्टील और एल्युमीनियम डाइज़
स्टील स्थायित्व के अंतिम छोर पर है। अपघर्षक सबस्ट्रेट्स पर लाखों इंप्रेशन चलाने वाले ऑपरेशनों के लिए, स्टील डाई घिसाव का प्रतिरोध करती है जो अंततः पीतल से भी समझौता कर लेगी। लागत और लीड समय काफी अधिक है, इसलिए स्टील तभी समझ में आता है जब वॉल्यूम और सब्सट्रेट की मांग निवेश को उचित ठहराती है।
एल्युमीनियम स्टैम्पिंग डाई विपरीत स्थान पर कब्जा कर लेते हैं। हल्का और कम महंगा, एल्युमीनियम कम तापमान वाले परिदृश्यों या अनुप्रयोगों में काम करता है जहां डाई का वजन एक बाधा है, जैसे कि कुछ रोटरी सेटअप या पोर्टेबल प्रेस। एल्युमीनियम तांबे या पीतल की तरह आक्रामक रूप से गर्मी बरकरार नहीं रखता है, जो पतले प्लास्टिक जैसे गर्मी के प्रति संवेदनशील सब्सट्रेट्स पर फायदेमंद हो सकता है। हालाँकि, इसकी कोमलता कठोर धातुओं की तुलना में विस्तार रिज़ॉल्यूशन और जीवनकाल दोनों को सीमित करती है।
| सामग्री | आदर्श उत्पादन मात्रा | विस्तार क्षमता | सापेक्ष लागत | सब्सट्रेट उपयुक्तता |
|---|---|---|---|---|
| मैगनीशियम | लघु रन (5,000 से कम) | बढ़िया पंक्ति का काम, छोटा पाठ | निम्नतम | कागज, कार्ड स्टॉक, चमड़ा, कुछ प्लास्टिक |
| ताँबा | मध्यम से उच्च (5,000 - 1,000,000+) | उत्कृष्ट बारीक विवरण, गड्ढों को रोकता है | मध्यम | कागज, कार्टन, लेबल, प्लास्टिक, विनाइल |
| पीतल | ऊँचे से बहुत ऊँचे (50,000 - 1,000,000+) | बेहतर उत्कीर्ण गहराई, बहु-स्तरीय डिज़ाइन | उच्च | प्रीमियम पैकेजिंग, कार्टन, लेबल, चमड़ा |
| इस्पात | अत्यधिक मात्रा (लाखों) | अच्छा, मशीनिंग विधि द्वारा सीमित | उच्चतम | अपघर्षक सबस्ट्रेट्स, औद्योगिक पैकेजिंग |
| अल्युमीनियम | कम समय तक चलने वाला, कम तापमान वाला अनुप्रयोग | मध्यम, कोमलता से सीमित | निम्न से मध्यम | पतली प्लास्टिक, ऊष्मा{{0}संवेदनशील फिल्में |
उस तालिका की प्रत्येक पंक्ति लागत, दीर्घायु और क्षमता के बीच वास्तविक व्यापार को दर्शाती है। पचास चमड़े के बुकमार्क चलाने वाले शिल्पकार को पीतल की आवश्यकता नहीं है। प्रति तिमाही पांच लाख बक्सों पर मुहर लगाने वाला सौंदर्य प्रसाधन ब्रांड मैग्नीशियम नहीं चाहता है। सामग्री को अपनी वास्तविक उत्पादन वास्तविकता से मिलाएं, और पासा तुरंत अपना भुगतान कर देता है।
सामग्री का चुनाव आपकी लागत और जीवनकाल को तय करता है, लेकिन यह पूरी कहानी नहीं बताता है। डाई का भौतिक रूप, चाहे वह सपाट, बेलनाकार, या बहुस्तरीय हो, यह निर्धारित करता है कि यह आपके प्रेस के साथ कैसे एकीकृत होता है और आप एक ही पास में कौन से परिष्करण प्रभाव प्राप्त कर सकते हैं।
हॉट स्टैम्पिंग डाइज़ के प्रकार और प्रत्येक का उपयोग कब करें
एक तांबे की डाई और एक पीतल की डाई दोनों आश्चर्यजनक फ़ॉइल छाप उत्पन्न कर सकती हैं, लेकिन उन्हें गलत प्रारूप में माउंट करें और आपकी उत्पादन लाइन रुक जाएगी। डाई सामग्री दीर्घायु निर्धारित करती है। डाई प्रकार यह निर्धारित करता है कि उपकरण आपके प्रेस, आपकी सब्सट्रेट फ़ीड विधि और परिष्करण प्रभावों के साथ भौतिक रूप से कैसे इंटरैक्ट करता है जिसे आप एक ही चक्र में प्राप्त कर सकते हैं। तीन प्राथमिक हॉट स्टैम्प प्रकार लगभग हर एप्लिकेशन को कवर करते हैं, हाथ से संचालित लेटरप्रेस कार्य से लेकर उच्च गति पैकेजिंग लाइनों तक।
मानक प्रेस अनुप्रयोगों के लिए फ़्लैट डाइज़
फ़्लैट डाइज़ सबसे सामान्य कॉन्फ़िगरेशन हैं, और अच्छे कारण के लिए भी। एक आयताकार धातु की प्लेट का चित्र बनाएं, जिसे आपके डिज़ाइन के साथ उकेरा या उकेरा गया है, जो सीधे गर्म प्लेट पर लगाई गई है। प्रेस लंबवत रूप से बंद हो जाती है, डाई फ़ॉइल और सब्सट्रेट से संपर्क करती है, और इंप्रेशन एक साफ स्ट्रोक में स्थानांतरित हो जाता है।
यह हॉट स्टैम्पिंग टूल प्रारूप शीट {{0}फेड प्रेस, क्लैमशेल प्रेस और मैनुअल हैंड प्रेस के लिए समान रूप से उपयुक्त है। यदि आप कागज की अलग-अलग शीट, कार्ड स्टॉक पैनल, बुक कवर, या चमड़े के टुकड़े पर मोहर लगा रहे हैं जिन्हें आप एक समय में लोड करते हैं, तो एक फ्लैट डाई लगभग निश्चित रूप से आपका शुरुआती बिंदु है। निर्माण सीधा है: डाई प्लेट को प्लेटन पर एक चेज़ या चुंबकीय आधार पर सुरक्षित किया जाता है, और पंजीकरण गाइड आपके पूरे रन में लगातार प्लेसमेंट के लिए प्रत्येक सब्सट्रेट को एक ही स्थान पर रखता है।
फ़्लैट डाइज़ संकीर्ण वेब फ़्लैटबेड स्टेशनों के भीतर भी काम करते हैं, जहाँ डाइज़ के नीचे दबने पर सामग्री का एक सतत वेब क्षण भर के लिए रुक जाता है। यह हाइब्रिड दृष्टिकोण आपको शुद्ध शीट से थोड़े अधिक थ्रूपुट के साथ फ्लैट टूलींग की सटीकता प्रदान करता है। अधिकांश छोटे व्यवसाय और मध्यम आकार के संचालन के लिए, फ्लैट फ़ॉइल स्टैम्पिंग डाई विशेष प्रेस उपकरण की आवश्यकता के बिना सरल एकल रंग लोगो से लेकर विस्तृत मल्टी लाइन टेक्स्ट तक सब कुछ संभालती है।
सतत उत्पादन के लिए रोलर डाइज़ और रोटरी एम्बॉसिंग
जब आपका सब्सट्रेट अलग-अलग शीट के बजाय एक सतत वेब के रूप में चलता है, तो फ्लैट डाई एक बाधा बन जाती है। प्रत्येक इंप्रेशन के लिए वेब को रुकने, डाई को दबाने और वेब को फिर से आगे बढ़ने की आवश्यकता होती है। रोटरी डाइज़ उस ठहराव को पूरी तरह ख़त्म कर देती है।
रोलर डाई एक बेलनाकार उपकरण है, या तो एक ठोस उत्कीर्ण सिलेंडर या एक लचीली डाई प्लेट जो एक खराद के चारों ओर लपेटी जाती है। जैसे ही वेब प्रेस के माध्यम से फ़ीड करता है, सिलेंडर सामग्री की गति के साथ सिंक में घूमता है, लगातार गर्मी और दबाव लागू करता है। इसमें कोई आरंभ - रोक चक्र नहीं है, जिसका अर्थ है प्रति घंटे नाटकीय रूप से उच्च आउटपुट। लेबल, लचीली फिल्म, या कार्टन रैप्स पर बड़े पैमाने पर मुहर लगाने वाली पैकेजिंग लाइनें लगभग विशेष रूप से इस प्रारूप पर निर्भर करती हैं।
रोटरी एम्बॉसिंग निरंतर प्रक्रिया में आयामी राहत जोड़कर अवधारणा को आगे ले जाती है। केवल फ़ॉइल को स्थानांतरित करने के बजाय, बेलनाकार डाई सब्सट्रेट में बनावट या उभरे हुए पैटर्न को दबाती है क्योंकि यह गुजरती है। यह उच्च मात्रा वाले सौंदर्य प्रसाधन पैकेजिंग, पेय लेबल और उपहार रैप पर आम है जहां स्पर्श प्रभाव लाइन को धीमा किए बिना कथित मूल्य जोड़ते हैं।
रोटरी टूलींग के साथ समझौता लागत और जटिलता है। बेलनाकार डाइज़ के लिए आपके डिज़ाइन की दोहराई गई लंबाई से मेल खाने वाले सटीक व्यास की गणना की आवश्यकता होती है, और वे फ्लैट प्लेटों की तुलना में सख्त विनिर्माण सहनशीलता की मांग करते हैं। आपको रोटरी स्टेशनों से सुसज्जित प्रेस की भी आवश्यकता होगी। हालाँकि, हजारों या लाखों की संख्या में रन के लिए, प्रति यूनिट लागत लाभ महत्वपूर्ण है।
संयोजन और बहु-स्तर मर जाता है
क्या होगा यदि आप एक धात्विक फ़ॉइल फ़िनिश और एक गढ़ी हुई, त्रि-आयामी उभरा हुआ प्रभाव दोनों चाहते हैं, लेकिन आप सब्सट्रेट को दो अलग-अलग पासों से नहीं चलाना चाहते हैं? कॉम्बिनेशन डाई फ़ॉइल ट्रांसफर और एम्बॉसिंग रिलीफ को एक ही टूल में एकीकृत करके उस समस्या को हल करता है।
ये बहु-स्तरीय डाई आमतौर पर पीतल से उकेरी जाती हैं, जो एक प्लेट में कई गहराई के स्तर को काटने के लिए आवश्यक व्यावहारिकता प्रदान करती हैं। डाई ट्रांसफर फ़ॉइल के उच्चतम बिंदु, जबकि गहरे मूर्तिकला वाले क्षेत्र सब्सट्रेट को काउंटर डाई के नीचे दबाते हैं, जिससे उभरी हुई या धँसी हुई स्थलाकृति बनती है। परिणाम एक तैयार टुकड़ा है जो धात्विक चमक के साथ प्रकाश पकड़ता है और आयामी बनावट के साथ स्पर्श को आमंत्रित करता है, सभी एक प्रेस चक्र में उत्पादित होते हैं।
संयोजन टूलींग सेटअप समय को कम करता है, अलग-अलग फ़ॉइल और एम्बॉस पास के बीच पंजीकरण समस्याओं को समाप्त करता है, और मध्यम से उच्च मात्रा में चलने पर प्रति टुकड़ा उत्पादन लागत में कटौती करता है। प्रारंभिक डाई निवेश एक मानक फ्लैट प्लेट से अधिक है, लेकिन डाउनस्ट्रीम बचत और गुणवत्ता लाभ आमतौर पर प्रीमियम ब्रांडिंग अनुप्रयोगों के लिए इसे उचित ठहराते हैं।
निश्चित नहीं है कि कौन सा प्रकार आपके प्रोजेक्ट में फिट बैठता है? यहां एक त्वरित निर्णय रूपरेखा है:
- एक सपाट पासा चुनेंजब आप अलग-अलग शीट या टुकड़े खिलाते हैं, तो हैंड प्रेस या शीट {{0}फेड मशीन पर चलाते हैं, और मध्यम मात्रा के लिए सीधे फ़ॉइल ट्रांसफर या सिंगल लेवल एम्बॉसिंग डाई की आवश्यकता होती है।
- एक रोलर डाई चुनेंजब आपका सब्सट्रेट वेब से फीड किया जाता है, तो आपकी उत्पादन गति निरंतर संचालन की मांग करती है, और आपके डिज़ाइन में रोटरी टूलींग के लिए उपयुक्त एक निश्चित दोहराव लंबाई होती है।
- एक संयोजन पासा चुनेंजब आपके तैयार उत्पाद को फ़ॉइल और आयामी राहत दोनों की आवश्यकता होती है, तो आप दूसरे पास को खत्म करना चाहते हैं, और आपकी मात्रा बहु-स्तरीय उत्कीर्णन की उच्च टूलींग लागत को उचित ठहराती है।
अपनी प्रेस अनुकूलता और उत्पादन गति सीमा में सही डाई प्रकार के ताले का चयन करना। लेकिन यदि आपकी आर्टवर्क फ़ाइल चयनित निर्माण विधि के लिए सही ढंग से तैयार नहीं की गई है, तो यहां तक कि सही डाई प्रारूप भी खराब प्रदर्शन करेगा। आपकी स्क्रीन पर एक डिज़ाइन फ़ाइल से आपके हाथों में एक तैयार डाई तक के पथ में विशिष्ट फ़ाइल आवश्यकताएं, मशीनिंग निर्णय और प्रूफ़िंग चरण शामिल होते हैं जो अपने स्वयं के सावधानीपूर्वक चलने के लायक होते हैं।
कस्टम डाई डिज़ाइन-से-उत्पादन वर्कफ़्लो
आपकी कलाकृति स्क्रीन पर बहुत अच्छी लगती है. लेकिन एक डिजिटल फ़ाइल और एक तैयार हॉट स्टैम्प टूलींग टुकड़े को निर्णयों की एक श्रृंखला द्वारा अलग किया जाता है जो सीधे गुणवत्ता, लागत और लीड समय को प्रभावित करते हैं। अधिकांश आपूर्तिकर्ता इस जानकारी को कई पृष्ठों में विभाजित कर देते हैं या आपके ऑर्डर देने के बाद इसे ईमेल एक्सचेंजों में छिपा देते हैं। यहां पूरा अनुक्रम एक ही स्थान पर है ताकि आप प्रतिबद्ध होने से पहले ठीक से जान सकें कि क्या अपेक्षा करनी है।
कलाकृति की तैयारी और फ़ाइल आवश्यकताएँ
प्रत्येक कस्टम पासा वेक्टर कलाकृति से शुरू होता है। रेखांकित फ़ॉन्ट के साथ एआई, ईपीएस, या उच्च रिज़ॉल्यूशन पीडीएफ जैसे प्रारूप डाई मेकर को काम करने के लिए स्वच्छ, स्केलेबल ज्यामिति प्रदान करते हैं। रेखापुंज छवियाँ, स्क्रीनशॉट, या कम -रिज़ॉल्यूशन वाले JPEG इसे नहीं काटेंगे क्योंकि निर्माण प्रक्रिया के लिए पिक्सेल ग्रिड के बजाय गणितीय रूप से सटीक पथ की आवश्यकता होती है।
फ़ाइल प्रारूप से परे, आपके डिज़ाइन को स्टैम्पिंग की भौतिक वास्तविकताओं का सम्मान करने की आवश्यकता है।अनुभवी डाई निर्माता जोर देते हैंउस मूल वेक्टर कलाकृति में स्पष्ट रेखाओं और स्पष्ट रूप से परिभाषित वर्णों के साथ कम से कम 600 डीपीआई का रिज़ॉल्यूशन होना चाहिए। न्यूनतम पंक्ति भार मायने रखता है क्योंकि पतले स्ट्रोक और पात्रों के बीच तंग दूरी गर्म मुद्रांकन के तीव्र दबाव के तहत भर सकती है या कुचल सकती है। ए, ई, आर, बी और डी जैसे संलग्न काउंटर वाले अक्षर विशेष रूप से असुरक्षित होते हैं।
कलाकृति की जटिलता भी लागत को बढ़ाती है। सरल एकल-स्तर के लोगो के लिए कम गहराई और सरल टूलींग की आवश्यकता होती है। गढ़ी हुई राहत, अलग-अलग गहराई या बारीक हाफ़टोन स्क्रीन के साथ बहु-स्तरीय डिज़ाइन अधिक मशीनिंग समय और कड़ी सहनशीलता की मांग करते हैं, जिससे तैयार प्रिंटिंग डाई के लिए कीमत और उत्पादन समय दोनों बढ़ जाते हैं।
विनिर्माण के तरीके और लीड टाइम्स
तीन प्राथमिक विधियाँ आपकी स्वीकृत कलाकृति को भौतिक डाई में बदल देती हैं, और प्रत्येक जोड़ी विशिष्ट सामग्रियों और विवरण आवश्यकताओं के साथ सर्वोत्तम होती है:
- रासायनिक नक़्क़ाशी (फोटो-नक़्क़ाशी)- एक एसिड आधारित प्रक्रिया जो आपके डिज़ाइन के आसपास की धातु को हटा देती है, जिससे उभरी हुई राहत मिलती है। यह सबसे अधिक लागत वाली प्रभावी विधि है और एकल स्तर की कलाकृति के साथ मैग्नीशियम और कॉपर डाई के लिए अच्छी तरह से काम करती है। यह बारीक विवरण को सफाई से संभालता है लेकिन प्रति पास एक राहत ऊंचाई तक सीमित है।
- सीएनसी मशीनिंग (उत्कीर्णन)- एक कंप्यूटर नियंत्रित कटर सीधे पीतल या स्टील में डिज़ाइन को तराशता है। सीएनसी उत्कीर्णन कई राहत स्तरों, ऊर्ध्वाधर साइडवॉल और जटिल आकृतियों को सक्षम बनाता है जिन्हें रासायनिक नक़्क़ाशी हासिल नहीं कर सकती है। यह मरने से लेकर मरने तक अत्यधिक दोहराए जाने योग्य परिणाम उत्पन्न करता है, जो इसे सटीक हॉट स्टैम्पिंग क्लिच उत्पादन और बहु-स्तरीय संयोजन टूलींग के लिए आदर्श बनाता है।
- लेजर उत्कीर्णन- छोटे डाई या मार्किंग अनुप्रयोगों पर बारीक विवरण के लिए सबसे उपयुक्त जहां उथली गहराई स्वीकार्य है। लेज़र सरल कलाकृति के लिए गति लाभ प्रदान करता है लेकिन मूर्तिकला एम्बॉसिंग डाईज़ के लिए सीएनसी की गहराई क्षमता से मेल नहीं खा सकता है।
लीड समय विधि और जटिलता के अनुसार अलग-अलग होता है। एक सीधी-सादी फ़ोटो -नक़्क़ाशीदार मैग्नीशियम डाई तीन से पांच व्यावसायिक दिनों के भीतर भेजी जा सकती है। कई राहत स्तरों के साथ एक सीएनसी उत्कीर्ण पीतल संयोजन डाई में निर्माता की कतार और प्रूफिंग आवश्यकताओं के आधार पर दो से तीन सप्ताह लग सकते हैं।
प्रूफिंग, अनुमोदन, और वितरण
प्रतिष्ठित आपूर्तिकर्ता यह पुष्टि किए बिना कोई पासा नहीं भेजते हैं कि यह आपकी अपेक्षाओं पर खरा उतरता है। प्रूफिंग चरण में आम तौर पर डाई लेआउट, आयाम और किसी भी राहत विनिर्देशों को दिखाने वाला एक डिजिटल प्रूफ शामिल होता है। जटिल या उच्च मूल्य वाले टूलींग के लिए, कुछ निर्माता नमूना सब्सट्रेट्स पर परीक्षण स्ट्राइक करते हैं ताकि आप पूर्ण उत्पादन को मंजूरी देने से पहले वास्तविक फ़ॉइल स्थानांतरण और इंप्रेशन गहराई का मूल्यांकन कर सकें।
यह आपकी आखिरी जांच चौकी है. प्रूफ़ चरण में रिक्ति समस्या या उलटे तत्व को पकड़ने में लगभग कुछ भी खर्च नहीं होता है। डाई के सख्त हो जाने और भेज दिए जाने के बाद इसे पकड़ने का मतलब है फिर से शुरुआत करना।
शुरू से अंत तक पूरा क्रम यहां दिया गया है:
- नोट की गई सभी डिज़ाइन विशिष्टताओं के साथ एआई, ईपीएस, या उल्लिखित पीडीएफ प्रारूप में वेक्टर कलाकृति सबमिट करें।
- आपूर्तिकर्ता स्टैम्पेबिलिटी, फ़्लैगिंग लाइन वेट मुद्दों, रिक्ति जोखिम, या जटिलता संबंधी चिंताओं के लिए कलाकृति की समीक्षा करता है।
- अपनी मात्रा और सब्सट्रेट आवश्यकताओं के आधार पर डाई सामग्री, राहत की गहराई और निर्माण विधि की पुष्टि करें।
- लेआउट अनुमोदन के लिए एक डिजिटल प्रूफ़ या इंजीनियरिंग ड्राइंग प्राप्त करें।
- डाई का निर्माण रासायनिक नक़्क़ाशी, सीएनसी मशीनिंग, या लेजर उत्कीर्णन के माध्यम से किया जाता है।
- परीक्षण स्ट्राइक नमूना सामग्री (जटिल या प्रीमियम डाई के लिए) पर की जाती है।
- बढ़ते विनिर्देशों के साथ पूर्ण डाई की अंतिम मंजूरी, फिनिशिंग और शिपमेंट।
प्रत्येक चरण पिछले चरण पर आधारित होता है, यही कारण है कि अपनी कलाकृति को बिल्कुल सामने रखने से डाउनस्ट्रीम में सबसे अधिक समय और धन की बचत होती है। उचित लाइन वेट और यथार्थवादी विवरण अपेक्षाओं वाली एक साफ फ़ाइल आपके टर्नअराउंड के दिनों को कम कर सकती है और महंगे पुनरीक्षण चक्र को समाप्त कर सकती है।
हाथ में डाई के साथ, अगली चुनौती आपके विशिष्ट सब्सट्रेट के लिए सही तापमान, दबाव और रहने के समय को डायल करने की होती है, क्योंकि एक पूरी तरह से बनाई गई डाई को निर्दोष प्रभाव पैदा करने के लिए अभी भी सही मापदंडों की आवश्यकता होती है।
सब्सट्रेट-विशिष्ट तापमान और दबाव दिशानिर्देश
आपके पास सही डाई सामग्री है। आपने अपने प्रेस के लिए सही प्रकार का डाई चुना है। लेकिन इससे कोई फर्क नहीं पड़ता अगर आप अपने सब्सट्रेट को गलत तापमान पर गर्म करते हैं या बहुत अधिक दबाव डालते हैं। यदि आप अपने मापदंडों को समायोजित नहीं करते हैं तो वही पीतल की डाई जो लेपित कार्ड स्टॉक पर दोषरहित फ़ॉइल बनाती है, चमड़े को झुलसा सकती है या प्लास्टिक की फिल्म को खराब कर सकती है। प्रत्येक सब्सट्रेट का अपना मीठा स्थान होता है, तापमान, दबाव और रहने के समय का संयोजन जो स्वच्छ, टिकाऊ परिणामों को अनलॉक करता है।
इसे हॉट स्टैम्पिंग के "स्वर्ण त्रिभुज" के रूप में सोचें। तीनों किनारों को सही कर लें, और फ़ॉइल पहली बार में ही साफ-साफ़ निकल जाएगी। एक भी गलती हुई, और आप आसंजन विफलताओं, सब्सट्रेट क्षति, या पैची कवरेज की समस्या का निवारण कर रहे हैं।
कागज और कार्ड स्टॉक सेटिंग्स
गर्म मुद्रांकन के लिए कागज सबसे क्षमाशील सब्सट्रेट है, लेकिन उस क्षमा की सीमाएँ हैं। लक्ष्य रेशों को कुचले बिना या सतह को झुलसाए बिना फ़ॉइल चिपकने वाले को सक्रिय करना है। 80 जीएसएम कॉपी पेपर जैसे हल्के पेपर स्टॉक आम तौर पर विश्वसनीय परिणामों के लिए बहुत पतले होते हैं और किसी भी वास्तविक दबाव में सिकुड़ जाते हैं। 180 जीएसएम और उससे अधिक का मानक कार्डबोर्ड वह जगह है जहां लगातार गुणवत्ता शुरू होती है।
कार्ड स्टॉक और पैकेजिंग बोर्ड के लिए,उद्योग प्रक्रिया डेटा130 से 150 डिग्री सेल्सियस की तापमान विंडो, 200 से 300 किलोग्राम प्रति वर्ग सेंटीमीटर की सीमा में मध्यम दबाव और 0.5 से 1.0 सेकंड का छोटा रहने का समय सुझाता है। चमकदार फ़िनिश के साथ लेपित आर्ट पेपर को थोड़ा अधिक पैरामीटर की आवश्यकता होती है, लगभग 140 से 160 डिग्री सेल्सियस, क्योंकि कोटिंग परत फ़ॉइल चिपकने वाले और पेपर फाइबर के बीच एक अतिरिक्त अवरोध पैदा करती है।
कागज के लिए मुख्य नियम: क्रशिंग से बचने के लिए रुकने का समय कम रखें, हल्के से मध्यम दबाव का उपयोग करें, और उत्पादन चलाने से पहले स्क्रैप शीट पर परीक्षण करें। यहां तक कि 10 डिग्री का छोटा सा तापमान उतार-चढ़ाव भी आपके परिणामों को कुरकुरा से दागदार में बदल सकता है।
चमड़ा और लकड़ी मुद्रांकन पैरामीटर
चमड़ा और लकड़ी कागज की तुलना में अलग व्यवहार करते हैं क्योंकि वे गर्मी का संचालन करने के बजाय उसे अवशोषित करते हैं। आपको उच्च तापमान, लंबे समय तक रहने और अक्सर एक भारी प्रहार के बजाय कई हल्के दबावों की आवश्यकता होती है।
वनस्पति रंगे हुए चमड़े के लिए, 120 और 140 डिग्री सेल्सियस के बीच एक हॉट प्रेस स्टैम्प सेटिंग अच्छी तरह से काम करती है, जिसमें दबाव लगभग 200 से 300 किलोग्राम प्रति वर्ग सेंटीमीटर और रुकने का समय 1.0 से 2.0 सेकंड होता है। अनाज की बनावट में पूर्ण फ़ॉइल स्थानांतरण सुनिश्चित करने के लिए मोटी खाल को उस ड्वेल रेंज के ऊपरी सिरे की आवश्यकता हो सकती है। एक महत्वपूर्ण कारक जिसे कई शुरुआती लोग नज़रअंदाज कर देते हैं: चमड़े की नमी की मात्रा। तकनीकी दिशानिर्देश निर्दिष्ट करते हैं कि मुद्रांकन से पहले चमड़े को सूखा होना चाहिए और उसमें नमी की मात्रा 14 प्रतिशत से कम होनी चाहिए। यदि सतह को तेल या मोम से उपचारित किया गया है, तो उन कोटिंग्स को पहले हटा दिया जाना चाहिए, अन्यथा फ़ॉइल आसानी से नहीं बंधेगी।
लकड़ी एक समान पैटर्न का अनुसरण करती है। चिकनी पेंट या सीलबंद लकड़ी की सतह मध्यम दबाव और कम समय के साथ 140 से 160 डिग्री सेल्सियस पर अच्छी प्रतिक्रिया देती है। स्पष्ट दाने वाली प्राकृतिक लकड़ी अधिक चुनौतीपूर्ण होती है। असमान सतह का मतलब है कि कुछ क्षेत्रों को पूर्ण दबाव मिलता है जबकि अन्य को नहीं, स्वीकार्य कवरेज के लिए अक्सर कई पास की आवश्यकता होती है।
प्लास्टिक और सिंथेटिक्स
प्लास्टिक वह जगह है जहां त्रुटि की संभावना नाटकीय रूप से कम हो जाती है। प्लास्टिक पर प्रत्येक हीट स्टैम्प एक संकीर्ण तापमान खिड़की के अंदर बैठता है। बहुत नीचे और फ़ॉइल चिपक नहीं पाएगी। बहुत अधिक होने पर सब्सट्रेट मुड़ जाता है, पिघल जाता है या सतह में विकृति आ जाती है जो तैयार उत्पाद को बर्बाद कर देती है।
हार्ड पीवीसी, मोहर लगाने में आसान प्लास्टिक में से एक, 150 से 200 किलोग्राम प्रति वर्ग सेंटीमीटर के अपेक्षाकृत हल्के दबाव के साथ 120 से 130 डिग्री सेल्सियस पर काम करता है। पीईटी फिल्म को इससे भी कम गर्मी, लगभग 110 से 130 डिग्री सेल्सियस और न्यूनतम 0.3 से 0.8 सेकंड की आवश्यकता होती है। वास्तविक समस्या पीपी और पीई जैसे कम सतह ऊर्जा वाले प्लास्टिक से शुरू होती है। ये सामग्रियां तब तक विश्वसनीय रूप से पन्नी को पकड़ नहीं पाएंगी जब तक कि उन्हें सतह की ऊर्जा को 38 डायन प्रति सेंटीमीटर से ऊपर बढ़ाने के लिए पहले से कोरोना या लौ उपचार नहीं मिलता है। उस चरण को छोड़ना उत्पादन के कुछ सप्ताह बाद पन्नी छीलने का नंबर एक कारण है।
विशिष्ट प्लास्टिक प्रकार के साथ फ़ॉइल रसायन शास्त्र का मिलान तापमान जितना ही मायने रखता है। पीवीसी के लिए तैयार की गई फ़ॉइल एबीएस या ऐक्रेलिक पर अप्रत्याशित रूप से व्यवहार करेगी। उत्पादन मात्रा चलाने से पहले हमेशा अपने फ़ॉइल आपूर्तिकर्ता के सब्सट्रेट संगतता चार्ट की पुष्टि करें।
| सब्सट्रेट प्रकार | तापमान रेंज (डिग्री) | दबाव (किलो/सेमी²) | निवास समय (सेकंड) |
|---|---|---|---|
| मानक कार्डबोर्ड (180 ग्राम+) | 130 - 150 | 200 - 300 | 0.5 - 1.0 |
| लेपित कला कागज | 140 - 160 | 250 - 350 | 0.8 - 1.2 |
| वनस्पति-चमकदार चमड़ा | 120 - 140 | 200 - 300 | 1.0 - 2.0 |
| पु सिंथेटिक चमड़ा | 110 - 130 | 150 - 200 | 0.5 - 1.0 |
| चित्रित/मुहरबंद लकड़ी | 140 - 160 | 200 - 300 | 0.5 - 1.0 |
| पीवीसी (हार्ड) | 120 - 130 | 150 - 200 | 0.5 - 1.0 |
| पीईटी फिल्म | 110 - 130 | 100 - 150 | 0.3 - 0.8 |
| पीपी (कोरोना उपचारित) | 100 - 120 | 100 - 150 | 0.5 - 1.0 |
ये मान दशकों के औद्योगिक प्रक्रिया डेटा से प्राप्त प्रारंभिक संदर्भ बिंदुओं का प्रतिनिधित्व करते हैं। प्रत्येक श्रेणी के मध्य में नमूना लेना शुरू करें, फिर छोटी वृद्धि में समायोजित करें: 10 डिग्री सेल्सियस, 50 किलोग्राम दबाव, या प्रति समायोजन 0.2 सेकंड का ठहराव समय। एक ही डाई और फ़ॉइल संयोजन के लिए अलग-अलग सबस्ट्रेट्स में 30 प्रतिशत तक पैरामीटर बदलाव की आवश्यकता हो सकती है, इसलिए कभी भी यह न मानें कि कार्ड स्टॉक पर काम करने वाली सेटिंग्स सीधे चमड़े या प्लास्टिक में स्थानांतरित हो जाएंगी।
इन मापदंडों में डायलिंग आंशिक रूप से विज्ञान है, आंशिक रूप से प्रयोग पर आधारित है। लेकिन जब सही सेटिंग्स के बावजूद इंप्रेशन अभी भी असमान आते हैं, या जब फ़ॉइल आपके प्रयास के बावजूद चिपकने से इंकार कर देता है, तो समस्या अक्सर पूरी तरह से कहीं और रहती है: डाई माउंटिंग, मेकररेडी, या उपकरण में ही। उन लक्षणों को तुरंत पहचानने से गलत चर का पीछा करने के घंटों की बचत होती है।
आवश्यक डाई शब्दावली हर खरीदार को पता होनी चाहिए
क्या आपने कभी किसी डाई निर्माता की विशेष शीट पढ़ी है और क्या आपको ऐसा महसूस हुआ है कि आपको एक अनुवादक की आवश्यकता है? "राहत," "बेवल," और "प्रकार की ऊँचाई" जैसे शब्द उद्धरणों और तकनीकी चित्रों में इधर-उधर उछाले जाते हैं जैसे कि हर कोई पहले से ही जानता है कि उनका क्या मतलब है। वास्तविकता यह है कि अधिकांश पहली बार खरीदने वाले ऐसा नहीं करते हैं, और ज्ञान का यह अंतर गलत संचार, गलत ऑर्डर और पैसे की बर्बादी पैदा करता है। कुछ बुनियादी शब्दों को सीखने से आप अपने आपूर्तिकर्ता के साथ बराबरी पर आ जाते हैं और उत्पादन शुरू होने से पहले आपको सही प्रश्न पूछने में मदद मिलती है।
कुंजी डाई एनाटॉमी शर्तों की व्याख्या
जब आप किसी कस्टम हॉट स्टैम्पिंग डाई के क्रॉस-सेक्शन को देखते हैं, तो आपको अलग-अलग क्षेत्र दिखाई देंगे, जिनमें से प्रत्येक एक यांत्रिक उद्देश्य को पूरा करता है। यहां बताया गया है कि उन क्षेत्रों को वास्तव में क्या कहा जाता है और वे क्या करते हैं:
- राहत- डाई का उठा हुआ भाग जहां आपकी कलाकृति बैठती है। यह एकमात्र क्षेत्र है जो स्टैम्पिंग के दौरान फ़ॉइल और सब्सट्रेट से संपर्क करता है। उद्योग मानक आमतौर पर बारीक या छोटे पात्रों को 0.035-इंच की राहत पर, बड़े ग्राफिक तत्वों को 0.065 इंच पर, और लगातार बोल्ड कलाकृति को 0.120-इंच की गहरी राहत पर रखते हैं। आपके द्वारा चुनी गई ऊँचाई फ़ॉइल स्थानांतरण परिशुद्धता और बार-बार दबाव चक्रों को झेलने की डाई की क्षमता दोनों को प्रभावित करती है।
- कंधा- उभरी हुई सतह और डाई की धँसी हुई पृष्ठभूमि के बीच का कोणीय संक्रमण। एक सुगठित कंधा किनारों से उभरी हुई कलाकृति को सहारा देता है, जिससे स्टैम्पिंग के दबाव में टूटने से बचाया जा सकता है। इसे संरचनात्मक नींव के रूप में सोचें जो लंबे समय तक चलने के दौरान बारीक विवरणों को टूटने से बचाती है।
- झुकना- डिज़ाइन क्षेत्र की परिधि के चारों ओर पतला किनारा। बेवल आपकी छवि की सीमा पर साफ़ फ़ॉइल को अलग करने की अनुमति देते हैं। उचित बेवलिंग के बिना, फ़ॉइल इच्छित डिज़ाइन किनारे से परे फट या पंख सकता है, जिससे कुरकुरा सीमाओं के बजाय धुंधली रूपरेखा निकल जाती है।
- खोदने की गहराई- राहत सतह के शीर्ष से नीचे सबसे निचले धंसे हुए क्षेत्र तक माप। गहरी नक़्क़ाशी मुद्रण सतह और गैर-मुद्रण पृष्ठभूमि के बीच अधिक निकासी प्रदान करती है, जो उन क्षेत्रों में अवांछित फ़ॉइल संपर्क को रोकती है जो खाली रहना चाहिए। उथली खोदाई की गहराई विस्तृत कलाकृति में "भरने" का जोखिम उठाती है।
- ऊंचाई टाइप करें- इसके आधार से राहत के शीर्ष तक पासे की कुल मोटाई। यह माप यह निर्धारित करता है कि डाई आपके प्रेस में कैसे लगेगी और क्या यह सही स्टैम्पिंग प्लेन में सब्सट्रेट तक पहुंचेगी। मानक प्रकार की ऊंचाई प्रेस निर्माता के अनुसार अलग-अलग होती है, इसलिए ऑर्डर करने से पहले हमेशा इस विशिष्टता की पुष्टि करें।
खोदने की गहराई सीधे मुद्रांकन गुणवत्ता और फ़ॉइल आसंजन को नियंत्रित करती है। बहुत उथला, और पृष्ठभूमि क्षेत्र अवांछित पन्नी उठा लेते हैं। बहुत गहरे और बारीक पात्र संरचनात्मक समर्थन खो देते हैं और दबाव में टूट जाते हैं।
आप देखेंगे कि ये शब्द आपस में जुड़े हुए हैं। राहत की ऊँचाई इस बात को प्रभावित करती है कि आपको कितनी गहराई की आवश्यकता है। कंधे का कोण इस बात को प्रभावित करता है कि बारीक विवरण उच्च दबाव में कितनी अच्छी तरह जीवित रहते हैं। बेवल गुणवत्ता किनारे के कुरकुरापन को निर्धारित करती है। जब आप अपने आपूर्तिकर्ता के साथ इस भाषा में बात कर सकते हैं, तो आप निष्क्रिय रूप से जो कुछ भी आता है उसे स्वीकार करने से हटकर अपने प्रोजेक्ट के लिए आवश्यक डाइ ज्योमेट्री को सक्रिय रूप से निर्दिष्ट करने लगते हैं।
एम्बॉसिंग बनाम डीबॉसिंग बनाम फ़ॉइल स्टैम्पिंग
ये तीन शर्तें डाई ऑर्डरिंग में किसी भी अन्य विषय की तुलना में पहली बार खरीददारों के बीच अधिक भ्रम पैदा करती हैं। वे समान लगते हैं, वे अक्सर एक ही उपकरण का उपयोग करते हैं, और उन्हें एक प्रेस स्ट्रोक में भी जोड़ा जा सकता है। लेकिन वे आपके तैयार उत्पाद पर स्पष्ट रूप से भिन्न परिणाम देते हैं।
एम्बॉसिंगसब्सट्रेट को पीछे से ऊपर की ओर धकेलने के लिए नर और मादा डाई (या डाई और काउंटर) के एक सुमेलित सेट का उपयोग करता है, जिससे सतह पर एक उठा हुआ, त्रि-आयामी प्रभाव पैदा होता है। एक उभरी हुई डाई स्पर्शनीय बनावट बनाती है जिसे आप अपनी उंगलियों से महसूस कर सकते हैं। ब्लाइंड एम्बॉस में कोई फ़ॉइल शामिल नहीं है। दृश्य प्रभाव पूरी तरह से उभरी हुई आकृति को पकड़ने वाले प्रकाश से आता है। यह तकनीक उन सबस्ट्रेट्स पर सरल, बोल्ड डिज़ाइन के साथ सबसे अच्छा काम करती है जिनमें भारी कार्ड स्टॉक या चमड़े जैसे बिना फाड़े फैलने के लिए पर्याप्त लचीलापन होता है।
डीबॉसिंगउलटा है. एक डिबॉसिंग डाई डिज़ाइन को सब्सट्रेट सतह में नीचे की ओर दबाती है, जिससे एक धँसा हुआ प्रभाव बनता है। केवल एक डाई की आवश्यकता होती है क्योंकि सब्सट्रेट स्वयं गुहा में विकृत हो जाता है। डिबॉसिंग चमड़े के सामान, हार्डकवर किताबों और मोटे कागज के स्टॉक पर लोकप्रिय है जहां इंडेंटेड बनावट एक संक्षिप्त, प्रीमियम अनुभव व्यक्त करती है।
पन्नी मुद्रांकनगर्मी और दबाव का उपयोग करके सब्सट्रेट सतह पर धातु, रंगद्रव्य, या होलोग्राफिक फ़ॉइल की एक पतली परत स्थानांतरित करता है। सब्सट्रेट समतल रहता है. दृश्य प्रभाव किसी आयामी परिवर्तन के बजाय फ़ॉइल सामग्री से ही आता है। फ़ॉइल स्टैम्पिंग आपके उत्पाद के भौतिक आकार में बदलाव किए बिना रंग, परावर्तन और कंट्रास्ट जोड़ता है।
यहीं पर यह दिलचस्प हो जाता है: एम्बॉसिंग और फ़ॉइल स्टैम्पिंग को अक्सर बहु-स्तरीय संयोजन डाई का उपयोग करके एक ही ऑपरेशन में संयोजित किया जाता है। डाई सब्सट्रेट में आयामी राहत को दबाते हुए एक साथ फ़ॉइल को उभरे हुए क्षेत्रों में स्थानांतरित करती है। यह पंजीकृत संयोजन दृष्टिकोण एक ही बार में दृश्य प्रतिभा और स्पर्श गहराई दोनों प्रदान करता है, जिससे दो अलग-अलग ऑपरेशन चलाने की संरेखण चुनौतियों का समाधान होता है।
आपूर्तिकर्ता से संपर्क करने से पहले यह जानना कि आप वास्तव में कौन सा प्रभाव चाहते हैं, पुनरीक्षण चक्रों को बचाता है और जब आपको एक फ्लैट फ़ॉइल प्लेट की आवश्यकता होती है, या इसके विपरीत, एम्बॉसिंग डाई का ऑर्डर देने की सामान्य गलती को रोकता है। अपने अनुरोध में विशिष्ट रहें: यदि आप बिना फ़ॉइल के धँसा हुआ इंप्रेशन चाहते हैं तो "ब्लाइंड डेबॉस" कहें, यदि आप एक फ्लैट मेटालिक ट्रांसफर चाहते हैं तो "फ़ॉइल स्टैम्प ओनली" कहें, या यदि आप संयुक्त प्रभाव चाहते हैं तो "रजिस्टर्ड फ़ॉइल और एम्बॉस" कहें।
इन शब्दों में प्रवाह आपको फोन कॉल पर जानकार दिखाने से कहीं अधिक काम करता है। यह सीधे तौर पर गलत संचार की संभावना को कम करता है जिसके कारण आपके दरवाजे पर एक अनुपयोगी पासा दिखाई देता है। और जब उत्पादन के दौरान कुछ गलत हो जाता है, तो वही शब्दावली समस्या का निदान करने, अपने आपूर्तिकर्ता को सटीक रूप से इसका वर्णन करने और परीक्षण के माध्यम से सही समाधान की पहचान करने के लिए आवश्यक हो जाती है।
सामान्य हॉट स्टैम्पिंग डाई समस्याओं का निवारण
आपने अपनी शब्दावली तैयार कर ली है और अपने पैरामीटर डायल कर दिए हैं। तो तीसरा प्रभाव सही क्यों दिखता है जबकि सातवां ख़राब दिखता है? हॉट स्टांप मुद्रण मुद्दे शायद ही कभी स्पष्ट कारणों के साथ खुद को घोषित करते हैं। फ़ॉइल आसंजन विफलता एक तापमान समस्या की तरह लग सकती है जब यह वास्तव में एक सब्सट्रेट रसायन विज्ञान बेमेल है। एक असमान छाप एक डाई दोष की तरह लग सकती है जब घिसा-पिटा मेकरेडी ही असली दोषी है। यह जानना कि लक्षणों को कैसे पढ़ा जाए और उनके मूल कारणों का पता कैसे लगाया जाए, यही उत्पादक ऑपरेटरों को अंतहीन परीक्षणों और {{5}त्रुटि चक्रों में फंसे ऑपरेटरों से अलग करता है।
यहां वास्तविक उत्पादन में कस्टम हॉट स्टैम्पिंग डाई के साथ उत्पन्न होने वाली सबसे आम समस्याओं के निदान और समाधान के लिए एक व्यावहारिक रूपरेखा दी गई है।
असमान प्रभाव और दबाव वितरण समस्याएँ
एक पूर्ण लोगो पर मुहर लगाने और यह देखने की कल्पना करें कि बाईं ओर स्पष्ट रूप से स्थानांतरित होता है जबकि दाहिनी ओर फीका या अधूरा दिखता है। वह असंगतता लगभग हमेशा दबाव पर आधारित होती है, तापमान पर नहीं। डाई फेस को इसकी पूरी सतह पर एक समान बल के साथ फ़ॉइल और सब्सट्रेट से संपर्क करने की आवश्यकता होती है। जब वह बल एक क्षेत्र से दूसरे क्षेत्र में भिन्न होता है, तो कुछ क्षेत्र पूरी तरह से जुड़ जाते हैं जबकि अन्य मुश्किल से ही स्थानांतरित होते हैं।
सामान्य कारणों में शामिल हैं:
- घिसा हुआ या संपीड़ित मेकरेडी- प्लेटन और डाई के बीच की पैकिंग शीट समय के साथ सिकुड़ती हैं, जिससे निचले स्थान बनते हैं जो विशिष्ट क्षेत्रों में दबाव को कम करते हैं। मेकरेडी सामग्री को बदलने से संपर्क भी बहाल हो जाता है।
- विकृत या असमान पट्टियाँ- हीट साइक्लिंग से प्रेस प्लेटें धीरे-धीरे खराब हो सकती हैं, खासकर पुराने उपकरणों पर। एक सटीक स्ट्रेटएज और फीलर गेज उच्च और निम्न स्थानों को प्रकट करेगा जिन्हें मशीनिंग या शिमिंग की आवश्यकता है।
- गलत डाई माउंटिंग- यदि दौड़ने के दौरान पासा हिल जाता है या उसकी बढ़ती सतह पर सपाट नहीं बैठता है, तो दबाव वितरण अप्रत्याशित हो जाता है। प्रत्येक रन से पहले सुरक्षित क्लैम्पिंग और सत्यापित पंजीकरण इसे रोकते हैं। जैसाएसबीएल मशीनरी नोट्स, मोल्ड स्थापना जो संदर्भ बिंदुओं के साथ संरेखित नहीं होती है, व्यवस्थित गलत संरेखण और असमान स्थानांतरण का कारण बनेगी।
- एक पासे पर बड़े और छोटे डिज़ाइन क्षेत्रों को मिश्रित किया गया- बड़े ठोस ब्लॉक और बारीक पाठ दोनों के साथ एक पासे को स्वाभाविक रूप से सभी क्षेत्रों में अलग-अलग दबाव की आवश्यकता होगी। मेकरेडी के विशिष्ट क्षेत्रों के पीछे ऊतक या पतले कार्ड स्टॉक का उपयोग करके पैडिंग तकनीक बल को बराबर कर सकती है।
समाधान हमेशा इस बात को अलग करने से शुरू होता है कि समस्या स्थितिगत है या नहीं। यदि फीका क्षेत्र उसी स्थान पर रहता है, भले ही आप कौन सी सब्सट्रेट शीट खिलाते हैं, तो समस्या प्रेस सेटअप में रहती है। यदि यह इधर-उधर घूमता है, तो इसके बजाय सब्सट्रेट की मोटाई में भिन्नता या असंगत फ़ॉइल तनाव को देखें।
फ़ॉइल आसंजन विफलताएं और तापमान संबंधी समस्याएं
पन्नी जो मोहर लगाने के बाद छिल जाती है, पूरी तरह से स्थानांतरित होने से इंकार कर देती है, या सतह पर बुलबुले गर्मी {{0} दबाव {{1} रसायन शास्त्र संबंध में टूटने की ओर इशारा करते हैं। यह सबसे निराशाजनक श्रेणी है क्योंकि कई चर एक साथ परस्पर क्रिया करते हैं।
मरने वाले चेहरे पर ठंडे धब्बे अक्सर अपराधी होते हैं। यदि आपका हीटिंग तत्व ख़राब हो गया है या डाई में असमान द्रव्यमान वितरण है, तो कुछ क्षेत्र फ़ॉइल चिपकने वाले के लिए सक्रियण तापमान तक कभी नहीं पहुँचते हैं। परिणाम एक गर्म फ़ॉइल स्टैम्प है जो दबाने के तुरंत बाद पूर्ण दिखता है लेकिन उपचारित क्षेत्रों में खरोंच या टेप खींचने के परीक्षण में विफल रहता है। इन्फ्रारेड थर्मामीटर से डाई फेस पर सतह के तापमान की जाँच करने से इन विसंगतियों का शीघ्र पता चलता है।
अपर्याप्त निवास समय समान लक्षण उत्पन्न करता है। फ़ॉइल सब्सट्रेट से इतनी देर तक संपर्क करती है कि स्थानांतरित दिखाई देती है लेकिन चिपकने वाली परत को पूरी तरह से सक्रिय करने और बंधने के लिए पर्याप्त नहीं होती है। यह विशेष रूप से बिना लेपित कागज या बनावट वाले चमड़े जैसे छिद्रपूर्ण सबस्ट्रेट्स पर आम है, जहां चिपकने वाले को सतह की अनियमितताओं में प्रवाहित होने के लिए अतिरिक्त समय की आवश्यकता होती है।उद्योग समस्या निवारण मार्गदर्शिकाएँपुष्टि करें कि जब रुकने का समय इलेक्ट्रोकेमिकल एल्यूमीनियम फ़ॉइल की आवश्यकता से कम हो जाता है, तो अधूरा स्थानांतरण और बॉटम एक्सपोज़र परिणाम होता है।
फिर फ़ॉइल-सब्सट्रेट बेमेल समस्या है। कस्टम हॉट स्टैम्पिंग फ़ॉइल सार्वभौमिक नहीं है। विशिष्ट सब्सट्रेट रसायन शास्त्र के लिए विभिन्न फॉर्मूलेशन इंजीनियर किए जाते हैं। लेपित कागज के लिए डिज़ाइन किया गया फ़ॉइल पॉलीप्रोपाइलीन से विश्वसनीय रूप से बंध नहीं पाएगा, भले ही आप अपना तापमान और दबाव कितनी भी सही तरह से डायल करें। हमेशा सत्यापित करें कि आपका फ़ॉइल आपूर्तिकर्ता अपने उत्पाद को आपके सटीक सब्सट्रेट प्रकार के लिए रेट करता है। जब संदेह हो, तो उत्पादन मात्रा निर्धारित करने से पहले एक नमूना रोल का अनुरोध करें और परीक्षण स्ट्राइक चलाएँ।
स्थानांतरण के दौरान पन्नी का फटना, जहां आपको कटे-फटे किनारे या अधूरे पैटर्न की सीमाएं दिखाई देती हैं, आमतौर पर अत्यधिक तापमान या दबाव का संकेत देती हैं। फ़ॉइल ज़्यादा गरम हो जाती है, संरचनात्मक अखंडता खो देती है, और अपने वाहक से साफ़ रूप से निकलने के बजाय टुकड़े हो जाती है। तापमान को 10 से 15 डिग्री सेल्सियस तक कम करने और दबाव को थोड़ा हल्का करने से आमतौर पर आसंजन गुणवत्ता से समझौता किए बिना फटने का समाधान हो जाएगा।
डाई डैमेज और समय से पहले घिसाव
एक अच्छी तरह से बनाई गई डाई को उसकी सामग्री के आधार पर हजारों से लाखों छापों तक बनाए रखना चाहिए। जब यह समय से पहले ख़राब हो जाता है, तो आपकी प्रक्रिया में कोई चीज़ इसे सक्रिय रूप से नष्ट कर रही है। शीघ्र मृत्यु विफलता के अधिकांश मामलों के लिए तीन मूल कारण जिम्मेदार हैं:
- अत्यधिक {{0}हीटिंग- डाई को उसके इष्टतम तापमान सीमा से ऊपर चलाने से केवल फ़ॉइल को नुकसान नहीं होता है। यह मैग्नीशियम जैसी नरम धातुओं को नष्ट कर सकता है, सतह की कठोरता को कम कर सकता है और बारीक भागों पर घिसाव को तेज कर सकता है। पूर्ण तापमान पर डाई के साथ लंबे समय तक निष्क्रिय रहना और कोई सब्सट्रेट संपर्क विशेष रूप से हानिकारक नहीं है क्योंकि प्रत्येक प्रेस चक्र के शीतलन प्रभाव के बिना स्थानीय गर्मी उत्पन्न होती है।
- अपघर्षक सब्सट्रेट्स- बिना लेपित पुनर्चक्रित बोर्ड, भारी बनावट वाले कागज और कुछ लकड़ी की सतहों में ऐसे कण होते हैं जो डाई फेस के खिलाफ महीन सैंडपेपर की तरह काम करते हैं। हजारों छापों से अधिक, ये सूक्ष्म घर्षण तेज किनारों को बंद कर देते हैं और विवरण की निष्ठा को कम कर देते हैं। कठोर डाई सामग्री पर स्विच करने या सुरक्षात्मक सतह उपचार लागू करने से अपघर्षक स्टॉक का जीवन बढ़ जाता है।
- अनुचित सफ़ाई- फ़ॉइल चिपकने वाले, कागज़ की धूल और सब्सट्रेट कोटिंग्स से अवशेषों का निर्माण समय के साथ बारीक विवरणों को अवरुद्ध कर देता है। धातु स्क्रेपर्स या कठोर सॉल्वैंट्स के साथ आक्रामक सफाई राहत सतह को नुकसान पहुंचाती है। नरम पीतल के ब्रश और निर्माता द्वारा अनुशंसित सॉल्वैंट्स बिल्डअप को प्रभावी ढंग से हटाते हुए डाई ज्योमेट्री को संरक्षित करते हैं।
यदि आप देखते हैं कि हॉट फ़ॉइल स्टैम्प के परिणाम अचानक विफल होने के बजाय धीरे-धीरे कुछ हफ्तों में खराब हो जाते हैं, तो समय से पहले घिसाव लगभग निश्चित रूप से इसका कारण है। समय-समय पर आवर्धन के तहत डाई फेस का निरीक्षण करें, विशेष रूप से बारीक पाठ और तंग वक्रों के आसपास जहां सबसे पहले घिसाव दिखाई देता है।
नीचे दी गई तालिका इन लक्षणों को एक त्वरित संदर्भ निदान उपकरण में समेकित करती है जिसे आप अपने प्रेस के पास रख सकते हैं:
| लक्षण | संभावित कारण | अनुशंसित सुधार |
|---|---|---|
| लगातार स्थिति में कमजोर या गायब क्षेत्र | पहना हुआ मेकरेडी या विकृत प्लेटन | पैकिंग सामग्री बदलें; स्ट्रेटएज के साथ प्लेटन की समतलता की जाँच करें |
| संपूर्ण छवि में अनियमित स्थानांतरण | अपर्याप्त दबाव या तापमान बहुत कम | धीरे-धीरे दबाव बढ़ाएँ; थर्मोस्टेट सटीकता सत्यापित करें |
| मुद्रांकन के बाद पन्नी निकल जाती है (टेप परीक्षण में विफल) | डाई पर ठंडे धब्बे, अपर्याप्त निवास समय, या फ़ॉइल{{0}सब्सट्रेट बेमेल | डाई सतह तापमान एकरूपता की जाँच करें; 0.2s वेतन वृद्धि द्वारा निवास का विस्तार करें; फ़ॉइल संगतता की पुष्टि करें |
| डिज़ाइन की सीमाओं से परे फ़ॉइल से खून या धब्बा | अत्यधिक तापमान या रुकने का समय | तापमान को 10-15 डिग्री कम करें; रुकने का समय कम करें; डाई बेवल स्थिति का निरीक्षण करें |
| स्थानांतरण के दौरान पन्नी के आंसू या टुकड़े | ज़्यादा गरम होना या अत्यधिक दबाव | कम तापमान और दबाव; आपूर्ति रोल पर फ़ॉइल तनाव की जाँच करें |
| अंकित सतह पर बुलबुले या फफोले पड़ना | सब्सट्रेट में उच्च नमी या अस्थिर फ़ॉइल गुणवत्ता | 8% नमी से नीचे पूर्व-सूखा सब्सट्रेट; फ़ॉइल बैच अखंडता का परीक्षण करें |
| प्रोडक्शन रन के दौरान सूक्ष्म विवरण का धीरे-धीरे नुकसान | अपघर्षक सब्सट्रेट या अत्यधिक ताप से डाई घिसाव | आवर्धन के तहत डाई का निरीक्षण करें; तापमान कम करें; कठिन डाई सामग्री पर विचार करें |
| डाई सतह निर्माण के कारण विवरण भरा हुआ है | पन्नी चिपकने वाला अवशेष और सब्सट्रेट धूल संचय | मुलायम पीतल के ब्रश और अनुमोदित विलायक से साफ करें; सफाई की आवृत्ति बढ़ाएँ |
ध्यान रखें कि अधिकांश स्टैम्पिंग विफलताओं में एक से अधिक वेरिएबल एक साथ स्पेक से बाहर चले जाते हैं। सीमांत नमी सामग्री वाले सब्सट्रेट पर थोड़ा बहुत गर्म चलने वाला डाई आसंजन विफलताओं के बढ़ने से पहले पहले सौ छापों के लिए अच्छा प्रदर्शन कर सकता है। व्यवस्थित समस्या निवारण का अर्थ है एक समय में एक चर को बदलना और एक साथ कई सुधारों का अनुमान लगाने के बजाय समायोजनों के बीच परीक्षण स्ट्राइक चलाना।
समस्याओं को तुरंत हल करने से उत्पादन चालू रहता है, लेकिन उनकी पुनरावृत्ति को रोकने के लिए लगातार रखरखाव की आवश्यकता होती है। आप रनों के बीच अपने डाइस को कैसे माउंट, साफ़ और संग्रहीत करते हैं, यह निर्धारित करता है कि क्या वह समस्या निवारण तालिका एक दैनिक संदर्भ बन जाती है या शायद ही कभी आवश्यक बैकअप बन जाती है।
डाई रखरखाव, भंडारण, और दीर्घायु सर्वोत्तम अभ्यास
एक अच्छी तरह से बनाया गया हॉट स्टैम्प टूल उस प्रेस से भी अधिक समय तक चल सकता है जिस पर वह चलता है, लेकिन केवल तभी जब आप काम के बीच में इसका उचित उपयोग करते हैं। अधिकांश समय से पहले मरने की विफलताएं परिहार्य उपेक्षा के कारण होती हैं: मैला माउंटिंग जो तनाव बिंदुओं का परिचय देता है, सफाई सत्र छोड़ दिया जाता है जो अवशेषों को बारीक विवरणों में कठोर कर देता है, या लापरवाह भंडारण जो जंग को आमंत्रित करता है। आपके निवेश को सुरक्षित रखने में प्रति सत्र न्यूनतम समय लगता है और हज़ारों अतिरिक्त स्वच्छ इंप्रेशन वापस मिलते हैं।
उचित स्थापना और संरेखण तकनीक
प्रत्येक प्रोडक्शन रन माउंटिंग स्टेज पर शुरू होता है। यदि डाई गर्म प्लेटन के सामने पूरी तरह से सपाट नहीं है, तो आप पहली शीट के फीड होने से पहले ही हर एक इंप्रेशन में दबाव असंगतता पैदा कर रहे हैं।
सुरक्षित क्लैम्पिंग आधार रेखा है। टॉगल हुक, क्वॉइन या चुंबकीय चेज़ को डाई को इतनी मजबूती से लॉक करना चाहिए कि यह बार-बार मुद्रांकन बल के तहत रेंग न सके। इसके अलावा, शिमिंग डाई बेस और प्लेटन सतह के बीच सूक्ष्म स्तर की असमानता को ठीक करता है। निचले क्षेत्रों के पीछे रणनीतिक रूप से रखी गई पतली पैकिंग शीट पूरे डिजाइन चेहरे पर संपर्क दबाव को बराबर करती है। पंजीकरण गाइड या पोजिशनिंग कैलीपर्स फिर सब्सट्रेट की X-Y स्थिति को ठीक करते हैं ताकि आपका स्टैम्पिंग टूल और डाई संरेखण पहले टुकड़े से आखिरी तक एक जैसा बना रहे।
उत्पादन स्टॉक के लिए प्रतिबद्ध होने से पहले स्क्रैप सामग्री पर एक त्वरित परीक्षण हड़ताल यह पुष्टि करती है कि दबाव वितरण, तापमान एकरूपता और छवि प्लेसमेंट वे सभी हैं जहां उन्हें होना चाहिए। साठ सेकंड बचाने के लिए इस चरण को छोड़ देने से अक्सर बर्बाद सब्सट्रेट और पुनः कार्य में कहीं अधिक लागत आती है।
सफ़ाई की दिनचर्या और दीर्घावधि भंडारण
फ़ॉइल चिपकने वाला अवशेष, कागज़ की धूल, और सब्सट्रेट कोटिंग्स प्रत्येक रन के दौरान डाई फेस पर जमा हो जाती हैं। अनियंत्रित छोड़ दिए जाने पर, वह बिल्डअप बारीक विवरण भर देता है और इंप्रेशन गुणवत्ता को धीरे-धीरे इतना कम कर देता है कि जब तक क्षति महत्वपूर्ण नहीं हो जाती तब तक आपको इसका पता ही नहीं चलता। सफाई का सही तरीका डाई सामग्री पर निर्भर करता है:
- मैग्नीशियम मर जाता है- ए का प्रयोग करेंगैरीफ़्लेक्स ब्लॉक या समान कोमल अपघर्षक पैडनरम नक़्क़ाशीदार सतह को खरोंच किए बिना अवशेष हटाने के लिए। धातु के ब्रशों से बचें जो बारीक राहत वाले क्षेत्रों को खरोंच सकते हैं।
- तांबा मर जाता है- एक ग्लास फाइबर ब्रश ऑक्सीकरण और चिपकने वाले जमाव को प्रभावी ढंग से हटा देता है। थोड़े अधिक आक्रामक बाल तांबे की सख्त सतह के लिए उपयुक्त होते हैं और लंबे समय तक विकसित होने वाली छोटी-मोटी खामियों को भी दूर कर सकते हैं।
- पीतल मर जाता है- मुलायम पीतल का ब्रिसल वाला ब्रश क्षति के जोखिम के बिना सफाई करता है, बहुस्तरीय उत्कीर्ण खंडों में मुड़ता है, जहां अवशेष रिक्त क्षेत्रों में एकत्र होते हैं।
प्रत्येक उत्पादन सत्र के बाद अपने डाई को साफ करें, न कि केवल तब जब आप गुणवत्ता में गिरावट देखते हैं। जब डाई अभी भी थोड़ा गर्म हो (लेकिन सुरक्षित रूप से संभालने के लिए पर्याप्त ठंडा हो) तो दो मिनट में पोंछने से अवशेष को कठोर होने से रोकता है, जिसे बाद में आक्रामक तरीके से हटाने की आवश्यकता होती है।
लंबी अवधि के भंडारण के लिए, प्रत्येक धातु मुद्रांकन उपकरण का इलाज करें और पर्यावरणीय क्षति के प्रति संवेदनशील एक सटीक उपकरण के रूप में डाई करें:
- ठंडे बस्ते में डालने से पहले सभी उजागर धातु सतहों पर जंग-रोधी तेल या दाग-रोधी उपचार की एक पतली परत लगाएँ।
- ऑक्सीकरण को रोकने के लिए 50 प्रतिशत से कम स्थिर आर्द्रता वाले जलवायु नियंत्रित स्थान में स्टोर करें।
- अन्य उपकरणों के साथ सतह के संपर्क से बचने के लिए प्रत्येक डाई को एक व्यक्तिगत सुरक्षात्मक आस्तीन या डिब्बे में रखें।
- स्टैकिंग से विरूपण या किनारे की क्षति को रोकने के लिए समर्पित रैक पर फ्लैट डाई को क्षैतिज रूप से स्टोर करें।
- रखरखाव लॉग में उपयोग के घंटों, सफाई की तारीखों और किसी भी देखी गई टूट-फूट की रिकॉर्डिंग बनाए रखें ताकि आप दौड़ के बीच में विफलताओं का पता लगाने के बजाय प्रतिस्थापन समय की भविष्यवाणी कर सकें।
प्रतिष्ठित टूलींग आपूर्तिकर्ता आम तौर पर प्रत्येक ऑर्डर के साथ डाई केयर दस्तावेज़ शामिल करते हैं, जिसमें सटीक सफाई एजेंट, भंडारण की स्थिति और उपयोग की गई सामग्री और विनिर्माण विधि के लिए उपयुक्त रखरखाव अंतराल निर्दिष्ट होते हैं। यदि आपका आपूर्तिकर्ता इसे प्रदान नहीं करता है, तो वह अनुपस्थिति आपको बिक्री के बाद समर्थन पर उनके ध्यान के बारे में कुछ बताती है, जो आपके अगले ऑर्डर देने से पहले पूछने लायक एक बड़ा प्रश्न सामने लाती है: यह चुनते समय आपको वास्तव में क्या देखना चाहिए कि आपकी डाई कौन बनाता है?
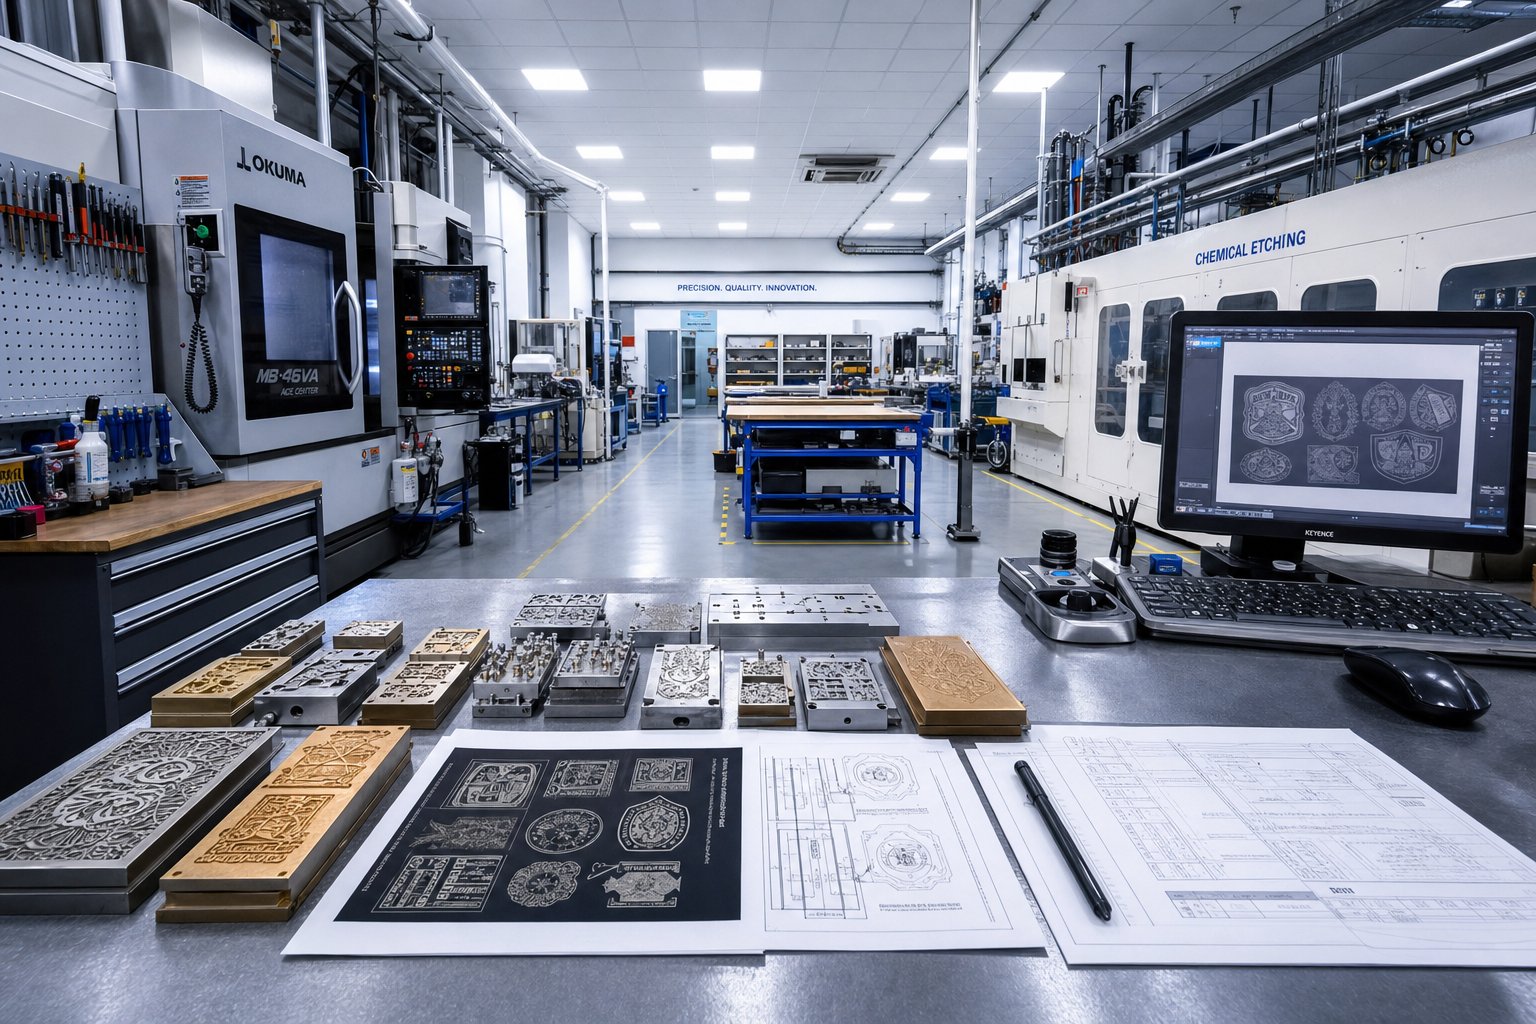
विश्वसनीय कस्टम हॉट स्टैम्पिंग डाइज़ कैसे प्राप्त करें
एक पासा उतना ही अच्छा होता है जितना वह दुकान जिसने उसे बनाया है। आप सही सामग्री निर्दिष्ट कर सकते हैं, अपनी कलाकृति फ़ाइल को ठीक कर सकते हैं, और अपनी सब्सट्रेट तालिका में प्रत्येक पैरामीटर को समझ सकते हैं, लेकिन यदि आपका आपूर्तिकर्ता मशीनिंग सहनशीलता में कटौती करता है, बिना प्रूफिंग के जहाज भेजता है, या प्रश्न उठने पर आपको धोखा देता है, तो पूरी परियोजना प्रभावित होती है। हॉट स्टैम्प डाई मेकर का चयन उसी कठोरता के लायक है जो आप डाई को निर्दिष्ट करने में करते हैं।
चुनौती यह है कि डाई आपूर्तिकर्ता एक व्यक्ति उत्कीर्णन दुकानों से लेकर पूर्ण पैमाने पर औद्योगिक उपकरण निर्माता तक हैं, और प्रत्येक एक अलग खरीदार प्रोफ़ाइल प्रदान करता है। एक एकल मैग्नीशियम प्लेट का ऑर्डर देने वाले शिल्पकार की अपेक्षाएं एक पैकेजिंग प्रबंधक की अपेक्षाओं से भिन्न होती हैं जो बहु--वर्षीय उत्पादन अनुबंध के लिए पीतल के संयोजन टूलींग की सोर्सिंग करता है। मूल्यांकन मानदंड सुसंगत रहते हैं, लेकिन उनका सापेक्ष महत्व आपके पैमाने के आधार पर बदलता रहता है।
कस्टम डाई आपूर्तिकर्ता में क्या देखें?
हर दुकान जो कस्टम एम्बॉसिंग डाई या फ़ॉइल प्लेट का विज्ञापन करती है, वह वास्तव में वह नहीं दे सकती जो आपके प्रोजेक्ट को चाहिए। कोटेशन का अनुरोध करने से पहले, संभावित आपूर्तिकर्ताओं की इन मुख्य क्षमताओं के आधार पर जांच करें:
इंजीनियरिंग गहराई और सामग्री सीमा।एक विनिर्माण विधि या एक डाई सामग्री तक सीमित आपूर्तिकर्ता आपको उस ओर ले जाएगा जो वे उत्पादित कर सकते हैं बजाय इसके कि आपके एप्लिकेशन को वास्तव में क्या चाहिए। उन दुकानों की तलाश करें जो मैग्नीशियम, तांबा, पीतल और स्टील में रासायनिक नक़्क़ाशी, सीएनसी उत्कीर्णन और लेजर प्रसंस्करण की पेशकश करती हैं। उस चौड़ाई का मतलब है कि वे अपनी उपकरण सीमाओं के बजाय आपकी कलाकृति, मात्रा और सब्सट्रेट के आधार पर सही समाधान की सिफारिश कर सकते हैं।
नेतृत्व समय पारदर्शिता."कुछ सप्ताह" जैसी अस्पष्ट समयसीमाएँ अव्यवस्था का संकेत देती हैं। विश्वसनीय आपूर्तिकर्ता प्रत्येक विनिर्माण पद्धति के लिए विशिष्ट टर्नअराउंड विंडो उद्धृत करते हैं और शेड्यूल में बदलाव होने पर सक्रिय रूप से संवाद करते हैं। एक अच्छा कस्टम मेटल स्टैम्पिंग डाई सप्लायर आपको पहले ही बता देगा कि एक फोटो{2}नक़्क़ाशीदार मैग्नीशियम प्लेट तीन से पांच दिनों में भेज दी जाती है, जबकि एक बहुस्तरीय पीतल संयोजन डाई में दो से तीन सप्ताह लगते हैं।
प्रोटोटाइप और प्रमाण उपलब्धता।अंतिम अनुमोदन से पहले आपके वास्तविक सब्सट्रेट पर परीक्षण स्ट्राइक चलाने की इच्छुक दुकानें अपने काम में विश्वास प्रदर्शित करती हैं। यह चरण कस्टम फ़ॉइल स्टैम्पिंग अनुप्रयोगों के लिए विशेष रूप से महत्वपूर्ण है जहाँ फ़ॉइल-सब्सट्रेट रसायन विज्ञान, खोदने की गहराई और तापमान सभी परस्पर क्रिया करते हैं। यदि कोई आपूर्तिकर्ता प्रूफ़िंग का विरोध करता है या इसके लिए अत्यधिक शुल्क लेता है, तो विचार करें कि क्या वे आपके अंतिम परिणाम पर गति को प्राथमिकता दे रहे हैं।
संचार गुणवत्ता.क्या आप किसी तकनीकी संपर्क तक पहुंच सकते हैं जो डाई ज्योमेट्री को समझता है, या क्या आप सामान्य ग्राहक सेवा के माध्यम से रूट किए गए हैं? सर्वोत्तम आपूर्तिकर्ता उद्धरण देने से पहले आपकी कलाकृति, सब्सट्रेट, प्रेस प्रकार और वॉल्यूम के बारे में सूचित प्रश्न पूछते हैं। यह संवाद उत्पादन जोखिम को कम करता है और अक्सर डिज़ाइन समायोजन का खुलासा करता है जो गुणवत्ता से समझौता किए बिना पैसे बचाता है।
पोस्ट-बिक्री समर्थन और दस्तावेज़ीकरण।जैसा कि रखरखाव अनुभाग में चर्चा की गई है, प्रतिष्ठित आपूर्तिकर्ताओं में प्रत्येक शिपमेंट के साथ डाई केयर निर्देश, माउंटिंग विनिर्देश और अनुशंसित पैरामीटर शामिल होते हैं। यह दस्तावेज़ लेन-देन विक्रेता के बजाय आपकी दीर्घकालिक सफलता में निवेश किए गए आपूर्तिकर्ता का संकेत देता है जो चालान के बाद गायब हो जाता है।
औद्योगिक खरीदारों के लिए बड़े पैमाने पर इंजीनियर्ड धातु बनाने के लिए टूलींग की सोर्सिंग करना, आपूर्तिकर्ता पसंद करते हैंयिचेनएक उपयोगी प्रारंभिक बिंदु प्रदान करें. उनकी स्टैम्पिंग डाई कैटलॉग में कई सामग्री विकल्प और प्रक्रिया प्रकार शामिल हैं, जिससे खरीद टीमों को एक ही छत के नीचे कस्टम लेटरप्रेस डाइज़, हॉट स्टैम्पिंग टूलींग और आसन्न डाई स्टैम्पिंग समाधानों की खोज के लिए एक केंद्रीकृत संसाधन मिलता है। जब आपका ऑपरेशन कई डाई प्रकारों और उत्पादन संस्करणों तक फैला होता है तो वह समेकन विक्रेता योग्यता को सरल बनाता है।
अपने कस्टम डाई ऑर्डर के साथ शुरुआत करना
लेख में इस बिंदु तक, आपको अपने ऑर्डर को आकार देने वाले पांच प्रमुख निर्णयों पर स्पष्टता होनी चाहिए:
- सामग्रीछोटी दूरी और बजट संवेदनशीलता के लिए मैग्नीशियम, मध्यम विस्तार के साथ मध्यम से उच्च मात्रा के लिए तांबा, प्रीमियम बहुस्तरीय कार्य के लिए पीतल या अत्यधिक लंबे समय तक चलने के लिए स्टील।
- डाई प्रकार- शीट के लिए फ़्लैट {{1}फ़ेड और हाथ से {{2}प्रेस एप्लिकेशन, निरंतर वेब उत्पादन के लिए रोटरी, या एकल {{3}पास फ़ॉइल और एम्बॉस के लिए संयोजन।
- सब्सट्रेट- कागज, चमड़ा, लकड़ी, प्लास्टिक, या सिंथेटिक, प्रत्येक का अपना तापमान और दबाव प्रोफ़ाइल है।
- आयतन- आपकी अपेक्षित उत्पादन मात्रा सामग्री स्थायित्व आवश्यकताओं और प्रति यूनिट टूलींग लागत पर प्रभाव निर्धारित करती है।
- कलाकृति की तैयारी- उचित लाइन वेट और रिलीफ विनिर्देशों के साथ एआई, ईपीएस या रेखांकित पीडीएफ में वेक्टर फाइलें।
पहले से ही लॉक किए गए इन उत्तरों के साथ उद्धरण अनुरोध में जाने से दो चीजें पूरी होती हैं। यह आपूर्तिकर्ता को संकेत देता है कि आप एक गंभीर खरीदार हैं जो उनकी इंजीनियरिंग टीम का समय बर्बाद नहीं करेंगे, और यह उन्हें कई दौर के स्पष्टीकरण के बिना एक सटीक उद्धरण वापस करने के लिए आवश्यक सब कुछ देता है।
प्रतिबद्धता जताने से पहले किसी भी आपूर्तिकर्ता की जांच करने के लिए निम्नलिखित चेकलिस्ट का उपयोग करें:
- पुष्टि करें कि वे आपकी आवश्यक सामग्री में डाई का निर्माण करते हैं और यह बता सकते हैं कि वह सामग्री आपके आवेदन के लिए उपयुक्त क्यों है।
- सत्यापित करें कि वे आपकी चुनी हुई निर्माण विधि (नक़्क़ाशी, सीएनसी, या लेजर) का समर्थन करते हैं और आपकी टाइमलाइन के लिए क्षमता रखते हैं।
- समान सब्सट्रेट और उत्पादन मात्रा वाली परियोजनाओं से उदाहरण या संदर्भ मांगें।
- कलाकृति समीक्षा, प्रमाण अनुमोदन और शिपमेंट के लिए मील के पत्थर के साथ एक स्पष्ट लिखित समयरेखा का अनुरोध करें।
- उनकी प्रूफिंग प्रक्रिया की पुष्टि करें, जिसमें अंतिम उत्पादन से पहले आपके सब्सट्रेट पर परीक्षण स्ट्राइक उपलब्ध हैं या नहीं।
- उद्धरण चरण के दौरान संचार प्रतिक्रिया का मूल्यांकन करें, क्योंकि यह दर्शाता है कि चल रहा समर्थन कैसा दिखेगा।
- समीक्षा करें कि डिलीवरी के साथ डाई केयर दस्तावेज, माउंटिंग स्पेक्स और पैरामीटर सिफारिशें शामिल हैं या नहीं।
- अकेले इकाई मूल्य के बजाय कुल मूल्य की तुलना करें, मरने की दीर्घायु, समर्थन गुणवत्ता और पुनः कार्य जोखिम को ध्यान में रखते हुए।
एक आपूर्तिकर्ता जो उस सूची के प्रत्येक बॉक्स की जाँच करता है, वह आपको केवल धातु का एक टुकड़ा नहीं बेच रहा है। वे एक ऐसे टूल पर साझेदारी कर रहे हैं जो सीधे आपके ब्रांड की गुणवत्ता, उत्पादन समय और प्रति तैयार टुकड़े की लागत को प्रभावित करता है। जब आप समय से पहले घिसाव, पुनर्कार्य चक्र और संचार संबंधी सिरदर्द को ध्यान में रखते हैं तो सबसे सस्ता उद्धरण शायद ही सबसे कम कुल लागत प्रदान करता है।
कस्टम फ़ॉइल स्टैम्पिंग अंततः सजावटी के रूप में प्रच्छन्न एक सटीक विनिर्माण प्रक्रिया है। डाई, फ़ॉइल, सब्सट्रेट और प्रेस पैरामीटर सभी को संरेखित करना होगा। उस संरेखण को सही करना एक ऐसे आपूर्तिकर्ता को चुनने से शुरू होता है जो पूरी तस्वीर को समझता है, न कि केवल मशीनिंग चरण को, और जो आपके प्रोजेक्ट को कतार में धकेलने के लिए कमोडिटी ऑर्डर के बजाय हल करने लायक इंजीनियरिंग समस्या के रूप में मानता है।
कस्टम हॉट स्टैम्पिंग डाइज़ के बारे में अक्सर पूछे जाने वाले प्रश्न
1. कस्टम हॉट स्टैम्पिंग कितने समय तक चलती है?
डाई का जीवनकाल मुख्य रूप से चुनी गई सामग्री और आप इसे कितनी अच्छी तरह बनाए रखते हैं, इस पर निर्भर करता है। मैग्नीशियम डाई आमतौर पर ध्यान देने योग्य घिसाव से पहले 5,000 इंप्रेशन तक संभालता है। उचित देखभाल करने पर तांबे और पीतल की मृत्यु दस लाख से अधिक हो सकती है। अत्यधिक मात्रा की स्थिति में स्टील अधिक समय तक नष्ट हो जाता है। जीवनकाल को छोटा करने वाले कारकों में इष्टतम तापमान से ऊपर चलना, कठोर टूलींग के बिना अपघर्षक सबस्ट्रेट्स पर मोहर लगाना और नियमित सफाई की उपेक्षा करना शामिल है। 50 प्रतिशत आर्द्रता से कम जलवायु में नियंत्रित स्थितियों में नौकरियों और भंडारण के बीच धूल-रोधी उपचार लागू करने से सामग्री की परवाह किए बिना सेवा जीवन को अधिकतम करने में मदद मिलती है।
2. कस्टम हॉट स्टैम्पिंग डाई का ऑर्डर देने के लिए मुझे किस फ़ाइल प्रारूप की आवश्यकता होगी?
आपूर्तिकर्ताओं को एआई, ईपीएस, या उच्च{0}}रिज़ॉल्यूशन पीडीएफ प्रारूप में वेक्टर कलाकृति की आवश्यकता होती है, जिसमें सभी फ़ॉन्ट रूपरेखा में परिवर्तित हो जाते हैं। जेपीईजी या पीएनजी जैसी रेखापुंज फ़ाइलों में नक़्क़ाशी या उत्कीर्णन के लिए आवश्यक गणितीय सटीकता का अभाव है। आपकी कलाकृति को स्टैम्पिंग के लिए उपयुक्त न्यूनतम लाइन वज़न बनाए रखना चाहिए, आमतौर पर फ़ॉइल स्थानांतरण के लिए 0.5pt से अधिक पतला नहीं होना चाहिए। ए, ई, आर और बी जैसे संलग्न लेटरफॉर्म को दबाव में भरने से रोकने के लिए पर्याप्त काउंटर स्पेसिंग की आवश्यकता होती है। स्पष्ट डिज़ाइन विशिष्टताओं के साथ साफ़ वेक्टर फ़ाइलें सबमिट करने से पुनरीक्षण चक्र कम हो जाता है और आपके टर्नअराउंड समय में कुछ दिन कम हो सकते हैं।
3. एम्बॉसिंग, डिबॉसिंग और फ़ॉइल स्टैम्पिंग के बीच क्या अंतर है?
एम्बॉसिंग एक मेल खाते हुए नर और मादा डाई सेट का उपयोग करके सब्सट्रेट को ऊपर की ओर धकेलता है, जिससे एक उभरी हुई त्रि-आयामी सतह बनती है जिसे आप महसूस कर सकते हैं। डिबॉसिंग डिज़ाइन को सामग्री में नीचे की ओर दबाता है, जिससे एक ही डाई का उपयोग करके एक धँसा हुआ प्रभाव छोड़ दिया जाता है। फ़ॉइल स्टैम्पिंग सामग्री के भौतिक आकार में बदलाव किए बिना गर्मी और दबाव के माध्यम से एक पतली धातु या रंगद्रव्य परत को एक सपाट सब्सट्रेट सतह पर स्थानांतरित करती है। इन तकनीकों को बहु-स्तरीय संयोजन डाइज़ का उपयोग करके एक प्रेस स्ट्रोक में जोड़ा जा सकता है, जो एक साथ धात्विक चमक और स्पर्श गहराई दोनों प्रदान करता है। उद्धरण का अनुरोध करते समय सटीक रूप से निर्दिष्ट करना कि आप कौन सा प्रभाव चाहते हैं, महंगा गलत संचार रोकता है।
4. क्या आप सब्सट्रेट को नुकसान पहुंचाए बिना प्लास्टिक पर हॉट स्टैम्प लगा सकते हैं?
हां, लेकिन प्लास्टिक को एक संकीर्ण तापमान विंडो के भीतर सावधानीपूर्वक पैरामीटर नियंत्रण की आवश्यकता होती है। हार्ड पीवीसी हल्के दबाव के साथ 120 से 130 डिग्री सेल्सियस पर स्टैम्पिंग स्वीकार करता है, जबकि पीईटी फिल्म को 110 से 130 डिग्री सेल्सियस के आसपास और भी कम गर्मी की आवश्यकता होती है। पीपी और पीई जैसे कम सतह ऊर्जा वाले प्लास्टिक को विश्वसनीय फ़ॉइल आसंजन प्राप्त करने के लिए स्टैम्पिंग से पहले कोरोना या लौ उपचार की आवश्यकता होती है। फ़ॉइल रसायन विज्ञान को विशिष्ट प्लास्टिक प्रकार से भी मेल खाना चाहिए क्योंकि एक पॉलिमर के लिए डिज़ाइन किए गए फॉर्मूलेशन दूसरे पर विफल हो सकते हैं। आसंजन गुणवत्ता और विकृति की अनुपस्थिति दोनों की पुष्टि करने के लिए उत्पादन मात्रा निर्धारित करने से पहले हमेशा नमूना सामग्री पर परीक्षण स्ट्राइक चलाएं।
5. मैं अपने कस्टम डाई के लिए मैग्नीशियम, तांबा और पीतल के बीच कैसे चयन करूं?
सामग्री को अपने उत्पादन की मात्रा, विस्तृत आवश्यकताओं और बजट से मिलाएं। मैग्नीशियम 5,000 इंप्रेशन से कम समय के लिए, प्रोटोटाइपिंग या बजट संवेदनशील परियोजनाओं के लिए सबसे अच्छा काम करता है, जहां फाइन लाइन काम मायने रखता है लेकिन दीर्घायु नहीं। कॉपर मध्यम से उच्च मात्रा वाले अनुप्रयोगों के लिए उपयुक्त है, जिसके लिए मध्यम मूल्य बिंदु पर हजारों छापों में उत्कृष्ट विवरण प्रतिधारण की आवश्यकता होती है। पीतल बहु-स्तरीय संयोजन डाई, मूर्तिकला गहराई प्रभाव और सैकड़ों हजारों से अधिक इंप्रेशन के लिए प्रीमियम विकल्प है, जहां अधिकतम गर्मी प्रतिधारण और स्थायित्व उच्च अग्रिम लागत को उचित ठहराते हैं। बड़े पैमाने पर इंजीनियरिंग टूलींग की सोर्सिंग करने वाले औद्योगिक खरीदार YICHEN जैसे आपूर्तिकर्ताओं के माध्यम से कई सामग्री विकल्पों का पता लगा सकते हैं जो समेकित स्टैम्पिंग डाई कैटलॉग की पेशकश करते हैं।


