


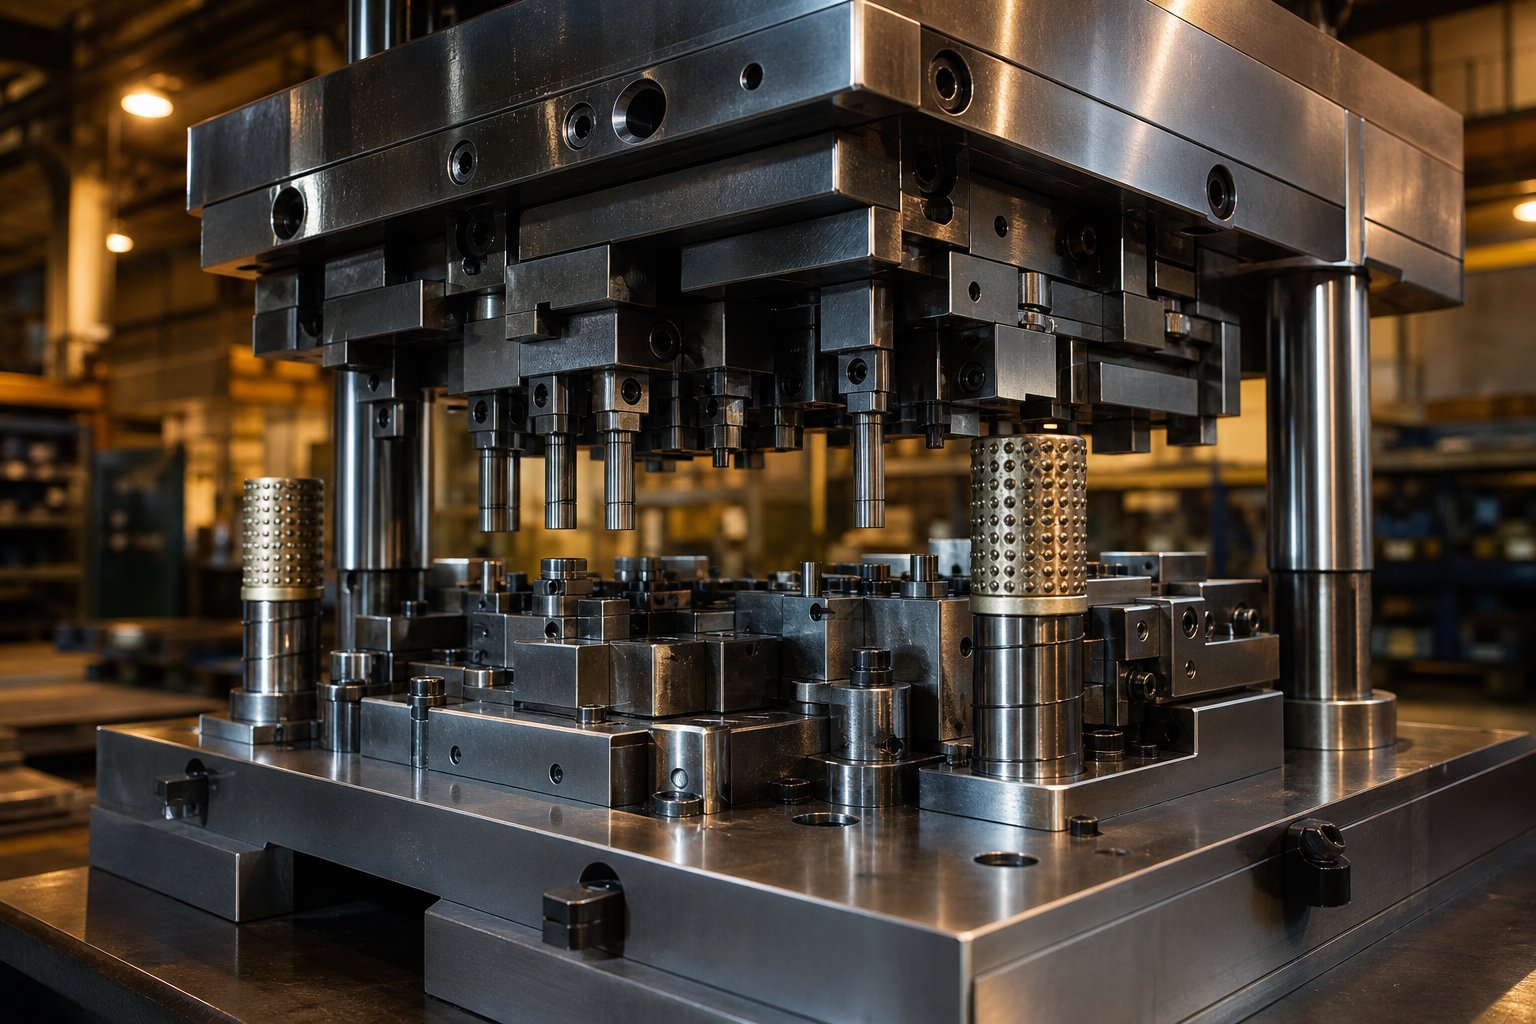
स्टैम्पिंग डाई बनाने में वास्तव में क्या शामिल है
आपकी कार में प्रत्येक धातु ब्रैकेट, आपके फोन में प्रत्येक कनेक्टर, और आपके रेफ्रिजरेटर पर प्रत्येक पैनल एक स्टैम्पिंग डाई के अंदर शुरू हुआ। ये सटीक उपकरण इसके लिए ज़िम्मेदार हैंफ्लैट शीट धातु को कार्यात्मक घटकों में बदलनाऐसी गति से जिसकी तुलना कोई अन्य निर्माण विधि नहीं कर सकती। लेकिन मेटल स्टैम्पिंग वास्तव में क्या है, और इसे बनाने वाले उपकरण को बनाने में क्या लगता है?
स्टैम्पिंग डाई क्या है?
स्टैम्पिंग डाई एक सटीक उपकरण है जिसमें दो हिस्से होते हैं - एक ऊपरी और निचला असेंबली - नियंत्रित बल के माध्यम से शीट धातु को काटने, मोड़ने, बनाने या एक विशिष्ट आकार में खींचने के लिए प्रेस के अंदर लगाया जाता है।
स्टैम्पिंग परिभाषा में मूल बातें शामिल हैं, लेकिन वास्तविकता इससे भी गहरी है। प्रत्येक प्रेस चक्र के दौरान एक डाई चार मुख्य कार्य करती है: सामग्री का पता लगाना, उसे जगह पर दबाना, उसे आकार देना और तैयार टुकड़े को छोड़ना। "कामकाजी" चरण वह है जहां काटने, झुकने, छेदने, उभारने, बनाने, रेखांकन करने, खींचने, गढ़ने और बाहर निकालने जैसे कार्यों के माध्यम से मूल्य जोड़ा जाता है। स्टैम्पिंग डाई बनाने का अर्थ है इन सभी क्रियाओं को एक एकल, दोहराए जाने योग्य उपकरण में इंजीनियरिंग करना जो लाखों प्रेस चक्रों में जीवित रह सके।
हॉबीस्टिस्ट बनाम प्रोफेशनल डाई मेकिंग
DIY परियोजनाओं पर मुहर लगाने और पेशेवर टूलरूम कार्य के बीच एक बड़ा अंतर है। एक शौकिया ड्रिल प्रेस, मैनुअल मिल और बेंच ग्राइंडर का उपयोग करके एक साधारण पंच और डाई ब्लॉक को आकार दे सकता है। यह दृष्टिकोण कम मात्रा वाली शिल्प परियोजनाओं या प्रोटोटाइप के लिए काम करता है जहां सहनशीलता उदार होती है।
व्यावसायिक डाई बनाना पूरी तरह से एक अलग अनुशासन है। टूलरूम जटिल कैविटी प्रोफाइल के लिए सीएनसी मिलिंग मशीनों, तंग सहनशीलता के उद्घाटन के लिए तार ईडीएम, माइक्रोन तक समतलता के लिए सतह ग्राइंडर और हर आयाम को सत्यापित करने के लिए समन्वय मापने वाली मशीनों पर निर्भर करते हैं। इन दोनों दुनियाओं के बीच का अंतर दोहराव क्षमता पर निर्भर करता है - एक पेशेवर स्टैम्पिंग डाई को बिना किसी विचलन के प्रति मिनट सैकड़ों स्ट्रोक पर समान भागों का उत्पादन करना चाहिए।
डाई निर्माण में परिशुद्धता क्यों मायने रखती है?
ऑटोमोटिव, इलेक्ट्रॉनिक्स और घरेलू उपकरण जैसे उद्योग सहनशीलता बनाए रखने के लिए मेटल स्टैम्पिंग डाई पर निर्भर करते हैं जो लाखों इकाइयों में असेंबलियों को एक साथ फिट रखते हैं। एक कनेक्टर टर्मिनल जो विनिर्देश से 0.05 मिमी बाहर है, विद्युत विफलता का कारण बनता है। असंगत ड्रा गहराई वाला बॉडी पैनल पेंट के बाद दृश्यमान तरंगें बनाता है। यदि प्रत्येक डाउनस्ट्रीम गुणवत्ता मानक उस नींव पर आधारित नहीं है तो विनिर्माण में क्या मरता है?
यह आलेख मशीनिंग, ताप उपचार और प्रेस पर अंतिम प्रयास के माध्यम से सही डाई प्रकार का चयन करने और स्ट्रिप लेआउट डिजाइन करने से लेकर स्टैम्पिंग डाई बनाने के पूरे जीवनचक्र को शामिल करता है। वर्तमान में कोई भी एक मार्गदर्शक अनुक्रम में प्रत्येक चरण से नहीं गुजरता है, और यह अंतर इंजीनियरों को कई स्रोतों से टुकड़ों को एक साथ जोड़ने के लिए छोड़ देता है। आगे के अनुभाग उस अंतर को बंद करते हैं, जो आपके विशिष्ट भाग और उत्पादन मात्रा के लिए सही डाई आर्किटेक्चर का चयन करने के तरीके से शुरू होता है।
अपने प्रोजेक्ट के लिए सही प्रकार का डाई चुनना
किसी भी डाई स्टैम्पिंग प्रोजेक्ट में सही डाई आर्किटेक्चर का चयन करना पहला वास्तविक इंजीनियरिंग निर्णय है। यह विकल्प डाउनस्ट्रीम - टूलींग लागत, चक्र समय, भाग की गुणवत्ता, और आप कितने ऑपरेशनों को एक ही प्रेस सेटअप में समेकित कर सकते हैं, सब कुछ आकार देता है। इसे इस तरह से सोचें: आप 500 प्रोटोटाइप के लिए एक प्रगतिशील डाई का उपयोग नहीं करेंगे, और आप एक एकल स्टेशन उपकरण के माध्यम से दस लाख ऑटोमोटिव ब्रैकेट नहीं चलाएंगे। अपने विशिष्ट उत्पादन लक्ष्यों के साथ स्टैम्पिंग डाई के प्रकारों का मिलान बजट की बर्बादी को रोकता है और दुकान के फर्श पर बाधाओं से बचाता है।
| डाई प्रकार | के लिए सर्वोत्तम | भाग जटिलता | वॉल्यूम रेंज | सापेक्ष लागत | टूलींग लीड टाइम |
|---|---|---|---|---|---|
| एकल-स्टेशन | प्रोटोटाइप, लघु रन | कम (एक ऑपरेशन) | 10,000 से कम | कम | 2-4 सप्ताह |
| मिश्रण | चपटे हिस्सों को एक झटके में कई कटों की आवश्यकता होती है | निम्न से मध्यम | 10,000–500,000 | मध्यम | 4-8 सप्ताह |
| प्रगतिशील | जटिल भागों की उच्च मात्रा में मुद्रांकन | मध्यम से उच्च | 500,000–10M+ | उच्च | 10-20 सप्ताह |
| स्थानांतरण | बड़े या गहरे - खींचे गए भाग | उच्च | 100,000–5M+ | उच्च | 12-24 सप्ताह |
एकल-स्टेशन और कंपाउंड मर जाता है
एक एकल स्टेशन डाई प्रत्येक प्रेस स्ट्रोक के लिए एक खाली, एक छेद या एक मोड़ पर एक ऑपरेशन करता है। मरने की प्रक्रिया सीधी है: सामग्री अंदर जाती है, एक विशेषता बनती है, भाग बाहर आता है। यह सरलता कम टूलींग लागत (आम तौर पर प्रगतिशील टूलींग से 50-70% कम) और तेजी से बदलाव में तब्दील हो जाती है, जिससे पायलट परियोजनाओं, इंजीनियरिंग नमूनों या उदार सहनशीलता वाले कस्टम भागों के लिए एकल स्टेशन डाई व्यावहारिक हो जाती है।
कंपाउंड डाई एक ही झटके में एक साथ कई कटिंग ऑपरेशन करके बार को ऊपर उठाता है। एक बाहरी प्रोफ़ाइल को खाली करने और एक ही समय में आंतरिक छिद्रों को छेदने की कल्पना करें - जो एक कंपाउंड डाई प्रदान करता है। क्योंकि दोनों ऑपरेशन एक ही प्रेस चक्र को साझा करते हैं, सुविधाओं के बीच संकेंद्रितता में काफी सुधार होता है, और प्रत्येक ऑपरेशन को अलग से चलाने की तुलना में उत्पादन समय 25-30% कम हो जाता है। ट्रेडऑफ़ यह है कि कंपाउंड डाई अपेक्षाकृत सपाट भागों के लिए सबसे अच्छा काम करता है, आमतौर पर 150 मिमी व्यास से कम, जहां सभी ऑपरेशन एक ही विमान में होते हैं।
प्रोग्रेसिव हाई-वॉल्यूम रन के लिए मर जाता है
जब उत्पादन की मात्रा सैकड़ों हजारों या लाखों तक पहुंच जाती है, तो प्रगतिशील व्यक्ति काम का घोड़ा बन जाता है। स्ट्रिप सामग्री स्टेशनों की एक श्रृंखला के माध्यम से फ़ीड करती है, प्रत्येक एक विशिष्ट ऑपरेशन - छेदना, खोदना, बनाना, झुकना - करता है जब तक कि अंतिम भाग अंतिम स्टेशन पर अलग नहीं हो जाता। इंजीनियरिंग तर्क सरल है: संचालन के बीच आंशिक हैंडलिंग को समाप्त करके, आप श्रम लागत में 40% तक की कटौती करते हैं और चक्र दर प्राप्त करते हैं जिसे एकल स्टेशन सेटअप नहीं छू सकता है।
ऑटोमोटिव स्टैम्पिंग मर जाती हैइसी कारण से इन्हें अक्सर प्रगतिशील उपकरण के रूप में बनाया जाता है। कनेक्टर्स, ब्रैकेट्स, हीट शील्ड्स और स्ट्रक्चरल क्लिप्स सभी उच्च थ्रूपुट और टाइट स्टेशन से {{1} से {2} स्टेशन पंजीकरण से लाभान्वित होते हैं जो प्रगतिशील डाई प्रदान करता है। जब प्रति भाग लागत टूलींग लागत से अधिक मायने रखती है तो उच्च अग्रिम निवेश का तुरंत लाभ मिलता है।
स्थानांतरण मर जाता है और जब वे प्रगतिशील टूलींग से बेहतर प्रदर्शन करते हैं
ट्रांसफर स्टैम्पिंग में स्वतंत्र स्टेशनों के बीच अलग-अलग रिक्त स्थान को स्थानांतरित करने के लिए यांत्रिक ग्रिपर या उंगलियों का उपयोग किया जाता है। प्रगतिशील डाई के विपरीत, उपकरण के माध्यम से भाग को जोड़ने वाली कोई सतत पट्टी नहीं होती है। इससे उन भागों के लिए स्थानांतरण डाई को एक विशिष्ट लाभ मिलता है जिनके लिए गहरे ड्रॉ, बड़े पदचिह्न, या जटिल त्रि-आयामी संरचना की आवश्यकता होती है जो एक पट्टी पर अव्यावहारिक होगी।
ऑटोमोटिव स्टैम्पिंग में, बड़े संरचनात्मक घटक और बॉडी पैनल अक्सर ट्रांसफर डाइज़ में चलते हैं क्योंकि भाग ज्यामिति स्टेशन की स्वतंत्रता की मांग करती है। प्रत्येक स्टेशन ले जाने वाले वेब की बाधाओं के बिना एक समर्पित फॉर्मिंग ऑपरेशन की मेजबानी कर सकता है। ट्रांसफर डाइज़ सामग्री की बर्बादी को भी कम करती है क्योंकि महंगे मिश्र धातु या मोटे गेज स्टॉक को चलाने पर सार्थक लागत बचत के लिए कोई कनेक्टिंग स्ट्रिप कंकाल नहीं होता है।
प्रगतिशील और स्थानांतरण के बीच का निर्णय अंततः आंशिक ज्यामिति और सामग्री उपयोग पर निर्भर करता है। यदि भाग विरूपण के बिना एक पट्टी से जुड़ा रहता है, तो प्रगतिशील गति पर जीत हासिल करता है। यदि भाग को भारी निर्माण कार्यों के बीच स्वतंत्र रूप से स्थानांतरित करने की आवश्यकता है, तो ट्रांसफर स्टैम्पिंग कम गुणवत्ता वाले समझौतों के साथ बेहतर परिणाम प्रदान करती है। इन वास्तविकताओं के साथ डाई प्रकार का मिलान ही कुशल स्टैम्पिंग डाई को उन उपकरणों से अलग करता है जो अपने स्वयं के डिजाइन से लड़ते हैं।
स्टैम्पिंग डाई घटक और वे एक साथ कैसे काम करते हैं
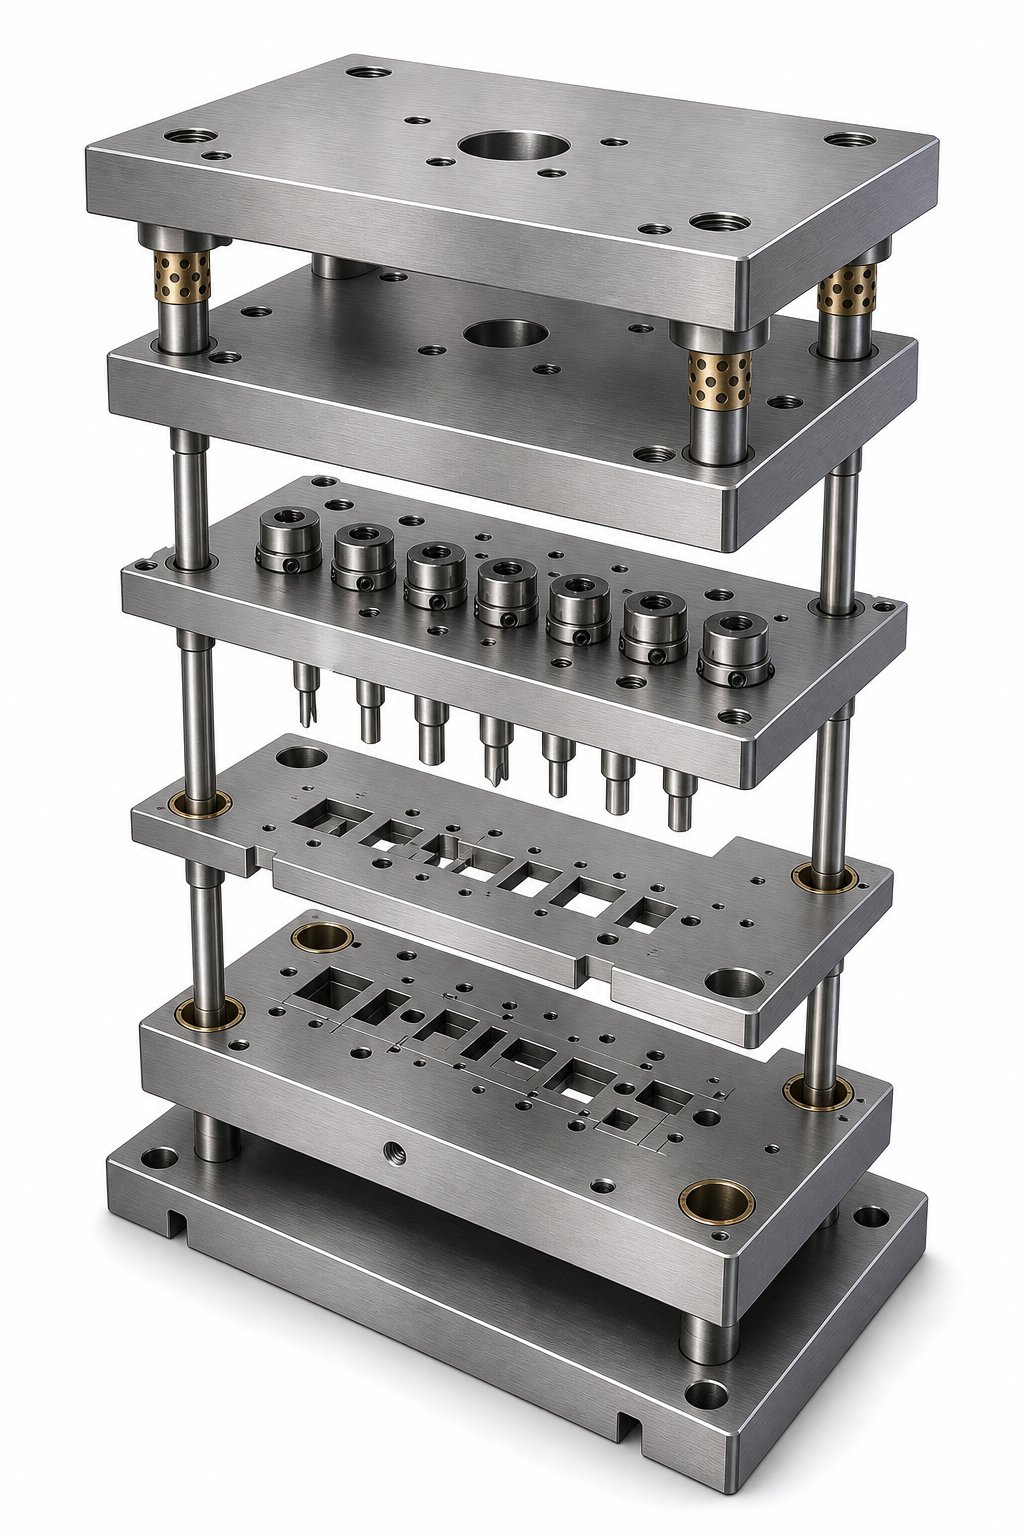
सही डाई प्रकार चुनना आर्किटेक्चर को सेट करता है, लेकिन प्रदर्शन व्यक्तिगत स्टैम्पिंग डाई घटकों में रहता है जो उस आर्किटेक्चर को भरते हैं। उपकरण के अंदर प्रत्येक टुकड़े का पता लगाने, काटने, बनाने, अलग करने या मार्गदर्शन करने का काम होता है और जब एक तत्व विशिष्टता से बाहर हो जाता है, तो पूरा सिस्टम प्रभावित होता है। यह समझना कि प्रत्येक भाग क्या करता है, और वे कैसे बातचीत करते हैं, एक विश्वसनीय शीट मेटल स्टैम्पिंग डाई को उस डाई से अलग करता है जो कुछ हज़ार हिट के बाद स्क्रैप उत्पन्न करती है।
अधिकांश डाइज़ और स्टैम्पिंग असेंबलियों में पाए जाने वाले मुख्य स्टैम्पिंग घटक यहां दिए गए हैं:
- डाई जूते (ऊपरी और निचली प्लेटें)- संरचनात्मक नींव जो हर दूसरे घटक को संरेखण में रखती है।
- डाई ब्लॉक (गुहा)- कठोर स्टील ब्लॉक जिसमें काटने या बनाने वाली प्रोफ़ाइल होती है जो पंच को स्वीकार करती है।
- पंच प्लेट- डाई ब्लॉक के सापेक्ष सटीक स्थानों पर अलग-अलग पंचों को पकड़ता है और रखता है।
- बैकिंग प्लेट- पंच प्लेट के पीछे एक कठोर प्लेट जो बार-बार प्रभाव के तहत पंच हेड को नरम जूते में घुसने से रोकती है।
- गाइड पिन और बुशिंग- 0.0001 इंच की सहनशीलता के भीतर सटीकता के साथ ऊपरी और निचले हिस्सों को संरेखित करें, जिससे स्ट्रोक के बाद लगातार पंजीकरण स्ट्रोक सुनिश्चित हो सके।
- स्ट्रिपर प्लेट- वर्कपीस को सपाट रखता है और रिटर्न स्ट्रोक के दौरान सामग्री को छिद्रों से अलग कर देता है।
- स्प्रिंग सिस्टम- स्ट्रिपिंग, प्रेशर पैड एक्चुएशन और सामग्री क्लैम्पिंग के लिए नियंत्रित बल प्रदान करें।
- पायलट- सटीक पिन जो प्रत्येक स्टेशन पर पट्टी का सटीक रूप से पता लगाने के लिए पहले से छेद किए गए छेद में प्रवेश करते हैं।
- फास्टनरों और डॉवल्स- सभी प्लेटों को एक-दूसरे के सापेक्ष सुरक्षित और सटीक रूप से लगाएं, जिससे लोड के तहत खिसकने से रोका जा सके।
ऊपरी और निचले डाई शू असेंबलियाँ
डाई जूते पूरे उपकरण का ढांचा बनाते हैं। ऊपरी जूता प्रेस रैम पर लगाया जाता है, निचला जूता प्रेस बिस्तर पर लगाया जाता है, और गाइड पोस्ट लाखों चक्रों के माध्यम से संरेखण बनाए रखने के लिए दो हिस्सों को जोड़ते हैं। आप या तो एक मानक डाई सेट खरीद सकते हैं, कैटलॉग आयामों के अनुसार निर्मित जूतों, गाइड पोस्टों और झाड़ियों की एक पूर्व-मशीनीकृत असेंबली - या शुरुआत से एक कस्टम डाई संरचना डिज़ाइन कर सकते हैं।
एंकर डैनली जैसे आपूर्तिकर्ताओं के मानक डाई सेट, विनिमेय घटकों और तेज़ डिलीवरी की पेशकश करते हैं। वे पारंपरिक पंचिंग स्टैम्पिंग संचालन के लिए अच्छी तरह से काम करते हैं जहां भाग के आकार और प्रेस टन भार मानक सीमाओं के भीतर आते हैं। कस्टम निर्मित संरचनाएं तब आवश्यक हो जाती हैं जब डाई के लिए गैर-मानक गाइड पोस्ट कॉन्फ़िगरेशन, बड़े आकार के पदचिह्न या अत्यधिक परिशुद्धता की आवश्यकता होती है, उदाहरण के लिए, 0.010 इंच से कम या 200 स्ट्रोक प्रति मिनट से ऊपर चलने वाली पतली गेज सामग्री पर डाई लगाना।
अर्थशास्त्र सीधा है. घर में डाई शूज़ बनाने से अपेक्षाकृत कम मार्जिन वाले काम में उच्च मूल्य वाली सीएनसी मशीनें जुड़ती हैं। अधिकांश दुकानों के लिए, एक मानक सेट खरीदने और आपके विशिष्ट विवरण को स्वीकार करने के लिए इसकी मशीनिंग करने से कच्ची प्लेट से निर्माण करने की तुलना में समय और लागत की बचत होती है।
पंच, डाई ब्लॉक और क्लीयरेंस संबंध
पंच और डाई ब्लॉक के बीच का संबंध ही कटिंग गुणवत्ता को परिभाषित करता है। जब एक पंच डाई के उद्घाटन में उतरता है, तो सामग्री पंच किनारे और डाई किनारे दोनों पर संकीर्ण बैंड के साथ कतरती है। उन दो काटने वाले किनारों के बीच का अंतर - क्लीयरेंस - यह निर्धारित करता है कि आपको एक साफ हिस्सा मिलेगा या अस्वीकार्य।
स्टील वर्कपीस के लिए, अनुशंसित क्लीयरेंस प्रति पक्ष सामग्री की मोटाई का 5-10% चलता है। उदाहरण के लिए, 1.0 मिमी स्टील शीट को प्रत्येक तरफ पंच किनारे और डाई बटन किनारे के बीच लगभग 0.05 से 0.10 मिमी जगह की आवश्यकता होती है।सटीक प्रतिशत वर्कपीस की कठोरता और तन्य शक्ति पर निर्भर करता हैएल्युमीनियम जैसी नरम सामग्री निचले सिरे पर होती है, जबकि उच्च शक्ति वाला स्टील 10% या उससे अधिक की ओर बढ़ता है।
इसे गलत समझें और तीन समस्याएं सामने आएंगी:
- बहुत कम निकासी- अत्यधिक कतरनी बल पंच घिसाव को तेज करता है, गर्मी उत्पन्न करता है, और टूलींग को पूरी तरह से फ्रैक्चर कर सकता है।
- बहुत ज्यादा क्लीयरेंस- सामग्री सफाई से काटने के बजाय मुड़ जाती है, जिससे भारी गड़गड़ाहट होती है और भाग के किनारों पर रोलओवर होता है।
- असमान निकासी- पंच और डाई ब्लॉक के बीच गलत संरेखण से टेपर्ड कट्स और असंगत गड़गड़ाहट की ऊंचाई पैदा होती है, जिससे टूलींग का एक तरफ समय से पहले खराब हो जाता है।
उचित क्लीयरेंस वर्कपीस को कतरने के लिए आवश्यक बल को भी कम कर देता है, जो प्रेस ऊर्जा की खपत को कम करता है और डाई स्टैम्प को दोबारा पीसने के बीच के अंतराल को बढ़ाता है। उच्च मात्रा में उत्पादन के लिए डिज़ाइन किए गए धातु स्टैम्पिंग डाई में, इष्टतम निकासी से 1-2% विचलन भी उपकरण के जीवन को 30% या उससे अधिक तक कम कर सकता है।
स्ट्रिपर्स और स्प्रिंग सिस्टम
एक पंच के वर्कपीस में प्रवेश करने के बाद, सामग्री रिटर्न स्ट्रोक पर पंच को पकड़ लेती है। स्ट्रिपर के बिना, शीट पंच के साथ उठ जाती है, अगले स्टेशन पर मिसफीड हो जाती है और उपकरण जाम हो जाता है। स्ट्रिपर्स सामग्री को डाई फेस के सामने सपाट पकड़कर इसका समाधान करते हैं जबकि पंच ऊपर की ओर हट जाता है।
शीट मेटल स्टैम्पिंग अनुप्रयोगों के लिए दो मुख्य प्रकार मौजूद हैं। फिक्स्ड स्ट्रिपर्स को एक गैप मशीन के साथ मजबूती से बोल्ट किया जाता है ताकि सामग्री को साफ़ किया जा सके - सरल, टिकाऊ, लेकिन नीचे की ओर कोई क्लैंपिंग दबाव नहीं देता है। स्प्रिंग - लोडेड स्ट्रिपर्स पंच के संपर्क में आने से पहले सामग्री को सपाट दबाते हैं और पूरे स्ट्रोक के दौरान दबाव बनाए रखते हैं, जिससे कट की गुणवत्ता और भाग की समतलता में सुधार होता है।
इन स्ट्रिपर्स को चलाने वाले स्प्रिंग्स दो रूपों में आते हैं। मैकेनिकल डाई स्प्रिंग्स - रंग -कोडेड हेलिकल कॉइल्स - मध्यम भार के लिए मानक विकल्प हैं। नाइट्रोजन गैस स्प्रिंग्स एक छोटे पैकेज में उच्च बल प्रदान करते हैं और पूरे स्ट्रोक में अधिक सुसंगत दबाव प्रदान करते हैं, जिससे उन्हें गहरे निर्माण और ड्राइंग संचालन के लिए प्राथमिकता दी जाती है जहां समान रिक्त होल्डिंग बल महत्वपूर्ण होता है।
सही स्प्रिंग प्रीलोड का चयन और यात्रा मायने रखती है। अंडरलोडेड स्प्रिंग्स छिद्रण के दौरान सामग्री को ऊपर उठाने की अनुमति देते हैं, जिससे गड़गड़ाहट होती है और स्लग खींचता है। अतिभारित स्प्रिंग्स प्रेस टन भार बर्बाद करते हैं और थकान को बढ़ाते हैं। स्प्रिंग सिस्टम को स्ट्रिपिंग बल को कुल उपलब्ध प्रेस क्षमता - के विरुद्ध संतुलित करना चाहिए, एक गणना जो सीधे सक्रिय स्टेशनों की संख्या और उपकरण में सभी पंचों में संयुक्त कटिंग परिधि से जुड़ी होती है।
इनमें से प्रत्येक घटक को विशिष्ट उपकरण स्टील ग्रेड से निर्मित किया जाता है, सख्त सहनशीलता के लिए मशीनीकृत किया जाता है, और फिर उत्पादन मुद्रांकन की मांग वाले दोहराव वाले प्रभाव भार का विरोध करने के लिए कठोर किया जाता है। स्टील का चुनाव - और इसका उपचार कैसे किया जाता है - ही अंततः यह निर्धारित करता है कि कोई डाई अपने लक्षित जीवन तक जीवित रहती है या समय से पहले खराब हो जाती है।
दीर्घायु के लिए डाई स्टील और सामग्री का चयन करना
गलत स्टील ग्रेड से निर्मित डाई एक डाई होती है जिस पर पहले दिन से ही समाप्ति तिथि अंकित होती है। ज्यामिति सही हो सकती है, क्लीयरेंस डायल किया जा सकता है, और स्ट्रिप लेआउट अनुकूलित - हो सकता है, लेकिन यदि टूल स्टील बलों, तापमान और घर्षण को संभाल नहीं सकता है, तो यह हर स्ट्रोक का सामना करता है, समय से पहले घिसाव या भयावह दरार से उत्पादन बंद हो जाएगा। सही धातु मुद्रांकन सामग्री चुनना कोई गौण निर्णय नहीं है। यह इस बात में सबसे बड़ा कारक है कि कोई पासा 50,000 हिट या 5,000,000 हिट तक जीवित रहता है या नहीं।
चुनौती यह है कि कोई भी एकल स्टील ग्रेड हर स्थिति को नहीं संभाल सकता। ब्लैंकिंग पंच कटिंग स्टेनलेस स्टील स्टैम्पिंग संचालन के लिए अत्यधिक पहनने के प्रतिरोध की आवश्यकता होती है, जबकि एल्यूमीनियम स्टैम्पिंग खींचने वाला एक फॉर्मिंग स्टेशन कठोरता पर कठोरता और सतह खत्म को प्राथमिकता देता है। आपको स्टील को एक साथ तीन चरों से मिलाना होगा: वर्कपीस सामग्री, ऑपरेशन प्रकार और अपेक्षित उत्पादन मात्रा।
विभिन्न वर्कपीस सामग्रियों के लिए टूल स्टील ग्रेड
पाँच टूल स्टील ग्रेड अधिकांश स्टैम्पिंग डाई अनुप्रयोगों को कवर करते हैं। कठोरता के स्पेक्ट्रम पर प्रत्येक की अलग-अलग स्थिति होती है, और यह समझना कि प्रत्येक उत्कृष्टता महंगे बेमेल को रोकती है।
| इस्पात श्रेणी | कठोरता सीमा (एचआरसी) | के लिए सर्वोत्तम | अपेक्षित डाई लाइफ रेंज | सापेक्ष लागत |
|---|---|---|---|---|
| D2 | 58–62 | मुद्रांकित स्टील को खाली करना और छेदना; उच्च -कटाई संचालन घिसाव | 500,000–2,000,000+ हिट | मध्यम |
| A2 | 57–62 | सामान्य -उद्देश्य काटना और बनाना; मध्यम-मात्रा में चलता है | 200,000-1,000,000 हिट | निम्न से मध्यम |
| S7 | 54–58 | भारी निर्माण, झुकने और प्रभाव से भरे हुए स्टेशन | 100,000-500,000 हिट | मध्यम |
| M2 | 60–65 | उच्च-स्पीड पियर्सिंग; एएचएसएस जैसे अपघर्षक वर्कपीस | 1,000,000–3,000,000+ हिट | उच्च |
| डीसी53 | 60–62 | मोटी या उच्च -शक्ति वाली सामग्रियों की भारी ब्लैंकिंग | 1,000,000–3,000,000 हिट | मध्यम से उच्च |
D2स्टैम्पिंग डाई निर्माण का कार्यक्षेत्र है। इसकी उच्च क्रोमियम सामग्री (लगभग 12%) प्रचुर मात्रा में कार्बाइड संरचनाएं बनाती है जो अपघर्षक घिसाव का प्रतिरोध करती है। हल्के और मध्यम कार्बन स्टैम्प्ड स्टील पर ब्लैंकिंग और पियर्सिंग ऑपरेशन के लिए, डी2 उचित लागत पर लंबी सेवा जीवन प्रदान करता है। अदला - बदली? वही बड़े कार्बाइड पूल जो पहनने के प्रतिरोध को बढ़ाते हैं, प्रभाव की कठोरता को कम करते हैं। पतले क्रॉस सेक्शन या नुकीले कोनों में D2 पंच भारी शॉक लोड के तहत टूटने का खतरा होता है।
A2एक अधिक क्षमाशील विकल्प प्रदान करता है। यह डी2 की तुलना में गर्मी उपचार के दौरान बेहतर आयामी स्थिरता वाला एक वायु सख्त स्टील है, और यह बिना टूटे मध्यम प्रभाव को सहन करता है। मध्यम मात्रा में उत्पादन करने वाली दुकानों के लिए - लगभग 100,000 से 1,000,000 हिस्से - ए2 प्रदर्शन और लागत के बीच एक किफायती संतुलन प्रदान करता है। यह सख्त होने से पहले अधिक आसानी से मशीनीकृत होता है और बाद में कम विकृत होता है, जिससे पीसने का समय कम हो जाता है।
S7स्पेक्ट्रम के कठोरता वाले सिरे पर बैठता है। जब डाई भारी गठन, गहराई से झुकना, या कोई भी ऑपरेशन करता है जहां अचानक प्रभाव लोडिंग हावी हो जाती है, तो S7 बिना फ्रैक्चर के सदमे ऊर्जा को अवशोषित करता है। मोटे {{3}गेज स्टील या उच्च {{4}शक्ति वाले मिश्रधातु को आकार देने वाले फॉर्मिंग स्टेशन अक्सर S7 को निर्दिष्ट करते हैं क्योंकि यह उस प्रकार की दरार का प्रतिरोध करता है जो एक कठिन, अधिक भंगुर ग्रेड को नष्ट कर देगा। बलिदान है घिसाव जीवन - एस7 अपघर्षक परिस्थितियों में डी2 की तुलना में तेजी से घिसता है और आम तौर पर अधिक बार पुनः पीसने की आवश्यकता होती है।
एम2 हाई-स्पीड स्टीलअत्यधिक कठोरता (65 एचआरसी तक) लाता है और ऊंचे तापमान पर भी अपनी अत्याधुनिकता बरकरार रखता है। उच्च स्ट्रोक दरों पर चलने वाले छेदन कार्यों के लिए, या उन्नत उच्च शक्ति वाले स्टील और अन्य अपघर्षक वर्कपीस सामग्री को काटते समय, एम2 पारंपरिक ठंडे वर्क स्टील्स को बड़े अंतर से मात देता है। लागत प्रीमियम महत्वपूर्ण है, इसलिए एम2 पूर्ण डाई ब्लॉक के बजाय व्यक्तिगत पंच आवेषण के रूप में दिखाई देता है।
डीसी53D2 की मुख्य कमज़ोरी को दूर करने के लिए विकसित एक संशोधित कोल्ड वर्क स्टील है। यह बेहतर, अधिक समान कार्बाइड वितरण के कारण, मानक डी2 की कठोरता से लगभग दोगुनी कठोरता के साथ समान कठोरता (60-62 एचआरसी) प्राप्त करता है। मोटे -गेज स्टील या उच्च-तन्य सामग्री को खाली करने के लिए जहां पहनने के प्रतिरोध और सदमे प्रतिरोध दोनों मायने रखते हैं, DC53 उस अंतर को भरता है जो D2 और S7 उनके बीच छोड़ते हैं।
वर्कपीस सामग्री चयन तर्क का एक बड़ा हिस्सा चलाती है। एल्युमीनियम जैसी नरम सामग्री की स्टैम्पिंग के लिए कम पहनने के प्रतिरोध की आवश्यकता होती है, लेकिन गैलिंग को रोकने के लिए उत्कृष्ट सतह फिनिश की आवश्यकता होती है - एल्युमीनियम धातु स्टैम्पिंग संचालन अक्सर कच्चे डी2 के बजाय पॉलिश किए गए ए2 या लेपित टूल स्टील्स से लाभान्वित होते हैं। स्टेनलेस स्टील स्टैम्पिंग विपरीत चरम है: सामग्री अपघर्षक है, तेजी से कठोर हो जाती है, और महत्वपूर्ण गर्मी उत्पन्न करती है, जिसके लिए मजबूत सतह कोटिंग के साथ उच्च क्रोमियम या उच्च गति वाले स्टील की आवश्यकता होती है। हल्का और कम -कार्बन स्टैम्प्ड स्टील बीच में पड़ता है, जहां डी2 ब्लैंकिंग और पियर्सिंग के अधिकांश काम बिना किसी समस्या के संभालता है।
कार्बाइड और पाउडर धातुकर्म विकल्प
जब उत्पादन की मात्रा लाखों में पहुंच जाती है, या जब वर्कपीस सामग्री विशेष रूप से अपघर्षक होती है, तो पारंपरिक उपकरण स्टील्स अपनी व्यावहारिक सीमा तक पहुंच जाते हैं। यहीं पर कार्बाइड और पाउडर धातुकर्म (पीएम) स्टील्स तस्वीर में प्रवेश करते हैं।
टंगस्टन कार्बाइड आवेषण पहनने के प्रतिरोध की पेशकश करते हैं जो कुछ अनुप्रयोगों में पारंपरिक उपकरण स्टील्स की तुलना में डाई जीवन को 500-1,000% तक बढ़ाते हैं। वे बारीक ब्लैंकिंग, मोटी सामग्री को सटीक रूप से छेदने और किसी भी स्टेशन पर जहां पंच या डाई ओपनिंग निरंतर घर्षण संपर्क का अनुभव करती है, में उत्कृष्टता प्राप्त करते हैं। समस्या भंगुरता है - कार्बाइड साइड लोड, गलत संरेखण, या भारी प्रभाव को सहन नहीं कर सकता है। खराब सपोर्ट वाले स्टेशन में कार्बाइड डालने पर तुरंत फ्रैक्चर हो जाएगा जहां डी2 बस घिस जाएगा।
पाउडर धातुकर्म स्टील्स जैसे ASP{5}}60, CPM{7}}10V, और Vanadis 4 Extra पारंपरिक टूल स्टील्स और कार्बाइड के बीच अंतर को पाटते हैं। पीएम निर्माण प्रक्रिया पूरे स्टील मैट्रिक्स में बेहद बारीक, समान कार्बाइड वितरण का उत्पादन करती है, जो पारंपरिक रूप से कास्ट ग्रेड में पाए जाने वाले बड़े कार्बाइड पूल को खत्म कर देती है। परिणाम एक ऐसी सामग्री है जो ठोस कार्बाइड की तुलना में काफी बेहतर कठोरता के साथ निकट-कार्बाइड पहनने के प्रतिरोध को जोड़ती है। पीएम स्टील्स को अक्सर प्रगतिशील डाई स्टेशनों के लिए निर्दिष्ट किया जाता है जो दस लाख हिट से अधिक उत्पादन मात्रा में स्टेनलेस स्टील या उन्नत उच्च शक्ति सामग्री को संसाधित करते हैं।
बहुत अधिक मात्रा में चलने वाले एल्यूमीनियम स्टैम्पिंग अनुप्रयोगों के लिए, पॉलिश और लेपित सतहों वाले पीएम स्टील्स घिसाव और पित्त दोनों समस्याओं को एक साथ हल करते हैं। महीन माइक्रोस्ट्रक्चर डी2 की तुलना में दर्पण पॉलिश को अधिक समान रूप से लेता है, और कोटिंग्स चिकने सब्सट्रेट का बेहतर पालन करती है, जिससे एक ऐसी सतह बनती है जो भारी स्नेहन के बिना भी सामग्री को उठाने से रोकती है।
लागत बनाम डाई लाइफ़ ट्रेडऑफ़
कल्पना कीजिए कि आप एक ऐसी नौकरी उद्धृत कर रहे हैं जिसके लिए प्रति वर्ष 200,000 मुद्रांकित एल्यूमीनियम भागों की आवश्यकता होती है। क्या प्रत्येक स्टेशन पर एम2 इन्सर्ट और कार्बाइड बटन निर्दिष्ट करना उचित है? शायद नहीं। TiN कोटिंग वाला A2 सामग्री और मशीनिंग लागत के एक अंश पर उस मात्रा और संचालन प्रकार को संभालता है।
निर्णय की रूपरेखा उत्पादन मात्रा सीमा तक आती है:
- 100,000 भागों से कम- ए2 या समकक्ष सामान्य -उद्देश्यीय स्टील। घिसाव गंभीर होने से पहले ही डाई रिटायर हो जाएगी, इसलिए प्रीमियम ग्रेड के लिए भुगतान करने से बजट बर्बाद होता है।
- 100,000 से 1,000,000 भाग- कटिंग स्टेशनों के लिए D2 या DC53; स्टेशन बनाने के लिए S7. यह वॉल्यूम रेंज है जहां टूल स्टील का चयन कम रिग्राइंडिंग आवृत्ति में लाभांश देना शुरू कर देता है।
- 1,000,000 भागों से ऊपरउच्च घिसाव वाले पंचों के लिए एम2 या पीएम स्टील्स, सर्वाधिक अपघर्षक स्टेशनों के लिए कार्बाइड इन्सर्ट और पूरे बोर्ड पर सतह कोटिंग्स। उच्च प्रारंभिक लागत कम डाई परिवर्तन, कम डाउनटाइम और पूरे उत्पादन दौर में अधिक सुसंगत भाग गुणवत्ता के माध्यम से वापस भुगतान करती है।
लागत मशीनेबिलिटी पर भी निर्भर करती है। कठोर, अधिक मिश्र धातु वाले स्टील को मशीन बनाने में अधिक समय लगता है, अधिक महंगे तार ईडीएम समय की आवश्यकता होती है, और गर्मी उपचार के दौरान सख्त नियंत्रण की आवश्यकता होती है। न केवल कच्चे माल की कीमत में, बल्कि प्रत्येक डाउनस्ट्रीम विनिर्माण चरण में, D2 डाई ब्लॉक को तैयार करने में उसी आकार के A2 ब्लॉक की तुलना में अधिक लागत आती है। जब आप गर्मी उपचार विरूपण, अंतिम पीस भत्ते और सख्त होने के दौरान टूटने के जोखिम को ध्यान में रखते हैं, तो ग्रेड के बीच वास्तविक लागत अंतर अकेले स्टील इनवॉइस से अधिक बढ़ जाता है।
सबसे चतुर तरीका एक ही पासे में ग्रेडों को मिलाना है। प्रीमियम स्टील्स का उपयोग केवल वहीं करें जहां घिसाव या प्रभाव की मांग उन्हें उचित ठहराती है - आमतौर पर एआईएसआई 4140 या 1045 हीट जैसी कम महंगी प्लेट से सहायक संरचना का निर्माण करते समय काटने वाले घूंसे, डाई बटन, और इन्सर्ट बनाने - 28-32 एचआरसी पर उपचारित। यह रणनीति कुल टूलींग लागत को प्रबंधनीय बनाए रखती है और साथ ही प्रदर्शन पर ध्यान केंद्रित करती है जहां यह सबसे अधिक मायने रखता है।
स्टील का चयन उपकरण के संभावित जीवनकाल को निर्धारित करता है, लेकिन उस क्षमता तक पहुंचना इस बात पर निर्भर करता है कि उन स्टील घटकों को कैसे आकार दिया जाता है, कठोर किया जाता है और समाप्त किया जाता है। मशीनिंग प्रक्रियाएं जो कच्चे उपकरण स्टील को सटीक डाई ज्योमेट्री में बदल देती हैं - और जिस क्रम में वे घटित होती हैं वह क्रम - यह निर्धारित करती हैं कि क्या सामग्री वास्तव में अपने ग्रेड के वादों को पूरा करती है या नहीं।
सीएडी सीएएम और सिमुलेशन के साथ डाई डिजाइन करना
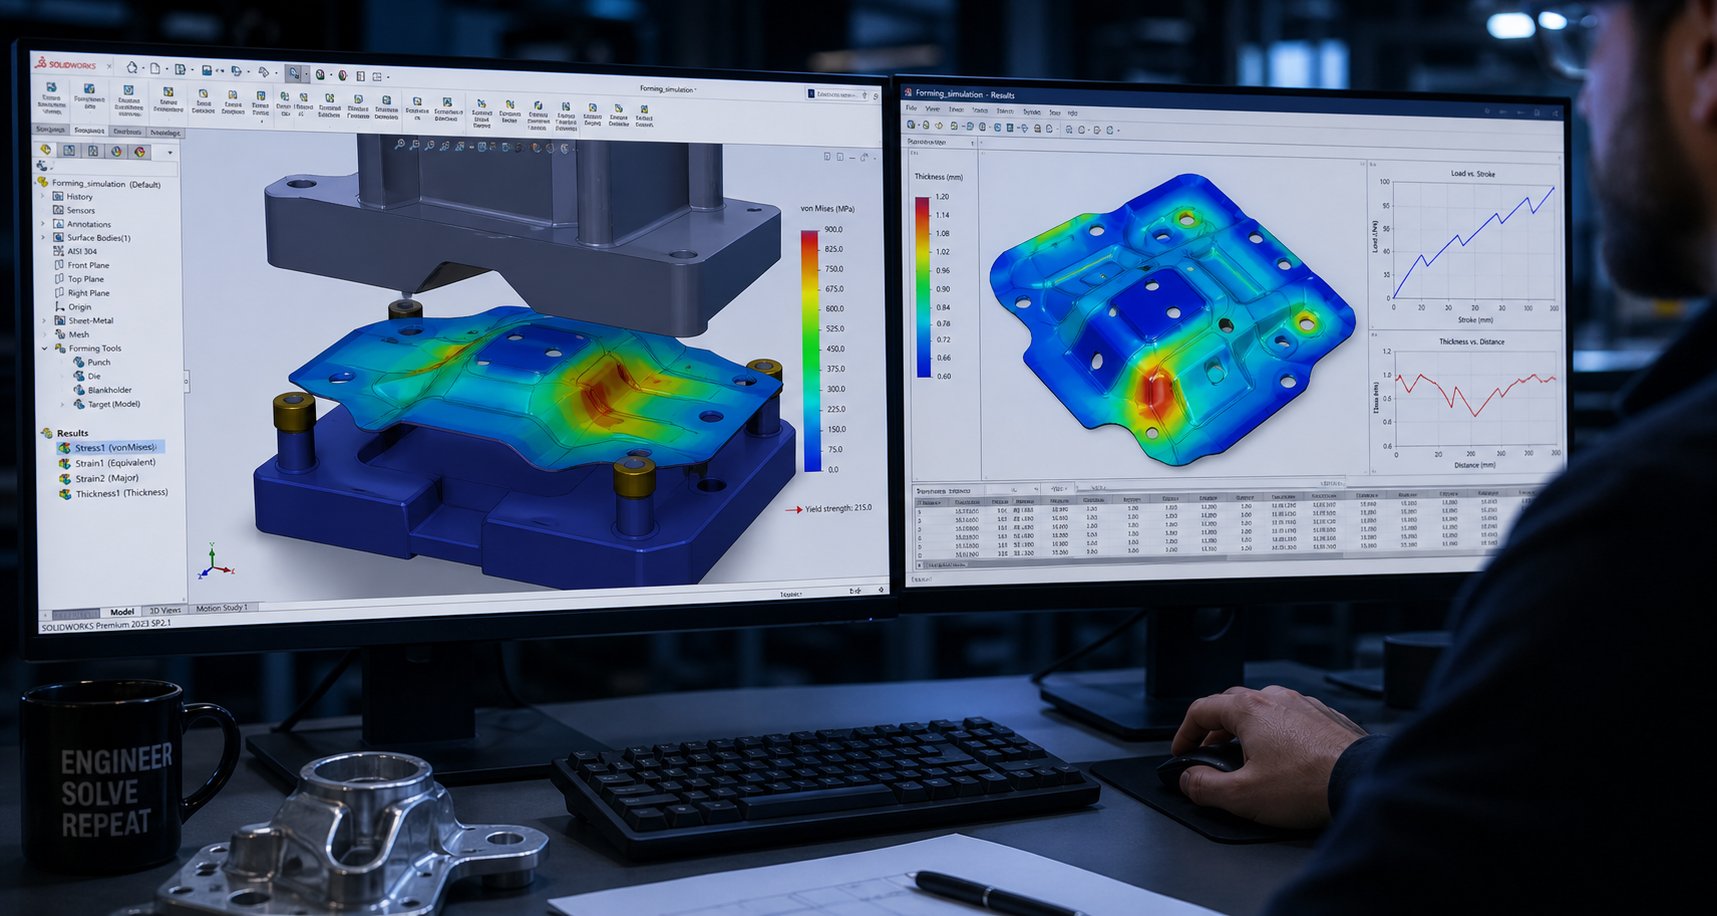
सही स्टील का चयन केवल तभी मूल्यवान है जब डाई ज्योमेट्री वास्तव में एक अच्छा हिस्सा तैयार करती है। डिज़ाइन चरण वह है जहां कच्चा इरादा - ड्राइंग पर एक तैयार भाग - मशीनिंग निर्देशों के एक सेट में बदल जाता है जो प्रत्येक पंच, डाई ब्लॉक और फॉर्मिंग इंसर्ट को आकार देगा। आधुनिक स्टैम्पिंग डाई डिज़ाइन इस अनुवाद को सटीक, पूर्वानुमानित और प्रेस में परीक्षण और त्रुटि पर बहुत कम निर्भर बनाने के लिए CAD/CAM सॉफ़्टवेयर और परिमित तत्व सिमुलेशन पर निर्भर करता है।
कल्पना करें कि आप अपने सिर में बारह गठन स्टेशनों को अनुक्रमित करने की कोशिश कर रहे हैं, सामग्री खिंचाव, स्प्रिंग {{0} पीठ, और आसन्न छिद्रों के बीच हस्तक्षेप को ध्यान में रखते हुए। यह वह समस्या है जिसे स्टैम्पिंग तकनीक किसी मशीन पर टूल स्टील के एक ब्लॉक को क्लैंप करने से पहले डिजिटल रूप से हल करती है। नीचे दिए गए वर्कफ़्लो में बताया गया है कि पेशेवर टूलरूम पार्ट ज्योमेट्री से मशीन के लिए तैयार डाई मॉडल की ओर कैसे बढ़ते हैं।
- भाग विश्लेषण- तैयार भाग मॉडल को आयात करें और फॉर्मेबिलिटी जोखिमों के लिए ज्यामिति का मूल्यांकन करें: गहरी रेखाएं, तेज त्रिज्या, पतली दीवारें, और किनारों के करीब की विशेषताएं।
- प्रक्रिया नियोजन- तय करें कि कौन से संचालन की आवश्यकता है (छेदना, खरोंचना, बनाना, काटना, गढ़ना) और उन्हें अनुक्रम बाधाओं के आधार पर श्रेणियों में निर्दिष्ट करें।
- स्ट्रिप लेआउट विकास- कॉइल स्ट्रिप पर भाग अभिविन्यास, पिच दूरी, वाहक प्रकार और सामग्री उपयोग निर्धारित करें।
- स्टेशन अनुक्रमण- प्रत्येक ऑपरेशन को एक विशिष्ट स्टेशन पर सौंपें, पासे पर बलों को संतुलित करें और नियमों को कम करने के नियमों का ध्यान रखें।
- स्प्रिंग-वापस मुआवज़ा- फॉर्मिंग टूल ज्योमेट्री को अधिक से अधिक मोड़ने या अधिक से अधिक मोड़ने के लिए समायोजित करें ताकि भाग उतारने के बाद अपने इच्छित आकार में आ जाए।
- हस्तक्षेप और गति की जाँच- सत्यापित करें कि प्रेस चक्र के दौरान कोई पंच, स्ट्रिपर्स, लिफ्टर या गठित विशेषताएं टकराती नहीं हैं।
- सीएई सिमुलेशनकिसी भी मशीनिंग शुरू होने से पहले पतलेपन, झुर्रियों, विभाजन और स्प्रिंग का अनुमान लगाने के लिए फॉर्मेबिलिटी विश्लेषण चलाएं।
- डिज़ाइन पुनरावृत्ति- सिमुलेशन परिणामों के आधार पर स्टेशन ज्यामिति और स्ट्रिप लेआउट को तब तक संशोधित करें जब तक कि सभी बनने वाले स्टेशन स्वीकृति मानदंडों को पूरा नहीं कर लेते।
- अंतिम डाई मॉडल रिलीज़- सहनशीलता, सामग्री कॉलआउट और सीएएम {{2}तैयार मशीनिंग ज्यामिति के साथ पूर्ण 3डी डाई असेंबली उत्पन्न करें।
स्ट्रिप लेआउट और स्टेशन अनुक्रमण
स्ट्रिप लेआउट वह ब्लूप्रिंट है जो यह निर्धारित करता है कि कुंडल सामग्री डाई के माध्यम से कैसे चलती है। यहां प्रत्येक निर्णय - अनाज की दिशा, स्टेशनों के बीच पिच की दूरी, वाहक चौड़ाई और स्क्रैप ब्रिज आयामों के सापेक्ष आंशिक अभिविन्यास - लाखों चक्रों में सामग्री के उपयोग, बल संतुलन और आंशिक गुणवत्ता पर सीधे प्रभाव डालता है।
एक व्यावहारिक शीट मेटल स्टैम्पिंग डिज़ाइन टिप: भाग को उन्मुख करें ताकि जब भी संभव हो तो रोलिंग दिशा के लंबवत झुकना हो। अनाज के साथ झुकने से दरार पड़ने का खतरा अधिक होता है, विशेषकर उच्च शक्ति वाली सामग्रियों में। स्ट्रिप फ़ीड दिशा के सापेक्ष भाग को 45 डिग्री तक घुमाने से मोड़ लचीलापन में काफी सुधार हो सकता है, हालांकि यह सामग्री के उपयोग को कुछ प्रतिशत अंक तक कम कर सकता है।
स्टेशन अनुक्रमण एक सामान्य तर्क का पालन करता है कि छेदन और खुजली जल्दी होती है - जबकि पट्टी अभी भी सपाट और आयामी रूप से स्थिर होती है - इसके बाद मध्य स्टेशनों में गठन और झुकने का संचालन होता है, अंत में अंतिम ट्रिमिंग और कटऑफ होती है। यह आदेश गठित विशेषताओं को पहले से छेदे गए छिद्रों को विकृत करने से रोकता है और पायलटों के सटीक पंजीकरण के लिए पट्टी को पर्याप्त सपाट रखता है।
स्टेशनों पर बल संतुलन अधिकांश इंजीनियरों की समझ से कहीं अधिक मायने रखता है। यदि सभी भारी ब्लैंकिंग ऑपरेशन डाई के एक तरफ क्लस्टर होते हैं, तो परिणामी ऑफ-सेंटर लोड प्रेस रैम को मोड़ देता है और गाइड घटकों पर असमान घिसाव का कारण बनता है। अच्छा मेटल स्टैम्पिंग डाई डिज़ाइन कटिंग और फॉर्मिंग बलों को डाई सेंटरलाइन के चारों ओर सममित रूप से वितरित करता है, या लोड पथ को समतल करने के लिए निष्क्रिय स्टेशनों का परिचय देता है।
आधुनिक डाई डिज़ाइन सॉफ़्टवेयर, जैसेलोगोप्रेस डाइडिज़ाइन और समान सीएडी प्लेटफॉर्म, इस लेआउट कार्य का अधिकांश भाग स्वचालित करता है। डिज़ाइनर कई स्ट्रिप कॉन्फ़िगरेशन का डिजिटल रूप से परीक्षण कर सकते हैं, सामग्री उपयोग प्रतिशत की तुलना कर सकते हैं, और कल्पना कर सकते हैं कि अंतिम व्यवस्था करने से पहले स्ट्रिप उपकरण के माध्यम से फ़ीड करते समय कैसा व्यवहार करती है।
फॉर्मैबिलिटी और स्प्रिंग के लिए सीएई सिमुलेशन-वापस
जटिल लगता है? यह - है और यही जटिलता है कि पेशेवर स्टैम्पिंग डिजाइन में सीएई सिमुलेशन गैर-परक्राम्य क्यों हो गया है। परिमित तत्व विश्लेषण भविष्यवाणी करता है कि प्रत्येक स्टेशन पर शीट धातु का क्या होगा: जहां यह अत्यधिक पतला हो जाएगा, जहां संपीड़न तनाव के कारण झुर्रियां बन जाएंगी, जहां विभाजन शुरू हो जाएगा, और टूलींग इसे जारी करने के बाद कितना हिस्सा वापस आ जाएगा।
केवल वसंत ऋतु की पूर्व भविष्यवाणी ही सिमुलेशन में निवेश को उचित ठहराती है। जब शीट मेटल झुकता है, तो इलास्टिक रिकवरी के कारण पंच हटने के बाद सामग्री आंशिक रूप से खुल जाती है। राशि सामग्री की ताकत, मोड़ त्रिज्या, और मोटाई - पर निर्भर करती है और उन्नत उच्च शक्ति वाले स्टील्स के लिए, विचलन कई डिग्री से अधिक हो सकता है। जैसागतिज सख्तीकरण मॉडल में अनुसंधानदिखाया गया है, सटीक स्प्रिंग {{0}बैक भविष्यवाणी के लिए तनाव {{1}संपीड़न डेटा और अनलोडिंग मापांक माप की आवश्यकता होती है जो बुनियादी सामग्री कार्ड से कहीं आगे जाते हैं। इस डेटा के बिना, सिमुलेशन परिणाम दुकान की वास्तविकता से काफी भिन्न होते हैं।
व्यावहारिक लाभ पर्याप्त है. एक प्रगतिशील पासे पर प्रत्येक भौतिक परीक्षण पुनरावृत्ति की लागत प्रेस समय, माप श्रम और पुन: मशीनिंग में $5,000 से $25,000 तक हो सकती है। डाई ब्लॉक को रफ आउट करने से पहले पतले होने की समस्या या झुर्रियों की स्थिति को डिजिटल रूप से पकड़ने से - उन पुनरावृत्तियों को समाप्त कर दिया जाता है। प्रोगसिम जैसे प्रगतिशील डाई सिमुलेशन उपकरण वर्चुअल ट्रायआउट प्रेस के रूप में कार्य करते हैं, जो पूर्ण प्रेस चक्र के माध्यम से स्वचालित रिक्त विकास और पैड {{9} बल अनुकूलन सहित फॉर्मेबिलिटी परिणाम प्रदान करते हैं।
पेशेवर डाई निर्माता पसंद करते हैंयिचेनव्यवहार्यता विश्लेषण और सीएई सिमुलेशन को सीधे डिजाइन चरण में एकीकृत करें, मशीनिंग के लिए प्रतिबद्ध होने से पहले फॉर्मेबिलिटी और स्प्रिंग{0}बैक मुआवजे को मान्य करें। टूलींग उत्पादन के माध्यम से सिमुलेशन से लेकर - तक यह पूर्ण {2}सेवा वर्कफ़्लो - यह दर्शाता है कि पाठकों को एक विशेषज्ञ भागीदार से क्या अपेक्षा करनी चाहिए जब यह मूल्यांकन किया जाए कि घर में निर्माण करना है या डिज़ाइन को आउटसोर्स करना है या नहीं, {{6}से लेकर {7}प्रक्रिया की प्रक्रिया को आउटसोर्स करना है।
सिमुलेशन में नए इंजीनियरों के लिए सर्वोत्तम स्टैम्पिंग डिज़ाइन युक्तियों में से एक: पूर्ण वृद्धिशील सिमुलेशन चलाने से पहले एक कदम व्यवहार्यता विश्लेषण से शुरुआत करें। एक कदम सॉल्वर चिंता के क्षेत्रों को उजागर करते हुए, तैयार हिस्से को सेकंडों में वापस समतल कर देता है। यदि एक कदम के परिणाम स्वीकार्य लगते हैं, तो कम्प्यूटेशनल रूप से भारी वृद्धिशील विश्लेषण पर आगे बढ़ें जो प्रत्येक स्टेशन को क्रम में मॉडल करता है। यह दो{6}चरणीय दृष्टिकोण स्पष्ट रूप से काम करने वाले हिस्सों पर सॉल्वर समय के घंटों की बचत करता है - और विस्तृत स्टेशन डिज़ाइन में दिन लगाने से पहले समस्याग्रस्त ज्यामिति को चिह्नित करता है।
डिजिटल मॉडल से लेकर मशीन तक -तैयार प्रोग्राम
एक बार जब सिमुलेशन यह पुष्टि कर देता है कि सभी स्टेशन स्वीकार्य परिणाम देते हैं, तो डाई मॉडल एक डिज़ाइन टूल से एक विनिर्माण दस्तावेज़ में परिवर्तित हो जाता है। सीएएम प्रोग्रामिंग, मिलिंग डाई ब्लॉकों के लिए सीएनसी टूलपाथ, पंच और डाई ओपनिंग के लिए वायर ईडीएम प्रोफाइल, और समतलता और समांतरता विशिष्टताओं के लिए ग्राइंडिंग आयामों के लिए 3डी डाई मॉडल से सीधे मशीनिंग ज्यामिति निकालता है।
यह डिजिटल थ्रेड मायने रखता है क्योंकि यह व्याख्या संबंधी त्रुटियों को दूर करता है। वही मॉडल जिसे फॉर्मेबिलिटी के लिए सिम्युलेटेड किया गया था, वह G-कोड उत्पन्न करता है जो स्टील को काटता है। ऐसा कोई मैन्युअल अनुवाद चरण नहीं है जहां एक प्रोग्रामर 2डी प्रिंट से ज्यामिति दोबारा बनाता है। आयाम, सहनशीलता और सतह फ़िनिश आवश्यकताएँ मान्य डिज़ाइन मॉडल से सीधे मशीन निर्देशों में प्रवाहित होती हैं।
एक धातु स्टैम्पिंग प्रोटोटाइप अक्सर 50 से 200 टुकड़ों में चलता है - आम तौर पर यह सत्यापित करने के लिए पहले पूर्ण निर्माण का पालन करता है कि भौतिक भाग सिमुलेशन भविष्यवाणियों से मेल खाते हैं। सिमुलेशन और वास्तविकता के बीच विसंगतियां मॉडल में वापस आती हैं, भविष्य की परियोजनाओं के लिए सामग्री मापदंडों और सीमा स्थितियों को परिष्कृत करती हैं। समय के साथ, यह फीडबैक लूप डिजिटल भविष्यवाणियों और प्रेस -फ्लोर परिणामों के बीच संबंध को मजबूत करता है, जिससे प्रत्येक क्रमिक डाई प्रोजेक्ट तेज और अधिक पूर्वानुमानित हो जाता है।
इस डिजिटल से - भौतिक अनुवाद की सटीकता, डाई घटकों को काटने, आकार देने और खत्म करने के लिए उपयोग की जाने वाली मशीनिंग प्रक्रियाओं पर बहुत अधिक निर्भर करती है। सीएनसी मिलिंग, वायर ईडीएम, और प्रिसिजन ग्राइंडिंग प्रत्येक एक विशिष्ट भूमिका निभाते हैं - और यह समझना कि कौन सी प्रक्रिया किस सुविधा को संभालती है, यह बताती है कि आधुनिक डाई मेकिंग ऐसे परिणाम क्यों देती है जो मैन्युअल तरीके कभी नहीं दे सकते।
डाई घटकों की मशीनिंग और निर्माण
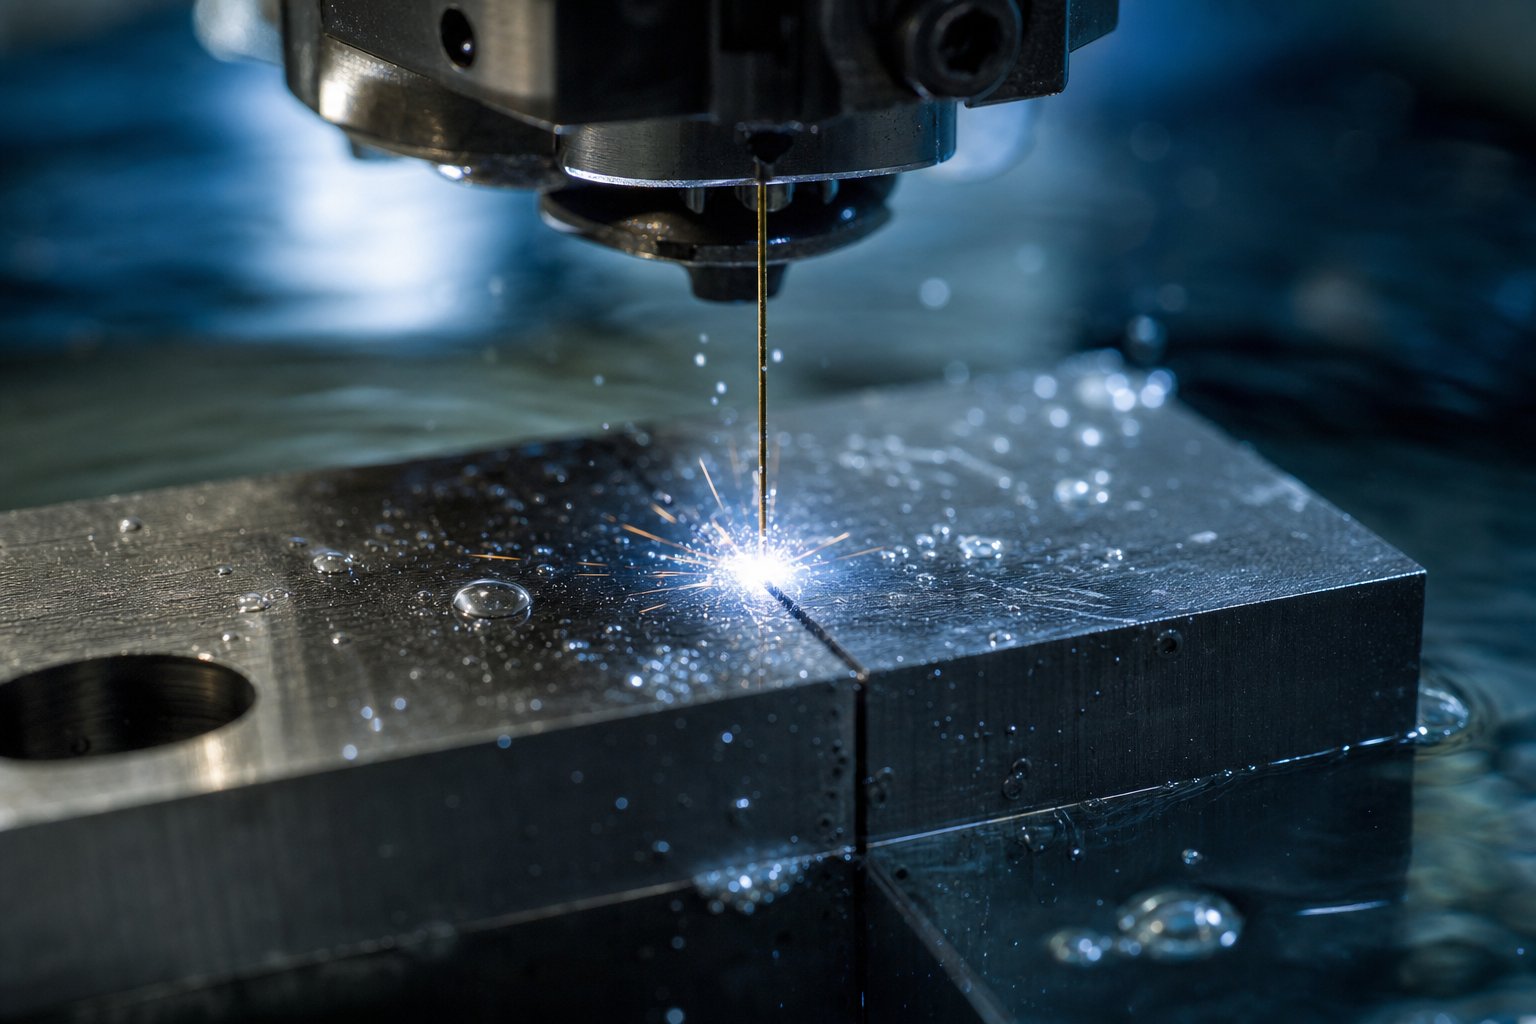
एक मान्य सीएडी मॉडल और कठोर उपकरण स्टील का एक ब्लॉक विनिर्माण अंतराल के विपरीत छोर पर बैठता है। उस अंतर को पाटने के लिए डिजिटल ज्यामिति को भौतिक स्टैम्पिंग टूलींग में बदलने के लिए मशीनिंग संचालन के एक विशिष्ट अनुक्रम की आवश्यकता होती है, प्रत्येक को इस आधार पर चुना जाता है कि वह सबसे अच्छा क्या करता है। कोई भी एकल प्रक्रिया प्रत्येक सुविधा को संभाल नहीं पाती है. सीएनसी मिलिंग गुहाओं और प्रोफाइलों को खुरदरा कर देती है। वायर ईडीएम पंच और डाई ओपनिंग को माइक्रोन - स्तर की सटीकता तक काटता है। सतह पीसने से समतलता मिलती है जो प्लेटों को लोड के तहत समानांतर रखती है। साथ में, ये प्रक्रियाएं आधुनिक स्टैम्पिंग फैब्रिकेशन को परिभाषित करती हैं और वर्कशॉप इम्प्रोवाइजेशन से प्रोफेशनल मेटल टूल और डाई वर्क को अलग करती हैं।
संपूर्ण डाई असेंबली के निर्माण के लिए विशिष्ट मशीनिंग अनुक्रम यहां दिया गया है:
- रफ सीएनसी मिलिंग- अंतिम आयामों के 0.5-1.0 मिमी के भीतर डाई ब्लॉक, पंच प्लेट और जूता असेंबली से थोक सामग्री हटा दें।
- तनाव से राहत- बाद में युद्धाभ्यास को रोकने के लिए ऑपरेशन खत्म करने से पहले अवशिष्ट मशीनिंग तनाव को थर्मल रूप से कम करें।
- सेमी-सीएनसी मिलिंग समाप्त करें- कैविटी प्रोफाइल, पॉकेट और माउंटिंग सुविधाओं को अंतिम ज्यामिति के करीब लाएं, पीसने या ईडीएम के लिए 0.1-0.2 मिमी छोड़ दें।
- तार ईडीएम- अंतिम आयामों के लिए पंच प्रोफाइल, डाई ओपनिंग और सख्त -सुविधाओं के माध्यम से सहनशीलता को काटें।
- सिंकर ईडीएम- जटिल 3डी गुहाएं, पसलियां और अंधी विशेषताएं बनाएं जिन तक तार नहीं पहुंच सकता।
- सतह को पीसना- सभी संभोग सतहों (जूते, बैकिंग प्लेट, स्ट्रिपर प्लेट) पर समतलता और समानता प्राप्त करें।
- जिग पीसना या समन्वित पीसना- गाइड पिन, डॉवेल होल और लोकेटिंग सुविधाओं के लिए सटीक बोर समाप्त करें।
- पॉलिशिंग एवं बेंच का कार्य- ट्रांज़िशन को मिश्रित करें, नुकीले किनारों को तोड़ें, और आवश्यक रा मानों के लिए सतहों का निर्माण पूरा करें।
सीएनसी मिलिंग डाई ब्लॉक और प्लेटें
सीएनसी मिलिंग स्टैम्पिंग टूल और डाई निर्माण में अधिकांश सामग्री हटाने का काम संभालती है। तीन एक्सिस मशीनें सॉलिड टूल स्टील बिलेट्स से डाई ब्लॉक कैविटीज, पॉकेट रिलीफ और प्लेट कंटूर को रफ आउट करती हैं। जटिल 3डी बनाने वाली सतहों के लिए - पंच, कैम ड्राइवर, और समोच्च डाई इंसर्ट बनाएं - पांच {{6}एक्सिस मिलिंग एक ही सेटअप में अंडरकट्स और कंपाउंड कोणों तक पहुंचती है, जिससे कई फिक्स्चर और उनके साथ आने वाली संरेखण त्रुटियां समाप्त हो जाती हैं।
मेटल स्टैम्पिंग टूलींग के लिए सीएनसी मिलिंग को जो चीज अपरिहार्य बनाती है, वह है दोहराव। एक क्रमादेशित टूलपाथ प्रत्येक डाई ब्लॉक पर समान ज्यामिति उत्पन्न करता है जिसे वह छूता है - चाहे आप टूल के जीवनकाल में एक कैविटी या बीस रिप्लेसमेंट इंसर्ट काट रहे हों। के अनुसारएक्सोमेट्री के मशीनिंग संसाधन, विशिष्ट औद्योगिक सीएनसी मिलिंग मशीन की क्षमता और सेटअप स्थितियों के आधार पर ±0.01 से ±0.05 मिमी की सहनशीलता प्राप्त करती है। डाई घटकों के लिए, दुकानें नियमित रूप से मिल्ड प्रोफाइल पर ±0.02 मिमी रखती हैं, जिसमें ईडीएम के लिए सख्त सुविधाएं छोड़ी जाती हैं।
रफिंग और फिनिशिंग के बीच फ़ीड दरें और काटने की रणनीतियाँ बहुत भिन्न होती हैं। रफिंग सामग्री हटाने की दर को प्राथमिकता देती है - उच्च -फीड फेस मिल्स और ट्रोचोइडल टूलपाथ गर्मी और टूल लोड का प्रबंधन करते हुए स्टील को जल्दी से साफ करते हैं। फ़िनिशिंग पास बनाने वाली सतहों पर 5 माइक्रोन से कम की स्कैलप ऊंचाई प्राप्त करने के लिए छोटे बॉल {{4}अंत या कोने {{5}रेडियस कटर का उपयोग कम चरण में {{6}ओवर पर करें। फ़िनिश मिल द्वारा छोड़ी गई सतह अक्सर स्टेशन बनाने के लिए सीधे पॉलिश करने या सपाट संदर्भ सतहों के लिए पीसने के लिए जाती है।
पंच और डाई प्रोफाइल के लिए वायर ईडीएम
जब सहनशीलता कम हो जाती है तो मिलिंग विश्वसनीय रूप से - को पकड़ सकती है, आमतौर पर ±0.01 मिमी - से नीचे तार ईडीएम ले लेता है। यह प्रक्रिया इलेक्ट्रोड के रूप में एक पतले पीतल के तार (आमतौर पर 0.20–0.25 मिमी व्यास) का उपयोग करती है, जो यांत्रिक बल के बजाय विद्युत निर्वहन के साथ कठोर स्टील को काटती है। क्योंकि उपकरण और वर्कपीस के बीच कोई भौतिक संपर्क नहीं है, तार ईडीएम शून्य काटने वाला बल पेश करता है और इसलिए शून्य विक्षेपण या विरूपण होता है।
टूल और डाई स्टैम्पिंग अनुप्रयोगों में, वायर ईडीएम उन विशेषताओं को संभालता है जो भाग की गुणवत्ता को परिभाषित करते हैं: डाई बटन ओपनिंग, पंच टिप प्रोफाइल और क्लीयरेंस रिलीफ टेपर। यह प्रक्रिया पूरी तरह से कठोर स्टील (60+ एचआरसी) को उतनी ही आसानी से काट देती है जितनी आसानी से एनील्ड सामग्री - को काट देती है, यह एक महत्वपूर्ण लाभ है क्योंकि कई डाई घटकों को गर्मी उपचार के बाद मशीनीकृत किया जाता है जब पारंपरिक कटर संघर्ष करते हैं।
वायर ईडीएम प्रोफाइल कट्स पर ±0.005 मिमी जितनी सख्त सहनशीलता प्राप्त करता है, कई स्किम पास के बाद सतह की फिनिश Ra 0.2 µm तक पहुंच जाती है। रैपिडडायरेक्ट के ईडीएम गाइड की तुलना से पता चलता है कि वायर ईडीएम 0.0001 इंच (लगभग 0.0025 मिमी) के आसपास परिशुद्धता बनाए रख सकता है, जिससे यह उन सुविधाओं के लिए पसंद की प्रक्रिया बन जाती है जहां पंच- से {{6} डाई क्लीयरेंस को प्रति पक्ष कुछ माइक्रोन के भीतर रखा जाना चाहिए।
सिंकर ईडीएम उन विशेषताओं को संभालकर तार ईडीएम को पूरक करता है जो एक तार - अंधी गुहाओं, जटिल 3डी रूपों और तार के व्यास से छोटी त्रिज्या वाले आंतरिक कोनों तक नहीं पहुंच सकता है। स्टैम्पिंग मशीनिंग में, सिंकर ईडीएम सबसे अधिक बार मिश्रित घुमावदार सतहों के साथ इन्सर्ट बनाने में या कॉइनिंग स्टेशनों में दिखाई देता है जहां एक त्रि-आयामी इलेक्ट्रोड को कठोर स्टील में विस्तृत ज्यामिति को दोहराना चाहिए। ट्रेडऑफ़ गति है: सिंकर ईडीएम तार की तुलना में काफी धीमी गति से चलता है और प्रत्येक अद्वितीय गुहा के लिए एक कस्टम इलेक्ट्रोड (आमतौर पर ग्रेफाइट या तांबे से मशीनीकृत) की आवश्यकता होती है।
अंतिम सहनशीलता के लिए पीसना
स्टैम्पिंग डाई में प्रत्येक प्लेट - ऊपरी जूता, निचला जूता, बैकिंग प्लेट, स्ट्रिपर प्लेट - समतल होनी चाहिए और एक डिग्री के समानांतर होनी चाहिए जिसकी अकेले मिलिंग गारंटी नहीं दे सकती। सतह पीसने से इन सतहों से एक मिलीमीटर के आखिरी कुछ सौवें हिस्से को हटा दिया जाता है, जिससे एक पूर्ण प्लेट में 0.005 मिमी तक की समतलता सहनशीलता और विपरीत चेहरों के बीच 0.01 मिमी के भीतर समानता प्राप्त होती है। जैसाएबी प्रिसिजन ग्राइंडिंग नोट्स, इन ज्यामितीय सहनशीलता को बनाए रखने के लिए आयामी स्थिरता बनाए रखने के लिए माइक्रोन से कम सटीकता और नियमित व्हील ड्रेसिंग के साथ सीएनसी नियंत्रित ग्राइंडर की आवश्यकता होती है।
सतह फिनिश की आवश्यकताएं कार्य के अनुसार अलग-अलग होती हैं। डाई ओपनिंग और फॉर्मिंग सतहें - जहां शीट धातु दबाव में फिसलती है - को ड्रैग को कम करने, गैलिंग को रोकने और वर्कपीस सामग्री के पिकअप को कम करने के लिए रा 0.2 से 0.8 µm रेंज में बारीक फिनिश की आवश्यकता होती है। माउंटिंग पैड और स्प्रिंग पॉकेट जैसी गैर-कार्यात्मक सतहों को केवल संदर्भ समतलता की आवश्यकता होती है और वे 1.6 µm या इससे अधिक मोटे Ra मान को सहन कर सकती हैं।
जिग ग्राइंडिंग सटीक बोरों को संभालती है जो गाइड पिन, डॉवेल और संरेखण सुविधाओं का पता लगाते हैं। इन छेदों को लाखों प्रेस स्ट्रोक्स पर दोहराए जा सकने वाले ऊपरी {{3} से - निचले संरेखण को सुनिश्चित करने के लिए 0.005 मिमी के भीतर स्थिति सटीकता और 0.002 मिमी के भीतर गोलाई बनाए रखनी चाहिए। समन्वित पीसने वाली मशीनें हीरे या सीबीएन पहियों के साथ गोलाकार पथों को इंटरपोलेट करती हैं, जिससे बोर ज्यामिति उत्पन्न होती है जो पिन और बुशिंग सीट को बिना किसी क्लीयरेंस या डगमगाहट के दबाती है।
औद्योगिक धातु स्टैम्पिंग मशीनिंग - सीएनसी, ईडीएम, और सटीक ग्राइंडिंग - पर निर्भरता पेशेवर डाई बिल्डिंग को सरलीकृत दृष्टिकोण से अलग करती है। फ़ाइलों और हाथ के पत्थरों के साथ मैन्युअल फिटिंग एक व्यावहारिक प्रोटोटाइप का उत्पादन कर सकती है, लेकिन यह ज्यामितीय सटीकता या सतह की स्थिरता प्रदान नहीं कर सकती है जो उत्पादन की मांग के अनुरूप नहीं है। एक पेशेवर धातु उपकरण और डाई शॉप इन प्रक्रियाओं को अनुक्रमित करती है ताकि प्रत्येक ऑपरेशन पिछले एक की सटीकता पर आधारित हो, जो न्यूनतम हाथ समायोजन के साथ इकट्ठे होने वाले घटकों में परिणत हो।
मशीनिंग प्रत्येक घटक को उसके अंतिम आकार में लाती है, लेकिन इस काम के लिए स्टील अभी भी अपेक्षाकृत नरम स्थिति में है। आगे क्या होता है - सख्त होना, तड़का लगाना, और सतह का उपचार - उस ज्यामिति को स्थायी रूप से लॉक कर देता है और यह निर्धारित करता है कि जब डाई उत्पादन स्टैम्पिंग के दोहराव वाले झटके को अवशोषित करना शुरू कर देती है तो वह कितनी अच्छी तरह से घिसाव का प्रतिरोध करती है।
ताप उपचार और सतह परिष्करण प्रक्रियाएँ
मशीनीकृत डाई घटक पूर्ण दिखते हैं - प्रोफाइल काटे गए हैं, सतहों को जमीन पर रखा गया है, बोर स्थित हैं - लेकिन इस स्तर पर स्टील अभी भी अपेक्षाकृत नरम है। अधिकांश टूल स्टील्स 20 एचआरसी के आसपास एनील्ड स्थिति में भेजे जाते हैं, जिन्हें काटना आसान है लेकिन उत्पादन स्टैम्पिंग से बचने के लिए इतना कठोर नहीं है। हीट ट्रीटमेंट उस अंतर को पाटता है, नरम फेराइट को कठोर मार्टेंसाइट संरचना में परिवर्तित करता है जो लाखों प्रेस चक्रों में घिसाव, विरूपण और थकान का प्रतिरोध करता है। के अनुसारपूर्वी उपकरण एवं मुद्रांकन, ताप उपचार आम तौर पर किसी उपकरण की कुल लागत का 10% से कम होता है, फिर भी इसके प्रदर्शन को निर्धारित करने में यह सबसे महत्वपूर्ण कारक हो सकता है।
यह प्रक्रिया क्षमा योग्य नहीं है. एक कदम छोड़ें, कूलिंग में तेजी लाएं, या गलत टेम्परिंग तापमान चुनें, और आप टूटे हुए घूंसे, विकृत डाई ब्लॉक, या स्टील स्टैम्पिंग डाई के साथ समाप्त हो जाते हैं जो उनके अपेक्षित जीवन के एक अंश में खराब हो जाते हैं। यहां बताया गया है कि प्रत्येक चरण कैसे काम करता है और क्यों सटीक डाई स्टैम्पिंग हर चरण पर सख्त नियंत्रण की मांग करती है।
टूल स्टील के लिए हार्डनिंग और टेम्परिंग अनुक्रम
हीट ट्रीटमेंट टूल स्टील एक निश्चित अनुक्रम का पालन करता है: प्रीहीटिंग, ऑस्टेनिटाइजिंग, शमन और तड़का। प्रत्येक चरण एक विशिष्ट धातुकर्म परिवर्तन को ट्रिगर करता है जिस पर अगला चरण निर्भर करता है।
पूर्वतापनसख्त तापमान के अंतिम रैंप से पहले स्टील को धीरे-धीरे मध्यवर्ती तापमान - पर लाता है, आमतौर पर डी के लिए 1200 से 1250 डिग्री फ़ारेनहाइट (649 से 677 डिग्री )। टूल स्टील्स में कम तापीय चालकता होती है, इसलिए सीधे 1850 डिग्री F पर कूदने से थर्मल शॉक का खतरा होता है। यदि सतह कोर की तुलना में बहुत तेजी से गर्म होती है, तो आंतरिक तनाव तब तक बना रहता है जब तक कि भाग टूट न जाए। पहले से गरम करने से क्रॉस-सेक्शन बराबर हो जाता है और ऑस्टेनाइट में परिवर्तन समान रूप से होने लगता है।
ऑस्टेनिटाइज़िंगमिश्र धातु कार्बाइड को स्टील मैट्रिक्स में घोल देता है। डी2 के लिए, सामान्य सीमा 1795 से 1875 डिग्री फ़ारेनहाइट (980 से 1025 डिग्री) है और प्रति इंच मोटाई 45 से 60 मिनट तक सोखने का समय है। बहुत कम तापमान पर कार्बाइड अघुलनशील हो जाता है और कठोरता कम हो जाती है। बहुत अधिक मात्रा अनाज के मोटे होने और अत्यधिक बरकरार ऑस्टेनाइट को बढ़ावा देती है।
शमनमार्टेंसाइट बनाने के लिए ऑस्टेनाइट को काफी तेजी से ठंडा करता है। डी2 और ए2 वायु को सख्त करने वाले स्टील हैं - नियंत्रित वायु शीतलन या गैस शमन पर्याप्त है और तेल या पानी शमन की तुलना में कम विरूपण पैदा करता है। S7 जैसे निचले {{6}मिश्र धातु ग्रेड को अधिक आक्रामक शीतलन की आवश्यकता हो सकती है। टेम्परिंग शुरू होने से पहले स्टील को लगभग 125 से 150 डिग्री F तक पहुंचना चाहिए।
टेम्परिंगताजा बने मार्टेंसाइट के अत्यधिक आंतरिक तनाव से राहत देता है। जैसे कि -बुझा हुआ डी2 64 एचआरसी तक पहुंच सकता है लेकिन खतरनाक रूप से भंगुर होता है। 900 से 960 डिग्री फ़ारेनहाइट (480 से 515 डिग्री) पर डबल टेम्परिंग कठोरता और आयामी स्थिरता में सुधार करते हुए व्यावहारिक 58 से 60 एचआरसी तक कठोरता लाती है। उच्च {{12}मिश्र धातु ग्रेड के लिए ट्रिपल टेम्परिंग की सिफारिश की जाती है या जब बरकरार ऑस्टेनाइट का अधिकतम नियंत्रण महत्वपूर्ण होता है - सटीक डाई स्टैम्पिंग अनुप्रयोगों में डी2 को अक्सर तीन टेम्परिंग चक्र प्राप्त होते हैं क्योंकि इसकी उच्च क्रोमियम सामग्री अवशिष्ट ऑस्टेनाइट को फँसाती है जो बाद में ठंडा होने पर ही परिवर्तित होती है। प्रत्येक चक्र में अगला तापमान शुरू होने से पहले कमरे के तापमान तक पूरी तरह से ठंडा करना शामिल होना चाहिए।
A2 अलग व्यवहार करता है. इसकी कम मिश्र धातु सामग्री का मतलब है कि शमन के बाद कम बरकरार ऑस्टेनाइट, जो डी 2 की तुलना में अधिक पूर्वानुमानित आकार परिवर्तन और बेहतर आयामी स्थिरता का अनुवाद करता है। उन दुकानों के लिए जिन्हें पोस्ट के बिना सख्त ज्यामितीय नियंत्रण की आवश्यकता होती है {{3}सख्त आश्चर्य, ए2 सुरक्षित विकल्प है - इसके लिए कम आक्रामक क्रायोजेनिक हस्तक्षेप की आवश्यकता होती है और मानक डबल टेम्परिंग के लिए अच्छी प्रतिक्रिया होती है।
ताप उपचार के बाद आयामी परिवर्तन का प्रबंधन
प्रत्येक उपकरण का स्टील सख्त होने के दौरान बढ़ता है। ऑस्टेनाइट से मार्टेंसाइट में संरचनात्मक परिवर्तन में ग्रेड, ऑस्टेनिटाइजिंग तापमान और बुझाने की विधि के आधार पर मात्रा में वृद्धि - होती है, जो आमतौर पर मूल लंबाई की प्रति इंच 0.0005 से 0.002 इंच होती है। यही कारण है कि फिनिश पीसना गर्मी उपचार के बाद होता है, पहले नहीं। किसी घटक को नरम अवस्था में अंतिम सहनशीलता तक पीसना और फिर उसे सख्त करना इस बात की गारंटी देता है कि भट्ठी से बाहर आने पर वह हिस्सा बड़ा हो जाएगा और विकृत हो जाएगा।
व्यावहारिक वर्कफ़्लो अनुक्रम मशीनिंग और गर्मी उपचार इस प्रकार है: एनील्ड अवस्था में रफ मशीन, तनाव से राहत, सेमी-फिनिश मशीन छोड़कर पीसने का स्टॉक (आमतौर पर 0.1 से 0.25 मिमी प्रति सतह), कठोर और तड़का, फिर अंतिम आयाम तक पीसना। यह अनुक्रम सुनिश्चित करता है कि प्रत्येक महत्वपूर्ण सहनशीलता - डाई ओपनिंग आकार, पंच प्रोफ़ाइल, समतलता, समानता - कठोर हिस्से पर स्थापित हो जाती है जहां यह सेवा में रहेगी।
क्रायोजेनिक उपचार बरकरार ऑस्टेनाइट को नियंत्रित करने के लिए एक और उपकरण जोड़ता है। कठोर स्टील को लगभग -196 डिग्री तक ठंडा करने से अवशिष्ट ऑस्टेनाइट को बदलने के लिए मजबूर किया जाता है, जो सेवा में आयामी स्थिरता में सुधार करता है और समय के साथ अप्रत्याशित वृद्धि को रोकता है। उच्च परिशुद्धता वाले धातु स्टैम्पिंग डाइज़ के लिए जिन्हें उत्पादन के वर्षों में सहनशीलता बनाए रखनी चाहिए, तापमान चक्रों के बीच क्रायोजेनिक उपचार धीरे-धीरे आकार के बहाव के जोखिम को कम कर देता है जो विशिष्टताओं से बाहर हो जाता है।
डिज़ाइन से प्रेरित क्रैकिंग एक और खतरा है। तीव्र आंतरिक कोने, अंधे छेद और अचानक अनुभाग परिवर्तन शमन के दौरान थर्मल तनाव को केंद्रित करते हैं। टूलींग इंजीनियरों को गर्मी उपचार को ध्यान में रखते हुए डाई घटकों को डिजाइन करना चाहिए - उदार रेडी को जोड़ना, भारी मोटाई के बदलाव से बचना, और समान शीतलन को बढ़ावा देने के लिए सुविधाओं को उन्मुख करना।
सतही कोटिंग्स जो डाई लाइफ को बढ़ाती हैं
ताप से उपचारित टूल स्टील कठोरता की नींव प्रदान करता है, लेकिन सतह कोटिंग्स सुरक्षा की एक अंतिम परत जोड़ती है जो नाटकीय रूप से सेवा जीवन को बढ़ाती है - विशेष रूप से अपघर्षक या आसंजन के खिलाफ चलने वाले उपकरण सामग्री को सील करने के लिए {{2}प्रवण वर्कपीस धातुओं के लिए। एमाइक्रोमैचिन्स में प्रकाशित अध्ययनप्रदर्शित किया गया कि D2 स्टैम्पिंग डाइज़ पर TiAlN PVD कोटिंग ने रिकंडिशनिंग अंतराल को 80,000 चक्र से बढ़ाकर अनुमानित 500,000 चक्र - कर दिया, जिससे जीवनकाल में 500% से अधिक का लाभ हुआ।
कोटिंग का चुनाव वर्कपीस सामग्री और प्रमुख पहनने के तंत्र पर निर्भर करता है:
- TiN (टाइटेनियम नाइट्राइड)कार्बन स्टील स्टैम्पिंग और कोल्ड रोल्ड स्टील स्टैम्पिंग संचालन के लिए सामान्य -उद्देश्यीय कोटिंग। कठोरता लगभग 2,300 एचवी। चिपकने वाला घिसाव कम करता है और कम घर्षण वाली सोने की सतह प्रदान करता है। मध्यम मात्रा में हल्के स्टील को खाली करने और छेदने के लिए सर्वोत्तम।
- TiCN (टाइटेनियम कार्बोनिट्राइड)- बेहतर घर्षण प्रतिरोध के साथ TiN (लगभग 3,000 HV) से अधिक कठोरता। स्टेनलेस स्टैम्पिंग और उच्च शक्ति वाले वर्कपीस सामग्रियों के लिए उपयुक्त है जहां स्लाइडिंग घिसाव हावी होता है।
- TiAlN (टाइटेनियम एल्यूमिनियम नाइट्राइड)- उपयोग के दौरान सतह पर एल्युमीनियम ऑक्साइड बनने के कारण ऊंचे तापमान पर उत्कृष्ट प्रदर्शन। ऊपर उल्लिखित पीवीडी अध्ययन में टिनप्लेट के विरुद्ध अनकोटेड स्टील के लिए 0.74 की तुलना में TiAlN के लिए केवल 0.18 का घर्षण गुणांक मापा गया। उच्च गति संचालन और स्टेनलेस स्टील मेटल स्टैम्पिंग के लिए आदर्श, जहां हीट बिल्डअप घिसाव को तेज करता है।
- nitriding- एक प्रसार प्रक्रिया जो बिना किसी पृथक कोटिंग के सतह परत को 65-70 एचआरसी तक कठोर कर देती है। 0.1 से 0.3 मिमी गहरा एक कठोर केस बनाता है। उन स्टेशनों को बनाने और मोड़ने के लिए अच्छा काम करता है जहां विरूपण लोडिंग के तहत कोटिंग आसंजन एक चिंता का विषय है।
- कठोर क्रोम चढ़ाना- कम घर्षण और उत्कृष्ट रिलीज गुण क्रोम को ड्राइंग डाई के लिए आदर्श बनाते हैं जहां शीट धातु को बिना गैलिंग के बड़े रेडी पर आसानी से स्लाइड करना चाहिए। आमतौर पर स्टेनलेस स्टैम्पिंग और एल्यूमीनियम ड्राइंग संचालन के लिए निर्दिष्ट।
एक इंजीनियरिंग विवरण जो कम अनुभवी दुकानों तक जाता है: बेस स्टील का टेम्परिंग तापमान कोटिंग जमाव तापमान से अधिक होना चाहिए। पीवीडी कोटिंग्स लगभग 400 से 500 डिग्री पर जमा होती हैं। यदि डाई को उस सीमा से नीचे टेम्पर्ड किया गया था, तो कोटिंग प्रक्रिया स्वयं ही सब्सट्रेट को टेम्पर्ड कर देगी, इसे नरम कर देगी और उस कठोरता को नष्ट कर देगी जिसे प्राप्त करने के लिए आपने इतनी मेहनत की है। 480 से 515 डिग्री पर डी2 डबल टेम्पर्ड तापमान के लिए, मानक पीवीडी जमाव तापमान संगत है - लेकिन कोटर को भागों को भेजने से पहले इसे सत्यापित किया जाना चाहिए।
असेंबली से पहले सतह का उपचार अंतिम चरण है। हाथ में कठोर, जमीन और लेपित घटकों के साथ, डाई प्रेस - पर अपने पहले ट्रायल रन के लिए एक साथ बोल्ट करने के लिए तैयार है, जहां हर सामग्री की पसंद, हर सहनशीलता और हर गर्मी उपचार निर्णय का वास्तविक प्रमाण इसके द्वारा उत्पादित मुद्रांकित भागों की गुणवत्ता में प्रकट होता है।
असेंबली के बाद डाई ट्रायआउट और समस्या निवारण
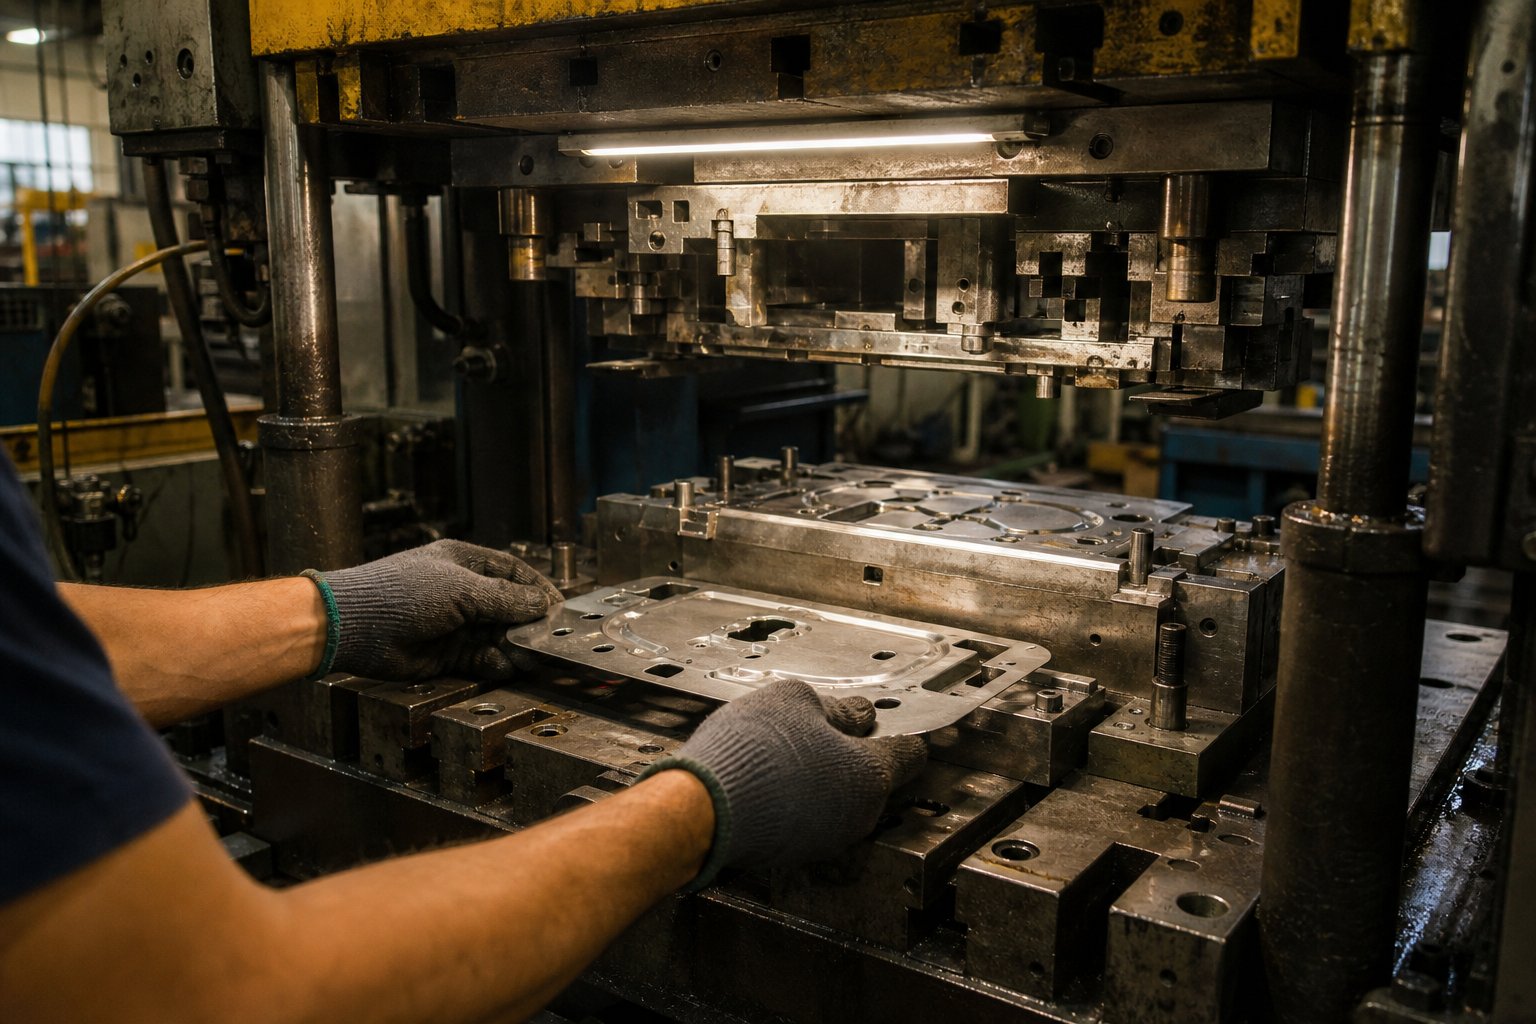
प्रत्येक डिज़ाइन धारणा, सामग्री की पसंद और मशीनिंग सहनशीलता का परीक्षण उस समय किया जाता है जब पहली बार स्टैम्पिंग मशीन के अंदर डाई बंद होती है। ट्राईआउट वह जगह है जहां सिद्धांत धातु से मिलता है - और जहां ऐसी समस्याएं जिनकी किसी भी सिमुलेशन ने पूरी तरह से भविष्यवाणी नहीं की है, वे खुद को गड़गड़ाहट, विभाजन, झुर्रियों या ऐसे हिस्सों के रूप में प्रकट करती हैं जो आयाम धारण करने से इनकार करते हैं। किसी भी टूलींग प्रोजेक्ट का सबसे महंगा और समय के प्रति संवेदनशील चरण होने के बावजूद, साहित्य निर्माण में यह वह चरण है जिसे आमतौर पर सबसे अधिक नजरअंदाज किया जाता है।
ट्रायल के दौरान स्टैम्पिंग प्रेस कैसे काम करती है? उसी तरह से यह उत्पादन में काम करता है - राम नीचे उतरता है, ऊपरी पासा निचले हिस्से पर बंद हो जाता है, बल लगाया जाता है, और सामग्री ख़राब हो जाती है या कतरनी होती है - लेकिन कम गति पर और प्रत्येक स्ट्रोक के बीच सावधानीपूर्वक अवलोकन के साथ। लक्ष्य यथासंभव कम पुनरावृत्तियों के साथ पासे को "प्रथम संपर्क" से "उत्पादन के लिए तैयार" स्थिति में लाना है।
पहले ट्रायल रन के लिए डाई सेट करना
प्रेस चक्र के एक बार भी पहले, सेटअप यह निर्धारित करता है कि प्रयास सुचारू रूप से आगे बढ़ता है या शुरू से ही संरेखण समस्याओं से लड़ता है। यहां वह क्रम दिया गया है जिसका अनुसरण अनुभवी उपकरण निर्माता डाई स्टैम्पिंग प्रेस पर आरंभिक संचालन के लिए डाई लोड करते समय करते हैं:
- प्रेस चयन और टन भार सत्यापन- पुष्टि करें कि प्रेस में पर्याप्त टन भार (आमतौर पर गणना की गई काटने और बनाने वाली शक्ति से 20-30% अधिक), पर्याप्त बंद ऊंचाई और एक बिस्तर क्षेत्र है जो ओवरहैंग के बिना पूर्ण डाई पदचिह्न का समर्थन करता है।
- डाई लोडिंग और क्लैम्पिंग- क्रेन या बोल्स्टर का उपयोग करके डाई को प्रेस बेड पर उठाएं, इसे मेम के नीचे केन्द्रित करें, और निचले जूते को सुरक्षित रूप से बोल्ट करें। ऊपरी जूते को टी-स्लॉट बोल्ट या हाइड्रोलिक क्लैंप से रैम से जकड़ें।
- ऊंचाई समायोजन बंद करें- प्रेस को बंद करने की ऊंचाई सेट करें ताकि डाई बिना नीचे उतरे अपनी डिज़ाइन की गई स्थिति में बंद हो जाए। एकसमान समापन को सत्यापित करने के लिए चारों कोनों पर ऊपरी और निचले जूतों के बीच फीलर गेज या डायल संकेतक का उपयोग करें।
- शिमिंग और संरेखण जांच- पंच फेस और डाई ओपनिंग के बीच पीतल के शिम स्टॉक जैसी नरम सामग्री रखें, फिर धीमी गति से प्रेस को इंच करें। इंप्रेशन पैटर्न से पता चलता है कि संरेखण एक समान है या तिरछा है। असमान इंप्रेशन से संकेत मिलता है कि डाई को एक तरफ से चमकाने की जरूरत है या गाइड पिन प्रीलोड को समायोजन की आवश्यकता है।
- फ़ीड सिस्टम सेटअप- प्रगतिशील डाई के लिए, फीडर के माध्यम से थ्रेड कॉइल स्टॉक और पायलट रिलीज़ टाइमिंग, फ़ीड लंबाई और लूप नियंत्रण सेट करें। सत्यापित करें कि पायलट पट्टी को खींचे या मोड़े बिना सफाई से संलग्न हों।
- कम गति पर पहला प्रहार- कम टनभार पर प्रेस को सिंगल -स्ट्रोक मोड में चलाएं। लगातार हिट करने से पहले पहले टुकड़े का निरीक्षण करें।
चमकदार कदम अतिरिक्त ध्यान देने योग्य है। यहां तक कि परिशुद्धता के साथ ग्राउंड डाई शूज़ और गाइड पोस्ट को माइक्रोन में रखने पर भी, प्रेस स्वयं चर - रैम समानता, लोड के तहत बोल्स्टर विक्षेपण, और वार्मअप के दौरान थर्मल वृद्धि का परिचय देता है, ये सभी संरेखण विचलन में योगदान करते हैं। शिमिंग प्रेस और डाई सहनशीलता के संयुक्त स्टैक के लिए क्षतिपूर्ति करता है जिसे कोई भी बेंच असेंबली समाप्त नहीं कर सकती है।
मुद्रांकित भागों को मापना और उनका मूल्यांकन करना
पहले कुछ हिट के बाद दृश्यमान भाग उत्पन्न होते हैं, माप तुरंत शुरू होता है। आप इस स्तर पर पूर्णता की तलाश नहीं कर रहे हैं - आप यह पहचान रहे हैं कि कौन से स्टेशन सही प्रदर्शन कर रहे हैं और किसे समायोजन की आवश्यकता है। एक व्यवस्थित मूल्यांकन समस्याओं को बाद के स्टेशनों पर बढ़ने से पहले ही पकड़ लेता है।
ट्रायआउट प्रेस से निकलने वाले प्रत्येक धातु मुद्रांकित भाग के लिए, इन मानदंडों के अनुसार मूल्यांकन करें:
- गड़गड़ाहट की ऊंचाई- माइक्रोमीटर या ऑप्टिकल तुलनित्र से मापें। अधिकांश अनुप्रयोगों के लिए स्वीकार्य गड़गड़ाहट की ऊंचाई सामग्री की मोटाई के 10% से कम है। इस सीमा से अधिक गड़गड़ाहट निकासी या संरेखण समस्याओं का संकेत देती है।
- आयामी सटीकता- सीएमएम, ऊंचाई गेज, या ऑप्टिकल माप प्रणालियों का उपयोग करके भाग प्रिंट के विरुद्ध छेद की स्थिति, किनारे की दूरी, मोड़ कोण और समग्र प्रोफ़ाइल की जांच करें।
- सतह की स्थिति- गठित सतहों पर दाग, पित्त, मरने के निशान, या सामग्री उठाने का निरीक्षण करें। ये स्नेहन समस्याओं या अपर्याप्त डाई सतह फिनिश का संकेत देते हैं।
- स्प्रिंग-वापस विचलन- मोड़ कोणों को मापें और नाममात्र से तुलना करें। यह निर्धारित करने के लिए कि कितने ओवरबेंड सुधार की आवश्यकता है, विचलन परिमाण और दिशा रिकॉर्ड करें।
- सामग्री का पतला होना- ड्रा और स्ट्रेच ऑपरेशन के लिए, महत्वपूर्ण बिंदुओं पर दीवार की मोटाई मापें। मूल मोटाई के 20-25% से अधिक पतला होना उत्पादन में विभाजन के जोखिम का संकेत देता है।
- सपाटता और मोड़- धनुष, मोड़, या तेल की जांच के लिए हिस्सों को सतह की प्लेट पर रखें {{1}डिब्बाबंदी जो हिस्से के मरने के बाद विकसित होती है।
अनुभवी डाई निर्माता लगातार पांच से दस भाग चलाते हैं और पूरे सेट में माप की तुलना करते हैं। संयोग से एक ही भाग स्वीकार्य लग सकता है, लेकिन अल्पावधि में भिन्नता अस्थिरता को उजागर करती है - एक गठन स्टेशन जो बह जाता है, एक पायलट जो लगातार पता नहीं लगाता है, या एक स्ट्रिपर जो असमान रूप से जारी करता है।
उत्पादन गति पर प्रेस स्टैम्पिंग अतिरिक्त वेरिएबल पेश करती है जिन्हें कम -स्पीड ट्रायआउट दोहराया नहीं जा सकता है। थर्मल विस्तार, गतिशील विक्षेपण और स्ट्रिप फीडिंग व्यवहार सभी पूरी गति से बदलते हैं। अधिकांश ट्रायआउट शेड्यूल में क्रमिक गति रैंप - शामिल है जो प्रारंभिक हिट के दौरान 10-20 स्ट्रोक प्रति मिनट से शुरू होता है, जो 50% तक बढ़ता है, फिर 75% और अंत में पूर्ण उत्पादन गति - प्रत्येक चरण में माप चौकियों के साथ।
सामान्य डाई समस्याओं का निवारण
यहां तक कि अच्छी तरह से डिज़ाइन किए गए डाई भी शायद ही कभी पहली हिट पर सही हिस्से का उत्पादन करते हैं। ट्रायआउट मूल रूप से एक समस्या निवारण अभ्यास है, और लक्षणों और मूल कारणों के बीच संबंध जानने से परीक्षण के दिनों और {{3}त्रुटि से बचा जा सकता है। नीचे दी गई तालिका में स्टैम्प प्रेस ट्रायल के दौरान आने वाली सबसे आम समस्याओं और उन्हें हल करने वाले सुधारों को शामिल किया गया है।
| संकट | संभावित कारण | सुधार |
|---|---|---|
| कटे हुए किनारों पर अत्यधिक गड़गड़ाहट | पंच से - तक डाई क्लीयरेंस बहुत बड़ा है, या प्रारंभिक हिट के दौरान गलत संरेखण के कारण काटने वाले किनारे सुस्त हो गए हैं | प्रति पक्ष निकासी को सत्यापित और सही करें; क्षतिग्रस्त होने पर किनारों को फिर से तेज करें; गाइड पिन घिसाव की जाँच करें |
| ड्रॉ या फॉर्म स्टेशनों पर बँटवारा | अत्यधिक रिक्त धारक दबाव, तेज डाई रेडी, या अपर्याप्त स्नेहन के कारण अपर्याप्त सामग्री प्रवाह | रिक्त धारक बल कम करें; डाई एंट्री त्रिज्या बढ़ाएँ; भारी या भिन्न स्नेहक लगाएं |
| फ्लैंज या दीवारों पर झुर्रियाँ पड़ना | बहुत कम रिक्त धारक दबाव, पंच और गुहा के बीच अत्यधिक निकासी, या खींचने की गहराई के लिए बहुत पतली सामग्री | रिक्त धारक बल बढ़ाएँ; ड्रा मोती जोड़ें; अतिरिक्त सामग्री को सीमित करने के लिए रिक्त आकार को कम करें |
| छोटी दूरी के बाद आयामी बहाव | डाई घटकों का थर्मल विस्तार, असंगत स्ट्रिप फ़ीड लंबाई, या लोड के तहत प्रेस रैम विक्षेपण | प्रेस और डाई को थर्मल संतुलन तक पहुंचने की अनुमति दें; फीडर को पुन: कैलिब्रेट करें; टनभार वितरण सत्यापित करें |
| स्लग खींचना (स्लग चेहरे पर मुक्का मारना) | डाई ओपनिंग के नीचे अपर्याप्त कोणीय निकासी, पंच फेस पर वैक्यूम प्रभाव, या तेल फिल्म स्लग को ऊपर की ओर खींच रही है | डाई ओपनिंग में टेंपर रिलीफ जोड़ें; पंच फेस पर खांचे तोड़ने के लिए वैक्यूम स्थापित करें; इजेक्टर पिन या पॉजिटिव स्लग रिटेंशन फीचर्स लागू करें |
| डाई कैविटी में चिपके हुए हिस्से | फॉर्म सतहों पर अपर्याप्त ड्राफ्ट कोण, खराब सतह फिनिश से गैलिंग, या अपर्याप्त नॉकआउट बल | पोलिश डाई सतहें; कोटिंग जोड़ें (TiN या क्रोम); नॉकआउट स्प्रिंग बल बढ़ाएँ या वायु विस्फोट जोड़ें |
| कटे हुए किनारों पर असमान कतरनी पट्टी | डाई के गलत संरेखण के कारण एक तरफ से दूसरी तरफ पतला क्लीयरेंस हो रहा है | रेशिम प्रेस में मर गया; पहनने के लिए गाइड पिन और झाड़ियों का निरीक्षण करें; डाई शू समानता को सत्यापित करें |
जैसा कि उल्लेख किया गया है, स्लग खींचनाकाटने की समस्याओं पर फैब्रिकेटर का कवरेज, छेदन ऑपरेशन में सबसे लगातार आने वाली समस्याओं में से एक है। जब एक स्लग पंच के साथ वापस ऊपर की ओर बढ़ता है, तो यह पट्टी की सतह पर उतर सकता है और अगले भाग में फंस सकता है - एक उभरा हुआ दोष पैदा करता है जो टुकड़े को बर्बाद कर देता है और संभावित रूप से डाई को नुकसान पहुंचाता है। फिक्स में अक्सर डाई बटन ज्योमेट्री को संशोधित करना शामिल होता है: स्टेप {{3}रिलीफ बटन को टेपर्ड मैट्रिसेस से बदलना जो सकारात्मक स्लग नियंत्रण बनाए रखता है, या वैक्यूम को तोड़ने के लिए पंच फेस पर कोणीय कतरनी जोड़ना।
प्रयास के दौरान प्रत्येक सुधार को उस माप डेटा के साथ प्रलेखित किया जाना चाहिए जिसने उसे प्रेरित किया। यह रिकॉर्ड बाद में रखरखाव के बाद सेटअप को पुन: प्रस्तुत करने और समान सामग्री और ज्यामिति चलाने वाले भविष्य के डिज़ाइन को परिष्कृत करने के लिए अमूल्य हो जाता है।
डाई रखरखाव और रीग्राइंडिंग अनुसूचियां
ट्रायआउट तब समाप्त होता है जब डाई लगातार उत्पादन गति पर विनिर्देश के भीतर भागों का उत्पादन करती है। लेकिन काम यहीं नहीं रुकता. 100 से 400 स्ट्रोक प्रति मिनट की गति से चलने वाली एक स्टैम्पिंग मशीन निरंतर चक्रीय लोडिंग के अधीन होती है, और यहां तक कि सबसे कठिन टूल स्टील भी समय के साथ खराब हो जाते हैं। गुणवत्ता विफलताओं पर प्रतिक्रिया करने के बजाय उत्पादन शुरू होने से पहले एक रखरखाव ताल स्थापित करना -, जो लक्ष्य को प्रभावित करने वाली दुकानों को उन दुकानों से अलग करता है जो लगातार अनियोजित डाउनटाइम से लड़ते हैं।
एक व्यावहारिक रखरखाव कार्यक्रम उत्पादन स्ट्रोक गणना और मापने योग्य गुणवत्ता संकेतकों के आधार पर एक स्तरीय संरचना का अनुसरण करता है:
- हर पारी- टूटे हुए या चिपके हुए घूंसे, डाई के उद्घाटन में चिप निर्माण, स्नेहन सत्यापन, और स्क्रैप पथ निकासी के लिए दृश्य निरीक्षण। इन त्वरित जांचों में कुछ मिनट लगते हैं और विफलताओं को फैलने से पहले ही पकड़ लिया जाता है।
- प्रत्येक 50,000 से 100,000 स्ट्रोक- गड़गड़ाहट की ऊंचाई मापें, गाइड क्लीयरेंस की जांच करें, स्ट्रिपर प्लेट की स्थिति का निरीक्षण करें, और स्प्रिंग बल को सत्यापित करें। यदि गड़गड़ाहट की ऊंचाई विशिष्टता से अधिक है, तो पुनः पीसने का समय निर्धारित करें।
- प्रत्येक 100,000 से 300,000 स्ट्रोक- संपूर्ण सेवा जिसमें सभी काटने वाले किनारों को फिर से पीसना, घिसे हुए स्प्रिंग्स को बदलना, प्लेट की समतलता की जांच करना और संकेतकों के साथ डाई संरेखण की पुष्टि करना शामिल है। अधिक मात्रा वाली लाइनों के लिए या उच्च कठोरता वाली सामग्री को संसाधित करते समय, इस अंतराल को छोटा करें।
- 70-80% अपेक्षित जीवन मर जाते हैं- निवारक ओवरहाल। संपूर्ण विखंडन, सभी घिसे-पिटे घटकों का आयामी ऑडिट, गाइड बुशिंग का प्रतिस्थापन, और महत्वपूर्ण स्टेशनों को इन्सर्ट प्रतिस्थापन या कोटिंग नवीनीकरण की आवश्यकता है या नहीं, इसका मूल्यांकन।
रीग्राइंडिंग पर विशेष ध्यान देने की आवश्यकता है क्योंकि इसका सीधा प्रभाव पड़ता है कि पासा कितने समय तक सेवा में रहता है। हर बार जब कटिंग एज स्वीकार्य गड़गड़ाहट सीमा से अधिक सुस्त हो जाती है, तो एक सतह ग्राइंडर तीक्ष्णता को बहाल करने के लिए पंच फेस और डाई सतह से आमतौर पर 0.05 से 0.15 मिमी - की एक पतली परत हटा देता है। उचित शट ऊंचाई बनाए रखने के लिए डाई ब्लॉक और पंच को समान रूप से ग्राउंड किया जाना चाहिए, और निकाली गई सामग्री की भरपाई के लिए पंच के नीचे शिम जोड़ा जाना चाहिए।
एक डाई कितने रिग्रिंड सहन कर सकता है? यह मूल डिज़ाइन पर निर्भर करता है। अधिकांश डाइज़ में विशेष रूप से रीग्राइंडिंग को समायोजित करने के लिए पंचों और डाई ब्लॉकों में निर्मित अतिरिक्त सामग्री की ऊंचाई के लिए डाई लाइफ भत्ता - शामिल होता है। एक सामान्य भत्ता कुल 3 से 6 मिमी तक होता है, जो टूलींग के अपनी आयामी सीमा तक पहुंचने से पहले 20 से 60 रिग्राइंड चक्रों में बदल जाता है और सम्मिलित प्रतिस्थापन या पूर्ण पुनर्निर्माण की आवश्यकता होती है।
गड़गड़ाहट की ऊंचाई, कतरनी बैंड की चौड़ाई और बल के रुझान (बढ़ता प्रेस लोड अक्सर सुस्ती का संकेत देता है) जैसे गुणवत्ता संकेतकों की निगरानी मनमाने कैलेंडर शेड्यूल पर भरोसा करने के बजाय रखरखाव के लिए डेटा संचालित ट्रिगर प्रदान करती है। एसपीसी चार्ट उत्पादन के दौरान महत्वपूर्ण आयामों पर नज़र रखते हुए भागों के सहनशीलता से बाहर होने से बहुत पहले धीरे-धीरे बहाव को प्रकट करते हैं - जिससे आपको गुणवत्ता से बचने के बाद हाथापाई करने के बजाय योजनाबद्ध डाउनटाइम के दौरान रखरखाव का समय निर्धारित करने का समय मिलता है।
एक डाई जो सफलतापूर्वक परीक्षण के माध्यम से चलती है और एक परिभाषित रखरखाव योजना के साथ उत्पादन में प्रवेश करती है वह अपने पूर्ण डिजाइन जीवन तक पहुंचने के लिए तैनात डाई है। लेकिन हर संगठन के पास इस पूरी प्रक्रिया को आंतरिक रूप से प्रबंधित करने के लिए प्रेस क्षमता, टूलरूम उपकरण, या अनुभवी कर्मचारी नहीं होते हैं - जो एक व्यावहारिक प्रश्न उठाता है कि घर में कब निर्माण करना उचित है बनाम एक विशेषज्ञ के साथ साझेदारी करना जो उत्पादन समर्थन के माध्यम से व्यवहार्यता से संपूर्ण जीवनचक्र को संभालता है।
यह तय करना कि आपकी स्टैम्पिंग डाई का निर्माण करना है या भागीदार बनाना है
पिछले अनुभागों में स्टैम्पिंग डाई बनाने के हर चरण को कवर किया गया था - डिज़ाइन, मशीनिंग, ताप उपचार और ट्रायआउट। उन सभी चरणों को घर में पूरा करने के लिए उपकरण, विशेषज्ञता और बैंडविड्थ के एक विशिष्ट संयोजन की आवश्यकता होती है जो हर संगठन के पास नहीं होता है। निर्माण या - खरीदने का निर्णय केवल क्षमता के बारे में नहीं है; यह इस बारे में है कि क्या आपके आंतरिक संसाधन आपके प्रोजेक्ट की मांग की जटिलता, समयरेखा और मात्रा के साथ संरेखित हैं।
डाई मेकर के साथ घर बनाम पार्टनर का निर्माण कब करें
आंतरिक रूप से कस्टम मेटल स्टैम्पिंग डाई का निर्माण कुछ परिस्थितियों में समझ में आता है। यदि इनमें से कोई भी मानदंड आपकी पहुंच से बाहर है, तो साझेदारी तैयार टूलींग के उत्पादन के लिए अधिक विश्वसनीय मार्ग बन जाती है।
- उपकरण पहुंच- क्या आपके पास साइट पर सीएनसी मिलिंग, वायर ईडीएम, सरफेस ग्राइंडिंग और पर्याप्त टन भार का ट्रायआउट प्रेस है? एक भी लिंक गुम होने से व्यक्तिगत चरणों की महँगी आउटसोर्सिंग करनी पड़ती है।
- टूलरूम विशेषज्ञता- अनुभवी डाई निर्माता जो स्ट्रिप लेआउट से लेकर हीट ट्रीटमेंट सीक्वेंसिंग के माध्यम से पूरी मेटल स्टैम्पिंग प्रक्रिया - को समझते हैं - को विकसित होने में वर्षों लग जाते हैं। इस गहराई के बिना एक टीम एक विशेषज्ञ द्वारा नियमित रूप से हल की जाने वाली समस्याओं के निवारण में समय बर्बाद कर देगी।
- मात्रा और सहनशीलता की मांगकम सहनशीलता वाले कम मात्रा वाले धातु स्टैम्पिंग हिस्से घरेलू दृष्टिकोण में पुनरावृत्ति को सहन कर सकते हैं। उच्च मात्रा वाले धातु स्टैम्पिंग घटकों को कड़े विनिर्देशों और लंबे समय तक चलने वाले जीवन की आवश्यकता होती है जो सटीकता की मांग करते हैं जो समर्पित टूलरूम लगातार प्रदान करते हैं।
- समयरेखा दबाव- एक पूर्ण -सेवा भागीदार समानांतर वर्कफ़्लो में डिज़ाइन, सिमुलेशन, मशीनिंग और ट्रायआउट चलाता है। घर का निर्माण आम तौर पर क्रमिक रूप से चलता है, जिससे लीड समय हफ्तों या महीनों तक बढ़ जाता है।
- जोखिम सहनशीलता- प्रयास के दौरान प्रत्येक पुनर्कार्य चक्र में प्रेस का समय, श्रम और सामग्री खर्च होती है। जो साझेदार धातु की मुहर वाले हिस्सों का उत्पादन करते हैं वे नियमित रूप से अपने उद्धृत दायरे के भीतर उस जोखिम को अवशोषित करते हैं।
पूर्ण -सर्विस स्टैम्पिंग डाई आपूर्तिकर्ता से क्या अपेक्षा करें
एक सक्षम स्टैम्पिंग विनिर्माण भागीदार केवल मशीनिंग ही नहीं, बल्कि इस लेख में चर्चा किए गए संपूर्ण जीवनचक्र को भी कवर करता है। धातु भागों की स्टैम्पिंग परियोजनाओं के लिए आपूर्तिकर्ताओं का मूल्यांकन करते समय, एक ही छत के नीचे इन क्षमताओं को देखें:
- टूलींग प्रतिबद्धता से पहले व्यवहार्यता विश्लेषण और डीएफएम फीडबैक
- घरेलू सीएई सिमुलेशन में फॉर्मैबिलिटी, थिनिंग और स्प्रिंग को सत्यापित किया जा रहा है
- दस्तावेज़ीकृत सहनशीलता के साथ पूर्ण मशीनिंग क्षमता (सीएनसी, ईडीएम, ग्राइंडिंग)।
- नियंत्रित ताप उपचार और सतह कोटिंग प्रक्रियाएं
- माप और प्रथम लेख निरीक्षण रिपोर्टिंग के साथ ट्रायआउट प्रेस
- परीक्षण डेटा के आधार पर पुनरावृत्तीय समर्थन - समायोजन, जब तक कि भाग विशिष्टता के अनुरूप न हों
यिचेनइस संपूर्ण जीवनचक्र मॉडल के आसपास संरचित साझेदार का एक उदाहरण है, जो मशीनिंग, ट्रायल रन और आयामी निरीक्षण के माध्यम से व्यवहार्यता और सीएई सिमुलेशन को कवर करता है - निर्माताओं को प्रारंभिक अवधारणा से मान्य उत्पादन टूलींग तक संपर्क का एक एकल बिंदु देता है। अनुसंधान से आगे बढ़ने के लिए तैयार सोर्सिंग प्रबंधकों और टूलींग इंजीनियरों के लिए, उनका स्टैम्पिंग डाई पेज एक कस्टम मेटल स्टैम्पिंग विनिर्माण परियोजना पर उद्धरण का अनुरोध करने के लिए एक सीधा मार्ग के रूप में कार्य करता है।
अनुसंधान से आरएफक्यू की ओर बढ़ना-तैयार विशिष्टता
जब आप उद्धरण का अनुरोध करने के बिंदु पर पहुंचते हैं, तो आपके विनिर्देश की गुणवत्ता आपको प्राप्त होने वाली प्रतिक्रियाओं की गुणवत्ता निर्धारित करती है। कस्टम मेटल स्टैम्पिंग डाई के लिए एक मजबूत आरएफक्यू पैकेज में शामिल हैं:
- जीडी एंड टी कॉलआउट के साथ 3डी पार्ट मॉडल और 2डी ड्राइंग
- सामग्री का प्रकार, मोटाई और ग्रेड
- वार्षिक मात्रा और अपेक्षित जीवन लक्ष्य
- महत्वपूर्ण आयाम और सतह फिनिश आवश्यकताएँ
- कोई भी द्वितीयक संचालन (टैपिंग, प्लेटिंग, असेंबली)
इस विवरण को पहले से प्रदान करने से आपूर्तिकर्ताओं को सटीक रूप से उद्धरण देने, सही डाई प्रकार का प्रस्ताव देने और टूलींग शुरू होने से पहले संभावित धातु स्टैम्पिंग निर्माण चुनौतियों की पहचान करने की अनुमति मिलती है, न कि परीक्षण के दौरान उन्हें खोजने की बजाय जब बदलाव की लागत सबसे अधिक होती है। जब इंजीनियरिंग बातचीत जल्दी शुरू होती है और दोनों पक्ष शुरू से ही पूरी जानकारी साझा करते हैं तो पूरी धातु स्टैम्पिंग प्रक्रिया को लाभ होता है।
स्टैम्पिंग डाई बनाने के बारे में अक्सर पूछे जाने वाले प्रश्न
1. स्टैम्पिंग डाई बनाने में कितना समय लगता है?
लीड समय डाई के प्रकार और जटिलता पर निर्भर करता है। एक साधारण सिंगल स्टेशन डाई को 2 से 4 सप्ताह में पूरा किया जा सकता है, जबकि एक कंपाउंड डाई को आमतौर पर 4 से 8 सप्ताह लगते हैं। उच्च मात्रा में उत्पादन के लिए प्रोग्रेसिव डाइज़ को मल्टी{10}स्टेशन डिज़ाइन, सीएई सिमुलेशन, सटीक मशीनिंग, हीट ट्रीटमेंट और पुनरावृत्त परीक्षण के कारण 10 से 20 सप्ताह की आवश्यकता होती है। बड़े या गहरे खींचे गए हिस्सों के लिए स्थानांतरण डाइस में 12 से 24 सप्ताह लग सकते हैं। YICHEN जैसे पूर्ण सेवा आपूर्तिकर्ता के साथ साझेदारी करके समानांतर वर्कफ़्लो में डिज़ाइन, सिमुलेशन और मशीनिंग चलाकर समयसीमा को सुव्यवस्थित किया जा सकता है।
2. स्टैम्पिंग डाई बनाने के लिए किस सामग्री का उपयोग किया जाता है?
स्टैम्पिंग डाइज़ मुख्य रूप से वर्कपीस सामग्री और उत्पादन मात्रा के आधार पर चुने गए टूल स्टील्स से बनाई जाती हैं। सामान्य ग्रेड में उच्च {{2} घिसाव वाले ब्लैंकिंग संचालन के लिए डी2, सामान्य {{4}उद्देश्य काटने और बनाने के लिए ए2, भारी प्रभाव वाले लोडेड स्टेशनों के लिए एस7, अपघर्षक सामग्री के लिए एम2 हाई{8}स्पीड स्टील, और मोटे या उच्च शक्ति वाले ब्लैंकिंग के लिए डीसी53 शामिल हैं। कई मिलियन हिट से अधिक की अत्यधिक मात्रा वाले अनुप्रयोगों के लिए, टंगस्टन कार्बाइड आवेषण और सीपीएम जैसे पाउडर धातुकर्म स्टील्स 10V विस्तारित पहनने के प्रतिरोध प्रदान करते हैं। सहायक संरचनाएं आमतौर पर 28-32 एचआरसी तक एआईएसआई 4140 या 1045 स्टील हीट-ट्रीटेड का उपयोग करती हैं।
3. प्रोग्रेसिव डाई और ट्रांसफर डाई के बीच क्या अंतर है?
एक प्रगतिशील डाई वर्कपीस को एक सतत पट्टी से जोड़े रखती है जो कई स्टेशनों से होकर गुजरती है, प्रत्येक स्टेशन एक विशिष्ट ऑपरेशन करता है जब तक कि तैयार भाग अंतिम स्टेशन पर अलग नहीं हो जाता। एक ट्रांसफर डाई कनेक्टिंग स्ट्रिप के बिना स्वतंत्र स्टेशनों के बीच अलग-अलग ब्लैंक को स्थानांतरित करने के लिए यांत्रिक ग्रिपर का उपयोग करता है। प्रोग्रेसिव डाइज़ छोटे, मध्यम जटिल भागों के उच्च गति उत्पादन में उत्कृष्टता प्राप्त करता है। ट्रांसफर डाइज़ बड़े हिस्सों, गहरे ड्रॉ या जटिल 3डी फॉर्मिंग के लिए बेहतर अनुकूल हैं, जहां हिस्से को भारी फॉर्मिंग ऑपरेशन के बीच स्वतंत्र रूप से घूमना चाहिए। ट्रांसफर डाइज़ सामग्री की बर्बादी को भी कम करती है क्योंकि इसमें त्यागने के लिए कोई स्ट्रिप स्केलेटन नहीं होता है।
4. स्टैम्पिंग डाई बनाने में कितना खर्च आता है?
लागत डाई के प्रकार, भाग की जटिलता और सामग्री आवश्यकताओं के आधार पर व्यापक रूप से भिन्न होती है। सरल संचालन के लिए सिंगल{1}स्टेशन डाइज़ सबसे कम निवेश का प्रतिनिधित्व करते हैं, जबकि जटिल, उच्च{2}वॉल्यूम भागों के लिए प्रगतिशील और ट्रांसफर डाइज़ की लागत मल्टी{3}स्टेशन डिज़ाइन, सीएई सिमुलेशन, सटीक ईडीएम और सीएनसी मशीनिंग और विस्तारित ट्रायआउट के कारण काफी अधिक होती है। मुख्य लागत कारकों में स्टेशनों की संख्या, टूल स्टील ग्रेड चयन, सतह कोटिंग्स और आवश्यक सहनशीलता शामिल हैं। संरचनात्मक घटकों के लिए कम महंगी प्लेट का उपयोग करते हुए केवल उच्च घिसाव वाले स्टेशनों पर प्रीमियम स्टील्स का मिश्रण प्रदर्शन से समझौता किए बिना कुल टूलींग लागत को नियंत्रित करने की एक सामान्य रणनीति है।
5. आप स्टैम्पिंग डाई का जीवन बढ़ाने के लिए उसका रखरखाव कैसे करते हैं?
प्रभावी डाई रखरखाव स्ट्रोक गणना के आधार पर एक स्तरीय कार्यक्रम का पालन करता है। प्रत्येक शिफ्ट में फटे घूंसे और चिप बिल्डअप के लिए दृश्य निरीक्षण की आवश्यकता होती है। हर 50,000 से 100,000 स्ट्रोक पर, गड़गड़ाहट की ऊंचाई मापें और गाइड क्लीयरेंस की जांच करें। सभी कटिंग किनारों को फिर से पीसने सहित पूर्ण सेवा हर 100,000 से 300,000 स्ट्रोक में होनी चाहिए। अपेक्षित डाई लाइफ के 70-80% पर एक निवारक ओवरहाल में पूर्ण विच्छेदन और आयामी लेखापरीक्षा शामिल है। प्रत्येक रिग्राइंड काटने वाली सतहों से 0.05 से 0.15 मिमी हटा देता है, और डाई आमतौर पर इन्सर्ट प्रतिस्थापन की आवश्यकता से पहले 20 से 60 रिग्राइंड चक्र की अनुमति देता है। TiN और TiAlN जैसी सतह कोटिंग्स रीग्राइंड के बीच के अंतराल को कई सौ प्रतिशत तक बढ़ा सकती हैं।


