


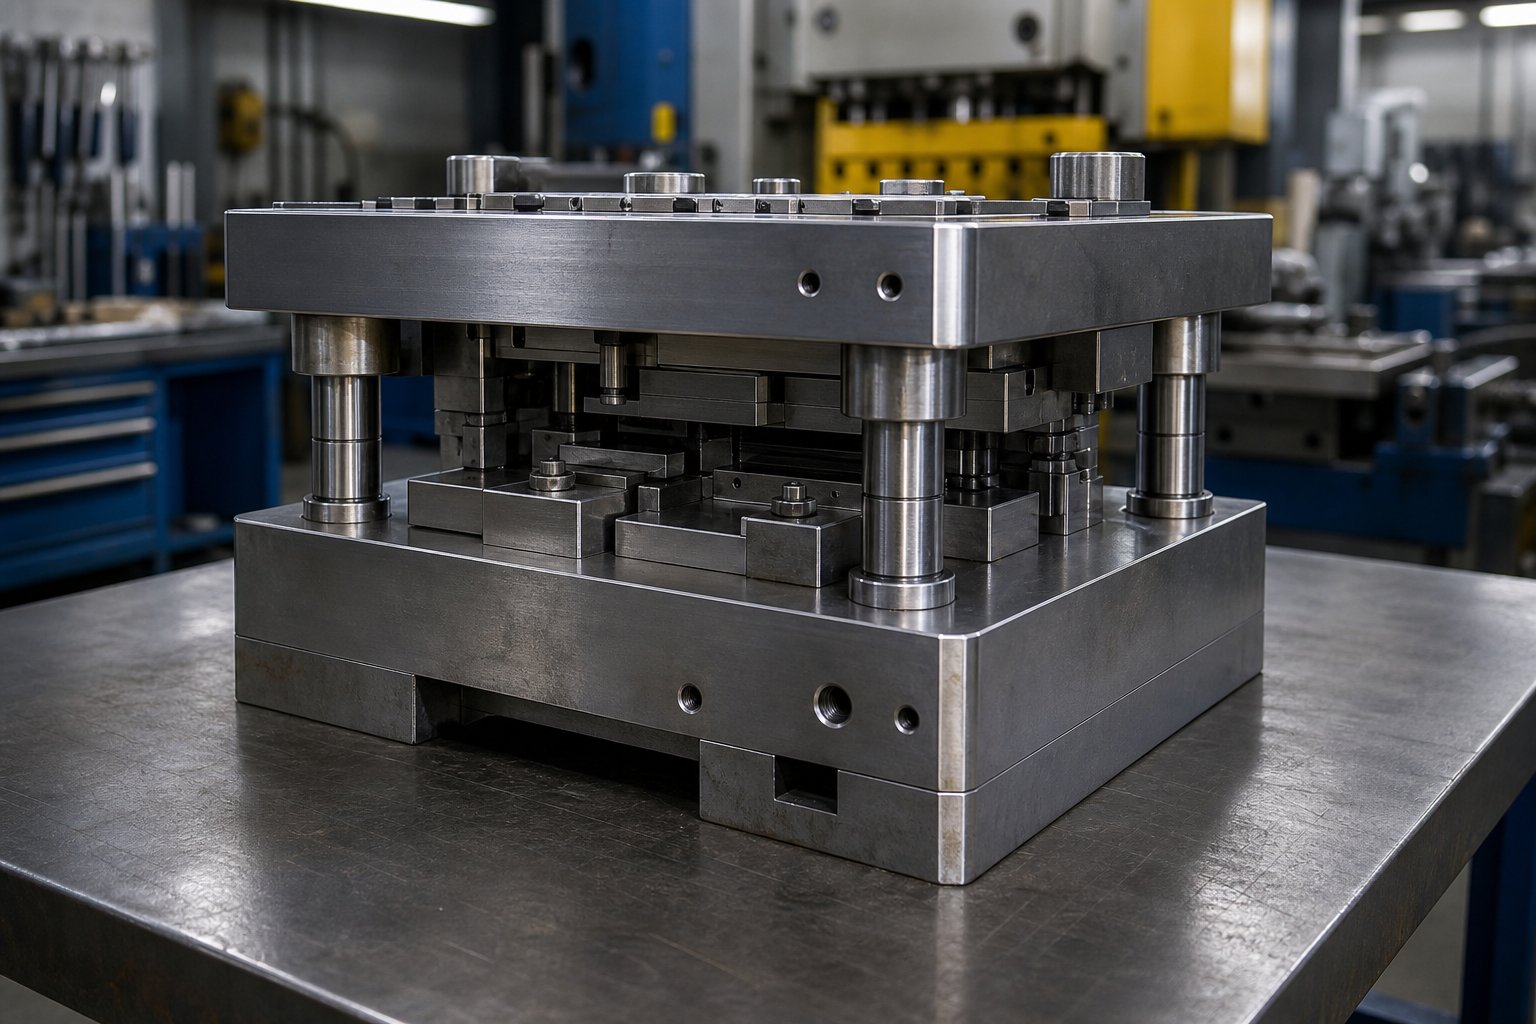
मेटल स्टैम्पिंग डाई सेट क्या हैं और वे क्यों मायने रखते हैं
जब स्टैम्पिंग डाई विफल हो जाती है, तो सहज प्रवृत्ति पंच, डाई बटन या सामग्री को दोष देने की होती है। लेकिन अधिकांश बार-बार आने वाली विफलताएं किसी कम स्पष्ट चीज़ की ओर लौटती हैं: पासा सेट ही। यदि हर चीज़ को एक सूत्र में बांधे रखने वाले संरचनात्मक ढाँचे से समझौता किया जाता है, तो प्रत्येकघटक को काटना और बनानाउस पर आरूढ़ होने पर वह त्रुटि प्राप्त हो जाती है। यह समझना कि वास्तव में डाई सेट क्या है और यह क्या नहीं है, आपके प्रेस संचालन में रोकी जा सकने वाली विफलताओं को दूर करने की दिशा में पहला कदम है।
मेटल स्टैम्पिंग डाई सेट को परिभाषित करना
एक मेटल स्टैम्पिंग डाई सेट ऊपरी और निचले डाई जूते, गाइड पिन और झाड़ियों की पुन: प्रयोज्य उप-असेंबली है जो प्रेस ऑपरेशन के दौरान सभी काटने और बनाने वाले घटकों को सटीक संरेखण में रखता है। यह पूर्ण स्टैम्पिंग डाई नहीं है, बल्कि संरचनात्मक नींव है जो पंच, डाई बटन, स्ट्रिपर्स और अन्य काम करने वाले तत्वों के लिए माउंटिंग और दोहराने योग्य स्थिति प्रदान करती है।
यह अंतर खरीद टीमों और नए प्रेस ऑपरेटरों को आपकी अपेक्षा से अधिक बार परेशान करता है। पूर्ण स्टैम्पिंग डाई में प्रत्येक कार्यशील तत्व शामिल होता है, स्टैम्पर डाई से जो सामग्री को काटता है और बनाता है, स्प्रिंग्स तक जो वर्कपीस को अलग करता है। इसके विपरीत, डाई सेट कंकाल है। इसे एक कार की चेसिस के रूप में सोचें: यह दृश्यमान कार्य नहीं करता है, लेकिन इसके बिना कुछ भी कार्य नहीं करता है।
एक डाई टूल कैटलॉग में सैकड़ों पंच प्रोफ़ाइल, बटन शैलियाँ और स्प्रिंग रेटिंग सूचीबद्ध होंगी। लेकिन उनमें से कोई भी घटक तब तक विशिष्टताओं के अनुरूप प्रदर्शन नहीं करता जब तक कि उनके नीचे टूल डाई फ्रेमवर्क लाखों चक्रों में स्ट्रोक दर स्ट्रोक, एक इंच के हजारवें हिस्से के भीतर संरेखण बनाए नहीं रखता। यह डाई सेट का काम है।
डाई सेट प्रत्येक स्टैम्पिंग ऑपरेशन का आधार क्यों हैं?
स्टैम्पिंग में प्रत्येक मापने योग्य गुणवत्ता परिणाम, छेद किए गए छेद की स्थिति सटीकता, मोड़ कोणों की एकरूपता, खाली किनारे की स्थिति की स्थिरता, हर बार बिल्कुल उसी रिश्ते में बंद होने वाले पासे के ऊपरी और निचले हिस्सों पर निर्भर करती है। डाई सेट तीन तंत्रों के माध्यम से उस संबंध को नियंत्रित करता है: कठोरता (डाई शूज़ द्वारा प्रदान की गई), संरेखण (गाइड पिन और बुशिंग द्वारा बनाए रखा गया), और ऑफ-सेंटर लोड के तहत स्थिरता।
जब इनमें से कोई भी तंत्र खराब हो जाता है, तो प्रभाव तेजी से बढ़ता है। काटने की जगहें असमान हो जाती हैं, जिससे छेद किए गए छेद के एक तरफ गड़गड़ाहट पैदा हो जाती है। पंच बनाने से सामग्री एक मामूली कोण पर संपर्क करती है, जिससे स्प्रिंगबैक भिन्नता होती है। चरम मामलों में, गलत संरेखण से गाइड सतहों पर घाव हो जाता है या ऊपरी और निचले टूलींग के बीच भयावह हस्तक्षेप होता है, ऑपरेटरों के लिए सुरक्षा खतरा होता है और दुकान के लिए महंगी मरम्मत होती है।
आगे के अनुभाग हर उस तत्व को तोड़ते हैं जो मेटल स्टैम्पिंग डाई सेट को निष्पादित या विफल बनाते हैं: आंतरिक घटक और वे एक सिस्टम के रूप में कैसे इंटरैक्ट करते हैं, सिस्टम प्रकारों का मार्गदर्शन करते हैं और जब प्रत्येक उपयुक्त होता है, विशिष्ट संचालन से मेल खाने वाले पोस्ट कॉन्फ़िगरेशन, डाई शू मटेरियल ट्रेड {{0}ऑफ़, विनिर्देश और सोर्सिंग मानदंड, सबसे आम विफलताओं का निवारण, और रखरखाव प्रथाएं जो सेवा जीवन का विस्तार करती हैं। प्रत्येक अनुभाग एक विशिष्ट निर्णय बिंदु को लक्षित करता है जिसका टूलींग इंजीनियरों, डाई डिजाइनरों और रखरखाव टीमों को इन महत्वपूर्ण असेंबलियों का निर्माण, खरीद या मरम्मत करते समय सामना करना पड़ता है।
तार्किक शुरुआती बिंदु डाई सेट के अंदर ही है, जहां जूते, पिन, बुशिंग और एड़ी ब्लॉक के बीच का संबंध आगे आने वाली हर चीज को निर्धारित करता है।
प्रत्येक स्टैम्पिंग डाई सेट के अंदर आवश्यक घटक
के अधिकांश सन्दर्भडाई घटकों पर मोहर लगानाभागों की सूची की तरह पढ़ें: संक्षिप्त विवरण के साथ नामों की एक सूची, इस बात का कोई स्पष्टीकरण नहीं कि वे हिस्से एक-दूसरे पर कैसे निर्भर हैं। यह दृष्टिकोण इंजीनियरों को यह अनुमान लगाने पर मजबूर कर देता है कि कब कुछ गलत होगा। डाई सेट स्वतंत्र टुकड़ों का संग्रह नहीं है। यह एक सटीक प्रणाली है जहां प्रत्येक घटक का प्रदर्शन दूसरों के साथ उसके संबंध से परिभाषित होता है। उन रिश्तों को समझना ही उचित रूप से निर्दिष्ट डाई सेट को पुरानी गुणवत्ता की समस्याएं पैदा करने वाले डाई सेट से अलग करता है।
ऊपरी और निचले डाई जूते
डाई शूज़ मशीनीकृत स्टील या एल्युमीनियम प्लेट होते हैं जो डाई सेट के ऊपर और नीचे बनाते हैं। प्रत्येक कार्यशील तत्व, पंच, डाई बटन, स्ट्रिपर्स, पायलट, प्रत्यक्ष या अप्रत्यक्ष रूप से इन दो सतहों में से एक पर स्थापित होते हैं। उनका काम सरल लगता है: एक सपाट, कठोर मंच प्रदान करना। व्यवहार में, इसमें शामिल सहनशीलता की मांग है।
सपाटता मायने रखती है क्योंकि डाई शू की सतह में कोई भी विचलन सीधे असमान कटिंग क्लीयरेंस या डाई फेस पर असंगत संपर्क में तब्दील हो जाता है। एक डाई जूता जो केंद्र में 0.001 इंच भी अवतल है, मध्य स्टेशनों पर सख्त निकासी और किनारों पर कम निकासी वाले भागों का उत्पादन करेगा। इसका परिणाम स्थानीय क्षेत्रों में परिवर्तनीय गड़गड़ाहट ऊंचाई और त्वरित पंच घिसाव है।
ऊपरी और निचली डाई प्लेटों के बीच समानता समान रूप से महत्वपूर्ण है। जैसा कि एंकर डैनली बताते हैं, समानता को हमेशा एक डेटाम के सापेक्ष मापा जाता है, और यह नियंत्रित करता है कि दो सतहें एक दूसरे के संबंध में कितनी अच्छी तरह काम करती हैं। डाई सेट में, डेटम निचले जूते का माउंटिंग फेस होता है। यदि ऊपरी जूता विनिर्देश के भीतर उस संदर्भ के समानांतर नहीं है, तो प्रेस स्ट्रोक पूरे डाई में असमान बल वितरण प्रदान करता है, जिससे समय से पहले घिसाव, पित्त, और मुद्रांकित भागों में आयामी बहाव की स्थिति पैदा होती है।
गाइड पिन, बुशिंग्स और हील ब्लॉक
कल्पना कीजिए कि आप अपनी आँखें बंद कर रहे हैं और हर बार बिल्कुल उसी स्थिति में एक डिब्बे पर ढक्कन लगाने की कोशिश कर रहे हैं। यह वही है जो एक प्रेस रैम बिना किसी गाइड सिस्टम के 200 स्ट्रोक प्रति मिनट पर करता है। गाइड पिन और बुशिंग इस समस्या का समाधान करते हैं।
गाइड पिन कठोर स्टील पोस्ट होते हैं, जिन्हें आमतौर पर निचले डाई शू में दबाया जाता है। जैसे ही प्रेस बंद होती है, प्रत्येक पिन ऊपरी जूते में लगे संबंधित झाड़ी में प्रवेश करती है, जिससे किसी भी डाई पंच के वर्कपीस से संपर्क करने से पहले दोनों हिस्सों को सटीक पार्श्व संरेखण में मजबूर किया जाता है। के अनुसारधातु निर्माण पत्रिका, जब भी संभव हो, गाइड बुशिंग को गाइड पोस्ट को डाई के कामकाजी स्तर पर संलग्न करना चाहिए, पोस्ट को कतरनी (इसकी सबसे मजबूत स्थिति) में लोड करना चाहिए और विक्षेपण को कम करना चाहिए जो ऊपरी और निचले हिस्सों के बीच गलत संरेखण का कारण बनता है।
झाड़ियाँ स्वयं कई सामग्रियों में आती हैं। कांस्य {{1}प्लेटेड स्टील और ठोस एल्युमीनियम कांस्य, स्वयं चिकनाई वाले ग्रेफाइट के साथ या उसके बिना, सादे असर प्रणालियों के लिए सबसे आम हैं। पोस्ट{{4}और-बुशिंग जोड़ी एक छोटे रनिंग क्लीयरेंस के साथ संचालित होती है, जिसे आम तौर पर एक इंच के हजारवें हिस्से के दसवें हिस्से में मापा जाता है, जो ऑपरेशन के दौरान अधिकतम संभव मिसलिग्न्मेंट को परिभाषित करता है।
हील ब्लॉक एक अलग उद्देश्य पूरा करते हैं। ये डाई सेट के किनारे या पीछे स्थित वियर प्लेट असेंबली हैं जो बनाने या काटने के संचालन के दौरान उत्पन्न पार्श्व जोर को अवशोषित करती हैं जो डाई पर केंद्रित नहीं होती हैं। जब एक स्टैम्पिंग ऑपरेशन असंतुलित साइड लोड उत्पन्न करता है, तो एक बॉक्स वाली एड़ी का निर्माण उन बलों को पूरी तरह से गाइड पिन में प्रसारित होने से रोकता है। कुछ इंजीनियर पसंद करते हैं कि संरेखण स्थापित करने के लिए गाइड पिन पहले संलग्न हों, स्ट्रोक के कामकाजी हिस्से के दौरान एड़ी ब्लॉक पार्श्व बलों को अवशोषित करते हैं। इस व्यवस्था के सही ढंग से काम करने के लिए हील प्लेट सतहों के बीच रनिंग क्लीयरेंस पिन{5}और बुशिंग क्लीयरेंस से कम होना चाहिए; अन्यथा, गाइड पिन एड़ी प्लेटों पर कब्ज़ा करने से पहले लोड के नीचे विक्षेपित हो जाते हैं।
एक सिस्टम के रूप में घटक एक साथ कैसे काम करते हैं
यहीं वह जगह है जहां सिस्टम का -स्तरीय दृश्य मायने रखता है। प्रत्येक प्रेस डाई घटक एक विशिष्ट भूमिका भरता है, लेकिन वे भूमिकाएँ अन्योन्याश्रित हैं:
- डाई शूज़ कठोरता और सपाटता प्रदान करते हैं, जिससे प्रत्येक घुड़सवार तत्व पर समान बल वितरण सुनिश्चित होता है।
- गाइड पिन और बुशिंग संरेखण प्रदान करते हैं, एक परिभाषित क्लीयरेंस लिफाफे के भीतर निचले के सापेक्ष ऊपरी डाई की पार्श्व स्थिति को नियंत्रित करते हैं।
- हील ब्लॉक केंद्र के भार को अवशोषित करते हैं, गाइड असेंबली को उन ताकतों से बचाते हैं जो अन्यथा घिसाव को तेज करते हैं या विक्षेपण का कारण बनते हैं।
किसी एक फ़ंक्शन को हटा दें और अन्य खराब क्षतिपूर्ति करते हैं। डिफ्लेक्टिंग डाई शू पर लगाया गया एक पूरी तरह से संरेखित गाइड सिस्टम अभी भी लोड के तहत मिसलिग्न्मेंट पैदा करता है। घिसे हुए झाड़ियों वाले कठोर जूते अभी भी पार्श्व बहाव की अनुमति देते हैं। और असममित गठन वाले भार के साथ डाई पर एड़ी ब्लॉक के बिना, यहां तक कि नए गाइड पिन भी हजारों स्ट्रोक के भीतर पित्त के निशान विकसित करेंगे।
नीचे दी गई तालिका प्रत्येक घटक को उसके प्राथमिक कार्य, विशिष्ट सामग्री और तैयार भाग में उसके द्वारा नियंत्रित विशिष्ट गुणवत्ता परिणाम को दर्शाती है:
| अवयव | बेसिक कार्यक्रम | विशिष्ट सामग्री | गुणवत्ता परिणाम नियंत्रित |
|---|---|---|---|
| अपर डाई शू | पंचों और ऊपरी टूलींग के लिए कठोर माउंटिंग प्लेटफ़ॉर्म | A36 स्टील, 4140 स्टील, या 7075 एल्यूमीनियम | समान कटिंग क्लीयरेंस और संपर्क बनाना |
| निचला डाई जूता | डाई बटन और निचले टूलींग के लिए कठोर माउंटिंग प्लेटफ़ॉर्म | A36 स्टील, 4140 स्टील, या 7075 एल्यूमीनियम | लगातार बंद ऊंचाई और बल वितरण |
| गाइड पिन | ऊपरी और निचले हिस्सों का पार्श्व संरेखण | कठोर मिश्र धातु इस्पात (58-62 एचआरसी) | छेदे गए छिद्रों और ट्रिम किनारों की स्थितिगत सटीकता |
| गाइड बुशिंग्स | गाइड पिन के लिए सटीक असर वाली सतह | कांस्य, एल्युमीनियम कांस्य, या बॉल -बेयरिंग असेंबली | पूरे उत्पादन दौर में संरेखण की पुनरावृत्ति |
| एड़ी ब्लॉक | ऑफ-सेंटर लोड से पार्श्विक जोर को अवशोषित करें | कठोर उपकरण स्टील पहनने की प्लेटें | गाइड पिन विक्षेपण और असमान घिसाव की रोकथाम |
यह सिस्टम स्तर की समझ आपके विफलताओं से निपटने के तरीके को बदल देती है। जब कोई डाई खाली हिस्से के एक तरफ असंगत गड़गड़ाहट पैदा करता है, तो वृत्ति डाई पंच और बटन पर कटिंग क्लीयरेंस को समायोजित करने की होती है। लेकिन यदि मूल कारण 0.0005 इंच पार्श्व खेल की अनुमति देने वाली घिसी हुई झाड़ी है, तो निकासी को समायोजित करना एक अस्थायी पैच है। नाटक बना रहता है, और समस्या कुछ हज़ार हिट्स के भीतर वापस आ जाती है। यह स्वीकार करते हुए कि स्टैम्पिंग डाई घटक एक सिस्टम के रूप में परस्पर क्रिया करते हैं, आपको इसके लक्षण के बजाय वास्तविक विफलता स्रोत की ओर इंगित करता है।
गाइड प्रणाली पर अधिक ध्यान देने की आवश्यकता है क्योंकि यह डाई सेट प्रदर्शन और लागत में एकल सबसे बड़ा चर है। दो मौलिक रूप से भिन्न बियरिंग प्रौद्योगिकियाँ, सादा और बॉल बियरिंग, परिशुद्धता, गति क्षमता और रखरखाव की माँगों में बहुत भिन्न ट्रेडऑफ़ प्रदान करती हैं।
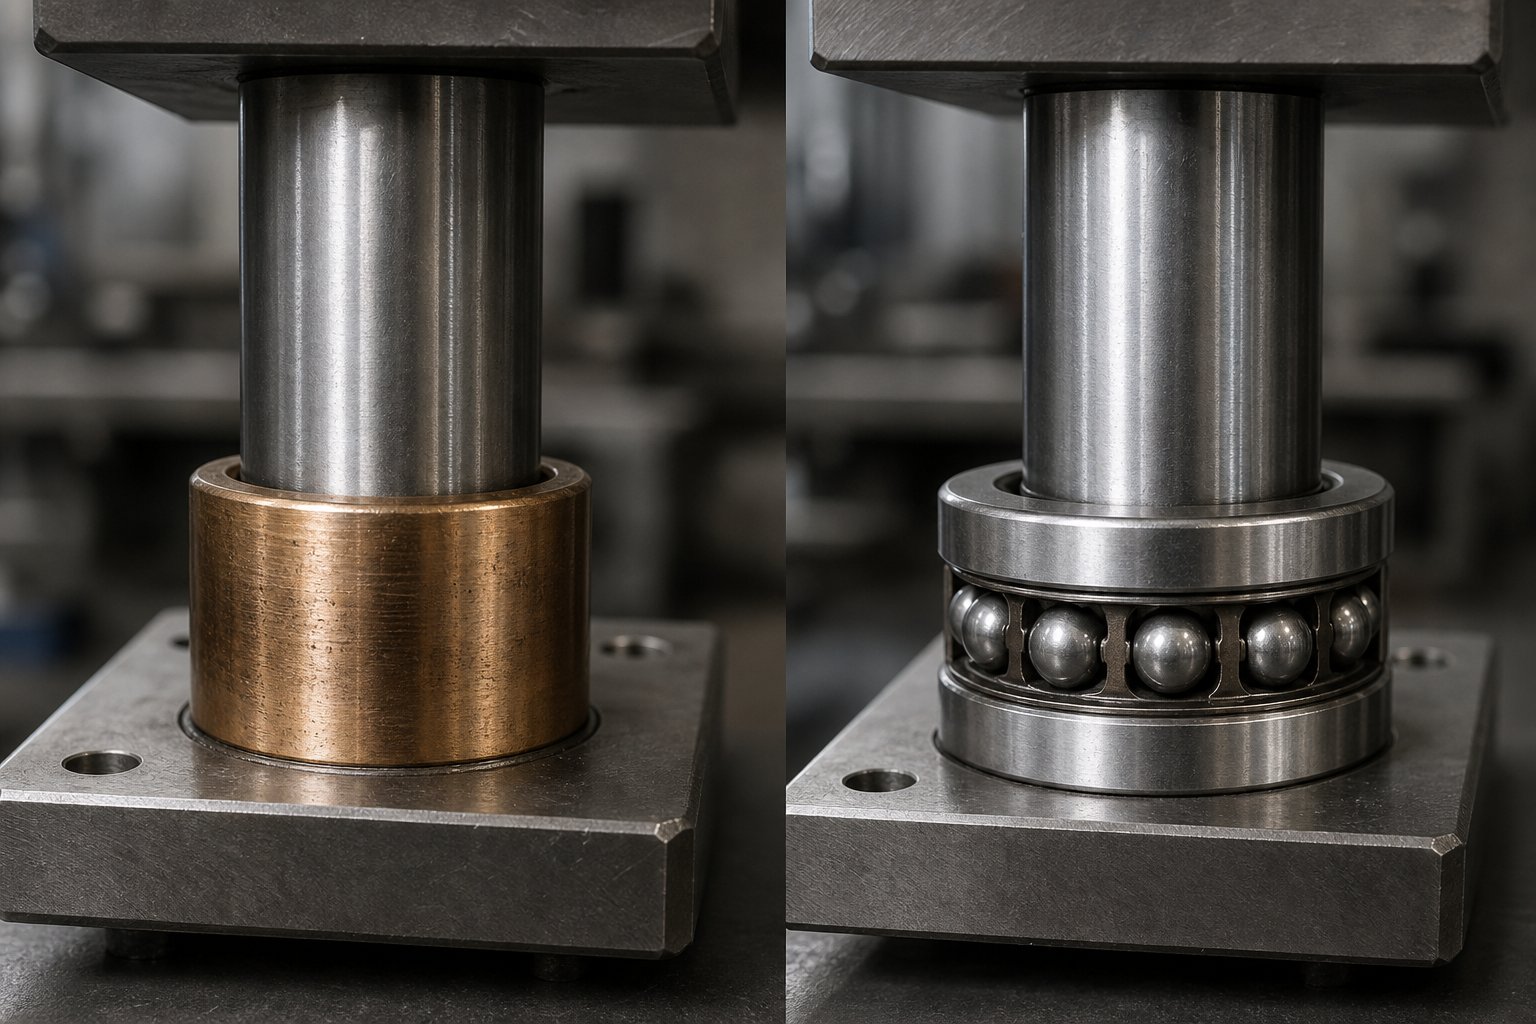
प्लेन बियरिंग बनाम बॉल बियरिंग गाइड सिस्टम की तुलना
गाइड सिस्टम वह है जहां डाई सेट का प्रदर्शन या तो रुक जाता है या टूट जाता है। दो मौलिक रूप से अलग-अलग प्रौद्योगिकियां भूमिका के लिए प्रतिस्पर्धा करती हैं, और गलत को चुनने की लागत उनके बीच मूल्य अंतर से अधिक होती है। इसकी कीमत आपको गड़गड़ाहट, आयामी बहाव, अनियोजित डाउनटाइम और प्रेस से आने वाले हिस्सों में आत्मविश्वास के धीमे क्षरण के रूप में चुकानी पड़ती है। सादे बियरिंग और बॉल बियरिंग मार्गदर्शन के बीच चयन अनुप्रयोग आधारित है, न कि किसी एक के दूसरे से सार्वभौमिक रूप से बेहतर होने का मामला।
प्लेन बियरिंग गाइड पोस्ट की व्याख्या
एक सादा असर गाइड प्रणाली सीधी होती है: एक कठोर स्टील गाइड पिन दो सतहों के बीच एक छोटी सी रनिंग क्लीयरेंस के साथ सीधे झाड़ी के अंदर स्लाइड करती है। बुशिंग्स आम तौर पर कांस्य {{1}प्लेटेड स्टील, ठोस एल्यूमीनियम कांस्य, या ग्रेफाइट {{2}संसेचित कांस्य होते हैं जो स्व-स्नेहक गुण प्रदान करते हैं। डिज़ाइन दशकों से, और अच्छे कारणों से, प्रेस डाई सेट कॉन्फ़िगरेशन की रीढ़ रहा है।
फायदे व्यावहारिक हैं. प्लेन बियरिंग सिस्टम की लागत कम होती है, यह एक कॉम्पैक्ट लिफाफे पर कब्जा कर लेता है जो टाइट डाई लेआउट में फिट बैठता है, और ऐसी स्थितियों को सहन करता है जो रोलिंग {{1}तत्व असेंबली को नष्ट कर देगा। थोड़ा सा गलत संरेखण, एयरबोर्न ग्रिट से संदूषण, डाई परिवर्तन के दौरान किसी न किसी तरह से संभालना, यहां तक कि केंद्र बनाने के संचालन से रुक-रुक कर होने वाली साइड लोडिंग - सादे बीयरिंग इस तरह के दुरुपयोग को अधिक अनुमानित रूप से अवशोषित करते हैं। जैसा कि एंकर डेनली ने नोट किया है, जब दुरुपयोग दिखाई देता है तो सादे बियरिंग सेट अधिक अनुमानित रूप से विफल हो जाते हैं, और उनमें रोलिंग तत्व नहीं होते हैं जो ब्रिनेल, स्पेल या मलबे से दूषित हो सकते हैं।
ट्रेडऑफ़्स भी समान रूप से स्पष्ट हैं। फिसलने वाला घर्षण उच्च स्ट्रोक दर पर गर्मी उत्पन्न करता है, जो घिसाव को तेज करता है और यदि स्नेहन असंगत है तो फिसलन व्यवहार का कारण बन सकता है। मामूली गति से चलने वाला हाइड्रोलिक प्रेस डाई सेट कभी भी इस सीमा का सामना नहीं कर सकता है। लेकिन एक सादे बियरिंग सिस्टम को मैकेनिकल प्रेस पर प्रति मिनट 200 से अधिक स्ट्रोक तक दबाएं, और आप बढ़ते गाइड तापमान, बुशिंग में तेजी से घिसाव और अंततः गैलिंग के निशान देखेंगे जो संकेत देते हैं कि सिस्टम अपनी आरामदायक सीमा से परे काम कर रहा है। समय-समय पर पुनः स्नेहन पर समझौता नहीं किया जा सकता है - बहुत कम मात्रा में चिकनाई को आमंत्रित किया जाता है, बहुत अधिक मात्रा में चिकनाई को आकर्षित किया जाता है जो फिसलने वाली सतहों के बीच लैपिंग कंपाउंड में बदल जाता है।
बॉल बेयरिंग गाइड पोस्ट असेंबली
बॉल बेयरिंग गाइड सिस्टम स्लाइडिंग संपर्क को रोलिंग तत्वों से बदल देते हैं। एक बॉल केज गाइड पोस्ट ओडी के चारों ओर लपेटता है, और बेयरिंग प्रीलोडेड स्थिति के तहत पोस्ट और बुशिंग आईडी के बीच रोल करता है। वह प्रीलोड, आमतौर पर 0.0001 से 0.0021 इंच तक निर्भर करता हैनिर्माता विशिष्टताएँ, रनिंग क्लीयरेंस को पूरी तरह से समाप्त कर देता है। परिणाम लगभग शून्य घर्षण, न्यूनतम ताप उत्पादन, और संरेखण दोहराव है जो सादे सिस्टम उत्पादन गति पर मेल नहीं खा सकते हैं।
उच्च गति से चलने वाले प्रगतिशील कार्य के लिए पंच प्रेस डाई सेट के लिए, बॉल बेयरिंग मार्गदर्शन अपना प्रीमियम अर्जित करता है। घर्षण में कमी गाइड सिस्टम को लंबे समय तक उत्पादन के दौरान थर्मल रूप से स्थिर रखती है जहां प्रेस वास्तव में कभी ठंडा नहीं होता है। चाहे आप 100 तक पहुंचें या एक ही समय में 100,000 तक पहुंचें, संरेखण सुसंगत रहता है। और क्योंकि रोलिंग संपर्क स्लाइडिंग संपर्क की तुलना में बहुत कम घिसाव वाला मलबा पैदा करता है, सेवा अंतराल सादे असर समकक्षों की तुलना में काफी बढ़ जाता है।
लेकिन बॉल बेयरिंग सिस्टम सख्त नियमों के साथ आते हैं। वे झटके के भार को अच्छी तरह से सहन नहीं करते हैं - मिसफीड या स्लग स्टैक रेसवे को ब्रिनेल कर सकता है, जिससे डेंट बनते हैं जो "नुकीले" यात्रा और प्रगतिशील संरेखण बहाव पैदा करते हैं। संदूषण भी उतना ही दंडनीय है। सादे झाड़ियों के विपरीत, जो छोटे कणों को एम्बेड कर सकते हैं, रोलिंग तत्व मलबे को असर पथ में पुनर्वितरित करते हैं, हर स्ट्रोक के साथ क्षति को तेज करते हैं। हेवी फॉर्मिंग ऑपरेशंस या कोणीय कैम वर्क से साइड लोडिंग सीधे पॉइंट संपर्क में अलग-अलग बॉल बेयरिंग में स्थानांतरित हो जाती है, जिससे ट्रैकिंग निशान बनते हैं जो गाइड पोस्ट ओडी या बुशिंग आईडी में खोदते हैं।
आपको कुछ अनुप्रयोगों में केज क्रीप का भी सामना करना पड़ेगा - एक ऐसी स्थिति जहां स्ट्रोक के दौरान बॉल केज अपनी डिज़ाइन की गई स्थिति से हट जाता है, जिससे अंततः बीयरिंग लुढ़कने के बजाय फिसल जाती है। यह गर्मी उत्पन्न करता है, सपाट स्पॉट बियरिंग उत्पन्न करता है और घिसाव को तेज करता है। फिक्स यांत्रिक है: एक सकारात्मक स्टॉप या बम्पर जो प्रत्येक स्ट्रोक के नीचे पिंजरे की स्थिति को रीसेट करता है।
सादा और बॉल बेयरिंग सिस्टम के बीच चयन करना
उत्पादन की मात्रा और स्ट्रोक की गति प्राथमिक चालक हैं, लेकिन वे एकमात्र कारक नहीं हैं। ईमानदार सवाल, जैसा कि अनुभवी उपकरण निर्माता कहते हैं, यह है: आप डाई सेट से क्या माफ़ करने के लिए कह रहे हैं? एक स्वच्छ, जलवायु नियंत्रित सुविधा में लंबे समय तक उत्पादन चलाने वाली शीट मेटल पंच और डाई सेट एक पाठ्यपुस्तक बॉल बेयरिंग एप्लिकेशन है। फर्श पर शीतकालीन ग्रिट और स्नेहन अनुसूची के साथ एक दुकान में प्रेस के बीच यात्रा करने वाला वही टूलींग जो पहले याद रखने वाले पर निर्भर करता है - यही वह जगह है जहां सादे बीयरिंग जीवित रहते हैं और बॉल बीयरिंग तेजी से महंगे हो जाते हैं।
नीचे दी गई तालिका उन मानदंडों के अनुसार निर्णय लेती है जो प्रेस अनुप्रयोगों के लिए डाई सेट निर्दिष्ट करते समय सबसे अधिक मायने रखते हैं:
| मानदंड | सादा असर प्रणाली | बॉल बेयरिंग सिस्टम |
|---|---|---|
| परिशुद्धता वर्ग | वाणिज्यिक (मानक रनिंग क्लीयरेंस) | परिशुद्धता (प्रीलोडेड, शून्य क्लीयरेंस) |
| अधिकतम अनुशंसित स्ट्रोक दर | ~150 एसपीएम तक (आवेदन पर निर्भर) | 300+ उचित रखरखाव के साथ एसपीएम |
| रखरखाव अंतराल | प्रत्येक रन को पुनः चिकनाई दें; झाड़ी निरीक्षण अक्सर | निर्दिष्ट अंतराल पर तेल स्नेहन; लंबी सेवा जीवन |
| सापेक्ष लागत सूचकांक | 1x (बेसलाइन) | आकार और प्रीलोड वर्ग के आधार पर 1.5x–2.5x |
| साइड लोड सहनशीलता | दुरुपयोग के तहत अच्छा - अपेक्षित रूप से विफल हो जाता है | ख़राब - ब्रिनेलिंग और ट्रैकिंग क्षति का कारण बनता है |
| संदूषण प्रतिरोध | मध्यम - छोटे कणों को समाहित करता है | कम - रोलिंग तत्व मलबे को पुनर्वितरित करते हैं |
| आदर्श अनुप्रयोग | कम समय तक चलने वाला, प्रोटोटाइप, भारी निर्माण, गंदा वातावरण | उच्च {{0}वॉल्यूम प्रगतिशील मुद्रांकन, तंग {{1}सहिष्णुता ब्लैंकिंग |
ध्यान दें कि परिशुद्धता वर्ग सीधे प्राप्त करने योग्य भाग सहनशीलता से कैसे जुड़ता है। 0.0004 इंच के रनिंग क्लीयरेंस के साथ एक सादे बियरिंग सिस्टम का मतलब है कि प्रेस संचालन के लिए आपका पंच प्रत्येक स्ट्रोक पर उस मात्रा में पार्श्व रूप से स्थानांतरित हो सकता है। मोटे तौर पर सहनशीलता ब्लैंकिंग के लिए, यह स्वीकार्य है। आठ स्टेशनों पर प्लस या माइनस 0.002 इंच की प्रगतिशील डाई होल्डिंग होल {{5}स्थिति सहनशीलता के लिए, वह संचयी खेल सीमित कारक - बन जाता है और शून्य रनिंग क्लीयरेंस वाला बॉल बेयरिंग हाइड्रोलिक प्रेस डाई सेट इसे पूरी तरह से समाप्त कर देता है।
वास्तविक लागत तुलना खरीद मूल्य नहीं है। यह एप्लिकेशन के लिए गाइड सिस्टम के बेमेल होने का नकारात्मक परिणाम है: संरेखण समस्याओं का पीछा करना, समय से पहले पंचों को बदलना, रहस्यमय गड़गड़ाहट को प्रबंधित करना जो स्टेशन से स्टेशन तक जाती है, और डाउनटाइम को अवशोषित करना जो दो प्रणालियों के बीच मूल मूल्य अंतर को बौना कर देता है।
गाइड सिस्टम प्रकार सटीकता और गति को नियंत्रित करता है। लेकिन एक अलग निर्णय, जो पहुंच, फीडिंग दिशा और लोड वितरण को प्रभावित करता है, यह निर्धारित करता है कि वे गाइड डाई शूज पर कहां बैठते हैं। यह पोस्ट कॉन्फ़िगरेशन प्रश्न है, और अधिकांश इंजीनियरों द्वारा इसका श्रेय दिए जाने की तुलना में यह अधिक परिणामी है।
डाई सेट पोस्ट कॉन्फ़िगरेशन और प्रत्येक का उपयोग कब करें
जहां आपके गाइड पिन डाई जूतों पर बैठते हैं वह कोई कैटलॉग डिफ़ॉल्ट नहीं है जिसे आप छोड़ देते हैं। पोस्ट कॉन्फ़िगरेशन यह तय करता है कि स्ट्रिप सामग्री डाई में कैसे प्रवेश करती है, कौन से पक्ष ऑपरेटर के हस्तक्षेप के लिए सुलभ रहते हैं, और डाई शूज़ का सेट असममित भार के तहत विक्षेपण का कितनी अच्छी तरह प्रतिरोध करता है। गलत व्यवस्था चुनें और आप भोजन संबंधी बाधाएं, रखरखाव संबंधी सिरदर्द, या संरेखण संबंधी समस्याएं पैदा करेंगे जिनका समाधान किसी भी बुशिंग अपग्रेड से नहीं होगा। चार मानक डाई कॉन्फ़िगरेशन स्टैम्पिंग अनुप्रयोगों के विशाल बहुमत को कवर करते हैं, प्रत्येक एक अलग ज्यामितीय तर्क के साथ।
पीछे-पोस्ट डाई सेट और सामने-फीडिंग क्लीयरेंस
पोस्ट डाई सेट के पीछे, दोनों गाइड पिनों को डाई जूतों के पिछले किनारे पर रखें। इससे सामने और दोनों तरफ का हिस्सा पूरी तरह से अबाधित हो जाता है - बिल्कुल वही जो प्रगतिशील मुद्रांकन की मांग है। स्ट्रिप सामग्री डाई फेस पर एक तरफ से फ़ीड करती है और अपने रास्ते में किसी गाइड पोस्ट का सामना किए बिना दूसरी तरफ से बाहर निकल जाती है। ऑपरेटरों को पट्टी पर स्पष्ट दृष्टि रेखाएं, मिसफीड सुधार के लिए आसान पहुंच और सेंसर या एयर ब्लो सिस्टम जैसे सहायक उपकरणों के लिए जगह मिलती है।
यह उन दुकानों में सबसे आम स्टांप डाई सेट कॉन्फ़िगरेशन है जो कॉइल {{0} से संचालित प्रगतिशील कार्य चला रहे हैं। डैनली डाई सेट, उत्तरी अमेरिकी टूलरूम में सबसे व्यापक रूप से निर्दिष्ट में से एक, बैक पोस्ट व्यवस्था में उपलब्ध हैं क्योंकि प्रगतिशील मुद्रांकन उच्च मात्रा में उत्पादन पर हावी है। ट्रेड{5}ऑफ़ संरचनात्मक है: दोनों पोस्ट एक किनारे पर होने के कारण, गाइड पॉइंट को अधिक व्यापक रूप से वितरित करने वाले कॉन्फ़िगरेशन की तुलना में भारी भार के तहत डाई सेट सामने से {{6} से पीछे तक रॉकिंग के लिए कम प्रतिरोधी है।
केंद्र-पोस्ट और विकर्ण-पोस्ट कॉन्फ़िगरेशन
केंद्र -पोस्ट डाई सेट गाइड पिन को विपरीत किनारों के मध्य बिंदुओं पर रखते हैं, जिससे एक संतुलित ज्यामिति बनती है जो संरेखण बलों को सममित रूप से वितरित करती है। यह उन्हें ब्लैंकिंग और कंपाउंड ऑपरेशन के लिए उपयुक्त बनाता है जहां कटिंग बल डाई फेस पर कमोबेश समान रूप से कार्य करते हैं। केन्द्रित प्लेसमेंट घुमाव को रोकता है और लगातार संरेखण प्रदान करता है, भले ही डाई पर कार्यभार कहाँ केंद्रित हो।
विकर्णीय-पोस्ट सेट अंतर को विभाजित करते हैं। पिन तिरछे विपरीत कोनों पर बैठते हैं, जो बैक पोस्ट लेआउट की तुलना में कठोरता में सुधार करते हुए एक किनारे पर उचित फीडिंग क्लीयरेंस बनाए रखता है। जब आपको बैक पोस्ट से बेहतर लोड वितरण की आवश्यकता होती है, लेकिन चार पोस्ट स्टैम्पिंग डाई सेट की लागत और जटिलता को उचित नहीं ठहराया जा सकता है, तो विकर्ण प्लेसमेंट व्यावहारिक मध्य मैदान है। कई एंकर डैनली डाई सेट इसी कारण से विकर्ण विन्यास में उपलब्ध हैं - वे मध्यम मात्रा में संचालन करते हैं जहां न तो शुद्ध पहुंच और न ही शुद्ध कठोरता विनिर्देश पर हावी होती है।
अधिकतम कठोरता के लिए चार -पोस्ट डाई सेट
चार -पोस्ट कॉन्फ़िगरेशन में डाई शूज़ के प्रत्येक कोने पर एक गाइड पिन लगाया जाता है। परिणाम उच्चतम प्राप्य संरेखण सटीकता और ऑफ-सेंटर या भारी टन भार से विक्षेपण के लिए अधिकतम प्रतिरोध है। बड़े यौगिक मर जाते हैं, स्थानांतरण मर जाते हैं, और कोई भी अनुप्रयोग जहां मुद्रांकन बल गंभीर या असममित होते हैं, इस व्यवस्था से लाभ होता है।
लागत पहुंच है. सभी चार कोनों पर पोस्ट के साथ, स्ट्रिप फीडिंग के लिए गाइड पोस्ट के माध्यम से थ्रेडिंग की आवश्यकता होती है, और डाई इंटीरियर तक ऑपरेटर की पहुंच प्रतिबंधित है। यह बड़े प्रारूप वाले डाई के लिए एक स्वीकार्य व्यापार छूट है जिसमें बार-बार मैन्युअल हस्तक्षेप की आवश्यकता नहीं होती है और जहां लोड के तहत बेहतर डाई सेट प्रदर्शन सुविधा से अधिक होता है। स्थानांतरण कार्यों को संभालने वाली प्रेस के लिए चार - पोस्ट डाई सेट अनिवार्य रूप से 200 टन से अधिक टन भार पर मानक डाई कॉन्फ़िगरेशन हैं।
निम्नलिखित सूची प्रत्येक कॉन्फ़िगरेशन को उसके प्राथमिक लाभ और सर्वोत्तम{0}}फिट एप्लिकेशन के विरुद्ध सारांशित करती है:
- पीछे-पोस्ट:अबाधित सामने और पार्श्व पहुंच. कॉइल {{1} फेड स्ट्रिप सामग्री के साथ प्रगतिशील मुद्रांकन के लिए सर्वोत्तम।
- केंद्र-पोस्ट:सममित भार वितरण. संतुलित कटिंग बलों के साथ ब्लैंकिंग और कंपाउंड डाई के लिए सर्वोत्तम।
- विकर्ण-पोस्ट:आंशिक फीडिंग क्लीयरेंस के साथ संतुलित कठोरता। मध्यम मात्रा में काम के लिए सर्वोत्तम, जिसमें मध्यम पहुंच और बेहतर स्थिरता की आवश्यकता होती है।
- चार-पोस्ट:अधिकतम संरेखण सटीकता और विक्षेपण प्रतिरोध। बड़े कंपाउंड डाइज़, ट्रांसफर डाइज़ और उच्च -टनभार संचालन के लिए सर्वोत्तम।
अंगूठे का नियम: पोस्ट व्यवस्था को पहले फ़ीड दिशा से मिलाएं, फिर लोड वितरण से। पहुंच व्यवहार्यता निर्धारित करती है; कठोरता दीर्घायु निर्धारित करती है।
पोस्ट कॉन्फ़िगरेशन कॉस्मेटिक नहीं है. यह एक कार्यात्मक निर्णय है जो गाइड सिस्टम प्रकार, डाई शू आयाम और आपके प्रेस द्वारा प्रदान की जाने वाली ताकतों के साथ सीधे संपर्क करता है। बॉल बियरिंग गाइड के साथ एक बैक{2}पोस्ट सेट सादे बियरिंग के साथ चार{3}पोस्ट सेट की तुलना में एक अलग जानवर है - प्रत्येक एक अलग उत्पादन वास्तविकता के लिए अनुकूलित है। लेकिन कोई भी कॉन्फ़िगरेशन अपनी क्षमता के अनुरूप प्रदर्शन नहीं करता है जब तक कि डाई जूते स्वयं अनुप्रयोग के टन भार, वजन और थर्मल मांगों के लिए सही सामग्री से नहीं बने होते हैं।
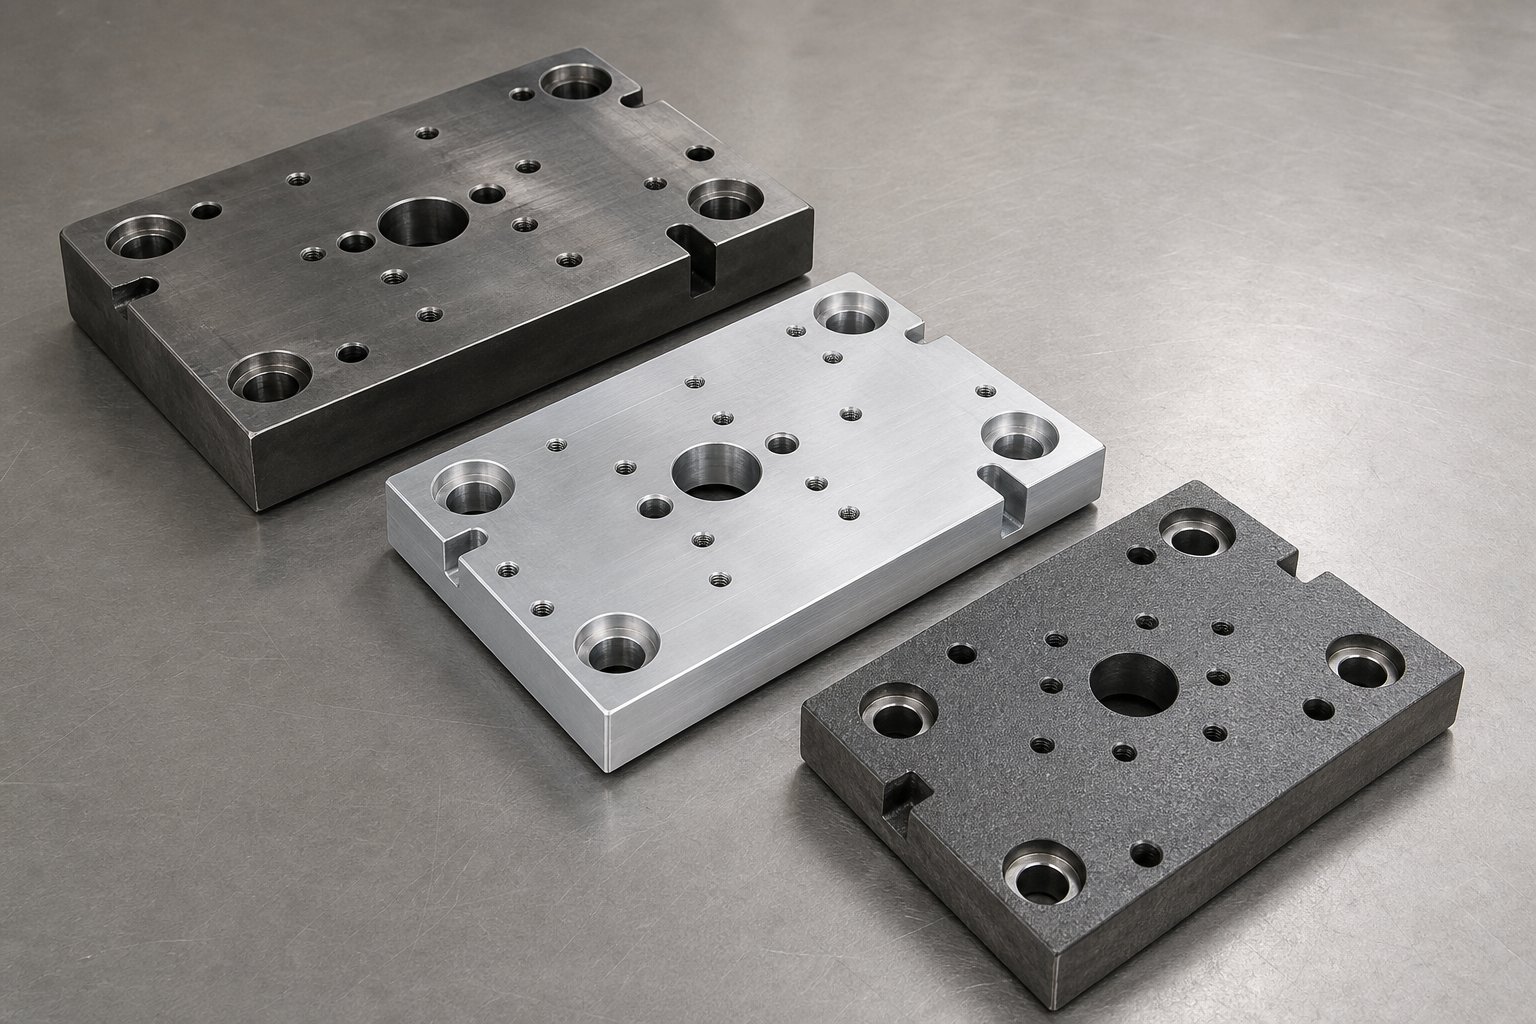
डाई शू सामग्री और उनका प्रदर्शन ट्रेड-ऑफ़
एक डाई सेट में सही गाइड एलाइनमेंट, आदर्श पोस्ट कॉन्फ़िगरेशन और सही बियरिंग सिस्टम - हो सकता है और फिर भी यह खराब प्रदर्शन करता है क्योंकि जूते खुद ही मुड़ जाते हैं, मुड़ जाते हैं, या उपयोग के लिए बहुत अधिक वजन के हो जाते हैं। डाई शू मटेरियल वह निर्णय है जो लोड के तहत कठोरता, लंबे समय तक थर्मल स्थिरता, डाई परिवर्तन के दौरान रसद को संभालने और लाखों प्रेस चक्रों के माध्यम से दीर्घकालिक आयामी प्रतिधारण को नियंत्रित करता है। फिर भी अधिकांश विशिष्टताओं में स्टील के लिए डिफॉल्ट किया जाता है, बिना इस बात पर विचार किए कि क्या यह वास्तव में सबसे उपयुक्त है। तीन सामग्री परिवार मुद्रांकन अनुप्रयोगों की सीमा को कवर करते हैं: स्टील, एल्यूमीनियम मिश्र धातु, और कच्चा लोहा। प्रत्येक एक अलग समस्या का समाधान करता है, और प्रत्येक अपनी स्वयं की बाधाओं का परिचय देता है।
स्टील डाई जूते और उनकी ताकत के फायदे
उत्पादन धातु डाई सेट के लिए स्टील डिफ़ॉल्ट है, और अच्छे कारण के लिए। जब आपका मेटल प्रेस उच्च टन भार, भारी ऑफ-सेंटर लोड, या लंबे समय तक निर्बाध उत्पादन चलाने का सामना करता है, तो कुछ भी उचित रूप से निर्दिष्ट स्टील जूते की कठोरता और विक्षेपण प्रतिरोध से मेल नहीं खाता है। सबसे आम ग्रेड अनुप्रयोग की गंभीरता के आधार पर विभाजित होते हैं।
A36 स्ट्रक्चरल स्टील प्रवेश बिंदु - किफायती, व्यापक रूप से उपलब्ध और मशीन बनाने में आसान है। यह प्रकाश से {{3} से मध्यम स्टैम्पिंग के लिए अच्छा काम करता है जहां पूर्ण विक्षेपण नियंत्रण महत्वपूर्ण नहीं है। लेकिन A36 में रोल करने और काटने से अवशिष्ट तनाव होता है जो समय के साथ निकल सकता है, जिससे मशीनिंग के बाद जूता थोड़ा विकृत हो जाता है। स्टील स्टैम्पिंग डाइज़ के लिए सैकड़ों-हजारों चक्रों में कड़ी समानता बनाए रखने की उम्मीद है, तनाव से राहत ए36 या ग्रेड में एक कदम ऊपर जाना आवश्यक हो जाता है।
4140 मिश्र धातु इस्पात मांग वाले अनुप्रयोगों के लिए कारगर घोड़ा है। शमन और तड़के के बाद, यह A36 की तुलना में अधिक उपज शक्ति और थकान प्रतिरोध प्रदान करता है, जिसका अर्थ है कि जूता बार-बार प्रभाव लोडिंग के तहत कम विक्षेपित होता है और लंबे समय तक अपनी सपाटता बनाए रखता है। अधिक मात्रा में {{4} टन भार वाले कंपाउंड या प्रोग्रेसिव स्टील डाई चलाने वाली दुकानें नियमित रूप से ऊपरी और निचले दोनों जूतों के लिए 4140 निर्दिष्ट करती हैं, जब डाई में उत्पादन की मात्रा 500,000 हिट से अधिक होगी।
ट्रेडऑफ़्स वजन और मशीनिंग लागत हैं। एक स्टील डाई जूते का वजन समकक्ष एल्यूमीनियम जूते से लगभग तीन गुना अधिक होता है। 36 गुणा 60 इंच के जूतों के साथ एक बड़े प्रगतिशील डाई के लिए, जो सैकड़ों पाउंड अतिरिक्त वजन का अनुवाद करता है जो क्रेन की क्षमता, प्रेस टनभार आवंटन और डाई के परिवर्तन समय को प्रभावित करता है। स्टील की मशीनिंग में भी अधिक समय लगता है, हालांकि आधुनिक मिलिंग तकनीक डाई शू अनुप्रयोगों के लिए पीसने की तुलना में सतह की सटीकता प्राप्त कर सकती है।
वजन घटाने के लिए एल्युमीनियम डाई जूते
एल्युमीनियम जूतों से शीट मेटल डाई सेट को कब लाभ होता है? तब नहीं जब प्रेस टन भार बाधा हो - एल्युमीनियम के निचले मापांक का मतलब समान भार के तहत अधिक विक्षेपण होता है। लेकिन जब डाई स्वयं एक भारी वस्तु को उठाया जाता है, ले जाया जाता है, संग्रहीत किया जाता है, और प्रेस में दबाया जाता है, तो एल्युमीनियम लॉजिस्टिक्स समीकरण को पूरी तरह से बदल देता है।
स्टील के जूतों के साथ एक बड़े प्रगतिशील पासे की कल्पना करें जिसका कुल वजन 4,000 पाउंड है। उन जूतों को एल्यूमीनियम मिश्र धातु से बदलें और डाई लगभग 2,800 पाउंड तक गिर जाएगी। वजन में बचत हर टचप्वाइंट को प्रभावित करती है: छोटे ओवरहेड क्रेन, तेजी से डाई परिवर्तन, प्रेस बोल्स्टर पर कम घिसाव और डाई ट्रांसफर के दौरान स्वचालन उपकरण पर कम दबाव। बार-बार बदलाव करने वाले या अपनी वजन सीमा के करीब प्रेस चलाने वाले संयंत्रों के लिए, एल्युमीनियम जूते विलासिता के बजाय एक व्यावहारिक आवश्यकता हैं।
एल्युमीनियम जूतों के लिए मेटल डाई सेट बाजार में दो मिश्रधातुओं का दबदबा है। आयामी स्थिरता उत्कृष्ट है, जिससे 7075 शीट मेटल डाइज़ के लिए विकल्प बन जाता है, जिसके लिए समय के साथ सख्त समानता बनाए रखने की आवश्यकता होती है। QC-7 (एक मालिकाना कास्ट एल्यूमीनियम टूल प्लेट) आपूर्ति के अनुसार बेहतर सपाटता के साथ समान ताकत प्रदान करता है, जिससे जूते को सहनशीलता में लाने के लिए आवश्यक मशीनिंग कम हो जाती है।
6061 एल्युमीनियम लागत प्रभावी विकल्प है। यह तेजी से मशीन बनाता है, अतिरिक्त उपचार के बिना संक्षारण का प्रतिरोध करता है, और इसकी लागत 7075 से कम है। ताकत कम है, इसलिए 6061 हल्के - से - मध्यम मुद्रांकन भार में फिट बैठता है जहां वजन में कमी पूर्ण कठोरता से अधिक मायने रखती है। इलेक्ट्रॉनिक घटकों, कनेक्टर हाउसिंग और पतली गेज ब्लैंकिंग के लिए छोटे धातु बनाने वाले डाई विशिष्ट 6061 अनुप्रयोग हैं।
एल्युमीनियम शॉक एनर्जी को भी अच्छी तरह से अवशोषित करता है। जैसाफैब्रिकेटर नोट करता है, एल्युमीनियम शॉक अवशोषण के लिए एक अच्छी धातु है, जिससे यह ब्लैंकिंग डाइज़ के लिए एक व्यावहारिक विकल्प बन जाता है, जहां ऊर्जा के माध्यम से स्नैप को प्रेस फ्रेम में संचरण के बजाय अपव्यय की आवश्यकता होती है। एल्युमीनियम को निम्न कार्बन स्टील की तुलना में अधिक संपीड़न शक्ति देने के लिए विशेष मिश्रधातुएँ जोड़ी जा सकती हैं, जिससे इसकी प्रयोज्यता कच्चे घनत्व की तुलना से कहीं अधिक बढ़ जाती है।
कच्चा लोहा और विशेष सामग्री विकल्प
कच्चा लोहा एक ऐसा स्थान रखता है जिसे न तो स्टील और न ही एल्युमीनियम अच्छी तरह से भरता है: कंपन अवमंदन। प्रत्येक स्टैम्पिंग प्रेस स्ट्रोक प्रभाव ऊर्जा उत्पन्न करता है, और वह ऊर्जा कितनी तेजी से नष्ट होती है, यह शोर के स्तर, घटक थकान दर और स्टैम्प वाले हिस्सों पर सतह की गुणवत्ता को निर्धारित करता है। कच्चा लोहा अपनी आंतरिक सूक्ष्म संरचना के कारण यहाँ उत्कृष्ट है।
ग्रे कास्ट आयरन (मीहानाइट और समान व्यापार ग्रेड) में लौह मैट्रिक्स में वितरित फ्लेक ग्रेफाइट होता है। ये ग्रेफाइट के टुकड़े आंतरिक घर्षण सतहों के रूप में कार्य करते हैं - जब कंपन ऊर्जा सामग्री के माध्यम से गुजरती है, ग्रेफाइट के बेसल विमानों के साथ अव्यवस्था आंदोलन यांत्रिक ऊर्जा को गर्मी में परिवर्तित करते हैं। परिणाम हैभिगोने की क्षमता स्टील से लगभग चार गुना अधिक है, जिसका अर्थ है कि कच्चे लोहे के जूते में कंपन समकक्ष स्टील प्लेट की तुलना में कहीं अधिक तेजी से क्षय होता है।
तन्य लौह (गांठदार कच्चा लोहा) एक मध्य मार्ग प्रदान करता है। इसकी गोलाकार ग्रेफाइट संरचना स्टील की लगभग दोगुनी भिगोने की क्षमता प्रदान करती है, जबकि यांत्रिक गुण - ताकत और कठोरता - प्रदान करती है जो ग्रे आयरन की तुलना में स्टील के काफी करीब होती है। धातु बनाने वाले डाइज़ के लिए जो मध्यम भार उत्पन्न करते हैं लेकिन कम कंपन से लाभ उठाते हैं, लचीले लोहे के जूते एक लागत प्रभावी समाधान का प्रतिनिधित्व करते हैं जो संरचनात्मक अखंडता का त्याग नहीं करता है।
नकारात्मक पक्ष? समान कठोरता के लिए कच्चा लोहा स्टील से भारी होता है और ढलाई के बाद इसे आसानी से संशोधित नहीं किया जा सकता है। आप नए माउंटिंग छेद नहीं बना पाएंगे या गाइड पिन के छेद को उतनी आसानी से स्थानांतरित नहीं कर पाएंगे, जितनी आसानी से आप स्टील या एल्युमीनियम के जूते में करते हैं। अत्यधिक अधिभार के तहत कच्चा लोहा विकृत होने के बजाय टूट जाता है, जो इसे उन अनुप्रयोगों के लिए अनुपयुक्त बनाता है जहां आकस्मिक टन भार स्पाइक्स संभव हैं। लेकिन दुकानों में मध्यम मात्रा में उत्पादन के लिए जहां कंपन नियंत्रण, शोर में कमी और लागत नियंत्रण पूर्ण कठोरता से अधिक है, कच्चे लोहे के जूते एक वैध विनिर्देश बने हुए हैं।
नीचे दी गई तुलना प्रत्येक सामग्री परिवार को प्रदर्शन विशेषताओं के विरुद्ध दर्शाती है जो डाई शू चयन को प्रेरित करती है:
| संपत्ति | स्टील (ए36/4140) | एल्यूमिनियम (7075/क्यूसी-7) | कच्चा लोहा (ग्रे/नम्य) |
|---|---|---|---|
| सापेक्ष वजन | भारी (बेसलाइन) | प्रकाश (स्टील का ~1/3) | भारी (स्टील के तुलनीय) |
| लोड के तहत कठोरता | उच्चतम | मध्यम (कम लोचदार मापांक) | उच्च (ग्रे) से बहुत उच्च (नमनीय) |
| मशीन की | मध्यम | उत्कृष्ट (तेज़ काटने की गति) | अच्छा (लेकिन पोस्ट-कास्टिंग को संशोधित करना कठिन) |
| सापेक्ष लागत | मध्यम | मध्यम-उच्च (7075) / मध्यम (6061) | निम्न से मध्यम |
| कंपन डंपिंग | कम | मध्यम (अच्छा आघात अवशोषण) | उत्कृष्ट (ग्रे आयरन) / अच्छा (डक्टाइल आयरन) |
| अनुशंसित उपयोग मामला | उच्च - टन भार उत्पादन मुद्रांकन, प्रगतिशील और यौगिक मर जाता है | वजन की कमी, बार-बार डाई बदलने, ब्लैंकिंग ऑपरेशन के साथ बड़े डाई | मध्यम {{0}मात्रा में कार्य, कंपन{{1}संवेदनशील संचालन, शोर{{2}महत्वपूर्ण वातावरण |
कोई भी एक सामग्री सभी मानदंडों पर खरी नहीं उतरती। निर्णय आपकी विशिष्ट बाधाओं पर आधारित है: टन भार और विक्षेपण सीमाएँ स्टील की ओर इशारा करती हैं, वजन और हैंडलिंग लॉजिस्टिक्स एल्यूमीनियम के पक्ष में हैं, और कंपन या शोर संबंधी चिंताएँ कच्चे लोहे को उचित ठहराती हैं। कई दुकानों में, एक ही प्रेस लाइन के भीतर अलग-अलग डाई प्रत्येक ऑपरेशन की मांग के आधार पर अलग-अलग जूता सामग्री का उपयोग करते हैं।
सामग्री का चयन एक डाई सेट द्वारा संभाले जा सकने वाले कार्यों की भौतिक सीमाएँ निर्धारित करता है। लेकिन वास्तविक विनिर्देशन चुनौती इन सभी चर - गाइड प्रकार, पोस्ट कॉन्फ़िगरेशन, और जूता सामग्री - को डाई द्वारा निष्पादित विशिष्ट स्टैम्पिंग ऑपरेशन से मिलान करने में निहित है। प्रगतिशील, मिश्रित और स्थानांतरण संचालन प्रत्येक अलग-अलग मांगें लागू करते हैं जो प्रत्येक पासा सेट निर्णय को अलग तरह से आकार देते हैं।
प्रोग्रेसिव कंपाउंड और ट्रांसफर ऑपरेशंस के लिए डाई सेट का मिलान
आप सही गाइड सिस्टम, सही पोस्ट कॉन्फ़िगरेशन और सही जूता सामग्री - निर्दिष्ट कर सकते हैं और फिर भी अंत में आपको एक डाई सेट मिलेगा जो खराब प्रदर्शन करता है। कैसे? स्टैम्पिंग ऑपरेशन प्रकार को अनदेखा करके, जो परिभाषित करता है कि उन सभी चरों को एक साथ कैसे काम करने की आवश्यकता है। एक प्रगतिशील डाई और एक मिश्रित डाई अपने डाई सेट पर मौलिक रूप से अलग-अलग मांगें लगाते हैं, तब भी जब वे समान टन भार पर समान सामग्री पर मुहर लगा रहे हों। स्थानांतरण ऑपरेशन पूरी तरह से एक और परत जोड़ते हैं। ऑपरेशन प्रकार केवल डाई सेट निर्णय के लिए संदर्भ नहीं है - यह आयोजन सिद्धांत है जो यह निर्धारित करता है कि कॉन्फ़िगरेशन, मार्गदर्शन और सामग्री का कौन सा संयोजन वास्तव में काम करता है।
प्रगतिशील मुद्रांकन के लिए डाई सेट
प्रोग्रेसिव डाई शीट मेटल की एक पट्टी को कई स्टेशनों के माध्यम से क्रम में ले जाते हैं, प्रत्येक स्टॉप पर एक अलग ऑपरेशन करते हैं - स्टेशन एक पर छेद करते हैं, स्टेशन तीन पर बनाते हैं, स्टेशन सात पर ब्लैंक करते हैं। प्रत्येक स्टेशन डाई सेट के सापेक्ष बिल्कुल उसी पार्श्व और अनुदैर्ध्य स्थिति में दर्ज होने वाली पट्टी पर निर्भर करता है, हिट के बाद हिट। वह पंजीकरण आवश्यकता ही है जो प्रगतिशील स्टैम्पिंग को डाई सेट परिप्रेक्ष्य से शीट मेटल स्टैम्पिंग डाइज़ के लिए सबसे अधिक मांग वाला एप्लिकेशन बनाती है।
डाई सेट की ज्यामिति प्रक्रिया की ज्यामिति का अनुसरण करती है। प्रोग्रेसिव डाइज़ लंबे और संकीर्ण होते हैं, अक्सर जूते की लंबाई {{1}से {{2}चौड़ाई का अनुपात 3:1 या इससे अधिक होता है। पट्टी की चौड़ाई जूते की चौड़ाई निर्धारित करती है, लेकिन स्टेशनों की संख्या और उनके बीच की पिच जूते की लंबाई निर्धारित करती है। 2-इंच पिच के साथ एक बारह{7}}स्टेशन प्रोग्रेसिव डाई को कम से कम 24 इंच काम करने की लंबाई की आवश्यकता होती है, साथ ही गाइड पिन प्लेसमेंट और संरचनात्मक समर्थन के लिए पहले और आखिरी स्टेशन से परे अतिरिक्त जूता सामग्री की आवश्यकता होती है।
किसी भी अन्य ऑपरेशन प्रकार की तुलना में यहां गाइड रिक्ति अधिक मायने रखती है। एक लंबे, संकीर्ण जूते के साथ, गाइड पिन फ़ीड दिशा में व्यापक रूप से अलग होते हैं लेकिन चौड़ाई में बारीकी से दूरी पर होते हैं। वह ज्यामिति पार्श्व गलत संरेखण के लिए उत्कृष्ट प्रतिरोध प्रदान करती है (वह दिशा जो पंच करने के लिए सबसे महत्वपूर्ण है) लेकिन फ़ीड दिशा में कोणीय घुमाव के लिए कम प्रतिरोध प्रदान करती है। बॉल बेयरिंग गाइड सिस्टम प्रगतिशील स्टैम्पिंग के लिए मानक हैं, क्योंकि कई स्टेशनों पर संचयी सहिष्णुता स्टैक शून्य {{5}निकासी संरेखण की मांग करता है। 0.0004 इंच के खेल के साथ एक सादा असर प्रणाली गाइड पिन से दूर स्टेशनों पर मापने योग्य स्थितिगत त्रुटि में तब्दील हो जाती है।
पीछे {{0}पोस्ट या विकर्ण-पोस्ट कॉन्फ़िगरेशन प्रगतिशील अनुप्रयोगों पर हावी है क्योंकि पट्टी को एक तरफ से प्रवेश करना होगा और बिना किसी रुकावट के दूसरे से बाहर निकलना होगा। जैसा कि लार्सन टूल बताता है, प्रगतिशील डाई अनुक्रमिक स्टेशनों के माध्यम से संचालित होते हैं जहां धातु की एक पट्टी डाई में प्रवेश करती है और विभिन्न स्टेशनों से होकर गुजरती है, जिनमें से प्रत्येक काटने, झुकने या छिद्रण जैसे विशिष्ट ऑपरेशन करता है। वह निरंतर स्ट्रिप फीडिंग पथ फ़ीड लाइन में गाइड पोस्ट को समायोजित नहीं कर सकता है।
प्रगतिशील अनुप्रयोगों में पंच प्रेस डाई के लिए, डाई सेट को सहायक प्रणालियों को समायोजित करने की भी आवश्यकता होती है: पायलट पिन जो प्रत्येक स्टेशन पर स्ट्रिप को पंजीकृत करते हैं, सेंसर जो मिसफीड का पता लगाते हैं, और नाइट्रोजन स्प्रिंग्स या यूरेथेन स्ट्रिपर्स जो स्ट्रोक के बीच स्ट्रिप लिफ्ट का प्रबंधन करते हैं। ये सभी डाई शूज़ पर स्थापित होते हैं और बंद ऊंचाई के भीतर ऊर्ध्वाधर अचल संपत्ति पर कब्जा कर लेते हैं। जूते की मोटाई को प्रेस में उपलब्ध दिन के उजाले के मुकाबले कठोरता को संतुलित करना चाहिए।
कंपाउंड और ब्लैंकिंग संचालन के लिए डाई सेट
यौगिक मरना एक अलग दृष्टिकोण अपनाता है। कई स्टेशनों पर ऑपरेशन फैलाने के बजाय, एक कंपाउंड डाई एक ही स्ट्रोक में दो या दो से अधिक कटिंग ऑपरेशन करता है - आमतौर पर एक साथ ब्लैंकिंग और पियर्सिंग करता है। पंच और डाई दोनों दिशाओं में काम करते हैं: ब्लैंकिंग पंच निचले डाई के उद्घाटन के माध्यम से नीचे की ओर धकेलता है जबकि निचले जूते में लगे छेदने वाले पंच उसी क्षण वर्कपीस के माध्यम से ऊपर की ओर धकेलते हैं। यह एक सपाट, सटीक ब्लैंकिंग डाई भाग का निर्माण करता है जिसमें छिद्रित छेद होते हैं जो रिक्त किनारे के सटीक संबंध में होते हैं, यह सब एक प्रेस चक्र में होता है।
लोड प्रोफ़ाइल वह है जो कंपाउंड संचालन को डाई सेट परिप्रेक्ष्य से अलग करती है। क्योंकि सभी काटने वाले बल एक अपेक्षाकृत सघन क्षेत्र में एक साथ कार्य करते हैं, कुल टन भार अधिक होता है लेकिन आम तौर पर अच्छी तरह से केंद्रित होता है। कोई स्ट्रिप प्रोग्रेसिव क्रिएटिंग स्टेशन नहीं है, जिससे स्टेशन से - स्टेशन भिन्नता होती है, और बल स्ट्रोक के दौरान डाई फेस पर स्थानांतरित नहीं होते हैं, जिस तरह से डाई बनने से यात्रा भार उत्पन्न होता है।
यह केंद्रित, संतुलित लोड प्रोफ़ाइल भारी {{2}सेक्शन स्टील जूतों के साथ चार {{0}पोस्ट या केंद्र {{1}पोस्ट डाई सेट कॉन्फ़िगरेशन का समर्थन करता है। चार -पोस्ट व्यवस्था उच्च तात्कालिक विक्षेपण का प्रतिरोध करती है जो तब होता है जब सभी पंच और डाई एक साथ जुड़ते हैं। 4140 या तनाव मुक्त ए36 में स्टील के जूते पर्याप्त ब्लैंकिंग बलों के तहत समानता बनाए रखने के लिए आवश्यक कठोरता प्रदान करते हैं - एक फॉर्मिंग डाई को एक फॉर्मिंग पैड में 20 टन वितरित करने की आवश्यकता हो सकती है, जबकि समान आकार की एक कंपाउंड ब्लैंकिंग डाई एक ही स्ट्रोक में 60 या अधिक टन केंद्रित की मांग कर सकती है।
प्रगतिशील कार्य की तुलना में यौगिक संचालन के लिए गाइड सिस्टम आवश्यकताएँ कम चरम होती हैं। प्रेस डाई एक बार बंद होती है, ऑपरेशन करती है, और खुलती है - स्टेशन से स्टेशन तक कोई संचयी त्रुटि नहीं होती है। वाणिज्यिक परिशुद्धता वर्ग में प्लेन बियरिंग गाइड मध्यम मात्रा कंपाउंड स्टैम्पिंग के लिए अच्छी तरह से काम करते हैं, हालांकि टाइट {{4} सहनशीलता ब्लैंकिंग (चिकित्सा घटक, इलेक्ट्रॉनिक कनेक्टर, सटीक वॉशर) चलाने वाली दुकानें अभी भी बॉल बेयरिंग सिस्टम से लाभान्वित होती हैं जो महत्वपूर्ण कटिंग क्षण के दौरान किसी भी पार्श्व खेल को खत्म कर देती हैं।
यौगिक डाई भी ऊर्जा के माध्यम से संतुलित स्नैप उत्पन्न करते हैं क्योंकि काटने की परिधि सममित रूप से वितरित होती है। इससे डाइ सेट को सफलता के दौरान हिलने या झुकने की संभावना कम हो जाती है, लेकिन कुल आघात ऊर्जा अधिक होती है। अच्छी कंपन अवमंदन विशेषताओं वाले जूते - कच्चा लोहा या मोटा {{4}सेक्शन स्टील - गाइड असेंबलियों में अत्यधिक थकान लोड किए बिना उस ऊर्जा को प्रबंधित करने में मदद करते हैं।
स्थानांतरण डाई सेट संबंधी विचार
ट्रांसफर स्टैम्पिंग प्रगतिशील या मिश्रित कार्य की तुलना में मौलिक रूप से भिन्न सिद्धांत पर काम करती है। एक डाई के माध्यम से एक निरंतर पट्टी को फीड करने के बजाय, ट्रांसफर सिस्टम अलग-अलग रिक्त स्थानों को लेने और उन्हें एक आम बोल्स्टर पर लगे अलग-अलग डाई स्टेशनों के बीच ले जाने के लिए यांत्रिक उंगलियों या ग्रिपर का उपयोग करते हैं। प्रत्येक स्टेशन का अपना प्रेस डाई होता है और - गंभीर रूप से - उसका अपना डाई सेट होता है।
यह एक विशिष्ट चुनौती पैदा करता है जो प्रगतिशील या मिश्रित टूलींग में मौजूद नहीं है: इंटर-डाई संरेखण। ट्रांसफर लाइन में प्रत्येक फॉर्मिंग डाई को अपने वर्कपीस को हर दूसरे स्टेशन के समान स्थानिक समन्वय प्रणाली में पंजीकृत करना होगा। यदि डाई सेट नंबर तीन को डाई सेट नंबर दो के सापेक्ष 0.002 इंच पार्श्व में स्थानांतरित किया जाता है, तो स्टेशन तीन से बाहर आने वाला हिस्सा उस त्रुटि को हर बाद के ऑपरेशन में आगे ले जाता है। डाउनस्ट्रीम स्टेशनों पर पंच और डाई तब उस हिस्से के खिलाफ काम करते हैं जो पहले से ही गलत स्थान पर है, जिससे प्रत्येक स्थानांतरण के साथ आयामी समस्याएं बढ़ जाती हैं।
ट्रांसफर डाइस बड़े या जटिल हिस्सों को संभालती है जिनके लिए कई ऑपरेशनों की आवश्यकता होती है, जहां एक रिक्त स्थान काटा जाता है और फिर गठन, झुकने या अन्य संचालन के लिए विभिन्न स्टेशनों के माध्यम से स्थानांतरित किया जाता है। प्रत्येक स्टेशन स्वतंत्र रूप से संचालित होता है, जो डिजाइनरों को जटिल आकार बनाने के लिए लचीलापन देता है, लेकिन मांग करता है कि प्रत्येक व्यक्तिगत डाई सेट बोल्स्टर पर कड़ी स्थिति सटीकता प्राप्त करे।
स्थानांतरण संचालन के लिए डाई सेट आम तौर पर चार {{0}पोस्ट कॉन्फ़िगरेशन का उपयोग करते हैं क्योंकि प्रत्येक स्टेशन महत्वपूर्ण ऑफ-सेंटर लोड - गहरे ड्रॉ, फ़्लैंगिंग या ट्रिमिंग ऑपरेशन के साथ भारी फॉर्मिंग कर सकता है जो उस स्तर पर भाग ज्यामिति के आधार पर अप्रत्याशित दिशाओं में पार्श्व जोर उत्पन्न करता है। चार -पोस्ट व्यवस्था अकेले हील ब्लॉक पर निर्भर हुए बिना इन भारों का प्रतिरोध करती है। स्टील के जूते मानक हैं क्योंकि व्यक्तिगत डाई सेट को लंबे उत्पादन अभियानों के दौरान बार-बार भारी निर्माण भार के तहत आयामी स्थिरता बनाए रखने की आवश्यकता होती है।
स्थानांतरण कार्य के लिए अद्वितीय एक विचार: क्योंकि प्रत्येक डाई सेट अपेक्षाकृत कॉम्पैक्ट है (एक स्ट्रिप पर बारह ऑपरेशन के बजाय एक हिस्से पर एक ऑपरेशन को संभालना), प्रत्येक स्टेशन पर शीट मेटल पंच और डाई संयोजन को स्वतंत्र रूप से अनुकूलित किया जा सकता है। स्टेशन पर सादे असर वाले गाइडों के साथ उथले फॉर्मिंग डाई सेट का उपयोग किया जा सकता है क्योंकि भार मध्यम है। स्टेशन चार, गंभीर साइड लोडिंग के साथ एक गहरा ड्रॉ करते हुए, बॉल बेयरिंग गाइड और अधिकतम जूते की मोटाई की आवश्यकता हो सकती है। यह प्रति -स्टेशन अनुकूलन एक विलासिता है जिसकी प्रगतिशील स्टैम्पिंग अनुमति नहीं देती है, जहां एक डाई सेट को सभी स्टेशनों को एक साथ सेवा देनी होगी।
निम्नलिखित निर्णय अनुक्रम तार्किक क्रम में ऑपरेशन प्रकार को डाई सेट विनिर्देश से जोड़ता है:
- ऑपरेशन प्रकार को पहचानें- प्रगतिशील, मिश्रित, या स्थानांतरण - क्योंकि यह लोड प्रोफ़ाइल, ज्यामितीय लिफाफा और पहुंच आवश्यकताओं को निर्धारित करता है।
- भार परिमाण और वितरण निर्धारित करें- केन्द्रित और संतुलित (यौगिक), स्टेशनों पर वितरित (प्रगतिशील), या स्टेशन के अनुसार परिवर्तनशील (स्थानांतरण)।
- पोस्ट कॉन्फ़िगरेशन चुनेंप्रगतिशील फ़ीड क्लीयरेंस के लिए - पीछे की ओर {{1}पोस्ट या विकर्ण, कंपाउंड लोड वितरण के लिए केंद्र में -पोस्ट या चार{3}पोस्ट, स्थानांतरण कठोरता के लिए चार-पोस्ट।
- गाइड प्रणाली निर्दिष्ट करेंप्रगतिशील परिशुद्धता और गति के लिए बॉल बेयरिंग, वॉल्यूम के आधार पर कंपाउंड के लिए सादा या बॉल बेयरिंग, व्यक्तिगत लोड मांगों के आधार पर स्थानांतरण के लिए प्रति स्टेशन चयन।
- जूते की सामग्री चुनेंउच्च {{1}टन भार वाले कंपाउंड और ट्रांसफर स्टेशनों के लिए - स्टील, वजन की कमी के साथ बड़े प्रगतिशील डाई के लिए एल्युमीनियम, कच्चा लोहा जहां कंपन भिगोना व्यापार को उचित ठहराता है -।
यह क्रम काम करता है क्योंकि प्रत्येक निर्णय अगले को बाधित करता है। आप यह जाने बिना कि स्ट्रिप को डाई के माध्यम से फीड करना चाहिए या नहीं, आप बुद्धिमानी से पोस्ट कॉन्फ़िगरेशन का चयन नहीं कर सकते। आप यह जाने बिना मार्गदर्शक प्रणाली निर्दिष्ट नहीं कर सकते कि संचयी स्टेशन से {{3} स्टेशन की सटीकता मायने रखती है या नहीं। और आप जूता सामग्री का चयन टनभार, थर्मल और विशिष्ट फॉर्मिंग डाइज़ की हैंडलिंग मांगों को समझे बिना नहीं कर सकते।
यह जानना कि कौन सा डाई सेट कॉन्फ़िगरेशन आपके ऑपरेशन प्रकार के लिए उपयुक्त है, डिज़ाइन के लिए एक चुनौती है। खरीद पक्ष की चुनौती समान रूप से परिणामी है: उस ज्ञान को एक विनिर्देश में अनुवाद करना जिसे एक आपूर्तिकर्ता सटीक रूप से उद्धृत कर सकता है और सही ढंग से निर्माण कर सकता है। इसका मतलब है कि डाई सेट विक्रेता के साथ पहली बातचीत से पहले सटीक आयाम, सहनशीलता और उत्पादन मापदंडों को परिभाषित करना।
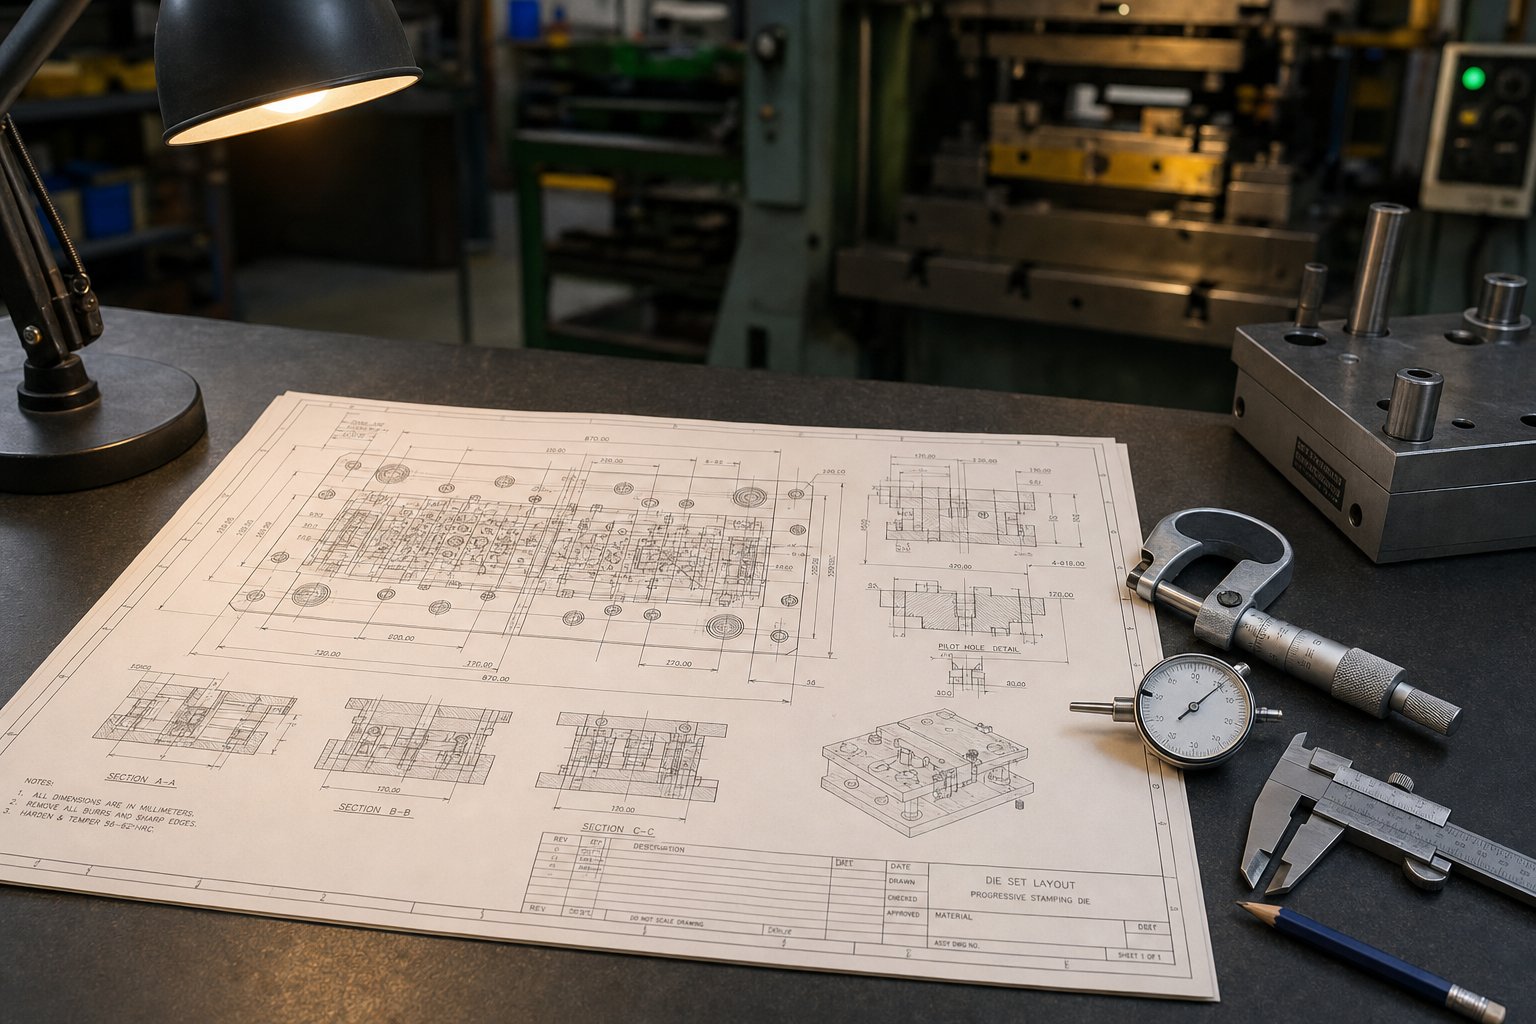
सही डाई सेट का चयन और निर्दिष्ट कैसे करें
यह जानना कि आपके एप्लिकेशन के लिए डाई सेट कैसा दिखना चाहिए, एक बात है। आपूर्तिकर्ता को उस ज्ञान को इस तरह संप्रेषित करना कि सही परिणाम मिले, पूरी तरह से कुछ और है। डिजाइन इरादे और खरीद निष्पादन के बीच का अंतर वह जगह है जहां अधिकांश विनिर्देश त्रुटियां रहती हैं। एक टूलींग इंजीनियर ठीक से समझ सकता है कि ऑपरेशन किस पोस्ट कॉन्फ़िगरेशन और गाइड सिस्टम की मांग करता है, लेकिन अगर खरीद ऑर्डर में उन आयामी बाधाओं का अभाव है जो उन विकल्पों को प्रेस से जोड़ते हैं, तो वितरित डाई सेट फिट नहीं हो सकता है, प्रदर्शन नहीं कर सकता है, या टिक नहीं सकता है। उस अंतर को पाटने के लिए किसी भी उद्धरण अनुरोध के बाहर जाने से पहले आयामों, सहनशीलता और उत्पादन मापदंडों को परिभाषित करने के लिए एक अनुशासित दृष्टिकोण की आवश्यकता होती है।
निर्दिष्ट करने के लिए महत्वपूर्ण आयाम और सहनशीलता
प्रत्येक डाई सेट विनिर्देश दो संदर्भ बिंदुओं पर वापस जाता है: वह प्रेस जिसमें वह चलेगा, और वह भाग जिसे उसे उत्पादन में मदद करनी चाहिए। कोई भी कनेक्शन छूट जाए और आप एक ऐसा डाई सेट खरीद रहे हैं जो सिद्धांत रूप में काम करता है लेकिन व्यवहार में विफल रहता है।
बंद ऊंचाई से प्रारंभ करें. जैसामेटलफॉर्मिंग पत्रिका बताती है, डाई शट ऊंचाई पूरी तरह से बंद स्थिति में डाई असेंबली की कुल ऊंचाई को संदर्भित करती है - और इसे लक्ष्य प्रेस के न्यूनतम और अधिकतम डाई {{1} ऊंचाई स्थान के भीतर आना चाहिए। यदि डाई शट की ऊंचाई उपलब्ध स्थान से अधिक हो जाती है, तो प्रेस फ्रेम खिंच जाता है और कनेक्शन सिकुड़ जाता है, जिससे अत्यधिक टन भार उत्पन्न होता है जो डाई और प्रेस दोनों को नुकसान पहुंचाता है। प्रेस शट ऊंचाई से बोल्स्टर की मोटाई घटाकर अधिकतम डाई ऊंचाई की गणना करें, फिर न्यूनतम डाई ऊंचाई ज्ञात करने के लिए रैम की समायोजन लंबाई घटाएं। आपके डाई सेट की बंद ऊंचाई समायोजन के लिए जगह के साथ उन दो नंबरों के बीच होनी चाहिए।
दिन के उजाले में जूतों के बीच की खुली जगह - जब डाई पूरी तरह से खुली होती है - यह निर्धारित करती है कि आपके टूलिंग डाई में स्ट्रिप फीडिंग, पार्ट इजेक्शन और स्क्रैप हटाने के लिए पर्याप्त ऊर्ध्वाधर निकासी है या नहीं। एक निश्चित बंद ऊंचाई के भीतर जूते की मोटाई सीधे दिन के उजाले के विपरीत हो जाती है: मोटे जूते अधिक कठोरता प्रदान करते हैं लेकिन काम करने वाले तत्वों के लिए आवश्यक ऊर्ध्वाधर स्थान का उपभोग करते हैं।
गाइड पिन व्यास, बुशिंग क्लास और उनके बीच सटीक फिट संरेखण क्षमता को परिभाषित करते हैं। बड़े पिन भारी भार के तहत विक्षेपण का बेहतर विरोध करते हैं, लेकिन वे जूता क्षेत्र का उपभोग करते हैं जो टूलींग माउंट के लिए आवश्यक हो सकता है। बुशिंग क्लास - वाणिज्यिक, सटीक, या सुपर{3}सटीक - ऑपरेशन के दौरान अनुमत अधिकतम पार्श्व खेल निर्धारित करता है। और ऊपरी और निचले जूता माउंटिंग चेहरों के बीच समानता सहिष्णुता यह नियंत्रित करती है कि काटने वाली ताकतें डाई फेस पर समान रूप से कैसे वितरित होती हैं।एएनएसआई बी94.6 मानकसटीक अनुप्रयोगों के लिए आमतौर पर प्रति 300 मिमी जूते की लंबाई में 0.02 मिमी की समानता की आवश्यकताओं के साथ, डाई सेट घटक सहिष्णुता निर्दिष्ट करता है।
उत्पादन की मात्रा और गति आवश्यकताएँ
आपकी अनुमानित उत्पादन मात्रा यह तय करती है कि बॉल बेयरिंग गाइड सिस्टम की लागत उचित है या क्या सादे बीयरिंग कम निवेश पर पर्याप्त प्रदर्शन प्रदान करते हैं। यह कोई अस्पष्ट दिशानिर्देश नहीं है - यह एक गणना योग्य निर्णय है।
प्रति वर्ष 50,000 हिट से कम रन के लिए, वाणिज्यिक परिशुद्धता वर्ग में सादे असर वाले डाई सेट अत्यधिक घिसाव के बिना अधिकांश अनुप्रयोगों को संभालते हैं। मध्यम स्ट्रोक दरों पर बुशिंग प्रतिस्थापन अंतराल आपको रखरखाव लागत जमा होने से पहले वर्षों की सेवा देता है। 50,000 और 500,000 वार्षिक हिट के बीच, गणना में बदलाव होता है: बॉल बेयरिंग गाइड संचयी रखरखाव को कम करते हैं, लंबे समय तक चलने में कड़ी सहनशीलता रखते हैं, और विस्तारित उत्पादन चक्रों के माध्यम से थर्मल स्थितियों में बदलाव के कारण पंच {{8} से - डाई संरेखण को स्थिर रखते हैं।
प्रति वर्ष 500,000 से अधिक हिट - विशेष रूप से उच्च गति प्रगतिशील स्टैम्पिंग - में सटीक बॉल बेयरिंग सिस्टम कम स्क्रैप, लंबे पंच जीवन और कम अनियोजित स्टॉप में खुद के लिए भुगतान करते हैं। स्ट्रोक दर संबंध सीधा है: उच्च गति सादे असर प्रणालियों में अधिक गर्मी उत्पन्न करती है, पहनने में तेजी लाती है और प्रभावी रखरखाव विंडो को कम करती है। बॉल बेयरिंग गाइड प्रति मिनट 300 से अधिक स्ट्रोक पर थर्मल रूप से स्थिर रहते हैं, जहां सादे सिस्टम को मध्य-रन स्नेहन ब्रेक की आवश्यकता होती है।
एक साधारण वॉल्यूम सीमा की तरह लगता है? यह उससे भी अधिक सूक्ष्म है। एक कस्टम मेटल स्टैम्पिंग डाई 100,000 चक्र चल रही है, लेकिन प्लस {{3} या - माइनस 0.001 {{7} इंच सहनशीलता रखने पर वॉल्यूम पर बॉल बेयरिंग मार्गदर्शन की आवश्यकता हो सकती है जो सामान्य रूप से सादे असर सीमा में आती है। सहनशीलता की आवश्यकताएं और मात्रा मिलकर सही मार्गदर्शक प्रणाली का निर्धारण करती हैं - कोई भी कारक अकेले पूरी कहानी नहीं बताता है।
डाई सेट आपूर्तिकर्ता के साथ काम करना
स्टैम्पिंग डाई निर्माताओं को नियुक्त करने से पहले, निम्नलिखित जानकारी तैयार करें। इन विवरणों के बिना उद्धरण संबंधी बातचीत में शामिल होने से आपूर्तिकर्ता को - मानने के लिए मजबूर होना पड़ता है और धारणाएं तैयार डाई सेट में त्रुटियां बन जाती हैं।
- प्रेस मॉडल और रेटेड टन भार- पुष्टि करता है कि डाई सेट डिज़ाइन प्रेस क्षमता लिफाफे के भीतर रहता है।
- ऊंचाई सीमा बंद करें- न्यूनतम और अधिकतम डाई ऊंचाई स्थान, बोल्स्टर की मोटाई और रैम समायोजन के लिए लेखांकन।
- बोल्स्टर आयाम और टी-स्लॉट पैटर्न- जूता पदचिह्न सीमा और क्लैंपिंग विधि निर्धारित करता है।
- फ़ीड दिशा और स्ट्रिप/रिक्त प्रबंधन विधिकॉन्फ़िगरेशन चयन के बाद - ड्राइव (कॉइल के लिए पीछे की ओर {{1} पोस्ट, प्रोग्रेसिव फीड के लिए पोस्ट, ट्रांसफर के लिए चार पोस्ट)।
- अनुमानित वार्षिक मात्रा और लक्ष्य स्ट्रोक दर- गाइड सिस्टम वर्ग और जूता सामग्री ग्रेड निर्धारित करता है।
- आवश्यक भाग सहनशीलता- मुद्रांकित भाग की आयामी सटीकता डाई सेट संरेखण क्षमता पर आधारित होती है।
- वजन की कमी मरो- क्रेन की क्षमता और प्रेस वजन सीमा के कारण स्टील के स्थान पर एल्युमीनियम के जूते अनिवार्य हो सकते हैं।
- पर्यावरणीय स्थितियाँ- गंदी या उच्च तापमान वाली दुकानें संदूषण प्रतिरोध के लिए बॉल बेयरिंग सिस्टम के स्थान पर सादे बेयरिंग को प्राथमिकता दे सकती हैं।
मानक अनुप्रयोगों के लिए - सरल ब्लैंकिंग, सिंगल {{1}स्टेशन फॉर्मिंग, शॉर्ट {{2}रन प्रोटोटाइपिंग - स्थापित डाई निर्माताओं से कैटलॉग डाई सेट अनुमानित लागत और लीड समय पर काम पूरा करते हैं। आप उपलब्ध विकल्पों में से जूते का आकार, पोस्ट कॉन्फ़िगरेशन, गाइड सिस्टम और सामग्री का चयन करते हैं, और सेट टूलींग माउंट करने के लिए तैयार हो जाता है।
जहां मानक विकल्प कम पड़ जाते हैं, वह है जटिल कस्टम मेटल स्टैम्पिंग डाइज़, जिसके लिए गैर-मानक जूता ज्यामिति, असामान्य गाइड पिन प्लेसमेंट, एकीकृत नाइट्रोजन मैनिफोल्ड्स, या विशिष्ट गठन अनुक्रमों के आसपास इंजीनियर किए गए डाई सेट की आवश्यकता होती है। ये डिज़ाइन के भारी निर्णय कैटलॉग द्वारा संबोधित की जा सकने वाली चीज़ों से कहीं आगे जाते हैं। आपूर्तिकर्ताओं को पसंद हैयिचेनकस्टम स्टैम्पिंग डाई समाधानों में विशेषज्ञता जहां इंजीनियरों को डाई संरचना, घटक विनिर्देश, पंच और लिफ्टर एकीकरण, क्लीयरेंस अनुकूलन, और सामग्री प्रवाह - पर समर्थन की आवश्यकता होती है, जिससे उन्हें एक मजबूत संसाधन मिल जाता है जब एप्लिकेशन आवश्यकताएं मानक डाई विनिर्माण श्रेणियों में अच्छी तरह से फिट नहीं होती हैं।
विनिर्देश प्रक्रिया स्वयं संचार में एक कस्टम डाई अभ्यास है। आपके द्वारा परिभाषित प्रत्येक आयाम आपूर्तिकर्ता के डिज़ाइन स्थान को उत्पादक तरीके से बाधित करता है। आपके द्वारा अपरिभाषित छोड़ा गया प्रत्येक आयाम आपूर्तिकर्ता द्वारा आपके संदर्भ के बिना लिया गया निर्णय बन जाता है। आपका विनिर्देश जितना अधिक पूर्ण होगा, उतनी ही अधिक संभावना होगी कि डिलीवर किया गया डाई सेट पहली हिट से आपके टूलींग डाई के लिए आवश्यक तरीके से प्रदर्शन करेगा।
एक अच्छी तरह से निर्दिष्ट, अच्छी तरह से निर्मित डाई सेट उतना ही अच्छा है जितना कि प्रेस में उसका चल रहा प्रदर्शन। और यहां तक कि सर्वोत्तम विशिष्टताएं भी उस क्रमिक गिरावट को नहीं रोक सकतीं जो प्रत्येक स्टैम्पिंग डाई सेट समय के साथ अनुभव करता है। आंशिक रूप से गुणवत्ता या भयावह विफलता दिखाई देने से पहले उस गिरावट के लक्षणों को जल्दी पहचानना - है, नियोजित रखरखाव रोकने और उत्पादन लाइन को बंद करने वाली आपात स्थिति के बीच अंतर है।
सामान्य डाई सेट समस्याओं का निवारण
एक डाई सेट एक बार में ही विफल नहीं होता है। यह चिल्लाने से पहले फुसफुसाता है। गाइड पिन जो एक तरफ घूमती है, वह गड़गड़ाहट जो एक स्टेशन से दूसरे स्टेशन पर जाती है, छेद की स्थिति जो प्रति शिफ्ट में आधा हज़ारवें हिस्से में बहती है - ये यादृच्छिक गुणवत्ता वाली घटनाएँ नहीं हैं। वे ऐसे लक्षण हैं जिनके कारणों का पता लगाया जा सकता है, और उनमें से लगभग सभी उस पर लगे कार्य उपकरण के बजाय डाई सेट ढांचे की ओर इशारा करते हैं। फिर भी अधिकांश दुकानें स्टैम्पिंग डाई पंच को समायोजित करके, कटिंग क्लीयरेंस में बदलाव करके, या प्रेस पंच डाई को बदलकर इन लक्षणों का इलाज करती हैं - अस्थायी सुधार जो वास्तविक समस्या को छिपा देते हैं जबकि यह नीचे की ओर बदतर हो जाती है।
अधिकांश डाई सेट समस्याएँ विनिर्देश या सेटअप त्रुटियों से उत्पन्न होती हैं, घटक दोषों से नहीं। एक सही ढंग से निर्दिष्ट डाई सेट जो अनुचित तरीके से स्थापित किया गया है, अपर्याप्त रूप से बनाए रखा गया है, या इसके डिजाइन मापदंडों से परे संचालित किया गया है, इसके घटकों की भौतिक थकान सीमा तक पहुंचने से बहुत पहले ही विफल हो जाएगा।
मिसलिग्न्मेंट और गैलिंग का निदान
गाइड पिनों या झाड़ियों पर पित्त पड़ना गलत संरेखण - का सबसे अधिक दिखाई देने वाला लक्षण है और इसका अक्सर गलत निदान किया जाता है। आप पिन की सतह पर या बुशिंग बोर के अंदर सामग्री स्थानांतरण के निशान, स्कोरिंग, या धँसी हुई धातु देखेंगे। ये निशान आपको बताते हैं कि दो सतहें लोड के तहत धातु से {{3} से {4} धातु का संपर्क बना रही हैं, जिससे सामग्री को एक सतह से दूसरी सतह तक सूक्ष्म रूप से वेल्ड करने और फाड़ने के लिए पर्याप्त गर्मी और दबाव पैदा हो रहा है। जैसा कि जेवीएम मैन्युफैक्चरिंग बताता है, यहां तक कि थोड़ी सी भी गलत संरेखण स्टेशनों को सुचारू रूप से संचालित होने से रोकती है, जिससे असमान घिसाव और आयामी विसंगतियां होती हैं जो पूरे डाई सिस्टम पर एक डोमिनोज़ प्रभाव पैदा करती हैं।
इसका क्या कारण होता है? तीन मूल स्थितियाँ, अकेले या संयोजन में:
- घिसी-पिटी झाड़ियाँ- पिन और बुशिंग के बीच रनिंग क्लीयरेंस विनिर्देश से परे खुल गया है, जिससे पिन के केंद्र में आने से पहले ऊपरी जूता पार्श्व में स्थानांतरित हो जाता है। उस बदलाव का मतलब है कि पिन प्रत्येक स्ट्रोक पर एक मामूली कोण पर झाड़ी में प्रवेश करती है, एक तरफ संपर्क दबाव को केंद्रित करती है।
- विक्षेपित डाई जूते- एक जूता जो टन भार के तहत बार-बार लोडिंग धनुष के प्रभाव से अपना सपाटपन खो चुका है, गाइड पिन अक्ष के समानांतर झाड़ी बोर को झुका रहा है। पिन और बुशिंग को केवल लोड के तहत गलत तरीके से संरेखित किया जाता है, जिससे स्थैतिक निरीक्षण के दौरान समस्या अदृश्य हो जाती है।
- अनुचित प्रेस समायोजन- यदि प्रेस रैम बोल्स्टर के समानांतर नहीं है, या यदि माउंटिंग के दौरान डाई क्लैंप असमान बल लागू करते हैं, तो पूरा डाई सेट एक तिरछी स्थिति में संचालित होता है जिसे कोई भी आंतरिक संरेखण ठीक नहीं कर सकता है।
यदि आप जानते हैं कि क्या देखना है तो निरीक्षण आसान है। प्रेस से डाई सेट निकालें और अच्छी रोशनी में प्रत्येक गाइड पिन की जांच करें। गैलिंग के निशान आमतौर पर पिन के एक तरफ चमकदार, धंसे हुए पैच - के रूप में दिखाई देते हैं, जो दिशात्मक गलत संरेखण का संकेत देते हैं। विपरीत दिशा में मिलान चिह्नों के लिए संबंधित बुशिंग बोर की जाँच करें। यदि गैलिंग एक ही घूर्णी स्थिति में दोनों पिनों पर मौजूद है, तो समस्या संभवतः प्रेस से संबंधित है (रैम समानता या डाई क्लैंप असमानता)। यदि यह केवल एक पिन पर या विभिन्न स्थितियों में दिखाई देता है, तो जूते के विक्षेपण या स्थानीय बुशिंग घिसाव का संदेह है।
निदान के बाद सुधारात्मक कार्रवाइयां की जाती हैं: घिसी-पिटी झाड़ियों को बदलें और यदि आवश्यक हो तो बोरों को रीम करें। समानता बहाल करने के लिए जूता माउंटिंग चेहरों को फिर से पीसें। समान दबाव वितरण के लिए प्रेस को पुनः समतल करें या डाई क्लैंप को समायोजित करें। गंभीर मामलों में जहां गैलिंग ने गाइड पिन की सतह को खरोंच दिया है, पिन को स्वयं प्रतिस्थापन की आवश्यकता होती है - एक स्कोर पिन ताजा रीम किए गए बोर में भी झाड़ी के घिसाव को तेज कर देगा।
समय से पहले घिसाव और गाइड पिन की विफलता
गाइड पिन जल्दी खराब नहीं होने चाहिए। सही एप्लिकेशन में उचित रूप से निर्दिष्ट पिन लाखों चक्रों तक चलता है। जब डाई पंच और गाइड पिन समय से पहले घिसाव दिखाना शुरू कर देते हैं - स्कोरिंग, व्यास में कमी, या सतह पर गड्ढे उनके अपेक्षित सेवा जीवन से पहले ही दिखाई देने लगते हैं - तो परिचालन स्थितियों में कुछ डिज़ाइन लिफाफे से अधिक हो जाता है।
सामान्य मूल कारण:
- अपर्याप्त स्नेहन- प्लेन बियरिंग गाइड सिस्टम पिन और बुशिंग के बीच एक स्नेहक फिल्म पर निर्भर करते हैं। जब वह फिल्म टूटती है, तो घर्षण बढ़ता है और घिसाव तेजी से बढ़ता है। उद्योग के आंकड़ों से पता चलता है कि स्नेहन सभी का इलाज नहीं है, लेकिन इसकी अनुपस्थिति विनाशकारी है - यह सुस्त किनारे को बहाल नहीं कर सकता है या गाइड पिन को फिर से व्यवस्थित नहीं कर सकता है, लेकिन इसके बिना, फिसलने वाली सतहें घर्षण और गर्मी उत्पन्न करती हैं जो थोड़े समय में पिन और बुशिंग दोनों को नष्ट कर देती हैं।
- अत्याधिक ऑफ--सेंटर लोड- जब स्टैम्पिंग ऑपरेशन एड़ी ब्लॉक द्वारा अवशोषित किए जा सकने वाले स्तर से अधिक पार्श्व जोर उत्पन्न करता है, तो शेष बल गाइड पिन में स्थानांतरित हो जाता है। पिन मुख्य रूप से संरेखण के लिए डिज़ाइन किए गए हैं, भार वहन करने के लिए नहीं। निरंतर साइड लोडिंग जूते के साथ पिन के प्रेस फिट जंक्शन पर झुकने का तनाव पैदा करती है, अंततः पिन को थका देती है या झाड़ी में एक अंडाकार घिस जाती है।
- गलत गाइड पिन सामग्री ग्रेड- भारी शॉक लोड वाले अनुप्रयोग में 58 एचआरसी तक कठोर किया गया पिन सतह पर चिपक जाएगा या फैल जाएगा। उच्च गति वाले एप्लिकेशन में 45 एचआरसी पर एक पिन बहुत जल्दी खराब हो जाएगा। सामग्री ग्रेड को लोड प्रकार (प्रभाव बनाम स्लाइडिंग) और ऑपरेटिंग गति दोनों से मेल खाना चाहिए।
- सादे बियरिंग सिस्टम के लिए रेटेड स्ट्रोक गति से अधिक चलना- प्रत्येक सादे बियरिंग की एक पीवी (दबाव-वेग) सीमा होती है। इससे अधिक होने पर स्नेहक फिल्म ढह जाती है, घर्षण उत्पन्न होने वाली गर्मी नष्ट होने की तुलना में तेजी से बढ़ती है, और पिन बुशिंग इंटरफ़ेस घिसाव से विनाश की ओर परिवर्तित हो जाता है। यह क्लासिक विफलता मोड है जब गाइड सिस्टम को अपग्रेड किए बिना एक प्रेस डाई पंच ऑपरेशन को मध्यम गति प्रेस से तेज गति में ले जाया जाता है।
जब आप समय से पहले घिसाव महसूस करें, तो बस पिन और बुशिंग को बदलने के आवेग का विरोध करें। यदि परिचालन स्थितियाँ नहीं बदली हैं, तो नए घटक उसी विफलता पथ का अनुसरण करेंगे। इसके बजाय, पहचानें कि कौन सा मूल कारण लागू होता है और इसका समाधान करें। स्नेहन विधि को अपग्रेड करें, हील ब्लॉक्स को जोड़ें या आकार बदलें, पिन सामग्री को फिर से निर्दिष्ट करें, या बॉल बेयरिंग मार्गदर्शन में अपग्रेड करें यदि एप्लिकेशन सादे बियरिंग्स की क्षमता से अधिक हो गया है।
समानता की हानि और भाग की गुणवत्ता पर इसका प्रभाव
डाई शू समानता समय के साथ ख़राब होती जाती है। प्रत्येक प्रेस स्ट्रोक जूतों में प्रभाव ऊर्जा पहुंचाता है, और बार-बार लोड करने से धीरे-धीरे उनकी ज्यामिति बदल जाती है। परिवर्तन को एक इंच के हज़ारवें हिस्से में मापा जाता है - जो आंखों के लिए अदृश्य है, आकस्मिक हैंडलिंग द्वारा पता नहीं चलता है - लेकिन यह आंशिक रूप से गुणवत्ता की समस्याओं में बदल जाता है जो डाई सेट से असंबंधित लगते हैं।
जब ऊपरी जूता निचले जूते से समानता खो देता है, तो पंच और डाई बटन के बीच पंचिंग डाई क्लीयरेंस डाई फेस पर असमान हो जाता है। छेदे गए छेद के एक तरफ सख्त निकासी दिखाई देती है जबकि विपरीत तरफ खुल जाता है। सख्त क्लीयरेंस साफ कतरनी पैदा करता है लेकिन पंच घिसाव को तेज करता है। ढीली निकासी सामग्री को सफाई से कतरने के बजाय फाड़ने की अनुमति देती है, जिससे गड़गड़ाहट पैदा होती है जो प्रत्येक कट सुविधा के एक तरफ उत्तरोत्तर बदतर होती जाती है।
प्रभाव वहीं से मिश्रित होते हैं। असमान क्लीयरेंस का अर्थ है असमान काटने वाली ताकतें, जो भार के माध्यम से असममित स्नैप उत्पन्न करती हैं जो समानांतरता हानि को और तेज करती हैं - एक स्वयं को मजबूत करने वाला गिरावट चक्र। फॉर्मिंग ऑपरेशन अलग-अलग तरीकों से प्रभावित होते हैं: एक गैर-{5}समानांतर डाई सेट असमान खाली धारक दबाव प्रदान करता है, जिससे ड्रॉ के एक तरफ झुर्रियां पड़ जाती हैं और दूसरी तरफ पतला हो जाता है। मुद्रांकित भागों में आयामी बहाव दुकान के फर्श का लक्षण बन जाता है, लेकिन मूल कारण डाई जूतों में होता है, न कि धातु के छिद्रों और डाई घटकों में।
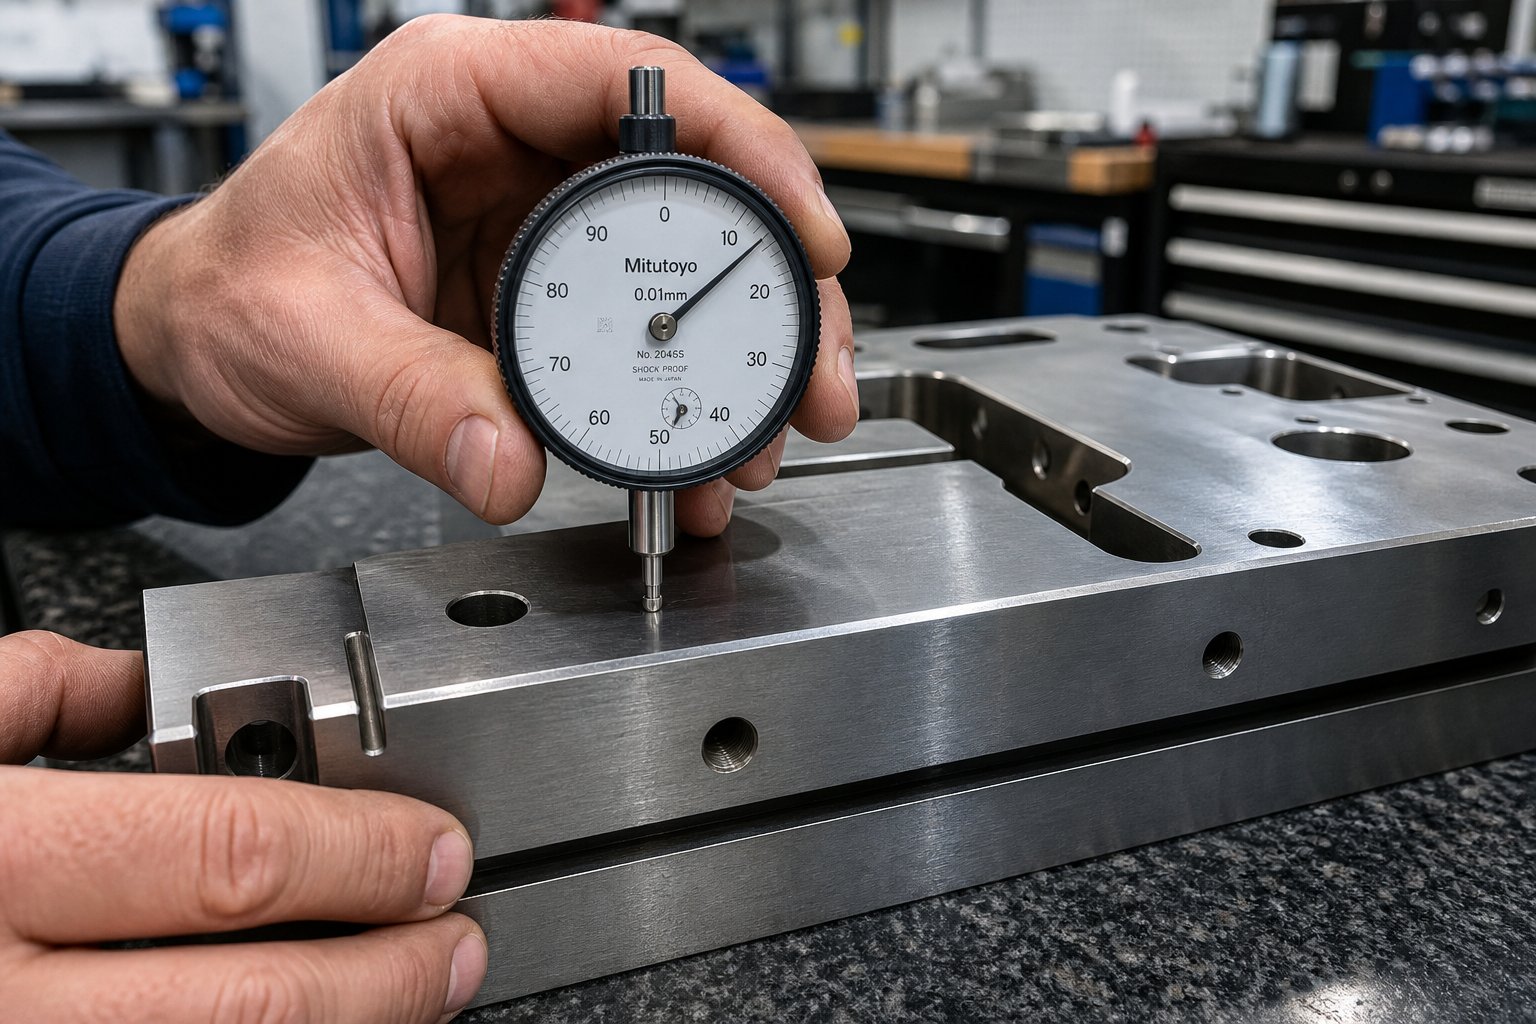
समानता को मापने के लिए एक सतह प्लेट और एक डायल संकेतक या ऊंचाई गेज की आवश्यकता होती है। डाई सेट बंद होने और कोई काम करने वाला उपकरण स्थापित न होने पर, निचले जूते की निचली सतह को संदर्भित करते हुए ऊपरी जूते की ऊपरी सतह पर इंगित करें। परिशुद्धता अनुप्रयोगों के लिए विचलन मूल विनिर्देश - के भीतर होना चाहिए, जो आमतौर पर जूते की लंबाई के प्रति इंच 0.0002 से 0.0005 इंच होता है। यदि यह उस सीमा से अधिक हो जाता है, तो जूते को समतलता और समानांतर संबंध बहाल करने के लिए फिर से पीसने की आवश्यकता होती है।
पांच-प्वाइंट डाई सेट समस्या निवारण चेकलिस्ट
जब कोई डाई सेट गुणवत्ता संबंधी समस्याएँ उत्पन्न करने लगे, तो इन पाँच विफलता मोडों के माध्यम से व्यवस्थित रूप से काम करें। प्रत्येक एक दृश्यमान लक्षण को उसके सबसे संभावित कारण और सही कार्रवाई से जोड़ता है:
- लक्षण:गाइड पिन या झाड़ियों पर गैलिंग के निशान।कारण:घिसी हुई झाड़ियाँ, जूते का विक्षेपण, या प्रेस का गलत संरेखण जिससे कोणीय संपर्क बनता है।कार्रवाई:झाड़ियों को बदलें, समानता बहाल करने के लिए जूतों को फिर से पीसें, संरेखण को मजबूत करने के लिए प्रेस रैम को सत्यापित करें, और जांचें कि डाई क्लैंप समान क्लैंपिंग बल लागू करते हैं।
- लक्षण:समयपूर्व गाइड पिन व्यास में कमी या सतह स्कोरिंग।कारण:अपर्याप्त स्नेहन, एड़ी ब्लॉक क्षमता से परे अत्यधिक साइड लोडिंग, या सादे असर प्रणाली की पीवी सीमा से ऊपर संचालन।कार्रवाई:स्नेहन विधि या अंतराल को अपग्रेड करें, पार्श्व बलों को अवशोषित करने के लिए एड़ी ब्लॉक का आकार बदलें, या यदि गति की मांग सादे असर क्षमता से अधिक हो तो बॉल बेयरिंग गाइड में अपग्रेड करें।
- लक्षण:छेदी हुई या रिक्त विशेषताओं के एक तरफ लगातार भारी गड़गड़ाहट।कारण:ऊपरी और निचले जूतों के बीच समानता का नुकसान, जिससे डाई फेस पर असमान कटिंग क्लीयरेंस बन जाता है।कार्रवाई:सतह प्लेट पर डायल संकेतक के साथ जूते की समानता को मापें; यदि विचलन विनिर्देशन से अधिक हो तो जूतों को फिर से पीसें।
- लक्षण:उत्पादन क्षेत्र में छेद की स्थिति या ट्रिम स्थान में प्रगतिशील आयामी बहाव।कारण:गाइड सिस्टम में थर्मल विस्तार (उच्च गति पर गर्म चलने वाले सादे बीयरिंग) या धीरे-धीरे बुशिंग के घिसने से क्लीयरेंस लिफाफा खुल जाता है।कार्रवाई:उत्पादन के दौरान गाइड सिस्टम तापमान की निगरानी करें; थर्मल स्थिरता के लिए स्ट्रोक दर कम करें या बॉल बेयरिंग गाइड पर स्विच करें। यदि क्लीयरेंस विनिर्देश से अधिक है तो बुशिंग बदलें।
- लक्षण:बिना किसी भौतिक परिवर्तन के प्रेस टन भार में अचानक वृद्धि की आवश्यकता।कारण:गाइड सिस्टम में संदूषण से डाई सेट बाइंडिंग, स्लग संचय से ऊपर एक प्रेस डाई पंच स्टैक, या एक गाइड पिन जो अपने प्रेस फिट बोर में स्थानांतरित हो गया है।कार्रवाई:गाइड असेंबलियों को साफ और निरीक्षण करें, स्लग पथों को साफ करें, पिन प्रेस {{0} फिट प्रतिधारण को सत्यापित करें, और जूते और बोल्स्टर के बीच विदेशी सामग्री की जांच करें।
पैटर्न पर ध्यान दें: इस सूची में प्रत्येक विफलता या तो एक विनिर्देश त्रुटि (गति के लिए गलत गाइड सिस्टम, लोड के लिए अंडरसाइज्ड एड़ी ब्लॉक) या एक सेटअप और रखरखाव अंतराल (अपर्याप्त स्नेहन, छोड़ी गई समानता जांच, असमान क्लैंपिंग) का पता लगाती है। घटक दोष - आंतरिक दोष के साथ एक गाइड पिन या बाहर के साथ -विशेष बोर - की झाड़ी तुलनात्मक रूप से दुर्लभ हैं। यदि आपकी दुकान बार-बार डाई सेट की समस्याओं का सामना कर रही है, तो समस्या निवारण पथ लगभग हमेशा पिन के खराब बैच के बजाय सेट को निर्दिष्ट, स्थापित या बनाए रखने के तरीके की ओर ले जाता है।
विफलता मोड की पहचान करना आपको बताता है कि आज क्या गलत है। पुनरावृत्ति को रोकने के लिए एक रखरखाव और निरीक्षण अनुशासन की आवश्यकता होती है जो गिरावट को उस सीमा तक पहुंचने से पहले पकड़ लेता है जहां हिस्से खराब हो जाते हैं। यह अनुशासन कि क्या जांचना है, कितनी बार और कब नवीनीकृत करना है बनाम बदलना है - यही वह अनुशासन है जो उन दुकानों को अलग करता है जो डाई सेट विफलताओं पर प्रतिक्रिया करते हैं उन दुकानों से जो शायद ही कभी ऐसा अनुभव करते हैं।
रखरखाव और जीवनचक्र प्रथाएँ जो आपके निवेश की सुरक्षा करती हैं
समस्या निवारण आपको बताता है कि क्या गलत हुआ। रखरखाव इसे सबसे पहले गलत होने से बचाता है। फिर भी अधिकांश डाई दुकानें डाई सेट की देखभाल को प्रतिक्रियाशील मानती हैं। जब पित्त दिखाई देता है तो वे बुशिंग बदल देते हैं, जब जूते के हिस्से सहनशीलता से बाहर हो जाते हैं तो उन्हें फिर से पीस देते हैं, या जब पुराने जूते उपयोग से बाहर हो जाते हैं तो नए गाइड पिन का ऑर्डर देते हैं। उस प्रतिक्रियाशील चक्र की लागत किसी संरचित निवारक कार्यक्रम की तुलना में डाउनटाइम, स्क्रैप और आपातकालीन खरीद में अधिक होती है। पांच साल तक चलने वाले डाई सेट और पंद्रह साल की विश्वसनीय सेवा देने वाले डाई सेट के बीच का अंतर लगभग हमेशा इस बात पर निर्भर करता है कि उत्पादन के दौरान क्या होता है, उनके दौरान नहीं।
डाई सेट के लिए नियमित निरीक्षण कार्यक्रम
एक व्यावहारिक निरीक्षण ताल के लिए कई दिनों तक उत्पादन बंद करने की आवश्यकता नहीं होती है। इसके लिए यह जानना आवश्यक है कि क्या जांचना है, कितनी बार और माप का क्या मतलब है। यहां वह ढाँचा है जो डाई उपकरण को विशिष्टताओं के भीतर कार्य करता रहता है:
प्रत्येक प्रोडक्शन रन (पहले और बाद में):पित्त के निशान, खरोंच, या मलिनकिरण के लिए गाइड पिन और झाड़ियों का निरीक्षण करें। जांचें कि बॉल बेयरिंग पिंजरे अपनी उचित आराम स्थिति में लौट आए हैं (बॉल बेयरिंग सिस्टम के लिए)। पिनों को साफ करें और धातु स्थानांतरण या एम्बेडेड मलबे की तलाश करें। पिन की सतह पर अपनी उंगली चलाएं - कोई भी खुरदरापन जिसे आप महसूस कर सकते हैं वह खुरदरापन है जो बुशिंग के घिसाव को तेज कर रहा है।
त्रैमासिक:सतह प्लेट से संदर्भित डायल संकेतक का उपयोग करके डाई शू समानता को मापें। जब डाई सेट नया था या अंतिम बार नवीनीकृत किया गया था तब दर्ज की गई आधारभूत मापों से रीडिंग की तुलना करें। स्वीकार्य बहाव परिशुद्धता वर्ग पर निर्भर करता है, लेकिन एक सामान्य दिशानिर्देश के रूप में, जूते की लंबाई के प्रति फुट 0.0005 इंच से अधिक विचलन ध्यान देने योग्य है। माइक्रोमीटर का उपयोग करके काम की लंबाई के साथ कई बिंदुओं पर गाइड पिन व्यास की जांच करें - टेपर या अंडाकारता असमान लोडिंग या गलत संरेखण को इंगित करती है जिसे दृश्य निरीक्षण में नहीं पकड़ा जा सकता है।
वार्षिक रूप से (या प्रत्येक 500,000 स्ट्रोक, जो भी पहले हो):डाई असेंबली का पूर्ण आयामी निरीक्षण करें। बुशिंग बोर व्यास को मापें और वास्तविक रनिंग क्लीयरेंस की गणना करने के लिए गाइड पिन ओडी से तुलना करें। बॉल बेयरिंग सिस्टम के लिए, प्रीलोड को फील करके जांचें - कोई भी ध्यान देने योग्य ढीलापन घिसे हुए बेयरिंग या केज क्षति का संकेत देता है। सतह की क्षति, बोल्ट स्थानों पर जंग लगने, या स्थानीयकृत गड्ढों जहां टूलींग को बार-बार क्लैंप किया गया है, के लिए जूता माउंटिंग चेहरों का निरीक्षण करें। यह वार्षिक जांच किसी भी अनुभवी डाई निर्माता उपकरण के पुनर्निर्माण के बराबर है -, सिवाय इसके कि आप समस्याओं को आवश्यकता से पहले ही पकड़ लेते हैं।
स्नेहन और भंडारण सर्वोत्तम प्रथाएँ
गाइड सिस्टम प्रकारों के बीच स्नेहन की आवश्यकताएं तेजी से भिन्न होती हैं, और गलत स्नेहक का उपयोग करना लगभग उतना ही बुरा है जितना कि इसका बिल्कुल भी उपयोग न करना।
सादे बियरिंग सिस्टम के लिए, प्रत्येक उत्पादन चलाने से पहले पिन को गाइड करने के लिए गुणवत्तापूर्ण तेल या मशीन तेल लगाएं। स्नेहक फिल्म को पहले स्ट्रोक से पहले मौजूद होना चाहिए - थोड़ी देर के लिए सूखने पर भी असमान रूप से घिसाव तेज हो जाता है। विस्तारित दौड़ के दौरान स्ट्रोक दर के अनुरूप अंतराल पर पुनः चिकनाई करें; उच्च गति परिचालन के लिए मध्य पाली के प्रयोग की आवश्यकता हो सकती है। अधिक चिकनाई से बचें जो स्ट्रिप सामग्री या कार्य सतहों पर टपकती है, जो भागों को दूषित करती है और निर्माण संबंधी दोष पैदा कर सकती है।
बॉल बेयरिंग गाइड सिस्टम के लिए, ग्रीस की अनुशंसा नहीं की जाती है। क्योंकि बॉल बेयरिंग घटक नकारात्मक - क्लीयरेंस प्रीलोडेड स्थितियों में काम करते हैं, ग्रीस संदूषकों को पकड़ लेता है जो रोलिंग प्रेस फिट में काम करते हैं, जिससे बीयरिंग पर गर्मी और सपाट धब्बे पैदा होते हैं। इसके बजाय, 100 डिग्री फ़ारेनहाइट पर लगभग 290/340 एसएसयू की चिपचिपाहट वाले परिष्कृत खनिज तेल का उपयोग करें, जिसमें अत्यधिक दबाव वाले योजक और जंग अवरोधक शामिल हों। ल्यूब पिन - आंतरिक क्रॉस के साथ गाइड पोस्ट {{9}ड्रिल किए गए स्नेहन छेद - स्वचालित सिस्टम से जुड़ सकते हैं जो मैन्युअल हस्तक्षेप के बिना निर्दिष्ट अंतराल पर तेल वितरित करते हैं।
उत्पादन के दौरान भंडारण प्रथाएं उतनी ही मायने रखती हैं जितनी स्नेहन। जब कोई डाई सेट उत्पादन अभियानों के बीच भंडारण में जाता है, तो तीन स्थितियाँ इसे चुपचाप नष्ट कर देती हैं: जंग, वारपेज और संदूषण।
- जंग रोधन:स्टील की सभी खुली सतहों - गाइड पिन, बुशिंग बोर, जूते के चेहरे - को जंग निवारक तेल या वाष्प संक्षारण अवरोधक (वीसीआई) रैप से कोट करें। अनियंत्रित डाई शॉप वातावरण में नमी कुछ ही दिनों में असुरक्षित कठोर स्टील सतहों पर हमला कर देती है।
- वारपेज की रोकथाम:डाई सेट को उचित डाई स्टोरेज बेस पर स्टोर करें जो निचले जूते को उसके पूरे पदचिह्न पर सहारा देते हैं। बीच में असमर्थित विस्तार के साथ दो संकीर्ण रेलों पर रखा गया जूता समय के साथ अपने ही वजन के नीचे झुक जाएगा - विशेष रूप से एल्यूमीनियम के जूते, जो स्टील की तुलना में अधिक आसानी से रेंगते हैं। संग्रहित डाई सेट के ऊपर कभी भी भारी वस्तुएं न रखें।
- संदूषण नियंत्रण:गाइड असेंबलियों और बुशिंग बोरों में ग्रिट, धातु के कणों और वायुजनित मलबे को जमने से रोकने के लिए संग्रहित डाई सेट को ढक दें। एक स्टॉक डाई को भंडारण से निकाला जाता है और बिना सफाई के चलाया जाता है, पहले ही स्ट्रोक में अपघर्षक कणों को सीधे असर पथ में पेश करता है।
डाई सेट का नवीनीकरण या प्रतिस्थापन कब करें
प्रत्येक डाई सेट एक ऐसे बिंदु पर पहुंचता है जहां अकेले रखरखाव से प्रदर्शन को बहाल नहीं किया जा सकता है। सवाल यह है कि क्या उस सीमा के लिए नवीनीकरण या पूर्ण प्रतिस्थापन की आवश्यकता होती है - और किसी भी दिशा में गलत कॉल करने पर पैसा खर्च होता है। बहुत जल्दी बदलें और आपने उपयोगी डाई उपकरण को छोड़ दिया है। नवीनीकरण में बहुत देर हो चुकी है और आप एक ऐसे सेट में मरम्मत के लिए पैसे खर्च कर रहे हैं जो शीघ्र ही फिर से विफल हो जाएगा।
निर्णय की रूपरेखा स्थिति पर आधारित है, उम्र पर आधारित नहीं है।
नवीनीकरण कब करें:
- बुशिंग प्रतिस्थापन गाइड क्लीयरेंस को विनिर्देशन में पुनर्स्थापित करता है।
- जूते की समानता को कठोरता के लिए आवश्यक न्यूनतम से कम जूते की मोटाई कम किए बिना सतह को पीसकर ठीक किया जा सकता है।
- गाइड पिन सतहों को स्कोर किया जाता है लेकिन पॉलिशिंग के बाद पिन व्यास सहनशीलता के भीतर रहते हैं।
- समग्र डाई मशीनिंग अखंडता को प्रभावित किए बिना हील ब्लॉक वियर प्लेटों को चमकाया या बदला जा सकता है।
कब बदलें:
- जूता समानता पीसने की सहनशीलता से परे है - जिसका अर्थ है कि समतलता बहाल करने के लिए आवश्यक सामग्री हटाने से जूता अपनी संरचनात्मक न्यूनतम मोटाई से कम हो जाएगा।
- गाइड पिन माउंटिंग छेद लंबे हो गए हैं, जिसका अर्थ है कि पिन की प्रेस फिट अवधारण से समझौता किया गया है और बुशिंग की स्थिति की परवाह किए बिना पिन लोड के तहत स्थानांतरित हो सकता है।
- पिछले कई नवीनीकरणों ने उपलब्ध ग्राइंडिंग स्टॉक का उपभोग कर लिया है, जिससे जूते इतने पतले हो गए हैं कि पूर्ण प्रेस टन भार के तहत विक्षेपण का विरोध नहीं कर सकते।
- डाई सेट का मूल विनिर्देश अब वर्तमान उत्पादन आवश्यकताओं से मेल नहीं खाता है - परिवर्तित सहनशीलता, उच्च मात्रा, या नए प्रेस उपकरण जो अलग-अलग बंद ऊंचाई या गाइड कॉन्फ़िगरेशन की मांग करते हैं।
वह अंतिम बिंदु जोर देने योग्य है। जब पुराने हो रहे डाई सेट को केवल डुप्लिकेट करने के बजाय फिर से इंजीनियर करने की आवश्यकता होती है - क्योंकि उत्पादन आवश्यकताएं विकसित हो गई हैं, सहनशीलता कड़ी हो गई है, या मूल डिजाइन में अंतर्निहित सीमाएं थीं - उसी स्टॉक डाई कॉन्फ़िगरेशन का कैटलॉग प्रतिस्थापन मूल समस्याओं को कायम रख सकता है। इन स्थितियों का मूल्यांकन करने वाले इंजीनियरों के लिए, आपूर्तिकर्ता पसंद करते हैंयिचेनडाई संरचना, घटक डिजाइन, गड़गड़ाहट नियंत्रण और निकासी अनुकूलन को कवर करने वाले कस्टम स्टैम्पिंग डाई समाधानों के साथ टूलींग इंजीनियरों का समर्थन करें। इस प्रकार का इंजीनियरिंग समर्थन विशेष रूप से मूल्यवान हो जाता है जब प्रतिस्थापन निर्णय भी पुराने मुद्दों को खत्म करने का एक अवसर होता है जो मशीनिंग मूल विनिर्देश पर वापस आ जाती है जिसे आसानी से आगे बढ़ाया जा सकता है।
निम्नलिखित चरण-दर-चरण दिनचर्या रखरखाव को एक दोहराने योग्य प्रक्रिया में समेकित करती है जिसे कोई भी डाई शॉप फर्श पर पहले से मौजूद उपकरणों से परे विशेष उपकरणों के बिना लागू कर सकती है:
- सभी गाइड सतहों को साफ करें- प्रत्येक उत्पादन के बाद गाइड पिन, बुशिंग और हील ब्लॉक के किनारों को चिकनाई के अवशेष, धातु के कणों और मलबे से मुक्त करें।
- क्षति के लिए दृष्टिगत रूप से निरीक्षण करें- बॉल बेयरिंग सिस्टम पर पित्त के निशान, स्कोरिंग, मलिनकिरण, या केज रेंग संकेतक की जांच करें।
- महत्वपूर्ण मंजूरी को मापेंकैलिब्रेटेड माइक्रोमीटर या बोर गेज का उपयोग करके त्रैमासिक अंतराल पर बुशिंग क्लीयरेंस के लिए गाइड पिन की जांच करें।
- जूता समानता सत्यापित करें- बेसलाइन माप की तुलना करते हुए और किसी भी बहाव का दस्तावेजीकरण करते हुए, सतह की प्लेट पर दोनों जूतों को त्रैमासिक रूप से इंगित करें।
- प्रति सिस्टम प्रकार को लुब्रिकेट करें- प्रत्येक रन से पहले सादे बियरिंग पिन पर उचित तेल लगाएं; निर्माता द्वारा निर्दिष्ट अंतराल पर बॉल बेयरिंग असेंबलियों पर परिष्कृत खनिज तेल (ग्रीस नहीं) लगाएं।
- बढ़ती अखंडता का निरीक्षण करेंजांचें कि गाइड पिन उनके प्रेस फिट बोर में सुरक्षित रहें, माउंटिंग बोल्ट विनिर्देश के अनुसार संचालित हों, और जूते के बोल्ट इंटरफेस पर कोई जंग न लगे।
- दस्तावेज़ और प्रवृत्ति- सभी मापों को डाई असेंबली इतिहास लॉग में रिकॉर्ड करें। रुझान वाले डेटा से गिरावट की दर का पता चलता है जो भविष्यवाणी करता है कि नवीनीकरण या प्रतिस्थापन की आवश्यकता कब होगी, आपातकालीन आदेशों के बजाय योजनाबद्ध खरीद की अनुमति मिलती है।
सक्रिय रखरखाव पूर्णता के बारे में नहीं है. यह इस तिमाही में 0.0003 इंच के बदलाव को पकड़ने के बारे में है, इससे पहले कि यह अगली तिमाही में 0.002 इंच की समस्या बन जाए, जो हिस्सों को तोड़ देती है और प्रेस को बंद कर देती है। एकल आपातकालीन डाई सेट प्रतिस्थापन की तुलना में निरीक्षण समय में निवेश तुच्छ है - और उत्पादन का विश्वास जो आपके डाई सेट को विनिर्देश के भीतर, चलाने के बाद चलाने के बारे में जानने से आता है, वही है जो उन दुकानों को अलग करता है जो अपनी टूलींग विफलताओं द्वारा प्रबंधित दुकानों से अपनी टूलींग का प्रबंधन करते हैं।
मेटल स्टैम्पिंग डाई सेट के बारे में अक्सर पूछे जाने वाले प्रश्न
1. डाई सेट और पूर्ण स्टैम्पिंग डाई के बीच क्या अंतर है?
डाई सेट एक पुन: प्रयोज्य उप-असेंबली है जिसमें ऊपरी और निचले डाई जूते, गाइड पिन और बुशिंग शामिल हैं जो सभी काम करने वाले तत्वों के लिए संरेखण और माउंटिंग प्रदान करते हैं। संपूर्ण स्टैम्पिंग डाई में उस फ्रेमवर्क पर लगाई गई सभी चीज़ें शामिल होती हैं - पंच, डाई बटन, स्ट्रिपर्स, स्प्रिंग्स और पायलट। डाई सेट को चेसिस के रूप में सोचें: यह सीधे काटने या बनाने का काम नहीं करता है, लेकिन प्रत्येक कार्यशील घटक सटीक स्थिति के लिए इस पर निर्भर करता है। कस्टम स्टैम्पिंग डाई समाधानों की सोर्सिंग करते समय, YICHEN (yichen-group.com/stamping-die/) जैसे आपूर्तिकर्ता एक एकीकृत प्रणाली के रूप में डाई सेट फ्रेमवर्क, पंच इंटीग्रेशन और क्लीयरेंस ऑप्टिमाइज़ेशन सहित संपूर्ण डाई संरचना को इंजीनियर करते हैं।
2. मैं अपने डाई सेट के लिए प्लेन बियरिंग और बॉल बियरिंग गाइड सिस्टम के बीच चयन कैसे करूँ?
निर्णय मुख्य रूप से उत्पादन की मात्रा, स्ट्रोक गति और सहनशीलता आवश्यकताओं पर निर्भर करता है। प्लेन बियरिंग सिस्टम की लागत कम होती है और यह संदूषण और साइड लोड को बेहतर ढंग से सहन करता है, जिससे वे 150 एसपीएम से कम गति पर छोटी दूरी, प्रोटोटाइपिंग और गंदे दुकान के वातावरण के लिए आदर्श बन जाते हैं। बॉल बेयरिंग सिस्टम प्रीलोड के माध्यम से रनिंग क्लीयरेंस को खत्म कर देता है, जिससे कड़ी सहनशीलता के साथ उच्च {{4}वॉल्यूम प्रगतिशील स्टैम्पिंग के लिए 300+ एसपीएम पर बेहतर दोहराव प्रदान किया जाता है। यदि आपकी वार्षिक मात्रा 500,000 हिट से अधिक है या आपके हिस्से की सहनशीलता प्लस {{8} या - माइनस 0.002 इंच से अधिक है, तो बॉल बेयरिंग मार्गदर्शन आम तौर पर कम स्क्रैप और लंबे पंच जीवन के माध्यम से खुद के लिए भुगतान करता है।
3. डाई सेट गाइड पिन पर गैलिंग का क्या कारण है और मैं इसे कैसे ठीक करूं?
गैलिंग गाइड पिन सतहों पर चमकदार, धँसे हुए धातु स्थानांतरण चिह्नों के रूप में दिखाई देती है, जो लोड के तहत धातु से {{0} से {{1} धातु के संपर्क के कारण होती है। तीन मूल स्थितियाँ इसे बनाती हैं: पिन के कोणीय प्रवेश की अनुमति देने वाली घिसी हुई झाड़ियाँ, झाड़ी के छेद को समानांतर से बाहर झुकाने वाले विक्षेपित डाई जूते, या तिरछी परिचालन स्थिति पैदा करने वाला अनुचित प्रेस समायोजन। इसे ठीक करने के लिए, यदि आवश्यक हो तो घिसे हुए बुशिंग और रीम बोर को बदलें, समानता को बहाल करने के लिए जूते के किनारों को फिर से पीसें, और संरेखण को मजबूत करने के लिए प्रेस रैम को सत्यापित करें। यदि गैलिंग ने पिन की सतह को खरोंच दिया है, तो पिन को पूरी तरह से बदल दें क्योंकि क्षतिग्रस्त सतह नई बुशिंग को तुरंत खराब कर देती है।
4. प्रोग्रेसिव स्टैम्पिंग के लिए मुझे किस डाई सेट पोस्ट कॉन्फ़िगरेशन का उपयोग करना चाहिए?
पीछे{{0}पोस्ट या विकर्ण-पोस्ट कॉन्फ़िगरेशन प्रगतिशील मुद्रांकन के लिए मानक हैं। पोस्ट सेट के पीछे दोनों गाइड पिन को पीछे की ओर रखें, जिससे एक तरफ से दूसरी तरफ स्ट्रिप फीडिंग के लिए सामने और किनारों को पूरी तरह से निर्बाध छोड़ दिया जाए। विकर्णीय पोस्ट सेट एक किनारे पर उचित फ़ीड क्लीयरेंस बनाए रखते हुए पोस्ट के पीछे बेहतर कठोरता प्रदान करते हैं। अधिकतम संरेखण सटीकता प्रदान करते हुए चार - पोस्ट कॉन्फ़िगरेशन, स्ट्रिप फीडिंग पथों को बाधित करते हैं और कंपाउंड या ट्रांसफर डाई के लिए बेहतर अनुकूल होते हैं जहां निरंतर स्ट्रिप एक्सेस की आवश्यकता नहीं होती है।
5. डाई सेट का कितनी बार निरीक्षण किया जाना चाहिए और कौन सा माप सबसे अधिक मायने रखता है?
प्रत्येक प्रोडक्शन रन से पहले और बाद में गैलिंग या स्कोरिंग के लिए गाइड पिन और झाड़ियों का निरीक्षण करें। सतह की प्लेट पर डायल इंडिकेटर का उपयोग करके त्रैमासिक रूप से डाई शू समानता को मापें, बेसलाइन मानों की तुलना में - जूते की लंबाई के प्रति फुट 0.0005 इंच से अधिक विचलन सुधारात्मक कार्रवाई की गारंटी देता है। वार्षिक या प्रत्येक 500,000 स्ट्रोक पर पूर्ण आयामी निरीक्षण करें, वास्तविक रनिंग क्लीयरेंस की गणना करने के लिए पिन ओडी के विरुद्ध बुशिंग बोर व्यास की जांच करें। बॉल बेयरिंग सिस्टम के लिए, किसी भी बोधगम्य ढीलेपन के लिए फील द्वारा प्रीलोड की जांच करें। गिरावट दर की प्रवृत्ति के लिए सभी मापों का दस्तावेजीकरण करें और विफलताओं से भाग की गुणवत्ता प्रभावित होने से पहले रखरखाव के समय की भविष्यवाणी करें।


