


प्रगतिशील डाई प्रदर्शन में बाईपास नॉच और उनकी भूमिका को समझना
हर उपकरण और डाई इंजीनियर जो चला हैएक प्रगतिशील मुद्रांकन ऑपरेशनभावना को जानता है: पट्टी एक हजार हिट के लिए सुचारू रूप से फ़ीड करती है, फिर अचानक पकड़ लेती है, गलत पंजीकरण करती है, या लिफ्टर पर लटक जाती है। अक्सर, अपराधी स्ट्रिप लेआउट में एक छोटी लेकिन महत्वपूर्ण विशेषता का पता लगाता है। वह फीचर है बाइपास नॉच।
बाईपास नॉच एक प्रगतिशील स्टैम्पिंग डाई में स्ट्रिप किनारे पर किए गए जानबूझकर किए गए भौतिक संशोधन हैं। उनका उद्देश्य यह प्रबंधित करना है कि स्ट्रिप स्टेशन से स्टेशन तक आगे बढ़ने पर लिफ्टर्स, पायलटों और अन्य डाई घटकों के साथ कैसे इंटरैक्ट करती है। एक नकारात्मक और सकारात्मक बायपास नॉच शीट मेटल स्टैम्पिंग डाई में, ये राहत विशेषताएं नियंत्रित करती हैं कि पट्टी आंतरिक अवरोधों को सफाई से साफ करती है या उन सतहों के खिलाफ खींचती है जो समय के साथ पिच सटीकता को कम करती हैं।
अवधारणा सीधी है. निष्पादन वह जगह है जहां चीजें दिलचस्प हो जाती हैं।
प्रोग्रेसिव डाइज़ में बाईपास नॉच क्या हैं?
आठ या दस स्टेशनों के साथ एक प्रगतिशील पासे के माध्यम से फैली हुई एक धातु की पट्टी की कल्पना करें। प्रत्येक प्रेस स्ट्रोक के बीच, पट्टी को ऊपर उठना चाहिए, एक पिच लंबाई तक आगे बढ़ना चाहिए, और अगले ऑपरेशन के लिए वापस स्थिति में आना चाहिए। लिफ्टर निचली डाई सतहों को साफ़ करने के लिए पट्टी को ऊपर उठाते हैं, और पायलट अंतिम पंजीकरण में पट्टी को खींचते हैं। पट्टी को इन भारोत्तोलकों और पायलटों के ऊपर या आसपास से बिना लटके, घसीटे या टकराए गुजरने देने के लिए बाईपास पायदान मौजूद हैं।
व्यावहारिक रूप से, बाईपास नॉच स्ट्रिप लेआउट में जोड़ा गया एक स्थानीय राहत या कटआउट फीचर है जो फीडिंग, फॉर्मिंग, ट्रिमिंग या भाग स्थानांतरण के दौरान हस्तक्षेप को रोकता है। यह कोई दिखावटी विवरण या बाद का विचार नहीं है। यह एक जानबूझकर पट्टी नियंत्रण तंत्र है जिसे डिजाइनर किसी भी स्टील को काटने से पहले, लेआउट चरण के दौरान निर्दिष्ट करता है।
दो मूलभूत प्रकार मौजूद हैं: सकारात्मक बाईपास नॉच, जो पट्टी पर सामग्री को टैब जैसे रूप में बनाए रखते हैं, और नकारात्मक बाइपास नॉच, जो स्ट्रिप किनारे से सामग्री को पूरी तरह से हटा देते हैं। प्रत्येक प्रकार पट्टी और डाई घटकों के बीच एक अलग यांत्रिक संबंध बनाता है जिसे उसे नेविगेट करना होगा।
स्ट्रिप नियंत्रण के लिए नॉच प्रकार का चयन क्यों मायने रखता है
यहीं पर कई इंजीनियर निर्णय को कम आंकते हैं। नॉच का ज्यामितीय अभिविन्यास सीधे स्ट्रिप फीडिंग बल, पिच सटीकता और स्टेशन से {{1} से लेकर स्टेशन पंजीकरण तक को नियंत्रित करता है। एक सकारात्मक पायदान सामग्री को बरकरार रखता है, पट्टी की कठोरता को संरक्षित करता है लेकिन लिफ्टर सतहों पर चलने के लिए बनाए गए टैब की आवश्यकता होती है। एक नकारात्मक पायदान सामग्री को दूर कर देता है, लिफ्टर क्लीयरेंस प्रदान करता है लेकिन स्थानीयकृत पट्टी कठोरता को कम करता है।
ग़लत चुनने से केवल छोटी-मोटी असुविधा नहीं होती। यह फीडिंग त्रुटियों का परिचय देता है जो प्रत्येक डाउनस्ट्रीम स्टेशन पर बढ़ती हैं, पंजीकरण को ख़राब करती है जो तैयार भागों पर आयामी भिन्नता के रूप में दिखाई देती है, और रखरखाव अंतराल को कम करने वाले तरीकों से डाई घिसाव को तेज करती है। नकारात्मक और सकारात्मक बायपास नॉच में शीट मेटल स्टैम्पिंग मर जाती है, यह एकल ज्यामिति निर्णय पूरी उत्पादन प्रक्रिया के माध्यम से तरंगित होता है।
सकारात्मक और नकारात्मक बाईपास पायदानों के बीच चुनाव कॉस्मेटिक नहीं है। यह मौलिक रूप से बदलता है कि पट्टी प्रत्येक डाउनस्ट्रीम स्टेशन के साथ कैसे इंटरैक्ट करती है, जिससे पूरे डाई में फीडिंग प्रतिरोध, पायलट जुड़ाव और संचयी स्थिति सटीकता प्रभावित होती है।
यह मार्गदर्शिका उन टूलिंग इंजीनियरों के लिए लिखी गई है जो पहले से ही प्रगतिशील डाई मूल बातें समझते हैं लेकिन उन्हें नॉच ज्यामिति निर्णयों पर स्पष्टता की आवश्यकता है। प्रगतिशील डाई क्या है या स्ट्रिप फीडिंग कैसे काम करती है, इसका परिचयात्मक स्पष्टीकरण आपको नहीं मिलेगा। इसके बजाय, आगे का ध्यान विशिष्ट ज्यामितीय, कार्यात्मक और सामग्री-संचालित कारकों पर है जो यह निर्धारित करते हैं कि आपके स्ट्रिप लेआउट में कौन सा पायदान प्रकार है।
भेद की शुरुआत ज्यामिति से होती है। प्रत्येक पायदान प्रकार पट्टी के साथ भौतिक रूप से कैसे संपर्क करता है, और आपके फीडिंग यांत्रिकी के लिए इसका क्या मतलब है, यह पूरी तरह से इस बात पर निर्भर करता है कि सामग्री रहती है या जाती है।
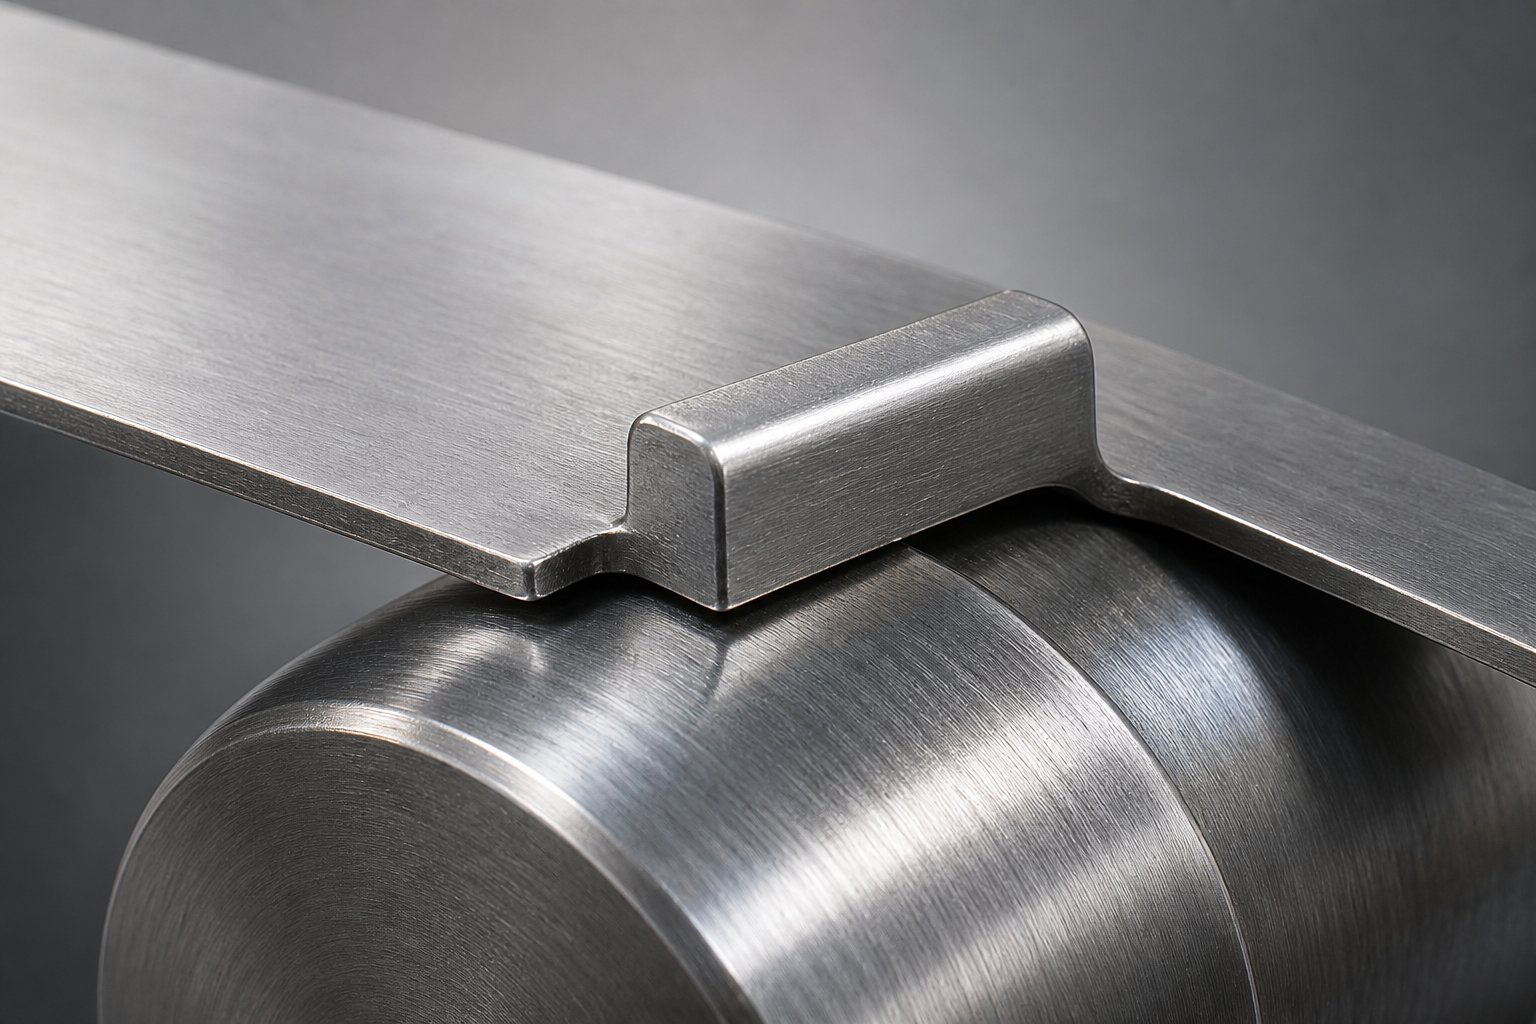
सकारात्मक बाईपास नॉच ज्यामिति और कार्यात्मक यांत्रिकी
एक सकारात्मक बाईपास पायदान पट्टी पर सामग्री छोड़ता है। पट्टी के किनारे के एक हिस्से को काटकर स्क्रैप के रूप में फेंकने के बजाय, डाई एक टैब जैसा प्रक्षेपण बनाती है जो भौतिक रूप से पट्टी से जुड़ा रहता है। यह बरकरार रखा गया टैब पट्टी के किनारे से अंदर या बाहर की ओर फैला होता है, जिससे एक छोटी लेकिन जानबूझकर आकार की विशेषता बनती है जिसे पट्टी हर अगले स्टेशन के माध्यम से ले जाती है।
व्यावहारिक परिणाम: पायदान स्थान पर पट्टी की चौड़ाई अनिवार्य रूप से बरकरार रहती है। कोई सामग्री नष्ट नहीं हुई है. किसी भी स्लग को प्रबंधित करने की आवश्यकता नहीं है। पट्टी अपनी संरचनात्मक निरंतरता बरकरार रखती है, और वह निरंतरता इस बात में प्रत्यक्ष भूमिका निभाती है कि पट्टी भोजन के दौरान कैसे व्यवहार करती है।
सकारात्मक पायदान ज्यामिति और सामग्री प्रतिधारण
सकारात्मक पायदान के लिए कट प्रोफ़ाइल आम तौर पर एक आंशिक कतरनी होती है जो टैब को एक किनारे पर संलग्न रखते हुए तीन तरफ से मुक्त करती है। एक छोटी आयताकार या समलम्बाकार जीभ का चित्र बनाएं जिसे इसके अग्रणी किनारे, अनुगामी किनारे और एक पार्श्व भाग पर काटा गया है, लेकिन एक काज की तरह विपरीत पार्श्व किनारे से जुड़ा हुआ है। टैब स्ट्रिप प्लेन के सापेक्ष थोड़ा मुड़ सकता है, लेकिन यह अलग नहीं होता है।
कई डिज़ाइनर फीडिंग ड्रैग को कम करने के लिए टैब के अग्रणी किनारे पर कोणीय राहत जोड़ते हैं। यह राहत, आमतौर पर सामग्री की मोटाई के आधार पर 5 और 15 डिग्री के बीच, पट्टी के आगे बढ़ने पर टैब के आगे के कोने को लिफ्टर सतहों पर पकड़ने से रोकती है। ज्यामिति काफी हद तक एक की तरह कार्य करती हैलांस और फ्लैंज पिच स्टॉप, जहां एक लैंस्ड अनुभाग वाहक पट्टी पर एक स्टॉप और एक सख्त सुविधा दोनों बनाने के लिए मुड़ा हुआ है।
क्योंकि टैब जुड़ा रहता है, पायदान स्थान पर पट्टी की कठोरता संरक्षित रहती है। यह पतली -गेज सामग्रियों में सबसे अधिक मायने रखता है जहां फीडिंग तनाव के तहत बढ़ाव स्थानीयकृत झुकाव या लहर का कारण बन सकता है। उच्च बढ़ाव विशेषताओं वाली एक पट्टी विशेष रूप से किसी भी बिंदु पर विरूपण के प्रति संवेदनशील होती है जहां क्रॉस {{3} अनुभागीय क्षेत्र कम हो जाता है। सामग्री को जगह पर रखकर, सकारात्मक निशान उस कमजोर बिंदु को पूरी तरह से बनाने से बचते हैं।
लिफ्टर्स और पायलटों के साथ पॉजिटिव नॉच कैसे इंटरैक्ट करते हैं
जैसे ही पट्टी एक पिच लंबाई आगे बढ़ती है, बचा हुआ टैब लिफ्टर क्राउन के ऊपर से गुजरता है। टैब लिफ्टर की ऊपरी सतह के साथ चलता है, और पट्टी बिना किसी हस्तक्षेप के आगे बढ़ती है। जब प्रेस बंद हो जाती है, तो पायलट अंतिम पंजीकरण के लिए पायलट छेद के माध्यम से पट्टी को जोड़ते हैं, बनाने या काटने का काम शुरू करने से पहले पट्टी को सटीक संरेखण में खींचते हैं।
अंतःक्रिया सुचारू है क्योंकि पट्टी के किसी भी किनारे को किसी अंतराल में गिरने या साफ़ करने की आवश्यकता नहीं है। टैब अनिवार्य रूप से लिफ्टर को पुल करता है, लिफ्टर की सतह के खिलाफ लगातार संपर्क और पूर्वानुमानित उपज बल बनाए रखता है। यह उन कॉन्फ़िगरेशन की तुलना में कम फीडिंग प्रतिरोध पैदा करता है जहां कटे हुए किनारे को डाई घटकों के आसपास नेविगेट करना होता है।
बाईपास नॉच शीट मेटल बनाने वाले अनुप्रयोगों में, यह कम -प्रतिरोध व्यवहार सीधे बेहतर पिच स्थिरता में तब्दील हो जाता है और मल्टी{{1}स्टेशन डाईज़ में संचयी त्रुटि कम हो जाती है।
- सामग्री को संलग्न टैब प्रक्षेपण के रूप में पट्टी पर रखा जाता है
- टैब ज्योमेट्री आम तौर पर तीन तरफा कट होती है जिसमें एक किनारा जुड़ा होता है और मुख्य सतह पर कोणीय राहत होती है
- फीडिंग प्रतिरोध कम है क्योंकि लिफ्टर या डाई सतहों पर कोई भी कटा हुआ किनारा नहीं पकड़ता है
- पायदान वाले स्थान पर पट्टी की कठोरता को संरक्षित किया जाता है, जिससे झुकने की संभावना वाले पतले स्टॉक को लाभ होता है
- कोई स्लग उत्पन्न नहीं होता है, जिससे नॉच स्टेशन पर स्लग प्रबंधन संबंधी चिंताएँ समाप्त हो जाती हैं
जब पट्टी की कठोरता को प्राथमिकता दी जाती है तो यह अवधारण-आधारित दृष्टिकोण अच्छी तरह से काम करता है। लेकिन क्या होता है जब कठोरता नहीं, बल्कि क्लीयरेंस, नियंत्रण कारक बन जाता है? यह ज्यामिति को विपरीत दिशा में स्थानांतरित करता है, सामग्री संरक्षण के बजाय सामग्री हटाने की ओर।
नकारात्मक बाईपास नॉच ज्यामिति और कार्यात्मक यांत्रिकी
जहां एक सकारात्मक पायदान सामग्री को पट्टी पर रखता है, वहीं एक नकारात्मक बाईपास पायदान सामग्री को दूर ले जाता है। एक समर्पित पंच पट्टी के किनारे से एक परिभाषित अनुभाग को हटा देता है, जिससे एक शून्य या कटआउट बनता है जो पट्टी को भौतिक संपर्क के बिना लिफ्टर्स और अन्य डाई घटकों को साफ करने की अनुमति देता है। हटाया गया स्लग डाई ओपनिंग के माध्यम से गिरता है और त्याग दिया जाता है। जो कुछ बचा है वह एक जानबूझकर अंतराल के साथ एक पट्टी का किनारा है जहां सामग्री एक बार मौजूद थी।
यह दृष्टिकोण एक अलग समस्या का समाधान करता है। भारोत्तोलकों पर अंकुश लगाने के बजाय, पट्टी उनसे पूरी तरह बच जाती है। शून्य भारोत्तोलक की यात्रा के लिए ऊर्ध्वाधर और पार्श्विक निकासी प्रदान करता है, जिससे फ़ीड चक्र के दौरान भारोत्तोलक के मुकुट पर पट्टी को पकड़ने, खींचने या लटकने की कोई भी संभावना समाप्त हो जाती है। ऐसे डाइस के लिए जहां लिफ्टर की ऊंचाई पर्याप्त है या जहां पट्टी की मोटाई सतहों पर सवारी को अव्यवहारिक बनाती है, वह क्लीयरेंस -पहला दर्शन डिजाइन को सामग्री हटाने की ओर ले जाता है।
नकारात्मक पायदान ज्यामिति और सामग्री हटाना
कट प्रोफ़ाइल सीधी है. एक पंच पट्टी के किनारे से उतरता है और एक परिभाषित क्षेत्र को हटा देता है, आमतौर पर आकार में आयताकार या समलम्बाकार। स्लग पट्टी से साफ कतरनी निकालता है और संबंधित डाई छिद्र के माध्यम से नीचे की ओर निकल जाता है। इसका परिणाम तेज आंतरिक कोनों और इसकी परिधि के साथ खुले कटे हुए किनारों वाला एक पायदान है।
नॉच आयाम आवश्यक क्लीयरेंस द्वारा नियंत्रित होते हैं। चौड़ाई को भारोत्तोलक के शरीर और भोजन के दौरान किसी भी पार्श्व पट्टी की गति के अनुरूप होना चाहिए। गहराई को पर्याप्त ऊर्ध्वाधर निकासी प्रदान करनी चाहिए ताकि पट्टी का किनारा प्रेस चक्र के दौरान किसी भी बिंदु पर लिफ्टर से संपर्क न करे। गहरे निशान अधिक क्लीयरेंस मार्जिन प्रदान करते हैं लेकिन स्ट्रिप क्रॉस सेक्शन से अधिक सामग्री हटा देते हैं।
यहां गड़गड़ाहट दिशा एक व्यावहारिक चिंता का विषय बन जाती है। क्योंकि पंच पट्टी के माध्यम से कतरनी करता है, बायपास नॉच बर्र फॉर्मेशन स्टैम्पिंग कट के डाई साइड पर एक उठा हुआ किनारा बनाता है। यदि फीडिंग के दौरान गड़गड़ाहट ऊपर की ओर होती है, तो यह गाइड रेल, लिफ्टर सतहों, या अन्य डाई घटकों को पकड़ सकती है। डिज़ाइनर आमतौर पर डाई को इस प्रकार उन्मुख करते हैं कि गड़गड़ाहट की दिशा नीचे की ओर हो, फिसलने वाली संपर्क सतहों से दूर हो। जब वह अभिविन्यास संभव नहीं होता है, तो एक माध्यमिक डिबरिंग ऑपरेशन या डाई सतहों पर चैम्फर्ड एज रिलीफ हस्तक्षेप को कम कर देता है।
प्रगतिशील डाई साहित्य में वर्णित लैंस {{0} और {{1} फ़्लैंज विकल्प के विपरीत, जहां एक लैंस्ड अनुभाग को रोकने और वाहक को मजबूत करने के लिए नीचे झुकाया जाता है, एक नकारात्मक पायदान कोई माध्यमिक संरचनात्मक लाभ नहीं पैदा करता है। इसका एकमात्र योगदान क्लीयरेंस है। स्लग सिस्टम से बाहर निकल जाता है, और पट्टी उस स्थान पर हल्की लेकिन कम कठोर हो जाती है।
नकारात्मक निशान स्ट्रिप फीडिंग और पंजीकरण को कैसे प्रभावित करते हैं
पट्टी के किनारे से सामग्री हटाने का सीधा परिणाम होता है: स्थानीयकृत कठोरता कम हो जाती है। सामग्री मापांक नहीं बदलता है, लेकिन पायदान स्थान पर झुकने वाले बलों का विरोध करने वाला क्रॉस-अनुभागीय क्षेत्र कम हो जाता है। बहुत पतली या संकीर्ण पट्टियों के लिए, यह कमी एक काज बिंदु बना सकती है जहां पट्टी फीडिंग तनाव के तहत विक्षेपित हो जाती है, जिससे स्टेशनों में असंगत पिच उन्नति और पंजीकरण बहाव होता है।
हालाँकि, मोटे या व्यापक स्टॉक के लिए, शेष क्रॉस-सेक्शन पर्याप्त से अधिक संरचनात्मक समर्थन प्रदान करता है। इन अनुप्रयोगों में, भारोत्तोलकों के साथ कम हस्तक्षेप स्वच्छ फीडिंग क्रिया प्रदान करता है। पट्टी किसी भी चीज़ पर सवार नहीं होती. यह बस खुली जगह के माध्यम से आगे बढ़ता है, लिफ्टर पट्टी के किनारे को छुए बिना शून्य के अंदर उठते और गिरते हैं। यह नकारात्मक निशानों को विशेष रूप से लंबे लिफ्टर ऊंचाई वाले डाई में प्रभावी बनाता है, जहां लिफ्टर क्राउन को साफ करने के लिए एक बरकरार टैब को अत्यधिक फ्लेक्स करने की आवश्यकता होगी।
एक ट्रेड-ऑफ इंजीनियरों का सामना: नकारात्मक नॉच उनके सकारात्मक समकक्षों की तुलना में थोड़ा अधिक फीडिंग प्रतिरोध उत्पन्न कर सकते हैं। कारण यांत्रिक है. पायदान की परिधि पर किनारों को काटें, खासकर यदि उत्पादन अवधि के दौरान गड़गड़ाहट विकसित होती है, तो डाई सतहों, स्टॉक गाइड या रेल ट्रांज़िशन पर रुकावट आ सकती है। यदि उन किनारों को चैंफर या रेडी से ठीक से राहत नहीं दी जाती है, तो पट्टी प्रत्येक फ़ीड वृद्धि पर झिझकती है। कटे हुए किनारे पर उपज का तनाव कतरनी ऑपरेशन से सख्त होने के कारण मूल सामग्री की तुलना में अधिक होता है, जिससे अन्य सतहों के संपर्क में आने पर किनारा सख्त और कम अनुकूल हो जाता है।
पंजीकरण व्यवहार सकारात्मक पायदानों से भी भिन्न है। क्योंकि पट्टी का किनारा एक शून्य से बाधित होता है, पायलटों को पट्टी को पूरी सामग्री मौजूद स्थानों पर संलग्न करना चाहिए। शून्यता स्वयं पार्श्व स्थिति में योगदान नहीं कर सकती। कहाँ मरता हैस्ट्रिप पंजीकरण के लिए पायलटों के साथ पिच स्टॉप काम करता है, पायदान की स्थिति को सावधानीपूर्वक समन्वित किया जाना चाहिए ताकि शून्य किसी भी पंजीकरण या सेंसिंग सुविधा के साथ मेल न खाए।
- सामग्री को पट्टी के किनारे से हटा दिया जाता है, जिससे एक शून्य या कटआउट बन जाता है
- शून्य ज्यामिति आमतौर पर आयताकार या समलम्बाकार होती है, जिसका आकार लिफ्टर निकायों और यात्रा को साफ़ करने के लिए होता है
- क्रॉस-अनुभागीय क्षेत्र में कमी के कारण पायदान स्थान पर स्थानीयकृत पट्टी की कठोरता कम हो जाती है
- लिफ्टर क्लीयरेंस साफ़ और अधिक विश्वसनीय है, विशेष रूप से मोटे स्टॉक या लंबे लिफ्ट अनुप्रयोगों में
- कटे हुए किनारे गड़गड़ाहट के निर्माण के लिए अतिसंवेदनशील होते हैं, जो डाई जीवन पर भोजन प्रतिरोध को बढ़ा सकते हैं
- स्लग प्रबंधन की आवश्यकता है, जिसमें हटाई गई सामग्री को नीचे एक डाई ओपनिंग के माध्यम से बाहर निकाला जाता है
दोनों पायदान प्रकार एक ही मूलभूत समस्या का समाधान करते हैं, लेकिन उनके ज्यामितीय दृष्टिकोण स्पष्ट रूप से भिन्न प्रदर्शन प्रोफ़ाइल बनाते हैं। किसी भी स्ट्रिप लेआउट के लिए असली सवाल यह नहीं है कि अलगाव में कौन सा प्रकार बेहतर है, बल्कि यह है कि ट्रेडऑफ़ का कौन सा सेट विशिष्ट सामग्री, प्रेस गति और हाथ में मौजूद डाई कॉन्फ़िगरेशन के साथ संरेखित होता है।
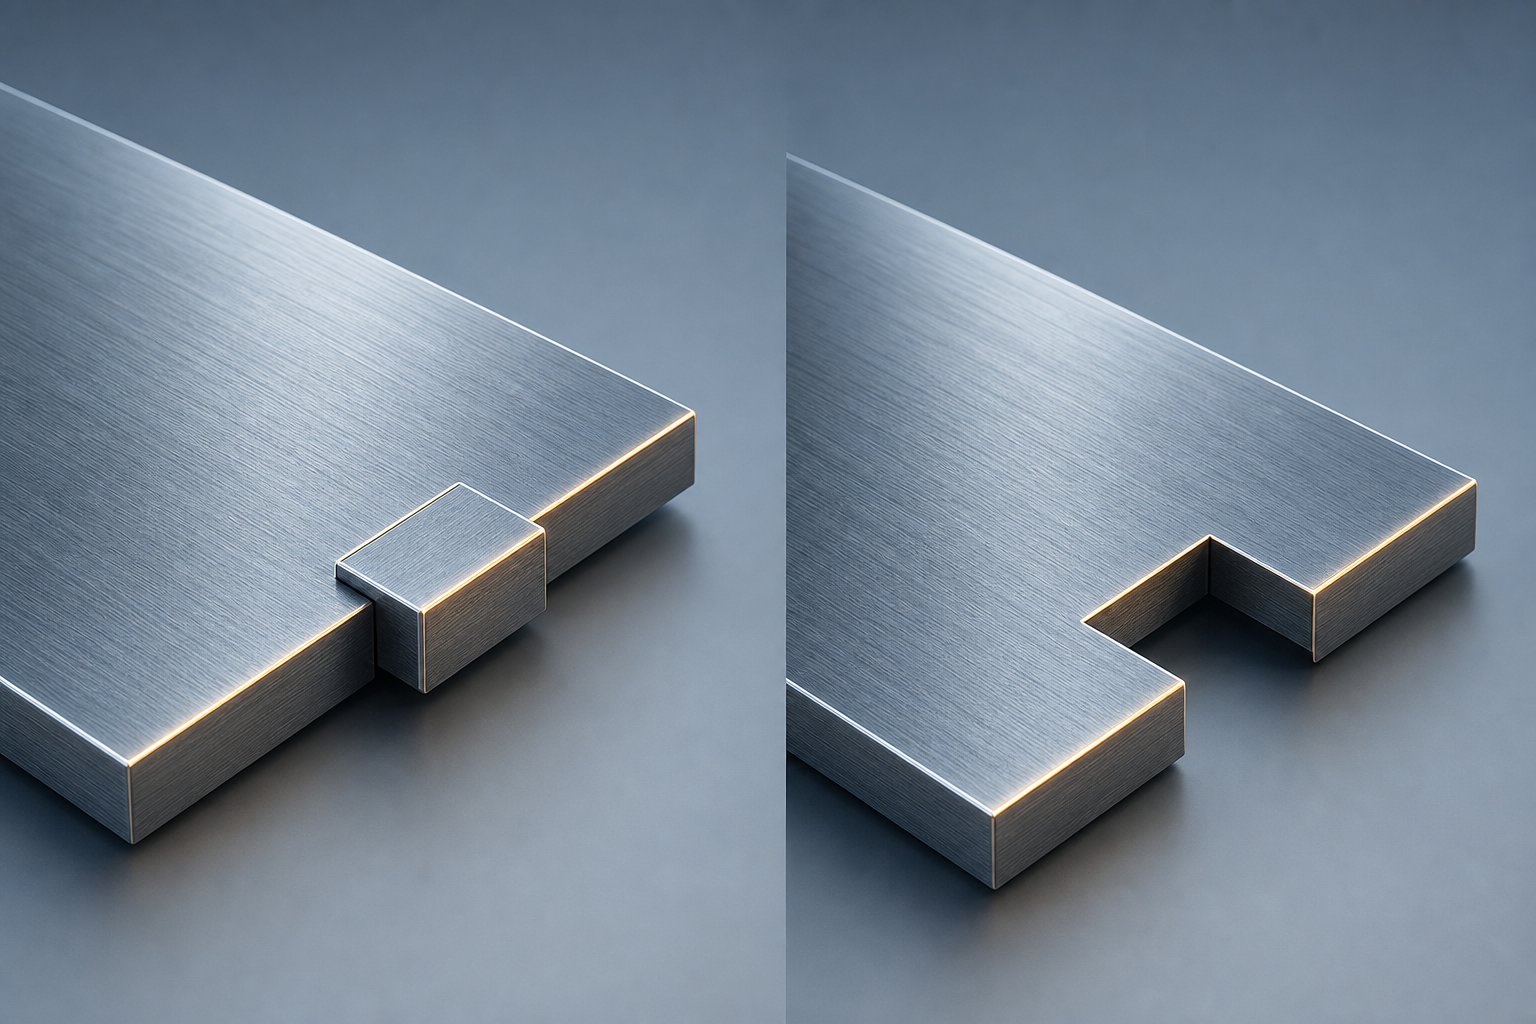
सकारात्मक और नकारात्मक बायपास नॉच की साइड तुलना{{0}बाय -
प्रत्येक पायदान प्रकार को व्यक्तिगत रूप से वर्णित किया गया है, लेकिन स्ट्रिप लेआउट निर्णय शायद ही कभी अलगाव में होते हैं। आप एक साथ कई विशेषताओं में ट्रेड-ऑफ का मूल्यांकन कर रहे हैं: स्ट्रिप कठोरता के विरुद्ध फीडिंग प्रतिरोध, स्लग प्रबंधन जटिलता के विरुद्ध लिफ्टर क्लीयरेंस, पंजीकरण व्यवहार के विरुद्ध गड़गड़ाहट दिशा। टूलिंग इंजीनियरों को एक एकल संदर्भ की आवश्यकता होती है जो प्रत्येक प्रासंगिक विशेषता को उसके समकक्ष के बगल में रखता है ताकि निर्णय एक नज़र में दिखाई दे।
वर्तमान में कोई भी व्यापक रूप से उपलब्ध संसाधन इस तुलना को संरचित रूप में प्रस्तुत नहीं करता है। बाईपास नॉच शीट मेटल बनाने के उद्देश्य को सामान्य शब्दों में अच्छी तरह से समझा जाता है, फिर भी स्ट्रिप लेआउट के दौरान ज्यामिति चयन को संचालित करने वाली विशेषता स्तर का टूटना जनजातीय ज्ञान और आंतरिक डिजाइन मानकों में बिखरा हुआ रहता है। नीचे दी गई तालिका उन कारकों को एक प्रारूप में समेकित करती है जिसे आप नए डाई प्रोग्राम के लिए नॉच प्रकार का मूल्यांकन करते समय सीधे संदर्भित कर सकते हैं।
विशेषता-द्वारा-नॉच प्रकारों की विशेषता तुलना
| गुण | सकारात्मक बाईपास पायदान | नकारात्मक बाईपास पायदान |
|---|---|---|
| स्ट्रिप सगाई विधि | सामग्री प्रतिधारण: एक टैब पट्टी के किनारे से जुड़ा रहता है, जो डाई घटकों को पाटता है | सामग्री हटाना: एक स्लग को पट्टी के किनारे से छिद्रित किया जाता है, जिससे एक रिक्त स्थान बनता है जो मरने वाले घटकों को साफ करता है |
| खिला प्रतिरोध प्रोफ़ाइल | कम समग्र प्रतिरोध; टैब कोणीय राहत के साथ ड्रैग को कम करने के साथ लिफ्टर सतहों पर आसानी से चलता है | थोड़ी अधिक प्रतिरोध क्षमता; यदि गड़गड़ाहट विकसित होती है या राहत अपर्याप्त है तो कटे हुए किनारे डाई सतहों पर चिपक सकते हैं |
| पंजीकरण सटीकता व्यवहार | पायदान स्थान पर बनाए रखी गई लगातार पट्टी की चौड़ाई स्थिर पायलट जुड़ाव और पार्श्व स्थिति का समर्थन करती है | पायदान स्थान पर बाधित पट्टी किनारा; पायलटों को शून्य से दूर पूर्ण सामग्री खंडों में संलग्न होना चाहिए |
| पट्टी कठोरता प्रभाव | न्यूनतम कमी; बरकरार रखा गया टैब क्रॉस{{0}सेक्शनल क्षेत्र को सुरक्षित रखता है और फ़ीड तनाव के तहत बकलिंग का प्रतिरोध करता है | पायदान की गहराई और चौड़ाई के अनुपात में स्थानीयकृत कमी; पतली या संकरी पट्टियाँ पायदान वाले स्थान पर विक्षेपित हो सकती हैं |
| लिफ्टर इंटरेक्शन यांत्रिकी | टैब लिफ्टर क्राउन के ऊपर से गुजरता है; संपर्क को टैब के अग्रणी किनारे पर राहत ज्यामिति के माध्यम से प्रबंधित किया जाता है | उठाने वाले से कोई संपर्क नहीं; शून्य भारोत्तोलक की ऊंचाई की परवाह किए बिना भारोत्तोलक की यात्रा के लिए पूर्ण निकासी प्रदान करता है |
| स्लग प्रबंधन आवश्यकताएँ | कोई नहीं; कोई भी सामग्री पट्टी से अलग नहीं होती, जिससे स्लग निष्कासन और निपटान संबंधी चिंताएँ समाप्त हो जाती हैं | आवश्यक; स्लग को डाई ओपनिंग के माध्यम से साफ-साफ बाहर निकलना चाहिए, और बिल्डअप या जाम होने से उत्पादन रुक सकता है |
| गड़गड़ाहट दिशा विचार | टैब के कटे हुए किनारों पर गड़गड़ाहट बन जाती है; आमतौर पर भोजन पर न्यूनतम प्रभाव के साथ फिसलने वाली सतहों से दूर उन्मुख होता है | संपूर्ण पायदान परिधि के साथ गड़गड़ाहट बनती है; अभिविन्यास महत्वपूर्ण है क्योंकि ऊपर की ओर निर्देशित गड़गड़ाहट गाइड और लिफ्टर्स पर चिपक जाती है |
| आदर्श उपयोग के मामले | पतली गेज सामग्री, संकीर्ण पट्टियां, लंबी प्रगति वाली डाई के लिए संचयी सटीकता की आवश्यकता होती है, स्ट्रिप बकलिंग के प्रति संवेदनशील अनुप्रयोग | मोटा स्टॉक, पर्याप्त शेष कठोरता के साथ चौड़ी पट्टियाँ, उच्च लिफ्टर ऊँचाई, उच्च गति वाले अनुप्रयोग जिनमें शून्य लिफ्टर हस्तक्षेप की आवश्यकता होती है |
जब प्रत्येक प्रकार दूसरे से बेहतर प्रदर्शन करता है
तालिका से स्पष्ट पैटर्न का पता चलता है। सकारात्मक निशान उस चीज़ की रक्षा करते हैं जो पट्टी में पहले से मौजूद है: कठोरता, चौड़ाई स्थिरता, और चिकनी सतह संपर्क। नकारात्मक पायदान वह बनाते हैं जिसकी पट्टी को आवश्यकता होती है: खुली जगह, ऊर्ध्वाधर निकासी, और लिफ्टर संपर्क से मुक्ति। प्रदर्शन लाभ इस पर निर्भर करता है कि कौन सा कारक आपके विशिष्ट अनुप्रयोग को सीमित करता है।
पतली {{0}गेज सामग्री के लिए, जहां उपज शक्ति पोषण बलों के सापेक्ष कम है और पट्टी झुकने की संभावना है, सकारात्मक पायदान बेहतर प्रदर्शन करते हैं क्योंकि वे पहले से ही नाजुक पट्टी से क्रॉस-अनुभागीय क्षेत्र को हटाने से बचते हैं। जब एक पट्टी केवल 0.5 मिमी मोटी और 30 मिमी चौड़ी होती है, तो कई मिलीमीटर गहराई में एक पायदान काटने से एक काज बिंदु बन सकता है जो फीडिंग के दौरान घूमता रहता है। बरकरार रखा गया टैब पूरी चौड़ाई में पट्टी की अखंडता को बनाए रखकर इसे रोकता है।
मोटे स्टॉक के लिए, कैलकुलस उलट जाता है। 100 मिमी चौड़ाई वाली 2.0 मिमी पट्टी में सामग्री हटाए जाने पर भी पर्याप्त झुकने का प्रतिरोध होता है। नॉच शून्य कुल क्रॉस-सेक्शन का एक छोटा सा प्रतिशत है, और कठोरता में कमी नगण्य है। यहां, प्राथमिकता लिफ्टर क्लीयरेंस पर बदल जाती है। लिफ्टर क्राउन के ऊपर मोटी सामग्री चढ़ने से टैब और लिफ्टर सतह दोनों पर उच्च संपर्क बल और त्वरित घिसाव उत्पन्न होता है। सामग्री को हटाने से घिसाव की वह प्रक्रिया पूरी तरह समाप्त हो जाती है। किसी दी गई सामग्री के लिए उपज शक्ति बनाम तन्य शक्ति के बीच संबंध को समझने से आपको यह अनुमान लगाने में मदद मिलती है कि क्या एक बरकरार रखा गया टैब लिफ्टर संपर्क भार के तहत प्लास्टिक रूप से विकृत हो जाएगा या लोचदार रहेगा और साफ-सुथरा रहेगा।
संकीर्ण पट्टियाँ मोटाई की परवाह किए बिना पतली सामग्री तर्क का पालन करती हैं। एक संकीर्ण पट्टी में सीमित किनारे वाली सामग्री उपलब्ध होती है, इसलिए कोई भी निष्कासन इसके संरचनात्मक व्यवहार पर प्रतिकूल प्रभाव डालता है। सकारात्मक नॉच उस छोटे से क्रॉस-सेक्शन को संरक्षित करते हैं जो मौजूद है। चौड़ी पट्टियाँ मोटे सामग्री तर्क का पालन करती हैं, जहाँ पर्याप्त शेष चौड़ाई किसी भी स्थानीय कठोरता हानि की भरपाई करती है।
उच्च गति वाले अनुप्रयोग एक गतिशील तत्व प्रस्तुत करते हैं। ऊंची प्रेस गति पर, फीडिंग के दौरान पट्टी की जड़ता किसी भी प्रतिरोध स्रोत को बढ़ा देती है। प्रति मिनट 60 स्ट्रोक पर लिफ्टर पर क्षण भर के लिए पकड़ने वाला टैब एक उपद्रव है। 400 स्ट्रोक प्रति मिनट पर वही पकड़ एक गलत पंजीकरण घटना बन जाती है जो हर डाउनस्ट्रीम स्टेशन पर फैलती है। उच्च गति के लिए, जहां लिफ्टर क्लीयरेंस तंग है, नकारात्मक नॉच हस्तक्षेप स्रोत को हटाकर वेरिएबल को पूरी तरह से खत्म कर देते हैं।
वह नॉच प्रकार चुनें जो आपके विशिष्ट अनुप्रयोग के लिए सबसे महत्वपूर्ण स्ट्रिप विशेषता को सर्वोत्तम रूप से सुरक्षित रखता हो। यदि कठोरता सीमित कारक है, तो सामग्री को बनाए रखें। यदि निकासी सीमित कारक है, तो इसे हटा दें।
यह निर्णय सिद्धांत सरल लगता है, लेकिन इसे प्रभावी ढंग से लागू करने के लिए यह जानना आवश्यक है कि पायदान ज्यामिति को कितना गहरा, कितना चौड़ा और किस कोण पर काटना है। वे आयामी पैरामीटर वे हैं जहां सिद्धांत अभ्यास से मिलता है, और जहां सामग्री की मोटाई और पट्टी की चौड़ाई के आनुपातिक संबंध यह निर्धारित करते हैं कि आपका चुना हुआ पायदान प्रकार वास्तव में अपना इच्छित प्रदर्शन लाभ प्रदान करता है या नहीं।
पायदान की गहराई, चौड़ाई और कोणीय राहत के लिए डिज़ाइन पैरामीटर
नॉच प्रकार का चयन करना केवल आधा निर्णय है। दूसरा भाग इसे सही ढंग से आयाम दे रहा है। लिफ्टर संपर्क के तहत गलत टैब गहराई बकल के साथ एक सकारात्मक पायदान। जब लिफ्टर पूरी यात्रा पर पहुंचता है तो बहुत उथला नेगेटिव नॉच कट क्लीयरेंस प्रदान करने में विफल रहता है। दोनों विफलताओं का मूल कारण एक ही है: ज्यामिति उस सामग्री और पट्टी विशेषताओं के अनुपात में नहीं थी जो वास्तविक विश्व प्रदर्शन को नियंत्रित करती है।
चुनौती यह है कि कोई भी एक सार्वभौमिक फॉर्मूला हर एप्लिकेशन को कवर नहीं करता है। नॉच आयाम परस्पर संबंधित कारकों के पदानुक्रम द्वारा संचालित होते हैं, और यह समझना कि आपके विशिष्ट पासे के लिए कौन सा कारक प्राथमिकता लेता है, परीक्षण और बजट के दौरान होने वाले परीक्षण और त्रुटि चक्र को रोकता है।
सामग्री की मोटाई के सापेक्ष पायदान की गहराई और चौड़ाई
नॉच गहराई वह आयाम है जो नकारात्मक नॉच के लिए क्लीयरेंस और सकारात्मक नॉच के लिए टैब प्रक्षेपण लंबाई को नियंत्रित करता है। दोनों ही मामलों में, सामग्री की मोटाई शुरुआती अनुपात को निर्धारित करती है। एक सामान्य सिद्धांत लागू होता है: पायदान की गहराई को पट्टी की तनाव के तहत लगातार फ़ीड करने की क्षमता से समझौता किए बिना कार्यात्मक निकासी या टैब जुड़ाव प्रदान करना चाहिए।
नकारात्मक पायदानों के लिए, गहराई लिफ्टर की यात्रा की ऊंचाई और फ़ीड चक्र के दौरान किसी भी ऊर्ध्वाधर पट्टी की गति से अधिक होनी चाहिए। यदि लिफ्टर 4 मिमी ऊपर उठता है और पट्टी आगे बढ़ने के दौरान 0.5 मिमी दोलन करती है, तो 5 मिमी की न्यूनतम पायदान गहराई विश्वसनीय निकासी प्रदान करती है। काफी गहराई तक जाने से वह सामग्री निकल जाती है जिसे हटाने की आवश्यकता नहीं होती, जिससे पट्टी की कठोरता अनावश्यक रूप से कम हो जाती है। दूसरी ओर, अत्यधिक उथले नकारात्मक निशान, पट्टी के किनारे को खतरनाक तरीके से लिफ्टर क्राउन के शीर्ष पर {{7}स्ट्रोक के करीब छोड़ देते हैं, जहां पट्टी की मामूली शिथिलता भी संपर्क और लटकने का कारण बनती है।
सकारात्मक पायदानों के लिए, टैब की गहराई यह निर्धारित करती है कि रखी गई सामग्री स्ट्रिप बॉडी से कितनी दूर तक प्रोजेक्ट करती है। टैब जो सामग्री की मोटाई के सापेक्ष बहुत गहरे होते हैं, लिफ्टर संपर्क भार के तहत प्लास्टिक विरूपण के लिए प्रवण ब्रैकट बीम बन जाते हैं। जब टैब स्थायी रूप से झुक जाता है, तो यह बाद के स्ट्रोक पर लिफ्टर को साफ़ नहीं करता है। पट्टी सामग्री का लोचदार मापांक यहां सीमा निर्धारित करता है। एक टैब जो अपनी लोचदार सीमा के भीतर विक्षेपित होता है, प्रत्येक संपर्क के बाद स्थिति में वापस आ जाता है। जो स्टील या उपयोग में आने वाली किसी भी सामग्री के लिए उपज बिंदु से अधिक हो जाता है, वह एक स्थायी सेट ले लेता है और आवर्ती फीडिंग बाधा बन जाता है।
पायदान की चौड़ाई एक समान तर्क का पालन करती है। नकारात्मक पायदानों के लिए, चौड़ाई को लिफ्टर बॉडी के साथ-साथ फीडिंग के दौरान लेटरल स्ट्रिप वेंडर को समायोजित करना चाहिए। सकारात्मक पायदानों के लिए, चौड़ाई टैब के पार्श्व आयाम को परिभाषित करती है और सीधे इसकी झुकने की कठोरता को प्रभावित करती है। एक व्यापक टैब अधिक क्षेत्र में लिफ्टर संपर्क बलों को वितरित करता है, जिससे स्थानीय तनाव एकाग्रता कम हो जाती है। एक संकीर्ण टैब बल को केंद्रित करता है और लंबे उत्पादन संचालन के दौरान थकान के प्रति अधिक संवेदनशील होता है।
जब कई कारक प्रतिस्पर्धा करते हैं तो निम्नलिखित प्राथमिकता क्रम आयाम संबंधी निर्णयों का मार्गदर्शन करता है:
- द्रव्य का गाढ़ापन:गहराई और चौड़ाई के लिए आधारभूत अनुपात स्थापित करता है। मोटा स्टॉक कठोरता में कमी के बिना गहरे नकारात्मक निशानों को सहन करता है; पतला स्टॉक संरचनात्मक निरंतरता को बनाए रखने के लिए उथली ज्यामिति की मांग करता है।
- पट्टी की चौड़ाई:यह निर्धारित करता है कि नॉच काटे जाने के बाद कितना क्रॉस-अनुभागीय क्षेत्र शेष रह जाता है। संकीर्ण पट्टियाँ सामग्री की मोटाई की परवाह किए बिना अधिकतम अनुमेय पायदान गहराई को बाधित करती हैं।
- स्टेशनों की संख्या:लंबे समय तक मरने से स्थितिगत त्रुटि जमा हो जाती है। प्रत्येक पायदान स्थान को स्ट्रिप की अखंडता को बनाए रखना चाहिए ताकि स्ट्रिप को प्रगतिशील विक्षेपण के बिना सभी शेष स्टेशनों के माध्यम से ले जाया जा सके।
- दूध पिलाने की पिच:लंबी पिच लंबाई समर्थन बिंदुओं के बीच क्षण भुजा को बढ़ाती है। भारोत्तोलकों के बीच के मध्य अंतराल में पायदान वाले स्थान अधिकतम शिथिलता का अनुभव करते हैं, जिसके लिए उथले पायदान या सख्त टैब ज्यामिति की आवश्यकता होती है।
- भारोत्तोलक की ऊंचाई:नकारात्मक नॉच के लिए न्यूनतम निकासी आवश्यकता और सकारात्मक नॉच टैब के लिए न्यूनतम सवारी क्षमता को सीधे निर्धारित करता है।
आहार प्रदर्शन के लिए कोणीय राहत और किनारे का उपचार
गहराई और चौड़ाई ज्यामिति को सही सीमा में लाती है। कोणीय राहत वह है जो इसे बिना प्रतिरोध के खिलाती है।
सकारात्मक पायदानों के लिए, टैब का अग्रणी किनारा वह सतह है जो स्ट्रिप उन्नति के दौरान सबसे पहले लिफ्टर्स से संपर्क करती है। राहत के बिना, वह किनारा एक चौकोर कंधे को प्रस्तुत करता है जो भारोत्तोलक के मुकुट को पकड़ता है, जिससे स्ट्रिप यात्रा में एक क्षणिक झिझक पैदा होती है। टैब के अग्रणी चेहरे पर 5 से 15 डिग्री का एक चम्फर या कोणीय राहत जोड़ने से यह लिफ्टर की सतह पर आसानी से रैंप कर सकता है। टैब प्रभावी रूप से एक कील बन जाता है जो रुकावट से टकराने के बजाय खुद को ऊपर उठा लेता है।
नकारात्मक पायदानों के लिए, कटी हुई परिधि महत्वपूर्ण सतह है। पायदान की दीवारों के साथ गड़गड़ाहट और तेज किनारे स्ट्रिप के माध्यम से स्टॉक गाइड, डाई सतहों, या रेल संक्रमण पर पकड़ बना सकते हैं। किनारों को तोड़ें, आम तौर पर डाई निर्माण के दौरान या डाई डिज़ाइन में द्वितीयक डिबरिंग प्रावधानों के माध्यम से लगाए गए 0.1 से 0.3 मिमी चैंफ़र, इस हस्तक्षेप को कम करते हैं। जहां कटे हुए किनारे पर स्टील की लोच का मापांक कतरनी प्रेरित कार्य सख्तीकरण द्वारा ऊंचा किया गया है, वहां किनारा सख्त है और संपर्क सतहों के मुकाबले कम अनुकूल है। चम्फरिंग भौतिक संपत्ति परिवर्तन की आवश्यकता के बिना ज्यामितीय संक्रमण को नरम करता है।
ये कोणीय पैरामीटर सामग्री की मोटाई के साथ मापते हैं। पतले स्टॉक को, इसके कम झुकने वाले प्रतिरोध के साथ, कम आक्रामक राहत कोणों की आवश्यकता होती है क्योंकि संपर्क बल स्वाभाविक रूप से कम होते हैं। मोटा स्टॉक लिफ्टर इंटरेक्शन के दौरान उच्च बल उत्पन्न करता है, जिससे ड्रैग को उस बिंदु तक बढ़ने से रोकने के लिए तेज राहत कोणों की आवश्यकता होती है जहां स्ट्रिप उन्नति में झिझक होती है या पिच सटीकता कम हो जाती है।
जब इंजीनियरिंग हैंडबुक या स्थापित कंपनी मानक किसी दिए गए सामग्री परिवार के लिए विशिष्ट आयामी अनुपात प्रदान करते हैं, तो वे मान मान्य शुरुआती बिंदुओं का प्रतिनिधित्व करते हैं। लोच का स्टील मापांक, आपके विशिष्ट ग्रेड के लिए स्टील की उपज सीमा, और सामग्री प्रमाणपत्रों से लोचदार मापांक धातु डेटा आपको यह गणना करने के लिए आवश्यक यांत्रिक गुण प्रदान करते हैं कि क्या दी गई टैब ज्यामिति अपेक्षित लिफ्टर भार के तहत लोचदार रहती है। जो डिज़ाइनर इन परिकलित अनुपातों के साथ शुरुआत करते हैं और परीक्षण के दौरान इन्हें परिष्कृत करते हैं, वे लगातार उन लोगों की तुलना में तेजी से स्थिर उत्पादन तक पहुंचते हैं जो अकेले दृश्य अनुमान के आधार पर आयाम बनाते हैं।
हालाँकि, अकेले ज्यामिति पूरी कहानी नहीं बताती है। समान नॉच आयाम स्टेनलेस स्टील की तुलना में एल्यूमीनियम में अलग-अलग प्रदर्शन करते हैं। सामग्री का विशिष्ट व्यवहार, जिसमें वर्क हार्डनिंग, बढ़ाव सीमा और कटे हुए किनारों पर स्ट्रेन हार्डनिंग शामिल है, डिज़ाइन समायोजन की एक और परत पेश करता है जो आपके द्वारा अभी-अभी स्थापित किए गए मापदंडों को बदलता है।
सामग्री-नॉच प्रकार चयन के लिए विशिष्ट विचार
हल्के स्टील के लिए पूरी तरह से आकार का एक नॉच एल्यूमीनियम में फट सकता है या स्टेनलेस में फीडिंग हैंग {{0}अप का कारण बन सकता है। पिछले अनुभाग में स्थापित ज्यामितीय पैरामीटर एक सामान्य सामग्री प्रतिक्रिया मानते हैं, लेकिन वास्तविक स्ट्रिप स्टॉक सामान्य रूप से व्यवहार नहीं करता है। प्रत्येक सामग्री परिवार उपज शक्ति, बढ़ाव क्षमता और तनाव सख्त करने वाले व्यवहार का अपना संयोजन लाता है जो उत्पादन स्थितियों के तहत पायदान ज्यामिति के प्रदर्शन को बदलता है।
यह वह अंतर है जिसे अधिकांश डिज़ाइन संदर्भ खुला छोड़ देते हैं। वे स्वीकार करते हैं कि भौतिक महत्व है, फिर यह बताए बिना आगे बढ़ जाते हैं कि यह कैसे मायने रखता है। वास्तविकता यह है कि जब आप डिकॉयलर पर कॉइल बदलते हैं तो नॉच प्रकार की प्राथमिकता, टैब ज्यामिति, राहत कोण और यहां तक कि रखरखाव अंतराल भी सार्थक रूप से बदल जाते हैं। ट्रायआउट से पहले इन बदलावों को समझने से भागों को चलाने, विफलताओं को देखने, ज्यामिति को समायोजित करने और फिर से चलाने के महंगे पुनरावृत्ति चक्र को रोका जा सकता है।
एल्युमीनियम और माइल्ड स्टील में नॉच व्यवहार
एल्युमीनियम बाईपास नॉच डिज़ाइन के लिए एक विशिष्ट चुनौती प्रस्तुत करता है: स्टील समकक्षों की इसकी कम उपज तनाव का मतलब है कि सामग्री कम फीडिंग बलों पर प्लास्टिक रूप से विकृत हो जाती है, और इसकी उच्च बढ़ाव फ्रैक्चर से पहले महत्वपूर्ण खिंचाव की अनुमति देती है। पतले -गेज एल्युमीनियम के लिए, सकारात्मक पायदान आम तौर पर बेहतर होते हैं। रखा हुआ टैब फीडिंग के दौरान फटने से बचाता है क्योंकि सामग्री की लचीलापन टैब को अटैचमेंट पॉइंट पर फ्रैक्चर किए बिना लिफ्टर सतहों पर फ्लेक्स करने की अनुमति देती है। टैब टूटने के बजाय लोचदार और हल्के प्लास्टिक विरूपण के माध्यम से संपर्क भार को अवशोषित करता है।
हालाँकि, वही लचीलापन जोखिम पैदा करता है। यदि टैब ज्यामिति अत्यधिक विक्षेपण की अनुमति देती है, तो एल्यूमीनियम टैब केवल कुछ सौ स्ट्रोक के बाद स्थायी सेट ले सकते हैं। स्टील जिस कम उपज वाले स्ट्रेन का प्रतिरोध करेगा, वह एल्युमीनियम में आसानी से पार हो जाता है, जिसका अर्थ है कि उनकी लोचदार सीमा से परे मुड़े हुए टैब मुड़े हुए रहते हैं। डिजाइनर एल्युमीनियम में पॉजिटिव नॉच टैब को चौड़ा और उथला बनाकर क्षतिपूर्ति करते हैं, स्थानीय तनाव को सामग्री की आनुपातिक सीमा से नीचे रखने के लिए लिफ्टर संपर्क बलों को अधिक क्षेत्र में वितरित करते हैं।
पतले एल्यूमीनियम में नकारात्मक निशान समस्याग्रस्त हैं। पहले से ही नरम, लचीली पट्टी से सामग्री हटाने से एक काज बिंदु बनता है जो भोजन के दौरान घूमता रहता है। पट्टी शून्य स्थान पर विक्षेपित हो जाती है, जिससे पिच असंगतता उत्पन्न होती है जो स्टेशनों पर जमा हो जाती है। मोटी एल्यूमीनियम पट्टी के लिए, आमतौर पर 1.5 मिमी से ऊपर, शेष क्रॉस - अनुभाग पर्याप्त समर्थन प्रदान करता है और नकारात्मक पायदान व्यवहार्य हो जाते हैं।
इसके विपरीत, माइल्ड स्टील, नॉच डिज़ाइन के लिए सबसे अनुकूल वातावरण प्रदान करता है। स्टील की मध्यम उपज शक्ति (आमतौर पर 200 से 350 एमपीए), उचित बढ़ाव (20 से 30 प्रतिशत), और पूर्वानुमानित कार्य सख्त व्यवहार का इसका संतुलित संयोजन इसे दोनों पायदान प्रकारों के प्रति सहनशील बनाता है। माइल्ड स्टील में पॉजिटिव नॉच टैब लिफ्टर संपर्क के तहत अपनी ज्यामिति बनाए रखते हैं क्योंकि सामग्री स्थायी विक्षेपण का विरोध करने के लिए पर्याप्त कठोर होती है, फिर भी दरार के बिना कभी-कभी ओवरलोड को अवशोषित करने के लिए पर्याप्त लचीला होती है। नेगेटिव नॉच न्यूनतम गड़गड़ाहट के साथ सफाई से कटते हैं, और कटे हुए किनारे कतरनी ऑपरेशन के दौरान अत्यधिक कठोर नहीं होते हैं।
यह सहनशीलता डिजाइनर को अन्य कारकों के लिए अनुकूलन करने की स्वतंत्रता देती है। हल्के स्टील पर मोहर लगाते समय, आप भौतिक सीमाओं के कारण एक प्रकार में बाध्य होने के बजाय पूरी तरह से डाई लेआउट बाधाओं, लिफ्टर कॉन्फ़िगरेशन, या प्रेस गति आवश्यकताओं के आधार पर नॉच प्रकार का चयन कर सकते हैं।
स्टेनलेस और उच्च शक्ति वाले स्टील के लिए नॉच डिज़ाइन समायोजन
स्टेनलेस स्टील, विशेष रूप से 300-श्रृंखला ऑस्टेनिटिक ग्रेड, एक ऐसी जटिलता पेश करता है जो हल्के स्टील और एल्यूमीनियम में नहीं होती है: आक्रामक कार्य सख्त। जैसामेटलफॉर्मिंग पत्रिकाबताते हैं, स्ट्रेन हार्डनिंग और वर्क हार्डनिंग सामग्री को मजबूत करते हैं क्योंकि विरूपण जारी रहता है, और नए स्टील ग्रेड पारंपरिक उच्च शक्ति ग्रेड की तुलना में अधिक हद तक सख्त हो जाते हैं। 3XXश्रृंखला ऑस्टेनिटिक स्टेनलेस स्टील्स विशेष रूप से उच्च कार्य कठोरता प्रदर्शित करते हैं।
स्टेनलेस में नकारात्मक नॉच के लिए, नॉच बनाने वाला कतरनी ऑपरेशन स्वयं एक फॉर्मिंग ऑपरेशन है। कटे हुए किनारे छिद्रण के दौरान महत्वपूर्ण प्लास्टिक विरूपण से गुजरते हैं, और ऑस्टेनिटिक स्टेनलेस में, यह विरूपण किनारे की सामग्री को मूल पट्टी की उपज ताकत से कहीं अधिक कठोर कर देता है। हजारों स्ट्रोक के उत्पादन दौर में, संचयी प्रभाव मापने योग्य होता है: पायदान परिधि पर कटे हुए किनारे उत्तरोत्तर सख्त और सख्त हो जाते हैं। जहां एक पारंपरिक एचएसएलए स्टील में वर्क हार्डनिंग से 20 प्रतिशत की ताकत बढ़ सकती है, वहीं भारी काम वाले क्षेत्रों में स्टेनलेस ग्रेड 50 प्रतिशत या उससे अधिक तक पहुंच सकता है। यह कठोर किनारा डाई जीवन पर भोजन प्रतिरोध को बढ़ाता है क्योंकि कठोर किनारा गाइड सतहों और डाई घटकों पर अधिक आक्रामक रूप से पकड़ता है।
कार्य सख्त होने पर तन्यता मापांक स्टील का प्रदर्शन नहीं बदलता है, लेकिन कटे हुए किनारे पर स्टील का उपज तनाव काफी बढ़ जाता है। जो एक अनुपालक किनारे के रूप में शुरू होता है जो संपर्क के तहत थोड़ा विक्षेपित होता है वह एक कठोर किनारा बन जाता है जो विक्षेपण का विरोध करता है और फीडिंग लोड को सीधे स्ट्रिप बॉडी में पहुंचाता है। स्टेनलेस में लंबे समय तक चलने वाले उत्पादन के लिए, इस प्रगतिशील सख्त होने का मतलब है कि नकारात्मक नॉच फीडिंग प्रदर्शन जीवन भर अनुमानित रूप से कम हो जाता है, प्रत्याशित सख्त होने की भरपाई के लिए अधिक लगातार रखरखाव अंतराल या अधिक आक्रामक प्रारंभिक राहत ज्यामिति की आवश्यकता होती है।
स्टेनलेस में सकारात्मक नॉच स्ट्रिप किनारे पर कटे-फटे सख्त होने की समस्या से बचते हैं लेकिन अपनी चिंता का परिचय देते हैं। टैब अटैचमेंट बिंदु, जहां तीन कतरनी भुजाएं एक जुड़े हुए किनारे से मिलती हैं, एक तनाव एकाग्रता क्षेत्र है। स्टेनलेस स्टील में, इस बिंदु पर बार-बार लिफ्टर संपर्क भार थकान क्रैकिंग शुरू कर सकता है क्योंकि टैब जंक्शन पर काम करने वाली कठोर सामग्री आसपास की मूल सामग्री के सापेक्ष भंगुर हो जाती है। टैब के आंतरिक कोनों पर उदार त्रिज्या और थोड़ी व्यापक अनुलग्नक चौड़ाई एक बड़े क्षेत्र में तनाव वितरित करके इस जोखिम को कम करती है।
दोहरे चरण (डीपी), जटिल चरण (सीपी), और प्रेस {2}कठोर ग्रेड सहित उच्च शक्ति वाले स्टील, एल्युमीनियम से विपरीत समस्या पेश करते हैं। इन सामग्रियों में उच्च उपज शक्ति होती है लेकिन लम्बाई कम होती है। उदाहरण के लिए, DP1000 ग्रेड, उत्कृष्ट ताकत प्रदान करता है लेकिन बिना फ्रैक्चर के प्लास्टिक रूप से विकृत होने की सीमित क्षमता प्रदान करता है। यदि टैब ज्यामिति तनाव सांद्रता पैदा करती है तो उच्च शक्ति वाले स्टील में सकारात्मक नॉच टैब अटैचमेंट बिंदु पर टूट सकते हैं। स्टील का लोचदार मापांक सभी ग्रेडों (लगभग 200 GPa) में लगभग स्थिर रहता है, लेकिन इन ग्रेडों में उपज और अंतिम ताकत के बीच संकीर्ण अंतर विफलता होने से पहले प्लास्टिक विरूपण के लिए बहुत कम जगह छोड़ता है।
उच्च शक्ति वाले स्टील कट किनारों पर शोध इस बात की पुष्टि करता है कि कतरनी के दौरान उत्पन्न दोष तनाव बढ़ाने वाले और दरार आरंभ बिंदु के रूप में कार्य करते हैं। एमेटल्स जर्नल में प्रकाशित अध्ययनपाया गया कि पंचिंग और ट्रिमिंग ऑपरेशन से विनिर्माण दोषों के कारण उच्च शक्ति वाले स्टील्स थकान प्रदर्शन में 40 प्रतिशत तक की कमी का अनुभव कर सकते हैं। बाईपास नॉच अनुप्रयोगों के लिए, इसका मतलब है कि दोनों नॉच प्रकारों को उच्च शक्ति वाले स्टील में सावधानीपूर्वक किनारे की गुणवत्ता प्रबंधन की आवश्यकता होती है। दरार आरंभ स्थल बनाने से बचने के लिए नकारात्मक पायदान वाले किनारे न्यूनतम फ्रैक्चर क्षेत्र की गहराई के साथ साफ होने चाहिए। सकारात्मक नॉच टैब कनेक्शन को तेज आंतरिक कोनों से बचना चाहिए जो सामग्री की सीमित लचीलापन से परे तनाव को केंद्रित करते हैं।
| भौतिक परिवार | अनुशंसित नॉच प्रकार | मुख्य चिंता | पैरामीटर समायोजन मार्गदर्शन |
|---|---|---|---|
| एल्यूमिनियम (पतला गेज) | सकारात्मक को प्राथमिकता | कम उपज शक्ति से टैब स्थायी विरूपण; शून्य स्थानों पर स्ट्रिप बकलिंग | चौड़े, उथले टैब; कम भारोत्तोलक संपर्क भार; 1.5 मिमी से नीचे की पट्टियों में नकारात्मक निशानों से बचें |
| हल्का स्टील | दोनों प्रकार व्यवहार्य | न्यूनतम सामग्री-संचालित सीमाएँ; इसके बजाय डाई लेआउट और गति कारकों के लिए अनुकूलन करें | मानक अनुपात लागू होते हैं; सामग्री सामान्य मोटाई श्रेणियों में दोनों ज्यामितियों के प्रति सहनशील है |
| ऑस्टेनिटिक स्टेनलेस स्टील | लंबी अवधि के लिए सकारात्मक प्राथमिकता | नेगेटिव नॉच कट किनारों पर प्रगतिशील कार्य सख्त होने से डाई लाइफ पर फीडिंग प्रतिरोध बढ़ जाता है | नकारात्मक पायदानों पर आक्रामक प्रारंभिक राहत कोण; सकारात्मक टैब जंक्शनों पर उदार त्रिज्या; कम रखरखाव अंतराल |
| उच्च क्षमता वाला स्टील (डीपी, सीपी, एएचएसएस) | मोटे गेज के लिए नकारात्मक को प्राथमिकता दी गई | कम बढ़ाव सकारात्मक पायदान ज्यामिति में तनाव एकाग्रता बिंदुओं पर टैब फ्रैक्चर का कारण बनता है | सभी पायदान कोनों पर उदार आंतरिक त्रिज्या; न्यूनतम फ्रैक्चर क्षेत्र के साथ साफ कटे हुए किनारे; तेज टैब जंक्शनों से बचें |
| कठोर स्टील (22MnB5) दबाएँ | नकारात्मक को प्राथमिकता | सख्त होने के बाद बहुत कम लचीलापन; लिफ्टर के संपर्क से बार-बार चक्रीय लोडिंग के तहत टैब फ्रैक्चर | किनारे की गुणवत्ता को अधिकतम करें; नकारात्मक पायदान किनारों के लिए दो {{0}स्टेज शियरिंग पर विचार करें; किसी भी सकारात्मक टैब ज्यामिति से बचें |
इस तालिका में पैटर्न आंतरिककरण के लायक एक सिद्धांत को प्रकट करता है: उच्च बढ़ाव और कम उपज शक्ति वाली सामग्री सकारात्मक पायदानों का पक्ष लेती है क्योंकि बनाए रखा टैब स्थायी विरूपण के बिना संपर्क भार को अवशोषित कर सकता है। कम बढ़ाव और उच्च उपज शक्ति वाली सामग्रियां नकारात्मक पायदानों का पक्ष लेती हैं क्योंकि इन सामग्रियों में बनाए गए टैब लचीले होने के बजाय फ्रैक्चर होते हैं। विशिष्ट मिश्र धातु की स्ट्रेन हार्डनिंग और वर्क हार्डनिंग विशेषताएँ यह निर्धारित करती हैं कि उत्पादन जीवन के दौरान नॉच ज्यामिति की उम्र कैसे बढ़ती है।
हालाँकि, केवल सामग्री का चयन, नॉच डिज़ाइन पर लूप को बंद नहीं करता है। एक छह स्टेशन डाई से 100 स्ट्रोक प्रति मिनट की गति से गुजरने वाली एक ही सामग्री एक बीस स्टेशन डाई से 500 स्ट्रोक प्रति मिनट की दर से गुजरने की तुलना में अलग व्यवहार करती है। स्ट्रिप लेआउट जटिलता और प्रेस गति गतिशील कारकों का परिचय देती है जो अभी वर्णित सामग्री के विशिष्ट व्यवहार को बढ़ाती या कम करती है।
नॉच चयन में स्ट्रिप लेआउट और प्रेस स्पीड फैक्टर
एक नॉच ज्योमेट्री, जो 80 स्ट्रोक प्रति मिनट की गति से चलने वाले छह{0}स्टेशन डाई में दोषरहित रूप से फीड होती है, 400 स्ट्रोक पर चलने वाले बीस-स्टेशन डाई में आवर्ती गलतपंजीकरण स्रोत बन सकती है। अंतर केवल नॉच का नहीं है। यह इसके आसपास का सिस्टम संदर्भ है: पट्टी को कितने स्टेशनों को पार करना होगा, यह प्रति स्ट्रोक कितनी दूर तक यात्रा करती है, और फ़ीड घटनाओं के बीच प्रेस चक्र कितनी तेजी से चलता है। ये चर प्रत्येक पायदान प्रकार की ताकत और कमजोरियों को इस तरह से बढ़ाते या दबाते हैं कि अकेले भौतिक गुण भविष्यवाणी नहीं कर सकते हैं।
पट्टी प्रगति दिशा और स्टेशन गणना प्रभाव
लंबे समय तक प्रगतिशील मृत्यु स्थितिगत त्रुटि जमा करती है। प्रत्येक स्टेशन जहां से पट्टी गुजरती है, एक छोटा पंजीकरण भिन्नता पेश करता है, और वे भिन्नताएं ढेर हो जाती हैं। जब तक पट्टी स्टेशन पंद्रह या बीस तक पहुंचती है, तब तक मूल पायलट पंजीकरण से संचयी बहाव स्वीकार्य सहनशीलता से अधिक हो सकता है यदि पट्टी की पार्श्व स्थिति हर मध्यवर्ती बिंदु पर लगातार बनाए नहीं रखी जाती है।
सकारात्मक बायपास नॉच यहां एक लाभ प्रदान करते हैं। चूँकि बरकरार रखा गया टैब पायदान स्थान पर पट्टी की चौड़ाई को संरक्षित करता है, पट्टी पूरी प्रगति के दौरान पायलट जुड़ाव और गाइड रेल संपर्क के लिए एक सुसंगत बढ़त प्रस्तुत करती है। पार्श्व संदर्भ सतह को बाधित करने वाली कोई रिक्तियां नहीं हैं। गाइड और सेंसर, किसी भी सहितआगमनात्मक निकटता सेंसरस्ट्रिप स्थिति की निगरानी के लिए उपयोग किया जाता है, पायदान स्थान की परवाह किए बिना एक समान स्ट्रिप किनारा देखें। यह स्थिरता लंबी डाई प्रगति में संचयी सटीकता बनाए रखने में मदद करती है, जहां प्रति स्टेशन 0.02 मिमी का बहाव भी कटऑफ स्टेशन पर एक सार्थक त्रुटि में बदल जाता है।
कम स्टेशनों के साथ कम मृत्यु होने पर कम संचित त्रुटि का सामना करना पड़ता है। चार - या छह - स्टेशन डाई में, भाग अलग होने से पहले पट्टी सीमित फ़ीड घटनाओं से गुजरती है। यहां, नकारात्मक पायदान सरल टूलींग के साथ पर्याप्त पंजीकरण सटीकता प्रदान करते हैं क्योंकि स्थितिगत त्रुटि को संयोजित करने के कम अवसर होते हैं। जब पट्टी को केवल कुछ ही स्टेशनों पर सटीकता बनाए रखने की आवश्यकता होती है, तो सामग्री हटाने का क्लीयरेंस लाभ मामूली कठोरता हानि से अधिक होता है। अनुभवी डाई डिज़ाइनर अक्सर आधुनिक का लाभ उठाते हैंसामग्री की लंबाई के लिए सामग्री नेस्टिंग सॉफ़्टवेयरस्ट्रिप लेआउट के दौरान अनुकूलन, लेकिन नॉच प्रकार का निर्णय अभी भी इस बात पर निर्भर करता है कि अनुकूलित लेआउट के लिए कितने स्टेशनों की आवश्यकता है और भाग सहनशीलता कितनी संचयी त्रुटि को अवशोषित कर सकती है।
प्रेस गति और उत्पादन मात्रा संबंधी विचार
गति स्ट्रिप फीडिंग की भौतिकी को बदल देती है। कम प्रेस गति पर, पट्टी नियंत्रित, अर्धस्थैतिक गति में आगे बढ़ती है जहां जड़त्वीय प्रभाव नगण्य होते हैं। उच्च गति पर, स्ट्रिप डायनामिक्स प्रभावी हो जाता है। प्रत्येक फ़ीड चक्र के दौरान पट्टी आक्रामक रूप से तेज़ और धीमी हो जाती है, जिससे गाइड के साथ दोलन, उछाल और संपर्क का क्षणिक नुकसान होता है। फीडिंग प्रतिरोध का कोई भी स्रोत, चाहे कम गति पर कितना भी छोटा क्यों न हो, उच्च गति पर मापने योग्य पिच असंगतता में बढ़ जाता है।
250 स्ट्रोक प्रति मिनट से ऊपर चलने वाली उच्च गति वाले धातु निर्माण कार्यों में, फीडिंग प्रतिरोध को कम करने वाले नॉच प्रकार को प्राथमिकता दी जाती है। यदि डाई ज्यामिति किसी भी प्रकार की अनुमति देती है, और सामग्री के गुण निर्णय को बाध्य नहीं करते हैं, तो प्रेस गति अक्सर टाईब्रेकर बन जाती है। अच्छी तरह से राहत देने वाले टैब के साथ सकारात्मक नॉच गति पर कम खिंचाव उत्पन्न करते हैं क्योंकि इसमें रुकावट पैदा करने के लिए कोई कटा हुआ किनारा नहीं होता है। नकारात्मक पायदान शून्य लिफ्टर हस्तक्षेप प्रदान करते हैं, जो तब मायने रखता है जब उच्च गति पर आक्रामक लिफ्टर टाइमिंग स्ट्रिप और लिफ्टर क्राउन के बीच लगभग कोई क्लीयरेंस मार्जिन नहीं छोड़ती है।
उत्पादन की मात्रा एक और आयाम जोड़ती है। उच्च -वॉल्यूम रन किसी भी घिसाव तंत्र को उजागर करता है जिसे छोटे रन कभी भी प्रकट नहीं करेंगे। एक नॉच कॉन्फ़िगरेशन जो 50,000 स्ट्रोक के लिए पूरी तरह से फ़ीड करता है, किनारों के घिसने, गड़गड़ाहट बढ़ने और टैब ज्यामिति के ख़राब होने पर 500,000 स्ट्रोक पर प्रगतिशील प्रतिरोध विकसित कर सकता है। लंबे उत्पादन अभियानों के लिए, अपनी विशिष्ट सामग्री में बेहतर पहनने के प्रतिरोध के साथ नॉच प्रकार का चयन करने से अनियोजित डाउनटाइम कम हो जाता है और रखरखाव अंतराल बढ़ जाता है।
प्राथमिकता क्रम इस पर निर्भर करता है कि आपका एप्लिकेशन गति या सटीकता की मांग करता है या नहीं:
- उच्च गति अनुप्रयोग प्राथमिकताएँ (250 एसपीएम से ऊपर):पहले भोजन प्रतिरोध को कम करें; सुनिश्चित करें कि लिफ्टर क्लीयरेंस मार्जिन स्ट्रिप डायनेमिक दोलन से अधिक है; सबसे कम ड्रैग गुणांक के साथ नॉच प्रकार का चयन करें; विशिष्ट सामग्री के लिए पहनने के प्रतिरोध को प्राथमिकता दें; जड़त्वीय पोषण बलों के लिए कोणीय राहत को अनुकूलित करें
- कम -गति परिशुद्धता अनुप्रयोग प्राथमिकताएँ (150 एसपीएम से नीचे):पहले पंजीकरण सटीकता को अधिकतम करें; पायदान प्रकार का चयन करें जो लगातार पायलट जुड़ाव के लिए पट्टी की कठोरता को बरकरार रखता है; सभी स्टेशनों पर संचयी स्थितिगत त्रुटि को न्यूनतम करना; डाई लाइफ की तुलना में नॉच ज्योमेट्री की आयामी स्थिरता को प्राथमिकता दें; सुनिश्चित करें कि नॉच प्लेसमेंट सभी सेंसिंग और पंजीकरण सुविधाओं के साथ समन्वयित हो
सामान्य सूत्र पूर्वानुमेयता है। चाहे तेज़ दौड़ना हो या धीमी गति से, नॉच को एक मिलियन स्ट्रोक पर उसी तरह व्यवहार करना चाहिए जैसा उसने एक स्ट्रोक पर किया था। यह पूर्वानुमेयता इस बात पर निर्भर करती है कि समय के साथ नॉच ज्योमेट्री का क्षरण कैसे होता है, जो चर्चा को पहनने के व्यवहार और डाई लाइफ प्रबंधन में लाता है।
नॉच प्रकार के अनुसार पहनने के पैटर्न और जीवन पर प्रभाव डालें
एक नॉच जो पहले दिन पूरी तरह से फीड करता है वह तीसरे दिन पूरी तरह से फीड नहीं करेगा। प्रत्येक उत्पादन स्ट्रोक पंच और डाई सतहों को संपीड़ित प्रभाव, स्ट्रिप सामग्री के साथ घर्षण संपर्क, और सूक्ष्म -स्केल थकान साइक्लिंग के अधीन करता है। हजारों या लाखों हिट से अधिक, ये बल सूक्ष्म लेकिन संचयी तरीकों से काटने की ज्यामिति को नया आकार देते हैं। टूलींग इंजीनियरों के लिए महत्वपूर्ण अंतर्दृष्टि यह है कि सकारात्मक और नकारात्मक पायदान एक ही तरह से नहीं पहनते हैं। उनके क्षरण पैटर्न स्थान, प्रगति दर और अवलोकन योग्य लक्षणों में भिन्न होते हैं, जिसका अर्थ है कि उनकी रखरखाव रणनीतियाँ भी भिन्न होनी चाहिए।
इन अंतरों को नजरअंदाज करने से प्रतिक्रियाशील समस्या निवारण होता है: पट्टी गलत तरीके से पंजीकृत होने लगती है, कोई पासे को खींच लेता है, और तभी टीम को घिसे-पिटे नॉच ज्योमेट्री का पता चलता है जो हफ्तों से खराब हो रही है। प्रत्येक प्रकार के लिए विशिष्ट पहनने के हस्ताक्षर को समझना उस प्रतिक्रियाशील चक्र को पूर्वानुमानित चक्र में बदल देता है।
सकारात्मक नॉच टूलींग में प्रगति पहनें
सकारात्मक नॉच टैब बनाने वाले पंच किनारे तीन कतरनी पक्षों के साथ घिसाव का अनुभव करते हैं जो टैब को स्ट्रिप बॉडी से मुक्त करते हैं। ये किनारे कामकाजी सतह हैं जो टैब की स्पष्ट ज्यामिति को बनाए रखते हैं, और वे एक पूर्वानुमानित अनुक्रम के माध्यम से उत्तरोत्तर ख़राब होते हैं।
जीवन की शुरुआत में, काटने वाले किनारे तेज होते हैं और न्यूनतम गड़गड़ाहट के साथ साफ टैब पृथक्करण पैदा करते हैं। टैब की परिधि अच्छी तरह से परिभाषित है, और इसकी कोणीय राहत ज्यामिति बरकरार है। जैसे-जैसे उत्पादन जारी रहता है, चिपकने वाले और अपघर्षक घिसाव तंत्र पंच किनारों को धीरे-धीरे घेरते हैं। पंच और डाई वियर पैटर्न को समझने से पता चलता है कि बार-बार तनाव चक्र सूक्ष्म दरारें पैदा करते हैं जो अंततः थकान वियर के माध्यम से बड़े दोषों में फैल जाते हैं, एक तंत्र विशेष रूप से टैब परिधि पर पतले वर्गों के लिए प्रासंगिक है।
आप एक विशिष्ट लक्षण श्रृंखला के माध्यम से गिरावट को देखेंगे:
- टैब किनारों का दायरा विकसित हो जाता है जहां पहले नुकीले कोने मौजूद होते थे, जिससे टैब प्रोफ़ाइल की परिभाषा कम हो जाती है
- टैब के कतरे हुए किनारों पर गड़गड़ाहट बनने लगती है, जिससे उभरी हुई सामग्री बन जाती है जो स्ट्रिप उन्नति के दौरान लिफ्टर सतहों पर चिपक जाती है
- टैब की कोणीय राहत अग्रणी किनारे के गोल होने पर प्रभावी रूप से चपटी हो जाती है, लिफ्टर्स के साथ संपर्क क्षेत्र बढ़ जाता है और ड्रैग बढ़ जाता है
- फीडिंग प्रतिरोध धीरे-धीरे बढ़ता है, जिसे डाउनस्ट्रीम पायलट स्टेशनों पर स्ट्रिप मिसरजिस्ट्रेशन में वृद्धि के रूप में मापा जा सकता है
- प्रगतिशील पिच त्रुटि संचय के अनुरूप हिस्से आयामी बहाव दिखाना शुरू कर देते हैं
यहाँ मुख्य शब्द धीरे-धीरे है। सकारात्मक नॉच पहनने से अचानक विफलता नहीं होती है। यह खिला प्रतिरोध में धीमी, रैखिक वृद्धि का परिचय देता है जो अक्सर पंजीकरण सहनशीलता पार होने तक किसी का ध्यान नहीं जाता है। समय के साथ स्ट्रिप पंजीकरण डेटा की निगरानी करने वाले इंजीनियर गिरावट की विफलता सीमा तक पहुंचने से पहले ऊपर की ओर प्रवृत्ति और शेड्यूल रखरखाव की पहचान कर सकते हैं।
चूँकि प्रारंभिक गठन प्रक्रिया के दौरान टैबों को उनके कटे हुए किनारों पर सख्त किया गया है, उन कटी हुई सतहों पर विरूपण सख्त होने से शुरू में अपघर्षक घिसाव के प्रति कुछ प्रतिरोध प्रदान होता है। हालाँकि, एक बार जब कठोर परत घिस जाती है, तो अंतर्निहित नरम सामग्री अधिक तेजी से नष्ट हो जाती है, कभी-कभी एक विभक्ति बिंदु बन जाता है जहां प्रारंभिक स्थिर अवधि के बाद घिसाव तेज हो जाता है।
नेगेटिव नॉच टूलिंग में वियर प्रोग्रेस
काटने की परिधि पर नकारात्मक पायदान वाले घूंसे घिस जाते हैं, आयताकार या समलम्बाकार किनारा जो पट्टी से सामग्री को काटता है। जैसे-जैसे यह परिधि गोल होती है, कार्यात्मक परिणाम सकारात्मक नॉच घिसाव से भिन्न होता है: हटाया गया क्षेत्र प्रभावी रूप से सिकुड़ जाता है।
यही कारण है कि यह मायने रखता है। जब पंच किनारा गोल हो जाता है, तो यह अब एक साफ़, पूर्ण-चौड़ाई वाले शून्य को नहीं काटता है। पायदान अपने मूल डिज़ाइन ज्यामिति की तुलना में थोड़ा संकीर्ण और उथला हो जाता है। किनारे की गोलाई में खोए गए मिलीमीटर के प्रत्येक हजारवें हिस्से से पट्टी के किनारे और लिफ्टर बॉडी के बीच निकासी मार्जिन कम हो जाता है। हजारों स्ट्रोक्स में, गैप तब तक कम होता जाता है जब तक कि पट्टी फिर से लिफ्टर से संपर्क करना शुरू नहीं कर देती, जिससे वही हैंग अप समस्याएं उत्पन्न हो जाती हैं जिन्हें रोकने के लिए नॉच को डिज़ाइन किया गया था।
इसके साथ ही, गड़गड़ाहट का निर्माण समस्या को और बढ़ा देता है। जैसे-जैसे पंच सुस्त होता जाता है, पट्टी के कटे हुए किनारों पर गड़गड़ाहट लंबी होती जाती है।मेट प्रिसिजन टेक्नोलॉजीज अनुशंसा करती हैजब किनारों को 0.01 इंच (0.25 मिमी) त्रिज्या तक घिसा जाता है, तो औजारों को तेज करना, ध्यान दें कि पंच के बहुत सुस्त होने की प्रतीक्षा करने की तुलना में बार-बार टचअप बेहतर काम करता है। नकारात्मक नॉच टूलींग के लिए, यह सिद्धांत विशेष रूप से महत्वपूर्ण है क्योंकि गड़गड़ाहट केवल गुणवत्ता का मुद्दा नहीं है। जैसे-जैसे पट्टी आगे बढ़ती है, वे गाइड रेल, डाई सतहों और लिफ्टर क्राउन को पकड़कर भोजन में सीधे हस्तक्षेप करते हैं। पर शोधनॉचिंग ऑपरेशन में पार्श्व गड़गड़ाहट का गठनयह पुष्टि करता है कि जब पंच/डाई क्लीयरेंस संबंध अपने मूल डिजाइन मूल्यों से हट जाते हैं तो गड़गड़ाहट की गंभीरता बढ़ जाती है, ठीक वैसा ही होता है जब किनारे घिस जाते हैं और प्रभावी क्लीयरेंस कड़ा हो जाता है।
नकारात्मक पायदानों के लिए विफलता मोड सकारात्मक पायदानों की तुलना में अधिक अचानक होता है। पर्याप्त क्लीयरेंस मौजूद होने पर फीडिंग प्रतिरोध अपेक्षाकृत स्थिर रहता है, फिर तेजी से बढ़ता है जब कम पायदान ज्यामिति अंततः स्ट्रिप को {{1} से {{2} लिफ्टर संपर्क की अनुमति देती है। इससे क्रमिक प्रवृत्ति निगरानी के माध्यम से नकारात्मक नॉच घिसाव का पता लगाना कठिन हो जाता है और अचानक उत्पादन में रुकावट के रूप में प्रस्तुत होने की अधिक संभावना होती है।
नॉच प्रकार के अनुसार रखरखाव रणनीतियाँ
रिग्राइंडिंग प्रोटोकॉल अलग-अलग होते हैं क्योंकि पहनने के स्थान और कार्यात्मक उद्देश्य अलग-अलग होते हैं।
सकारात्मक नॉच टूलिंग के लिए, रीग्राइंडिंग तेज टैब पृथक्करण किनारों को बहाल करने पर केंद्रित है। लक्ष्य टैब के तीन मुक्त किनारों पर स्पष्ट कतरनी रेखाओं को फिर से स्थापित करना है ताकि टैब ज्यामिति अपनी डिज़ाइन की गई प्रोफ़ाइल पर वापस आ जाए। इसमें आम तौर पर घिसी हुई परत को हटाने और अत्याधुनिक ज्यामिति को बहाल करने के लिए पंच फेस की सतह को पीसना शामिल होता है। यदि आपकी टूलींग मूल रूप से जटिल टैब प्रोफाइल के लिए ईडीएम वायर मशीनिंग का उपयोग करके समाप्त की गई थी, तो केवल पंच चेहरे को समतल करने के बजाय रीग्राइंडिंग को उन आकृतियों को संरक्षित करना चाहिए।
नकारात्मक नॉच टूलींग के लिए, रीग्राइंडिंग पूर्ण क्लीयरेंस ज्यामिति को पुनर्स्थापित करता है। इसका उद्देश्य पंच परिधि को उसके मूल आयामों पर लौटाना है ताकि पट्टी में काटा गया शून्य उसकी डिज़ाइन की गई चौड़ाई और गहराई से मेल खाए। क्योंकि घिसाव का कार्यात्मक परिणाम निकासी में कमी है, यहां तक कि थोड़ी मात्रा में पुनः पीसने से भी सार्थक प्रदर्शन बहाल हो जाता है। डाई ओपनिंग को डिबुर्ज करना भी उतना ही महत्वपूर्ण है क्योंकि स्लग मार्ग और इजेक्शन डाई कैविटी के अंदर घिसाव के निर्माण के साथ खराब हो सकते हैं।
दोनों ही मामलों में, कुल रिग्रिंड बजट सीमित है। प्रत्येक शार्पनिंग पंच चेहरे से सामग्री को हटा देती है, इसे धीरे-धीरे छोटा करती है। जब संचयी रीग्राइंडिंग पंच की लंबाई सहनशीलता के करीब पहुंचती है, तो निरंतर तेज करने के बजाय प्रतिस्थापन आवश्यक हो जाता है।
प्रत्येक पायदान प्रकार के लिए अलग-अलग पहनने के पैटर्न को समझने से प्रतिक्रियाशील समस्या निवारण के बजाय पूर्वानुमानित रखरखाव शेड्यूलिंग की अनुमति मिलती है। भोजन प्रतिरोध में वृद्धि के कारण सकारात्मक निशान धीरे-धीरे कम हो जाते हैं। क्लीयरेंस में कमी के कारण नेगेटिव नॉच का क्षरण होता है जो अंततः अचानक स्ट्रिप हैंग को ट्रिगर करता है। तदनुसार निगरानी करें.
पहनने का व्यवहार इस बात की तस्वीर को पूरा करता है कि प्रत्येक पायदान प्रकार अपने पूरे जीवनचक्र में कैसा प्रदर्शन करता है। सामग्री के प्रारंभिक ज्यामिति चयन से लेकर विशिष्ट आयाम, स्ट्रिप लेआउट एकीकरण और अंत में रखरखाव योजना तक, बाईपास नॉच डिजाइन के लिए निर्णय रूपरेखा पूरे डाई कार्यक्रम तक फैली हुई है। इन धागों को एक क्रियाशील कार्यान्वयन अनुक्रम में एक साथ लाने से टूलींग इंजीनियरों को डिज़ाइन इरादे से मान्य उत्पादन तक का एक स्पष्ट मार्ग मिलता है।
कार्यान्वयन वर्कफ़्लो और कस्टम डाई इंजीनियरिंग संसाधन
अब तक चर्चा की गई प्रत्येक अवधारणा, ज्यामिति चयन से लेकर सामग्री व्यवहार से लेकर पहनने के प्रबंधन तक, एक ही बिंदु पर एकत्रित होती है: जिस क्षण आप स्टील के लिए एक पायदान डिजाइन करते हैं। वह प्रतिबद्धता एक वर्कफ़्लो के भीतर होती है, और जो इंजीनियर उस वर्कफ़्लो को व्यवस्थित रूप से निष्पादित करते हैं, वे उन लोगों की तुलना में बेहतर परिणाम देते हैं जो उनके बीच एक संरचित पथ के बिना अवधारणा से कटौती की ओर बढ़ते हैं।
नकारात्मक और सकारात्मक बायपास नॉच शीट मेटल फॉर्मिंग स्टैम्पिंग डाईज़ की वास्तविकता यह है कि कोई भी एक कारक अलगाव में निर्णय को संचालित नहीं करता है। सामग्री का प्रकार पायदान प्राथमिकता को सूचित करता है। पट्टी की चौड़ाई गहराई को बाधित करती है। प्रेस की गति कठोरता और निकासी के बीच प्राथमिकता बदलती है। स्टेशन गणना यह निर्धारित करती है कि आप कितनी संचयी त्रुटि सहन कर सकते हैं। ये कारक परस्पर क्रिया करते हैं, और कार्यान्वयन वर्कफ़्लो में इन सभी को सही क्रम में शामिल किया जाना चाहिए।
टूलींग इंजीनियरों के लिए निर्णय रूपरेखा
जब आप एक नए स्ट्रिप लेआउट के साथ बैठते हैं, तो नॉच प्रकार का निर्णय तार्किक प्रगति का अनुसरण करता है। चरणों को छोड़ना या उन्हें पुन: व्यवस्थित करना प्रयास के दौरान सतह पर अंतराल पैदा करता है, जो अक्सर रहस्यमय खिला समस्याओं के रूप में होता है जो त्वरित समाधान का विरोध करता है। निम्नलिखित अनुक्रम दर्शाता है कि अनुभवी टूल और डाई निर्माता पेशेवर पहले सिद्धांतों से बायपास नॉच डिज़ाइन को कैसे अपनाते हैं:
- सामग्री के प्रकार और मोटाई का आकलन करें.मिश्र धातु परिवार, गेज, उपज शक्ति, बढ़ाव और कार्य सख्त विशेषताओं की पहचान करें। यह निर्धारित करता है कि क्या किसी अन्य कारक पर विचार करने से पहले सामग्री संचालित बाधाएं आपको सकारात्मक या नकारात्मक पायदान की ओर मजबूर करती हैं।
- पट्टी की चौड़ाई और स्टेशनों की संख्या का मूल्यांकन करें।नॉच ज्योमेट्री लागू करने के बाद शेष क्रॉस-अनुभागीय क्षेत्र की गणना करें। निर्धारित करें कि पट्टी को कितने स्टेशनों को पार करना होगा और अंतिम स्टेशन पर संचयी स्थितिगत त्रुटि सहनशीलता का अनुमान लगाना होगा।
- लिफ्टर आवश्यकताओं का निर्धारण करें।लिफ्टर प्रकार (गोल, बार, या स्ट्रिप), लिफ्टर ऊंचाई, और स्ट्रिप किनारे के सापेक्ष लिफ्टर स्थान स्थापित करें। संभावित हस्तक्षेप क्षेत्रों की पहचान करने के लिए मैप लिफ्टर प्रेस चक्र में प्रत्येक बिंदु पर पट्टी की स्थिति के विरुद्ध यात्रा करता है।
- प्राथमिकता कारक के आधार पर नॉच प्रकार का चयन करें।यदि कठोरता संरक्षण सीमित बाधा है (पतली सामग्री, संकीर्ण पट्टी, लंबी डाई, सटीक सहनशीलता), तो सकारात्मक चुनें। यदि निकासी सीमित बाधा है (मोटा स्टॉक, लंबा भारोत्तोलक, उच्च गति संचालन, पर्याप्त कठोरता मार्जिन के साथ चौड़ी पट्टी), तो नकारात्मक चुनें।
- आयाम पायदान ज्यामिति स्टॉक मापदंडों के लिए आनुपातिक।सामग्री की मोटाई, लिफ्टर यात्रा और पट्टी की कठोरता आवश्यकताओं द्वारा स्थापित आनुपातिक संबंधों का उपयोग करके गहराई, चौड़ाई और कोणीय राहत निर्धारित करें। कार्य कठोरता व्यवहार, बढ़ाव सीमा और किनारे की गुणवत्ता अपेक्षाओं के लिए सामग्री विशिष्ट समायोजन लागू करें।
- प्रयास के माध्यम से सत्यापित करें और समायोजित करें।पासे को प्रगतिशील गति से बढ़ाएँ। पायलट स्टेशनों पर स्ट्रिप पंजीकरण की निगरानी करें। पूरी डाई लंबाई में पिच सटीकता मापें। सत्यापित करें कि फीडिंग प्रतिरोध स्थिर रहता है और पूरे लिफ्टर चक्र के दौरान कोई स्ट्रिप {{3}से {{4}लिफ्टर संपर्क नहीं होता है। अवलोकन किए गए प्रदर्शन के आधार पर राहत कोण, पायदान की गहराई, या किनारे के उपचार को परिष्कृत करें।
यह क्रम कठोर नहीं है. कुछ परियोजनाएँ ऐसी बाधाएँ प्रस्तुत करती हैं जो कई चरणों को एक ही स्पष्ट निष्कर्ष में ध्वस्त कर देती हैं। बीस स्टेशन डाई में 0.3 मिमी की एल्युमीनियम पट्टी व्यावहारिक रूप से लिफ्टर की ऊंचाई का आकलन करने से पहले सकारात्मक पायदान की मांग करती है। चार स्टेशन ब्लैंकिंग डाई में 3.0 मिमी ऊंचा {{6} ताकत वाला स्टील, पट्टी की चौड़ाई की गणना में प्रवेश करने से पहले नकारात्मक पायदान की ओर इशारा करता है। लेकिन इन चरम सीमाओं के बीच आने वाले कई अनुप्रयोगों के लिए, प्रत्येक चरण के माध्यम से काम करना एक कारक के लिए अनुकूलन करने की सामान्य गलती को रोकता है जबकि दूसरे को अनदेखा करता है जो अंततः प्रदर्शन को नियंत्रित करता है।
दस्तावेज़ीकरण यहां भी मायने रखता है। डाई निर्माता जो प्रत्येक ज्यामिति निर्णय के पीछे के तर्क को रिकॉर्ड करता है, न कि केवल अंतिम आयामों को, एक संदर्भ बनाता है जो समान सामग्रियों और लेआउट में भविष्य के कार्यक्रमों को गति देता है। जब छह महीने बाद एक समान आवेदन दुकान के माध्यम से आता है, तो दस्तावेजी तर्क प्रत्येक पैरामीटर को पहले सिद्धांतों से पुनः प्राप्त करने की आवश्यकता को समाप्त कर देता है।
डिज़ाइन इंटेंट को कस्टम डाई सॉल्यूशंस से जोड़ना
बाईपास नॉच डिज़ाइन निर्वात में मौजूद नहीं होता है। यह एक जटिल डाई संरचना के भीतर एक तत्व है जिसमें पंच, लिफ्टर, पायलट, गाइड रेल, कैरियर वेब और समग्र स्ट्रिप प्रबंधन सिस्टम शामिल हैं। पायदान ज्यामिति को इनमें से प्रत्येक घटक के साथ एकीकृत होना चाहिए। एक पूर्ण रूप से आयामी पायदान जो पायलट प्लेसमेंट के साथ संघर्ष करता है, लिफ्टर रेल ज्यामिति में हस्तक्षेप करता है, या डाई शू में स्लग इजेक्शन की समस्या पैदा करता है, शून्य मान प्रदान करता है, भले ही इसका अनुपात इंजीनियरिंग गणनाओं से कितना मेल खाता हो।
यह एकीकरण चुनौती वह जगह है जहां कई टूलींग कार्यक्रम रुक जाते हैं। व्यक्तिगत डिज़ाइन पैरामीटर अलगाव में समझ में आते हैं, लेकिन उन्हें एक कामकाजी डाई असेंबली में संयोजित करने के लिए घटकों के बीच स्थानिक और समय संबंधों को प्रबंधित करने के अनुभव की आवश्यकता होती है। लिफ्टर यात्रा को नॉच क्लीयरेंस के साथ समन्वयित करना चाहिए। पायलट प्रवेश का समय नॉच नियंत्रित फीडिंग के बाद स्ट्रिप स्थिति के अनुरूप होना चाहिए। पायदान काटने के संचालन से गड़गड़ाहट दिशा को डाउनस्ट्रीम बनाने वाले स्टेशनों में हस्तक्षेप नहीं करना चाहिए। नकारात्मक पायदानों से स्लग इजेक्शन पथ को बिना किसी रुकावट के समानताएं और डाई शू ओपनिंग साफ करनी चाहिए।
अनुभवी डाई इंजीनियरिंग टीमों के साथ काम करने से यह सुनिश्चित होता है कि इन एकीकरण विवरणों पर वह ध्यान दिया जाए जिसकी वे मांग करते हैं।YICHEN के कस्टम स्टैम्पिंग डाई समाधानडिज़ाइन के इस वर्ग को ठीक से संबोधित करें {{0}भारी चुनौती, जहां बाईपास नॉच अनुकूलन को संपूर्ण डाई असेंबली में डाई संरचना, लिफ्टर एकीकरण, क्लीयरेंस प्रबंधन और सामग्री प्रवाह नियंत्रण के साथ समन्वयित करना होगा। ऐसे टूलिंग इंजीनियरों के लिए, जिन्होंने डिज़ाइन सिद्धांत के माध्यम से काम किया है और ज्यामिति निर्णयों को उत्पादन टूलींग में अनुवाद करने के लिए तैयार हैं, एक ऐसी टीम के साथ साझेदारी करना जो पूर्ण एकीकरण दायरे को संभालती है, ट्रायआउट बजट के माध्यम से होने वाले पुनरावृत्त पुनर्कार्य को रोकती है।
वर्कफ़्लो एक लूप बंद कर देता है। स्ट्रिप लेआउट नॉच प्रकार चयन को प्रेरित करता है। नॉच ज्योमेट्री आयाम को संचालित करती है। आयाम सत्यापन को संचालित करता है। सत्यापन या तो डिज़ाइन की पुष्टि करता है या सुधारों को वापस ज्यामिति में फ़ीड करता है। और पूरे उत्पादन के दौरान, घिसाव की निगरानी यह सुनिश्चित करती है कि मान्य ज्यामिति उसके प्रदर्शन आवरण के भीतर बनी रहे जब तक कि अगला निर्धारित रखरखाव कार्यक्रम इसे विनिर्देशन में पुनर्स्थापित न कर दे।
प्रत्येक स्टैम्पिंग पासा अपनी पट्टी के माध्यम से एक कहानी कहता है। बिंदु, चाहे सकारात्मक हों या नकारात्मक, उस कहानी के अध्याय हैं। वे परिभाषित करते हैं कि सामग्री कैसे चलती है, कहाँ रुकती है और कैसे पंजीकृत होती है। उन्हें सही करने का मतलब है कि पट्टी पहली हिट से आखिरी हिट तक सुचारू रूप से फ़ीड करती है। उन्हें गलत समझने का मतलब है कि पट्टी हर स्टेशन पर लड़ाई लड़ती है। उन परिणामों के बीच का अंतर भाग्य नहीं है। यह इंजीनियरिंग है, जिसे डिज़ाइन इरादे से लेकर उत्पादन सत्यापन तक व्यवस्थित रूप से लागू किया जाता है।
स्टैम्पिंग डाइज़ में बाईपास नॉच के बारे में अक्सर पूछे जाने वाले प्रश्न
1. प्रोग्रेसिव स्टैम्पिंग डाई में सकारात्मक और नकारात्मक बाईपास नॉच के बीच क्या अंतर है?
एक सकारात्मक बाईपास नॉच स्ट्रिप पर सामग्री को एक टैब के रूप में बनाए रखता है {{0}जैसे प्रक्षेपण जो फीडिंग के दौरान लिफ्टर्स पर सवार होता है, स्ट्रिप की कठोरता को संरक्षित करता है। एक नकारात्मक बाईपास पायदान पट्टी के किनारे से सामग्री को हटा देता है, जिससे एक खालीपन बनता है जो भौतिक संपर्क के बिना भारोत्तोलकों के लिए निकासी प्रदान करता है। उनके बीच का चुनाव इस बात पर निर्भर करता है कि आपका एप्लिकेशन स्ट्रिप कठोरता (सकारात्मक) या लिफ्टर क्लीयरेंस (नकारात्मक) को प्राथमिकता देता है या नहीं। पतली सामग्री और संकीर्ण पट्टियाँ आमतौर पर सकारात्मक नॉच से लाभान्वित होती हैं, जबकि मोटे स्टॉक और उच्च गति संचालन अक्सर नकारात्मक नॉच के साथ बेहतर प्रदर्शन करते हैं।
2. मैं अपने स्ट्रिप लेआउट के लिए सही पायदान की गहराई और चौड़ाई कैसे निर्धारित करूं?
पायदान की गहराई और चौड़ाई मुख्य रूप से सामग्री की मोटाई, लिफ्टर यात्रा की ऊंचाई और पट्टी की चौड़ाई के अनुपात में होती है। नकारात्मक पायदानों के लिए, गहराई भारोत्तोलक की यात्रा और फीडिंग के दौरान किसी भी ऊर्ध्वाधर पट्टी दोलन से अधिक होनी चाहिए। सकारात्मक पायदानों के लिए, टैब की गहराई लिफ्टर संपर्क भार के तहत सामग्री की लोचदार विक्षेपण सीमा के भीतर रहनी चाहिए। चौड़ाई लिफ्टर बॉडी प्लस लेटरल स्ट्रिप वेंडर को समायोजित करती है। आयाम प्राथमिकता क्रम सामग्री की मोटाई से शुरू होता है, फिर उसी क्रम में पट्टी की चौड़ाई, स्टेशन की गिनती, फीडिंग पिच और लिफ्टर की ऊंचाई पर विचार करता है।
3. स्टेनलेस स्टील स्टैम्पिंग के लिए कौन सा बाईपास नॉच प्रकार सबसे अच्छा काम करता है?
ऑस्टेनिटिक स्टेनलेस स्टील में लंबे समय तक उत्पादन के लिए सकारात्मक नॉच को आमतौर पर प्राथमिकता दी जाती है। इसका कारण कटे हुए किनारों पर कड़ी मेहनत करना है। जब नकारात्मक निशानों को स्टेनलेस में छिद्रित किया जाता है, तो उत्पादन के दौरान कटे हुए किनारे उत्तरोत्तर कठोर हो जाते हैं, जिससे डाई जीवन पर भोजन प्रतिरोध बढ़ जाता है। भारी काम वाले क्षेत्रों में स्टेनलेस ग्रेड की ताकत में 50 प्रतिशत तक की वृद्धि देखी जा सकती है। सकारात्मक पायदान पट्टी के किनारे पर इस समस्या से बचते हैं, हालांकि डिजाइनरों को बार-बार लिफ्टर संपर्क भार से होने वाली थकान को रोकने के लिए टैब जंक्शनों पर उदार रेडी जोड़ना चाहिए।
4. बाईपास नॉच पहनने के पैटर्न डाई रखरखाव शेड्यूलिंग को कैसे प्रभावित करते हैं?
सकारात्मक और नकारात्मक निशान अलग-अलग तरह से पहनते हैं और अलग-अलग निगरानी दृष्टिकोण की आवश्यकता होती है। पॉज़िटिव नॉच टूलिंग धीरे-धीरे पंच किनारों के गोल होने पर ख़राब हो जाती है, जिससे टैब में गड़गड़ाहट विकसित हो जाती है जो धीरे-धीरे फीडिंग प्रतिरोध को बढ़ाती है। यह प्रवृत्ति आधारित पूर्वानुमानित रखरखाव की अनुमति देता है। नकारात्मक नॉच टूलींग किनारों के गोल होने पर शून्य आकार को कम करके ख़राब हो जाती है, अंततः क्लीयरेंस अपर्याप्त होने पर अचानक स्ट्रिप हैंग हो जाती है। नेगेटिव नॉच वियर का जल्दी पता लगाना कठिन होता है, जिससे केवल स्थिति की निगरानी की तुलना में अंतराल आधारित शार्पनिंग शेड्यूल अधिक उपयुक्त हो जाता है।
5. क्या मैं एक ही प्रोग्रेसिव पासे में सकारात्मक और नकारात्मक दोनों बाईपास नॉच का उपयोग कर सकता हूं?
हां, अनुभवी डाई इंजीनियर कभी-कभी दोनों प्रकारों को एक ही स्ट्रिप लेआउट में जोड़ते हैं जब अलग-अलग स्टेशन अलग-अलग बाधाएं पेश करते हैं। उदाहरण के लिए, लंबे भारोत्तोलकों वाले स्टेशन निकासी के लिए नकारात्मक पायदान का उपयोग कर सकते हैं, जबकि एक संकीर्ण वाहक खंड में डाउनस्ट्रीम स्टेशन कठोरता को संरक्षित करने के लिए सकारात्मक पायदान का उपयोग करते हैं। मुख्य बात पूरी प्रगति के दौरान लगातार भोजन व्यवहार सुनिश्चित करना है। YICHEN (yichen{3}}group.com/stamping-die/) जैसी कस्टम डाई इंजीनियरिंग टीमों के साथ काम करने से मल्टी{6}नॉच{7}प्रकार के लेआउट को समन्वित करने में मदद मिलती है, जहां लिफ्टर्स, पायलट और नॉच ज्योमेट्री के बीच एकीकरण को एक एकीकृत प्रणाली के रूप में कार्य करना चाहिए।


