


प्रोग्रेसिव डाई मेटल स्टैम्पिंग क्या है?
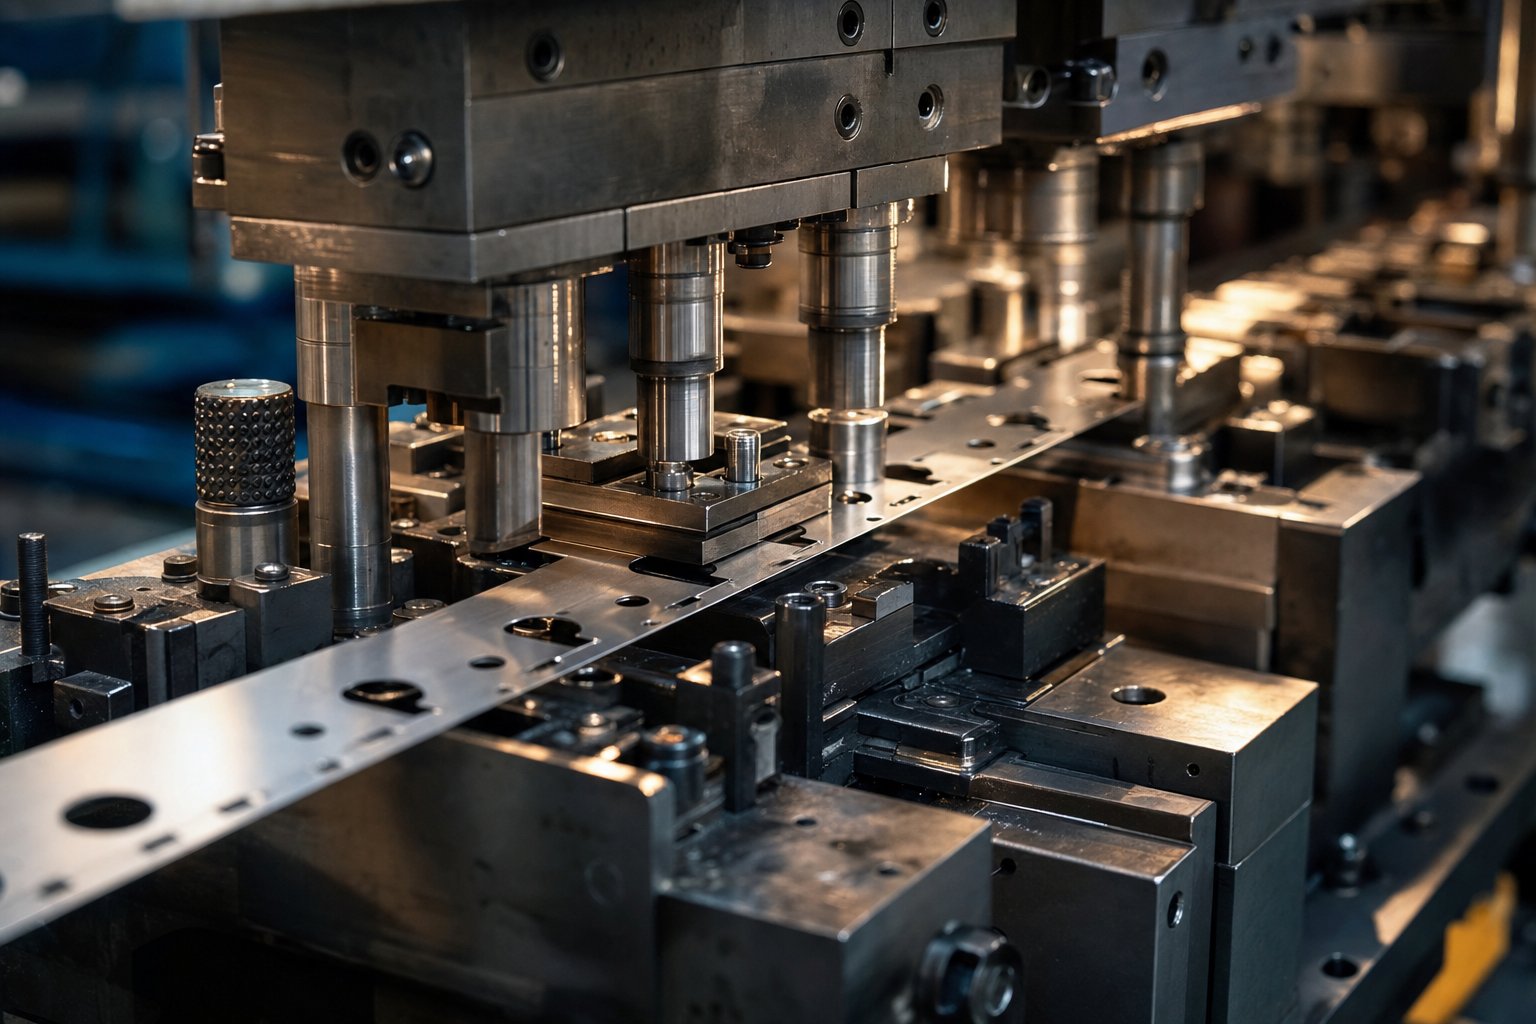
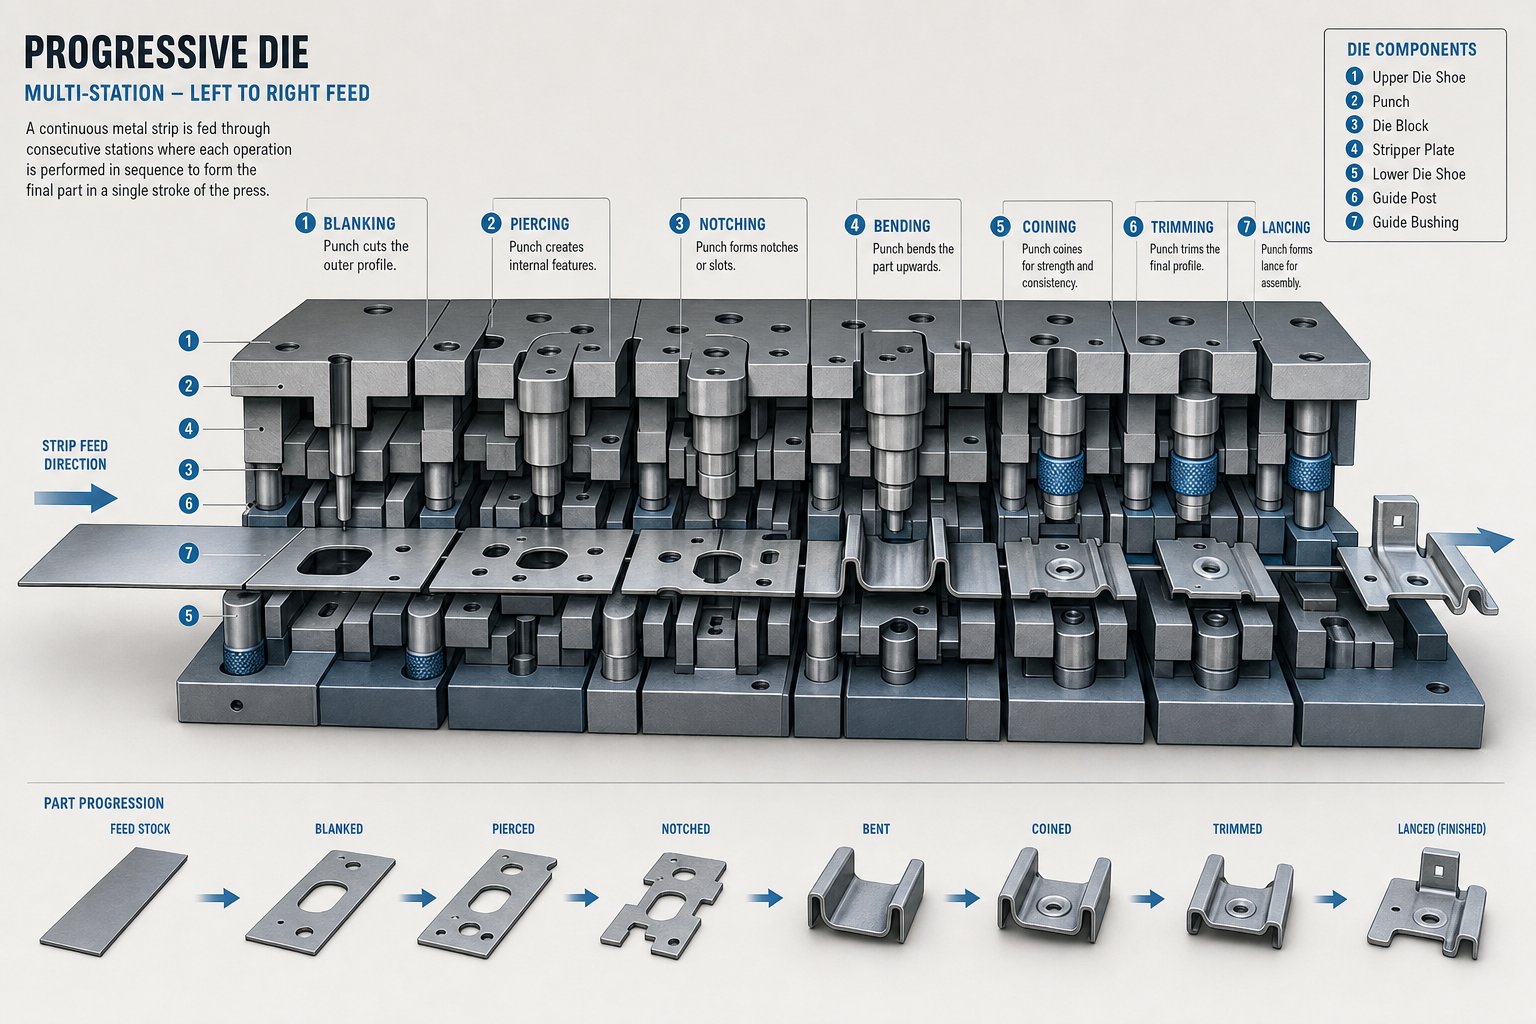
इसलिएप्रगतिशील पासा क्या है, बिल्कुल? क्रम में व्यवस्थित कई स्टेशनों से सुसज्जित एक उपकरण का चित्र बनाएं। एक सतत धातु की पट्टी एक समय में एक पिच लंबाई के उन स्टेशनों के माध्यम से फ़ीड करती है, और प्रत्येक प्रेस स्ट्रोक के साथ, प्रत्येक स्टेशन एक साथ पट्टी के एक अलग खंड पर छेद करने, झुकने, बनाने या काटने - का एक अलग ऑपरेशन करता है। जब तक पट्टी अंतिम स्टेशन से बाहर निकलती है, तब तक एक तैयार हिस्सा बाहर गिर जाता है। यह अपने सरलतम रूप में प्रगतिशील डाई मेटल स्टैम्पिंग है।
प्रोग्रेसिव डाई स्टैम्पिंग एक उच्च मात्रा वाली धातु बनाने की प्रक्रिया है जिसमें धातु की एक सतत पट्टी मल्टी स्टेशन डाई के माध्यम से आगे बढ़ती है, जिसमें प्रत्येक स्टेशन एक अनुक्रमिक ऑपरेशन करता है, प्रेस के प्रत्येक स्ट्रोक के साथ एक पूरा भाग तैयार करता है।
प्रगतिशील मुद्रांकन क्यों मौजूद है
कल्पना करें कि आपको छेद, मोड़ और खींचे गए अवकाश के साथ एक जटिल धातु ब्रैकेट की आवश्यकता है। एकल -ऑपरेशन स्टैम्पिंग में, आप भाग को अलग-अलग डाई के माध्यम से चलाएंगे, इसे प्रत्येक चरण के बीच पुन: व्यवस्थित करेंगे, और इसके साथ आने वाले सभी हैंडलिंग समय और संरेखण जोखिम को अवशोषित करेंगे। प्रगतिशील मुद्रांकन उस समस्या को पूरी तरह से समाप्त कर देता है। एक पासा, एक प्रेस, एक सतत फ़ीड - और आप ऐसी गति से जटिल तैयार भागों का उत्पादन कर रहे हैं जो उच्च गति वाले उपकरण पर 300 स्ट्रोक प्रति मिनट तक पहुंच सकता है। कोई मैन्युअल पुनर्स्थापन नहीं, कोई बहु{{8}सेटअप बाधाएं नहीं, ऑपरेटरों द्वारा शुरू की गई कोई आंशिक - से - आंशिक भिन्नता नहीं।
प्रोग्रेसिव डाई स्टैम्पिंग सेवाओं का उपयोग कौन करता है
तीन अलग-अलग समूह आम तौर पर प्रगतिशील डाई मेटल स्टैम्पिंग सेवाएं प्राप्त करते हैं, और प्रत्येक अलग-अलग प्राथमिकताओं के साथ आता है:
- उत्पादन इंजीनियरप्रक्रिया क्षमता, सहनशीलता और क्या डाई डिज़ाइन बिना गिरावट के लाखों चक्रों को बनाए रख सकता है, इस पर ध्यान केंद्रित करें।
- खरीद दलटूलींग निवेश को प्रति भाग लागत के मुकाबले तौलें, वॉल्यूम सीमा की तलाश करें जहां प्रगतिशील मुद्रांकन विकल्पों से बेहतर प्रदर्शन करता है।
- उत्पाद डिज़ाइनरयह जानने की आवश्यकता है कि एक प्रगतिशील पासे के भीतर कौन सी ज्यामिति संभव हैं और उनके फीचर विकल्प टूलिंग जटिलता को कैसे प्रभावित करते हैं।
आपूर्तिकर्ताओं का मूल्यांकन करते समय प्रत्येक परिप्रेक्ष्य अलग-अलग प्रश्न - और अलग-अलग गलतियाँ - आकार देता है। एक पट्टी वास्तव में उन स्टेशनों के माध्यम से कैसे चलती है, और प्रत्येक पर क्या होता है, इसकी यांत्रिकी से पता चलता है कि पहली बार में वे गलतियाँ क्यों होती हैं।
प्रोग्रेसिव डाई स्टैम्पिंग प्रक्रिया चरण दर चरण कैसे काम करती है
एक सिरे में चपटी धातु की एक कुंडली लगी होती है। तैयार हिस्से दूसरे से बाहर आते हैं। उन दो बिंदुओं के बीच क्या होता है यह निर्धारित करता है कि आपको विश्वसनीय, आयामी रूप से सुसंगत घटक मिलते हैं या नहीं या उत्पादन सिरदर्द मिलता है। यहाँ पूरी यात्रा है, स्टेशन दर स्टेशन।
स्ट्रिप फीडिंग और कॉइल डिकॉयलिंग
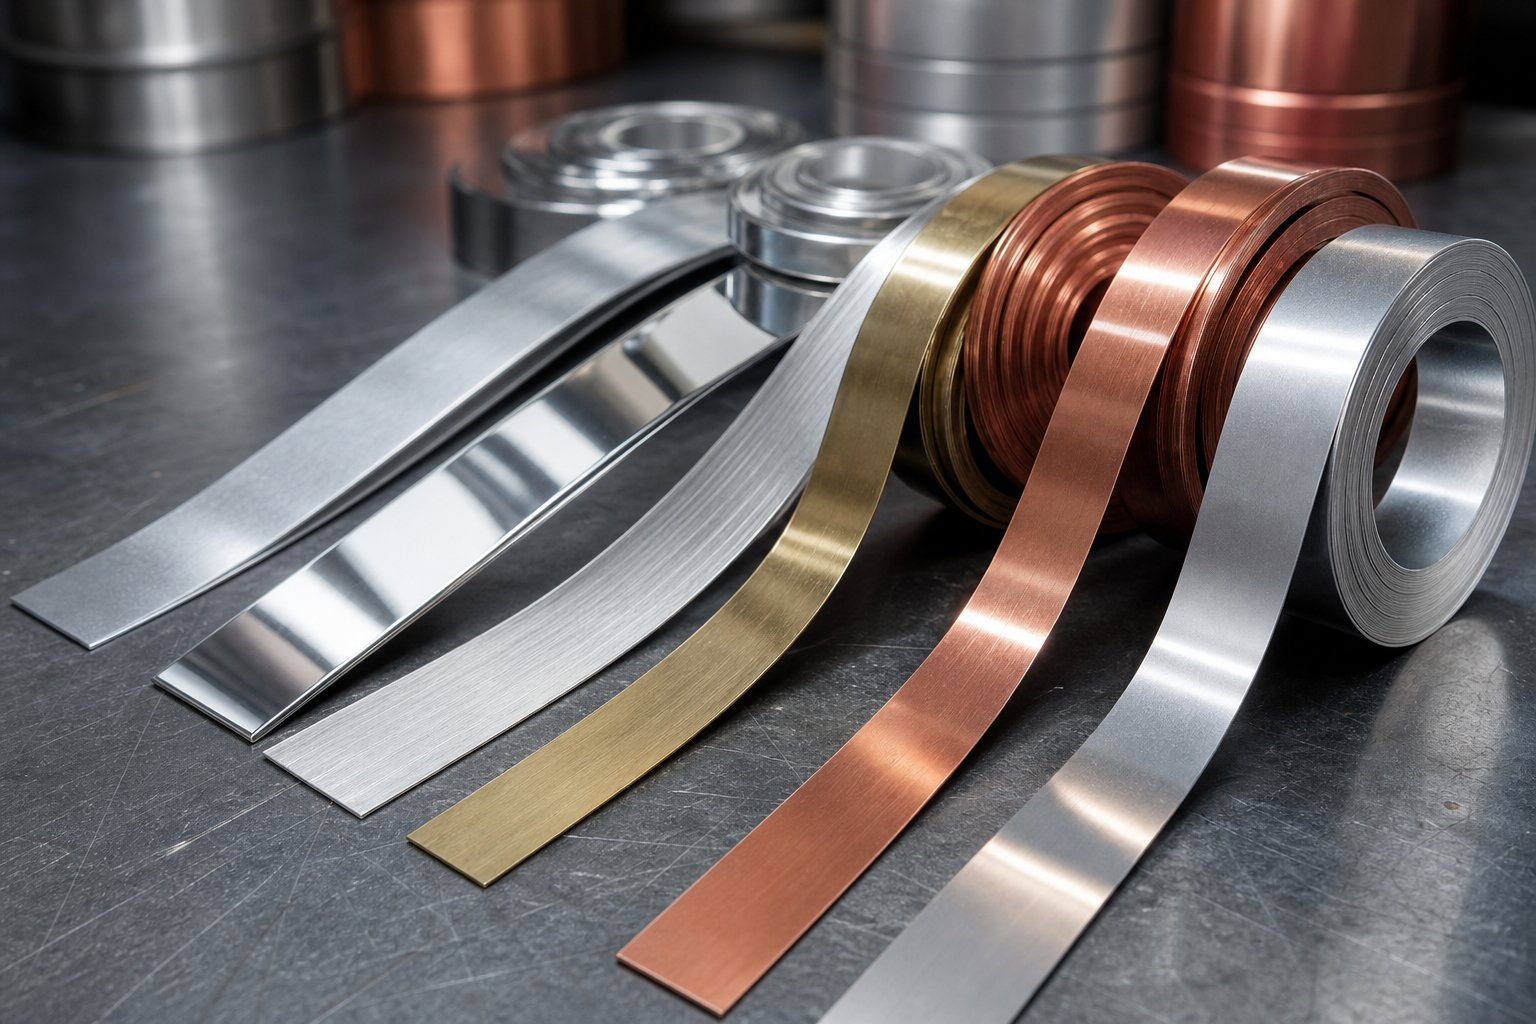
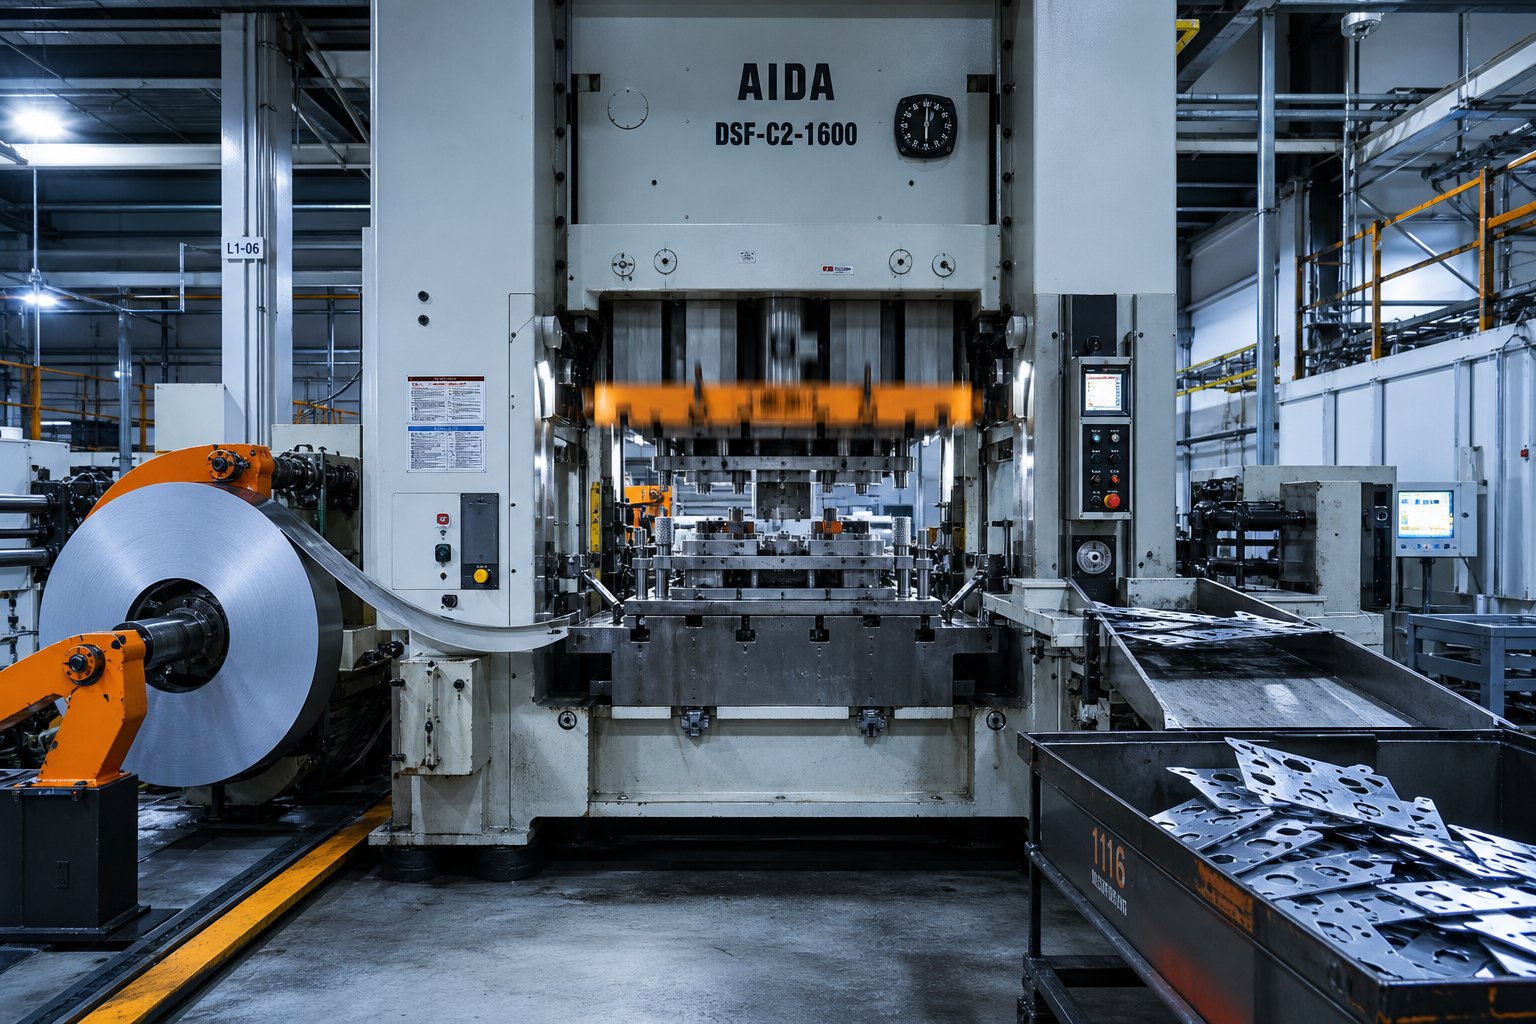
प्रत्येक प्रगतिशील डाई और स्टैम्पिंग चक्र अनकॉइलर से शुरू होता है। शीट धातु - स्टील, एल्यूमीनियम, तांबा, पीतल, या स्टेनलेस - का एक कुंडल एक खराद का धुरा पर लोड किया जाता है जो प्रेस की मांग के अनुसार सामग्री को रिलीज करने के लिए घूमता है। पट्टी सबसे पहले एक स्ट्रेटनर से गुजरती है, जो वाइंडिंग के दौरान शुरू किए गए प्राकृतिक वक्र (जिसे कॉइल सेट कहा जाता है) को हटा देती है। इस चरण के बिना, पट्टी असमान रूप से फ़ीड करेगी और आपके भागों में आयामी बहाव उत्पन्न करेगी।
स्ट्रेटनर से, एक सर्वो फीडर एक सटीक वृद्धि पर स्ट्रिप को डाई में खींचता है जिसे फीड पिच कहा जाता है। यहां फ़ीड सटीकता अधिकांश खरीदारों की समझ से कहीं अधिक मायने रखती है। यहां तक कि प्रति स्ट्रोक 0.05 मिमी का विचलन भी स्टेशनों पर मिश्रित हो जाता है, जिससे गलत संरेखित छेद, असमान मोड़ और स्क्रैप बन जाते हैं। फीडर को प्रेस स्ट्रोक चक्र के साथ पूरी तरह से सिंक्रनाइज़ होना चाहिए, स्ट्रिप को केवल तभी जारी करना चाहिए जब डाई पूरी तरह से खुली हो और इसे हर बार ठीक उसी दूरी पर आगे बढ़ाना चाहिए।
पियर्सिंग से कटऑफ तक स्टेशन की प्रगति
एक बार अंदरप्रगतिशील मुद्रांकन मरो, पट्टी स्टेशनों के अनुक्रम का सामना करती है - प्रत्येक एक विशिष्ट ऑपरेशन करता है। पूरी प्रक्रिया के दौरान भाग एक वाहक पट्टी (जिसे कभी-कभी वेब भी कहा जाता है) से जुड़ा रहता है, जो आगे बढ़ने पर इसे स्थिर और सटीक स्थिति में रखता है। वाहक को सामग्री में ही निर्मित एक कन्वेयर के रूप में सोचें।
प्रोग डाई में एक विशिष्ट स्टेशन अनुक्रम इस तरह दिखता है:
- पायलट छेद- सटीक पंजीकरण बिंदु बनाने के लिए पहले छेद किया गया जो प्रत्येक बाद के स्टेशन के माध्यम से पट्टी का मार्गदर्शन करता है।
- पियर्सिंग- आंतरिक छेद, स्लॉट और कटआउट को पट्टी में छिद्रित किया जाता है।
- लैंसिंग- आंशिक कटौती से सामग्री को पूरी तरह हटाए बिना टैब या लूवर बनाए जाते हैं।
- बनाने{{0} तीन आयामी आकृतियों, पसलियों, या उभरी हुई विशेषताओं को भाग में दबाया जाता है।
- चित्रकला- जहां आवश्यक हो वहां सामग्री को उथले कप या चैनल आकार में खींच लिया जाता है।
- गढ़ने- उच्च दबाव संपीड़न सतहों को परिष्कृत करता है, विवरणों को तेज करता है, या महत्वपूर्ण आयामों को कैलिब्रेट करता है।
- काट दिया- तैयार भाग को वाहक पट्टी से अलग किया जाता है और संग्रह के लिए बाहर निकाला जाता है।
प्रत्येक भाग को इन सभी परिचालनों की आवश्यकता नहीं होती है। एक साधारण ब्रैकेट को केवल छेदने, मोड़ने और कटऑफ़ की आवश्यकता हो सकती है। एक जटिल विद्युत कनेक्टर को दस या अधिक स्टेशनों की आवश्यकता हो सकती है। मुद्दा यह है कि प्रत्येक ऑपरेशन एक निश्चित, इंजीनियर्ड अनुक्रम - में होता है और वह अनुक्रम कभी भी एक हिस्से से दूसरे हिस्से में भिन्न नहीं होता है।
प्रेस यांत्रिकी और स्ट्रोक चक्र
यहाँ वह है जो एक प्रगतिशील स्टैम्पिंग प्रेस को इतना उत्पादक बनाता है: रैम का हर एक स्ट्रोक पट्टी के विभिन्न खंडों पर सभी स्टेशन संचालन एक साथ करता है। जबकि पहला स्टेशन ताजा सामग्री में पायलट छेद करता है, डाउनस्ट्रीम स्टेशन कई स्ट्रोक पहले मरने वाले हिस्सों को मोड़ रहे हैं, बना रहे हैं और काट रहे हैं। कई हिस्से हमेशा एक साथ प्रगति पर होते हैं।
डाई स्टैम्पिंग प्रेस स्ट्रोक्स प्रति मिनट (एसपीएम) में मापी गई एक निश्चित गति पर चक्र करता है। सामग्री की मोटाई, भाग की जटिलता और प्रेस टन भार के आधार पर, छोटे भागों पर उच्च गति धातु मुद्रांकन संचालन 200 से 1,000 एसपीएम से अधिक पर चल सकता है। प्रत्येक स्ट्रोक पट्टी को ठीक एक पिच लंबाई आगे बढ़ाता है। वह लय - अग्रिम, स्टाम्प, अग्रिम, स्टाम्प - प्रत्येक चक्र के साथ एक पूर्ण भाग का निर्माण करता है।
हालाँकि, केवल गति थ्रूपुट को परिभाषित नहीं करती है। शून्य डाउनटाइम के साथ 400 एसपीएम पर चलने वाला एक अच्छी तरह से डिज़ाइन किया गया डाई 600 एसपीएम पर चलने वाले खराब डिज़ाइन वाले डाई से बेहतर होगा जो हर घंटे जाम हो जाता है। फ़ीड स्थिरता, डाई संरेखण, स्नेहन और स्क्रैप इजेक्शन सभी निर्धारित करते हैं कि सैद्धांतिक गति वास्तविक आउटपुट में तब्दील होती है या नहीं।
यह यांत्रिक तर्क - निश्चित स्टेशन, नियंत्रित फ़ीड, एक साथ संचालन - बताता है कि क्यों प्रगतिशील मुद्रांकन वॉल्यूम पर दोहराए जाने योग्य भागों को वितरित करता है। लेकिन असली इंजीनियरिंग चुनौती प्रेस चलाना नहीं है। यह स्वयं ही डिज़ाइन तैयार कर रहा है: यह चुनना कि कितने स्टेशनों की आवश्यकता है, वे किस क्रम का पालन करते हैं, और स्ट्रिप लेआउट प्रत्येक ऑपरेशन के माध्यम से भौतिक तनाव को कैसे प्रबंधित करता है।
टूलींग डिज़ाइन और डाई इंजीनियरिंग बुनियादी बातें
प्रेस को साइकिल चलाना आसान हिस्सा है। प्रगतिशील डाई टूलींग में वास्तविक बौद्धिक निवेश स्ट्रिप लेआउट योजना, स्टेशन अनुक्रमण, और डाई के लिए सामग्री चयन के दौरान पहले स्ट्रोक - से महीनों पहले होता है। ये इंजीनियरिंग निर्णय संपूर्ण उत्पादन अवधि के लिए आंशिक गुणवत्ता, उपकरण जीवन और प्रति टुकड़ा अर्थशास्त्र को ध्यान में रखते हैं।
स्ट्रिप लेआउट और स्टेशन अनुक्रमण तर्क
एक इंजीनियर यह कैसे तय करता है कि किसी हिस्से को छह स्टेशनों की जरूरत है या चौदह? इसकी शुरुआत भाग ज्यामिति से होती है। प्रत्येक छेद, मोड़, रूप और कटऑफ के लिए कम से कम एक समर्पित स्टेशन की आवश्यकता होती है, लेकिन अनुक्रम को भौतिक व्यवहार का सम्मान करना होगा। आप विकृति के जोखिम के बिना गहरे ड्रा के बाद सतह पर सिक्के नहीं बना सकते। आप किसी ऐसे मोड़ के पास छेद नहीं कर सकते जो अभी तक नहीं बना है, बिना स्ट्रेस फ्रैक्चर के।
प्रगतिशील स्टैम्पिंग डाई डिज़ाइन एक सुविचारित अनुक्रमण तर्क पर निर्भर करता है: कम से कम सामग्री तनाव पैदा करने वाले ऑपरेशन पहले होते हैं, जबकि सिक्का बनाने या गहराई से बनाने जैसे उच्च बल संचालन बाद में आते हैं, जब आसपास की विशेषताएं पहले से ही लॉक हो जाती हैं। निष्क्रिय स्टेशन - स्थान जहां कोई काम नहीं होता है - को आक्रामक संचालन के बीच पट्टी को स्थिर करने की अनुमति देने के लिए रणनीतिक रूप से रखा जाता है, और यदि आवश्यक हो तो भविष्य के इंजीनियरिंग परिवर्तनों के लिए जगह प्रदान की जाती है।
पायलट होल प्लेसमेंट एक अन्य महत्वपूर्ण कारक है। ये छोटे, सटीक रूप से छेदे गए छेद हर स्टेशन पर पट्टी को पंजीकृत करते हैं, और गठन सुविधाओं के सापेक्ष उनकी स्थिति यह निर्धारित करती है कि डाउनस्ट्रीम संचालन कितनी सटीकता से उतरता है। में प्रकाशित शोधइंटरनेशनल जर्नल ऑफ़ प्रोडक्शन रिसर्चस्ट्रिप लेआउट के मूल्यांकन के लिए चार प्रमुख कारकों की पहचान करता है: स्टेशन संख्या दक्षता, पल संतुलन, स्ट्रिप स्थिरता, और फ़ीड ऊंचाई - प्रत्येक को समूह सर्वसम्मति पर भरोसा करने के बजाय प्रतिस्पर्धी लेआउट विकल्पों का उद्देश्यपूर्ण मूल्यांकन करने के लिए स्कोर और भारित किया जाता है।
प्रगतिशील डाइज़ में विनिर्माण क्षमता के लिए डिज़ाइन
पार्ट डिज़ाइनरों का अपने ज्यामिति विकल्पों के माध्यम से प्रगतिशील डाई टूलींग जटिलता - और लागत - पर भारी प्रभाव पड़ता है। प्रगतिशील मुद्रांकन के लिए अनुकूलित एक घटक 10-स्टेशन डाई में चल सकता है। खराब समझी जाने वाली सुविधाओं वाला वही हिस्सा 16 स्टेशनों की मांग कर सकता है, जिससे टूलींग खर्च दोगुना हो जाएगा और पूरी पट्टी पर सहनशीलता संचय में वृद्धि होगी।
प्रगतिशील स्टैम्पिंग डाईज़ के लिए प्रमुख डीएफएम सिद्धांतों में शामिल हैं:
- न्यूनतम मोड़ त्रिज्या:मोड़ रेखा पर दरार को रोकने के लिए अंदर मोड़ त्रिज्या को 1.0x सामग्री मोटाई पर या उससे ऊपर रखें। बेहतर उपकरण जीवन के लिए, 1.2x से 1.5x मोटाई को प्राथमिकता दी जाती है।
- छेद व्यास सीमा:उच्च गति साइकिलिंग के तहत पंच टूटने से बचने के लिए छेद का व्यास 1.0x सामग्री मोटाई पर या उससे ऊपर बनाए रखें।
- फ़ीचर रिक्ति:डाई स्टील को समय के साथ ढहने से बचाने के लिए छिद्रित सुविधाओं को किनारों और आसन्न सुविधाओं से कम से कम 2.0x सामग्री की मोटाई रखें।
- समान दीवार की मोटाई:कठोर मोटाई के बदलावों से बचें जो असमान सामग्री प्रवाह बनाते हैं और स्प्रिंगबैक अप्रत्याशितता को बढ़ाते हैं।
- अनाज दिशा जागरूकता:फ्रैक्चर के जोखिम को कम करने के लिए जब भी संभव हो ओरिएंट रोलिंग दिशा के लंबवत झुकता है।
- उथली गहराई:भाग की चौड़ाई के सापेक्ष ड्रॉ की गहराई को कम करें - अत्यधिक गहराई के लिए प्रगतिशील स्ट्रिप आधारित संचालन के बजाय ट्रांसफर डाई प्रक्रियाओं की आवश्यकता होती है।
अनुभवी प्रगतिशील उपकरण और डाई इंजीनियर पार्ट प्रिंट की शीघ्र समीक्षा करते हैं और उन विशेषताओं को चिह्नित करते हैं जो स्टेशन जोड़ते हैं, रखरखाव को जटिल बनाते हैं, या डाई जीवन को कम करते हैं। वह अग्रिम डीएफएम फीडबैक अक्सर किसी भी सोर्सिंग बातचीत की तुलना में अधिक पैसा बचाता है।
टूलींग निर्माण और डाई सामग्री
एक प्रगतिशील मुद्रांकन उपकरण का भौतिक निर्माण यह निर्धारित करता है कि प्रमुख नवीनीकरण की आवश्यकता से पहले यह कितने लाखों भागों का उत्पादन कर सकता है। डाई घटक बार-बार उच्च गति के प्रभाव, घर्षण और सामग्री प्रवाह को सहन करते हैं - इसलिए टूलींग के लिए सामग्री का चयन बहुत मायने रखता है।
अधिकांश प्रगतिशील डाई सेट पंच और डाई इन्सर्ट के लिए डी2 या ए2 टूल स्टील का उपयोग करते हैं। D2 उत्कृष्ट घिसाव प्रतिरोध और बढ़त प्रतिधारण प्रदान करता है, जिससे यह छेदने और ब्लैंकिंग स्टेशनों के लिए एक कारगर उपकरण बन जाता है। A2 ऐसे स्टेशन बनाने के लिए बेहतर कठोरता प्रदान करता है जहां प्रभाव भार अधिक होता है लेकिन अपघर्षक घिसाव कम होता है। अत्यधिक उपकरण जीवन की मांग करने वाले अनुप्रयोगों के लिए - कई मिलियन भागों से अधिक मात्रा में अपघर्षक स्टेनलेस स्टील्स की स्टैम्पिंग - टंगस्टन कार्बाइड आवेषण के साथ प्रगतिशील कार्बाइड स्टैम्पिंग मर जाता है जो गंभीर पहनने वाले बिंदुओं पर पारंपरिक स्टील को प्रतिस्थापित करता है। जैसा कि एक उद्योग दिशानिर्देश नोट करता है, कार्बाइड कंक्रीट की तरह व्यवहार करता है: यह पहनने से पहले विघटित हो जाएगा, जिससे यह उन स्टेशनों के लिए आदर्श बन जाएगा जहां घर्षण उपकरण स्टील को तेजी से खराब कर देगा।
डाई प्लेट और शू सेट आमतौर पर S7 या 4140 पूर्व {{2}कठोर स्टील से बनाए जाते हैं, जो पूर्ण प्रेस टन भार के तहत सभी स्टेशनों पर संरेखण बनाए रखने के लिए आवश्यक संरचनात्मक कठोरता प्रदान करते हैं। गाइड पिन, बुशिंग, और संरेखण घटकों को इतना मजबूत होना चाहिए कि वे केंद्र के बाहर उत्पन्न होने वाले पार्श्व बलों पर काबू पा सकें, जिससे - एक विवरण बनता है जो स्ट्रिप लेआउट मूल्यांकन में सीधे पल {{6}संतुलन कारक से जुड़ा होता है।
अंततः, टूलींग सामग्री संबंधी निर्णय एक ही प्रश्न पर आधारित होते हैं: अपेक्षित उत्पादन मात्रा क्या है? 50,000 - पीस वार्षिक रन हर जगह कार्बाइड डालने को उचित नहीं ठहराता है, जबकि 5 {{6 }} मिलियन-पीस प्रोग्राम बार-बार डी2 पंच प्रतिस्थापन के डाउनटाइम को वहन नहीं कर सकता है। डाई निर्माण को वॉल्यूम अपेक्षाओं से मेल करना वह जगह है जहां इंजीनियरिंग निर्णय और लागत अनुकूलन एक दूसरे को जोड़ते हैं - और जहां सामग्री पर मुहर लगाई जा रही है वह बाधाओं का अपना सेट पेश करती है।
सामग्री का चयन और प्रगतिशील मरने में धातुएँ कैसे व्यवहार करती हैं
डाई निर्माण मायने रखता है - लेकिन उस डाई के माध्यम से चलने वाली सामग्री लगभग हर दूसरे इंजीनियरिंग निर्णय को निर्देशित करती है। स्ट्रिप फ़ीड व्यवहार, स्टेशन अनुक्रमण, स्नेहन रणनीति, पंच क्लीयरेंस और रखरखाव अंतराल सभी इस बात पर निर्भर करते हैं कि आप कौन सी धातु बना रहे हैं। जो खरीदार सामग्री चयन को एक साधारण खरीद चेकबॉक्स के रूप में देखते हैं, वे अक्सर उत्पादन के मध्य में पाते हैं कि उनका चुना हुआ मिश्र धातु उनके बजट की तुलना में मौलिक रूप से भिन्न टूलींग दृष्टिकोण की मांग करता है।
स्टील और स्टेनलेस स्टील मुद्रांकन संबंधी विचार
प्रोग्रेसिव डाइज़ के लिए कार्बन स्टील प्रोग्रेसिव स्टैम्पिंग सबसे आम अनुप्रयोग है। 1008 और 1010 जैसे कम -कार्बन ग्रेड उत्कृष्ट फॉर्मेबिलिटी, स्टेशनों पर पूर्वानुमानित व्यवहार और न्यूनतम उपकरण घिसाव प्रदान करते हैं। वे तंग मोड़, गहरी आकृतियाँ और बिना किसी नाटकीयता के उच्च गति वाली साइकिलिंग स्वीकार करते हैं। स्टील प्रोग्रेसिव स्टैम्पिंग के लिए विशिष्ट मोटाई सीमा 0.4 मिमी और 3.0 मिमी के बीच होती है, जिसमें पतले गेज प्रति मिनट उच्च स्ट्रोक पर चलते हैं और मोटे स्टॉक अधिक प्रेस टन भार की मांग करते हैं।
दूसरी ओर, स्टेनलेस स्टील प्रगतिशील मुद्रांकन, चुनौतियों का एक पूरी तरह से अलग सेट पेश करता है। 304 जैसे ऑस्टेनिटिक ग्रेड स्टेशनों से गुजरते समय आक्रामक रूप से सख्त हो जाते हैं, जिसका अर्थ है कि प्रत्येक क्रमिक ऑपरेशन को उत्तरोत्तर कठिन सामग्री का सामना करना पड़ता है। इंजीनियरों को डाउनस्ट्रीम स्टेशनों पर तेजी से उच्च टन भार की गणना करके और संचयी तनाव को कम करने के लिए अनुक्रमण संचालन द्वारा इसका हिसाब देना चाहिए।
स्प्रिंगबैक भी उतना ही समस्याग्रस्त है। जहां हल्का स्टील मोड़ने के बाद 1 से 2 डिग्री तक पीछे झुक सकता है, वहीं स्टेनलेस नियमित रूप से 3 से 5 डिग्री या इससे अधिक झुकता है। उदाहरण के लिए, टूलींग इंजीनियर मशीनिंग पंच और डाई कोणों को 93 डिग्री तक ओवरबेंडिंग करके क्षतिपूर्ति करते हैं, ताकि भाग लक्ष्य 90-डिग्री ज्यामिति में आराम कर सके। डाई डिज़ाइन में शामिल इस मुआवजे के बिना, प्रत्येक मुड़ी हुई सुविधा सहनशीलता से बाहर हो जाती है।
गैलिंग सबसे विघटनकारी विफलता मोड प्रस्तुत करता है। उच्च घर्षण स्ट्रिप्स स्टेनलेस स्टील की निष्क्रिय ऑक्साइड परत को हटा देती है, जिससे उजागर सामग्री सीधे उपकरण की सतह पर ठंडी हो जाती है। एक बार जब गैलिंग शुरू हो जाती है, तो डाई पॉलिशिंग के लिए उत्पादन बंद हो जाता है। पंच सतहों पर टीआईसीएन जैसी पीवीडी कोटिंग्स और अत्यधिक दबाव वाले स्नेहक वॉल्यूम पर चलने वाले किसी भी स्टेनलेस प्रोग्राम के लिए अनिवार्य प्रति उपाय हैं।
तांबे और पीतल मिश्र धातु का व्यवहार प्रगतिशील रूप से नष्ट हो जाता है
कॉपर प्रोग्रेसिव स्टैम्पिंग विद्युत कनेक्टर और टर्मिनल बाजार पर हावी है, और अच्छे कारण से। C11000 इलेक्ट्रोलाइटिक टफ पिच कॉपर उत्कृष्ट लचीलापन के साथ-साथ लगभग 101% IACS चालकता प्रदान करता है, जो इसे बैरल रूपों, संपर्क टैब और क्रिम्पिंग सुविधाओं के लिए आदर्श बनाता है जिनकी प्रगतिशील स्टैम्पिंग कॉपर टर्मिनलों को आवश्यकता होती है। इन अनुप्रयोगों के लिए स्ट्रिप कॉइल आम तौर पर 0.13 मिमी से 1.5 मिमी तक मोटी होती है, जिसमें निर्दिष्ट तापमान (पूरी तरह से कठोर) प्रत्येक स्टेशन पर गठन व्यवहार को सीधे प्रभावित करता है।
चुनौती? कॉपर गॉल स्टेनलेस के समान टूल स्टील - के विरुद्ध आक्रामक रूप से काम करता है, लेकिन ऑक्साइड परत की विफलता के बजाय तांबे की कोमलता और उच्च सतह आसंजन द्वारा संचालित होता है। निरंतर तांबे के उत्पादन के लिए स्वचालित स्नेहन प्रणालियाँ और पॉलिश की गई डाई सतहें गैर-परक्राम्य हैं।
पीतल की प्रगतिशील मुद्रांकन एक व्यावहारिक विकल्प प्रदान करती है जहां पूर्ण तांबे की चालकता की आवश्यकता नहीं होती है। C26000 कार्ट्रिज पीतल रिटेंशन क्लिप के लिए उच्च शक्ति और बेहतर स्प्रिंग गुण प्रदान करता है, जबकि इसका कम घर्षण गुणांक इसे शुद्ध तांबे की तुलना में टूलींग के लिए काफी अनुकूल बनाता है। फॉस्फोर ब्रॉन्ज़ (C51000) स्प्रिंग बल और मध्यम चालकता दोनों की आवश्यकता वाले अनुप्रयोगों के लिए अंतर को भरता है - कनेक्टर संपर्कों के बारे में सोचें जिन्हें हजारों संभोग चक्रों पर लगातार दबाव बनाए रखना चाहिए।
तांबे की मिश्रधातुओं में कठोरीकरण का कार्य स्टील की तुलना में एक अलग वक्र का अनुसरण करता है। ये सामग्रियां प्रारंभिक गठन के दौरान तेजी से कठोर हो जाती हैं, लेकिन पहले स्थिर हो जाती हैं, जिसका अर्थ है कि मिश्र धातु के सख्त होने से पहले मल्टी{1}स्टेशन प्रगतिशील अनुक्रमों को सबसे भारी विरूपण लोड करना होगा। इंजीनियर अक्सर एनील्ड टेंपरेचर स्ट्रिप को विशेष रूप से निर्दिष्ट करते हैं ताकि प्रारंभिक स्टेशन डाउनस्ट्रीम संचालन पर सामग्री को खंडित किए बिना आक्रामक रूप से बना सकें।
एल्यूमिनियम प्रगतिशील मुद्रांकन चुनौतियां
एल्युमीनियम प्रोग्रेसिव स्टैम्पिंग वजन के प्रति संवेदनशील अनुप्रयोगों - ऑटोमोटिव हीट शील्ड्स, इलेक्ट्रॉनिक्स एनक्लोजर, एयरोस्पेस ब्रैकेट्स - के लिए अपील करता है जहां घनत्व बचत अतिरिक्त इंजीनियरिंग प्रयास को उचित ठहराती है। 5052-एच32 और 6061-टी4 जैसे मिश्र धातु 0.5 मिमी से 3.0 मिमी मोटाई रेंज में उचित फॉर्मेबिलिटी प्रदान करते हैं, लेकिन वे स्टैम्पिंग व्यवहार पेश करते हैं जो खरीदारों को आश्चर्यचकित करते हैं।
गैलिंग फिर से सूची में शीर्ष पर हैं। एल्युमीनियम की नरम ऑक्साइड परत दबाव बनाने पर टूट जाती है, जिससे ताजा सामग्री उजागर हो जाती है जो तुरंत टूल स्टील से जुड़ जाती है। स्टेनलेस के विपरीत, जहां विशेष कोटिंग्स अधिकांश समस्याओं का समाधान करती हैं, एल्युमीनियम गैलिंग के लिए अक्सर तरीकों के संयोजन की आवश्यकता होती है: क्रोमियम {{2}प्लेटेड डाई सतहें, पीटीएफई - आधारित सूखी {{4}फिल्म स्नेहक, और बढ़ी हुई डाई क्लीयरेंस (आमतौर पर सामग्री की मोटाई का 8% से 12% बनाम स्टील के लिए 5% से 8%)।
वे व्यापक मंजूरी इसलिए मौजूद हैं क्योंकि जब पंच करने के लिए {{0} से {{1} डाई गैप बहुत तंग होते हैं तो एल्युमीनियम कतरनी की बजाय साफ-साफ फट जाता है। गड़गड़ाहट नियंत्रण एक संतुलनकारी कार्य बन जाता है - बहुत सख्त और आपको फटने और अत्यधिक पंच घिसाव मिलता है, बहुत ढीला और गड़गड़ाहट की ऊंचाई डाउनस्ट्रीम असेंबली के लिए स्वीकार्य सीमा से अधिक हो जाती है।
स्नेहन आवश्यकताएँ भी अधिक मांग वाली हैं। मानक स्टैम्पिंग तेल जो कार्बन स्टील के लिए पूरी तरह से काम करते हैं, उनमें अक्सर एल्युमीनियम के लिए आवश्यक सीमा परत गुणों की कमी होती है। उचित स्नेहन के बिना, सतह स्कोरिंग और डाई बिल्डअप कुछ सौ स्ट्रोक के भीतर जमा हो जाता है, जिससे अनियोजित रखरखाव रुक जाता है।
| भौतिक परिवार | प्रपत्र | विशिष्ट मोटाई सीमा | सामान्य अनुप्रयोग | मुद्रांकन संबंधी मुख्य बातें |
|---|---|---|---|---|
| कम -कार्बन स्टील (1008/1010) | उत्कृष्ट | 0.4 - 3.0 मिमी | ब्रैकेट, क्लिप, संरचनात्मक सुदृढीकरण, ऑटोमोटिव हार्डवेयर | न्यूनतम स्प्रिंगबैक; कम उपकरण घिसाव; उच्चतम गति क्षमता |
| स्टेनलेस स्टील (304/316एल) | मध्यम | 0.3 - 2.5 मिमी | चिकित्सा घटक, खाद्य उपकरण, संक्षारण प्रतिरोधी आवास | गंभीर स्प्रिंगबैक; कड़ी मेहनत करना; गैलिंग के लिए पीवीडी कोटिंग्स और ईपी स्नेहक की आवश्यकता होती है |
| तांबा (C11000) | उत्कृष्ट | 0.13 - 1.5 मिमी | विद्युत टर्मिनल, बस बार, कनेक्टर | पित्त की प्रवृत्ति; कोमलता डाई बिल्डअप का कारण बनती है; स्वभाव चयन महत्वपूर्ण |
| पीतल (C26000) | बहुत अच्छा | 0.2 - 2.0 मिमी | कनेक्टर स्प्रिंग्स, सजावटी हार्डवेयर, उपकरण घटक | तांबे की तुलना में कम पित्त जोखिम; बेहतर वसंत प्रतिधारण; मध्यम कार्य कठोरता |
| एल्यूमिनियम (5052/6061) | अच्छा | 0.5 - 3.0 मिमी | हीट शील्ड, बाड़े, हल्के ब्रैकेट, हीट सिंक | व्यापक डाई क्लीयरेंस की आवश्यकता; पीटीएफई स्नेहक; यदि निकासी तंग है तो कैंची की बजाय आँसू |
प्रत्येक सामग्री डाई क्लीयरेंस, स्टेशन गिनती, स्नेहन और रखरखाव आवृत्ति पर अपने स्वयं के नियम लागू करती है। पार्ट प्रिंट स्टील बनाम एल्युमीनियम में समान दिख सकता है, लेकिन इसके पीछे प्रगतिशील डाई - और इसे बनाने और बनाए रखने की लागत - नाटकीय रूप से भिन्न हो सकती है। यह अंतर तभी बढ़ता है जब आप तुलना करना शुरू करते हैं कि ये सामग्रियां वैकल्पिक मुद्रांकन विधियों के मुकाबले कैसा प्रदर्शन करती हैं जो उन्हें मौलिक रूप से अलग-अलग तरीकों से संभालती हैं।
प्रोग्रेसिव डाई बनाम ट्रांसफर डाई बनाम कंपाउंड डाई
भौतिक व्यवहार पासे को आकार देता है - लेकिन आपके द्वारा चुने गए पासे का प्रकार संपूर्ण उत्पादन रणनीति को आकार देता है। खरीदार अक्सर यह मानते हैं कि प्रगतिशील डाइज़ सब कुछ संभाल लेते हैं, या कि सभी डाइज़ और स्टैम्पिंग विधियाँ मामूली लागत अंतर के साथ विनिमेय हैं। वास्तव में, प्रगतिशील मर जाता है, स्थानांतरण मर जाता है, और यौगिक मर जाता है, प्रत्येक मौलिक रूप से अलग-अलग विनिर्माण समस्याओं का समाधान करता है। गलत को चुनने से न केवल टूलींग बजट बर्बाद होता है - यह आपको एक ऐसी प्रक्रिया में बंद कर देता है जो प्रोग्राम के जीवन के लिए आपके हिस्से की ज्यामिति से लड़ती है।
| विशेषता | प्रगतिशील मरो | ट्रांसफर डाई | यौगिक मरो |
|---|---|---|---|
| प्रक्रिया यांत्रिकी | भाग सभी स्टेशनों के माध्यम से वाहक पट्टी से जुड़ा रहता है | हिस्से को जल्दी ही पट्टी से अलग कर दिया जाता है, यांत्रिक उंगलियों द्वारा स्टेशनों के बीच ले जाया जाता है | एक ही झटके में कई कटिंग ऑपरेशन किए गए |
| आदर्श भाग जटिलता | मध्यम गठन, मोड़ और छिद्रित विशेषताओं वाले छोटे से मध्यम भाग | बड़े या गहरे -तैयार किए गए हिस्सों में व्यापक गठन या अभिविन्यास परिवर्तन की आवश्यकता होती है | चपटे भागों को केवल ब्लैंकिंग, छेदन या साधारण कतरनी की आवश्यकता होती है |
| वॉल्यूम उपयुक्तता | 50,000+ इकाइयां/वर्ष (इष्टतम 100 से ऊपर,000+) | 25,000+ यूनिट/वर्ष | सरल ज्यामितियों की मध्यम से उच्च मात्राएँ |
| साइकिल की गति | 200–1,000+ स्ट्रोक प्रति मिनट | मध्यम (यांत्रिक स्थानांतरण सीमा गति) | सरल भागों के लिए तेज़; बड़े घटकों के लिए धीमी |
| उपकरणन लागत | उच्च ($30,000–$250,000+) | उच्च (प्रगतिशील के तुलनीय) | कम - सरल निर्माण, कम स्टेशन |
| प्रति-वॉल्यूम पर आंशिक लागत | क्वालीफाइंग ज्यामिति के लिए सबसे कम | कम, लेकिन धीमे चक्र के कारण प्रगतिशील से अधिक | समतल भागों के लिए निम्न; गठित भागों पर लागू नहीं है |
प्रोग्रेसिव डाई बनाम ट्रांसफर डाई स्टैम्पिंग
मुख्य अंतर सरल है: प्रगतिशील मृत्यु में, भाग अंतिम कटऑफ स्टेशन तक कभी भी पट्टी नहीं छोड़ता है। ट्रांसफर डाई स्टैम्पिंग में, भाग को पहले ऑपरेशन में ही पट्टी से अलग कर दिया जाता है, फिर यांत्रिक उंगलियों या ट्रांसफर तंत्र द्वारा स्टेशनों के बीच भौतिक रूप से ले जाया जाता है।
वह क्यों मायने रखता है? क्योंकि वाहक पट्टी की सीमाएँ गहराई खींचती हैं। यदि आपके हिस्से को गहराई से बनाने वाले - कप, गोले या बाड़े की आवश्यकता है, जो कि हिस्से के व्यास - से लगभग 1.5 गुना अधिक है, तो बनाने का काम पूरा होने से पहले पट्टी फट जाएगी या झुक जाएगी। स्थानांतरण मृत्यु उस बाधा को पूरी तरह से समाप्त कर देती है। एक बार जब रिक्त स्थान पट्टी से मुक्त हो जाता है, तो प्रेस उतनी गहराई तक खींच सकता है जितनी सामग्री के बढ़ाव गुण अनुमति देते हैं।
ट्रांसफर डाइज़ बड़े हिस्सों को भी संभालते हैं जिनके लिए स्टेशनों के बीच ओरिएंटेशन परिवर्तन की आवश्यकता होती है, जैसे ऑटोमोटिव बॉडी पैनल या गहरे {{0}तैयार किए गए आवास जिन्हें बहु-अक्ष बनाने के लिए रोटेशन की आवश्यकता होती है। प्रोग्रेसिव डाइज़ एक हिस्से को घुमा नहीं सकता है - यह पूरी तरह से स्ट्रिप पर भौतिक रूप से लॉक होता है।
अदला - बदली? रफ़्तार। स्थानांतरण तंत्र को प्रत्येक रिक्त स्थान को पकड़ने, स्थानांतरित करने और छोड़ने के लिए समय की आवश्यकता होती है। उस यांत्रिक रीसेट का मतलब है कि स्थानांतरण प्रेस आमतौर पर समान आकार के हिस्सों पर प्रगतिशील संचालन की तुलना में प्रति मिनट कम स्ट्रोक पर चलते हैं। छोटे, उच्च मात्रा वाले घटकों - विद्युत टर्मिनलों, स्प्रिंग क्लिप, पतले ब्रैकेट्स - के लिए प्रगतिशील डाइज़ थ्रूपुट पर व्यापक अंतर से जीतते हैं। बड़े संरचनात्मक घटकों या स्ट्रिप कैरियर सीमा से परे गहराई की आवश्यकता वाली किसी भी चीज़ के लिए, ट्रांसफर स्टैम्पिंग एकमात्र व्यवहार्य मार्ग है।
वॉल्यूम क्रॉसओवर पॉइंट भी भिन्न होते हैं। प्रोग्रेसिव डाई मेटल स्टैम्पिंग की लागत आम तौर पर 50,000 से 100,{5}} वार्षिक इकाइयों पर उचित हो जाती है, जबकि ट्रांसफर डाई कार्यक्रम 25,000 इकाइयों तक कम मात्रा में टूलींग निवेश को उचित ठहरा सकते हैं, आंशिक रूप से क्योंकि उत्पादित बड़े हिस्सों में प्रति टुकड़ा मूल्य अधिक होता है।
प्रोग्रेसिव डाई बनाम कंपाउंड डाई
कंपाउंड डाइज़ पूरी तरह से अलग सिद्धांत पर काम करते हैं। कई स्टेशनों पर संचालन को अनुक्रमित करने के बजाय, एक कंपाउंड डाई एक ही प्रेस स्ट्रोक में एक साथ कई कटिंग ऑपरेशन करता है। पट्टी अंदर चली जाती है, एक झटके में जल उठती है और पूरी तरह खाली और छेदा हुआ सपाट हिस्सा बाहर गिर जाता है।
कुशल लगता है - और सही अनुप्रयोग के लिए, यह है। कंपाउंड डाई स्टैम्पिंग सुविधाओं के बीच बेहतर आयामी सटीकता के साथ सपाट भागों का निर्माण करती है क्योंकि सभी कटे हुए किनारे एक ही क्रिया में बनाए जाते हैं, जिससे अलग-अलग संचालन के बीच गलत संरेखण समाप्त हो जाता है। वॉशर, शिम, गास्केट, और फ्लैट इलेक्ट्रिकल लेमिनेशन पाठ्यपुस्तक यौगिक डाई अनुप्रयोग हैं।
सीमा मौलिक है: यौगिक डाई केवल काट सकती है। उनमें गठन क्षमता का अभाव है। कोई झुकना नहीं, कोई रेखांकन नहीं, कोई उभार नहीं। यदि आपके भाग को किसी त्रि{{3}आयामी ज्यामिति - की आवश्यकता है, यहां तक कि एक साधारण 90{6}}डिग्री टैब की भी आवश्यकता है - यौगिक डाई इसे उत्पन्न नहीं कर सकता है। आपको डाउनस्ट्रीम में एक द्वितीयक झुकने वाले ऑपरेशन की आवश्यकता होगी, जिसमें हैंडलिंग, लागत और गुणवत्ता जोखिम शामिल है।
कंपाउंड टूलींग प्रगतिशील टूलींग की तुलना में कम महंगी और तेज़ है, जिससे यह मध्यम मात्रा में फ्लैट भागों के लिए किफायती विकल्प बन जाता है जहां सरल ज्यामिति की सटीक डाई स्टैम्पिंग की आवश्यकता होती है। लेकिन जैसे ही भाग की जटिलता बनने की मांग करती है, यौगिक पासा एक कठिन सीमा - से टकराता है और प्रगतिशील मरना आवश्यक हो जाता है।
जब प्रगतिशील डाई स्टैम्पिंग इष्टतम विकल्प है
प्रत्येक भाग प्रगतिशील पासे का नहीं होता। निर्णय पाँच अन्तर्विभाजक मानदंडों पर निर्भर करता है:
- भाग का आकार:प्रगतिशील डाई छोटे से मध्यम घटकों को पसंद करते हैं जो मानक पट्टी चौड़ाई (आमतौर पर 300 मिमी से कम) के भीतर फिट होते हैं।
- ज्यामिति जटिलता:जिन हिस्सों को कई ऑपरेशनों की आवश्यकता होती है - छेदने के साथ-साथ बनाने के साथ-साथ झुकने के लिए - अनुक्रमिक स्टेशन दृष्टिकोण से सबसे अधिक लाभ होता है।
- वार्षिक मात्रा:उच्च प्रारंभिक टूलींग लागत केवल तभी समझ में आती है जब दसियों या सैकड़ों हजारों भागों में परिशोधन किया जाता है।
- सहिष्णुता की मांग:पायलट होल पंजीकरण के साथ स्ट्रिप - आधारित प्रगति लाखों चक्रों में ±0.05 मिमी से ±0.10 मिमी की लगातार सहनशीलता प्रदान करती है।
- माध्यमिक संचालन उन्मूलन:यदि एक प्रगतिशील डाई और स्टैम्पिंग दृष्टिकोण उस चीज़ को समेकित कर सकता है जिसके लिए अन्यथा एकाधिक सेटअप की आवश्यकता होगी, तो यह टूलींग महंगी होने पर भी कुल कार्यक्रम लागत को कम कर देता है।
जब वार्षिक मात्रा 50,000 इकाइयों से अधिक हो जाती है और भाग ज्यामिति के लिए कई फॉर्मिंग ऑपरेशन की आवश्यकता होती है, तो प्रोग्रेसिव डाई सबसे किफायती विकल्प बन जाता है, अन्यथा अलग टूलींग सेटअप, मैन्युअल हैंडलिंग या माध्यमिक प्रक्रियाओं की आवश्यकता होती है।
उस वॉल्यूम सीमा के नीचे, सरल विधियां - फ्लैट भागों के लिए कंपाउंड डाइज, प्रोटोटाइप के लिए सीएनसी लेजर कटिंग, या यहां तक कि कम {{2}जटिलता वाले आकारों के लिए एकल {{1}स्टेशन डाइज - बेहतर लागत प्रदान करती हैं {{4}प्रति {{5}पार्ट अर्थशास्त्र। इसके ऊपर, प्रगतिशील मृत्यु हावी है क्योंकि प्रति यूनिट लागत कच्चे माल और प्रेस समय की ओर गिरती है, जबकि प्रत्येक विकल्प में रैखिक श्रम या चक्र समय का दंड होता है जो मात्रा के साथ जुड़ता है।
सही चुनाव कार्यक्रम की दीर्घायु पर भी निर्भर करता है। प्रति वर्ष 80,000 इकाइयों (400,000 कुल) पर पांच {{1} साल के उत्पादन जीवन वाला एक भाग प्रीमियम टूलींग निर्माण {{6} कार्बाइड आवेषण, कठोर गाइड सिस्टम, त्वरित {7} परिवर्तन घटकों - को उचित ठहराता है जो दो {{9} वर्ष, 60,000-यूनिट कार्यक्रम नहीं कर सकता है। कुल जीवनकाल की मात्रा के साथ निवेश का मिलान, न कि केवल वार्षिक मांग, स्मार्ट सोर्सिंग निर्णयों को महंगी गलतियों से अलग करता है।
यह समझना कि कौन सी प्रक्रिया आपके हिस्से में फिट बैठती है, केवल पहला कदम है। अगला सवाल जो अधिकांश खरीदार कम आंकते हैं वह यह है कि उद्योग की विशिष्ट आवश्यकताएं - प्रमाणन, दस्तावेज़ीकरण मानक, सामग्री ट्रेसेबिलिटी - एक सीधे-सीधे स्टैम्पिंग निर्णय की तरह लगने वाली अतिरिक्त मांगों को कैसे पूरा करती हैं।
उद्योग जो प्रगतिशील डाई स्टैम्पिंग पर निर्भर हैं
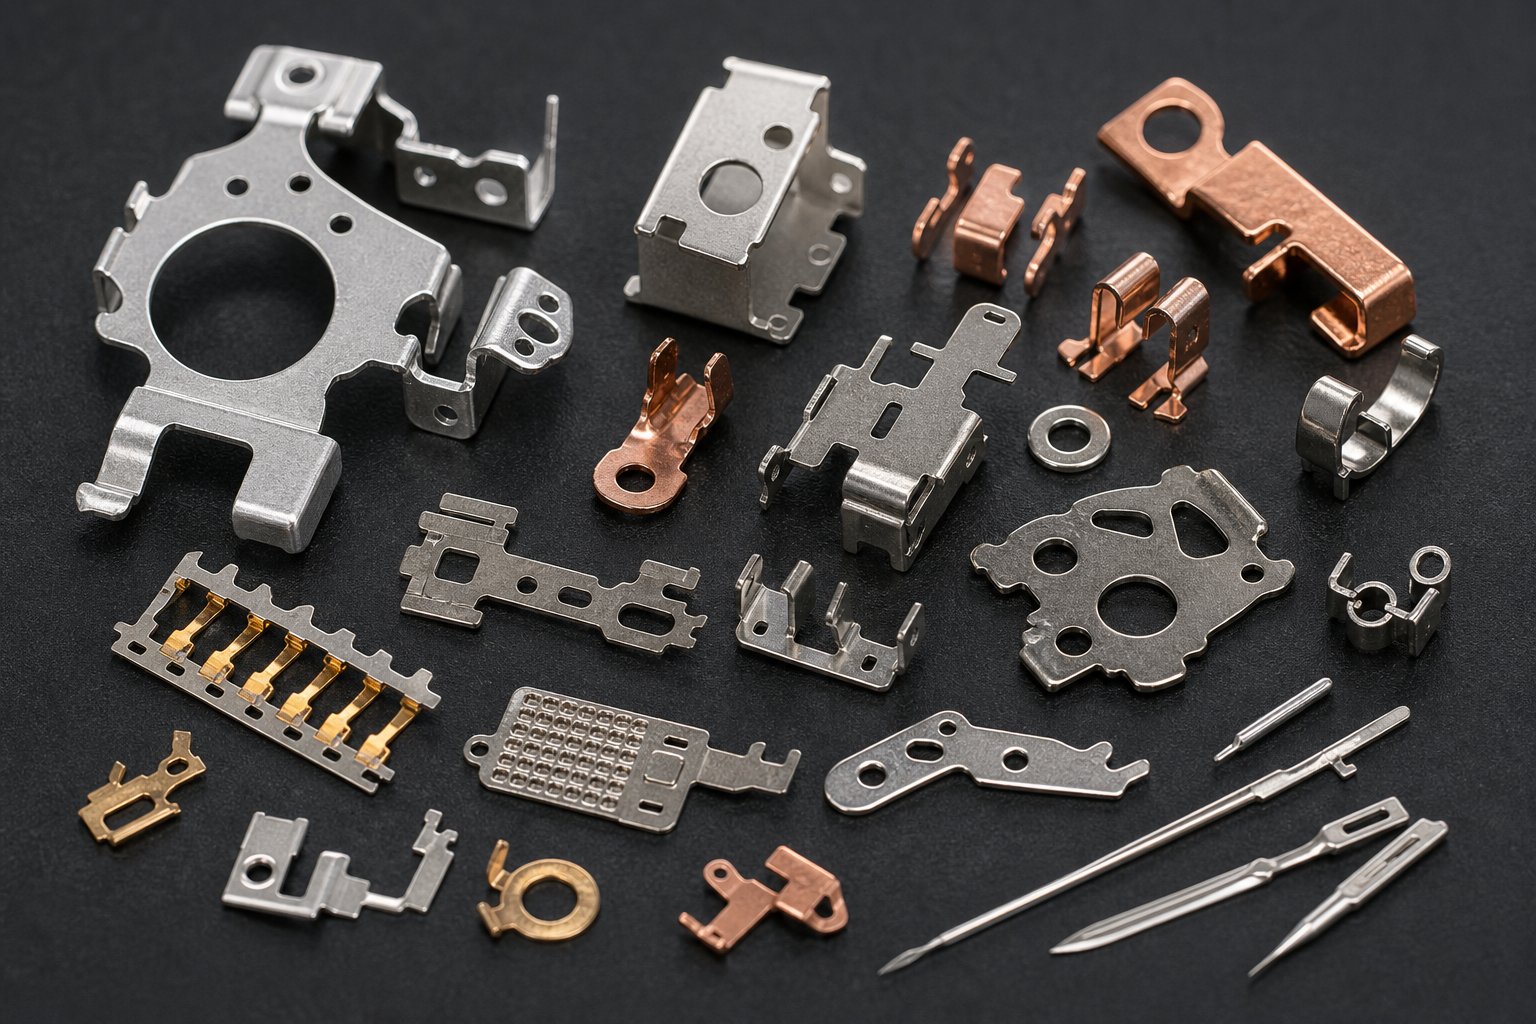
प्रत्येक उद्योग धातु पर मुहर लगाता है। लेकिन प्रत्येक उद्योग द्वारा विकल्पों की तुलना में प्रगतिशील डाई स्टैम्पिंग को चुनने का कारण विशिष्ट तकनीकी मांगें हैं जिनकी तुलना अन्य प्रक्रियाएं बड़े पैमाने पर नहीं कर सकती हैं। "ऑटोमोटिव, मेडिकल, इलेक्ट्रॉनिक्स" की सूची आपको कुछ भी उपयोगी नहीं बताती है। महत्वपूर्ण बात यह है कि इन क्षेत्रों को गति, दोहराव और ज्यामितीय जटिलता के विशेष संयोजन की आवश्यकता क्यों होती है जो प्रगतिशील मरता है।
ऑटोमोटिव उच्च-वॉल्यूम संगति आवश्यकताएँ
ऑटोमोटिव प्रोग्राम केवल भागों की मांग नहीं करते हैं - वे दस्तावेजी प्रमाण की मांग करते हैं कि प्रत्येक भाग पिछले मिलियन के समान है। इसीलिए ऑटोमोटिव कंपोनेंट्स प्रोग्रेसिव स्टैम्पिंग IATF 16949 प्रमाणन के तहत संचालित होता है, जिसके लिए पूरे उत्पादन के दौरान PPAP दस्तावेज़ीकरण, सांख्यिकीय प्रक्रिया नियंत्रण (SPC), माप प्रणाली विश्लेषण (MSA), और विफलता मोड और प्रभाव विश्लेषण (FMEA) की आवश्यकता होती है।
प्रोग्रेसिव डाइज़ इन कार्यक्रमों के लिए आवश्यक दोहराव प्रदान करते हैं क्योंकि यह प्रक्रिया स्वाभाविक रूप से स्व-पंजीकृत होती है। पायलट छेद प्रत्येक स्ट्रोक को समान रूप से संरेखित करते हैं, और स्ट्रिप कैरियर संचालन के बीच भाग हैंडलिंग भिन्नता को समाप्त करता है। जब आप डोर लैच असेंबली के लिए प्रति वर्ष 500,000 ब्रैकेट का उत्पादन कर रहे हैं, तो वह यांत्रिक स्थिरता ही है जो आपके सीपीके मूल्यों को निरंतर ऑपरेटर के हस्तक्षेप के बिना 1.33 से ऊपर रखती है।
प्रगतिशील मुद्रांकन के माध्यम से उत्पादित विशिष्ट ऑटोमोटिव भागों में शामिल हैं:
- संरचनात्मक सुदृढीकरण ब्रैकेट और माउंटिंग प्लेटें
- विंडो रेगुलेटर क्लिप और स्प्रिंग रिटेंशन घटक
- विद्युत कनेक्टर आवास और टर्मिनल संपर्क
- सीट फ्रेम ब्रैकेट और सुरक्षा प्रणाली हार्डवेयर
- इंजन नॉक सेंसर हाउसिंग और सोलनॉइड वाल्व घटक
उच्च मात्रा, सख्त सहनशीलता और अनिवार्य दस्तावेज़ीकरण का संयोजन प्रगतिशील स्टैम्पिंग को किसी भी ऑटोमोटिव स्टैम्प्ड घटक के लिए डिफ़ॉल्ट प्रक्रिया बनाता है जो एक पट्टी पर चलने के लिए पर्याप्त छोटा होता है।
चिकित्सा उपकरण सूक्ष्म-सहिष्णुता अनुप्रयोग
मेडिकल डिवाइस प्रोग्रेसिव स्टैम्पिंग आकार स्पेक्ट्रम - के विपरीत छोर पर संचालित होती है, लेकिन समान या अधिक सटीक मांगों के साथ। जैसे-जैसे उपकरण न्यूनतम इनवेसिव डिज़ाइन की ओर सिकुड़ते हैं, उनके अंदर के घटक अनुसरण करते हैं। सर्जिकल उपकरण जबड़े, इम्प्लांटेबल क्लिप फीचर्स और डायग्नोस्टिक सेंसर ब्रैकेट्स को अब मिलीमीटर के दसवें हिस्से के बजाय माइक्रोमीटर में मापी जाने वाली सहनशीलता की आवश्यकता होती है।
मेडिकल प्रोग्रेसिव स्टैम्पिंग को जो चीज़ विशेष रूप से मांग वाली बनाती है वह है तीन बाधाओं का प्रतिच्छेदन। सबसे पहले, बायोकम्पैटिबल सामग्रियां - 316एल स्टेनलेस स्टील, टाइटेनियम, कोबाल्ट-क्रोमियम मिश्र धातुएं - मानक कार्बन स्टील की तुलना में बनाने में कठिन होती हैं और टूलींग के लिए अधिक अपघर्षक होती हैं। दूसरा, इम्प्लांटेबल उपकरणों के लिए माइक्रो स्टैम्पिंग के लिए विशेष टूलींग और सटीक नियंत्रण प्रणालियों की आवश्यकता होती है जो पारंपरिक स्टैम्पिंग उपकरण क्षमताओं से परे होती हैं। तीसरा, स्वच्छ विनिर्माण वातावरण और पूर्ण सामग्री लॉट ट्रैसेबिलिटी प्रक्रिया ओवरहेड को जोड़ती है जो वाणिज्यिक मुद्रांकन कार्यक्रमों में मौजूद नहीं है।
चिकित्सा अनुप्रयोगों के लिए उच्च परिशुद्धता धातु मुद्रांकन नियमित रूप से महत्वपूर्ण सुविधाओं पर ±0.01 मिमी से ±0.025 मिमी की सहनशीलता प्राप्त करती है - संभव है क्योंकि प्रगतिशील डाई बहु-{3}}सेटअप प्रक्रियाओं में निहित पुनर्स्थापन त्रुटियों को खत्म कर देती है। सामान्य चिकित्सा घटकों में शामिल हैं:
- सर्जिकल स्टेपल और क्लिप ब्लैंक
- कैथेटर टिप सुदृढीकरण बैंड
- हियरिंग एड बैटरी संपर्क और आवास
- ऑर्थोडॉन्टिक ब्रैकेट बेस
- डायग्नोस्टिक स्ट्रिप इलेक्ट्रोड संपर्क
इलेक्ट्रॉनिक्स और एचवीएसी अनुप्रयोग
इलेक्ट्रॉनिक्स निर्माता एक सीधे कारण से प्रगतिशील परिशुद्धता धातु स्टांपिंग पर भरोसा करते हैं: कनेक्टर पिन, शील्ड डिब्बे और संपर्क स्प्रिंग्स आर्थिक रूप से किसी अन्य तरीके से उत्पादन करने के लिए बहुत छोटे और बहुत ज्यामितीय रूप से जटिल हैं। एक एकल स्मार्टफोन कनेक्टर में दर्जनों स्टैम्प्ड टर्मिनल हो सकते हैं, जिनमें से प्रत्येक में गठित बार्ब्स, कॉन्टैक्ट डिम्पल और सोल्डर टेल्स होते हैं, जो 12-स्टेशन प्रोग्रेसिव डाई में प्रति मिनट 800+ स्ट्रोक पर चलते हैं।
विशिष्ट इलेक्ट्रॉनिक्स स्टांपिंग में शामिल हैं:
- यूएसबी और बोर्ड से {{1} बोर्ड कनेक्टर टर्मिनल
- ईएमआई परिरक्षण डिब्बे और ग्राउंडिंग क्लिप
- एलईडी हीट सिंक पंख और थर्मल इंटरफ़ेस घटक
- बैटरी संपर्क स्प्रिंग्स
एचवीएसी प्रोग्रेसिव स्टैम्पिंग एक अलग समस्या का समाधान करती है - लघुकरण नहीं, बल्कि कम लागत पर सरासर मात्रा। एचवीएसी सिस्टम भारी मात्रा में अपेक्षाकृत सरल मुद्रांकित घटकों का उपभोग करते हैं: माउंटिंग ब्रैकेट, फैन मोटर एंड बेल्स, हीट एक्सचेंजर पंख और डक्टवर्क फास्टनरों। इन भागों को मेडिकल ग्रेड सहनशीलता की आवश्यकता नहीं होती है, लेकिन वे मूल्य बिंदु पर सालाना लाखों टुकड़ों की मांग करते हैं जो केवल उच्च गति वाले प्रगतिशील संचालन ही प्राप्त कर सकते हैं।
प्रगतिशील डाई में उत्पादित सामान्य एचवीएसी स्टांपिंग:
- कंडेनसर और बाष्पीकरणकर्ता फिन सरणियाँ
- कंप्रेसर वाल्व प्लेट और रीड वाल्व
- माउंटिंग ब्रैकेट और मोटर लेमिनेशन
- हीट एक्सचेंजर ट्यूब सपोर्ट प्लेटें
इनमें से प्रत्येक उद्योग एक अलग दिशा से प्रगतिशील डाई स्टैम्पिंग तक पहुंचता है - दस्तावेज़ीकरण कठोरता के माध्यम से ऑटोमोटिव, सूक्ष्म -सहिष्णुता आवश्यकता के माध्यम से चिकित्सा, लघु जटिलता के माध्यम से इलेक्ट्रॉनिक्स, और शुद्ध वॉल्यूम अर्थशास्त्र के माध्यम से एचवीएसी। लेकिन उन सभी में एक समान भेद्यता है: यह कम आंकना कि जब उद्योग की विशिष्ट आवश्यकताएं आधार स्टैम्पिंग अर्थशास्त्र पर आधारित हो जाती हैं तो लागत संरचना कितनी बदल जाती है।
लागत चालक और प्रगतिशील मुद्रांकन का अर्थशास्त्र
उद्योग की विशिष्ट आवश्यकताएं लागत परतें - जोड़ती हैं, लेकिन कई खरीदार उन परतों के चित्र में आने से पहले ही आधार अर्थशास्त्र को गलत तरीके से पढ़ लेते हैं। प्रगतिशील डाई स्टैम्पिंग सेवाओं में एक लागत संरचना होती है जो कमोडिटी खरीद की तरह कुछ भी नहीं दिखती है। अग्रिम संख्या बड़ी है. प्रति-भाग संख्या छोटी है। और उन दो आंकड़ों के बीच का संबंध खरीद टीमों को भ्रमित करता है जो टूलींग उद्धरणों का मूल्यांकन उसी तरह करते हैं जैसे वे कच्चे माल की बोलियों का मूल्यांकन करते हैं।
टूलींग निवेश बनाम प्रति-आंशिक लागत अर्थशास्त्र
यहां बुनियादी तनाव है: जटिलता के आधार पर प्रगतिशील डाई टूलींग आम तौर पर $30,000 से $250,000 तक होती है। एकल उत्पादन भाग के अस्तित्व में आने से पहले यह एक महत्वपूर्ण पूंजी परिव्यय है। लेकिन एक बार जब वह डाई चालू हो जाती है, तो प्रत्येक अतिरिक्त हिस्से की सीमांत लागत कच्चे माल और प्रेस समय से थोड़ी अधिक हो जाती है।
टूलींग की लागत किस कारण बढ़ती है? स्टेशन गिनती, मुख्य रूप से. माइल्ड स्टील में एक छह {{1}स्टेशन पियर्स{{2}और{{3}बेंड डाई $10,000 और $25,000 के बीच आ सकता है। फॉर्मिंग ऑपरेशंस, कड़ी सहनशीलता, अपघर्षक सामग्रियों के लिए कार्बाइड आवेषण, या डाई सेंसिंग पैकेजों में जोड़ें, और आप मध्यम- जटिलता टूलींग के लिए $25,000 से $60,000 की उम्मीद कर रहे हैं, जो कि अधिकांश ऑटोमोटिव और इलेक्ट्रॉनिक्स अनुप्रयोगों पर केंद्रित है। हाई स्पीड प्रोग्रेसिव डाई स्टैम्पिंग गहरी ड्राइंग के साथ, डाई टैपिंग में, या मोटी गेज सामग्री पर भारी स्टैम्पिंग ऑपरेशन के साथ उस सीमा से काफी आगे धकेल दी जाती है।
अदायगी? अलग-अलग विनिर्माण विधियों की तुलना में प्रति -आंशिक लागत में 60% से 80% की कमी। एक माउंटिंग ब्रैकेट जिसकी लागत मैन्युअल सेकेंडरी ऑपरेशन के साथ लेजर कटिंग के माध्यम से $5.00 प्रति यूनिट होती है, प्रगतिशील मुद्रांकन के माध्यम से लगभग $0.50 प्रति यूनिट तक गिर जाती है। वह फैलाव ही अग्रिम निवेश को सार्थक बनाता है - लेकिन केवल मात्रा में।
वॉल्यूम थ्रेशोल्ड और ब्रेक-सम विचार
प्रोग्रेसिव डाई स्टैम्पिंग कब किफायती विकल्प बन जाती है? आम तौर पर उद्धृत सीमा 50,000 वार्षिक इकाइयाँ हैं, हालाँकि अति-सरल हिस्से 30,000 इकाइयों पर टूलींग को उचित ठहरा सकते हैं। इस सीमा के नीचे, इकाई गणना से विभाजित डाई लागत प्रति - भाग बचत को बढ़ा देती है। इसके ऊपर, लंबे समय तक प्रगतिशील स्टैम्पिंग से उस टूलींग निवेश का परिशोधन तेजी से होता है - जो अक्सर उत्पादन के 6 से 18 महीनों के भीतर भुगतान प्राप्त कर लेता है।
सीधे गणित पर विचार करें. 500,000 भागों का उत्पादन करने वाली $50,000 की डाई टूलींग लागत में केवल $0.10 प्रति यूनिट जोड़ती है। वही डाई, जो केवल 5,000 भागों का उत्पादन करती है, प्रति इकाई 10.00 डॉलर जोड़ देती है - जो एक कुशल प्रक्रिया को आर्थिक आपदा में बदल देती है। ओईएम प्रोग्रेसिव स्टैम्पिंग प्रोग्राम, जो बहु-वर्षीय अनुबंधों को छह-इंच वार्षिक वॉल्यूम पर चला रहे हैं, टूलींग योगदान को प्रति भाग एक पैसे के अंश तक बढ़ा देते हैं, जिससे उच्च वॉल्यूम स्टैम्पिंग वह क्षेत्र बन जाता है, जहां प्रोग्रेसिव डाईज़ अपना सबसे मजबूत रिटर्न प्रदान करते हैं।
छिपे हुए लागत कारक खरीदारों को समझना चाहिए
पासे की बोली और प्रति - भाग की कीमत पूरी कहानी नहीं बताती है। अनुभवी खरीदार उन लागत चालकों को ध्यान में रखते हैं जो प्रारंभिक उद्धरण - पर कभी दिखाई नहीं देते हैं और ये छिपे हुए कारक अक्सर यह निर्धारित करते हैं कि कोई कार्यक्रम बजट पर रहता है या उससे आगे बढ़ता है।
- सहनशीलता आवश्यकताएँ:±0.05 मिमी से नीचे रखी गई विशेषताएं बार-बार डाई शार्पनिंग और उच्च - ग्रेड टूल स्टील्स की मांग करती हैं, जिससे टूलींग और रखरखाव दोनों की लागत काफी बढ़ जाती है।
- सामग्री उपयोग दर:स्ट्रिप लेआउट दक्षता यह निर्धारित करती है कि आपकी खरीदी गई कॉइल का कितना हिस्सा स्क्रैप के मुकाबले तैयार भागों में बदल जाता है। खराब घोंसला बनाने से 30% से अधिक कच्चा माल बर्बाद हो सकता है।
- डाई निर्माण के बाद इंजीनियरिंग में बदलाव:देर से चरण के डिज़ाइन में परिवर्तन की लागत मूल उपकरण मूल्य के आधे से भी अधिक हो सकती है - मशीनिंग, ताप उपचार और पीसने का काम तेजी से बढ़ता है।
- द्वितीयक संचालन:टैपिंग, प्लेटिंग, हीट ट्रीटमेंट, या असेंबली चरण जिन्हें डाई समेकित नहीं कर सकता है, प्रति टुकड़ा श्रम और मात्रा में हैंडलिंग लागत जोड़ें।
- विकास और प्रयास पुनरावृत्तियाँ:मध्यम-जटिलता वाले डाई में स्थिर उत्पादन प्राप्त करने से पहले आमतौर पर 5 से 8 नमूना पुनरावृत्तियों की आवश्यकता होती है। उन ट्रायल रन में प्रेस का समय, इंजीनियरिंग घंटे और सामग्री खर्च होती है जो मूल उद्धरण में शायद ही कभी दिखाई देती है।
- उत्पादन जीवन पर डाई रखरखाव:पंच रीशार्पनिंग, इंसर्ट रिप्लेसमेंट और निवारक ओवरहाल ऐसे चल रहे खर्च हैं जो कुल भाग गणना के साथ बढ़ते हैं।
खरीद अनुशासन जो कमोडिटी खरीद के लिए काम करता है - सबसे कम अनुपालन वाली बोली जीतता है - प्रगतिशील डाई कार्यक्रमों के लिए विफल रहता है। एक $22,000 का उद्धरण जिसमें मजबूत सिमुलेशन, पर्याप्त ट्रायआउट स्कोप और उचित डाई क्लास निर्माण शामिल नहीं है, अक्सर डाउनस्ट्रीम विकास लागत में $15,000 या अधिक उत्पन्न करता है, जो कि पूरी तरह से फ्रंट एंड इंजीनियरिंग के साथ $35,000 के उद्धरण से पूरी तरह से बचा जा सकता था।
स्मार्ट खरीदार स्वामित्व की कुल लागत का मूल्यांकन करते हैं: टूलींग प्लस विकास प्लस रखरखाव प्लस पूरे कार्यक्रम के जीवनकाल में प्रति - हिस्सा मूल्य। यह गणना खरीद ऑर्डर से ध्यान हटाकर उत्पादन अर्थशास्त्र - की ओर ले जाती है और अधिक व्यावहारिक प्रश्न उठाती है कि उस अर्थशास्त्र को विश्वसनीय रूप से वितरित करने में सक्षम आपूर्तिकर्ताओं की पहचान कैसे की जाए।
प्रगतिशील डाई स्टैम्पिंग आपूर्तिकर्ता का मूल्यांकन कैसे करें
स्वामित्व की कुल लागत आपको बताती है कि कितना खर्च करना है। आपूर्तिकर्ता मूल्यांकन आपको बताता है कि कौन इसका हकदार है। और यही वह जगह है जहां कई खरीद दल लड़खड़ाते हैं - वे यह सत्यापित किए बिना उद्धरणों की पंक्ति दर पंक्ति तुलना करते हैं कि क्या उन नंबरों के पीछे प्रगतिशील स्टैम्पिंग कंपनी वास्तव में कार्यक्रम की मांग के अनुसार इंजीनियरिंग गहराई, गुणवत्ता बुनियादी ढांचे और उत्पादन स्केलेबिलिटी प्रदान कर सकती है।
सत्यापित करने की तकनीकी क्षमताएँ
प्रगतिशील डाई निर्माताओं के बीच सबसे बड़ा अंतर यह है कि क्या वे घर में टूलींग डिजाइन और निर्माण करते हैं या इसे उपठेके पर देते हैं। आंतरिक डाई इंजीनियरिंग वाला एक आपूर्तिकर्ता स्ट्रिप लेआउट पर पुनरावृति कर सकता है, स्टेशन अनुक्रमण को संशोधित कर सकता है, और हफ्तों के बजाय दिनों में ट्रायआउट समस्याओं का निवारण कर सकता है। जब आपका टूल बिल्डर और आपका प्रोडक्शन फ़्लोर एक ही छत साझा करते हैं, तो डीएफएम फीडबैक वास्तविक समय में होता है -, डिस्कनेक्ट की गई कंपनियों के बीच ईमेल श्रृंखलाओं के माध्यम से नहीं।
टूलींग क्षमता से परे, किसी भी प्रगतिशील डाई स्टांपिंग आपूर्तिकर्ताओं को शॉर्टलिस्ट करने से पहले इन विशिष्टताओं को सत्यापित करें:
- प्रेस टनभार और बिस्तर आकार सीमा:क्या उनके उपकरण आपके हिस्से की सामग्री की मोटाई और पदचिह्न से मेल खाते हैं? 30-टन प्रेस चलाने वाला आपूर्तिकर्ता मोटे स्टेनलेस घटकों को संभाल नहीं सकता है, जिन्हें 150+ टन बनाने वाले बल की आवश्यकता होती है।
- सामग्री प्रबंधन क्षमता:क्या वे आपके हिस्से के लिए आवश्यक कुंडल की चौड़ाई, मोटाई और मिश्रधातु की प्रक्रिया कर सकते हैं? सर्वो फ़ीड सिस्टम, कॉइल स्ट्रेटनर और लाइन स्नेहन सभी इस बात को प्रभावित करते हैं कि वे किस सामग्री को विश्वसनीय रूप से चला सकते हैं।
- द्वितीयक संचालन:एक ही छत के नीचे किए गए टैपिंग, वेल्डिंग, प्लेटिंग, हीट ट्रीटमेंट और असेंबली प्रक्रिया चरणों के बीच रसद लागत और गुणवत्ता जोखिम को खत्म करते हैं।
- बहु-स्टेशन बनाने की विशेषज्ञता:आपूर्तिकर्ताओं को पसंद हैयिचेन, जो स्पष्ट रूप से उत्पादन इंजीनियरों और खरीद टीमों को उच्च मात्रा वाले धातु भागों के लिए प्रगतिशील स्टैम्पिंग डाई की सोर्सिंग की सेवा प्रदान करता है, उस प्रकार की केंद्रित क्षमता प्रदर्शित करता है - कुशल मल्टी{2}स्टेशन निर्माण, चुस्त दोहराव, और स्केलेबल बड़े पैमाने पर उत्पादन - जो एक योग्य भागीदार को एक सामान्य नौकरी की दुकान से अलग करता है।
उन्नत सीएनसी मशीनिंग, वायर ईडीएम और फिनाईट एलीमेंट एनालिसिस (एफईए) जैसे डिजिटल सिमुलेशन टूल में निवेश किया गया आपूर्तिकर्ता स्टील काटने से पहले ही टूलींग संबंधी समस्याओं का अनुमान लगा सकता है और उनका समाधान कर सकता है। वह तकनीकी दक्षता सीधे तौर पर कम प्रयास पुनरावृत्तियों, कम लीड समय और कम कुल विकास लागत में तब्दील हो जाती है।
गुणवत्ता प्रणालियाँ और प्रमाणपत्र जो मायने रखते हैं
प्रमाणपत्र किसी वेबसाइट पर केवल लोगो नहीं हैं। प्रत्येक व्यक्ति विशिष्ट प्रक्रिया अनुशासन लागू करता है जो प्रभावित करता है कि आपके हिस्सों का उत्पादन, निरीक्षण और दस्तावेजीकरण कैसे किया जाता है:
| प्रमाणन | दायरा | आपके मुद्रांकित भागों के लिए इसका क्या अर्थ है |
|---|---|---|
| आईएसओ 9001 | सामान्य विनिर्माण गुणवत्ता | आधारभूत प्रक्रिया नियंत्रण, जोखिम आधारित सोच, निरंतर सुधार। सामान्य औद्योगिक स्टांपिंग के लिए पर्याप्त। |
| आईएटीएफ 16949 | मोटर वाहन उत्पादन | पीपीएपी, एसपीसी, एफएमईए और एमएसए को अधिदेशित करता है। किसी भी ऑटोमोटिव टियर आपूर्तिकर्ता के लिए आवश्यक। महत्वपूर्ण विशेषताओं पर सीपीके को 1.67 से अधिक या उसके बराबर लागू करता है। |
| AS9100 | एयरोस्पेस और रक्षा | कॉन्फ़िगरेशन प्रबंधन, AS9102 के अनुसार प्रथम लेख निरीक्षण और नकली भागों की रोकथाम जोड़ता है। एयरोस्पेस अभाज्यों के लिए गैर--परक्राम्य। |
ऑटोमोटिव कार्यक्रमों के लिए, पीपीएपी (उत्पादन भाग अनुमोदन प्रक्रिया) उत्पादन का प्रवेश द्वार है। एक सामान्य प्रोग्रेसिव डाई स्टैम्पिंग पीपीएपी को टूल शुरू होने से लेकर स्वीकृत पार्ट सबमिशन वारंट तक 8 से 12 सप्ताह लगते हैं। उस टाइमलाइन में डाई फैब्रिकेशन, पहला आर्टिकल रन, आयामी सत्यापन, क्षमता अध्ययन और पूर्ण 18-तत्व सबमिशन पैकेज शामिल है। यदि कोई प्रगतिशील डाई निर्माता अपनी पीपीएपी प्रक्रिया को स्पष्ट रूप से व्यक्त नहीं कर सकता है, तो उन्होंने आपके प्रबंधन के लिए पर्याप्त ऑटोमोटिव प्रोग्राम नहीं चलाए हैं।
गैर--ऑटोमोटिव कार्य के लिए, आप अभी भी एक उपसमूह का अनुरोध कर सकते हैं: आयामी रिपोर्ट, सामग्री प्रमाणपत्र, नियंत्रण योजना और नमूना भाग। संरचना तब भी जवाबदेही प्रदान करती है जब पूर्ण ऑटोमोटिव दस्तावेज़ीकरण बोझ की आवश्यकता नहीं होती है।
आपके स्टाम्पिंग आपूर्तिकर्ता से पूछने के लिए प्रश्न
यह जानना कि क्या सत्यापित करना है एक बात है। ईमानदार उत्तर पाने के लिए तीखे प्रश्न पूछने की आवश्यकता होती है। स्टैम्पिंग डाई निर्माताओं का मूल्यांकन करते समय इस चेकलिस्ट का उपयोग करें - यह उन अंतरालों को कवर करता है जहां सतही उद्धरण वास्तविक क्षमता अंतर छिपाते हैं:
- टूलींग स्वामित्व:भुगतान के बाद डाई का मालिक कौन है - आप या आपूर्तिकर्ता? यदि आवश्यकता हो तो क्या आप इसे किसी अन्य सुविधा में स्थानांतरित कर सकते हैं?
- इन-हाउस डाई इंजीनियरिंग:क्या वे आंतरिक रूप से प्रगतिशील डाइज़ का डिज़ाइन, अनुकरण और निर्माण करते हैं, या किसी चरण का उपठेका देते हैं?
- डीएफएम फीडबैक प्रक्रिया:क्या वे टूलींग उद्धृत करने से पहले आपके पार्ट डिज़ाइन की समीक्षा करेंगे और स्टैम्पेबिलिटी के लिए संशोधन का सुझाव देंगे? कितनी जल्दी?
- वॉल्यूम स्केलेबिलिटी:क्या वे प्रेस क्षमता को आउटसोर्स किए बिना प्रारंभिक नमूनाकरण से 500,{1}} वार्षिक इकाइयों तक स्केल कर सकते हैं?
- सामग्री स्रोत:क्या उनके पास मानक कॉइल मिश्र धातु का स्टॉक है, या क्या प्रत्येक ऑर्डर के लिए सामग्री खरीद के लिए लीड समय की आवश्यकता होती है?
- प्रयास और सत्यापन का दायरा:टूलींग उद्धरण में कितने नमूना पुनरावृत्तियाँ शामिल हैं? यदि अतिरिक्त प्रयासों की आवश्यकता हो तो क्या होगा?
- डाई रखरखाव कार्यक्रम:उनका निवारक रखरखाव कार्यक्रम क्या है? डाई के जीवनकाल में पंच को फिर से शार्प करने और इन्सर्ट प्रतिस्थापन की लागत कौन वहन करता है?
- इंजीनियरिंग परिवर्तन प्रक्रिया:वे उत्पादन के मध्य में डिज़ाइन संशोधनों को कैसे संभालते हैं? सामान्य लागत और समयरेखा प्रभाव क्या है?
- गुणवत्ता दस्तावेज़ीकरण:क्या वे मानक डिलिवरेबल्स के रूप में पीपीएपी स्तर 3, प्रथम लेख निरीक्षण रिपोर्ट और चल रहे एसपीसी डेटा प्रदान कर सकते हैं?
- संचार और परियोजना प्रबंधन:क्या आपके पास एक समर्पित तकनीकी संपर्क होगा, या क्या आपको सामान्य बिक्री के माध्यम से भेजा जाएगा?
एक आपूर्तिकर्ता जो इन प्रश्नों का उत्तर विशिष्ट - वास्तविक समय-सीमा, नामित इंजीनियरिंग संपर्क, प्रलेखित प्रक्रियाओं - के साथ देता है, वह गहराई का संकेत दे रहा है। जो सामान्य आश्वासनों की ओर ध्यान भटकाता है, वह जोखिम का संकेत दे रहा है। मेटल स्टैम्पिंग डाई निर्माताओं के बीच, एक विश्वसनीय दीर्घकालिक भागीदार और आवर्ती उत्पादन सिरदर्द के स्रोत के बीच का अंतर अक्सर किसी भी खरीद आदेश पर हस्ताक्षर करने से पहले, इस मूल्यांकन चरण में दिखाई देता है।
आपूर्तिकर्ता का चयन बुनियाद तैयार करता है। लेकिन यह समझना कि परियोजना वास्तव में उत्पादन रैंप के माध्यम से उस पहली डिज़ाइन समीक्षा से - कैसे प्रकट होती है - यह निर्धारित करती है कि आपकी समय-सीमा की अपेक्षाएं यथार्थवादी हैं या इच्छाधारी सोच हैं।
आरंभिक पूछताछ से लेकर पूर्ण उत्पादन तक
आपने सही आपूर्तिकर्ता की पहचान कर ली है. मूल्यांकन प्रश्नों की जाँच की गई। तो वास्तव में आगे क्या होता है? अधिकांश खरीदार प्रगतिशील डाई मेटल स्टैम्पिंग सेवा कार्यक्रमों में इस अस्पष्ट भावना के साथ प्रवेश करते हैं कि टूलींग का निर्माण हो जाएगा, नमूने स्वीकृत हो जाएंगे और उत्पादन शुरू हो जाएगा। वास्तविकता इंजीनियरिंग गेटों का एक संरचित अनुक्रम है, प्रत्येक की अपनी समयरेखा, डिलिवरेबल्स और संभावित विफलता बिंदु हैं। इस जीवनचक्र को गलत समझने की वजह से शेड्यूल ओवररन की उत्पत्ति आपूर्तिकर्ता की अक्षमता से नहीं, बल्कि खरीदार की अपेक्षाओं से होती है, जो महत्वपूर्ण चरणों को छोड़ देती है।
डिज़ाइन समीक्षा और डीएफएम फीडबैक चरण
प्रत्येक प्रगतिशील धातु स्टैम्पिंग परियोजना इंजीनियरिंग मूल्यांकन - से शुरू होती है, न कि खरीद आदेश से। आपूर्तिकर्ता के टूलींग इंजीनियर आपके हिस्से की ज्यामिति, सामग्री चयन, सहनशीलता कॉलआउट और वार्षिक वॉल्यूम लक्ष्यों की समीक्षा करते हैं ताकि यह निर्धारित किया जा सके कि घटक प्रगतिशील डाई प्रसंस्करण के लिए उपयुक्त है या नहीं। यह वह जगह है जहां वे उन विशेषताओं को चिह्नित करते हैं जो अनावश्यक स्टेशनों को जोड़ते हैं, त्रिज्या परिवर्तन का सुझाव देते हैं जो क्रैकिंग को रोकते हैं, और द्वितीयक संचालन को डाई में ही समेकित करने के अवसरों की पहचान करते हैं।
इस चरण में शामिल होने की अपेक्षा करें:
- स्टेशन संख्या, वाहक डिज़ाइन और फ़ीड पिच दिखाने वाली स्ट्रिप लेआउट अवधारणाएँ
- टनभार गणना और बिस्तर आकार आवश्यकताओं के आधार पर प्रारंभिक प्रेस चयन
- डीएफएम की सिफारिशें - ज्यामिति संशोधन जो टूलींग लागत को कम करती हैं या डाई लाइफ में सुधार करती हैं
- सामग्री की पुष्टि, जिसमें प्रगतिशील मुद्रांकन सामग्री व्यवहार और किसी भी मिश्र धातु की विशिष्ट टूलींग आवश्यकताओं की चर्चा शामिल है
- बजटीय टूलींग और टुकड़ा मूल्य अनुमान विशिष्ट मात्रा अनुमानों से जुड़ा हुआ है
विशिष्ट अवधि? मानक जटिलता वाले भागों के लिए दो से चार सप्ताह। कड़ी सहनशीलता या विदेशी सामग्रियों के साथ अत्यधिक जटिल घटकों में अधिक समय लग सकता है क्योंकि इंजीनियर एक दिशा में प्रतिबद्ध होने से पहले सिमुलेशन बनाते हैं और कई स्ट्रिप लेआउट विकल्पों का मूल्यांकन करते हैं। इस चरण में जल्दबाज़ी करना - या डीएफएम फीडबैक को पूरी तरह से छोड़ देना - खरीदारों द्वारा की जाने वाली सबसे आम गलती है। इंजीनियरिंग समीक्षा में बचाया गया प्रत्येक डॉलर डाउनस्ट्रीम में टूलींग रीवर्क में दस डॉलर उत्पन्न करता है।
प्रथम आलेख अनुमोदन के माध्यम से टूलींग निर्माण
एक बार जब स्ट्रिप लेआउट और भाग का डिज़ाइन लॉक हो जाता है, तो डाई निर्माण शुरू हो जाता है। उच्च गुणवत्ता वाली प्रोग्रेसिव डाई को डिज़ाइन करने, मशीन बनाने, हीट ट्रीट करने, पीसने, असेंबल करने और कमीशन करने में आमतौर पर 12 से 20 सप्ताह लगते हैं। कॉम्प्लेक्स कई स्टेशनों के साथ मर जाता है या सख्त सहनशीलता उस सीमा से आगे बढ़ सकती है। यह टाइमलाइन पैडिंग नहीं कर रही है - यह सटीक डाई और स्टैम्पिंग टूलींग की वास्तविकता को दर्शाती है जिसे लाखों चक्रों में आयामी सटीकता बनाए रखनी चाहिए।
निर्माण-से-अनुमोदन अनुक्रम आम तौर पर इस पथ का अनुसरण करता है:
- विस्तृत डाई डिज़ाइन:प्रत्येक स्टेशन, घटक और स्ट्रिप प्रगति की पूर्ण 3डी मॉडलिंग (2-4 सप्ताह)
- घटक मशीनिंग:सीएनसी मिलिंग, वायर ईडीएम, और पंचों, डाई इंसर्ट और प्लेटों की ग्राइंडिंग (4-8 सप्ताह)
- गर्मी उपचार और परिष्करण:निर्दिष्ट रॉकवेल मानों के अनुसार डाई स्टील्स को सख्त करना, सतह को अंतिम आयामों तक पीसना (1-2 सप्ताह)
- असेंबली और बेंच फिटिंग:घटकों को स्थापित करना, मंजूरी निर्धारित करना, सभी स्टेशनों पर संरेखण का सत्यापन करना (1-2 सप्ताह)
- पहला प्रयास:प्रारंभिक प्रेस स्ट्रिप प्रगति को मान्य करने, हस्तक्षेप की पहचान करने और प्रारंभिक नमूने तैयार करने के लिए चलती है
- पुनरावृत्ति और परिशोधन:पंच ऊंचाई को समायोजित करना, गठन त्रिज्या को संशोधित करना, नमूना माप के आधार पर आयामी विचलन को सही करना
- प्रथम लेख निरीक्षण:पार्ट प्रिंट के विरुद्ध पूर्ण आयामी रिपोर्ट, जिसमें अक्सर महत्वपूर्ण विशेषताओं पर जीडी एंड टी माप शामिल होते हैं
ऑटोमोटिव कार्यक्रमों के लिए, यह चरण पीपीएपी सबमिशन - में समाप्त होता है जो एक व्यापक दस्तावेज़ीकरण पैकेज है जो आयामी डेटा, क्षमता अध्ययन (सीपीके विश्लेषण), नियंत्रण योजनाओं और एक पार्ट सबमिशन वारंट के माध्यम से प्रक्रिया क्षमता प्रदर्शित करता है। पीपीएपी स्तर 3, सबसे आम तौर पर आवश्यक सबमिशन स्तर, में सामान्य परिस्थितियों में उत्पादित इंजीनियरिंग ड्राइंग, प्रक्रिया प्रवाह, क्षमता अध्ययन और उत्पादन नमूनों का पूरा दस्तावेज़ीकरण शामिल है।
मध्यम{{0}जटिलता वाले डाई के लिए स्थिर उत्पादन{{3}तैयार गुणवत्ता प्राप्त करने से पहले आमतौर पर 5 से 8 नमूना पुनरावृत्तियों की आवश्यकता होती है। प्रत्येक पुनरावृत्ति में भागों को चलाना, उन्हें मापना, विचलन की पहचान करना, टूलींग को संशोधित करना और पुनः चलाना शामिल है। जो खरीदार दो ट्रायल के लिए बजट बनाते हैं और फिर उन्हें पता चलता है कि उन्हें छह की जरूरत है, वे अपने सप्लायर को उस सप्ताह निराशा में बुलाते हैं जब शेड्यूल के अनुसार उत्पादन पहले से ही चल रहा होगा।
उत्पादन रैंप और चालू गुणवत्ता प्रबंधन
पहले लेख की मंजूरी का मतलब यह नहीं है कि अगले दिन पूर्ण उत्पादन शुरू हो जाएगा। एक जानबूझकर रैंप अवधि होती है जहां उत्पादन दरें धीरे-धीरे बढ़ती हैं जबकि आपूर्तिकर्ता पुष्टि करता है कि गुणवत्ता गति के साथ स्थिर रहती है। ट्रायआउट के दौरान प्रति मिनट 50 स्ट्रोक पर पासा चलाना आपको बताता है कि उपकरण काम करता है। इसे लगातार आठ घंटों तक 400 एसपीएम पर चलाने से आपको पता चलता है कि क्या यह थर्मल बहाव, स्नेहन टूटने, या स्क्रैप संचय समस्याओं के बिना उत्पादन बनाए रख सकता है।
स्थिर उत्पादन के दौरान, गुणवत्ता प्रबंधन तीन स्तंभों पर निर्भर करता है:
- सांख्यिकीय प्रक्रिया नियंत्रण (एसपीसी):महत्वपूर्ण आयामों को परिभाषित अंतराल पर मापा जाता है और भागों के सहनशीलता से बाहर जाने से पहले बहाव का पता लगाने के लिए चार्ट बनाया जाता है। नियंत्रण सीमाएँ दोषपूर्ण भागों के आपके गोदी तक पहुँचने से पहले ही सुधारात्मक कार्रवाई शुरू कर देती हैं।
- निवारक डाई रखरखाव:पंच रीशार्पनिंग, इंसर्ट निरीक्षण और स्प्रिंग रिप्लेसमेंट के लिए शेड्यूल किए गए शटडाउन अनियोजित विफलताओं को रोकते हैं। अधिकांश प्रगतिशील डाई को सामग्री के घर्षण और उपकरण निर्माण के आधार पर हर 50,000 से 150,000 स्ट्रोक पर रखरखाव की आवश्यकता होती है।
- उत्पादन निगरानी:डाई सेंसर, टन भार मॉनिटर, और गलत {{1}फीड डिटेक्टर कुछ भी गलत होने पर प्रेस को तुरंत बंद कर देते हैं - टूलींग निवेश और पार्ट गुणवत्ता दोनों की रक्षा करते हैं।
उत्पादन इंजीनियरों और खरीद टीमों के लिए जो अपनी प्रगतिशील स्टैम्पिंग डाई सोर्सिंग यात्रा शुरू करने के लिए तैयार हैं, आपूर्तिकर्ता पसंद करते हैंयिचेनविशेष रूप से कड़ी पुनरावृत्ति और स्केलेबल बड़े पैमाने पर उत्पादन क्षमताओं पर ध्यान केंद्रित करें जो इस उत्पादन रैंप चरण के दौरान सबसे अधिक मायने रखती हैं, जहां डाई को यह साबित करना होगा कि यह न केवल नमूनाकरण में, बल्कि निरंतर उच्च {{1}वॉल्यूम रन में लगातार भागों को वितरित कर सकता है।
पहली पूछताछ से लेकर स्थिर उत्पादन तक का पूरा जीवनचक्र - आम तौर पर आंशिक जटिलता, सामग्री चुनौतियों और दस्तावेज़ीकरण आवश्यकताओं के आधार पर 16 से 30 सप्ताह तक चलता है। जो खरीदार इस समय-सीमा को समझते हैं, वे अपने उत्पाद को उसी के अनुसार लॉन्च करने की योजना बनाते हैं। जो लोग इंजीनियरिंग चरणों को संपीड़ित नहीं करते हैं, वे सत्यापन चरणों को छोड़ देते हैं, और इसके लिए गुणवत्ता से बचने और शेड्यूल में देरी का भुगतान करते हैं, जिसकी लागत उन हफ्तों की तुलना में कहीं अधिक होती है जिन्हें उन्होंने बचाने की कोशिश की थी।
प्रोग्रेसिव डाई मेटल स्टैम्पिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
1. मेटल स्टैम्पिंग में प्रोग्रेसिव डाई क्या है?
प्रोग्रेसिव डाई एक स्टैम्पिंग प्रेस में स्थापित एक बहु-स्टेशन उपकरण है जहां एक निरंतर धातु की पट्टी प्रत्येक प्रेस स्ट्रोक के साथ अनुक्रमिक स्टेशनों के माध्यम से आगे बढ़ती है। प्रत्येक स्टेशन एक विशिष्ट ऑपरेशन करता है जैसे छेदना, झुकना, बनाना या काटना। यह हिस्सा पूरी प्रक्रिया के दौरान एक वाहक पट्टी से जुड़ा रहता है और केवल अंतिम कटऑफ स्टेशन पर अलग हो जाता है, जिससे प्रत्येक स्ट्रोक चक्र के साथ एक पूर्ण घटक तैयार होता है।
2. प्रोग्रेसिव डाई टूलींग की लागत कितनी है?
प्रगतिशील डाई टूलींग आम तौर पर स्टेशन संख्या, सामग्री आवश्यकताओं, सहनशीलता की मांग और कार्बाइड आवेषण या डाई सेंसर जैसी सुविधाओं के आधार पर $ 30,000 से $ 250,000 तक होती है। हल्के स्टील में एक साधारण छह {{6}स्टेशन पियर्स{7}और{{8}बेंड डाई की कीमत $10,000 से $25,000 तक हो सकती है, जबकि मध्यम-जटिलता वाले ऑटोमोटिव या इलेक्ट्रॉनिक्स टूलींग की कीमत आमतौर पर $25,000 और $60,000 के बीच होती है। 50,000 इकाइयों से अधिक की वार्षिक मात्रा में परिशोधन होने पर निवेश किफायती हो जाता है, जहां वैकल्पिक प्रक्रियाओं की तुलना में प्रति- भाग लागत काफी कम हो जाती है।
3. प्रोग्रेसिव डाई और ट्रांसफर डाई स्टैम्पिंग के बीच क्या अंतर है?
प्रगतिशील डाई स्टैम्पिंग में, भाग अंतिम कटऑफ तक सभी स्टेशनों के माध्यम से धातु पट्टी वाहक से जुड़ा रहता है। ट्रांसफर डाई स्टैम्पिंग में, हिस्से को जल्दी से पट्टी से अलग कर दिया जाता है और यांत्रिक उंगलियों द्वारा स्टेशनों के बीच भौतिक रूप से ले जाया जाता है। ट्रांसफर डाइज़ बड़े हिस्सों या गहरे ड्रॉ और ओरिएंटेशन परिवर्तन की आवश्यकता वाले लोगों के लिए उपयुक्त है, जबकि प्रोग्रेसिव डाइज़ प्रति मिनट उच्च स्ट्रोक पर चलने वाले छोटे, उच्च -वॉल्यूम घटकों में उत्कृष्टता प्राप्त करते हैं। प्रोग्रेसिव डाइज़ आम तौर पर 50,000 वार्षिक इकाइयों से ऊपर लागत प्रभावी हो जाती है, जबकि ट्रांसफर डाइज़ कार्यक्रम 25,000 इकाइयों से कम मात्रा में निवेश को उचित ठहरा सकते हैं।
4. प्रोग्रेसिव डाई स्टैम्पिंग में किन सामग्रियों का उपयोग किया जा सकता है?
सामान्य सामग्रियों में कम {{0}कार्बन स्टील (1008/1010), स्टेनलेस स्टील (304/316एल), तांबा (सी11000), पीतल (सी26000), फॉस्फोर कांस्य (सी51000), और एल्यूमीनियम मिश्र धातु (5052/6061) शामिल हैं। प्रत्येक सामग्री को विशिष्ट टूलींग समायोजन की आवश्यकता होती है। स्टील न्यूनतम उपकरण घिसाव के साथ उत्कृष्ट निर्माण क्षमता प्रदान करता है। स्टेनलेस स्टील स्प्रिंगबैक मुआवजे और एंटी-गैलिंग कोटिंग की मांग करता है। तांबे और पीतल को डाई निर्माण को रोकने के लिए विशेष स्नेहन की आवश्यकता होती है। एल्युमीनियम को फटने और सतह पर दाग लगने से बचाने के लिए व्यापक डाई क्लीयरेंस और PTFE आधारित स्नेहक की आवश्यकता होती है।
5. प्रगतिशील डाई स्टैम्पिंग के साथ प्रारंभिक पूछताछ से पूर्ण उत्पादन तक कितना समय लगता है?
पूर्ण जीवनचक्र आम तौर पर आंशिक जटिलता और दस्तावेज़ीकरण आवश्यकताओं के आधार पर 16 से 30 सप्ताह तक चलता है। डीएफएम समीक्षा चरण में दो से चार सप्ताह लगते हैं, डाई निर्माण के लिए डिजाइन, मशीनिंग, गर्मी उपचार और असेंबली सहित 12 से 20 सप्ताह की आवश्यकता होती है, और पहले लेख अनुमोदन में 5 से 8 नमूना पुनरावृत्तियां शामिल होती हैं। अनुमोदन के बाद, स्थिर अवस्था में विनिर्माण शुरू होने से पहले एक उत्पादन रैंप चरण पूरी गति से गुणवत्ता की पुष्टि करता है। YICHEN जैसे आपूर्तिकर्ता जो सख्त दोहराव और स्केलेबल बड़े पैमाने पर उत्पादन पर ध्यान केंद्रित करते हैं, घरेलू टूलींग डिजाइन और निर्माण क्षमताओं के माध्यम से इस समयरेखा को सुव्यवस्थित कर सकते हैं।


