


अधिक मात्रा में उत्पादन के लिए प्रोग्रेसिव डाई स्टैम्पिंग का क्या मतलब है
आप बड़े पैमाने पर धातु के हिस्सों की सोर्सिंग कर रहे हैं। हो सकता है कि यह प्रति माह हजारों ब्रैकेट हों, या प्रति वर्ष लाखों विद्युत संपर्क हों। किसी बिंदु पर, प्रत्येक खरीद इंजीनियर एक ही प्रश्न पर उठता है: कौन साप्रगतिशील डाई स्टैम्पिंग निर्माताक्या वास्तव में मेरे प्रोजेक्ट को जो चाहिए वह दे सकता है?
इससे पहले कि आप उद्धरण का अनुरोध करना शुरू करें, आपको इस बात की ठोस समझ होनी चाहिए कि यह प्रक्रिया क्या है, यह कैसे काम करती है, और यह उच्च मात्रा में धातु भाग उत्पादन पर हावी क्यों है। वह आधार संभावित आपूर्तिकर्ताओं के साथ आपकी हर बातचीत को आकार देता है और आपको उन दुकानों से सक्षम भागीदारों को अलग करने में मदद करता है जो केवल एक प्रेस के मालिक हैं।
प्रोग्रेसिव डाई स्टैम्पिंग क्या है?
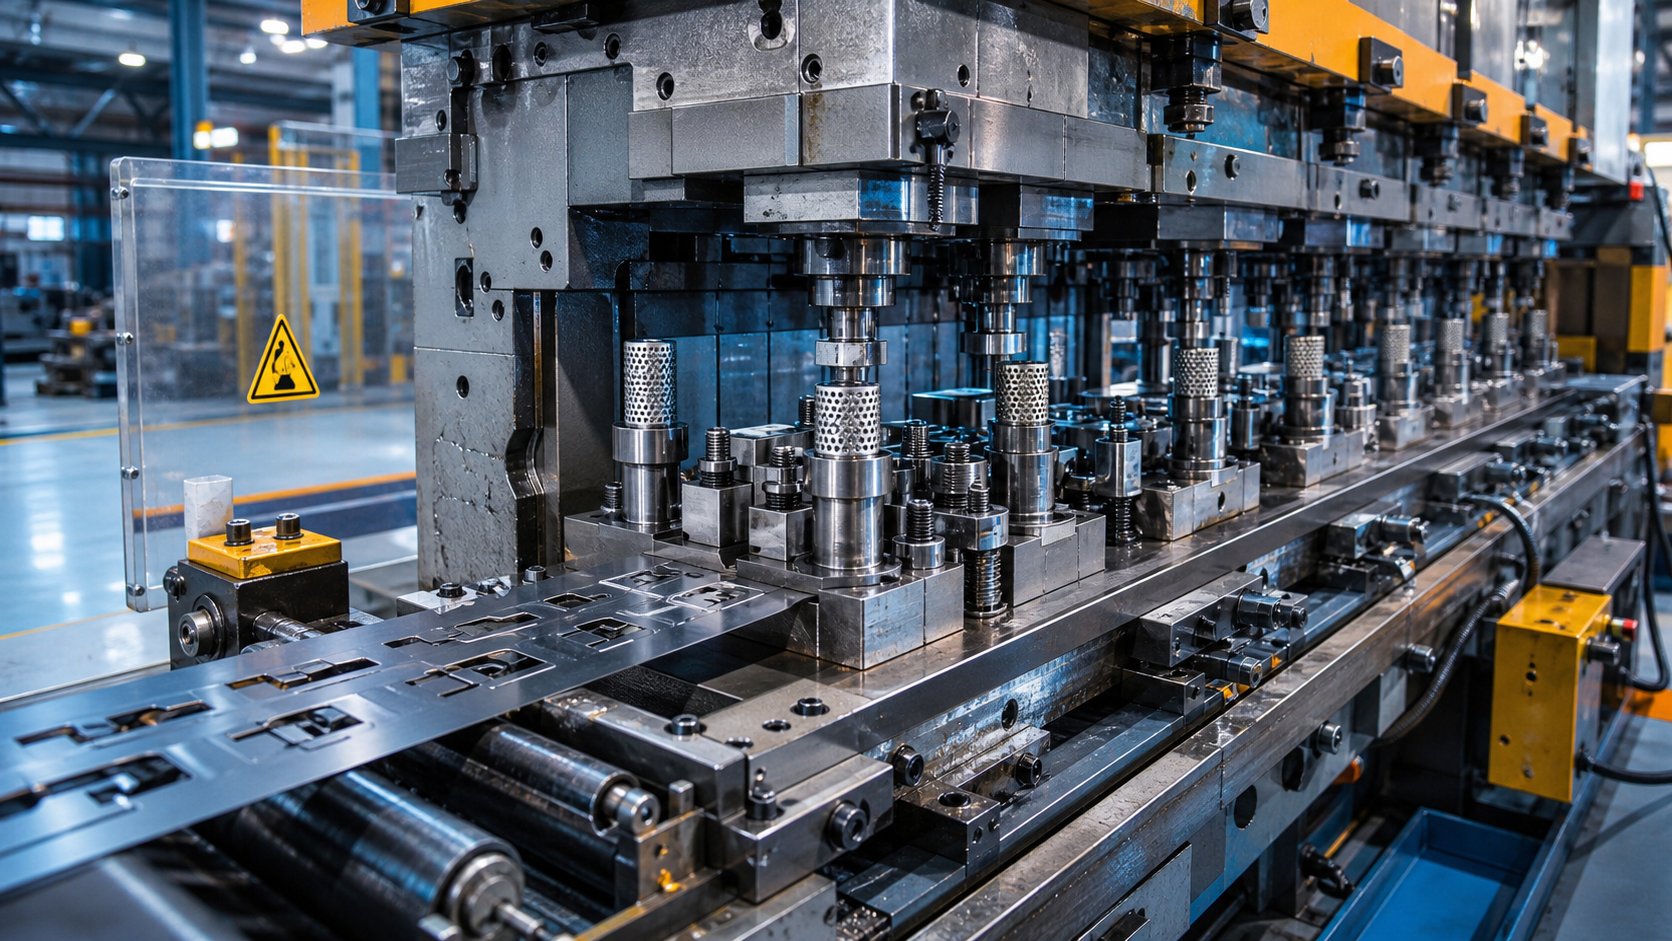
प्रोग्रेसिव डाई स्टैम्पिंग एक धातु बनाने की प्रक्रिया है जिसमें सामग्री की एक सतत पट्टी एक ही डाई सेट के भीतर अनुक्रमिक कार्यस्थानों की एक श्रृंखला के माध्यम से आगे बढ़ती है, प्रत्येक प्रेस स्ट्रोक एक अलग ऑपरेशन करता है जब तक कि एक तैयार भाग तैयार नहीं हो जाता है और पट्टी से अलग नहीं हो जाता है।
कल्पना करें कि एक धातु का तार स्टैम्पिंग प्रेस में डाला जा रहा है। प्रत्येक स्ट्रोक के साथ, पट्टी एक सटीक वृद्धि से आगे बढ़ती है, जिसे डाई पिच के रूप में जाना जाता है। जिस भी स्टेशन से यह गुजरता है वह एक विशिष्ट कार्य करता है: एक छेद करना, मोड़ बनाना, एक गढ़ा हुआ फीचर जोड़ना, या अतिरिक्त सामग्री को ट्रिम करना। जब तक पट्टी अंतिम स्टेशन तक पहुंचती है, पूरा हिस्सा मुक्त हो जाता है। एक स्ट्रोक, एक तैयार घटक, प्रति मिनट सैकड़ों बार दोहराया गया।
"प्रगतिशील" शब्द इस वृद्धिशील परिवर्तन को संदर्भित करता है। एक प्रोग्रेसिव डाई अनिवार्य रूप से एक कस्टम इंजीनियर्ड टूल है जो एक ही स्वचालित ऑपरेशन में कई मशीनों, कई सेटअपों और कई हैंडलिंग चरणों की आवश्यकता को समेकित करता है। धातु की पट्टी अपने स्वयं के कन्वेयर के रूप में कार्य करती है, जो मानव हस्तक्षेप के बिना प्रत्येक भाग को एक स्टेशन से दूसरे स्टेशन तक ले जाती है।
निर्माता बड़ी मात्रा में उत्पादन के लिए प्रोग्रेसिव डाइज़ का उपयोग क्यों करते हैं?
प्रोग्रेसिव स्टैम्पिंग उत्पादन लाइनों में अपना स्थान अर्जित करती है क्योंकि यह एक साथ तीन समस्याओं का समाधान करती है: गति, स्थिरता और प्रति यूनिट लागत। प्रेस संचालित हो रहे हैं25 से 200 स्ट्रोक प्रति मिनट या अधिकतैयार भागों को उस दर पर आउटपुट कर सकता है जो छोटे {{0} से {{1} मध्यम {{2} आकार के घटकों के लिए कोई अन्य निर्माण विधि से मेल नहीं खाता है।
प्रत्येक स्ट्रोक समान परिणाम उत्पन्न करता है क्योंकि समान पंच और डाई सतहें समान परिस्थितियों में, समान क्रम में सामग्री को आकार देती हैं। यह उस संचयी भिन्नता को समाप्त करता है जो अलग-अलग मशीनों के बीच भागों के स्थानांतरण के दौरान उत्पन्न होती है। इसका परिणाम सख्त सहनशीलता, समान विशेषताएं और लाखों चक्रों तक चलने वाले उत्पादन में न्यूनतम स्क्रैप है।
ऑटोमोटिव, इलेक्ट्रॉनिक्स, एचवीएसी, लाइटिंग और उपभोक्ता सामान जैसे उद्योग ब्रैकेट, कनेक्टर, फास्टनरों, संपर्कों और हाउसिंग के लिए इस प्रक्रिया पर निर्भर हैं। ये ऐसे हिस्से हैं जहां आयामी स्थिरता वैकल्पिक नहीं है और जहां प्रति इकाई अर्थशास्त्र पैमाने पर मायने रखता है।
इस स्तर पर प्रगतिशील डाई स्टैम्पिंग को समझना अकादमिक नहीं है। यह वह लेंस है जिसके माध्यम से आप मूल्यांकन करते हैं कि निर्माता की इंजीनियरिंग गहराई, प्रेस क्षमताएं और टूलींग विशेषज्ञता आपके हिस्से की जटिलता से मेल खाती है या नहीं। प्रक्रिया का विवरण सीधे उन प्रश्नों की जानकारी देता है जो आपको पूछने चाहिए और जिन लाल संकेतों पर आपको नजर रखनी चाहिए।
प्रोग्रेसिव डाई स्टैम्पिंग प्रक्रिया चरण दर चरण कैसे काम करती है
यह जानना कि एक पट्टी स्टेशनों से होकर गुजरती है, एक बात है। यह समझना कि वास्तव में प्रत्येक स्टेशन पर क्या होता है, और अनुक्रम क्यों मायने रखता है, आपको यह मूल्यांकन करने के लिए एक तेज़ लेंस देता है कि क्यानिर्माता की प्रगतिशील डाई टूलींगआपके हिस्से की जटिलता से मेल खाता है।
स्टेज-द्वारा-प्रोग्रेसिव डाई ऑपरेशंस का स्टेज ब्रेकडाउन
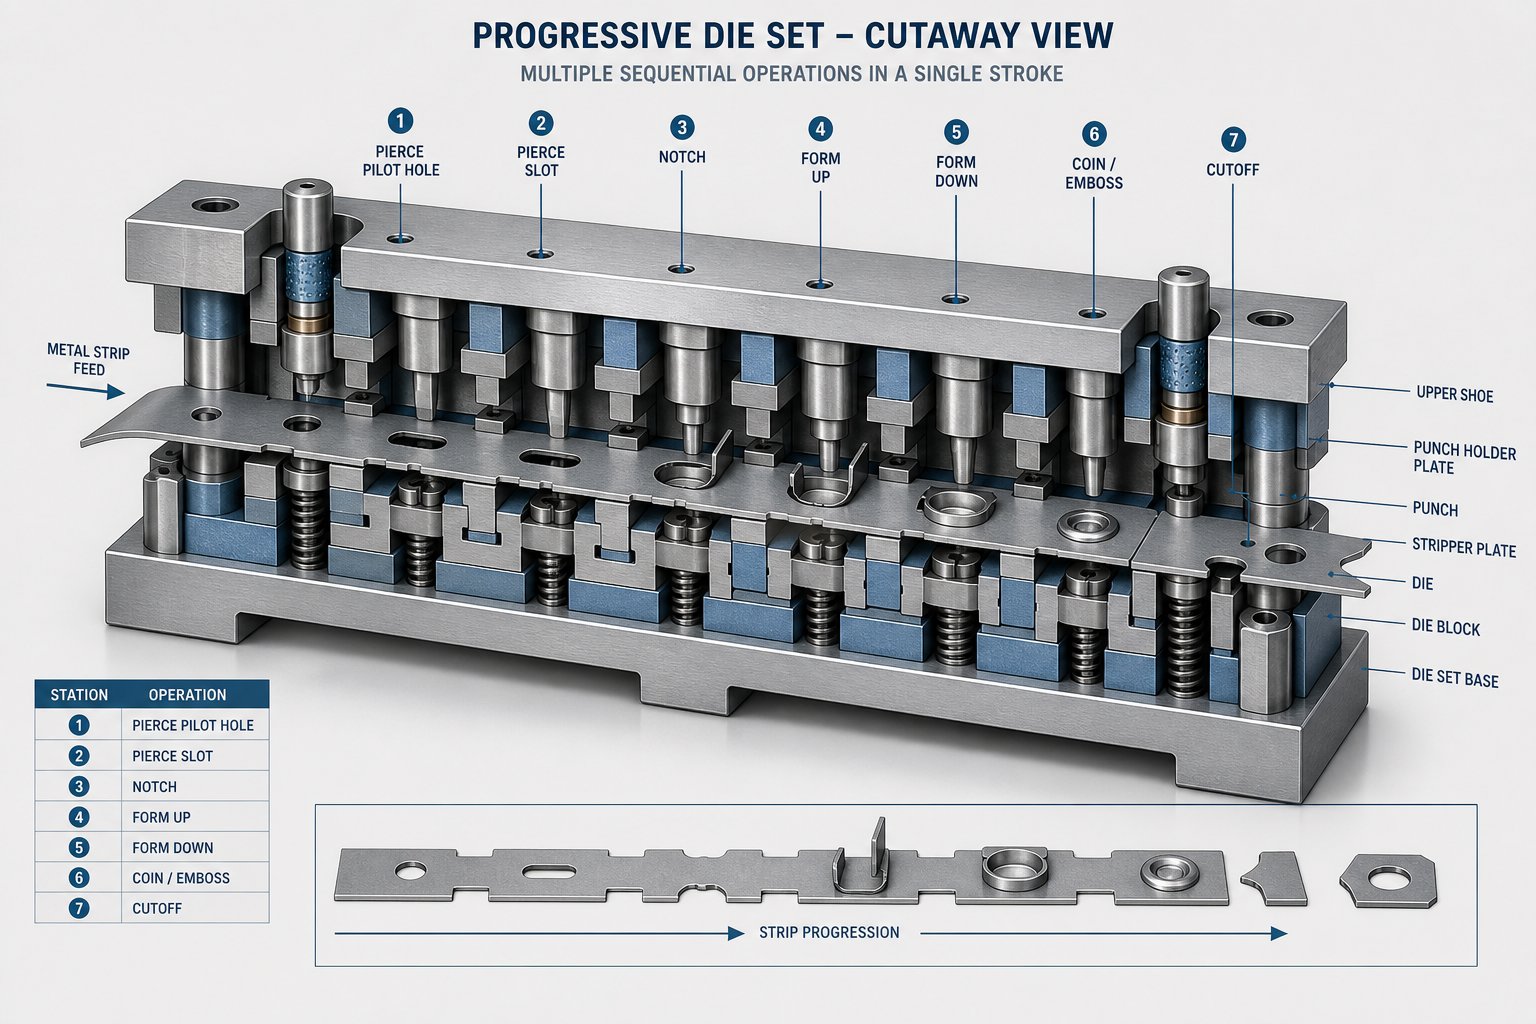
प्रोग्रेसिव स्टैम्पिंग डाई में प्रत्येक स्टेशन एक विशिष्ट ऑपरेशन करता है जो अपस्ट्रीम में किए गए कार्य पर आधारित होता है। एक कदम छोड़ें, अनुक्रम को पुनर्व्यवस्थित करें, या किसी भी बिंदु पर क्लीयरेंस की गलत गणना करें, और समाप्त भाग विफल हो जाता है। यहां बताया गया है कि कच्चे कुंडल से पूर्ण घटक तक की प्रक्रिया कैसे विकसित होती है:
- दूध पिलाना और खोलना- शीट मेटल का एक कॉइल एक अनकॉइलर पर लगाया जाता है और प्रेस स्ट्रोक के साथ सिंक्रनाइज़ सटीक अंतराल पर प्रगतिशील स्टैम्पिंग प्रेस में फ़ीड करता है। रोल फीडर या सर्वो फीडर एक इंच के हजारवें हिस्से के भीतर स्ट्रिप उन्नति (जिसे पिच के रूप में जाना जाता है) को नियंत्रित करते हैं, यह सुनिश्चित करते हुए कि प्रत्येक स्टेशन को बिल्कुल सही स्थिति में सामग्री प्राप्त होती है।
- पियर्सिंग- पहले बनने वाले स्टेशन आम तौर पर पायलट छेद और कार्यात्मक उद्घाटन को छिद्रित करते हैं। पायलट छेद प्रत्येक डाउनस्ट्रीम स्टेशन के लिए संरेखण संदर्भ के रूप में काम करते हैं, जबकि कार्यात्मक छेद तैयार ज्यामिति का हिस्सा बन जाते हैं। छेदन जल्दी होता है क्योंकि बनने से पहले सामग्री को हटाने से छेद के किनारों के आसपास विकृति को रोका जा सकता है।
- रिक्त- भाग की बाहरी प्रोफ़ाइल को परिभाषित करने या आंतरिक विशेषताएं बनाने के लिए पट्टी के कुछ हिस्सों को काट दिया जाता है। ब्लैंकिंग स्टेशन टैब छोड़ते समय आंशिक रूप से रूपरेखा में कटौती कर सकते हैं जो डाई के माध्यम से निरंतर परिवहन के लिए वाहक पट्टी से जुड़े हिस्से को रखते हैं।
- बनाने- झुकने, रेखांकन करने और फ़्लैंगिंग ऑपरेशन फ्लैट रिक्त स्थान को तीन आयामी ज्यामिति में आकार देते हैं। फॉर्मिंग स्टेशन धातु को प्लास्टिक रूप से विकृत करने के लिए नियंत्रित बल लगाते हैं, जिससे कोण, चैनल, पसलियां या आकृति बनती हैं। भौतिक तनाव को उत्तरोत्तर प्रबंधित करने के लिए अनुक्रम सरल मोड़ से अधिक जटिल आकृतियों की ओर बढ़ता है।
- गढ़नेउच्च दबाव संपीड़न विशिष्ट विशेषताओं को परिष्कृत करता है, सतहों को समतल करता है, त्रिज्या को तेज करता है, या विवरणों को उभारता है जिनके लिए मानक गठन की तुलना में सख्त आयामी नियंत्रण की आवश्यकता होती है। सिक्का बनाने को बनाने के बाद रखा जाता है क्योंकि यह ज्यामिति को ठीक करता है जो पहले ही मूल आकार ले चुका होता है।
- काट दिया- अंतिम स्टेशन पूर्ण किए गए भाग को वाहक पट्टी से अलग कर देता है। तैयार घटक अक्सर बिन में या कन्वेयर पर गिर जाता है, जबकि शेष कंकाल पट्टी रीसाइक्लिंग के लिए बाहर निकल जाती है।
ध्यान दें कि कैसे प्रत्येक चरण अपने से पहले वाले चरण के सटीक निष्पादन पर निर्भर करता है। स्टेशन दो में ड्रिल किए गए पायलट छेद प्रत्येक आगामी ऑपरेशन का मार्गदर्शन करते हैं। निर्माण उस सामग्री पर निर्भर करता है जिसे सही ढंग से खाली किया गया था। सिक्का निर्माण मानता है कि इसके नीचे की मोड़ ज्यामिति पहले से ही विशिष्टता के भीतर है। यह व्यापक निर्भरता बिल्कुल यही कारण है कि एक प्रगतिशील स्टैम्पिंग डाई के पीछे की इंजीनियरिंग केवल उत्पादन के दौरान ही नहीं, बल्कि डिजाइन चरण में भी सटीकता की मांग करती है।
बहु-स्टेशन निर्माण आंशिक जटिलता को कैसे प्राप्त करता है
एक पासे में स्टेशनों की संख्या सीधे तौर पर भाग की जटिलता को दर्शाती है। दो छेद वाले एक साधारण फ्लैट ब्रैकेट को केवल चार या पांच स्टेशनों की आवश्यकता हो सकती है। कई मोड़ों, उभरी हुई विशेषताओं और तंग {{3}सहिष्णुता वाले छिद्रों वाले एक त्रि-आयामी कनेक्टर को बारह या अधिक की आवश्यकता हो सकती है। प्रत्येक अतिरिक्त स्टेशन टूलींग लागत जोड़ता है, डाई की लंबाई बढ़ाता है, और पर्याप्त बिस्तर आकार और टन भार के साथ एक बड़े डाई स्टैम्पिंग प्रेस की मांग करता है।
प्रेस स्पीड सीधे स्टेशन डिज़ाइन से भी जुड़ती है। प्रति मिनट 200 से अधिक स्ट्रोक पर उच्च गति स्टैम्पिंग के लिए बनाए गए डाई को तेजी से स्ट्रिप उन्नति, कुशल स्क्रैप हटाने और न्यूनतम रुकने के समय के लिए इंजीनियर किए गए स्टेशनों की आवश्यकता होती है। कम, सरल स्टेशन तेज़ साइकिल दरों का समर्थन करते हैं। गहरे ड्रॉ या भारी सिक्के वाले अधिक जटिल स्टेशनों को प्रेस को धीमा करने की आवश्यकता हो सकती है, बल बनाने के लिए व्यापार की गति।
जब आप किसी निर्माता का मूल्यांकन कर रहे हों, तो पूछें कि उनके विशिष्ट डाई कितने स्टेशनों पर चलते हैं और वे आपके जैसे भागों के लिए कितनी प्रेस गति प्राप्त करते हैं। एक दुकान जो जटिल ज्यामिति के लिए प्रति मिनट 15-33 स्टेशन उपकरण डिजाइन करती है, वह प्रति मिनट 2 स्ट्रोक पर एक रनिंग 6-स्टेशन उपकरण की तुलना में एक अलग इंजीनियरिंग स्तर पर संचालित होती है। यह अंतर सीधे तौर पर प्रभावित करता है कि क्या वे उपकरण विकास के दौरान महंगे परीक्षण और त्रुटि के बिना आपके हिस्से की जटिलता को संभाल सकते हैं।
स्टेशन संख्या, प्रेस क्षमता और प्राप्य भाग ज्यामिति के बीच संबंध भी आपके टूलींग निवेश को आकार देता है। अधिक स्टेशनों का मतलब उच्च अग्रिम लागत है, लेकिन वे संचालन को समेकित करने की क्षमता को अनलॉक करते हैं जिसके लिए अन्यथा माध्यमिक प्रक्रियाओं, अलग मशीनों और अतिरिक्त हैंडलिंग की आवश्यकता होती है। अर्थशास्त्र मात्रा के आधार पर बदलता है, जो एक स्वाभाविक प्रश्न उठाता है: किस उत्पादन मात्रा पर यह निवेश वास्तव में भुगतान करता है?
जब प्रोग्रेसिव डाई स्टैम्पिंग आपके प्रोजेक्ट के लिए सही विकल्प है
प्रगतिशील डाइज़ के लिए टूलींग सस्ता नहीं है। उत्पादन का एक भी हिस्सा प्रेस से बाहर होने से पहले आप एक महत्वपूर्ण पूंजी परिव्यय को देख रहे हैं। तो असली सवाल यह नहीं है कि क्या प्रक्रिया काम करती है, बल्कि यह है कि क्या आपके वॉल्यूम कंपाउंड डाई, ट्रांसफर डाई, या सिंगल हिट स्टैम्पिंग जैसे सरल विकल्पों पर निवेश को उचित ठहराते हैं।
वॉल्यूम थ्रेशोल्ड जहां प्रोग्रेसिव अन्य तरीकों को मात देता है
प्रगतिशील धातु मुद्रांकन एक विशिष्ट लागत वक्र का अनुसरण करता है। अग्रिम उछाल तेज़ है, लेकिन वॉल्यूम बढ़ने के साथ प्रति भाग लागत तेज़ी से कम हो जाती है। प्रगतिशील डाई के लिए आर्थिक व्यवहार्यता आम तौर पर प्रति वर्ष लगभग 50,000 से 100,000 इकाइयों से शुरू होती है, हालांकि अति सरल ज्यामिति 30,000 से 50,000 इकाइयों के निवेश को उचित ठहरा सकती है। उन सीमाओं के नीचे, कम टूलींग लागत वाली विधियाँ, जैसे सीएनसी लेजर कटिंग या सिंगल स्टेज स्टैम्पिंग, अक्सर अधिक वित्तीय समझ में आती हैं।
इसकी तुलना ट्रांसफर स्टैम्पिंग से करें, जो मध्यम से {{1} से अधिक वॉल्यूम (लगभग 25,000 यूनिट और अधिक) के लिए उपयुक्त है, लेकिन बड़े या गहरे {4} खींचे गए हिस्सों में काम करता है जो वाहक पट्टी से जुड़े नहीं रह सकते। कंपाउंड डाइस एक मध्यम जमीन पर कब्जा कर लेते हैं: मध्यम टूलींग लागत, फ्लैट भागों के लिए उच्च परिशुद्धता, लेकिन सरल ज्यामिति और छोटे रन तक सीमित। सिंगल हिट स्टैम्पिंग की शुरूआती लागत सबसे कम होती है लेकिन इसमें अधिक श्रम और हैंडलिंग खर्च होता है जो मात्रा के साथ रैखिक रूप से बढ़ता है।
सैकड़ों हजारों या लाखों हिस्सों में फैले लंबे समय तक चलने वाले प्रगतिशील मुद्रांकन कार्यक्रमों के लिए, प्रति यूनिट टूलींग लागत नगण्य हो जाती है। यहीं पर अर्थशास्त्र सम्मोहक हो जाता है: कच्चा माल और प्रेस का समय प्रति भाग लागत पर हावी हो जाता है, और उच्च मात्रा की स्टांपिंग इतनी तेज गति से चलती है कि कोई भी अन्य विधि छोटे से {{3} मध्यम घटकों के लिए मेल नहीं खा सकती है।
टूलींग निवेश बनाम प्रति भाग अर्थशास्त्र को समझना
यहां बताया गया है कि खरीदारों के लिए सबसे महत्वपूर्ण आयामों में वैकल्पिक तरीकों की तुलना में प्रगतिशील डाई की तुलना कैसे की जाती है:
| कारक | प्रगतिशील मरो | ट्रांसफर डाई | यौगिक मरो | सिंगल-हिट स्टैम्पिंग |
|---|---|---|---|---|
| टूलींग/सेटअप लागत | बहुत ऊँचा | उच्च | मध्यम | कम |
| प्रति-आंशिक लागत (कम मात्रा) | बहुत ऊँचा | उच्च | मध्यम | निम्न से मध्यम |
| प्रति-आंशिक लागत (उच्च मात्रा) | बहुत कम | कम | मध्यम | उच्च |
| भाग जटिलता क्षमता | उच्च (बहु-सुविधा, 3डी ज्यामिति) | ऊँचे (बड़े या गहरे- खींचे गए हिस्से) | निचला (सपाट, एकल-तल) | कम (प्रति स्ट्रोक एक ऑपरेशन) |
| उत्पादन गति | बहुत तेज़ (200-600+ एसपीएम) | मध्यम | मध्यम से तेज़ | धीमा |
| आदर्श वार्षिक मात्रा | 50,000+ इकाइयाँ | 25,000+ इकाइयाँ | 5,000-50,000 इकाइयाँ | 1-10,000 इकाइयाँ |
पैटर्न स्पष्ट है: प्रगतिशील डाई अधिक पूंजी की मांग करती है लेकिन आपको पैमाने पर न्यूनतम प्रति भाग लागत और सबसे तेज़ चक्र समय प्रदान करती है। ट्रांसफर डाइज़ बड़े घटकों के लिए समान जटिलता प्रबंधन की पेशकश करते हैं लेकिन धीमी गति से चलते हैं। कंपाउंड डाइज़ मध्यम मात्रा में सटीक सपाट भागों के लिए अच्छी तरह से काम करते हैं। एकल हिट ऑपरेशन छोटी अवधि के लिए चीजों को सरल और किफायती बनाए रखता है लेकिन वॉल्यूम बढ़ने पर महंगा हो जाता है।
जब आप संभावित आपूर्तिकर्ताओं को संलग्न करते हैं, तो एक ब्रेकईवन विश्लेषण का अनुरोध करें जो दिखाता है कि प्रगतिशील टूलींग आपके अनुमानित वॉल्यूम के मुकाबले खुद के लिए कहां भुगतान करता है। एक सक्षम निर्माता आपकी वार्षिक मात्रा, अपेक्षित उपकरण जीवन और किसी भी माध्यमिक संचालन को ध्यान में रखते हुए आपके लिए इसका मॉडल तैयार करेगा। यदि संख्याएँ आपके उत्पादन क्षितिज के भीतर पार नहीं होती हैं, तो एक अलग विधि आपको बेहतर सेवा प्रदान कर सकती है, और एक भरोसेमंद दुकान आपको यह बताएगी।
हालाँकि, केवल वॉल्यूम से ही निर्णय नहीं हो जाता। जिस सामग्री पर आप मोहर लगा रहे हैं और जिस सहनशीलता की आपको आवश्यकता है, वह भी डाई डिज़ाइन और कुल लागत दोनों को आकार देती है, और प्रत्येक निर्माता प्रत्येक सामग्री को समान रूप से अच्छी तरह से संभाल नहीं पाता है।
प्रोग्रेसिव डाई स्टैम्पिंग में सामग्री और सहनशीलता
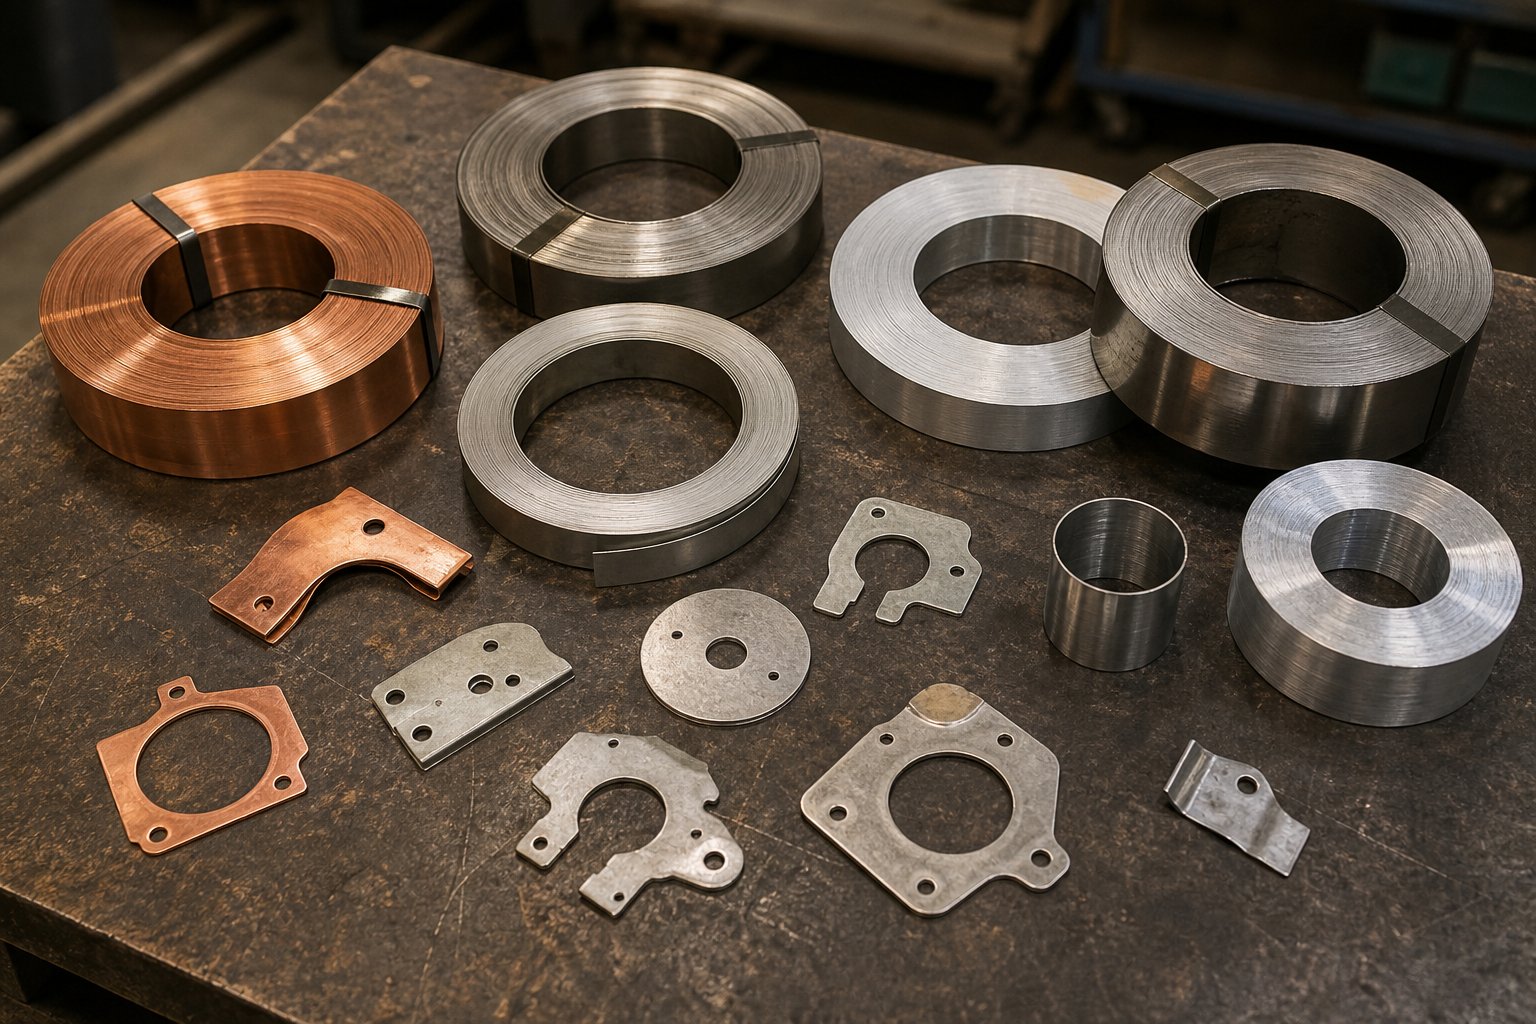
सामग्री की आपकी पसंद केवल यह निर्धारित नहीं करती कि तैयार भाग कैसा दिखेगा। यह मूल रूप से आकार देता है कि डाई कैसे डिज़ाइन की गई है, प्रेस कितनी तेजी से चल सकती है, टूलींग कितनी जल्दी खराब हो जाती है, और कौन सी सहनशीलता वास्तविक रूप से प्राप्त करने योग्य है। समान ज्यामिति वाले लेकिन अलग-अलग सब्सट्रेट वाले दो भागों के लिए पूरी तरह से अलग स्टेशन कॉन्फ़िगरेशन, पंच सामग्री और प्रेस सेटिंग्स की आवश्यकता हो सकती है। यही कारण है कि आरएफक्यू जमा करने से पहले प्रगतिशील मुद्रांकन सामग्री पर गंभीरता से ध्यान देने की आवश्यकता है।
सामग्री के गुण डाई डिज़ाइन और परिणामों को कैसे प्रभावित करते हैं
प्रत्येक धातु स्टैम्पिंग प्रक्रिया में कठोरता, लचीलापन, तन्य शक्ति और स्प्रिंगबैक व्यवहार का एक अनूठा संयोजन लाती है। ये गुण निर्धारित करते हैं कि डाई कितनी आक्रामक तरीके से पट्टी बना सकती है, कितने स्टेशनों की आवश्यकता है, और रखरखाव या प्रतिस्थापन से पहले टूलींग कितने समय तक चलती है।
स्प्रिंगबैक पर विचार करें: जब कोई धातु मुड़ती है, तो निर्माण बल निकलने के बाद यह आंशिक रूप से अपने मूल आकार में लौट आती है। उच्च उपज शक्ति वाली कठोर सामग्री अधिक वापस आती है। डाई इंजीनियर अधिक झुकने, सिक्का बनाने वाले स्टेशनों को जोड़ने, या गठन त्रिज्या को समायोजित करके क्षतिपूर्ति करते हैं। उदाहरण के लिए, स्टेनलेस स्टील प्रोग्रेसिव स्टैम्पिंग में अनुभवी एक निर्माता जानता है कि 300-श्रृंखला स्टेनलेस को हल्के कार्बन स्टील की तुलना में काफी अधिक स्प्रिंगबैक मुआवजे की आवश्यकता होती है, जो अक्सर डाई में स्टेशन और जटिलता जोड़ता है।
लचीलापन भी उतना ही मायने रखता है। तांबा और एल्यूमीनियम जैसी अत्यधिक लचीली धातुएं बिना टूटे आक्रामक गठन को सहन करती हैं, जिसका अर्थ है कम मध्यवर्ती स्टेशन और नरम त्रिज्या। स्प्रिंग स्टील या वर्क जैसी कठोर सामग्री को फ्रैक्चर से बचाने के लिए कठोर स्टेनलेस को कई चरणों में प्रगतिशील बनाने की आवश्यकता होती है, जो लंबे समय तक मरने और उच्च टूलींग निवेश में तब्दील हो जाती है।
उपकरण घिसाव सामग्री चयन का एक और प्रत्यक्ष परिणाम है। अपघर्षक या उच्च -शक्ति सब्सट्रेट पंच और डाई इंसर्ट गिरावट को तेज करते हैं। कार्बन स्टील प्रोग्रेसिव स्टैम्पिंग रन स्टेनलेस या उच्च {{3} ताकत कम {{4} मिश्र धातु (एचएसएलए) स्टील की तुलना में टूलींग पर अधिक नरम होते हैं, जिसका अर्थ है समय के साथ तेज करने के चक्र और कम रखरखाव लागत के बीच लंबा अंतराल।
| सामग्री | प्रमुख गुण | व्यवहार का निर्माण | विशिष्ट अनुप्रयोग |
|---|---|---|---|
| कार्बन स्टील (निम्न से मध्यम) | उच्च शक्ति, अच्छा लचीलापन, लागत{{0}प्रभावी | मध्यम स्प्रिंगबैक, बनाने में आसान, कम टूल घिसाव | ब्रैकेट, संरचनात्मक हिस्से, ऑटोमोटिव घटक, फास्टनरों |
| स्टेनलेस स्टील (300/400 श्रृंखला) | संक्षारण प्रतिरोधी, उच्च कठोरता, कार्य {{0}शीघ्र कठोर हो जाता है | उच्च स्प्रिंगबैक, अधिक फॉर्मिंग स्टेशनों की आवश्यकता होती है, उपकरण घिसाव को तेज करता है | चिकित्सा उपकरण, खाद्य प्रसंस्करण, समुद्री हार्डवेयर, पाइपलाइन |
| ताँबा | उत्कृष्ट चालकता, बहुत लचीला, मुलायम | न्यूनतम स्प्रिंगबैक, आसानी से बनता है, उपकरण कम घिसता है | विद्युत संपर्क, बस बार, कनेक्टर, हीट एक्सचेंजर्स |
| एल्यूमिनियम (1100, 3003, 5052) | हल्का वजन, अच्छी फॉर्मेबिलिटी, संक्षारण प्रतिरोधी | कम {{0} से - मध्यम स्प्रिंगबैक, उचित स्नेहन के बिना पित्त होने का खतरा | बाड़े, हीट सिंक, ईएमआई शील्ड, हल्के संरचनात्मक हिस्से |
| पीतल (C260, C360) | अच्छी मशीनेबिलिटी, मध्यम ताकत, सजावटी फिनिश | कम स्प्रिंगबैक, उत्कृष्ट फॉर्मैबिलिटी, न्यूनतम टूल घिसाव | टर्मिनल, कनेक्टर, सजावटी हार्डवेयर, वाल्व |
| फीरोज़ा तांबा | उच्च थकान शक्ति, प्रवाहकीय, गैर-स्पार्किंग | मध्यम स्प्रिंगबैक, सावधानीपूर्वक अनुक्रम बनाने की आवश्यकता है | स्प्रिंग्स, एयरोस्पेस घटक, उच्च तनाव वाले विद्युत संपर्क |
ध्यान दें कि टूलींग परिप्रेक्ष्य से प्रगतिशील मुद्रांकन सामग्री विनिमेय नहीं हैं। यदि आप स्टेनलेस स्टील मिडस्ट्रीम पर स्विच करते हैं तो कॉपर प्रोग्रेसिव स्टैम्पिंग के लिए डिज़ाइन किया गया डाई सही ढंग से काम नहीं करेगा। क्लीयरेंस, पंच ज्योमेट्री, स्नेहन आवश्यकताएं, और स्टेशन गणना सभी सामग्री विशिष्ट हैं। यही कारण है कि आपको संभावित आपूर्तिकर्ताओं के साथ बातचीत की शुरुआत में ही अपने सब्सट्रेट विकल्पों पर चर्चा करनी चाहिए।
विभिन्न सामग्रियों और जटिलताओं में सहनशीलता क्षमताएँ
प्रगतिशील डाई के माध्यम से उच्च परिशुद्धता धातु मुद्रांकन सख्त आयामी नियंत्रण प्राप्त कर सकता है, लेकिन प्राप्त सहनशीलता परस्पर क्रिया करने वाले कारकों के जाल पर निर्भर करती है। भौतिक व्यवहार उस वेब के केंद्र में बैठता है।
सामान्य शब्दों में, प्रोग्रेसिव डाई स्टैम्पिंग अधिकांश सुविधाओं के लिए प्लस या माइनस 0.001 से 0.005 इंच की सीमा में सहनशीलता रखती है, पियर्सिंग जैसे कुछ ऑपरेशन और भी सख्त नियंत्रण प्राप्त करते हैं। लेकिन वे संख्याएँ कई चरों के आधार पर बदलती रहती हैं:
- द्रव्य का गाढ़ापन- पतला स्टॉक बल बनाने के प्रति अधिक संवेदनशील होता है और अधिक आसानी से विकृत हो जाता है, जिससे सहनशीलता बैंड संभावित रूप से चौड़ा हो जाता है।
- सामग्री की कठोरता और स्प्रिंगबैक- ऊंचे स्प्रिंगबैक से मोड़ पर कोणीय सहनशीलता बनाए रखना कठिन हो जाता है। प्रत्येक मोड़ थोड़ा भिन्न हो सकता है जब तक कि पासा ठीक से क्षतिपूर्ति न कर दे।
- भाग ज्यामिति जटिलता- कई मोड़, गहरे आकार या किनारों के पास की विशेषताओं वाले हिस्से सपाट, सरल घटकों की तुलना में अधिक विविधता जमा करते हैं।
- स्टेशन गिनती और मरने की स्थिति- अधिक स्टेशन अधिक संचयी स्थिति त्रुटि पेश करते हैं, हालांकि अच्छी तरह से बनाए गए पायलट सिस्टम इसे कम करते हैं। लंबे समय तक उपकरण की घिसावट धीरे-धीरे सहनशीलता को कम करती है जब तक कि रखरखाव तीक्ष्णता को बहाल नहीं कर देता।
- प्रेस संगतिप्रेस रैम की स्ट्रोक पुनरावृत्ति सीधे आयामी स्थिरता को प्रभावित करती है। सर्वो संचालित प्रेस आम तौर पर संवेदनशील कार्य के मामले में यांत्रिक प्रेस से बेहतर प्रदर्शन करती है।
उदाहरण के लिए, एल्युमीनियम प्रोग्रेसिव स्टैम्पिंग सख्त सपाट सहनशीलता बनाए रख सकती है, लेकिन यदि स्नेहन या डाई कोटिंग्स को ठीक से प्रबंधित नहीं किया जाता है, तो सतह पर गैलिंग होने का खतरा होता है, जो फिनिश गुणवत्ता को प्रभावित करता है। स्टेनलेस स्टील प्रोग्रेसिव स्टैम्पिंग छिद्रित विशेषताओं में उत्कृष्ट आयामी स्थिरता प्राप्त करती है लेकिन आक्रामक स्प्रिंगबैक और वर्क हार्डनिंग के कारण मोड़ कोणों पर सावधानीपूर्वक ध्यान देने की आवश्यकता होती है।
व्यावहारिक उपाय? यह न मानें कि आपके चित्र पर छपी सहनशीलता आपकी चुनी हुई सामग्री में स्वचालित रूप से प्राप्त करने योग्य है। निर्माताओं का मूल्यांकन करते समय, पूछें कि वे आपके विशिष्ट सब्सट्रेट के लिए सहिष्णुता प्रबंधन को कैसे संभालते हैं। आपकी सामग्री में गहन अनुभव वाली एक दुकान बताएगी कि वे स्प्रिंगबैक की भरपाई कैसे करते हैं, उपकरण पहनने के शेड्यूल का प्रबंधन करते हैं, और उत्पादन के दौरान आयामी स्थिरता को मान्य करते हैं। जिसके पास उस अनुभव की कमी है वह आक्रामक रूप से बोली लगा सकता है लेकिन उत्पादन रैंप पर एक बार विशिष्टता बनाए रखने के लिए संघर्ष कर सकता है।
सामग्री विशेषज्ञता निर्माता की गहराई का एक संकेतक है। प्रमाणपत्र और प्रक्रिया नियंत्रण आपको इस बारे में और भी अधिक बताते हैं कि क्या उनकी गुणवत्ता प्रणालियाँ लगातार काम कर सकती हैं, विशेष रूप से विनियमित उद्योगों में जहां ट्रेसेबिलिटी और दोहराव केवल प्राथमिकताएं नहीं बल्कि आवश्यकताएं हैं।
उद्योग प्रमाणपत्र जो निर्माता की गुणवत्ता का संकेत देते हैं
आपूर्तिकर्ता के होमपेज पर प्रमाणन लोगो आश्वस्त करने वाला दिखता है। लेकिन यह वास्तव में आपको लाखों चक्रों में लगातार, ट्रेस रूप से और विशिष्टता के भीतर आपके भागों का उत्पादन करने की उनकी क्षमता के बारे में क्या बताता है? स्टैम्पिंग डाई निर्माताओं का मूल्यांकन करने वाले खरीदारों के लिए, प्रमाणपत्र ट्रॉफियां नहीं हैं। वे प्रलेखित प्रक्रिया नियंत्रण प्रणालियों के साक्ष्य हैं जिनका स्वतंत्र रूप से ऑडिट और सत्यापन किया गया है।
सभी प्रमाणपत्रों का प्रत्येक आवेदन के लिए समान महत्व नहीं होता है। आपके प्रोजेक्ट को जिसकी आवश्यकता है वह आपके उद्योग, आपके अंतिम उपयोग परिवेश और आपके हिस्सों द्वारा दर्ज किए जाने वाले नियामक परिदृश्य पर निर्भर करता है।
मुख्य प्रमाणपत्र प्रत्येक खरीदार को सत्यापित करना चाहिए
यहां बताया गया है कि प्रत्येक प्रमुख प्रमाणीकरण में क्या शामिल है और कौन से क्षेत्र इसकी मांग करते हैं:
- आईएसओ 9001- आधारभूत गुणवत्ता प्रबंधन प्रणाली मानक। यह उत्पादन नियंत्रण, सुधारात्मक कार्रवाइयों, आंतरिक ऑडिट और निरंतर सुधार के लिए प्रलेखित प्रक्रियाएं स्थापित करता है। आपके विचार से किसी भी प्रगतिशील डाई स्टांपिंग आपूर्तिकर्ता को इसे न्यूनतम रखना चाहिए। यह उत्कृष्टता की गारंटी नहीं देता है, लेकिन इसकी अनुपस्थिति बुनियादी प्रक्रिया अनुशासन की कमी का संकेत देती है।
- आईएटीएफ 16949- आपूर्ति श्रृंखला में खराबी की रोकथाम, भिन्नता में कमी और अपशिष्ट उन्मूलन के लिए ऑटोमोटिव के साथ आईएसओ 9001 के शीर्ष पर निर्मित। यदि आप ऑटोमोटिव घटकों के प्रगतिशील स्टैम्पिंग का स्रोत प्राप्त कर रहे हैं, तो यह प्रमाणीकरण गैर-परक्राम्य है। इसके लिए आपूर्तिकर्ताओं को प्रक्रिया क्षमता अध्ययन, नियंत्रण योजना और उन्नत उत्पाद गुणवत्ता योजना (एपीक्यूपी) प्रदर्शित करने की आवश्यकता होती है।
- AS9100- एयरोस्पेस समकक्ष, कॉन्फ़िगरेशन प्रबंधन, जोखिम प्रबंधन, उत्पाद सुरक्षा और नकली भाग की रोकथाम के लिए आवश्यकताओं को जोड़ता है। एयरोस्पेस आपूर्ति शृंखलाएं पूर्ण सामग्री ट्रैसेबिलिटी और प्रथम{{2}लेख निरीक्षण रिपोर्ट की मांग करती हैं। AS9100 के बिना कोई निर्माता अधिकांश एयरोस्पेस कार्यक्रमों में भाग नहीं ले सकता है।
- आईएसओ 13485- चिकित्सा उपकरणों के लिए गुणवत्ता प्रबंधन मानक। ग्राहक संतुष्टि और निरंतर सुधार पर ISO 9001 के फोकस के विपरीत,आईएसओ 13485 नियामक अनुपालन और जोखिम प्रबंधन पर जोर देता हैचिकित्सा उपकरणों की सुरक्षा और प्रभावशीलता सुनिश्चित करने के लिए। इसके लिए बढ़ी हुई ट्रैसेबिलिटी, संदूषण नियंत्रण, शिकायत प्रबंधन प्रक्रियाओं और लंबी रिकॉर्ड अवधारण अवधि की आवश्यकता होती है। मेडिकल प्रोग्रेसिव स्टैम्पिंग घटकों की सोर्सिंग करने वाले खरीदारों के लिए, यह प्रमाणीकरण दर्शाता है कि निर्माता एफडीए, ईयू एमडीआर और अन्य वैश्विक नियामक ढांचे के अनुरूप नियंत्रण के तहत काम करता है।
आप देखेंगे कि ये प्रमाणपत्र एक-दूसरे पर आधारित हैं। IATF 16949 रखने वाले एक निर्माता के पास पहले से ही इसकी नींव के रूप में ISO 9001 है। आईएसओ 13485 से प्रमाणित एक ने चिकित्सा उपकरण जोखिम प्रबंधन के लिए उस ढांचे को अनुकूलित किया है। लेयरिंग मायने रखती है क्योंकि यह उद्योग के विशिष्ट विफलता परिणामों के अनुरूप उत्तरोत्तर गहन प्रक्रिया नियंत्रण को दर्शाती है।
विनियमित उद्योगों के लिए पीपीएपी और प्रक्रिया सत्यापन क्यों मायने रखता है
प्रमाणपत्र प्रणाली को परिभाषित करते हैं। पीपीएपी, उत्पादन भाग अनुमोदन प्रक्रिया, आउटपुट को मान्य करती है। मूल रूप से द्वारा विकसितऑटोमोटिव इंडस्ट्री एक्शन ग्रुप (एआईएजी), पीपीएपी एक मानकीकृत प्रक्रिया है जो यह सुनिश्चित करती है कि बड़े पैमाने पर उत्पादन शुरू होने से पहले आपूर्तिकर्ता के हिस्से सभी इंजीनियरिंग विशिष्टताओं को पूरा करते हैं। इसके लिए प्रक्रिया प्रवाह आरेख, क्षमता अध्ययन (सीपीके विश्लेषण), माप प्रणाली विश्लेषण, नियंत्रण योजना और सामग्री प्रमाणन सहित दस्तावेजी साक्ष्य की आवश्यकता होती है।
यह आपके लिए क्यों मायने रखना चाहिए? क्योंकि पीपीएपी सबूत का बोझ निर्माता पर डाल देता है। उन्हें डेटा के साथ प्रदर्शित करना होगा कि उनकी प्रक्रिया एकल उत्पादन इकाई के जहाजों से पहले बार-बार अनुरूप भागों का उत्पादन करती है। ऑटोमोटिव घटकों के प्रगतिशील स्टैम्पिंग और एयरोस्पेस अनुप्रयोगों के लिए, पीपीएपी स्तर 3 या उच्चतर मानक है। चिकित्सा उपकरण कार्यक्रमों को डिज़ाइन इतिहास फ़ाइलों के अंतर्गत समकक्ष सत्यापन दस्तावेज़ की आवश्यकता हो सकती है।
व्यावहारिक लाभ जोखिम में कमी है। एक निर्माता जो नियमित रूप से पीपीएपी सबमिशन पूरा करता है, उसके पास प्रक्रिया के बहाव को पकड़ने, टूलींग परिवर्तनों को मान्य करने और किसी भी गैर-अनुरूपता वाले हिस्से का उसके मूल कारण तक पता लगाने के लिए बुनियादी ढांचा होता है। जो अनुरोध पर पीपीएपी पैकेज का उत्पादन नहीं कर सकता है, उसमें सांख्यिकीय प्रक्रिया नियंत्रण और दस्तावेज़ीकरण कठोरता की कमी है जो विनियमित उद्योगों की मांग है।
एक और कारक है जिसे खरीदार अक्सर नज़रअंदाज कर देते हैं: ऊर्ध्वाधर एकीकरण। इन-हाउस टूलींग डिज़ाइन, वायर ईडीएम और सीएनसी ग्राइंडिंग के साथ एक स्टैम्पिंग डाई निर्माता एक गुणवत्ता प्रणाली के तहत भाग की गुणवत्ता को प्रभावित करने वाले प्रत्येक चर को नियंत्रित करता है। जब टूलींग को एक अलग दुकान पर आउटसोर्स किया जाता है, तो ट्रेसेबिलिटी गैप उभर कर सामने आता है। डाई संशोधन प्रमाणित क्यूएमएस के बाहर होते हैं, निरीक्षण मानक भिन्न हो सकते हैं, और पुनरावृत्ति चक्र धीमा हो जाता है। इसका मतलब यह नहीं है कि आउटसोर्स की गई टूलींग हमेशा समस्याग्रस्त होती है, लेकिन इसका मतलब यह है कि आपको पूछना चाहिए कि डाई कहां बनाई जाती हैं और क्या वह प्रक्रिया उत्पादन के समान ऑडिटेड गुणवत्ता वाली छतरी के अंतर्गत आती है।
प्रमाणपत्र और पीपीएपी तत्परता आपको अपने आपूर्तिकर्ता की शॉर्टलिस्ट के लिए एक विश्वसनीय फ़िल्टर प्रदान करते हैं। वे आपको बताते हैं कि कौन से निर्माता आपके एप्लिकेशन के लिए आवश्यक दस्तावेज़ीकरण, ट्रेसबिलिटी और प्रक्रिया अनुशासन के साथ काम करते हैं। लेकिन केवल प्रमाणपत्रों से यह पता नहीं चलता कि किसी दुकान में सही प्रेस, सही इंजीनियरिंग गहराई या आपके विशिष्ट प्रोजेक्ट के लिए सही क्षमता है या नहीं। उस मूल्यांकन के लिए पूरी तरह से प्रश्नों के एक अलग सेट की आवश्यकता होती है।
सही प्रोग्रेसिव डाई स्टैम्पिंग निर्माता का मूल्यांकन और चयन कैसे करें
आपने पुष्टि की है कि प्रोग्रेसिव डाई स्टैम्पिंग आपके प्रोजेक्ट की मात्रा, सामग्री और सहनशीलता आवश्यकताओं के अनुरूप है। आपने संभावित आपूर्तिकर्ताओं को आपके उद्योग द्वारा मांगे गए प्रमाणपत्रों के आधार पर फ़िल्टर किया है। अगली चुनौती कठिन है: यह पता लगाना कि किस प्रगतिशील डाई निर्माता के पास वास्तव में आपके हिस्सों को बड़े पैमाने पर वितरित करने के लिए इंजीनियरिंग की गहराई, उपकरण और क्षमता है।
अकेले कीमत आपको यह नहीं बताएगी। न ही कोई परिष्कृत वेबसाइट होगी. एक सक्षम साझेदार को जोखिम भरे दांव से अलग करने वाली बात सत्यापन योग्य तकनीकी मानदंडों और बातचीत की शुरुआत में पूछे गए सही सवालों पर निर्भर करती है।
निर्माता क्षमता के मूल्यांकन के लिए आवश्यक मानदंड
इसे अपनी उचित परिश्रम जांच सूची समझें। प्रत्येक मानदंड इस बारे में कुछ न कुछ बताता है कि क्या कोई आपूर्तिकर्ता आपके हिस्से की जटिलता, मात्रा और गुणवत्ता की आवश्यकताओं को कार्यक्रम के मध्य में महंगे आश्चर्य के बिना संभाल सकता है:
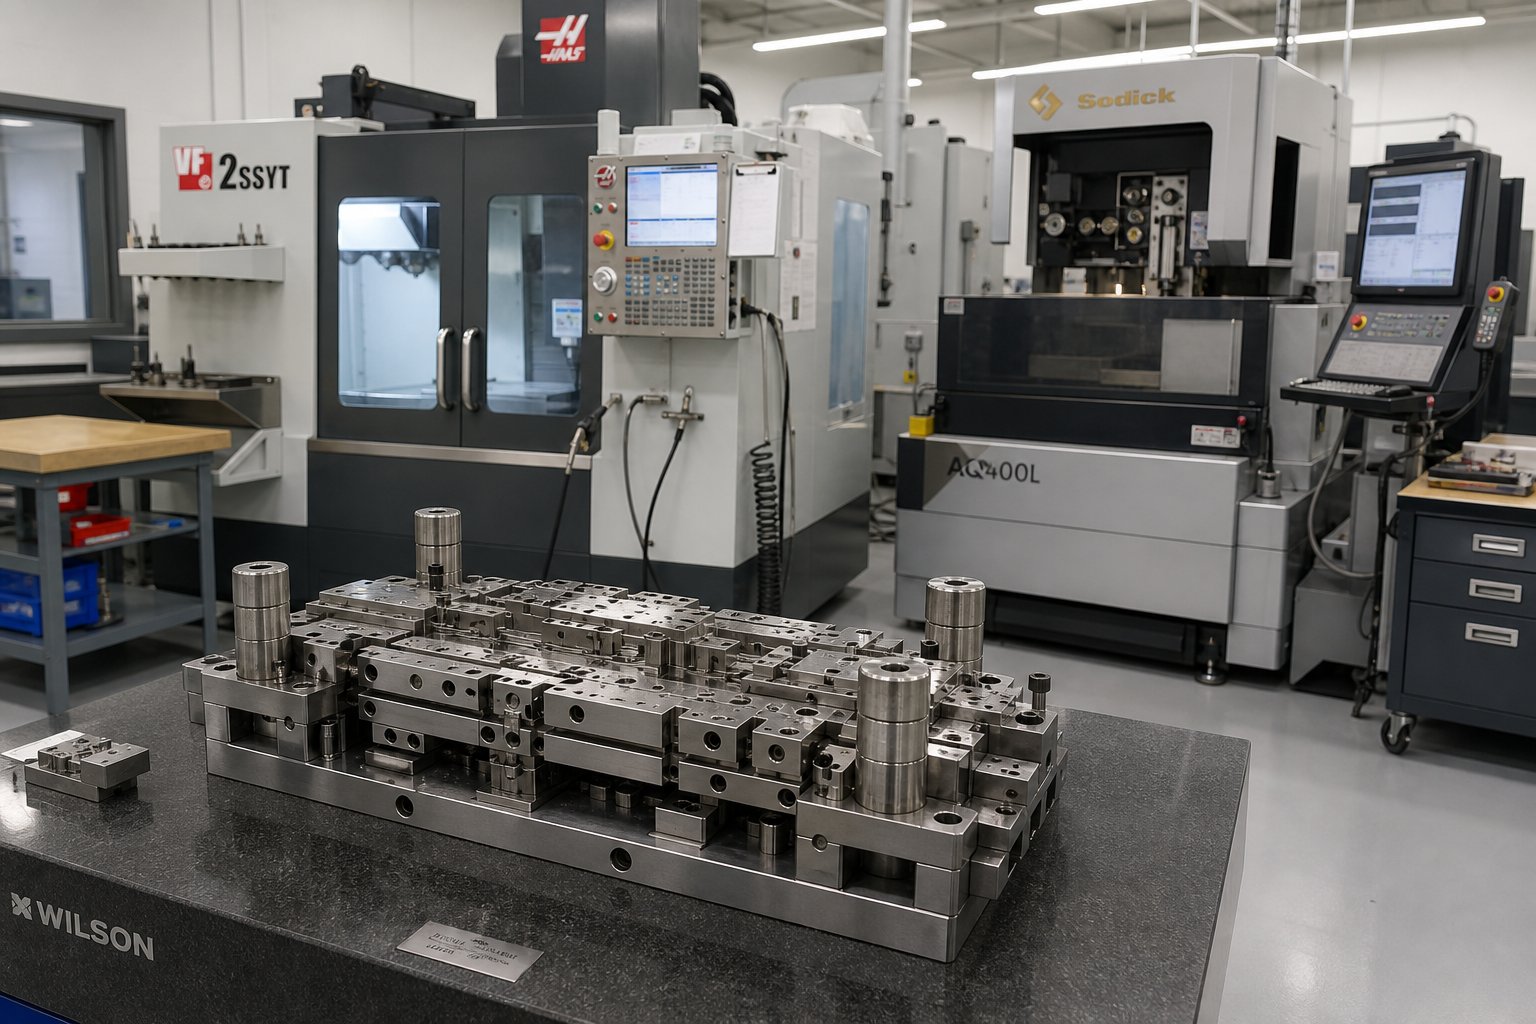
- घरेलू प्रगतिशील उपकरण और डाई क्षमता- क्या निर्माता तार ईडीएम, सीएनसी मशीनिंग और सतह पीसने का उपयोग करके आंतरिक रूप से डाई डिजाइन और निर्माण करता है? लंबवत रूप से एकीकृत टूलींग का अर्थ है तेज़ पुनरावृत्ति चक्र, डाई घटकों पर सख्त गुणवत्ता नियंत्रण और संशोधनों पर त्वरित बदलाव। जब टूलींग समायोजन एक ही छत के नीचे होता है, तो आप अलग-अलग टूल दुकानों के बीच संचार अंतराल और शेड्यूलिंग देरी को खत्म कर देते हैं।
- टनभार सीमा और स्ट्रोक गति दबाएँ- प्रेस क्षमता यह निर्धारित करती है कि दुकान किस हिस्से के आकार, सामग्री की मोटाई और निर्माण बलों को समायोजित कर सकती है। एक निर्माता 45 से 33 टन तक की प्रेस चलाता है जो नाजुक कनेक्टर टर्मिनलों से लेकर भारी संरचनात्मक ब्रैकेट तक सब कुछ कवर करता है। स्ट्रोक गति (स्ट्रोक प्रति मिनट) आपको थ्रूपुट क्षमता के बारे में बताती है और क्या उनके उपकरण आपके वॉल्यूम लक्ष्यों से मेल खाते हैं।
- सामग्री-विशिष्ट अनुभव- सभी दुकानें सभी सबस्ट्रेट्स को समान रूप से संभालती नहीं हैं। अपनी सामग्री में चल रहे उत्पादन के उदाहरण मांगें। स्टेनलेस स्टील में अनुभवी निर्माता तांबे या एल्युमीनियम में विशेषज्ञता वाले निर्माता की तुलना में डाई डिज़ाइन चरण में अलग व्यवहार करता है। सामग्री संबंधी परिचितता सीधे तौर पर कम टूलींग संशोधनों और पहले सख्त {{4}पास पैदावार में तब्दील हो जाती है।
- इंजीनियरिंग सहायता और डीएफएम सहयोग- सर्वोत्तम प्रगतिशील डाई निर्माता केवल विक्रेता ही नहीं, बल्कि इंजीनियरिंग भागीदार के रूप में भी कार्य करते हैं। ऐसे आपूर्तिकर्ताओं की तलाश करें जो टूलींग शुरू होने से पहले डिजाइन फॉर मैन्युफैक्चरिबिलिटी समीक्षा की पेशकश करते हैं। प्रारंभिक चरण डीएफएम सहयोग स्क्रैप को कम कर सकता है, टूलींग को सुव्यवस्थित कर सकता है और उत्पादन शुरू होने से पहले आंशिक प्रदर्शन में सुधार कर सकता है।
- माध्यमिक संचालन और परिष्करण- क्या वे घर में या प्रबंधित भागीदारों के माध्यम से प्लेटिंग, हीट ट्रीटमेंट, टैपिंग, वेल्डिंग, या असेंबली का काम संभाल सकते हैं? प्रगतिशील डाई मेटल स्टैम्पिंग सेवाएँ जो प्रेस से आगे तक फैली हुई हैं, आपकी आपूर्ति श्रृंखला की जटिलता को कम करती हैं और लीड समय को कम करती हैं।
- उत्पादन स्केलेबिलिटी के माध्यम से प्रोटोटाइप- प्रारंभिक प्रोटोटाइप टूलींग का समर्थन करने और फिर कठोर उत्पादन डाईज़ में परिवर्तन करने में सक्षम निर्माता आपको पूरे प्रोग्राम जीवनचक्र में, सत्यापन से लेकर उच्च मात्रा में रन तक, एक एकल भागीदार प्रदान करता है।
घरेलू प्रगतिशील डाई डिज़ाइन क्षमता वाले निर्माता, जैसेयिचेन, पुनरावृत्ति चक्र को कम कर सकता है क्योंकि टूलींग डिज़ाइन, मशीनिंग, निर्माण और सत्यापन सभी एक ही ऑपरेशन के भीतर होते हैं। सख्त दोहराव और स्केलेबल बड़े पैमाने पर उत्पादन की तलाश करने वाले उत्पादन इंजीनियरों के लिए, वह एकीकृत दृष्टिकोण हैंडऑफ़ देरी और गलत संचार को समाप्त करता है जो आमतौर पर बहु-विक्रेता टूलींग व्यवस्था को प्रभावित करता है।
किसी आपूर्तिकर्ता से प्रतिबद्धता करने से पहले पूछे जाने वाले प्रश्न
एक सक्षम दुकान बिना किसी हिचकिचाहट के इनका उत्तर देगी। अस्पष्ट या विक्षेपात्मक प्रतिक्रियाएँ स्वयं एक डेटा बिंदु हैं:
- डाई डिज़ाइन अनुमोदन से लेकर प्रथम लेख उत्पादन तक आपका विशिष्ट समय क्या है?
- आप आम तौर पर मेरे समान ज्यामिति और सामग्री वाले भागों के लिए कितने स्टेशन डिज़ाइन करते हैं?
- क्या आप घर में सभी प्रगतिशील टूलींग के मालिक हैं और उसका रखरखाव करते हैं, या कोई हिस्सा आउटसोर्स किया गया है?
- क्या आप मेरे उद्योग को आवश्यक स्तर पर पीपीएपी दस्तावेज़ प्रदान कर सकते हैं?
- मेरे हिस्से में कौन सा प्रेस टन भार और गति चलेगी, और आपकी वर्तमान क्षमता का उपयोग क्या है?
- क्या आप डाई डिज़ाइन को अंतिम रूप देने से पहले डीएफएम फीडबैक देते हैं, और क्या आपकी इंजीनियरिंग टीम उद्धरण में शामिल है?
- आप लंबे समय तक उत्पादन चलाने के लिए उपकरण रखरखाव, शार्पनिंग शेड्यूल और अतिरिक्त घटकों को कैसे संभालते हैं?
ये प्रश्न विशिष्टता को बल देते हैं। आप तुरंत उन प्रगतिशील डाई स्टैम्पिंग सेवाओं के बीच अंतर कर लेंगे जो वास्तव में इंजीनियरिंग में निवेश करती हैं और जो केवल टूलींग और प्रेस समय की दलाली करती हैं।
लाल झंडे जो संभावित गुणवत्ता या वितरण संबंधी समस्याओं का संकेत देते हैं
मूल्यांकन के दौरान इन चेतावनी संकेतों पर ध्यान दें। कोई भी एक गहन जांच की गारंटी देता है। एक साथ अनेक झंडे सुझाव देते हैं कि आपको आगे बढ़ना चाहिए:
- घर में टूलींग नहीं- यदि कोई आपूर्तिकर्ता सभी डाई निर्माण को आउटसोर्स करता है, तो आपके कार्यक्रम में सबसे महत्वपूर्ण चर पर उनका सीधा नियंत्रण नहीं होता है। संशोधनों में अधिक समय लगता है, गुणवत्ता निरीक्षण विभिन्न संगठनों में विभाजित हो जाता है और जवाबदेही धुंधली हो जाती है।
- प्रक्रिया क्षमता डेटा साझा करने में अनिच्छा- एक निर्माता जो अपनी प्रक्रियाओं में आश्वस्त है, वह आसानी से सीपीके डेटा, एसपीसी चार्ट, या नमूना निरीक्षण रिपोर्ट प्रदान करेगा। यहां प्रतिरोध अक्सर असंगति को छिपा देता है।
- आपके हिस्से की ज्यामिति की विस्तार से समीक्षा किए बिना उद्धरण देना- सटीक प्रगतिशील डाई उद्धरण के लिए आपके सीएडी डेटा, सहनशीलता और सामग्री विशिष्टताओं की गहन समीक्षा की आवश्यकता होती है। न्यूनतम जानकारी पर आधारित एक तेज़ उद्धरण आमतौर पर बाद में ऑर्डर बदलने की ओर ले जाता है।
- कोई स्पष्ट डीएफएम फीडबैक लूप नहीं- यदि आपूर्तिकर्ता किसी सुधार का सुझाव दिए बिना या संभावित चुनौतियों का संकेत दिए बिना आपकी ड्राइंग स्वीकार कर लेता है, तो उनकी इंजीनियरिंग भागीदारी उथली होने की संभावना है।
- क्षमता और नेतृत्व समय के बारे में अस्पष्ट उत्तर- क्षमता पर या उसके निकट के निर्माता आपके ऑर्डर को स्वीकार कर सकते हैं और समय पर डिलीवरी करने के लिए संघर्ष कर सकते हैं। वर्तमान मशीन उपयोग के बारे में पूछें और वे मांग में उतार-चढ़ाव को कैसे संभालते हैं।
मूल्यांकन का मतलब सिर्फ एक आपूर्तिकर्ता ढूंढना नहीं है जो आपका हिस्सा बन सके। यह एक प्रगतिशील डाई निर्माता की पहचान करने के बारे में है जिसका बुनियादी ढाँचा, इंजीनियरिंग संस्कृति और गुणवत्ता प्रणालियाँ उसके पूर्ण उत्पादन जीवन के दौरान आपके कार्यक्रम की माँगों के अनुरूप हैं। सबसे सस्ता उद्धरण शायद ही कभी सबसे कम कुल लागत का प्रतिनिधित्व करता है, एक वास्तविकता जो टूलींग संशोधन, डिलीवरी स्लिप्स और गुणवत्ता से बचने के दौरान स्पष्ट रूप से स्पष्ट हो जाती है।
प्रोग्रेसिव डाई स्टैम्पिंग पार्टनर चुनते समय सामान्य गलतियाँ
यह जानना कि आपूर्तिकर्ता में क्या देखना है, समीकरण का आधा हिस्सा है। दूसरा आधा भाग उन गलत कदमों को पहचान रहा है जो चुपचाप लागत बढ़ाते हैं, समयसीमा को पटरी से उतार देते हैं, और महंगे पाठ्यक्रम सुधारों को एक कार्यक्रम में महीनों के लिए मजबूर करते हैं। ये गलतियाँ विभिन्न उद्योगों में बार-बार दिखाई देती हैं, और अधिकांश में एक समान जड़ होती है: अधूरी जानकारी या गलत प्राथमिकताओं पर लिए गए निर्णय।
गलतियाँ जो महंगी टूलींग का कारण बनती हैं
कुल कार्यक्रम लागत पर प्रभाव की गंभीरता के आधार पर निम्नलिखित नुकसान सूचीबद्ध किए गए हैं। प्रत्येक व्यक्ति नीचे की ओर मिश्रित होता है, इसलिए उन्हें जल्दी पकड़ने से लाभ मिलता है:
- केवल उद्धृत टुकड़े की कीमत के आधार पर आपूर्तिकर्ता का चयन करना- सबसे कम उद्धरण अक्सर कम से कम इंजीनियरिंग निवेश को दर्शाता है। जब प्रगतिशील स्टैम्पिंग डाई डिज़ाइन में शुरुआत में कठोरता की कमी होती है, तो यह अंतर बाद में टूलींग संशोधन, आयामी बहाव और उत्पादन रुकने के रूप में दिखाई देता है। प्रगतिशील डाई डिज़ाइन में इंजीनियरिंग निर्णय कुल उत्पादन लागत का 80% तक निर्धारित कर सकते हैं, जिसका अर्थ है कि एक सौदा उद्धरण जो डीएफएम विश्लेषण पर कंजूसी करता है, लगभग हमेशा कार्यक्रम के जीवन पर अधिक खर्च होता है।
- विनिर्माण क्षमता सहयोग के लिए डिज़ाइन को छोड़ना- आपके स्टैम्पिंग पार्टनर के इनपुट के बिना पार्ट ज्योमेट्री को अंतिम रूप देने से ऐसी समस्याएं उत्पन्न हो जाती हैं जिन्हें प्रोग्रेसिव टूलींग आसानी से ठीक नहीं कर सकता है। गैर-महत्वपूर्ण विशेषताओं पर अत्यधिक सख्त सहनशीलता, सामग्री की अनाज की दिशा से लड़ने वाली ज्यामिति को मोड़ना, या किनारों को बनाने के लिए बहुत करीब छेद करना सभी अतिरिक्त डाई स्टेशनों, धीमी प्रेस गति और उच्च स्क्रैप दरों को मजबूर करते हैं। शुरुआती डीएफएम कार्यशालाएं टूल स्टील काटने से पहले इन मुद्दों को हल करके कई हफ्तों की देरी और हजारों डॉलर बचाती हैं।
- टूलींग लीड समय को कम आंकना- 10 या अधिक स्टेशनों के साथ जटिल प्रगतिशील स्टैम्पिंग डाइज़ को डिज़ाइन, मशीनिंग, असेंबली और ट्रायआउट के लिए 12 से 20 सप्ताह की आवश्यकता होती है। जो खरीदार यह मानते हैं कि टूलींग आधे समय में आ जाती है, वे निर्माताओं पर शॉर्टकट सत्यापन के लिए दबाव डालते हैं, जिससे उत्पादन में गुणवत्ता संबंधी समस्याएं पैदा होती हैं।
- सामग्री प्रमाणपत्रों और परीक्षण रिपोर्टों को सत्यापित करने में विफल होना- एक आपूर्तिकर्ता जो मिल प्रमाणन, यांत्रिक परीक्षण परिणाम, या सामग्री ट्रैसेबिलिटी दस्तावेज तैयार नहीं कर सकता है, वह ग्रेड को प्रतिस्थापित कर सकता है या असत्यापित स्टॉक पर निर्भर हो सकता है। इससे विनियमित उद्योगों में अनुपालन जोखिम पैदा होता है और गठन व्यवहार में अप्रत्याशित परिवर्तन आ सकता है।
- द्वितीयक संचालन क्षमताओं की अनदेखी- यदि आपके हिस्से को टैपिंग, प्लेटिंग, या हीट ट्रीटमेंट की आवश्यकता है, और आपका स्टैम्पिंग सप्लायर बिना किसी निरीक्षण के यह सब आउटसोर्स करता है, तो आपने गुणवत्ता अंतराल और लीड टाइम अनिश्चितता पेश की है जो तब तक दिखाई नहीं देगी जब तक कि हिस्से अधूरे या विनिर्देश से बाहर न आ जाएं।
- आपकी आवश्यक मात्रा के लिए उत्पादन क्षमता की पुष्टि नहीं की जा रही है- 90% उपयोग पर चलने वाली दुकान आपके ऑर्डर को स्वीकार कर सकती है लेकिन आपके डिलीवरी विंडो को पूरा करने के लिए बैंडविड्थ की कमी है। क्षमता हेडरूम के बारे में सीधे पूछें और वे मांग में बढ़ोतरी का प्रबंधन कैसे करते हैं।
- नमूना रन या पायलट उत्पादन को छोड़नानियंत्रित पायलट रन के बिना उपकरण परीक्षण से पूर्ण उत्पादन की ओर सीधे जाने से हजारों भागों के जहाज से पहले आयामी बहाव, सतह के मुद्दों, या प्रक्रिया अस्थिरता को पकड़ने का आपका अंतिम अवसर समाप्त हो जाता है।
स्वामित्व की कुल लागत को प्रभावित करने वाले अनदेखा कारक
सभी सात गलतियों का पैटर्न एक ही है: छिपी हुई लागत को अनदेखा करते हुए दृश्यमान लागत का अनुकूलन करना। मुद्रांकित घटकों के स्वामित्व की कुल लागत प्रति भाग दिखाई देने वाली कीमत से कहीं अधिक है, जिसमें टूलींग रखरखाव, स्क्रैप निपटान, पुनः कार्य श्रम, वितरण में देरी और आपकी असेंबली लाइन या आपके ग्राहक तक पहुंचने वाली गुणवत्ता शामिल है।
एक प्रगतिशील स्टैम्पिंग डाई डिज़ाइन जिसकी लागत 15% अधिक है, लेकिन दो टूलींग संशोधनों को समाप्त करता है, स्क्रैप को आधे से कम करता है, और पहले दिन से स्थिर भागों को वितरित करता है, बजट विकल्प की तुलना में कम कुल लागत का प्रतिनिधित्व करता है जो तीन महीने के इंजीनियरिंग परिवर्तनों के माध्यम से खर्च होता है। जो खरीदार अपना निर्णय टुकड़े की कीमत के बजाय टीसीओ के इर्द-गिर्द तय करते हैं, वे लगातार अधिक सक्षम साझेदारों और सहज उत्पादन लॉन्च पर उतरते हैं।
मुख्य बात यह नहीं है कि लागत मायने नहीं रखती। यह है कि लागत को संदर्भ की आवश्यकता है। आपका मूल्यांकन ढांचा, प्रमाणन चेकलिस्ट, और तकनीकी प्रश्न सभी एक सोर्सिंग निर्णय में शामिल होते हैं जो आपके प्रगतिशील टूलींग और इसके द्वारा उत्पादित भागों के पूर्ण जीवनचक्र के लिए जिम्मेदार होता है। उस स्पष्टता के साथ, आप कार्य करने के लिए तैयार हैं।
सही विनिर्माण भागीदार की ओर अगला कदम उठाना
आपने प्रक्रिया की रूपरेखा तैयार कर ली है, अर्थशास्त्र को समझ लिया है, अपने उद्योग द्वारा मांगे जाने वाले प्रमाणपत्रों की पहचान कर ली है, और सक्षम आपूर्तिकर्ताओं को जोखिम भरे आपूर्तिकर्ताओं से अलग करने के लिए एक रूपरेखा तैयार कर ली है। शेष चरण कार्यान्वयन है: उस ज्ञान को एक संरचित सोर्सिंग कार्य योजना में बदलना जो आपके प्रोजेक्ट को मूल्यांकन से उत्पादन के लिए तैयार प्रतिबद्धता की ओर ले जाता है।
अपने निर्माता की शॉर्टलिस्ट बनाना
एक साथ एक दर्जन आपूर्तिकर्ताओं को अपना आरएफक्यू भेजने के आवेग का विरोध करें। आपके तकनीकी और गुणवत्ता मानदंडों से पहले योग्य तीन से पांच धातु स्टैम्पिंग डाई निर्माताओं की एक लक्षित शॉर्टलिस्ट, पूछताछ के व्यापक स्प्रे की तुलना में बेहतर परिणाम देती है। आपको अधिक विचारशील इंजीनियरिंग फीडबैक, विस्तृत उद्धरणों पर तेजी से बदलाव और स्पष्ट संकेत मिलेंगे कि कौन सी दुकानें वास्तव में आपका कार्यक्रम चाहती हैं बनाम जो व्यापक जाल बिछाती हैं।
उम्मीदवारों को यह पुष्टि करके फ़िल्टर करें कि उनके पास आपके आवेदन के लिए आवश्यक प्रमाणपत्र हैं, आपके हिस्से की मांग के अनुसार टन भार और गति सीमा में प्रेस संचालित करें, और आपकी सामग्री के साथ दस्तावेजी अनुभव रखें। फिर घरेलू टूलींग और डीएफएम सहयोग की पेशकश करने वालों को प्राथमिकता दें, क्योंकि वे क्षमताएं सीधे पुनरावृत्ति समय और कार्यक्रम जोखिम को कम करती हैं।
उत्पादन की ओर अगला कदम-तैयार सोर्सिंग
यहां से आगे इस चेकलिस्ट को अपने कार्य अनुक्रम के रूप में उपयोग करें:
- वॉल्यूम औचित्य मान्य करें- पुष्टि करें कि आपकी अनुमानित वार्षिक मात्रा ब्रेकइवन सीमा को पार कर गई है, जहां प्रगतिशील डाई टूलिंग विकल्पों की तुलना में प्रति {{1} भाग लागत कम प्रदान करती है। यदि आपकी संख्या 50,000 इकाइयों से कम है, तो फिर से देखें कि क्या कोई सरल विधि आपके लिए बेहतर सेवा प्रदान करती है।
- लॉक सामग्री और सहनशीलता विशिष्टताएँ- आपूर्तिकर्ताओं को शामिल करने से पहले अपने सब्सट्रेट, मोटाई और महत्वपूर्ण आयामों को अंतिम रूप दें। यहां अस्पष्टता अस्पष्ट उद्धरण उत्पन्न करती है और बाद में गलत संरेखण को आमंत्रित करती है।
- आवश्यक प्रमाणपत्रों की पहचान करें- अपने उद्योग के विनियामक वातावरण को उचित गुणवत्ता मानक (आईएसओ 9001 बेसलाइन, ऑटोमोटिव के लिए आईएटीएफ 16949, एयरोस्पेस के लिए एएस9100, मेडिकल के लिए आईएसओ 13485) से मिलाएं। ऐसे किसी भी आपूर्तिकर्ता को हटा दें जिसमें आपकी कमी है।
- एक मानदंड बनाएं-भारित शॉर्टलिस्टमूल्यांकन ढांचे के अनुसार उम्मीदवारों को स्कोर दें: घरेलू टूलींग, प्रेस क्षमता, सामग्री अनुभव, डीएफएम समर्थन, माध्यमिक संचालन और क्षमता हेडरूम।
- प्रतिबद्ध होने से पहले डीएफएम समीक्षा का अनुरोध करें- अपना सीएडी डेटा साझा करें और शॉर्टलिस्ट किए गए आपूर्तिकर्ताओं से विनिर्माण क्षमता प्रतिक्रिया के लिए पूछें। उनकी डीएफएम प्रतिक्रिया की गुणवत्ता आपको किसी भी ब्रोशर की तुलना में इंजीनियरिंग की गहराई के बारे में अधिक बताती है।
- एक पायलट उत्पादन चलाने की आवश्यकता है- पूर्ण{{1}दर उत्पादन को अधिकृत करने से पहले, आयामी सत्यापन और प्रक्रिया क्षमता डेटा के साथ नियंत्रित नमूना चलाने पर जोर दें। स्केल से पहले यह आपकी अंतिम जांच चौकी है।
खरीद टीमों और उत्पादन इंजीनियरों के लिए जो उच्च मात्रा वाले धातु भागों के लिए प्रगतिशील स्टैम्पिंग डाई की सोर्सिंग करते हैं, जिनके लिए मल्टी-{1}} स्टेशन निर्माण और टाइट रिपीटेबिलिटी की आवश्यकता होती है, स्केलेबल बड़े पैमाने पर उत्पादन के माध्यम से डाई डिज़ाइन से एकीकृत क्षमताओं वाली एक प्रगतिशील स्टैम्पिंग कंपनी पूरी प्रक्रिया को सुव्यवस्थित करती है। निर्माताओं को पसंद हैयिचेनएक ही ऑपरेशन के तहत उच्च गति प्रगतिशील डाई स्टैम्पिंग टूलींग विकास और वॉल्यूम उत्पादन को कवर करते हुए, अंत से {{1} तक दृष्टिकोण की पेशकश करें। ऊपर उल्लिखित मानदंड आधारित मूल्यांकन के माध्यम से पहचाने गए अन्य योग्य आपूर्तिकर्ताओं के साथ उन पर भी विचार करें।
लक्ष्य सबसे सस्ता उद्धरण ढूंढना नहीं है। यह प्रगतिशील डाई मेटल स्टैम्पिंग पार्टनर को ढूंढना है जिसकी इंजीनियरिंग संस्कृति, गुणवत्तापूर्ण बुनियादी ढाँचा और उत्पादन क्षमता आपके कार्यक्रम के पूर्ण जीवनचक्र के साथ संरेखित हो। कठिन प्रश्न जल्दी पूछें, डेटा के साथ दावों की पुष्टि करें, और अपने मूल्यांकन ढांचे को फ़िल्टर करने दें। सही निर्माता उस जांच का स्वागत करेगा क्योंकि उनकी क्षमताएं इसके तहत स्पष्ट रूप से बोलती हैं।
प्रगतिशील डाई स्टैम्पिंग निर्माताओं के बारे में अक्सर पूछे जाने वाले प्रश्न
1. लागत प्रभावी होने के लिए प्रोग्रेसिव डाई स्टैम्पिंग के लिए न्यूनतम ऑर्डर मात्रा क्या है?
प्रगतिशील डाई स्टैम्पिंग आम तौर पर 50,000 से 100,000 इकाइयों या अधिक की वार्षिक मात्रा में आर्थिक रूप से व्यवहार्य हो जाती है। इस सीमा के नीचे, एकल हिट स्टैम्पिंग या सीएनसी लेजर कटिंग जैसी सरल विधियां अक्सर प्रति भाग अर्थशास्त्र में बेहतर परिणाम देती हैं क्योंकि उन्हें कम अग्रिम टूलींग निवेश की आवश्यकता होती है। अति सरल भाग ज्यामिति के लिए, कुछ निर्माता 30,000 से 50,000 इकाइयों पर प्रगतिशील टूलींग को उचित ठहरा सकते हैं। कुंजी आपके आपूर्तिकर्ता से ब्रेकइवेन विश्लेषण का अनुरोध कर रही है जो अनुमानित मात्रा, अपेक्षित उपकरण जीवन और किसी भी माध्यमिक संचालन को ध्यान में रखता है ताकि यह निर्धारित किया जा सके कि आपके विशिष्ट प्रोजेक्ट के लिए निवेश कहां से भुगतान करता है।
2. प्रोग्रेसिव स्टैम्पिंग डाई बनाने में कितना समय लगता है?
10 या अधिक स्टेशनों के साथ जटिल प्रगतिशील स्टैम्पिंग डाई को डिजाइन, मशीनिंग, असेंबली और ट्रायआउट के लिए आमतौर पर 12 से 20 सप्ताह की आवश्यकता होती है। कम स्टेशनों के साथ सरल डाई तेजी से आ सकती है, लेकिन सत्यापन चरण में जल्दबाजी करने से अक्सर उत्पादन में गुणवत्ता संबंधी समस्याएं पैदा हो जाती हैं। तार ईडीएम, सीएनसी मशीनिंग और सतह पीसने सहित घरेलू टूलींग क्षमताओं वाले निर्माता अक्सर उन दुकानों की तुलना में समयसीमा को कम कर सकते हैं जो डाई निर्माण को आउटसोर्स करते हैं। YICHEN जैसी कंपनियाँ जो एक ही छत के नीचे उत्पादन के माध्यम से डाई डिज़ाइन को संभालती हैं, अलग-अलग टूल दुकानों के बीच हैंडऑफ़ देरी को समाप्त करती हैं, जिससे कुल लीड समय में कई सप्ताह कम हो सकते हैं।
3. एक प्रगतिशील डाई स्टैम्पिंग निर्माता के पास कौन से प्रमाणपत्र होने चाहिए?
आवश्यक प्रमाणपत्र आपके उद्योग पर निर्भर करते हैं। ISO 9001 आधारभूत गुणवत्ता प्रबंधन मानक के रूप में कार्य करता है जिसे प्रत्येक आपूर्तिकर्ता को अपनाना चाहिए। ऑटोमोटिव अनुप्रयोगों के लिए IATF 16949 की आवश्यकता होती है, जो दोष निवारण और आपूर्ति श्रृंखला नियंत्रण जोड़ता है। एयरोस्पेस प्रोग्राम कॉन्फ़िगरेशन प्रबंधन और नकली पार्ट की रोकथाम के लिए AS9100 की मांग करते हैं। नियामक अनुपालन और जोखिम प्रबंधन के लिए चिकित्सा उपकरण घटकों को आईएसओ 13485 की आवश्यकता होती है। प्रमाणपत्रों से परे, सत्यापित करें कि आपूर्तिकर्ता पीपीएपी (उत्पादन भाग अनुमोदन प्रक्रिया) दस्तावेज तैयार कर सकते हैं, जो डेटा समर्थित प्रमाण प्रदान करता है कि उनकी प्रक्रिया बड़े पैमाने पर उत्पादन शुरू होने से पहले अनुरूप भागों को बार-बार वितरित करती है।
4. प्रोग्रेसिव डाई स्टैम्पिंग में किन सामग्रियों का उपयोग किया जा सकता है?
सामान्य सामग्रियों में कार्बन स्टील, स्टेनलेस स्टील (300 और 400 श्रृंखला), तांबा, एल्यूमीनियम, पीतल और बेरिलियम तांबा शामिल हैं। कठोरता, लचीलापन और स्प्रिंगबैक में भिन्नता के कारण प्रत्येक सामग्री मुद्रांकन के दौरान अलग-अलग व्यवहार करती है। उदाहरण के लिए, तांबा न्यूनतम उपकरण घिसाव के साथ आसानी से बनता है, जो इसे विद्युत संपर्कों के लिए आदर्श बनाता है, जबकि स्टेनलेस स्टील को अधिक बनाने वाले स्टेशनों की आवश्यकता होती है और कार्य सख्त होने के कारण उपकरण घिसाव में तेजी लाता है। सभी निर्माता सभी सामग्रियों को समान रूप से अच्छी तरह से संभाल नहीं पाते हैं, इसलिए टूलींग के लिए प्रतिबद्ध होने से पहले सत्यापित करें कि आपके संभावित आपूर्तिकर्ता ने आपके विशिष्ट सब्सट्रेट के साथ उत्पादन अनुभव का दस्तावेजीकरण किया है।
5. मैं प्रोग्रेसिव डाई स्टैम्पिंग और ट्रांसफर डाई स्टैम्पिंग के बीच चयन कैसे करूँ?
चुनाव भाग के आकार, ज्यामिति और आयतन पर निर्भर करता है। प्रोग्रेसिव डाई स्टैम्पिंग छोटे से लेकर - तक के जटिल मल्टी के साथ मध्यम घटकों के लिए उत्कृष्टता प्रदान करता है, जिसमें बहुत अधिक मात्रा में ज्यामिति की सुविधा होती है (वार्षिक 50 से 50), प्रति मिनट 200 से 7 स्ट्रोक की गति से चलती है। ट्रांसफर डाई स्टैम्पिंग बड़े या गहरे खींचे गए हिस्सों पर सूट करती है जो वाहक पट्टी से जुड़े नहीं रह सकते हैं, आमतौर पर प्रति वर्ष 25,{11}} इकाइयों की मात्रा में लेकिन धीमी चक्र दर पर। प्रोग्रेसिव डाइज़ सभी ऑपरेशनों को एक सतत स्ट्रिप -फ़ेड प्रक्रिया में समेकित करता है, जबकि ट्रांसफर डाइज़ यांत्रिक उंगलियों का उपयोग करके अलग-अलग स्टेशनों के बीच अलग-अलग रिक्त स्थानों को ले जाता है। यदि आपका हिस्सा एक पट्टी पर फिट बैठता है और वॉल्यूम अधिक है, तो प्रोग्रेसिव डाई कम प्रति भाग लागत और तेज़ थ्रूपुट प्रदान करता है।


