


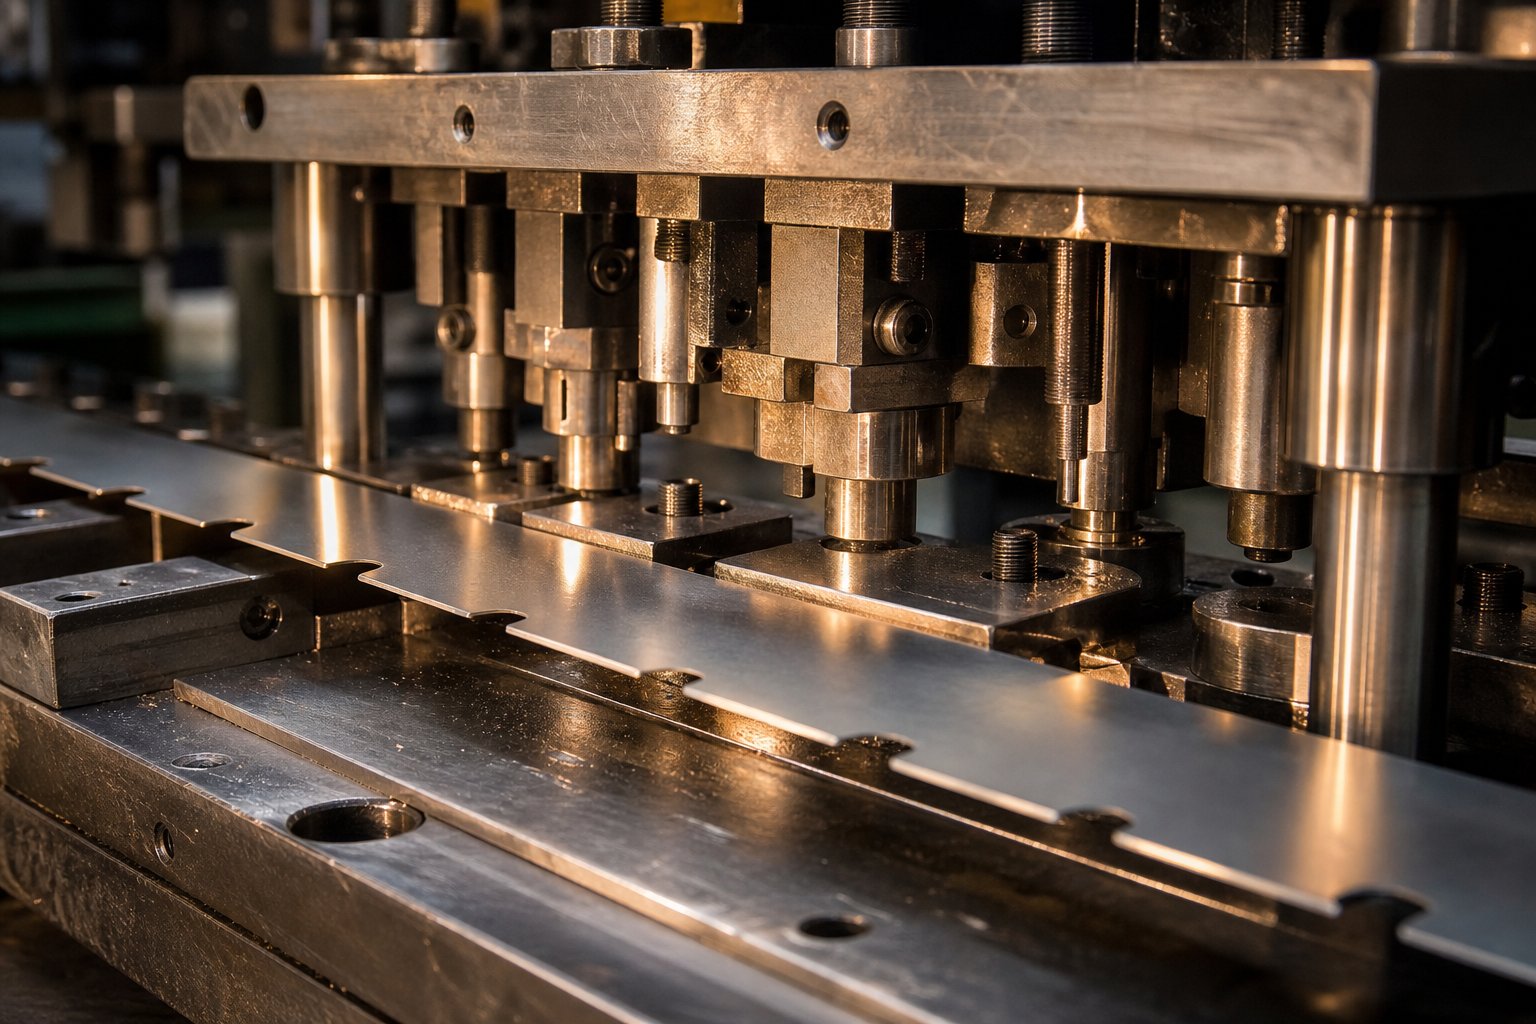
शीट मेटल स्टैम्पिंग डाइज़ में बायपास नॉच को समझना
बाईपास नॉच, जिसे कभी-कभी पिच नॉच या फ्रेंच नॉच कहा जाता है, एक जानबूझकर कटआउट या राहत सुविधा है जिसे कैरियर स्ट्रिप में इंजीनियर किया गया है।एक प्रगतिशील मुद्रांकन मर जाता है. इसका उद्देश्य सरल लेकिन महत्वपूर्ण है: प्रेस स्ट्रोक के बीच पट्टी कितनी दूर तक आगे बढ़ती है, इसे नियंत्रित करें ताकि प्रत्येक स्टेशन को सही स्थिति में सामग्री प्राप्त हो। इस नियंत्रण तंत्र के बिना, स्ट्रिप को अधिक मात्रा में खिलाना या कम खिलाना एक वास्तविक संभावना बन जाती है, और जैसा कि किसी भी अनुभवी उपकरण और डाई पेशेवर को पता है, एक भी मिसफीड एक डाई क्रैश को ट्रिगर कर सकती है जिसकी कीमत नॉच द्वारा उपभोग की जाने वाली सामग्री की तुलना में सैकड़ों गुना अधिक है।
यह आलेख शीट मेटल स्टैम्पिंग डाई में नकारात्मक और सकारात्मक बाईपास नॉच के पीछे के वैज्ञानिक आधार की खोज करता है, जिससे प्रारंभिक तकनीकी स्टैम्पिंग गाइड और विशेषज्ञ स्तर के डाई विज्ञान के बीच अंतर को पाट दिया जाता है। आपको केवल अंगूठे के नियमों के बजाय धातुकर्म सिद्धांत, यांत्रिक संबंध और इंजीनियरिंग निर्णय ढांचे मिलेंगे।
प्रोग्रेसिव डाइज़ में बाईपास नॉच क्या हैं?
कल्पना करें कि धातु की शीट की एक सतत कुंडल उच्च गति से एक प्रगतिशील पासे से गुजर रही है। पट्टी कई स्टेशनों से होकर गुजरती है, प्रत्येक एक विशिष्ट कटिंग, फॉर्मिंग या ड्राइंग ऑपरेशन करता है। आयामी सहनशीलता को पूरा करने के लिए तैयार भाग के लिए, प्रत्येक स्टेशन को स्ट्रोक के बाद स्ट्रोक, बिल्कुल उसी सापेक्ष स्थिति में पट्टी को संलग्न करना होगा।
एक बायपास नॉच वह स्थितिगत निश्चितता प्रदान करता है। यह स्ट्रिप स्टॉक के एक या दोनों किनारों से काटा गया सामग्री का एक छोटा सा खंड है, आमतौर पर डाई के पहले स्टेशनों पर। परिणामी ज्यामिति एक भौतिक स्टॉप या पंजीकरण सुविधा बनाती है जिससे पट्टी प्रेस चक्र से पहले संपर्क करती है। जैसाद फैब्रिकेटर में आर्ट हेड्रिक नोट्स, इस रोक के बिना एक प्रगतिशील डाई को अधिक मात्रा में खिलाने से गंभीर डाई क्षति और ऑपरेटर सुरक्षा खतरे हो सकते हैं।
ओवरफ़ीड को रोकने के अलावा, नॉच कॉइल स्लिटिंग के दौरान पेश किए गए किनारे के कैम्बर को भी हटा देता है। कैम्बर चौड़ी या मोटी सामग्री पर सुचारू फीडिंग को लगभग असंभव बना देता है, और एक साफ संदर्भ किनारे को काटकर, बायपास नॉच पूरे डाई लंबाई के माध्यम से पूर्वानुमानित स्ट्रिप व्यवहार को बहाल करता है।
स्ट्रिप नियंत्रण सटीक इंजीनियरिंग की मांग क्यों करता है?
प्रगतिशील पासे में पट्टी नियंत्रण में केवल सही दूरी दर्ज करने से कहीं अधिक शामिल होता है। कैरियर वेब होल्डिंग भागों को एक साथ संरचनात्मक अखंडता बनाए रखनी चाहिए, साइड झुकने का विरोध करना चाहिए और फॉर्मिंग स्टेशनों पर ऊर्ध्वाधर गति को समायोजित करना चाहिए। खराब स्थिति में या गलत आकार का नॉच वाहक को कमजोर कर देता है, बकलिंग का कारण बनता है, या स्टॉप को विश्वसनीय रूप से संलग्न करने में विफल रहता है।
बाईपास नॉच इस प्रणाली में तीन प्राथमिक कार्य करते हैं:
- पट्टी पंजीकरण- एक ठोस यांत्रिक स्टॉप प्रदान करना जो अत्यधिक भोजन को रोकता है और ऑपरेटरों को डाई सेटअप के दौरान एक निश्चित शुरुआती स्थिति देता है, जिससे पहली {{1}हिट त्रुटियां कम हो जाती हैं जो अधिकांश प्रगतिशील डाई क्षति का कारण बनती हैं।
- स्क्रैप प्रबंधन- किनारे के ऊँट को हटाना और एक साफ संदर्भ सतह बनाना, जो ढीले स्क्रैप या आधे {{1}हिट को समाप्त करता है जो डाउनस्ट्रीम स्टेशनों को जाम कर सकता है।
- स्टेशन-से-स्टेशन प्रगति नियंत्रण- यह सुनिश्चित करने के लिए पायलट पिन के साथ मिलकर काम करना कि प्रत्येक भाग सटीक रूप से स्थित है, नॉच मोटे तौर पर स्थिति प्रदान करता है और पायलट अंतिम सटीक संरेखण प्रदान करते हैं।
प्रत्येक फ़ंक्शन नॉच डिज़ाइन पर विशिष्ट ज्यामितीय और धातु संबंधी मांग रखता है। गहराई, चौड़ाई, कोने की त्रिज्या, और पायदान की कटिंग क्लीयरेंस सभी सामग्री के यांत्रिक गुणों के साथ बातचीत करती है ताकि यह निर्धारित किया जा सके कि पट्टी विश्वसनीय रूप से फ़ीड करती है या पुरानी उत्पादन समस्याएं पैदा करती है।
नकारात्मक बनाम सकारात्मक पायदान बुनियादी बातें
शब्द "नकारात्मक" और "सकारात्मक" पायदान ज्यामिति और पट्टी किनारे के बीच संबंध का वर्णन करते हैं। एसकारात्मक बायपास पायदानपट्टी के किनारे से सामग्री को हटाता है, एक गैप, राहत या अंदर की ओर कटआउट बनाता है। इस कट से उत्पन्न स्लग को पृथक स्क्रैप के रूप में बाहर निकाल दिया जाता है। जो बचता है वह प्रत्येक पायदान वाले स्थान पर कम क्रॉस-सेक्शन वाली एक पट्टी है।
A नकारात्मक बायपास पायदानविपरीत दृष्टिकोण अपनाता है। सामग्री को पूरी तरह से हटाने के बजाय, यह पट्टी के किनारे से फैली हुई एक उभरी हुई टैब या लांस जैसी विशेषता छोड़ती है। यह टैब डाई में संबंधित पॉकेट या स्टॉप ब्लॉक के साथ इंटरलॉक होता है, जो एक अलग स्लग उत्पन्न किए बिना एक सकारात्मक पंजीकरण सुविधा प्रदान करता है। एक व्यावहारिक भिन्नता, जिसे उद्योग साहित्य में लांस और फ्लैंज पिच स्टॉप के रूप में वर्णित किया गया है, पट्टी में एक छोटे से क्षेत्र को लांस करता है और एक फ्लैंज बनाने के लिए इसे नीचे की ओर झुकाता है जो पट्टी को पंजीकृत करता है और वाहक को मजबूत करता है।
इन विन्यासों के बीच चयन कभी भी मनमाना नहीं होता है। यह सामग्री के प्रकार, पट्टी की चौड़ाई, मोटाई, उत्पादन की मात्रा और भाग की जटिलता पर निर्भर करता है। प्रत्येक कॉन्फ़िगरेशन टूलींग में अलग-अलग तनाव वितरण, फ्रैक्चर पैटर्न और पहनने की विशेषताओं का उत्पादन करता है, जो सभी लोड के तहत कतरनी यांत्रिकी और सामग्री व्यवहार के मूलभूत सिद्धांतों का पता लगाते हैं।
नॉच कटिंग में कतरनी और फ्रैक्चर का विज्ञान
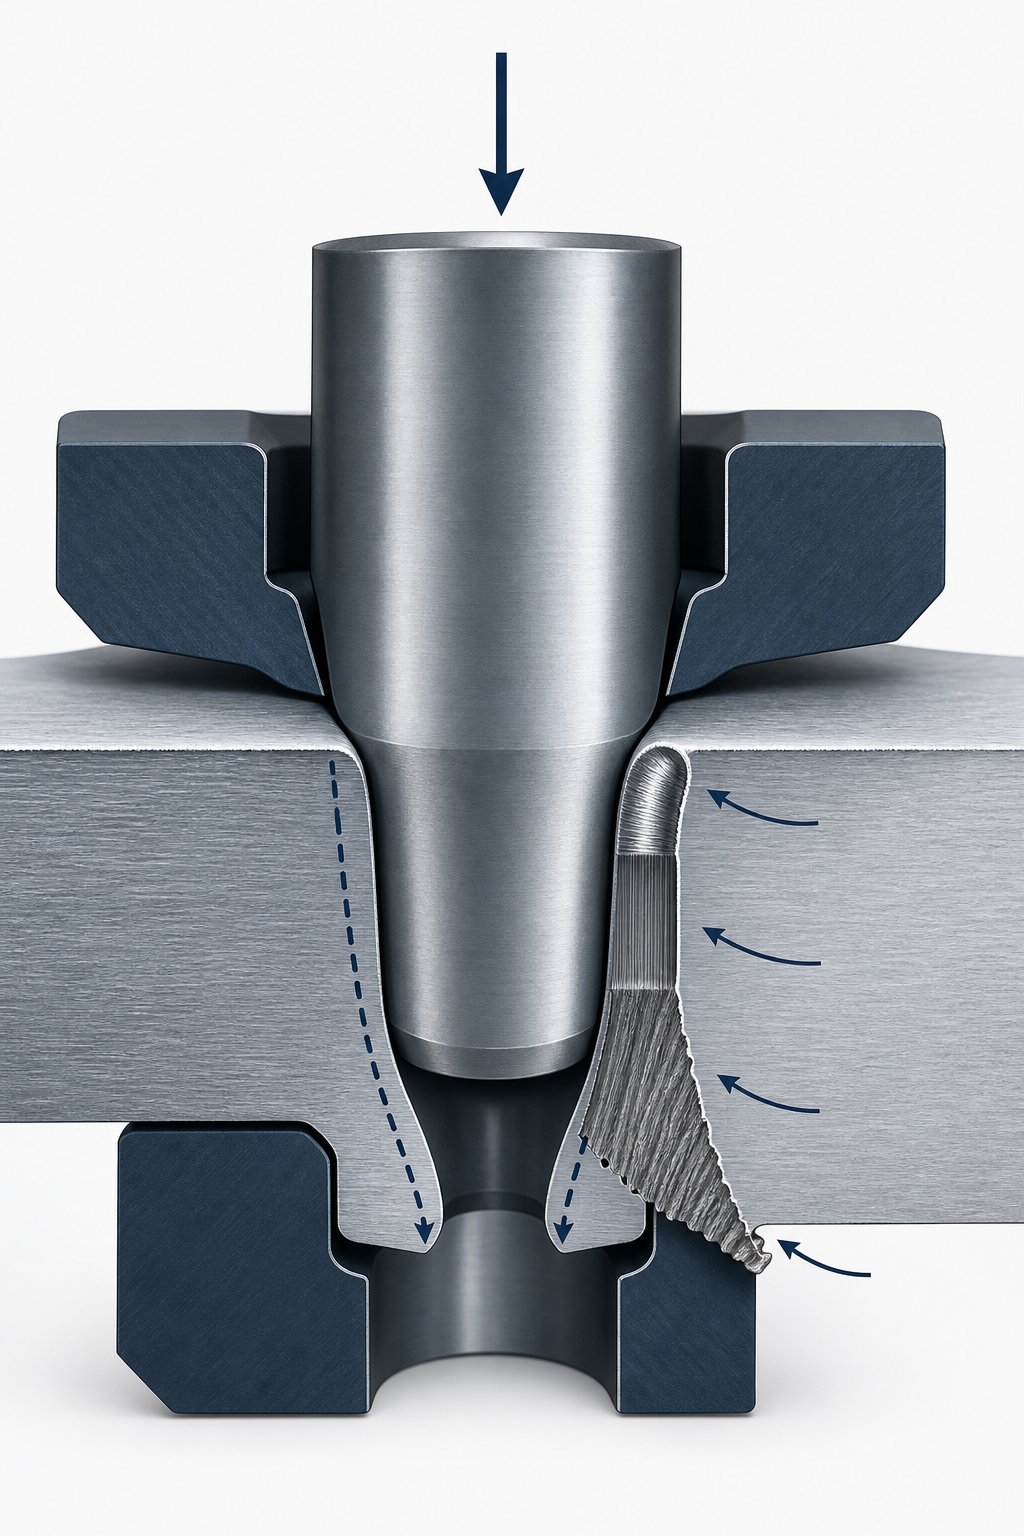
प्रत्येक बाईपास पायदान एक नियंत्रित फ्रैक्चर के रूप में शुरू होता है। जब पंच पट्टी में उतरता है, तो सामग्री साफ-साफ अलग नहीं हो जाती। यह विरूपण चरणों के अनुक्रम से गुजरता है, प्रत्येक लागू उपज बल, सामग्री की उपज शक्ति और पंच डाई इंटरफ़ेस की ज्यामिति के बीच संबंध द्वारा नियंत्रित होता है। इन चरणों को समझना ही विज्ञान आधारित नॉच डिज़ाइन को अनुमान से अलग करता है।
पायदान काटने के दौरान कतरनी यांत्रिकी
उस क्षण की कल्पना करें जब एक नॉच पंच पट्टी की सतह से संपर्क करता है। सीधे पंच टिप के नीचे की सामग्री पहले लोचदार रूप से संपीड़ित होती है, फिर प्लास्टिक रूप से क्योंकि स्थानीय तनाव धातु की उपज शक्ति और उपज बिंदु से अधिक हो जाता है। लोचदार से प्लास्टिक व्यवहार में यह परिवर्तन सामग्री के तनाव वक्र (कभी-कभी इंजीनियरिंग शॉर्टहैंड में एसएस वक्र के रूप में संदर्भित) का अनुसरण करता है, और यह उत्पादन स्ट्रोक दरों पर माइक्रोसेकंड में होता है।
आवश्यक काटने का बल सामग्री की कतरनी ताकत पर निर्भर करता है, जो आम तौर पर इसकी अंतिम तन्यता ताकत के 60 से 80 प्रतिशत के बीच होता है। जैसाआर्ट हेड्रिक बताते हैं, 0.100-इंच माइल्ड स्टील से 10{1}}इंच-व्यास के खाली हिस्से को काटने के लिए लगभग 78,000 पाउंड बल की आवश्यकता होती है। बाईपास नॉच में बहुत छोटी परिधि शामिल होती है, लेकिन पंच-डाई इंटरफ़ेस पर तनाव सांद्रता आनुपातिक रूप से तीव्र होती है क्योंकि नॉच ज्यामिति में अक्सर तंग कोने और संकीर्ण चौड़ाई शामिल होती है।
पंच किनारे पर, सामग्री को नीचे की ओर धकेला जाता है जबकि डाई ओपनिंग आसपास की पट्टी को रोकती है। यह एक संकीर्ण कतरनी बैंड बनाता है जहां प्लास्टिक का तनाव केंद्रित होता है। इस बैंड की चौड़ाई पंच और डाई के बीच क्लीयरेंस पर निर्भर करती है। अपर्याप्त निकासी सामग्री को पार्श्व रूप से संपीड़ित करती है, जिससे पृथक्करण के लिए आवश्यक उपज बल बढ़ जाता है और कतरनी क्षेत्र में अत्यधिक गर्मी पैदा होती है। अत्यधिक निकासी प्लास्टिक को फ्रैक्चर से पहले बहुत अधिक झुकने की अनुमति देती है, जिससे लुढ़के हुए किनारे और बड़े गड़गड़ाहट उत्पन्न होती है।
सकारात्मक और नकारात्मक विन्यास में फ्रैक्चर ज़ोन व्यवहार
एक पूर्ण कट एज प्रदर्शनचार अलग जोन, प्रत्येक से पता चलता है कि कट के दौरान यांत्रिक रूप से क्या हुआ:
- रोल ओवर- जब काटने के उपकरण शीट की सतह से संपर्क करते हैं तो प्लास्टिक रूप से विकृत क्षेत्र मुड़ जाता है, जो पंच पक्ष पर एक गोल किनारे के रूप में दिखाई देता है।
- पालिश- चिकनी, चमकदार पट्टी जहां किसी भी फ्रैक्चर होने से पहले पंच संपीड़न के तहत सामग्री में प्रवेश करता है। यहां सतही तनाव काटने के उपकरण में संकुचित हो जाता है।
- फ्रैक्चर- खुरदरी, कोणीय सतह जहां दरारें शेष सामग्री की मोटाई के माध्यम से फैलती हैं, जिससे पृथक्करण पूरा होता है।
- गड़गड़ाहट- धातु लम्बी हो गई और कट के पिछले किनारे पर बाहर की ओर धकेल दी गई, जो अंतिम फाड़ने की क्रिया से बनी थी।
यहीं पर सकारात्मक और नकारात्मक पायदान विन्यास व्यवहार में भिन्न होते हैं। एक सकारात्मक पायदान में, पंच पट्टी के किनारे से एक अलग स्लग को हटा देता है। फ्रैक्चर ज़ोन बाहर की ओर, वाहक शरीर से दूर और स्लग में फैलता है जो स्क्रैप बन जाता है। पट्टी अपने शेष किनारे पर जली हुई सतह को बरकरार रखती है, जो आम तौर पर अधिक साफ, आयामी रूप से अधिक स्थिर क्षेत्र है।
एक नकारात्मक पायदान में, ज्यामिति उलट जाती है। कट एक उभरे हुए टैब को परिभाषित करता है जो पट्टी से जुड़ा रहता है। फ्रैक्चर का प्रसार नॉच रूट पर स्ट्रिप बॉडी की ओर अंदर की ओर होता है। इसका मतलब यह है कि वाहक पट्टी स्वयं टैब सुविधा के आधार पर फ्रैक्चर ज़ोन विशेषताओं को बरकरार रखती है।
सकारात्मक निशान स्ट्रिप बॉडी के सापेक्ष बाहरी फ्रैक्चर प्रसार का उत्पादन करते हैं, जिससे वाहक पर साफ किनारे निकल जाते हैं। नकारात्मक पायदान अंदरूनी फ्रैक्चर प्रसार का उत्पादन करते हैं, जो वाहक पट्टी पक्ष पर पायदान जड़ पर मोटे फ्रैक्चर क्षेत्र और संबंधित माइक्रोस्ट्रक्चरल क्षति को केंद्रित करते हैं।
इस भेद के वास्तविक परिणाम हैं। प्रत्येक कटे हुए चेहरे के पीछे कतरनी प्रभावित क्षेत्र (एसएजेड) में घुमाए गए अनाज संरचनाओं के साथ कठोर सामग्री होती है। दोहरे चरण वाले स्टील्स में, यह क्षेत्र शीट की मोटाई में 40 प्रतिशत या उससे अधिक तक फैल सकता है। जब एक नकारात्मक पायदान उस क्षतिग्रस्त क्षेत्र को वाहक पट्टी पर रखता है, तो डाउनस्ट्रीम स्टेशनों पर बाद में बनने वाले संचालन पहले से ही काम कर रहे कठोर सामग्री पर अतिरिक्त दबाव डालते हैं, जिससे किनारों के टूटने का खतरा बढ़ जाता है।
अनाज की संरचना और दरार प्रसार दिशा
शीट धातु सूक्ष्म संरचनात्मक स्तर पर सजातीय नहीं है। उत्पादन के दौरान रोलिंग करने से अनाज रोलिंग दिशा में लंबा हो जाता है, जिससे यांत्रिक गुणों में अनिसोट्रॉपी बनती है। जब एक पायदान पंच फ्रैक्चर की शुरुआत करता है, तो दरारें अधिमानतः अनाज संरचना के माध्यम से कम से कम प्रतिरोध के पथ का अनुसरण करती हैं।
उन सामग्रियों में जहां रोलिंग दिशा स्ट्रिप फ़ीड दिशा (सबसे सामान्य अभिविन्यास) के समानांतर चलती है, पायदान के कोनों पर दरार का प्रसार फ़ीड के साथ संरेखित अनाज की सीमाओं का पालन करता है। सकारात्मक निशानों के लिए, यह आपके पक्ष में काम करता है क्योंकि दरार स्क्रैप स्लग में चली जाती है। नकारात्मक पायदानों के लिए, वही प्रवृत्ति वाहक पट्टी के किनारे पर दरारें पैदा कर सकती है, विशेष रूप से तेज पायदान रूट रेडी पर जहां उपज तनाव सांद्रता सबसे अधिक होती है।
पंच-डाई इंटरफ़ेस पर बल वितरण भी कॉन्फ़िगरेशन के बीच भिन्न होता है। एक सकारात्मक नॉच पंच पट्टी के किनारे पर अपेक्षाकृत मुक्त सामग्री में कट जाता है। सामग्री बाहर की ओर थोड़ी विकृत हो सकती है क्योंकि एक तरफ अप्रतिबंधित है। इसके विपरीत, एक नकारात्मक नॉच पंच, स्ट्रिप बॉडी द्वारा दोनों तरफ से रोकी गई सामग्री को काटता है। यह द्विपक्षीय बाधा पंच किनारे पर संपीड़न तनाव को बढ़ाती है और घिसाव को तेज करती है, खासकर जब उच्च उपज शक्ति वाली सामग्रियों को संसाधित करने से उन्नत उच्च शक्ति वाले स्टील्स जैसे तनाव मान प्राप्त होते हैं।
व्यावहारिक उपाय यह है कि मानक भेदी संचालन के लिए विकसित किए गए क्लीयरेंस नियम सीधे notch{0}}विशिष्ट ज्यामिति में अनुवादित नहीं होते हैं। नॉच पंच असममित बाधा स्थितियों के तहत काम करते हैं, और फ्रैक्चर यांत्रिकी इस आधार पर भिन्न होती है कि बरकरार ज्यामिति पट्टी (सकारात्मक नॉच) है या टैब (नकारात्मक नॉच)। प्रत्येक कॉन्फ़िगरेशन अपनी विशिष्ट तनाव स्थिति, भौतिक गुणों और कट किनारे पर रखी गई डाउनस्ट्रीम मांगों के अनुरूप निकासी अनुकूलन की मांग करता है।
सकारात्मक बाईपास नॉच मैकेनिक्स और स्ट्रिप व्यवहार
एक सकारात्मक बायपास पायदानभौतिक रूप से पट्टी के किनारे से सामग्री के एक हिस्से को हटा देता है, जिससे एक अंतराल या राहत रह जाती है जहां धातु एक बार मौजूद थी। यह सीधा-सादा लगता है, लेकिन यांत्रिक परिणाम हर डाउनस्ट्रीम स्टेशन पर फैलते हैं। पट्टी हल्की हो जाती है, पायदान वाले स्थान पर संकरी हो जाती है और झुकने के प्रति कम प्रतिरोधी हो जाती है। क्या वे परिणाम उत्पादन में मदद करते हैं या नुकसान पहुंचाते हैं, यह पूरी तरह से इस बात पर निर्भर करता है कि पायदान ज्यामिति वाहक डिजाइन आवश्यकताओं से कितनी अच्छी तरह मेल खाती है।
सकारात्मक निशान पट्टी से सामग्री को कैसे हटाते हैं
एक सकारात्मक नॉच पंचिंग स्टैम्पिंग ऑपरेशन के दौरान, एक आकार का पंच स्ट्रिप किनारे से होकर संबंधित डाई ओपनिंग में उतरता है। पंच परिधि पायदान प्रोफ़ाइल को परिभाषित करती है, आमतौर पर पट्टी के किनारे से अंदर की ओर काटी गई एक आयताकार या समलम्बाकार आकृति। अलग की गई सामग्री एक अलग स्क्रैप स्लग बन जाती है जो डाई ओपनिंग के माध्यम से गिरती है और स्क्रैप शूट या कंटेनर में नीचे की ओर निकल जाती है।
पट्टी पर जो रहता है वह एक साफ़ {{0}किनारे वाला गड्ढा है। यह अवकाश स्टॉप एंगेजमेंट सुविधा के रूप में कार्य करता है। जब पट्टी आगे बढ़ती है, तो पायदान का अग्रणी किनारा डाई में एक निश्चित स्टॉप ब्लॉक या कठोर पिन से संपर्क करता है, जिससे आगे की गति बिल्कुल सही प्रगति दूरी पर रुक जाती है।
क्योंकि कट का एक पक्ष अप्रतिबंधित है (खुली पट्टी का किनारा), इस ऑपरेशन के दौरान कतरनी यांत्रिकी पूरी तरह से संलग्न भेदी ऑपरेशन से भिन्न होती है। मुक्त किनारे के पास की सामग्री पंच प्रविष्टि के दौरान थोड़ा बाहर की ओर विकृत हो सकती है, जो बंद परिधि कट की तुलना में पंच चेहरे पर संपीड़न तनाव को कम कर देती है। इसका मतलब है कि सकारात्मक पायदान के लिए आवश्यक स्टैम्पिंग पंचिंग बल किसी भी किनारे से दूर छिद्रित समान आकार के छेद की तुलना में थोड़ा कम है, बाकी सभी समान हैं।
हालाँकि, खुला किनारा एक अलग चिंता का परिचय देता है। यदि किनारे की तरफ पंच से - डाई क्लीयरेंस अत्यधिक है, तो पट्टी सफाई से कतरने के बजाय विक्षेपित हो सकती है, जिससे एक परिभाषित फ्रैक्चर क्षेत्र के बजाय एक लुढ़का हुआ या फटा हुआ किनारा बन सकता है। सकारात्मक नॉच पंचों के लिए क्लीयरेंस संबंध मानक कटिंग क्लीयरेंस नियमों का पालन करते हैं, लेकिन भौतिक बाधा की कमी की भरपाई के लिए मुक्त {{4}किनारे की ओर) पर सख्त नियंत्रण की आवश्यकता होती है।
सकारात्मक नॉटिंग के बाद पट्टी की कठोरता और फ़ीड स्थिरता
प्रत्येक सकारात्मक नॉच, नॉच स्थान पर वाहक पट्टी के क्रॉस{0}}अनुभागीय क्षेत्र को कम कर देता है। पट्टी को अंत से देखने की कल्पना करें: जहां एक पूर्ण -चौड़ाई वाले वाहक में झुकने के लिए एक समान प्रतिरोध होता है, वहीं एक नोकदार वाहक में आवधिक कमजोर बिंदु होते हैं जहां कठोरता कम हो जाती है। पायदान जितना गहरा होगा, यह कमी उतनी ही अधिक होगी।
यह मायने रखता है क्योंकि वाहक पट्टी की ताकत को फीडिंग प्रक्रिया के दौरान झुकने का विरोध करना चाहिए। जैसा कि आर्ट हेड्रिक नोट करता है, भाग को पासे के माध्यम से क्षैतिज रूप से ले जाने में उसके वजन का लगभग 10 प्रतिशत लगता है। इसे स्टेशनों की संख्या से गुणा करें, और संचित ड्रैग बल एक वाहक पर कार्य करता है जो पहले से ही प्रत्येक पायदान बिंदु पर कमजोर हो चुका है। यदि शेष क्रॉस - सेक्शन विक्षेपित किए बिना उन फ़ीड लोड का समर्थन नहीं कर सकता है, तो पट्टी पार्श्व में झुक जाएगी या तिरछी हो जाएगी, जिससे स्टैम्पिंग संबंधी समस्याएं पैदा होंगी जो हर डाउनस्ट्रीम स्टेशन के माध्यम से तरंगित होंगी।
संकीर्ण पट्टियों के लिए, यह ट्रेडऑफ़ महत्वपूर्ण हो जाता है। एक पायदान जो पट्टी की चौड़ाई का 30 प्रतिशत हटा देता है, वह वाहक के जड़त्व के क्षण को इतना कम कर सकता है कि स्टेशनों के बीच दृश्यमान शिथिलता पैदा हो सकती है। उदार वाहक जालों वाली चौड़ी पट्टियों के लिए, समान आनुपातिक पायदान का फ़ीड स्थिरता पर नगण्य प्रभाव पड़ता है। व्यावहारिक सीमा सामग्री की मोटाई, सामग्री के प्रकार और पासे में प्रगति की कुल संख्या पर निर्भर करती है।
इंजीनियर इसकी भरपाई कई तरीकों से करते हैं:
- सख्त पसलियाँ- नॉच स्टेशन से पहले या बाद में वाहक पट्टी पर उभरे हुए मोतियों या गठित पसलियों को जोड़ना, सामग्री की चौड़ाई जोड़े बिना अनुभाग मापांक को बढ़ाना।
- दोहरी -साइड नॉचिंग- एक ही तरफ एक गहरे पायदान के बजाय दोनों पट्टी के किनारों पर उथले पायदान लगाना, क्रॉस -सेक्शन कटौती को सममित रूप से वितरित करना और संतुलित फ़ीड व्यवहार बनाए रखना।
- अनुकूलित पायदान गहराई- फ़ीड सटीकता आवश्यकताओं के आधार पर, विश्वसनीय स्टॉप एंगेजमेंट के लिए आवश्यक न्यूनतम गहराई तक सीमित करना, आमतौर पर सामग्री की मोटाई का 1.5 से 2.0 गुना।
पॉजिटिव नॉच ऑपरेशंस में पंच वियर पैटर्न
सकारात्मक नॉच पंच मानक भेदी पंचों की तुलना में अलग तरह से घिसाव का अनुभव करते हैं, और इसका कारण बाधा ज्यामिति से जुड़ा है। एक मानक भेदी ऑपरेशन में, पंच सभी तरफ से पट्टी से घिरी सामग्री को काट देता है। परिणामस्वरूप संपीड़ित तनाव पंच परिधि के आसपास अपेक्षाकृत सममित होते हैं। एक सकारात्मक नॉच ऑपरेशन में, खुले किनारे वाले हिस्से में कम संपीड़न प्रतिरोध दिखाई देता है, जबकि स्ट्रिप {{3}बॉडी साइड में पूर्ण बाधा दिखाई देती है।
यह विषमता पंच के बाधित चेहरों पर घिसाव को केंद्रित करती है, विशेष रूप से वाहक पट्टी शरीर के खिलाफ चेहरे को काटने पर। हज़ारों स्ट्रोक से अधिक, यह असमान लोडिंग एक विशिष्ट घिसाव पैटर्न उत्पन्न करती है: बाधित पक्ष किनारे की गोलाई और माइक्रो{1}चिपिंग मुक्त किनारे वाले हिस्से की तुलना में पहले विकसित हो जाता है। इन उपकरणों का रखरखाव करने वाले डाई निर्माता गड़गड़ाहट के विकास की समस्या का निवारण करते समय सबसे पहले कैरियर साइड कटिंग एज का निरीक्षण करना जानते हैं।
पंच ज्यामिति भी पहनने की दर को प्रभावित करती है। नुकीले आंतरिक कोनों वाले नॉच पंच (नॉच प्रोफ़ाइल के नीचे) उन बिंदुओं पर तनाव को केंद्रित करते हैं। आंतरिक कोनों पर त्रिज्या वैकल्पिक नहीं हैं; वे संरचनात्मक आवश्यकताएं हैं। तंग कोने सबसे तेजी से घिसते हैं, और इन पंचों के निर्माण के लिए उपयोग किए जाने वाले ईडीएम वायर प्रोफाइल में सभी आंतरिक संक्रमणों पर 0.5 से 1.0 गुना सामग्री मोटाई की न्यूनतम त्रिज्या शामिल होनी चाहिए। पर्याप्त त्रिज्या के बिना, पंच पर तनाव रिसर्स किनारे के टूटने को तेज करते हैं और रखरखाव के अंतराल को काफी कम कर देते हैं।
सकारात्मक विन्यास में स्लग व्यवहार एक और घिसाव कारक जोड़ता है। प्रत्येक स्ट्रोक एक पृथक स्क्रैप स्लग उत्पन्न करता है जिसे डाई ओपनिंग के माध्यम से साफ-साफ बाहर निकालना चाहिए। यदि रिटर्न स्ट्रोक पर स्लग पंच फेस पर चिपक जाता है (एक स्थिति जिसे स्लग पुलिंग कहा जाता है), तो इसे वापस काटने वाले क्षेत्र में ले जाया जा सकता है और अगले चक्र में पंच और स्ट्रिप के बीच कुचला जा सकता है। स्लग खींचने से पंच फेस को नुकसान पहुंचता है, पट्टी की सतह खराब हो जाती है और गंभीर मामलों में दुर्घटना हो सकती है। सकारात्मक पायदान ज्यामिति मानक भेदी की तुलना में स्लग खींचने के लिए कुछ हद तक अधिक संवेदनशील होती है क्योंकि स्लग में एक मुक्त किनारा होता है जो पीछे की ओर उछल सकता है और पीछे हटने के दौरान पंच को पकड़ सकता है। समाधानों में पंच फेस पर कोणीय कतरनी, स्प्रिंग{5}लोडेड इजेक्टर पिन और वैक्यूम सहायता प्राप्त स्लग रिमूवल सिस्टम शामिल हैं।
सकारात्मक नॉच संचालन के लिए क्लीयरेंस चयन इन प्रतिस्पर्धी मांगों को संतुलित करता है: बहुत टाइट काटने की शक्ति को बढ़ाता है और पंच घिसाव को तेज करता है, बहुत ढीला होने से अत्यधिक गड़गड़ाहट पैदा होती है और स्लग प्रतिधारण का जोखिम होता है। नॉच डिज़ाइन के लिए ज्योमेट्री -विशिष्ट विचार यह है कि खुले {{2}किनारे वाले हिस्से पर क्लीयरेंस सीमित हिस्से की तुलना में थोड़ा बड़ा हो सकता है, जो वाहक पट्टी पर किनारे की गुणवत्ता से समझौता किए बिना असममित तनाव स्थिति को ध्यान में रखता है।
नकारात्मक बाईपास नॉच यांत्रिकी और सामग्री प्रवाह
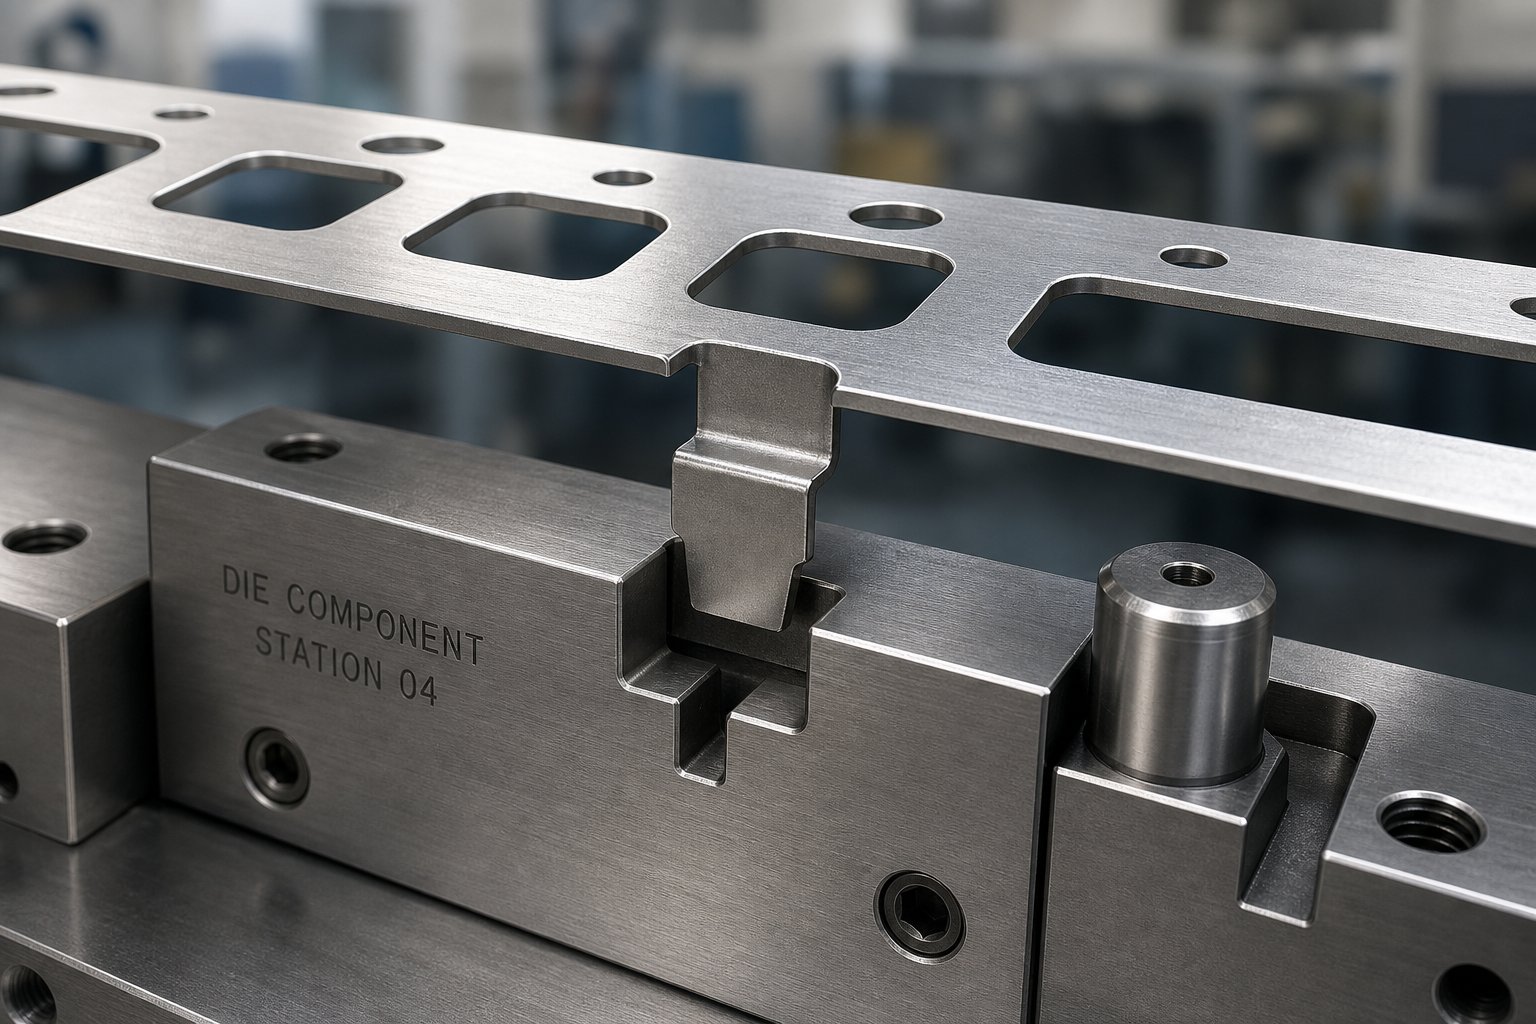
स्वच्छ स्लग इजेक्शन और सरल स्क्रैप प्रबंधन के लिए सकारात्मक पायदान पट्टी की चौड़ाई का त्याग करते हैं। नकारात्मक पायदान विपरीत व्यापार करते हैं। पट्टी के किनारे से सामग्री को हटाने के बजाय, एक नकारात्मक पायदान एक उभरी हुई टैब या लांस जैसी सुविधा छोड़ देता है जो वाहक से बाहर की ओर बढ़ती है। कोई अलग स्लग उत्पन्न नहीं होता है. कोई सामग्री नष्ट नहीं हुई है. प्रत्येक प्रगति बिंदु पर पूर्ण स्ट्रिप क्रॉस अनुभाग बरकरार रहता है, और टैब स्वयं पंजीकरण तंत्र बन जाता है जो पासे में संबंधित पॉकेट या स्टॉप ब्लॉक के साथ इंटरलॉक हो जाता है।
यह दृष्टिकोण मूल रूप से वाहक पट्टी के तनाव परिदृश्य, टूलींग की घिसाव प्रोफ़ाइल और स्टेशन को {{0} से {{1} स्टेशन क्लीयरेंस आवश्यकताओं में बदल देता है। आप अपनी पट्टी की कठोरता बनाए रखते हैं, लेकिन आपको ज्यामितीय बाधाओं का एक नया सेट विरासत में मिलता है जिसे हर डाउनस्ट्रीम स्टेशन के माध्यम से प्रबंधित किया जाना चाहिए।
नेगेटिव नॉच स्ट्रिप क्रॉस-सेक्शन को कैसे सुरक्षित रखते हैं
जब आप एक नकारात्मक पायदान काटते हैं, तो पंच और डाई एक आंशिक पृथक्करण बनाते हैं, आमतौर पर पट्टी के किनारे पर एक छोटे आयताकार या समलम्बाकार क्षेत्र के तीन किनारों पर एक लांस कट होता है। चौथा पक्ष काज के रूप में कार्य करते हुए जुड़ा रहता है। फिर लैंस्ड टैब को एक फ़्लैंज बनाने के लिए नीचे की ओर (या कभी-कभी ऊपर की ओर) झुकाया जाता है जो स्ट्रिप प्लेन के नीचे या ऊपर फैला होता है। जैसा कि उद्योग साहित्य में वर्णित है, एक लांस और फ्लैंज पिच स्टॉप स्लग हटाने की समस्याओं को पूरी तरह से समाप्त कर देता है क्योंकि स्क्रैप का कोई अलग टुकड़ा उत्पन्न नहीं होता है।
वाहक पट्टी अपनी पूरी चौड़ाई बरकरार रखती है। इसमें कोई आवधिक क्रॉस {{1} }}सेक्शन कमी नहीं है, जड़ता के क्षण में कोई स्थानीयकृत गिरावट नहीं है, और फ़ीड लोड के तहत बकलिंग की संभावना वाला कोई कमजोर क्षेत्र नहीं है। संकीर्ण वाहकों या पतली सामग्रियों के लिए जहां कठोरता पहले से ही सीमांत है, क्रॉस-सेक्शन का यह संरक्षण नॉच प्रकार के चयन में निर्णायक कारक हो सकता है। फ़्लैंग्ड टैब एक छोटी संरचनात्मक पसली की तरह कार्य करके स्थानीय कठोरता भी जोड़ता है, खासकर जब फीडिंग के दौरान बार लिफ्टर में फंस जाता है।
सामग्री उपयोग के दृष्टिकोण से, नकारात्मक पायदान वाहक की पहले से ही आवश्यकता से परे शून्य अतिरिक्त स्ट्रिप चौड़ाई का उपभोग करते हैं। सकारात्मक नॉच भाग के खाली भाग पर अतिक्रमण किए बिना कटआउट की गहराई को समायोजित करने के लिए अतिरिक्त सामग्री की मांग करते हैं। वह अंतर, भले ही प्रति पक्ष केवल कुछ मिलीमीटर ही क्यों न हो, लाखों भागों में महत्वपूर्ण कुंडल बचत में बदल जाता है।
उभरे हुए टैब सुविधाओं के पंजीकरण लाभ
एक नकारात्मक नॉच द्वारा निर्मित मुड़ा हुआ टैब एक साधारण एज स्टॉप के बजाय एक त्रि-आयामी पंजीकरण सुविधा प्रदान करता है। जब टैब डाई शू या लिफ्टर रेल में मशीनीकृत मेटिंग स्लॉट या पॉकेट में गिरता है, तो यह फ़ीड दिशा और लंबवत दोनों में पट्टी को पकड़ लेता है। यह दोहरी {3} अक्ष जुड़ाव उच्च गति संचालन के दौरान स्ट्रिप लिफ्ट का प्रतिरोध करता है और पिन के खिलाफ सपाट किनारे वाले असर की तुलना में पार्श्व तिरछापन को अधिक प्रभावी ढंग से रोकता है।
विचार करें कि सेटअप के दौरान क्या होता है. डाई में नई कुंडल पिरोने वाले ऑपरेटर को एक निश्चित पहले {{1}हिट स्टॉप की आवश्यकता होती है। इसकी जेब में गिरने वाला एक नकारात्मक नॉच टैब अचूक स्पर्श और दृश्य प्रतिक्रिया प्रदान करता है कि पट्टी सही ढंग से बैठी है। यह अधिकांश प्रगतिशील डाई क्रैश के लिए ज़िम्मेदार सेटअप त्रुटियों को कम करता है, जो आम तौर पर डाई सेट के दौरान पहले 10 हिट में होती हैं।
चौड़ी या मोटी कुंडल सामग्री को संसाधित करने वाले बड़े प्रगतिशील डाई के लिए, अकेले पायलट पिन अक्सर प्रेस चक्र से पहले पट्टी को पर्याप्त प्राधिकरण के साथ पंजीकृत नहीं कर सकते हैं। पायलटों के साथ संयुक्त नकारात्मक नॉच टैब एक दो-स्तरीय पंजीकरण प्रणाली बनाते हैं: टैब मोटे स्थिति और ओवरफीड रोकथाम प्रदान करता है, जबकि पायलट पिन एक इंच के हजारवें हिस्से में मापा गया अंतिम सटीक संरेखण प्रदान करता है।
क्लीयरेंस और स्टेशन हस्तक्षेप संबंधी विचार
नकारात्मक पायदान का यांत्रिक लाभ एक ज्यामितीय लागत के साथ आता है। पट्टी के आगे बढ़ने पर प्रत्येक उभरे हुए टैब को प्रत्येक डाउनस्ट्रीम डाई घटक को भौतिक रूप से साफ़ करना होगा। लिफ्टर रेल, कैम ड्राइवर, फॉर्मिंग पंच, पैड सतह और स्ट्रिपर प्लेट सभी को गुजरने वाले टैब को समायोजित करने के लिए राहत दी जानी चाहिए या स्लॉट किया जाना चाहिए।
15 या 20 स्टेशनों वाले डाई में, यह निकासी आवश्यकता तेजी से बढ़ जाती है। प्रत्येक स्टेशन को टैब के पदचिह्न से मेल खाते हुए एक राहत पॉकेट या चैनल की आवश्यकता होती है, और उन राहतों में टैब के मुड़े हुए कोण और किसी भी स्प्रिंगबैक का हिसाब होना चाहिए जो इसकी वास्तविक उभरी हुई ऊंचाई को बदल सकता है। यदि फ़ीड के दौरान कोई टैब डाउनस्ट्रीम घटक पर अटक जाता है, तो स्ट्रिप जाम हो जाती है, और अगला प्रेस स्ट्रोक गलत पंजीकृत सामग्री पर आ जाता है। परिणाम वही डाई क्रैश है जिसे रोकने के लिए नॉच को डिज़ाइन किया गया था।
नॉच रूट पर तनाव वितरण अन्य महत्वपूर्ण विचार प्रस्तुत करता है। लांस कट जो टैब को परिभाषित करता है, स्ट्रिप बॉडी साइड पर एक तेज ज्यामितीय असंतोष पैदा करता है। तनाव इस जड़ त्रिज्या पर एक पैटर्न में केंद्रित होता है जो त्रिज्या और सामग्री की मोटाई के अनुपात से नियंत्रित होता है। सामग्री की मोटाई से 0.5 गुना छोटी जड़ त्रिज्या 3.0 से अधिक तनाव एकाग्रता कारक उत्पन्न कर सकती है, जिसका अर्थ है कि पायदान जड़ पर स्थानीयकृत तनाव आसपास के वाहक में नाममात्र तनाव से तीन गुना तक पहुंच जाता है।
यह मायने रखता है क्योंकि नॉच रूट पर काटने और झुकने की क्रिया उस क्षेत्र में महत्वपूर्ण कार्य सख्त बनाती है। लांसिंग ऑपरेशन के दौरान जड़ में सामग्री को प्लास्टिक रूप से विकृत कर दिया गया है, और टैब के बाद के झुकने से तनाव सख्त हो जाता है। कम {{2}कार्बन स्टील्स में, यह विरूपण सख्त होने से आधार सामग्री की तुलना में स्थानीय कठोरता 20 से 40 प्रतिशत तक बढ़ सकती है। अतिरिक्त लोडिंग के तहत क्षेत्र सख्त, कम लचीला और दरार पड़ने की संभावना अधिक हो जाती है।
जब पट्टी बाद के गठन या झुकने वाले स्टेशनों से गुजरती है, तो कार्य कठोर पायदान जड़ अतिरिक्त तन्यता या संपीड़न तनाव का अनुभव करती है। यदि कोई फॉर्मिंग ऑपरेशन पायदान स्थान के पास वाहक पर झुकने वाले तनाव को लागू करता है, तो पहले से ही तनाव से कठोर जड़ दरार आरंभ बिंदु के रूप में कार्य करती है। कम लचीलापन का मतलब है कि सामग्री आसपास के आधार धातु की तुलना में जल्द ही अपनी फ्रैक्चर सीमा तक पहुंच जाती है, संभावित रूप से उत्पादन के दौरान वाहक को विभाजित कर देती है।
इंजीनियर कई तरीकों से इस जोखिम का प्रबंधन करते हैं:
- उदार जड़ त्रिज्या- लांस रूट पर 1.0 से 1.5 गुना सामग्री मोटाई की न्यूनतम त्रिज्या निर्दिष्ट करना, चरम तनाव एकाग्रता को कम करना और बड़ी मात्रा में प्लास्टिक तनाव को वितरित करना।
- फॉर्म ज़ोन से दूर नॉच पोजीशनिंग- वाहक क्षेत्रों में पायदान का पता लगाना जो बाद में गठन से नहीं गुजरता है, यह सुनिश्चित करता है कि काम से कठोर जड़ को झुकने या ड्राइंग संचालन से अतिरिक्त तनाव नहीं दिखता है।
- सामग्री ग्रेड चयन- उच्च बढ़ाव क्षमता वाली सामग्रियों का चयन करना जो जड़ में विरूपण सख्त को अवशोषित कर सकती हैं और फिर भी डाउनस्ट्रीम संचालन के लिए पर्याप्त लचीलापन बनाए रख सकती हैं।
- नियंत्रित टैब मोड़ कोण- विश्वसनीय पंजीकरण के लिए आवश्यक न्यूनतम कोण तक नीचे की ओर झुकना सीमित करना, लांसिंग और फॉर्मिंग अनुक्रम के दौरान जड़ पर लगाए गए कुल प्लास्टिक तनाव को कम करना।
बेहतर स्ट्रिप नियंत्रण और सामग्री उपयोग के लिए नकारात्मक पायदान ट्रेड स्टेशन क्लीयरेंस जटिलता। वाहक पूर्ण क्रॉस-सेक्शन कठोरता को बरकरार रखता है और शून्य सामग्री बर्बाद होती है, लेकिन प्रत्येक डाउनस्ट्रीम स्टेशन को उभरे हुए टैब को समायोजित करना होगा, और कठोर पायदान रूट दरार आरंभ स्थल बनने से बचने के लिए सावधानीपूर्वक ज्यामितीय डिजाइन की मांग करता है।
नॉच रूट मेटलर्जी और डाउनस्ट्रीम फॉर्मिंग आवश्यकताओं के बीच परस्पर क्रिया नकारात्मक नॉच डिज़ाइन को सकारात्मक नॉच डिज़ाइन की तुलना में भौतिक गुणों के प्रति स्वाभाविक रूप से अधिक संवेदनशील बनाती है। सीमित बढ़ाव या आक्रामक तनाव सख्त दर वाली सामग्री, कुछ अनुप्रयोगों में इंजीनियरिंग गणना को सकारात्मक कॉन्फ़िगरेशन की ओर स्थानांतरित करते हुए, पायदान जड़ पर जोखिम को बढ़ाती है। विशिष्ट सामग्री ग्रेड उस गणना को कैसे प्रभावित करते हैं, यहीं पर डिजाइन विज्ञान की अगली परत काम आती है।
भौतिक गुण नॉच डिज़ाइन चयन को कैसे प्रभावित करते हैं
एक नॉच रूट जो हल्के स्टील में अनुमानित रूप से व्यवहार करता है, दोहरे चरण 980 में दरार आरंभ स्थल बन सकता है। एक क्लीयरेंस जो एल्युमीनियम में साफ किनारों का उत्पादन करता है, स्टेनलेस पर द्वितीयक कतरनी के निशान छोड़ता है। सामग्री ग्रेड केवल बायपास नॉच प्रदर्शन में बदलाव नहीं करता है; यह संपूर्ण डिज़ाइन लिफाफे को फिर से परिभाषित करता है। लोचदार मापांक, बढ़ाव क्षमता, स्टील या मिश्र धातु की उपज शक्ति, और कड़ी मेहनत की दर प्रत्येक यह निर्धारित करने में अलग-अलग भूमिका निभाती है कि क्या एक पायदान विश्वसनीय रूप से संचालित होता है या समय से पहले विफल हो जाता है।
उपज शक्ति बनाम तन्य शक्ति के बीच का संबंध विशेष रूप से खुलासा करने वाला है। इन मूल्यों के बीच कम अनुपात वाली सामग्री (जिसका अर्थ है कि सामग्री अंतिम ताकत तक पहुंचने से पहले काफी कठोर हो जाती है) पायदान जड़ विरूपण को बेहतर ढंग से सहन करती है क्योंकि आसपास की सामग्री तत्काल फ्रैक्चर के बिना तनाव ऊर्जा को अवशोषित कर सकती है। उच्च अनुपात वाली सामग्रियां, जहां उपज और तन्यता मान एक साथ करीब हैं, लगभग कोई विरूपण बफर प्रदान नहीं करते हैं। पट्टी या तो पकड़ में आ जाती है या फिर टूट जाती है।
हल्के स्टील और कम -कार्बन मिश्र धातु नॉच व्यवहार
300 एमपीए से कम उपज क्षमता और 30 प्रतिशत से अधिक बढ़ाव मान वाले कम -कार्बन स्टील्स बाईपास नॉच संचालन के लिए सबसे क्षमाशील सामग्री हैं। उनकी उच्च लचीलापन का मतलब है कि पायदान की जड़ पर कतरनी प्रभावित क्षेत्र अपेक्षाकृत छोटा रहता है, और कटे हुए किनारों पर सख्त कार्य मध्यम होता है। इस श्रेणी में स्टील की लोच का मापांक 200 GPa के आसपास बैठता है, जो अनुमानित इलास्टिक रिकवरी और नॉच टैब पर न्यूनतम स्प्रिंगबैक प्रदान करता है।
माइल्ड स्टील के लिए, सकारात्मक और नकारात्मक दोनों नॉच कॉन्फ़िगरेशन अच्छा प्रदर्शन करते हैं। काटने के बाद किनारे की गुणवत्ता स्पष्ट रूप से परिभाषित बर्निश ज़ोन को फ्रैक्चर ज़ोन में एक सहज संक्रमण के साथ दिखाती हैकिनारे के लचीलेपन के लिए आदर्श स्थिति. सामग्री की मोटाई के 5 से 10 प्रतिशत की सीमा में मंजूरी स्वीकार्य परिणाम देती है, और गड़गड़ाहट की ऊंचाई एक विश्वसनीय संकेतक के रूप में कार्य करती है जब टूलींग को फिर से तेज करने की आवश्यकता होती है।
हल्के स्टील में नॉच रूट पर कड़ी मेहनत करने से स्थानीय कठोरता बढ़ जाती है लेकिन सामग्री की शेष बढ़ाव क्षमता शायद ही कभी समाप्त होती है। एक नकारात्मक पायदान वाली जड़ जिसे लांस किया गया है और मोड़ा गया है, अभी भी दरार के बिना डाउनस्ट्रीम फॉर्मिंग ऑपरेशन में जीवित रहने के लिए पर्याप्त लचीलापन बरकरार रखती है। इस क्षमाशील व्यवहार के कारण ही निम्न कार्बन स्टील प्रगतिशील डाई अनुप्रयोगों में नकारात्मक निशान उत्पन्न हुए और क्यों कई पारंपरिक डिजाइन दिशानिर्देश आधार रेखा के रूप में हल्के स्टील गुणों को मानते हैं।
एएचएसएस और उच्च-शक्ति सामग्री चुनौतियाँ
उन्नत उच्च शक्ति वाले स्टील्स गणना को नाटकीय रूप से बदल देते हैं। दोहरे चरण (डीपी), जटिल चरण (सीपी), और मार्टेंसिटिक स्टील्स 600 एमपीए से लेकर 1400 एमपीए तक की तन्यता ताकत प्रदान करते हैं, लेकिन उनके बढ़ाव मूल्य उच्चतम शक्ति ग्रेड में एकल अंकों तक गिर जाते हैं। एएचएसएस एप्लीकेशन गाइडलाइन्स द्वारा प्रकाशित शोध इस बात की पुष्टि करता है कि ये ग्रेड कतरनी के दौरान कड़ी मेहनत के उच्च स्तर का प्रदर्शन करते हैं, जिससे कटे हुए किनारों पर उच्च शक्ति और कठोरता पैदा होती है और किनारे का लचीलापन काफी कम हो जाता है।
स्टील का लोचदार मापांक इन ग्रेडों (लगभग 200 से 210 GPa) में अनिवार्य रूप से स्थिर रहता है, इसलिए पायदान पर स्प्रिंगबैक व्यवहार मुख्य रूप से कठोरता में किसी भी बदलाव के बजाय लोचदार मापांक की उपज शक्ति के अनुपात से नियंत्रित होता है। उच्च उपज शक्तियाँ झुकने के बाद अधिक लोचदार पुनर्प्राप्ति उत्पन्न करती हैं, जिसका अर्थ है कि नकारात्मक पायदान टैब अधिक आक्रामक रूप से वापस आते हैं और विश्वसनीय पंजीकरण बनाए रखने के लिए पॉकेट ज्यामिति पर कड़ी सहनशीलता की आवश्यकता होती है।
एएचएसएस में एज गुणवत्ता विपरीत ढंग से व्यवहार करती है। ये सामग्रियां हल्के स्टील की तुलना में कम रोलओवर और छोटी गड़गड़ाहट पैदा करती हैं क्योंकि वे कम प्लास्टिक विरूपण के साथ टूटती हैं। हालाँकि, कतरनी किनारे में कठोर मार्टेंसिटिक द्वीप होते हैं जो दरार आरंभकर्ता के रूप में कार्य करते हैं। डीपी और टीआरआईपी स्टील्स विशेष रूप से कमजोर होते हैं क्योंकि कटे हुए किनारों पर कठोर कण स्वीकार्य किनारे के खिंचाव को और कम कर देते हैं। एएचएसएस में नकारात्मक पायदान जड़ों के लिए, सीमित बढ़ाव और सूक्ष्म संरचनात्मक तनाव राइजर का यह संयोजन अप्रत्याशित फ्रैक्चर व्यवहार बनाता है।
क्लीयरेंस आवश्यकताएँ काफी बढ़ जाती हैं। जहां माइल्ड स्टील 5 से 10 प्रतिशत का उपयोग करता है, एएचएसएस ग्रेड को 14 से 16 प्रतिशत या उससे अधिक की आवश्यकता हो सकती है क्योंकि तन्यता ताकत 1400 एमपीए से अधिक है। CP1200 स्टील पर एक अध्ययन से पता चला है कि निकासी को 10 से 15 प्रतिशत तक बढ़ाने से किनारे के प्रदर्शन में महत्वपूर्ण सुधार हुआ है, जिससे यह पुष्टि हुई है कि ऐतिहासिक 10 प्रतिशत नियम इन सामग्रियों पर लागू नहीं होते हैं। कई एएचएसएस अनुप्रयोगों में सकारात्मक पायदान बेहतर हो जाते हैं क्योंकि फ्रैक्चर ज़ोन वाहक स्ट्रिप रूट पर ध्यान केंद्रित करने के बजाय स्क्रैप स्लग में फैलता है, जिससे डाउनस्ट्रीम संचालन के लिए सीमित किनारे की लचीलापन बनी रहती है।
एल्यूमिनियम और स्टेनलेस स्टील विशेष विचार
एल्युमीनियम मिश्रधातुएँ विभिन्न प्रकार की चुनौतियाँ पेश करती हैं। उनका लोचदार मापांक मोटे तौर पर स्टील का एक तिहाई (लगभग 70 GPa) है, जिसका मतलब है कि नॉटिंग के बाद स्ट्रिप स्प्रिंगबैक पूरी तरह से अलग परिमाण का पालन करता है। एल्युमीनियम में एक नकारात्मक नॉच टैब समतुल्य उपज शक्ति पर स्टील की तुलना में लगभग तीन गुना अधिक वापस आता है, जिससे टैब को {{4}से {5}पॉकेट पंजीकरण कम सटीक बना दिया जाता है जब तक कि ओवरबेंड या सख्त पॉकेट सहनशीलता के साथ मुआवजा नहीं दिया जाता है।
जैसामेटलफॉर्मिंग पत्रिका के नोट्स, एल्युमीनियम के कई ऑटोमोटिव ग्रेड 100,000पीएसआई उत्पादन क्षमता वाले स्टील की तरह बनते हैं, लेकिन खींचने की क्षमता केवल दो-तिहाई के साथ होती है। उनका कार्य सख्त करने का व्यवहार और सतह स्थलाकृति स्टील से इतनी भिन्न होती है कि मानक डाई डिज़ाइन तालिकाओं को सीधे लागू नहीं किया जाना चाहिए। एल्युमीनियम में नॉच एज की गुणवत्ता गमीयर, कम परिभाषित फ्रैक्चर ज़ोन की ओर जाती है क्योंकि सामग्री की लचीलापन अलग होने से पहले अधिक विरूपण की अनुमति देती है। संपीड़न के तहत पंच सतहों पर चिपकने की एल्युमीनियम की प्रवृत्ति के कारण सकारात्मक नॉच कॉन्फ़िगरेशन में स्लग खींचने का जोखिम बढ़ जाता है।
स्टेनलेस स्टील, विशेष रूप से 304 और 316 जैसे ऑस्टेनिटिक ग्रेड, अपेक्षाकृत उच्च बढ़ाव के साथ उच्च कार्य सख्त दर को जोड़ते हैं। इस आक्रामक कार्य कठोरता के कारण स्टेनलेस बनाने के लिए हल्के स्टील की तुलना में लगभग दोगुनी प्रेस शक्ति की आवश्यकता होती है। एक नकारात्मक विन्यास के पायदान जड़ पर, लांसिंग और झुकने का ऑपरेशन स्थानीय रूप से आधार सामग्री की कठोरता को दोगुना कर सकता है। इसके बावजूद, स्टेनलेस स्टील्स पर्याप्त अवशिष्ट लचीलापन बनाए रखते हैं कि नकारात्मक पायदान वाली जड़ें बाद के गठन के दौरान शायद ही कभी टूटती हैं, बशर्ते रूट त्रिज्या उदार हो।
स्टेनलेस के साथ महत्वपूर्ण मुद्दा क्लीयरेंस संवेदनशीलता है। डेटन प्रोग्रेस रिसर्च के अनुसार, हल्के स्टील के लिए मानक, 10 प्रतिशत डाई क्लीयरेंस, स्टेनलेस में सबसे खराब संभावित गड़गड़ाहट ऊंचाई पैदा करता है। स्टेनलेस नॉच कटिंग के लिए अनुकूलित क्लीयरेंस आम तौर पर 12 से 15 प्रतिशत के बीच होता है, जो पंच घिसाव को तेज करने वाले उच्च कटिंग बलों के खिलाफ किनारे की गुणवत्ता को संतुलित करता है।
| सामग्री प्रकार | अनुशंसित नॉच प्रकार की प्राथमिकता | विशिष्ट क्लीयरेंस रेंज (मोटाई का%) | कार्य सख्त संवेदनशीलता | किनारे की गुणवत्ता विशेषताएँ | पट्टी नियंत्रण संबंधी विचार |
|---|---|---|---|---|---|
| माइल्ड स्टील (वाईएस <300 एमपीए) | या तो सकारात्मक या नकारात्मक | 5-10% | मध्यम; किनारे लचीलापन बनाए रखते हैं | परिभाषित जलन और चिकनी फ्रैक्चर; गड़गड़ाहट की ऊंचाई एक विश्वसनीय पहनने का संकेतक है | क्षमाशील; दोनों कॉन्फ़िगरेशन विश्वसनीय पंजीकरण प्रदान करते हैं |
| एएचएसएस / डीपी / सीपी (वाईएस 350-1000+ एमपीए) | उच्च-शक्ति ग्रेड के लिए सकारात्मक प्राथमिकता | 10-16%+ (तन्य शक्ति के साथ बढ़ता है) | उच्च; कतरनी प्रभावित क्षेत्र कठोर और भंगुर होता है | कम रोलओवर और गड़गड़ाहट, लेकिन किनारे माइक्रोक्रैकिंग और माध्यमिक कतरनी जोखिम | नकारात्मक पायदान वाली जड़ों के टूटने का खतरा; सकारात्मक वाहक क्षति से बचाता है |
| मार्टेंसिटिक स्टील (YS > 1000 एमपीए) | सकारात्मक को पुरजोर तरजीह दी गई | 14-21% | बहुत ऊँचा; किनारों पर न्यूनतम शेष बढ़ाव | लगभग बिना किसी रोलओवर के अचानक फ्रैक्चर; तंग निकासी पर टूटने का जोखिम | स्ट्रिप स्प्रिंगबैक नकारात्मक टैब पंजीकरण को अविश्वसनीय बनाता है; कैरियर नॉच रूट पर बहुत भंगुर है |
| एल्यूमिनियम मिश्र धातु (5xxx/6xxx श्रृंखला) | सकारात्मक पसंदीदा; नकारात्मक को स्प्रिंगबैक मुआवजे की आवश्यकता है | 8-12% | निम्न से मध्यम; ग्रेड-निर्भर | गमी फ्रैक्चर जोन; पंच सतह पर स्लग आसंजन | कम लोचदार मापांक नकारात्मक टैब पर बड़े स्प्रिंगबैक का कारण बनता है; सकारात्मक पर उच्च स्लग खींचने का जोखिम |
| स्टेनलेस स्टील (ऑस्टेनिटिक 304/316) | दोनों में से एक; उदार त्रिज्या के साथ नकारात्मक अच्छा काम करता है | 12-15% | बहुत ऊँचा; 2x तक स्थानीय कठोरता में वृद्धि | अनुकूलित निकासी पर किनारों को साफ़ करें; 10% निकासी पर सबसे खराब गड़गड़ाहट | उच्च फ़ीड बलों के लिए कठोर वाहक की आवश्यकता होती है; नकारात्मक पायदान कठोरता लाभ को बरकरार रखता है |
ऊपर दी गई तालिका एक दिशात्मक संबंध पर प्रकाश डालती है: जैसे-जैसे सामग्री की ताकत बढ़ती है और बढ़ाव कम होता है, इंजीनियरिंग प्राथमिकता सकारात्मक पायदानों की ओर बदल जाती है। तर्क सुसंगत है. सकारात्मक विन्यास फ्रैक्चर क्षति को वाहक पट्टी पर केंद्रित करने के बजाय डिस्पोजेबल स्क्रैप में धकेल देता है जहां यह बाद के निर्माण कार्यों के माध्यम से मिश्रित होता है। पर्याप्त लचीलापन और मध्यम कार्य सख्तता वाली सामग्री बिना किसी समस्या के नकारात्मक पायदान जड़ों को सहन कर सकती है; उनकी निर्माण क्षमता सीमा के निकट सामग्री नहीं हो सकती।
एक अतिरिक्त कारक ध्यान देने योग्य है। स्टील की लोच का मापांक ग्रेड की परवाह किए बिना लगभग स्थिर रहता है, लेकिन एल्यूमीनियम का बहुत कम मापांक मौलिक रूप से अलग स्प्रिंगबैक वातावरण बनाता है। स्टील के लिए नकारात्मक नॉच टैब डिजाइन करने के आदी इंजीनियरों ने पाया कि एल्युमीनियम में समान ज्यामिति अप्रत्याशित टैब ऊंचाई, असंगत पॉकेट एंगेजमेंट और क्रोनिक पंजीकरण बहाव उत्पन्न करती है। गहरी जेबों या कोणीय कैप्चर सुविधाओं के साथ क्षतिपूर्ति करने से जटिलता बढ़ जाती है जो नकारात्मक कॉन्फ़िगरेशन से सामग्री की बचत को उचित नहीं ठहरा सकती है।
ये सामग्री संचालित बाधाएं बताती हैं कि क्यों अनुभवी डाई डिजाइनर सामग्री डेटा शीट की जांच करके हर बाईपास पायदान निर्णय शुरू करते हैं। उपज शक्ति, परम तन्यता शक्ति, कुल बढ़ाव, और n{2}}मान (कार्य सख्त करने वाला प्रतिपादक) मिलकर डिज़ाइन विंडो को परिभाषित करते हैं। उस खिड़की के बाहर, यहां तक कि आदर्श मंजूरी के साथ पूरी तरह से मशीनीकृत टूलींग भी किनारों का उत्पादन करेगी जो दरार, टैब जो पंजीकरण से बाहर निकलते हैं, या वाहक जो पहले डाउनस्ट्रीम फॉर्मिंग स्टेशन पर विभाजित होते हैं। ज्यामिति पैरामीटर और डाई लेआउट निर्णय इस सामग्री विश्लेषण से पहले के बजाय अनुसरण करते हैं।
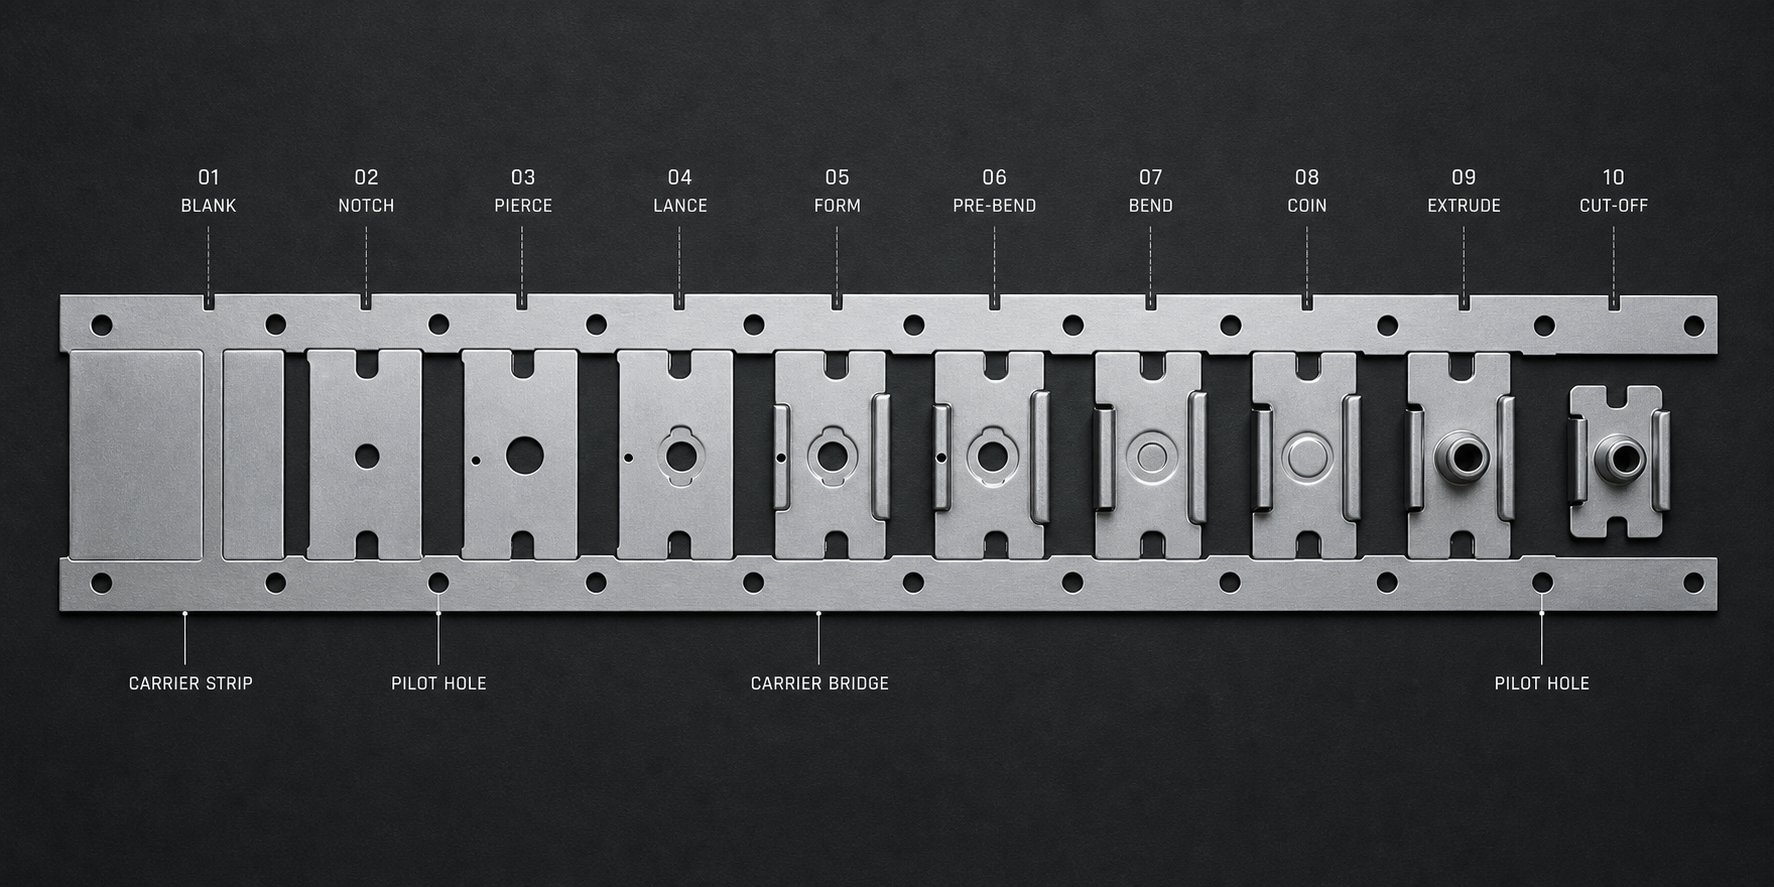
नॉच ज्योमेट्री पैरामीटर्स और प्रोग्रेसिव डाई लेआउट
सामग्री गुण डिज़ाइन विंडो को परिभाषित करते हैं। ज्यामिति पैरामीटर इसे भरते हैं। बाईपास पायदान की गहराई, चौड़ाई, कोने की त्रिज्या और कोणीय संबंध धातु संबंधी बाधाओं को भौतिक टूलींग आयामों में बदल देते हैं जो या तो विश्वसनीय पट्टी नियंत्रण प्रदान करते हैं या पुरानी उत्पादन समस्याएं पेश करते हैं। प्रत्येक पैरामीटर सामग्री की मोटाई, पट्टी की चौड़ाई और प्रगति दूरी के साथ इस तरह से इंटरैक्ट करता है कि अलग-अलग विशिष्टताओं के बजाय समन्वित निर्णय की आवश्यकता होती है।
पायदान की गहराई और चौड़ाई का स्ट्रिप ज्योमेट्री से संबंध
नॉच गहराई वह दूरी है जो कटआउट या टैब पट्टी के किनारे से अंदर की ओर फैलता है। गहरे निशान स्टॉप ब्लॉक या पॉकेट के साथ अधिक सकारात्मक यांत्रिक जुड़ाव प्रदान करते हैं, जिससे आक्रामक फ़ीड त्वरण के तहत भी ओवरफ़ीड को शारीरिक रूप से असंभव बना दिया जाता है। लेकिन गहराई की कीमत चुकानी पड़ती है। सकारात्मक विन्यास में, गहराई का प्रत्येक अतिरिक्त मिलीमीटर वाहक क्रॉस अनुभाग को हटा देता है, जिससे जड़ता का क्षण कम हो जाता है जो डाउनस्ट्रीम स्टेशनों पर धातु बनाने के संचालन के दौरान पट्टी को स्थिर रखता है। नकारात्मक कॉन्फ़िगरेशन में, अधिक गहराई का मतलब एक लंबा लैंस्ड टैब है जिसके लिए प्रत्येक बाद वाले डाई घटक के माध्यम से अधिक निकासी की आवश्यकता होती है।
सकारात्मक पायदान गहराई के लिए व्यावहारिक दिशानिर्देश सामग्री मोटाई के 1.5 और 3.0 गुना के बीच आते हैं। 1.5t से नीचे, प्रेस चक्र से पहले स्ट्रिप गति को विश्वसनीय रूप से रोकने के लिए जुड़ाव बहुत उथला है। संकीर्ण वाहकों पर 3.0t से ऊपर, शेष क्रॉस{6}सेक्शन में फ़ीड दिशा बकलिंग का विरोध करने के लिए कठोरता की कमी हो सकती है। नकारात्मक पायदानों के लिए, टैब की लंबाई (गहराई के कार्यात्मक समतुल्य) आमतौर पर सामग्री की मोटाई से 2.0 से 4.0 गुना तक होती है, इसके पंजीकरण पॉकेट में पूरी तरह से मुड़े हुए टैब सीटों को सुनिश्चित करने के लिए लंबे आयाम की आवश्यकता होती है।
पायदान की चौड़ाई प्रगति दूरी से बाधित होती है, निश्चित आयाम जो परिभाषित करता है कि पट्टी प्रति प्रेस स्ट्रोक कितनी दूर तक आगे बढ़ती है। पायदान इतना संकीर्ण होना चाहिए कि अगले स्टेशन की विशेषताओं को ओवरलैप किए बिना एक प्रगति पिच के भीतर फिट हो सके, फिर भी पर्याप्त स्टॉप सतह क्षेत्र प्रदान करने के लिए पर्याप्त चौड़ा होना चाहिए। एक सामान्य प्रारंभिक बिंदु प्रगति दूरी के 40 और 60 प्रतिशत के बीच पायदान की चौड़ाई है, जिससे प्रगति के बीच वाहक अखंडता बनाए रखने के लिए पायदान के दोनों किनारों पर पर्याप्त पुल सामग्री छोड़ी जाती है। जैसा कि स्ट्रिप लेआउट डिज़ाइन सिद्धांत बताते हैं, स्क्रैप ट्विस्टिंग और कैरियर विफलता को रोकने के लिए सुविधाओं के बीच पुल की मोटाई सामग्री की मोटाई से कम से कम 1.25 से 1.5 गुना होनी चाहिए।
पट्टी की चौड़ाई यह निर्धारित करती है कि सिंगल साइड या डुअल साइड नॉचिंग उपयुक्त है या नहीं। संकीर्ण पट्टियाँ (आमतौर पर मानक गेज सामग्री के लिए 50 मिमी से कम) विपरीत किनारे पर अधिकतम वाहक चौड़ाई को संरक्षित करने के लिए सिंगल साइड नॉचिंग से लाभान्वित होती हैं। चौड़ी पट्टियाँ अक्सर प्रत्येक किनारे पर कम गहराई के साथ दोहरी साइड नॉचिंग का उपयोग करती हैं, क्रॉस सेक्शन कटौती को सममित रूप से वितरित करती हैं और पार्श्व फ़ीड बहाव को रोकती हैं जो तब होता है जब असममित बल प्रगति के दौरान वाहक पर कार्य करते हैं।
कॉर्नर रेडियस डिजाइन और तनाव एकाग्रता प्रबंधन
मामूली लगता है? पायदान संक्रमण पर कोने की त्रिज्या संपूर्ण स्ट्रिप लेआउट पर सबसे परिणामी आयामों में से एक है। सकारात्मक पायदान पर एक तेज आंतरिक कोना पंच टूलींग में तनाव को केंद्रित करता है, जिससे उस बिंदु पर घिसाव तेज हो जाता है। एक नकारात्मक पायदान पर एक तेज जड़ त्रिज्या पट्टी सामग्री में तनाव को केंद्रित करती है, जिससे दरार आरंभ करने वाली साइटें बनती हैं जो डाउनस्ट्रीम निर्माण भार के तहत फैल सकती हैं।
एक पायदान कोने पर तनाव एकाग्रता कारक (केटी) त्रिज्या से गहराई के अनुपात द्वारा नियंत्रित रिश्ते का पालन करता है। जड़ त्रिज्या r और गहराई d के साथ एक आयताकार पायदान के लिए, Kt तेजी से बढ़ता है क्योंकि r/d 0.25 से नीचे चला जाता है। आर/डी=0.1 पर, एकाग्रता कारक 4.0 से अधिक हो सकते हैं, जिसका अर्थ है कि स्थानीयकृत तनाव वाहक में नाममात्र मूल्य से चार गुना तक पहुंच जाता है। सीमित बढ़ाव वाली सामग्रियों के लिए, पट्टी के पहले गठन स्टेशन तक पहुंचने से पहले ही एकाग्रता का यह स्तर जड़ पर फ्रैक्चर तनाव से अधिक हो जाता है।
व्यावहारिक त्रिज्या विनिर्देश सामग्री के लोचदार मापांक धातुओं के प्रदर्शन और उनकी बढ़ाव क्षमता दोनों पर निर्भर करते हैं:
- हल्का स्टील- पायदान के कोनों पर न्यूनतम आंतरिक त्रिज्या 0.5t; 1.0t नकारात्मक पायदान जड़ों पर जहां बाद में गठन पास में होता है।
- एएचएसएस ग्रेड- सभी आंतरिक कोनों पर न्यूनतम 1.0 टन; सीमित किनारे की लचीलापन के कारण नकारात्मक पायदान जड़ों पर 1.5 टन या उससे अधिक।
- एल्यूमीनियम मिश्र धातु- आंतरिक कोनों पर न्यूनतम 0.75t; गमी फ्रैक्चर प्रसार की ओर सामग्री की प्रवृत्ति को समायोजित करने के लिए नकारात्मक जड़ों पर बड़ी त्रिज्या की आवश्यकता होती है।
- स्टेनलेस स्टील- कटे हुए किनारे पर आक्रामक कार्य सख्त होने की भरपाई के लिए आंतरिक कोनों पर न्यूनतम 1.0 टन।
ये त्रिज्याएँ टूलींग को भी प्रभावित करती हैं। कठोर टूल स्टील में 0.3 मिमी से कम त्रिज्या वाले पंच कोने अधिकांश उत्पादन सामग्रियों पर पहले 50,000 स्ट्रोक के भीतर सूक्ष्म चिपिंग विकसित करते हैं। ईडीएम वायर कट प्रोफाइल में कोने को परिभाषित करने के लिए प्राकृतिक तार त्रिज्या पर निर्भर रहने के बजाय रेडी को स्पष्ट आयामों के रूप में निर्दिष्ट करना चाहिए, क्योंकि काटने के दौरान तार व्यास का क्षरण असंगत रेडी उत्पन्न कर सकता है जो कागज पर पर्याप्त दिखता है लेकिन व्यवहार में विफल रहता है।
नॉच पोजिशनिंग के साथ पायलट प्लेसमेंट इंटरेक्शन
बाईपास नॉच और पायलट पिन एक ही लक्ष्य, सटीक स्ट्रिप पोजिशनिंग, लेकिन विभिन्न सटीक स्तरों पर पूरा करते हैं। नॉच मोटे तौर पर नियंत्रण प्रदान करता है, अत्यधिक ओवरफ़ीड को रोकता है और प्रत्येक प्रेस स्ट्रोक के लिए एक दोहराने योग्य प्रारंभिक स्थिति स्थापित करता है। पायलट पिन उच्च गति से चलने के दौरान फ़ीड रोल स्लिपेज, सामग्री स्प्रिंगबैक और स्ट्रिप के थर्मल विस्तार से उत्पन्न होने वाली छोटी स्थिति संबंधी त्रुटियों को ठीक करते हुए अच्छा नियंत्रण प्रदान करते हैं।
उनके अंतर को समन्वित किया जाना चाहिए। यदि पायलट पिन बाईपास नॉच के बहुत करीब स्थित है, तो दोनों विशेषताएं स्थितीय प्राधिकार के लिए प्रतिस्पर्धा करती हैं। पायदान पट्टी को एक स्थान पर रोक देता है जबकि छेद में प्रवेश करते समय पायलट इसे थोड़ी अलग स्थिति में स्थानांतरित करने का प्रयास करता है। यह संघर्ष पायलट पिन पर कतरनी तनाव, पायलट छेद का विस्तार और असंगत भाग स्थिति पैदा करता है जो तैयार घटकों में आयामी बिखराव के रूप में दिखाई देता है।
मानक दृष्टिकोण स्टेशन एक (या पहले कटिंग स्टेशन) पर बाईपास नॉच और स्टेशन दो और तीन पर पायलट छेद रखता है। यह अनुक्रम सुनिश्चित करता है कि नॉच पहले मोटे स्थान पर स्थापित हो, फिर पायलट किसी भी महत्वपूर्ण गठन या आयाम संचालन शुरू होने से पहले इसे परिष्कृत करते हैं। कई स्टेशनों के लिए, अतिरिक्त पायलटों को हर तीन से पांच प्रगति के अंतराल पर रखा जाता है, लेकिन हमेशा कम से कम एक पूर्ण प्रगति पिच द्वारा पायदान स्थानों से ऑफसेट किया जाता है।
जैसा कि प्रगतिशील डाई डिज़ाइन दिशानिर्देश सुझाते हैं, यदि पायलटों के दो सेट की आवश्यकता होती है, तो उनकी सापेक्ष सटीकता बनाए रखने के लिए दोनों को एक ही स्टेशन पर पंच किया जाना चाहिए। अलग-अलग स्टेशनों पर छिद्रित पायलट छेद उनके बीच प्रत्येक प्रगति की संचयी स्थिति त्रुटि को प्राप्त करते हैं, जिससे वे प्रदान की जाने वाली सटीकता में कमी आती है।
अनुक्रमिक डिज़ाइन निर्णय प्रक्रिया जो इन सभी मापदंडों का समन्वय करती है, एक तार्किक पदानुक्रम का अनुसरण करती है:
- प्रगति दूरी निर्धारित करें- यह भाग ज्यामिति द्वारा तय किया गया है और नॉच, पायलट और कैरियर ब्रिज सहित सभी स्ट्रिप सुविधाओं के लिए अधिकतम उपलब्ध स्थान को परिभाषित करता है।
- पट्टी की चौड़ाई स्थापित करें- नॉच एंगेजमेंट के लिए उपलब्ध कुल क्रॉस-सेक्शन निर्धारित करते हुए पार्ट ब्लैंक साइज, कैरियर वेब आवश्यकताओं और किसी भी एज ट्रिम भत्ते की गणना की जाती है।
- सामग्री और ज्यामिति के आधार पर नॉच प्रकार का चयन करें- पट्टी की चौड़ाई और वाहक कठोरता आवश्यकताओं के साथ संयुक्त सामग्री गुण (पिछले अनुभाग में शामिल) यह निर्धारित करते हैं कि सकारात्मक, नकारात्मक, या कोई पायदान उपयुक्त नहीं है।
- पायदान आयाम परिभाषित करें- गहराई, चौड़ाई और कोने की त्रिज्या को स्ट्रिप अखंडता के विरुद्ध जुड़ाव विश्वसनीयता को संतुलित करते हुए, चरण एक से तीन तक स्थापित बाधाओं के भीतर निर्दिष्ट किया जाता है।
- पायलट प्लेसमेंट का समन्वय करें- पायलट होल स्थानों को बिना किसी विरोध के नॉच स्थिति को पूरक करने के लिए चुना जाता है, नॉच स्टेशन के बाद जमा हुई फ़ीड त्रुटि को ठीक करने के लिए स्थान दिया जाता है।
स्ट्रिप लेआउट अनुकूलन किस प्रकार के नॉच प्रकार का चयन किया गया है, उसके आधार पर सार्थक रूप से बदलता है। सकारात्मक नॉच स्ट्रिप की चौड़ाई का उपभोग करते हैं, सामग्री की लंबाई की गणना के लिए मटेरियल नेस्टिंग सॉफ़्टवेयर को न्यूनतम स्ट्रिप चौड़ाई की गणना करते समय नॉच की गहराई को ध्यान में रखना चाहिए। प्रत्येक तरफ 2 मिमी गहरा सकारात्मक पायदान आवश्यक कुल कुंडल चौड़ाई में 4 मिमी जोड़ता है, जो लाखों भागों के उत्पादन के दौरान मापने योग्य सामग्री लागत में तब्दील हो जाता है। आधुनिक नेस्टिंग एल्गोरिदम इसे स्वचालित रूप से ध्यान में रखते हैं, लेकिन इनपुट मापदंडों को सामान्य भत्ते के बजाय वास्तविक पायदान ज्यामिति को प्रतिबिंबित करना चाहिए।
नकारात्मक पायदान शून्य अतिरिक्त पट्टी चौड़ाई का उपभोग करते हैं लेकिन डाई निर्माण में जटिलता जोड़ते हैं। प्रत्येक स्टेशन को उभरे हुए टैब के लिए राहत ज्यामिति की आवश्यकता होती है, जिससे डाई निर्माण के दौरान मशीनिंग का समय और लागत बढ़ जाती है। ट्रेड {{2}ऑफ़ किफायती है: नकारात्मक नॉच पूरे उत्पादन के दौरान सामग्री की बचत करते हैं जबकि सकारात्मक नॉच डाई निर्माण के दौरान टूलींग लागत बचाते हैं। कौन सा कारक हावी है यह उत्पादन की मात्रा, प्रति किलोग्राम सामग्री लागत और डाई परिशोधन अनुसूची पर निर्भर करता है।
ये ज्यामितीय पैरामीटर अलगाव में मौजूद नहीं हैं। प्रत्येक आयाम स्ट्रिप लेआउट, पायलट रणनीति, स्क्रैप हैंडलिंग सिस्टम डिज़ाइन और डाई रखरखाव अंतराल के बारे में निर्णयों में शामिल होता है। अगला तार्किक कदम इन इंटरैक्टिंग वेरिएबल्स को एक संरचित निर्णय ढांचे में व्यवस्थित करना है जो इंजीनियरों को स्टील के लिए प्रतिबद्ध होने से पहले सही नॉच कॉन्फ़िगरेशन चुनने में मदद करता है।
नॉच प्रकार चयन के लिए निर्णय रूपरेखा
ज्यामिति पैरामीटर और भौतिक गुण परिभाषित करते हैं कि क्या संभव है। एक निर्णय ढाँचा परिभाषित करता है कि व्यावहारिक क्या है। एक नए प्रगतिशील डाई प्रोजेक्ट का सामना करने वाले इंजीनियरों को नॉच प्रकार चुने जाने के बाद शायद ही कभी नॉच की गहराई की गणना करने या क्लीयरेंस प्रतिशत का चयन करने में कठिनाई होती है। कठिन प्रश्न पहले आता है: क्या इस डाई में सकारात्मक नॉच, नकारात्मक नॉच, या बिल्कुल भी बाईपास नॉच का उपयोग नहीं किया जाना चाहिए? उत्तर कम से कम सात इंटरैक्टिंग वेरिएबल्स पर निर्भर करता है, और इसे स्ट्रिप लेआउट संशोधनों, पायलट रणनीति में बदलाव और टूल के जीवन के लिए बने रहने वाले रखरखाव सिरदर्द में गलत कैस्केड मिलता है।
इसके बाद उस निर्णय के लिए एक संरचित दृष्टिकोण होता है, जो उन कारकों के आसपास व्यवस्थित होता है जो अनुभवी उपकरण और डाई इंजीनियर कभी-कभी सहज रूप से मूल्यांकन करते हैं, जब एक पायदान कॉन्फ़िगरेशन के लिए प्रतिबद्ध होते हैं।
सकारात्मक बाईपास नॉच का उपयोग कब करें
सकारात्मक निशान डाई में अपना स्थान अर्जित करते हैं जहां स्वच्छ स्क्रैप इजेक्शन, सामग्री की ताकत की सीमाएं, और सीधे डाई निर्माण को स्ट्रिप कठोरता और सामग्री की बचत पर प्राथमिकता दी जाती है। एक परिदृश्य की कल्पना करें: आप एक संकीर्ण वाहक पर 1.2 मिमी मोटाई पर एएचएसएस चला रहे हैं, जो 200 स्ट्रोक प्रति मिनट पर 12 स्टेशनों से गुजर रहा है। सामग्री का उपज तनाव नकारात्मक पायदान जड़ पर किनारे के तनाव के लिए लगभग कोई जगह नहीं छोड़ता है। एक सकारात्मक विन्यास सभी फ्रैक्चर क्षति को डिस्पोजेबल स्क्रैप में धकेल देता है, जिससे वाहक पर किनारे की थोड़ी सी लचीलापन बनी रहती है।
सकारात्मक नोट भी डिफ़ॉल्ट विकल्प हैं जब:
- सामग्री में स्टील का उपज तनाव 600 एमपीए से अधिक है, जहां नॉच रूट क्रैकिंग का जोखिम नकारात्मक कॉन्फ़िगरेशन से सामग्री की बचत से अधिक है।
- डाई में आठ से कम स्टेशन हैं, जिससे नकारात्मक पायदानों के डाउनस्ट्रीम क्लीयरेंस लाभ कम महत्वपूर्ण हो जाते हैं।
- स्लग हटाने का बुनियादी ढांचा पहले से ही डाई डिज़ाइन (स्क्रैप च्यूट, वैक्यूम सिस्टम, बोल्स्टर रिमूवल के माध्यम से) में बनाया गया है।
- पट्टी की चौड़ाई पर्याप्त वाहक क्रॉस - अनुभाग प्रदान करती है, जिसका अर्थ है कि पायदान द्वारा हटाई गई सामग्री फ़ीड स्थिरता को गंभीर रूप से कमजोर नहीं करती है।
- फ़ीड प्रणाली एक आगमनात्मक निकटता सेंसर या अन्य इलेक्ट्रॉनिक डाई सुरक्षा पर निर्भर करती है जो स्ट्रिप स्थिति की पुष्टि करती है, जिससे नकारात्मक टैब का भौतिक पंजीकरण कम महत्वपूर्ण हो जाता है।
व्यापार-बंद भौतिक उपभोग है। प्रत्येक सकारात्मक नॉच स्लग को कॉइल स्टॉक खरीदा जाता है जो स्क्रैप बन जाता है। प्रति वर्ष 50 लाख भागों का उत्पादन करने वाले डाई पर, एक छोटा सा निशान भी मापने योग्य सामग्री लागत जोड़ता है। वह लागत उचित है या नहीं, यह इस बात पर निर्भर करता है कि वह कैरियर क्रैकिंग, डाई क्रैश, या नकारात्मक नॉच क्लीयरेंस के लिए आवश्यक अतिरिक्त मशीनिंग के जोखिम की भारित लागत से कैसे तुलना करती है।
नेगेटिव बायपास नॉच का उपयोग कब करें
नकारात्मक पायदान तब चमकते हैं जब पट्टी की कठोरता गैर-परक्राम्य होती है, सामग्री उपयोग लक्ष्य आक्रामक होते हैं, और सामग्री स्वयं पायदान जड़ पर लगाए गए सख्त कार्य को सहन कर सकती है। हल्के स्टील के एक विस्तृत वाहक के बारे में सोचें जो 20 स्टेशनों के माध्यम से चल रहा है, जो स्ट्रिप किनारों के पास झुकने वाले भार लागू करता है। उस स्थान पर एक सकारात्मक पायदान वाहक को वहीं कमजोर कर देता है जहां उसे ताकत की सबसे अधिक आवश्यकता होती है। एक नकारात्मक नॉच पूर्ण क्रॉस-सेक्शन को संरक्षित करता है और बेहतर त्रि-आयामी पंजीकरण प्रदान करता है।
नकारात्मक पायदानों के पक्ष में स्थितियाँ शामिल हैं:
- संकीर्ण पट्टी की चौड़ाई जहां एक सकारात्मक पायदान के लिए सामग्री को हटाने से विश्वसनीय फीडिंग के लिए दहलीज के नीचे वाहक कठोरता कम हो जाएगी।
- 25 प्रतिशत से अधिक बढ़ाव और मध्यम कार्य सख्त दर वाली सामग्री जो टैब लांसिंग और झुकने के दौरान लगाए गए तनाव को सहन करती है।
- उच्च स्टेशन मायने रखता है जहां कॉइल फीडर की अशुद्धता से संचयी फ़ीड त्रुटि केवल सेंसर आधारित पहचान के बजाय मजबूत यांत्रिक स्टॉप की मांग करती है।
- एक तरफा वाहक डिज़ाइन जहां टैब को बार लिफ्टर में फंसाया जा सकता है, साथ ही पंजीकरण प्रदान करता है और पार्श्व वाहक विक्षेपण को रोकता है।
- उत्पादन की मात्रा इतनी अधिक है कि सकारात्मक नॉच स्लग को खत्म करने से होने वाली सामग्री की बचत टैब क्लीयरेंस पॉकेट के लिए अतिरिक्त डाई निर्माण लागत को उचित ठहराती है।
महत्वपूर्ण बाधा डाउनस्ट्रीम क्लीयरेंस है। प्रत्येक डाई स्टेशन को उभरे हुए टैब को समायोजित करना होगा, और प्रत्येक रखरखाव चक्र को यह सत्यापित करना होगा कि टैब पॉकेट साफ और क्षतिग्रस्त न रहें। जटिल कैम सिस्टम या कड़ी ऊर्ध्वाधर मंजूरी वाले डाई में, टैब राहत के लिए भौतिक स्थान मौजूद नहीं हो सकता है।
जब किसी बाईपास नॉच की आवश्यकता न हो
प्रत्येक प्रगतिशील पासे को बाईपास पायदान की आवश्यकता नहीं होती है। जब स्थितियाँ सही होती हैं, तो पायदानों को हटाने से पूरी तरह से सामग्री की बचत होती है, डाई निर्माण सरल हो जाता है, और टूलींग शेड्यूल से एक और रखरखाव आइटम हटा दिया जाता है। सवाल यह है कि क्या आपकी प्रक्रिया नॉच द्वारा प्रदान किए गए मैकेनिकल बैकअप के बिना विश्वसनीय फीडिंग और पोजिशनिंग बनाए रख सकती है।
नहीं-नॉच ऑपरेशन तब व्यवहार्य हो जाता है जब:
- कुंडल फ़ीड प्रणाली 0.05 मिमी या उससे बेहतर के भीतर स्थिति सटीकता प्रदान करती है, जिसे दस्तावेजी क्षमता अध्ययनों के माध्यम से सत्यापित किया गया है।
- आने वाली सामग्री में न्यूनतम किनारा ऊँट होता है (आम तौर पर स्लिट एज कंडीशनिंग के साथ उच्च गुणवत्ता वाले सेवा केंद्र से स्लिट किया जाता है)।
- डाई प्रोटेक्शन सेंसर स्थापित किए गए हैं, ठीक से कैलिब्रेट किए गए हैं, और सेटअप के दौरान कभी भी बायपास नहीं किए गए हैं।
- ऑपरेटरों और सेटअप कर्मियों को प्रगतिशील डाई फीडिंग और मिसफीड पहचान पर अत्यधिक प्रशिक्षित किया जाता है।
- भाग ज्यामिति में प्रारंभिक स्टेशनों (परिधि ट्रिम्स या बड़े पायलट छेद) की विशेषताएं शामिल हैं जो स्वाभाविक रूप से प्राकृतिक स्टॉप बनाकर ओवरफीड को रोकती हैं।
जैसा कि आर्ट हेड्रिक नोट करता है, यदि आपकी आने वाली सामग्री में कोई गंभीर धार वाला ऊँट नहीं है, आपके कर्मचारी अत्यधिक कुशल हैं, मिसफ़ीड दुर्लभ हैं, और डाई प्रोटेक्शन हमेशा ठीक से काम करता है, तो आपको एक पायदान की आवश्यकता नहीं हो सकती है। लेकिन उन सभी मानदंडों को एक साथ पूरा करना असामान्य है। अधिकांश डाई बिल्डर्स उपकरण में एक पायदान डिज़ाइन करते हैं और इसे हटाने का निर्णय स्टैम्पर्स पर छोड़ देते हैं जो उनके संचालन की क्षमताओं को जानते हैं।
जोखिम गणना असममित है. एक पिच नॉच की सामग्री लागत लाखों भागों से अधिक हो सकती है, जो कुल मिलाकर कुछ हज़ार डॉलर हो सकती है। अत्यधिक भोजन से होने वाली एक दुर्घटना में मरम्मत, डाउनटाइम और छूटे हुए उत्पादन शेड्यूल में सैकड़ों हजारों की लागत आ सकती है। महत्वपूर्ण टूलींग के लिए जहां अपटाइम मायने रखता है, रूढ़िवादी दृष्टिकोण एक पायदान शामिल करने का पक्ष लेता है जब तक कि इसे हटाने के लिए कोई दस्तावेजी, प्रक्रियात्मक सत्यापित कारण न हो।
नॉच प्रकार चयन मानदंड मैट्रिक्स
निम्नलिखित तालिका निर्णय कारकों को तुलनात्मक ढांचे में समेकित करती है। प्रत्येक पंक्ति एक वेरिएबल का प्रतिनिधित्व करती है जो चयन को प्रभावित करती है, और प्रत्येक कॉलम दिखाता है कि वह वेरिएबल किसी विशिष्ट कॉन्फ़िगरेशन की ओर प्राथमिकता कैसे बदलता है।
| निर्णय कारक | सकारात्मक नॉच को प्राथमिकता | नेगेटिव नॉच को प्राथमिकता | कोई नॉच व्यवहार्य नहीं |
|---|---|---|---|
| पट्टी की चौड़ाई | पर्याप्त कैरियर क्रॉस-सेक्शन के साथ चौड़ी पट्टियाँ (80 मिमी से अधिक)। | संकीर्ण पट्टियां (50 मिमी से कम) जहां सामग्री हटाने से वाहक गंभीर रूप से कमजोर हो जाता है | किसी भी चौड़ाई, बशर्ते फ़ीड सिस्टम सटीकता सत्यापित हो |
| द्रव्य का गाढ़ापन | पतली सामग्री (0.8 मिमी से कम) जहां स्लग इजेक्शन प्रबंधनीय है | मध्यम से मोटी सामग्री (0.8-3.0 मिमी) जहां टैब कठोरता विश्वसनीय है और लांसिंग बल मध्यम है | अनुमानित फ़ीड व्यवहार और न्यूनतम ऊँट के साथ मध्यम मोटाई |
| भौतिक शक्ति वर्ग | उच्च -शक्ति (500 एमपीए से ऊपर उपज तनाव); सीमित धार लचीलापन के साथ एएचएसएस, डीपी, मार्टेन्सिटिक ग्रेड | निम्न से मध्यम शक्ति (400 एमपीए से नीचे उपज तनाव); माइल्ड स्टील, एचएसएलए 25% से अधिक बढ़ाव के साथ | कोई भी शक्ति वर्ग, बशर्ते डाई सुरक्षा व्यापक हो |
| उत्पादन की मात्रा | कम से मध्यम मात्रा में जहां डाई की सादगी प्रति {{0}टुकड़ा सामग्री लागत से अधिक होती है | उच्च मात्रा (लाखों हिस्से) जहां संचयी सामग्री बचत अतिरिक्त डाई निर्माण लागत को उचित ठहराती है | अनुभवी ऑपरेटरों और कम रनों के साथ कम मात्रा |
| डाई स्टेशनों की संख्या | 10 से भी कम स्टेशन जहां टैब क्लीयरेंस जटिलता को किसी भी तरह से प्रबंधित किया जा सकता है | 10 या अधिक स्टेशन जहां संचयी फ़ीड त्रुटि के लिए मजबूत यांत्रिक पंजीकरण की आवश्यकता होती है | न्यूनतम त्रुटि संचय के साथ शॉर्ट डाई (6 स्टेशनों के अंतर्गत)। |
| भाग ज्यामिति जटिलता | वाहक किनारे के पास सीमित गठन के साथ सरल ज्यामिति | वाहक किनारों के पास जटिल निर्माण जहां पूर्ण क्रॉस - अनुभाग कठोरता आवश्यक है | ज्यामिति जो प्राकृतिक ओवरफ़ीड स्टॉप बनाती है (बड़े कटआउट, शुरुआती स्टेशनों पर परिधि ट्रिम्स) |
| फ़ीड प्रणाली परिशुद्धता | मानक सर्वो 0.1 मिमी या बेहतर सटीकता के साथ फ़ीड करता है | पुराने यांत्रिक फ़ीड या उच्च गति वाले अनुप्रयोग जहां जड़ता ओवरशूट का कारण बनती है | सक्रिय इलेक्ट्रॉनिक डाई सुरक्षा के साथ संयुक्त, 0.05 मिमी से कम की दस्तावेजी क्षमता वाली उच्च परिशुद्धता वाली सर्वो प्रणालियाँ |
आप देखेंगे कि कोई भी एक कारक अलगाव में परिणाम निर्धारित नहीं करता है। उच्च मात्रा में चलने वाली हल्के स्टील की एक संकीर्ण पट्टी दृढ़ता से नकारात्मक पायदान की ओर इशारा करती है। मध्यम मात्रा में डीपी 980 में वही संकीर्ण पट्टी अनुशंसा को पूरी तरह से उलट देती है। तन्य मापांक स्टील का प्रदर्शन इन ग्रेडों के बीच नहीं बदलता है, लेकिन नॉच रूट पर फ्रैक्चर व्यवहार इतने नाटकीय रूप से बदलता है कि पूरे कॉन्फ़िगरेशन का पालन करना होगा।
नॉच चयन कभी भी एक अलग निर्णय नहीं होता है। यह स्ट्रिप लेआउट की चौड़ाई की गणना, पायलट रणनीति और रिक्ति, स्क्रैप हैंडलिंग बुनियादी ढांचे, डाउनस्ट्रीम स्टेशन क्लीयरेंस आवश्यकताओं और डाई रखरखाव अंतराल में शामिल होता है। डाई डिज़ाइन अवधारणा चरण से आगे बढ़ने के बाद नॉच प्रकार को बदलने के लिए आमतौर पर पूरे स्ट्रिप लेआउट को फिर से काम करने की आवश्यकता होती है।
यह व्यापक प्रभाव यही कारण है कि निर्णय की रूपरेखा प्रारंभिक डिजाइन चरण में सबसे अधिक मायने रखती है, इससे पहले कि पट्टी की चौड़ाई कुंडल खरीद विनिर्देशों के लिए प्रतिबद्ध हो, इससे पहले कि डाई शू आयामों को अंतिम रूप दिया जाए, और स्टेशन अनुक्रमण को निकासी लिफाफे में लॉक करने से पहले। जो इंजीनियर नॉच प्रकार के निर्णय को टालते हैं, उन्हें अक्सर पता चलता है कि उनकी स्ट्रिप लेआउट धारणाओं में अंतर्निहित रूप से एक विकल्प शामिल होता है, जो विस्तृत डिजाइन के दौरान उभरने वाली सामग्री या उत्पादन आवश्यकताओं के साथ संरेखित नहीं हो सकता है।
एक संरचित ढांचा अस्पष्टता को दूर करता है। यह सामग्री विज्ञान, डाई ज्योमेट्री और उत्पादन अर्थशास्त्र के बीच परस्पर क्रिया को एक दोहराए जाने योग्य मूल्यांकन में अनुवादित करता है जो परियोजनाओं में लगातार परिणाम प्रदान करता है। लेकिन रूपरेखा डिज़ाइन के इरादे को संबोधित करती है। क्या होता है जब वह इरादा उत्पादन वास्तविकता से मिलता है और कुछ गलत हो जाता है? स्ट्रिप मिसफीड, स्लग पुलिंग, समय से पहले घिसाव, और वाहक विफलताएं प्रत्येक इस लेख में शामिल वैज्ञानिक संबंधों में विशिष्ट टूटने का पता लगाती हैं, और उनके निदान के लिए मूल डिजाइन को नियंत्रित करने वाले उन्हीं सिद्धांतों के माध्यम से लक्षणों को मूल कारणों से जोड़ने की आवश्यकता होती है।
बायपास नॉच विफलता मोड का समस्या निवारण
एक अच्छी तरह से डिज़ाइन किया गया बायपास नॉच बिना किसी घटना के लाखों साइकिलें चला सकता है। एक ख़राब ढंग से डिज़ाइन किया गया व्यक्ति पहले हज़ार स्ट्रोक के भीतर ही मिसफ़ीड, गड़गड़ाहट, खींचे गए स्लग या टूटे हुए वाहक के माध्यम से खुद को घोषित कर देता है। निराशाजनक हिस्सा? ये लक्षण अक्सर प्रेस फ्लोर पर समान दिखते हैं, भले ही मूल कारण ज्यामितीय, धातुकर्म, या क्लीयरेंस से संबंधित हो। एक को दूसरे से अलग करने के लिए दृश्यमान साक्ष्यों को फ्रैक्चर यांत्रिकी और भौतिक व्यवहार से जोड़ने की आवश्यकता होती है जो पायदान प्रदर्शन को नियंत्रित करते हैं।
इसके बाद पांच सबसे आम बाईपास नॉच विफलता मोड, उनके वैज्ञानिक मूल कारण और नैदानिक कदमों का एक व्यवस्थित टूटना है जो अस्थायी पैच के बजाय स्थायी सुधार की ओर ले जाता है।
स्ट्रिप मिसफीड और अपर्याप्त नॉच एंगेजमेंट
जब पट्टी बहुत आगे बढ़ती है या पर्याप्त दूर नहीं जाती है, तो प्रत्येक डाउनस्ट्रीम स्टेशन सामग्री को गलत स्थिति में संसाधित करता है। केंद्र में छेद हो जाते हैं, गलत स्थानों पर मोड़ बन जाते हैं और आयामी बिखराव तब तक बढ़ जाता है जब तक कि भागों का निरीक्षण विफल नहीं हो जाता। गंभीर मामलों में, मिसफ़ीड पूरी तरह से डाई क्रैश का कारण बनता है, जिससे पंच, डाई ब्लॉक और गाइड सिस्टम एक साथ क्षतिग्रस्त हो जाते हैं।
अपर्याप्त नॉच सहभागिता सबसे आम दोषी है। एक सटीक बिंदु पर स्ट्रिप गति को रोकने के लिए नॉच मौजूद है। यदि जुड़ाव की सतह बहुत उथली है, घिसी हुई है, या ज्यामितीय रूप से स्टॉप ब्लॉक से मेल नहीं खाती है, तो प्रेस चक्र से पहले पट्टी ओवरशूट हो जाती है। प्रगतिशील डाई समस्या निवारण अनुसंधान इस बात की पुष्टि करता है कि स्ट्रिप पोजिशनिंग अस्थिरता अक्सर सबसे प्रारंभिक विफलता संकेत होती है, जो दृश्य भाग दोष उभरने से पहले दिखाई देती है।
मूल कारण सीधे पहले बताए गए तनाव और विरूपण सिद्धांतों से जुड़ा है। एक सकारात्मक पायदान जिसने संचयी पंच घिसाव के कारण गहराई खो दी है, अब पूर्ण जुड़ाव पॉकेट ज्यामिति नहीं बनाता है। स्टॉप ब्लॉक एक उथली सतह से संपर्क करता है, और फ़ीड त्वरण बलों के तहत, पट्टी की गति कम संपर्क क्षेत्र पर काबू पा लेती है। नकारात्मक पायदानों के लिए, टैब रूट पर स्प्रिंगबैक विशिष्ट तंत्र है। यदि सामग्री की स्टील या मिश्र धातु की उपज सीमा मूल डिजाइन धारणा से अधिक है, तो टैब अपने इच्छित कोण पर नहीं झुकता है, जिससे पंजीकरण जेब में इसकी गहराई कम हो जाती है।
- मूल विशिष्टता के विरुद्ध पायदान की गहराई की जाँच करें- पिन गेज या ऑप्टिकल तुलनित्र के साथ वास्तविक शेष जुड़ाव गहराई को मापें। विश्वसनीय स्टॉप संपर्क के लिए न्यूनतम 1.5t सीमा से तुलना करें।
- स्टॉप ब्लॉक सतह का निरीक्षण करें- पीनिंग, सामग्री निर्माण, या स्टॉप फेस पर घिसाव प्रभावी जुड़ाव को कम कर देता है, भले ही नॉच सही हो।
- फ़ीड रिलीज़ समय सत्यापित करें- यदि फीडर बहुत देर से स्ट्रिप जारी करता है, तो पायलट उस सामग्री को पंजीकृत करने का प्रयास करते हैं जो नॉच स्टॉप के खिलाफ पूरी तरह से नहीं बैठती है, जिससे स्थितिगत संघर्ष और असंगत उन्नति पैदा होती है।
- नकारात्मक पायदानों पर टैब स्प्रिंगबैक को मापें- डिजाइन के इरादे से वास्तविक मुड़े हुए कोण की तुलना करें। उच्च उपज शक्ति वाली सामग्री अधिक लोचदार पुनर्प्राप्ति उत्पन्न करती है, और टैब पॉकेट कैप्चर रेंज से परे वापस उछला हो सकता है।
- स्ट्रिप कैम्बर का मूल्यांकन करें- कॉइल स्लिटिंग से एज कैमर स्ट्रिप को सीधे ट्रैक करने से रोक सकता है, जिससे फ़ीड दूरी सही होने पर भी नॉच स्टॉप ब्लॉक को पार्श्व में मिस कर देता है।
मुख्य निदान भेद यह है कि क्या मिसफ़ीड सुसंगत है (ज्यामिति या सेटअप त्रुटि की ओर इशारा करते हुए) या रुक-रुक कर (फ़ीड टाइमिंग, गति पर स्ट्रिप कंपन, या विस्तारित रन के दौरान थर्मल विस्तार जैसे गतिशील कारकों की ओर इशारा करते हुए)। लगातार गलत फ़ीड स्थिर आयामों का पता लगाते हैं। रुक-रुक कर होने वाले प्रक्रिया की गतिशीलता का पता लगाते हैं जो केवल उत्पादन स्थितियों के तहत ही प्रकट होती है।
पायदान किनारों पर स्लग खींचना और गड़गड़ाहट का गठन
सकारात्मक नॉच कॉन्फ़िगरेशन में स्लग खींचना प्रगतिशील स्टैम्पिंग में सबसे हानिकारक विफलता मोड में से एक है। जब एक स्क्रैप स्लग निकासी के दौरान पंच चेहरे से चिपक जाता है और वापस कार्य स्थान में ले जाया जाता है, तो यह अगले स्ट्रोक पर पंच और स्ट्रिप के बीच कुचल सकता है, मरने की सतह को नुकसान पहुंचा सकता है, भाग को खराब कर सकता है, या जाम स्टेशनों का एक झरना शुरू कर सकता है। जैसाआर्ट हेड्रिक बताते हैं, एक भी खींचा गया स्लग उत्पादन को बाधित कर सकता है और उपकरण के प्रत्येक स्टेशन को नुकसान पहुंचा सकता है।
विज्ञान वैक्यूम यांत्रिकी और क्लीयरेंस ज्यामिति का पता लगाता है। काटने के दौरान, स्लग पट्टी से अलग होते ही वक्रता विकसित कर लेता है। घुमावदार स्लग और सपाट पंच चेहरे के बीच फंसी हवा एक वैक्यूम पॉकेट बनाती है। पंच परिधि के चारों ओर की धातु कतरनी के दौरान एक तंग सील बनाती है, और वापस लेने पर, यह सील स्लग को निकलने से रोकती है। भारी स्नेहक सीलिंग क्रिया को तेज़ कर देते हैं। सकारात्मक बाईपास पायदान मानक भेदी ऑपरेशनों की तुलना में कुछ हद तक अधिक संवेदनशील होते हैं क्योंकि स्लग में एक स्वतंत्र किनारा होता है जो पीछे हटने के दौरान पंच को मोड़ और पकड़ सकता है।
बड़ी कटिंग क्लीयरेंस समस्या को बढ़ा देती है। छोटे क्लीयरेंस के साथ, स्लग को काटने के दौरान संपीड़न के लिए मजबूर किया जाता है और अलग होने के बाद डीकंप्रेस किया जाता है, जिससे एक हस्तक्षेप फिट बनता है जो इसे डाई मैट्रिक्स में रखता है। बड़े क्लीयरेंस के साथ, स्लग मैट्रिक्स ओपनिंग के सापेक्ष थोड़ा छोटा रहता है और पंच के साथ स्वतंत्र रूप से खींचा जा सकता है। स्टैम्पिंग टूल सामग्री की पसंद भी मायने रखती है: सतह पीसने से चुंबकीय पंच सतहें लौह स्लग को आकर्षित करती हैं जब तक कि घटकों को तेज करने के बाद ठीक से विचुंबकित नहीं किया जाता है।
पायदान किनारों पर गड़गड़ाहट का गठन एक अलग लेकिन संबंधित समस्या पैदा करता है। नॉच कट किनारे पर अत्यधिक गड़गड़ाहट झुकने के दौरान तनाव राइजर के रूप में कार्य करके डाउनस्ट्रीम गठन संचालन में बाधा डालती है, मरने वाले घटकों पर सतह खरोंच पैदा करती है, और पट्टी को दबाव पैड के खिलाफ सपाट रहने से रोकती है। कार्यशील बलों के सापेक्ष सामग्री की उपज शक्ति क्या है? जब पंच किनारे सुस्त हो जाते हैं, तो काटने की क्रिया साफ कतरनी से फाड़ने में परिवर्तित हो जाती है। सामग्री अपनी उपज तनाव से परे फैली हुई है जिसे स्टील अलग करने से पहले समायोजित कर सकता है, जिससे साफ फ्रैक्चर के बजाय लम्बी गड़गड़ाहट का निर्माण होता है।
- स्लग खींचने के लिए- वैक्यूम को तोड़ने के लिए पंच सेंटर को एक एयर होल से वेंट करें। उन्हें स्वीकार करने के लिए पर्याप्त बड़े पंचों में स्प्रिंग {{2} लोडेड इजेक्टर स्थापित करें। रिवर्स {{4}टेपर डाई बटनों पर विचार करें जो स्लग को संपीड़न में रखते हैं। पीसने के बाद सभी घटकों को विचुंबकित करें।
- अत्यधिक गड़गड़ाहट के लिए- पंच को मापें{{1}से लेकर {{2}डाई क्लीयरेंस और सामग्री के साथ तुलना करें{{3}विशिष्ट सिफ़ारिशें। गोलाई या सूक्ष्म चिपिंग के लिए काटने वाले किनारों का निरीक्षण करें। दृश्यमान गड़गड़ाहट वृद्धि की प्रतीक्षा करने के बजाय स्ट्रोक गणना के आधार पर तीक्ष्णता अंतराल स्थापित करें।
- दोनों स्थितियों के लिए एक साथ- यह संयोजन आमतौर पर उन्नत पंच घिसाव का संकेत देता है। कुंद किनारा बड़ी गड़गड़ाहट पैदा करता है जबकि घिसी हुई सतहों के बीच बढ़ा हुआ घर्षण मजबूत वैक्यूम आसंजन बनाता है। वास्तविक स्ट्रोक गिनती के आधार पर एक निवारक शार्पनिंग प्रोग्राम स्थिर काटने वाले भार को बनाए रखने में मदद करता है और महत्वपूर्ण स्तर तक पहुंचने से पहले स्लग खींचने और गड़गड़ाहट दोनों को कम करता है।
समय से पहले डाई का घिसाव और रखरखाव संबंधी निहितार्थ
बाईपास नॉच पंच और डाई ओपनिंग उनकी असममित ज्यामिति में निहित कारणों से केंद्रित घिसाव का अनुभव करते हैं। एक मानक गोल भेदी पंच के विपरीत, जो अपनी परिधि के चारों ओर कतरनी बलों को समान रूप से वितरित करता है, एक पायदान पंच में बाधित चेहरे (वाहक शरीर के खिलाफ काटने) और अप्रतिबंधित चेहरे (खुले पट्टी किनारे पर काटने) होते हैं। इस असंतुलन का मतलब है कि टूलींग का एक पक्ष हर स्ट्रोक पर दूसरे की तुलना में अधिक मेहनत करता है।
बाधित पक्ष उच्च संपीड़ित लोडिंग का अनुभव करता है क्योंकि आसपास की वाहक पट्टी विरूपण का प्रतिरोध करती है। सैकड़ों-हजारों चक्रों में, यह चेहरा सबसे पहले किनारों की गोलाई और माइक्रो{{1}चिपिंग विकसित करता है। अनियंत्रित पक्ष, मुक्त सामग्री में कटौती, अधिक धीरे-धीरे घिसता है। इसका परिणाम प्रगतिशील क्लीयरेंस विषमता है: वाहक के विरुद्ध साइड कटिंग धीरे-धीरे खुलती है जबकि मुक्त {{4}किनारे वाला भाग कड़ा रहता है। पायदान ज्यामिति में आयामी बहाव इस प्रकार है।
भौतिक गुण इस पैटर्न को तेज करते हैं। स्टील रेटिंग की उनकी उपज सीमा के करीब प्रसंस्करण सामग्री, विशेष रूप से एएचएसएस ग्रेड, नाटकीय रूप से प्रति स्ट्रोक पंच लोडिंग बढ़ाती है। 1.5 मिमी मोटाई पर एक नॉच पंच कटिंग डीपी 980, समान मोटाई पर हल्के स्टील को काटने वाले समान पंच कटिंग बल के लगभग दोगुने कतरनी बल को अवशोषित करता है। वह बल अंतर सीधे त्वरित किनारे टूटने, अधिक बार तेज होने और कम समग्र पंच जीवन में तब्दील हो जाता है। स्टैम्पिंग टूल सामग्री को स्वयं अनुप्रयोग से मेल खाना चाहिए: कार्बाइड आवेषण उच्च लोड नॉच स्टेशनों में आवश्यक हो जाता है जहां पारंपरिक टूल स्टील बहुत जल्दी खराब हो जाता है।
अधिक से अधिक कमजोर वाहकों से स्ट्रिप बकलिंग संरचनात्मक विफलता मोड का प्रतिनिधित्व करती है। जब सकारात्मक नॉच बहुत अधिक क्रॉस सेक्शन को हटा देते हैं, या जब कई नॉच स्टेशन कमजोर प्रभाव को जोड़ते हैं, तो वाहक फ़ीड दिशा संपीड़न भार का विरोध करने के लिए पर्याप्त कठोरता खो देता है। पट्टी स्टेशनों के बीच झुक जाती है, डाई सतह से ऊपर उठ जाती है, और डाउनस्ट्रीम घटकों के खिलाफ जाम हो जाती है। मूल कारण यांत्रिक है: वाहक की जड़ता का क्षण उस पर एक साथ कार्य करने वाले सभी स्टेशनों से संचयी ड्रैग बलों का समर्थन करने के लिए आवश्यक सीमा से नीचे गिर गया है।
- मॉनिटर पंच पहनने की विषमता- निर्धारित रखरखाव के दौरान, पहले कैरियर के साइड कटिंग एज का निरीक्षण करें। यदि गोलाई 0.02 मिमी से अधिक हो जाती है, जबकि मुक्त -किनारा तेज रहता है, तो पुनः शार्पनिंग अतिदेय है।
- सामग्री ग्रेड के विरुद्ध तीक्ष्णता अंतराल को ट्रैक करें- प्रत्येक सामग्री प्रकार के लिए आधारभूत स्ट्रोक गणना स्थापित करें। एएचएसएस और स्टेनलेस स्टील अनुप्रयोगों को आमतौर पर हल्के स्टील के लिए स्वीकार्य अंतराल के 40 से 60 प्रतिशत पर धार तेज करने की आवश्यकता होती है।
- खरोंचने के बाद वाहक कठोरता को सत्यापित करें- यदि उत्पादन के दौरान स्ट्रिप बकलिंग दिखाई देती है, तो पायदान स्थान पर जड़ता के शेष वाहक क्षण की गणना करें और स्टेशनों की कुल संख्या के लिए फ़ीड बल आवश्यकताओं के साथ तुलना करें।
- मुद्रांकन उपकरण सामग्री चयन का मूल्यांकन करें- सही क्लीयरेंस और शार्पनिंग के बावजूद लगातार समय से पहले घिसाव से पता चलता है कि पंच सामग्री लोडिंग की स्थिति को बनाए नहीं रख सकती है। D2 टूल स्टील से कार्बाइड में अपग्रेड करने या TiAlN कोटिंग्स लगाने से मांग वाले अनुप्रयोगों में जीवन को 3 से 5 गुना तक बढ़ाया जा सकता है।
इन सभी विफलता मोडों में आम बात यह है कि डाई में एक स्थान पर दिखाई देने वाले लक्षण अक्सर डिजाइन, सामग्री चयन या सेटअप के दौरान कहीं और किए गए निर्णयों से उत्पन्न होते हैं।जैसा कि विज्ञान अनुसंधान जोर देता है, हजारों चर एक स्टैम्पिंग प्रक्रिया के भीतर परस्पर क्रिया करते हैं, और यह पता लगाना कि वे कैसे जुड़ते हैं, लक्षणों का पीछा करने के बजाय मूल कारणों की पहचान करने के लिए आवश्यक है।
यह समझना कि क्या फ्रैक्चर पैटर्न क्लीयरेंस मुद्दों बनाम सामग्री सख्त बनाम ज्यामिति समस्याओं को इंगित करता है, जो व्यवस्थित समस्या निवारण को परीक्षण से अलग करता है {{0} और {{1} त्रुटि समायोजन। न्यूनतम जलन वाला खुरदुरा फ्रैक्चर क्षेत्र अत्यधिक निकासी की ओर इशारा करता है। अत्यधिक गड़गड़ाहट प्रक्षेपण के साथ एक चिकना किनारा घिसे हुए टूलींग की ओर इशारा करता है। नॉच रूट पर एक टूटा हुआ वाहक डिज़ाइन लिफाफे से अधिक भौतिक गुणों को इंगित करता है, संभावित उपज तनाव स्टील को कॉइल पर आने वाले से कम निर्दिष्ट किया गया था। प्रत्येक पैटर्न विशिष्ट वैज्ञानिक सिद्धांतों पर वापस जाता है, और जटिल नॉच संबंधित विफलताओं के माध्यम से काम करने वाले इंजीनियरों के लिए, जैसे अनुभवी डाई बिल्डरों से सहयोगी टूलींग डिज़ाइन समर्थन तक पहुंच होती है।YICHEN के कस्टम स्टैम्पिंग डाई समाधाननिदान से सुधार तक के मार्ग को तेज़ कर सकता है, खासकर जब पायदान ज्यामिति, निकासी विनिर्देश और सामग्री प्रवाह अनुकूलन को एक साथ संबोधित किया जाना चाहिए।
ये विफलता मोड अलगाव में मौजूद नहीं हैं। स्लग खींचने का अनुभव करने वाला डाई अक्सर प्रारंभिक अवस्था में गड़गड़ाहट वृद्धि और फ़ीड अस्थिरता को भी दर्शाता है, जो सभी एक ही अंतर्निहित पहनने की प्रगति से जुड़े होते हैं। उन्हें स्थायी रूप से हल करने का मतलब प्रत्येक लक्षण का स्वतंत्र रूप से इलाज करने के बजाय मूल वैज्ञानिक संबंधों को संबोधित करना है। वह सिस्टम स्तर का परिप्रेक्ष्य, फ्रैक्चर विज्ञान, सामग्री व्यवहार और ज्यामितीय सिद्धांतों को एक एकीकृत ढांचे के रूप में लागू करता है, जो प्रतिक्रियाशील रखरखाव को सक्रिय डाई इंजीनियरिंग में बदल देता है।
डाई इंजीनियरिंग प्रैक्टिस में बाईपास नॉच साइंस को लागू करना
प्रतिक्रियाशील समस्या निवारण पासे को चालू रखता है। प्रोएक्टिव डिज़ाइन इसे पहले स्थान पर विफल होने से बचाता है। इस पूरे लेख में खोजे गए प्रत्येक सिद्धांत, कतरनी क्षेत्र व्यवहार से लेकर सामग्री संचालित निकासी चयन तक, एक ही व्यावहारिक उद्देश्य पर केंद्रित है: बाईपास नॉच कॉन्फ़िगरेशन का निर्माण करना जो क्रोनिक हस्तक्षेप के बिना लाखों चक्रों में अनुमानित रूप से प्रदर्शन करता है। एक उपकरण और डाई बनाने वाले के बीच का अंतर, जो आदत से पायदान डिजाइन करता है और जो उन्हें विज्ञान द्वारा डिजाइन करता है, यह इस बात पर निर्भर करता है कि क्या अंतर्निहित संबंधों को समझा जाता है या केवल अनुमान लगाया जाता है।
नॉच डिज़ाइन के लिए प्रमुख इंजीनियरिंग सिद्धांत
पाँच विज्ञान आधारित सिद्धांत विशेषज्ञ स्तर के नॉच डिज़ाइन को परीक्षण और त्रुटि दृष्टिकोण से अलग करते हैं। ये सामान्य नियम नहीं हैं. वे कारणात्मक संबंध हैं जो विशिष्ट डाई, सामग्री या उत्पादन वातावरण की परवाह किए बिना बने रहते हैं।
- ज्यामिति पर विचार करने से पहले भौतिक गुण पायदान के प्रकार को निर्धारित करते हैं।उपज शक्ति, बढ़ाव, और कार्य सख्त करने की दर यह परिभाषित करती है कि क्या वाहक पट्टी एक नकारात्मक पायदान जड़ द्वारा लगाए गए फ्रैक्चर क्षेत्र और तनाव सख्त को सहन कर सकती है। उच्च -शक्ति, कम-बढ़ाव सामग्री निर्णय को सकारात्मक विन्यास की ओर धकेलती है। एएचएसएस पर एक नकारात्मक पायदान लगाने का प्रयास करना क्योंकि यह हल्के स्टील पर काम करता है, धातुकर्म सीमा स्थितियों की अनदेखी करता है जो किनारे के लचीलेपन को नियंत्रित करते हैं।
- फ्रैक्चर प्रसार दिशा यह निर्धारित करती है कि क्षति कहाँ केंद्रित है।सकारात्मक निशान फ्रैक्चर ज़ोन को डिस्पोजेबल स्क्रैप में भेजते हैं। नकारात्मक पायदान उन्हें वाहक पट्टी पर बनाए रखते हैं। प्रत्येक डाउनस्ट्रीम फॉर्मिंग ऑपरेशन नॉच द्वारा बनाई गई किसी भी किनारे की स्थिति पर कार्य करता है। तीन स्टेशनों के बाद क्या होगा, इस पर विचार किए बिना नॉच को डिजाइन करना आधी समस्या को डिजाइन करना है।
- क्लीयरेंस भौतिक {{0}विशिष्ट है, सार्वभौमिक नहीं।10 प्रतिशत क्लीयरेंस जो हल्के स्टील में साफ किनारों का उत्पादन करता है, स्टेनलेस में सबसे खराब संभावित गड़गड़ाहट की ऊंचाई उत्पन्न करता है और डीपी स्टील्स में सूक्ष्म दरार पड़ने का जोखिम पैदा करता है। क्लीयरेंस प्रतिशत सामग्री के कतरनी व्यवहार से प्राप्त किया जाना चाहिए, न कि विभिन्न ग्रेडों पर पिछली परियोजनाओं से विरासत में मिला हुआ।
- कोने की त्रिज्या किसी भी अन्य एकल आयाम की तुलना में तनाव एकाग्रता को अधिक नियंत्रित करती है।सामग्री की मोटाई से 0.5 गुना नीचे की जड़ त्रिज्या एकाग्रता कारक उत्पन्न करती है जो गठन शुरू होने से पहले ही स्थानीय लचीलापन को समाप्त कर देती है। त्रिज्या निर्दिष्ट करना अंतिम विवरण नहीं है; यह एक संरचनात्मक निर्णय है जिसका वाहक अखंडता और उपकरण जीवन पर सीधा प्रभाव पड़ता है।
- नॉच चयन प्रत्येक आसन्न सिस्टम में कैस्केड होता है।स्ट्रिप लेआउट प्रतिबद्ध होने के बाद सकारात्मक से नकारात्मक (या इसके विपरीत) में बदलने का अर्थ है स्ट्रिप चौड़ाई की गणना, पायलट रिक्ति, स्क्रैप हैंडलिंग बुनियादी ढांचे, स्टेशन मंजूरी और रखरखाव कार्यक्रम को फिर से काम करना। नॉच निर्णय विस्तृत डाई डिज़ाइन से पहले होना चाहिए, अनुसरण नहीं।
डाई डेवलपमेंट वर्कफ़्लो में नॉच साइंस को एकीकृत करना
ये सिद्धांत प्रारंभिक व्यवहार्यता चरण में डाई विकास प्रक्रिया में एकीकृत होते हैं, स्ट्रिप की चौड़ाई लॉक होने से पहले, डाई शूज़ के आयाम तय होने से पहले, और कॉइल खरीद विनिर्देश जारी होने से पहले। वर्कफ़्लो इस तरह दिखता है: पहले सामग्री डेटा शीट की समीक्षा करें, नॉच रूट उत्तरजीविता के लिए डिज़ाइन विंडो स्थापित करें, फिर नॉच प्रकार का चयन करें, फिर ज्यामिति को परिभाषित करें, फिर पायलट प्लेसमेंट का समन्वय करें। प्रत्येक चरण पिछले चरण पर आधारित होता है।
15 या अधिक स्टेशनों के साथ एक जटिल प्रगतिशील उपकरण के माध्यम से काम करने वाले डाई निर्माता के लिए, यह अनुक्रमिक अनुशासन देर से चरण की खोज को रोकता है कि चुना गया पायदान कॉन्फ़िगरेशन डाउनस्ट्रीम फॉर्मिंग आवश्यकताओं के साथ संघर्ष करता है या वाहक की संरचनात्मक क्षमता से अधिक है। सीएई सिमुलेशन, जैसा कि पेशेवर डाई डिज़ाइन प्रक्रियाओं में संदर्भित है, किसी भी स्टील को काटने से पहले नॉच रूट स्ट्रेन और कैरियर कठोरता को मान्य कर सकता है, उन समस्याओं को पकड़ सकता है जो अन्यथा केवल टी0 परीक्षणों के दौरान सामने आएंगी।
जीवनचक्र परिप्रेक्ष्य भी उतना ही मायने रखता है। 1,000 स्ट्रोक पर साफ चलने वाला पासा 500,000 स्ट्रोक पर नॉच संबंधित विफलताओं को विकसित कर सकता है क्योंकि पंच किनारे गोल होते हैं, क्लीयरेंस असममित रूप से खुलते हैं, और जुड़ाव की गहराई कम हो जाती है। पूर्वानुमानित रखरखाव अंतराल को शुरू से ही सामग्री ग्रेड और पायदान ज्यामिति के अनुसार कैलिब्रेट किया जाना चाहिए, न कि पहली विफलता की घटना के बाद प्रतिक्रियाशील रूप से स्थापित किया जाना चाहिए।
उन्नत स्टैम्पिंग डाई डिज़ाइन के लिए संसाधन
डिज़ाइन के माध्यम से काम करने वाले टूलींग इंजीनियरों को कई संसाधन चैनलों से लाभ मिलता है। मिसुमी यूएसए जैसे मानक घटक आपूर्तिकर्ता कैटलॉग पंच, डाई बटन और गाइड घटक प्रदान करते हैं जो सामान्य ज्यामिति को कवर करते हैं। FABTECH शिकागो 2025 जैसे उद्योग कार्यक्रम टूलींग प्रौद्योगिकी प्रदर्शनों, डाई डिज़ाइन सेमिनारों और सहकर्मी नेटवर्किंग तक सीधी पहुंच प्रदान करते हैं जो नॉच ऑप्टिमाइज़ेशन और स्ट्रिप कंट्रोल रणनीतियों जैसे विषयों पर ज्ञान हस्तांतरण को तेज करते हैं।
जटिल स्ट्रिप लेआउट, कस्टम पंच प्रोफाइल और कैटलॉग समाधानों से अधिक सामग्री प्रवाह चुनौतियों वाली परियोजनाओं के लिए, अनुभवी डाई बिल्डरों से सहयोगात्मक डिजाइन समर्थन मूल्यवान हो जाता है।YICHEN के कस्टम स्टैम्पिंग डाई समाधानटूलींग इंजीनियरों को डाई संरचना, घटकों, पंचों, लिफ्टरों, बाईपास नॉच, गड़गड़ाहट नियंत्रण, निकासी विनिर्देश और सामग्री प्रवाह अनुकूलन में विशेषज्ञता से जोड़ें। इस प्रकार की साझेदारी विशेष रूप से तब प्रासंगिक होती है जब नॉच ज्यामिति को बहु-स्टेशन निर्माण अनुक्रमों के साथ समन्वयित किया जाना चाहिए, जब एएचएसएस या विदेशी सामग्री मानक डिजाइन दिशानिर्देशों को उनकी मान्य सीमा से परे ले जाती है, या जब उत्पादन मात्रा टूलींग की मांग करती है जो लाखों चक्रों में रखरखाव दक्षता के साथ प्रदर्शन को संतुलित करती है।
चाहे आप कैटलॉग आपूर्तिकर्ताओं से घटक प्राप्त करते हैं, प्रगतिशील डाई प्रौद्योगिकी पर फैबटेक 2025 सत्रों में भाग लेते हैं, या पूर्ण सिस्टम डिज़ाइन समर्थन के लिए एक कस्टम डाई बिल्डर को नियुक्त करते हैं, अंतर्निहित आवश्यकता एक ही है: असमान अनुप्रयोगों से विरासत में मिली धारणाओं के बजाय सामग्री, ज्यामिति और प्रक्रिया के बीच वैज्ञानिक संबंधों पर आधारित निर्णय। यहां प्रलेखित सिद्धांत विश्लेषणात्मक आधार प्रदान करते हैं। परियोजनाओं में उन्हें लगातार लागू करने से बाईपास नॉच डिज़ाइन को डाई क्रैश के पुराने स्रोत से एक विश्वसनीय, पूर्वानुमानित इंजीनियरिंग सिस्टम में बदल दिया जाता है।
स्टैम्पिंग डाइज़ में बाईपास नॉच के बारे में अक्सर पूछे जाने वाले प्रश्न
1. प्रोग्रेसिव स्टैम्पिंग डाइज़ में नकारात्मक और सकारात्मक बाईपास नॉच के बीच क्या अंतर है?
एक सकारात्मक बाईपास पायदान पट्टी के किनारे से सामग्री को हटा देता है, एक अंदरूनी कटआउट बनाता है जो नीचे की ओर फेंके गए एक अलग स्क्रैप स्लग का उत्पादन करता है। इससे प्रत्येक पायदान वाले स्थान पर वाहक पट्टी कम क्रॉस-सेक्शन के साथ रह जाती है। एक नकारात्मक बाईपास पायदान पट्टी के किनारे से फैला हुआ एक फैला हुआ टैब छोड़ता है, जो पंजीकरण के लिए पासे में एक जेब के साथ जुड़ जाता है। कोई अलग स्लग उत्पन्न नहीं होता है, और पूरी पट्टी का क्रॉस-सेक्शन संरक्षित रहता है। उनके बीच का चुनाव भौतिक गुणों, पट्टी की चौड़ाई, उत्पादन की मात्रा और डाउनस्ट्रीम निर्माण आवश्यकताओं पर निर्भर करता है। सीमित बढ़ाव वाले उच्च शक्ति वाले स्टील आम तौर पर सकारात्मक पायदानों को पसंद करते हैं क्योंकि फ्रैक्चर क्षति स्क्रैप में रहती है, जबकि लचीले हल्के स्टील किसी भी कॉन्फ़िगरेशन के साथ अच्छी तरह से काम करते हैं।
2. एएचएसएस सामग्रियों को माइल्ड स्टील की तुलना में भिन्न बाईपास नॉच डिज़ाइन की आवश्यकता क्यों होती है?
उन्नत उच्च शक्ति वाले स्टील में हल्के स्टील की तुलना में काफी कम बढ़ाव और अधिक आक्रामक कार्य सख्त व्यवहार होता है। जब एक नकारात्मक नॉच को एएचएसएस में काटा जाता है, तो नॉच रूट पर कतरनी प्रभावित क्षेत्र बेहद कठोर और भंगुर हो जाता है, जिसमें डाउनस्ट्रीम गठन से तनाव को अवशोषित करने के लिए लगभग कोई लचीलापन नहीं रहता है। यह अतिरिक्त लोडिंग के तहत नॉच रूट को क्रैक आरंभ स्थल बनाता है। एएचएसएस को व्यापक कटिंग क्लीयरेंस की भी आवश्यकता होती है, आमतौर पर हल्के स्टील के लिए 14 से 16 प्रतिशत या अधिक, जबकि 5 से 10 प्रतिशत। सकारात्मक पायदानों को आम तौर पर एएचएसएस के लिए पसंद किया जाता है क्योंकि वे वाहक पट्टी पर क्षति को केंद्रित करने के बजाय डिस्पोजेबल स्क्रैप में फ्रैक्चर प्रसार को निर्देशित करते हैं। इन सामग्रियों के साथ काम करने वाले इंजीनियरों को YICHEN जैसे सहयोगी टूलिंग भागीदारों से लाभ होता है, जिनके कस्टम स्टैम्पिंग डाई समाधान ग्रेड की मांग के लिए क्लीयरेंस विनिर्देश और सामग्री प्रवाह अनुकूलन को संबोधित करते हैं।
3. आप बाईपास नॉच समस्याओं के कारण होने वाली स्ट्रिप मिसफ़ीड समस्याओं का निवारण कैसे करते हैं?
नॉच की समस्या से स्ट्रिप मिसफीड आम तौर पर नॉच और स्टॉप ब्लॉक के बीच अपर्याप्त जुड़ाव से उत्पन्न होता है। पिन गेज या ऑप्टिकल तुलनित्र का उपयोग करके मूल विनिर्देश के विरुद्ध वास्तविक पायदान गहराई को मापकर प्रारंभ करें। जांचें कि क्या स्टॉप ब्लॉक की सतह पर छीलन या सामग्री का जमाव दिखता है जो प्रभावी जुड़ाव को कम करता है। पायलटों के संलग्न होने से पहले स्ट्रिप सीटों को पूरी तरह से सुनिश्चित करने के लिए कॉइल फीडर रिलीज टाइमिंग को सत्यापित करें। नकारात्मक निशानों के लिए, वास्तविक टैब मोड़ कोण को मापें और डिज़ाइन इरादे के साथ तुलना करें, क्योंकि उच्च उपज शक्ति वाली सामग्री अधिक स्प्रिंगबैक उत्पन्न करती है। इनकमिंग स्ट्रिप कैमर का भी मूल्यांकन करें, जिसके कारण नॉच पार्श्व में स्टॉप ब्लॉक से चूक सकता है। लगातार मिसफ़ीड स्थैतिक ज्यामिति त्रुटियों की ओर इशारा करते हैं, जबकि रुक-रुक कर होने वाली गलतियाँ फ़ीड समय या विस्तारित उत्पादन संचालन के दौरान थर्मल विस्तार जैसे गतिशील कारकों का संकेत देती हैं।
4. दरार को रोकने के लिए बायपास नॉच ट्रांज़िशन पर किस कोने का त्रिज्या निर्दिष्ट किया जाना चाहिए?
कैरियर स्ट्रिप क्रैकिंग और समय से पहले पंच विफलता को रोकने के लिए पायदान संक्रमण पर कोने का त्रिज्या सबसे महत्वपूर्ण आयामों में से एक है। न्यूनतम सामग्री के प्रकार पर निर्भर करता है. हल्के स्टील के लिए, आंतरिक पंच कोनों पर सामग्री की मोटाई कम से कम 0.5 गुना और फॉर्मिंग ज़ोन के पास नकारात्मक पायदान जड़ों पर 1.0 गुना मोटाई निर्दिष्ट करें। सीमित किनारे की लचीलापन के कारण एएचएसएस ग्रेड को सभी कोनों पर न्यूनतम 1.0 गुना मोटाई और नकारात्मक पायदान जड़ों पर 1.5 गुना या अधिक की आवश्यकता होती है। एल्युमीनियम के लिए न्यूनतम 0.75 गुना मोटाई की आवश्यकता होती है। जब त्रिज्या {{10} से - गहराई का अनुपात 0.25 से नीचे चला जाता है, तो तनाव एकाग्रता कारक 4.0 से अधिक हो सकते हैं, जिसका अर्थ है कि स्थानीयकृत तनाव नाममात्र मूल्य से चार गुना तक पहुंच जाता है। पट्टी के डाउनस्ट्रीम निर्माण स्टेशनों तक पहुंचने से पहले एकाग्रता का यह स्तर उपलब्ध लचीलापन को समाप्त कर देता है।
5. एक प्रोग्रेसिव डाई बाईपास नॉच के बिना कब काम कर सकता है?
जब एक साथ कई शर्तें पूरी होती हैं, तो एक प्रगतिशील डाई बाईपास नॉच के बिना चल सकती है: कॉइल फीड सिस्टम दस्तावेजी क्षमता के साथ 0.05 मिमी या उससे बेहतर के भीतर स्थिति सटीकता प्रदान करता है, आने वाली सामग्री में गुणवत्ता स्लिटिंग से न्यूनतम एज कैमर होता है, डाई प्रोटेक्शन सेंसर स्थापित होते हैं और सेटअप के दौरान कभी भी बाईपास नहीं किया जाता है, ऑपरेटरों को मिसफीड पहचान पर अत्यधिक प्रशिक्षित किया जाता है, और भाग ज्यामिति में शुरुआती स्टेशनों पर विशेषताएं शामिल होती हैं जो प्राकृतिक ओवरफीड स्टॉप बनाती हैं। हालाँकि, उत्पादन परिवेश में इन सभी मानदंडों को एक साथ पूरा करना असामान्य है। जोखिम की गणना असममित है: एक पिच नॉच की सामग्री में लाखों भागों की लागत कुछ हजार डॉलर से अधिक हो सकती है, जबकि अत्यधिक भोजन से होने वाली एक दुर्घटना की मरम्मत और डाउनटाइम सैकड़ों हजारों से अधिक हो सकती है। अधिकांश अनुभवी डाई बिल्डर्स एक पायदान शामिल करते हैं और स्टैम्पर्स को हटाने के निर्णय छोड़ते हैं जो उनकी प्रक्रिया क्षमताओं को सत्यापित कर सकते हैं।


