


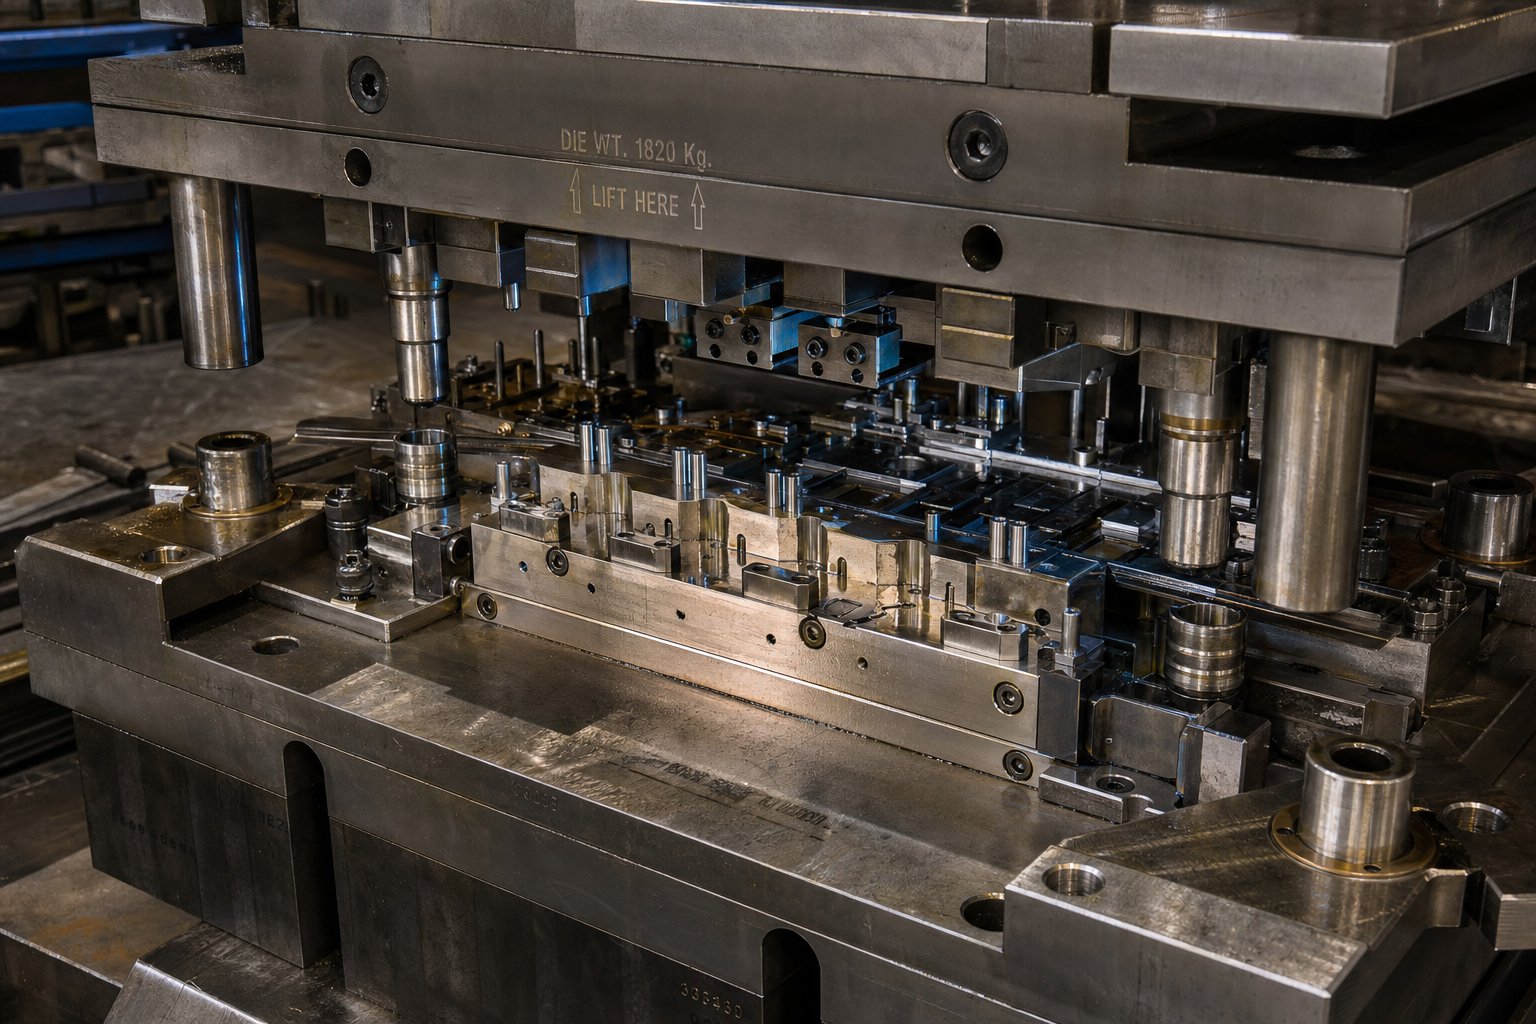
स्टैम्पिंग डाई डिज़ाइन में वास्तव में क्या शामिल है
कल्पना करें कि स्टील की एक सपाट शीट लें और इसे एक तैयार ऑटोमोटिव ब्रैकेट, एक इलेक्ट्रिकल कनेक्टर, या एक संरचनात्मक घटक में बदल दें, यह सब एक सेकंड के एक अंश में। यही परिवर्तन स्टैम्पिंग डाई डिज़ाइन को संभव बनाता है। फिर भी इंजीनियर नियमित रूप से इस बात को कम आंकते हैं कि शुरुआती डिज़ाइन निर्णय किस हद तक डाउनस्ट्रीम में सब कुछ को आकार देते हैं, भाग की गुणवत्ता से लेकर टूलींग लागत से लेकर उत्पादन अपटाइम तक।
स्टैम्पिंग डाई डिज़ाइन सटीक टूलींग बनाने का इंजीनियरिंग अनुशासन है जो यांत्रिक या हाइड्रोलिक प्रेस से बल का उपयोग करके नियंत्रित प्लास्टिक विरूपण के माध्यम से शीट धातु को वांछित आकार में काटता है और बनाता है।
धातु निर्माण में स्टैम्पिंग डाई डिज़ाइन को परिभाषित करना
इसलिएमेटल स्टैम्पिंग क्या हैइसके मूल में? स्टैम्पिंग डाई एक कस्टम निर्मित उपकरण है, जो आम तौर पर कठोर टूल स्टील से बना होता है, जो फ्लैट शीट धातु पर बल लागू करता है और इसे तैयार ज्यामिति में दोबारा आकार देता है। इस प्रक्रिया को शीत निर्माण के रूप में वर्गीकृत किया गया है, जिसका अर्थ है कि कोई बाहरी गर्मी जानबूझकर पेश नहीं की जाती है। काटने और बनाने के दौरान घर्षण से गर्मी उत्पन्न होती है, लेकिन सामग्री परिवर्तन केवल यांत्रिक बल पर निर्भर करता है।
प्रत्येक डिज़ाइन विकल्प, पंच ज्योमेट्री से लेकर क्लीयरेंस मान से लेकर स्टेशन अनुक्रमण तक, सीधे किनारे की गुणवत्ता, आयामी सटीकता और रखरखाव की आवश्यकता से पहले मरने वाले कितने हिस्सों का उत्पादन कर सकते हैं, यह निर्धारित करता है। विनिर्माण लागत विश्लेषण में अनुसंधान से पता चलता है कि किसी हिस्से की कुल लागत का 70 प्रतिशत से अधिक प्रारंभिक डिजाइन निर्णयों के दौरान लॉक हो जाता है। शीट मेटल स्टैम्पिंग में, वे निर्णय पासे के अंदर रहते हैं।
प्रत्येक मुद्रांकित भाग के लिए डाई डिज़ाइन की बुनियादी बातें क्यों मायने रखती हैं
बुनियादी सिद्धांतों को गलत करने से केवल एक ख़राब हिस्सा ही उत्पन्न नहीं होता है। यह स्क्रैप, रीवर्क, प्रेस डाउनटाइम और टूलींग रीबिल्ड में कैस्केड होता है जो बजट और शेड्यूल को उड़ा देता है। जो इंजीनियर मूल सिद्धांतों, डाई प्रकार चयन, क्लीयरेंस पद्धति, स्टेशन अनुक्रमण और सामग्री प्रवाह नियंत्रण में महारत हासिल करते हैं, वे महंगे परीक्षण और {{3}त्रुटि लूप से बचते हैं जो डिज़ाइन किए गए टूलींग के तहत उत्पन्न होते हैं।
यह लेख पाठ्यपुस्तक सिद्धांत को कार्रवाई योग्य कार्यप्रणाली के साथ जोड़ता है। आप डाई प्रकार, घटक कार्य, निकासी सिद्धांत, प्रगतिशील डाई तर्क, दोष निवारण, सिमुलेशन वर्कफ़्लो और सामग्री चयन को कवर करने वाले एक संरचित ढांचे से गुजरेंगे, प्रत्येक अनुभाग उन अंतरालों को भरने के लिए बनाया गया है जो मानक संदर्भ खुले छोड़ देते हैं।
अपने आवेदन के लिए सही प्रकार का डाई चुनना
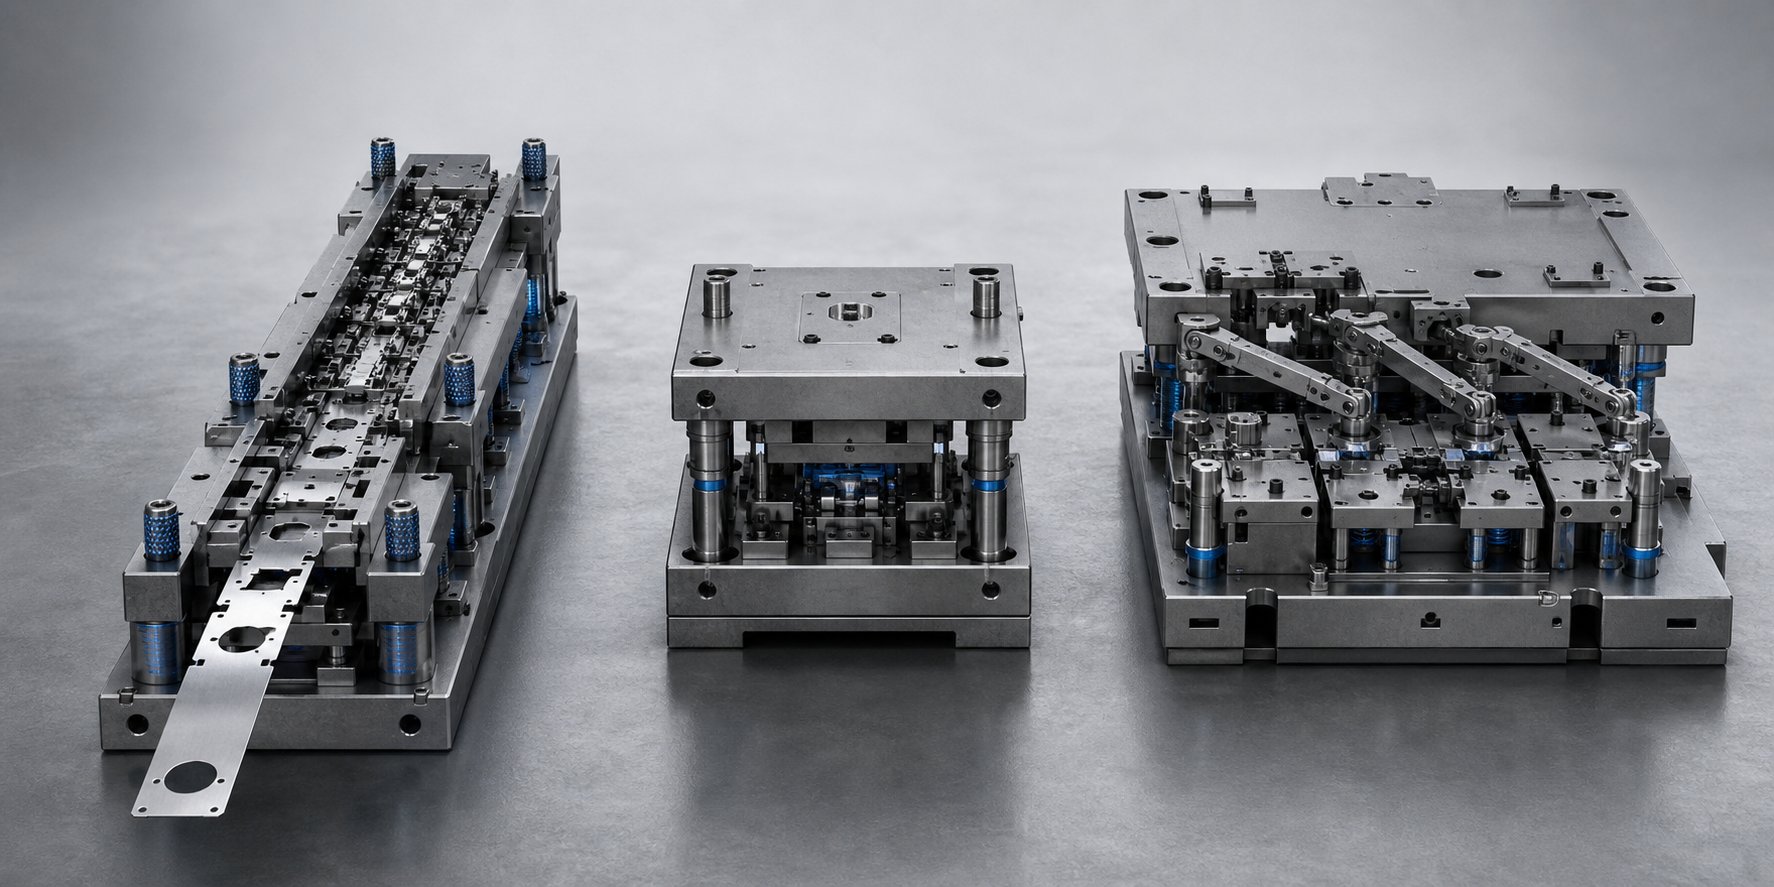
डाई प्रकार का चयन उन निर्णयों में से एक है जो कागज पर सीधा दिखता है लेकिन चुपचाप यह निर्धारित करता है कि कोई परियोजना अपनी लागत और गुणवत्ता लक्ष्यों को पूरा करती है या नहीं। गलत आर्किटेक्चर चुनें और आप या तो एक साधारण हिस्से के लिए टूलींग पर अधिक खर्च कर रहे हैं या एक डाई के साथ सहनशीलता बनाए रखने के लिए संघर्ष कर रहे हैं जो कभी भी आपकी ज्यामिति के लिए डिज़ाइन नहीं किया गया था। तीन प्राथमिक प्रकार की स्टैम्पिंग डाई उत्पादन स्तर पर हावी हैं: प्रगतिशील, मिश्रित और स्थानांतरण। प्रत्येक एक अलग इंजीनियरिंग समस्या को हल करता है, और यह समझने से कि वे कहाँ उत्कृष्टता प्राप्त करते हैं, उन प्रकार की बेमेलताओं को रोकता है जो परियोजनाओं को ड्राइंग बोर्ड पर वापस भेजती हैं।
अधिक मात्रा में निरंतर उत्पादन के लिए प्रोग्रेसिव डाइज़
एक प्रगतिशील मुद्रांकन मर जाता हैमूलतः एक लघु उत्पादन लाइन है जो एक ही उपकरण में समाहित होती है। शीट मेटल की एक कुंडली एक सतत पट्टी के रूप में डाई में फीड होती है, जो प्रत्येक प्रेस स्ट्रोक के साथ एक निश्चित पिच को आगे बढ़ाती है। पट्टी के साथ प्रत्येक स्टेशन एक अलग ऑपरेशन करता है, एक पायलट छेद को छिद्रित करता है, एक फीचर को छेदता है, एक प्रोफ़ाइल को चिह्नित करता है, एक निकला हुआ किनारा झुकाता है, जब तक कि एक तैयार हिस्सा अंतिम स्टेशन पर अलग नहीं हो जाता। प्रत्येक स्ट्रोक एक पूर्ण घटक उत्पन्न करता है।
यह निरंतर फ़ीड दृष्टिकोण असाधारण थ्रूपुट प्रदान करता है। प्रेस की गति प्रति मिनट कई सौ स्ट्रोक तक पहुंच सकती है, और क्योंकि पट्टी पूरी तरह से जुड़ी रहती है, संचालन के बीच किसी मैन्युअल हैंडलिंग की आवश्यकता नहीं होती है। ट्रेडऑफ़ एक उच्च अग्रिम टूलींग निवेश है और डाई बनने के बाद डिज़ाइन में बदलाव के लिए सीमित लचीलापन है। प्रगतिशील तब चमकता है जब उत्पादन की मात्रा उस निवेश को उचित ठहराती है, आमतौर पर सैकड़ों हजारों से लाखों भागों में, और जब भाग ज्यामिति कई विशेषताओं के साथ छोटे से मध्यम आकार की होती है जिसे स्टेशनों पर अनुक्रमित किया जा सकता है।
तंग भागों के लिए यौगिक मर जाता है -सहिष्णुता फ्लैट भागों
जब आपका हिस्सा अपेक्षाकृत सपाट होता है और सुविधाओं के बीच असाधारण सांद्रता या स्थितिगत सटीकता की मांग करता है, तो एक कंपाउंड डाई काम के लिए सटीक उपकरण है। अनुक्रमिक स्टेशनों के माध्यम से काम करने वाले प्रगतिशील डाई के विपरीत, एक कंपाउंड डाई एक ही स्टेशन पर एक ही प्रेस स्ट्रोक में एक साथ दो या दो से अधिक कटिंग ऑपरेशन करता है। एक उत्कृष्ट उदाहरण: बाहरी प्रोफ़ाइल को खाली करना और एक ही पल में एक आंतरिक छेद को छेदना।
क्योंकि सभी कटिंग एक ही क्लोजर में होती है, आंतरिक और बाहरी आकृति के बीच सापेक्ष स्थितिगत सटीकता स्वाभाविक रूप से बेहतर होती है। आंशिक समतलता से भी लाभ होता है क्योंकि एकाधिक स्टेशन स्थानान्तरण से कोई संचयी विरूपण नहीं होता है। गास्केट, सटीक वॉशर, उपकरण घटकों और लेमिनेशन डिस्क के बारे में सोचें। सीमा यह है कि कंपाउंड डाई केवल काटने के संचालन को संभालती है। वे सामग्री को मोड़ या खींच नहीं सकते, जो उन्हें 2डी प्रोफाइल तक सीमित कर देता है। टूलींग की लागत प्रगतिशील डाई से नीचे बैठती है, जिससे वे छोटे से मध्यम उत्पादन संस्करणों के लिए एक मजबूत फिट बन जाते हैं जहां परिशुद्धता थ्रूपुट गति से अधिक होती है।
बड़े या गहरे के लिए स्थानांतरण डाईज़-तैयार ज्यामिति
कुछ भाग बहुत बड़े होते हैं या वाहक पट्टी से जुड़े रहने के लिए बहुत अधिक त्रि-आयामी संरचना की आवश्यकता होती है। ट्रांसफर स्टैम्पिंग पहले स्टेशन पर कॉइल से अलग-अलग रिक्त स्थान को अलग करके इसे हल करती है, फिर रोबोटिक हथियारों या ट्रांसफर बार का उपयोग करके प्रत्येक रिक्त स्थान को बाद के गठन स्टेशनों के बीच यांत्रिक रूप से स्थानांतरित करती है। प्रत्येक स्टेशन स्वतंत्र रूप से संचालित होता है, जिसका अर्थ है कि भाग को परिचालन के बीच पुन: स्थापित किया जा सकता है, घुमाया जा सकता है, या फ़्लिप भी किया जा सकता है।
स्ट्रिप ज्योमेट्री से यह स्वतंत्रता ऑटोमोटिव स्टैम्पिंग डाई जैसे बॉडी पैनल, ऑयल पैन और स्ट्रक्चरल ब्रैकेट के लिए स्थानांतरण को आसान बनाती है, जिसके लिए गहरे ड्रॉ या जटिल स्थानिक गठन की आवश्यकता होती है। स्थानांतरण प्रणाली भी प्रति भाग कम सामग्री का उपयोग करती है क्योंकि कोई वाहक पट्टी वर्कपीस को नहीं जोड़ती है, जिससे सामग्री-गहन घटकों पर स्क्रैप लागत कम हो जाती है। ट्रेडऑफ़ कुल मिलाकर एक अधिक जटिल प्रणाली है, जिसमें अक्सर एक समन्वित लाइन में कई प्रेस शामिल होते हैं, जिसमें आम तौर पर उच्च गति वाले प्रगतिशील संचालन की तुलना में धीमी चक्र गति होती है।
डाई प्रकार तुलना ढाँचा
| मानदंड | प्रगतिशील मरो | यौगिक मरो | ट्रांसफर डाई |
|---|---|---|---|
| भाग जटिलता | मोड़, रूप और कट के साथ बहु-विशेषता वाले हिस्से | सख्त स्थितिगत सटीकता के साथ फ्लैट प्रोफाइल | बड़ी या गहरी- खींची गई 3डी ज्यामिति |
| उत्पादन की मात्रा | उच्च से अति{0}}उच्च (100K से लाखों) | निम्न से मध्यम (1K से 100K) | मध्यम से उच्च (10K से लाखों) |
| सहनशीलता क्षमता | अच्छा, पायलट सटीकता और डाई परिशुद्धता द्वारा संचालित | उत्कृष्ट संकेंद्रितता और सपाटता | अच्छा, स्थानांतरण स्थिति पर निर्भर |
| उपकरणन लागत | उच्च प्रारंभिक निवेश | मध्यम | उच्च (डाई प्लस स्थानांतरण तंत्र) |
| सामग्री का उपयोग | मध्यम (वाहक पट्टी स्क्रैप बन जाती है) | सरल प्रोफाइल के लिए उच्च | उच्च (कोई वाहक पट्टी आवश्यक नहीं) |
| साइकिल की गति | बहुत तेज़ (सैकड़ों एसपीएम) | मध्यम | मध्यम (प्रगतिशील से धीमा) |
| आदर्श अनुप्रयोग | विद्युत कनेक्टर, ब्रैकेट, क्लिप, छोटे ऑटोमोटिव पार्ट्स | वॉशर, गास्केट, लेमिनेशन, उपकरण डिस्क | बॉडी पैनल, तेल पैन, संरचनात्मक घटक, उपकरण ड्रम |
सही स्टैम्पिंग डाई प्रकार कभी भी एक सार्वभौमिक उत्तर नहीं होता है। यह आपके हिस्से की ज्यामिति, आपके वॉल्यूम पूर्वानुमान और आपकी सहनशीलता आवश्यकताओं के प्रतिच्छेदन से उभरता है। इस स्तर पर सही ढंग से चयन करने से आगे आने वाली हर चीज की नींव तय हो जाती है: घटक का आकार, निकासी गणना, और स्टेशन {{2}द्वारा{3}स्टेशन तर्क जो कच्ची पट्टी को तैयार भागों में बदल देता है।
कोर डाई घटक और वे एक साथ कैसे काम करते हैं
डाई प्रकार का चयन करने से आपको आर्किटेक्चर मिलता है। लेकिन अलग-अलग स्टैम्पिंग डाई घटकों की समझ के बिना वास्तुकला, यह जाने बिना कि कॉलम, बीम और जोड़ वास्तव में क्या करते हैं, एक इमारत शैली चुनने जैसा है। तो कार्यात्मक रूप से डाई किससे बनी होती हैं? प्रत्येक धातु स्टैम्पिंग डाई अन्योन्याश्रित तत्वों का एक संयोजन है, प्रत्येक सामग्री को काटने, बनाने, नियंत्रित करने या संरेखण बनाए रखने में एक विशिष्ट भूमिका निभाता है। जब एक घटक विफल हो जाता है या खराब तरीके से निर्दिष्ट होता है, तो पूरा सिस्टम प्रभावित होता है।
ऊपरी और निचली डाई शू असेंबली
डाई जूते उपकरण की संरचनात्मक रीढ़ बनाते हैं। निचला जूता प्रेस बिस्तर पर लगाया जाता है, जबकि ऊपरी जूता प्रेस रैम से जुड़ा होता है, जिससे एक कठोर फ्रेम बनता है जो जबरदस्त भार के तहत हर दूसरे घटक का समर्थन करता है। उनके बीच, गाइड पिन और बुशिंग सुनिश्चित करते हैं कि ऊपरी और निचले हिस्से दोहराए जाने योग्य सटीकता के साथ संरेखित हों, अक्सर 0.0001 इंच की सहनशीलता के भीतर। दो सामान्य विकल्प मौजूद हैं: बुनियादी अनुप्रयोगों के लिए घर्षण प्रकार के सीधे पिन, और बॉल बेयरिंग गाइड पिन जो आसानी से पृथक्करण और लंबे समय तक सेवा जीवन के लिए पिंजरे में बंद बियरिंग्स पर ग्लाइड होते हैं।
हील ब्लॉक स्थिरता की एक और परत जोड़ते हैं। डाई सेट के किनारों पर स्थापित, वे फॉर्मिंग ऑपरेशन के दौरान उत्पन्न पार्श्व जोर को अवशोषित करते हैं और ऊपरी डाई को लोड के तहत बग़ल में खिसकने से रोकते हैं। जूते, गाइड पिन और एड़ी ब्लॉक मिलकर एक संरेखण प्रणाली बनाते हैं जो लाखों प्रेस स्ट्रोक्स में पंच से {{3} डाई पंजीकरण को सुसंगत रखता है।
पंच और डाई ब्लॉक रिश्ते
यदि डाई शूज़ कंकाल हैं, तो पंच और डाई ब्लॉक हाथ हैं जो पंचिंग स्टैम्पिंग ऑपरेशन का वास्तविक कार्य करते हैं। पंच पुरुष तत्व है, जो आमतौर पर ऊपरी डाई में लगा होता है। इसकी नाक की ज्यामिति, चाहे गोल, आयताकार, चौकोर, या कस्टम प्रोफाइल वाली हो, शीट धातु पर लगाए गए कट या फॉर्म आकार को परिभाषित करती है। जैसे ही प्रेस पंच को नीचे की ओर ले जाती है, यह नीचे डाई ब्लॉक में एक संभोग गुहा में प्रवेश करती है।
डाई ब्लॉक महिला समकक्ष प्रदान करता है, और पंच और डाई ब्लॉक के बीच क्लीयरेंस गैप सामग्री को अलग करने या नियंत्रित विरूपण की अनुमति देता है। वह अंतर मनमाना नहीं है. इसे सामग्री के प्रकार और मोटाई के आधार पर इंजीनियर किया जाता है, और यह सीधे किनारे की गुणवत्ता, गड़गड़ाहट गठन और उपकरण पहनने को प्रभावित करता है। डाई बटन, बदले जाने योग्य आवेषण जो डाई ब्लॉक के उद्घाटन को पंक्तिबद्ध करते हैं, पंच प्रोफ़ाइल को प्रतिबिंबित करते हैं और आवश्यक कटिंग क्लीयरेंस बनाने के लिए आमतौर पर थोड़ा बड़ा ऑफसेट होते हैं।
स्ट्रिपर्स, लिफ्टर्स और पायलट सिस्टम
सटीक सामग्री नियंत्रण के बिना घटकों को काटना और बनाना बेकार होगा। पंच द्वारा शीट को छेदने या बनाने के बाद, इलास्टिक पुनर्प्राप्ति के कारण धातु पंच को कसकर पकड़ लेती है। स्प्रिंग{2}}लोडेड स्ट्रिपर प्लेटें अपस्ट्रोक के दौरान रिवर्स बल लगाकर, स्ट्रिप को पंच से साफ-साफ धक्का देकर इसे हल करती हैं, साथ ही काटने के स्ट्रोक के दौरान सामग्री को सपाट रूप से क्लैंप करती हैं ताकि विकृति को रोका जा सके।
प्रगतिशील डाई में स्टेशनों के बीच, लिफ्टर पट्टी को डाई की सतह से थोड़ा ऊपर उठाते हैं। यह फीडिंग के दौरान घर्षण को कम करता है, स्ट्रिप को निचली डाई सुविधाओं पर फंसने से रोकता है, और सही पिच पर सुचारू प्रगति सुनिश्चित करता है। पायलट, छोटे परिशुद्धता वाले पिन जो पट्टी में पूर्व {{2}छिद्रित छिद्रों में प्रवेश करते हैं, स्टेशन से {{3} से लेकर स्टेशन पंजीकरण तक संभालते हैं। वे प्रत्येक प्रेस स्ट्रोक से पहले पट्टी को सटीक संरेखण में खींचते हैं, जिससे संपूर्ण प्रगति में सुविधा सटीकता बनाए रखी जाती है।
कार्य के अनुसार डाई घटकों पर मोहर लगाना
- काटने के घटक:पंच, डाई बटन, ब्लैंकिंग इंसर्ट, ट्रिमिंग स्टील्स
- घटक बनाना:घूंसे मोड़ना, आवेषण बनाना, ब्लॉकों को गढ़ना, विवरण उभारना
- सामग्री प्रबंधन घटक:स्ट्रिपर प्लेटें, स्टॉक लिफ्टर, फीड रेल, स्क्रैप च्यूट, स्लग रिलीफ
- संरेखण घटक:गाइड पिन, गाइड बुशिंग, हील ब्लॉक, पायलट, डॉवेल पिन
प्रत्येक कार्यात्मक समूह दूसरे पर निर्भर करता है। संरेखण घटक रजिस्टर में तत्वों को काटते और बनाते रहते हैं। सामग्री प्रबंधन घटक यह सुनिश्चित करते हैं कि काटने से पहले पट्टी सही ढंग से स्थित है और बाद में ठीक से साफ हो गई है। जब इंजीनियर इन प्रणालियों को अलग-अलग हिस्सों के बजाय एक एकीकृत संपूर्ण के रूप में डिज़ाइन करते हैं, तो परिणाम एक डाई होता है जो गति से विश्वसनीय रूप से चलता है, लंबे उत्पादन के दौरान सहनशीलता रखता है, और जब खराब घटकों को प्रतिस्थापन की आवश्यकता होती है तो रखरखाव को सरल बनाता है।
यह समझने से कि ये तत्व किस प्रकार परस्पर क्रिया करते हैं, यह भी पता चलता है कि समस्याएँ कहाँ से उत्पन्न होती हैं। गड़गड़ाहट की समस्या एक घिसे हुए डाई बटन से जुड़ी हो सकती है, लेकिन यह आसानी से एक गाइड पिन से उत्पन्न हो सकती है, जिसमें अतिरिक्त खेल विकसित हो गया है, जिससे पंच केंद्र से दूर चला गया है। उस प्रकार की मूल कारण संबंधी सोच यह जानने पर निर्भर करती है कि पंच और डाई ब्लॉक के बीच क्लीयरेंस कट को कैसे प्रभावित करता है, जो कि ठीक वहीं है जहां डिज़ाइन तर्क की अगली परत शुरू होती है।
डाई क्लीयरेंस सिद्धांत और गड़गड़ाहट नियंत्रण
संपूर्ण डाई प्रक्रिया में क्लीयरेंस यकीनन सबसे गलत समझा जाने वाला पैरामीटर है। इंजीनियर अक्सर एक डिफ़ॉल्ट संख्या को याद करते हैं, इसे सार्वभौमिक रूप से लागू करते हैं, और फिर आश्चर्य करते हैं कि उनकी मुद्रांकित शीट धातु में असंगत किनारे क्यों हैं या उनके पंच समय से पहले क्यों खराब हो जाते हैं। वास्तविकता यह है कि पंच-से-डाई क्लीयरेंस कोई निश्चित मूल्य नहीं है। यह एक परिकलित संबंध है जो हर सामग्री, हर मोटाई और हर गुणवत्ता की आवश्यकता के साथ बदलता है।
क्लीयरेंस कट क्वालिटी और डाई लाइफ को कैसे प्रभावित करता है
जब एक पंच डाई ओपनिंग में उतरता है, तो शीट धातु एक भी घटना में सफाई से अलग नहीं होती है। कटे हुए किनारे अलग-अलग क्षेत्रों में बनते हैं, प्रत्येक इस बात से प्रभावित होता है कि पंच और डाई कटिंग किनारों के बीच कितनी निकासी है। आप किसी भी कटे हुए किनारे पर चार विशिष्ट क्षेत्र देखेंगे: रोलओवर (जहां सामग्री को कट में खींचा जाता है), कतरनी क्षेत्र (एक चिकना, जला हुआ बैंड), फ्रैक्चर ज़ोन (एक खुरदरी टूटने वाली सतह), और गड़गड़ाहट (निचले किनारे पर एक पतला उभरा हुआ होंठ)।
उचित निकासी पंच किनारे और डाई किनारे से निकलने वाले फ्रैक्चर विमानों को संरेखित करती है ताकि वे सामग्री की मोटाई के भीतर साफ-सुथरे रूप से मिलें। जब क्लीयरेंस बहुत तंग होता है, तो वे फ्रैक्चर विमान एक-दूसरे से चूक जाते हैं, जिससे एक माध्यमिक कतरनी मजबूर हो जाती है जो काटने की शक्ति को नाटकीय रूप से बढ़ा देती है और पंच घिसाव को तेज कर देती है। जब निकासी बहुत बड़ी होती है, तो सामग्री कतरनी के बजाय फट जाती है, जिससे भारी गड़गड़ाहट, खुरदरा फ्रैक्चर क्षेत्र और तैयार हिस्से पर खराब आयामी नियंत्रण होता है।
किनारे की गुणवत्ता से परे, निकासी सीधे टूलींग की दीर्घायु को प्रभावित करती है। पंच टूलिंग स्ट्रेन पर शोध से पता चलता है कि पारंपरिक मूल्यों से सामग्री की मोटाई के 11-20% तक क्लीयरेंस बढ़ाने से छेदन के दौरान पंच घटकों पर तनाव को काफी कम किया जा सकता है, जिससे कई अनुप्रयोगों के लिए स्वीकार्य किनारे की स्थिति का त्याग किए बिना परिचालन जीवन का विस्तार हो सकता है।
सामग्री प्रकार और मोटाई के आधार पर निकासी चयन
क्लीयरेंस को हमेशा प्रति पक्ष सामग्री की मोटाई के प्रतिशत के रूप में व्यक्त किया जाता है। इसका मतलब है कि डाई ओपनिंग स्केल के सापेक्ष पंच के प्रत्येक तरफ का अंतर आपके वर्कपीस की मोटाई के अनुपात में होता है। 1.0 मिमी स्टॉक पर 10% प्रति साइड क्लीयरेंस पंच के प्रत्येक तरफ 0.1 मिमी के अंतर का अनुवाद करता है।
वह प्रतिशत क्या निर्धारित करता है? सामग्री की लचीलापन और कठोरता. नरम, अधिक लचीली सामग्री जैसे एल्यूमीनियम कतरनी कम बल के साथ और कड़ी मंजूरी को सहन कर सकती है। उच्च शक्ति वाले स्टील जैसी कठोर सामग्री अधिक आक्रामक तरीके से विरूपण का विरोध करती है, जिससे टूलींग पर अधिक भार डाले बिना फ्रैक्चर ज़ोन को सही ढंग से फैलने की अनुमति देने के लिए बड़े अंतराल की आवश्यकता होती है।
यहीं पर कई इंजीनियर मुसीबत में पड़ जाते हैं: वे मेमोरी से एक नंबर निकालते हैं और इसे अपने सभी शीट मेटल स्टैम्पिंग डाईज़ पर लागू करते हैं। व्यवहार में, एक ही प्रगतिशील डाई के भीतर भी, अलग-अलग छेदों को फीचर ज्यामिति, सहनशीलता आवश्यकताओं और प्रत्याशित उपकरण जीवन के आधार पर अलग-अलग निकासी प्रतिशत की आवश्यकता हो सकती है। सार्वभौमिक डिफ़ॉल्ट पर भरोसा करने के बजाय हमेशा टूलींग हैंडबुक या अपने पंच सप्लायर के इंजीनियरिंग डेटा से विशिष्ट क्लीयरेंस चार्ट का संदर्भ लें।
डाई लेआउट में गड़गड़ाहट दिशा नियंत्रण
स्टैम्पिंग ऑपरेशन में प्रत्येक कट सामग्री के एक तरफ एक गड़गड़ाहट पैदा करता है। सटीक डाई स्टैम्पिंग में, इंजीनियर केवल गड़गड़ाहट की ऊंचाई को कम करने की कोशिश नहीं करते हैं। वे कार्यात्मक आवश्यकताओं और डाउनस्ट्रीम संचालन के आधार पर रणनीतिक रूप से उन्मुख करते हैं कि भाग का कौन सा चेहरा गड़गड़ाहट करता है।
गड़गड़ाहट हमेशा पंच प्रविष्टि के विपरीत सामग्री के किनारे पर बनती है। यदि मुक्का ऊपर से प्रवेश करता है, तो नीचे की सतह पर गड़गड़ाहट दिखाई देती है। इसका मतलब यह है कि बर्र दिशा को यह तय करके नियंत्रित किया जाता है कि डाई लेआउट में कोई फीचर ऊपर से काटा गया है या नीचे से। उन हिस्सों के लिए जो बाद में झुकेंगे, किनारे पर दरार को रोकने के लिए इंजीनियर गड़गड़ाहट को मोड़ त्रिज्या के अंदर की ओर उन्मुख करते हैं। असेंबली सतहों या कॉस्मेटिक चेहरों के लिए, गड़गड़ाहट को महत्वपूर्ण पक्ष से दूर निर्देशित किया जाता है।
प्रगतिशील डाइज़ में, गड़गड़ाहट दिशा को प्रबंधित करना अधिक जटिल हो जाता है क्योंकि कई स्टेशन अलग-अलग ओरिएंटेशन से सुविधाओं को काटते हैं। सावधानीपूर्वक स्ट्रिप लेआउट योजना यह सुनिश्चित करती है कि सभी गड़गड़ाहटें तैयार भाग के स्वीकार्य पक्ष पर समाप्त हों।
सामग्री श्रेणी के अनुसार निकासी दिशानिर्देश
| सामग्री श्रेणी | सापेक्ष क्लीयरेंस रेंज (प्रति पक्ष%) | किनारे की विशेषताएँ | मुख्य विचार |
|---|---|---|---|
| एल्यूमिनियम (मुलायम) | 10-15% | बड़ा रोलओवर ज़ोन, स्मूथ शीयर बैंड, न्यूनतम फ्रैक्चर | पित्त का जोखिम; लेपित घूंसे की आवश्यकता हो सकती है |
| हल्का स्टील / कम -कार्बन स्टील | 10-12% | संतुलित कतरनी-से-फ्रैक्चर अनुपात, मध्यम गड़गड़ाहट | सबसे क्षमाशील; मानक आधारभूत सामग्री |
| स्टेनलेस स्टील | 12-16% | कार्य{{0}कठोर किनारा, उच्च गड़गड़ाहट प्रवृत्ति | बढ़ी हुई काटने की शक्ति; पंच घिसाव की बारीकी से निगरानी करें |
| उच्च-शक्ति इस्पात (एचएसएलए, एएचएसएस) | 18-20%+ | प्रमुख फ्रैक्चर क्षेत्र, न्यूनतम कतरनी बैंड, संभावित माइक्रोक्रैकिंग | मजबूत पंच डिज़ाइन और बार-बार निरीक्षण की आवश्यकता होती है |
ये श्रेणियाँ प्रकाशित टूलींग इंजीनियरिंग डेटा से निकाले गए सामान्य शुरुआती बिंदुओं का प्रतिनिधित्व करती हैं। वास्तविक मंजूरी को आपके विशिष्ट सामग्री प्रमाणन, उत्पादन मात्रा लक्ष्य और स्वीकार्य बढ़त गुणवत्ता मानकों के अनुरूप मान्य किया जाना चाहिए। टूलींग की स्थिति भी मायने रखती है। जैसे-जैसे घूंसे घिसते हैं, प्रभावी निकासी बढ़ती है, इसलिए आपके प्रारंभिक सेटअप मूल्य को रखरखाव अंतराल के दौरान प्रत्याशित घिसाव के लिए जिम्मेदार होना चाहिए।
क्लीयरेंस निर्णय अलगाव में मौजूद नहीं होते हैं। वे हर दूसरे डिज़ाइन पैरामीटर के साथ इंटरैक्ट करते हैं, विशेष रूप से स्टेशनों पर संचालन कैसे अनुक्रमित किया जाता है। एक क्लीयरेंस मान जो अलगाव में स्वीकार्य किनारों का उत्पादन करता है, आसन्न गठन संचालन के साथ संयुक्त होने पर पट्टी विरूपण या गलत पंजीकरण का कारण बन सकता है, यही कारण है कि स्टेशन अनुक्रमण तर्क अपने स्वयं के अनुशासित दृष्टिकोण का हकदार है।
प्रोग्रेसिव डाई स्टेशन सीक्वेंसिंग लॉजिक
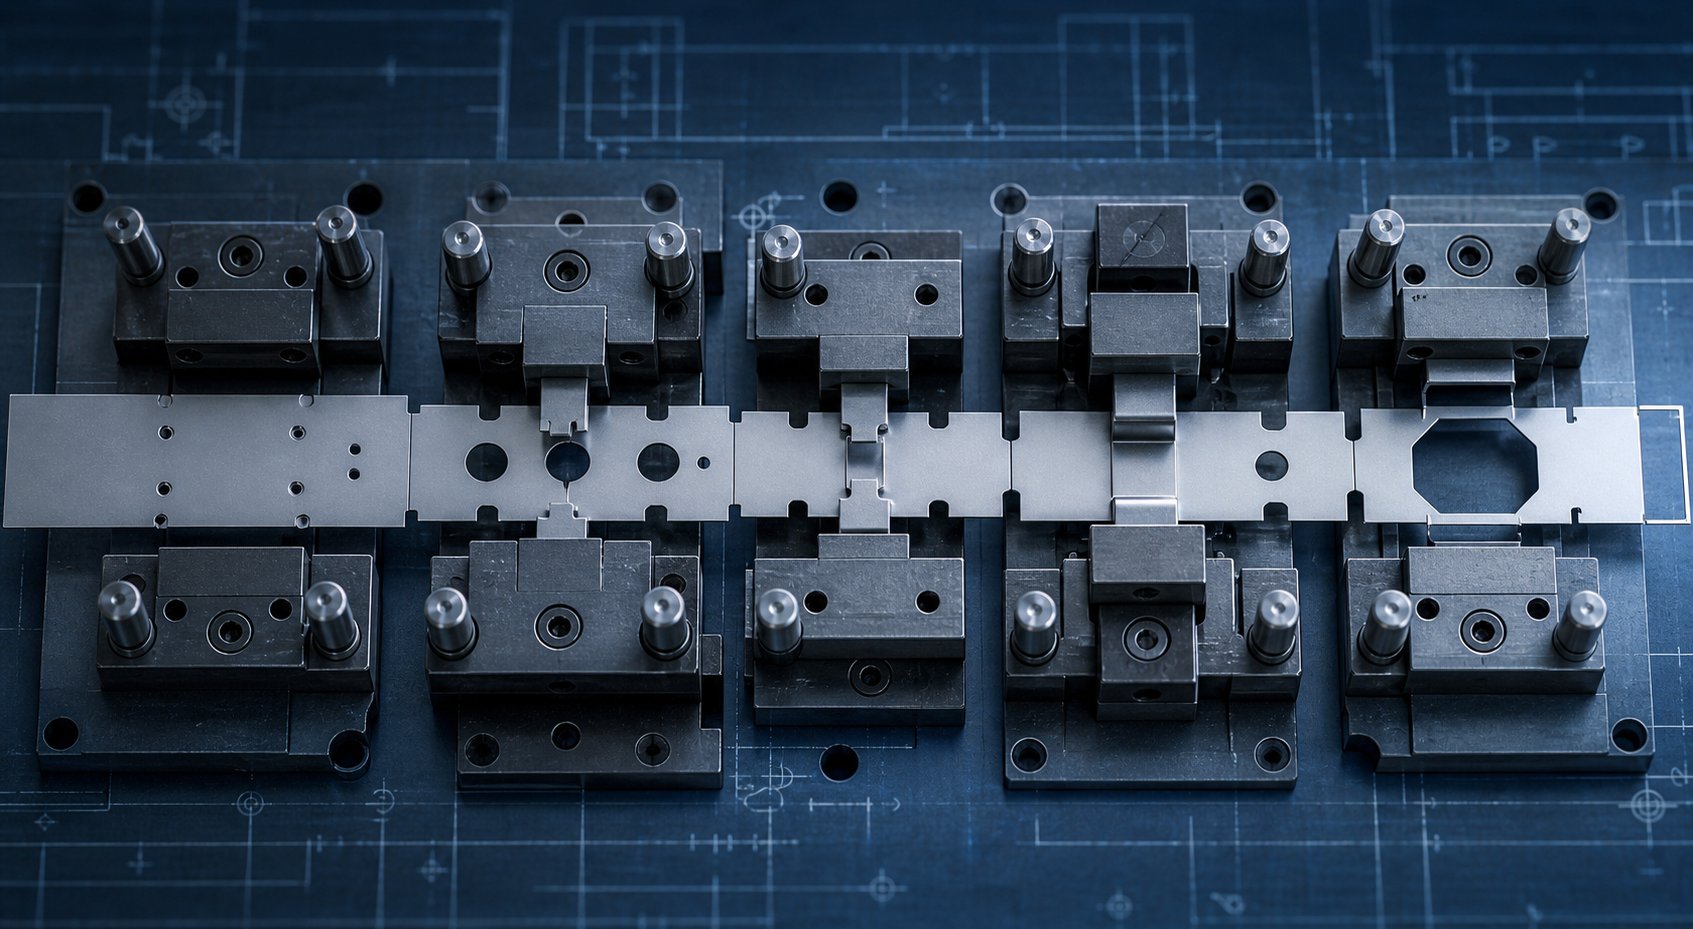
एक प्रगतिशील पासे में दस, बीस, या इससे भी अधिक स्टेशन हो सकते हैं, और फिर भी संचालन किस क्रम में दिखाई देते हैं, इसके बारे में कुछ भी यादृच्छिक नहीं है। स्टैम्पिंग प्रक्रिया एक सख्त इंजीनियरिंग तर्क का पालन करती है जहां प्रत्येक स्टेशन अपने से पहले वाले पर निर्भर करता है और उसके बाद वाले पर निर्भर करता है। अनुक्रम गलत हो जाना कोई छोटी असुविधा नहीं है। यह सुविधाओं को विकृत करता है, रजिस्टर से स्ट्रिप्स को खींचता है, और स्क्रैप उत्पन्न करता है जो आपकी निचली रेखा को खा जाता है। यह वह जगह है जहां स्टैम्पिंग डिज़ाइन अनुभवी टूलींग इंजीनियरों को उन लोगों से अलग करता है जो अभी भी कठिन तरीके से सीख रहे हैं।
ऑपरेशन अनुक्रम और स्टेशन गिनती का निर्धारण
एक नई प्रगतिशील डाई के लिए स्टेज टूलींग की योजना बनाते समय, पहला सवाल यह नहीं है कि "मुझे किन ऑपरेशनों की आवश्यकता है?" बल्कि "बाकी सभी चीज़ों का समर्थन करने के लिए सबसे पहले क्या होना चाहिए?" उत्तर लगभग हमेशा डेटाम स्थापित करने से शुरू होता है। पायलट छेद पहले स्टेशन पर ही छेदे जाते हैं क्योंकि वे प्रत्येक बाद के ऑपरेशन के लिए स्थितिगत संदर्भ के रूप में काम करते हैं। स्थापित के अनुसारप्रगतिशील डाई विनिर्माण योग्यता नियम, पट्टी की प्रगति के दौरान पंजीकरण सटीकता सुनिश्चित करने के लिए पायलट छेद के लिए छेदन संचालन हमेशा पहले स्टेशन पर किया जाना चाहिए।
कैरियर स्ट्रिप सुविधाएँ इसके बाद आती हैं। ये संरचनात्मक कनेक्शन हैं जो भौतिक रूप से वर्कपीस को एक स्टेशन से दूसरे स्टेशन तक ले जाते हैं। जल्दी स्थापित किए गए एक मजबूत वाहक के बिना, पट्टी में प्रेस बलों के तहत सटीक रूप से फ़ीड करने की कठोरता का अभाव है। वाहक ज्यामिति को परिभाषित करने वाले नॉचिंग ऑपरेशन आमतौर पर पायलटिंग के तुरंत बाद किए जाते हैं।
वहां से, सामान्य अनुक्रमण सिद्धांत इस तरह से प्रवाहित होता है: पहले फ्लैट फीचर्स को काटें, दूसरे को फॉर्म करें, आखिरी में खाली करें। छेद करना और खरोंचना तब होता है जब सामग्री अभी भी सपाट होती है क्योंकि पहले से ही निर्मित सतहों में छिद्रित छेद अप्रत्याशित रूप से विकृत हो जाते हैं। फॉर्मिंग ऑपरेशन कम से कम गंभीर से सबसे गंभीर की ओर बढ़ते हैं, जिससे सामग्री को फ्लैट से अंतिम ज्यामिति तक एक नियंत्रित मार्ग मिलता है। एम्बॉसिंग, यदि मौजूद है, तो अन्य विशेषताओं के विरूपण को रोकने के लिए अक्सर जल्दी किया जाता है। ब्लैंकिंग, वह ऑपरेशन जो तैयार भाग को वाहक पट्टी से अलग करता है, हमेशा अंतिम स्टेशन पर होता है क्योंकि मुक्त होने के बाद भाग को अनुक्रमित नहीं किया जा सकता है।
सरल लगता है? चुनौती यह है कि वास्तविक भागों में जटिल ज्यामितीय संबंधों के साथ दर्जनों विशेषताएं होती हैं। स्वचालित अनुक्रमण पद्धतियों में अनुसंधान दो मौलिक बाधा प्रकारों की पहचान करता है जो आदेश को नियंत्रित करते हैं: पूर्ववर्ती बाधाएं, जो तय करती हैं कि कुछ संचालन विनिर्माण नियमों के आधार पर दूसरों से पहले होने चाहिए, और आसन्न बाधाएं, जो उन सुविधाओं को रोकती हैं जो डाई स्टील में कमजोर वर्गों को बनाने से बचने के लिए एक ही स्टेशन पर एक साथ बहुत करीब होने से रोकती हैं।
स्टेशनों पर बलों को संतुलित करना
एक प्रगतिशील पासे की कल्पना करें जहां सभी भारी छेदन ऑपरेशन एक तरफ जमा हो जाते हैं और सभी निर्माण भार दूसरी तरफ केंद्रित हो जाते हैं। क्या होता है? प्रेस रैम उस असंतुलित क्षण के तहत सूक्ष्म रूप से झुकती है, डाई असममित रूप से विक्षेपित होती है, और पट्टी बग़ल में चलती है। इसका परिणाम गलत पंजीकरण है जो हर स्ट्रोक के साथ बढ़ता जाता है।
स्ट्रिप लेआउट में बलों को संतुलित करना स्टैम्पिंग टूलींग डिज़ाइन का एक महत्वपूर्ण लेकिन अक्सर अनदेखा पहलू है। इंजीनियर कई तकनीकों के माध्यम से इसे पूरा करते हैं। चौंका देने वाले कट कतरनी बलों को डाई की चौड़ाई और फ़ीड की दिशा में अधिक समान रूप से वितरित करते हैं। एक ही स्टेशन पर सभी छेदों को छिद्रित करने के बजाय, उन्हें दो आसन्न स्टेशनों में विभाजित करने से तात्कालिक काटने का भार आधा हो जाता है और प्रेस पर झटका कम हो जाता है।
निष्क्रिय स्टेशन, वे स्थान जहां कोई कटाई या गठन नहीं होता है, दोहरे उद्देश्य की पूर्ति करते हैं। वे विरोधी ताकतों को उत्पन्न करने वाले ऑपरेशनों के बीच भौतिक स्थान प्रदान करते हैं, और वे वाहक पट्टी को अगली विरूपण घटना से पहले स्थिर होने का मौका देते हैं। महत्वपूर्ण निर्माण भार वाले डाई में, निष्क्रिय स्टेशन एक ऑपरेशन को पड़ोसी स्टेशन से सामग्री खींचने से भी रोकते हैं।FEA-आधारित अनुक्रम डिज़ाइन अनुसंधानयह प्रदर्शित करता है कि तनाव वितरण और कार्य कठोरता प्रत्येक चरण से अगले चरण तक चलती है, जिसका अर्थ है कि बाद के स्टेशनों पर बल प्रोफ़ाइल इस बात पर निर्भर करती है कि अपस्ट्रीम में क्या हुआ। प्रगतिशील डाई के दो हिस्सों के बीच असंतुलित टॉर्क स्ट्रिप गलत पंजीकरण और त्वरित घिसाव का एक प्रलेखित कारण है।
स्ट्रिप लेआउट अनुकूलन और सामग्री उपयोग
स्टेशन अनुक्रमण स्ट्रिप ज्यामिति से अलग होकर नहीं होता है। स्ट्रिप की चौड़ाई, फ़ीड पिच और बाईपास नॉच डिज़ाइन सभी संचालन की व्यवस्था के साथ बातचीत करते हैं, और वे सामूहिक रूप से सामग्री के उपयोग को निर्धारित करते हैं, खरीदे गए कॉइल का प्रतिशत जो स्क्रैप कंकाल के बजाय तैयार भागों में बदल जाता है।
पट्टी की चौड़ाई फ़ीड दिशा के लंबवत भाग के सबसे बड़े आयाम, साथ ही प्रत्येक तरफ वाहक चौड़ाई, साथ ही स्टॉक गाइड के भीतर फ़ीड क्लीयरेंस के मार्जिन द्वारा निर्धारित की जाती है। फ़ीड पिच, प्रत्येक प्रेस स्ट्रोक के साथ पट्टी की दूरी, फ़ीड दिशा में भाग के आयाम और संरचनात्मक अखंडता के लिए स्टेशनों के बीच आवश्यक न्यूनतम वेब द्वारा संचालित होती है।
बाईपास नॉच वे विशेषताएं हैं जिनका उपयोग इंजीनियर स्ट्रिप प्रगति को नियंत्रित करने और सही फ़ीड उन्नति को सत्यापित करने के लिए करते हैं। वे दो किस्मों में आते हैं. सकारात्मक बाईपास नॉच वे टैब होते हैं जो स्ट्रिप किनारे से बाहर की ओर निकलते हैं और स्ट्रिप के आगे बढ़ने पर सेंसर या मैकेनिकल उंगली द्वारा पता लगाया जाता है। शीट मेटल स्टैम्पिंग डाइज़ में नकारात्मक बाईपास नॉच स्ट्रिप किनारे के साथ कटआउट होते हैं जो समान अनुक्रमण उद्देश्य को पूरा करते हैं लेकिन प्रोजेक्टिंग टैब छोड़ने के बजाय सामग्री को हटा देते हैं। सकारात्मक और नकारात्मक बाईपास नॉच के बीच का चुनाव उपलब्ध स्ट्रिप की चौड़ाई, स्क्रैप हैंडलिंग विचारों और क्या नॉच आसन्न संचालन में हस्तक्षेप करता है, पर निर्भर करता है।
सामग्री उपज को अनुकूलित करने के लिए भाग अभिविन्यास, घोंसले की व्यवस्था और स्टेशन गिनती के बीच पुनरावृत्ति की आवश्यकता होती है। पट्टी के भीतर भाग को घुमाना, विपरीत दिशा में दो भागों को घोंसला बनाना, या पट्टी की चौड़ाई में कई भागों को चलाना ये सभी रणनीतियाँ हैं जो स्क्रैप कंकाल प्रतिशत को कम करती हैं। हालाँकि, नेस्टिंग का प्रत्येक समायोजन अनुक्रमण तर्क में वापस आ जाता है क्योंकि यह बदलता है कि कौन से ऑपरेशन एक स्टेशन को साझा कर सकते हैं और बल कैसे वितरित होते हैं।
स्टेशन लेआउट योजना: एक अनुक्रमिक निर्णय रूपरेखा
जब एक इंजीनियर एक नए प्रगतिशील डाई स्ट्रिप लेआउट की योजना बनाने के लिए बैठता है, तो निर्णय एक अनुशासित अनुक्रम का पालन करते हैं। कदमों को छोड़ना या उन्हें पुनर्व्यवस्थित करना लगभग हमेशा टकराव पैदा करता है जिसके लिए महंगे रीडिज़ाइन की आवश्यकता होती है।
- तैयार भाग की ज्यामिति का विश्लेषण करें और सभी आवश्यक मुद्रांकन कार्यों (छेदना, खोदना, बनाना, रेखांकन करना, खाली करना) की पहचान करें।
- मानचित्र प्राथमिकता बाधाएं: सामग्री प्रवाह, डेटाम आवश्यकताओं और विनिर्माण योग्यता नियमों के आधार पर निर्धारित करें कि कौन से संचालन दूसरों से पहले होने चाहिए।
- मानचित्र समीपता बाधाएँ: उन परिचालनों की पहचान करें जो निकटता सीमाओं या टूलींग शक्ति संबंधी चिंताओं के कारण किसी स्टेशन को साझा नहीं कर सकते हैं।
- एक स्थिर पंजीकरण और फ़ीड प्रणाली बनाने के लिए पहले स्टेशनों पर पायलट छेद और वाहक पट्टी ज्यामिति स्थापित करें।
- ऑपरेशन बनाने से पहले फ्लैट सामग्री पर अनुक्रम काटने का काम, कम से कम से लेकर सबसे गंभीर विरूपण तक का आदेश देना।
- सभी स्टेशनों पर भार काटना और संतुलित करना, बल वितरण और स्ट्रिप स्थिरता को प्रबंधित करने के लिए जहां आवश्यक हो वहां निष्क्रिय स्टेशनों को सम्मिलित करना।
- स्टेशन रिक्ति आवश्यकताओं का सम्मान करते हुए सामग्री उपयोग को अधिकतम करने के लिए पट्टी की चौड़ाई, फ़ीड पिच और भाग अभिविन्यास निर्धारित करें।
- फ़ीड सत्यापन और स्ट्रिप प्रगति नियंत्रण के लिए बाईपास नॉच ज्यामिति (सकारात्मक या नकारात्मक) डिज़ाइन करें।
- पूर्ण किए गए हिस्से को वाहक से अलग करने के लिए ब्लैंकिंग या कटऑफ ऑपरेशन को अंतिम स्टेशन पर रखें।
- आवश्यकतानुसार दोहराते हुए, बल संतुलन, पट्टी की कठोरता और सहनशीलता स्टैक के विरुद्ध पूर्ण अनुक्रम को मान्य करें।
यह ढाँचा एक बार पास होने वाला अभ्यास नहीं है। स्ट्रिप लेआउट डिज़ाइन स्वाभाविक रूप से पुनरावृत्त है, और अनुभवी इंजीनियर सबसे कुशल और मजबूत समाधान पर पहुंचने से पहले कई अवधारणाओं के माध्यम से चक्र करने की उम्मीद करते हैं। पेऑफ एक स्टैम्पिंग टूलींग सिस्टम है जो विश्वसनीय रूप से गति से चलता है, पूरे उत्पादन दौर में सहनशीलता रखता है, और सामग्री की बर्बादी को कम करता है, तीन परिणाम जो सीधे उन पहले अनुक्रमण निर्णयों में अंतर्निहित तर्क पर वापस आते हैं।
स्टेशन अनुक्रमण परिभाषित करता है कि क्या होता है और किस क्रम में होता है। लेकिन यदि ज्यामिति स्वयं सामग्री की निर्माण सीमाओं का उल्लंघन करती है तो एक पूरी तरह से अनुक्रमित डाई भी दोषपूर्ण भागों का उत्पादन करेगी। न्यूनतम फीचर स्पेसिंग, बेंड रेडी, ड्रा डेप्थ रेशियो, और स्प्रिंगबैक मुआवजा सभी अपनी-अपनी बाधाएं लगाते हैं कि डाई सफलतापूर्वक क्या हासिल कर सकता है, बाधाएं जो विनिर्माण क्षमता के लिए डिजाइन के क्षेत्र में पूरी तरह से संबंधित हैं।
विनिर्माण क्षमता और दोष निवारण के लिए डिज़ाइन
आदर्श मंजूरी के साथ एक पूरी तरह से अनुक्रमित डाई अभी भी स्क्रैप का उत्पादन करेगी यदि भाग ज्यामिति स्वयं सामग्री की भौतिक सीमाओं से लड़ती है। यह वह जगह है जहां धातु मुद्रांकन डिजाइन टूलींग इंजीनियरिंग से उत्पाद डिजाइन क्षेत्र में प्रवेश करता है। मुद्रांकित धातु भाग की प्रत्येक विशेषता, प्रत्येक छेद, मोड़, निकला हुआ किनारा और खींचना, सामग्री की प्रवाह, खिंचाव और पुनर्प्राप्ति की क्षमता का सम्मान करना चाहिए। उन सीमाओं का उल्लंघन करें और डाई एक दोष जनरेटर बन जाती है, चाहे वह कितनी भी अच्छी तरह से बनाई गई हो।
स्टैम्पेबल ज्योमेट्री के लिए न्यूनतम फ़ीचर नियम
इन नियमों को भौतिकी द्वारा संचालित सीमाओं के रूप में सोचें जो इच्छा सूची से एक स्टाम्प योग्य भाग को अलग करती हैं। वे मनमाने नहीं हैं. वे प्रतिबिंबित करते हैं कि सामग्री और उपकरण समय से पहले विफलता के बिना शारीरिक रूप से कितना सामना कर सकते हैं।
पहले नियम में छेद से -किनारे तक की दूरी शामिल है। जब एक छिद्रित छेद भाग के किनारे या किसी अन्य विशेषता के बहुत करीब बैठता है, तो उनके बीच के संकीर्ण वेब में गठन के दौरान विरूपण का विरोध करने के लिए संरचनात्मक ताकत का अभाव होता है। सामान्य सिद्धांत यह है कि दो विशेषताओं के बीच, या एक विशेषता और एक किनारे के बीच सामग्री वेब, सामग्री की मोटाई से कम से कम 1.0 से 2.0 गुना होना चाहिए। उस सीमा से नीचे जाएं और आपको विकृति, दरार, या स्लग खींचने जैसी समस्याएं दिखाई देंगी।
बेंड रेडी एक समान तर्क का पालन करते हैं। आंतरिक मोड़ त्रिज्या सामग्री की मोटाई से 1.0 से 1.5 गुना अधिक होनी चाहिए, जो कि मिश्र धातु और अनाज की दिशा के सापेक्ष मोड़ अभिविन्यास पर निर्भर करती है। इससे अधिक सख्त त्रिज्या मोड़ के बाहरी फाइबर पर तनाव को तब तक केंद्रित करती है जब तक कि सामग्री टूट न जाए। सटीक न्यूनतम सामग्री में काफी भिन्नता होती है, इसलिए एकल सार्वभौमिक मूल्य लागू करने के बजाय हमेशा अपने सामग्री आपूर्तिकर्ता की डेटाशीट का संदर्भ लें।
ड्रा अनुपात इस बात की सीमा निर्धारित करता है कि आप एक ही ऑपरेशन में एक फ्लैट ब्लैंक से एक कप या शेल को कितनी गहराई तक खींच सकते हैं। अनुपात से अधिक होने पर सामग्री अपने विफलता बिंदु से अधिक पतली हो जाती है। गहरे भागों को आमतौर पर मध्यवर्ती एनीलिंग या सावधानीपूर्वक नियंत्रित सामग्री प्रवाह पथ के साथ कई ड्रॉ चरणों की आवश्यकता होती है। ये वे संख्याएँ नहीं हैं जिन्हें आप एक बार याद कर लेते हैं। वे प्रत्येक सामग्री ग्रेड, स्वभाव और मोटाई के संयोजन के साथ बदलते हैं जिसका आपके पासे में सामना होगा।
एक और स्टैम्पिंग डिज़ाइन युक्ति जिसे अनुभवी इंजीनियरों ने जल्दी ही आत्मसात कर लिया है: पायदान या कटआउट के लिए सभी आंतरिक कोनों में सामग्री की मोटाई का कम से कम 0.5 गुना त्रिज्या होना चाहिए। तीव्र आंतरिक कोने दोनों भागों और डाई स्टील में तनाव उत्पन्न करते हैं, जिससे दोनों में थकान विफलता तेज हो जाती है।
डिज़ाइन के माध्यम से झुर्रियों, फटने और स्प्रिंगबैक को रोकना
दुनिया भर में अधिकांश स्टैम्पिंग अस्वीकृतों के लिए तीन दोष जिम्मेदार हैं, और प्रत्येक दोष सीधे एक विशिष्ट डाई डिज़ाइन पैरामीटर पर वापस आता है जिसे या तो अनदेखा कर दिया गया था या गलत गणना की गई थी।
शिकनतब प्रकट होता है जब सामग्री बहुत कम संयम के साथ गुहा में प्रवाहित होती है। एक मेज पर कागज की एक शीट को कप के आकार में धकेलने की कल्पना करें। किनारों को पकड़े बिना, अतिरिक्त सामग्री सिलवटों में सिमट जाती है। स्टैम्पिंग डाई में, अपर्याप्त रिक्त धारक बल निकला हुआ किनारा सामग्री को खींचने के बजाय संपीड़ित करने की अनुमति देता है, जिससे खींचे गए हिस्सों में झुर्रियाँ पैदा होती हैं। डाई डिज़ाइन के जवाबी उपाय में ड्रॉ बीड्स, बाइंडर सतह में मशीनीकृत उभरी हुई लकीरें शामिल हैं, जो स्थानीय रूप से घर्षण को बढ़ाती हैं और नियंत्रित करती हैं कि कितनी तेजी से सामग्री ड्रॉ कैविटी में प्रवेश करती है। रिक्त धारक दबाव और मनका ज्यामिति को समायोजित करने से इंजीनियरों को सामग्री प्रवाह पैटर्न पर अच्छा नियंत्रण मिलता है।
विभाजनविपरीत विफलता मोड है. जहां झुर्रियों का अर्थ है बहुत अधिक सामग्री का बहुत अधिक स्वतंत्र रूप से बहना, वहीं विभाजन का अर्थ है मांग की गई विकृति के लिए बहुत कम सामग्री उपलब्ध होना। रिक्त आकार के सापेक्ष अत्यधिक खींचने की गहराई, तेज पंच त्रिज्या, या अपर्याप्त स्नेहन सभी सामग्री के फ्रैक्चर होने तक स्थानीयकृत पतलेपन को मजबूर करते हैं। डिज़ाइन निर्धारण में पंच नाक त्रिज्या को बढ़ाना, मनका प्लेसमेंट के माध्यम से सामग्री प्रवाह को पुनर्वितरित करना, या एक ही गहरे ड्रॉ को कई प्रगतिशील चरणों में तोड़ना शामिल है जो सामग्री को तनाव को क्रमिक रूप से पुनर्वितरित करने की अनुमति देता है।
स्प्रिंग बेकयह शायद सबसे निराशाजनक दोष है क्योंकि यह कुछ हद तक अपरिहार्य है। प्रत्येक धातु स्टैम्पिंग घटक जो झुकने से गुजरता है, प्रेस खुलने के बाद आंशिक रूप से अपनी मूल सपाट स्थिति में आ जाएगा। यह लोचदार पुनर्प्राप्ति सामग्री की उपज ताकत से प्रेरित होती है: उच्च - ताकत वाली सामग्री अधिक आक्रामक तरीके से वापस आती है। डाई डिज़ाइनर क्षतिपूर्ति करते हैंअधिक झुकनालक्ष्य कोण से परे का भाग ताकि स्प्रिंगबैक इसे सही अंतिम स्थिति में ले आए। अन्य रणनीतियों में स्थानीय स्तर पर अपनी लोचदार सीमा से परे सामग्री प्राप्त करने के लिए मोड़ क्षेत्र को गढ़ना, मरने के कोण को चौड़ा करना, या मोड़ क्षेत्र में प्लास्टिक तनाव को बढ़ाने के लिए एक छोटे पंच त्रिज्या का उपयोग करना शामिल है।
टॉलरेंस स्टैक-ऊपर और जीडी एंड टी आवास
एक एकल मुद्रांकित धातु भाग पाँच, दस या अधिक निर्माण स्टेशनों से होकर गुजर सकता है। प्रत्येक स्टेशन थोड़ी मात्रा में आयामी भिन्नता प्रस्तुत करता है, और वे विविधताएँ मिश्रित होती हैं। स्टेशन तीन पर 0.05 मिमी की शिफ्ट अलगाव में स्वीकार्य हो सकती है, लेकिन जब यह स्टेशन पांच और आठ पर समान शिफ्ट के साथ खड़ी हो जाती है, तो अंतिम फीचर स्थान विनिर्देश से बाहर हो जाता है।
यहीं परजीडी एंड टी सिद्धांतडाई डिज़ाइन के लिए आवश्यक हो गया है, न कि केवल भाग डिज़ाइन के लिए। फीचर से फीचर तक आयामों को श्रृंखलाबद्ध करने के बजाय कार्यात्मक डेटाम के सापेक्ष भाग सुविधाओं को परिभाषित करके, डिजाइनर सहिष्णुता स्टैक श्रृंखला को तोड़ देते हैं। डेटम संदर्भ फ़्रेम से संदर्भित स्थिति नियंत्रण यह सुनिश्चित करता है कि प्रत्येक सुविधा की सहनशीलता संचयी के बजाय स्वतंत्र है, जो नाटकीय रूप से डाई डिज़ाइन और निरीक्षण दोनों को सरल बनाती है।
व्यवहार में, डाई डिज़ाइनर उन फॉर्मिंग स्टेशनों के लिए सख्त सहनशीलता आवंटित करते हैं जो डेटाम सुविधाएँ उत्पन्न करते हैं और कम महत्वपूर्ण संचालन पर थोड़ी व्यापक सहनशीलता की अनुमति देते हैं। यह दर्शाता है कि तैयार हिस्से का निरीक्षण और संयोजन कैसे किया जाएगा: डेटम सतहें अपने संभोग असेंबली में भाग का पता लगाती हैं, इसलिए उन सतहों को उच्चतम गठन परिशुद्धता की आवश्यकता होती है। उन डेटामों को संदर्भित करने वाली माध्यमिक विशेषताएं फ़ंक्शन को प्रभावित किए बिना अधिक भिन्नता को अवशोषित कर सकती हैं।
फीडबैक लूप दोनों दिशाओं में काम करता है। जीडी एंड टी तैयार भाग के ड्राइंग ड्राइव पर कॉलआउट करता है कि प्रत्येक डाई स्टेशन को कितनी मजबूती से बनाया और बनाए रखा जाना चाहिए। इसके विपरीत, यथार्थवादी मुद्रांकन प्रक्रिया क्षमता को सूचित करना चाहिए कि उत्पाद डिजाइनर क्या सहनशीलता निर्दिष्ट करता है। जब ये दोनों पक्ष जल्दी संवाद करते हैं, तो परिणाम एक धातु मुद्रित भाग होता है जो अत्यधिक टूलींग लागत के बिना निर्माण योग्य और कार्यात्मक रूप से सही होता है।
सामान्य दोष: मूल कारण और सुधारात्मक कार्य
- झुर्रियाँ:अपर्याप्त रिक्त धारक दबाव या डाई कैविटी में अप्रतिबंधित सामग्री प्रवाह के कारण होता है। सुधारात्मक कार्रवाई: ड्रा मोतियों को जोड़ें या समायोजित करें, रिक्त धारक बल बढ़ाएं, बाइंडर सतह ज्यामिति को फिर से डिज़ाइन करें।
- बँटना/फाड़ना:अत्यधिक खींच गहराई, तंग पंच त्रिज्या, या लचीलापन सीमा से अधिक सामग्री तनाव के कारण होता है। सुधारात्मक कार्रवाई: पंच नाक त्रिज्या बढ़ाएं, ड्रा चरण जोड़ें, रिक्त आकार को अनुकूलित करें, स्नेहन में सुधार करें।
- स्प्रिंग बेक:निर्माण के बाद लोचदार पुनर्प्राप्ति के कारण, विशेष रूप से उच्च शक्ति वाली सामग्रियों में। सुधारात्मक कार्रवाई: डाई एंगल को अधिक मोड़ें, मोड़ क्षेत्र को सिक्का करें, प्लास्टिक विरूपण को बढ़ाने के लिए छोटे पंच त्रिज्या का उपयोग करें।
- मोड़ पर दरारें:सामग्री के न्यूनतम से नीचे झुकने की त्रिज्या, या अनाज की दिशा के समानांतर झुकने के कारण होता है। सुधारात्मक कार्रवाई: मोड़ त्रिज्या को कम से कम 1.0T तक बढ़ाएं, भाग को अनाज के लंबवत मोड़ने के लिए पुन: व्यवस्थित करें।
- अत्यधिक गड़गड़ाहट:कटे हुए किनारों के घिसने या गलत पंच के कारण {{0} से {{1} डाई क्लीयरेंस के कारण। सुधारात्मक कार्रवाई: टूलींग को तेज करना या फिर से पीसना, पुनर्गणना करना और सामग्री विनिर्देश के अनुसार क्लीयरेंस को समायोजित करना।
- विकृति/विरूपण:असमान तनाव राहत या पूरे हिस्से में असंतुलित गठन बलों के कारण होता है। सुधारात्मक कार्रवाई: कड़ी पसलियाँ या मोती जोड़ें, फिर से प्रहार करने वाले या चपटे स्टेशन शामिल करें।
- स्टेशनों पर स्थितीय विचलन:अनुक्रमिक गठन परिचालनों के माध्यम से सहनशीलता स्टैक के कारण उत्पन्न हुई। सुधारात्मक कार्रवाई: जीडी एंड टी का उपयोग करके कार्यात्मक डेटाम को परिभाषित करें, डेटाम बनाने वाले स्टेशनों को कड़ी सहनशीलता आवंटित करें, सांख्यिकीय सहिष्णुता विश्लेषण के साथ मान्य करें।
इनमें से प्रत्येक दोष को तब रोका जा सकता है जब डिज़ाइन भौतिक सीमाओं का सम्मान करता है और डाई ज्ञात भौतिक व्यवहारों की भरपाई करता है। सामान्य बात यह है कि रोकथाम डिज़ाइन चरण में स्क्रीन पर होती है, न कि परीक्षण के दौरान प्रेस फ़्लोर पर। जो एक व्यावहारिक प्रश्न उठाता है: स्टील काटने से पहले इंजीनियर इन सभी मापदंडों को कैसे मान्य करते हैं? उत्तर सिमुलेशन वर्कफ़्लोज़ में निहित है जो आपको सामग्री प्रवाह का परीक्षण करने, स्प्रिंगबैक की भविष्यवाणी करने और पहले डाई घटक के मशीनीकृत होने से बहुत पहले विफलता क्षेत्रों की पहचान करने देता है।
सिमुलेशन-संचालित डाई डिज़ाइन वर्कफ़्लोज़
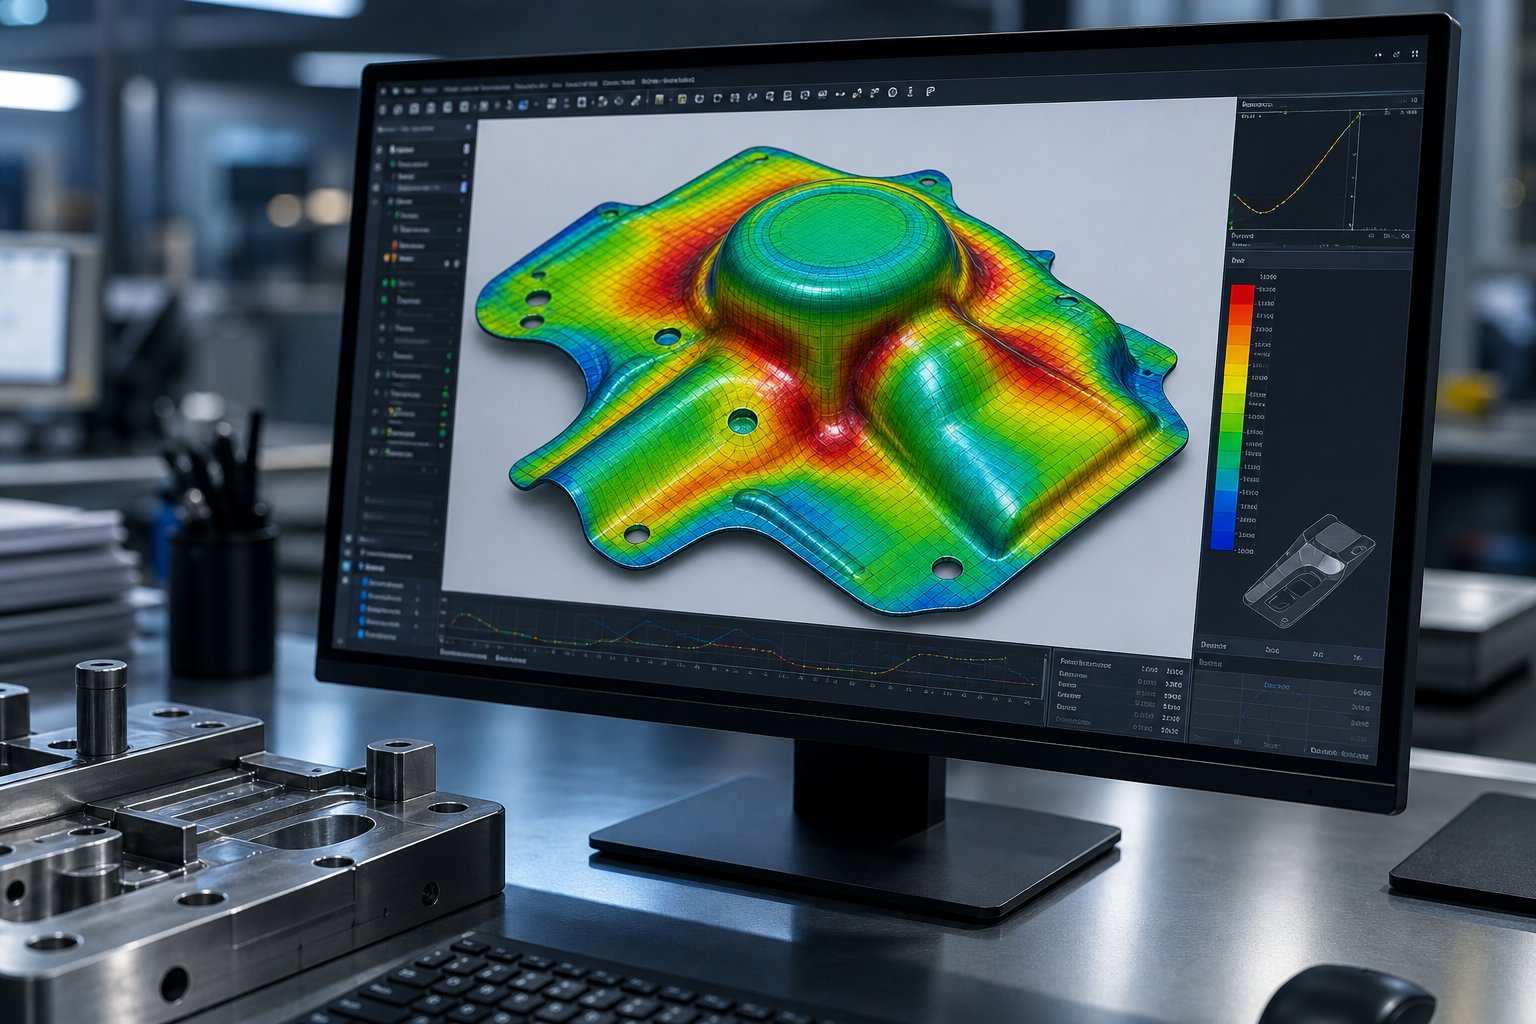
काटने का उपकरण स्टील महंगा है। इसे दोबारा काटना क्योंकि ट्राईआउट में आपके मेटल स्टैम्पिंग डाई डिज़ाइन में एक दोष सामने आया है, यह कहीं अधिक महंगा है। आधुनिक स्टैम्पिंग तकनीक ने विफलता की खोज के बिंदु को प्रेस फ्लोर से कंप्यूटर स्क्रीन पर स्थानांतरित कर दिया है, जहां पुनरावृत्तियों में हफ्तों के बजाय मिनटों का खर्च आता है। सिमुलेशन संचालित वर्कफ़्लो इंजीनियरिंग निर्णय को प्रतिस्थापित नहीं करता है। वे आपको विचारों का परीक्षण करने, आभासी भागों को तोड़ने और डी2 के एक ब्लॉक को मशीनीकृत करने से पहले मापदंडों को परिष्कृत करने की सुविधा देकर इसे बढ़ाते हैं।
डाई घटकों के लिए सीएडी मॉडलिंग मानक
प्रत्येक डाई डिज़ाइन वर्कफ़्लो 3D पैरामीट्रिक CAD में शुरू होता है। आप केवल आकृतियाँ नहीं बना रहे हैं। आप एक पूरी तरह से प्रतिबंधित डिजिटल मॉडल का निर्माण कर रहे हैं, जहां एक पैरामीटर को बदलना, पंच नाक त्रिज्या कहें, स्वचालित रूप से क्लीयरेंस पॉकेट्स, स्ट्रिपर ओपनिंग्स और मेटिंग डाई ब्लॉक कैविटीज़ जैसी संबंधित सुविधाओं के माध्यम से प्रचारित होता है। यह पैरामीट्रिक दृष्टिकोण दर्जनों आश्रित आयामों को मैन्युअल रूप से संपादित किए बिना डिज़ाइन समीक्षाओं के दौरान तेजी से पुनरावृत्ति को सक्षम बनाता है।
ज्यामिति निर्माण से परे, सीएडी हस्तक्षेप रेफरी के रूप में कार्य करता है। स्वचालित टकराव का पता लगाने से भौतिक स्थान में होने से पहले चलती घटकों के बीच टकराव की पहचान होती है: एक लिफ्टर जो निचले मृत केंद्र पर एक गठन पंच में दुर्घटनाग्रस्त हो जाता है, एक पायलट जो पीछे हटने के दौरान एक स्ट्रिपर पॉकेट को खराब कर देता है। असेंबली स्तर की गति सिमुलेशन अपने स्ट्रोक चक्र के माध्यम से प्रत्येक घटक के पूर्ण गतिज आवरण को मान्य करता है। एक बार जब डिज़ाइन जम जाता है, तो स्वचालित ड्राइंग जेनरेशन सीधे 3डी मास्टर मॉडल से तैयार विवरण प्रिंट, बीओएम टेबल और असेंबली दृश्य तैयार करता है, जिससे डिजाइन और निर्माण के बीच ट्रांसक्रिप्शन त्रुटियों को खत्म किया जाता है।
एफईए फॉर्मेबिलिटी सिमुलेशन और स्प्रिंगबैक भविष्यवाणी
जहां CAD टूलींग ज्यामिति को संभालता है, परिमित तत्व विश्लेषण सामग्री व्यवहार को संभालता है।शीट धातु बनाने का अनुकरणडिजिटल रूप से दोहराता है कि रिक्त स्थान पर क्या होता है क्योंकि यह छिद्रों से संपर्क करता है, आकर्षित मोतियों पर बहता है, और डाई गुहाओं में फैलता है। सॉफ़्टवेयर रिक्त स्थान को हज़ारों तत्वों में जोड़ता है, भौतिक गुण (उपज शक्ति, तनाव-कठोरता वक्र, अनिसोट्रॉपी मान) निर्दिष्ट करता है, और परिभाषित प्रक्रिया स्थितियों के तहत विरूपण की गणना करता है।
आउटपुट से पता चलता है कि समस्याएँ कहाँ होंगी। पतले मानचित्र भौतिक फ्रैक्चर सीमा के करीब पहुंचने वाले क्षेत्रों को उजागर करते हैं। संपीड़न संकेतक झुर्रियों की संभावना वाले क्षेत्रों को चिन्हित करते हैं। सीमा वक्र बनाने के विरुद्ध बनाए गए तनाव आरेख दर्शाते हैं कि प्रत्येक क्षेत्र विफलता के कितने करीब है। उन्नत उच्च शक्ति वाले स्टील्स या एल्यूमीनियम मिश्र धातुओं के साथ काम करने वाले इंजीनियरों के लिए, ये पूर्वानुमान महत्वपूर्ण हैं क्योंकि ऐसी सामग्रियां उच्च स्प्रिंगबैक परिमाण प्रदर्शित करती हैं जो आयामी सटीकता प्राप्त करना एक सतत चुनौती बनाती हैं।
स्प्रिंगबैक भविष्यवाणी वह जगह है जहां सिमुलेशन धातु मुद्रांकन टूलींग कार्यक्रमों के लिए अपने कुछ सबसे बड़े मूल्य प्रदान करता है। सॉल्वर संपूर्ण गठन अनुक्रम के माध्यम से तनाव वितरण को ट्रैक करता है और गणना करता है कि प्रेस खुलने के बाद कितनी लोचदार रिकवरी होगी। इसके बाद इंजीनियर क्षतिपूर्ति वाली डाई सतहों को लागू करते हैं, टूलींग ज्यामिति को ओवरबेंड करते हैं या फिर से आकार देते हैं ताकि स्प्रिंगबैक भाग को उसके इच्छित अंतिम आकार में ला सके। इस मुआवजे को सॉफ़्टवेयर के भीतर भी स्वचालित किया जा सकता है, जिससे सीएएम प्रोग्रामिंग के लिए तैयार संशोधित टूल सतह तैयार की जा सकती है।
वर्चुअल वैलिडेशन से फिजिकल ट्रायल तक
सिमुलेशन शारीरिक प्रयास को खत्म नहीं करता है। यह नाटकीय रूप से कम कर देता है कि आपको कितने ट्रायआउट लूप की आवश्यकता है।फ्राउनहोफ़र IWU से अनुसंधानदर्शाता है कि सिमुलेशन में डाई और प्रेस मशीन दोनों के लोचदार व्यवहार मॉडल को शामिल करने से वर्चुअल स्पॉटिंग पैटर्न तैयार होते हैं जो वास्तविक दुनिया के परिणामों से काफी मेल खाते हैं, जिससे इंजीनियरों को दुकान के फर्श पर महंगे मैन्युअल रीवर्क के बजाय डिजाइन चरण के दौरान डाई सतहों को सही करने में सक्षम बनाया जाता है।
वास्तविक शक्ति फीडबैक लूप में उभरती है। भौतिक परीक्षण परिणाम, मापा स्प्रिंगबैक कोण, वास्तविक पतला वितरण, देखे गए झुर्रियों वाले स्थान, सत्यापन डेटा के रूप में सिमुलेशन मॉडल में वापस फ़ीड होते हैं। जहां भविष्यवाणियां वास्तविकता से मेल खाती हैं, वहां आत्मविश्वास बढ़ता है। जहां वे अलग हो गए, मॉडल को पुन: कैलिब्रेट किया गया: घर्षण गुणांक समायोजित किया गया, सामग्री वक्र परिष्कृत किया गया, सीमा स्थितियों को सही किया गया। लगातार परियोजनाओं में, यह पुनरावृत्तीय परिशोधन एक सिमुलेशन वातावरण बनाता है जिसकी भविष्यवाणियां आपके विशिष्ट प्रेस उपकरण, सामग्री और डाई निर्माण विधियों के लिए तेजी से सटीक होती हैं।
सिमुलेशन संचालित डाई डिज़ाइन आम तौर पर भौतिक परीक्षण पुनरावृत्तियों को 50% या उससे अधिक कम कर देता है, विकास की समयसीमा को महीनों से हफ्तों तक संपीड़ित करता है और महंगी प्रेस {{2} फर्श समस्या {{3} को कम लागत वाले आभासी अनुकूलन में परिवर्तित करता है।
यह वर्चुअल {{0} से - भौतिक लूप डाई डिज़ाइन पद्धति में कला की वर्तमान स्थिति का प्रतिनिधित्व करता है। लेकिन यहां तक कि सबसे परिष्कृत सिमुलेशन भी उस टूलींग की भरपाई नहीं कर सकता है जो समय से पहले खराब हो जाता है या उत्पादन भार के तहत विफल हो जाता है। पंच, डाई ब्लॉक और पहनने वाले घटकों के लिए किए गए सामग्री विकल्प यह निर्धारित करते हैं कि क्या एक मान्य डिज़ाइन वास्तव में प्रेस फ़्लोर पर अपना अनुमानित जीवनकाल प्रदान करता है, एक निर्णय जो आपकी विशिष्ट उत्पादन मांगों के लिए टूल स्टील गुणों के मिलान पर निर्भर करता है।
डाई सामग्री चयन और कोटिंग रणनीतियाँ
आपके सिमुलेशन ने रखरखाव से पहले 500,000 हिट की भविष्यवाणी की थी। आपका स्ट्रिप लेआउट अनुकूलित है, क्लीयरेंस डायल किए गए हैं, और स्टेशन अनुक्रम बुलेटप्रूफ है। फिर भी डाई 80,000 स्ट्रोक पर विफल हो जाती है क्योंकि पंच सामग्री आपके उच्च शक्ति वाले स्टैम्प्ड स्टील के बार-बार प्रभाव लोडिंग को संभाल नहीं सकती है। सामग्री चयन वह जगह है जहां डिज़ाइन का इरादा भौतिक वास्तविकता से मिलता है, और इसे गलत करने से आपके द्वारा निवेश किए गए प्रत्येक अपस्ट्रीम अनुकूलन को नकार दिया जाता है।
स्टील स्टैम्पिंग डाइज़ के साथ मुख्य चुनौती यह है कि कोई भी एक सामग्री हर चीज़ में उत्कृष्ट नहीं होती। पहनने के प्रतिरोध, क्रूरता और संपीड़न शक्ति प्रतिस्पर्धी दिशाओं में खींचती है। एक ग्रेड जो लाखों कटों के लिए धारदार धार रखता है, भारी प्रभाव से टूट जाएगा। शॉक लोडिंग को अवशोषित करने के लिए पर्याप्त कठोर ग्रेड घर्षण स्थितियों में जल्दी से सुस्त हो जाएगा। इंजीनियर का काम यह पहचानना है कि प्रत्येक विशिष्ट एप्लिकेशन में कौन सा विफलता मोड पहले दिखाई देगा, फिर उस ग्रेड का चयन करें जो उस प्रमुख तंत्र का प्रतिरोध करता है।
पंच, डाई ब्लॉक और घिसे हुए हिस्सों के लिए टूल स्टील ग्रेड
चार टूल स्टील परिवार धातु स्टैम्पिंग डाई अनुप्रयोगों के विशाल बहुमत को कवर करते हैं। प्रत्येक कार्बाइड सामग्री, मिश्र धातु संरचना और गर्मी उपचार प्रतिक्रिया द्वारा परिभाषित एक अलग प्रदर्शन स्थान रखता है।
एआईएसआई डी2जब अपघर्षक या चिपकने वाला घिसाव उपकरण के जीवन को सीमित कर देता है तो यह डिफ़ॉल्ट विकल्प होता है। इसकी उच्च क्रोमियम और कार्बन सामग्री एक सघन कार्बाइड संरचना का निर्माण करती है जो काटने वाले किनारों को लंबे उत्पादन समय तक ज्यामिति बनाए रखने की अनुमति देती है। आपको उच्च -वॉल्यूम ऑटोमोटिव स्टैम्पिंग डाई अनुप्रयोगों के लिए ब्लैंकिंग और पियर्सिंग पंचों में डी2 मिलेगा जहां किनारे की तीक्ष्णता सीधे गड़गड़ाहट की ऊंचाई और भाग की गुणवत्ता को नियंत्रित करती है। सीमा भंगुरता है: एक बार ऑपरेशन के दौरान छिलना या टूटना दिखाई देता है, तो डी2 अब सही उत्तर नहीं है।
एआईएसआई ए2यह तब कदम उठाया जाता है जब कोई भी विफलता मोड स्पष्ट रूप से हावी न हो। यह पहनने के प्रतिरोध और कठोरता का एक संतुलित संयोजन प्रदान करता है, जो इसे प्रगतिशील डाई स्टेशनों के लिए उपयुक्त बनाता है जहां घूंसे एक साथ घर्षण और मध्यम प्रभाव दोनों का अनुभव करते हैं। 100,000 भागों से कम उत्पादन मात्रा या मिश्रित - स्थिति अनुप्रयोगों के लिए, A2, D2 की भंगुरता के जोखिम के बिना एक किफायती मध्य मार्ग प्रदान करता है।
एआईएसआई एस7टूल स्टील परिवार का शॉक अवशोषक है। जब आपके डाई स्टेशनों में भारी {{1}गेज स्टील शीट स्टैम्पिंग या उच्च {{2}टन भार छेदन ऑपरेशन शामिल होता है, तो बार-बार प्रभाव तनाव उच्च कार्बाइड ग्रेड को फ्रैक्चर कर देगा, इससे पहले कि घिसाव कभी भी समस्या बन जाए। S7 की बेहतर कठोरता चक्रीय प्रभाव को अवशोषित करती है जो D2 या इसी तरह के घिसाव वाले फोकस ग्रेड में दरार का कारण बन सकती है। यह स्ट्रोक दर स्ट्रोक यांत्रिक भार से बचने की क्षमता के लिए कुछ बढ़त बनाए रखने का व्यापार करता है।
एआईएसआई एम2पहनने के प्रतिरोध और संपीड़न शक्ति के प्रतिच्छेदन पर कब्जा कर लेता है। डी2 की तुलना में, यह लोड के तहत प्लास्टिक विरूपण के लिए बेहतर प्रतिरोध प्रदान करता है। S7 की तुलना में, यह उच्च घर्षण प्रतिरोध बनाए रखता है। एम2 को आम तौर पर उन पंचों पर लागू किया जाता है जो निरंतर संपीड़न तनाव के तहत किनारे की ज्यामिति और आयामी सटीकता दोनों को बनाए रखना चाहते हैं, जो मोटी या उच्च शक्ति वाली सामग्रियों के सटीक छेदन में विशिष्ट परिदृश्य है।
विस्तारित डाई लाइफ के लिए सतह कोटिंग और कार्बाइड इंसर्ट
जब बेस टूल स्टील अपनी प्रदर्शन सीमा तक पहुंच जाता है, तो सतह इंजीनियरिंग डाई जीवन को और बढ़ा देती है। दो प्राथमिक प्रौद्योगिकियाँ स्टैम्पिंग में यह भूमिका निभाती हैं: पतली -फिल्म कोटिंग्स और ठोस कार्बाइड आवेषण।
पीवीडी कोटिंग्स(भौतिक वाष्प जमाव) 500 डिग्री सेल्सियस के आसपास अपेक्षाकृत कम तापमान पर, आमतौर पर 2-5 माइक्रोन मोटी, अत्यंत कठोर यौगिकों की पतली परतें लगाते हैं। क्योंकि प्रक्रिया शांत चलती है, यह धातु स्टैम्पिंग डाई में सटीक छेदन के लिए महत्वपूर्ण तेज काटने वाले किनारों को संरक्षित करती है। TiN, TiCN और AlTiN जैसी PVD कोटिंग्स घर्षण को कम करती हैं, चिपकने वाले घिसाव को रोकती हैं, और कोटिंग परत में संपीड़न तनाव को बनाए रखती हैं जो बाधित संचालन में छिलने के खिलाफ कठोरता जोड़ती है।
सीवीडी कोटिंग्स(रासायनिक वाष्प जमाव) उच्च तापमान वाली रासायनिक प्रतिक्रियाओं के माध्यम से 5-20 माइक्रोन की मोटी परतें बनाता है। परिणाम बेहतर गर्मी प्रतिरोध और आसंजन है, लेकिन प्रक्रिया काटने वाले किनारों को थोड़ा गोल करती है और कोटिंग को तन्य तनाव में छोड़ देती है। स्टैम्पिंग अनुप्रयोगों के लिए, सीवीडी उन घटकों को बनाने पर सबसे अच्छा काम करता है जहां निरंतर सामग्री संपर्क से गर्मी का निर्माण बढ़त की तीव्रता के बजाय प्राथमिक गिरावट तंत्र है।
कार्बाइड आवेषणपहनने के प्रतिरोध के लिए सबसे आक्रामक दृष्टिकोण का प्रतिनिधित्व करते हैं। अपघर्षक वर्कपीस सामग्री या अत्यधिक उत्पादन मात्रा वाले अनुप्रयोगों में पारंपरिक टूल स्टील्स की तुलना में ठोस टंगस्टन कार्बाइड टूलींग डाई जीवन को 500 - 1000% तक बढ़ा सकता है। ट्रेडऑफ भंगुरता है: कार्बाइड आवेषण कम प्रभाव वाले संचालन तक सीमित हैं जैसे कि बारीक ब्लैंकिंग और उथली ड्राइंग जहां शॉक लोडिंग न्यूनतम है।
रिग्रिंड बनाम कोट निर्णय
यहीं वह जगह है जहां लागत-लाभ की सोच मायने रखती है। किनारों के सुस्त होने पर अनकोटेड टूल स्टील पंचों को कई बार फिर से ग्राउंड किया जा सकता है, जिससे प्रति चक्र अपेक्षाकृत कम लागत पर प्रदर्शन बहाल होता है। लेपित टूलींग रिग्राइंड के बीच लंबे समय तक चलती है लेकिन इसकी लागत पहले से अधिक होती है, और कुछ कोटिंग रिग्राइंड {{3}और {{4}रीकोट प्रक्रिया को जटिल बनाती है। निर्णय आपके उत्पादन गणित पर निर्भर करता है:
- कम -वॉल्यूम या प्रोटोटाइप चलता है:समय-समय पर रीग्राइंडिंग के साथ अनकोटेड A2 या D2 आम तौर पर सबसे अधिक लागत प्रभावी मार्ग है।
- उच्च-मात्रा में उत्पादन:पीवीडी -लेपित पंच बदलाव की आवृत्ति को कम करते हैं, और रखरखाव घटनाओं के बीच विस्तारित रन समय अक्सर कम डाउनटाइम के माध्यम से कोटिंग निवेश को ऑफसेट करता है।
- अपघर्षक सामग्री (स्टेनलेस, एचएसएलए):कार्बाइड इन्सर्ट या हेवी - ड्यूटी कोटिंग्स अपने लिए तेजी से भुगतान करती हैं, जब अनकोटेड उपकरण हजारों स्ट्रोक के बजाय हजारों स्ट्रोक के भीतर खराब हो जाते हैं।
TiN या DLC जैसी उन्नत कोटिंग्स, विशेष रूप से स्टेनलेस स्टील स्टैम्पिंग में घर्षण और टूट-फूट को कम करके डाई लाइफ को 30-50% तक बढ़ा सकती हैं। कुंजी कोटिंग रसायन शास्त्र को आपके आपूर्तिकर्ता स्टॉक में जो भी कोटिंग करने के लिए डिफ़ॉल्ट करने के बजाय आपके वर्कपीस सामग्री और ऑपरेशन प्रकार से मेल कर रही है।
गुणों और अनुप्रयोग द्वारा डाई सामग्री की तुलना
| सामग्री श्रेणी | प्रतिनिधि ग्रेड | सापेक्ष घिसाव प्रतिरोध | सापेक्ष कठोरता | विशिष्ट अनुप्रयोग |
|---|---|---|---|---|
| उच्च-कार्बन उच्च-क्रोमियम | D2 | उच्च | निम्न से मध्यम | ऑटोमोटिव स्टैम्पिंग डाई कार्यक्रमों के लिए उच्च -वॉल्यूम ब्लैंकिंग, छेदने वाले घूंसे, डाई बटन |
| वायु-कठोरीकरण (संतुलित) | A2 | मध्यम | मध्यम | मिश्रित घिसाव और प्रभाव, मध्यम मात्रा में उत्पादन के साथ प्रगतिशील डाई स्टेशन |
| सदमा-प्रतिरोधी | S7 | निम्न से मध्यम | उच्च | भारी{{0}गेज छेदन, घूंसे बनाना, उच्च{{1}प्रभाव स्टेशन |
| हाई-स्पीड स्टील | M2 | उच्च | मध्यम | उच्च संपीड़न भार के तहत सटीक पंच, मोटी सामग्री को छेदना |
| सीमेंटेड कार्बाइड | टंगस्टन कार्बाइड | बहुत ऊँचा | कम | बढ़िया ब्लैंकिंग, उच्च मात्रा में अपघर्षक सामग्री प्रसंस्करण, घिसे हुए आवेषण |
| पीवीडी-कोटेड टूल स्टील | डी2 + TiCN/AlTiN | बहुत ऊँचा (सतह) | बेस स्टील पर निर्भर | विस्तारित{{0}लाइफ पियर्सिंग, स्टेनलेस स्टील स्टैम्पिंग, कम {{1}घर्षण निर्माण |
एक जटिल प्रगतिशील डाई में प्रत्येक पंच, डाई ब्लॉक और पहनने वाले घटक के लिए इन सामग्री और कोटिंग निर्णयों को नेविगेट करना टूलींग इंजीनियरिंग में अधिक सूक्ष्म चुनौतियों में से एक है। प्रत्येक स्टेशन अपनी विशिष्ट लोडिंग प्रोफ़ाइल, वर्कपीस इंटरैक्शन और लक्ष्य रखरखाव अंतराल के आधार पर एक अलग ग्रेड की मांग कर सकता है। जिन इंजीनियरों को विशिष्ट उत्पादन आवश्यकताओं के लिए मिलान उपकरण स्टील ग्रेड और कोटिंग्स के समर्थन की आवश्यकता होती है, वे विशेषज्ञों से कस्टम डाई समाधान का लाभ उठा सकते हैंयिचेन, जो वास्तविक वर्कपीस सामग्री, उत्पादन मात्रा के आधार पर पंच, डाई ब्लॉक और घिसे हुए घटकों के लिए सामग्री का चयन इंजीनियर करता है, और सभी डिफॉल्ट्स के लिए एक {{0}आकार{{1}फिट{{2}फिट) के बजाय डाई जीवन को लक्षित करता है।
सामग्री का चयन व्यक्तिगत घटक डिज़ाइन पर लूप को बंद कर देता है। लेकिन स्टैम्पिंग डाई परियोजना पृथक निर्णयों का संग्रह नहीं है। डाई प्रकार, क्लीयरेंस, स्टेशन अनुक्रम, सिमुलेशन सत्यापन, और सामग्री विकल्प सभी एक प्रणाली के रूप में परस्पर क्रिया करते हैं। इन धागों को एक सुसंगत प्रोजेक्ट वर्कफ़्लो में एक साथ खींचना एक कार्यात्मक डाई को उस डाई से अलग करता है जो निरंतर उत्पादन प्रदर्शन प्रदान करती है।
इन बुनियादी सिद्धांतों को अभ्यास में लाना
व्यक्तिगत डिज़ाइन निर्णय शक्तिशाली होते हैं। एक अनुशासित वर्कफ़्लो में संयुक्त, वे डाइज़ और स्टैम्पिंग सिस्टम में संयोजित होते हैं जो महीनों के महंगे प्रयास पुनरावृत्तियों के बजाय पहले उत्पादन दौर से गुणवत्ता लक्ष्यों को प्राप्त करते हैं। एक परियोजना जो सुचारु रूप से चलती है और एक परियोजना जो फिर से काम में लग जाती है, के बीच का अंतर लगभग हमेशा इस बात पर निर्भर करता है कि क्या इंजीनियरिंग टीम ने एक संरचित निर्णय अनुक्रम का पालन किया या अपनी धारणाओं को आधार बनाए बिना सीधे सीएडी मॉडलिंग में कूद गई।
नई डाई परियोजनाओं के लिए इंजीनियरिंग निर्णय चेकलिस्ट
प्रत्येक धातु स्टैम्पिंग प्रक्रिया आंशिक जटिलता या उत्पादन मात्रा की परवाह किए बिना समान मौलिक निर्णय पथ साझा करती है। जब आप एक नया डाई स्टैम्पिंग प्रोजेक्ट शुरू करते हैं, तो इन चरणों के माध्यम से काम करने से उस तरह की बैकट्रैकिंग को रोका जा सकता है जो शेड्यूल और बजट को उड़ा देती है।
- भाग की आवश्यकताओं को पूर्णतः परिभाषित करें।पूर्ण जीडी एंड टी कॉलआउट, सामग्री विनिर्देश, वार्षिक मात्रा पूर्वानुमान और प्रति टुकड़ा लक्ष्य लागत के साथ तैयार भाग की ड्राइंग इकट्ठा करें। कार्यात्मक डेटाम, महत्वपूर्ण {{1} से {{2} गुणवत्ता आयाम, और किसी भी डाउनस्ट्रीम असेंबली बाधाओं की पहचान करें जो गड़गड़ाहट दिशा या सहनशीलता प्राथमिकता को प्रभावित करते हैं।
- डाई प्रकार का चयन करें.प्रगतिशील, यौगिक, या स्थानांतरण आर्किटेक्चर के विरुद्ध अपने भाग की ज्यामिति, आयतन और सहनशीलता की आवश्यकताओं का मिलान करें। आपकी दुकान पिछली बार कितनी चली थी, उस पर डिफॉल्ट करने के बजाय उस हिस्से को निर्णय लेने दें।
- प्रति स्टेशन मंजूरी निर्धारित करें।प्रत्येक काटने के ऑपरेशन के लिए सामग्री की मोटाई के प्रतिशत के रूप में पंच से {{1} तक डाई क्लीयरेंस की गणना करें, सार्वभौमिक डिफ़ॉल्ट के बजाय सामग्री {{2} विशिष्ट टूलींग डेटा का संदर्भ लें। प्रत्येक छिद्रित और रिक्त सुविधा पर गड़गड़ाहट दिशा आवश्यकताओं को ध्यान में रखें।
- स्टेशनों को अनुक्रमित करें और स्ट्रिप लेआउट को अनुकूलित करें।पहले पायलट और कैरियर ज्योमेट्री स्थापित करें, फॉर्म से पहले अनुक्रम में कटौती करें, न्यूनतम से सबसे गंभीर विरूपण तक प्रगति करें, पट्टी की चौड़ाई में बलों को संतुलित करें, और अंतिम स्टेशन पर ब्लैंकिंग रखें।
- अनुकरण के साथ सत्यापन करें.सामग्री प्रवाह की पुष्टि करने के लिए एफईए फॉर्मेबिलिटी विश्लेषण चलाएं, सीमा वक्र बनाने के खिलाफ पतलेपन की जांच करें, स्प्रिंगबैक परिमाण की भविष्यवाणी करें, और निर्माण के लिए जारी करने से पहले मरने वाली सतहों पर मुआवजा लागू करें।
- टूल स्टील ग्रेड और कोटिंग्स का चयन करें।प्रत्येक घटक की सामग्री को उसके प्रमुख विफलता मोड से मिलाएं: अपघर्षक स्थितियों के लिए घिसाव प्रतिरोधी ग्रेड, प्रभाव लोडिंग के लिए शॉक प्रतिरोधी ग्रेड, और कोटिंग्स या कार्बाइड आवेषण जहां बेस स्टील अपने प्रदर्शन सीमा तक पहुंचता है।
- बिल्ड के लिए रिलीज़ करें, फिर ट्रायआउट में लूप बंद करें।सिमुलेशन भविष्यवाणियों को मान्य करने, घर्षण और सामग्री मॉडल को परिष्कृत करने और संस्थागत ज्ञान का निर्माण करने के लिए भौतिक परीक्षण परिणामों का उपयोग करें जो अगले प्रोजेक्ट पर सटीकता में सुधार करता है।
डिज़ाइन की बुनियादी बातों को उत्पादन की सफलता से जोड़ना
ध्यान दें कि उस चेकलिस्ट का प्रत्येक चरण उससे पहले वाले चरण पर कैसे निर्भर करता है। आप अपनी सामग्री को जाने बिना मंजूरी की गणना नहीं कर सकते। आप यह जाने बिना कि आपके हिस्से को किन परिचालनों की आवश्यकता है, आप स्टेशनों को अनुक्रमित नहीं कर सकते। आप प्रत्येक स्टेशन पर अनुभव होने वाले बलों को समझे बिना टूल स्टील का चयन नहीं कर सकते। ये बुनियादी सिद्धांत स्वतंत्र विषय नहीं हैं जिनका आप अलग से अध्ययन करते हैं। वे एक जुड़ी हुई प्रणाली बनाते हैं जहां एक क्षेत्र की ताकत दूसरे को बढ़ा देती है, और एक क्षेत्र की कमजोरी बाकी को कमजोर कर देती है।
जो इंजीनियर इस सिस्टम को -स्तरीय सोच के साथ आत्मसात करते हैं, वे प्रेस फ्लोर पर आग बुझाने में कम समय खर्च करते हैं। उनके धातु भागों के स्टैम्पिंग कार्यक्रम तेजी से लॉन्च होते हैं, रखरखाव चक्रों के बीच लंबे समय तक सहनशीलता बनाए रखते हैं, और प्रति भाग कम सामग्री की खपत करते हैं। अदायगी अमूर्त नहीं है. यह कम स्क्रैप दरों, कम अनियोजित डाई पुल, और उन हिस्सों पर मोहर लगाने में दिखाई देता है जो बिना छंटाई या पुन: काम के निरीक्षण में पास हो जाते हैं।
जटिल परियोजनाओं को नेविगेट करने वाली टीमों के लिए जहां डाई संरचना, निकासी अनुकूलन, सामग्री प्रवाह चुनौतियां, और घटक स्तर के निर्णय प्रतिच्छेद करते हैं, एक अनुभवी टूलींग पार्टनर के साथ काम करने से अवधारणा से उत्पादन के लिए तैयार टूलींग तक का रास्ता तेज हो जाता है।YICHEN के कस्टम स्टैम्पिंग डाई समाधानसामग्री और कोटिंग रणनीतियों के माध्यम से प्रारंभिक डाई प्रकार के चयन से लेकर इन बुनियादी सिद्धांतों के पूर्ण दायरे में टूलिंग इंजीनियरों को विशेषज्ञता से जोड़ना, ध्वनि इंजीनियरिंग पद्धति को डाई में अनुवाद करने में मदद करना जो पहले दिन से डिजाइन के अनुसार काम करता है।
स्टैम्पिंग डाई डिज़ाइन की बुनियादी बातें अक्सर पूछे जाने वाले प्रश्न
1. प्रोग्रेसिव, कंपाउंड और ट्रांसफर स्टैम्पिंग डाई के बीच क्या अंतर है?
प्रोग्रेसिव डाई कई स्टेशनों के माध्यम से एक सतत पट्टी को खिलाते हैं, प्रत्येक एक अलग ऑपरेशन करता है, जिससे वे उच्च मात्रा वाले छोटे भागों के लिए आदर्श बन जाते हैं। कंपाउंड डाइज़ एक झटके में एक साथ दो या दो से अधिक कटिंग ऑपरेशन करते हैं, जिससे वॉशर और लेमिनेशन जैसे फ्लैट प्रोफाइल के लिए बेहतर सांद्रता मिलती है। स्थानांतरण डाई अलग-अलग रिक्त स्थानों को अलग करती है और उन्हें यांत्रिक हथियारों का उपयोग करके स्टेशनों के बीच ले जाती है, जो ऑटोमोटिव बॉडी पैनल जैसे बड़े या गहरे खींचे गए हिस्सों के लिए उपयुक्त है जो वाहक पट्टी से जुड़े नहीं रह सकते हैं।
2. आप स्टैम्पिंग के लिए सही पंच से -डाई क्लीयरेंस का निर्धारण कैसे करते हैं?
क्लीयरेंस की गणना सामग्री के प्रकार के अनुसार अलग-अलग, प्रति पक्ष सामग्री की मोटाई के प्रतिशत के रूप में की जाती है। एल्यूमीनियम जैसी नरम सामग्री आम तौर पर प्रति पक्ष 10 - 15% का उपयोग करती है, हल्के स्टील का उपयोग 10 - 12%, स्टेनलेस स्टील के लिए 12-16% की आवश्यकता होती है, और उच्च शक्ति वाले स्टील के लिए 18-20% या अधिक की आवश्यकता होती है। सही मान सामग्री की कठोरता, लचीलापन, स्वीकार्य किनारे की गुणवत्ता और लक्ष्य उपकरण जीवन पर निर्भर करता है। इंजीनियरों को सभी परिचालनों में एक ही सार्वभौमिक डिफ़ॉल्ट लागू करने के बजाय टूलींग आपूर्तिकर्ताओं से सामग्री-विशिष्ट निकासी चार्ट का संदर्भ लेना चाहिए।
3. मुद्रांकित भागों में झुर्रियाँ पड़ने, फटने और उभरने का क्या कारण है?
झुर्रियाँ तब पड़ती हैं जब ब्लैंक होल्डर का दबाव अपर्याप्त होता है और सामग्री डाई कैविटी में बहुत आसानी से प्रवाहित होती है, जिससे संपीड़न बकल हो जाता है। विभाजन तब होता है जब खींचने की गहराई सामग्री की लचीलापन सीमा से अधिक हो जाती है या पंच रेडी बहुत तंग होती है, जिससे फ्रैक्चर होने तक स्थानीयकृत पतलापन होता है। स्प्रिंगबैक झुकने के बाद लोचदार पुनर्प्राप्ति का परिणाम है, विशेष रूप से उच्च शक्ति वाली सामग्रियों में। डाई डिज़ाइनर झुर्रियों के लिए ड्रॉ बीड्स, बंटवारे के लिए मल्टी-स्टेज ड्रॉ, और स्प्रिंगबैक मुआवजे के लिए ओवरबेंडिंग या कॉइनिंग के साथ इनका मुकाबला करते हैं।
4. प्रगतिशील डाई डिज़ाइन में स्टेशन अनुक्रमण क्यों मायने रखता है?
स्टेशन अनुक्रमण यह निर्धारित करता है कि प्रगतिशील डाई विश्वसनीय रूप से चलती है या स्क्रैप उत्पन्न करती है। बाद के सभी ऑपरेशनों के लिए स्थितिगत डेटा स्थापित करने के लिए पहले पायलट छेदों को छेदना होगा। स्ट्रिप की कठोरता बनाए रखने के लिए कैरियर स्ट्रिप ज्यामिति का पालन किया जाता है। काटने का कार्य निर्माण से पहले होता है क्योंकि पहले से ही निर्मित सतहों में छिद्रित छेद अप्रत्याशित रूप से विकृत हो जाते हैं। स्ट्रिप गलत पंजीकरण को रोकने के लिए सभी स्टेशनों पर बलों को संतुलित किया जाना चाहिए। ब्लैंकिंग हमेशा सबसे अंत में होती है क्योंकि एक बार अलग होने के बाद भाग को अनुक्रमित नहीं किया जा सकता है। गलत अनुक्रमण से संचयी सहनशीलता बहाव, स्ट्रिप वॉकिंग और समय से पहले खराब हो जाती है।
5. आप डाई घटकों पर स्टैम्पिंग के लिए सही टूल स्टील का चयन कैसे करते हैं?
चयन प्रत्येक घटक के लिए प्रमुख विफलता मोड की पहचान करने पर निर्भर करता है। डी2 उच्च{{2}क्रोमियम स्टील उच्च-वॉल्यूम ब्लैंकिंग के लिए उपयुक्त है जहां अपघर्षक घिसाव जीवन को सीमित करता है। A2 मिश्रित स्थिति वाले प्रगतिशील डाई स्टेशनों के लिए संतुलित घिसाव प्रतिरोध और कठोरता प्रदान करता है। S7 मोटे गेज भेदी कार्यों में भारी प्रभाव लोडिंग को अवशोषित करता है जहां D2 दरार करेगा। एम2 हाई-स्पीड स्टील किनारे की ज्यामिति को बनाए रखते हुए उच्च संपीड़न भार को संभालता है। अत्यधिक घिसाव प्रतिरोध के लिए, कार्बाइड आवेषण पारंपरिक स्टील्स की तुलना में जीवन को 500-1000% तक बढ़ा देता है। YICHEN (https://www.yichen-group.com/stamping-die/) जैसे साझेदार इंजीनियरों को विशिष्ट उत्पादन मांगों के लिए ग्रेड और कोटिंग्स का मिलान करने में मदद करते हैं।


