


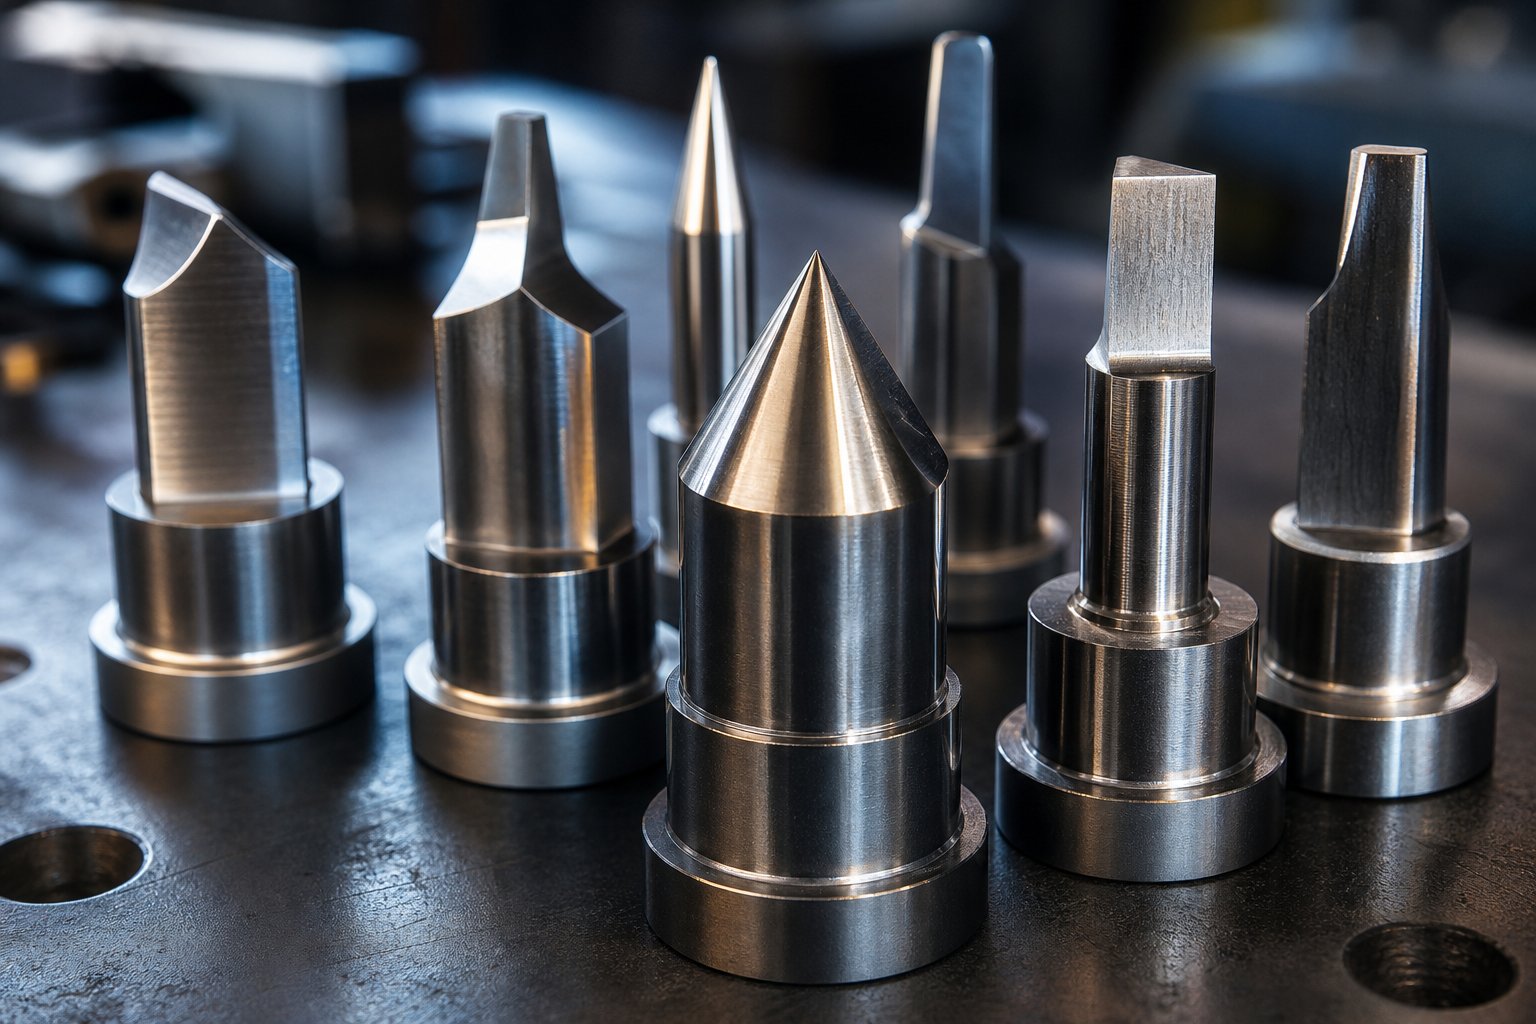
स्टैम्पिंग डाई पंच क्या हैं और वे क्यों मायने रखते हैं
डाई पंचों पर मोहर लगानाकठोर इस्पात उपकरण हैं जो प्रेस संचालन के दौरान शीट धातु से भौतिक रूप से संपर्क करते हैं और उसे परिवर्तित करते हैं। पंच को पंच और डाई सेट के पुरुष घटक के रूप में सोचें: यह सामग्री को तैयार आकार में कतरने, बनाने या विस्थापित करने के लिए एक मिलान महिला उद्घाटन (डाई ब्लॉक) में उतरता है। मोहरबंद भाग में प्रत्येक छेद, पायदान और समोच्च टन भार के तहत अपना काम करने वाले डाई पंच के काटने वाले किनारे से शुरू होता है।
पंच एक बड़ी व्यवस्था का सिर्फ एक हिस्सा हैं। स्ट्रिपर्स शीट को सपाट रखते हैं और पीछे हटने के दौरान उसे पंच से खींच लेते हैं। पायलट एक स्टेशन से दूसरे स्टेशन तक पट्टी का सटीक पता लगाते हैं। भारोत्तोलक स्ट्रोक के बीच सामग्री को ऊपर उठाते हैं ताकि वह आगे बढ़ सके। इनमें से प्रत्येक स्टैम्पिंग डाई घटक एक सहायक भूमिका निभाता है, लेकिन पंच स्वयं सामग्री परिवर्तन का प्राथमिक कार्य करता है।
स्टैम्पिंग डाई पंच वास्तव में क्या करता है
जब प्रेस रैम पंच को नीचे की ओर चलाती है, तो कटिंग एज शीट की ऊपरी सतह पर फ्रैक्चर शुरू कर देती है। इसके साथ ही, डाई ब्लॉक का किनारा नीचे से एक मिलान फ्रैक्चर शुरू करता है। सही निकासी के साथ, ये दो फ्रैक्चर लाइनें बीच में मिलती हैं, जिससे न्यूनतम गड़गड़ाहट के साथ एक साफ पृथक्करण होता है। परिणाम एक तीन - ज़ोन कट किनारा है: शीर्ष पर एक हल्का सा रोलओवर, एक चिकना जला हुआ बैंड जहां कतरनी हुई, और एक मोटा फ्रैक्चर ज़ोन जहां दरार शेष मोटाई के माध्यम से फैलती है। यह कतरनी तंत्र वह है जो धातु स्टैम्पिंग डाइज़ को दोहराने योग्य गुणवत्ता के साथ प्रति घंटे हजारों भागों का उत्पादन करने में इतना कुशल बनाता है।
जहां पंच डाई असेंबली के भीतर फिट होते हैं
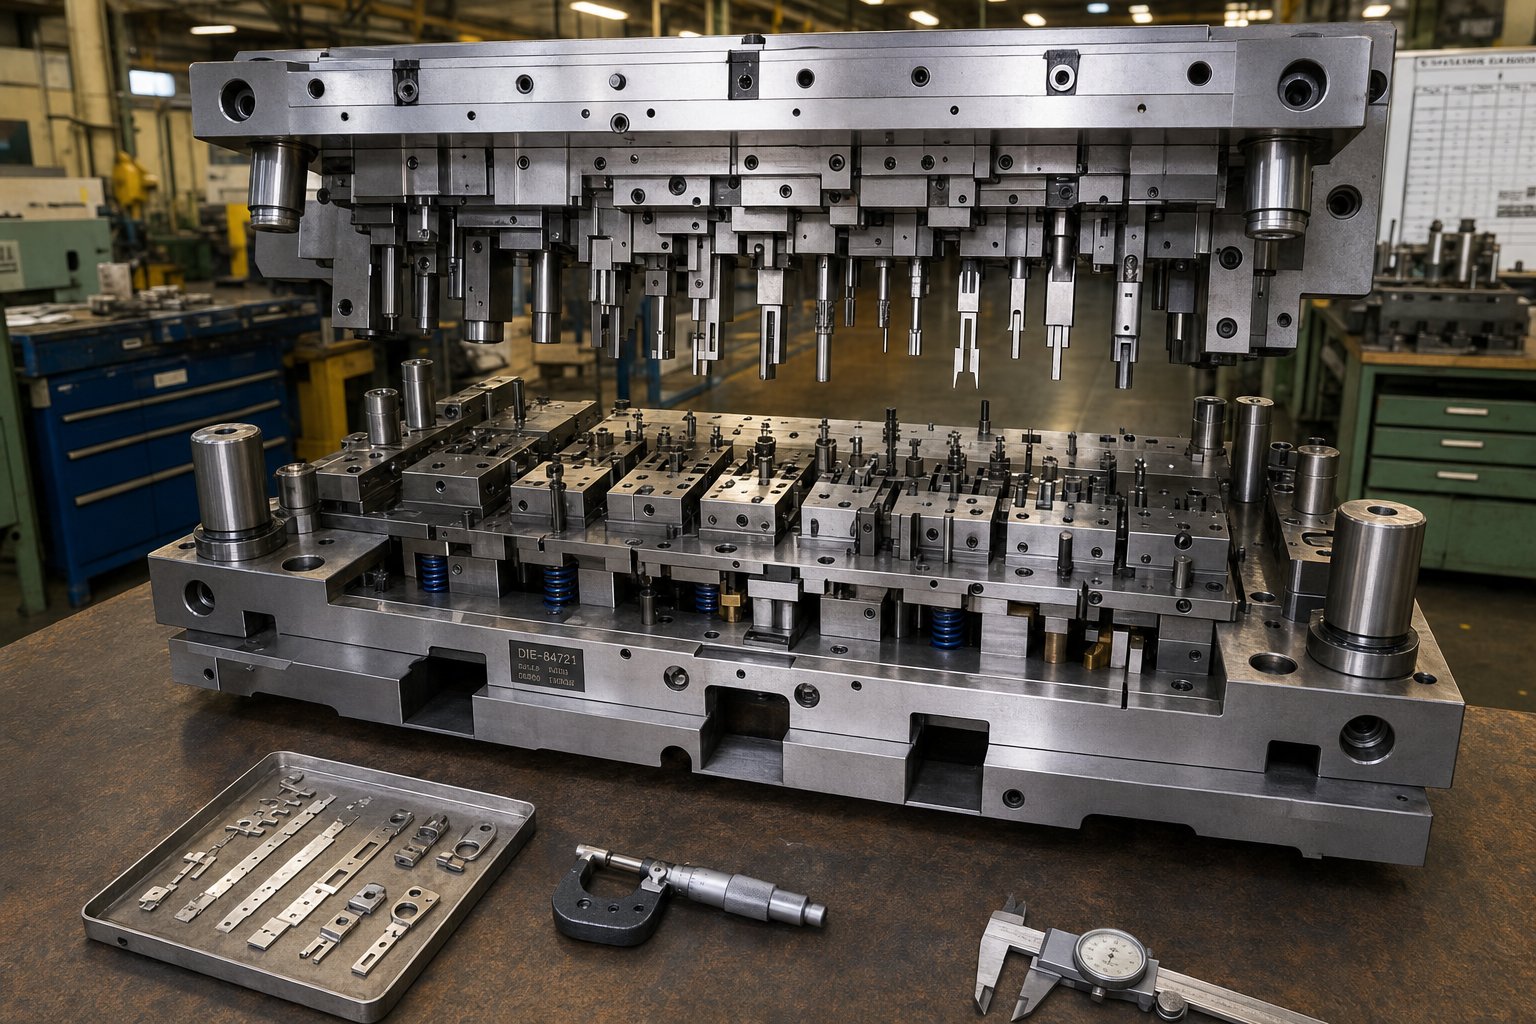
यह समझने के लिए कि पंच कैसे संचालित होता है, आप यह देखना चाहेंगे कि यह मेटल डाई असेंबली के अंदर कहाँ रहता है। यहां ऊपर से नीचे तक प्रमुख घटक दिए गए हैं:
- ऊपरी जूताशीर्ष प्लेट जो प्रेस रैम पर लगी होती है और सभी ऊपरी आधे टूलींग को वहन करती है
- पंच प्लेट (रिटेनर)- डाई पंचों को एक दूसरे के सापेक्ष निश्चित स्थिति में रखता है
- मुक्का- काम करने वाला उपकरण जो शीट मेटल से संपर्क करता है
- खाल उधेड़नेवाला- सामग्री को समतल कर देता है और पीछे हटने के दौरान इसे पंच से अलग कर देता है
- डाई ब्लॉक- में संभोग के खुले भाग होते हैं जो विरोधी को अत्याधुनिक धार प्रदान करते हैं
- निचला जूता- नीचे की प्लेट जो प्रेस बोल्स्टर से जुड़ती है
डाई शूज़ पूरी असेंबली के लिए संरचनात्मक कठोरता प्रदान करते हैं, और उस स्तर पर कोई भी विक्षेपण या गलत संरेखण सीधे पंच प्रदर्शन में बदल जाता है। असेंबली और कटिंग टूल के बीच का संबंध बिल्कुल यही है कि पंच गुणवत्ता सब कुछ नीचे की ओर ले जाती है: भाग आयामी सटीकता, किनारे की स्थिति, गड़गड़ाहट की ऊंचाई, और अंततः टूल पर ध्यान देने से पहले आपको कितने हिट मिलते हैं। एक घिसा हुआ या खराब डिजाइन वाला पंच सिर्फ खराब हिस्से ही नहीं बनाता है। यह प्रत्येक आसन्न घटक के घिसाव को तेज करता है और आपके उत्पादन समय को नष्ट कर देता है।
आगे के अनुभाग प्रत्येक वेरिएबल को तोड़ते हैं जो यह निर्धारित करता है कि आपके पंच टिकते हैं या जल्दी विफल हो जाते हैं, पंच प्रकारों की पूरी श्रृंखला और उनके द्वारा संभाले जाने वाले विशिष्ट कार्यों से शुरू होता है।
कार्य के आधार पर पंच प्रकारों का पूर्ण वर्गीकरण
हर पंच एक जैसा काम नहीं करता. एक छेदने वाला पंच जो ब्रैकेट में बोल्ट छेद बनाता है, उसमें सिक्का डालने वाले पंच के साथ लगभग कुछ भी सामान्य नहीं होता है जो सामग्री को सख्त सहनशीलता बनाए रखने के लिए संपीड़ित करता है। यह जानना कि आपका ऑपरेशन किस श्रेणी में आता है, एप्लिकेशन के लिए सही धातु पंच उपकरण चुनने की दिशा में पहला कदम है, और इसका सीधा प्रभाव पड़ता है कि वह उपकरण उत्पादन में कितने समय तक चलेगा।
सामग्री पृथक्करण के लिए काटने वाले पंच
काटने वाले घूंसे का एक ही लक्ष्य होता है: सामग्री को अलग करना। अंतर इस बात पर आता है कि आप क्या रखते हैं, आप क्या त्यागते हैं और भाग के किनारे के सापेक्ष कटौती कहां होती है।
- छेदने वाले घूंसेस्लग को पूरी तरह से शीट में चलाकर छेद बनाएं। छिद्रित शीट उत्पाद है; स्लग स्क्रैप है. प्रगतिशील डाइज़ में यह सबसे आम मेटल होल पंच ऑपरेशन है, जो फास्टनर क्लीयरेंस होल से लेकर वेंटिलेशन पैटर्न तक सब कुछ संभालता है।
- खाली घूँसेतैयार हिस्से की पूरी बाहरी प्रोफ़ाइल को एक झटके में काटें। यहां स्लग उत्पाद बन जाता है और शेष पट्टी बेकार हो जाती है। ब्लैंकिंग के लिए पियर्सिंग की तुलना में अधिक टन भार की आवश्यकता होती है क्योंकि कटी हुई परिधि आमतौर पर बहुत बड़ी होती है।
- चुभते घूंसेकिसी पट्टी या भाग के किनारे से सामग्री हटाएँ। क्योंकि काटना केवल एक तरफ होता है, इन घूंसे में असंतुलित पार्श्व बल का अनुभव होता है और अक्सर समर्थन के लिए एड़ी ब्लॉक की आवश्यकता होती है।
- लांसिंग पंचसामग्री को पूरी तरह से अलग किए बिना आंशिक कटौती करें जो टैब या लूवर बनाती हैं। जुड़ा हुआ किनारा डाई के उद्घाटन पर झुकता है, इसलिए पंच ज्यामिति एक कतरनी कोण को एक गठन त्रिज्या के साथ जोड़ती है।
- घूंसे काटनापहले से बने या खींचे गए हिस्सों से अतिरिक्त निकला हुआ किनारा सामग्री हटा दें, आकृति को अंतिम आयामों तक साफ करें।
इन प्रकारों में बल प्रोफ़ाइल काफी भिन्न होती है। एक ब्लैंकिंग पंच पूर्ण कट परिधि को एक साथ संलग्न करता है, जिससे एक ही पल में अधिकतम टन भार उत्पन्न होता है। इसके विपरीत, एक लांसिंग पंच, धीरे-धीरे कतरता है और झुकता है, जिससे अधिक स्ट्रोक पर भार वितरित होता है। ये अंतर स्टील ग्रेड, कतरनी कोण और प्रेस क्षमता के आसपास पंच टूलींग निर्णयों को प्रभावित करते हैं।
गठन और संरेखण के लिए गैर--काटने वाले पंच
धातु के लिए प्रत्येक पंचर वास्तव में काटता नहीं है। कुछ पंच सामग्री को आकार देते हैं या बस इसे डाउनस्ट्रीम संचालन के लिए ढूंढते हैं।
पायलट ने मुक्का माराप्रत्येक सटीक पंच स्टेशन पर कटिंग शुरू होने से पहले इसे ठीक से संरेखित करने के लिए पट्टी में पहले से मौजूद छेद दर्ज करें। इनमें पतली या त्रिज्या वाली नाक होती हैं और प्रवेश के दौरान चिपकने से बचने के लिए इन्हें आम तौर पर थोड़ा कम आकार (स्थानीय छेद से लगभग 0.001 इंच छोटा) के रूप में जमीन पर रखा जाता है।
पंच बनानापूर्ण पृथक्करण के बिना सामग्री को मोड़ना, खींचना या उभारना। उनकी कामकाजी सतहें नुकीले किनारों के बजाय समोच्च होती हैं, और वे फ्रैक्चर यांत्रिकी के बजाय नियंत्रित सामग्री प्रवाह पर भरोसा करते हैं।
सिक्का घूंसे मारनासामग्री को एक सटीक गुहा में संपीड़ित करने के लिए अत्यधिक स्थानीय दबाव लागू करें, मोटाई या सतह के विवरण पर कड़ी सहनशीलता प्राप्त करें। क्योंकि सामग्री पूरी तरह से बाधित है, उसी संपर्क क्षेत्र के लिए सिक्का बनाने वाले बल मानक निर्माण भार से पांच से दस गुना अधिक हो सकते हैं।
| पंच प्रकार | बेसिक कार्यक्रम | विशिष्ट ज्यामिति | सामान्य अनुप्रयोग |
|---|---|---|---|
| पियर्सिंग | छेद बनाएं (स्लग बेकार है) | गोल, आयताकार या चपटे या कटे हुए चेहरे वाला | फास्टनर छेद, वेंट पैटर्न, विद्युत नॉकआउट |
| रिक्त | तैयार भाग की रूपरेखा काटें (स्लग उत्पाद है) | समोच्च प्रोफ़ाइल मिलान भाग परिधि | वाशर, लेमिनेशन, ब्रैकेट |
| निशाना साधना | पट्टी के किनारे से सामग्री हटाएँ | पार्श्व समर्थन के लिए एड़ी के साथ खुला हुआ | टैब रिलीफ, कॉर्नर कटआउट, स्ट्रिप प्रोग्रेस |
| लैंसिंग | टैब या लूवर बनाने के लिए आंशिक कटौती | कतरनी कोण प्लस जुड़े हुए किनारे पर त्रिज्या बनाता है | लूवर्स, हीट {{0}सिंक फिन, लॉकिंग टैब |
| ट्रिमिंग | गठित भागों से अतिरिक्त सामग्री हटा दें | अंतिम ट्रिम लाइन से मेल खाने के लिए रूपरेखा तैयार की गई | खींचे गए कप फ्लैंज, बने ब्रैकेट किनारे |
| पायलट | स्टेशन की सटीकता के लिए पट्टी का पता लगाएँ | पतली या बुलेट-नाक, थोड़ा छोटा आकार | प्रत्येक स्टेशन पर प्रगतिशील डाई संरेखण |
| बनाने | बिना अलग किए मोड़ना, खींचना या उभारना | समोच्च कार्यशील सतह, उदार त्रिज्या | चैनल झुकता है, उथला खींचता है, उभरा हुआ लोगो |
| गढ़ने | सख्त सहनशीलता के लिए सामग्री को संपीड़ित करें | चपटा या उत्कीर्ण चेहरा, भारी अनुप्रस्थ काट - | मोटाई नियंत्रण, बारीक विवरण, असर वाली सतहें |
विशेषता और मिश्रित पंच डिज़ाइन
जब एक ही स्टेशन को एक से अधिक ऑपरेशन पूरा करने की आवश्यकता होती है,मिश्रित पंच डिजाइनकई कार्यों को एक ही टूल में संयोजित करें। एक उत्कृष्ट उदाहरण: एक प्रेस स्ट्रोक में आंतरिक छिद्रों को छेदते हुए बाहरी समोच्च को खाली करना। यह दृष्टिकोण सुविधाओं के बीच असाधारण स्थितिगत सटीकता प्रदान करता है क्योंकि दोनों कट एक ही क्लोजर में होते हैं, लेकिन यह लोड को केंद्रित करता है और मजबूत क्रॉस{2}}सेक्शन के लिए उपलब्ध स्थान को सीमित करता है।
कंपाउंड कॉन्फ़िगरेशन से परे, आपको हेड बनाम हेडलेस डिज़ाइन का सामना करना पड़ेगा। हेडेड पंचों को पंच प्लेट में बनाए रखने के लिए कंधे या निकला हुआ किनारा का उपयोग किया जाता है, जिससे प्रतिस्थापन आसान हो जाता है। हेडलेस पंचों को एक बैकिंग प्लेट या बॉल लॉक रिटेनर द्वारा सुरक्षित किया जाता है, जिससे घने छेद पैटर्न के साथ डाई में सख्त दूरी की अनुमति मिलती है। चरणबद्ध घूंसे एक ही हिट में बहु-व्यास वाले छेद उत्पन्न करते हैं, प्रत्येक व्यास उपकरण बॉडी के साथ अलग-अलग लंबाई तक ग्राउंड होता है। वे द्वितीयक संचालन की आवश्यकता को कम करते हैं लेकिन चरणों के बीच एकाग्रता बनाए रखने के लिए सटीक पीसने की आवश्यकता होती है।
पंच और फ्लेयर जैसे ऑपरेशन, जहां एक छेद किया जाता है और फिर अगले स्टेशन में बाहर की ओर विस्तारित किया जाता है, एक मानक शीट मेटल पंच को एक समर्पित फ्लेयरिंग टूल डाउनस्ट्रीम के साथ जोड़ने पर निर्भर करता है। यह समझने से कि प्रत्येक स्टेशन पर कौन सी पंच श्रेणी लागू होती है, आपको प्रेस फ़्लोर पर समस्याएं दिखाई देने से पहले सही ज्यामिति, सामग्री और कोटिंग निर्दिष्ट करने में मदद मिलती है।
ज्यामिति वह है जो कुशलता से चलने वाले पंच को समय से पहले घिसने वाले या सीमांत हिस्से बनाने वाले पंच से अलग करती है। अगला भाग बताता है कि कैसे बिंदु शैलियाँ, कतरनी कोण और पिछला टेपर सूक्ष्म स्तर पर काटने की ताकतों और किनारे की गुणवत्ता को प्रभावित करते हैं।
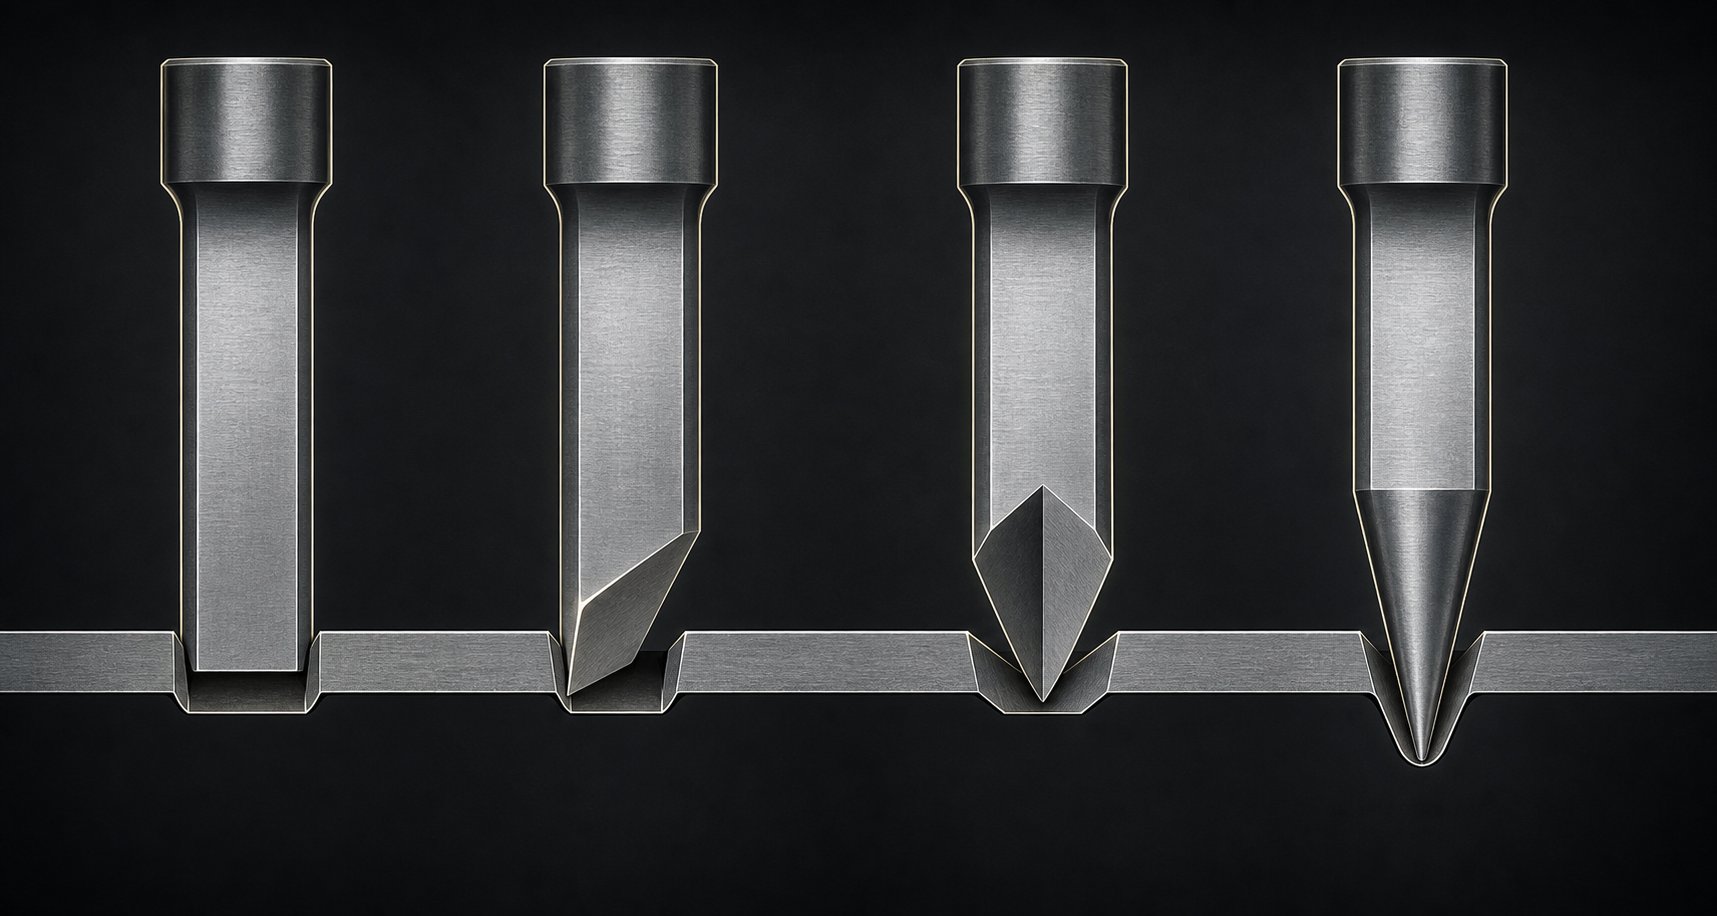
पंच ज्यामिति जो बल और कट गुणवत्ता को नियंत्रित करती है
एक ही स्टील से बने दो पंच, एक ही गति से, एक ही प्रेस में चलने से बेहद अलग-अलग परिणाम मिल सकते हैं। अंतर ज्यामिति है. पंच चेहरे का आकार, उसमें कोण का कोण, और उसके काटने वाले किनारे के पीछे की राहत यह निर्धारित करती है कि प्रेस को धातु में छेद करने के लिए कितना बल चाहिए, परिणामी किनारा कितना साफ दिखता है, और उपकरण फिर से तेज करने से पहले कितने हिट से बचता है।
बिंदु शैलियाँ और काटने के बल पर उनका प्रभाव
कल्पना कीजिए कि एक फ्लैट कुकी कटर को आटे में दबाकर उसे झुकाया जाए ताकि एक तरफ से पहले काट लिया जाए। यही सिद्धांत तब लागू होता है जब एक प्रेस डाई पंच शीट धातु से संपर्क करता है। पंच फेस की ज्यामिति यह नियंत्रित करती है कि स्ट्रोक के दौरान किसी भी समय कटिंग एज पर कितनी सामग्री लगी होती है।
सपाट-चेहरे पर घूंसेपूरी कटी हुई परिधि को एक साथ संलग्न करें। सभी कतरनी एक ही पल में होती है, जिससे उच्चतम शिखर टन भार उत्पन्न होता है, लेकिन सबसे साफ, सबसे सममित छेद भी होता है। यह किसी भी शीट मेटल पंच होल ऑपरेशन के लिए आधार रेखा है।
एकल-कतरनी (बेवेल्ड) घूंसेचेहरे को इस प्रकार मोड़ें कि एक तरफ का हिस्सा पहले शीट से संपर्क करे और कट पूरे व्यास में आगे बढ़े। डीपी और एएचएसएस ग्रेड पर शोध 3 और 6 डिग्री के बीच एक बेवलिंग कोण दिखाता हैअधिकतम भेदन बल को 50% से अधिक कम करें. ट्रेड-ऑफ एक मामूली पार्श्व जोर है जिसे स्ट्रिपर या गाइड सिस्टम द्वारा अवशोषित किया जाना चाहिए।
डबल-कतरनी (छत-शीर्ष) घूंसेकेंद्र के साथ एक चोटी की सुविधा है, इसलिए कट मध्य में शुरू होता है और एक साथ दोनों दिशाओं में बाहर की ओर फैलता है। 1400 एमपीए तन्य शक्ति वाले मार्टेंसिटिक स्टील पर अध्ययन से पता चला है कि सपाट सतह की तुलना में छिद्रण बल में 80% की कमी आई है, साथ ही रिवर्स टन भार के माध्यम से स्नैप में महत्वपूर्ण गिरावट आई है। चूँकि पार्श्व बल रिज के दोनों ओर संतुलित होते हैं, उपकरण पर न्यूनतम पार्श्व जोर होता है।
फुसफुसाते हुए-बिंदु (शंक्वाकार) घूंसेएक बिंदु पर संपर्क शुरू करने और कट को धीरे-धीरे बाहर की ओर विस्तारित करने के लिए हेक्स पंच नाक के प्रोफ़ाइल के समान एक पतला टिप का उपयोग करें। वे पतली सामग्री में सबसे शांत संचालन करते हैं और झटके के माध्यम से नाटकीय रूप से स्नैप को कम करते हैं, जिससे वे उच्च गति वाले अनुप्रयोगों में उपयोगी हो जाते हैं जहां शोर और प्रेस की थकान मायने रखती है।
अंतर्निहित सिद्धांत सुसंगत है: कतरनी कोण स्ट्रोक के लंबे हिस्से पर टन भार का पुनर्वितरण करते हैं। शिखर बल गिर जाता है, लेकिन कुल कार्य समान रहता है क्योंकि पृथक्करण पूरा होने से पहले प्रेस आगे की यात्रा करता है।
| बिंदु शैली | फोर्स रिडक्शन बनाम फ्लैट | के लिए सर्वोत्तम | व्यापार{{0}ऑफ़ |
|---|---|---|---|
| सपाट-चेहरा | कोई नहीं (बेसलाइन) | सममित छेद, अधिकतम किनारे एकरूपता | उच्चतम शिखर टनभार, झटके के माध्यम से सबसे बड़ा झटका |
| एकल-कतरनी (बेवल) | ~50% या अधिक | सामान्य छेदन, एएचएसएस ग्रेड, बल -सीमित प्रेस | पार्श्विक जोर, छेद की परिधि के चारों ओर थोड़ा असमान जलन |
| डबल-कतरनी (छत-ऊपर) | 80% तक | उच्च {{0}शक्ति सामग्री, झटका{{1}संवेदनशील मर जाता है | अधिक जटिल पीसने, रिज पर पंच टिप घिसाव |
| फुसफुसाहट-बिंदु (शंक्वाकार) | प्रगतिशील, टेपर कोण के साथ बदलता रहता है | पतली सामग्री, उच्च गति स्टैम्पिंग, शोर में कमी | गैर-समान कट-किनारे प्रोफ़ाइल, छोटे छेद व्यास तक सीमित |
भूमि की लंबाई और पिछला टेपर समझाया गया
किसी भी धातु डाई पंच के काटने वाले किनारे के नीचे, दो विशेषताएं नियंत्रित करती हैं कि उपकरण प्रारंभिक कट के बाद स्लग और स्ट्रिप के साथ कैसे इंटरैक्ट करता है: लैंड और बैक टेपर।
भूमिकटिंग एज के ठीक पीछे सीधा, बेलनाकार भाग है। यह अलगाव के दौरान और उसके तुरंत बाद स्लग के साथ पूर्ण संपर्क बनाए रखता है। एक लंबी भूमि स्लग को मजबूती से पकड़ती है, जिससे उसे पीछे हटने पर मुक्का मारने से वापस ऊपर खींचने से रोका जा सकता है। हालाँकि, बहुत अधिक भूमि, पट्टी के खिलाफ घर्षण बढ़ाती है क्योंकि यह प्रत्येक स्ट्रोक पर पंच को पार करती है। सामान्य मार्गदर्शन भूमि की लंबाई को सामग्री की मोटाई से 1 से 3 गुना तक रखता है, जबकि पतली सामग्री निचले सिरे की ओर प्रवृत्त होती है।
पिछला टेपरभूमि के पीछे एक हल्की राहत वाली भूमि है, जैसे-जैसे आप टिप से दूर जाते हैं, पंच व्यास कम होता जाता है। यह टेपर, आमतौर पर कुल पंच लंबाई के आधार पर प्रति पक्ष 0.25 से 1 डिग्री, पंच बॉडी और छेद की दीवार के बीच निकासी बनाता है। यह घर्षण गर्मी को कम करता है, स्ट्रिपिंग बल को कम करता है, और धातु के लिए डाई पंचों पर गैलिंग को कम करता है जो एल्यूमीनियम या स्टेनलेस स्टील जैसे नरम या चिपचिपे वर्कपीस को चलाते हैं।
उच्च गति संचालन में, पंच प्रविष्टि को न्यूनतम (0.015 से 0.030 इंच) तक रखना आदर्श है क्योंकि यह भूमि के संपर्क समय को सीमित करता है और स्लग खींचने के जोखिम को कम करता है। हेक्स पंच ज्योमेट्री अपने बहुआयामी प्रोफाइल के साथ विशेष रूप से सटीक बैक{6}टेपर नियंत्रण से लाभान्वित होती है, क्योंकि सपाट सतहों पर किसी भी घर्षण के निर्माण से चिपकने वाला घिसाव तेज हो जाता है।
ज्यामिति भाग की गुणवत्ता से कैसे जुड़ती है
पंच फेस पर प्रत्येक ज्यामिति निर्णय तैयार भाग पर दिखाई देता है। यहां बताया गया है कि वे कनेक्शन कैसे चलते हैं:
- गड़गड़ाहट की ऊंचाई- सही क्लीयरेंस के साथ एक तेज, अच्छी तरह से बनाए रखा गया कटिंग एज न्यूनतम गड़गड़ाहट पैदा करता है। कटे हुए चेहरे के घूंसे वास्तव में किनारे की लचीलापन में सुधार कर सकते हैं; दोहरे चरण वाले स्टील्स पर शोध में पाया गया कि अनुकूलित बेवल कट से पारंपरिक फ्लैट पंचिंग की तुलना में छेद विस्तार अनुपात में 60% से अधिक सुधार हुआ, जो एक साफ, अधिक सुगठित किनारे का संकेत देता है।
- छेद बेलनाकार- फ्लैट-फेस पंच ऊपर से नीचे तक सबसे समान छेद व्यास उत्पन्न करते हैं क्योंकि पूरी परिधि एक ही बार में कतर जाती है। यदि क्लीयरेंस को अच्छी तरह से नियंत्रित नहीं किया जाता है, तो एकल कतरनी डिज़ाइन थोड़ी अंडाकारता ला सकते हैं, क्योंकि प्रगतिशील कट सामग्री को पूर्ण पृथक्करण से पहले स्थानांतरित करने की अनुमति देता है।
- एज रोलओवर- बड़ी मंजूरी और आक्रामक कतरनी कोणों के साथ रोलओवर की गहराई बढ़ जाती है। एक बेवेल्ड पंच जो पहले एक तरफ से संपर्क करता है वह असममित रोलओवर बना सकता है। उन अनुप्रयोगों के लिए जहां रोलओवर को कम से कम किया जाना चाहिए, तंग मंजूरी के साथ संयुक्त सपाट या बहुत उथले कतरनी कोण बेहतर मार्ग हैं।
आदर्श कतरनी किनारा एक समान बर्निश क्षेत्र को दर्शाता है जो बिना किसी माध्यमिक कतरनी या रिक्त स्थान के एक साफ फ्रैक्चर क्षेत्र में आसानी से परिवर्तित हो जाता है। वहां पहुंचने के लिए ज्यामिति, निकासी और सामग्री को एक प्रणाली के रूप में एक साथ काम करने की आवश्यकता होती है। पंच फेस यह निर्धारित करता है कि कट कैसा दिखेगा, लेकिन यह जिस स्टील से बना है वह यह निर्धारित करता है कि उत्पादन भार के तहत वह ज्यामिति कितनी देर तक अपनी धार बनाए रखती है।
इष्टतम जीवन के लिए पंच सामग्री और ताप उपचार
एक पूरी तरह से जमीन पर काटने वाली धार तभी मायने रखती है जब उसके पीछे का स्टील बार-बार के प्रभाव के तहत उस ज्यामिति को पकड़ सके। प्रेस का हर स्ट्रोक पंच को कंप्रेसिव शॉक, घर्षण गर्मी और वर्कपीस के साथ घर्षण संपर्क के संपर्क में लाता है। स्टील का ग्रेड और उसका ताप उपचार कैसे किया जाता है, यह निर्धारित करता है कि वह किनारा 50,000 हिट तक रहता है या 500,000 तक। यह वह जगह है जहां अधिकांश समय से पहले घिसाव की समस्याएं वास्तव में शुरू होती हैं, काटने वाले चेहरे पर नहीं बल्कि स्टील पंच उपकरण की धातु संरचना के अंदर ही।
सामान्य पंच टूल स्टील्स और उनके गुण
स्टैम्पिंग डाई स्टील का चयन दो प्रतिस्पर्धी गुणों को संतुलित करने के लिए आता है: कठोरता (जो पहनने का प्रतिरोध करती है) और कठोरता (जो फ्रैक्चर का प्रतिरोध करती है)। कठोरता और पंच चिप्स की ओर बहुत दूर तक धकेलें। कठोरता का पक्ष लें और किनारा बहुत तेजी से गोल हो जाए। प्रत्येक ग्रेड उस स्पेक्ट्रम पर एक अलग स्थान रखता है।
D2ठंड का वर्कहॉर्स है {{0}वर्क स्टैम्पिंग मर जाता है। उच्च कार्बन (1.40-1.60%) और उच्च क्रोमियम (11.00-13.00%) के साथ, यह उत्कृष्ट घर्षण प्रतिरोध और हल्के संक्षारण प्रतिरोध प्रदान करता है।डी2 54 और 61 एचआरसी के बीच एक कठोर कठोरता सीमा तक पहुंचता हैऔर आमतौर पर डाई को ब्लैंक करने, स्टैम्पिंग डाई, पंच करने और ट्रिम डाई के लिए उपयोग किया जाता है। शॉक प्रतिरोधी ग्रेड की तुलना में ट्रेड {1}ऑफ में कम कठोरता होती है, जिससे क्लीयरेंस बहुत तंग होने पर अधिक ताकत वाली सामग्री को काटते समय इसके छिलने का खतरा होता है।
A2वायु भी सख्त होती है, लेकिन इसमें D2 की तुलना में कम क्रोमियम (4.75-5.50%) और थोड़ा कम कार्बन होता है। यह बेहतर कठोरता और पीसने की क्षमता प्रदान करते हुए 57 और 62 एचआरसी के बीच लोकप्रिय कठोरता रेंज प्राप्त करता है। A2 लंबे घूंसे, सिक्के बनाने की डाई और ऐसे अनुप्रयोगों के लिए अच्छा काम करता है जहां शॉक लोड के लिए ऐसे स्टील की आवश्यकता होती है जो बिना टूटे प्रभाव को अवशोषित कर लेता है।
S7स्पेक्ट्रम के कठिन छोर पर बैठता है। इसकी कम कार्बन सामग्री (0.45{7}}0.55%) और कम क्रोमियम (3.00-3.50%) 48-58 एचआरसी की कार्यशील कठोरता के साथ उत्कृष्ट प्रभाव और झटका प्रतिरोध प्रदान करती है। जब एक कठोर पंच भारी ब्लैंकिंग या नॉचिंग ऑपरेशन में छिलता रहता है, तो S7 अक्सर उत्तर होता है। यह फ्रैक्चरिंग के बिना बार-बार उच्च-ऊर्जा प्रभावों से बचने की क्षमता के लिए कुछ पहनने के प्रतिरोध का त्याग करता है।
M2एक उच्च गति वाला स्टील है जो ऊंचे तापमान पर भी कठोरता बनाए रखता है। यह उच्च गति वाले प्रगतिशील डाई संचालन के लिए उपयुक्त है जहां घर्षण गर्मी उपकरण के नष्ट होने की तुलना में तेजी से बढ़ती है। एम2 स्टील के पंच अपना किनारा बनाए रखते हैं जहां पारंपरिक ठंडे काम वाले स्टील नरम हो जाते हैं।
सीपीएम-10Vऔर अन्य पाउडर धातुकर्म (पीएम) ग्रेड प्रीमियम अंत का प्रतिनिधित्व करते हैं। पीएम प्रसंस्करण स्टील मैट्रिक्स में समान रूप से फैले छोटे धातु कार्बाइड कणों के साथ एक माइक्रोस्ट्रक्चर का उत्पादन करता है, जो अत्यधिक पहनने के प्रतिरोध और उचित कठोरता दोनों प्रदान करता है। इन स्टील्स की लागत काफी अधिक होती है, लेकिन अक्सर अपघर्षक या उच्च शक्ति वाले वर्कपीस पर चलने वाली शीट मेटल स्टैम्पिंग डाई में किफायती साबित होते हैं क्योंकि वे शार्पनिंग के बीच नाटकीय रूप से अंतराल बढ़ाते हैं।
| इस्पात श्रेणी | कठोरता सीमा (एचआरसी) | सर्वोत्तम अनुप्रयोग | सापेक्ष लागत |
|---|---|---|---|
| D2 | 54-61 | सामान्य स्टैम्पिंग, ब्लैंकिंग, हल्के स्टील का छेदन | निम्न-मध्यम |
| A2 | 57-62 | लंबे घूंसे, सिक्का चलाना, मध्यम आघात भार | निम्न-मध्यम |
| S7 | 48-58 | भारी ब्लैंकिंग, नॉचिंग, उच्च {{0}प्रभाव संचालन | मध्यम |
| M2 | 60-65 | उच्च -स्पीड स्टैम्पिंग, ऊंचे तापमान की स्थिति | मध्यम-उच्च |
| सीपीएम-10वी (पीएम) | 58-64 | अपघर्षक सामग्री, एएचएसएस, अत्यधिक घिसाव की स्थिति | उच्च |
ताप उपचार और पंच जीवन पर इसका प्रभाव
एक स्टील पंच केवल उतना ही अच्छा होता है जितना इसका ताप उपचार। आप आदर्श ग्रेड निर्दिष्ट कर सकते हैं और यदि कठोरता, तड़का, या तनाव से राहत गलत तरीके से की जाती है तो भी जल्दी विफलता प्राप्त कर सकते हैं। मुद्रांकन प्रक्रिया एक साथ संपीड़न शक्ति और कठोरता पर उच्च मांग रखती है, औरइन गुणों को नियंत्रित करने से सेवा में टूल स्टील के प्रदर्शन पर सीधा असर पड़ता है.
मूल अनुक्रम इस प्रकार दिखता है:
- सख्त बनाना (आस्टेनिटाइजिंग और शमन)- पंच को एक महत्वपूर्ण तापमान तक गर्म किया जाता है जहां क्रिस्टल संरचना ऑस्टेनाइट में बदल जाती है, फिर मार्टेंसाइट बनाने के लिए तेजी से ठंडा किया जाता है, कठोर चरण जो पहनने के प्रतिरोध प्रदान करता है। डी2 और ए2 जैसे सख्त ग्रेड वाले वायु को शांत हवा या अक्रिय गैस में बुझाया जाता है, जो तेल शमन की तुलना में विरूपण को कम करता है।
- टेम्परिंग (डबल या ट्रिपल ड्रा)- शमन के बाद, पंच को कम तापमान (आमतौर पर ग्रेड के आधार पर 400-1000 डिग्री फ़ारेनहाइट) पर दोबारा गर्म किया जाता है और रखा जाता है, फिर ठंडा किया जाता है। यह प्रक्रिया दो या तीन बार दोहराई जाती है। प्रत्येक स्वभाव चक्र आंतरिक तनाव से राहत देता है और भंगुर बनाए गए ऑस्टेनाइट को स्थिर मार्टेंसाइट में परिवर्तित करता है, जिससे अत्यधिक कठोरता का त्याग किए बिना आयामी स्थिरता में सुधार होता है। सामान्य सर्वोत्तम अभ्यास उच्चतम टेम्परिंग तापमान का उपयोग करने की अनुशंसा करता है जो अभी भी लक्ष्य कठोरता प्रदान करता है।
- क्रायोजेनिक उपचार- पारंपरिक ताप उपचार के बाद, कुछ कठोर पंच लगभग शून्य से 300 डिग्री फ़ारेनहाइट पर गहरी क्रायोजेनिक प्रसंस्करण से गुजरते हैं। यह कदम प्रारंभिक बुझने से बचे हुए ऑस्टेनाइट को बदल देता है। ताप उपचार के बाद लौह धातुओं में 40 प्रतिशत तक अवशिष्ट ऑस्टेनाइट हो सकता है, और क्रायोजेनिक प्रसंस्करण मार्टेंसाइट में रूपांतरण को पूरा करके इसे 1 प्रतिशत तक कम कर सकता है। इसका परिणाम उपकरण के सेवा जीवन के दौरान बेहतर घिसाव प्रतिरोध और बेहतर आयामी स्थिरता के साथ एक सघन, अधिक समान अनाज संरचना है।
क्रायोजेनिक उपचार उचित ताप उपचार का प्रतिस्थापन नहीं है। यह अंतिम चरण है जो उस शमन को पूरा करता है जिसकी शुरुआत हुई थी।उपकरण जीवन में 50 से 500 प्रतिशत के बीच लाभ बताया गया है, हालांकि प्रत्येक एप्लिकेशन अद्वितीय है और परिणाम घटक संरचना और पूर्व ताप उपचार गुणवत्ता पर निर्भर करते हैं। उपचार स्थायी है और पुन: धारीकरण से बच जाता है, क्योंकि यह केवल सतह के बजाय सामग्री के माध्यम से संरचना को पूरी तरह से बदल देता है।
वर्कपीस सामग्री से स्टील का मिलान
आप जिस वर्कपीस को काट रहे हैं वह आपके स्टील चयन को प्रभावित करना चाहिए। यहाँ व्यावहारिक तर्क है:
- नरम, गैर-अपघर्षक वर्कपीस (एल्यूमीनियम, तांबा, पीतल)- ये सामग्रियां अपेक्षाकृत कम काटने वाली ताकत और न्यूनतम अपघर्षक घिसाव उत्पन्न करती हैं। मानक D2 या A2 स्टील पंच अच्छा काम करते हैं। प्राथमिक चिंता चिपकने वाले घिसाव (पित्त) पर केंद्रित है, जिसे कठोर स्टील्स के बजाय सतह के उपचार के माध्यम से बेहतर ढंग से संबोधित किया जाता है।
- हल्के स्टील और कम -कार्बन ग्रेड- 58-60 एचआरसी पर डी2 अधिकांश उत्पादन मात्राओं के लिए इन्हें विश्वसनीय रूप से संभालता है। यह पहनने के जीवन और अर्थव्यवस्था को फिर से मजबूत करने का एक अच्छा संतुलन प्रदान करता है।
- स्टेनलेस स्टील और उच्च {{0}शक्ति कम {{1}मिश्र धातु (एचएसएलए) ग्रेड- उच्च काटने वाली ताकतें और अपघर्षक वर्कपीस सतहें किनारों के घिसाव को तेज करती हैं। पीएम ग्रेड जैसे सीपीएम {{3} 10 वी या कार्बाइड - टिप्ड डिज़ाइन स्वीकार्य उपकरण जीवन को बनाए रखने के लिए आवश्यक पहनने के प्रतिरोध प्रदान करते हैं। उच्च शक्ति वाली शीट सामग्री छिलने, टूटने और अपघर्षक घिसाव के माध्यम से समय से पहले विफलता को बढ़ावा देती है, जिससे कठोरता जितनी ही महत्वपूर्ण हो जाती है।
- उन्नत उच्च क्षमता वाले स्टील्स (एएचएसएस, दोहरी चरण, मार्टेंसिटिक)- ये प्रीमियम पीएम स्टील्स की मांग करते हैं, जिन्हें अक्सर पीवीडी कोटिंग्स के साथ जोड़ा जाता है। कुछ एएचएसएस ग्रेड की तन्यता ताकत उन पर काम करने वाले टूल स्टील्स के करीब पहुंच जाती है, जिससे पारंपरिक डी2 के समय से पहले टूटने का खतरा होता है।
अंगूठे का एक उपयोगी नियम: एक स्टील पंच उपकरण चुनें जो पहले आवेदन के लिए आपकी कठोरता आवश्यकताओं को पूरा करता है, फिर सतह कोटिंग्स या उपचार के साथ पहनने के प्रतिरोध में सुधार करता है। घिसाव के प्रतिरोध पक्ष से शुरू करके और कठोरता का त्याग करने से आम तौर पर धीरे-धीरे, पूर्वानुमानित घिसाव के बजाय विनाशकारी टूट-फूट होती है।
स्टील का चयन और ताप उपचार नींव स्थापित करते हैं। लेकिन एक गुणक है जो आधार सामग्री को बदले बिना उपकरण के जीवन को काफी आगे बढ़ा सकता है, और वह है पंच के पूरी तरह से सख्त होने और आकार के अनुसार पीसने के बाद लागू सतह कोटिंग और उपचार।
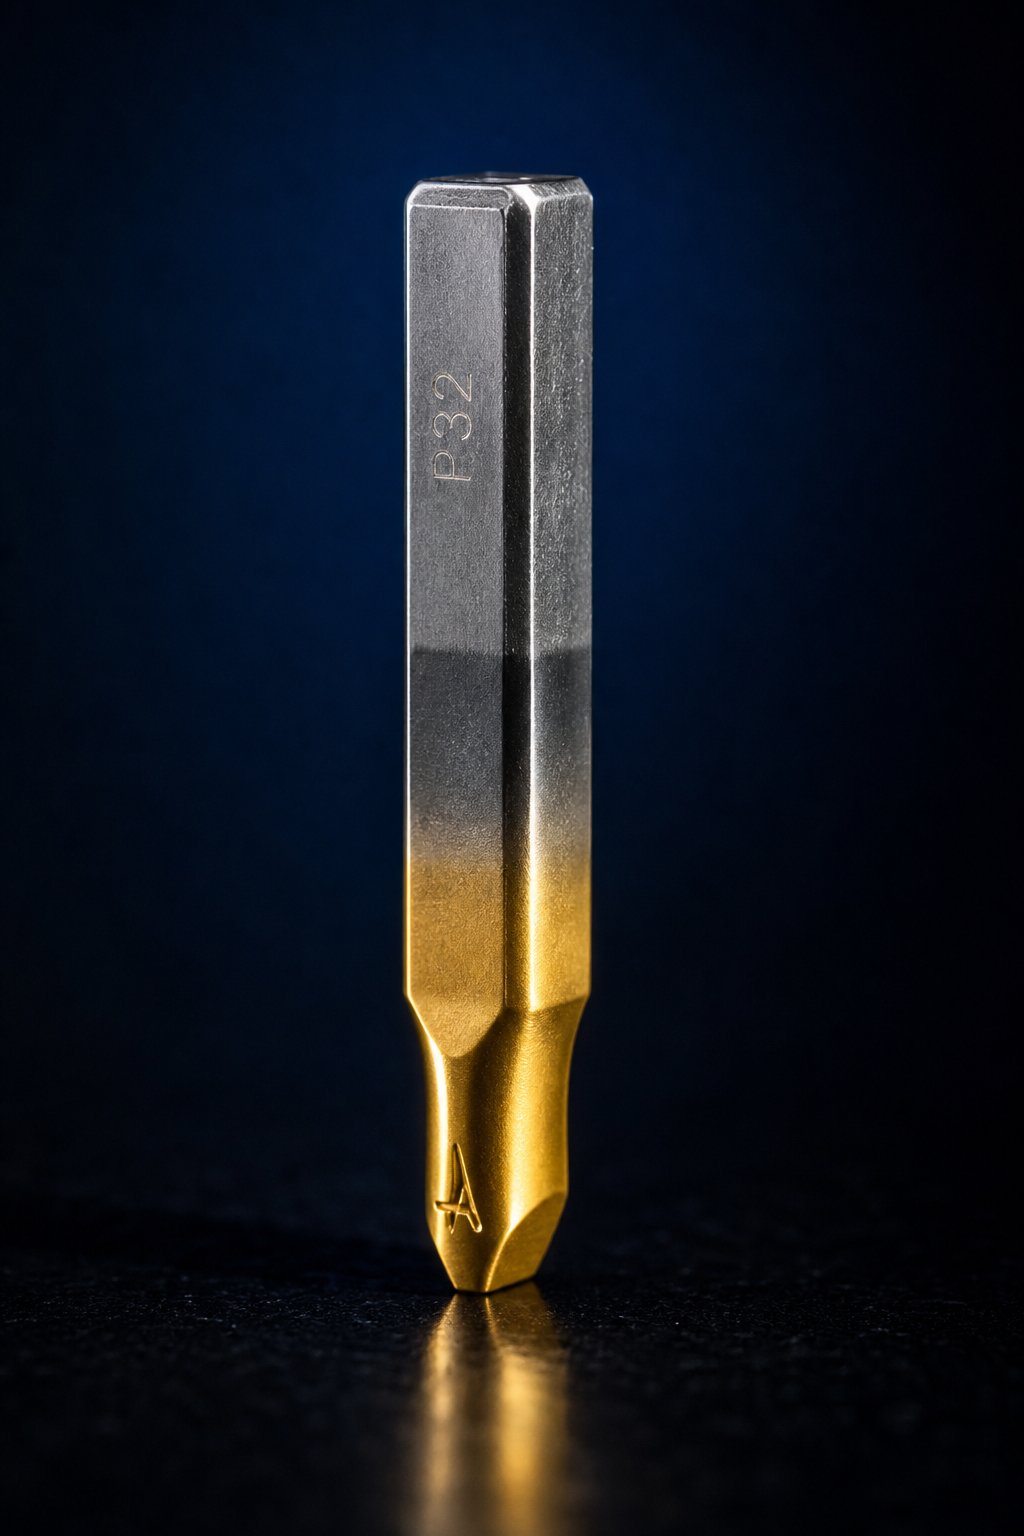
सतही कोटिंग्स और उपचार जो पंच पहनने के जीवन को बढ़ाते हैं
सही स्टील और ताप उपचार पंच को इसकी संरचनात्मक रीढ़ देते हैं। कोटिंग्स शीर्ष पर स्तरित कवच हैं। वे घर्षण को कम करते हैं, सामग्री को उठाने से रोकते हैं, और फिट और क्लीयरेंस निर्धारित करने वाले पंच आयामों में बदलाव किए बिना घर्षण को धीमा करते हैं। लेकिन यहां महत्वपूर्ण बिंदु यह है: कोटिंग्स अच्छे टूलींग निर्णयों को कई गुना बढ़ा देती हैं। वे उस पंच को नहीं बचा सकते जो गलत स्टील से बना हो, गलत तरीके से गर्म किया गया हो, या खराब क्लीयरेंस के साथ चल रहा हो। हालाँकि, जब नींव ठोस होती है, तो सही कोटिंग डाई टूलिंग जीवन को सम्मानजनक से असाधारण तक बढ़ा सकती है। एकप्रलेखित मामलाएक अनुकूलित मल्टीलेयर कोटिंग और सूखी स्नेहक फिल्म के साथ बिना लेपित 10,000 भागों से 250,000 भागों तक उछलते हुए एक कंपाउंड पंच को दिखाया गया।
पंचों के लिए भौतिक वाष्प जमाव कोटिंग्स
सटीक पंच प्रेस टूलींग के लिए पीवीडी प्रमुख कोटिंग प्रक्रिया है क्योंकि यह अपेक्षाकृत कम तापमान पर जमा होती है, आमतौर पर 900 डिग्री फ़ारेनहाइट से नीचे। यह अधिकांश टूल स्टील्स की टेम्परिंग रेंज के अंतर्गत अच्छी तरह से रहता है, इसलिए कोटिंग चक्र के दौरान कोई कठोरता हानि या आयामी विरूपण नहीं होता है।
सबसे आम पीवीडी रचनाएँ एक विशिष्ट पहनने की स्थिति को लक्षित करती हैं:
- टाइटेनियम नाइट्राइड (TiN)- अपने विशिष्ट सोने के रंग के साथ सामान्य -उद्देश्यीय वर्कहॉर्स। कठोरता लगभग 2,400 एचवी। अच्छा घर्षण प्रतिरोध और कम घर्षण, हल्के स्टील और तांबे मिश्र धातु अनुप्रयोगों की एक विस्तृत श्रृंखला के लिए उपयुक्त।
- टाइटेनियम कार्बोनाइट्राइड (TiCN)- लगभग 3,200 एचवी पर एक कदम ऊपर। जोड़ा गया कार्बन अपघर्षक पदार्थों के खिलाफ बेहतर प्रदर्शन और उच्च गैलिंग प्रतिरोध प्रदान करता है। बेहतर आसंजन के लिए इसे अक्सर बहुपरत TiN/TiCN स्टैक के रूप में उपयोग किया जाता है।
- एल्यूमिनियम क्रोमियम नाइट्राइड (AlCrN)- ऊंचे तापमान पर बेहतर ऑक्सीकरण प्रतिरोध। उच्च स्ट्रोक दर पर चलने वाले टूलींग पंचों के लिए आदर्श जहां घर्षण गर्मी बढ़ती है, या स्टेनलेस स्टील पर मुहर लगाने वाले अनुप्रयोगों के लिए जहां कट के दौरान सतह का तापमान बढ़ता है।
- टाइटेनियम एल्यूमीनियम नाइट्राइड (TiAlN)- अच्छी तापीय स्थिरता के साथ कठोरता लगभग 3,200 एचवी। ड्राई स्टैम्पिंग या उच्च गति संचालन के लिए उपयुक्त जहां स्नेहन वितरण असंगत है। AlTiN पर इसका लचीलापन लाभ धातु अनुप्रयोगों के लिए गहन पंच उपकरण बनाने में लाभकारी हो सकता है।
कोटिंग की मोटाई आमतौर पर 1 और 5 माइक्रोमीटर के बीच होती है। पर्याप्त सुरक्षा प्रदान करने के लिए स्टैम्पिंग अनुप्रयोगों के लिए न्यूनतम अनुशंसित मोटाई 4 से 5 माइक्रोमीटर है। लेकिन मोटा होना स्वचालित रूप से बेहतर नहीं है। पीवीडी कोटिंग्स में उच्च आंतरिक संपीड़न तनाव होता है, और यदि परत बहुत मोटी हो जाती है, तो वे तनाव बंधन शक्ति से अधिक हो सकते हैं और प्रदूषण का कारण बन सकते हैं। अत्यधिक मोटाई काटने वाले किनारों को भी गोल कर देती है, जिससे औद्योगिक छेद पंच या किसी सटीक छेदने वाले उपकरण पर कट की गुणवत्ता को परिभाषित करने वाली तीक्ष्णता कम हो जाती है। मल्टीलेयर कोटिंग आर्किटेक्चर माइक्रोक्रैक को रोकने और तनाव को वितरित करने के लिए कठिन और नरम परतों को बारी-बारी से इस व्यापार को प्रबंधित करने में मदद करते हैं।
नाइट्राइडिंग और अन्य प्रसार उपचार
जहां पीवीडी सतह के शीर्ष पर एक अलग फिल्म जोड़ता है, नाइट्राइडिंग सतह को ही बदल देता है। इस प्रक्रिया में, नाइट्रोजन लगभग 950 डिग्री फ़ारेनहाइट पर स्टील में फैल जाती है, जिससे सामग्री में पहले से मौजूद मिश्रधातु तत्वों के साथ कठोर नाइट्राइड यौगिक बनते हैं। परिणाम एक है0.0006 से 0.0035 इंच तक की केस गहराई के साथ धातुकर्म बंधनअनुप्रयोग के आधार पर, सतह की कठोरता 58 एचआरसी से अधिक हो जाती है।
स्टाम्पिंग के लिए यह क्यों मायने रखता है? नाइट्राइडिंग कोई मापने योग्य आयामी बिल्डअप नहीं जोड़ता है। तंग सहनशीलता वाले टूलींग पंचों के लिए जहां कोटिंग की मोटाई के कुछ माइक्रोन भी प्रेस फिट रिटेनर में फिट को प्रभावित कर सकते हैं, नाइट्राइडिंग पंच व्यास को बदले बिना पहनने के प्रतिरोध प्रदान करता है। यह सभी उजागर सतहों को समान रूप से व्यवहार करता है, जिसमें आंतरिक विशेषताएं और अवकाश भी शामिल हैं जिन तक पीवीडी की दृष्टि प्रक्रिया की {{4}लाइन नहीं पहुंच सकती है।
समस्या यह है कि नाइट्राइडिंग की कठोरता की गहराई, प्रभावशाली होते हुए भी, पीवीडी फिल्मों की अत्यधिक सतह कठोरता से मेल नहीं खा सकती है। इसे इस तरह से सोचें: नाइट्राइडिंग एक गहरी, सख्त सुरक्षात्मक परत प्रदान करती है जो थकान और धीरे-धीरे घिसाव का प्रतिरोध करती है, जबकि पीवीडी एक पतली, बेहद कठोर खोल प्रदान करती है जो तत्काल संपर्क सतह पर घर्षण और आसंजन के खिलाफ उत्कृष्ट होती है। हल्के स्टील में उच्च मात्रा में चलने वाले औद्योगिक छेद पंचर के लिए, अकेले नाइट्राइडिंग पर्याप्त हो सकता है। अपघर्षक या पित्त प्रतिरोधी सामग्री के लिए, पीवीडी कोटिंग्स या एक संयोजन दृष्टिकोण बेहतर परिणाम प्रदान करता है।
विफलता मोड के आधार पर कोटिंग्स का चयन करना
कोटिंग चयन का सबसे चतुर तरीका यह पहचानने से शुरू होता है कि पंच वास्तव में कैसे विफल हो रहा है। विभिन्न घिसाव तंत्र अलग-अलग कोटिंग गुणों पर प्रतिक्रिया करते हैं:
- चिपकने वाला घिसाव (पित्त)- वर्कपीस से सामग्री स्थानांतरित होती है और पंच फेस पर बनती है। उनके कम घर्षण गुणांक और उच्च कठोरता के लिए TiCN या AlCrN चुनें जो सामग्री पिकअप का प्रतिरोध करता है।
- अपघर्षक घिसाव- कठोर वर्कपीस सतहों या अपघर्षक समावेशन के संपर्क से कटिंग एज धीरे-धीरे गोल हो जाती है। TiN या TiAlN सामग्री के यांत्रिक निष्कासन का विरोध करने के लिए आवश्यक सतह कठोरता प्रदान करते हैं।
- नरम सामग्री पर निर्मित {{0}ऊपरी किनारा- एल्युमीनियम, तांबा और नरम स्टील उपकरण की सतहों पर चिपक जाते हैं। इसकी चिकनी, कम घर्षण वाली सतह के साथ एक पॉलिश TiN कोटिंग न्यूक्लिएशन साइटों को रोकती है जहां से सामग्री का उठाव शुरू होता है।
- उच्च-तापमान अनुप्रयोग- तीव्र स्ट्रोक दर या मोटी, उच्च -शक्ति वाली वर्कपीस घर्षणात्मक गर्मी उत्पन्न करती है जो पारंपरिक कोटिंग्स को ख़राब कर देती है। AlCrN अपने गुणों को उस तापमान पर बनाए रखता है जहां TiN ऑक्सीकरण करना शुरू कर देता है।
दोहराने लायक एक सावधानी: कोटिंग्स लक्षणों का समाधान करती हैं। यदि कोई औद्योगिक छेद पंच खराब हो रहा है क्योंकि क्लीयरेंस बहुत तंग है या प्रेस में संरेखण संबंधी समस्याएं हैं, तो कोई भी कोटिंग इसे स्थायी रूप से हल नहीं करेगी। कोटिंग में समय लगता है, लेकिन मूल कारण अंततः सर्वोत्तम सतह उपचार को भी प्रभावित करेगा। पहले सिस्टम को ठीक करें, फिर कोटिंग्स को उस चीज़ का विस्तार करने दें जो पहले से ही अच्छा अभ्यास प्रदान करता है।
कोटिंग्स पंच सतह की रक्षा करती हैं, लेकिन वे डाई में सबसे प्रभावशाली ज्यामितीय चर के लिए क्षतिपूर्ति नहीं कर सकती हैं: पंच और डाई ओपनिंग के बीच क्लीयरेंस गैप। वह रिश्ता यह निर्धारित करता है कि फ्रैक्चर यांत्रिकी आपके पक्ष में काम करती है या इसके खिलाफ।
वर्कपीस सामग्री द्वारा पंच और डाई क्लीयरेंस
आप सर्वोत्तम स्टील का चयन कर सकते हैं, प्रीमियम कोटिंग लगा सकते हैं, और दोषरहित कटिंग एज को पीस सकते हैं, लेकिन इससे कोई फर्क नहीं पड़ता कि आपके पंच और डाई ओपनिंग के बीच का अंतर गलत है। क्लीयरेंस एकमात्र वैरिएबल है जो नियंत्रित करता है कि ऊपरी और निचले कटिंग किनारों से फ्रैक्चर लाइनें शीट के बीच में साफ-साफ मिलती हैं या एक-दूसरे से पूरी तरह छूट जाती हैं। इसे ठीक से प्राप्त करें और आप पूर्वानुमेय उपकरण घिसाव के साथ स्वच्छ भागों का उत्पादन करते हैं। इसे गलत समझें और आप हर स्ट्रोक पर गड़गड़ाहट, छिलने, स्लग खींचने और समय से पहले किनारे टूटने से जूझ रहे हैं।
क्लीयरेंस शियरिंग तंत्र को कैसे प्रभावित करता है
क्लीयरेंस को पंच की कटिंग एज और डाई ओपनिंग के संबंधित किनारे के बीच प्रति साइड गैप के रूप में परिभाषित किया गया है। जब आप "10% क्लीयरेंस" सुनते हैं, तो इसका मतलब है कि प्रत्येक तरफ का अंतर वर्कपीस की मोटाई के 10% के बराबर है। यह पूर्ण अंतर नहीं है. इसे प्रत्येक किनारे पर स्वतंत्र रूप से मापा जाता है।
जब क्लीयरेंस सही होता है, तो कतरनी तंत्र कटे हुए किनारे पर पूर्वानुमानित तीन{0}}ज़ोन फ्रैक्चर उत्पन्न करता है:
- रोल ओवर- प्रवेश द्वार पर पंच पर हल्की सी गोलाई, जहां कट शुरू होने से पहले सामग्री प्लास्टिक रूप से विकृत हो जाती है।
- बर्निश (कतरनी क्षेत्र)- चिकना, चमकदार बैंड जहां पंच और डाई किनारे सक्रिय रूप से सामग्री को कतरते हैं। यह कटे हुए चेहरे का सबसे साफ हिस्सा है।
- फ्रैक्चर (ब्रेक जोन)- अधिक खुरदुरा, मैट-तैयार क्षेत्र जहां पंच किनारे और डाई किनारे से फैलने वाली दरारें मिलती हैं और शेष सामग्री अलग हो जाती है।
उचित रूप से सेट किए गए पंच और डाई प्रेस में, ऊपरी सतह पर पंच और निचली सतह पर डाई द्वारा शुरू की गई फ्रैक्चर लाइनें पूरक कोणों पर एक दूसरे की ओर फैलती हैं। वे बीच में मिलते हैं, न्यूनतम माध्यमिक क्षति के साथ एक साफ अलगाव पैदा करते हैं। आदर्श उपस्थिति, जैसा कि दस्तावेज़ में लिखा गया हैएएचएसएस अनुसंधान, फ्रैक्चर ज़ोन में एक चिकनी, समान संक्रमण के साथ एक समान बर्निश ज़ोन दिखाता है और कोई रिक्त स्थान या माध्यमिक कतरनी निशान नहीं होता है।
जब क्लीयरेंस बहुत तंग होता है, तो वे फ्रैक्चर लाइनें एक-दूसरे से चूक जाती हैं। उनके बीच की सामग्री दूसरी कतरनी घटना से गुजरती है, जिससे द्वितीयक कतरनी के निशान, माइक्रोक्रैक और एक खुरदुरा, क्षतिग्रस्त किनारा बनता है। टाइट क्लीयरेंस से शीट को पंच से अलग करने के लिए आवश्यक बल नाटकीय रूप से बढ़ जाता है, अपघर्षक घिसाव में तेजी आती है, और स्लग खींचने का कारण बन सकता है जहां स्लग पीछे हटने पर पंच फेस से चिपक जाता है।
जब निकासी बहुत ढीली होती है, तो फ्रैक्चर शुरू होने से पहले सामग्री अत्यधिक झुक जाती है। आपको बड़े रोलओवर, बड़े आकार के गड़गड़ाहट, खराब छेद वाली बेलनाकारता और एक फ्रैक्चर ज़ोन मिलता है जो कटे हुए चेहरे पर हावी होता है। भाग आयामी रूप से विशिष्टता से बाहर हो सकता है, और डाउनस्ट्रीम निर्माण संचालन में किनारे की लचीलापन कम हो जाती है क्योंकि विकृत क्षेत्र सामग्री में गहराई तक फैलता है।
सामग्री-विशिष्ट निकासी दिशानिर्देश
अलग-अलग वर्कपीस सामग्री अलग-अलग तरीकों से टूटती है। नरम, अधिक लचीली धातुएँ कड़ी मंजूरी को सहन करती हैं क्योंकि वे समय से पहले टूटने के बजाय प्लास्टिक रूप से विकृत हो जाती हैं। अधिक कठोर, अधिक -शक्ति वाली धातुओं को अधिक जगह की आवश्यकता होती है क्योंकि उनका फ्रैक्चर पहले शुरू होता है और अधिक आक्रामक तरीके से फैलता है। नीचे दी गई तालिका एक मानक शीट मेटल पंच और डाई सेट के लिए शुरुआती बिंदु क्लीयरेंस मान प्रदान करती है। ये सामग्री की मोटाई के प्रतिशत के रूप में व्यक्त किए गए प्रति पक्ष मान हैं।
| सामग्री | अनुशंसित निकासी (प्रति पक्ष मोटाई का%) | टिप्पणियाँ |
|---|---|---|
| हल्का स्टील | 5-8% | मानक आधार रेखा; पतले गेज के लिए निचला सिरा, मोटे स्टॉक के लिए ऊंचा |
| स्टेनलेस स्टील | 6-10% | कार्य की सख्त होने की दर अत्यधिक उपकरण घिसाव से बचने के लिए अधिक निकासी की मांग करती है |
| अल्युमीनियम | 3-5% | नरम और लचीला; टाइट क्लीयरेंस कम रोलओवर के साथ साफ बढ़त देता है |
| तांबा पीतल | 3-6% | एल्यूमीनियम के समान; मुक्का मारने से चेहरे पर पित्त का जोखिम प्राथमिक चिंता का विषय है |
| उच्च शक्ति वाला स्टील (HSLA, AHSS) | 8-12% | उच्च शक्ति के लिए बढ़ी हुई निकासी की आवश्यकता होती है; कुछ एएचएसएस ग्रेड को 14-16% का लाभ मिलता है |
ये मान प्रारंभिक बिंदु हैं, निरपेक्ष नहीं। वास्तविक निकासी कई अंतःक्रियात्मक कारकों पर निर्भर करती है: सामग्री की मोटाई, वांछित किनारे की गुणवत्ता, भाग सहनशीलता की आवश्यकताएं, और पंच ज्यामिति। 0.5 मिमी एल्यूमीनियम शीट पर चलने वाला एक धातु पंच और डाई 3.0 मिमी मोटाई पर समान मिश्र धातु की तुलना में एक अलग निकासी प्रतिशत का उपयोग करेगा। समान ग्रेड के भीतर की मोटी सामग्रियों को आम तौर पर सीमा के उच्च अंत की ओर निकासी प्रतिशत की आवश्यकता होती है।
उन्नत उच्च शक्ति वाले स्टील्स के लिए, पुराना नियम कि "10% हर चीज के लिए काम करता है" बिल्कुल भी लागू नहीं होता है। जटिल चरण स्टील्स पर शोध से पता चला है कि 10% से 15% तक बढ़ती निकासी ने छेद विस्तार प्रदर्शन में महत्वपूर्ण सुधार किया है, जो एक क्लीनर, अधिक लचीला किनारा दर्शाता है। हालाँकि, इष्टतम से आगे जाने पर कम रिटर्न मिलता है और वास्तव में बढ़त की गुणवत्ता कम हो सकती है। स्वीट स्पॉट ग्रेड के अनुसार भिन्न होता है, इसलिए हाइड्रोलिक प्रेस या मैकेनिकल प्रेस के लिए अपनी विशिष्ट सामग्री और पंच और डाई सेट के साथ परीक्षण करना निवेश के लायक है।
क्लीयरेंस और पंच लाइफ से इसका संबंध
क्लीयरेंस सिर्फ पार्ट की गुणवत्ता को प्रभावित नहीं करता है। यह सीधे तौर पर निर्धारित करता है कि आपकी धातु के पंच और डाई कितनी तेजी से घिसते हैं।
अपर्याप्त क्लीयरेंस पंच को हर स्ट्रोक पर अधिक मेहनत करने के लिए मजबूर करता है। सामग्री लंबे समय तक पृथक्करण का विरोध करती है, स्ट्रिपिंग बल चढ़ते हैं, और काटने की धार प्रति चक्र अधिक घर्षण संपर्क को सहन करती है। अनुसंधान इस बात की पुष्टि करता है कि छोटी कटिंग क्लीयरेंस के लिए अधिक छिद्रण बल की आवश्यकता होती है और घर्षण से अधिक पंच घिसाव होता है। चरम मामलों में, पंच बॉडी पर पार्श्व संपीड़न के कारण काटने वाले किनारे पर दरारें पड़ सकती हैं या छिल सकती है, विशेष रूप से उच्च शक्ति वाली सामग्रियों पर जहां संकीर्ण अंतर पंच परिधि पर झुकने वाला तनाव पैदा करता है।
अतिरिक्त निकासी टूलींग पर यांत्रिक तनाव को कम करती है। पंच कम घर्षण के साथ प्रवेश करता है और बाहर निकलता है, और स्ट्रिपिंग बल कम हो जाता है। यह उपकरण जीवन के लिए एक जीत की तरह लगता है, और यह है, लेकिन यह भाग की गुणवत्ता की कीमत पर आता है। बड़ी गड़गड़ाहट, अधिक रोलओवर, और कम किनारे की लचीलापन का मतलब है कि आप रिशार्पनिंग अंतराल पर बचत कर सकते हैं लेकिन स्क्रैप दरों और माध्यमिक डिबरिंग संचालन पर नुकसान उठा सकते हैं। शुद्ध लागत प्रायः अधिक हो जाती है।
कई दुकानें इसे नज़रअंदाज़ कर देती हैं: क्लीयरेंस केवल प्रिंट पर एक संख्या नहीं है। यह एक गतिशील स्थिति है जो लोड के तहत बदलती है। यहां तक कि एक पूरी तरह से ग्राउंड शीट मेटल पंच और डाई सेट भी अपनी इच्छित क्लीयरेंस खो देता है यदि प्रेस और डाई सिस्टम में गिब्स खराब हो गए हों, बोल्ट्स को विक्षेपित कर दिया गया हो, या गाइड पिन गलत तरीके से संरेखित कर दिए गए हों। मजबूत सामग्रियों को कतरने के लिए आवश्यक उच्च भार, डाई और प्रसंस्करण उपकरणों का अतिरिक्त विक्षेपण पैदा करता है, जिससे सिस्टम के कामकाजी भार के तहत स्थिर स्थिति के तहत मापी जाने वाली निकासी में संभावित परिवर्तन होता है। एक प्रेस जिसे हल्के स्टील के लिए 40 टन पर संरेखित किया गया था, वह आपके क्लीयरेंस सेटअप को पूरी तरह से अमान्य करने के लिए एएचएसएस पर 80 टन पर पर्याप्त रूप से स्थानांतरित हो सकता है।
इसका मतलब यह है कि सही क्लीयरेंस बनाए रखना एक सतत अनुशासन है, न कि एक बार का सेटअप कार्य। समय-समय पर प्रेस संरेखण की जांच, गाइड घटकों पर घिसाव का माप, और उत्पादन स्थितियों के तहत कटे हुए किनारे की उपस्थिति की निगरानी, यह सब इस बात पर निर्भर करता है कि क्या आपकी निकासी अभी भी वहीं है जहां आपने इसे सेट किया था। जब धार की गुणवत्ता कम होने लगती है, तो मूल कारण अक्सर पंच का घिसना नहीं होता है। यह प्रेस और डाई संरेखण है जो इसके नीचे स्थानांतरित हो रहा है, चुपचाप उस क्लीयरेंस को बदल रहा है जिस पर बाकी सब कुछ निर्भर करता है।
निकासी में गिरावट और संरेखण बहाव अक्सर पंच विफलता के रूप में प्रच्छन्न रूप से दिखाई देते हैं। चिपिंग जो सामग्री की समस्या की तरह दिखती है, गैलिंग जो कोटिंग की समस्या की तरह दिखती है, या टूट-फूट जो डिज़ाइन दोष की तरह दिखती है, ये सभी एक क्लीयरेंस समस्या का पता लगा सकते हैं जो धीरे-धीरे हजारों हिट्स में विकसित हुई है। लक्षण से वास्तविक मूल कारण को अलग करना पंच दीर्घायु के लिए एक व्यवस्थित दृष्टिकोण से प्रतिक्रियाशील डाई रखरखाव को अलग करता है।
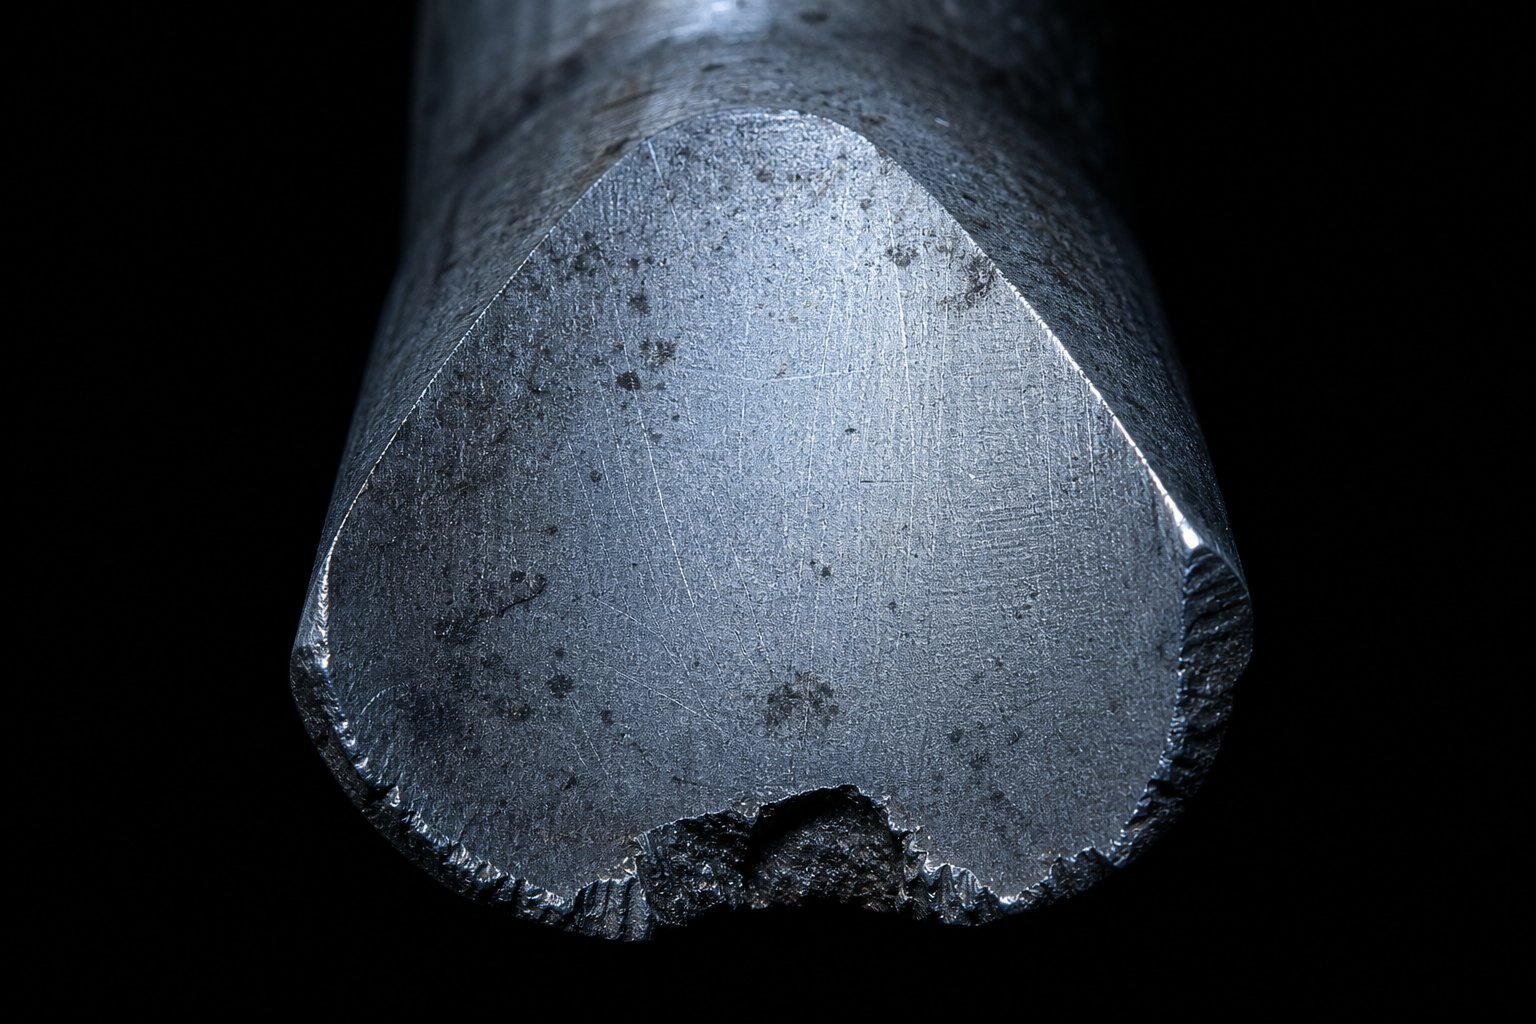
पंच विफलता मोड और मूल कारण विश्लेषण
एक मुक्का जो काम करना बंद कर देता है वह शायद ही कभी आपको एक स्पष्ट कारण बताता है। डाई पुल के दौरान आपको जो छिला हुआ किनारा मिलता है, वह गलत स्टील, टाइट क्लीयरेंस, गलत संरेखित प्रेस या इन तीनों के हजारों चक्रों में एक साथ काम करने के कारण हो सकता है। सबसे अधिक दिखाई देने वाले लक्षण पर कूदना और आगे की जांच किए बिना टूल को स्वैप करना इस बात की गारंटी देता है कि प्रतिस्थापन उसी तरह विफल हो जाएगा। टूलींग इंजीनियरों को एक संरचित निदान दृष्टिकोण की आवश्यकता होती है जो पंच पर जो कुछ भी वे देखते हैं उसे वास्तव में इसके कारण से जोड़ता है।
सामान्य पंच विफलता मोड
मेटल पंच मशीन पर होने वाली प्रत्येक विफलता इन श्रेणियों में से एक में आती है। यह पहचानने से कि कौन सा मोड मौजूद है, आपकी मूल कारण जांच तुरंत सीमित हो जाती है:
- छिल- काटने के किनारे पर छोटे-छोटे फ्रैक्चर, अक्सर अर्धचंद्राकार-आकार के। यह उच्च शक्ति वाली सामग्रियों पर चलने वाले पंच प्रेस डाइज़ पर सबसे आम शुरुआती चरण की विफलता है। यह इंगित करता है कि पंच में भार के लिए पर्याप्त कठोरता का अभाव है, या गलत संरेखण परिधि के एक खंड पर तनाव को केंद्रित कर रहा है। पंच और डाई के बीच गलत संरेखण असममित लोडिंग बनाता है जो अतिभारित पक्ष पर चिपिंग को प्रेरित करता है।
- दुखद- वर्कपीस सामग्री चिपकने वाले घिसाव के माध्यम से पंच सतह पर स्थानांतरित और बंध जाती है। आप पंच चेहरे और भूमि पर बिल्डअप, स्कोरिंग, या खुरदरे पैच देखेंगे। स्टेनलेस स्टील और एल्युमीनियम पर स्टैम्पिंग करते समय गैलिंग विशेष रूप से आक्रामक होती है, जहां कतरनी के दौरान वर्कपीस की ऑक्साइड परत टूट जाती है और ताजा, प्रतिक्रियाशील धातु को उजागर करती है जो दबाव में उपकरण की सतह पर वेल्ड हो जाती है।
- टूटना- भयावह फ्रैक्चर जहां मुक्का टूट जाता है, आमतौर पर क्रॉस-अनुभागीय संक्रमण पर या अत्यधिक असमर्थित लंबाई के बिंदु पर। जब पंच को अपनी क्षमता से अधिक अत्यधिक कठोर या मोटी सामग्री का सामना करना पड़ता है, या जब पंच और डाई पूरी तरह से गलत तरीके से संरेखित होते हैं, तो संपीड़न विफलता पंच के पूरे कार्यशील सिरे को चकनाचूर कर सकती है।
- अपघर्षक घिसाव- वर्कपीस में कठोर कणों या शीट की सतह में अपघर्षक समावेशन के कारण काटने वाले किनारे की क्रमिक, समान गोलाई। छिलने के विपरीत, अपघर्षक घिसाव अनुमानित रूप से बढ़ता है और समय-समय पर किनारे के निरीक्षण के माध्यम से इसका पता लगाया जा सकता है। यह एचएसएलए या लेपित स्टील्स को मध्यम गति से चलाने वाली धातु पंचिंग मशीन पर प्रमुख विफलता मोड है।
- बाढ़- बैकिंग प्लेट या रिटेनर पर बार-बार प्रभाव पड़ने से पंच हेड विकृत हो जाता है और बाहर की ओर फैल जाता है। ऐसा तब होता है जब पंच पूरी तरह से बैठा नहीं होता है, जब बैकिंग प्लेट बहुत नरम होती है, या जबकपलिंग नट ढीला हो जाता है और असमान स्टेम संपर्क की अनुमति देता है. एक मशरूमयुक्त सिर रिटेनर में जाम हो सकता है और पंच हटाने को मुश्किल या खतरनाक बना सकता है।
- स्लग खींचना- स्लग पीछे हटने के दौरान पंच फेस से चिपक जाता है और उपकरण के साथ वापस ऊपर आ जाता है। अगले स्ट्रोक पर, स्लग पंच और स्ट्रिप के बीच में प्रवेश करता है, जिससे दोगुनी मोटाई का हिट होता है जो डाई को नुकसान पहुंचा सकता है, अगले हिस्से में सेंध लगा सकता है, या पंच को ही तोड़ सकता है। अपर्याप्त भूमि की लंबाई, कमजोर वैक्यूम ब्रेक विशेषताएँ, या चुंबकीय उपकरण सामान्य अपराधी हैं।
मूल कारण निदान ढाँचा
जब आप पासे से एक क्षतिग्रस्त पंच खींचते हैं, तो दिखाई देने वाली विफलता आपको बताती है कि क्या हुआ था। नीचे दी गई तालिका बताती है कि ऐसा क्यों हुआ और कौन सी सुधारात्मक कार्रवाई वास्तव में केवल लक्षण को बदलने के बजाय समस्या को ठीक करती है। यह ढाँचा लागू होता है चाहे आप सिंगल स्टेशन पंच प्रेस चला रहे हों या पंचिंग प्रेस लाइन में हाई स्पीड प्रोग्रेसिव डाई चला रहे हों।
| विफलता मोड | प्राथमिक कारण | सुधारात्मक कार्रवाई |
|---|---|---|
| छिल | वर्कपीस की मजबूती के लिए अपर्याप्त कठोरता; द्वितीयक कतरनी के कारण तंग निकासी; गलत संरेखण को समाप्त करने के लिए मुक्का मारना; अनुचित ताप उपचार से ऑस्टेनाइट भंगुर हो जाता है | कठोर स्टील ग्रेड (ए2 या एस7) पर स्विच करें; अनुशंसित सीमा तक निकासी बढ़ाएँ; संकेतक के साथ संरेखण सत्यापित करें; पुन:{2}तड़का लगाएं या उचित ताप से उपचारित पंच से बदलें |
| दुखद | पंच वर्कपीस इंटरफ़ेस पर स्नेहन की कमी; पंच सतह बहुत खुरदरी; प्रतिक्रियाशील वर्कपीस सामग्री (स्टेनलेस, एल्यूमीनियम); अपर्याप्त निकासी अत्यधिक गर्मी उत्पन्न करती है | TiCN या AlCrN कोटिंग लागू करें; पॉलिश पंच भूमि क्षेत्र; स्नेहन वितरण में सुधार; घर्षण ताप संचय को कम करने के लिए क्लीयरेंस बढ़ाएँ |
| टूटना | अत्यधिक असमर्थित पंच लंबाई (लंबाई-से-व्यास अनुपात बहुत अधिक); गलत सामग्री से ओवरलोडिंग या दोहरी मार; पूर्ण गलत संरेखण; बिना कठोरता के बहुत अधिक कठोरता | निर्देशित स्ट्रिपर के साथ असमर्थित लंबाई कम करें; टन भार क्षमता सत्यापित करें; पंच को फिर से संरेखित करें और संकेंद्रित रूप से मरें; भारी अनुप्रयोगों के लिए झटका प्रतिरोधी स्टील का चयन करें |
| अपघर्षक घिसाव | पंच सतह की तुलना में वर्कपीस सख्त या अधिक अपघर्षक; पंच रनिंग अपघर्षक स्टॉक पर कोई कोटिंग नहीं; तीक्ष्णता अंतरालों के बीच अत्यधिक प्रहार | पीएम स्टील ग्रेड में अपग्रेड करें या पीवीडी कोटिंग जोड़ें; तीक्ष्णता अंतराल कम करें; सत्यापित करें कि वर्कपीस की कठोरता मूल उपकरण विनिर्देश से मेल खाती है |
| बाढ़ | पंच पूरी तरह से रिटेनर में नहीं बैठा; पंच हेड की तुलना में बैकिंग प्लेट नरम; ढीला युग्मन या फास्टनर प्रभाव साइकिल चलाने की अनुमति देता है; सिर की कठोरता बहुत कम | बैठने की पूरी गहराई सत्यापित करें; पंच हेड कठोरता से मेल खाने वाली या उससे अधिक कठोर बैकिंग प्लेट का उपयोग करें; कपलिंग नट को नियमित रूप से कसें और निरीक्षण करें |
| स्लग खींचना | सामग्री की मोटाई के लिए भूमि की लंबाई बहुत कम है; कोई वैक्यूम नहीं-ब्रेक सुविधा (स्प्रिंग पिन, एयर ब्लास्ट); पीसने के बाद चुम्बकित पंच; चुस्त क्लीयरेंस सक्शन प्रभाव पैदा करता है | भूमि को 1-3x सामग्री मोटाई तक बढ़ाएं; चेहरे पर मुक्का मारने के लिए इजेक्टर पिन या एयर ब्लास्ट जोड़ें; प्रत्येक धार तेज करने के बाद विचुंबकीय बनाना; अगर सहनशीलता के भीतर है तो क्लीयरेंस को थोड़ा सा खोलें |
ध्यान दें कि कई विफलता मोड ओवरलैपिंग मूल कारणों को साझा करते हैं। छिलने, गलने और स्लग खींचने में कड़ी निकासी दिखाई देती है। गलत संरेखण के कारण टूटना, टूटना और असमान घिसाव होता है। इसका मतलब यह है कि प्रेस या डाई सेटअप में एक ही अंतर्निहित समस्या अक्सर एक साथ कई लक्षण पैदा करती है। यदि आप एक ही पासे में एक पंच पर चोट और बगल वाले पर चोट देखते हैं, तो उन्हें अलग-अलग समस्याओं के रूप में न लें। साझा मूल कारण की तलाश करें, जो अक्सर प्रेस संरेखण या क्लीयरेंस बहाव के कारण पूरे उपकरण को प्रभावित करता है।
पंच डिज़ाइन गुणवत्ता संबंधी दोषों को कैसे रोकता है
पंच की स्थिति सिर्फ रखरखाव की चिंता नहीं है। यह एक गुणवत्ता नियंत्रण चर है जो सीधे तैयार भागों पर दिखाई देता है। पंच चेहरे पर प्रत्येक दोष के साथ मुद्रांकित घटक पर एक संगत दोष होता है:
- कटे हुए किनारे घिसे हुएप्रत्येक छेद पर बढ़ी हुई गड़गड़ाहट की ऊंचाई उत्पन्न करें या पंच द्वारा बनाए गए समोच्च का निर्माण करें। जैसाफैब्रिकेटर नोट करता है, जब छिद्रित किनारे पर एक स्पष्ट रूप से बड़ा रोलओवर दिखाई देता है, तो इसे तेज करने का समय आ गया है। स्वीकार्य सीमा से ऊपर की गड़गड़ाहट असेंबली हस्तक्षेप, भाग संचालन के दौरान सुरक्षा खतरे और डाउनस्ट्रीम वेल्डिंग या प्लेटिंग संचालन में विफलताएं पैदा करती है।
- घूंसे मारेअसंगत छेद आकार उत्पन्न करें। गायब किनारा सामग्री एक स्थानीय क्षेत्र बनाती है जहां कतरनी ठीक से शुरू नहीं होती है, जिससे अनियमित छेद ज्यामिति और असमान किनारे प्रोफाइल होते हैं। हिस्से प्रारंभिक निरीक्षण में सफल हो सकते हैं, लेकिन जब फास्टनर फिट अप्रत्याशित हो जाता है तो असेंबली में समस्याएं पैदा हो सकती हैं।
- घूंसे मारेखुरदुरी आंतरिक सतहों और सामग्री के धब्बों के साथ छेद बनाएं। पंच फेस पर निर्मित सामग्री प्रत्येक स्ट्रोक के साथ पंच व्यास और ज्यामिति को प्रभावी ढंग से बदलती है, जिससे प्रगतिशील गुणवत्ता का बहाव होता है जिसे नियमित निरीक्षण के बिना पकड़ना मुश्किल होता है।
- स्लग खींचनाजब स्लग अगले भाग में दब जाता है तो शीट की सतह पर डेंट बन जाता है। यह डाई फेस को भी नुकसान पहुंचा सकता है और एक प्रगतिशील उपकरण में कई स्टेशनों पर व्यापक विफलताओं का कारण बन सकता है।
पंच स्थिति और भाग की गुणवत्ता के बीच यह संबंध यही कारण है कि निगरानी मशीन पंच स्टेशन पर होनी चाहिए, न कि केवल अंतिम निरीक्षण पर। जब तक कोई गुणवत्ता दोष पंक्ति के अंत तक पहुंचता है, सैकड़ों या हजारों गैर-अनुरूपता वाले हिस्से पहले से ही कूड़ेदान में हो सकते हैं। उच्च मात्रा में उत्पादन करने वाले पंच प्रेस को प्रक्रिया निगरानी दृष्टिकोण से सबसे अधिक लाभ होता है: गड़गड़ाहट की ऊंचाई के रुझान को ट्रैक करना, डबल कतरनी के निशान के लिए स्लग का निरीक्षण करना और नियमित अंतराल पर छेद व्यास के नमूनों को मापना। जब वे संकेतक बदलते हैं, तो पंच आपको बता रहा है कि कुछ बदल गया है, चाहे वह घिसाव हो, संरेखण हो, या क्लीयरेंस ड्रिफ्ट हो।
विनाशकारी विफलता की प्रतीक्षा करने के बजाय विफलता के तरीकों को जल्दी पकड़ने से भी अर्थशास्त्र में बदलाव आता है। किनारे के घिसाव के पहले संकेत पर दोबारा तेज किया गया पंच प्रति पीस सामग्री का कुछ हजारवां हिस्सा खो देता है और जल्दी से सेवा में वापस आ जाता है। विनाश के लिए चलाया गया एक पंच अपनी पूरी कार्य अवधि खो देता है और बाहर निकलने पर आसन्न डाई घटकों को नुकसान पहुंचा सकता है। अगले भाग में यह बताया गया है कि विफलता मोड को कभी भी भयावह स्थिति तक पहुंचने से रोकने के लिए पंचों को कब और कैसे दोबारा तेज करना, निरीक्षण करना और बदलना है।
पंच और डाइज़ के लिए रखरखाव और पुनः शार्पनिंग की सर्वोत्तम प्रथाएँ
एक मुक्का एक ही झटके में तेज से टूट नहीं जाता। यह धीरे-धीरे ख़राब होता है, और "अभी भी साफ़ कटाई" और "कबाड़ का उत्पादन" के बीच की खिड़की वह जगह है जहां रखरखाव स्वयं के लिए भुगतान करता है। समस्या यह है कि अधिकांश दुकानें बहुत देर से ठीक होती हैं। वे तब तक प्रतीक्षा करते हैं जब तक कि गड़गड़ाहट स्पष्ट न हो जाए, भागों का निरीक्षण विफल हो जाए, या प्रेस की आवाज़ अलग न हो जाए। उस बिंदु तक, किनारा आसान पुनर्प्राप्ति चरण से काफी पहले घिस चुका होता है, और प्रत्येक रिग्राइंड उससे कहीं अधिक सामग्री हटा देता है जितना उसे निकालना चाहिए।
पंचों को कब और कैसे दोबारा तेज़ करें
पुनः पैनापन लाने का कारण भयावह विफलता नहीं है। यह आपके मुद्रांकित भागों पर गड़गड़ाहट की ऊँचाई में पहली मापनीय वृद्धि है। जब काटने वाले किनारे 0.01{5}}इंच (0.25 मिमी) त्रिज्या तक घिस जाते हैं तो मेट धार तेज करने की सलाह देता है। उस समय, एक हल्का टच-अप न्यूनतम सामग्री हानि के साथ किनारे को पुनर्स्थापित करता है। बार-बार होने वाली लाइट ग्राइंडिंग लगातार भारी ग्राइंडिंग से बेहतर प्रदर्शन करती है क्योंकि वे काटने की ज्यामिति को उसके डिज़ाइन किए गए प्रोफ़ाइल के करीब रखते हैं और उपकरण के जीवन के दौरान संचयी सामग्री हटाने को कम करते हैं।
पुनः शार्पनिंग प्रक्रिया स्वयं सीधी है लेकिन अनुशासन की मांग करती है:
- सतह ग्राइंडर के चुंबकीय चक पर पंच को V{0}}ब्लॉक में वर्गाकार रूप से जकड़ें।
- केवल हटाने के0.001 से 0.002 इंच (0.03 से 0.05 मिमी) प्रति पास, तेज़ होने तक दोहराते रहें। प्रति सत्र कुल निष्कासन आम तौर पर 0.005 से 0.010 इंच होता है।
- विट्रीफाइड बॉन्ड एल्यूमीनियम ऑक्साइड व्हील का उपयोग करें, कठोरता सीमा डी से जे, अनाज का आकार 46 से 60।
- शीतलक को उदारतापूर्वक और संपर्क बिंदु के जितना व्यावहारिक हो उतना करीब लगाएं। ज़्यादा गरम करने से कठोरता वापस आ जाती है और सतह पर दरारें पैदा हो सकती हैं जो अदृश्य लेकिन संरचनात्मक रूप से विनाशकारी होती हैं। पीसने के बाद गहरा मलिनकिरण उस क्षति को इंगित करता है जो सतह से परे तक फैली हुई है, और उपकरण को पुन: उपयोग करने के बजाय प्रतिस्थापित किया जाना चाहिए।
- पीसने के बाद, काटने वाले किनारों को 0.001 से 0.002 इंच का दायरा छोड़ने के लिए तेल के पत्थर से हल्के से पत्थर मारें। यह छोटा त्रिज्या किनारे पर तनाव वितरित करता है और पपड़ी को कम करता है जो ताज़ी ज़मीन पर जमी शीट धातु के छिद्रों पर तेजी से फिर से सुस्ती का कारण बनता है।
- पंच को विचुंबकित करें और इसे सेवा या भंडारण में वापस करने से पहले जंग को रोकने के लिए एक हल्का तेल कोट लगाएं।
कुल पुनः धारीकरण भत्ता मूल पंच लंबाई और भूमि की खपत पर निर्भर करता है। एक बार जब संचित पीसने से डिज़ाइन की गई भूमि की लंबाई के बराबर या उससे अधिक सामग्री निकल जाती है, तो पंच अब स्लग को ठीक से बनाए नहीं रख सकता है और उसे सेवानिवृत्त होना होगा। 1 से 3 गुना सामग्री मोटाई की भूमि के साथ एक विशिष्ट शीट धातु पंच उपकरण के लिए, इसका मतलब है कि प्रत्येक पीस सत्र को ट्रैक करना और संचयी निष्कासन को रिकॉर्ड करना।
निरीक्षण और प्रतिस्थापन मानदंड
रीशार्पनिंग धातु छिद्रण उपकरणों को सेवा में रखता है, लेकिन यह उन्हें अमर नहीं बनाता है। एक अच्छी तरह से बनाए रखा जा सकता हैप्रतिस्थापन से पहले 15 से 20 बार पुनः ग्राउंड करें, लेकिन प्रत्येक चक्र को स्पष्ट स्वीकृति मानदंडों के अनुसार सत्यापित किया जाना चाहिए। प्रत्येक रिग्राइंड के बाद और प्रोडक्शन रन के दौरान नियमित अंतराल पर क्या जांचना है, यहां बताया गया है:
- किनारे की स्थिति- आवर्धन के तहत निरीक्षण करें (न्यूनतम 10x)। माइक्रोचिप्स, असमान घिसाव पैटर्न, या पीसने से जलने के निशान देखें जो उपसतह क्षति का संकेत देते हैं।
- व्यास माप- यह पुष्टि करने के लिए कि पंच अभी भी सहनशीलता के भीतर है, गो/नो-गो गेज या माइक्रोमीटर का उपयोग करें। यदि ग्राइंडिंग सेटअप पूरी तरह से चौकोर नहीं है तो संचयी रीग्राइंडिंग प्रभावी व्यास को कम कर सकती है।
- लंबाई सत्यापन- कुल लंबाई मापें और दस्तावेजित ग्राइंड इतिहास को छोड़कर मूल विशिष्टता से तुलना करें। लंबाई बंद ऊंचाई निर्धारित करती है और प्रगतिशील डाई में समय को प्रभावित करती है जहां पंच पिन और अन्य घटक सटीक स्थिति में बातचीत करते हैं।
- सतही समापन- ज़मीन और चेहरा चिकना होना चाहिए और खरोंच या चिपकने के निशान से मुक्त होना चाहिए। खुरदरी सतहें गैलिंग और स्लग पुलिंग को बढ़ावा देती हैं।
- सिर की हालत- बैकिंग प्लेट पर बार-बार प्रभाव पड़ने से मशरूम बनने, दरारें या विरूपण की जाँच करें।
इनमें से कोई भी स्थिति लागू होने पर पंच को बदलें: संचित पीसने से पूरी भूमि की लंबाई खत्म हो जाती है, छिलना तत्काल किनारे क्षेत्र से परे पंच बॉडी में फैल जाता है, व्यास छेद विनिर्देश के लिए सहिष्णुता बैंड के बाहर गिर जाता है, या सिर की क्षति रिटेनर में उचित बैठने से रोकती है। "केवल कुछ और हिट" के लिए किसी सीमा रेखा उपकरण को बचाने का प्रयास न करें। एक असफल पंच जो पासे में टूट जाता है उसकी लागत नियोजित प्रतिस्थापन की तुलना में डाउनटाइम और संपार्श्विक क्षति में कहीं अधिक होती है।
भंडारण और रख-रखाव अभ्यास
पंचों द्वारा डाई के बाहर बिताया गया समय अधिकांश दुकानों के एहसास से कहीं अधिक मायने रखता है। गिरा हुआ मुक्का लगभग निश्चित रूप से काटने के किनारे पर क्षतिग्रस्त हो जाता है, भले ही डिंग नग्न आंखों को दिखाई न दे। लापरवाह भंडारण जहां उपकरण एक-दूसरे से संपर्क करते हैं, किनारे पर खरोंच पैदा करते हैं जो लोड के तहत छिलने की शुरुआत करते हैं।
घूंसे को फोम, कपास या मोम के साथ अलग-अलग सुरक्षात्मक ट्यूबों में स्टोर करेंपरिशुद्धता को बनाए रखने के लिए-जमीनी किनारों को अक्षुण्ण रखें। कटिंग के सिरों को कभी भी ऐसे स्थान पर न रखें जहां उपकरण का भार उसकी सबसे तेज विशेषता पर टिका हो। प्रत्येक ट्यूब या स्लॉट को पंच पहचान, वर्तमान व्यास और रीग्राइंड गिनती के साथ लेबल करें ताकि इन्वेंट्री से उपकरण खींचने वाले किसी भी व्यक्ति को ठीक से पता चल सके कि वे किसके साथ काम कर रहे हैं।
कई आकारों और ज्यामितियों के साथ पूर्ण डाई पंच टूल सेट चलाने वाली दुकानों के लिए, व्यवस्थित भंडारण हाउसकीपिंग नहीं है। यह गुणवत्ता आश्वासन है. गलत स्टेशन पर स्थापित एक गलत लेबल वाला पंच पहली हिट पर क्लीयरेंस समस्याएं, आयामी त्रुटियां और संभावित मृत्यु क्षति पैदा करता है। अपने स्टोरेज सिस्टम को एक साधारण लॉग के साथ जोड़ें जो हर टूल को नए से लेकर हर रीग्रिंड से लेकर रिटायरमेंट तक ट्रैक करता है।
रखरखाव व्यक्तिगत पंचों को कार्यशील बनाए रखता है। लेकिन व्यापक प्रश्न, किसी विशिष्ट अनुप्रयोग के लिए पंच प्रकार, सामग्री, ज्यामिति और कोटिंग के सही संयोजन का चयन करना, यह निर्धारित करता है कि आपके रखरखाव अंतराल को हजारों हिट या सैकड़ों हजारों में मापा जाता है या नहीं।
अपने मेटल स्टैम्पिंग डाई एप्लिकेशन के लिए सही पंच का चयन करना
इस लेख का प्रत्येक भाग एक ही निष्कर्ष की ओर इशारा करता है: पंच प्रदर्शन को किसी एक चर द्वारा नियंत्रित नहीं किया जाता है। स्टील ग्रेड मायने रखता है, लेकिन ज्यामिति से अलग नहीं। कोटिंग्स जीवन बढ़ाती हैं, लेकिन अगर क्लीयरेंस गलत है तो नहीं। रखरखाव गुणवत्ता को बरकरार रखता है, लेकिन तब नहीं जब मूल डिज़ाइन वर्कपीस के लिए खराब मेल खाता हो। समय से पहले घिसावट का असली समाधान एक व्यवस्थित चयन प्रक्रिया है जो डाई प्रेस पर पहली मार पड़ने से पहले क्रम से इन सभी कारकों को एक साथ ध्यान में रखती है।
पंच चयन के लिए निर्णय चर
किसी नए पंच को निर्दिष्ट करते समय या खराब प्रदर्शन करने वाले पंच की समस्या का निवारण करते समय, इन चरों पर क्रम से काम करें। प्रत्येक चरण क्षेत्र को संकीर्ण करता है और पिछले निर्णय पर आधारित होता है:
- ऑपरेशन प्रकार को पहचानें.क्या पंच काट रहा है (छेदना, ब्लैंक करना, खरोंचना) या बनाना (झुकना, रेखांकन करना, गढ़ना)? काटने के संचालन के लिए तेज किनारों और घिसाव प्रतिरोधी स्टील की आवश्यकता होती है। फॉर्मिंग ऑपरेशन में कठोरता और सतह फिनिश को प्राथमिकता दी जाती है।
- वर्कपीस की सामग्री और मोटाई का वर्णन करें।0.5 मिमी पर नरम एल्यूमीनियम और 1.5 मिमी पर 1400 एमपीए मार्टेंसिटिक स्टील धातु मुद्रांकन उपकरण पर पूरी तरह से अलग-अलग मांगें लगाते हैं। सामग्री की ताकत और घर्षण न्यूनतम स्टील ग्रेड निर्धारित करती है और यह भी निर्धारित करती है कि कोटिंग अनिवार्य है या वैकल्पिक।
- आवश्यक मंजूरी निर्धारित करें.प्रारंभिक बिंदु के रूप में पिछले अनुभागों से सामग्री {{0}विशिष्ट दिशानिर्देशों का उपयोग करें। आंशिक सहनशीलता, वांछित किनारे की गुणवत्ता और प्रेस कठोरता में कारक। छेद के आकार पर सख्त सहनशीलता सख्त मंजूरी की ओर धकेलती है लेकिन उपकरण तनाव को बढ़ाती है।
- पंच सामग्री ग्रेड का चयन करें.पहले कठोरता की आवश्यकताओं का मिलान करें, फिर पहनने का प्रतिरोध जोड़ें। सामान्य कार्य के लिए डी2, शॉक के लिए एस7, अपघर्षक या उच्च शक्ति वाली शीट के लिए पीएम ग्रेड। वर्कपीस को स्टील को निर्देशित करने दें, अकेले बजट को नहीं।
- बल और गुणवत्ता आवश्यकताओं के आधार पर ज्यामिति और बिंदु शैली चुनें।समरूपता के लिए सपाट{{0}चेहरा{{1}महत्वपूर्ण छिद्र। सीमित प्रेस या उच्च शक्ति वाली सामग्री के लिए एकल {{3} कतरनी या छत {{4} शीर्ष। सामग्री की मोटाई और स्लग अवधारण आवश्यकताओं के आधार पर भूमि की लंबाई और पिछला टेपर निर्धारित करें।
- अपेक्षित विफलता मोड के आधार पर कोटिंग का मूल्यांकन करें।यदि प्राथमिक जोखिम पीड़ादायक है, तो TiCN या AlCrN चुनें। यदि अपघर्षक घिसाव हावी हो, तो TiN या TiAlN। यदि कोई एकल विफलता मोड प्रभावी नहीं है, तो 4-5 माइक्रोमीटर पर एक सामान्य -उद्देश्य TiN एक ध्वनि आधार रेखा है।
यह अनुक्रम काम करता है चाहे आप एक साधारण प्रेस मशीन डाई के लिए एक मानक कैटलॉग पंच निर्दिष्ट कर रहे हों या एक जटिल प्रगतिशील उपकरण के लिए एक कस्टम डाई पंच की इंजीनियरिंग कर रहे हों। तर्क वही रहता है. प्रत्येक उत्तर की जटिलता क्या बदलती है।
कस्टम स्टैम्पिंग डाई विशेषज्ञों के साथ कार्य करना
मानक कैटलॉग पंच उत्पादन कार्य का एक बड़ा हिस्सा संभालते हैं। लेकिन जब ज्यामिति जटिल हो जाती है, सहनशीलता मानक सीमाओं से नीचे सिमट जाती है, या वर्कपीस सामग्री उन्नत उच्च शक्ति क्षेत्र में धकेल दी जाती है, तो शेल्फ उपकरण अपनी सीमा से बाहर हो जाते हैं। यहीं पर कस्टम मेटल स्टैम्पिंग डाई विशेषज्ञ आवश्यक हो जाते हैं।
एक सक्षम टूलींग पार्टनर को एक पार्ट्स सप्लायर से क्या अलग करता है? इन क्षमताओं को देखें:
- सिस्टम-स्तर की विशेषज्ञता- न केवल पंच, बल्कि संपूर्ण डाई संरचना को डिजाइन करने की क्षमता: एक एकीकृत प्रणाली के रूप में क्लीयरेंस, सामग्री प्रवाह, स्ट्रिपिंग बल और गड़गड़ाहट नियंत्रण।
- पूर्ण जीवनचक्र समर्थन- प्रारंभिक डिज़ाइन से लेकर उत्पादन अनुकूलन और रखरखाव अनुशंसाओं तक मार्गदर्शन, न कि केवल तैयार घटक की डिलीवरी।
- सामग्री और प्रक्रिया ज्ञान- आपके ऑपरेशन में विशिष्ट वर्कपीस सामग्री और उत्पादन मात्रा के साथ अनुभव, जिसमें गैर {{1}मानक प्रोफाइल के लिए कस्टम डाई कट पंच समाधान शामिल हैं।
उन इंजीनियरों के लिए जिन्होंने इस लेख में तकनीकी सामग्री पर काम किया है और कार्यान्वयन के लिए एक भागीदार की आवश्यकता है,यिचेनपंच डिज़ाइन, डाई संरचना, क्लीयरेंस ऑप्टिमाइज़ेशन और सामग्री प्रवाह को कवर करने वाले कस्टम स्टैम्पिंग डाई समाधान प्रदान करता है। उनका इंजीनियरिंग -पहला दृष्टिकोण अलग-अलग घटकों के बजाय पूर्ण सिस्टम को संबोधित करता है, जो बिल्कुल वही मानसिकता है जिसकी ओर यह लेख बना रहा है।
परिणाम देने वाले पंच और डाई निर्माताओं और केवल ऑर्डर भरने वालों के बीच मुख्य अंतर यह है कि क्या वे पंच को एक स्टैंडअलोन भाग के रूप में मानते हैं या सिस्टम में एक तत्व के रूप में मानते हैं जिसे एक साथ काम करना चाहिए। सर्वश्रेष्ठ साझेदार आपकी धारणाओं को चुनौती देते हैं, आपके क्लीयरेंस विकल्पों को मान्य करते हैं, और समान अनुप्रयोगों से उनके क्षेत्र डेटा के आधार पर स्टील और कोटिंग संयोजनों की अनुशंसा करते हैं।
यह सब एक साथ रखना
यदि कोई एक सिद्धांत है जो इस लेख के प्रत्येक अनुभाग को जोड़ता है, तो वह यह है:
पंच प्रदर्शन एक सिस्टम परिणाम है। सामग्री, ज्यामिति, निकासी, कोटिंग, प्रेस की स्थिति और रखरखाव प्रथाएं लगातार परस्पर क्रिया करती हैं। दूसरों को नजरअंदाज करते हुए एक चर को अनुकूलित करने से सबसे अच्छा रिटर्न घटता है और सबसे खराब स्थिति में त्वरित विफलता होती है। समय से पहले घिसाव का वास्तविक समाधान कभी भी एक भी बदलाव नहीं होता है। इससे पूरा सिस्टम सही हो रहा है.
चाहे आप एक साधारण सिंगल स्टेशन डाई प्रेस चला रहे हों या 30-स्टेशन प्रोग्रेसिव टूल, भौतिकी नहीं बदलती। पंच सामग्री में प्रवेश करता है, फ्रैक्चर शुरू होता है, और जो कुछ भी आपने अपस्ट्रीम में निर्दिष्ट किया है वह निर्धारित करता है कि क्या वह फ्रैक्चर एक साफ हिस्सा या गुणवत्ता की समस्या पैदा करता है। वेरिएबल्स के माध्यम से व्यवस्थित रूप से काम करें, जब एप्लिकेशन इसकी मांग करे तो विशेषज्ञों के साथ साझेदारी करें और ब्रेकडाउन प्रतिक्रिया के बजाय पंच रखरखाव को एक गुणवत्ता फ़ंक्शन के रूप में मानें। इस प्रकार स्टैम्पिंग डाई पंच बहुत तेजी से घिसना बंद कर देते हैं और आपके उत्पादन शेड्यूल के लिए आवश्यक उपकरण जीवन प्रदान करना शुरू कर देते हैं।
स्टैम्पिंग डाई पंच के बारे में अक्सर पूछे जाने वाले प्रश्न
1. स्टैम्पिंग डाई पंच के समय से पहले खराब होने का क्या कारण है?
समय से पहले पंच घिसना आम तौर पर एक ही कारण के बजाय कई परस्पर क्रिया करने वाले कारकों से उत्पन्न होता है। सबसे आम योगदानकर्ताओं में शामिल हैं गलत पंच से - डाई क्लीयरेंस (विशेष रूप से बहुत तंग), वर्कपीस सामग्री के लिए बेमेल टूल स्टील, अनुचित गर्मी उपचार के कारण ऑस्टेनाइट भंगुर हो जाता है, प्रेस का गलत संरेखण जो असमान लोडिंग बनाता है, और पुनः तेज करने के चक्रों के बीच बहुत लंबा इंतजार करना शामिल है। पंच घिसाव को संबोधित करने के लिए एक सिस्टम स्तर के दृष्टिकोण की आवश्यकता होती है जो सामग्री चयन, ज्यामिति, निकासी, कोटिंग और प्रेस की स्थिति का एक साथ मूल्यांकन करता है। YICHEN जैसे कस्टम स्टैम्पिंग डाई विशेषज्ञ इंजीनियरों को इन चरों को अलग-अलग व्यवहार करने के बजाय एक एकीकृत प्रणाली के रूप में अनुकूलित करने में मदद कर सकते हैं।
2. मैं अपने पंच और डाई सेट के लिए सही क्लीयरेंस कैसे चुनूं?
क्लीयरेंस का चयन मुख्य रूप से वर्कपीस की सामग्री और मोटाई पर निर्भर करता है। इन प्रति दिशा-निर्देशों के साथ शुरुआत करें: सामग्री की मोटाई 5{6}}8% पर हल्के स्टील, 6-10% पर स्टेनलेस स्टील, 3-5% पर एल्युमीनियम, 3-6% पर तांबा और पीतल, और 8-12% पर उच्च शक्ति वाले स्टील। ये शुरुआती बिंदु हैं जिन्हें आंशिक सहनशीलता आवश्यकताओं, वांछित किनारे की गुणवत्ता और प्रेस कठोरता के आधार पर समायोजित किया जाना चाहिए। याद रखें कि लोड के तहत क्लीयरेंस गतिशील है। प्रेस विक्षेपण, घिसे हुए गिब्स, और गलत संरेखित गाइड पिन सभी आपके प्रभावी क्लीयरेंस को सांख्यिकीय रूप से मापे गए से बदल सकते हैं, खासकर जब उच्च टन भार पर एएचएसएस ग्रेड की मोहर लगाते हैं।
3. डाई पंचों पर मोहर लगाने के लिए सबसे अच्छा टूल स्टील कौन सा है?
कोई भी सर्वश्रेष्ठ स्टील नहीं है क्योंकि सही विकल्प आपके वर्कपीस सामग्री और ऑपरेशन प्रकार पर निर्भर करता है। डी2 54{10}}61 एचआरसी पर माइल्ड स्टील स्टैम्पिंग के लिए सामान्य -उद्देश्यीय वर्कहॉर्स है। A2 लंबे घूंसे और मध्यम शॉक लोड के लिए बेहतर कठोरता प्रदान करता है। S7 भारी ब्लैंकिंग को संभालता है जहां प्रभाव प्रतिरोध सबसे अधिक मायने रखता है। एम2 उच्च गति वाला स्टील घर्षणात्मक गर्मी पैदा करने वाले उच्च गति संचालन के लिए उपयुक्त है। CPM-10V और अन्य पाउडर धातुकर्म ग्रेड अपघर्षक या उन्नत उच्च शक्ति वाले स्टील्स के लिए अत्यधिक पहनने का प्रतिरोध प्रदान करते हैं। मुख्य सिद्धांत पहले कठोरता आवश्यकताओं को पूरा करना है, फिर कोटिंग्स या सतह उपचार के माध्यम से पहनने के प्रतिरोध को जोड़ना है।
4. स्टैम्पिंग डाई पंचों को कितनी बार पुनः तेज किया जाना चाहिए?
जब काटने वाले किनारे 0.01{7}}इंच (0.25 मिमी) त्रिज्या तक घिस जाते हैं, तो उन्हें फिर से धार दें, जो आम तौर पर मुद्रांकित भागों पर गड़गड़ाहट की ऊंचाई में पहली मापने योग्य वृद्धि के रूप में दिखाई देता है। दृश्यमान क्षति या भयावह विफलता की प्रतीक्षा न करें। पुनः तेज करने के दौरान, गर्मी से होने वाले नुकसान को रोकने के लिए उदार शीतलक के साथ प्रति ग्राइंडिंग पास से केवल 0.001 से 0.002 इंच निकालें। एक अच्छी तरह से बनाए रखा गया पंच प्रतिस्थापन से पहले 15 से 20 बार फिर से ग्राउंड किया जा सकता है। संचयी सामग्री हटाने को ट्रैक करें और जब कुल पीसने से डिज़ाइन की गई भूमि की लंबाई से अधिक हो जाए तो पंच को रिटायर कर दें, क्योंकि यह उस बिंदु से परे स्लग को ठीक से बनाए नहीं रख सकता है।
5. क्या पीवीडी कोटिंग्स वास्तव में स्टैम्पिंग डाइज़ में पंच जीवन का विस्तार करती हैं?
हां, लेकिन केवल तभी जब अंतर्निहित टूलींग बुनियादी सिद्धांत सही हों। TiN, TiCN, AlCrN और TiAlN जैसी PVD कोटिंग्स घर्षण को कम करती हैं, सामग्री को उठाने से रोकती हैं और घर्षण को धीमा करती हैं। प्रलेखित मामले अनुकूलित कोटिंग्स के साथ 10,000 से 250,000 भागों तक सुधार दिखाते हैं। हालाँकि, कोटिंग्स बुरे निर्णयों की भरपाई करने के बजाय अच्छे निर्णयों को बढ़ा देती हैं। यदि निकासी गलत है, संरेखण बंद है, या बेस स्टील अनुपयुक्त है, तो कोटिंग्स केवल अस्थायी राहत प्रदान करती हैं। प्रमुख विफलता मोड के आधार पर कोटिंग्स का चयन करें: गैलिंग के लिए TiCN या AlCrN, अपघर्षक घिसाव के लिए TiN या TiAlN, और नरम सामग्री निर्माण के लिए पॉलिश TiN।


