


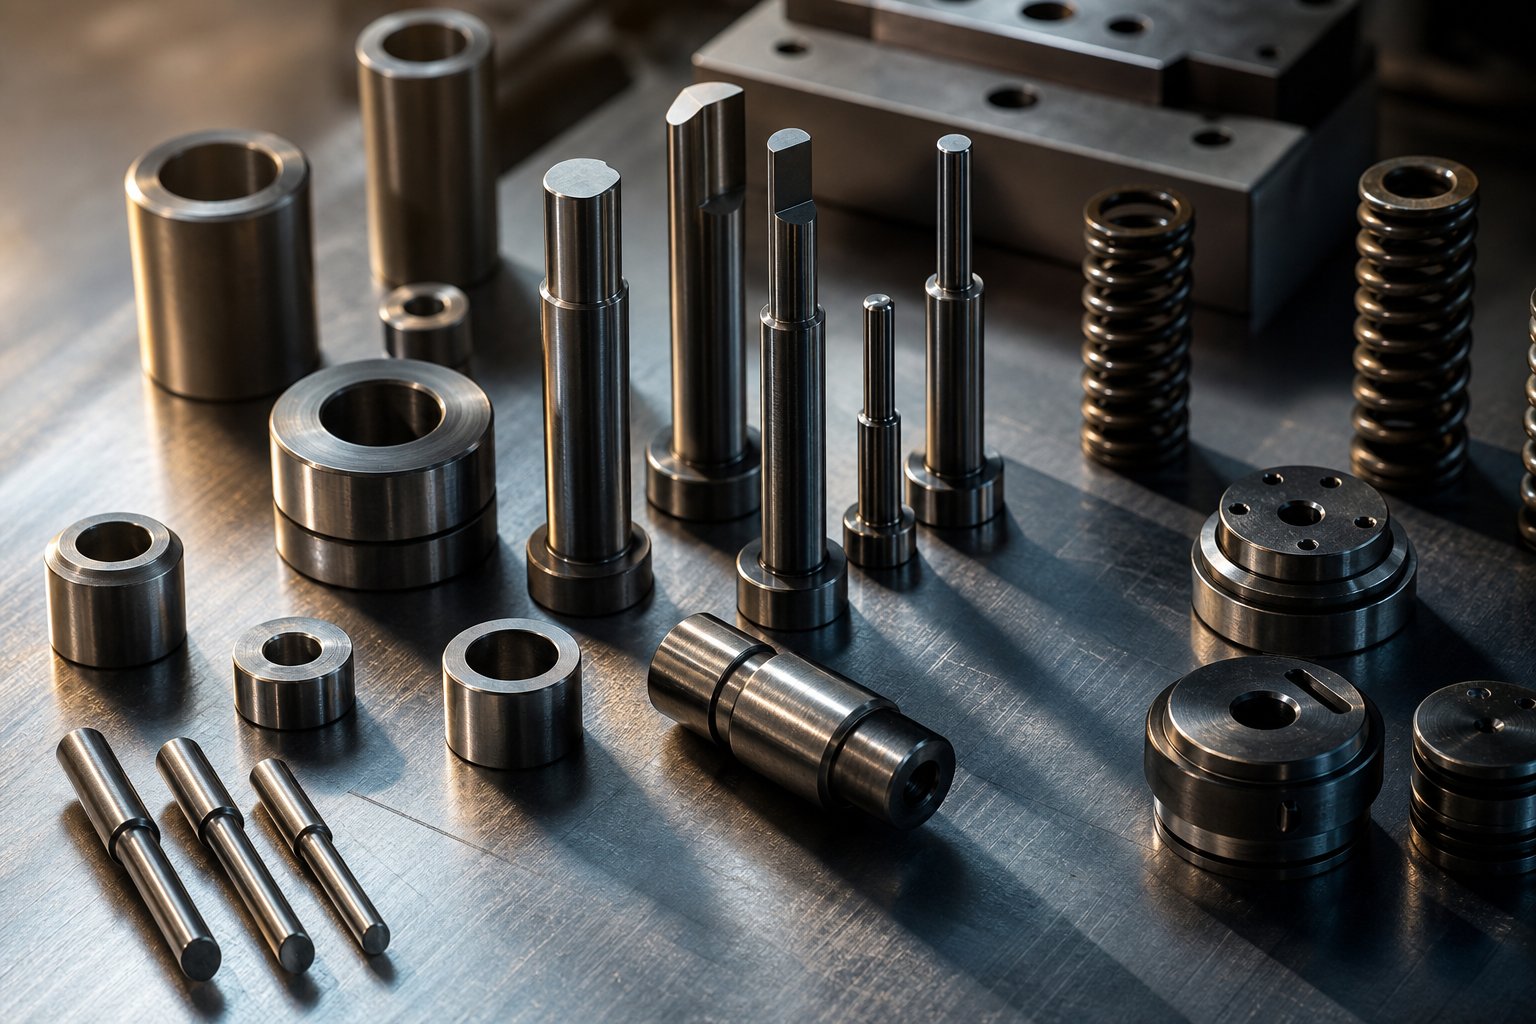
स्टैम्पिंग डाई रिप्लेसमेंट पार्ट्स क्या हैं और वे क्यों महत्वपूर्ण हैं
मुद्रांकन डाई प्रतिस्थापन भागोंडाई असेंबली के अंदर अलग-अलग पहनने वाले घटक होते हैं - पंच, डाई बटन, गाइड पिन, बुशिंग, स्प्रिंग्स और स्ट्रिपर प्लेट्स - जिन्हें भाग की गुणवत्ता बनाए रखने और उत्पादन चालू रखने के लिए समय-समय पर बदलाव की आवश्यकता होती है। डाई शूज़ और संरचनात्मक आधार के विपरीत, जो उपकरण की स्थायी नींव बनाते हैं, इन घटकों को स्टैम्पिंग प्रक्रिया के दोहराव वाले तनाव को अवशोषित करने और समय के साथ ख़राब होने के लिए डिज़ाइन किया गया है।
यह मार्गदर्शिका सामान्य डाई शिक्षा और पार्ट्स कैटलॉग के बीच अंतर को पाटती है। आप सीखेंगे कि टूट-फूट के लक्षणों को कैसे पढ़ा जाए, ख़राब घटकों का निदान कैसे किया जाए, सही प्रतिस्थापन कैसे निर्दिष्ट किया जाए और उन्हें आत्मविश्वास के साथ कैसे प्राप्त किया जाए।
स्टैम्पिंग डाई रिप्लेसमेंट पार्ट्स को परिभाषित करना
प्रतिस्थापन भाग को संरचनात्मक डाई घटक से क्या अलग करता है? यह इच्छित सेवा जीवन पर निर्भर करता है। ऊपरी और निचले डाई शूज़, बोल्स्टर प्लेट्स और डाई सेट फ़्रेम - के संरचनात्मक तत्व उपकरण के पूर्ण जीवनचक्र तक चलने के लिए इंजीनियर किए गए हैं। जब तक भयावह क्षति न हो, उन्हें शायद ही कभी प्रतिस्थापन की आवश्यकता होती है। दूसरी ओर, प्रतिस्थापन हिस्से, काम करने वाले तत्व हैं जो सीधे पट्टी सामग्री से संपर्क करते हैं या असेंबली के भीतर बलों का प्रबंधन करते हैं। पंचों, डाई बटनों, स्प्रिंग्स, रिटेनर्स और गाइड बुशिंग - घटकों के बारे में सोचें जो प्रेस के हर स्ट्रोक पर बार-बार प्रभाव, घर्षण और थकान के अधीन होते हैं।
प्रतिस्थापन हिस्से उपभोग्य वस्तुएं हैं जिन्हें पहनने के लिए इंजीनियर किया गया है ताकि डाई शू और संरचनात्मक तत्व खराब न हों।
व्यवस्थित प्रतिस्थापन दृष्टिकोण क्यों मायने रखता है?
जब डाई पार्ट्स को बदलने की आवश्यकता होती है और परिवर्तन प्रतिक्रियात्मक रूप से होता है - जब एक पंच बीच में ही टूट जाता है {{1} या बुशिंग पकड़ लेती है - तो लागत तेजी से बढ़ जाती है। एक भी अनियोजित ठहराव का मतलब केवल एक नया घटक नहीं है। इसका मतलब है निष्क्रिय प्रेस समय, डाई को खींचने और रीसेट करने के लिए सेटअप श्रम, विफलता पकड़े जाने से पहले उत्पादित दोषपूर्ण भागों से स्क्रैप, और प्रक्रिया को फिर से मान्य करने के लिए गुणवत्तापूर्ण प्रयोगशाला घंटे। के अनुसारमेटलफॉर्मिंग पत्रिका, एक बार जब आप खोए हुए उत्पादन, ओवरहेड और डाउनस्ट्रीम श्रम को ध्यान में रखते हैं तो अनियोजित डाई रखरखाव की लागत नियोजित रखरखाव से चार गुना अधिक हो सकती है।
एक व्यवस्थित दृष्टिकोण इस समीकरण को उलट देता है। यह समझकर कि कौन से स्टैम्पिंग डाई घिसाव वाले घटक अनुमानित रूप से ख़राब होते हैं और हिट काउंट के विरुद्ध उनकी स्थिति को ट्रैक करके, आप अपने शेड्यूल के अनुसार भागों को बदलते हैं - प्रेस के नहीं।
फ़ंक्शन के अनुसार सामान्य स्टैम्पिंग डाई वियर पार्ट्स
प्रत्येक डाई असेंबली में दर्जनों व्यक्तिगत घटक होते हैं, लेकिन उनमें से सभी एक ही दर पर या समान कारणों से खराब नहीं होते हैं। उन्हें फ़ंक्शन के अनुसार व्यवस्थित करना - स्टैम्पिंग चक्र के दौरान वे क्या भूमिका निभाते हैं - रखरखाव टीमों को यह पहचानने का तेज़ रास्ता देता है कि कौन सा हिस्सा खराब हो रहा है और क्यों। नीचे दी गई श्रेणियां कार्य के आधार पर सामान्य स्टैम्पिंग डाई घिसाव वाले हिस्सों के पूरे दायरे को कवर करती हैं, सामग्री को काटने वाले काटने वाले किनारों से लेकर पार्श्व भार को अवशोषित करने वाली असर वाली सतहों तक।
घटकों को काटना और छेदना
ये किसी भी ब्लैंकिंग या के वर्कहॉर्स हैंप्रगतिशील मरो. वे हर स्ट्रोक में स्ट्रिप सामग्री के साथ सीधा संपर्क बनाते हैं, जिसका अर्थ है कि वे असेंबली में उच्चतम स्थानीयकृत तनाव और सबसे तेज़ पहनने की दर का अनुभव करते हैं।
- घूंसे- कठोर टूल स्टील पिन या आकार की प्रोफाइल जो छेद, स्लॉट या फीचर बनाने के लिए स्ट्रिप सामग्री में प्रवेश करती हैं। वे प्रत्येक हिट पर पूर्ण कतरनी बल को अवशोषित करते हैं और अधिकांश डाई में सबसे अधिक बार बदले जाने वाले घटक होते हैं।
- डाई बटन- संभोग छिद्र जो मुक्का प्राप्त करते हैं। पंच और डाई बटन के बीच उचित क्लीयरेंस किनारे की गुणवत्ता निर्धारित करता है। स्टैम्पिंग डाई पंच और डाई बटन प्रतिस्थापन अक्सर सही क्लीयरेंस बहाल करने के लिए एक मिलान सेट के रूप में किया जाता है।
- पायलट- सटीक पिन जो अगले स्टेशन कट से पहले पट्टी को सटीक स्थिति में पंजीकृत करने के लिए पहले से छेद किए गए छेद में प्रवेश करते हैं। वे दोहराए जाने वाले सम्मिलन बल और स्ट्रिप ड्रैग को सहन करते हैं, जिससे उन्हें टिप घिसने और झुकने का खतरा होता है।
- स्टील्स ट्रिम करें- गठित भागों पर ट्रिमिंग कार्यों में उपयोग किए जाने वाले समोच्च कटिंग किनारे। उनके जटिल प्रोफाइल साधारण पंच रीशार्पनिंग की तुलना में रीग्राइंडिंग को अधिक जटिल बनाते हैं।
जब कोई भी काटने वाला घटक सुस्त या चिप्स हो जाता है, तो आप मुद्रांकित हिस्से पर गड़गड़ाहट की ऊंचाई को बढ़ते हुए देखेंगे - सबसे पहले दिखाई देने वाले गुणवत्ता संकेतों में से एक है कि एक बदलाव आ रहा है।
मार्गदर्शन और संरेखण घटक
एक प्रगतिशील पासा चलाने की कल्पना करें जहां ऊपरी और निचले हिस्से संरेखण से 0.001 इंच भी बाहर चले जाते हैं। अचानक, प्रत्येक पंच से बटन की निकासी बदल जाती है, एक तरफ गड़गड़ाहट दिखाई देती है, और उपकरण का जीवन नाटकीय रूप से गिर जाता है। मार्गदर्शक घटक उस परिदृश्य को रोकते हैं।
- गाइड पिन (गाइड पोस्ट)- परिशुद्धता{{1}ग्राउंड बेलनाकार पिन, आमतौर पर 60+ एचआरसी तक कठोर होते हैं, जो ऊपरी और निचले डाई शूज़ का पता लगाते हैं ताकि सभी माउंट किए गए घटक सही ढंग से इंटरफ़ेस कर सकें। जैसाफैब्रिकेटरनोट्स, गाइड पिन 0.0001 इंच के भीतर जमीन पर लगे होते हैं और फ्रिक्शन {2}बियरिंग या बॉल{3}बेयरिंग शैलियों में उपलब्ध होते हैं।
- गाइड झाड़ियों- परिशुद्धता-ग्राउंड स्लीव्स जो गाइड पिन प्राप्त करते हैं। बॉल -बेयरिंग बुशिंग में एक एल्यूमीनियम बॉल केज होता है, जबकि घिसाव को कम करने के लिए घर्षण बुशिंग को अक्सर एल्यूमीनियम -कांसे और ग्रेफाइट प्लग के साथ पंक्तिबद्ध किया जाता है।
- एड़ी ब्लॉक- ऊपरी और निचले जूतों पर स्टील ब्लॉक लगे होते हैं जो असंतुलित पार्श्व बलों को अवशोषित करते हैं। जब स्टैम्पिंग ऑपरेशन गंभीर एक दिशात्मक साइड थ्रस्ट उत्पन्न करते हैं तो वे गाइड पिन को पूरक करते हैं।
- रक्षक सलाखें- स्ट्रिपर इंसर्ट, पंच, या डाई सेक्शन को स्थिति में रखने वाली रेल को बनाए रखना। वे लोड के तहत काम करने वाले घटकों के पार्श्व आंदोलन को रोकते हैं।
डाइज़ के लिए गाइड पिन और बुशिंग प्रतिस्थापन अक्सर संभोग सतहों के बीच मापने योग्य खेल से शुरू होता है - एक ऐसी स्थिति जो असंगत गड़गड़ाहट पैटर्न या स्टेशनों पर प्रगतिशील सुविधा गलत पंजीकरण के रूप में दिखाई देती है।
स्ट्रिपिंग और सामग्री नियंत्रण घटक
पट्टी के माध्यम से पंच कैंची चलाने के बाद, किसी चीज को पट्टी को पंच से खींचना होता है और सामग्री को अगले फ़ीड अग्रिम के लिए नियंत्रित रखना होता है। यह डाई स्ट्रिपर प्लेट घटकों और उनके संबंधित हार्डवेयर पर मुहर लगाने का काम है।
- स्ट्रिपर प्लेटें- चपटी या समोच्च प्लेटें जो काटने के दौरान स्ट्रिप सामग्री पर दबाव डालती हैं और फिर मेढ़े के पीछे हटने पर इसे छिद्रों से अलग कर देती हैं। वे बेहतर सटीकता के लिए काटने के बिंदु के करीब घूंसे का मार्गदर्शन भी करते हैं।
- लिफ्टर (लिफ्टर पिन)- स्प्रिंग-लोडेड पिन या रेल जो स्ट्रोक के बीच पट्टी को डाई फेस से ऊपर उठाते हैं, जिससे इसे अगले स्टेशन तक स्वतंत्र रूप से आगे बढ़ने की अनुमति मिलती है।
- स्प्रिंग्स- नाइट्रोजन गैस स्प्रिंग्स, डाई स्प्रिंग्स (लोड रेटिंग द्वारा कोडित रंग {{1%), और कॉइल स्प्रिंग्स जो स्ट्रिपिंग फोर्स, प्रेशर पैड प्रीलोड और लिफ्टर रिटर्न प्रदान करते हैं। स्प्रिंग थकान धीरे-धीरे होती है, जिससे स्ट्रिप नियंत्रण समस्याएं सामने आने तक इसे छोड़ना आसान हो जाता है।
- दबाव पैड- स्प्रिंग-समर्थित या हाइड्रॉलिक रूप से समर्थित प्लेटें जो धातु के प्रवाह को नियंत्रित करने और झुर्रियों को रोकने के लिए ड्राइंग या फॉर्मिंग ऑपरेशन के दौरान सामग्री को जकड़ती हैं।
ये घटक शायद ही कभी विनाशकारी रूप से विफल होते हैं। इसके बजाय, वे धीरे-धीरे बल खो देते हैं - स्प्रिंग्स शिथिल हो जाते हैं, लिफ्टर पिन कंधे पर घिस जाते हैं, और स्ट्रिपर प्लेटें बार-बार प्रभाव से समतलता विकसित करती हैं। परिणाम सूक्ष्म है: गलत भोजन, पट्टी उठाना, या असंगत भाग निष्कासन जो हफ्तों में खराब हो जाता है।
पहनने और धारण करने वाले घटक
प्रत्येक प्रतिस्थापन भाग पट्टी पर "सक्रिय" कार्य नहीं करता है। कुछ केवल घर्षण को अवशोषित करने और अधिक महंगे घटकों को समय से पहले खराब होने से रोकने के लिए मौजूद हैं।
- प्लेटें पहनें- गाइड ब्लॉकों, हील ब्लॉकों या कहीं भी दो डाई सतहों पर लगी कठोर स्टील प्लेटें एक-दूसरे के खिलाफ फिसलती हैं। वे बलि की सतहें हैं जिन्हें नीचे के संरचनात्मक ब्लॉक को फिर से बनाने के बजाय सस्ते में बदलने के लिए डिज़ाइन किया गया है।
- गिब्स- सटीक वियर स्ट्रिप्स जो स्लाइडिंग डाई सेक्शन (उदाहरण के लिए, कैम ड्राइवर और कैम स्लाइड) के बीच संरेखण बनाए रखती हैं। वे थर्मल विस्तार की भरपाई करते हैं और पार्श्व जोर को अवशोषित करते हैं।
- बैकिंग प्लेटें- प्रभाव बल को वितरित करने और पंच हेड को नरम जूते की सामग्री में घुसने से रोकने के लिए कठोर प्लेटों को पंचों के पीछे या पंच रिटेनर और डाई शू के बीच रखा जाता है।
ये हिस्से व्यक्तिगत रूप से सस्ते हैं, लेकिन इन्हें नज़रअंदाज करने से महंगी क्षति होती है - एक घिसी-पिटी बैकिंग प्लेट पंच हेड्स को मशरूम बनने देती है, एक खराब गिब एक कैम स्लाइड को बहाव देता है, और अचानक आप उन घटकों को बदल रहे हैं जो वर्षों तक चलने चाहिए थे।
त्वरित-संदर्भ तालिका: डाई घटक विफलता मोड
नीचे दी गई तालिका प्रत्येक घटक श्रेणी को स्कैन करने योग्य संदर्भ में समेकित करती है। टूल का निरीक्षण करते समय या रिप्लेसमेंट पार्ट इन्वेंट्री का निर्माण करते समय इसे डाई कंपोनेंट विफलता मोड संदर्भ के रूप में उपयोग करें।
| घटक का नाम | समारोह | विशिष्ट सामग्री | सामान्य विफलता मोड |
|---|---|---|---|
| घूंसे | पियर्स या खाली पट्टी सामग्री | डी2, एम2, कार्बाइड |
|
| डाई बटन | पंच प्राप्त करें, कट प्रोफ़ाइल को परिभाषित करें | डी2, एम2, कार्बाइड |
|
| पायलट | स्टेशनों के बीच पट्टी की स्थिति रजिस्टर करें | एम2, एचएसएस, कार्बाइड-इत्तला दे दी गई |
|
| गाइड पिन | ऊपरी और निचले डाई जूतों को संरेखित करें | कठोर उपकरण स्टील (60+ एचआरसी) |
|
| गाइड बुशिंग्स | गाइड पिन प्राप्त करें, घर्षण कम करें | कठोर स्टील, एल्युमीनियम-कांस्य लाइनर |
|
| एड़ी ब्लॉक | पार्श्व प्रणोद बलों को अवशोषित करें | कठोर पहनने वाली प्लेटों के साथ टूल स्टील |
|
| स्ट्रिपर प्लेट्स | पंचों, गाइड पंचों से सामग्री अलग करें | A2, D2 टूल स्टील |
|
| स्प्रिंग्स | स्ट्रिपिंग फोर्स, पैड प्रीलोड, लिफ्टर रिटर्न प्रदान करें | क्रोम-सिलिकॉन, नाइट्रोजन गैस |
|
| लिफ्टर | फ़ीड अग्रिम के लिए पट्टी उठाएँ | टूल स्टील, कठोर युक्तियाँ |
|
| प्लेटें पहनें | बलि की सतह स्लाइड घर्षण को अवशोषित करती है | कठोर उपकरण स्टील, कांस्य |
|
| बैकिंग प्लेट्स | पंच प्रभाव वितरित करें, डाई जूते की रक्षा करें | कठोर उपकरण इस्पात (48-52 एचआरसी) |
|
तालिका में प्रत्येक विफलता मोड प्रेस - में गड़गड़ाहट परिवर्तन, आयामी बदलाव, या सामग्री प्रबंधन समस्याओं पर अलग-अलग लक्षण उत्पन्न करता है। उन लक्षणों को पहचानना और उन्हें वापस सही घटक पर ले जाना, जहां निदान शुरू होता है, और उत्पादन तल अवलोकन से लेकर विशिष्ट भाग की विफलता तक की मैपिंग ही प्रतिक्रियाशील अग्निशमन को नियोजित रखरखाव से अलग करती है।
लक्षण द्वारा स्टैम्पिंग डाई समस्या निवारण
आप प्रेस में खड़े हैं, और कुछ गड़बड़ है। हिस्से पिछले सप्ताह की तुलना में अलग दिखते हैं - शायद एक किनारे पर गड़गड़ाहट बढ़ रही है, या छेद वाले स्थान अपनी विशिष्टता से बाहर हो रहे हैं। चुनौती यह जानना नहीं है कि कोई घटक खराब हो रहा है। यह पता लगाया जा रहा है कि कौन सा। स्टैम्पिंग डाई पहनने के संकेतक और लक्षण शायद ही कभी स्पष्ट लेबल के साथ खुद को घोषित करते हैं। वे तैयार भागों पर गुणवत्ता विचलन के रूप में दिखाई देते हैं, और आपका काम उन विचलनों को स्रोत की ओर पढ़ना है।
नीचे दिए गए अनुभाग सामान्य विफलता संकेतों को उस तरीके से व्यवस्थित करते हैं जिस तरह से आप वास्तव में उनका सामना करते हैं - जो आप भाग पर या प्रेस - पर देखते हैं और प्रत्येक लक्षण को प्रतिस्थापन की आवश्यकता वाले सबसे संभावित घटक के रूप में मैप करते हैं।
गड़गड़ाहट का गठन और किनारे की गुणवत्ता में गिरावट
गड़गड़ाहट का बढ़ना सबसे आम प्रारंभिक चेतावनी है कि काटने वाले घटक जीवन के अंत के करीब पहुंच रहे हैं। लेकिन सभी गड़गड़ाहटें एक ही मूल कारण की ओर इशारा नहीं करतीं। गड़गड़ाहट का स्थान, स्थिरता और ऊँचाई आपको बताती है कि कहाँ देखना है।
- सभी सुविधाओं पर एकसमान गड़गड़ाहट वृद्धि- पासे के आर-पार सामान्य पंच एज को कुंद करने की ओर इशारा करता है। सभी काटने वाले पंच एक साथ अपने शार्पनिंग या रिप्लेसमेंट अंतराल के करीब पहुंच रहे हैं, अक्सर क्योंकि वे एक ही टूल स्टील ग्रेड को साझा करते हैं और समान हिट काउंट का अनुभव करते हैं।
- किसी फीचर के केवल एक तरफ गड़गड़ाहट- असमान पंच से {{1} से - डाई क्लीयरेंस को इंगित करता है, जो आमतौर पर गाइड पिन के घिसने या बुशिंग प्ले के कारण होता है जो ऊपरी डाई को थोड़ा स्थानांतरित करने की अनुमति देता है। तंग -निकासी पक्ष एक साफ कतरनी पैदा करता है; खुला भाग फट जाता है और गड़गड़ाहट छोड़ देता है।
- रुक-रुक कर होने वाली गड़गड़ाहट जो प्रकट होती है और गायब हो जाती है- अक्सर स्ट्रिपर सिस्टम में स्प्रिंग थकान से जुड़ा होता है। जैसे ही स्ट्रिपिंग बल कमजोर हो जाता है, काटने के दौरान स्ट्रिप को मजबूती से नहीं पकड़ा जाता है, जिससे सूक्ष्म गति होती है जो असंगत किनारे की गुणवत्ता पैदा करती है।
- स्लग को गड़गड़ाहट के साथ खींचना- जब स्लग पंच फेस से चिपक जाते हैं और वापस डाई में चले जाते हैं, तो वे बाद के हिट पर द्वितीयक गड़गड़ाहट या गवाह के निशान बनाते हैं। यह स्थिति पंच घिसाव के कारण बढ़ती हुई वैक्यूम आसंजन, डाई बटन के किनारे का टूटना, या डाई के उद्घाटन में अपर्याप्त स्लग प्रतिधारण का पता लगाती है।
डाई पंच घिसाव के कारण होने वाली गड़गड़ाहट का निर्माण आम तौर पर एक इंच के कुछ हजारवें हिस्से - से सूक्ष्म रूप से शुरू होता है - और जब कटिंग एज एक महत्वपूर्ण सीमा से आगे निकल जाती है तो तेज हो जाती है। इसे जल्दी पकड़ने का मतलब पूर्ण पंच प्रतिस्थापन के बजाय एक सरल पुनः धार लगाना है।
आयामी बहाव और गलत संरेखण लक्षण
जब हिस्से आयामी जांच में विफल होने लगते हैं, तो प्रवृत्ति अक्सर काटने वाली ज्यामिति को दोष देने की होती है। लेकिन घिसे हुए गाइड पिन, ख़राब पायलट, या ढीली झाड़ियों से आयामी बहाव वास्तविक पंच या बटन आयामी परिवर्तन की तुलना में कहीं अधिक सामान्य है। माप से जो पता चलता है उसके आधार पर यहां बताया गया है कि कैसे बताया जाए कि डाई घटकों को कब प्रतिस्थापन की आवश्यकता है।
- समय के साथ छिद्र से - छिद्र की दूरी में वृद्धि हो रही है- पायलट पिन टिप घिसाव की ओर इशारा करता है। जैसे-जैसे बार-बार स्ट्रिप एंगेजमेंट से पायलट का व्यास सिकुड़ता है, स्ट्रिप को स्टेशनों के बीच स्थानांतरित करने की अधिक स्वतंत्रता होती है, और फीचर से {{3} फीचर दूरियां उत्तरोत्तर कम होती जाती हैं।
- सभी सुविधाएँ एक दिशा में स्थानांतरित हो रही हैं- गाइड पिन या बुशिंग पहनने का सुझाव देता है जिससे ऊपरी डाई एक तरफ का पक्ष लेती है। ऊपरी टूलींग द्वारा काटा गया प्रत्येक फीचर स्ट्रिप किनारे के सापेक्ष एक ही दिशा में एक साथ माइग्रेट होता है।
- प्रगतिशील ग़लतपंजीकरण जो स्टेशन से {{1}स्टेशन तक की स्थिति खराब कर देता है- एक प्रगतिशील पासे में, यह पैटर्न संचयी पायलट घिसाव का संकेत देता है। प्रत्येक स्टेशन का पायलट एक छोटी स्थितिगत त्रुटि जोड़ता है, और अंतिम स्टेशन तक संचित बहाव सहनशीलता से अधिक हो जाता है। खराब पायलट सतहें अक्सर दोषों के स्पष्ट रूप से स्पष्ट होने से बहुत पहले संचयी आयामी बहाव का कारण बनती हैं।
- कोणों का निर्माण असंगत या परिवर्तनशील होता है- घिसे हुए हील ब्लॉक या कैम गिब्स के परिणामस्वरूप हो सकता है जो स्टील को स्थिति में बने रहने के बजाय भार के नीचे विक्षेपित करने की अनुमति देता है। जब गतिशील बल बढ़ते हैं तो असंगतता आमतौर पर उच्च प्रेस गति पर बिगड़ जाती है।
मुख्य अंतर: यदि सभी विशेषताएं समान रूप से एक साथ बदलती हैं, तो डाई लेवल संरेखण (गाइड पिन, बुशिंग, एड़ी ब्लॉक) को देखें। यदि सुविधाएं एक-दूसरे के सापेक्ष बहती हैं, तो स्टेशन स्तर के पंजीकरण (पायलट, लोकेटर, व्यक्तिगत इंसर्ट पोजिशनिंग) को देखें।
सामग्री प्रबंधन विफलताएँ
स्ट्रिप नियंत्रण समस्याएं गुणवत्ता दोषों से भिन्न महसूस होती हैं - वे केवल भाग के आयामों को ख़राब करने के बजाय प्रक्रिया को ही बाधित करती हैं। ग़लत फ़ीड प्रेस को रोकती है। स्ट्रिप उठाने से टूलींग को नुकसान पहुंचता है। इजेक्शन विफलताओं से डाई जाम हो जाती है। ये लक्षण पिछले अनुभाग में शामिल स्ट्रिपिंग और सामग्री नियंत्रण घटकों पर सीधे मैप करते हैं।
- स्टेशनों के बीच स्ट्रिप लिफ्टिंग- कंधे के घिसाव के कारण लिफ्टर पिन की ऊंचाई कम हो गई है, या लिफ्टर स्प्रिंग्स स्ट्रिप को डाई फेस से ऊपर उठाने के लिए आवश्यक बल से कम हो गए हैं। पट्टी डाई सतहों पर खिंचती है और या तो ख़राब हो जाती है या स्टील बनाने में लग जाती है।
- गलत फ़ीड या छोटा-फ़ीड अलार्म- जब फीडर सही ढंग से आगे बढ़ता है लेकिन स्ट्रिप सही स्थिति में नहीं आती है, तो घिसे-पिटे पायलट त्रुटि का पता लगाने के लिए पर्याप्त गहराई से संलग्न नहीं होते हैं, या स्ट्रिपर प्लेट के घिसाव के कारण स्ट्रिप आगे बढ़ने के बजाय झुकने लगती है। दबाव पैड का क्षरण भी असमान क्लैम्पिंग बल लगाकर पट्टी की गति को प्रतिबंधित कर सकता है।
- डाई से पुर्जे साफ-सुथरे ढंग से बाहर नहीं निकल रहे हैं- शेडर स्प्रिंग की थकान, मलबे के संचय से लिफ्टर पिन बाइंडिंग, या घिसे हुए इजेक्टर पिन टिप जो अब भाग से सीधे संपर्क नहीं करते हैं। छोटे कनेक्टर घटकों का उत्पादन करने वाले प्रगतिशील डाई में, मामूली इजेक्शन असंगतता के कारण भी भाग डाई कैविटी में ढेर हो सकते हैं और व्यापक क्षति हो सकती है।
- गति से कंपन या श्रव्य स्पंदन को दूर करें- स्ट्रिपर प्लेट घिसने से असमान अनलोडिंग दबाव, या ख़राब स्ट्रिप सपोर्ट संरचनाएं (फ्लोटिंग पिन, गाइड रेल) बनती हैं जो अब तीव्र फ़ीड चक्र के दौरान सामग्री को स्थिर नहीं करती हैं।
प्रेस पैरामीटर्स इन पैटर्न को कैसे तेज करते हैं
ऊपर सूचीबद्ध प्रत्येक लक्षण की एक समयरेखा - होती है और वह समयरेखा दो प्रेस ऑपरेशन चर के आधार पर छोटी या लंबी होती है: टन भार और स्ट्रोक दर। उच्च प्रेस टन भार प्रति चक्र प्रत्येक काटने और बनाने वाले घटक पर शिखर बल को बढ़ाता है। डाई की टन भार रेटिंग के ऊपरी सिरे पर चलने से पंचों, डाई बटनों और विशेष रूप से स्प्रिंग्स की सेवा जीवन संकुचित हो जाता है, जो उच्च प्रीलोड के तहत तेजी से थकते हैं।
स्ट्रोक दर प्रभाव को अलग तरह से जोड़ती है। उच्च गति उत्पादन घर्षण के माध्यम से अधिक गर्मी उत्पन्न करता है, स्नेहन फिल्म की मोटाई कम करता है, और गाइड सिस्टम पर गतिशील लोडिंग बढ़ाता है। 400 स्ट्रोक प्रति मिनट की गति से चलने वाला एक डाई 200 एसपीएम - पर उसी डाई की तुलना में गाइड बुशिंग और पायलट युक्तियों को काफी तेजी से घिसेगा, न केवल दोहरे हिट के कारण, बल्कि इसलिए कि प्रत्येक व्यक्तिगत स्ट्रोक में अधिक जड़त्वीय बल होता है और स्नेहक पुनःपूर्ति के लिए कम पुनर्प्राप्ति समय होता है।
हिट काउंट के साथ दोनों मापदंडों को ट्रैक करने से आपको अकेले साइकिल काउंट की तुलना में वास्तविक घटक पहनने की अधिक सटीक तस्वीर मिलती है। 500,000 हिट पर दो डाई बहुत अलग स्थिति में हो सकते हैं यदि एक माइल्ड स्टील में 60 एसपीएम पर चलता है और दूसरा स्टेनलेस में 350 एसपीएम पर चलता है।
जब कई लक्षण ओवरलैप होते हैं तो स्टैम्पिंग डाई कंपोनेंट विफलता का निदान कैसे करें
लक्षण एक समय में शायद ही कभी एक ही दिखाई देते हैं। आप निरीक्षण के लिए पासा खींचते हैं और स्टेशन तीन पर गड़गड़ाहट बढ़ रही है, स्टेशन सात पर एक आयामी बहाव और पूरे रन में रुक-रुक कर मिसफीड अलार्म पाते हैं। तीन लक्षण, संभावित रूप से छह या अधिक उम्मीदवार घटक। हर चीज़ को बदलना महंगा और अनावश्यक है। गलत हिस्से को पहले बदलने से समय बर्बाद होता है और वास्तविक समस्या अछूती रह जाती है। आपको वास्तविक विफलता स्रोत को अलग करने के लिए एक संरचित विधि की आवश्यकता है - एक प्रगतिशील डाई निरीक्षण अनुक्रम जो क्षेत्र को व्यवस्थित रूप से संकीर्ण करता है।
प्रगतिशील मृत्यु के लिए व्यवस्थित निरीक्षण अनुक्रम
जब कई स्टेशन एक साथ समस्याएँ दिखाते हैं, तो सबसे अधिक दिखाई देने वाले लक्षण से शुरुआत करने की इच्छा का विरोध करें। इसके बजाय, डाई के माध्यम से एक तार्किक क्रम में काम करें जो स्टेशन {{1}विशिष्ट घटकों की जांच करने से पहले साझा मूल कारणों को समाप्त कर देता है।
- पहले डाई-स्तर संरेखण की जाँच करें।डायल इंडिकेटर के साथ गाइड पिन को - से {{1} बुशिंग क्लीयरेंस में मापें। यदि खेल विशिष्टता (आम तौर पर नाममात्र से 0.0005 इंच से अधिक) से अधिक हो जाता है, तो पासे का प्रत्येक स्टेशन प्रभावित होता है। यह एकल खोज गड़गड़ाहट, आयामी बहाव और असंगत गठन को एक साथ समझा सकती है।
- पहले पायलट स्टेशन पर स्ट्रिप पंजीकरण का निरीक्षण करें।पायलट पिन व्यास और जुड़ाव गहराई सत्यापित करें। यदि पायलट कम आकार के हैं, तो सभी डाउनस्ट्रीम सुविधाएँ संचयी स्थितिगत त्रुटि दिखाएँगी - जो कई स्टेशन विफलताओं की तरह दिखती हैं, वास्तव में आगे बढ़ने वाला एक मूल कारण है।
- लक्षण स्थान के आधार पर अलग-अलग स्टेशनों को अलग करें।यह पुष्टि करने के बाद ही कि डाई स्तर संरेखण और स्ट्रिप पंजीकरण विशिष्ट हैं, आपको स्टेशन विशिष्ट कटिंग घटकों, फॉर्म स्टील्स या स्ट्रिपर्स की जांच करनी चाहिए।
- स्प्रिंग फोर्स और लिफ्टर की ऊंचाई सत्यापित करें।डाई रखरखाव रिकॉर्ड के अनुसार सभी स्ट्रिपर और प्रेशर पैड स्प्रिंग्स पर मुफ्त लंबाई मापें। डेप्थ माइक्रोमीटर से लिफ्टर पिन की ऊंचाई जांचें। बल का क्षरण संचयी होता है और अक्सर बिना किसी स्पष्ट एकल बिंदु विफलता के कई स्टेशनों को एक साथ प्रभावित करता है।
- डाई रखरखाव लॉग के विरुद्ध दस्तावेज़ निष्कर्ष।मापे गए मानों को रिकॉर्ड करें, न कि केवल मूल्यांकन में उत्तीर्ण/असफल। ये माप अगले निरीक्षण अंतराल के लिए आधार रेखा बन जाते हैं।
मूल कारण की पुष्टि किए बिना किसी लक्षण के आसन्न घटक को बदलने से बार-बार विफलताएं होती हैं - और बार-बार डाउनटाइम होता है। हमेशा सत्यापित करें कि जिस घटक को आप बदल रहे हैं वह वास्तव में वही दोष पैदा करता है जिसे आप ठीक कर रहे हैं।
घटक निदान की पुष्टि के लिए उत्पादन डेटा का उपयोग करना
शारीरिक निरीक्षण आपको बताता है कि क्या पहना है। उत्पादन डेटा आपको बताता है कि यह कब खराब होना शुरू हुआ और यह कितनी तेजी से आगे बढ़ रहा है - आपको निदान की पुष्टि करने और प्रतिस्थापन का सही समय निर्धारित करने के लिए संदर्भ की आवश्यकता होती है।
हिट काउंटर शुरुआती बिंदु हैं। प्रत्येक डाई में एक संचयी स्ट्रोक काउंटर और एक अंतराल काउंटर होना चाहिए जो प्रत्येक रखरखाव कार्यक्रम पर रीसेट हो। प्रत्येक घटक के लिए अंतिम रिकॉर्ड किए गए प्रतिस्थापन या पुनः शार्पनिंग के साथ वर्तमान हिट गिनती की तुलना करके, आप तुरंत पहचान सकते हैं कि कौन से हिस्से अपने अपेक्षित सेवा जीवन से अधिक हो गए हैं और जिनमें अभी भी मार्जिन शेष है।
एसपीसी डेटा एक दूसरी पुष्टिकरण परत जोड़ता है। जब एक प्रक्रिया विशेषता - कहती है, एक महत्वपूर्ण छेद व्यास - विनिर्देश के भीतर रहते हुए भी एक नियंत्रण सीमा की ओर बढ़ने लगता है, तो वह बहाव पैटर्न वास्तव में स्क्रैप होने से पहले एक घटक को विफलता के करीब पहुंचने का संकेत देता है। जैसा कि सांख्यिकीय प्रक्रिया नियंत्रण पद्धति स्थापित करती है, नियंत्रण चार्ट पर "नियंत्रण से बाहर" जाने वाली प्रक्रिया अक्सर स्वीकार्य भागों का उत्पादन करती है लेकिन इंगित करती हैउत्पादन में खराबी आने से पहले निवारक रखरखाव की आवश्यकता होती है. बहाव की दर पर नज़र रखने से, न कि केवल भाग पास होते हैं या विफल होते हैं, आपको नियोजित विंडो के दौरान प्रतिस्थापन को शेड्यूल करने के लिए लीड समय मिलता है।
स्क्रैप ट्रैकिंग रिकॉर्ड तस्वीर को पूरा करते हैं। एक स्टेशन पर स्क्रैप में अचानक वृद्धि, हिट गिनती मील के पत्थर से संबंधित, घटक निदान की पुष्टि करती है। कई स्टेशनों पर फैली धीरे-धीरे स्क्रैप वृद्धि अधिक संभावना है कि यह डाई स्तर संरेखण समस्या या सिस्टमिक स्प्रिंग थकान की ओर इशारा करती है।
क्रिटिकल बनाम नॉन-क्रिटिकल पार्ट ट्राइएज
बजट और शेड्यूल संबंधी बाधाएँ वास्तविक हैं। जब निरीक्षण से पता चलता है कि कई घटकों पर एक साथ ध्यान देने की आवश्यकता है, तो डाई रिप्लेसमेंट पार्ट ट्राइएज प्राथमिकता यह निर्धारित करती है कि अब क्या बदला जाएगा बनाम अगली निर्धारित रखरखाव विंडो तक क्या इंतजार किया जा सकता है।
| प्राथमिकता स्तर | स्थिति | कार्रवाई |
|---|---|---|
| तुरंत बदलें | घटक स्क्रैप का उत्पादन कर रहा है या आसन्न टूलींग को व्यापक क्षति का जोखिम उठा रहा है (उदाहरण के लिए, एक चिपका हुआ पंच जो डाई बटन को नुकसान पहुंचा सकता है) | अगले उत्पादन चलाने से पहले ऑर्डर करें और इंस्टॉल करें |
| अगले पीएम विंडो पर बदलें | घटक मापने योग्य घिसाव को सीमा की ओर बढ़ता हुआ दिखाता है लेकिन फिर भी अनुरूप भागों का उत्पादन करता है (उदाहरण के लिए, 0.0003 इंच अतिरिक्त निकासी के साथ गाइड बुशिंग) | प्रतिस्थापन भाग को चरणबद्ध करें, अगले नियोजित स्टॉप पर स्थापित करने का शेड्यूल करें |
| निगरानी करें और पुनर्मूल्यांकन करें | घटक शीघ्र घिसाव के संकेतक दिखाता है लेकिन उत्पादन डेटा स्थिर उत्पादन की पुष्टि करता है (उदाहरण के लिए, बिना किसी स्ट्रिप नियंत्रण समस्या के रेटेड मुक्त लंबाई के 90% पर स्प्रिंग्स) | वर्तमान माप रिकॉर्ड करें, हिट गणना समीक्षा बिंदु सेट करें, अगले निरीक्षण पर पुनः मूल्यांकन करें |
ट्राइएज के लिए मुख्य प्रश्न: क्या इस घटक की वर्तमान स्थिति किसी अधिक महंगी चीज को नुकसान पहुंचाने का जोखिम उठाती है? एक घिसी-पिटी बैकिंग प्लेट, जो इंडेंट करना शुरू कर रही है, उसे बदलने में कुछ डॉलर खर्च होते हैं, - लेकिन अगर छोड़ दिया जाए, तो यह पंच हेड्स को पनपने देती है, और अचानक आप बैकिंग प्लेट और पंचों के पूरे सेट दोनों को बदल रहे हैं। उन प्रतिस्थापनों को प्राथमिकता दें जो उच्च मूल्य वाले घटकों को द्वितीयक क्षति से बचाते हैं।
डाई मेंटेनेंस ट्रैकिंग सिस्टम न केवल जो बदला गया था उसे रिकॉर्ड करके इन निर्णयों का समर्थन करता है, बल्कि हटाने के समय भाग किस स्थिति में था, यह भी रिकॉर्ड करके। समय के साथ, वे रिकॉर्ड घटक विशिष्ट जीवनचक्र वक्र बनाते हैं जो आपको बताते हैं कि किसी विशेष स्टेशन में एक विशेष पंच लगातार 800,000 हिट या 1.2 मिलियन - डेटा तक चलता है जो ट्राइएज को अनुमान से पूर्वानुमान में बदल देता है।
एक पुष्ट निदान और हाथ में प्राथमिकता वाली प्रतिस्थापन सूची के साथ, अगला निर्णय सामग्री चयन - का होता है, जो मूल घटक के सेवा जीवन से मेल खाने या उससे अधिक के लिए सही उपकरण स्टील ग्रेड, कठोरता और विशिष्टता का चयन करता है।
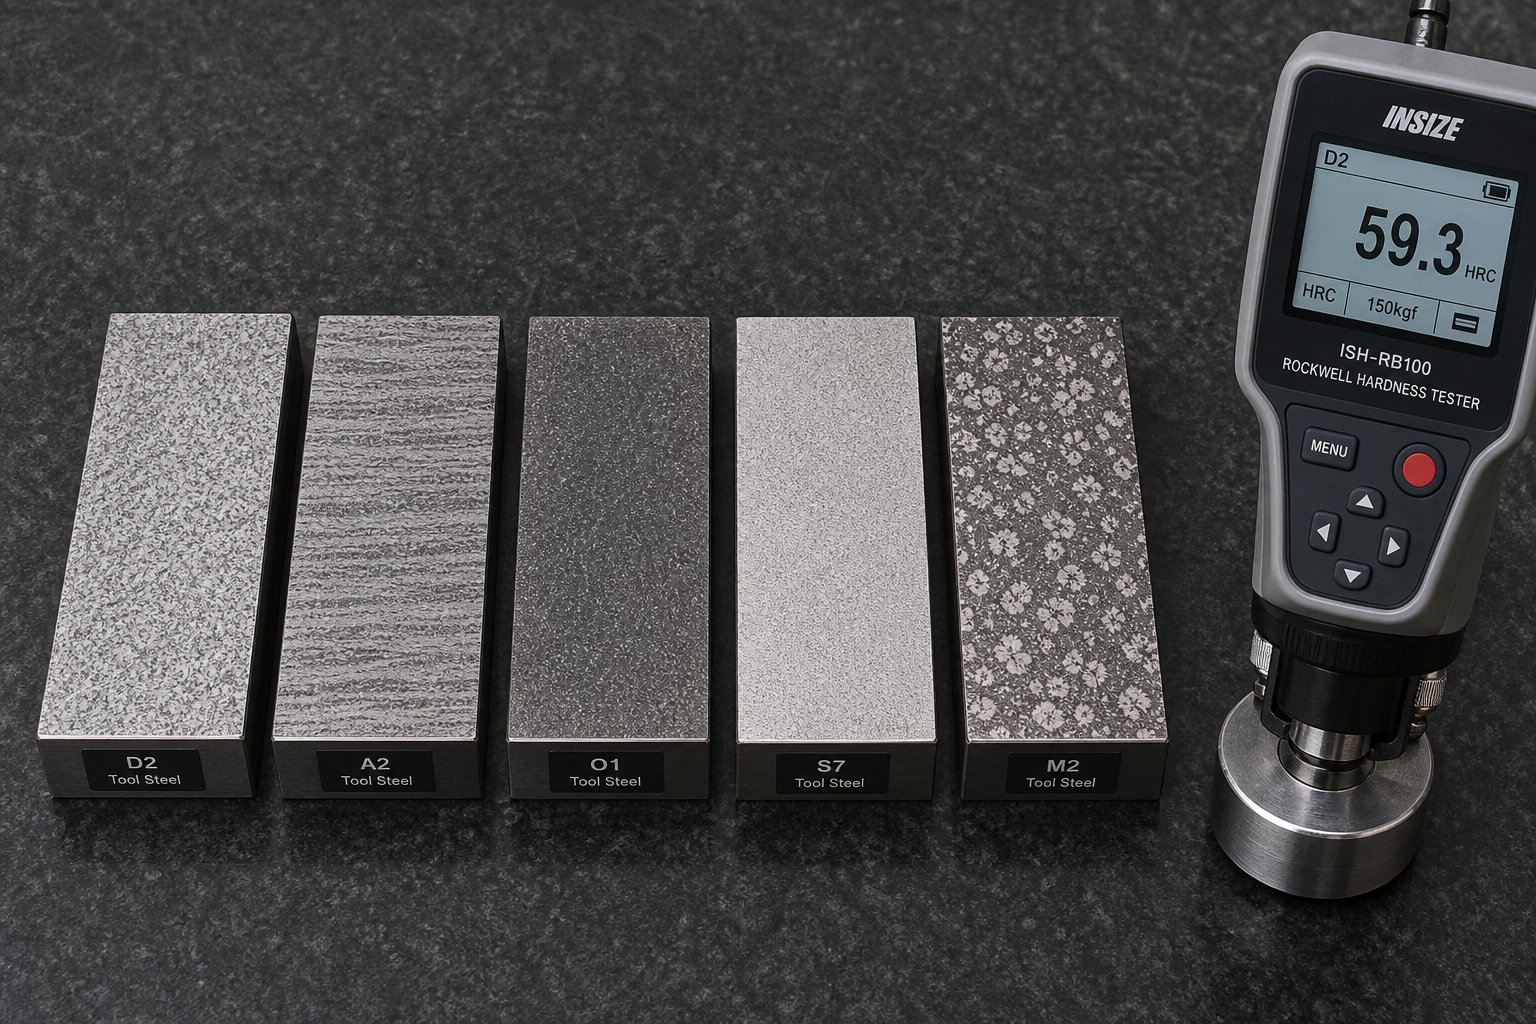
स्टैम्पिंग डाई पार्ट्स के लिए टूल स्टील ग्रेड और कठोरता विशिष्टताएँ
यह जानना कि किस घटक को बदलना है, केवल आधा काम है। उस प्रतिस्थापन के लिए गलत सामग्री ग्रेड या कठोरता को निर्दिष्ट करना एक नियोजित रखरखाव कार्यक्रम को बार-बार विफलता में बदल देता है। एक प्रतिस्थापन पंच को सही ज्यामिति के लिए मशीनीकृत किया गया है, लेकिन गलत कठोरता के साथ उपचारित ऊष्मा कुछ ही दिनों में खराब हो जाएगी। जब एप्लिकेशन प्रीमियम पहनने के प्रतिरोध की मांग करता है तो इकोनॉमी ग्रेड से बना एक डाई बटन बंद हो जाएगा और अपेक्षित अंतराल से बहुत पहले गड़गड़ाहट पैदा करना शुरू कर देगा।
स्टैम्पिंग डाई प्रतिस्थापन भागों के लिए सामग्री चयन के लिए एक साथ तीन चर के मिलान की आवश्यकता होती है: वर्कपीस सामग्री पर मुहर लगाई जा रही है, उत्पादन की मात्रा का हिस्सा जीवित रहना चाहिए, और उस विशिष्ट घटक पर कार्य करने वाला प्रमुख घिसाव तंत्र। तीनों को ठीक से प्राप्त करें, और आप OEM सेवा जीवन को पार कर सकते हैं। एक चूक गया, और आप पासे को फिर से निर्धारित समय से पहले खींच रहे हैं।
रिप्लेसमेंट पंच और डाई बटन के लिए टूल स्टील ग्रेड
पांच सामग्री परिवार प्रतिस्थापन काटने वाले घटकों के विशाल बहुमत को कवर करते हैं। प्रत्येक कठोरता, क्रूरता और पहनने के प्रतिरोध के संतुलन द्वारा परिभाषित एक विशिष्ट स्थान रखता है।
- ए2 (वायु-कठोरीकरण)- सामान्य-उद्देश्य आधार रेखा। A2 हल्के स्टील में कम समय से लेकर {{5} तक मध्यम उत्पादन के लिए अच्छी कठोरता और पर्याप्त घिसाव प्रतिरोध प्रदान करता है। यह कठिन ग्रेडों की तुलना में मामूली गलत संरेखण को बेहतर ढंग से सहन करता है क्योंकि इसकी सूक्ष्म संरचना बिना किसी विनाशकारी क्षति के प्रभाव को अवशोषित करती है। 58-60 एचआरसी तक कठोर, यह मध्यम मात्रा को संभालता है लेकिन अपघर्षक पदार्थों पर अपेक्षाकृत जल्दी खराब हो जाता है।
- D2 (उच्च-कार्बन, उच्च-क्रोमियम)- उच्च मात्रा में कटिंग ऑपरेशन का वर्कहॉर्स। D2 में लगभग 12% क्रोमियम होता है और बड़े क्रोमियम कार्बाइड बनाता है जो A2 की तुलना में काफी बेहतर अपघर्षक घर्षण का प्रतिरोध करता है। विशिष्ट कठोरता 58-62 एचआरसी पर बैठती है। ट्रेडऑफ़ की कठोरता कम हो जाती है - D2 की ब्लॉकी कार्बाइड संरचना इसे भारी कंपन या पार्श्व लोडिंग के तहत टूटने और टूटने के प्रति संवेदनशील बनाती है।
- एम2 (उच्च-स्पीड स्टील)- जब उच्च गति संचालन से गर्मी उत्पन्न होने से किनारे की अखंडता को खतरा होता है, तो एम2 ऊंचे तापमान पर अपनी कठोरता को डी2 या ए2 से बेहतर बनाए रखता है। इसके महीन, अधिक समान रूप से वितरित कार्बाइड मजबूत बढ़त बनाए रखते हुए भारी ब्लैंकिंग के झटके के माध्यम से स्नैप को संभालते हैं। यह उच्च स्ट्रोक दरों पर चलने वाले प्रगतिशील डाइज़ के लिए पसंदीदा अपग्रेड है।
- S7 (झटका-प्रतिरोधी)- टूल स्टील परिवार में सबसे कठिन विकल्प, शुद्ध घर्षण प्रतिरोध के बजाय प्रभाव लोडिंग के लिए अनुकूलित। एस7 को 54-56 एचआरसी तक कठोर किया गया है, जो मोटी सामग्री, भारी खरोंच, या संचालन से जुड़े अनुप्रयोगों में उत्कृष्टता प्राप्त करता है जहां पंच महत्वपूर्ण पार्श्व बल का अनुभव करता है। यह D2 जितनी लंबी बढ़त नहीं बनाए रखेगा, लेकिन झटके से भी नहीं टूटेगा।
- टंगस्टन कार्बाइड- जब एप्लिकेशन में कुछ भी नहीं बचता है। कार्बाइड अत्यधिक कठोरता प्रदान करता है (आमतौर पर 88-92 एचआरए) और पहनने के प्रतिरोध को स्टेनलेस स्टील या सिलिकॉन इलेक्ट्रिकल स्टील जैसी अपघर्षक सामग्री पर लाखों हिट में मापा जाता है। लागत काफी अधिक है और सामग्री भंगुर है - किसी भी गलत संरेखण या पार्श्व विक्षेपण से क्रमिक घिसाव के बजाय भयावह फ्रैक्चर का खतरा होता है।
डाई प्रतिस्थापन पंचों के लिए डी2 बनाम एम2 निर्णय एक सीधे प्रश्न पर आता है: क्या प्रमुख विफलता मोड का किनारा घर्षण से घिसता है, या प्रभाव और गर्मी से किनारा छिल जाता है? D2 शुद्ध घर्षण प्रतिरोध पर जीतता है। एम2 गति में आघात सहनशीलता और तापीय स्थिरता में जीतता है।
डाई घटकों के लिए कठोरता विनिर्देशों के लिए, काटने वाले तत्व आम तौर पर दोहरावदार कतरनी लोडिंग के तहत तेज किनारों को बनाए रखने के लिए 58 - 62 एचआरसी रेंज में काम करते हैं। स्ट्रक्चरल वियर पार्ट्स - बैकिंग प्लेट्स, वियर प्लेट्स, हील ब्लॉक इंसर्ट - कम चलते हैं, आमतौर पर 48-52 एचआरसी, जहां बढ़ी हुई कठोरता अधिकतम सतह कठोरता से अधिक मायने रखती है। द्वारा धातुकर्म अनुसंधान के रूप मेंजॉर्ज वेंडर वॉर्टपुष्टि करता है, टूल और डाई के लिए उपयोग किए जाने वाले स्टील्स आमतौर पर 58 से 68 एचआरसी पर उपयोग किए जाते हैं, और समय से पहले विफलता से बचने के लिए कठोरता और कठोरता के बीच सावधानीपूर्वक संतुलन महत्वपूर्ण है।
वर्कपीस सामग्री और वॉल्यूम ग्रेड चयन को कैसे प्रभावित करते हैं
आप 20{3}गेज कोल्ड-रोल्ड स्टील में प्रति वर्ष 50,000 हिट चलाने वाले डाई के लिए उसी प्रतिस्थापन पंच को निर्दिष्ट नहीं करेंगे, जो 0.060 इंच स्टेनलेस स्टील में प्रति वर्ष 5 मिलियन हिट चलाने वाले डाई के लिए है। वर्कपीस सामग्री के गुण और कुल उत्पादन मांग दोनों ही सही ग्रेड चयन को प्रेरित करते हैं।
सामग्री की मोटाई और तन्यता ताकतप्रत्येक घटक द्वारा प्रति स्ट्रोक अवशोषित किए जाने वाले बल का निर्धारण करें। उच्च तन्यता शक्ति पर मोटी सामग्री का अर्थ है काटने वाले किनारे पर अधिक कतरनी बल और पंच साइडवॉल पर अधिक स्ट्रिपिंग बल। 0.125 इंच के लिए एक प्रतिस्थापन पंच। 80 केएसआई तन्यता पर एचएसएलए स्टील को 0.030 इंच की कटिंग की तुलना में नाटकीय रूप से अधिक कठोरता की आवश्यकता होती है। 45 केएसआई - पर माइल्ड स्टील, भले ही ज्यामिति समान हो। उच्च शक्ति वाले अनुप्रयोगों में, S7 या M2 अक्सर D2 से बेहतर प्रदर्शन करते हैं क्योंकि शॉक लोडिंग D2 के भंगुर कार्बाइड नेटवर्क की सहन क्षमता से अधिक होती है।
वार्षिक उत्पादन मात्रायह परिभाषित करता है कि अगले परिवर्तन से पहले प्रतिस्थापन भाग को कितने चक्रों तक जीवित रहना चाहिए। कम मात्रा में टूलींग (प्रति वर्ष 100,000 हिट से कम) के लिए, A2 न्यूनतम लागत पर पर्याप्त जीवन प्रदान करता है। मध्य - वॉल्यूम अनुप्रयोग (100,000 से 10 लाख हिट) डी2 और एम2 के डोमेन हैं, जहां उनका बेहतर पहनने का प्रतिरोध मूल्य प्रीमियम को उचित ठहराता है। 1 मिलियन वार्षिक हिट्स - से अधिक उच्च मात्रा में उत्पादन, विशेष रूप से अपघर्षक सामग्रियों में -, जहां स्टैम्पिंग डाइज़ के लिए कार्बाइड बनाम टूल स्टील एक वास्तविक आर्थिक तुलना बन जाती है। कार्बाइड की लागत प्रति घटक तीन से पांच गुना अधिक है, लेकिन यह दस या अधिक बार सेवा जीवन प्रदान कर सकता है, जिससे मांग वाले अनुप्रयोगों में यह प्रति हिट सस्ता हो जाता है।
वर्कपीस सामग्री का आसंजनयह एक ऐसा कारक है जिसे नज़रअंदाज करना आसान है। एल्युमीनियम और तांबे की मिश्रधातु जैसी नरम, चिपचिपी सामग्री घर्षण के कारण उपकरणों को खराब नहीं करती हैचिपकने वाला घिसाव (गैलिंग) के माध्यम से पंच सतह पर ठंडा {{0}वेल्ड करना. इन अनुप्रयोगों में, अधिकतम कठोरता अकेले समस्या का समाधान नहीं करती है। एक पॉलिश सतह फिनिश और उपयुक्त कोटिंग डी2 से कार्बाइड में अपग्रेड करने से अधिक मायने रखती है।
प्रतिस्थापन घटकों के लिए ताप उपचार आवश्यकताएँ
सही उपकरण स्टील ग्रेड से आयामों को सही करने के लिए मशीनीकृत प्रतिस्थापन भाग अभी भी समय से पहले विफल हो जाएगा यदि गर्मी उपचार ठीक से निष्पादित नहीं किया गया है। जैसा कि विफलता विश्लेषण साहित्य में उल्लेख किया गया है, अनुचित ताप {{1} उपचार प्रक्रियाएं उपकरण और डाई विफलताओं का सबसे बड़ा स्रोत हैं - चाहे बाद के प्रसंस्करण के दौरान या सेवा में। प्रत्येक ग्रेड में एक संकीर्ण अनुशंसित ऑस्टेनिटाइजिंग तापमान, शमन विधि और टेम्परिंग प्रोटोकॉल होता है। इन मापदंडों से विचलन सूक्ष्म संरचना को ऐसे तरीकों से बदलता है जो या तो कठोरता या दृढ़ता से समझौता करते हैं।
हार्डनिंग बनाम केस के माध्यम से{{0}हार्डनिंग:काटने वाले घटकों (पंच, डाई बटन, ट्रिम स्टील्स) को सतह से कोर तक सख्त करने के लिए - एकसमान कठोरता की आवश्यकता होती है। यह सुनिश्चित करता है कि जैसे ही घटक को फिर से तेज किया जाता है या सतह की सामग्री घिस जाती है, उजागर उपसतह उसी काटने की क्षमता को बरकरार रखती है। केस {{4}हार्डनिंग, जो नरम कोर के ऊपर एक कठोर बाहरी आवरण बनाता है, गाइड पिन और बुशिंग जैसे घटकों पर लागू होता है जहां सतह पहनने का प्रतिरोध मायने रखता है लेकिन कोर को झुकने वाले भार का विरोध करने के लिए कठोरता की आवश्यकता होती है।
जब कोई प्रतिस्थापन घटक पूरी तरह से सख्त हो जाता है, लेकिन कोर कठोरता को परिभाषित किए बिना केवल सतह की कठोरता निर्दिष्ट करता है, तो आपको एक ऐसा हिस्सा प्राप्त होने का जोखिम होता है जो अधूरा कठोर था, बाहर से सख्त और बीच में नरम। लोड के तहत, नरम कोर विकृत हो जाता है, कठोर खोल टूट जाता है, और भाग अपेक्षा से कहीं पहले विफल हो जाता है। प्रतिस्थापन भाग के ऑर्डर पर हमेशा सतह की कठोरता और न्यूनतम कोर कठोरता दोनों को निर्दिष्ट करें।
प्रतिस्थापन भागों में सामान्य ताप उपचार विफलताओं में शामिल हैं:
- {{0}तड़के के तहत- माइक्रोस्ट्रक्चर में ऑस्टेनाइट को अत्यधिक बनाए रखता है। डिलीवरी के समय यह हिस्सा काफी कठिन लगता है, लेकिन सेवा में आयामी परिवर्तन होता है क्योंकि बचा हुआ ऑस्टेनाइट धीरे-धीरे बदलता है, जिससे अप्रत्याशित वृद्धि या विकृति होती है।
- अधिक से अधिक {{0}ऑस्टेनिटाइज़िंग- बहुत अधिक कार्बन घोलता है, जिससे एक मोटे अनाज की संरचना बनती है जो लक्ष्य कठोरता संख्या प्राप्त करने के बावजूद आसानी से चिपक जाती है।
- डीकार्बराइजेशन- ताप उपचार के दौरान सतह पर कार्बन की हानि से नरम त्वचा बनती है जो तेजी से घिसती है। यदि डीकार्बराइज्ड परत के नीचे मापा जाता है, तो तैयार हिस्से पर कठोरता की रीडिंग सही ढंग से जांची जा सकती है, जिससे समस्या तब तक बनी रहती है जब तक कि हिस्सा सेवा में नहीं आ जाता।
- अपर्याप्त तनाव मुक्ति- ज्यामितीय संक्रमणों (कीवे, चरण व्यास, तेज कोनों) पर ध्यान केंद्रित करने से शमन से अवशिष्ट तनाव, सेवा लोडिंग के दौरान दरारें शुरू करता है।
जटिल लगता है? व्यावहारिक उपाय यह है: प्रतिस्थापन भागों की सोर्सिंग करते समय, सत्यापित करें कि आपका आपूर्तिकर्ता पूर्ण ताप उपचार चक्र - का दस्तावेजीकरण करता है, न कि केवल अंतिम कठोरता का। 60 एचआरसी दर्शाने वाला प्रमाणपत्र अपर्याप्त है यदि आप नहीं जानते कि क्या भाग ठीक से टेम्पर्ड किया गया था, क्या कोर कठोरता विनिर्देशों को पूरा करती है, और क्या प्रसंस्करण के दौरान सतह रसायन विज्ञान को संरक्षित किया गया था।
प्रतिस्थापन भागों के लिए टूल स्टील ग्रेड तुलना
| श्रेणी | विशिष्ट उपयोग | कठोरता सीमा (HRC) | कठोरता रेटिंग | सर्वोत्तम अनुप्रयोग परिदृश्य |
|---|---|---|---|---|
| A2 | सामान्य -उद्देश्यीय पंच और डाई अनुभाग | 58-60 | उच्च | माइल्ड स्टील में लघु-से-मध्यम रन; पार्श्व लोडिंग या मामूली गलत संरेखण के जोखिम वाले अनुप्रयोग |
| D2 | उच्च मात्रा में काटने वाले पंच और डाई बटन | 58-62 | मध्यम | कार्बन स्टील और एचएसएलए में लंबे समय तक उत्पादन चलता है; अच्छे संरेखण के साथ शुद्ध अपघर्षक घिसाव वाला वातावरण |
| M2 | उच्च गति पंचिंग, प्रगतिशील डाई स्टेशन | 60-65 | मध्यम-उच्च | उच्च स्ट्रोक दर जहां हीट बिल्डअप अन्य ग्रेड को ख़राब कर देता है; झटके के माध्यम से स्नैप के साथ मोटी सामग्री |
| S7 | नोंचने वाले घूंसे, भारी {{0}प्रभाव बनाने वाले उपकरण | 54-56 | बहुत ऊँचा | मोटी सामग्री काटना, गंभीर पार्श्व बल के साथ संचालन, ऐसे अनुप्रयोग जहां छिलने का जोखिम पहनने की चिंता से अधिक होता है |
| टंगस्टन कार्बाइड | अत्यधिक {{0}वॉल्यूम भेदी घूंसे और डाई बटन | 88-92 एचआरए | कम | स्टेनलेस, सिलिकॉन स्टील, या अन्य अत्यधिक अपघर्षक शीट में मल्टी{0}}मिलियन हिट उत्पादन; उत्कृष्ट डाई संरेखण की आवश्यकता है |
सही ग्रेड और ताप उपचार का चयन प्रतिस्थापन भागों को कार्य करने के लिए आधार प्रदान करता है। लेकिन आधार सामग्री केवल प्रारंभिक बिंदु है - गर्मी उपचार के बाद लगाए गए सतह उपचार और कोटिंग्स सेवा जीवन को और भी आगे बढ़ा सकते हैं, खासकर उन अनुप्रयोगों में जहां घर्षण, आसंजन, या तापमान प्रतिरोध सीमित कारक बन जाते हैं।
डाई रिप्लेसमेंट पार्ट्स के लिए सर्वोत्तम कोटिंग्स
उचित रूप से चयनित टूल स्टील ग्रेड और हीट ट्रीटमेंट किसी भी प्रतिस्थापन घटक के लिए प्रदर्शन स्तर निर्धारित करता है। लेकिन कई अनुप्रयोगों में, केवल आधार सामग्री ही सीमित कारक नहीं है - घर्षण, आसंजन, और काटने के किनारे पर थर्मल गिरावट यह निर्धारित करती है कि भाग वास्तव में उत्पादन में कितने समय तक रहता है। सतह कोटिंग्स वास्तव में इन विफलता तंत्रों को संबोधित करती हैं, एक पतली लेकिन उल्लेखनीय रूप से कठोर बाधा जोड़ती हैं जो पहनने की दर को कम करती है, सामग्री को उठाने से रोकती है, और स्थानीयकृत गर्मी का प्रतिरोध करती है जो बिना लेपित उपकरण स्टील सतहों को खराब कर देती है।
स्टैम्पिंग डाई प्रतिस्थापन भागों के लिए, कोटिंग्स घटक को फिर से डिज़ाइन किए बिना या काफी अधिक महंगी आधार सामग्री में अपग्रेड किए बिना सेवा अंतराल को बढ़ाने का एक व्यावहारिक तरीका प्रस्तुत करती हैं। मुख्य बात यह है कि विशिष्ट वर्कपीस सामग्री और घिसाव तंत्र के साथ सही कोटिंग का मिलान किया जा रहा है - बेमेल होने से थोड़ा लाभ मिलता है और कोटिंग का निवेश बर्बाद हो जाता है।
सामान्य कोटिंग विकल्प और उनके प्रदर्शन लाभ
चार कोटिंग परिवार अधिकांश स्टैम्पिंग डाई अनुप्रयोगों को कवर करते हैं। प्रत्येक कठोरता, थर्मल प्रतिरोध और घर्षण में कमी का एक विशिष्ट संयोजन प्रदान करता है जो विशिष्ट विफलता मोड को लक्षित करता है।
- TiN (टाइटेनियम नाइट्राइड)- सबसे व्यापक रूप से मान्यता प्राप्त पीवीडी कोटिंग, जिसे इसके सुनहरे रंग से पहचाना जा सकता है। स्टैम्पिंग डाई पंच के लिए TiN कोटिंग एक सार्थक कठोरता वृद्धि (लगभग 2,300 HV) प्रदान करती है और अनकोटेड टूल स्टील की तुलना में घर्षण को कम करती है। यह मध्यम उत्पादन मात्रा में हल्के और कार्बन स्टील्स की सामान्यतः {{5}उद्देश्यीय कटिंग में अच्छा प्रदर्शन करता है। हालाँकि, इसकी ऑक्सीकरण तापमान सीमा लगभग 600 डिग्री सेल्सियस है, इसका मतलब है कि यह उच्च गति संचालन में अपेक्षाकृत तेजी से नष्ट हो जाता है जहां अत्याधुनिक तापमान बढ़ता है।
- TiCN (टाइटेनियम कार्बोनिट्राइड)- कठोरता (लगभग 3,000 एचवी) और घिसाव प्रतिरोध दोनों में TiN से एक कदम ऊपर। कार्बन मिलाने से चिकनाई में सुधार होता है और TiCN को विशेष रूप से स्टेनलेस स्टील और अन्य सख्त मिश्र धातुओं को काटने के लिए प्रभावी बनाता है, जहां पंच पर घर्षण से {{5} से लेकर स्ट्रिप इंटरफ़ेस में महत्वपूर्ण गर्मी उत्पन्न होती है।MISUMI द्वारा TiCN{0}}आधारित कोटिंग्स का परीक्षणउच्च तन्यता वाले स्टील अनुप्रयोगों ने मजबूत प्रदर्शन की पुष्टि की, हालांकि रॉकवेल इंप्रेशन परीक्षण स्तर पर अत्यधिक विरूपण भार के तहत आसंजन चुनौतियां दिखाई दीं।
- AlTiN (एल्यूमीनियम टाइटेनियम नाइट्राइड)- उच्च तापमान स्थिरता के लिए इंजीनियर किया गया। AlTiN ऑपरेशन के दौरान सतह पर एक एल्यूमीनियम ऑक्साइड परत बनाता है जो थर्मल अवरोधक के रूप में कार्य करता है, जिससे इसे 900 डिग्री सेल्सियस तक के तापमान पर प्रदर्शन बनाए रखने की अनुमति मिलती है। यह इसे ऊंचे स्ट्रोक दरों पर चलने वाले उच्च गति प्रगतिशील मरने के लिए पसंदीदा विकल्प बनाता है जहां अत्याधुनिक तापमान TiN या TiCN को कम कर देगा। इसकी कठोरता (लगभग 3,300 एचवी) लंबे समय तक चलने वाले अनुप्रयोगों में बेहतर घर्षण प्रतिरोध भी प्रदान करती है।
- डीएलसी (हीरा-कार्बन की तरह)- एक मौलिक रूप से भिन्न कोटिंग श्रेणी जिसे विशुद्ध रूप से अपघर्षक घिसाव के बजाय आसंजन समस्याओं को हल करने के लिए डिज़ाइन किया गया है। डीएलसी कोटिंग्स घर्षण के बेहद कम गुणांक (0.05-0.1 जितनी कम) प्रदर्शित करती हैं और, गंभीर रूप से, नरम, चिपचिपा वर्कपीस सामग्री से सामग्री पिकअप का विरोध करती हैं। जैसाद फैब्रिकेटर द्वारा प्रलेखित फ़ील्ड परीक्षणप्रदर्शित किया गया, 6000 श्रृंखला एल्युमीनियम के प्रसंस्करण से ट्रिम आवेषण पर लागू सीआरएन + डीएलसी कोटिंग्स ने चिपकी हुई - को पूरी तरह से समाप्त कर दिया और उपकरण ने एल्युमीनियम फाइन के साथ 800,000 से अधिक भागों का उत्पादन किया जिन्हें आसानी से कपड़े से मिटाया जा सकता था। डाइज़ में एल्युमीनियम की गैलिंग को रोकने के लिए डीएलसी कोटिंग अब ऑटोमोटिव स्टैम्पिंग में मानक दृष्टिकोण है जहां एल्यूमीनियम बॉडी पैनल व्यापक हो गए हैं।
एक महत्वपूर्ण बारीकियां: सभी डीएलसी कोटिंग्स समान नहीं हैं। एल्युमीनियम बनाते समय सीआरएन अंडरलेयर वाले बहुपरतीय डिज़ाइन डब्ल्यूसी -सी (टंगस्टन कार्बाइड/कार्बन) बेस वाले डिज़ाइन से बेहतर प्रदर्शन करते हैं। फैब्रिकेटर के शोध से पता चला है कि उच्च दबाव के तहत एल्यूमीनियम मिश्र धातुओं से घर्षण के कारण कुछ हजार भागों के बाद WC-C + DLC कोटिंग्स विफल हो गईं, जबकि CrN + DLC संयोजन समान परिस्थितियों का सामना करता है और चिपकने और घर्षण दोनों का अधिक प्रभावी ढंग से प्रतिरोध करता है।
कोटिंग प्रदर्शन तुलना
| कलई करना | कठोरता (एचवी) | अधिकतम ऑपरेटिंग तापमान | घर्षण गुणांक | सर्वोत्तम अनुप्रयोग |
|---|---|---|---|---|
| टिन | ~2,300 | 600 डिग्री | 0.4-0.5 | हल्के स्टील में सामान्य -उद्देश्यीय कटिंग; मध्यम मात्रा; लागत-प्रभावी आधारभूत सुधार |
| TiCN | ~3,000 | 750 डिग्री | 0.3-0.4 | स्टेनलेस स्टील और उच्च शक्ति वाले स्टील काटना; महत्वपूर्ण घर्षण ताप उत्पन्न करने वाले संचालन |
| AlTiN | ~3,300 | 900 डिग्री | 0.3-0.4 | उच्च गति प्रगतिशील मर जाता है; उच्च स्ट्रोक दर; ऊंचे तापमान पर अपघर्षक पदार्थ |
| डीएलसी (सीआरएन + ए-सी:एच) | 2,500-3,500 | 350 डिग्री | 0.05-0.1 | एल्यूमीनियम और तांबा मिश्र धातु मुद्रांकन; पित्तरोधी अनुप्रयोग; बिना चिकनाई के काट-छाँट करना और छेदना |
| अल-सीआर (आरडब्ल्यू प्रकार) | ~3,100 | 1,000 डिग्री + | 0.3-0.4 | अल्ट्रा{0}}उच्च-तन्यता वाला स्टील; मोटी प्लेट मुद्रांकन; काटने के किनारे पर अत्यधिक तापमान |
ट्रेडऑफ़ पैटर्न पर ध्यान दें: थर्मल प्रतिरोध (AlTiN, Al{0}}Cr) के लिए अनुकूलित कोटिंग्स DLC के अल्ट्रा{1}निम्न घर्षण की पेशकश नहीं करती हैं, जबकि DLC की तापमान सीमा इसे 350 डिग्री सेल्सियस से नीचे के अनुप्रयोगों तक सीमित करती है। सही ढंग से चुनने का मतलब है कि यह पहचानना कि क्या आपका प्रतिस्थापन हिस्सा गर्मी के क्षरण, अपघर्षक घिसाव, या चिपकने वाली सामग्री के निर्माण से विफल हो रहा है - फिर उस कोटिंग का चयन करना जो उस विशिष्ट तंत्र को लक्षित करता है।
जब कोटिंग्स उनकी लागत को उचित ठहराती हैं
रिप्लेसमेंट पंच या डाई बटन को कोटिंग करने से ज्यामिति और कोटिंग प्रकार के आधार पर घटक लागत में आम तौर पर 20{3}}40% का इजाफा होता है। उस प्रीमियम को विस्तारित सेवा अंतराल, कम स्क्रैप, या कम अनियोजित स्टॉप के माध्यम से भुगतान करना होगा। यहां बताया गया है कि स्टैंपिंग डाई घटकों को कब कोट करना है - और कब निवेश का कोई मतलब नहीं है।
उत्पादन मात्रा सीमाएँ:रखरखाव चक्रों के बीच 50,000 हिट से कम चलने वाले डाई के लिए, कोटिंग से वृद्धिशील जीवन लाभ अतिरिक्त लागत और लीड समय की भरपाई नहीं कर सकता है। प्रति सेवा अंतराल 200,000 से ऊपर हिट्स - विशेष रूप से अपघर्षक सामग्री - कोटिंग्स में नियमित रूप से घटक जीवन को दोगुना या तिगुना कर देता है, जिससे लागत {{7}प्रति {{8}हिट गणना अत्यधिक अनुकूल हो जाती है। 590 एमपीए उच्च तन्यता वाले स्टील पर मिसुमी के पंचिंग परीक्षणों से पता चला कि अनकोटेड और मानक {{12}कोटेड पंच 50,000 - 70,000 शॉट्स पर विफल रहे, जबकि उन्नत अल-सीआर (आरडब्ल्यू) लेपित पंच 100,000 शॉट्स के बाद भी उपयोग करने योग्य स्थिति में रहे, केवल सतह पर मामूली घिसाव के साथ।
वर्कपीस सामग्री का घर्षण:उच्च शक्ति वाले स्टील, स्टेनलेस मिश्र धातु, सिलिकॉन विद्युत स्टील, और उच्च सिलिकॉन सामग्री वाले एल्यूमीनियम मिश्र धातु सभी विभिन्न तंत्रों के माध्यम से घिसाव को तेज करते हैं। यदि आपके अनकोटेड प्रतिस्थापन हिस्से इन सामग्रियों में लक्ष्य हिट गिनती से पहले लगातार विफल हो जाते हैं, तो कोटिंग लगभग निश्चित रूप से उचित है।
लक्ष्य रखरखाव अंतराल:जब किसी डाई का निर्धारित पीएम चक्र 500,000 हिट होता है, लेकिन बिना लेपित पंच 300,000 पर खराब हो जाते हैं, तो आप एकल घटक के लिए डाई शेड्यूल को हटा रहे हैं। 600,000 हिट तक पहुंचने के लिए उस पंच को कोटिंग करने से उसका प्रतिस्थापन पूर्ण पीएम चक्र के साथ संरेखित हो जाता है, जिससे मध्य {{8}रन में रुकावट पूरी तरह समाप्त हो जाती है।
आधार सामग्री ग्रेड को अपग्रेड करने की तुलना में प्रतिस्थापन भाग को कोटिंग करना अधिक लागत प्रभावी हो सकता है। AlTiN कोटिंग वाला D2 पंच अक्सर कार्बाइड की कमी वाली कठोरता को बनाए रखते हुए लागत के एक अंश पर एक अनकोटेड कार्बाइड पंच से बेहतर प्रदर्शन करता है।
एक सामान्य गलती: उन घटकों पर कोटिंग लगाना जो उन कारणों से विफल हो जाते हैं जिन्हें कोटिंग संबोधित नहीं कर सकती है। पार्श्व अधिभार से टूटने वाले पंच को सख्त आधार सामग्री (S7) या डाई संरेखण सुधार - की आवश्यकता होती है, न कि सख्त सतह कोटिंग की। कोटिंग्स धीरे-धीरे घिसाव और चिपकने से रोकती हैं। वे प्रभाव अधिभार, गलत संरेखण, या गलत निकासी सेटिंग्स के लिए क्षतिपूर्ति नहीं करते हैं।
व्यावहारिक निर्णय मूल कारण तक पहुँचता है। यदि आपके प्रतिस्थापन हिस्से घर्षण, गर्मी या सामग्री के आसंजन के कारण बहुत तेजी से खराब हो रहे हैं, तो सही कोटिंग न्यूनतम अतिरिक्त लागत के साथ उनके जीवन को OEM बेसलाइन से आगे बढ़ा देती है। यदि वे टूट रहे हैं या टूट रहे हैं, तो समाधान मूल सामग्री ग्रेड और डाई सेटअप - क्षेत्र में रहता है, जहां मरम्मत{{3}बनाम{4}प्रतिस्थापन{{5}बनाम{{6}पुनर्निर्माण निर्णय ढांचा अधिक प्रासंगिक मार्गदर्शक बन जाता है।
स्टैम्पिंग डाई मरम्मत बनाम प्रतिस्थापन निर्णय
आपने असफल घटक की पहचान कर ली है, मूल कारण की पुष्टि कर ली है, और सही सामग्री ग्रेड और कोटिंग का चयन कर लिया है। लेकिन एक निर्णय अभी भी बाकी है: क्या नए हिस्से में अदला-बदली करना सही कदम है, या क्या स्थिति मौजूदा घटक - की मरम्मत या पूरे डाई अनुभाग को खत्म करने और पुनर्निर्माण की मांग करती है? स्टैम्पिंग डाई की मरम्मत बनाम बदलने का निर्णय हमेशा सीधा नहीं होता है, खासकर जब कई घटक एक साथ विभिन्न गंभीरता स्तरों पर घिसाव दिखाते हैं।
नीचे दिया गया ढाँचा आपको उस हस्तक्षेप के साथ मरने की स्थिति का मिलान करके उस विकल्प को नेविगेट करने में मदद करता है जो अनावश्यक जोखिम पैदा किए बिना सर्वोत्तम लागत {{0}प्रति {{1} भाग परिणाम प्रदान करता है।
जब व्यक्तिगत पार्ट प्रतिस्थापन पर्याप्त हो
जब विफलता समाहित हो तो पृथक घटक परिवर्तन सही कॉल है - एक एकल पंच टूट गया है, एक डाई बटन क्लीयरेंस से परे खुल गया है, या स्प्रिंग्स का एक सेट विनिर्देश से आगे निकल गया है। व्यक्तिगत प्रतिस्थापन तब कार्य करता है जब ये स्थितियाँ सत्य होती हैं:
- बिना किसी व्यापक क्षति के एकल -प्वाइंट घिसाव।घिसे हुए घटक ने आसन्न किसी भी चीज़ को ख़राब नहीं किया है। डाई बटन को क्षतिग्रस्त करने से पहले पकड़ा गया एक सुस्त मुक्का अकेले ही बदला जा सकता है। एक पंच जिसने बटन को तोड़ दिया और स्कोर कर दिया, दोनों को बदलने की आवश्यकता है।
- डाई शू और रिटेनर्स की संरचनात्मक अखंडता बरकरार है।गाइड पिन के छेद बाहर नहीं निकले हैं, पंच पॉकेट बड़े नहीं हुए हैं, और माउंटिंग सतहें सपाट और क्षतिग्रस्त नहीं हैं।
- प्रतिस्थापन भाग को मूल विनिर्देश के अनुसार प्राप्त किया जा सकता है।आयामी सहनशीलता, सामग्री ग्रेड, कठोरता और कोटिंग सभी को आसन्न घटकों को संशोधित किए बिना मिलान या सुधार किया जा सकता है।
- उत्पादन डेटा पुष्टि करता है कि विफलता पृथक है।हिट काउंटर रिकॉर्ड केवल यह दर्शाते हैं कि यह घटक अपने अपेक्षित जीवन से अधिक हो गया है - पड़ोसी भागों में अभी भी सेवा मार्जिन शेष है।
अधिकांश नियमित डाई रखरखाव इसी श्रेणी में आता है। एक अच्छी तरह से बनाए रखा गया प्रगतिशील डाई अपने जीवनकाल में दर्जनों व्यक्तिगत प्रतिस्थापन भागों का उपभोग कर सकता है, जबकि डाई संरचना स्वयं पूरी तरह से सेवा योग्य रहती है।
जब मरम्मत या मरम्मत अधिक सार्थक हो
डाई कंपोनेंट रिकंडिशनिंग बनाम रिप्लेसमेंट तब प्रासंगिक तुलना बन जाती है जब किसी कंपोनेंट में ऐसी टूट-फूट हो जाती है जिसे पूरी तरह हटाने और दोबारा बनाने के बिना ठीक किया जा सकता है। रिकंडिशनिंग मौजूदा भाग की ज्यामिति को संरक्षित करती है और {{2} फिट होती है, यह तब महत्वपूर्ण है जब घटक को डाई असेंबली में कस्टम रूप से फिट किया गया हो और नए हिस्से को उसी इंटरफ़ेस को प्राप्त करने के लिए अतिरिक्त हाथ से काम करने की आवश्यकता होगी।
पुनर्कंडीशनिंग आम तौर पर तब उपयुक्त होती है जब:
- काटने वाले किनारों को दोबारा तेज किया जा सकता है।कटिंग प्रोफाइल को बहाल करने के लिए समान किनारे घिसाव (कोई छिल या दरार नहीं) के साथ पंच और डाई बटन को सतही तौर पर जमीन पर उतारा जा सकता है। प्रत्येक रीग्राइंड सामग्री को हटा देता है, इसलिए घटक की अधिकतम स्वीकार्य कमी के विरुद्ध संचयी स्टॉक हटाने को ट्रैक करें।
- आधार ज्यामिति से समझौता किए बिना घिसी हुई सतहों को फिर से बनाया जा सकता है।वेल्ड बिल्डअप और रीमशीनिंग, क्रोम रिप्लेटिंग, या थर्मल स्प्रे जैसी तकनीकें घिसी हुई गाइड सतहों, हील ब्लॉक फेस, या डाई कैविटी दीवारों को मूल आयाम - में बहाल कर सकती हैं, बशर्ते बेस स्टील ने पहनने वाले क्षेत्र के नीचे थकान दरारें विकसित नहीं की हों।
- मरम्मत की लागत प्रतिस्थापन से काफी कम है।जैसा कि कार्वर रोबोवेल्ड के डाई रीजेनरेशन विश्लेषण में कहा गया है, मरम्मत आम तौर पर एक नए घटक के निर्माण की तुलना में 40-60% कम महंगी होती है, साथ ही कम टर्नअराउंड समय के साथ-साथ डाउनटाइम लागत भी कम हो जाती है।
- घटक की आधार सामग्री और धातु संबंधी अखंडता सुदृढ़ रहती है।यदि गैर-विनाशक निरीक्षण (चुंबकीय कण, अल्ट्रासोनिक, या डाई प्रवेशक) से थर्मल थकान से उपसतह टूटने या सामग्री नरम होने का पता चलता है, तो सतह की मरम्मत से अंतर्निहित समस्या का समाधान नहीं होगा।
एक महत्वपूर्ण सावधानी: पुनर्निर्माण केवल तभी काम करता है जबक्षति के सही मूल कारण की पहचान कर ली गई है. गलत संरेखण के कारण टूटे हुए पंच को दोबारा संरेखित करने से, संरेखण - को ठीक किए बिना, बस पहले की तुलना में कम हिट में एक और चिपका हुआ पंच उत्पन्न होता है।
जब पूर्ण पुनर्निर्माण ही एकमात्र व्यवहार्य मार्ग है
यह जानना कि स्टैम्पिंग डाई का पुनर्निर्माण कब करना है, आपको भागों को एक ऐसी संरचना में बदलने के चक्र से बचाता है जो अब उन्हें विशिष्ट रूप से पकड़ नहीं सकता है। पुनर्निर्माण का अर्थ है डाई सेक्शन का पुनः निर्माण करना - जेबों को काटना, गाइड पिन होल को दोबारा बनाना, रिटेनर्स को बदलना, और अनिवार्य रूप से उस संरचनात्मक नींव को बहाल करना जिसमें व्यक्तिगत घटक लगे होते हैं।
पुनर्निर्माण संकेतकों में शामिल हैं:
- एक ही डाई सेक्शन में कई घटक बार-बार निर्धारित समय से पहले विफल हो रहे हैं।यदि आप प्रत्येक 200,000 हिट में एक ही पंच बदल रहे हैं जबकि इसे 800,000 तक चलना चाहिए, तो समस्या पंच - नहीं है, यह पॉकेट, संरेखण, या उस पंच को पकड़ने वाली संरचनात्मक ज्यामिति है।
- गाइड पिन बोर या बुशिंग सीटें रीमशीनिंग सहनशीलता से परे घिस गई हैं।जब डाई शू ने स्वयं आयामी अखंडता खो दी है, तो कोई भी प्रतिस्थापन झाड़ी उचित संरेखण को बहाल नहीं कर सकती है।
- संचयी रीग्राइंडिंग ने काटने वाले घटकों को कार्यात्मक सीमा से परे छोटा कर दिया है।एक बार जब पंचों को उनके अधिकतम स्टैक अप भत्ते से अधिक तेज कर दिया जाता है, तो पासे की बंद ऊंचाई और समय के संबंध पूरे सिस्टम में समझौता हो जाते हैं।
- डाई शू या रिटेनर प्लेटों में थर्मल थकान या स्ट्रेस क्रैकिंग।संरचनात्मक तत्वों में फैलने वाली सतह की दरारों को घटक स्तर के हस्तक्षेप से हल नहीं किया जा सकता है - दरार वाली संरचना को प्रतिस्थापित किया जाना चाहिए।
- वर्तमान उत्पादन आवश्यकताओं की तुलना में डाई डिज़ाइन पुराना हो चुका है।यदि डाई के निर्माण के बाद से सामग्री विनिर्देश, भाग सहनशीलता, या उत्पादन मात्रा में काफी बदलाव आया है, तो अद्यतन इंजीनियरिंग के साथ पुनर्निर्माण एक अप्रचलित डिजाइन में नए घटकों को मजबूर करने की तुलना में अधिक प्रभावी है।
स्टैम्पिंग डाई पुनर्निर्माण संकेतक और लागत अक्सर उन टीमों को आश्चर्यचकित करती है जो वर्षों से व्यक्तिगत प्रतिस्थापन का प्रबंधन कर रही हैं। एक पूर्ण पुनर्निर्माण आम तौर पर नई डाई लागत का 50% खर्च करता है, लेकिन एक नए जीवन चक्र के साथ एक उपकरण प्रदान करता है - जिससे कैस्केडिंग विफलताओं का जोखिम समाप्त हो जाता है जो भाग की गुणवत्ता में विश्वास को कम कर देता है।
निर्णय तुलना: बदलें बनाम पुनर्निर्माण बनाम पुनर्निर्माण
| हस्तक्षेप प्रकार | विशिष्ट संकेतक | सापेक्ष लागत | डाउनटाइम प्रभाव | जोखिम स्तर |
|---|---|---|---|---|
| व्यक्तिगत पार्ट रिप्लेसमेंट | जीवन के अंत में एकल घटक; कोई आसन्न क्षति नहीं; संरचनात्मक अखंडता बरकरार | कम (एक घटक लागत + स्थापित श्रम) | न्यूनतम - अक्सर निर्धारित पीएम विंडो के भीतर पूरा किया जाता है | कम, बशर्ते मूल कारण की पुष्टि हो और विनिर्देश सही हो |
| मरम्मत/पुनर्निर्माण | सुधार योग्य सतह घिसाव; शेष पुनर्वसन मार्जिन; आधार सामग्री धातुकर्म ध्वनि | मध्यम (नए घटक लागत का 40-60%) | निम्न से मध्यम - इस बात पर निर्भर करता है कि पुनः कार्य घर में किया गया है या बाहर भेजा गया है | मध्यम - अनुचित पुनर्निर्माण अवशिष्ट तनाव या आयामी त्रुटि उत्पन्न कर सकता है |
| पूर्ण डाई पुनर्निर्माण | बार-बार समयपूर्व असफलताएँ; संरचनात्मक विकृति; संचयी रीग्राइंड सीमाएँ पार हो गईं; डिजाइन अप्रचलन | उच्च (नई डाई लागत का 50-70%) | महत्वपूर्ण - आमतौर पर इंजीनियरिंग, मशीनिंग और ट्रायआउट सहित सप्ताहों में मापा जाता है | समापन के बाद कम (ताजा जीवनचक्र), लेकिन पुनर्निर्माण अवधि के दौरान उच्च अवसर लागत |
सामान्य विशिष्ट गलतियाँ जो समय से पहले हस्तक्षेप को बाध्य करती हैं
यहां तक कि जब आप सही मरम्मत करते हैं {{0}या प्रतिस्थापित करते हैं, तो प्रतिस्थापन प्रक्रिया के दौरान विनिर्देश त्रुटियां परिणाम को कमजोर कर सकती हैं और आपको उसी समस्या के साथ प्रेस में वापस ला सकती हैं। इन बार-बार होने वाली ग़लतियों पर नज़र रखें:
- कठोरता संदर्भ के बिना कठोरता निर्दिष्ट करना।जब एप्लिकेशन पार्श्व शॉक लोड उत्पन्न करता है तो 62 एचआरसी पर प्रतिस्थापन पंच का ऑर्डर देने से चिपिंग हो जाती है। अच्छे कारण से मूल 58 एचआरसी रहा होगा।
- डाई असेंबली में फिट सहनशीलता को नजरअंदाज करना।बोर के व्यास को सही करने के लिए एक प्रतिस्थापन डाई बटन को ग्राउंड किया जाता है, लेकिन गलत प्रेस के साथ {{0}फिट ओडी रिटेनर में ठीक से नहीं बैठेगा - यह लोड के तहत शिफ्ट हो जाता है और प्रभावी क्लीयरेंस को बदल देता है।
- किसी घिसे हुए घटक को उसके संबद्ध भाग का निरीक्षण किए बिना बदलना।घिसी हुई झाड़ी में स्थापित एक नया गाइड पिन अभी भी गलत संरेखण उत्पन्न करता है। मेटिंग घटकों का मूल्यांकन हमेशा एक साथ किया जाना चाहिए।
- कोटिंग विनिर्देश से मेल खाने में विफल होना।यदि मूल घटक को लेपित किया गया था और प्रतिस्थापन बिना लेपित आता है, तो सही आधार सामग्री चयन की परवाह किए बिना सेवा जीवन अपेक्षाओं से कम हो जाएगा।
इनमें से प्रत्येक गलती एक समान सूत्र साझा करती है: अपूर्ण विशिष्टता। जिस घटक को ऑर्डर दिया जाता है, उसे सेवा के लिए तैयार होने के लिए हर महत्वपूर्ण आयाम, सामग्री कॉलआउट, कठोरता सीमा, सतह खत्म और कोटिंग की आवश्यकता को पूरा करने की आवश्यकता होती है। उस पूर्ण विनिर्देशन को कैसे बनाया जाए - और उसे विश्वसनीय रूप से पूरा करने वाले घटकों को कहां से प्राप्त किया जाए - यह निदान से सही ढंग से काम करने वाले डाई की ओर बढ़ने का व्यावहारिक अगला कदम है।
स्टैम्पिंग डाई रिप्लेसमेंट पार्ट्स को सही तरीके से कैसे निर्दिष्ट करें और सोर्स करें
आपने मूल कारण की पुष्टि कर ली है, मरम्मत के स्थान पर प्रतिस्थापन का निर्णय ले लिया है, और सही सामग्री ग्रेड और कोटिंग का चयन कर लिया है। घटक आपके दिमाग में परिभाषित है - लेकिन आपूर्तिकर्ता आपके दिमाग में नहीं रहता है। एक प्रतिस्थापन पार्ट ऑर्डर जो गलत तरीके से आता है, उत्पादन में उतनी ही देरी करता है जितना कि ऑर्डर देने में ही नहीं। अपूर्ण विनिर्देश ऐसे हिस्सों का उत्पादन करते हैं जो शेल्फ पर सही दिखते हैं लेकिन स्थापना में विफल होते हैं क्योंकि अनुरोध में एक महत्वपूर्ण आयाम, कठोरता कॉलआउट, या सतह खत्म विवरण गायब था।
अपने निदान को खरीद के लिए तैयार विनिर्देश में अनुवाद करने में कई रखरखाव टीमों का समय बर्बाद होता है। यह जानने के बीच का अंतर कि आपको क्या चाहिए और आपूर्तिकर्ता द्वारा इसे सही ढंग से निर्मित करने के लिए इसे सटीक रूप से संप्रेषित करना, संपूर्ण प्रतिस्थापन वर्कफ़्लो में सबसे कम आंका गया कदम है।
निदान को पूर्ण भाग विशिष्टता में अनुवाद करना
प्रत्येक प्रतिस्थापन भाग ऑर्डर - चाहे वह एकल पंच हो या गाइड बुशिंग का पूरा सेट - को समान मूल सूचना पैकेज की आवश्यकता होती है। कोई भी तत्व छूट जाता है और आप अनुमान लगाने के लिए आपूर्तिकर्ता पर निर्भर हो जाते हैं, जिससे जोखिम उत्पन्न होता है जिसे आप नियंत्रित नहीं कर सकते।
किसी भी प्रतिस्थापन भाग अनुरोध में शामिल करने के लिए विनिर्देश विवरण की पूरी चेकलिस्ट यहां दी गई है:
- आयामी सहनशीलता- कुल लंबाई, कार्यशील व्यास या प्रोफ़ाइल, सिर का व्यास, और सभी महत्वपूर्ण इंटरफ़ेस। घटकों को काटने के लिए, डाई के लिए आवश्यक सख्त सहनशीलता के लिए कतरनी प्रोफ़ाइल निर्दिष्ट करें। गाइड घटकों के लिए, बोर आईडी दोनों शामिल करें और ओडी फिट करें दबाएं। स्टैम्पिंग में मानक छेदन सहनशीलता हल्के स्टील के लिए +/{11}}0.002 इंच और स्टेनलेस के लिए +/-0.0025 इंच तक होती है, इसलिए डाई प्रतिस्थापन भागों के लिए सहनशीलता की आवश्यकताएं स्पष्ट होनी चाहिए - यह न मानें कि कोई आपूर्तिकर्ता आपकी आवश्यक सटीकता में डिफ़ॉल्ट होगा।
- सामग्री ग्रेड- "टूल स्टील" या "हाई{5}}स्पीड स्टील" जैसे सामान्य विवरणकों के बजाय सटीक टूल स्टील ग्रेड (डी2, एम2, ए2, एस7, कार्बाइड) निर्दिष्ट करें। यदि एप्लिकेशन समकक्ष ग्रेड की अनुमति देता है, तो स्वीकार्य विकल्पों को स्पष्ट रूप से बताएं।
- कठोरता विशिष्टता- सतह कठोरता रेंज (उदाहरण के लिए, 58{5}}62 एचआरसी) और जहां लागू हो न्यूनतम कोर कठोरता दोनों को शामिल करें। केस-हार्डेड घटकों के लिए, केस की गहराई भी बताएं।
- ताप उपचार दस्तावेज़ीकरण आवश्यकताएँ- ताप उपचार प्रमाणन का अनुरोध करें जिसमें ऑस्टेनिटाइजिंग तापमान, बुझाने की विधि, तड़के के चक्र और अंतिम मापी गई कठोरता शामिल है। यह आपका सत्यापन है कि प्रक्रिया सही ढंग से निष्पादित की गई थी।
- सतही समापन- महत्वपूर्ण सतहों के लिए रा मान निर्दिष्ट करें, विशेष रूप से पंच साइडवॉल और डाई बटन बोर जहां फिनिश सीधे स्ट्रिप सामग्री प्रवाह और स्लग प्रतिधारण को प्रभावित करती है।
- कोटिंग का प्रकार और मोटाई- यदि मूल भाग को लेपित किया गया था, तो उसी लेप या अनुमोदित अपग्रेड को निर्दिष्ट करें। यदि घटक एक तंग जेब या बोर में फिट बैठता है जहां अतिरिक्त माइक्रोन मायने रखते हैं तो कोटिंग की मोटाई सहनशीलता शामिल करें।
- ज्यामितीय संदर्भ- डेटाम संदर्भ, कोणीय अभिविन्यास चिह्न और कुंजीयन विशेषताएं प्रदान करें जो यह सुनिश्चित करती हैं कि भाग सही घूर्णी स्थिति में स्थापित हो। गैर--सममित बोर प्रोफ़ाइल वाले गोल डाई बटन को एक ओरिएंटेशन संकेतक की आवश्यकता होती है।
- भाग संख्या और डाई पहचान- डाई रखरखाव रिकॉर्ड के संदर्भ को क्रॉस करें ताकि आपूर्तिकर्ता विनिर्माण के दौरान प्रश्न उठने पर घटक को उसके अनुप्रयोग इतिहास में वापस ढूंढ सके।
बहुत कुछ लगता है? विचार करें कि इसके बिना क्या होता है. केवल एक बोर आयाम और सामग्री कॉलआउट के साथ ऑर्डर किया गया एक प्रतिस्थापन डाई बटन सही आईडी - पर आता है, लेकिन प्रेस -फिट ओडी 0.0003 इंच है। कम आकार का है क्योंकि आपूर्तिकर्ता ने आपके बजाय अपनी मानक सहनशीलता का उपयोग किया है। यह इंटरफेरेंस फिट के बजाय स्लिप फिट के साथ रिटेनर में गिरता है, कटिंग लोड के तहत शिफ्ट हो जाता है, और आपकी निकासी तुरंत गलत हो जाती है। खरीद ऑर्डर पर एक गायब लाइन, दो सप्ताह बाद एक अनावश्यक डाई पुल।
रिप्लेसमेंट पार्ट गुणवत्ता स्तरों का मूल्यांकन
सभी प्रतिस्थापन घटकों का निर्माण एक ही मानक के अनुसार नहीं किया जाता है, और अंतर केवल कीमत से अधिक मायने रखता है। ओईएम बनाम आफ्टरमार्केट डाई रिप्लेसमेंट घटकों - और आफ्टरमार्केट के भीतर के स्तरों को समझने से आपको सोर्सिंग निर्णयों को एप्लिकेशन की गंभीरता के साथ मिलाने में मदद मिलती है।
OEM समकक्ष भागमूल डाई बिल्डर के विनिर्देशन के अनुसार निर्मित किया जाता है, अक्सर डाई बिल्डर द्वारा स्वयं या मूल प्रिंट का उपयोग करके एक योग्य उपठेकेदार द्वारा किया जाता है। वे प्रतिस्थापित किए जाने वाले घटक के साथ आयामी, सामग्री और प्रदर्शन समानता की गारंटी देते हैं। ट्रेडऑफ़ लागत और लीड समय है - ओईएम -समकक्ष भागों की कीमत आम तौर पर सबसे अधिक होती है और यदि उन्हें ऑर्डर पर बनाया जाता है तो उन्हें कई हफ्तों के लीड समय की आवश्यकता हो सकती है।
प्रीमियम आफ्टरमार्केट पार्ट्सविशेष टूलींग घटक निर्माताओं से आते हैं जो किसी विशिष्ट डाई बिल्डर के मालिकाना प्रिंट के बजाय उद्योग मानक विनिर्देशों के अनुसार उत्पादन करते हैं। ये निर्माता अक्सर मानक पंच और डाई बटन ज्यामिति, गाइड पिन और बुशिंग की व्यापक सूची बनाए रखते हैं। जब आपूर्तिकर्ता सख्त प्रक्रिया नियंत्रण, प्रीमियम कच्चे माल की सोर्सिंग और दस्तावेजी ताप उपचार में निवेश करता है तो गुणवत्ता ओईएम के बराबर या उससे अधिक हो सकती है। इसका लाभ मानक ज्यामिति के लिए तेज़ उपलब्धता और कम लागत है।
अर्थव्यवस्था प्रतिस्थापन विकल्पन्यूनतम मूल्य बिंदु को लक्षित करें. वे बुनियादी आयामी आवश्यकताओं को पूरा करते हैं लेकिन कम नियंत्रित सामग्री सोर्सिंग, न्यूनतम ताप उपचार दस्तावेज़ीकरण और व्यापक सहनशीलता बैंड का उपयोग कर सकते हैं। मानक संपीड़न स्प्रिंग्स या साधारण बैकिंग प्लेट्स जैसे गैर-गंभीर घिसाव वाले हिस्सों के लिए, किफायती घटक पूरी तरह से पर्याप्त हो सकते हैं। सटीक काटने वाले घटकों के लिए जहां कठोरता एकरूपता और आयामी सटीकता सीधे भाग की गुणवत्ता को प्रभावित करती है, बचत अक्सर कम सेवा जीवन और अधिक बार परिवर्तन में लुप्त हो जाती है।
व्यावहारिक नियम: विफलता के परिणाम के अनुसार गुणवत्ता स्तर का मिलान करें। 400 एसपीएम पर चलने वाले उच्च परिशुद्धता कनेक्टर डाई में एक पायलट पिन OEM के बराबर या प्रीमियम आफ्टरमार्केट गुणवत्ता की मांग करता है, समय से पहले विफलता की लागत सस्ते हिस्से से प्रति यूनिट बचत से कहीं अधिक है। कम मात्रा वाले ब्रैकेट डाई में एक लिफ्टर स्प्रिंग सार्थक जोखिम के बिना इकोनॉमी घटकों को चला सकता है।
रिप्लेसमेंट पार्ट्स के लिए कस्टम डाई निर्माताओं के साथ काम करना
स्टैम्पिंग डाई पार्ट सोर्सिंग की सर्वोत्तम प्रथाएं एक दृष्टिकोण की ओर इशारा करती हैं जो ऊपर चर्चा की गई हर चीज को सरल बनाती है: निर्माता से प्रतिस्थापन घटकों को सोर्स करना जिसने मूल रूप से डाई को इंजीनियर किया था। जब डाई बिल्डर ने रखरखाव को प्राथमिकता देते हुए उपकरण को डिज़ाइन किया, तो उन्होंने आपके लिए विनिर्देशन समस्या को पहले ही हल कर दिया है। प्रत्येक प्रतिस्थापन भाग में मूल इंजीनियरिंग प्रक्रिया के दौरान दर्ज आयाम, सामग्री ग्रेड, गर्मी उपचार प्रोटोकॉल और कोटिंग विनिर्देश शामिल हैं।
निर्माताओं को पसंद हैयिचेनइंजीनियरिंग डिलिवरेबल में निर्मित रिप्लेसमेंट पार्ट एक्सेसिबिलिटी और स्पेसिफिकेशन डॉक्यूमेंटेशन के साथ डिजाइन खत्म हो जाता है। जब कोई घटक अंततः खराब हो जाता है, तो पूर्ण विनिर्देश पहले से ही मौजूद होता है - आप किसी घिसे हुए हिस्से से इंजीनियरिंग आयामों को उलट नहीं सकते हैं या सामग्री ग्रेड का अनुमान नहीं लगा सकते हैं। कस्टम डाई निर्माता रिप्लेसमेंट पार्ट सोर्सिंग के लिए यह दृष्टिकोण खरीद प्रक्रिया में सबसे आम विफलता मोड को समाप्त करता है: अपूर्ण या गलत विनिर्देशों के कारण ऐसे हिस्से होते हैं जो अपेक्षा के अनुरूप प्रदर्शन नहीं करते हैं।
दस्तावेज़ीकरण से परे, कस्टम निर्माता जो रखरखाव को प्राथमिकता देते हैं, वे डिज़ाइन विकल्प चुनते हैं जो भविष्य के प्रतिस्थापन को सरल बनाते हैं:
- मानकीकृत घटक इंटरफ़ेस- सामान्य पंच हेड कॉन्फ़िगरेशन, मानक बुशिंग प्रेस {{1}फिट आयाम, और मॉड्यूलर इंसर्ट माउंटिंग का उपयोग करना ताकि जरूरत पड़ने पर प्रतिस्थापन भागों को कई योग्य आपूर्तिकर्ताओं से प्राप्त किया जा सके।
- सुलभ घटक माउंटिंग- रिटेंशन सिस्टम डिजाइन करना जो असंबद्ध डाई अनुभागों को अलग किए बिना व्यक्तिगत घटक को बदलने की अनुमति देता है।
- सामग्री और कठोरता का पता लगाने की क्षमता- घटक स्तर का दस्तावेज़ीकरण प्रदान करना जो डाई रखरखाव रिकॉर्ड के साथ आता है, यह सुनिश्चित करता है कि प्रारंभिक डाई डिलीवरी के वर्षों बाद सही विनिर्देश उपलब्ध है।
- प्रतिस्थापन निर्णयों के लिए इंजीनियरिंग समर्थन- मूल डिज़ाइन इरादे और सुरक्षा मार्जिन के बारे में उनके ज्ञान के आधार पर, किसी घटक को कब बदला जाना चाहिए और कब मरम्मत की जानी चाहिए, इस पर मार्गदर्शन प्रदान करना।
यह वह जगह है जहां स्टैम्पिंग डाई प्रतिस्थापन भागों को निर्दिष्ट करना काफी आसान हो जाता है। हर बार किसी घटक के खराब होने पर खरोंच से एक विनिर्देश बनाने के बजाय, आप एक मौजूदा इंजीनियरिंग पैकेज का संदर्भ दे रहे हैं जो तब बनाया गया था जब डाई नई थी और हर आयाम नाममात्र का था। नतीजा यह होता है कि ऐसे प्रतिस्थापन हिस्से आते हैं जो घिसे हुए नमूने से अनुमानित होने के बजाय मूल डिज़ाइन इरादे से मेल खाते हुए विश्वास के साथ स्थापित करने के लिए तैयार हो जाते हैं।
चाहे आप मूल डाई बिल्डर, प्रीमियम आफ्टरमार्केट आपूर्तिकर्ता, या दोनों के संयोजन से प्राप्त करें, महत्वपूर्ण स्थिरांक विनिर्देश पूर्णता है। आपके द्वारा अग्रिम रूप से कैप्चर किया गया प्रत्येक विवरण - सहनशीलता, ग्रेड, कठोरता, फिनिश, कोटिंग, ओरिएंटेशन - एक कम परिवर्तनशील है जो आपके खरीद आदेश और उस क्षण के बीच गलत हो सकता है जब वह हिस्सा प्रेस में अपनी पहली हिट लेता है।
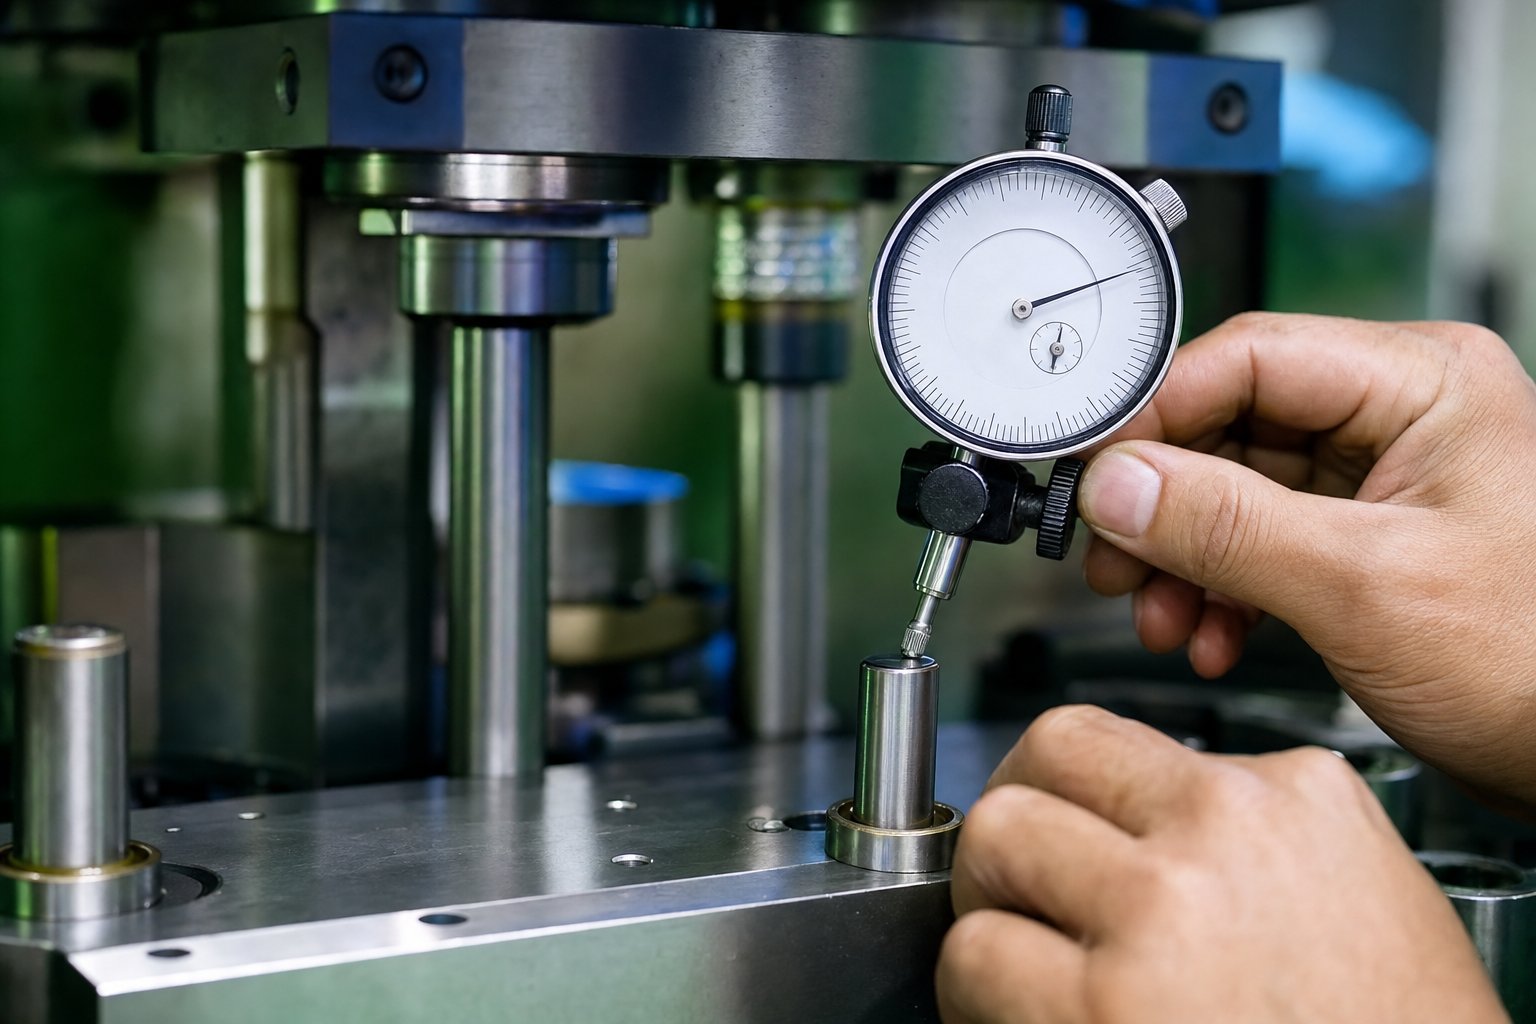
डाई रिप्लेसमेंट पार्ट इंस्टालेशन सत्यापन और जीवनचक्र ट्रैकिंग
कार्यक्षेत्र पर बैठा एक सही ढंग से निर्दिष्ट प्रतिस्थापन भाग फिनिश लाइन नहीं है - यह शुरुआती लाइन है। घटक को अभी भी यह साबित करने की आवश्यकता है कि यह डाई असेंबली में फिट बैठता है, उचित मंजूरी बनाए रखता है, और पहली हिट से अनुरूप भागों का उत्पादन करता है। पोस्ट को छोड़ देना -इंस्टॉलेशन सत्यापन यह है कि दुकानें डालने के तीस मिनट बाद प्रेस से डाई को वापस कैसे खींचती हैं, यह पता चलने पर कि एक नई गाइड बुशिंग 0.0002 इंच की होती है। टाइट या एक प्रतिस्थापन पंच अपने पड़ोसियों पर आधे से अधिक गर्व करता है।
सत्यापन आधारभूत डेटा भी बनाता है जो आपके अगले प्रतिस्थापन को अधिक स्मार्ट बनाता है। स्थापना के समय आपके द्वारा रिकॉर्ड किया गया प्रत्येक माप भविष्य में घिसाव के मूल्यांकन के लिए एक संदर्भ बिंदु बन जाता है - प्रारंभिक स्थिति जिसके विरुद्ध बाद के सभी निरीक्षणों की तुलना की जाती है।
स्थापना से पहले और बाद में आयामी सत्यापन
स्टैम्पिंग डाई घटक फिट को कैसे सत्यापित करें एक तार्किक अनुक्रम का पालन करें: पुष्टि करें कि भाग बेंच पर विनिर्देश से मेल खाता है, पुष्टि करें कि यह डाई में सही ढंग से इंटरफ़ेस करता है, और पुष्टि करें कि यह प्रेस में स्वीकार्य आउटपुट उत्पन्न करता है। प्रत्येक चरण में त्रुटि की एक अलग श्रेणी पकड़ी जाती है।
- विशिष्टता के विरुद्ध बेंच निरीक्षण।इससे पहले कि भाग डाई के करीब जाए, खरीद ऑर्डर विनिर्देश के विरुद्ध महत्वपूर्ण आयामों को सत्यापित करें। कैलिब्रेटेड माइक्रोमीटर या ऑप्टिकल तुलनित्र के साथ कार्यशील व्यास या प्रोफ़ाइल को मापें। कई स्थानों पर पोर्टेबल रॉकवेल परीक्षक से कठोरता की जाँच करें। यदि रा निर्दिष्ट है तो दृश्य रूप से या प्रोफाइलोमीटर से सतह की समाप्ति की पुष्टि करें। स्थापना श्रम का उपभोग करने से पहले किसी भी चीज़ को सहनशीलता से बाहर अस्वीकार कर दें।
- डाई असेंबली में फिट की जाँच करें।घटक स्थापित करें और इंटरफ़ेस आयाम सत्यापित करें। प्रेस -फिट घटकों (डाई बटन, बुशिंग) के लिए, बैठने की गहराई और घूर्णी अभिविन्यास की पुष्टि करें। घटकों को काटने के लिए, प्रोफ़ाइल के चारों ओर कई बिंदुओं पर फीलर गेज या पिन गेज का उपयोग करके जांचें कि पंच {{3} से - डाई क्लीयरेंस विनिर्देश के भीतर है। सत्यापित करें कि गाइड पिन बिना बंधन या अत्यधिक खेल के झाड़ियों के माध्यम से स्वतंत्र रूप से यात्रा करते हैं।
- स्थैतिक भार के तहत संरेखण सत्यापन।बिना सामग्री के इंच की गति से प्रेस पर डाई को धीरे-धीरे बंद करें। पुष्टि करें कि पंच संपर्क के बिना डाई के उद्घाटन में प्रवेश करते हैं, स्ट्रिपर्स डाई फेस के विपरीत सपाट बैठते हैं, और कैम सिस्टम अपने डिज़ाइन किए गए समय बिंदु पर संलग्न होते हैं। इस स्तर पर कोई भी हस्तक्षेप एक आयामी त्रुटि या स्थापना गलती को इंगित करता है - सामग्री चलाने से पहले इसे ठीक करें।
- उत्पादन स्थितियों के तहत पहला -लेख निरीक्षण।उत्पादन गति पर एक छोटा सा नमूना - आम तौर पर पांच से बीस भागों - चलाएं और पूर्ण आयामी विनिर्देश के अनुसार उनका निरीक्षण करें। डाई पार्ट्स के लिए पोस्ट -इंस्टॉलेशन निरीक्षण तब तक पूरा नहीं होता जब तक कि वास्तविक स्टैम्प्ड आउटपुट यह पुष्टि नहीं कर देता कि प्रतिस्थापन घटक अनुरूप परिणाम देता है। नियंत्रण सीमाओं के विरुद्ध गड़गड़ाहट की ऊँचाई, छेद के आयाम, सुविधा स्थान और सतह की स्थिति की जाँच करें।
- सभी मापों को नई आधार रेखा के रूप में रिकॉर्ड करें।दस्तावेज़ मंजूरी, संरेखण रीडिंग, और डाई रखरखाव रिकॉर्ड में पहला {{0}लेख आयाम। ये मान शून्य हिट - पर घटक की प्रारंभिक स्थिति का प्रतिनिधित्व करते हैं, जिसकी तुलना आप प्रत्येक बाद के निरीक्षण में करेंगे।
यह अनुक्रम तीन अलग-अलग विफलता श्रेणियों को पकड़ता है: प्रतिस्थापन भाग में विनिर्माण त्रुटियां (चरण 1), स्थापना त्रुटियां कि यह डाई के साथ कैसे इंटरफेस करती है (चरण 2-3), और कार्यात्मक त्रुटियां जो केवल वास्तविक मुद्रांकन स्थितियों (चरण 4) के तहत दिखाई देती हैं। किसी भी चरण को छोड़ना एक अंतराल छोड़ देता है जहां समस्याएं तब तक छिपी रहती हैं जब तक कि वे पहले से ही स्क्रैप उत्पन्न नहीं कर लेती हैं या आसन्न टूलींग को क्षतिग्रस्त नहीं कर देती हैं।
चल रही ट्रैकिंग के लिए बेसलाइन मेट्रिक्स स्थापित करना
डाई घटक जीवनचक्र डेटा को ट्रैक करना एक प्रतिक्रियाशील घटना से प्रतिस्थापन को एक पूर्वानुमानित, बजट योग्य रखरखाव गतिविधि में बदल देता है। इंस्टॉलेशन के समय और उसके बाद प्रत्येक निरीक्षण के दौरान आपके द्वारा कैप्चर की गई जानकारी - डेटासेट का निर्माण करती है जो आपको बताती है कि प्रत्येक घटक को अगली बार कब ध्यान देने की आवश्यकता होगी।
प्रत्येक प्रतिस्थापन घटना पर इन मुख्य डेटा बिंदुओं से प्रारंभ करें:
- इंस्टालेशन पर हिट काउंट.जब नया घटक अंदर जाता है तो पासे के संचयी स्ट्रोक काउंटर रीडिंग को रिकॉर्ड करें। यह भविष्य के सभी जीवनचक्र गणनाओं के लिए हर बन जाता है।
- घटक विशिष्टता विवरण.लॉग सामग्री ग्रेड, कठोरता, कोटिंग प्रकार और आपूर्तिकर्ता। जब अलग-अलग आपूर्तिकर्ताओं के दो समान पंच अलग-अलग सेवा जीवन प्रदान करते हैं, तो यह डेटा बताता है कि क्यों।
- हटाए गए घटक की स्थिति.ध्यान दें कि इसे हिट काउंट थ्रेशोल्ड के आधार पर - मापा गया टूट-फूट, छिलना, टूटना या सक्रिय प्रतिस्थापन क्यों किया गया। यह उस विशिष्ट डाई स्टेशन के लिए विफलता मोड इतिहास बनाता है।
- निगरानी अंतराल.ऐतिहासिक डेटा या निर्माता की अनुशंसा के आधार पर अगला निरीक्षण बिंदु निर्धारित करें। यदि इस स्टेशन में पिछले घटक 600,000 हिट्स तक चले, तो 400,000 हिट्स पर पहला निरीक्षण निर्धारित करें ताकि पहनने की प्रगति को पकड़ सकें जबकि भाग अभी भी सेवा योग्य है।
कई प्रतिस्थापन चक्रों में, यह डेटा घटक विशिष्ट जीवनचक्र वक्र बनाता है। आप देखेंगे कि स्टेशन चार का पायलट आपूर्तिकर्ता की परवाह किए बिना लगातार 750,000 हिट की सीमा तक पहुंचता है, जबकि स्टेशन सात का पंच TiCN कोटिंग के साथ 1.2 मिलियन हिट तक रहता है, लेकिन इसके बिना केवल 500,000 हिट तक रहता है। वे पैटर्न ट्राइएज निर्णयों को निर्णय कॉल से डेटा {{8}संचालित पूर्वानुमानों - में बदल देते हैं और वे आपकी सहायता करते हैंसार्थक KPI बेंचमार्क सेट करेंजैसे कि एमटीबीएफ संपूर्ण डाई के बजाय व्यक्तिगत डाई घटकों को लक्षित करता है।
संरचित ट्रैकिंग सिस्टम का उपयोग करने वाले पौधे - चाहे वह सीएमएमएस प्लेटफॉर्म हो, एक समर्पित डाई रखरखाव डेटाबेस हो, या यहां तक कि अच्छी तरह से बनाए गए स्प्रेडशीट - लगातार मापने योग्य लाभ की रिपोर्ट करते हैं। ऑक्समैन्ट के विनिर्माण अनुसंधान के अनुसार, संरचित पीएम कार्यक्रम छह महीने के भीतर अनियोजित डाउनटाइम को 30{7}}45% तक कम कर देते हैं और उचित संरेखण और निगरानी विषयों के माध्यम से उपकरण जीवन को 50% तक बढ़ा देते हैं। ट्रैकिंग उन लाभों को सीधे तौर पर उत्पन्न नहीं करती है - यह समय की सटीकता को सक्षम बनाती है जो नियोजित प्रतिस्थापन को संभव बनाती है।
व्यवस्थित ट्रैकिंग प्रतिस्थापन को प्रतिक्रियाशील आपातकाल से नियोजित रखरखाव में बदल देती है। आज आपके द्वारा एकत्र किया गया डेटा यह निर्धारित करता है कि अगले वर्ष का बजट पूर्वानुमान है या अनुमान।
स्थिर उत्पादन प्रदर्शन को प्राथमिकता देने वाले निर्माताओं के साथ काम करना इस संपूर्ण सत्यापन और ट्रैकिंग प्रक्रिया को सरल बनाता है। जब प्रतिस्थापन घटकों को दस्तावेजी विशिष्टताओं, नियंत्रित सामग्री सोर्सिंग, और सत्यापित गर्मी उपचार - के साथ मूल डिजाइन इरादे - के लिए इंजीनियर किया जाता है, तो सत्यापन चरण समस्याओं का निदान करने के बजाय फिट होने की पुष्टि करते हैं। निर्माताओं को पसंद हैयिचेनरखरखाव पर इंजीनियरिंग ध्यान के साथ जोड़ी कस्टम स्टैम्पिंग डाई निर्माण, जिसका अर्थ है कि प्रतिस्थापन हिस्से आयामी परिशुद्धता और धातुकर्म स्थिरता के साथ आते हैं जो पहले {{0}लेख निरीक्षण को समस्या निवारण अभ्यास के बजाय एक पुष्टिकरण कदम बनाते हैं। इसका परिणाम सत्यापन में कम समय और उत्पादन में अधिक समय लगता है।
स्टैम्पिंग डाई प्रतिस्थापन हिस्से हमेशा उपभोग्य होंगे - वे पहनने के लिए डिज़ाइन किए गए हैं ताकि आपकी डाई संरचना न पहने। लेकिन आप उस टूट-फूट के बारे में कैसे सत्यापन, ट्रैक और योजना बनाते हैं, यह निर्धारित करता है कि प्रतिस्थापन एक नियंत्रित रखरखाव गतिविधि है या एक अनियोजित उत्पादन आपातकाल है। इंस्टॉलेशन के समय सत्यापन की आदत बनाएं, प्रत्येक टचपॉइंट पर डेटा कैप्चर करें, और जीवनचक्र वक्रों को अपने निर्णयों का मार्गदर्शन करने दें। प्रेस चलती रहती है, और आप घिसावट से आगे रहते हैं।
स्टैम्पिंग डाई रिप्लेसमेंट पार्ट्स के बारे में अक्सर पूछे जाने वाले प्रश्न
1. स्टैम्पिंग डाई में सबसे अधिक बदले जाने वाले हिस्से कौन से हैं?
सबसे अधिक बार बदले जाने वाले स्टैम्पिंग डाई घटक पंच, डाई बटन, गाइड पिन, गाइड बुशिंग, स्प्रिंग्स, पायलट और स्ट्रिपर प्लेट हैं। ये भाग सीधे स्ट्रिप सामग्री से संपर्क करते हैं या प्रत्येक प्रेस स्ट्रोक के दौरान आंतरिक बलों का प्रबंधन करते हैं, जिससे वे डाई जूते जैसे संरचनात्मक तत्वों की तुलना में तेजी से खराब हो जाते हैं। पंच और डाई बटन सूची में शीर्ष पर हैं क्योंकि वे प्रत्येक हिट पर पूर्ण कतरनी बल को अवशोषित करते हैं, जबकि स्प्रिंग्स थकान साइकिलिंग के माध्यम से धीरे-धीरे ख़राब हो जाते हैं। YICHEN जैसे निर्माताओं के साथ काम करना, जो रख-रखाव को ध्यान में रखते हुए डिज़ाइन करते हैं, यह सुनिश्चित करता है कि ये उच्च पहनने वाले घटक सुलभ हैं और सुव्यवस्थित प्रतिस्थापन के लिए पूरी तरह से प्रलेखित हैं।
2. आपको कैसे पता चलेगा कि स्टैम्पिंग डाई घटकों को कब बदलने की आवश्यकता है?
मुख्य संकेतकों में स्टैम्प वाले हिस्सों पर गड़गड़ाहट की ऊंचाई बढ़ाना, गुणवत्ता जांच के दौरान पाया गया आयामी बहाव, मिसफीड अलार्म, स्टेशनों के बीच स्ट्रिप लिफ्टिंग और असंगत भाग इजेक्शन शामिल हैं। सभी विशेषताओं में समान गड़गड़ाहट वृद्धि सामान्य पंच सुस्ती का संकेत देती है, जबकि एक तरफा गड़गड़ाहट गाइड पिन या बुशिंग के घिसाव का संकेत देती है, जिससे गलत संरेखण होता है। छेद से लेकर - तक छेद की दूरी का अंतर अक्सर घिसे हुए पायलट पिनों के कारण होता है। एसपीसी डेटा और स्क्रैप ट्रैकिंग रिकॉर्ड के साथ हिट काउंट की निगरानी से यह पुष्टि करने में मदद मिलती है कि कौन सा विशिष्ट घटक खराब हो रहा है और प्रतिस्थापन कब निर्धारित किया जाना चाहिए।
3. रिप्लेसमेंट डाई पंच के लिए मुझे किस टूल स्टील ग्रेड का उपयोग करना चाहिए?
सही ग्रेड आपके वर्कपीस सामग्री, उत्पादन मात्रा और प्रमुख विफलता मोड पर निर्भर करता है। A2 अच्छी मजबूती के साथ हल्के स्टील में छोटे से लेकर - तक के लिए उपयुक्त है। डी2 अपनी 58-62 एचआरसी कठोरता रेंज के साथ उच्च मात्रा में अपघर्षक घिसाव अनुप्रयोगों में उत्कृष्टता प्राप्त करता है। M2, D2 की तुलना में उच्च स्ट्रोक दर और हीट बिल्डअप को बेहतर ढंग से संभालता है। 54-56 एचआरसी पर एस7 मोटी सामग्री और भारी प्रभाव के लिए आदर्श है जहां टूटने का जोखिम पहनने की चिंताओं से अधिक है। टंगस्टन कार्बाइड स्टेनलेस स्टील जैसे अपघर्षक पदार्थों पर लाखों वार करता है लेकिन इसकी भंगुरता के कारण उत्कृष्ट डाई संरेखण की आवश्यकता होती है।
4. क्या मुझे घिसे हुए स्टैम्पिंग डाई घटक की मरम्मत करनी चाहिए या उसे बदलना चाहिए?
व्यक्तिगत प्रतिस्थापन चुनें जब विफलता को बिना किसी व्यापक क्षति के एक घटक से अलग कर दिया जाए और डाई संरचना बरकरार रहे। रीग्राइंडिंग या रीप्लेटिंग के माध्यम से रिकंडिशनिंग तब समझ में आती है जब सुधार योग्य सतह मौजूद होती है और नए निर्माण की तुलना में लागत 40-60% कम होती है। पूर्ण डाई पुनर्निर्माण तब आवश्यक हो जाता है जब कई घटक समय से पहले और बार-बार विफल हो जाते हैं, गाइड पिन बोर सहनशीलता से परे खराब हो गए हैं, या संचयी रीग्राइंडिंग कार्यात्मक सीमा से अधिक हो गई है। निर्णायक कारक यह है कि क्या घटक की वर्तमान स्थिति पर ध्यान न दिए जाने पर किसी अधिक महंगी चीज को नुकसान पहुंचने का जोखिम है।
5. कोटिंग्स स्टैम्पिंग डाई प्रतिस्थापन भागों के जीवन को कैसे बढ़ाती हैं?
TiN, TiCN, AlTiN और DLC जैसी सतह कोटिंग्स एक कठोर अवरोध जोड़ती हैं जो घर्षण को कम करती है, सामग्री के आसंजन को रोकती है, और काटने वाले किनारों पर थर्मल गिरावट का प्रतिरोध करती है। TiCN स्टेनलेस स्टील काटने के लिए अच्छी तरह से काम करता है, AlTiN 900 डिग्री C तक उच्च गति संचालन को संभालता है, और CrN अंडरलेयर के साथ DLC 0.05 के न्यूनतम घर्षण गुणांक के साथ एल्यूमीनियम गैलिंग को समाप्त करता है। कोटिंग्स आम तौर पर घटक लागत में 20{7}}40% जोड़ती हैं, लेकिन 200,000 हिट प्रति अंतराल से ऊपर अपघर्षक अनुप्रयोगों में सेवा जीवन को दोगुना या तिगुना कर सकती हैं, जो अक्सर उन्हें आधार सामग्री ग्रेड को अपग्रेड करने की तुलना में अधिक लागत प्रभावी बनाती है।


