


डाई स्टैम्पिंग में एक बड़े हिस्से के रूप में क्या योग्यता प्राप्त होती है
कब करता हैएक मुद्रांकित धातु घटक"मानक" से "बड़े हिस्से" क्षेत्र में रेखा पार करें? उद्योग लगातार भारी धातु स्टैम्पिंग के बारे में बात करता है, फिर भी शायद ही कभी कोई स्पष्ट सीमा खींचता है। यदि आप बड़े हिस्सों के लिए डाई स्टैम्पिंग सेवा का दायरा बढ़ा रहे हैं, तो व्यवहार्यता का मूल्यांकन शुरू करने से पहले आपको सख्त संख्याओं की आवश्यकता होगी।
डाई स्टैम्पिंग में बड़े हिस्सों को परिभाषित करना
एक हिस्सा आम तौर पर डाई स्टैम्पिंग में "बड़ा" के रूप में योग्य होता है जब यह किसी एक आयाम में 24 इंच से अधिक हो या जब टूलींग को समायोजित करने के लिए इसे 72 इंच से बड़े प्रेस बेड की आवश्यकता होती है। लेकिन केवल आयाम ही पूरी कहानी नहीं बताते। सामग्री की मोटाई एक निर्णायक भूमिका निभाती है: 3 मिमी (लगभग 0.120 इंच) से ऊपर के स्टॉक से अंकित हिस्से भारी गेज क्षेत्र में प्रवेश करते हैं, जहां गठन की भौतिकी नाटकीय रूप से बदल जाती है। वर्थ हार्डवेयर के हेवी गेज स्टैम्पिंग के अवलोकन के अनुसार, यह प्रक्रिया आम तौर पर 0.079 इंच से 0.5 इंच मोटी, कभी-कभी इससे भी मोटी सामग्री को संभालती है, जिसके लिए कई सौ टन बल लगाने में सक्षम प्रेस की आवश्यकता होती है।
वज़न भी मायने रखता है. जब एक तैयार रिक्त या गठित घटक एक ऑपरेटर द्वारा हाथ से सुरक्षित रूप से स्थापित किए जा सकने वाले घटक से अधिक हो जाता है, तो आप उन हिस्सों से निपट रहे हैं जो यांत्रिक हैंडलिंग, रोबोटिक स्थानांतरण या समर्पित स्वचालन की मांग करते हैं। प्रगतिशील मुद्रांकित ऑटोमोटिव भागों जैसे पूर्ण लंबाई फ्रेम रेल, संरचनात्मक क्रॉस सदस्य, या बड़े ब्रैकेट असेंबली के बारे में सोचें। अपनी तैयार अवस्था में इन घटकों का वजन 10 से लेकर 100 पाउंड तक हो सकता है।
भाग का आकार सब कुछ क्यों बदल देता है?
एक मोहरबंद हिस्से के पदचिह्न को दोगुना करने की कल्पना करें। आपने चुनौती को दोगुना नहीं कर दिया है। आपने इसे मिश्रित कर दिया है. बड़ी सतह पर सामग्री के प्रवाह को नियंत्रित करना कठिन हो जाता है। 36 इंच के रिक्त स्थान पर समतलता बनाए रखने के लिए समान दबाव वितरण की आवश्यकता होती है जिसकी छोटे हिस्से कभी मांग नहीं करते हैं। पंजीकरण सटीकता, प्रत्येक गठन स्टेशन को एक ही डेटाम से संरेखित रखने की क्षमता, रिक्त आयाम बढ़ने के साथ कम हो जाती है।
ऑटो मेटल स्टैम्पिंग में, ऑटोमोटिव घटकों की प्रगतिशील स्टैम्पिंग लाइनों को डिजाइन करने वाले इंजीनियरों को प्रतिदिन इन स्केलिंग समस्याओं का सामना करना पड़ता है। एक फेंडर ब्रैकेट जो 8 इंच चौड़ा है, पूर्वानुमानित रूप से व्यवहार करता है। उस अवधारणा को एक पूर्ण संरचनात्मक पैनल में स्केल करें, और प्रत्येक सहनशीलता स्टैक ऊपर, प्रत्येक स्प्रिंगबैक भिन्नता, और प्रत्येक स्ट्रिप फ़ीड असंगतता बड़ी ज्यामिति में बढ़ जाती है।
यहां बताया गया है कि मानक स्टैम्पिंग को व्यावहारिक स्तर पर बड़े - आंशिक कार्य से कैसे अलग किया जाता है:
- खाली संभालना- बड़े रिक्त स्थान के लिए समर्पित फीडिंग सिस्टम, भारी कॉइल के लिए रेटेड कॉइल क्रैडल और विस्तारित स्ट्रोक लंबाई वाले सर्वो फ़ीड की आवश्यकता होती है
- टन भार की मांग- परिधि लंबाई (काटने के संचालन के लिए) और सतह क्षेत्र (बनाने के लिए) दोनों के साथ बल आवश्यकताओं का पैमाना, प्रेस आवश्यकताओं को 400 से 1,{3}} टन की सीमा में धकेलता है
- वजन मरो- बड़े प्रारूप वाले डाई का वजन कई टन हो सकता है, जिसके लिए ओवरहेड क्रेन पहुंच और विशेष डाई परिवर्तन प्रक्रियाओं की आवश्यकता होती है
- पट्टी की चौड़ाई सीमा- बड़े हिस्सों के लिए प्रोग्रेसिव डाइज़ को व्यापक कॉइल स्टॉक की आवश्यकता होती है, जो उपलब्ध आपूर्तिकर्ताओं को सीमित करता है और सामग्री के लीड समय को बढ़ाता है
- माध्यमिक संचालन जटिलता- बड़े आकार की स्टांपिंग की डिबुरिंग, निरीक्षण और हैंडलिंग के लिए प्रत्येक उपकरण और फर्श की जगह को बढ़ाने की आवश्यकता होती है।
बड़े हिस्सों के लिए डाई स्टैम्पिंग समर्थन केवल मानक स्टैम्पिंग का एक बड़ा संस्करण नहीं है। यह एक अलग इंजीनियरिंग अनुशासन है जहां प्रेस क्षमता, सामग्री व्यवहार और टूलींग डिज़ाइन उन तरीकों से प्रतिच्छेद करते हैं जो विशेष विशेषज्ञता की मांग करते हैं। असली सवाल यह नहीं है कि क्या किसी हिस्से पर मोहर लगाई जा सकती है। यह है कि क्या निर्माण प्रक्रिया, उपकरण और अर्थशास्त्र उस विशिष्ट पैमाने पर संरेखित हैं।
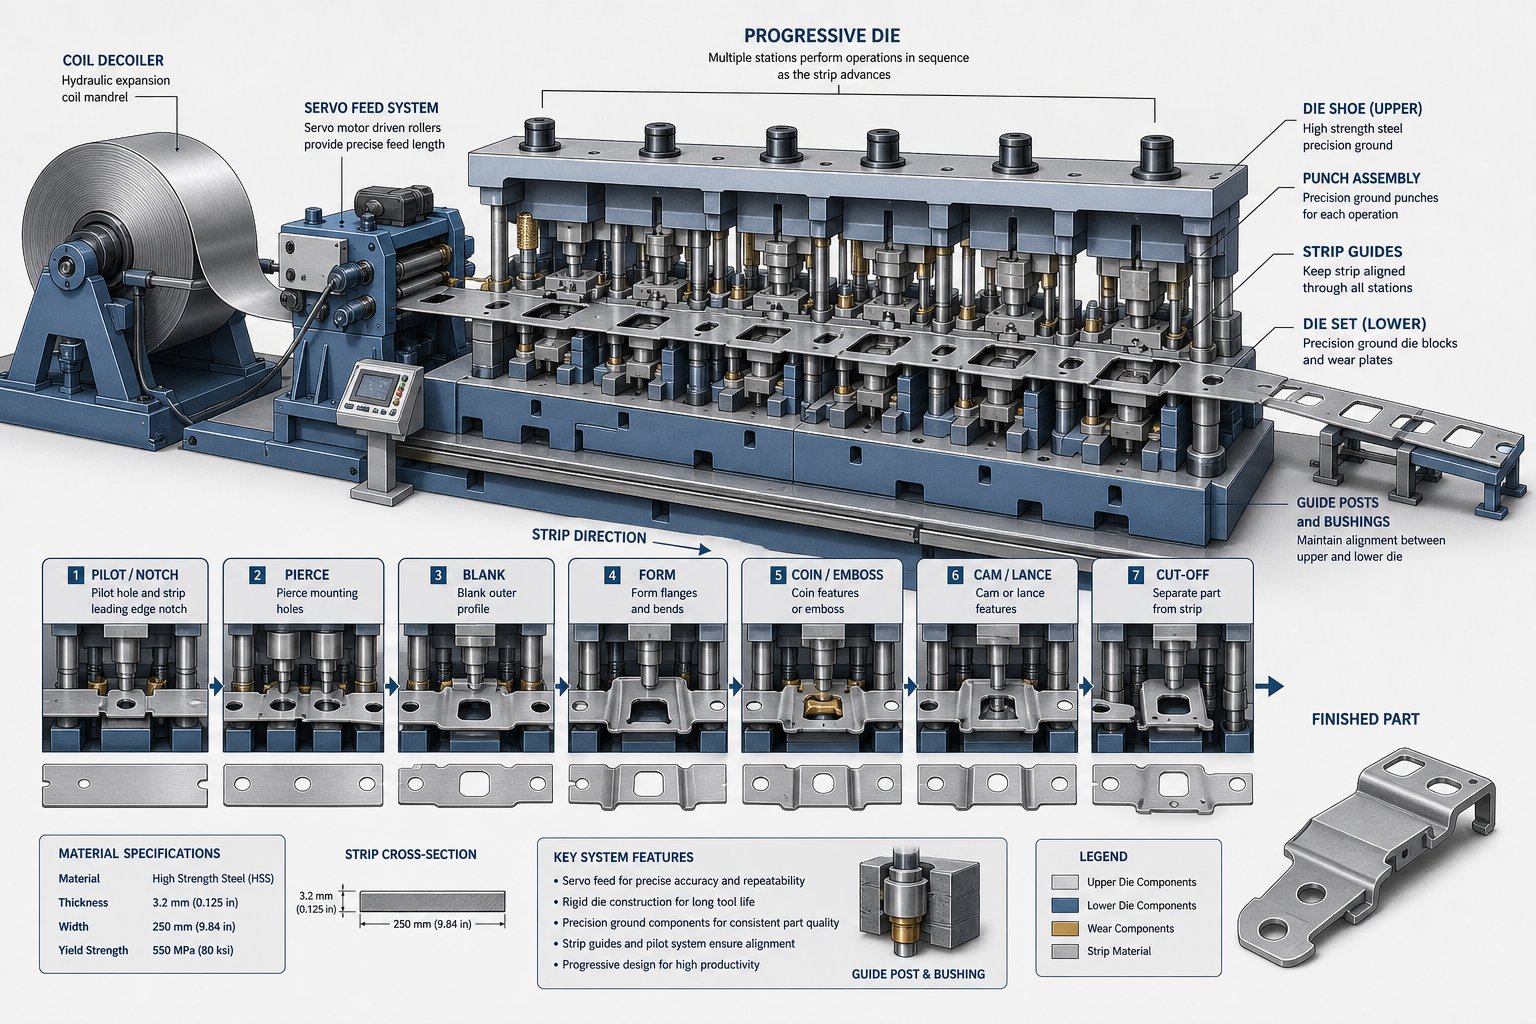
बड़े हिस्सों के लिए डाई स्टैम्पिंग अलग तरीके से कैसे काम करती है
जब आप किसी मुद्रांकित हिस्से को बड़ा करते हैं तो टूलींग सिद्धांत नहीं बदलते हैं। जो बदलाव आता है वह यह है कि विवरण को नजरअंदाज करने के लिए वे सिद्धांत आपको कितनी हिंसक तरीके से दंडित करते हैं।प्रगतिशील डाई मेटल स्टैम्पिंग6 इंच के ब्रैकेट पर क्षमा है। 36-इंच संरचनात्मक घटक पर उसी प्रक्रिया तर्क को चलाएँ, और प्रत्येक फ़ीड असंगतता, प्रत्येक पट्टी विक्षेपण, प्रत्येक पंजीकरण त्रुटि एक बहुत बड़े कैनवास में गुणा हो जाती है।
बड़े पैमाने पर उत्पादन विधियों के बीच यांत्रिक अंतर को समझना अकादमिक नहीं है। यह निर्धारित करता है कि क्या कोई हिस्सा बनाया जा सकता है, और क्या अर्थशास्त्र इस दृष्टिकोण को उचित ठहराता है।
प्रगतिशील डाइज़ बड़े आकार के घटकों को कैसे संभालते हैं
प्रोग्रेसिव मेटल स्टैम्पिंग सभी फॉर्मिंग स्टेशनों को एक ही डाई सेट पर एक साथ जोड़ती है, जिसमें प्रत्येक भाग अंतिम कटऑफ स्टेशन तक एक वाहक के माध्यम से मूल पट्टी से जुड़ा रहता है। बड़े हिस्सों के लिए, यह चुनौतियों का एक समूह बनाता है जिसका सामना छोटे काम को कभी नहीं करना पड़ता।
पहली समस्या है पिच. पिच वह दूरी है जो पट्टी को प्रत्येक प्रेस स्ट्रोक के बीच आगे बढ़ना चाहिए, और यह सीधे फ़ीड दिशा में भाग की लंबाई से मेल खाती है। फ़ीड दिशा में 30 इंच मापने वाले हिस्से को कम से कम 30 इंच पिच की आवश्यकता होती है, साथ ही स्टेशनों के बीच जो भी वाहक सामग्री पुल हो। इसे आठ या दस बनाने वाले स्टेशनों से गुणा करें, और आप एक पासे को देख रहे हैं जो 20 फीट या उससे अधिक तक फैला हुआ है। जैसाफैब्रिकेटर की डाई बेसिक्स श्रृंखलानोट, प्रगतिशील डाई के लिए सभी आवश्यक स्टेशनों को एक ही सामान्य डाई सेट पर स्थापित करने की आवश्यकता होती है, जो एक निरंतर फ़ीड दूरी के लिए समयबद्ध और अनुक्रमित होता है। बड़े पैमाने पर, वह एकल डाई सेट एक विशाल, परिशुद्धता वाला ग्राउंड टूल बन जाता है।
स्ट्रिप फीडिंग कठिनाई की एक और परत पेश करती है। भारी कुंडल स्टॉक, जो अक्सर 36 से 60 इंच चौड़ा होता है, के लिए उच्च खींचने वाले बल और लंबी स्ट्रोक क्षमता वाले सर्वो फ़ीड सिस्टम की आवश्यकता होती है। कुंडल का वजन तेजी से चढ़ता है। एक मानक बाहरी व्यास पर 4 मिमी स्टील की 48 इंच चौड़ी कुंडल आसानी से 10,000 पाउंड से अधिक हो सकती है, जिसके लिए भारी शुल्क वाले अनकॉइलर, पावर्ड स्ट्रेटनर और उस द्रव्यमान के लिए इंजीनियर की गई फ़ीड लाइनों की आवश्यकता होती है। लंबे समय तक उत्पादन चलने पर फ़ीड सटीकता कम हो जाती है क्योंकि कुंडल का व्यास कम हो जाता है और पट्टी का तनाव बदल जाता है, इसलिए फ़ीड सिस्टम को हजारों चक्रों में पिच सहनशीलता बनाए रखने के लिए वास्तविक समय मुआवजे की आवश्यकता होती है।
पंजीकरण तीसरा महत्वपूर्ण कारक है। बड़े हिस्सों के लिए प्रोग्रेसिव डाई प्रत्येक स्टेशन पर स्ट्रिप की स्थिति को लॉक करने के लिए पूर्व {{1}छेदित छिद्रों में डाले गए पायलट पिन का उपयोग करते हैं। लेकिन चौड़ी पट्टियों में पार्श्व बहाव, किनारे की लहर और ऊँट का खतरा अधिक होता है। यदि पट्टी 40{6}}इंच की चौड़ाई में कुछ हजारवें हिस्से तक भी खिसकती है, तो डाउनस्ट्रीम स्टेशनों पर फीचर स्थान पर संचयी प्रभाव भागों को सहनशीलता से बाहर कर सकता है। बड़े पायलट, सख्त बुशिंग फिट और अतिरिक्त साइड-गाइड तंत्र आवश्यक हो जाते हैं।
नतीजा? बड़े घटकों के लिए प्रगतिशील डाई स्टैम्पिंग सेवाओं के लिए न केवल बड़ी प्रेस की आवश्यकता होती है, बल्कि एक संपूर्ण फीडिंग और मार्गदर्शन पारिस्थितिकी तंत्र की आवश्यकता होती है।
स्थानांतरण और टेंडेम लाइन विकल्प
जब किसी भाग की ज्यामिति वाहक पट्टी से जुड़े रहने के लिए बहुत बड़ी हो जाती है, या जब गठन अनुक्रम के लिए संचालन के बीच भाग को घुमाने या फ़्लिप करने की आवश्यकता होती है, तो ट्रांसफर डाई स्टैम्पिंग आगे बढ़ने का व्यावहारिक मार्ग बन जाता है।
स्थानांतरण प्रणाली किसी भी स्ट्रिप सामग्री से भाग को अलग कर देती है। अलग-अलग रिक्त स्थान को हटा दिया जाता है, पहले स्टेशन में डाला जाता है, और फिर पकड़ने वाली उंगलियों से सुसज्जित रेल का उपयोग करके यांत्रिक रूप से डाई से डाई में स्थानांतरित किया जाता है। के अनुसारधातु निर्माण पत्रिका, ट्रांसफर प्रेस में आम तौर पर कम से कम दो कनेक्टिंग रॉड्स के साथ सीधे {{0}तरफा फ्रेम, 300 से 3,000 टन से अधिक की टन भार क्षमता और सभी स्टेशनों को समायोजित करने के लिए 275 इंच से अधिक लंबाई वाले बोल्स्टर होते हैं।
दो अक्ष स्थानांतरण प्रणालियाँ भागों को एक स्टेशन से दूसरे स्टेशन तक आगे की ओर स्लाइड करती हैं। तीन -अक्ष प्रणालियाँ एक ऊर्ध्वाधर लिफ्ट जोड़ती हैं, भागों को उठाती हैं और उन्हें परिधि गेज सीमाओं के भीतर सटीक रूप से रखती हैं। वह तीसरी धुरी गहरे खींचे गए बड़े हिस्सों, शैलों और घटकों के लिए महत्वपूर्ण है जिन्हें संचालन के बीच पुनर्स्थापन की आवश्यकता होती है। जैसा कि स्टैंडर्ड डाई इंटरनेशनल बताता है, ट्रांसफर डाई स्टैम्पिंग भागों को एक स्वतंत्र अवस्था में विभिन्न कोणों पर हेरफेर करने की अनुमति देता है, जिससे कटआउट, पसलियों और थ्रेडिंग जैसे संचालन को सक्षम किया जा सकता है जो प्रगतिशील डाई आसानी से बड़े ज्यामिति पर हासिल नहीं कर सकते हैं।
टेंडेम प्रेस लाइनें इस मॉड्यूलरिटी को और आगे ले जाती हैं। एक स्लाइड के नीचे कई स्टेशनों के बजाय, एक टेंडेम लाइन प्रत्येक डाई ऑपरेशन के लिए एक अलग प्रेस का उपयोग करती है, आमतौर पर क्रम में व्यवस्थित चार से छह प्रेस। लीड प्रेस प्राथमिक ड्रॉ को संभालती है, जबकि फॉलोअर प्रेस ट्रिमिंग, पियर्सिंग, झुकने और रीस्ट्राइक ऑपरेशन करती है। यह कॉन्फ़िगरेशन बहुत बड़े या बहुत ज्यामितीय रूप से जटिल हिस्सों के लिए उपयुक्त है, यहां तक कि एक फ्रेम में ट्रांसफर प्रेस को भी संभालना संभव नहीं है।
टेंडेम लाइनें बड़े आकार के ऑटोमोटिव पैनलों और संरचनात्मक घटकों के लिए प्रगतिशील डाई मेटल स्टैम्पिंग सेवाओं की ऊपरी सीमा का प्रतिनिधित्व करती हैं। सबसे बड़े इंस्टॉलेशन में 4,500 गुणा 2,500 मिमी या उससे अधिक के बोल्स्टर आयाम होते हैं, जिसमें 2,000 टन से अधिक लीड प्रेस होते हैं। मानक मैकेनिकल ड्राइव पर स्ट्रोक की दर 6 स्ट्रोक प्रति मिनट से लेकर निरंतर संचालन मोड में सर्वोमैकेनिकल प्रेस का उपयोग करके 18 या अधिक स्ट्रोक प्रति मिनट तक होती है।
कुछ सुविधाएं संयुक्त प्रेस लाइनें चलाती हैं जो उच्च गति पर एक मानक प्रगतिशील प्रेस के रूप में, धीमी गति पर ट्रांसफर प्रेस के रूप में, या हाइब्रिड के रूप में काम कर सकती हैं: पहले कई स्टेशनों के लिए प्रगतिशील, फिर पट्टी से भागों को काटना और उन्हें बाद के डाई स्टेशनों पर स्थानांतरित करना। यह लचीलापन तब मायने रखता है जब किसी एकल सुविधा को प्रत्येक के लिए अलग-अलग लाइनें समर्पित किए बिना बड़े हिस्से की ज्यामिति का मिश्रण तैयार करने की आवश्यकता होती है।
यहां बताया गया है कि बड़े प्रारूप वाले काम के लिए चार प्राथमिक दृष्टिकोणों की तुलना कैसे की जाती है:
| तरीका | अधिकतम भाग आकार सीमा | आदर्श ज्यामिति प्रकार | उत्पादन गति | टूलींग जटिलता |
|---|---|---|---|---|
| प्रगतिशील मरो | ~36 इंच तक (पट्टी की चौड़ाई और प्रेस बेड द्वारा सीमित) | एक ही तल में विशेषताओं के साथ सपाट या उथले -गठित भाग | उच्च (छोटे भागों के लिए 1,500 स्ट्रोक/मिनट तक; बड़े के लिए 7-30) | एक डाई सेट पर सभी स्टेशन उच्च - |
| ट्रांसफर डाई | ~60+ इंच तक (बोल्स्टर लंबाई द्वारा सीमित) | गहरे रेखांकन, गोले, अक्षीय रूप से सममित भाग, बहु-कोण बनाना | मध्यम (6-18 स्ट्रोक/मिनट) | मध्यम - व्यक्तिगत स्टेशन डाइज़ प्लस स्थानांतरण तंत्र |
| यौगिक मरो | ~24 इंच तक (एकल-स्ट्रोक सीमा) | फ्लैट रिक्त स्थान को एक ही झटके में काटने और बनाने की आवश्यकता होती है | उच्च (एकल स्ट्रोक भाग पूरा करता है) | निम्न से मध्यम - एक डाई, एक ऑपरेशन सेट |
| अग्रानुक्रम रेखा | 60+ इंच (प्रत्येक ऑपरेशन के लिए अलग प्रेस) | बड़े ऑटोमोटिव पैनल, गहरे संरचनात्मक घटक, जटिल बहु{{0}ऑपरेशन भाग | निम्न से मध्यम (6-18 स्ट्रोक/मिनट) | निम्न प्रति डाई, उच्च सिस्टम-स्तर (4-6 प्रेस समन्वित) |
इन तरीकों के बीच चुनाव पूरी तरह से तकनीकी नहीं है। उत्पादन की मात्रा, भाग की जटिलता, और उपलब्ध प्रेस क्षमता सभी महत्वपूर्ण हैं। एक प्रगतिशील दृष्टिकोण किसी दिए गए बड़े हिस्से के लिए भौतिक रूप से संभव हो सकता है, लेकिन अगर इसके लिए 240 इंच के बिस्तर के साथ 2,400 टन प्रेस की आवश्यकता होती है जो आपके आपूर्तिकर्ता के पास नहीं है, तो स्थानांतरण या अग्रानुक्रम विकल्प वास्तविक दुनिया का उत्तर बन जाता है।
भौतिक व्यवहार्यता और व्यावहारिक बाधा का वह अंतरसंबंध ठीक वही है जहां प्रक्रिया चयन निर्णय लिए जाते हैं, और जहां गलत रास्ता चुनने में महीनों का टूलींग लीड समय और सैकड़ों हजारों डूबी हुई पूंजी खर्च होती है।
भाग के आकार के अनुसार सही डाई स्टैम्पिंग विधि का चयन करना
यह जानना कि प्रत्येक प्रक्रिया क्या कर सकती है, केवल आधी समस्या है। कठिन प्रश्न: आपको वास्तव में अपने विशिष्ट भाग के लिए किसका उपयोग करना चाहिए? जब आप बड़े हिस्सों के लिए डाई स्टैम्पिंग सेवा का मूल्यांकन कर रहे हैं, तो चयन तर्क एक सरल फ़्लोचार्ट नहीं है। यह एक क्रमिक उन्मूलन प्रक्रिया है जहां अर्थशास्त्र को वोट मिलने से पहले भौतिकी विकल्पों पर वीटो कर देती है।
बड़े आकार की स्टांपिंग के लिए प्रक्रिया चयन मानदंड
भाग से ही शुरुआत करें. उपलब्ध प्रेस बेड क्षेत्र के सापेक्ष इसका पदचिह्न पहला द्वार है। यदि भाग का अनुमानित क्षेत्र (प्रगतिशील कार्य के लिए वाहक पट्टी मार्जिन सहित) प्रेस बिस्तर द्वारा समायोजित किए जा सकने वाले क्षेत्र से अधिक है, तो वह विधि तालिका से बाहर है। कोई भी चालाक डाई डिज़ाइन इस बाधा को नहीं बदलता है।
ड्रा डेप्थ अगला फ़िल्टर है। खाली व्यास के 25% से कम उथले रूप अक्सर प्रगतिशील डाई में वाहक पट्टी पर रह सकते हैं। डीप ड्रॉ, 1:1 गहराई{{5}से -व्यास अनुपात तक पहुंचने वाली किसी भी चीज के लिए आमतौर पर रिक्त स्थान को स्वतंत्र रूप से स्थानांतरित करने की आवश्यकता होती है। इसका मतलब है ट्रांसफर स्टैम्पिंग. बहु-अक्ष मोड़ वाले जटिल फ्लैंज इसे जोड़ते हैं। प्रत्येक अतिरिक्त गठन अक्ष एक स्टेशन जोड़ता है, पिच बढ़ाता है, और संचालन के बीच अधिक सटीक रिक्त स्थिति की मांग करता है।
टॉलरेंस स्टैक{{0}अप बड़े पैमाने पर अलग-अलग व्यवहार करता है। कॉम्पैक्ट भागों के लिए परिशुद्ध डाई स्टैम्पिंग में, 4{9}}इंच आयाम में +/{8}}0.05मिमी को पकड़ना नियमित है। बड़े आकार की स्टैम्पिंग पर उसी सहनशीलता की आवश्यकता को 30-इंच आयाम तक स्केल करें, और आप डाई के थर्मल विस्तार, प्रेस फ्रेम के लोचदार विक्षेपण और स्ट्रिप पंजीकरण बहाव से एक साथ लड़ रहे हैं। बड़े प्रारूप में उच्च परिशुद्धता धातु स्टैम्पिंग के लिए न केवल बेहतर टूलींग की आवश्यकता होती है, बल्कि सख्त प्रेस, तापमान-नियंत्रित वातावरण और वास्तविक समय की निगरानी की भी आवश्यकता होती है।
ज्यामिति की बाधाएं आकार के साथ इस तरह से परस्पर क्रिया करती हैं कि विकल्प तेजी से समाप्त हो जाते हैं। अंडरकट्स वाले हिस्से के लिए कैम {{1}सक्रिय साइड एक्शन की आवश्यकता होती है। 40{5}} इंच के हिस्से पर, वे कैम इकाइयाँ विशाल हो जाती हैं, जिससे पहले से ही बड़े आकार के डाई में वजन और जटिलता जुड़ जाती है। खींची गई दीवार में गहरे ड्रा और सटीक-छिद्रित विशेषताओं दोनों की आवश्यकता वाले हिस्से को ट्रांसफर लाइन पर ड्रा होने और द्वितीयक परिशुद्धता डाई और स्टैम्पिंग ऑपरेशन में छेद करने की आवश्यकता हो सकती है। ये सैद्धांतिक बढ़त वाले मामले नहीं हैं। वे बड़े संरचनात्मक घटकों में सामान्य परिदृश्य हैं।
प्रक्रिया अर्थशास्त्र के लिए वॉल्यूम आवश्यकताओं का मिलान
भौतिक व्यवहार्यता आपके विकल्पों को सीमित कर देती है। वॉल्यूम निर्धारित करता है कि कौन सा जीवित विकल्प वित्तीय रूप से सार्थक है।
प्रगतिशील डाई उच्च मात्रा को पसंद करते हैं क्योंकि उनकी टूलींग लागत बहुत अधिक है लेकिन उनका चक्र समय तेज़ है। हालाँकि, बड़े हिस्सों के लिए आवश्यक प्रेस टन भार की वजह से पूंजीगत लागत और भी अधिक बढ़ जाती है। आपको संरचनात्मक ब्रैकेट के लिए प्रगतिशील परिशुद्धता धातु स्टांपिंग चलाने वाले 1,200 - टन प्रेस की आवश्यकता हो सकती है। यदि आपकी वार्षिक मात्रा केवल 50,000 पीस है, तो परिशोधन गणित कभी काम नहीं कर सकता है। ट्रांसफर डाईज़, प्रति स्टेशन टूलींग की कम लागत और मौजूदा उपकरणों पर चलने की क्षमता के साथ, बड़े घटकों की मध्यम मात्रा के लिए अधिक व्यावहारिक हो सकती है, भले ही प्रति-टुकड़ा चक्र का समय धीमा हो।
पैमाने पर उच्च परिशुद्धता स्टैम्पिंग एक तनाव पैदा करती है: सख्त सहनशीलता के लिए अधिक फॉर्मिंग स्टेशनों की आवश्यकता होती है, जिससे डाई की लंबाई और प्रेस की आवश्यकताएं बढ़ जाती हैं, जिससे लागत बढ़ जाती है, जिससे ब्रेक-ईवन वॉल्यूम बढ़ जाता है। इंजीनियरों को ईमानदारी से यह आकलन करने की आवश्यकता है कि क्या प्रिंट पर प्रत्येक सहिष्णुता कार्यात्मक रूप से आवश्यक है, या क्या अधिक किफायती प्रक्रिया पथ खोलने के लिए कुछ आयामों में ढील दी जा सकती है।
बड़े हिस्सों के लिए प्रक्रिया चयन पहले भौतिक व्यवहार्यता से प्रेरित होता है: क्या हिस्से को इस तरह से बनाया जा सकता है? उस प्रश्न का उत्तर मिलने के बाद ही अर्थशास्त्र बातचीत में प्रवेश करता है: क्या इसे इस मात्रा में इस तरह से बनाया जाना चाहिए?
बड़े आकार की स्टांपिंग के लिए एक प्रक्रिया का चयन करते समय प्रत्येक इंजीनियर को अनुक्रमिक मूल्यांकन का पालन करना चाहिए:
- प्रगतिशील दृष्टिकोण के लिए स्ट्रिप मार्जिन सहित, उपलब्ध प्रेस बेड आयामों के विरुद्ध पार्ट फ़ुटप्रिंट को मैप करें
- ड्रा की गहराई का आकलन करें और निर्धारित करें कि क्या भाग निर्माण के दौरान वाहक पट्टी से जुड़ा रह सकता है
- स्टेशन की संख्या का अनुमान लगाने के लिए आवश्यक फॉर्मिंग, पियर्सिंग और ट्रिमिंग ऑपरेशन की संख्या की गणना करें
- भाग के आकार के सापेक्ष सहनशीलता आवश्यकताओं का मूल्यांकन करें, उन विशेषताओं की पहचान करें जो ढीली सीमा वाले बनाम उच्च परिशुद्धता मुद्रांकन की मांग करती हैं
- विशिष्ट प्रक्रिया प्रकारों को समाप्त करने वाली ज्यामिति बाधाओं (अंडरकट्स, बहु-अक्ष मोड़, पार्श्व क्रियाएं) की पहचान करें
- सामग्री, मोटाई और कुल कट/फॉर्म परिधि के आधार पर टन भार आवश्यकताओं की गणना करें
- अनुमानित वार्षिक मात्रा और लक्ष्य टुकड़ा मूल्य के विरुद्ध जीवित व्यवहार्य तरीकों की तुलना करें
- द्वितीयक संचालन में कारक, चाहे मशीनिंग या वेल्डिंग जैसी मुद्रांकन प्रक्रियाएँ अधिक जटिल डाई की आवश्यकता को पूरा करती हैं
जब तक आप सातवें चरण तक पहुंचते हैं, भौतिकी पहले ही अधिकांश निर्णय ले चुकी होती है। व्यवहार्य तरीकों के बीच शेष विकल्प वह है जहां उत्पादन की मात्रा, टूलींग बजट और समयरेखा बाधाएं आगे का अंतिम रास्ता तय करती हैं। और वह अंतिम पथ सीधे तौर पर यह तय करता है कि सामग्री आपके हिस्से के पूरे पैमाने पर दबाव बनाने के तहत कैसे व्यवहार करेगी।
बड़े पैमाने पर स्टांपिंग के लिए सामग्री व्यवहार और चयन
माइल्ड स्टील से काटा गया 6 इंच का ब्रैकेट अनाज की दिशा की ज्यादा परवाह नहीं करता है। एक ही कुंडल से काटा गया 40 इंच का संरचनात्मक पैनल? यह गहनता से परवाह करता है। सामग्री का व्यवहार जो छोटे पैमाने पर नगण्य है, प्रमुख विफलता मोड बन जाता है जब भाग के आयाम दो या तीन फीट लुढ़की हुई धातु तक फैल जाते हैं। एक ही मिश्र धातु, एक ही मोटाई, एक ही आपूर्तिकर्ता, लेकिन भौतिकी बदल जाती है क्योंकि दूरी उस शीट में पके हुए रोलिंग मिल के प्रत्येक अनिसोट्रोपिक विचित्रता को बढ़ा देती है।
यहीं पर बड़े हिस्से के लिए डाई स्टैम्पिंग सेवाओं के बारे में अधिकांश चर्चाएँ शांत हो जाती हैं। आपूर्तिकर्ता उन सामग्रियों की सूची बनाते हैं जिन्हें वे चला सकते हैं। वे शायद ही कभी समझाते हैं कि वे सामग्रियां बड़े पैमाने पर अलग-अलग व्यवहार क्यों करती हैं, या गलत ग्रेड चयन कैसे स्क्रैप दरों में बदल जाता है जो आपके उत्पादन अर्थशास्त्र को नष्ट कर देता है।
बड़े आकार के रिक्त स्थान पर अनाज की दिशा और किनारे की गुणवत्ता
शीट धातु के प्रत्येक कुंडल में रोलिंग प्रक्रिया से एक दिशात्मक फिंगरप्रिंट होता है। जैसाफैब्रिकेटर बताते हैं, रोलिंग बड़े पैमाने पर प्लास्टिक विरूपण का परिचय देती है जो क्रिस्टल अनाज को बढ़ाती है और घुमाती है, जिससे अनिसोट्रॉपी बनती है: यांत्रिक गुण जो आपके द्वारा उन्हें मापने की दिशा के आधार पर भिन्न होते हैं। r-मान, तन्यता परीक्षण के दौरान मापा गया चौड़ाई तनाव और मोटाई तनाव का अनुपात, इस दिशात्मक व्यवहार को निर्धारित करता है। जब रोलिंग दिशा, अनुप्रस्थ दिशा और रोलिंग के लिए 45 डिग्री के बीच r{3}}मान काफी भिन्न होते हैं, तो सामग्री पतली, झुर्रीदार और अलग-अलग तरह से वापस आ जाएगी, यह इस बात पर निर्भर करता है कि आपका ब्लैंक कॉइल के सापेक्ष कैसे उन्मुख है।
एक छोटे से हिस्से पर, हो सकता है कि आपने कभी ध्यान न दिया हो। एक बड़े रिक्त स्थान पर, अनिसोट्रॉपी अपरिहार्य हो जाती है। रोलिंग दिशा के लंबवत चलने वाले 36-इंच के कतरनी कट पर विचार करें। उस पूरे किनारे के साथ, सामग्री की क्रिस्टलीय संरचना कतरनी क्रिया के लिए एक सुसंगत अभिविन्यास प्रस्तुत करती है। किनारे की गुणवत्ता, जिसका अर्थ है स्वच्छ कतरनी क्षेत्र से फ्रैक्चर क्षेत्र और गड़गड़ाहट की ऊंचाई का अनुपात, अपेक्षाकृत समान रहता है। उसी कट को 90 डिग्री घुमाएँ, और आप अनाज के साथ कतरनी शुरू कर देंगे। किनारे का चरित्र बदल जाता है. गड़गड़ाहट की ऊंचाई बढ़ जाती है, रोलओवर की गहराई बदल जाती है, और फ्रैक्चर क्षेत्र खुरदरा हो जाता है। बड़े-भाग वाले ब्लैंकिंग की विशिष्ट विस्तारित कतरनी रेखाओं पर, ये अंतर कट के एक छोर से दूसरे छोर तक मापने योग्य गुणवत्ता भिन्नताओं में मिश्रित होते हैं, विशेष रूप से उन कटों पर जो कई अनाज अभिविन्यासों में चाप होते हैं।
बड़ी सतहों पर निर्माणशीलता वह जगह है जहां अनिसोट्रॉपी सबसे कठिन प्रभाव डालती है। वाइड स्ट्रिप स्टॉक चलाने वाले स्टील प्रोग्रेसिव स्टैम्पिंग ऑपरेशन में, फॉर्मिंग स्टेशनों को ऐसी सामग्री को समायोजित करना चाहिए जो एक दिशा से दूसरी दिशा में अधिक आसानी से बहती हो। यदि रिक्त स्थान के r{3}}मान प्रोफ़ाइल को डाई ज्यामिति में शामिल नहीं किया गया है, तो 30 इंच तक फैला एक ड्रा ऑपरेशन इसकी सतह पर असमान रूप से पतला हो जाएगा। परिणाम: कुछ क्षेत्रों में स्थानीयकृत पतलापन, अन्य में झुर्रियाँ, और असंगत दीवार की मोटाई जो निरीक्षण में विफल रहती है।
ब्लैंकिंग के दौरान समतलता नियंत्रण एक और चुनौती जोड़ता है। बड़ी चादरों में कॉइल सेट, क्रॉसबो और एज वेव से अवशिष्ट तनाव पैटर्न होने का खतरा होता है। जब आप एक बड़े रिक्त स्थान को पट्टी से मुक्त करते हैं, तो वे आंतरिक तनाव पुनर्वितरित हो जाते हैं। एक 48{7}}इंच रिक्त स्थान में 0.030 इंच या अधिक धनुष प्रदर्शित हो सकता है जो उस समय दिखाई नहीं दे रहा था जब सामग्री कुंडल रूप में बाधित थी। एल्यूमीनियम प्रगतिशील मुद्रांकन के लिए, यह समस्या तीव्र हो जाती है क्योंकि एल्यूमीनियम के निचले लोचदार मापांक का मतलब है कि अवशिष्ट तनाव आनुपातिक रूप से अधिक विकृति पैदा करते हैं। ब्लैंकिंग से पहले लेवलिंग करने से मदद मिलती है, लेकिन स्ट्रिप की चौड़ाई के लिए लेवलर का आकार होना चाहिए, और ओवर-लेवलिंग से कार्य सख्त हो सकता है जिससे डाउनस्ट्रीम में फॉर्मेबिलिटी कम हो जाती है।
बड़े हिस्से की स्टांपिंग के लिए सामग्री ग्रेड का चयन
एक बड़े मुद्रांकित घटक के लिए सही मिश्र धातु का चयन केवल ताकत और लागत के बारे में नहीं है। यह इस बारे में है कि वह सामग्री इंच में नहीं बल्कि पैरों में मापी जाने वाली सतह पर कैसे व्यवहार करेगी। प्रत्येक सामग्री परिवार बड़े पैमाने पर अलग-अलग ट्रेडऑफ़ प्रस्तुत करता है।
कार्बन स्टील प्रोग्रेसिव स्टैम्पिंग बड़े भाग के अनुप्रयोगों की विस्तृत श्रृंखला को कवर करता है। 1008 और 1010 जैसे हल्के स्टील बड़े ड्रॉ में उत्कृष्ट फॉर्मेबिलिटी और पूर्वानुमानित व्यवहार प्रदान करते हैं। एचएसएलए ग्रेड (340, 420, 550 एमपीए वर्ग) मोटाई में कमी के माध्यम से वजन में बचत प्रदान करते हैं लेकिन काफी अधिक स्प्रिंगबैक प्रदर्शित करते हैं। दोहरे चरण वाले स्टील (DP590, DP780) उचित बढ़ाव के साथ उच्च शक्ति का संयोजन करते हैं, लेकिन उनका कार्य {{12}कठोर करने वाला व्यवहार उन्हें लंबे समय तक चलने वाले पासों पर अप्रत्याशित बना देता है। ताकत का ग्रेड जितना अधिक होगा, डाई डिज़ाइन में स्प्रिंगबैक की भरपाई उतनी ही अधिक आक्रामक तरीके से की जानी चाहिए।
एल्युमीनियम मिश्रधातुएँ एक अलग समस्या प्रस्तुत करती हैं। 5000 श्रृंखला, विशेष रूप से स्टैम्पिंग ग्रेड 5754 और व्यापक रूप से उपयोग की जाने वाली 5052, संरचनात्मक पैनलों के लिए अच्छी फॉर्मेबिलिटी और संक्षारण प्रतिरोध प्रदान करती है। हालाँकि, बड़ी ड्रॉ सतहों पर ल्यूडर्स बैंड निर्माण (दृश्यमान स्ट्रेचर स्ट्रेन निशान) की ओर एल्युमीनियम की प्रवृत्ति के लिए सावधानीपूर्वक रिक्त धारक दबाव ट्यूनिंग की आवश्यकता होती है। 6061 जैसी 6000 श्रृंखला की मिश्रधातुएँ उच्च शक्ति प्रदान करती हैं लेकिन समाधान ताप उपचार और आयु सख्त करने की आवश्यकता होती है, जिससे उत्पादन क्रम जटिल हो जाता है। बड़े हिस्सों के लिए एल्युमीनियम प्रोग्रेसिव स्टैम्पिंग के लिए स्टील की तुलना में सख्त डाई क्लीयरेंस की आवश्यकता होती है क्योंकि एल्युमीनियम गॉल टूलींग सतहों के खिलाफ अधिक आसानी से चिपक जाता है, और संपर्क क्षेत्र के साथ गैलिंग की प्रवृत्ति बढ़ जाती है।
स्टेनलेस स्टील समीकरण में उच्च कार्य {{0}कठोरता दर लाते हैं। 304 और 316 जैसे ऑस्टेनिटिक ग्रेड निर्माण के दौरान तेजी से कठोर हो जाते हैं, जिसका अर्थ है कि अंतिम निर्माण स्टेशन को पूरा करने के लिए आवश्यक बल पहले की तुलना में नाटकीय रूप से अधिक हो सकता है। बड़े घटकों के लिए स्टेनलेस स्टील प्रोग्रेसिव स्टैम्पिंग में, इस प्रोग्रेसिव हार्डनिंग का मतलब है कि टन भार की गणना सभी स्टेशनों पर संचयी कार्य हार्डनिंग के लिए होनी चाहिए, न कि केवल किसी एक स्टेशन पर तात्कालिक बल के लिए। फेरिटिक स्टेनलेस ग्रेड (409, 430) उन अनुप्रयोगों के लिए कम कार्य सख्तता और बेहतर फॉर्मेबिलिटी प्रदान करते हैं जहां संक्षारण प्रतिरोध मायने रखता है लेकिन अत्यधिक लचीलापन कम महत्वपूर्ण है।
कॉपर प्रोग्रेसिव स्टैम्पिंग और पीतल प्रोग्रेसिव स्टैम्पिंग बड़े हिस्से के काम में एक संकीर्ण जगह पर कब्जा कर लेते हैं, जो आमतौर पर इलेक्ट्रिकल बस बार, हीट एक्सचेंजर प्लेट्स और आरएफ परिरक्षण बाड़ों तक सीमित होते हैं, जहां चालकता या थर्मल गुण उच्च लागत के बावजूद सामग्री की पसंद को संचालित करते हैं।
| भौतिक परिवार | विशिष्ट मोटाई सीमा (बड़े हिस्से) | फॉर्मैबिलिटी रेटिंग | स्प्रिंगबैक गंभीरता | सामान्य बड़े-आंशिक अनुप्रयोग |
|---|---|---|---|---|
| माइल्ड स्टील (1008/1010) | 1.0 - 6.0 मिमी | उत्कृष्ट | कम | संरचनात्मक ब्रैकेट, चेसिस घटक, बाड़े |
| एचएसएलए स्टील (340-550 एमपीए) | 1.2 - 5.0 मिमी | अच्छा | मध्यम से उच्च | ऑटोमोटिव फ्रेम रेल, क्रॉस सदस्य, सुदृढीकरण |
| दोहरी-चरण स्टील (DP590-DP780) | 1.0 - 3.5 मिमी | मध्यम | उच्च | क्रैश{{0}महत्वपूर्ण ऑटोमोटिव संरचनाएं, बी-खंभे |
| एल्यूमिनियम 5052/5754 | 1.0 - 4.0 मिमी | अच्छा | मध्यम | बॉडी पैनल, हीट शील्ड, समुद्री घटक |
| एल्यूमिनियम 6061 | 1.5 - 6.0 मिमी | मध्यम | मध्यम से उच्च | स्ट्रक्चरल फ़्रेम, एयरोस्पेस ब्रैकेट (पोस्ट-गर्मी-उपचारित) |
| स्टेनलेस 304/316 | 0.8 - 4.0 मिमी | अच्छा (लेकिन उच्च कार्य सख्त) | उच्च | खाद्य उपकरण पैनल, वास्तुशिल्प आवरण, चिकित्सा आवास |
| स्टेनलेस 409/430 (फेरिटिक) | 1.0 - 3.0 मिमी | अच्छा | मध्यम | निकास घटक, उपकरण पैनल |
| तांबा पीतल | 0.5 - 3.0 मिमी | उत्कृष्ट | निम्न से मध्यम | बस बार, हीट एक्सचेंजर्स, आरएफ परिरक्षण |
स्प्रिंगबैक मुआवजा वह जगह है जहां सामग्री का चयन और भाग का आकार सबसे दर्दनाक रूप से टकराता है। एक छोटे से हिस्से पर, आप कुछ डिग्री तक झुक जाते हैं और कहते हैं कि यह पूरा हो गया। DP780 स्टील से बने 30{7}}इंच फ़्लैंज पर, स्प्रिंगबैक परिमाण 8 से 12 डिग्री से अधिक हो सकता है, और यह स्थानीय मोटाई भिन्नता, घर्षण और तापमान के आधार पर मोड़ की लंबाई में भिन्न होता है। इसकी भरपाई के लिए डाई ज्योमेट्री की आवश्यकता होती है जो जानबूझकर भाग को अधिक से अधिक बनाती है, फिर इसे नाममात्र पर वापस लाने के लिए इलास्टिक रिकवरी पर निर्भर करती है। मोड़ रेखा जितनी लंबी होगी, उस रेखा पर उतने ही अधिक बिंदु होंगे जहां स्प्रिंगबैक व्यवहार भविष्यवाणी से भिन्न होता है। उच्च-शक्ति वाली सामग्रियां इस गैर-रैखिकता को बढ़ाती हैं, और बड़े हिस्से उस प्रवर्धन को खुद को व्यक्त करने के लिए अधिक जगह देते हैं।
यही वह जगह है जहां परिमित तत्व विश्लेषण (एफईए) गैर-परक्राम्य हो जाता है। जैसाशीट मेटल फॉर्मिंग सिमुलेशन का कीसाइट का विश्लेषणबताते हैं, एफईए आधारित वर्चुअल डाई ट्रायआउट्स किसी भी भौतिक टूलींग के निर्माण से पहले स्प्रिंगबैक, झुर्रियाँ, पतलेपन और विभाजन की भविष्यवाणी कर सकते हैं। सिमुलेशन सामग्री गुणों, उपकरण ज्यामिति और रिक्त धारक बल और स्नेहन जैसे प्रक्रिया मापदंडों के बीच बातचीत को कैप्चर करता है। बड़े प्रारूप के लिए दसियों या सैकड़ों हजारों डॉलर की लागत आती है, पतलेपन की विफलता या झुर्रियाँ पड़ने की खराबी को पकड़ने से वस्तुतः महीनों के पुनर्कार्य की बचत होती है।
सिमुलेशन सटीकता सही सामग्री डेटा इनपुट करने पर निर्भर करती है। जेनेरिक हैंडबुक मान बड़े पैमाने पर काम के लिए इसमें कटौती नहीं करेंगे। आपको विशिष्ट कॉइल लॉट से वास्तविक तन्यता परीक्षण डेटा की आवश्यकता है, जिसमें रोलिंग दिशा में 0, 45 और 90 डिग्री पर आर - मान शामिल हैं। जितना अधिक सामग्री डेटा आप एफईए मॉडल को खिलाते हैं, उतना अधिक विश्वसनीय रूप से यह भविष्यवाणी करता है कि क्या होता है जब 42 इंच का खाली हिस्सा ड्रॉ पंच से टकराता है और शीट में हर छिपी असंगतता को उजागर करने के लिए पर्याप्त बड़े सतह क्षेत्र में धातु बहने लगती है।
पैमाने पर भौतिक व्यवहार कोई गौण विचार नहीं है। यह वह चर है जो यह निर्धारित करता है कि आपका पासा भागों या स्क्रैप का उत्पादन करता है या नहीं। और एक बड़े आकार के घटक की पूरी ज्यामिति में उस सामग्री को आकार में धकेलने के लिए आवश्यक ताकतें परिभाषित करती हैं कि आपको वास्तव में किस प्रेस क्षमता की आवश्यकता है।
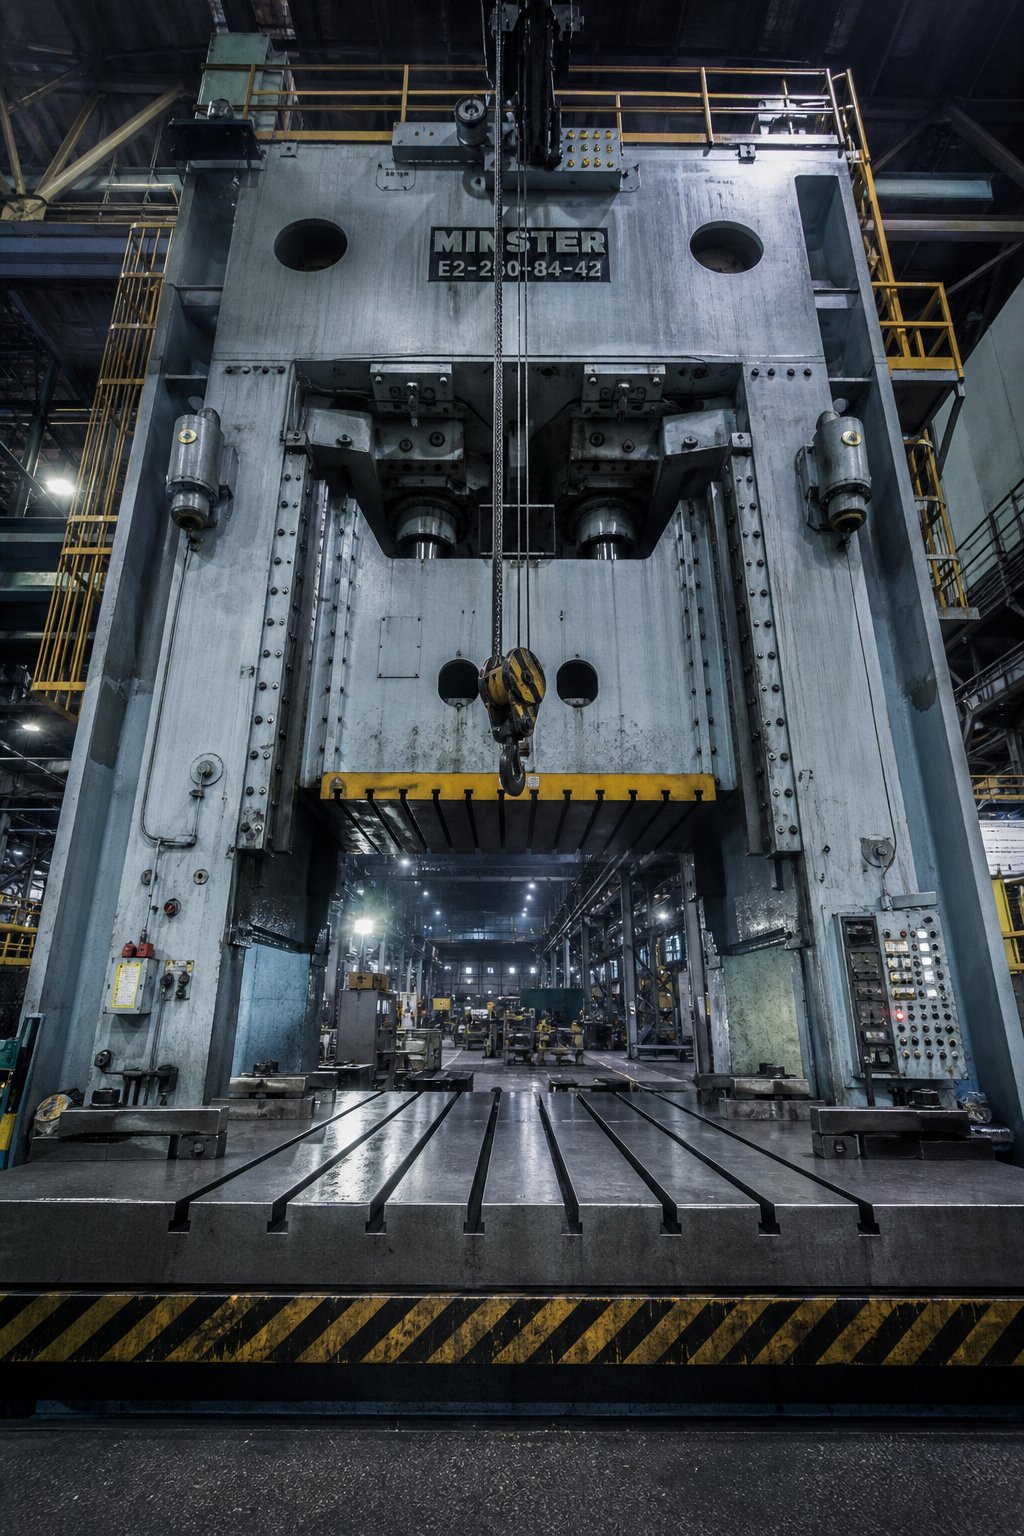
बड़े घटकों के लिए प्रेस क्षमता और टन भार स्केलिंग
भौतिक व्यवहार आपको बताता है कि धातु किन शक्तियों का विरोध करेगी। प्रेस क्षमता आपको बताती है कि क्या आपका उपकरण उन बलों को एक बड़े आकार के घटक की पूरी ज्यामिति तक पहुंचा सकता है। ये दो वास्तविकताएं प्रेस फ्रेम पर टकराती हैं, और जब वे संरेखित नहीं होती हैं, तो बड़े पैमाने पर डाई स्टैम्पिंग नहीं होती है। कोई भी चालाक डाई डिज़ाइन उस प्रेस के लिए क्षतिपूर्ति नहीं करता है जिसमें गठन अनुक्रम को निष्पादित करने के लिए टन भार, बिस्तर क्षेत्र या बंद ऊंचाई की कमी होती है।
यह वह बाधा है जो परियोजनाओं को चुपचाप ख़त्म कर देती है। इंजीनियर एक भाग डिज़ाइन करते हैं, एक सामग्री का चयन करते हैं, निर्माण क्रम की योजना बनाते हैं, और फिर उन्हें पता चलता है कि आवश्यक प्रगतिशील स्टैम्पिंग मशीन उनके आपूर्तिकर्ता की सुविधा में मौजूद नहीं है। यह समझना कि भाग के आकार के साथ टन भार का पैमाना कैसे होता है, और बिस्तर के आयाम और बंद ऊंचाई डाई ज्यामिति के साथ कैसे बातचीत करते हैं, व्यवहार्य परियोजनाओं को महंगी झूठी शुरुआत से अलग करते हैं।
बड़े प्रारूप वाली मुद्रांकन के लिए प्रेस टनभार आवश्यकताएँ
ऑपरेशन प्रकार के आधार पर दो अलग-अलग तंत्रों के माध्यम से भारी मुद्रांकन स्केल में टन भार। परिधि के साथ स्केलिंग और छेदन संचालन स्केल। सतह क्षेत्र के साथ संचालन पैमाने का निर्माण और चित्रण। दोनों सामग्री की मोटाई के साथ गुणा करते हैं। जब कोई हिस्सा इतना बड़ा हो जाता है कि उसमें सभी तीन प्रकार के ऑपरेशनों की महत्वपूर्ण मात्रा शामिल हो जाती है, तो कुल टन भार की मांग तेजी से बढ़ जाती है।
ब्लैंकिंग और पियर्सिंग के लिए, मौलिक गणना सीधी है: कटी हुई परिधि (इंच में) को सामग्री की मोटाई (इंच में) से गुणा किया जाता है और सामग्री की कतरनी ताकत (टन प्रति वर्ग इंच में) से गुणा किया जाता है। जैसाफैब्रिकेटर की टन भार गणना मार्गदर्शिकाविवरण, यह सूत्र सुस्त और घिसे हुए टूलींग की भरपाई के लिए पूरी सामग्री की मोटाई का उपयोग करता है, क्योंकि वास्तविक कतरनी स्टॉक के माध्यम से होती है। 4 मिमी माइल्ड स्टील में कुल कट परिधि के 200 इंच वाले एक बड़े हिस्से पर, किसी भी फॉर्मिंग के हिसाब से अकेले ब्लैंकिंग टन भार 150 टन से अधिक हो सकता है।
ड्राइंग संचालन एक समान परिधि आधारित गणना का उपयोग करते हैं लेकिन कतरनी ताकत के लिए अंतिम तन्य शक्ति को प्रतिस्थापित करते हैं, क्योंकि ड्रॉ के दौरान शेल की दीवारें तनाव में होती हैं। 30 या अधिक इंच व्यास वाले बड़े ड्रॉ के लिए, ड्राइंग बल ब्लैंकिंग टन भार के साथ प्रतिस्पर्धा कर सकता है या उससे अधिक हो सकता है, विशेष रूप से एचएसएलए या दोहरे चरण स्टील्स जैसी उच्च शक्ति वाली प्रगतिशील मुद्रांकन सामग्री में।
लेकिन ये कच्ची गणनाएँ तस्वीर का केवल एक हिस्सा ही पकड़ती हैं। एक बड़े घटक के लिए एक प्रगतिशील पासा प्रति स्ट्रोक एक ऑपरेशन नहीं करता है। यह उन सभी को एक साथ निष्पादित करता है। डाई का प्रत्येक स्टेशन उसी क्षण बल की मांग करता है जब प्रेस निचले डेड सेंटर पर पहुंचता है। आपको प्रत्येक भेदी पंच, प्रत्येक फॉर्मिंग स्टेशन, प्रत्येक स्प्रिंग स्ट्रिपर, प्रत्येक नाइट्रोजन दबाव पैड, प्रत्येक चालित कैम और प्रत्येक स्क्रैप कटर से भार का योग करने की आवश्यकता है। 12-स्टेशन प्रगतिशील डाई रनिंग हेवी गेज स्टॉक के लिए, संचयी भार आसानी से 800 से 1,200 टन तक पहुंच सकता है।
सामग्री की मोटाई वह गुणक है जो बड़े हिस्से टनभार को विशेष रूप से क्रूर बनाती है। मोटाई दोगुनी करने से केवल बल दोगुना नहीं होता है। यह हर स्टेशन पर एक साथ बल को दोगुना कर देता है। एक भाग जिसके लिए 2 मिमी स्टील में 400 टन की आवश्यकता होती है, समान ज्यामिति मानते हुए, 4 मिमी स्टील में लगभग 800 टन की आवश्यकता होती है। उस मोटाई में वृद्धि को बड़े हिस्सों में निहित लंबी कट परिधि के साथ मिलाएं, और आप देखेंगे कि क्यों भारी मुद्रांकन कार्यों के लिए नियमित रूप से 600 से 2, 000+ टन रेंज में प्रेस की आवश्यकता होती है।
आवश्यक प्रेस क्षमता की गणना करने वाले इंजीनियरों को केवल बल ही नहीं, बल्कि ऊर्जा आवश्यकता का भी ध्यान रखना चाहिए। एक प्रेस में पर्याप्त टन भार रेटिंग हो सकती है लेकिन स्ट्रोक के कामकाजी हिस्से के माध्यम से उस बल को बनाए रखने के लिए अपर्याप्त फ्लाईव्हील ऊर्जा हो सकती है। अपर्याप्त ऊर्जा के कारण प्रेस निचले मृत केंद्र पर रुक जाती है, एक सामान्य विफलता मोड जब बड़ी प्रगतिशील गति से चलती है तो स्ट्रोक के बीच फ्लाईव्हील को फिर से सक्रिय करने की मोटर की क्षमता से अधिक गति हो जाती है।
बिस्तर का आकार और बंद ऊंचाई की बाधाएं
टन भार पर ध्यान दिया जाता है, लेकिन बिस्तर का आकार और बंद ऊंचाई बल क्षमता की तुलना में अधिक परियोजनाओं को चुपचाप समाप्त कर देती है। 1,000 टन का प्रेस आपके बड़े हिस्से के लिए बेकार है यदि इसका बिस्तर 60 गुणा 40 इंच मापता है और आपके डाई को 96 गुणा 48 की आवश्यकता है।
प्रेस बेड के आयाम अधिकतम डाई फ़ुटप्रिंट को परिभाषित करते हैं। बड़े भागों की सेवा करने वाले प्रगतिशील डाई के लिए, बिस्तर में न केवल भाग की चौड़ाई और लंबाई को समायोजित करना चाहिए, बल्कि सभी स्टेशनों, स्क्रैप च्यूट, पायलट तंत्र और स्ट्रिप गाइड सहित पूर्ण डाई सेट को समायोजित करना चाहिए। 30{7}इंच{8}चौड़े हिस्से के लिए एक 10{4}}स्टेशन प्रोग्रेसिव डाई आसानी से फ़ीड दिशा में 120 इंच तक फैल सकता है। सुरक्षित क्लैंपिंग के लिए टी-स्लॉट पैटर्न में बोल्ट-डाउन क्षेत्र प्रदान करते समय प्रेस बेड को उस लंबाई का समर्थन करना चाहिए।
शट ऊंचाई रैम के निचले हिस्से से प्रेस बेड के शीर्ष तक की दूरी है, जिसमें रैम निचले मृत केंद्र पर है और समायोजन पूर्ण रूप से ऊपर की ओर सेट है। जैसा कि मेटलफॉर्मिंग मैगज़ीन बताती है, यह आयाम डाई की ऊंचाई से अलग है, जो बोल्स्टर प्लेट की मोटाई को घटा देता है। पासे की बंद ऊंचाई (इसका पूरी तरह से बंद समग्र आयाम) न्यूनतम और अधिकतम पासे की ऊंचाई के भीतर आनी चाहिए। यदि यह फिट नहीं होता है, तो डाई या तो पूरी तरह से बंद नहीं हो सकती है या रैम के अपना स्ट्रोक पूरा करने से पहले ही नीचे गिर जाती है, जिससे विनाशकारी अधिभार बल उत्पन्न होते हैं जो डाई और प्रेस फ्रेम दोनों को नुकसान पहुंचाते हैं।
बड़े हिस्से के मरने के लिए, बंद ऊंचाई विशेष रूप से बाधित हो जाती है। जटिल निर्माण अनुक्रमों के लिए गहरी ड्रॉ गुहाओं के साथ लंबी डाई असेंबली, लंबवत रूप से ढेर किए गए कई दबाव पैड और मोटे डाई जूते की आवश्यकता होती है जो विक्षेपण का विरोध करते हैं। एक बड़े ट्रांसफर डाई को केवल गठन ज्यामिति, दबाव प्रणालियों और संरचनात्मक जूते की मोटाई को समायोजित करने के लिए 24 से 36 इंच की बंद ऊंचाई की आवश्यकता हो सकती है। प्रेस को अनुक्रम में सबसे गहरे ड्रॉ के लिए पर्याप्त स्ट्रोक लंबाई प्रदान करते हुए ऊर्ध्वाधर स्थान प्रदान करना चाहिए।
बोल्स्टर प्लेट की क्षमता एक वजन सीमा लगाती है जिसे नजरअंदाज करना आसान है। बड़े प्रारूप वाले प्रगतिशील डाई का वजन 5 से 15 टन या अधिक हो सकता है। बोल्स्टर को प्रेस निर्माता के विनिर्देशों से परे विक्षेपित किए बिना समान रूप से उस स्थिर भार का समर्थन करना चाहिए। प्रेस टन भार रेटिंग और विक्षेपण विनिर्देशों का मानना है कि डाई लोड बिस्तर क्षेत्र के दो {{6} तिहाई हिस्से पर समान रूप से वितरित है। एक संकीर्ण डाई जो बड़े आकार के बिस्तर के केंद्र में भार को केंद्रित करती है, या एक लंबी डाई जो बोल्स्टर के केवल एक छोर को लोड करती है, असमान विक्षेपण बनाती है जो भाग की गुणवत्ता को कम करती है और घिसाव को तेज करती है।
डाई चेंज लॉजिस्टिक्स भी आकार के साथ बढ़ता है। कई टन वजन वाले डाइज़ को बदलने के लिए ओवरहेड क्रेन एक्सेस, रोलिंग बोल्स्टर सिस्टम या समर्पित डाई कार्ट की आवश्यकता होती है। 500{3}पाउंड डाइज़ के लिए डिज़ाइन की गई त्वरित डाइ चेंज प्रणालियाँ मल्टी{5}}टन टूलींग तक स्केल नहीं करती हैं। बड़े पैमाने पर चलने वाली सुविधाओं के लिए, -पार्ट स्टैम्पिंग के लिए उनके सबसे भारी डाई के लिए रेटेड क्रेन क्षमता की आवश्यकता होती है, साथ ही उपकरण को साइड से लोड करने या फ्रंट-लोड करने के लिए प्रेस अपराइट के बीच क्लीयरेंस की आवश्यकता होती है।
यह मूल्यांकन करते समय कि क्या बड़े हिस्सों के लिए डाई स्टैम्पिंग सेवा वास्तव में आपके घटक का उत्पादन कर सकती है, ये प्रेस विनिर्देश हैं जो मायने रखते हैं:
- बिस्तर क्षेत्र- दोनों अक्षों में कुल उपलब्ध बोल्स्टर सतह, यह पुष्टि करती है कि डाई फ़ुटप्रिंट क्लैंपिंग के लिए मार्जिन के साथ फिट बैठता है
- बंद ऊंचाई- अधिकतम और न्यूनतम डाई-ऊंचाई का स्थान (रैम समायोजन सीमा के साथ, प्रेस शट ऊंचाई माइनस बोल्स्टर मोटाई), यह सुनिश्चित करना कि डाई असेंबली अपनी बंद स्थिति में फिट बैठती है
- टन भार- स्ट्रोक के उस बिंदु पर रेटेड क्षमता जहां पीक लोड होता है, न कि केवल नेमप्लेट नंबर
- स्लाइड स्ट्रोक- कुल रैम यात्रा, जो भाग निष्कर्षण और स्थानांतरण गति के लिए सबसे गहरी निकासी गहराई और निकासी से अधिक होनी चाहिए
- फ़ीड लाइन की ऊंचाई- बोल्स्टर शीर्ष के सापेक्ष स्ट्रिप फ़ीड की केंद्र रेखा की ऊंचाई, जो उचित सामग्री प्रविष्टि के लिए पासे की रेखा से मेल खानी चाहिए {{1}
- बोल्स्टर टी-स्लॉट पैटर्न- स्लॉट रिक्ति, चौड़ाई और गहराई जो डाई की क्लैंपिंग योजना को समायोजित करनी चाहिए और डाई शू के बोल्ट पैटर्न से मेल खाना चाहिए
प्रतिष्ठित आपूर्तिकर्ता विस्तृत उपकरण सूची प्रकाशित करते हैं, कभी-कभी टन भार, बिस्तर के आकार और स्ट्रोक के आधार पर दर्जनों प्रेसों को सूचीबद्ध करते हुए, एक ठोस विश्वसनीयता संकेत प्रदान करते हैं। पहली बातचीत होने से पहले आप अपने हिस्से की आवश्यकताओं को उनकी प्रकाशित क्षमताओं के विरुद्ध संदर्भित कर सकते हैं।
प्रेस की क्षमता यह निर्धारित करती है कि भौतिक रूप से क्या संभव है। लेकिन उस प्रेस के अंदर जो डाई बैठता है, वह उपकरण जो वास्तव में धातु को आकार देता है, डिज़ाइन चुनौतियों का अपना सेट पेश करता है जो भाग के आकार के साथ मिश्रित होता है। बड़े पैमाने पर कठोरता, मार्गदर्शन और रखरखाव के लिए उन्हें कैसे इंजीनियर किया जाता है, यह अपने आप में एक अनुशासन है।
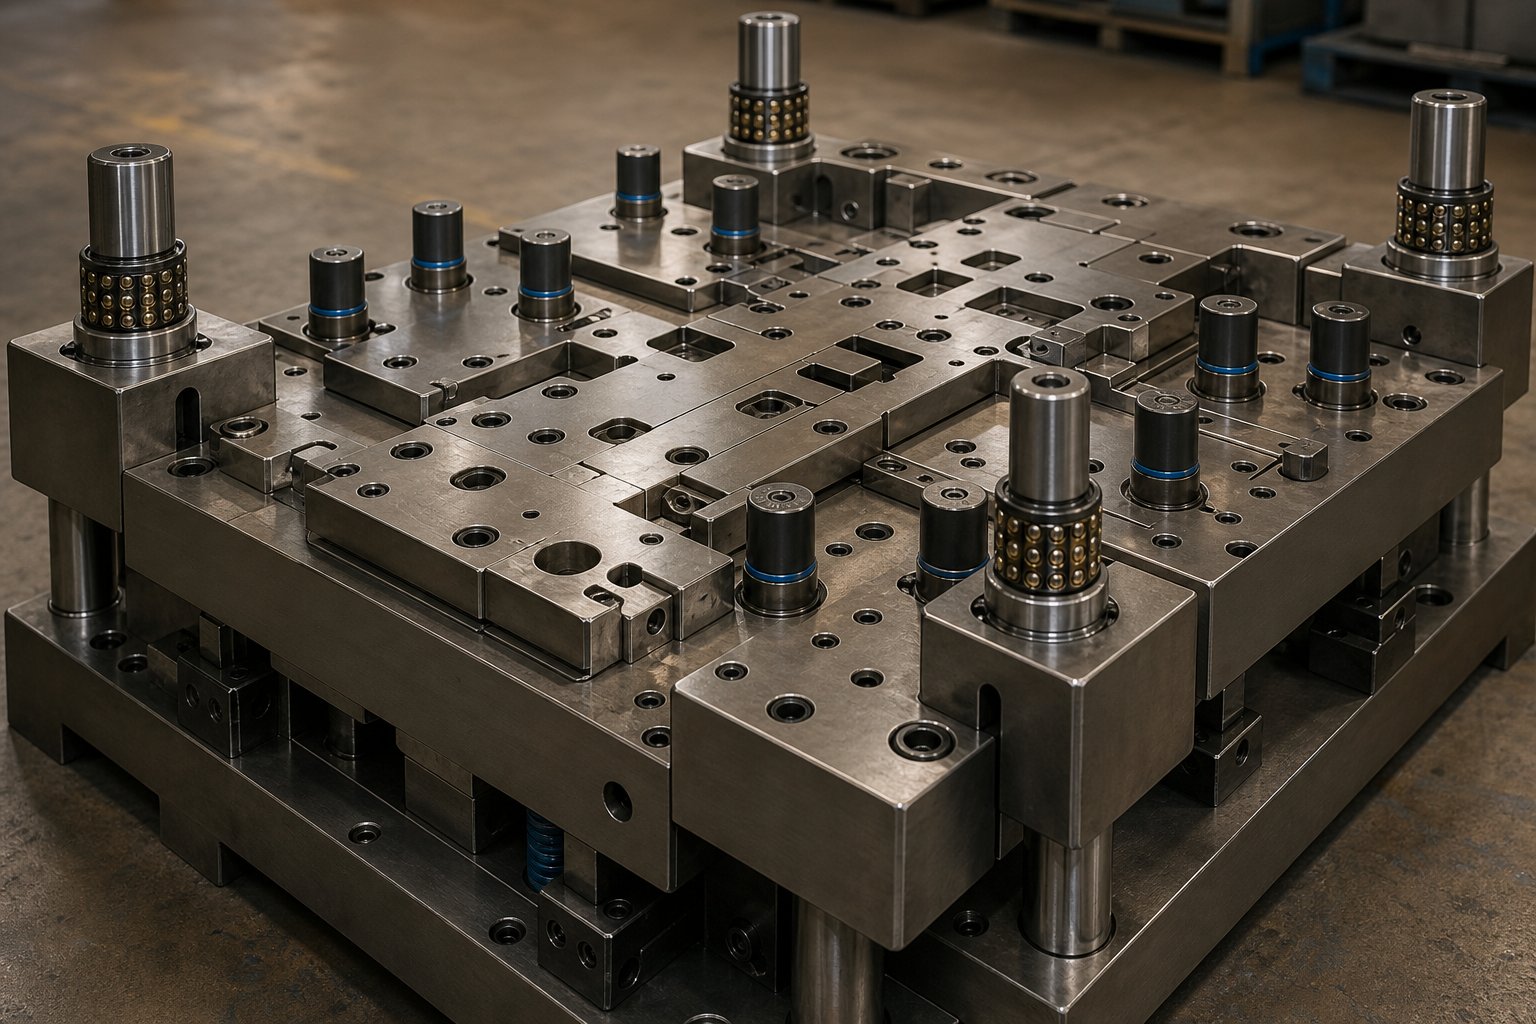
बड़े हिस्सों के लिए विशिष्ट डाई डिज़ाइन संबंधी विचार
पर्याप्त टन भार और बिस्तर क्षेत्र वाला एक प्रेस ही मंच तैयार करता है। डाई स्वयं, सटीक उपकरण जो वास्तव में धातु से संपर्क करता है और उसे आकार देने के लिए मजबूर करता है, जब बड़े आकार के आयामों में स्केल किया जाता है तो इंजीनियरिंग मांगों का एक पूरी तरह से अलग सेट होता है। 6-इंच ब्रैकेट के लिए एक कॉम्पैक्ट डाई पर, जूते में मामूली विक्षेपण पर ध्यान नहीं दिया जाता है। 60 या 80 इंच तक फैले डाई पर, समान आनुपातिक विक्षेपण, गठित सतह पर एक इंच के हजारवें हिस्से में गलत संरेखण में बदल जाता है। पंचों को अपनी संभोग गुहाओं की याद आती है। गठित विशेषताएं सहनशीलता से बाहर हो जाती हैं। कतरनी किनारे असमान रूप से घिसते हैं। पासा यूं ही बड़ा नहीं हो जाता. इसके भीतर प्रत्येक संरचनात्मक, मार्गदर्शन और दबाव प्रणाली को एक अवधि में सटीकता बनाए रखने के लिए फिर से इंजीनियर किया जाना चाहिए जो सक्रिय रूप से कठोरता से लड़ता है।
यह वह डोमेन है जहां प्रगतिशील डाई निर्माता खुद को सामान्य स्टैम्पिंग दुकानों से अलग करते हैं। कोई भी एक छोटा सा पासा बना सकता है जो काम करता है। लाखों चक्रों में सहनशीलता रखने वाले बड़े डाई के निर्माण के लिए संरचनात्मक इंजीनियरिंग अनुशासन की आवश्यकता होती है जो घड़ी बनाने की तुलना में पुल डिजाइन के करीब है।
बड़े डाइज़ के लिए संरचनात्मक और गाइड सिस्टम डिज़ाइन
डाई जूता नींव है. छोटे डाइज़ पर, कैटलॉग स्टॉक से एक मानक प्री-कठोर डाई जूता काम करता है। बड़े प्रारूप वाले टूलींग पर, जूते को कठोरता के लिए कस्टम इंजीनियर्ड किया जाना चाहिए। फ़ीड दिशा में 90 इंच तक फैले एक डाई जूते की कल्पना करें। निचले मृत केंद्र पर पूर्ण टन भार के तहत, वह जूता प्रेस बोल्स्टर समर्थन के बीच केंद्र में ऊपर की ओर झुकना चाहता है। यदि यह केंद्र के विस्तार पर 0.002 इंच भी विक्षेपित होता है, तो मध्य स्टेशनों में कटिंग क्लीयरेंस बदल जाता है, किनारे की गुणवत्ता ख़राब हो जाती है, और पंच जीवन कम हो जाता है।
बड़े डाई जूते आमतौर पर तनाव से राहत वाली प्लेट (S50C या समकक्ष मध्यम कार्बन स्टील) से 4 से 8 इंच की मोटाई में मशीनीकृत किए जाते हैं, जो कि विस्तार और भार पर निर्भर करता है। जैसा कि मिंग चियांग की डाई डिजाइन गाइड बताती है, डाई सेट सामग्री का चयन "सही जगह के लिए सही सामग्री" सिद्धांत का पालन करता है: जूता एक झटके को अवशोषित करने वाली नींव के रूप में कार्य करता है, कंपन को अवशोषित करने और सटीक घटकों को प्रत्यक्ष प्रभाव क्षति से बचाने के लिए कठोरता का उपयोग करता है। बड़े पैमाने पर, यह आघात अवशोषण भूमिका महत्वपूर्ण हो जाती है क्योंकि प्रभाव ऊर्जा आनुपातिक रूप से अधिक होती है और गुंजयमान कंपन मोड कम आवृत्तियों पर उभरते हैं।
गाइड सिस्टम आकार और कॉन्फ़िगरेशन दोनों में बड़े होते हैं। एक मानक दो-पोस्ट डाई सेट कॉम्पैक्ट टूलींग के लिए पर्याप्त संरेखण प्रदान करता है। बड़े{{3}फ़ॉर्मेट डाइज़ और स्टैम्पिंग असेंबलियों को ऑफ{6}सेंटर लोडिंग के दौरान ऊपरी शू के कोणीय घुमाव को रोकने के लिए चार{{4}पोस्ट या सेंटर{5}निर्देशित कॉन्फ़िगरेशन की आवश्यकता होती है। चार कोने वाले गाइड पोस्ट डाई के सभी चार चतुर्थांशों में संरेखण बलों को वितरित करते हैं, जिससे लंबी डाई के एक छोर पर भार केंद्रित होने पर होने वाली रैकिंग को रोका जा सकता है।
गाइड पोस्ट स्वयं व्यास में बढ़ जाते हैं, अक्सर 2 से 4 इंच तक पहुंच जाते हैं, और घर्षण को कम करने और भारी साइड लोड के तहत संरेखण सटीकता बनाए रखने के लिए सादे कांस्य झाड़ियों के बजाय सटीक बॉल बेयरिंग पिंजरों का उपयोग करते हैं। कुछ बड़े प्रगतिशील डाई निर्माता बाहरी गाइड पोस्ट के अलावा एक आंतरिक गाइड पोस्ट सिस्टम निर्दिष्ट करते हैं, जिससे एक दोहरी मार्गदर्शन वास्तुकला तैयार होती है। बाहरी पोस्ट प्रारंभिक समापन के दौरान मोटे संरेखण को संभालते हैं, जबकि आंतरिक पोस्ट अंतिम गठन की स्थिति में माइक्रोन स्तर की सटीकता प्रदान करते हैं। यह दोहरा - गाइड दृष्टिकोण प्रगतिशील मशीन डाई सेट के लिए विशेष रूप से मूल्यवान है जहां स्टेशन {{9} से {{10} स्टेशन संरेखण पूरी डाई लंबाई में सुसंगत रहना चाहिए।
नाइट्रोजन स्प्रिंग सिस्टम एक अद्वितीय स्केलिंग चुनौती पेश करते हैं। एक छोटे डाई पर, एक एकल नाइट्रोजन सिलेंडर एक समान ब्लैंक होल्डर या स्ट्रिपर दबाव प्रदान करता है। 40 इंच तक फैले दबाव पैड के साथ एक बड़े डाई पर, आपको पैड की सतह पर बल को समान रूप से वितरित करने के लिए गणना पैटर्न में व्यवस्थित 8, 12, या 20 नाइट्रोजन सिलेंडर की आवश्यकता हो सकती है। यदि सिलेंडर सही ढंग से स्थित नहीं हैं, तो दबाव पैड लोड के नीचे झुक जाता है, जिससे ड्राइंग के दौरान असमान सामग्री प्रवाह या असंगत स्ट्रिपिंग बल पैदा होता है जिससे स्लग डाई में फंस जाते हैं।
नाइट्रोजन स्प्रिंग लेआउट को डिज़ाइन करने के लिए दबाव पैड सतह पर आवश्यक बल वितरण को मैप करने की आवश्यकता होती है, फिर सिलेंडर बोर आकार और स्थानों का चयन करना होता है जो उस वितरण को स्वीकार्य एकरूपता के भीतर प्रदान करते हैं, आमतौर पर पैड फेस पर 5 - 10% भिन्नता के भीतर। प्रत्येक सिलेंडर के प्रीलोड और स्ट्रोक को माउंटिंग प्लेट के विभेदक विक्षेपण के लिए जिम्मेदार होना चाहिए। लंबे स्ट्रोक के साथ लम्बे डाइस के लिए मैनिफोल्ड-कनेक्टेड सिस्टम की आवश्यकता हो सकती है जो हाइड्रॉलिक रूप से सभी सिलेंडरों पर दबाव को बराबर करता है, जिससे असमान लोडिंग की परवाह किए बिना एक समान पैड यात्रा सुनिश्चित होती है।
बड़े प्रारूप वाले डाइज़ के लिए पायलट पिन रणनीति कॉम्पैक्ट टूलींग की तुलना में एक अलग तर्क का पालन करती है। मानक प्रगतिशील डाइस में, दो या तीन पायलट प्रत्येक स्टेशन पर स्ट्रिप को पर्याप्त रूप से पंजीकृत करते हैं। एक बड़े डाई के माध्यम से फीडिंग वाली एक चौड़ी पट्टी पर, पार्श्व पट्टी बहाव और किनारे की लहर का मतलब है कि सामग्री की स्थिति इसकी पूरी चौड़ाई में कम अनुमानित है। टैलन प्रोडक्ट्स के इंजीनियरिंग मार्गदर्शन में कहा गया है कि पायलट शुरुआती स्टेशनों में छेद किए गए छेद में प्रवेश करते हैं और जब इन छेदों को कड़ी सहनशीलता की आवश्यकता होती है, तो वाहक पर अलग-अलग पायलट छेद कार्यात्मक सुविधाओं को बढ़ाए बिना सटीकता बनाए रखते हैं। बड़े डाइज़ के लिए, इंजीनियर अक्सर डाउनस्ट्रीम फीचर स्थानों को दूषित होने से संचयी बहाव को रोकने के लिए मध्यवर्ती स्टेशनों पर पूरक एज गाइड पायलट या स्प्रिंग लोडेड सेंटरिंग तंत्र जोड़ते हैं। पट्टी जितनी चौड़ी होगी, सामग्री की भटकने की स्वाभाविक प्रवृत्ति को रोकने के लिए उतने ही अधिक पायलट बिंदु आवश्यक होंगे।
जटिल बड़ी ज्यामिति के लिए कस्टम डाई इंजीनियरिंग
संरचनात्मक कठोरता और मार्गदर्शन से परे, एक बड़े डाई के काम करने वाले घटक, पंच, लिफ्टर, स्ट्रिपर्स और फॉर्मिंग इंसर्ट, सभी को डिज़ाइन दृष्टिकोण की आवश्यकता होती है जो मूल रूप से छोटे उपकरण अभ्यास से भिन्न होते हैं।
बड़े प्रगतिशील ढांचों पर भारोत्तोलकों को एक भारी पट्टी इतनी ऊंची उठानी होगी कि जब वह अगले स्टेशन की ओर बढ़े तो गठित विशेषताओं को साफ किया जा सके। एक संकीर्ण पट्टी पर, हल्के पिन लिफ्टर काम करते हैं। 3 मिमी स्टील की 48{3}}इंच{{6}चौड़ी पट्टी पर, लिफ्टर बिंदुओं के बीच पट्टी का वजन शिथिलता का कारण बन सकता है जो वाहक को बांधता है या मरने वाली सतहों पर खींचता है। पूरी पट्टी की चौड़ाई वाले बार लिफ्टर, या रेल-स्टाइल लिफ्टर सिस्टम, आवश्यक वितरित समर्थन प्रदान करते हैं। टैलन प्रोडक्ट्स की डिज़ाइन पद्धति इस बात पर जोर देती है कि भारोत्तोलकों के बीच शिथिलता वाहक को झुका सकती है, विशेष रूप से पतली सामग्री के साथ। बड़े पैमाने पर, मोटे पदार्थ भी व्यापक असमर्थित विस्तारों में अपने स्वयं के वजन के नीचे झुक जाते हैं।
बड़े डाईज़ पर स्क्रैप प्रबंधन के लिए बाईपास नॉच महत्वपूर्ण हैं। जब एक ब्लैंकिंग या ट्रिमिंग ऑपरेशन स्ट्रिप की तुलना में अधिक चौड़ा स्लग उत्पन्न करता है जो डाउनस्ट्रीम स्टेशनों को पार कर सकता है, तो उस स्क्रैप को पुनर्निर्देशित किया जाना चाहिए, या तो तुरंत डाई के माध्यम से गिरा दिया जाना चाहिए या बाद के पंचों और फॉर्मिंग स्टेशनों से निकासी की अनुमति देने के लिए नोकदार होना चाहिए। एक कॉम्पैक्ट डाई पर, स्क्रैप प्रबंधन एक बाद का विचार है। एक बड़े प्रगतिशील डाई पर जहां स्लग 8 से 12 इंच चौड़े हो सकते हैं, एक जाम हुआ स्लग डाई को क्रैश कर सकता है, घूंसे मोड़ सकता है और गठित सतहों को नुकसान पहुंचा सकता है। उचित बायपास नॉच ज्योमेट्री, गुरुत्वाकर्षण सहायता के लिए एंगल्ड स्क्रैप शूट्स और एयर ब्लास्ट स्लग इजेक्शन आवश्यक डिजाइन विशेषताएं बन गए हैं।
लंबे कतरनी किनारों पर गड़गड़ाहट दिशा नियंत्रण के लिए सावधानीपूर्वक योजना की आवश्यकता होती है। प्रत्येक काटने की प्रक्रिया से सामग्री के एक तरफ गड़गड़ाहट पैदा होती है। 36 इंच की ट्रिम लाइन पर, गड़गड़ाहट की दिशा यह निर्धारित करती है कि तैयार हिस्से की कौन सी सतह उस उभरे हुए किनारे को ले जाती है। प्रगतिशील डाई स्टैम्प्ड ब्रैकेट और संरचनात्मक घटकों के लिए जो अन्य असेंबली के साथ इंटरफेस करते हैं, गड़गड़ाहट स्थान एक कार्यात्मक आवश्यकता है, कॉस्मेटिक नहीं। डाई डिज़ाइनर को कटिंग क्लीयरेंस को उन्मुख करना चाहिए ताकि स्वीकार्य चेहरे पर गड़गड़ाहट दिखाई दे, जिसके लिए विपरीत क्लीयरेंस निर्देशों के साथ लंबे कटों को खंडों में विभाजित करने या गड़गड़ाहट को पूरी तरह से हटाने के लिए द्वितीयक शेविंग स्टेशन जोड़ने की आवश्यकता हो सकती है।
बड़ी सतहों पर ऑपरेशन बनाने के लिए क्लीयरेंस अनुकूलन एक स्केल प्रभाव का परिचय देता है। डाई क्लीयरेंस, पंच और कैविटी के बीच का अंतर, ड्राइंग और फॉर्मिंग के दौरान सामग्री के प्रवाह को नियंत्रित करता है। एक छोटे से ड्रा पर, परिधि के चारों ओर समान निकासी ठीक काम करती है। 30 या अधिक इंच तक फैले बड़े ड्रॉ पर, सामग्री अनाज अभिविन्यास और घर्षण भिन्नता के कारण अलग-अलग दिशाओं से अलग-अलग दरों पर बहती है। वेरिएबल क्लीयरेंस, उन क्षेत्रों में सख्त जहां सामग्री पतली हो जाती है और जहां झुर्रियों का खतरा होता है वहां ढीली, सामग्री वितरण को नियंत्रित करने में मदद करती है। यह वैरिएबल क्लीयरेंस मैपिंग आम तौर पर एफईए सिमुलेशन से आती है और डाई ट्रायआउट के दौरान परिष्कृत की जाती है।
रखरखाव पहुंच बड़े टूलींग के लिए अद्वितीय एक और डिज़ाइन निर्णय को संचालित करती है: घटक विभाजन। 80 इंच तक फैली एक {1}पीस स्ट्रिपर प्लेट को सपाट पीसना असंभव होगा, गर्म करना मुश्किल होगा{{3}समान रूप से व्यवहार करना, और रखरखाव के लिए हटाना अव्यावहारिक होगा। इसके बजाय, बड़े डाई स्ट्रिपर्स, पंच रिटेनर प्लेट्स और यहां तक कि डाई कटिंग इंसर्ट को खंडों में विभाजित किया जाता है, जिन्हें पूरे डाई को अलग किए बिना व्यक्तिगत रूप से हटाया जा सकता है, फिर से ग्राउंड किया जा सकता है या प्रतिस्थापित किया जा सकता है। विभाजन भी विभिन्न क्षेत्रों के लिए विभिन्न सामग्रियों के उपयोग की अनुमति देता है, स्थानीय पहनने की गंभीरता के अनुसार घटक सामग्री का मिलान करता है। जैसा कि डाई डिज़ाइन की सर्वोत्तम प्रथाओं से संकेत मिलता है, कोर पंच और इंसर्ट अत्यधिक पहनने के प्रतिरोध के लिए एचआरसी 60{12}}62 पर उच्च {7}स्पीड स्टील (एसकेएच9) का उपयोग करते हैं, जबकि संरचनात्मक प्लेटें एचआरसी 58-60 पर कोल्ड वर्क टूल स्टील (एसकेडी11) का उपयोग करती हैं। बड़े खंडों वाले डाई पर, उच्च-घिसाव वाले क्षेत्रों को प्रीमियम सम्मिलित सामग्री मिलती है, जबकि निचले-तनाव वाले क्षेत्रों में कम महंगे ग्रेड का उपयोग किया जाता है, जहां स्थायित्व का त्याग किए बिना लागत का अनुकूलन किया जाता है, जहां यह मायने रखता है।
टूलींग इंजीनियरों के लिए इन डिज़ाइन के गहन निर्णयों को नेविगेट करने के लिए, उन विशेषज्ञों के साथ काम करना महत्वपूर्ण है जो बड़े पैमाने पर डाई संरचना, घटक इंजीनियरिंग और सामग्री प्रवाह के बीच परस्पर क्रिया को समझते हैं।YICHEN के कस्टम स्टैम्पिंग डाई समाधानइस अंतरसंबंध को सीधे संबोधित करें, इंजीनियरों को पंच और लिफ्टर कॉन्फ़िगरेशन से लेकर बायपास नॉच रणनीति, बर्र नियंत्रण और बड़े प्रारूप अनुप्रयोगों के लिए क्लीयरेंस ऑप्टिमाइज़ेशन तक सब कुछ कवर करने वाली डाई डिज़ाइन विशेषज्ञता से जोड़ें। जब टूलींग चुनौती में कई टन वजनी और छह फीट या उससे अधिक तक फैले डाई की जटिलता को प्रबंधित करना शामिल होता है, तो गहरे डाई इंजीनियरिंग अनुभव के साथ एक तकनीकी भागीदार होने से अवधारणा से उत्पादन के लिए तैयार टूलींग तक का रास्ता छोटा हो जाता है।
यहां महत्वपूर्ण डाई डिज़ाइन तत्व हैं जिन पर बड़े पैमाने पर विशेष ध्यान देने की आवश्यकता है:
- जूते की कठोरता मरोपूर्ण निर्माण भार के तहत सेंटर स्पैन पर न्यूनतम विक्षेपण के लिए कस्टम - मोटाई के जूते इंजीनियर किए गए
- गाइड पोस्ट कॉन्फ़िगरेशन- रैकिंग को रोकने और स्टेशन से -स्टेशन संरेखण को बनाए रखने के लिए चार {{1}पोस्ट या दोहरी {2}गाइड सिस्टम (बाहरी और भीतरी)
- नाइट्रोजन स्प्रिंग लेआउटबड़े पैडों पर एकसमान दबाव वितरण के लिए बहु-सिलेंडर पैटर्न की गणना की जाती है, जहां आवश्यक हो वहां कई गुना समानीकरण किया जाता है।
- पायलट रणनीति- चौड़ी पट्टियों में पायलट घनत्व में वृद्धि, जिसमें पूरक किनारे गाइड और मध्यवर्ती पंजीकरण बिंदु शामिल हैं
- लिफ्टर सिस्टम डिज़ाइन- बार या रेल- प्रकार के लिफ्टर जो व्यापक असमर्थित स्पैन में स्ट्रिप शिथिलता को रोकते हैं
- बाईपास पायदान ज्यामिति और स्क्रैप प्रबंधन- बड़े स्लग के लिए गुरुत्वाकर्षण की सहायता से स्लग निकासी पथ {{1}सहायक ढलान और हवा {{2}ब्लास्ट इजेक्शन
- गड़गड़ाहट दिशा योजना- सभी लंबे कतरनी किनारों पर कार्यात्मक गड़गड़ाहट के लिए क्लीयरेंस ओरिएंटेशन मैप किया गया {{1}साइड आवश्यकताएं
- वेरिएबल फॉर्मिंग क्लीयरेंस- एफईए-संचालित क्लीयरेंस मानचित्र जो बड़े ड्रॉ सतहों पर अनिसोट्रोपिक सामग्री प्रवाह के लिए जिम्मेदार हैं
- घटक विभाजन- स्ट्रिपर्स, रिटेनर और कटिंग इंसर्ट को क्षेत्र के साथ रखरखाव योग्य अनुभागों में विभाजित किया गया है {{1}विशिष्ट सामग्री ग्रेड
- थर्मल प्रबंधन- उच्च गति संचालन के दौरान बड़े डाई में गर्मी के निर्माण पर विचार, जिसमें शीतलन चैनल या उच्च घर्षण क्षेत्र में थर्मल ब्रेक शामिल हैं
इनमें से प्रत्येक तत्व दूसरे के साथ अंतःक्रिया करता है। एक खराब योजनाबद्ध नाइट्रोजन स्प्रिंग लेआउट असमान स्ट्रिपिंग बल बनाता है, जो गाइड पोस्टों पर घिसाव को तेज करता है, जो पंच को - से {{2} कैविटी संरेखण में ख़राब कर देता है, जो अप्रत्याशित रूप से गड़गड़ाहट के पैटर्न को बदल देता है। बड़े प्रारूप में, ये कैस्केडिंग इंटरैक्शन दूर-दूर तक बढ़ते हैं, जिससे घटक विनिर्देश के बजाय एकीकृत डिजाइन सोच बनती है, जो विश्वसनीय रूप से चलने वाले पासे और निरंतर हस्तक्षेप की मांग करने वाले पासे के बीच अंतर होता है।
डाई का सही डिज़ाइन प्राप्त करने से एक महत्वपूर्ण पूंजी निवेश की सुरक्षा होती है। और वह निवेश, टूलींग लागत ही, अर्थशास्त्र, परिशोधन, और कहां बड़े पैमाने पर आंशिक डाई स्टैम्पिंग वास्तव में वैकल्पिक निर्माण दृष्टिकोण की तुलना में वित्तीय अर्थ बनाती है, के बारे में अपने स्वयं के प्रश्न उठाती है।
बड़े हिस्सों के लिए लागत अर्थशास्त्र और टूलींग परिशोधन
एक अच्छी तरह से डिज़ाइन किया गया डाई इंजीनियरिंग समस्या का समाधान करता है। लेकिन इंजीनियरिंग व्यवहार्यता और वित्तीय व्यवहार्यता दो अलग-अलग बातचीत हैं। बड़े भाग की प्रगतिशीलता और स्थानांतरण मृत्यु धातु निर्माण में सबसे महत्वपूर्ण पूंजी प्रतिबद्धताओं में से कुछ का प्रतिनिधित्व करती है, और अर्थशास्त्र कॉम्पैक्ट टूलींग से परिचित इंजीनियरों की अपेक्षा से भिन्न व्यवहार करता है। अग्रिम निवेश बड़ा है. परिशोधन वक्र अधिक तीव्र है। और मरने वाले के जीवनकाल में रखरखाव का बोझ ऐसी लागतें पेश करता है जो छोटे टूलींग शायद ही कभी लगाते हैं।
फिर भी इस क्षेत्र में कोई भी आपूर्तिकर्ता आर्थिक तर्क को पारदर्शी ढंग से प्रस्तुत नहीं करता है। आपको उपकरण सूचियाँ और क्षमता ब्रोशर मिलेंगे, लेकिन शायद ही कभी वित्तीय ढांचा आपको बताता है कि आपका विशिष्ट हिस्सा, आपकी विशिष्ट मात्रा में, टूलींग निवेश को उचित ठहराता है या नहीं। यह अनुभाग इसी कमी को पूरा करता है।
बड़े डीज़ के लिए टूलींग निवेश और परिशोधन
तीन प्राथमिक ड्राइवरों के साथ डाई लागत पैमाने: बनाने वाले स्टेशनों की संख्या, डाई का भौतिक आकार, और तैयार भाग की सटीक आवश्यकताएं। छोटे से मध्यम आकार के घटकों का उत्पादन करने वाले मानक प्रगतिशील डाइज़ के लिए, शाओयी मेटल टेक्नोलॉजी का उद्योग डेटा विशिष्ट टूलींग को $15,000 से $60,000 रेंज में रखता है। लेकिन बड़े-भाग वाले डाइज़ पूरी तरह से एक अलग स्तर पर काम करते हैं। बड़े आकार के ऑटोमोटिव पैनलों के लिए स्थानांतरण और लाइन डाई नियमित रूप से $250,000 से $1,000,000 तक पहुंच जाती है, जब पूर्ण डाई सेट में ड्रॉ, ट्रिम, फ़्लैंज और पियर्स ऑपरेशन शामिल होते हैं।
नाटकीय छलांग क्यों? प्रत्येक लागत चालक बड़े पैमाने पर संयोजित होता है। अधिक स्टेशनों का अर्थ है अधिक मशीनिंग घंटे। बड़े डाई जूतों के लिए भारी कच्चे स्टील बिलेट्स और लंबे सीएनसी चक्र समय की आवश्यकता होती है। व्यापक कटिंग और फॉर्मिंग इंसर्ट के लिए बड़ी मात्रा में प्रीमियम टूल स्टील की मांग होती है। ट्रायआउट चरण, जहां डाई का परीक्षण किया जाता है और वास्तविक प्रेस में समायोजित किया जाता है, इसमें अधिक समय लगता है क्योंकि बड़े डाई को लोड करना, शिम करना और पुनरावृत्त करना शारीरिक रूप से कठिन होता है। अकेले प्रयास और सत्यापन आम तौर पर कुल डाई लागत का 10 - 15% का प्रतिनिधित्व करता है, और छह-आंकड़ा उपकरण पर, यह एक महत्वपूर्ण लाइन आइटम है।
कुल निवेश में डाई मटेरियल का योगदान 20{2}}40% है। डाई के जीवनकाल में 500,000 या अधिक हिट की उम्मीद करने वाले उच्च मात्रा वाले धातु स्टैम्पिंग कार्यक्रमों के लिए, टूल निर्माता महत्वपूर्ण पहनने वाले बिंदुओं पर SKD11 या ठोस कार्बाइड आवेषण जैसे प्रीमियम ग्रेड निर्दिष्ट करते हैं। ये सामग्रियां लाखों चक्रों में घर्षण का प्रतिरोध करती हैं, लेकिन कच्चे माल की महत्वपूर्ण लागत वहन करती हैं, खासकर जब बड़े आकार के आवेषण में काटा जाता है जो बड़े हिस्से के टूलींग की मांग करता है। कम उत्पादन अवधि के लिए, कम महंगी मिश्र धातुएँ अग्रिम लागत को कम कर सकती हैं, लेकिन वे बचत के लिए लंबी उम्र का व्यापार करती हैं, जिसके लिए अधिक लगातार रखरखाव या पहले प्रतिस्थापन की आवश्यकता होती है।
परिशोधन वह जगह है जहां गणित या तो काम करता है या नहीं करता है। 500,000 भागों में फैले $50,000 के प्रगतिशील डाई की टूलींग लागत केवल $0.10 प्रति पीस जुड़ती है। जैसा कि फिक्टिव के प्रगतिशील मुद्रांकन विश्लेषण से पता चलता है, वही डाई केवल 5,000 भागों में फैली हुई प्रति टुकड़ा $10.00 जोड़ती है। उस राशि से कई गुना अधिक लागत वाले बड़े हिस्से के लिए, ब्रेक-ईवन सीमा नाटकीय रूप से ऊपर की ओर बढ़ जाती है। $300,000 ट्रांसफर डाई सेट को पर्याप्त वार्षिक मात्रा की आवश्यकता होती है, इससे पहले कि प्रति टुकड़ा टूलींग योगदान उस स्तर तक गिर जाए जो वैकल्पिक निर्माण विधियों के साथ प्रतिस्पर्धा करता है।
न्यूनतम ऑर्डर मात्राएँ इस परिशोधन वास्तविकता के कारण ही मौजूद हैं। ओईएम प्रगतिशील स्टैम्पिंग कार्यक्रम आम तौर पर वार्षिक मात्रा के लिए प्रतिबद्ध होते हैं जो सुनिश्चित करते हैं कि टूलींग निवेश एक से तीन उत्पादन वर्षों के भीतर वापस भुगतान कर देता है। यदि आपकी अनुमानित मात्रा उचित भुगतान विंडो के भीतर टूलींग लागत को अवशोषित नहीं कर सकती है, तो परियोजना को या तो एक सरल डाई दृष्टिकोण, एक साझा टूलींग व्यवस्था, या एक मौलिक रूप से अलग विनिर्माण विधि की आवश्यकता होती है।
प्रति -पैमाने पर टुकड़ा अर्थशास्त्र
एक बार जब टूलींग के लिए भुगतान कर दिया जाता है, तो डाई स्टैम्पिंग का प्रति टुकड़ा अर्थशास्त्र उल्लेखनीय रूप से आकर्षक हो जाता है। टैलन प्रोडक्ट्स के लागत विश्लेषण से पता चलता है कि एक प्रगतिशील डाई प्रेस प्रति घंटे 4,000 या अधिक भागों का उत्पादन कर सकती है, जिसमें श्रम लागत प्रति पीस एक प्रतिशत के अंश में मापी जाती है। टूलींग भुगतान के बाद, प्रति टुकड़ा लागत न्यूनतम हो जाती है: कच्चा माल, मशीन का समय, और श्रम का एक टुकड़ा। उन अर्थशास्त्र में, लंबे समय तक धातु की मुद्रांकन प्रति इकाई आधार पर किसी भी निर्माण विकल्प पर हावी रहती है।
लेकिन बड़े -भाग की मृत्यु एक जटिलता पेश करती है जिससे छोटे टूलिंग से बचा जा सकता है: जीवनचक्र अर्थशास्त्र के सार्थक प्रतिशत के रूप में रखरखाव लागत। उद्योग का अनुमान है कि उपयोग की तीव्रता के आधार पर, वार्षिक डाई रखरखाव डाई के मूल मूल्य का 5-10% पर रखा जाता है। $30,000 के कॉम्पैक्ट डाई पर, यह $1,500 से $3,000 प्रति वर्ष है। $250,000 के बड़े-प्रारूप स्थानांतरण डाई पर, शार्पनिंग, शिमिंग, स्प्रिंग रिप्लेसमेंट और इंसर्ट रिग्राइंडिंग में सालाना $12,500 से $25,000 का खर्च आता है। इस रखरखाव की उपेक्षा करने से पैसे की बचत नहीं होती है। इससे भागों पर गड़गड़ाहट होती है, तेजी से घिसाव होता है और अंततः विनाशकारी मृत्यु हो जाती है जिसकी लागत निवारक देखभाल से कहीं अधिक होती है।
बड़े पैमाने पर चलने वाली स्टांपिंग के लिए कुल जीवनचक्र लागत में चार अलग-अलग लागत बकेट शामिल होने चाहिए:
- प्रारंभिक टूलींग निवेश- डाई डिजाइन, निर्माण और परीक्षण के लिए एक बार का पूंजी परिव्यय
- प्रति-टुकड़ा उत्पादन लागत- सक्रिय संचालन के दौरान प्रति भाग आवंटित सामग्री, प्रेस समय, श्रम और ओवरहेड
- अनुसूचित रखरखाव- नियमित शार्पनिंग अंतराल, नाइट्रोजन स्प्रिंग प्रतिस्थापन, गाइड बुशिंग घिसाव, और घटक निरीक्षण
- मरो नवीनीकरण- विस्तारित अंतराल पर प्रमुख ओवरहाल (आमतौर पर सामग्री की गंभीरता के आधार पर हर 500,000 से 2,000,000 चक्र), जिसमें सम्मिलित प्रतिस्थापन, बनाने वाली सतहों को फिर से पीसना और संरचनात्मक निरीक्षण शामिल है
बड़े पैमाने पर उच्च शक्ति सामग्री चलाने वाली ओईएम धातु स्टैम्पिंग सेवाओं के लिए, रखरखाव अंतराल संपीड़ित होता है। दोहरे चरण वाले स्टील और स्टेनलेस ग्रेड के कटिंग किनारे हल्के स्टील की तुलना में तेजी से घिसते हैं, जिससे तेज करने की घटनाओं के बीच चक्र की संख्या कम हो जाती है। 1008 स्टील पर रखरखाव के बीच 200,000 हिट चलाने वाले डाई को DP780 पर प्रत्येक 80,000 हिट पर ध्यान देने की आवश्यकता हो सकती है। वह त्वरित रखरखाव शेड्यूल सीधे आपकी प्रभावी प्रति लागत को प्रभावित करता है, यहां तक कि टूलींग पूरी तरह से परिशोधित होने के बाद भी।
वॉल्यूम क्रॉसओवर पॉइंट, जहां स्टैम्पिंग फैब्रिकेशन से सस्ता हो जाता है, भाग की जटिलता और सामग्री के आधार पर बदलता है। हल्के स्टील में सरल बड़ी ज्यामिति के लिए, टैलन का डेटा बताता है कि मानक -आकार के घटकों के लिए क्रॉसओवर प्रति वर्ष 3,000 और 7,000 भागों के बीच होता है। बड़े भागों के लिए उच्च {{7} टन भार वाले प्रेस और जटिल मल्टी - स्टेशन डाई की आवश्यकता होती है, जो कि क्रॉसओवर काफी अधिक धक्का देता है, अक्सर 10,000 से 25,000 वार्षिक यूनिट रेंज में, इससे पहले कि अर्थशास्त्र निर्णायक रूप से लेजर कटिंग और प्रेस ब्रेक बनाने पर स्टैम्पिंग का पक्ष लेता है।
बड़ी {{0}पार्ट डाई स्टैम्पिंग केवल निश्चित मात्रा सीमा के ऊपर ही लागत प्रभावी होती है, और वे सीमाएँ आंशिक जटिलता, सामग्री ग्रेड और डाई रखरखाव की तीव्रता के अनुसार नाटकीय रूप से भिन्न होती हैं। 15,000 वार्षिक इकाइयों पर एक साधारण हल्का स्टील ब्रैकेट आसानी से टूलींग को उचित ठहराता है। एक ही मात्रा में एक जटिल एचएसएलए संरचनात्मक घटक तीन साल तक भी खराब नहीं हो सकता है।
बड़े पैमाने पर डाई स्टैम्पिंग बनाम वैकल्पिक निर्माण के लिए एक व्यावसायिक मामला बनाते समय, इंजीनियरों को इन लागत कारकों को स्पष्ट रूप से मॉडल करना चाहिए:
- कमीशनिंग के दौरान डिज़ाइन, फैब्रिकेशन, ट्रायआउट और इंजीनियरिंग परिवर्तन सहित कुल टूलींग निवेश
- कार्यक्रम की अपेक्षित अवधि के दौरान अनुमानित वार्षिक मात्रा और कुल जीवनकाल मात्रा
- लक्ष्य चक्र दरों पर प्रति {{0}टुकड़ा उत्पादन लागत, जिसमें बड़े {{1}फ़ॉर्मेट स्ट्रिप लेआउट से सामग्री उपज हानि भी शामिल है
- सामग्री की गंभीरता और सेवा अंतराल के बीच अपेक्षित हिट गणना के आधार पर वार्षिक रखरखाव लागत
- ओवरहाल के दौरान उत्पादन डाउनटाइम सहित प्रमुख मील के अंतराल पर डाई नवीनीकरण लागत
- एक ही मात्रा में वैकल्पिक तरीकों (लेजर प्लस फॉर्मिंग, वेल्डमेंट, या कास्टिंग) का उपयोग करके प्रति टुकड़े की लागत की तुलना करें
- लौटाने की अवधि: किस संचयी मात्रा पर कुल स्टैम्पिंग लागत (टूलींग प्लस उत्पादन प्लस रखरखाव) कुल वैकल्पिक निर्माण लागत से कम हो जाती है
- डिज़ाइन परिवर्तन की संभावना, मात्रा पूर्वानुमान आत्मविश्वास और सामग्री लागत अस्थिरता सहित जोखिम कारक
पेबैक गणना केवल अंकगणित नहीं है। इसके लिए ईमानदार वॉल्यूम पूर्वानुमान की आवश्यकता है। एक आशावादी प्रक्षेपण जो टूलींग निवेश को उचित ठहराता है लेकिन वास्तविक ऑर्डर में कभी भी अमल में नहीं आता है, आपको बिना रिटर्न उत्पन्न करने वाली छह - के आंकड़े वाली संपत्ति छोड़ देता है। रूढ़िवादी पूर्वानुमान पूंजी की रक्षा करता है, भले ही इसका मतलब पहले कुछ वर्षों के लिए कम इष्टतम प्रति टुकड़ा प्रक्रिया चुनना और वॉल्यूम साबित होने के बाद डाई स्टैम्पिंग में परिवर्तन करना हो।
अर्थशास्त्र आपको बताता है कि आगे बढ़ना है या नहीं। लेकिन वे आपको यह नहीं बताते कि कब पूरी तरह चले जाना है। कुछ बड़े हिस्से, आयतन की परवाह किए बिना, ज्यामिति बाधाओं, भौतिक सीमाओं, या सहनशीलता की माँगों का सामना करते हैं, जो गलत उत्तर पर मुहर लगाते हैं, इससे कोई फर्क नहीं पड़ता कि संख्याएँ कागज पर कैसे काम करती हैं।
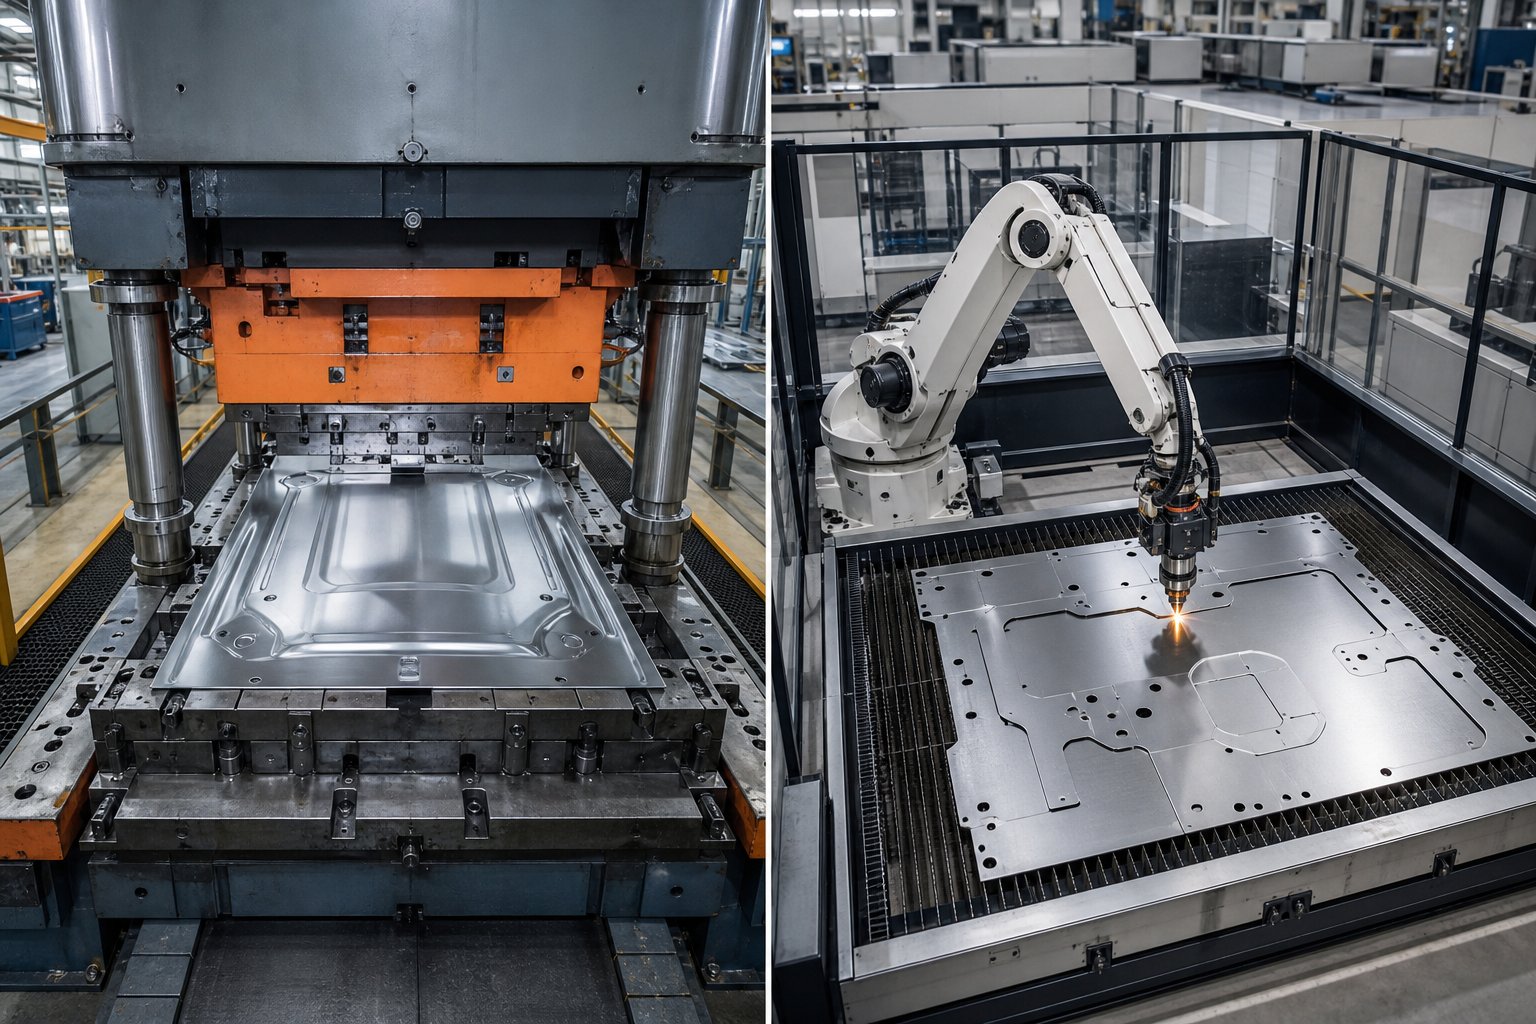
प्रक्रिया की सीमाएँ और विकल्प कब चुनें
प्रत्येक विनिर्माण प्रक्रिया की एक सीमा होती है। डाई स्टैम्पिंग अपनी चरम सीमा पर पहुंच जाती है जब आंशिक ज्यामिति, भौतिक बाधाएं, या वॉल्यूम वास्तविकताएं डाई द्वारा भौतिक या आर्थिक रूप से प्रदान की जा सकने वाली चीज़ों से आगे निकल जाती हैं। अधिकांश शीट मेटल स्टैम्पिंग सेवाएँ इस जानकारी को स्वेच्छा से नहीं देंगी। वे वही उद्धृत करेंगे जो वे बना सकते हैं, न कि वह जो उन्हें प्रयास नहीं करना चाहिए। लेकिन ईमानदार प्रक्रिया मूल्यांकन के लिए यह समझने की आवश्यकता होती है कि सीमा कहाँ बैठती है, क्योंकि किसी हिस्से को गलत तरीके से थोपने में शुरू से ही सही विकल्प चुनने की तुलना में अधिक लागत आती है।
जब डाई स्टैम्पिंग सही उत्तर नहीं है
डाई स्टैम्पिंग के लिए अधिकतम व्यावहारिक भाग का आकार प्रगतिशील कार्य के लिए फ़ीड दिशा में लगभग 72 से 96 इंच है और ऑटोमोटिव बाहरी पैनलों को संभालने वाली टेंडेम लाइनों के लिए कुछ हद तक बड़ा है। इसके अलावा, कोई भी मानक प्रेस बेड टूलींग को समायोजित नहीं करता है, और कस्टम प्रेस इंस्टॉलेशन अपने आप में एक परियोजना बन जाती है।
ज्यामिति आकार की तुलना में अधिक कठिन सीमाएँ लगाती है। अत्यधिक ड्रा अनुपात वाले हिस्से, 2:1 से ऊपर गहराई - से - व्यास अनुपात तक पहुंचने वाली कोई भी चीज, आम तौर पर मध्यवर्ती एनीलिंग के बिना एक ही ऑपरेशन में नहीं खींची जा सकती है। अंडरकट्स, पुनः प्रवेशी विशेषताएं, और आंतरिक ज्यामिति जिसके लिए साइड एक्सेस की आवश्यकता होती है, कैम सक्रिय तंत्र के बिना ऊर्ध्वाधर प्रेस स्ट्रोक में नहीं बन सकता है जो भारी जटिलता और लागत जोड़ता है। बड़े पैमाने पर, वे कैम इकाइयाँ अव्यवहारिक रूप से विशाल हो जाती हैं।
कुछ सामग्रियां ज्यामिति की परवाह किए बिना बड़े प्रारूप वाली स्टैम्पिंग का विरोध करती हैं। 300-श्रृंखला स्टेनलेस जैसे सख्त मिश्र धातुओं को कई स्टेशनों पर बनाना उत्तरोत्तर कठिन होता जा रहा है, और एक बड़े डाई पर संचयी टन भार उपलब्ध प्रेस क्षमता से अधिक हो सकता है। 8 मिमी से ऊपर की मोटी प्लेट आम तौर पर प्रगतिशील स्टैम्पिंग और फैब्रिकेशन दृष्टिकोण के बजाय प्रेस ब्रेक या हाइड्रोलिक प्रेस क्षेत्र में चली जाती है, क्योंकि आवश्यक बल पारंपरिक स्टैम्पिंग प्रेस द्वारा कुशलता से प्रदान किए जाने वाले बल से अधिक होता है।
इन परिदृश्यों पर विचार करें जहां विकल्प डाई स्टैम्पिंग से बेहतर प्रदर्शन करते हैं:
- जटिल ज्यामिति के साथ कम मात्रा- लेजर कटिंग प्लस प्रेस ब्रेक फॉर्मिंग बिना किसी टूलींग निवेश के तैयार भागों को वितरित करता है, जो 3,000 इकाइयों से कम के रन के लिए आदर्श है।
- मोटी प्लेट पर सख्त सहनशीलता- प्लेट स्टॉक से सीएनसी मशीनिंग इतनी सहनशीलता रखती है कि स्टैम्पिंग भारी गेज सामग्री पर मेल नहीं खा सकती है
- आंतरिक विशेषताओं के साथ जटिल 3डी बाड़े- अलग-अलग बने टुकड़ों से बने वेल्डमेंट अंडरकट्स, आंतरिक स्टिफ़नर और एकल स्टैम्पिंग ऑपरेशन में असंभव सुविधाओं की अनुमति देते हैं
- गैर-समान दीवार खंडों वाली जैविक आकृतियाँ- कास्टिंग उन ज्यामितियों को संभालती है जिन्हें कोई भी सपाट -रिक्त निर्माण अनुक्रम दोहरा नहीं सकता है
यहां तक कि एचवीएसी प्रगतिशील धातु मुद्रांकन में, जहां बड़े डक्ट घटक और संरचनात्मक आवास सामान्य शीट धातु मुद्रांकन उत्पाद हैं, इंजीनियरों को नियमित रूप से ऐसे भागों का सामना करना पड़ता है जो व्यावहारिक मुद्रांकन सीमा से अधिक होते हैं। उदाहरण के लिए, आंतरिक बैफल्स और वेल्डेड फ्लैंग्स वाला एक बड़ा प्लेनम बॉक्स अकेले वॉल्यूम के आधार पर एक स्टैम्पिंग उम्मीदवार की तरह लग सकता है, लेकिन इसकी ज्यामिति निर्माण को तेज़ और सस्ता रास्ता बनाती है।
बड़े प्रारूप वाले धातु घटकों के लिए विकल्पों की तुलना करना
निर्णय हमेशा द्विआधारी नहीं होता. हाइब्रिड दृष्टिकोण बड़े घटकों के लिए अच्छी तरह से काम करते हैं जहां डाई स्टैम्पिंग उच्च मात्रा में दोहराए जाने वाले संचालन (रिक्त करना, प्रारंभिक गठन, छेदना) को संभालती है, जबकि माध्यमिक प्रक्रियाएं उन विशेषताओं को पूरा करती हैं जो डाई उत्पन्न नहीं कर सकती हैं। एक संरचनात्मक ऑटोमोटिव ब्रैकेट को उसकी प्राथमिक ज्यामिति के लिए क्रमिक रूप से मुद्रित किया जा सकता है, फिर एक गस्सेट जोड़ने के लिए रोबोटिक रूप से वेल्ड किया जा सकता है जिसके लिए डाई में एक अव्यवहारिक कैम तंत्र की आवश्यकता होगी। ये धातु मुद्रांकन समाधान सब कुछ करने के लिए एक विधि को मजबूर करने के बजाय प्रक्रिया की ताकत को मिलाते हैं।
कम मात्रा की आवश्यकताओं वाले भागों के लिए, डाई स्टैम्पिंग में टूलींग निवेश का परिशोधन नहीं किया जा सकता है। जैसा कि Hotean के उत्पादन लागत विश्लेषण से पता चलता है, एक बार जब आप $15,{6}} टूलींग खर्च को ध्यान में रखते हैं, जो कि एक हिस्से के उत्पादन से पहले स्टैम्पिंग की मांग होती है, तो 3,000 टुकड़ों से कम के बैचों के लिए स्टैम्पिंग की तुलना में लेजर कटिंग का औसत प्रति यूनिट लागत काफी कम होता है। यह अंतर बड़े पैमाने पर टूलींग लागत के मानक डाई कीमतों के गुणकों के साथ और अधिक बढ़ जाता है।
यहां बताया गया है कि बड़े प्रारूप वाले धातु घटकों के लिए प्राथमिक विकल्प डाई स्टैम्पिंग के विरुद्ध कैसे खड़े होते हैं:
| तरीका | आदर्श वॉल्यूम रेंज | ज्यामितीय जटिलता | सहनशीलता क्षमता | सापेक्ष प्रति-टुकड़ा लागत (कम मात्रा) | सापेक्ष प्रति-टुकड़ा लागत (उच्च मात्रा) |
|---|---|---|---|---|---|
| डाई स्टैम्पिंग | 10,000+ सालाना | मध्यम (खींचने की गहराई और एकल -अक्ष निर्माण द्वारा सीमित) | +/-0.005 इंच मानक; +/-0.001 इंच बारीक ब्लैंकिंग के साथ | बहुत अधिक (टूलींग परिशोधन हावी है) | बहुत कम |
| लेजर कटिंग + फॉर्मिंग | 1 - 5,000 सालाना | उच्च (कोई भी 2D प्रोफ़ाइल, ब्रेक टूलींग द्वारा सीमित मोड़) | +/-0.004 इंच कट; +/-0.010 इंच का गठन | कम (कोई टूलींग नहीं) | उच्च (प्रति टुकड़ा श्रमसाध्य) |
| सीएनसी मशीनिंग | 1 - 2,000 सालाना | बहुत ऊँचा (कोई भी मशीनी ज्यामिति) | +/-0.001 इंच या बेहतर | मध्यम (बड़ी प्लेट पर सामग्री अपशिष्ट) | बहुत ऊँचा (धीमा चक्र समय) |
| वेल्डमेंट | 1 - 5,000 सालाना | बहुत ऊँचा (आंतरिक विशेषताएँ, बहु-प्लेन असेंबलियाँ) | +/-0.015 इंच ठेठ; +/-0.005 इंच फिक्स्चर के साथ | मध्यम (श्रम प्लस फिक्स्चर) | उच्च (वेल्डिंग रैखिक रूप से स्केल नहीं करती है) |
| कास्टिंग्स | 500 - 100,000+ सालाना | अत्यंत उच्च (जैविक आकार, परिवर्तनीय दीवार मोटाई) | +/-0.010 इंच निवेश कास्ट; +/-0.030 इंच रेत डाली | मध्यम (पैटर्न लागत डाई लागत से कम) | निम्न से मध्यम |
क्रॉसओवर पर ध्यान दें. कम मात्रा में, प्रत्येक वैकल्पिक बीट कुल लागत पर मोहर लगाता है। उच्च मात्रा में, डाई स्टैम्पिंग प्रति टुकड़ा अर्थशास्त्र में हर चीज़ को मात देती है। ग्रे ज़ोन, बड़े हिस्से के लिए लगभग 3,000 से 15,000 वार्षिक इकाइयाँ, वह जगह है जहाँ निर्णय के लिए सामान्य नियमों के बजाय विस्तृत मॉडलिंग की आवश्यकता होती है। ज्यामिति संतुलन का सुझाव देती है: एक साधारण सपाट ब्रैकेट एक जटिल गहरे खींचे गए शेल की तुलना में कम मात्रा में स्टैम्पिंग क्षेत्र में प्रवेश करता है।
बड़े संरचनात्मक घटकों के लिए कास्टिंग विशेष ध्यान देने योग्य है। निवेश कास्टिंग और रेत कास्टिंग दोनों ज्यामिति को संभालते हैं जिन्हें स्टैम्पिंग दोहराया नहीं जा सकता है, और उनकी टूलींग लागत (कठोर स्टील डाइज़ के बजाय पैटर्न) आमतौर पर समकक्ष स्टैम्पिंग डाइज़ की तुलना में 30% कम होती है। व्यापार-बंद में कम सहनशीलता, प्रति टुकड़ा लंबे समय तक लीड समय और महत्वपूर्ण इंटरफेस के लिए माध्यमिक मशीनिंग आवश्यकताएं शामिल हैं। उन हिस्सों के लिए जहां चर दीवार मोटाई के माध्यम से वजन अनुकूलन सख्त आयामी नियंत्रण से अधिक मायने रखता है, वॉल्यूम की परवाह किए बिना कास्टिंग अक्सर जीत जाती है।
ईमानदार फ़्रेमिंग: जब वॉल्यूम अधिक होता है तो डाई स्टैम्पिंग सही उत्तर होता है, ज्यामिति फ़्लैट - ब्लैंक फॉर्मिंग के साथ संगत होती है, और सहनशीलता उस प्रक्रिया के साथ संरेखित होती है जो प्रक्रिया स्वाभाविक रूप से प्रदान करती है। जब इनमें से कोई भी शर्त विफल हो जाती है, तो विकल्प समझौता नहीं होते। वे बेहतर इंजीनियरिंग निर्णय हैं। मुख्य बात यह पहचानना है कि टूलींग के लिए पूंजी लगाने से पहले कौन सी स्थिति खराब हुई, जो खराब प्रदर्शन करेगी।
यह जानना कि कब मुहर लगानी है और कब बनाना है, आपूर्तिकर्ता मूल्यांकन की आधी चुनौती है। अन्य आधा हिस्सा आपके विशिष्ट बड़े प्रारूप घटक के लिए जो भी रास्ता समझ में आता है उसे निष्पादित करने के लिए उपकरण, टूलींग विशेषज्ञता और इंजीनियरिंग गहराई के साथ एक भागीदार ढूंढ रहा है।
बड़े कार्य के लिए डाई स्टैम्पिंग सेवा प्रदाताओं का मूल्यांकन करना
ऐसा आपूर्तिकर्ता ढूंढना आसान है जो आपके हिस्से पर मुहर लगा सके। एक बहु-वर्षीय उत्पादन कार्यक्रम में, जो आपके बड़े हिस्से पर विश्वसनीय रूप से, सहनशीलता से मुहर लगा सके, उसे ढूंढना एक मौलिक रूप से अलग खोज है। वे क्षमताएँ जो सक्षम धातु स्टैम्पिंग आपूर्तिकर्ताओं को बड़े आकार के काम के लिए सुसज्जित आपूर्तिकर्ताओं से अलग करती हैं, हर कंपनी के ब्रोशर में सूचीबद्ध नहीं हैं। आपको यह जानना होगा कि क्या पूछना है, क्या सत्यापित करना है, और अपनी वास्तविक क्षमता से अधिक दुकान पहुंचने पर कौन से लाल झंडे संकेत देते हैं।
एक बड़े -पार्ट स्टैम्पिंग आपूर्तिकर्ता में सत्यापित करने की मुख्य क्षमताएँ
प्रेस टन भार सीमा स्पष्ट प्रारंभिक बिंदु है, लेकिन नेमप्लेट नंबर पर न रुकें। पूछें कि स्ट्रोक में अधिकतम टन भार कहाँ उपलब्ध है। बॉटम डेड सेंटर पर रेटेड 1,000 टन का प्रेस उस बल को केवल बीडीसी पर वितरित करता है। यदि आपका फॉर्मिंग ऑपरेशन नीचे से 2 इंच ऊपर है, तो प्रेस प्रकार के आधार पर उपलब्ध टन भार 15-20% कम हो सकता है। आपको अपने वास्तविक लोड वक्र से मेल खाने वाली क्षमता की आवश्यकता है, कैटलॉग विशिष्टता की नहीं।
अधिकतम बिस्तर का आकार भी उतना ही मायने रखता है। एक कस्टम मेटल स्टैम्पिंग कंपनी बड़े हिस्से की क्षमता का दावा करती है, लेकिन 48-इंच बेड के साथ चलने वाली प्रेस आपके संरचनात्मक ब्रैकेट के लिए आवश्यक 80-इंच प्रगतिशील डाई को समायोजित नहीं कर सकती है। दोनों अक्षों में बिस्तर के आयामों की पुष्टि करें, और कई टन वजन वाले डाई के लिए बोल्स्टर भार क्षमता को सत्यापित करें।
एक घरेलू टूल रूम गंभीर प्रगतिशील डाई स्टांपिंग आपूर्तिकर्ताओं को उन दुकानों से अलग करता है जो हर रखरखाव कार्यक्रम को आउटसोर्स करते हैं। बड़े डाइज़ को नियमित रूप से तेज़ करने, नाइट्रोजन स्प्रिंग सर्विस और गाइड बुशिंग प्रतिस्थापन की आवश्यकता होती है। यदि आपूर्तिकर्ता प्रत्येक रखरखाव चक्र के लिए आपके 8-टन डाई ऑफसाइट को शिप करता है, तो आप आंतरिक टूल रूम के साथ दिनों की तुलना में प्रति इवेंट सप्ताहों का डाउनटाइम देख रहे हैं। जैसा कि केएमसी मैन्युफैक्चरिंग का टूलींग दृष्टिकोण प्रदर्शित करता है, एकीकृत टूल और डाई ऑपरेशंस जो एक ही छत के नीचे डिजाइन, निर्माण और रखरखाव को संभालते हैं, पूरे प्रोग्राम जीवनचक्र में टूलींग की गुणवत्ता पर तेजी से बदलाव और सख्त नियंत्रण प्रदान करते हैं।
सिमुलेशन और एफईए क्षमताएं इंगित करती हैं कि आपूर्तिकर्ता स्टील काटने से पहले समस्याओं की भविष्यवाणी कर सकता है या नहीं। बड़े प्रारूप वाले काम के लिए, वर्चुअल डाई ट्रायआउट्स भौतिक ट्रायआउट पुनरावृत्तियों में हजारों की बचत करते हैं। पूछें कि क्या वे घर में सिमुलेशन बनाते हैं या इसे स्वतंत्र रूप से संभालने के लिए डाई बिल्डर पर भरोसा करते हैं। मेरे आस-पास या कहीं भी सबसे अच्छी मेटल स्टैम्पिंग सेवाएँ, सिमुलेशन इंजीनियरों को बनाए रखती हैं जो प्रेस ऑपरेटरों और डाई डिजाइनरों के साथ सीधे सहयोग करते हैं।
द्वितीयक परिचालन क्षमता को अक्सर नजरअंदाज कर दिया जाता है। 36-इंच की स्टैम्पिंग को डिबुर्ज करने के लिए उस पदचिह्न के लिए स्केल किए गए उपकरण की आवश्यकता होती है। समन्वय माप मशीनों का उपयोग करके आयामी निरीक्षण के लिए पूरे भाग की ज्यामिति को पकड़ने के लिए पर्याप्त बड़े माप लिफाफे की आवश्यकता होती है। यदि आपूर्तिकर्ता किसी तीसरे पक्ष की प्रयोगशाला को निरीक्षण आउटसोर्स करता है, तो प्रथम-अनुच्छेद अनुमोदन के लिए टर्नअराउंड समय दिनों से लेकर हफ्तों तक बढ़ जाता है। यहां तक कि धातु स्टैम्पिंग के लिए लेबलिंग सेवाओं जैसी सहायक आवश्यकताएं भी तब तार्किक रूप से जटिल हो जाती हैं जब हिस्से बड़े हो जाते हैं और अंकन संचालन के लिए विशेष फिक्स्चर की आवश्यकता होती है।
लॉजिस्टिक्स जांच के लायक है। बड़े मोहरबंद घटक हैंडलिंग और शिपिंग चुनौतियां पैदा करते हैं जिनका सामना छोटे हिस्से कभी नहीं करते हैं। पैकेजिंग को पारगमन के दौरान विरूपण को रोकना चाहिए।बड़े आकार के धातु उत्पादों की शिपिंगइसमें विशिष्ट क्रेटिंग, लोड {{0}विशिष्ट सुरक्षा विधियां, और संभावित रूप से बड़े आकार की माल ढुलाई अनुमति शामिल है। पुष्टि करें कि आपके आपूर्तिकर्ता के पास आपके हिस्सों को बिना किसी क्षति के स्थानांतरित करने के लिए सामग्री प्रबंधन उपकरण, स्टेजिंग स्थान और शिपिंग साझेदारी है।
गुणवत्ता प्रमाणपत्र एक आधारभूत विश्वसनीयता संकेत प्रदान करते हैं। ISO 9001 एक प्रलेखित गुणवत्ता प्रणाली को इंगित करता है। IATF 16949 ऑटोमोटिव ग्रेड प्रक्रिया नियंत्रण का संकेत देता है। बड़े हिस्से के काम के लिए, ये प्रमाणपत्र मायने रखते हैं क्योंकि वे सांख्यिकीय प्रक्रिया नियंत्रण और माप प्रणाली विश्लेषण प्रोटोकॉल को लागू करते हैं जो स्क्रैप बनने से पहले बहाव को पकड़ लेते हैं। विस्कॉन्सिन और मिडवेस्ट औद्योगिक गलियारे में धातु स्टैम्पिंग कंपनियां अक्सर दोनों प्रमाणपत्र रखती हैं, जो क्षेत्र की ऑटोमोटिव और भारी उपकरण ओईएम मांग की एकाग्रता को दर्शाती हैं।
डाई डिज़ाइन विशेषज्ञों के साथ साझेदारी
आपूर्तिकर्ता का मूल्यांकन उद्धरण स्तर पर शुरू नहीं होना चाहिए। उच्चतम मूल्य जुड़ाव अवधारणा विकास के दौरान शुरू होता है, जब भाग ज्यामिति अभी भी टूलींग वास्तविकताओं को समायोजित करने के लिए पर्याप्त लचीली होती है। शुरुआती चरण में बड़े प्रारूप वाले डाई डिज़ाइन में विशेषज्ञता रखने वाले टूलींग इंजीनियरों के साथ काम करना महंगी खोज को रोकता है कि आपके हिस्से को आर्थिक रूप से तैयार नहीं किया जा सकता है।
यह शुरुआती सहयोग मायने रखता है क्योंकि बड़े {{0}पार्ट डाई डिज़ाइन में पार्ट डिज़ाइनर के लिए अदृश्य ट्रेडऑफ़ शामिल होते हैं। एक गहरी खींची गई दीवार में 2 डिग्री का ड्राफ्ट जोड़ने से कैम तंत्र को हटाकर टूलींग में $40,000 की बचत हो सकती है। सुविधाओं का थोड़ा सा स्थानांतरण स्टेशनों की संख्या को दस से घटाकर आठ कर सकता है, जिससे डाई एक छोटे प्रेस वर्ग में सिमट जाएगी। ये अनुकूलन तभी होते हैं जब पार्ट प्रिंट फ़्रीज़ होने से पहले डाई इंजीनियरिंग विशेषज्ञता बातचीत में प्रवेश करती है।
YICHEN का कस्टम स्टैम्पिंग डाई प्लेटफ़ॉर्मइस प्रकार के विशेष सहयोग की तलाश करने वाले इंजीनियरों के लिए एक मार्ग प्रदान करता है, जो बड़े प्रारूप अनुप्रयोगों के लिए संरचना, सामग्री प्रवाह अनुकूलन और घटक इंजीनियरिंग को कवर करने वाली डिज़ाइन विशेषज्ञता के लिए टूलींग टीमों को जोड़ता है। जब चुनौती इस बात पर केन्द्रित होती है कि एक ऐसा डाई कैसे बनाया जाए जो परिशुद्धता बनाए रखते हुए विस्तृत अवधि में जटिलता का प्रबंधन करता है, तो समर्पित डाई इंजीनियरिंग संसाधनों तक पहुंच होने से डिजाइन को उत्पादन समयसीमा तक तेज कर दिया जाता है।
हर आपूर्तिकर्ता जो आपके पासे को चला सकता है, उसे अच्छी तरह से डिज़ाइन नहीं कर सकता। कुछ धातु स्टैम्पिंग कंपनियाँ, विस्कॉन्सिन निर्माता, उत्कृष्ट प्रेस रूम संचालित करती हैं, लेकिन डाई डिज़ाइन को तीसरे पक्ष को आउटसोर्स करती हैं, जिससे विशिष्ट प्रेस विशेषताओं की कोई दृश्यता नहीं होती है जहाँ उपकरण चलेगा। सबसे अच्छे परिणाम आपूर्तिकर्ताओं, या आपूर्तिकर्ता प्लस - टूल निर्माता साझेदारियों से आते हैं, जहां डाई डिजाइनर सीएडी में पहली पंक्ति खींचने से पहले लक्ष्य प्रेस के विक्षेपण व्यवहार, थर्मल विशेषताओं और फ़ीड सिस्टम सीमाओं को समझता है।
बड़े -पार्ट डाई स्टैम्पिंग प्रदाताओं को शॉर्टलिस्ट करते समय, इन मूल्यांकन मानदंडों पर भारी ध्यान दें:
- प्रेस बेड़े विविधता- टनभार और बिस्तर आकार सीमा तक फैली कई प्रेसों की आवश्यकता है, यदि रखरखाव के लिए एक मशीन बंद है तो बैकअप क्षमता प्रदान की जाती है
- बड़े पैमाने पर {{1}डाई क्षमता वाला घर में उपकरण कक्ष- ओवरहेड क्रेन पहुंच, बड़े घटकों के लिए आकार की सतह ग्राइंडर, और इन्सर्ट प्रतिस्थापन के लिए सीएनसी मशीनिंग क्षमता
- डाई डिजाइन विशेषज्ञता- चाहे घर में हों या एक समर्पित टूलींग भागीदार के माध्यम से, विशेष रूप से विक्षेपण प्रबंधन, समान दबाव वितरण और पट्टी मार्गदर्शन सहित बड़े प्रारूप की चुनौतियों के लिए इंजीनियर की क्षमता समाप्त हो जाती है
- एफईए और फॉर्मिंग सिमुलेशन- भौतिक प्रवाह को सत्यापित करने, स्प्रिंगबैक की भविष्यवाणी करने और भौतिक परीक्षण से पहले रिक्त धारक दबावों को अनुकूलित करने के लिए सिमुलेशन का सक्रिय उपयोग
- गुणवत्तापूर्ण बुनियादी ढाँचा- आपके सबसे बड़े भाग आयाम से अधिक माप मात्रा वाली सीएमएम क्षमता, साथ ही वास्तविक समय में महत्वपूर्ण आयामों पर नज़र रखने वाली सांख्यिकीय प्रक्रिया नियंत्रण प्रणालियाँ
- सामग्री प्रबंधन और रसद- कॉइल हैंडलिंग उपकरण को भारी कॉइल वजन, रिक्त स्थान के लिए स्वचालित डीस्टैकिंग, डाई परिवर्तन के लिए ओवरहेड क्रेन और बड़े भागों के लिए आउटबाउंड शिपिंग समाधान के लिए रेट किया गया है।
- प्रमाणपत्र और उद्योग का अनुभव- आईएसओ/आईएटीएफ प्रमाणन के साथ-साथ समान पैमाने, जटिलता और सामग्री के हिस्सों के साथ प्रदर्शित कार्यक्रम इतिहास
- इंजीनियरिंग परिवर्तन लचीलापन- डिज़ाइन में संशोधन होने पर कार्यक्रम के बीच में बड़े डाइज़ को संशोधित करने की इच्छा और क्षमता, शुरुआत से पुनर्निर्माण किए बिना
- भौगोलिक और आपूर्ति श्रृंखला फिट- कम माल ढुलाई लागत और तेज प्रतिक्रिया के लिए आपके असेंबली संचालन से निकटता, या विश्वसनीय लंबी दूरी की डिलीवरी के लिए स्थापित माल ढुलाई भागीदारी
डाई डिज़ाइन विशेषज्ञता को विभेदक के रूप में महत्व दिया जाना चाहिए जो पर्याप्त आपूर्तिकर्ताओं को असाधारण आपूर्तिकर्ताओं से अलग करता है। पर्याप्त बड़ी प्रेस वाली कोई भी दुकान धातु पर जोर से प्रहार कर सकती है। आपूर्तिकर्ता जो समझता है कि नाइट्रोजन स्प्रिंग लेआउट को आठ के बजाय बारह सिलेंडरों की आवश्यकता क्यों है, या पायलट रणनीति को 48 - इंच की पट्टी पर मध्यवर्ती पंजीकरण की आवश्यकता क्यों है, वह वह है जो हिट वन से हिट वन मिलियन तक सहनशीलता पर भागों को वितरित करता है। इंजीनियरिंग की वह गहराई, चाहे घरेलू निवासी हो या किसी विशेष डाई डिज़ाइन भागीदार के माध्यम से पहुँची हो, वह है जो कमोडिटी लेनदेन से बड़े हिस्से के लिए डाई स्टैम्पिंग सेवा को एक उत्पादन कार्यक्रम में बदल देती है जो वास्तव में काम करती है।
बड़े हिस्सों के लिए डाई स्टैम्पिंग सेवा के बारे में अक्सर पूछे जाने वाले प्रश्न
1. डाई स्टैम्पिंग में कौन सा आकार एक बड़े हिस्से के रूप में योग्य है?
एक हिस्सा आम तौर पर तब बड़ा माना जाता है जब वह किसी एक आयाम में 24 इंच से अधिक हो या 72 इंच से बड़े प्रेस बेड की आवश्यकता हो। 3 मिमी (0.120 इंच) से ऊपर की सामग्री की मोटाई भी घटकों को बड़े क्षेत्र में धकेलती है। वजन एक अन्य कारक है: जब तैयार रिक्त स्थान उस मात्रा से अधिक हो जाता है जिसे ऑपरेटर मैन्युअल रूप से सुरक्षित रूप से संभाल सकता है, तो यांत्रिक स्थानांतरण या रोबोटिक स्वचालन आवश्यक हो जाता है, जो बड़े पैमाने पर वर्गीकरण का संकेत देता है।
2. बड़े भाग डाई स्टैम्पिंग के लिए कितने टन भार की आवश्यकता है?
बड़े भागों के पैमाने के लिए टन भार की आवश्यकताएं, कटी हुई परिधि और गठित सतह क्षेत्र दोनों के साथ, सामग्री की मोटाई से गुणा की जाती हैं। 12-स्टेशन प्रोग्रेसिव डाई रनिंग हेवी गेज स्टॉक के लिए आमतौर पर 800 से 1,200 टन या अधिक की आवश्यकता होती है। सामग्री की मोटाई दोगुनी करने से प्रत्येक स्टेशन पर एक साथ बल लगभग दोगुना हो जाता है, यही कारण है कि बड़े आकार के घटकों के लिए भारी स्टैम्पिंग संचालन के लिए नियमित रूप से 600 से 2,{8}} टन रेंज में प्रेस की आवश्यकता होती है।
3. बड़े हिस्सों के लिए प्रोग्रेसिव डाई और ट्रांसफर डाई स्टैम्पिंग के बीच क्या अंतर है?
प्रोग्रेसिव डाई सभी निर्माण स्टेशनों में हिस्से को पट्टी से जोड़े रखते हैं, जिससे वे उन हिस्सों के उच्च मात्रा में उत्पादन के लिए आदर्श बन जाते हैं जो पट्टी की चौड़ाई की सीमा के भीतर फिट होते हैं और गहरे ड्रॉ की आवश्यकता नहीं होती है। स्थानांतरण डाई स्टेशनों के बीच अलग-अलग रिक्त स्थान को स्थानांतरित करने के लिए यांत्रिक अंगुलियों का उपयोग करके, पट्टी से भाग को अलग कर देता है। ट्रांसफर स्टैम्पिंग बड़ी ज्यामिति, गहरे ड्रॉ और संचालन के बीच पुनर्स्थापन की आवश्यकता वाले भागों के लिए उपयुक्त है। 36 इंच से अधिक बड़े घटकों के लिए, स्थानांतरण या अग्रानुक्रम लाइनें अक्सर एकमात्र शारीरिक रूप से व्यवहार्य विकल्प बन जाती हैं।
4. बड़े भाग डाई स्टैम्पिंग के लिए टूलींग की लागत कितनी है?
छोटे से मध्यम आकार के घटकों के लिए मानक प्रगतिशील डाई की कीमत आम तौर पर $15,000 से $60,000 होती है। बड़े आकार के स्ट्रक्चरल या ऑटोमोटिव पैनलों के लिए बड़े {{5}पार्ट ट्रांसफर और लाइन डाइज़ $250,000 से $1,000,000 तक हो सकते हैं, जब पूर्ण डाई सेट में ड्रॉ, ट्रिम, फ़्लैंज और पियर्स ऑपरेशन शामिल होते हैं। अकेले डाई मटेरियल कुल निवेश का 20-40% है। वार्षिक रख-रखाव में मूल डाई मूल्य का 5-10% जुड़ जाता है। ये लागतें उत्पादन की मात्रा से अधिक हो जाती हैं, जिससे बड़ी मात्रा में आंशिक डाई स्टैम्पिंग लागत {{26} केवल निश्चित मात्रा सीमा से ऊपर प्रभावी होती है, अक्सर 10,000 से 25, 000+ वार्षिक इकाइयाँ। YICHEN के कस्टम स्टैम्पिंग डाई समाधान (https://www.yichen-group.com/stamping-die/) टूलींग इंजीनियरों को बड़े-प्रारूप टूलींग कार्यक्रमों पर लागत का प्रबंधन करने के लिए डाई संरचना और घटक डिजाइन को अनुकूलित करने में मदद करते हैं।
5. आपको बड़े हिस्सों के लिए डाई स्टैम्पिंग के स्थान पर विकल्प कब चुनना चाहिए?
जब वार्षिक मात्रा 3,000 से 5,000 इकाइयों से कम हो जाती है, तो डाई स्टैम्पिंग सही उत्तर नहीं हो सकता है, जब भाग ज्यामिति में 2:1 से ऊपर अत्यधिक ड्रा अनुपात शामिल होता है, अव्यवहारिक कैम तंत्र की आवश्यकता होती है, या 8 मिमी मोटाई से ऊपर की सामग्री होती है। लेज़र कटिंग प्लस प्रेस ब्रेक फॉर्मिंग कम मात्रा वाले जटिल प्रोफाइल के लिए बेहतर काम करता है। सीएनसी मशीनिंग सख्त सहनशीलता वाली मोटी प्लेट के काम के लिए उपयुक्त है। वेल्डमेंट आंतरिक विशेषताओं के साथ बहु-स्तरीय प्लेन असेंबलियों को संभालते हैं। परिवर्तनीय दीवार अनुभागों के साथ कार्बनिक आकृतियों में कास्टिंग उत्कृष्ट होती है। स्टैम्पिंग को द्वितीयक प्रक्रियाओं के साथ संयोजित करने वाले हाइब्रिड दृष्टिकोण अक्सर लागत और क्षमता का सर्वोत्तम संतुलन प्रदान करते हैं।


