


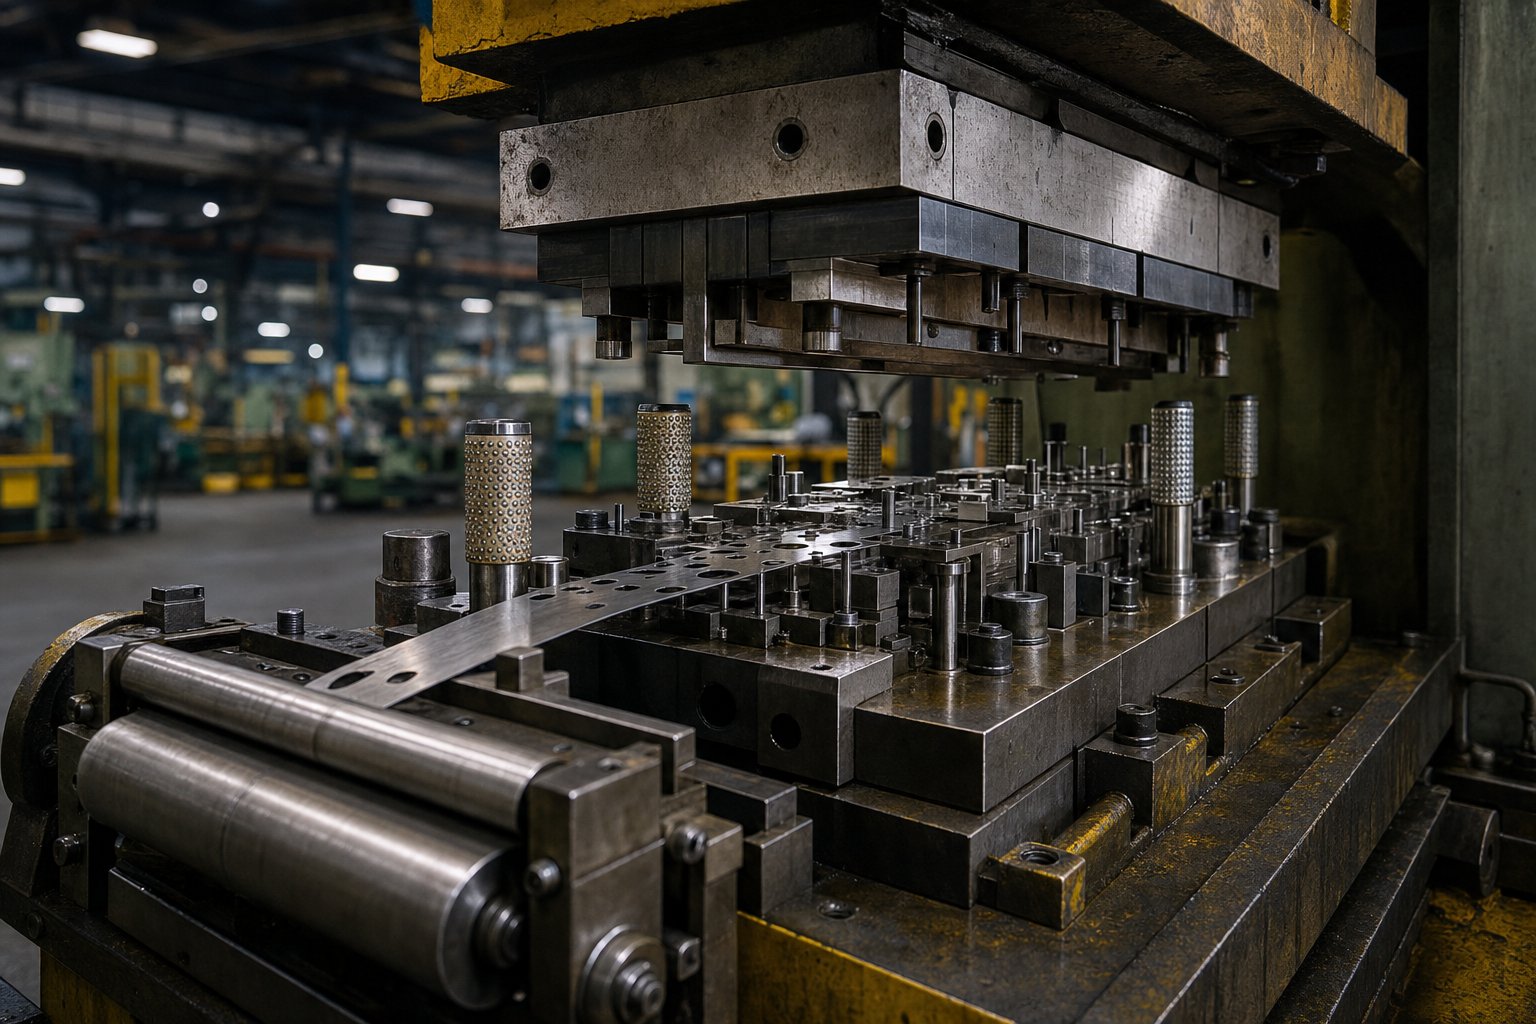
प्रोग्रेसिव डाई क्या है और OEM फ़ैक्टरियाँ इस पर भरोसा क्यों करती हैं
एक ऐसे उपकरण की कल्पना करें जो तेजी से उत्तराधिकार में धातु के हिस्से को छिद्रित करता है, मोड़ता है, बनाता है और ट्रिम करता है, यह सब बिना मानव हाथों के चरणों के बीच वर्कपीस को छूने के बिना। वह उपकरण एक प्रगतिशील डाई है, और यह प्रत्येक उच्च मात्रा वाले ओईएम प्रगतिशील डाई और स्टैम्पिंग कारखाने के केंद्र में बैठता है जिसका सामना आप सटीक धातु घटकों की सोर्सिंग करते समय करेंगे।
प्रगतिशील पासा क्या है?
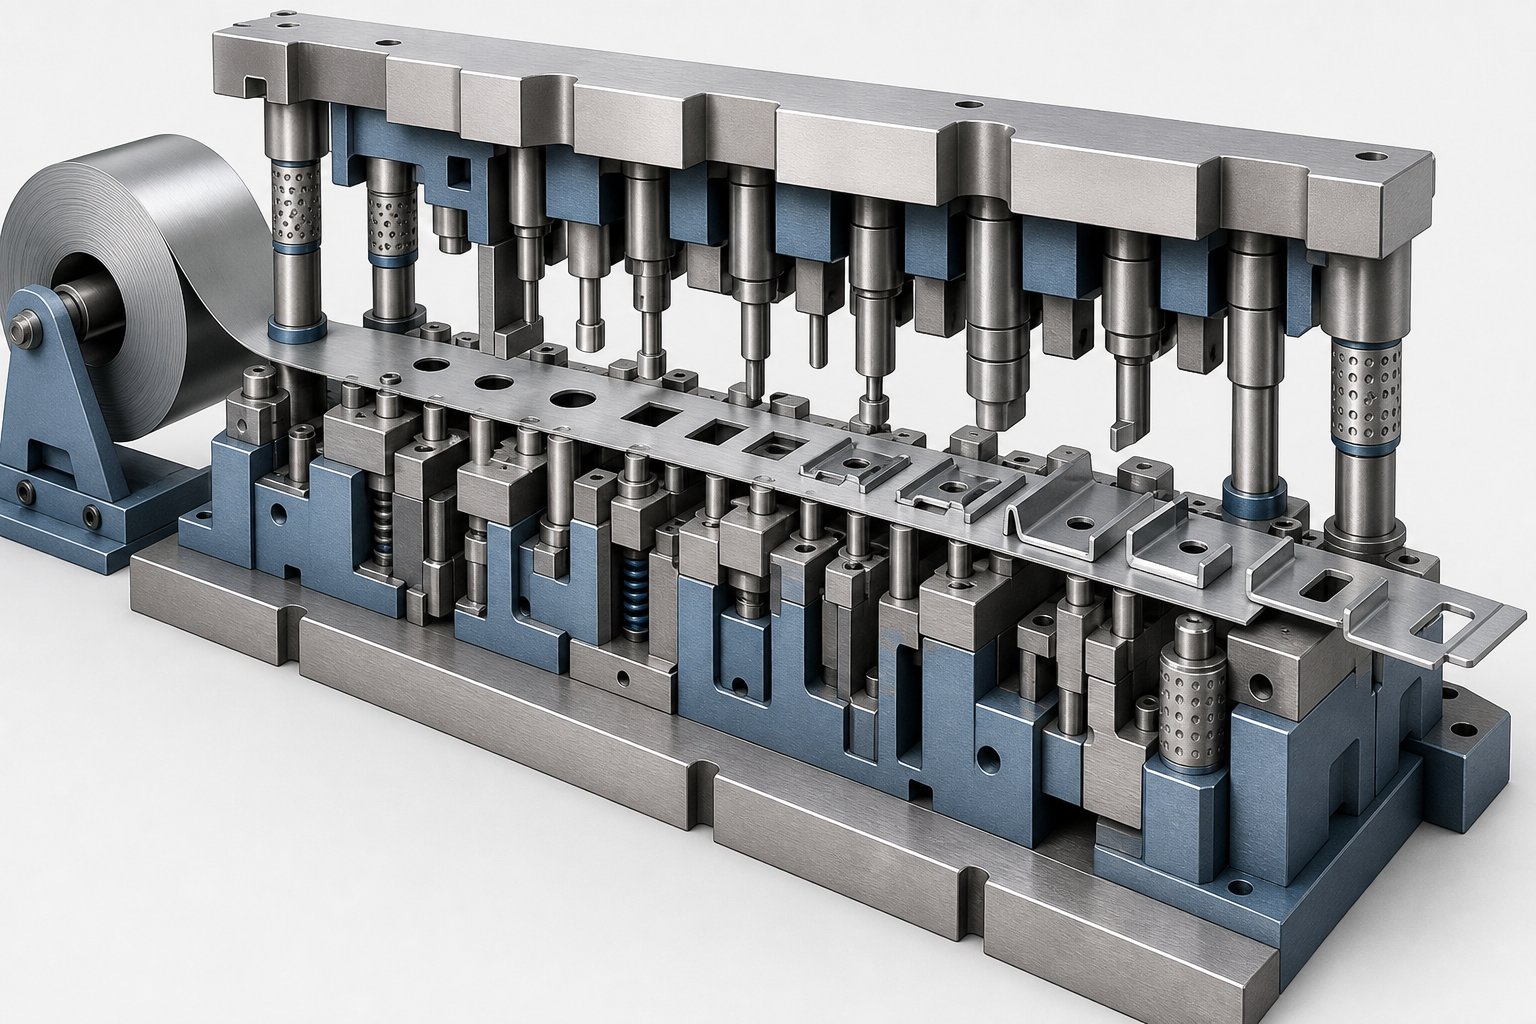
प्रोग्रेसिव डाई एक विशेष मुद्रांकन उपकरण है जिसमें एक ही डाई सेट के अंदर अनुक्रम में व्यवस्थित कई स्टेशन होते हैं। प्रत्येक प्रेस स्ट्रोक के साथ इन स्टेशनों के माध्यम से एक कुंडलित धातु की पट्टी आगे बढ़ती है, और प्रत्येक स्टेशन एक अलग ऑपरेशन करता है, जैसे कि छेदना, ब्लैंक करना, झुकना, बनाना या गढ़ना, जब तक कि तैयार भाग अंतिम स्टेशन पर अलग नहीं हो जाता।
पीछे मुख्य अवधारणाप्रगतिशील डाई स्टैम्पिंगएक साथ, अनुक्रमिक कार्रवाई है. जबकि पट्टी के एक खंड को स्टेशन एक पर छेदा जा रहा है, दूसरे खंड को स्टेशन तीन पर मोड़ा जा रहा है, और एक अन्य खंड अंतिम स्टेशन पर कटऑफ तक पहुंच रहा है। एक बार जब पट्टी सभी स्टेशनों से आगे बढ़ जाती है तो प्रेस का प्रत्येक स्ट्रोक एक पूर्ण भाग तैयार करता है। यह निरंतर चक्र ही है जो बड़े उत्पादन संचालन के लिए प्रोग को इतना कुशल बनाता है।
इसकी तुलना एक एकल चरण डाई से करें, जो एक स्टेशन पर प्रति प्रेस स्ट्रोक केवल एक ऑपरेशन करता है। एक भाग में पांच विशेषताओं की आवश्यकता होती है, जैसे दो छेद, एक मोड़, एक रूप और एक ट्रिम, प्रत्येक चरण के बीच पांच अलग-अलग डाई, पांच प्रेस सेटअप और मैन्युअल हैंडलिंग की आवश्यकता होगी। प्रोग्रेसिव डाई स्टैम्पिंग उन सभी ऑपरेशनों को एक टूल और एक प्रेस चक्र में समेकित करती है, भाग की हैंडलिंग को समाप्त करती है, चक्र के समय को कम करती है, और टुकड़े से टुकड़े तक आयामी स्थिरता में नाटकीय रूप से सुधार करती है।
मुद्रांकन कारखानों के साथ काम करते समय कुछ शर्तें जिनका आपको बार-बार सामना करना पड़ेगा:
- के स्टेशन- डाई के भीतर अलग-अलग स्थिति जहां एक विशिष्ट काटने या बनाने का कार्य होता है।
- पट्टी- शीट धातु का निरंतर बैंड, एक कुंडल से खुला, जो डाई के माध्यम से फ़ीड करता है।
- पायलट छेद- पट्टी के आरंभ में सटीक छेद किए गए हैं जो पायलट पिन के माध्यम से प्रत्येक बाद के स्टेशन पर सामग्री का सटीक रूप से पता लगाते हैं।
- वाहक पट्टी- सामग्री का वह भाग जो आंशिक रूप से बने भागों को जोड़ता है और उन्हें अंतिम कटऑफ तक डाई के माध्यम से ले जाता है।
ओईएम फ़ैक्टरियाँ प्रोग्रेसिव डाइज़ का उपयोग कैसे करती हैं
जब किसी ब्रांड के मालिक या उत्पाद कंपनी को हजारों या लाखों मुद्रांकित धातु घटकों की आवश्यकता होती है, तो वे शायद ही कभी टूलींग का निर्माण और संचालन स्वयं करते हैं। इसके बजाय, वे एक ओईएम प्रोग्रेसिव डाई और स्टैम्पिंग फैक्ट्री के साथ साझेदारी करते हैं जो उनकी ओर से डाई इंजीनियरिंग और वॉल्यूम उत्पादन दोनों को संभालती है।
इस संबंध में, ओईएम खरीदार, आमतौर पर एक उत्पादन इंजीनियर या खरीद टीम, भाग चित्र, वॉल्यूम आवश्यकताएं और एप्लिकेशन संदर्भ प्रदान करता है। स्टैम्पिंग फ़ैक्टरी फिर प्रगतिशील डाई को डिज़ाइन करती है, टूलींग बनाती है, पहले लेखों को मान्य करती है, और चल रहे उत्पादन को चलाती है। फैक्ट्री के पास प्रक्रिया विशेषज्ञता है; खरीदार उत्पाद डिज़ाइन और प्रदर्शन विशिष्टताओं का मालिक है।
श्रम का यह विभाजन मौजूद है क्योंकि प्रगतिशील डाई डिज़ाइन और संचालन के लिए गहरी विशेषज्ञता की आवश्यकता होती है। स्ट्रिप लेआउट अनुकूलन, स्टेशन अनुक्रमण, बल संतुलन, और पायलट पंजीकरण सभी के लिए वर्षों के अनुभव वाले टूलींग इंजीनियरों की आवश्यकता होती है। ख़रीदने वाले संगठन के लिए, एक समर्पित स्टैम्पिंग फ़ैक्टरी में आउटसोर्सिंग का मतलब घरेलू टूल रूम, प्रेस फ़्लीट, या डाई मेंटेनेंस टीम को बनाए रखे बिना उस विशेषज्ञता तक पहुंच है।
भुगतान सीधा है: उच्च दोहराव, मात्रा में कम प्रति टुकड़ा लागत, और उत्पादन के दौरान लगातार गुणवत्ता जो लाखों स्ट्रोक तक फैल सकती है। लेकिन उन लाभों को प्राप्त करना पूरी तरह से इस बात पर निर्भर करता है कि डाई के अंदर और कारखाने के अंदर क्या होता है, जहां अधिकांश खरीदारों को दृश्यता की कमी होती है।
प्रोग्रेसिव डाई स्टैम्पिंग प्रक्रिया कैसे काम करती है
एक प्रेस स्ट्रोक और अगले प्रेस स्ट्रोक के बीच उन कुछ सौ मिलीसेकंड में वास्तव में क्या होता है?प्रगतिशील डाई स्टैम्पिंग प्रक्रियाअवधारणा में भ्रामक रूप से सरल है लेकिन कार्यान्वयन में गहराई से सटीक है। प्रत्येक चक्र यांत्रिक घटनाओं के कसकर कोरियोग्राफ किए गए अनुक्रम के माध्यम से कच्चे कॉइल स्टॉक को एक तैयार घटक में बदल देता है।
चरण-दर-चरण स्टेशन अनुक्रम
समतल धातु की पट्टी के एक कुंडल को एक अनकॉइलर पर लोड किया गया है, जिसे एक लेवलर के माध्यम से सीधा किया गया है, और डाई ओपनिंग में डाला गया है। उस बिंदु से आगे, प्रगतिशील मुद्रांकन प्रक्रिया प्रत्येक प्रेस स्ट्रोक के साथ एक निश्चित क्रम में सामने आती है:
- कुंडल खिलाना और सीधा करना- पट्टी कॉइल से खुलती है, वक्रता को दूर करने के लिए स्ट्रेटनर से गुजरती है, और एक सर्वो या मैकेनिकल फीडर इसे डाई में एक सटीक दूरी (फ़ीड पिच) तक आगे बढ़ाता है।
- पायलट पंजीकरण- किसी भी काटने या गठन शुरू होने से पहले पट्टी को सटीक स्थिति में लॉक करने के लिए पायलट पिन पहले से छेद किए गए छेद में उतरते हैं। इससे संचयी फ़ीड त्रुटि समाप्त हो जाती है.
- छेदना और ब्लैंक करना- पंच छेद, स्लॉट या प्रोफ़ाइल अनुभाग काटते हैं। ये प्रारंभिक स्टेशन अक्सर डेटाम सुविधाएँ स्थापित करते हैं जो बाद के संचालन का संदर्भ देते हैं।
- बनाना और झुकना- स्टेशन मोड़, रेखांकन या उभरेपन के माध्यम से फ्लैट ब्लैंक को क्रमिक रूप से तीन आयामी ज्यामिति में आकार देते हैं।
- सिक्का बनाना और पुनः प्रहार करना- जहां कड़ी सहनशीलता या विशिष्ट सतह फिनिश की आवश्यकता होती है, कॉइनिंग स्टेशन सामग्री को अंतिम आयामों तक संपीड़ित करते हैं।
- ट्रिमिंग और कटऑफ- तैयार भाग को वाहक पट्टी से अलग किया जाता है और डाई से बाहर निकाला जाता है, जबकि स्क्रैप बद्धी को प्रेस के नीचे शूट में निर्देशित किया जाता है।
इनमें से प्रत्येक ऑपरेशन एक ही प्रेस स्ट्रोक के दौरान पट्टी के विभिन्न बिंदुओं पर एक साथ निष्पादित होता है। यह ओवरलैप मुख्य कारण है कि प्रगतिशील डाई स्टैम्पिंग थ्रूपुट दर प्राप्त करता है जो एकल -ऑपरेशन विधियों से मेल नहीं खा सकता है।
स्ट्रिप लेआउट अनुकूलन यहां एक महत्वपूर्ण भूमिका निभाता है। इंजीनियर यह निर्धारित करते हैं कि हिस्से पट्टी पर कैसे टिके हैं, वाहक टैब कितने चौड़े होने चाहिए और सुविधाओं के बीच कितनी सामग्री फिट बैठती है। एक अच्छी तरह से डिज़ाइन किया गया लेआउट सामग्री के उपयोग को 80% से ऊपर बढ़ा सकता है, जबकि एक खराब नियोजित लेआउट अत्यधिक स्क्रैप उत्पन्न करता है और टुकड़े की लागत को बढ़ाता है, कुछ OEM खरीदार शायद ही कभी देखते हैं जब तक कि वे स्ट्रिप डिज़ाइन की विस्तार से जांच नहीं करते।
प्रेस यांत्रिकी और साइकिल गति
प्रगतिशील डाई प्रेस जो इस प्रक्रिया को संचालित करती है उसका आकार डाई की मांगों के अनुरूप होता है। OEM खरीदारों को कुछ मुख्य विशिष्टताओं को समझना चाहिए:
- टन भार- प्रति स्ट्रोक उपलब्ध कुल बल, आमतौर पर छोटे कनेक्टर के लिए 30 टन से लेकर संरचनात्मक ऑटोमोटिव भागों के लिए 600 टन या अधिक तक मर जाता है। टनभार सभी स्टेशन बलों और सुरक्षा मार्जिन के योग से अधिक होना चाहिए।
- स्ट्रोक प्रति मिनट (एसपीएम)- साइकिल की गति को परिभाषित करता है। मानक उत्पादन अक्सर 60 और 150 एसपीएम के बीच चलता है, लेकिन छोटे हिस्सों पर उच्च गति प्रगतिशील डाई स्टैम्पिंग 300 से 500 स्ट्रोक प्रति मिनट से अधिक हो सकती है, विशेष रूप से विद्युत टर्मिनलों और पतले {6}गेज घटकों के लिए।
- बिस्तर का आकार और पट्टी की चौड़ाई क्षमता- प्रेस बेड को पूरी डाई लंबाई को समायोजित करना चाहिए, जो स्टेशन की संख्या बढ़ने के साथ बढ़ती है।
यहां संबंध को ध्यान में रखना है: अधिक जटिल भाग ज्यामिति के लिए अधिक स्टेशनों की आवश्यकता होती है, जिसका अर्थ है लंबी डाई, जो एक बड़े प्रेस बेड की मांग करती है। एक साधारण ब्रैकेट के लिए 6- स्टेशन डाई एक कॉम्पैक्ट प्रेस में फिट होती है, जबकि मल्टी-बेंड कनेक्टर असेंबली के लिए 20 - स्टेशन डाई को सर्वो फ़ीड क्षमता के साथ एक वाइड-बेड डाई स्टैम्पिंग प्रेस की आवश्यकता हो सकती है।
उच्च स्टेशन गणनाएं स्ट्रिप में फॉर्मिंग बलों को अधिक समान रूप से वितरित करती हैं, जिससे किसी एक स्टेशन पर तनाव कम हो जाता है और डाई जीवन बढ़ जाता है। लेकिन वे टूलींग की लागत बढ़ाते हैं और डाई बिल्ड को लंबा करते हैं। ओईएम खरीदारों के लिए, आंशिक जटिलता, प्रेस आवश्यकताओं और टूलींग निवेश के बीच यह समझौता शुरुआती इंजीनियरिंग निर्णयों में से एक है जो परियोजना अर्थशास्त्र को आकार देता है, एक ऐसा विषय जो सीधे तौर पर चलता है कि कैसे सामग्री की पसंद डाई डिजाइन और उत्पादन परिणामों दोनों को प्रभावित करती है।
प्रोग्रेसिव डाई स्टैम्पिंग के लिए सामग्री चयन गाइड
आपके द्वारा चुनी गई धातु केवल आंशिक प्रदर्शन को परिभाषित नहीं करती है। यह डाई घिसाव दर, स्नेहन रणनीतियों, प्रेस गति सीमा और अंततः प्रति टुकड़ा लागत को आकार देता है। फिर भी अधिकांश ओईएम खरीदार अंतिम उपयोग आवश्यकताओं के आधार पर किसी सामग्री को निर्दिष्ट करते हैं, बिना इस बात पर विचार किए कि मल्टी स्टेशन प्रगतिशील डाई के माध्यम से प्रवाहित होने पर वह मिश्र धातु कैसे व्यवहार करती है। प्रगतिशील मुद्रांकन सामग्रियों के पीछे इंजीनियरिंग तर्क पर अधिक ध्यान देने की आवश्यकता है क्योंकि यह सीधे टूलींग की दीर्घायु और उत्पादन दक्षता को प्रभावित करता है।
दो व्यापक श्रेणियां हावी हैं: लौह धातु (कार्बन स्टील और स्टेनलेस स्टील) और अलौह धातु (तांबा, पीतल और एल्यूमीनियम मिश्र धातु)। प्रत्येक में अलग-अलग गठन संबंधी विशेषताएं होती हैं जो प्रभावित करती हैं कि एक स्टैंपिंग फैक्ट्री कैसे डिजाइन करती है और डाई को कैसे बनाए रखती है।
प्रगतिशील मुद्रांकन के लिए लौह सामग्री
कार्बन स्टील स्टील प्रोग्रेसिव स्टैम्पिंग का वर्कहॉर्स बना हुआ है। इसकी उपलब्धता, लागत दक्षता और यांत्रिक गुणों की विस्तृत श्रृंखला इसे संरचनात्मक ब्रैकेट, क्लिप और चेसिस घटकों के लिए डिफ़ॉल्ट प्रारंभिक बिंदु बनाती है। मुख्य चर कार्बन सामग्री है:
- कम -कार्बन स्टील (1008, 1010)- अत्यधिक लचीला और बनाने में आसान। गहरे ड्रॉ, जटिल मोड़ और महत्वपूर्ण सामग्री प्रवाह की आवश्यकता वाले हिस्सों के लिए आदर्श। इन ग्रेडों के साथ कार्बन स्टील प्रोग्रेसिव स्टैम्पिंग उच्च प्रेस गति पर चलती है क्योंकि नरम सामग्री कम पंच घिसाव उत्पन्न करती है।
- मध्यम-कार्बन स्टील (1045, 1050)- अधिक तन्य शक्ति और कठोरता, भार सहने वाले ब्रैकेट और कार्यात्मक हार्डवेयर के लिए उपयुक्त। कम लचीलेपन का मतलब है सख्त मोड़ त्रिज्या और डाई डिजाइन में स्प्रिंगबैक मुआवजे पर अधिक ध्यान देना।
- उच्च -कार्बन स्टील (1070, 1095)- स्प्रिंग्स, क्लिप और कटिंग किनारों के लिए उपयोग किया जाता है। फॉर्मैबिलिटी सीमित है, इसलिए क्रैकिंग को रोकने के लिए स्टेशन अनुक्रमण को सावधानीपूर्वक तनाव वितरित करना चाहिए।
स्टेनलेस स्टील प्रगतिशील मुद्रांकन कार्बन स्टील की तुलना में उच्च गठन बल और अधिक डाई घिसाव का परिचय देता है। 300 श्रृंखला (304, 316) उत्कृष्ट संक्षारण प्रतिरोध प्रदान करती है और गैर-चुंबकीय है, जो इसे चिकित्सा उपकरणों, खाद्य प्रसंस्करण उपकरण और समुद्री घटकों के लिए पसंदीदा बनाती है। 400 श्रृंखला (410, 430) कम लागत पर चुंबकीय गुण और मध्यम संक्षारण प्रतिरोध, फिटिंग उपकरण पैनल और ऑटोमोटिव ट्रिम अनुप्रयोग प्रदान करती है। दोनों श्रृंखलाएं बनाने के दौरान तेजी से कठोर हो जाती हैं, जिसका मतलब है कि स्टेनलेस स्टील को चलाने के लिए उच्च घिसाव स्टेशनों पर कठोर टूल स्टील या कार्बाइड डालने की आवश्यकता होती है और पित्त को रोकने के लिए अधिक आक्रामक स्नेहन की आवश्यकता होती है।
फेरस प्रोग्रेसिव स्टैम्पिंग के लिए विशिष्ट गेज रेंज 0.15 मिमी और 6.0 मिमी के बीच होती है, हालांकि अधिकांश उच्च गति उत्पादन 0.3 मिमी से 3.0 मिमी रेंज में केंद्रित होता है जहां प्रेस गति और डाई लाइफ अनुकूल रहती है।
अलौह सामग्री और उनके अनुप्रयोग
जब विद्युत चालकता, तापीय प्रदर्शन, या वजन में कमी डिज़ाइन को संचालित करती है, तो अलौह मिश्रधातुएँ इसमें कदम रखती हैं। प्रत्येक विशिष्ट गठन व्यवहार लाता है जो डाई इंजीनियरिंग को प्रभावित करता है:
- तांबा (C110, C101)- अत्यधिक उच्च विद्युत और तापीय चालकता। कॉपर प्रोग्रेसिव स्टैम्पिंग से टर्मिनल, बस बार और बैटरी कनेक्टर का निर्माण होता है। शुद्ध तांबे की कोमलता का मतलब है कम पंच घिसाव लेकिन सामग्री के मरने की सतहों (पिकअप) से चिपकने की प्रवृत्ति, जिसके लिए विशेष कोटिंग या स्नेहन की आवश्यकता होती है।
- पीतल (C260, C280, C360)- तांबा {{1}जस्ता मिश्रधातु शक्ति, संक्षारण प्रतिरोध और दृश्य अपील का संतुलन प्रदान करती है। पीतल की प्रगतिशील मुद्रांकन विद्युत संपर्क, सजावटी हार्डवेयर और प्लंबिंग फिटिंग का काम करती है। स्टील की तुलना में अच्छी फॉर्मेबिलिटी और कम स्प्रिंगबैक इसे मल्टी-बेंड डाइज़ में क्षमाशील बनाता है।
- एल्यूमिनियम (3003, 5052, 6061)- अच्छा संक्षारण प्रतिरोध के साथ हल्का वजन। ऑटोमोटिव हीट शील्ड, एचवीएसी फिन स्टॉक और उपभोक्ता इलेक्ट्रॉनिक्स बाड़ों में एल्युमीनियम प्रोग्रेसिव स्टैम्पिंग आम है। एल्युमीनियम की कोमलता उच्च गति के उत्पादन को सक्षम बनाती है, लेकिन टूल स्टील के प्रति इसकी प्रतिकूलता की प्रवृत्ति सावधानीपूर्वक डाई सतह उपचार और लगातार स्नेहन की मांग करती है।
नीचे दी गई तालिका उन इंजीनियरिंग विचारों को समेकित करती है जिन्हें OEM खरीदारों और उत्पादन इंजीनियरों को प्रगतिशील मुद्रांकन सामग्री का चयन करते समय ध्यान देना चाहिए:
| सामग्री | विशिष्ट मोटाई सीमा | सामान्य अनुप्रयोग | मुख्य गठन संबंधी विचार |
|---|---|---|---|
| कम -कार्बन स्टील (1008-1010) | 0.3 - 4.0 मिमी | ऑटोमोटिव ब्रैकेट, संरचनात्मक क्लिप, बाड़े | उत्कृष्ट लचीलापन; कम डाई घिसाव; न्यूनतम स्प्रिंगबैक |
| मध्यम-कार्बन स्टील (1045-1050) | 0.5 - 5.0 मिमी | लोड-बेयरिंग ब्रैकेट, गियर, हार्डवेयर | उच्च गठन वाली ताकतें; स्प्रिंगबैक मुआवजे की जरूरत |
| स्टेनलेस स्टील 300 श्रृंखला | 0.15 - 3.0 मिमी | चिकित्सा उपकरण, खाद्य उपकरण, समुद्री हिस्से | काम तेजी से सख्त हो जाता है; कार्बाइड टूलींग और भारी स्नेहन की आवश्यकता होती है |
| स्टेनलेस स्टील 400 श्रृंखला | 0.3 - 3.0 मिमी | उपकरण पैनल, ऑटोमोटिव ट्रिम, चुंबकीय घटक | मध्यम कार्य-कठोरीकरण; 300 श्रृंखला से कम लागत |
| तांबा (C110, C101) | 0.1 - 2.0 मिमी | विद्युत टर्मिनल, बस बार, बैटरी कनेक्टर | कोमल; टूलींग पर सामग्री एकत्र होने की संभावना; उत्कृष्ट चालकता |
| पीतल (C260, C360) | 0.15 - 3.0 मिमी | विद्युत संपर्क, सजावटी हार्डवेयर, पाइपलाइन फिटिंग | कम स्प्रिंगबैक; अच्छी फॉर्मैबिलिटी; मध्यम डाई घिसाव |
| एल्यूमिनियम (3003, 5052, 6061) | 0.2 - 4.0 मिमी | हीट शील्ड, एचवीएसी घटक, इलेक्ट्रॉनिक्स हाउसिंग | हल्का वजन; पित्त के जोखिम के लिए लेपित टूलींग की आवश्यकता होती है; उच्च प्रेस गति प्राप्त करने योग्य |
एक पैटर्न पर ध्यान दें: नरम, अधिक लचीली सामग्री तेज चक्र गति और डाई रखरखाव के बीच लंबे अंतराल को सक्षम करती है, जबकि कठोर मिश्र धातुएं अधिक मजबूत टूलींग और सख्त प्रक्रिया नियंत्रण की मांग करती हैं। यह ट्रेडऑफ़ वास्तव में डाई डिज़ाइन इंजीनियरिंग चरण को आकार देता है, जहां स्टेशन अनुक्रमण, सम्मिलित सामग्री चयन, और बल गणना एक सामग्री विकल्प को एक कार्यशील उत्पादन उपकरण में बदल देती है।
डाई डिज़ाइन इंजीनियरिंग और टूलींग अर्थशास्त्र
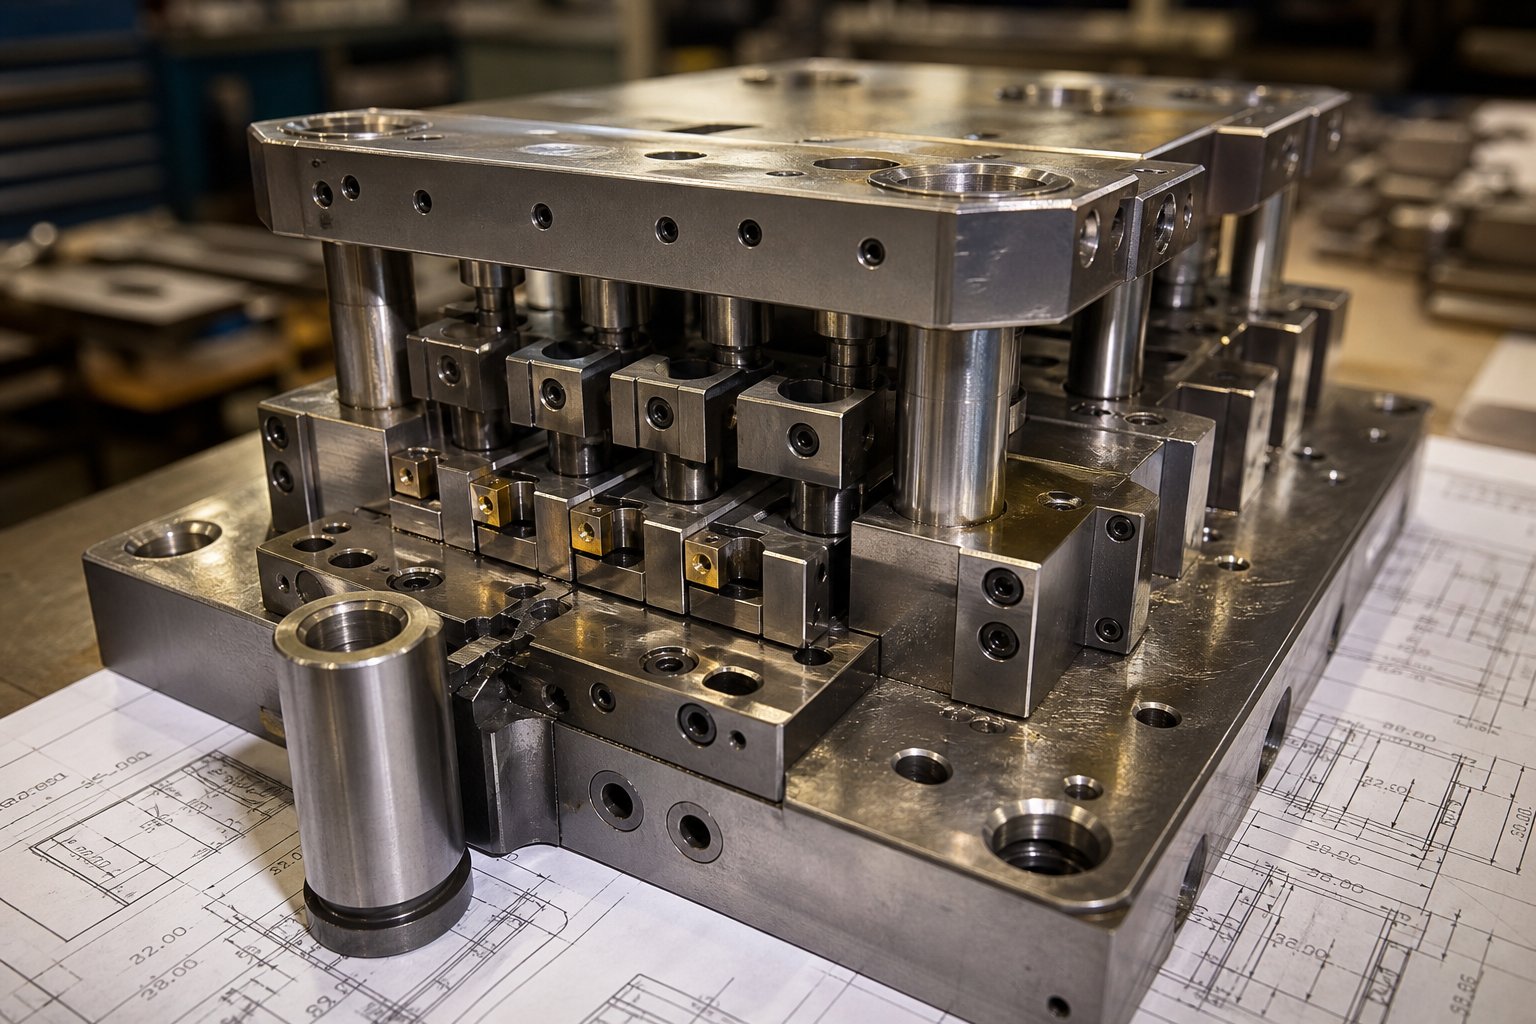
एक प्रगतिशील स्टैम्पिंग डाई डिज़ाइन प्रोजेक्ट पहले उत्पादन स्ट्रोक से बहुत पहले या तो सफल हो जाता है या विफल हो जाता है। इंजीनियरिंग वर्कफ़्लो जो एक पार्ट ड्राइंग को एक कामकाजी मल्टी-स्टेशन टूल में बदल देता है, उसमें ओईएम खरीदार की इंजीनियरिंग टीम और स्टैम्पिंग फैक्ट्री के डाई डिजाइनरों के बीच घनिष्ठ सहयोग शामिल होता है, और यह वह जगह है जहां परियोजना की अधिकांश लागत संरचना लॉक हो जाती है।
यह सहयोग आम तौर पर विनिर्माण क्षमता समीक्षा के लिए डिज़ाइन के साथ शुरू होता है। फैक्ट्री के टूलींग इंजीनियर भाग की ज्यामिति की जांच करते हैं, उन विशेषताओं की पहचान करते हैं जो स्ट्रिप अस्थिरता का कारण बन सकती हैं, ऐसे संशोधनों का सुझाव देते हैं जो कार्य से समझौता किए बिना डाई को सरल बनाते हैं, और ध्वज सहिष्णुता कॉलआउट जो टूलींग जटिलता को बढ़ाएंगे। इस स्तर पर किए गए डीएफएम परिवर्तनों की कोई लागत नहीं है। प्रोग्रेसिव डाई टूलींग के पहले से ही निर्मित होने के बाद अनुरोधित वही परिवर्तन महंगे पुनर्कार्य बन जाते हैं।
स्ट्रिप लेआउट और स्टेशन योजना
स्ट्रिप लेआउट वह जगह है जहां प्रगतिशील स्टैम्पिंग डाई डिज़ाइन कला और इंजीनियरिंग अनुशासन दोनों बन जाता है। टूलींग इंजीनियर को अन्योन्याश्रित प्रश्नों की एक श्रृंखला का उत्तर देना होगा: स्टेशनों पर परिचालन को कैसे अनुक्रमित किया जाना चाहिए? आंशिक रूप से निर्मित सुविधाओं का समर्थन करने के लिए वाहक पट्टी को सुदृढीकरण की आवश्यकता कहां है? सामग्री बर्बाद किए बिना पट्टी की कठोरता बनाए रखने के लिए वाहक टैब कितने चौड़े होने चाहिए?
कई कारक इन निर्णयों को संचालित करते हैं:
- बल संतुलन- प्रत्येक स्टेशन पर कटिंग और फॉर्मिंग बलों को वितरित किया जाना चाहिए ताकि प्रेस लोड केंद्रित रहे। असंतुलित बल असमान डाई घिसाव और पट्टी विक्षेपण का कारण बनते हैं।
- सामग्री प्रवाह प्रबंधन- फॉर्मिंग स्टेशनों को इस बात का ध्यान रखना चाहिए कि धातु कैसे खिंचती और पतली होती है। स्टेशन अनुक्रम इस बात को प्रभावित करता है कि कोई मोड़ या खींचाव पहले के स्टेशनों पर बनाई गई सुविधाओं को विकृत करेगा या नहीं।
- स्क्रैप अनुकूलन- वाहक पट्टी की चौड़ाई, पिच की दूरी, और पट्टी पर भाग का अभिविन्यास सभी सामग्री के उपयोग को निर्धारित करते हैं। एक सुव्यवस्थित व्यवस्था की तुलना में एक अच्छी तरह से नियोजित लेआउट स्क्रैप को कई प्रतिशत अंक तक कम कर सकता है।
- स्टेशन गिनती- अधिक जटिल भाग ज्यामिति के लिए अधिक स्टेशनों की आवश्यकता होती है। प्रत्येक अतिरिक्त स्टेशन डाई की लंबाई जोड़ता है, टूलींग की लागत बढ़ाता है, और एक बड़े प्रेस बेड की मांग करता है, लेकिन यह तनाव को अधिक धीरे-धीरे वितरित करता है और भाग की गुणवत्ता में सुधार करता है।
एक हिस्सा ड्राइंग में सीधा दिख सकता है, लेकिन इंजीनियरों द्वारा पायलट छेद, स्ट्रिप स्थिरीकरण के लिए निष्क्रिय स्टेशनों और सामग्री को टूटने से बचाने वाले प्रगतिशील गठन अनुक्रमों को ध्यान में रखने के बाद बारह या अधिक स्टेशनों की आवश्यकता होती है। किसी भी प्रगतिशील डाई प्रोग्राम में स्ट्रिप लेआउट लगातार सबसे बड़ी लागत वाले ड्राइवरों में से एक है क्योंकि यह लगभग हर चीज को डाउनस्ट्रीम पर निर्देशित करता है।
टूलींग लीड टाइम्स और लागत कारक
प्रगतिशील डाई टूलींग एक महत्वपूर्ण अग्रिम निवेश का प्रतिनिधित्व करता है, लेकिन अर्थशास्त्र मात्रा के साथ नाटकीय रूप से बदलता है। इसे इस तरह से सोचें: एक पासा जिसकी कीमत दसियों हज़ार डॉलर है, प्रति भाग 5,000 टुकड़ों पर सार्थक लागत जोड़ता है, लेकिन 500,000 टुकड़ों पर, वही निवेश प्रत्येक इकाई में एक प्रतिशत के अंश का योगदान देता है। उद्योग के आंकड़ों से पता चलता है कि प्रगतिशील डाइज़ सरल टूल के लिए लगभग $10,000 से लेकर जटिल मल्टी{10}स्टेशन निर्माण के लिए $350,000 तक हो सकती है, जिसमें अच्छी तरह से बनाए रखा गया टूलींग लाखों प्रेस चक्रों तक चल सकता है।
कई कारक प्रगतिशील स्टैम्पिंग डाइज़ को उस सीमा के उच्च अंत की ओर धकेलते हैं:
- जटिल ज्यामितियों के लिए उच्चतर स्टेशन मायने रखता है
- सख्त सहनशीलता के लिए सटीक जमीनी घटकों और प्रक्रिया में समायोजन सुविधाओं की आवश्यकता होती है
- कठोर पट्टी सामग्री जो काटने और बनाने वाली सतहों पर घिसाव को तेज करती है
- -डाई सेंसिंग, स्वचालित स्क्रैप डिटेक्शन, या पार्ट इजेक्शन सिस्टम के लिए आवश्यकताएँ
टूलींग स्वामित्व एक और विचार है जिसे ओईएम खरीदार अक्सर नजरअंदाज कर देते हैं। कुछ फ़ैक्टरियाँ पूर्ण स्वामित्व बनाए रखती हैं और लागत को टुकड़ों में मूल्य के रूप में परिशोधित करती हैं, जबकि अन्य ऐसे उपकरण बनाती हैं जिनका स्वामित्व ख़रीदार के पास होता है। प्रत्येक मॉडल में दीर्घकालिक लचीलेपन के निहितार्थ होते हैं, खासकर यदि आप आपूर्तिकर्ताओं के बीच बढ़ते उत्पादन की आशा करते हैं।
अधिक पहनने वाले स्टेशनों पर सम्मिलित सामग्रियों का चयन सीधे तौर पर दीर्घायु को आकार देता है। पारंपरिक टूल स्टील (डी2, ए2, एम2) मध्यम उत्पादन मात्रा और नरम स्ट्रिप सामग्री के लिए अच्छा काम करता है। लेकिन प्रगतिशील कार्बाइड स्टैम्पिंग डाइज़ के लिए, पंच युक्तियों और बनाने वाली सतहों पर टंगस्टन कार्बाइड डालने से टूल स्टील की तुलना में सेवा जीवन कई गुना बढ़ सकता है, खासकर जब अपघर्षक स्टेनलेस मिश्र धातुओं पर स्टैम्पिंग हो या उच्च गति पर चल रहा हो। समझौता लागत और भंगुरता है: कार्बाइड आवेषण अधिक महंगे हैं और पार्श्व बलों को कम क्षमा करते हैं, इसलिए वे सख्त प्रेस संरेखण और अधिक कठोर डाई निर्माण की मांग करते हैं।
प्रगतिशील डाई टूलींग के लिए लीड समय जटिलता, फ़ैक्टरी बैकलॉग और क्या प्रोटोटाइप ट्राउटआउट शामिल हैं, के आधार पर व्यापक रूप से भिन्न होता है। सरल डाईज़ हफ्तों में भेजी जा सकती हैं, जबकि व्यापक परीक्षण और सत्यापन वाले जटिल मल्टी-स्टेशन उपकरण कई महीनों तक चल सकते हैं। ओईएम खरीदार जो डिज़ाइन चरण के आरंभ में ही फ़ैक्टरियों को शामिल कर लेते हैं और अंतिम टूलींग विशिष्टताओं के लिए प्रतिबद्ध होने से पहले डीएफएम सहयोग पूरा कर लेते हैं, वे समय-सीमा को कम कर देते हैं और निर्माण के बीच में महंगे संशोधनों से बचते हैं।
यह सभी इंजीनियरिंग प्रयास और टूलींग निवेश एक ही उद्देश्य को पूरा करता है: वॉल्यूम रैंप के बाद न्यूनतम संभव कुल लागत पर भागों का उत्पादन करना। लेकिन प्रगतिशील टूलींग में निवेश करने का निर्णय केवल वैकल्पिक स्टैम्पिंग विधियों के सापेक्ष ही समझ में आता है, और यह समझने के लिए कि ब्रेकइवेन कहां बैठता है, प्रक्रियाओं में स्पष्ट-आंख से तुलना की आवश्यकता होती है।
प्रोग्रेसिव डाई स्टैम्पिंग बनाम अन्य तरीके
तो आप जानते हैं कि प्रगतिशील डाइज़ मात्रा के हिसाब से प्रति टुकड़ा कम लागत प्रदान करते हैं। लेकिन क्या प्रगतिशील डाई और स्टैम्पिंग दृष्टिकोण वास्तव में आपके हिस्से के लिए सही है? यह ज्यामिति, रन आकार, सामग्री की मोटाई और आप टूलींग में अग्रिम रूप से कितना निवेश करने को तैयार हैं, इस पर निर्भर करता है। ओईएम प्रोजेक्ट डॉलर के लिए चार प्राथमिक स्टैम्पिंग विधियां प्रतिस्पर्धा करती हैं: प्रोग्रेसिव डाई, ट्रांसफर डाई, कंपाउंड डाई, और फोरस्लाइड (मल्टीस्लाइड)। प्रत्येक का एक विशिष्ट स्थान होता है, और गलत को चुनने का अर्थ है या तो प्रति टुकड़ा बहुत अधिक भुगतान करना या टूलींग में बहुत अधिक भुगतान करना जो कभी भी अपने निवेश को वापस नहीं कमाता है।
प्रोग्रेसिव डाई बनाम ट्रांसफर डाई बनाम कंपाउंड डाई
इन प्रक्रियाओं के बीच अंतर इस बात पर निर्भर करता है कि वर्कपीस कैसे चलता है, प्रत्येक विधि किस भाग की ज्यामिति को अच्छी तरह से संभालती है, और जहां अर्थशास्त्र एक को दूसरे पर पसंद करता है। उदाहरण के लिए, स्थानांतरण मर जाता है, रिक्त स्थान को पट्टी से जल्दी अलग करें और इसे स्वतंत्र स्टेशनों के बीच शटल करने के लिए यांत्रिक उंगलियों का उपयोग करें। यह उन्हें बड़े हिस्सों के लिए आदर्श बनाता है, जिनके लिए गहरे ड्रॉ और अधिक जटिल आकार की आवश्यकता होती है, जो वाहक पट्टी से जुड़े नहीं रह सकते। कंपाउंड डाइज़ पूरी तरह से एक अलग दृष्टिकोण अपनाते हैं: वे एक ही विमान पर एक ही प्रेस स्ट्रोक में सभी कटिंग और फॉर्मिंग ऑपरेशन करते हैं, जो उन्हें सरल सपाट ज्यामिति के लिए तेज़ और सस्ता बनाता है लेकिन कई मोड़ या तीन आयामी गठन की आवश्यकता वाली किसी भी चीज़ के लिए अनुपयुक्त है।
फोरस्लाइड स्टैम्पिंग एक और विकल्प जोड़ता है। ऊर्ध्वाधर प्रेस बल के बजाय, यह कई कोणों से सामग्री को आकार देने के लिए चार क्षैतिज टूल स्लाइड का उपयोग करता है। यह विधि स्प्रिंग क्लिप, कनेक्टर संपर्क और तार रूपों जैसे छोटे, जटिल रूप से मुड़े हुए घटकों पर उत्कृष्टता प्राप्त करती है, जहां पारंपरिक प्रगतिशील धातु स्टैम्पिंग सेटअप में बहु-दिशात्मक मोड़ को प्राप्त करना मुश्किल होगा।
नीचे दी गई तालिका बताती है कि ये डाई और स्टैम्पिंग विधियां उन मानदंडों की तुलना कैसे करती हैं जो ओईएम निर्णय निर्माताओं के लिए सबसे अधिक महत्वपूर्ण हैं:
| मानदंड | प्रगतिशील मरो | ट्रांसफर डाई | यौगिक मरो | फोरस्लाइड/मल्टीस्लाइड |
|---|---|---|---|---|
| भाग जटिलता | मध्यम से उच्च (बहु-सुविधा, बहु-मोड़) | उच्च (गहरे चित्र, बड़े 3डी आकार) | निम्न (सपाट, एकल-विमान परिचालन) | मध्यम से उच्च (जटिल बहु-कोण मोड़) |
| आदर्श वॉल्यूम रेंज | उच्च मात्रा (सैकड़ों हजारों से लाखों) | मध्यम से उच्च मात्रा | निम्न से मध्यम मात्रा | निम्न से मध्यम मात्रा |
| सामग्री की मोटाई सीमा | 0.1 - 6.0 मिमी सामान्य | 0.5 - 10+ मिमी | 0.2 - 6.0 मिमी | 0.1 - 2.5 मिमी |
| सहनशीलता क्षमता | चुस्त (सुसंगत स्टेशन-से-स्टेशन पंजीकरण) | तंग (स्वतंत्र स्टेशन संरेखण) | एकल-प्लेन सुविधाओं के लिए अच्छा है | मध्यम (बहु-अक्ष परिवर्तनशीलता) |
| मात्रा के आधार पर प्रति -टुकड़े की लागत | उच्च मात्रा में सबसे कम | मध्यम | सरल भागों के लिए कम | मध्यम |
| टूलींग निवेश | उच्च | उच्च (प्लस स्थानांतरण तंत्र) | निम्न से मध्यम | मध्यम |
| आदर्श अनुप्रयोग | कनेक्टर, ब्रैकेट, टर्मिनल, मोटर लेमिनेशन | बड़े बॉडी पैनल, गहराई से खींचे गए आवास, संरचनात्मक हिस्से | वॉशर, साधारण ब्लैंक, फ्लैट शिम | स्प्रिंग क्लिप, तार फॉर्म, छोटे मुड़े हुए संपर्क |
जब प्रोग्रेसिव डाई स्टैम्पिंग सही विकल्प है
प्रगतिशील लोग अपना निवेश तब अर्जित करते हैं जब कई स्थितियाँ संरेखित होती हैं। आपको उनकी आवश्यकता तब होती है जब आपके हिस्से को कई ऑपरेशनों की आवश्यकता होती है, जैसे कि छेदना, आकार देना और ट्रिम करना, सहनशीलता पर सख्त क्रम में किया जाता है जो दोहराए जाने योग्य स्टेशन से {{2} स्टेशन पंजीकरण की मांग करता है। आपको उनकी आवश्यकता तब होती है जब वार्षिक मात्रा नाटकीय रूप से कम कीमत के माध्यम से उच्च टूलींग लागत को उचित ठहराती है। और जब चक्र का समय मायने रखता है तो आपको उनकी आवश्यकता होती है, क्योंकि एक अच्छी तरह से डिज़ाइन किए गए डाई पर लंबे समय तक प्रगतिशील मुद्रांकन तुलनीय जटिलता पर किसी भी स्थानांतरण या मिश्रित विकल्प की तुलना में तेजी से भागों का उत्पादन करता है।
वॉल्यूम सीमा जहां प्रगतिशील टूलींग से लाभ मिलता है, वह आंशिक जटिलता और सामग्री के अनुसार भिन्न होता है। एक सामान्य उद्योग सिद्धांत लागू होता है: आपके हिस्से को जितने अधिक संचालन की आवश्यकता होती है, अलग-अलग सेटअप में उन कार्यों को करने के सापेक्ष ब्रेकइवन वॉल्यूम उतना ही कम हो जाता है। केवल दो सुविधाओं की आवश्यकता वाला एक साधारण ब्रैकेट एक प्रगतिशील डाई को तब तक उचित नहीं ठहरा सकता जब तक कि वॉल्यूम सैकड़ों हजारों तक न पहुंच जाए। आठ विशेषताओं वाला एक मल्टी-बेंड कनेक्टर बहुत जल्दी ब्रेकईवन पर पहुंच सकता है क्योंकि वैकल्पिक, प्रत्येक के बीच पार्ट हैंडलिंग के साथ आठ सिंगल{{4}ऑपरेशन सेटअप चलाने से, किसी भी वॉल्यूम पर उच्च श्रम और गुणवत्ता जोखिम होता है।
आपको कहीं और कब देखना चाहिए?
- स्थानांतरण मर जाता हैबेहतर तब होता है जब भाग वाहक पट्टी पर बने रहने के लिए भौतिक रूप से बहुत बड़े होते हैं, बहुत गहरे खींचने की आवश्यकता होती है (सामग्री की चौड़ाई से अधिक गहराई), या सतहों पर संचालन की आवश्यकता होती है जो पहुंच योग्य नहीं होते हैं जबकि भाग बद्धी से जुड़ा होता है।
- यौगिक मर जाता हैजब भाग समतल हो, ज्यामिति सरल हो और सहनशीलता एक ही झटके में प्राप्त की जा सके, तो यह पर्याप्त है। वॉशर, शिम और प्रथम-ऑपरेशन ब्लैंक यहां आते हैं।
- फोरस्लाइड मुद्रांकनतब जीतता है जब हिस्से छोटे होते हैं, कई दिशात्मक मोड़ की आवश्यकता होती है, और वॉल्यूम कम से कम मध्यम सीमा तक होता है जहां प्रगतिशील डाई टूलींग अपनी लागत को पुनर्प्राप्त नहीं कर सकती है।
ओईएम खरीदारों के लिए, निर्णय अक्सर एक सीधे प्रश्न पर आता है: क्या लंबे समय तक प्रगतिशील मुद्रांकन की प्रति - टुकड़ा बचत आपके अनुमानित वॉल्यूम जीवनचक्र के भीतर अग्रिम निवेश की भरपाई करती है? यदि उत्तर हाँ है, और आपके हिस्से को दो से अधिक फॉर्मिंग ऑपरेशनों की आवश्यकता है, तो प्रोग्रेसिव डाईज़ लगभग हमेशा स्वामित्व की सर्वोत्तम कुल लागत प्रदान करती है।
हालाँकि, सही विधि का चयन करना समीकरण का केवल आधा हिस्सा है। यहां तक कि सबसे उपयुक्त प्रक्रिया विकल्प भी कठोर गुणवत्ता नियंत्रण के बिना अपना मूल्य खो देता है ताकि यह सुनिश्चित किया जा सके कि मरने से निकलने वाला प्रत्येक भाग लाखों चक्रों में स्ट्रोक के बाद स्ट्रोक के विनिर्देशों को पूरा करता है।
प्रगतिशील मुद्रांकन में गुणवत्ता नियंत्रण और सहनशीलता मानक
एक प्रगतिशील स्टैम्पिंग डाई को शानदार ढंग से इंजीनियर किया जा सकता है और यदि गुणवत्ता नियंत्रण प्रणाली टूलींग में निर्मित परिशुद्धता से मेल नहीं खाती है तो भी स्क्रैप का उत्पादन कर सकती है। ओईएम खरीदारों के लिए, यह समझना कि कोई फ़ैक्टरी भाग की गुणवत्ता की निगरानी, माप और दस्तावेज़ कैसे करती है, प्रेस टन भार या स्टेशन गिनती का मूल्यांकन करने जितना ही महत्वपूर्ण है। सर्वोत्तम प्रगतिशील डाई मेटल स्टैम्पिंग सेवाएँ विपणन दावों के माध्यम से नहीं बल्कि सत्यापन योग्य प्रक्रिया नियंत्रणों के माध्यम से खुद को अलग करती हैं जो लाखों चक्रों में आयामी भिन्नता को सीमित रखती हैं।
सामग्री और जटिलता द्वारा सहनशीलता क्षमताएँ
आप वास्तविक रूप से किस सहनशीलता की अपेक्षा कर सकते हैं? उत्तर तीन परस्पर संबंधित चर पर निर्भर करता है: सामग्री का प्रकार, भाग की जटिलता, और टूलींग निवेश का स्तर जो आपकी परियोजना को उचित ठहराता है। मानक प्रगतिशील डाई मेटल स्टैम्पिंग आमतौर पर अधिकांश उत्पादन कार्यों के लिए ±0.05 मिमी से ±0.10 मिमी की सीमा में सहनशीलता रखती है। सख्त विशिष्टताएँ प्राप्त की जा सकती हैं, अग्रणी कारखाने महत्वपूर्ण विशेषताओं पर ±0.005 मिमी तक की स्थितिगत सहनशीलता तक पहुँचते हैं, हालाँकि परिशुद्धता का यह स्तर टूलींग लागत, रखरखाव आवृत्ति और शार्पनिंग आवश्यकताओं को काफी हद तक बढ़ा देता है।
नीचे दी गई तालिका सामग्री और जटिलता के आधार पर प्राप्त करने योग्य सहनशीलता श्रेणियों को व्यवस्थित करती है, जिससे ओईएम उत्पादन इंजीनियरों को विनिर्देशों को परिभाषित करते समय एक व्यावहारिक संदर्भ मिलता है:
| सामग्री श्रेणी | साधारण फ्लैट (केवल छेद/रिक्त) | मध्यम गठन (1-2 मोड़) | कॉम्प्लेक्स मल्टी-बेंड (3+ झुकता है, खींचता है) |
|---|---|---|---|
| कम -कार्बन स्टील | ±0.03 - ±0.05 मिमी | ±0.05 - ±0.08 मिमी | ±0.08 - ±0.12 मिमी |
| स्टेनलेस स्टील (300/400) | ±0.04 - ±0.06 मिमी | ±0.06 - ±0.10 मिमी | ±0.10 - ±0.15 मिमी |
| तांबे की मिश्रधातुएँ | ±0.03 - ±0.05 मिमी | ±0.05 - ±0.08 मिमी | ±0.08 - ±0.12 मिमी |
| एल्यूमीनियम मिश्र धातु | ±0.04 - ±0.06 मिमी | ±0.06 - ±0.10 मिमी | ±0.10 - ±0.15 मिमी |
पैटर्न पर ध्यान दें: उच्च कार्य वाली सामग्री (स्टेनलेस, एल्यूमीनियम) अधिक स्प्रिंगबैक परिवर्तनशीलता लाती है, जिससे जटिल ज्यामिति के लिए प्राप्त सहनशीलता बढ़ जाती है। कम कार्बन स्टील और तांबे जैसी नरम सामग्री सख्त आयाम रखती है क्योंकि उनका गठन व्यवहार अधिक पूर्वानुमानित होता है और स्ट्रोक दर स्ट्रोक लगातार होता है।
सुविधा प्रकार के आधार पर सहनशीलता भी कसती या ढीली होती है। छेद किए गए छेद की स्थिति अत्यधिक दोहराई जा सकती है क्योंकि वे कठोर पंच और {{2} डाई क्लीयरेंस द्वारा स्थापित की जाती हैं। कुंडलियों के बीच भौतिक संपत्ति के उतार-चढ़ाव के कारण निर्मित या मुड़े हुए आयामों में अधिक परिवर्तनशीलता होती है। एक सक्षम स्टैम्पिंग फैक्ट्री डीएफएम समीक्षा के दौरान इन वास्तविकताओं पर चर्चा करेगी, न कि केवल आदर्श परिस्थितियों में लागू होने वाली व्यापक सहिष्णुता का वादा करेगी।
-प्रक्रिया गुणवत्ता निगरानी में
एक आधुनिक प्रगतिशील स्टैम्पिंग मशीन सैकड़ों-हजारों भागों के उत्पादन के दौरान इन सहनशीलताओं को कैसे बनाए रखती है? इसका उत्तर स्तरित संवेदन और सांख्यिकीय प्रणालियों में निहित है जो स्क्रैप में मिश्रित होने से पहले विचलन को पकड़ लेते हैं।
-डाई सेंसर मेंरक्षा की पहली पंक्ति का प्रतिनिधित्व करें। अनुभवी मुद्रांकन इंजीनियर वर्णन करते हैंतीन मानक पहचान विधियाँयह प्रत्येक उत्पादन प्रगतिशील मुद्रांकन डाई में मौजूद होना चाहिए:
- पायलट का पता लगाना चूक गयायदि स्ट्रिप सही ढंग से आगे नहीं बढ़ी है, तो स्प्रिंग से लोड किया गया पायलट पीछे हट जाता है, जिससे सेंसर खराब हो जाता है, जो गलत संरेखित सामग्री पर डाई बंद होने से पहले प्रेस को रोक देता है।
- माइक्रोन (दूरी) सेंसर- जब पासा बंद हो तो अंतर को मापें। यदि कोई स्लग डाई कैविटी में खिंच जाता है या स्ट्रिप बकल हो जाती है, तो सेंसर तुरंत विसंगति का पता लगा लेता है।
- टनभार मॉनिटर- प्रत्येक स्ट्रोक के दौरान आवश्यक बल को लगातार मापें। धीरे-धीरे टन भार बढ़ने से भयावह विफलता होने से पहले स्लग पॉकेट्स के कसने या डाई घिसने का पता चलता है।
इन बुनियादी सिद्धांतों से परे, उन्नत कारखाने फ़ीड चक्र के 50-70% पर स्ट्रिप उन्नति को सत्यापित करने के लिए डाई के साथ कई स्थानों पर फ़ीड चक्र सेंसर स्थापित करते हैं, न कि केवल बंद होने पर। इससे प्रेस नियंत्रण प्रणाली को अपस्ट्रोक पर रैम को रोकने के लिए पर्याप्त समय मिल जाता है, इससे पहले कि टूलींग गलत तरीके से रखी गई सामग्री को प्रभावित करे। डाई प्रवेश द्वार पर बकल सेंसर फ़ीड तंत्र द्वारा सामग्री को आगे बढ़ाने का प्रयास करने से पहले ही पट्टी अवरोधों का पता लगा लेते हैं।
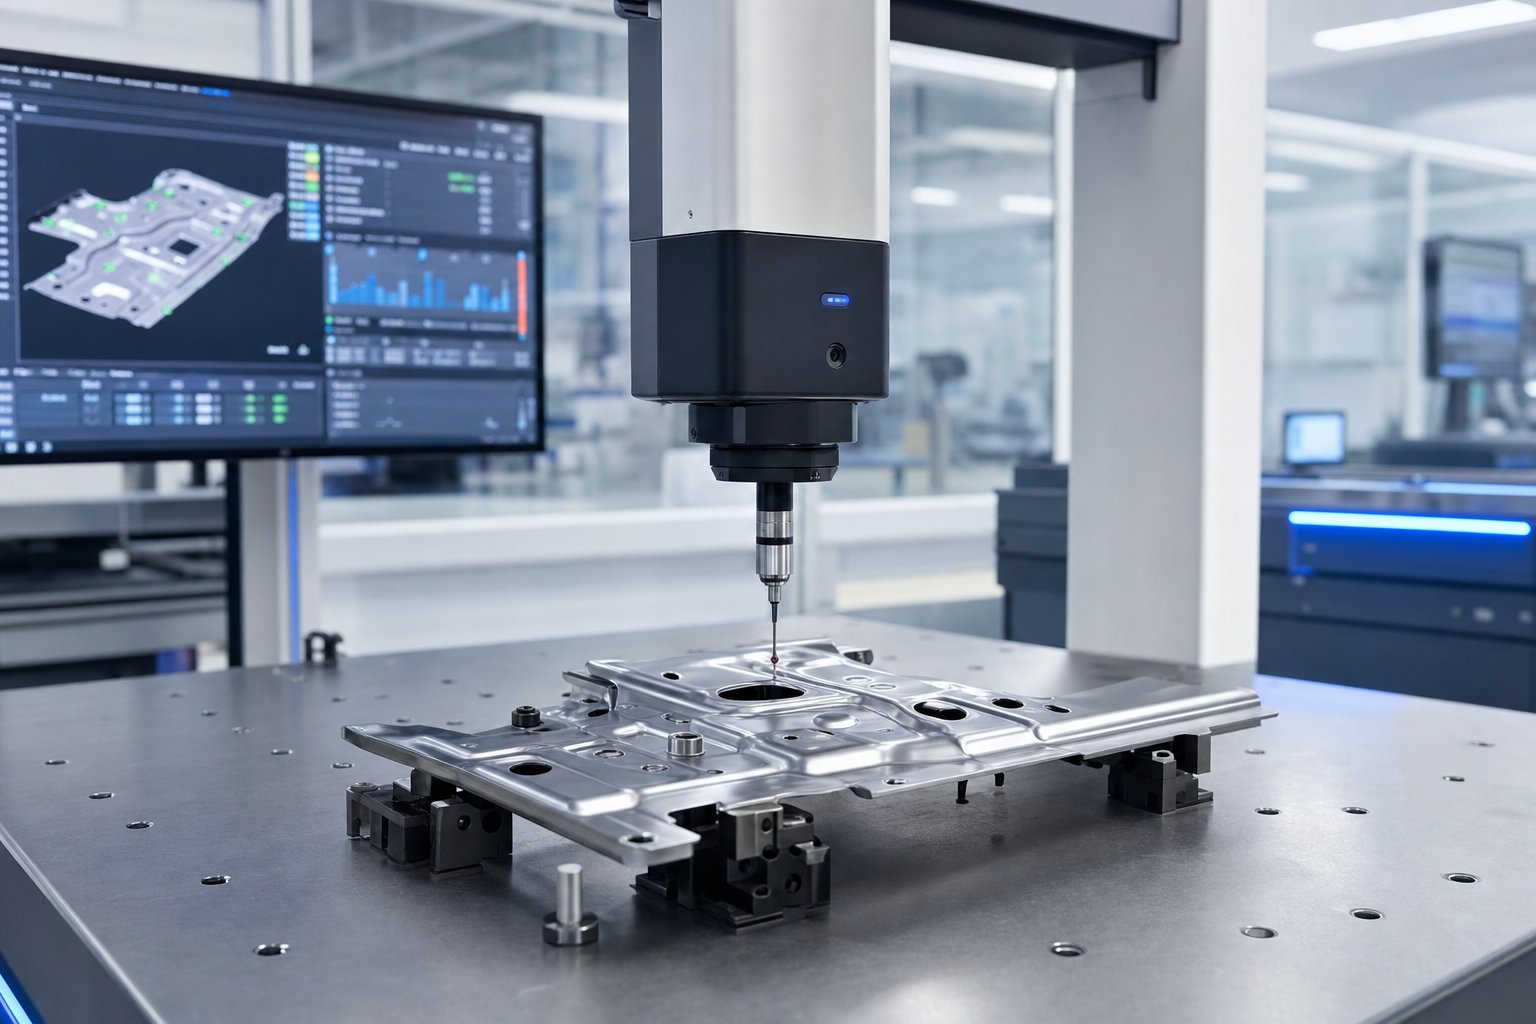
स्वचालित निरीक्षण प्रणालीउत्पादन को धीमा किए बिना आयामी आउटपुट को सत्यापित करने के लिए प्रेस संचालन के साथ सीधे एकीकृत करें। पूर्ण प्रेस गति पर फीचर उपस्थिति, अभिविन्यास और सकल आयामी अनुरूपता की जांच करने के लिए विज़न सिस्टम डाई निकास पर स्थित कैमरों का उपयोग करते हैं। लेजर माप स्टेशन निर्धारित अंतराल पर निकाले गए हिस्सों पर महत्वपूर्ण आयामों का नमूना लेते हैं, डेटा को सीधे एसपीसी सॉफ्टवेयर में फीड करते हैं। सीएमएम (कोऑर्डिनेट मेजरिंग मशीन) निरीक्षण पहले {{3}लेख सत्यापन और आवधिक ऑडिट माप के लिए उच्चतम सटीकता प्रदान करता है, आमतौर पर ± 0.002 मिमी से नीचे माप अनिश्चितता प्राप्त करता है।
सांख्यिकीय प्रक्रिया नियंत्रण (एसपीसी)इस सारे डेटा को एक साथ जोड़ता है। अलग-अलग हिस्सों का निरीक्षण करने और पास/असफल निर्णय लेने के बजाय, एसपीसी समय के साथ प्रक्रिया के रुझान को ट्रैक करता है। नियंत्रण चार्ट से पता चलता है कि भिन्नता स्थिर है, बहती है, या विनिर्देश सीमाओं की ओर बढ़ रही है। यह अंतर मायने रखता है क्योंकि स्वीकार्य भिन्नता के साथ एक स्थिर प्रक्रिया बिना ध्यान दिए चल सकती है, जबकि एक बहती प्रक्रिया में दोष पैदा करने से पहले हस्तक्षेप की आवश्यकता होती है।
ऑटोमोटिव और मेडिकल ओईएम ग्राहकों के लिए, ये नियंत्रण पीपीएपी (प्रोडक्शन पार्ट अप्रूवल प्रोसेस) ढांचे में औपचारिक हो जाते हैं। पीपीएपी के लिए कारखाने को उत्पादन भागों की शिपिंग से पहले प्रक्रिया क्षमता प्रदर्शित करने की आवश्यकता होती है, जिसे सीपीके (प्रक्रिया क्षमता सूचकांक) अध्ययन के माध्यम से प्रलेखित किया जाता है।एआईएजी मानक के लिए न्यूनतम सीपीके 1.33 की आवश्यकता होती हैमहत्वपूर्ण विशेषताओं के लिए, जिसका अर्थ है कि प्रक्रिया उपलब्ध सहनशीलता के 75% से अधिक का उपयोग नहीं करती है और विनिर्देश सीमाओं के भीतर अच्छी तरह से केंद्रित रहती है। कई ओईएम को सुरक्षा के लिए महत्वपूर्ण घटकों के लिए 1.67 या उससे अधिक सीपीके की आवश्यकता होती है, प्रभावी रूप से यह मांग होती है कि प्रक्रिया 60% से कम सहिष्णुता बैंड का उपयोग करती है।
एक सीपीके अध्ययन में सांख्यिकीय रूप से महत्वपूर्ण नमूने को मापना शामिल है, आमतौर पर 30 या अधिक लगातार भागों, प्रक्रिया माध्य और मानक विचलन की गणना करना, और यह प्रदर्शित करना कि वितरण ऊपरी और निचली दोनों विनिर्देश सीमाओं के भीतर अच्छी तरह से फिट बैठता है। जो फ़ैक्टरियाँ वास्तविक समय एसपीसी में निवेश करती हैं, वे सीपीके की लगातार निगरानी कर सकती हैं, क्षमता में गिरावट को शिफ्ट ऑडिट के अंत में खोजने के बजाय मिनटों के भीतर पकड़ लेती हैं।
संभावित स्टैम्पिंग पार्टनर का मूल्यांकन करने वाले ओईएम खरीदारों से सीधा सवाल पूछें: क्या फैक्ट्री आपको समान उत्पादन कार्यक्रमों से ऐतिहासिक सीपीके डेटा दिखा सकती है? एक फ़ैक्टरी जो प्रक्रिया क्षमता डेटा की निगरानी और संग्रह करती है, उसकी गुणवत्ता संस्कृति उस फ़ैक्टरी से मौलिक रूप से भिन्न होती है जो केवल अंतिम निरीक्षण पर निर्भर करती है। यह गुणवत्तापूर्ण बुनियादी ढाँचा तब और भी महत्वपूर्ण हो जाता है जब हिस्से विनियमित उद्योगों की सेवा करते हैं, जहाँ अनुप्रयोग की विशिष्ट आवश्यकताएँ मानक मुद्रांकन प्रथाओं के शीर्ष पर अतिरिक्त नियंत्रण रखती हैं।
प्रोग्रेसिव डाई स्टैम्प्ड पार्ट्स के लिए उद्योग अनुप्रयोग
विनियमित उद्योग केवल कड़ी सहनशीलता की मांग नहीं करते हैं। वे संपूर्ण गुणवत्ता प्रबंधन पारिस्थितिकी तंत्र लागू करते हैं जो अंतिम शिपमेंट के माध्यम से प्राप्त कच्चे माल से एक स्टैम्पिंग फैक्ट्री कैसे संचालित होती है, इसे आकार देते हैं। वे आवश्यकताएं नाटकीय रूप से भिन्न होती हैं, यह इस बात पर निर्भर करता है कि तैयार हिस्सा कहां समाप्त होता है, और प्रत्येक ऊर्ध्वाधर बाजार सामग्री प्राथमिकताओं, आयामी मांगों और दस्तावेज़ीकरण अपेक्षाओं का अपना संयोजन लाता है जिसे एक ओईएम प्रगतिशील डाई और स्टैम्पिंग फैक्ट्री को पूरा करना होगा।
ऑटोमोटिव और एचवीएसी अनुप्रयोग
ऑटोमोटिव कंपोनेंट प्रोग्रेसिव स्टैम्पिंग दुनिया भर में प्रोग्रेसिव डाई उत्पादन का एक बड़ा हिस्सा है। कारण सीधा है: आधुनिक वाहनों में सैकड़ों मुद्रांकित धातु के हिस्से होते हैं, और प्रति प्लेटफ़ॉर्म मात्रा आसानी से प्रगतिशील टूलींग निवेश को उचित ठहराती है। प्रगतिशील मुद्रांकित मोटर वाहन भागों में छोटे विद्युत टर्मिनलों से लेकर बड़े संरचनात्मक सुदृढीकरण तक शामिल हैं, सभी गति और स्थिरता के स्तर पर उत्पादित होते हैं जो कोई भी वैकल्पिक प्रक्रिया आर्थिक रूप से मेल नहीं खा सकती है।
ऑटोमोटिव में आम प्रगतिशील डाई स्टैम्प वाले हिस्सों में शामिल हैं:
- इंजन माउंटिंग, बॉडी संरचना और आंतरिक असेंबली के लिए प्रगतिशील डाई स्टैम्प्ड ब्रैकेट
- इलेक्ट्रिक वाहन ड्राइव मोटर और स्टार्टर मोटर के लिए मोटर लेमिनेशन
- वायरिंग हार्नेस सिस्टम में विद्युत कनेक्टर, टर्मिनल और बस बार
- बॉडी के लिए स्ट्रक्चरल क्लिप और फास्टनरों को -सफेद असेंबली में
- सीट फ्रेम घटक और समायोजन तंत्र
एक बाज़ार के रूप में ऑटोमोटिव को अद्वितीय क्या बनाता है? आईएटीएफ 16949 प्रमाणन। यह गुणवत्ता प्रबंधन मानक ISO 9001 पर आधारित है, लेकिन उन्नत उत्पाद गुणवत्ता योजना (APQP), नियंत्रण योजना और विफलता मोड विश्लेषण (FMEA) के आसपास ऑटोमोटिव विशिष्ट आवश्यकताओं को जोड़ता है। एक फैक्ट्री स्टैम्पिंग ऑटोमोटिव डाईज़ को कॉइल हीट लॉट से तैयार हिस्से तक ट्रैसेबिलिटी बनाए रखनी चाहिए, चल रहे सीपीके मॉनिटरिंग के माध्यम से प्रक्रिया क्षमता प्रदर्शित करनी चाहिए, और दिनों के बजाय घंटों के भीतर गुणवत्ता अलर्ट का जवाब देना चाहिए। एक ऑटोमोटिव ओईएम पर लाइन स्टॉपेज की लागत हजारों डॉलर प्रति मिनट तक होती है, जो बताती है कि वाहन निर्माता अपने स्टैम्पिंग आपूर्तिकर्ताओं को विनिर्माण क्षेत्र में सबसे कठोर योग्यता मानकों पर क्यों रखते हैं।
एचवीएसी प्रगतिशील धातु मुद्रांकन एक अलग इंजीनियरिंग स्थान रखता है। यहां, महत्वपूर्ण आवश्यकता एकल सुविधा परिशुद्धता के बजाय बड़े हिस्से की आबादी में लगातार समतलता और आयामी एकरूपता है। उदाहरण के लिए, हीट एक्सचेंजर पंख, ज्यामितीय रूप से सरल हो सकते हैं, लेकिन जब हजारों पंख एक कंडेनसर या बाष्पीकरणकर्ता कोर में एक साथ ढेर हो जाते हैं, तो मामूली सपाटता विचलन भी थर्मल ट्रांसफर दक्षता को कम कर देते हैं।
विशिष्ट एचवीएसी प्रगतिशील मुद्रांकित भागों में शामिल हैं:
- हीट एक्सचेंजर पंख और लौवर पैटर्न
- एयर हैंडलिंग इकाइयों के लिए बढ़ते ब्रैकेट और आवास घटक
- फैन मोटर लेमिनेशन
- वेंटिलेशन डैम्पर ब्लेड
- रेफ्रिजरेंट लाइन क्लिप और सपोर्ट ब्रैकेट
एचवीएसी हिस्से अक्सर उच्च गति पर एल्यूमीनियम या लेपित स्टील में चलते हैं, जहां लंबे समय तक उत्पादन के दौरान क्रमिक गिरावट को रोकने के लिए डाई पहनने के पैटर्न की बारीकी से निगरानी की जानी चाहिए। प्रति मिनट कई सौ स्ट्रोक उत्पन्न करने वाली एक फिन डाई रखरखाव से पहले लाखों भागों का निर्माण करती है, जिससे कार्बाइड इंसर्ट और डाई फोर्स की निगरानी निरंतर गुणवत्ता के लिए आवश्यक हो जाती है।
विद्युत और चिकित्सा उपकरण अनुप्रयोग
इलेक्ट्रिकल कनेक्टर का निर्माण काफी हद तक प्रगतिशील डाइज़ पर निर्भर करता है क्योंकि हिस्से छोटे, जटिल होते हैं और भारी मात्रा में इसकी आवश्यकता होती है। एक एकल कनेक्टर आवास में दर्जनों व्यक्तिगत मुद्रांकित संपर्क हो सकते हैं, जिनमें से प्रत्येक को सटीक स्प्रिंग ज्यामिति और लगातार संपर्क बल की आवश्यकता होती है। तांबे और पीतल की मिश्रधातुएं अपनी चालकता के कारण इस स्थान पर हावी हैं, और इन संपर्कों की मांग के अनुसार जटिल बहु-मोड़ ज्यामिति को प्राप्त करने के लिए डाई डिज़ाइन अक्सर 20 स्टेशनों से अधिक होते हैं।
सामान्य प्रगतिशील मुद्रांकित विद्युत घटकों में शामिल हैं:
- ऑटोमोटिव और औद्योगिक कनेक्टर्स के लिए टर्मिनल और पिन संपर्क
- ईवी बैटरी पैक में बिजली वितरण के लिए बस बार
- आरएफ इलेक्ट्रॉनिक्स के लिए शील्डिंग डिब्बे और ईएमआई बाड़े
- सेमीकंडक्टर पैकेजिंग के लिए लीड फ्रेम
- उपभोक्ता इलेक्ट्रॉनिक्स के लिए बैटरी संपर्क
मेडिकल प्रोग्रेसिव स्टैम्पिंग किसी भी कार्यक्षेत्र के सबसे कड़े प्रक्रिया नियंत्रण का परिचय देती है। सर्जिकल उपकरणों, इम्प्लांटेबल उपकरणों, या डायग्नोस्टिक उपकरणों के लिए नियत हिस्सों को बायोकम्पैटिबिलिटी आवश्यकताओं को पूरा करना होगा और पूर्ण लॉट ट्रैसेबिलिटी बनाए रखना होगा। विनिर्माण वातावरण स्वयं जांच के दायरे में आता है:आईएसओ 14644-अनुपालक सफ़ाई कक्षमरीजों से संपर्क करने वाले घटकों की स्टैम्पिंग और हैंडलिंग के दौरान वायुजनित कण संदूषण को नियंत्रित करें। 21 सीएफआर भाग 820 के तहत एफडीए नियमों के लिए मान्य प्रक्रियाओं, दस्तावेजी प्रक्रियाओं और पर्यावरण निगरानी की आवश्यकता होती है जो मानक औद्योगिक मुद्रांकन अभ्यास से कहीं आगे जाती हैं।
प्रगतिशील मुद्रांकित चिकित्सा उपकरण भागों में शामिल हैं:
- सर्जिकल ब्लेड रिक्त स्थान और काटने वाले उपकरण घटक
- इम्प्लांट फिक्सेशन क्लिप और एंकर
- डायग्नोस्टिक डिवाइस हाउसिंग और परिरक्षण
- कैथेटर सुदृढीकरण के छल्ले
- दवा वितरण तंत्र स्प्रिंग्स और संपर्क
मेडिकल ओईएम की सेवा देने वाली फैक्ट्रियों को प्रत्येक कॉइल के लिए सामग्री प्रमाणन बनाए रखना होगा, प्रत्येक उत्पादन लॉट के लिए प्रक्रिया मापदंडों को रिकॉर्ड करना होगा, और बाजार के बाद की ट्रेसबिलिटी का समर्थन करने के लिए विस्तारित अवधि के लिए नमूनों को बनाए रखना होगा। गुणवत्ता प्रणाली का ओवरहेड पर्याप्त है, लेकिन चिकित्सा उपकरण की मात्रा और प्रति टुकड़ा मूल्य निर्धारण उस निवेश को दर्शाता है।
-डाई असेंबली और सेकेंडरी प्रोसेस इंटीग्रेशन में
एक क्षमता जो उन्नत मुद्रांकन कारखानों को बुनियादी प्रेस दुकानों से अलग करती है वह है डाई असेंबली में, प्रगतिशील डाई से भाग को हटाए बिना बनाने और काटने से परे संचालन करने की क्षमता। एक ब्रैकेट की कल्पना करें जिसमें एक टैप किए गए छेद, एक रिवेट इंसर्ट या एक वेल्डेड नट की आवश्यकता होती है। परंपरागत रूप से, इन सुविधाओं के लिए द्वितीयक संचालन की आवश्यकता होती है: मुद्रांकित भाग प्रेस छोड़ देता है, एक अलग कार्य केंद्र में चला जाता है, और अतिरिक्त हैंडलिंग से गुजरता है। प्रत्येक स्थानांतरण में लागत, चक्र समय और गुणवत्ता जोखिम शामिल होता है।
-डाई असेंबली में द्वितीयक संचालन को सीधे डाई के स्टेशन अनुक्रम में एकीकृत करके उन स्थानांतरणों को समाप्त कर दिया जाता है:
- -डाई टैपिंग मेंप्रेस चक्र के दौरान डाई में लगे थ्रेड को काटने से छेद बनाए जाते हैं, जिससे डाई निकास पर तैयार हिस्से को इकट्ठा करने में मदद मिलती है।
- -डाई वेल्डिंग में- प्रतिरोध या लेजर वेल्डिंग स्टेशन द्वितीयक घटकों (नट, पिन, कॉन्टैक्ट्स) को स्टैम्प वाले हिस्से से जोड़ते हैं, जबकि यह वाहक पट्टी पर रहता है।
- -डाई सम्मिलन में- प्रेस {{1} }फिट बुशिंग, रिवेट्स, या संपर्क पिन को डाई स्टेशनों के भीतर डाला और स्थापित किया जाता है, जिससे कच्ची स्टैम्पिंग के बजाय एक उप-असेंबली बनती है।
- -में झुकना और रिवेट करना- एकाधिक स्ट्रिप {{1}फ़ेड घटकों को एक साथ लाया जाता है, एक दूसरे के ऊपर बनाया जाता है, और यंत्रवत् रूप से डाई के भीतर बांधा जाता है।
ओईएम खरीदारों के लिए, डाई असेंबली में सीधे तौर पर कुल लागत कम हो जाती है। उदाहरण के लिए, एक द्वितीयक टैपिंग ऑपरेशन को समाप्त करने से, वैल्यू स्ट्रीम से एक मशीन, एक ऑपरेटर, एक फिक्स्चर और एक इंटर -प्रक्रिया कतार हटा दी जाती है। इसे कई विशेषताओं और प्रति वर्ष कई लाख भागों में गुणा करें, और बचत पर्याप्त हो जाएगी। यह गुणवत्ता में भी सुधार करता है क्योंकि भाग कभी भी डाई के नियंत्रित वातावरण को नहीं छोड़ता है, इसलिए मुद्रांकित सुविधाओं और जोड़े गए घटकों के बीच स्थितीय सटीकता फिक्स्चर दोहराव के बजाय डाई परिशुद्धता द्वारा नियंत्रित रहती है।
उद्योगों की व्यापकता और एक ही प्रगतिशील डाई के भीतर उपलब्ध प्रक्रिया एकीकरण की गहराई इस बात पर प्रकाश डालती है कि फैक्ट्री का चयन इतना महत्वपूर्ण क्यों है। IATF 16949 के तहत ऑटोमोटिव डाई, क्लीनरूम प्रोटोकॉल के तहत मेडिकल पार्ट्स और इलेक्ट्रिकल कनेक्टर के लिए डाई असेंबली चलाने में सक्षम एक सप्लायर एक प्रेस चलाने वाली दुकान की तुलना में मौलिक रूप से अलग क्षमता स्तर पर काम करता है। यह समझना कि उस क्षमता का मूल्यांकन कैसे किया जाए, और योग्यता के दौरान क्या देखना है, वह है जहां अधिकांश ओईएम खरीदारों को स्पष्ट मार्गदर्शन की आवश्यकता होती है।
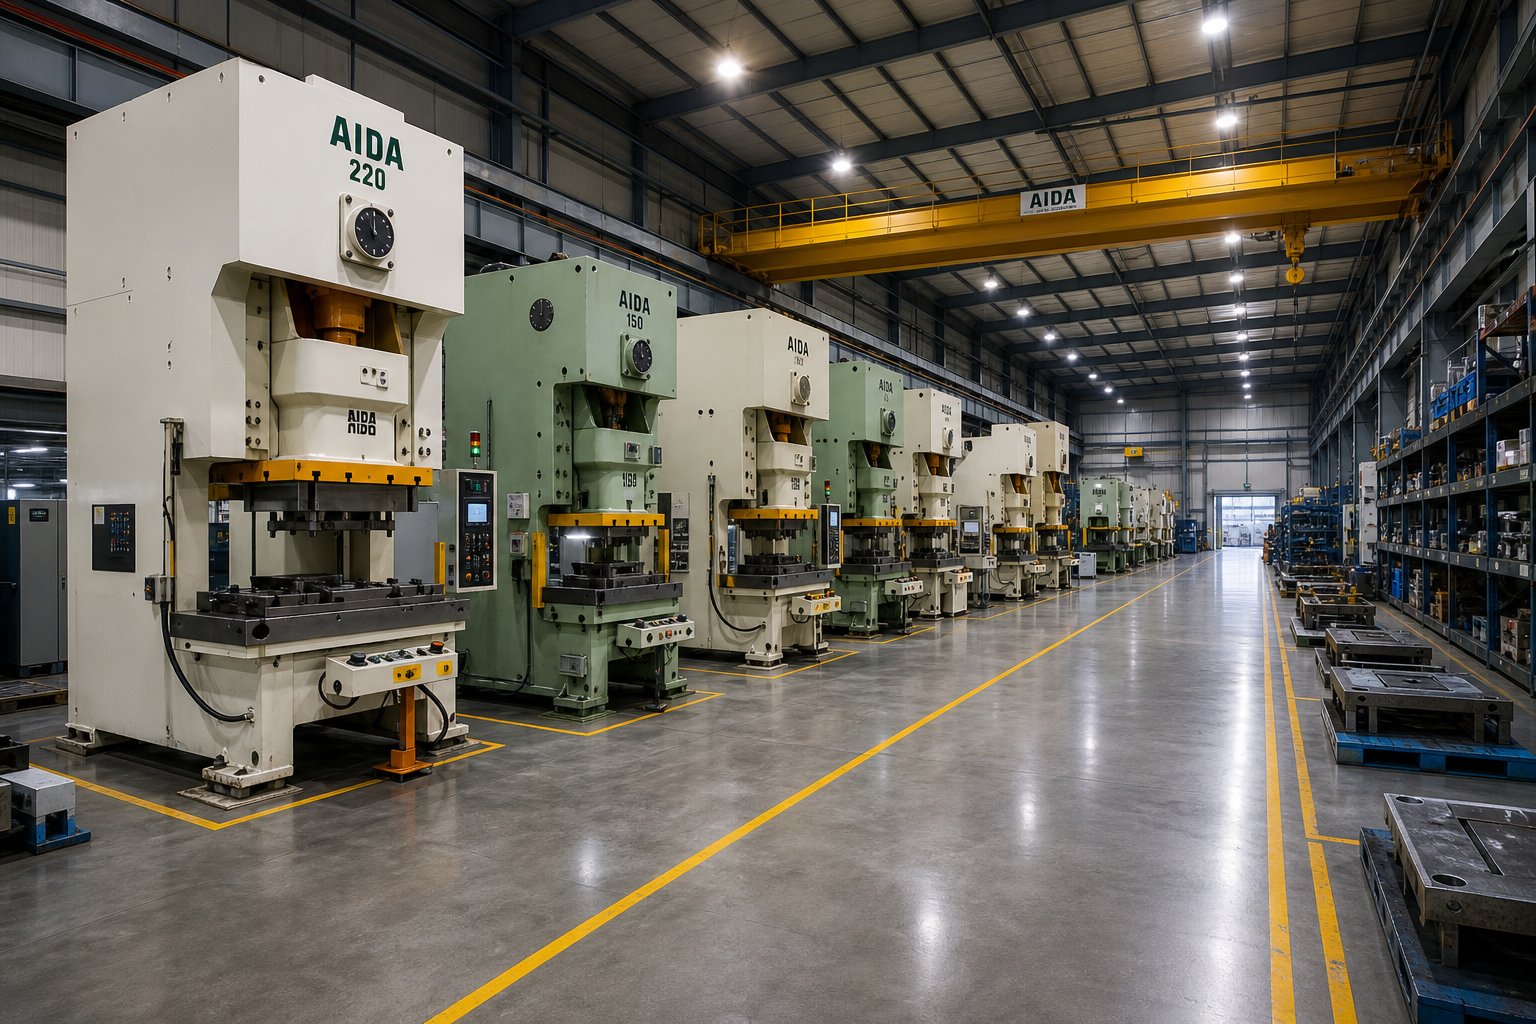
ओईएम प्रोग्रेसिव डाई स्टैम्पिंग फैक्ट्री का मूल्यांकन और चयन कैसे करें
यह जानना कि कौन सी स्टैम्पिंग विधि आपके हिस्से में फिट बैठती है और कौन से गुणवत्ता मानक लागू होते हैं, यह जानने से ज्यादा मदद नहीं मिलती है यदि आपके द्वारा चुनी गई फैक्ट्री उन आवश्यकताओं को लगातार पूरा नहीं कर पाती है। फिर भी अधिकांश ओईएम खरीदार प्रगतिशील डाई निर्माताओं का मूल्यांकन केवल टुकड़े की कीमत के आधार पर करते हैं, तकनीकी और संबंधपरक उचित परिश्रम को छोड़ देते हैं जो यह निर्धारित करता है कि कोई कार्यक्रम वास्तव में अपने उत्पादन जीवनचक्र में सफल होता है या नहीं। एक संरचित योग्यता ढाँचा अनुमान को समाप्त करता है और आपके टूलींग निवेश को शुरू से ही सुरक्षित रखता है।
तकनीकी क्षमता आकलन
जब आप किसी फ़ैक्टरी में चलते हैं या किसी आपूर्तिकर्ता के क्षमता पैकेज की समीक्षा करते हैं, तो आप इस बात का सबूत तलाशते हैं कि उनके उपकरण, टूलींग विशेषज्ञता और बुनियादी ढाँचा आपके विशिष्ट कार्यक्रम की माँगों से मेल खाते हैं। एक स्टैम्पिंग डाई आपूर्तिकर्ता कीमत पर आक्रामक ढंग से उद्धरण दे रहा है, लेकिन सही प्रेस रेंज या टूलींग गहराई की कमी के कारण आपको देरी, गुणवत्ता के मुद्दों और मध्य कार्यक्रम हस्तांतरण में अब तक की थोड़ी अधिक कीमत की तुलना में कहीं अधिक लागत आएगी।
किसी भी प्रगतिशील स्टैम्पिंग कंपनी के तकनीकी मूल्यांकन के दौरान यहां बताया गया है:
- प्रेस टन भार रेंज- क्या बेड़ा आपके वर्तमान कार्यक्रम और संभावित विकास को कवर करता है? चौड़ाई की तलाश करें, न कि केवल एक प्रेस की जो मुश्किल से आपके पासे में फिट हो। 30 से 3 टन तक की प्रेस चलाने वाली एक फैक्ट्री नए आपूर्तिकर्ता की आवश्यकता के बिना डिजाइन विकास को समायोजित कर सकती है।
- अधिकतम पट्टी की चौड़ाई और बिस्तर का आकार- यह पुष्टि करता है कि क्या फ़ैक्टरी आपके डाई को भौतिक रूप से चला सकती है, विशेष रूप से उच्च स्टेशन संख्या वाले भागों के लिए महत्वपूर्ण है जो लंबे उपकरण का उत्पादन करते हैं।
- स्टेशन गणना क्षमता- सबसे जटिल डाई के बारे में पूछें जो वे वर्तमान में उत्पादन में चला रहे हैं। 20+ स्टेशन डाई के साथ आरामदायक फैक्ट्री आठ पर टॉपिंग आउट की तुलना में एक अलग इंजीनियरिंग स्तर पर संचालित होती है।
- घर के टूल रूम में- गंभीर कार्यक्रमों के लिए इस पर समझौता नहीं किया जा सकता है। डिज़ाइन, निर्माण और रखरखाव करने वाली फ़ैक्टरियाँ आंतरिक रूप से इंजीनियरिंग परिवर्तनों पर तेज़ी से प्रतिक्रिया करती हैं, गुणवत्ता को अधिक मजबूती से नियंत्रित करती हैं, और आउटसोर्सिंग टूलींग कार्य की तुलना में लीड टाइम जोखिम को कम करती हैं।
- द्वितीयक संचालन और -डाई असेंबली में- क्या फ़ैक्टरी तैयार उप-असेंबली वितरित कर सकती है, या आपको टैपिंग, वेल्डिंग, प्लेटिंग या इंसर्शन के लिए अतिरिक्त विक्रेताओं की आवश्यकता होगी?
- सामग्री प्रबंधन प्रणाली- कुंडल भंडारण क्षमता, सर्वो फ़ीड सटीकता, और डाई निकास पर स्वचालित भाग हैंडलिंग सभी सिग्नल उत्पादन परिपक्वता।
- निरीक्षण बुनियादी ढांचे- सीएमएम उपकरण, विजन सिस्टम, एसपीसी सॉफ्टवेयर, और इन{1}डाई सेंसिंग केवल तैयार भागों की जांच करने के बजाय फैक्ट्री की गुणवत्ता की निगरानी की पुष्टि करते हैं।
साइट ऑडिट के दौरान, शोपीस प्रेस लाइन से परे देखें। सक्रिय निवारक रखरखाव लॉग के लिए टूल रूम की जाँच करें। ग्राहक के स्वामित्व वाले टूलींग के लिए डाई भंडारण स्थितियों की समीक्षा करें। सत्यापित करें कि गेज पर अंशांकन स्टिकर चालू हैं। इन विवरणों से पता चलता है कि गुणवत्ता प्रणाली दैनिक रूप से संचालित होती है या केवल दस्तावेज़ बाइंडर्स में मौजूद है। निर्यात {6} ग्रेड स्टैम्पिंग संयंत्र संचालन रोकथाम {{7} आधारित सिस्टम आम तौर पर 50 से 200 पीपीएम रेंज में दोष दर प्राप्त करते हैं, जबकि लाइन सॉर्टिंग के अंत पर निर्भर दुकानें काफी उच्च स्तर स्वीकार करती हैं।
साझेदारी संरचना और संचार
केवल तकनीकी क्षमता ही एक विश्वसनीय ओईएम मेटल स्टैम्पिंग सेवा भागीदार नहीं बन सकती। संबंध संरचना, जिसका अर्थ है कि फैक्ट्री पूरे कार्यक्रम जीवनचक्र में आपकी टीम के साथ कैसे जुड़ती है, यह निर्धारित करती है कि वह क्षमता लगातार डिलीवरी में तब्दील होती है या नहीं। सर्वोत्तम प्रगतिशील डाई स्टांपिंग आपूर्तिकर्ता कार्यक्रमों को लेनदेन के बजाय सहयोग के रूप में मानते हैं।
एक संपूर्ण ओईएम साझेदारी जीवनचक्र आम तौर पर इस प्रगति का अनुसरण करता है:
- प्रारंभिक डिज़ाइन परामर्श- फ़ैक्टरी उद्धरण देने से पहले आपके पार्ट कॉन्सेप्ट, एप्लिकेशन आवश्यकताओं और वॉल्यूम अनुमानों की समीक्षा करती है। यहीं पर प्रगतिशील मुद्रांकन और निर्माण विकल्पों पर खुलकर चर्चा होती है।
- डीएफएम समीक्षा- टूलींग इंजीनियर विनिर्माण संबंधी चिंताओं को उजागर करते हैं, ज्यामिति संशोधनों का सुझाव देते हैं, और सामग्री विकल्पों की सिफारिश करते हैं जो डाई दीर्घायु में सुधार करते हैं और टुकड़े की लागत को कम करते हैं।
- प्रोटोटाइपिंग दृष्टिकोण- नरम टूलींग या तार{{1}ईडीएम नमूने कठोर उत्पादन टूलींग के लिए प्रतिबद्ध होने से पहले भाग ज्यामिति को मान्य करते हैं।
- टूलींग का निर्माण और परीक्षण- फ़ैक्टरी प्रगतिशील डाई का निर्माण करती है, पहले नमूने चलाती है, प्रिंट के विरुद्ध परिणामों को मापती है, और तब तक दोहराती रहती है जब तक कि आयाम और गुणवत्ता गुणवत्ता विनिर्देशों के अनुरूप न हो जाए।
- पीपीएपी सबमिशन- आयामी रिपोर्ट, सीपीके अध्ययन, नियंत्रण योजना और प्रक्रिया प्रवाह दस्तावेज़ीकरण उत्पादन की तैयारी को प्रदर्शित करते हैं।
- उत्पादन रैंप-ऊपर- प्रारंभिक कम {{1}दर उत्पादन पूर्ण मात्रा में रिलीज से पहले आपूर्ति श्रृंखला लॉजिस्टिक्स, पैकेजिंग और वितरण ताल को मान्य करता है।
- चल रहे उत्पादन प्रबंधन- कानबन पुनःपूर्ति, जेआईटी वितरण कार्यक्रम, आवधिक पुनः सत्यापन, और निरंतर सुधार गतिविधियाँ कार्यक्रम के पूरे जीवन में गुणवत्ता और उपलब्धता बनाए रखती हैं।
ओईएम{{0}स्टांपिंग फ़ैक्टरी संबंध कहां टूटते हैं? तीन सामान्य विफलता मोड बार-बार सामने आते हैं:
- संचार अंतराल- फ़ैक्टरी आपके प्रोग्राम को साझेदारी के बजाय ऑर्डर पूर्ति के रूप में मानती है। कोई समर्पित इंजीनियरिंग संपर्क नहीं, मरने की स्थिति या भौतिक परिवर्तनों पर कोई सक्रिय अपडेट नहीं। जैसा कि उद्योग के व्यवसायी ध्यान देते हैं, आपूर्तिकर्ता जो सक्रिय रूप से संवाद करते हैं, संभावित देरी या महत्वपूर्ण मुद्दों को बढ़ने से पहले चिह्नित करते हैं, विश्वास बनाते हैं और तेजी से समस्या समाधान सक्षम करते हैं।
- टूलींग की उपेक्षा- प्रेस को चालू रखने के लिए निवारक रखरखाव को स्थगित कर दिया जाता है, और प्रगतिशील डाई घिसाव धीरे-धीरे आयामी आउटपुट को कम कर देता है जब तक कि आपके असेंबली प्लांट में भागों का निरीक्षण विफल नहीं हो जाता।
- अनम्य स्केलिंग- मांग में वृद्धि या इंजीनियरिंग परिवर्तनों से बाधा उत्पन्न होती है क्योंकि कारखाने में प्रेस क्षमता, टूल रूम बैंडविड्थ, या डाई संशोधनों में निवेश करने की इच्छा का अभाव है।
योग्यता के दौरान स्पष्ट अपेक्षाएँ स्थापित करने से इन विफलताओं को रोकना आता है। अपने आपूर्ति अनुबंध में संचार ताल, रखरखाव रिपोर्टिंग आवश्यकताओं और क्षमता बफ़र्स को परिभाषित करें, बजाय यह मानने के कि वे व्यवस्थित रूप से होंगे।
फ़ैक्टरियाँ जो स्केलेबल बड़े पैमाने पर उत्पादन के माध्यम से डीएफएम परामर्श से पूर्ण जीवनचक्र का समर्थन करती हैं, जैसेयिचेन, उत्पादन इंजीनियरों और खरीद टीमों को प्रगतिशील स्टैम्पिंग डाईज़ के लिए जुड़ाव का एक एकल बिंदु दें, जिसके लिए मल्टी-{0}}स्टेशन फॉर्मिंग, टाइट रिपीटेबिलिटी और वॉल्यूम लचीलेपन की आवश्यकता होती है। यह एकीकृत मॉडल, एक परिचालन ढांचे के तहत प्रगतिशील मुद्रांकन और निर्माण को फैलाते हुए, हैंडऑफ़ जोखिम को कम करता है और कार्यक्रमों के पैमाने या इंजीनियरिंग परिवर्तन होने पर जवाबदेही को सरल बनाता है।
अंततः, सही फ़ैक्टरी का चयन करना सबसे सस्ती कीमत ढूँढ़ने के बारे में नहीं है। यह आपके कार्यक्रम की जटिलता और जीवनचक्र मांगों के लिए तकनीकी गहराई, संचार अनुशासन और साझेदारी प्रतिबद्धता के मिलान के बारे में है, फिर टूलींग डॉलर देने से पहले संरचित मूल्यांकन के माध्यम से उन गुणों को सत्यापित करना है।
प्रोग्रेसिव डाईज़ खरीदने के लिए तैयार ओईएम खरीदारों के लिए अगला कदम
मूल्यांकन ढाँचे और तकनीकी ज्ञान केवल तभी मूल्य उत्पन्न करते हैं जब वे क्रियान्वित होते हैं। ओईएम प्रोग्रेसिव स्टैम्पिंग कार्यक्रमों पर विचार करने वाले उत्पादन इंजीनियरों और खरीद पेशेवरों के लिए, आगे के रास्ते के लिए इस गाइड में शामिल निर्णय मानदंडों को एक ठोस परियोजना लॉन्च अनुक्रम में परिवर्तित करना आवश्यक है जो टूलींग निवेश और दीर्घकालिक उत्पादन परिणामों दोनों की रक्षा करता है।
लागत-से-मूल्य निर्णय ढाँचा
प्रत्येक प्रगतिशील डाई और स्टैम्पिंग परियोजना चार इंटरैक्टिंग वेरिएबल्स पर टिकी होती है: टूलींग निवेश, प्रति टुकड़ा लागत, गुणवत्ता की आवश्यकताएं, और वॉल्यूम अनुमान। ये स्वतंत्र रूप से कार्य नहीं करते. कार्बाइड इन्सर्ट और अतिरिक्त स्टेशनों में अधिक टूलींग निवेश से अग्रिम लागत बढ़ जाती है, लेकिन प्रति टुकड़ा कीमत कम हो जाती है और रखरखाव अंतराल बढ़ जाता है। कठोर सहनशीलता की आवश्यकताएं टूलींग की जटिलता को बढ़ाती हैं लेकिन डाउनस्ट्रीम असेंबली समस्याओं को खत्म कर सकती हैं जिनमें छिपी हुई लागत होती है। वॉल्यूम अनुमान यह निर्धारित करते हैं कि टूलींग कितनी तेजी से परिशोधन करती है, लेकिन अत्यधिक आशावादी पूर्वानुमान पूंजी को ऐसी स्थिति में बंद कर देते हैं जो कभी भी ब्रेकईवन तक नहीं पहुंचती है।
सही प्रगतिशील डाई निर्माता अकेले टुकड़े की कीमत से परे स्वामित्व की कुल लागत को कम कर देता है। डीएफएम सहयोग की पेशकश करने वाली फैक्टरियां, डाई असेंबली और एकीकृत गुणवत्ता प्रणालियों में हैंडऑफ, द्वितीयक विक्रेताओं और गुणवत्ता से बचने वाली लागत को खत्म करती हैं जो भूमि की लागत को बढ़ाती हैं। उद्धरणों की तुलना करते समय, किसी एकल पंक्ति वस्तु को अलग करने के बजाय अपेक्षित उत्पादन जीवनचक्र में कुल कार्यक्रम लागत का मूल्यांकन करें। एक आपूर्तिकर्ता उच्च टुकड़े की कीमत उद्धृत कर रहा है, लेकिन कानबन पुनःपूर्ति और शून्य छँटाई के साथ पीपीएपी तैयार भागों को वितरित करने में निरंतर गुणवत्ता हस्तक्षेप की आवश्यकता वाले सबसे कम बोली लगाने वाले की तुलना में तीन साल से कम लागत हो सकती है।
आपका प्रगतिशील डाई स्टैम्पिंग प्रोजेक्ट शुरू करना
अनुसंधान से सहभागिता की ओर बढ़ने के लिए तैयार हैं? ये व्यावहारिक कदम आपके प्रोग्राम को सुचारू लॉन्च के लिए तैयार करते हैं:
- GD&T कॉलआउट के साथ संपूर्ण भाग के चित्र तैयार करें- महत्वपूर्ण आयाम, डेटाम संरचनाएं और सतह फिनिश आवश्यकताओं को निर्दिष्ट करें। अधूरे प्रिंट आपूर्तिकर्ताओं को ऐसी धारणाओं के लिए मजबूर करते हैं जो उद्धरण बेमेल उत्पन्न करती हैं और बीच-बीच में आश्चर्य पैदा करती हैं।
- वार्षिक मात्रा अनुमान और जीवनचक्र अनुमानों को परिभाषित करें- रैंप अप शेड्यूल, चरम मांग परिदृश्य और अपेक्षित कार्यक्रम अवधि शामिल करें। यह जानकारी जीवन और रखरखाव योजना के आसपास टूलींग डिज़ाइन निर्णयों को आकार देती है।
- सामग्री और फिनिश आवश्यकताओं की पहचान करें- मिश्रधातु ग्रेड, स्वभाव, मोटाई और किसी भी पोस्ट को निर्दिष्ट करें {{1}स्टांपिंग उपचार (प्लेटिंग, कोटिंग, गर्मी उपचार)। सामग्री की पसंद डाई डिज़ाइन को प्रभावित करती है, इसलिए इसे जल्दी लॉक करने से महंगे टूलींग संशोधनों को रोका जा सकता है।
- डीएफएम इनपुट के लिए संभावित फ़ैक्टरी भागीदारों को शीघ्र शामिल करें- टूलींग डिज़ाइन शुरू होने से पहले प्रभाव लागत में सबसे अधिक कटौती होती है। विशिष्ट प्रगतिशील डाई निर्माता जैसेयिचेनडीएफएम परामर्श प्रदान करें जो उत्पादन इंजीनियरों को कुशल मल्टी{0}}स्टेशन निर्माण और स्केलेबल बड़े पैमाने पर उत्पादन के लिए भाग ज्यामिति को अनुकूलित करने में मदद करता है।
- क्षमता के दस्तावेजी साक्ष्य का अनुरोध करें- समान कार्यक्रमों से सीपीके डेटा, पीपीएम इतिहास और तुलनीय उद्योगों से संदर्भ मांगें। प्रगतिशील डाई स्टैम्पिंग सेवाओं की गुणवत्ता बुनियादी ढांचे में काफी भिन्न होती है, और सबूत हर बार दावों को मात देते हैं।
किसी भी ओईएम प्रोग्रेसिव स्टैम्पिंग प्रोग्राम के लिए सबसे महत्वपूर्ण चयन मानदंड टुकड़े की कीमत नहीं बल्कि प्रदर्शित प्रक्रिया क्षमता है, जिसका अर्थ है एक कारखाना जो आपके जैसे भागों पर सांख्यिकीय नियंत्रण साबित कर सकता है, लाखों स्ट्रोक में उस नियंत्रण को बनाए रख सकता है, और स्थिति बदलने पर पारदर्शी रूप से संचार कर सकता है।
एक अच्छी तरह से संरचित आपूर्तिकर्ता सहभागिता, पूर्ण विशिष्टताओं, यथार्थवादी मात्रा और शुरुआती डीएफएम सहयोग पर आधारित, लीड समय को कम करती है, कार्यक्रम के बीच में होने वाले आश्चर्य को रोकती है, और एक साझेदारी की नींव रखती है जो साल दर साल लगातार मूल्य प्रदान करती है। वे फ़ैक्टरियाँ जो दीर्घकालिक OEM संबंध अर्जित करती हैं, वे वे हैं जो आपके कार्यक्रम को पहले दिन से एक इंजीनियरिंग सहयोग के रूप में मानती हैं, न कि भरने के लिए खरीदारी ऑर्डर के रूप में।
OEM प्रोग्रेसिव डाई और स्टैम्पिंग फ़ैक्टरियों के बारे में अक्सर पूछे जाने वाले प्रश्न
1. प्रगतिशील पासा क्या है और यह एकल चरण वाले पासे से किस प्रकार भिन्न है?
प्रोग्रेसिव डाई एक बहु--स्टेशन स्टैम्पिंग उपकरण है जहां एक धातु की पट्टी प्रत्येक प्रेस स्ट्रोक के साथ अनुक्रमिक संचालन (छेदना, झुकना, बनाना, ट्रिम करना) के माध्यम से आगे बढ़ती है, जिससे हर चक्र में एक तैयार भाग तैयार होता है। एक एकल चरण डाई के विपरीत जो प्रति स्ट्रोक एक ऑपरेशन करता है और चरणों के बीच मैन्युअल हैंडलिंग की आवश्यकता होती है, एक प्रगतिशील डाई सभी ऑपरेशनों को एक उपकरण और एक प्रेस चक्र में समेकित करता है। यह पार्ट हैंडलिंग को समाप्त करता है, चक्र समय को कम करता है, और आयामी स्थिरता में सुधार करता है, जिससे यह उच्च मात्रा में उत्पादन के लिए आदर्श बन जाता है जहां ओईएम कारखानों को हजारों या लाखों समान धातु घटकों का कुशलतापूर्वक उत्पादन करने की आवश्यकता होती है।
2. प्रोग्रेसिव डाई टूलींग की लागत कितनी है और निवेश का भुगतान कब होता है?
प्रोग्रेसिव डाई टूलिंग आम तौर पर सरल उपकरणों के लिए लगभग $10,000 से लेकर जटिल मल्टी{4}}स्टेशन बिल्ड के लिए $350,000 तक होती है। मात्रा के हिसाब से प्रति टुकड़ा लागत में नाटकीय रूप से कमी के माध्यम से निवेश का लाभ मिलता है। हजारों की लागत वाला एक पासा 5,000 टुकड़ों पर प्रति भाग सार्थक लागत जोड़ता है, लेकिन 500,000 टुकड़ों पर वही निवेश प्रति यूनिट एक सेंट के अंश का योगदान देता है। ब्रेकईवन बिंदु भाग की जटिलता, स्टेशन की संख्या, सामग्री और वार्षिक मात्रा पर निर्भर करता है। जिन हिस्सों को कई फॉर्मिंग ऑपरेशन की आवश्यकता होती है, वे जल्द ही ब्रेक-ईवन तक पहुंच जाते हैं क्योंकि अलग-अलग सिंगल ऑपरेशन सेटअप चलाने के विकल्प में उच्च श्रम और गुणवत्ता जोखिम होता है। YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) जैसी फैक्ट्रियां OEM खरीदारों को कुशल मल्टी{22}}स्टेशन फॉर्मिंग के माध्यम से टूलींग निवेश पर रिटर्न को अधिकतम करने के लिए डाई डिजाइन को अनुकूलित करने में मदद करती हैं।
3. प्रगतिशील डाई स्टैम्पिंग क्या सहनशीलता प्राप्त कर सकती है?
प्राप्त सहनशीलता सामग्री के प्रकार और भाग की जटिलता पर निर्भर करती है। छेदन और ब्लैंकिंग जैसे सरल फ्लैट ऑपरेशन के लिए, कम -कार्बन स्टील और तांबा मिश्र धातु ±0.03 से ±0.05 मिमी तक धारण करते हैं। एक से दो मोड़ के साथ मध्यम गठन आम तौर पर ±0.05 से ±0.10 मिमी तक प्राप्त होता है। तीन या अधिक मोड़ वाले जटिल बहु- मोड़ वाले हिस्से ±0.08 से ±0.15 मिमी तक होते हैं। उच्च कार्य वाली सामग्री जैसे स्टेनलेस स्टील और एल्युमीनियम सख्त होने की दर अधिक स्प्रिंगबैक परिवर्तनशीलता लाती है। अग्रणी कारखाने महत्वपूर्ण विशेषताओं पर ±0.005 मिमी तक की स्थितिगत सहनशीलता तक पहुंच सकते हैं, हालांकि इसके लिए उच्च टूलींग निवेश, कार्बाइड आवेषण और अधिक लगातार रखरखाव चक्र की आवश्यकता होती है।
4. प्रोग्रेसिव डाई स्टैम्पिंग के लिए कौन सी सामग्रियां सबसे उपयुक्त हैं?
सबसे आम सामग्रियों में ऑटोमोटिव ब्रैकेट और बाड़ों के लिए कम {{0}कार्बन स्टील (1008{4}}1010), संक्षारण प्रतिरोधी चिकित्सा और उपकरण भागों के लिए स्टेनलेस स्टील 300 और 400 श्रृंखला, विद्युत टर्मिनलों और बस बार के लिए तांबा मिश्र धातु (सी110, सी101), कनेक्टर्स और सजावटी हार्डवेयर के लिए पीतल (सी260, सी360) और एल्यूमीनियम (3003, 5052) शामिल हैं। 6061) हल्के ऑटोमोटिव और एचवीएसी घटकों के लिए। सामग्री का चयन डाई घिसाव, स्नेहन आवश्यकताओं, प्रेस गति और प्राप्त करने योग्य सहनशीलता को प्रभावित करता है। तांबे जैसी नरम सामग्री तेज गति और लंबे समय तक रखरखाव अंतराल को सक्षम करती है, जबकि स्टेनलेस जैसी कठोर मिश्र धातुओं को गैलिंग को रोकने के लिए कार्बाइड टूलींग और आक्रामक स्नेहन की आवश्यकता होती है।
5. ओईएम खरीदारों को प्रगतिशील डाई स्टैम्पिंग फैक्ट्री का मूल्यांकन और चयन कैसे करना चाहिए?
तकनीकी क्षमता और साझेदारी संरचना के आधार पर कारखानों का मूल्यांकन करें। प्रमुख तकनीकी मानदंडों में प्रेस टन भार रेंज, अधिकतम स्ट्रिप चौड़ाई, स्टेशन गिनती क्षमता (उनके सबसे जटिल उत्पादन डाई के बारे में पूछें), डाई डिजाइन और रखरखाव के लिए घरेलू टूल रूम, माध्यमिक संचालन और डाई असेंबली क्षमता, और सीएमएम, विजन सिस्टम और एसपीसी सॉफ्टवेयर सहित निरीक्षण बुनियादी ढांचे शामिल हैं। उपकरण से परे, संचार अनुशासन, डीएफएम सहयोग की इच्छा, पीपीएपी दस्तावेज़ीकरण गुणवत्ता और मांग में उतार-चढ़ाव के लिए क्षमता बफर का आकलन करें। समान कार्यक्रमों और पीपीएम इतिहास से सीपीके डेटा का अनुरोध करें। रोकथाम आधारित कारखाने आमतौर पर 50 से 200 पीपीएम दोष दर प्राप्त करते हैं। सबसे महत्वपूर्ण कारक प्रदर्शित प्रक्रिया क्षमता है, न कि केवल टुकड़े की कीमत।


