


बड़े हिस्सों के लिए डाई स्टैम्पिंग सपोर्ट का क्या मतलब है
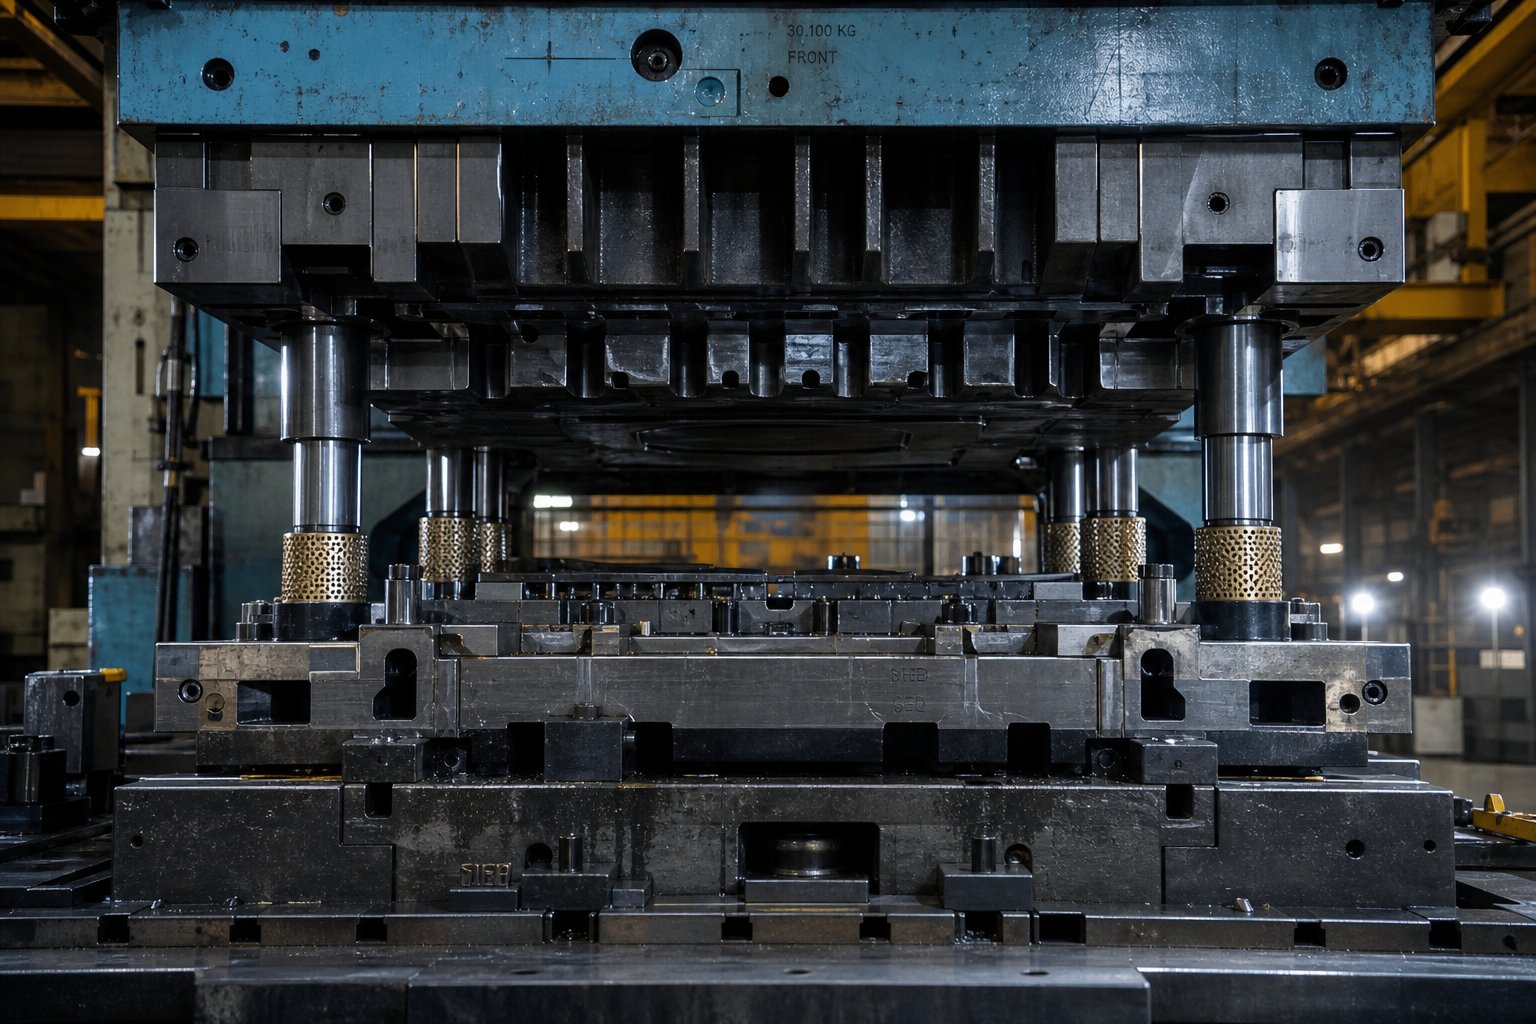
जब आप सुनते हैं "मुद्रांकन मरो," आप ब्रैकेट या क्लिप को पंच करने वाली एक कॉम्पैक्ट प्रेस की कल्पना कर सकते हैं। इसे संरचनात्मक पैनलों, पूरी चौड़ाई वाली चेसिस रेल, या औद्योगिक बाड़ों तक स्केल करें, और इंजीनियरिंग तस्वीर नाटकीय रूप से बदल जाती है। बड़े हिस्सों के लिए डाई स्टैम्पिंग समर्थन एक एकल घटक नहीं है। यह एक संपूर्ण बुनियादी ढांचा प्रणाली है जो बड़े आकार के टूलींग को कठोर, संरेखित और अत्यधिक भार के तहत सटीक रखने के लिए मिलकर काम करती है।
बड़े प्रारूप वाली स्टांपिंग के लिए डाई सपोर्ट इन्फ्रास्ट्रक्चर को परिभाषित करना
बड़े हिस्सों के लिए डाई स्टैम्पिंग समर्थन, बड़े आकार के टूल फ़ुटप्रिंट्स में संरचनात्मक कठोरता और आयामी परिशुद्धता बनाए रखने के लिए इंजीनियर किए गए बोल्स्टर प्लेट्स, सब{0}} बोल्स्टर्स, डाई शूज़, गाइड सिस्टम और प्रेस बेड कॉन्फ़िगरेशन की एकीकृत प्रणाली को संदर्भित करता है।
इस बड़े प्रारूप डाई सपोर्ट इंफ्रास्ट्रक्चर में प्रत्येक तत्व एक विशिष्ट कार्य करता है।बोल्स्टर प्लेटेंस्थिर आधार प्रदान करें, प्रेस भार को पूरे बिस्तर पर समान रूप से वितरित करें। सब-बोल्स्टर ग्रिड स्थानीय कठोरता जोड़ते हैं जहां बल सांद्रता चरम पर होती है। डाई जूते घूंसे पकड़ते हैं, स्टील बनाते हैं, और डाई बटन संरेखण में होते हैं, और उनकी मोटाई सीधे विक्षेपण प्रतिरोध को नियंत्रित करती है। गाइड पिन और बुशिंग प्रत्येक स्ट्रोक के दौरान ऊपरी और निचले हिस्सों की ट्रैकिंग सही रखते हैं। साथ में, बड़े आकार के डाई के लिए बोल्स्टर प्लेट कॉन्फ़िगरेशन और बड़े स्टांपिंग के लिए डाई शू कठोरता यह निर्धारित करती है कि क्या कोई उपकरण लगातार भागों का उत्पादन करता है या पहले सौ हिट के भीतर सहनशीलता से बाहर हो जाता है।
पारंपरिक डाई समर्थन पैमाने पर कम क्यों पड़ता है?
यहां वह गलती है जो कई दुकानों को परेशान करती है: एक बड़े हिस्से के उपकरण को एक छोटे उपकरण के स्केल किए गए -अप संस्करण की तरह व्यवहार करना। एक कॉम्पैक्ट डाई सेट मानक जूते की मोटाई और शेल्फ गाइड घटकों पर निर्भर हो सकता है क्योंकि विक्षेपण बल प्रबंधनीय रहते हैं। उसी डिज़ाइन दर्शन को दो या तीन गुना व्यापक पदचिह्न पर फैलाएं, और आपको झुकने के क्षण, थर्मल विस्तार और बल वितरण में गैर-रैखिक चुनौतियों का सामना करना पड़ेगा, जिसकी कोई भी साधारण गुणक भविष्यवाणी नहीं कर सकता है। जब विस्तार दोगुना हो जाता है तो विक्षेपण दोगुना नहीं होता है; यह कहीं अधिक तीव्र गति से बढ़ता है। थर्मल ग्रेडिएंट अधिक दूरी तक फैलते हैं, जिससे अंतर विस्तार होता है जो बीच में संरेखण को बदल देता है। बल वितरण असमान रूप से बढ़ता है, तनाव वहां केंद्रित होता है जहां समर्थन सबसे पतला होता है।
इन वास्तविकताओं का मतलब है कि बड़े प्रारूप वाली टूलिंग के लिए जमीनी स्तर से निर्मित समर्थन रणनीतियों की उद्देश्यपूर्ण आवश्यकता होती है। प्रश्न यह बन जाता है: जैसे-जैसे भाग का आकार बढ़ता है, वे इंजीनियरिंग चर कैसे संयोजित होते हैं?
क्यों बड़े हिस्से विशिष्ट सहायता इंजीनियरिंग की मांग करते हैं
एक डाई सेट के पदचिह्न को दोगुना करने की कल्पना करें। आप उम्मीद कर सकते हैं कि समर्थन आवश्यकताएँ भी दोगुनी हो जाएँगी। हकीकत में, संरचनात्मक मांगें उस दर से बढ़ती हैं जो आकार में वृद्धि से भी आगे निकल जाती है। भाग के आयामों और समर्थन आवश्यकताओं के बीच का यह गैर-रैखिक संबंध बिल्कुल वही है जहां बड़े पैमाने पर समर्थन इंजीनियरिंग चुनौतियां स्पष्ट हो जाती हैं, और जहां पारंपरिक धारणाएं टूट जाती हैं।
संरचनात्मक माँगों की गैर-{0}}रेखीय स्केलिंग
एक साधारण किरण सादृश्य पर विचार करें. जब आप एक समान भार के तहत बीम के असमर्थित विस्तार को दोगुना करते हैं, तो विक्षेपण केवल दोगुना नहीं होता है। यह सरल रूप से समर्थित स्थिति के लिए सोलह गुना बढ़ जाता है, क्योंकि विक्षेपण स्केल अवधि की लंबाई की चौथी शक्ति के साथ होता है। डाई शूज़ और बोल्स्टर प्लेट्स समान व्यवहार करते हैं। बड़े डाई सेटों में गैर-रेखीय विक्षेपण का मतलब है कि उपकरण की चौड़ाई में मामूली वृद्धि से मध्य {{5}स्पैन की शिथिलता में असमानुपातिक उछाल आ सकता है, जिससे उन क्षेत्रों में तनाव केंद्रित हो सकता है जिनकी मूल डिज़ाइन ने कभी उम्मीद नहीं की थी।
थर्मल व्यवहार उसी पैटर्न का अनुसरण करता है। उत्पादन संचालन के दौरान एक कॉम्पैक्ट डाई की कामकाजी सतह पर एक समान तापमान का अनुभव हो सकता है। उस सतह को 1,500 मिमी या उससे अधिक तक खींचें, और उपकरण के पूरे चेहरे पर थर्मल ग्रेडिएंट विकसित हो जाते हैं। बड़े आकार के डाइज़ के लिए थर्मल विस्तार प्रबंधन महत्वपूर्ण हो जाता है क्योंकि स्पैन में एक मिलीमीटर के केवल कुछ सौवें हिस्से की अंतर वृद्धि बदल जाती हैक्लीयरेंस को समाप्त करने के लिए पंच करेंअसमान रूप से, भाग की गुणवत्ता में गिरावट और उपकरण के एक तरफ तेजी से घिसाव।
बड़े प्रारूप वाली स्टैम्पिंग में बल वितरण दोनों समस्याओं को जोड़ता है। मुद्रांकन बल शायद ही कभी पूरी तरह से केंद्रित होते हैं। ऑफ{2}सेंटर लोड जिसे एक कॉम्पैक्ट डाई न्यूनतम झुकाव के साथ अवशोषित करता है, एक चौड़े{3}स्पैन टूल पर महत्वपूर्ण कोणीय विक्षेपण बनाता है, जिससे असमान सामग्री प्रवाह और असंगत भाग ज्यामिति उत्पन्न होती है।
बड़े पैमाने पर इंटरकनेक्टेड सिस्टम चुनौतियाँ
बड़े प्रारूप का डाई समर्थन केवल एक टूलींग समस्या नहीं है। यह एक संपूर्ण सिस्टम समस्या है। प्रेस फ्रेम, बोल्स्टर, डाई सेट, ब्लैंक होल्डर और भाग निष्कर्षण तंत्र सभी परस्पर क्रिया करते हैं। लचीले बोल्स्टर पर लगा एक कड़ा डाई जूता अभी भी विक्षेपित होता है। एक प्रेस फ्रेम के अंदर एक कठोर बोल्स्टर जिसमें मरोड़ वाली कठोरता का अभाव है, फिर भी ऑफ-सेंटर लोड के तहत गलत संरेखण की अनुमति देता है। श्रृंखला की प्रत्येक कड़ी मायने रखती है।
मुख्य इंजीनियरिंग वेरिएबल जो भाग के आकार के साथ गैर-{0}}रैखिक पैमाने पर होते हैं, उनमें शामिल हैं:
- विक्षेपण क्षण: समर्थन स्थितियों के आधार पर, असमर्थित अवधि की चौथी शक्ति के वर्ग के साथ बढ़ता है
- थर्मल ग्रेडिएंट स्पैन: लंबी दूरी अंतर विस्तार को बढ़ाती है और मध्य - उपकरण संरेखण बहाव बनाती है
- संरेखण सहिष्णुता संचय: व्यापक पदचिह्न में अधिक मार्गदर्शक बिंदु व्यक्तिगत स्थितिगत त्रुटियों को जोड़ते हैं
- कुशन दबाव एकरूपता: बड़े रिक्त धारक चेहरे ड्रॉ क्षेत्र में समान बल वितरण बनाए रखना कठिन बनाते हैं
कॉम्पैक्ट टूलींग से परिचित इंजीनियर अक्सर जूते की मोटाई के अनुपात, गाइड पिन स्पेसिंग, या कुशन प्रेशर सेटिंग्स के लिए सामान्य नियम लागू करते हैं। उन दिशानिर्देशों को उन उपकरणों के लिए विकसित किया गया था जहां स्पैन की लंबाई विक्षेपण को प्रबंधनीय रखती है और थर्मल ग्रेडिएंट को नगण्य रखती है। गैर-{2}}रैखिक प्रभावों की पुनर्गणना किए बिना उन्हें स्केल करने से समय से पहले घिसाव, सहनशीलता का बहाव और असंगत हिस्से हो जाते हैं। भौतिकी बिल्कुल सहयोग नहीं करेगी।
यह सिस्टम स्तर की जटिलता एक व्यावहारिक प्रश्न उठाती है: इन सभी परस्पर जुड़े चरों को नियंत्रण में रखने के लिए प्रेस को स्वयं क्या करने की आवश्यकता है?
बड़े हिस्से के उत्पादन के लिए प्रेस इंफ्रास्ट्रक्चर और टन भार
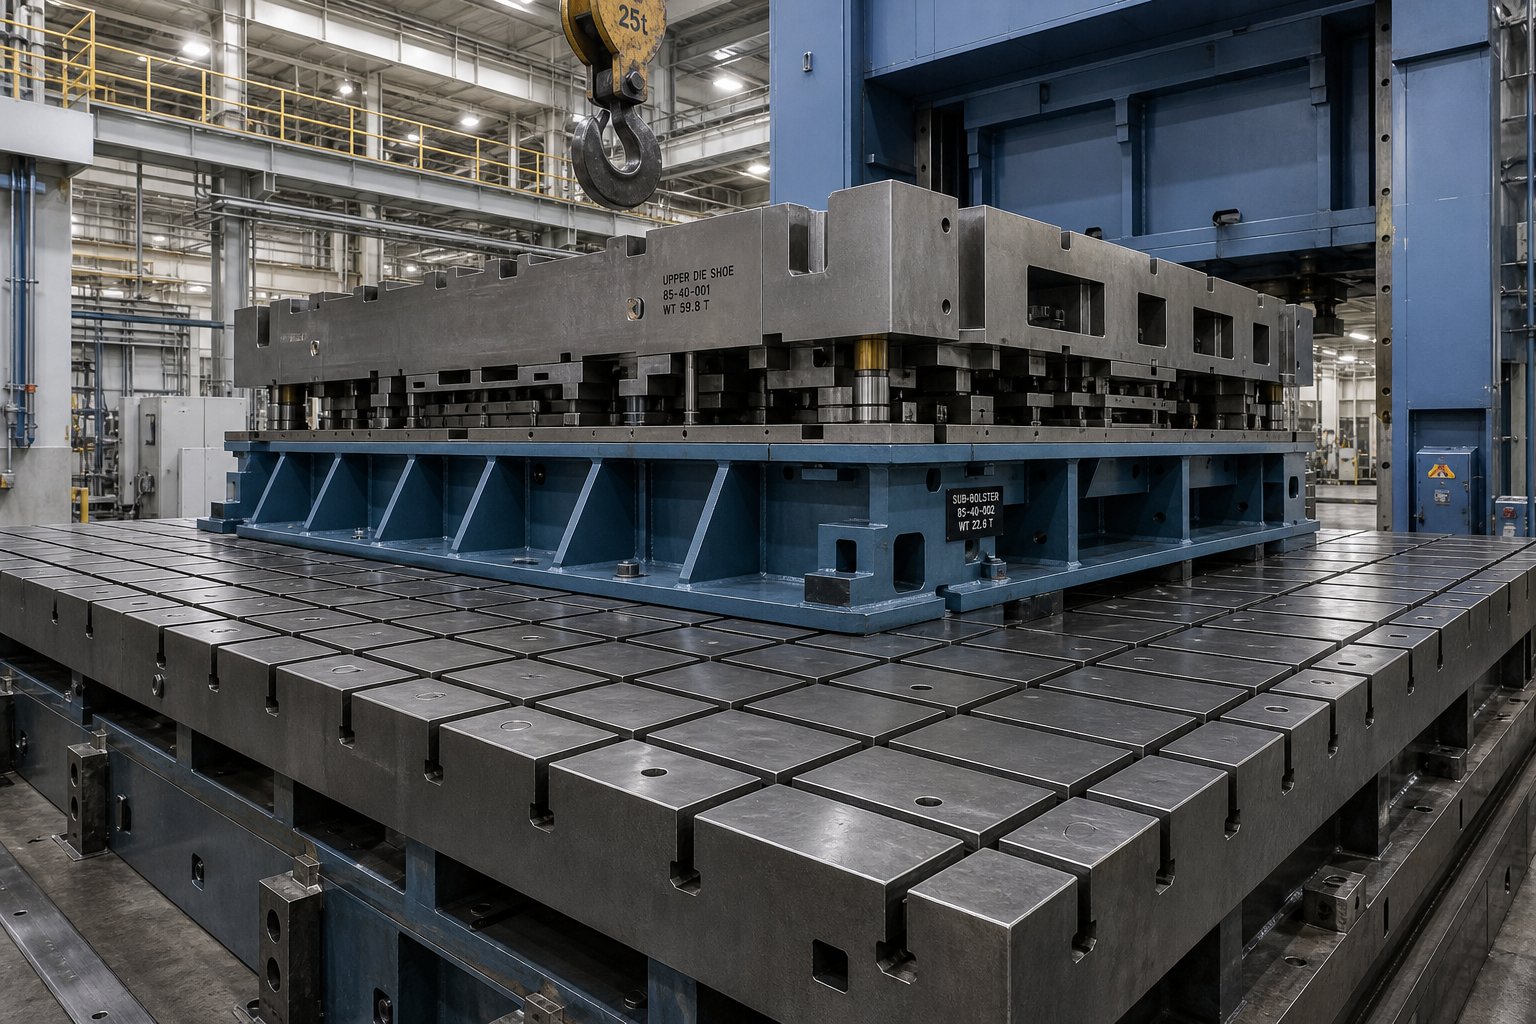
प्रेस केवल बल प्रदान करने वाली मशीन नहीं है। बड़े प्रारूप वाली स्टैम्पिंग के लिए, यह संपूर्ण समर्थन प्रणाली की संरचनात्मक रीढ़ बन जाती है। केवल टन भार क्षमता के आधार पर प्रेस का चयन करना एक सामान्य और महँगा अतिसरलीकरण है। बड़े हिस्सों के लिए प्रेस बिस्तर के आकार के चयन के लिए बिस्तर क्षेत्र, स्ट्रोक की लंबाई, दिन के उजाले के उद्घाटन और पूर्ण डाई पदचिह्न में बल कैसे वितरित होता है, इसका मूल्यांकन करने की आवश्यकता होती है, यह सब अलग-अलग विशिष्टताओं के बजाय अन्योन्याश्रित चर के रूप में होता है।
प्रेस बिस्तर का आकार और दिन के उजाले खोलने की आवश्यकताएँ
एक बड़े हिस्से को प्रेस के भीतर मौजूद रहने के लिए जगह की आवश्यकता होती है, और यह तब तक स्पष्ट लगता है जब तक आपको एहसास नहीं होता कि कितनी बाधाएं खड़ी हैं। बिस्तर को बोल्स्टर क्लैंपिंग, फ़ीड तंत्र और स्क्रैप निकासी के लिए पर्याप्त मार्जिन के साथ पूर्ण डाई सेट पदचिह्न को समायोजित करना चाहिए। बड़े डाई सेटों के लिए दिन के उजाले में खुलने की आवश्यकताएं केवल उपकरण की ऊंचाई को फिट करने से परे हैं। आपको डाई लोडिंग, भाग निष्कर्षण, और ऊपरी और निचले उपकरणों के बीच किसी भी स्वचालन ग्रिपर यात्रा के लिए मंजूरी की आवश्यकता है।
स्ट्रोक की लंबाई एक और व्यापार छूट का परिचय देती है। एक लंबा स्ट्रोक गहरे ड्रॉ को समायोजित करता है, जिसकी बड़े संरचनात्मक पैनल और बाड़े अक्सर मांग करते हैं। हालाँकि, जैसेफैब्रिकेटरबताते हैं, निरंतर टॉर्क क्षमता के लिए, कुल प्रेस स्ट्रोक जितना छोटा होगा, उपलब्ध टन भार वक्र उतना ही अधिक होगा। दूसरे शब्दों में, गहरे बड़े हिस्से को खींचने के लिए उदार दिन के उजाले वाला एक प्रेस निचले मृत केंद्र के ऊपर बिंदुओं पर कम प्रयोग करने योग्य बल प्रदान करता है। बड़े हिस्सों के लिए प्रेस का चयन करने वाले इंजीनियरों को जहां निर्माण शुरू होता है वहां वास्तव में उपलब्ध टन भार के मुकाबले ड्रॉ की गहराई को संतुलित करना चाहिए।
टन भार क्षमता और बड़े पदचिह्नों पर बल वितरण
बड़े स्टांपिंग के लिए प्रेस टन भार की आवश्यकताओं का अनुमान आंशिक क्षेत्र को सामान्य दबाव मान से गुणा करके नहीं लगाया जा सकता है। वास्तविक टन भार की मांग सामग्री की ताकत, मोटाई, भाग ज्यामिति जटिलता और स्प्रिंगबैक नियंत्रण के लिए जोड़े गए ड्रॉ बीड्स या स्टेक बीड्स जैसी सुविधाओं पर निर्भर करती है। आज के उन्नत उच्च शक्ति वाले स्टील्स 980 एमपीए या उससे अधिक की तन्यता क्षमता तक पहुंच रहे हैं,एएचएसएस अंतर्दृष्टिध्यान दें कि अंगूठे की गणना का पारंपरिक नियम अक्सर आवश्यक टनभार का कम अनुमान लगाता है, जिससे बड़े प्रारूप अनुप्रयोगों के लिए एफईए आधारित भविष्यवाणी आवश्यक हो जाती है।
पूरे बिस्तर पर बल वितरण उतना ही मायने रखता है जितना कुल क्षमता। एक प्रेस टन भार क्षमता को आम तौर पर बिस्तर की लंबाई के कम से कम 66% का उपयोग करके केंद्रित भार के लिए रेट किया जाता है। जब एक बड़ा पासा एक छोटे क्षेत्र में बलों को केंद्रित करता है या केंद्र से लोड लागू करता है, तो प्रभावी क्षमता को व्युत्पन्न किया जाना चाहिए। बड़े हिस्सों के लिए जो शायद ही कभी सममित होते हैं, यह ऑफ-{5}सेंटर पूर्वाग्रह अधिक स्पष्ट हो जाता है, विशेष रूप से ट्रांसफर प्रेस सेटअप में जहां ड्रॉ स्टेशन और ट्रिम स्टेशन बिस्तर के विपरीत छोर पर काफी भिन्न भार पैदा करते हैं।
| पैरामीटर | संरचनात्मक पैनल | चेसिस घटक | बड़े बाड़े |
|---|---|---|---|
| विशिष्ट बिस्तर आयाम | 3,000-5,000 मिमी x 2,000-2,500 मिमी | 2,500-4,000 मिमी x 1,500-2,000 मिमी | 2,500-4,500 मिमी x 2,000-3,000 मिमी |
| टन भार सीमा | 1,600-5,000 टन | 800-2,500 टन | 1,000-3,000 टन |
| स्ट्रोक की लंबाई | 600-1,200 मिमी | 400-800 मिमी | 500-1,000 मिमी |
| दिन के उजाले का उद्घाटन | 1,500-2,500 मिमी | 1,200-1,800 मिमी | 1,400-2,200 मिमी |
| विशिष्ट सामग्री की मोटाई | 0.6-2.0 मिमी | 1.5-6.0 मिमी | 1.0-3.0 मिमी |
| प्राथमिक बल चुनौती | बड़ा क्षेत्र, मध्यम इकाई दबाव | उच्च शक्ति, केंद्रित भार | गहरा ड्रा, केंद्र से बाहर लोड |
बोल्स्टर प्लेट और उप- बोल्स्टर विन्यास
बोल्स्टर प्लेट प्रेस बेड और डाई शू के बीच का इंटरफ़ेस है, और बड़े हिस्सों के लिए यह अपने आप में एक महत्वपूर्ण संरचनात्मक तत्व बन जाता है। बड़े आकार के डाई के लिए बोल्स्टर प्लेट की मोटाई को बिस्तर समर्थन बिंदुओं के बीच स्थानीयकृत झुकने का विरोध करना चाहिए। चौड़े प्रेस बेड पर फैला एक पतला बोल्स्टर संकेंद्रित डाई लोड के तहत ढीला हो जाता है, जो उस विक्षेपण को सीधे उपकरण और तैयार भाग में स्थानांतरित कर देता है।
सब{0}}बोल्स्टर ग्रिड पैटर्न इंजीनियरिंग मुख्य बोल्स्टर और डाई शू के बीच एक मध्यवर्ती समर्थन परत जोड़कर इसका समाधान करती है। ये ग्रिड संरचनाएं, आमतौर पर रिब पैटर्न या टी - स्लॉट कॉन्फ़िगरेशन के साथ मशीनीकृत स्टील प्लेटें, बिंदु भार को व्यापक क्षेत्रों में पुनर्वितरित करती हैं। ग्रिड रिक्ति की गणना अपेक्षित बल सांद्रता के आधार पर की जाती है। ड्रॉ पंच या भारी फॉर्मिंग स्टेशनों के अंतर्गत आने वाले क्षेत्रों को कड़ी ग्रिड रिक्ति प्राप्त होती है, जबकि पियर्सिंग जैसे हल्के संचालन का समर्थन करने वाले क्षेत्र व्यापक अंतराल का उपयोग कर सकते हैं।
इसे इस तरह से सोचें: बोल्स्टर और सब{0}}बोल्स्टर प्रणाली एक इमारत के नीचे नींव की तरह काम करती है। एक एकल स्लैब एक छोटी संरचना के लिए ठीक काम करता है, लेकिन एक बड़ी इमारत के लिए ढेर, ग्रेड बीम और प्रबलित फ़ुटिंग्स की आवश्यकता होती है, जहां सबसे भारी भार भूमि के अनुसार वितरित किया जाता है। यही सिद्धांत यहां भी लागू होता है. उद्देश्य के बिना {{4}इंजीनियर्ड सब{{5}बोल्स्टर कॉन्फ़िगरेशन, डाई के नीचे स्थानीयकृत विक्षेपण असमान क्लीयरेंस बनाता है, संकेंद्रित क्षेत्रों में उपकरण घिसाव को तेज करता है, और आंशिक आयामी भिन्नता का परिचय देता है जो उत्पादन के दौरान बदतर हो जाता है।
भाग के आकार, सामग्री ग्रेड और प्रेस अवसंरचना के बीच संबंध योगात्मक के बजाय गुणक है। अधिक ताकत वाले स्टील में एक बड़े हिस्से को सिर्फ एक बड़े प्रेस की आवश्यकता नहीं होती है। इसके लिए एक मजबूत बोल्स्टर, एक अधिक वितरित उप{3}बोल्स्टर ग्रिड, व्यापक बल निगरानी कवरेज, और अधिक सटीक ऑफ{4}सेंटर लोड प्रबंधन की आवश्यकता होती है। ये बुनियादी ढाँचे के निर्णय डाई के डिज़ाइन होने से पहले ही लॉक हो जाते हैं, यही कारण है कि डाई सेट को निश्चित इनपुट के रूप में इन प्रेस स्तर की बाधाओं के साथ इंजीनियर किया जाना चाहिए।
डाई सेट निर्माण और विक्षेपण प्रबंधन
प्रेस इन्फ्रास्ट्रक्चर यह परिभाषित करता है कि डाई सेट को किस प्रकार काम करना है। हालाँकि, मरना ही वह जगह है जहाँ परिशुद्धता जीवित रहती है या मर जाती है। बड़े प्रारूप वाले टूलींग के लिए, डाई सेट निर्माण में इंजीनियरिंग विकल्प शामिल होते हैं जो कॉम्पैक्ट टूल में मौजूद नहीं होते हैं। व्यापक स्पैन, भारी खंड, और अधिक तापीय द्रव्यमान सभी संरचनात्मक रणनीतियों की मांग करते हैं जो एक डाई शू को मोटा करने और कुछ अतिरिक्त गाइड पिन जोड़ने से कहीं आगे जाते हैं।
बड़े आकार के उपकरणों के लिए खंडित डाई निर्माण
एक एकल अखंड ब्लॉक के रूप में एक बड़े डाई का निर्माण कई मोर्चों पर समस्याएं पैदा करता है। 2,000 मिमी या उससे अधिक फैले एक टुकड़े डाई इंसर्ट की मशीनिंग उपलब्ध सीएनसी उपकरणों की सीमाओं को बढ़ाती है, गर्मी उपचार को जटिल बनाती है, और क्षेत्र की मरम्मत को अव्यवहारिक बनाती है। यही कारण है कि बड़े हिस्सों के लिए खंडित डाई निर्माण बड़े आकार के टूलींग के लिए मानक दृष्टिकोण बन गया है।
खंडित आवेषण डाई फेस को प्रबंधनीय खंडों में तोड़ते हैं, प्रत्येक को व्यक्तिगत रूप से मशीनीकृत किया जाता है, गर्मी से उपचारित किया जाता है, और डाई शू में फिट किया जाता है। यह मॉड्यूलर रणनीति तीन व्यावहारिक लाभ प्रदान करती है। सबसे पहले, विनिर्माण क्षमता में सुधार होता है क्योंकि प्रत्येक खंड मानक मशीन टूल लिफाफे के भीतर फिट बैठता है। दूसरा, रखरखाव पहुंच लक्षित हो जाती है। किसी घिसे हुए या क्षतिग्रस्त हिस्से को प्रेस से पूरी डाइ खींचे बिना हटाया जा सकता है, दोबारा जमीन पर लगाया जा सकता है या बदला जा सकता है। तीसरा, और बड़े उपकरणों के लिए गंभीर रूप से, विभाजन थर्मल विस्तार को समायोजित करता है। उत्पादन के दौरान, डाई फेस असमान रूप से गर्म होता है। एक मोनोलिथिक इंसर्ट आंतरिक रूप से उस विस्तार से लड़ता है, तनाव पैदा करता है जो कठोर टूल स्टील्स को तोड़ सकता है। खंडित आवेषण अनुभागों के बीच नियंत्रित अंतराल की अनुमति देते हैं जो कामकाजी सतहों को विकृत किए बिना अंतर विकास को अवशोषित करते हैं।
व्यापार {{0} छूट खंड सीमाओं पर सटीक है। सतत रूप से निर्मित सतह को बनाए रखने के लिए आवेषणों के बीच प्रत्येक जोड़ को चमकीला और संरेखित किया जाना चाहिए। इन इंटरफेस पर मिसलिग्न्मेंट तैयार भागों पर गवाह रेखाओं या खींचे गए पैनलों में स्थानीयकृत पतलेपन के रूप में तुरंत दिखाई देता है।
मार्गदर्शन प्रणाली और पैमाने पर संरेखण
एक विस्तृत पदचिह्न पर ऊपरी और निचले डाई हिस्सों को सही तरीके से ट्रैक करना एक कॉम्पैक्ट टूल को निर्देशित करने की तुलना में एक मौलिक रूप से अलग चुनौती है। बड़े आकार के डाई सेट के लिए गाइड पिन प्लेसमेंट में लंबे समय तक असमर्थित स्पैन, अधिक थर्मल मूवमेंट और निर्माण के दौरान उच्च संचयी साइड लोड को ध्यान में रखना चाहिए।
जैसाधातु निर्माण पत्रिकाबताते हैं, जब भी संभव हो, गाइड बुशिंग को गाइड पोस्ट को डाई के कार्यशील स्तर पर संलग्न करना चाहिए। यह पोस्ट को कतरनी में लोड करता है, इसकी सबसे मजबूत स्थिति, और झुकने वाले क्षण को कम करता है जो विक्षेपण प्रेरित गलत संरेखण का कारण बनता है। बड़े डाई सेटों में, झाड़ियों को सुविधा से बाहर काम की सतह से ऊपर रखने से व्यापक उपकरण अवधि में इस झुकने के प्रभाव में वृद्धि होती है, जिससे सटीक जुड़ाव ऊंचाई और भी महत्वपूर्ण हो जाती है।
बड़े प्रारूप वाले टूलींग के लिए, गाइड पिन की लंबाई न्यूनतम रखी जानी चाहिए जो जुड़ाव और बाईपास आवश्यकताओं को पूरा करती हो। लंबे पोस्ट साइड लोड के तहत अधिक विक्षेपित होते हैं, और जब वे पोस्ट कई मीटर की दूरी पर एक डाई सेट को फैलाते हैं, तो गाइड में छोटी कोणीय त्रुटियां भी उपकरण के दूर के किनारों पर सार्थक स्थितिगत बहाव में तब्दील हो जाती हैं। बॉल -बेयरिंग गाइड घटक प्रीलोड के माध्यम से शून्य रनिंग क्लीयरेंस प्रदान करते हैं, लेकिन वे बड़े डाई में जोखिम उठाते हैं जो भारी पार्श्व जोर उत्पन्न करते हैं। साइड लोड बिंदु संपर्क में अलग-अलग बॉल बेयरिंग में स्थानांतरित हो जाते हैं, जो समय के साथ पोस्ट या बुशिंग सतहों में ट्रैकिंग निशान खोद सकते हैं।
बड़े प्रारूप टूलींग के लिए हील ब्लॉक डिज़ाइन उन चीज़ों को संबोधित करता है जिन्हें गाइड पिन अकेले संभाल नहीं सकते हैं। असंतुलित गठन भार या भारी साइड थ्रस्ट उत्पन्न करने वाले डाई आमतौर पर गाइड पोस्ट के स्थान पर या उसके बगल में बॉक्स्ड हील निर्माण का उपयोग करते हैं। बड़े उपकरणों में, हील ब्लॉक और गाइड पिन के बीच संबंध अधिक मायने रखता है। कुछ इंजीनियर पहले संलग्न करने के लिए गाइड पिन पसंद करते हैं, प्रारंभिक संरेखण प्रदान करते हैं, एड़ी प्लेटें कामकाजी स्ट्रोक के दौरान पार्श्व बलों को अवशोषित करती हैं। कार्य करने के इस दृष्टिकोण के लिए, एड़ी प्लेट सतहों के बीच रनिंग क्लीयरेंस गाइड पिन क्लीयरेंस से कम होना चाहिए। अन्यथा, एड़ी की प्लेटें जोर पकड़ने से पहले ही पिन लोड के नीचे झुक जाती हैं।
बड़े डाई सेटों में संरचनात्मक विक्षेपण को रोकना
डाई शू कठोरता विक्षेपण के विरुद्ध रक्षा की अंतिम पंक्ति है। कॉम्पैक्ट उपकरणों के लिए, मानक जूता मोटाई अनुपात अच्छी तरह से काम करता है क्योंकि असमर्थित स्पैन छोटा रहता है। उस विस्तार को बड़े प्रारूप आयामों तक फैलाएं और जूते को असमान रूप से मोटा होना चाहिए, अक्सर आनुपातिक वजन में वृद्धि के बिना कठोरता जोड़ने के लिए नीचे की ओर विक्षेपण नियंत्रण के लिए डाई शू रिबिंग को शामिल करना चाहिए।
रिब्ड डाई जूते मशीनीकृत या कास्ट सुदृढीकरण पैटर्न का उपयोग करते हैं, जो आम तौर पर सबसे लंबे समय तक असमर्थित अवधि के लिए लंबवत चलते हैं, जो जूते के खंड मापांक को बढ़ाते हैं, बिना इसे ठोस स्टील बनाए। यह क्रेन हैंडलिंग सीमा के भीतर डाई के वजन को बनाए रखता है जबकि कठोरता प्रदान करता है जो समकक्ष कठोरता के एक ठोस जूते की आवश्यकता होती है। रिब पैटर्न अपेक्षित लोड स्थानों के आसपास इंजीनियर किया गया है। भारी फॉर्मिंग स्टेशनों के नीचे के क्षेत्रों में पसलियों के बीच अधिक दूरी होती है, जबकि हल्के ड्यूटी क्षेत्र व्यापक अंतराल का उपयोग करते हैं।
जब समर्थन कम हो जाता है, तो असफलताएँ पूर्वानुमानित और प्रगतिशील होती हैं। बड़े डाई सेटों में अपर्याप्त संरचनात्मक समर्थन समस्याओं का एक समूह उत्पन्न करता है:
- पूरे हिस्से में सहनशीलता का बहाव होता है क्योंकि मध्य में {{0}स्पैन का विक्षेपण पंच को - से {{2}डाई क्लीयरेंस में असमान रूप से स्थानांतरित कर देता है
- असमान पहनने के पैटर्न केंद्रित होते हैं जहां विक्षेपण डिज़ाइन किए गए क्लीयरेंस की तुलना में अधिक सख्त हो जाता है
- केंद्र बलों के तहत जूता फ्लेक्स के कारण कोणीय लोडिंग से समयपूर्व पंच विफलता
- असंगत सामग्री प्रवाह के रूप में डाई फेस लोड के तहत विकृत हो जाता है, जिससे ड्रॉ बीड जुड़ाव बदल जाता है
- प्रोडक्शन रन के दौरान थर्मल और मैकेनिकल विक्षेपण में उतार-चढ़ाव के रूप में स्ट्रोक से स्ट्रोक तक आंशिक स्प्रिंगबैक भिन्नता होती है
इनमें से प्रत्येक विफलता मोड दूसरों को पोषित करता है। असमान टूट-फूट से क्लीयरेंस बदल जाता है, जिससे सामग्री का प्रवाह बिगड़ जाता है, जिससे गठन करने वाली ताकतें बदल जाती हैं, जिससे नए क्षेत्रों में विक्षेपण तेज हो जाता है। जो सूक्ष्म आयामी बहाव के रूप में शुरू होता है वह एक जटिल गुणवत्ता समस्या बन जाता है जो मरने के जीवन को छोटा कर देता है और स्क्रैप दरों को बढ़ा देता है।
जूता डिजाइन, गाइड सिस्टम और खंडित निर्माण के माध्यम से इन परस्पर जुड़े विक्षेपण जोखिमों का प्रबंधन संरचनात्मक चरण निर्धारित करता है। अगला चर जो यह निर्धारित करता है कि क्या एक बड़ा डाई वास्तव में अच्छे भागों का उत्पादन करता है, वह यह है कि बल रिक्त स्थान तक कैसे पहुंचता है, विशेष रूप से कुशन सिस्टम विस्तारित डाई फेस पर दबाव कैसे वितरित करते हैं।
स्केल पर डाई कुशन और ब्लैंक होल्डर सिस्टम
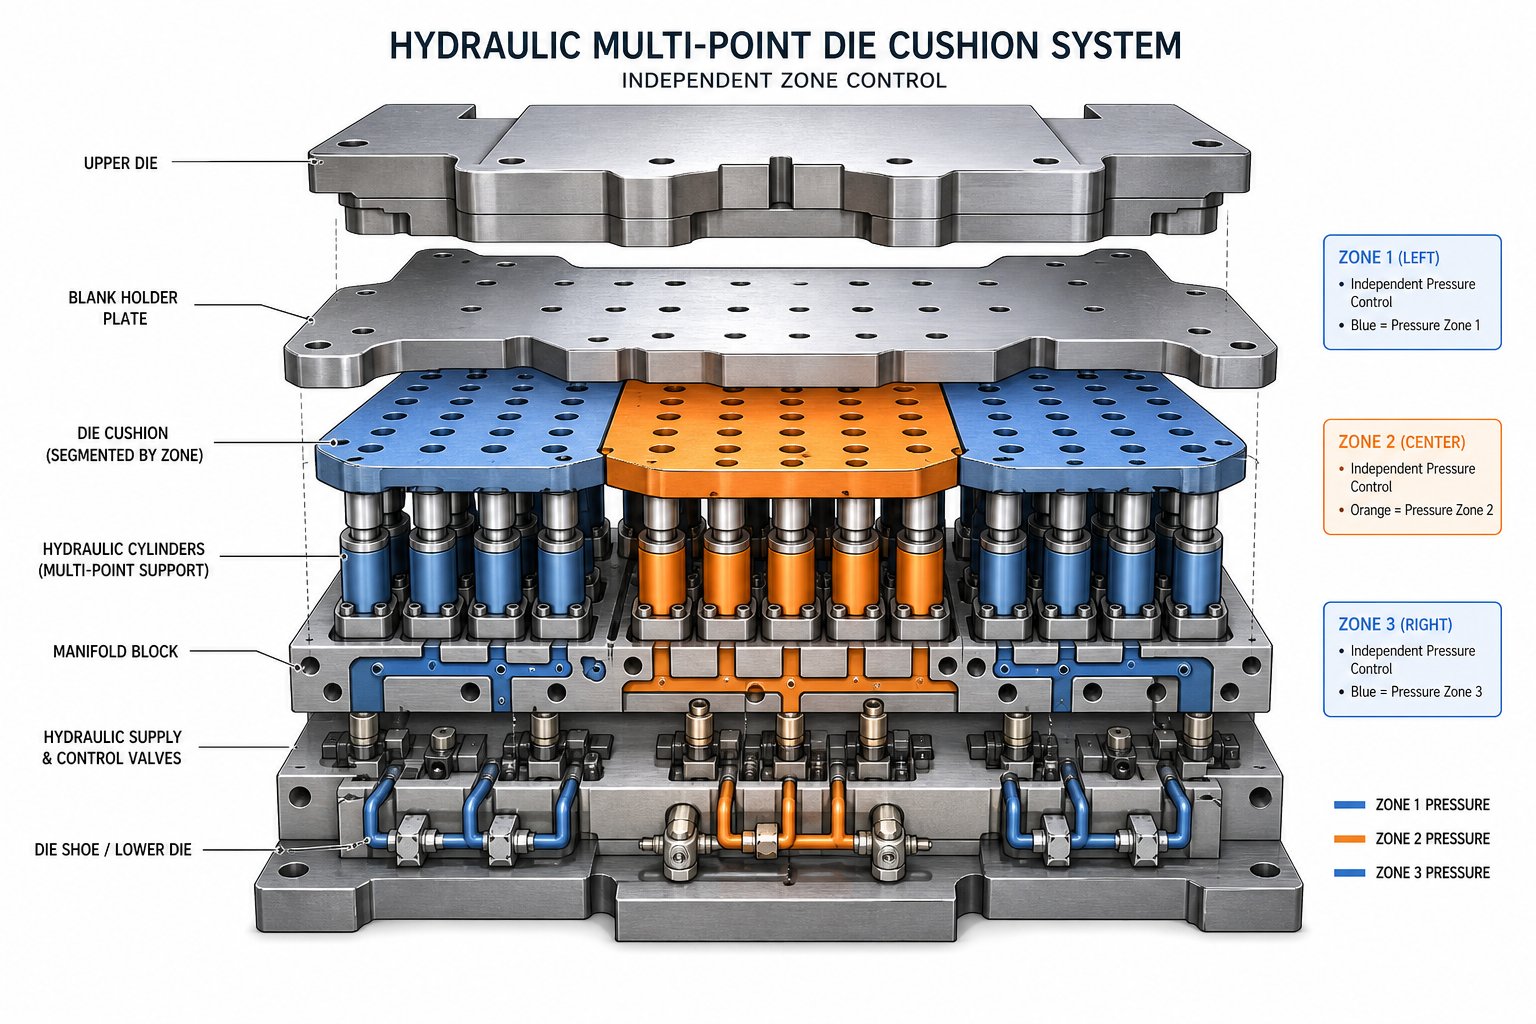
संरचनात्मक कठोरता डाई को संरेखित रखती है, लेकिन यह कुशन प्रणाली है जो यह निर्धारित करती है कि रिक्त स्थान बनाने के दौरान व्यवहार करता है या नहीं। कॉम्पैक्ट टूलींग में, नाइट्रोजन सिलेंडरों का एक बैंक या एक एकल जोन प्रेस कुशन बिना किसी परेशानी के खाली धारक बल को संभालता है। स्केल जो बड़े प्रारूप आयामों के सामने मर जाता है, और बड़े हिस्सों के लिए रिक्त धारक बल वितरण एक माध्यमिक सेटअप विवरण के बजाय एक प्राथमिक इंजीनियरिंग चुनौती बन जाता है। विस्तारित डाई फेस पर असमान दबाव थोड़ा सा अपूर्ण भाग उत्पन्न नहीं करता है। यह एक तरफ झुर्रियाँ और दूसरी तरफ आँसू पैदा करता है।
स्केल पर हाइड्रोलिक बनाम नाइट्रोजन डाई कुशन प्रदर्शन
जैसे-जैसे हिस्से बड़े होते जाते हैं, डाई कुशन का प्रकार अधिक मायने क्यों रखता है? विचार करें कि शारीरिक रूप से क्या होता है। एक नाइट्रोजन सिलेंडर सरणी गैस के दबाव के आधार पर बल प्रदान करती है, और स्ट्रोक के दौरान सिलेंडर संपीड़ित होने पर दबाव उत्तरोत्तर बढ़ता है।द फैब्रिकेटर में आर्ट हेड्रिकध्यान दें कि अकेले गैस स्प्रिंग का दबाव डाउनस्ट्रोक के दौरान दोगुना हो सकता है, एक ऐसी विशेषता जो किसी भी अनुप्रयोग में बल नियंत्रण को जटिल बनाती है लेकिन विस्तृत रिक्त धारक चेहरे पर विशेष रूप से समस्याग्रस्त हो जाती है। एक बड़े डाई में फैले दर्जनों नाइट्रोजन सिलेंडरों के साथ, गैस चार्ज, सील घर्षण, या अलग-अलग इकाइयों के बीच थर्मल स्थिति में मामूली अंतर एक क्षेत्र से दूसरे क्षेत्र में दबाव भिन्नता पैदा करते हैं।
बड़े प्रारूप की स्टैम्पिंग के लिए हाइड्रोलिक डाई कुशन सिस्टम इसे अलग तरीके से संबोधित करते हैं। एक पंप-नियंत्रित हाइड्रोलिक कुशन सर्वो या आनुपातिक वाल्वों द्वारा नियंत्रित द्रव दबाव का उपयोग करता है, जो प्रोग्रामयोग्य बल प्रोफाइल प्रदान करता है जो पूरे स्ट्रोक के दौरान स्थिर, रैंप अप या कम हो सकता है। पर शोध करेंपंप-नियंत्रित हाइड्रोलिक डाई कुशन दबाव नियंत्रणयह प्रदर्शित करता है कि उन्नत नियंत्रण रणनीतियाँ 0.4 सेकंड के अंदर निर्माण समय के साथ 6.5% तक दबाव ओवरशूट प्राप्त कर सकती हैं, जिससे इंजीनियरों को गतिशील परिशुद्धता बड़े प्रारूप अनुप्रयोगों की मांग मिलती है। वायवीय कुशन, जबकि सरल और कम महंगे हैं, हवा की संपीड़ितता से ग्रस्त हैं जो बल परिशुद्धता और प्रतिक्रिया गति दोनों को सीमित करता है, आम तौर पर उन्हें हल्के ड्यूटी संचालन तक सीमित करता है जहां रिक्त धारक पदचिह्न प्रबंधनीय रहता है।
| कुशन प्रकार | बल एकरूपता | प्रतिक्रिया समय | adjustability | बड़े प्रारूप की उपयुक्तता |
|---|---|---|---|---|
| नाइट्रोजन सिलेंडर सारणी | मध्यम; स्ट्रोक की गहराई और व्यक्तिगत सिलेंडर की स्थिति के अनुसार बदलता रहता है | तेज़ प्रारंभिक प्रतिक्रिया; स्ट्रोक के दौरान कोई सक्रिय नियंत्रण नहीं | प्रारंभिक चार्ज दबाव और सिलेंडर चयन तक सीमित | मध्यम पदचिह्नों के लिए उपयुक्त; ज़ोन {{0} से {{1} ज़ोन भिन्नता सरणी आकार के साथ बढ़ती है |
| हाइड्रोलिक मल्टी-प्वाइंट | उच्च; सर्वो-प्रति क्षेत्र नियंत्रित दबाव विनियमन | अच्छा; उप{{0}सेकेंड बिल्ड{{1}अप के साथ प्रोग्रामयोग्य प्रोफ़ाइल | पूरी तरह से प्रोग्रामयोग्य बल वक्र; स्वतंत्र क्षेत्र नियंत्रण | बड़े-प्रारूप के लिए पसंदीदा; बहु-ज़ोन विभेदक दबाव को सक्षम बनाता है |
| वायवीय | कम; वायु संपीडनशीलता दबाव अंतराल और भिन्नता पैदा करती है | मध्यम; वायु की मात्रा और वाल्व प्रतिक्रिया द्वारा सीमित | बुनियादी दबाव समायोजन; कोई गतिशील प्रोफ़ाइलिंग नहीं | आम तौर पर बड़े प्रारूप वाले ड्रॉ के लिए अनुपयुक्त; हल्की ब्लैंकिंग के लिए स्वीकार्य |
विस्तारित डाई फेसेस पर ब्लैंक होल्डर फोर्स मैपिंग
एक बड़े संरचनात्मक पैनल डाई में 3,000 मिमी तक फैले एक खाली धारक चेहरे की कल्पना करें। सामग्री डाई कैविटी में समान रूप से प्रवाहित नहीं होती है। कोने सीधे किनारों की तुलना में अलग तरह से प्रवाह का विरोध करते हैं। गहराई वाले क्षेत्र उथले फ्लैंज की तुलना में धातु को तेजी से खींचते हैं। यदि रिक्त धारक हर जगह एक ही दबाव लागू करता है, तो कुछ क्षेत्र सामग्री और टूट-फूट के लिए भूखे रहते हैं, जबकि अन्य बहुत स्वतंत्र रूप से फ़ीड करते हैं और झुर्रीदार होते हैं। यही कारण है कि बड़े आकार के डाइज़ के लिए मल्टी-ज़ोन कुशन नियंत्रण मौजूद है।
मल्टी-प्वाइंट हाइड्रोलिक कुशन सिस्टम डाई फेस को स्वतंत्र रूप से नियंत्रित दबाव क्षेत्रों में विभाजित करते हैं, प्रत्येक को अपने स्वयं के सिलेंडर या सिलेंडर समूह द्वारा खिलाया जाता है। एक ऑपरेटर उथले फ्लैंग्स के पास उच्च प्रतिधारण बल लागू कर सकता है जहां झुर्रियों का जोखिम चरम पर होता है और गहरी जेबों के पास बल को कम कर सकता है जहां फाड़ना चिंता का विषय है। रिक्त धारक बल का यह ज़ोन {{4}द्वारा {{5}ज़ोन मैपिंग एकल समझौता दबाव खोजने के पुराने दृष्टिकोण को प्रतिस्थापित करता है और उम्मीद करता है कि यह हर जगह काम करेगा।
लिफ्टर और प्रेशर पैड वितरण के समान तर्क का पालन करते हैं। एक कॉम्पैक्ट डाई में, कुछ समान दूरी वाले लिफ्टर पिन निष्कर्षण के दौरान रिक्त स्थान को पर्याप्त रूप से सहारा देते हैं और प्रारंभिक पकड़ प्रदान करते हैं। एक बड़े ड्रॉ डाई में, उन भारोत्तोलकों को भाग ज्यामिति और सामग्री प्रवाह पैटर्न के अनुसार स्थित किया जाना चाहिए, न कि केवल ग्रिड पर रखा जाना चाहिए। स्थानीय रूप से पतले होने की संभावना वाले क्षेत्रों, आमतौर पर गहरे खिंचाव वाले कोनों और गठित और असंगठित क्षेत्रों के बीच संक्रमण, संपर्क बनाए रखने और स्ट्रोक के दौरान रिक्त स्थान को समय से पहले उठने से रोकने के लिए समर्पित दबाव पैड समर्थन की आवश्यकता होती है।
बड़े टूलींग के लिए नाइट्रोजन बनाम हाइड्रोलिक डाई कुशन निर्णय अंततः नियंत्रण रिज़ॉल्यूशन पर आता है। नाइट्रोजन प्रणालियाँ अच्छी तरह से काम करती हैं जहाँ बल की आवश्यकताएँ अपेक्षाकृत समान होती हैं और पदचिह्न उस सीमा के भीतर रहता है जहाँ सिलेंडर {{1} से {{2} सिलेंडर भिन्नता सहनीय रहती है। जब भाग ज्यामिति एक विस्तारित चेहरे पर विभेदक प्रवाह मांग पैदा करती है, तो हाइड्रोलिक मल्टी - पॉइंट नियंत्रण प्रत्येक क्षेत्र को स्वतंत्र रूप से ट्यून करने के लिए समायोजन क्षमता प्रदान करता है, जो अन्यथा एक इंजीनियर समाधान में समझौता होता है।
कुशन प्रणाली का चयन यह बताता है कि बल रिक्त स्थान तक कैसे पहुंचता है, लेकिन यह डाई कॉन्फ़िगरेशन के बारे में एक व्यापक प्रश्न का उत्तर नहीं देता है: क्या इन बड़े हिस्सों को एकीकृत स्टेशनों के साथ एक प्रगतिशील डाई के माध्यम से चलना चाहिए, या क्या उनका आकार प्रत्येक चरण में अलग टूलींग के साथ स्थानांतरण प्रणाली की ओर निर्णय को आगे बढ़ाता है?
बड़े हिस्सों के लिए प्रगतिशील बनाम स्थानांतरण डाई चयन
डाई कॉन्फ़िगरेशन प्रश्न अमूर्त नहीं है। यह निर्धारित करता है कि सामग्री उपकरण में कैसे प्रवेश करती है, संचालन के बीच भाग कैसे चलते हैं, और प्रत्येक स्टेशन को किस प्रकार के समर्थन बुनियादी ढांचे की आवश्यकता होती है। कॉम्पैक्ट घटकों के लिए, प्रगतिशील डाइज़ गति और लागत पर हावी होते हैं। लेकिन जैसे-जैसे भाग लिफाफे बढ़ते हैं, स्ट्रिप फीडिंग और वाहक अखंडता की भौतिकी कैलकुलस को बदल देती है। यह समझना कि प्रगतिशील डाइज़ अपनी व्यावहारिक सीमा पर कहाँ पहुँचते हैं और कहाँ स्थानांतरण प्रणालियाँ अपना स्थान लेती हैं, किसी भी बड़े प्रारूप टूलींग निर्णय के लिए केंद्रीय है।
जब प्रगतिशील मर जाते हैं तो उनकी आकार सीमा तक पहुँच जाते हैं
प्रगतिशील डाई अनुक्रमिक स्टेशनों के माध्यम से निरंतर धातु की पट्टी पर निर्भर करती है, जिसका हिस्सा अंतिम कटऑफ तक वाहक वेब से जुड़ा रहता है। यह छोटे से मध्यम घटकों के लिए खूबसूरती से काम करता है। पट्टी सटीकता से आगे बढ़ने के लिए पर्याप्त रूप से कठोर रहती है, पायलट छेद पंजीकरण बनाए रखते हैं, और वाहक वेब विरूपण के बिना अंतर स्टेशन बलों को अवशोषित करता है।
इसे बढ़ाएँ, और समस्याएँ तेजी से उभरेंगी। प्रोग्रेसिव डाई स्टैम्पिंग के लिए अधिकतम भाग का आकार स्ट्रिप की चौड़ाई, कॉइल उपलब्धता और स्टेशनों के बीच तेजी से भारी आंशिक रूप से गठित सुविधाओं का समर्थन करने की वाहक वेब की क्षमता से बाधित होता है। जैसाकाल्पनिकनोट, प्रगतिशील मुद्रांकन पूरी प्रक्रिया के दौरान भाग को वाहक पट्टी से जोड़े रखता है, जिसका अर्थ है कि पट्टी की कठोरता से समझौता करने के लिए पर्याप्त बड़ा कोई भी भाग संपूर्ण प्रगति की सटीकता को खतरे में डालता है। चौड़ी पट्टियाँ अधिक फ़ीड परिशुद्धता, भारी पायलट बल और अधिक मजबूत फ़ीड उपकरण की मांग करती हैं। स्ट्रिप चौड़ाई में लगभग 600 - 800 मिमी से अधिक, प्रगति सटीकता बनाए रखने, स्ट्रिप कैमर को प्रबंधित करने और अंतर-स्टेशन शिथिलता को रोकने की व्यावहारिक चुनौतियाँ अधिकांश अनुप्रयोगों के लिए निषेधात्मक हो जाती हैं।
स्ट्रिप अपशिष्ट आर्थिक समस्या को बढ़ाता है। एक प्रगतिशील पट्टी पर एक बड़े हिस्से के लिए दोनों तरफ एक कैरियर वेब और बीच के हिस्से की रिक्ति की आवश्यकता होती है, और स्क्रैप बनने वाली सामग्री का प्रतिशत भाग के आकार में वृद्धि के साथ असंगत रूप से बढ़ता है। एक छोटे ब्रैकेट के लिए 85% सामग्री उपयोग पर जो काम करता है वह बड़े पैनल के लिए 60% या उससे कम हो सकता है, जिससे लागत लाभ कम हो जाता है जो पहले स्थान पर प्रगतिशील टूलींग को उचित ठहराता है।
बड़े पृथक भागों के लिए ट्रांसफर डाई के लाभ
ट्रांसफर डाई सिस्टम पहले स्टेशन पर कॉइल से रिक्त स्थान को अलग करके और बाद के संचालन के बीच यांत्रिक रूप से परिवहन करके वाहक पट्टी की समस्या को हल करता है। लार्सन टूल इस बात पर प्रकाश डालता है कि ट्रांसफर डाइस वर्कपीस को स्टेशनों के बीच स्वतंत्र रूप से ले जाता है, जिससे प्रत्येक स्टेशन को एक मुक्त हिस्से पर काम करने की अनुमति मिलती है जिसे विभिन्न कोणों पर पुन: व्यवस्थित और हेरफेर किया जा सकता है। यह स्वतंत्रता ही बड़े आकार की स्टांपिंग के लिए ट्रांसफर डाई समर्थन को व्यावहारिक बनाती है जहां प्रगतिशील दृष्टिकोण विफल हो जाते हैं।
बड़े हिस्सों के लिए, स्थानांतरण दृष्टिकोण कई संरचनात्मक लाभ प्रदान करता है। प्रत्येक डाई स्टेशन को सामान्य स्ट्रिप पिच से मेल खाने की बाधा के बिना अपने विशिष्ट संचालन के उद्देश्य से बनाया जा सकता है। स्टेशन रिक्ति पूरे भाग के लिफाफे और ग्रिपर उंगलियों या चलने वाले बीम के लिए निकासी को समायोजित कर सकती है। और क्योंकि प्रत्येक रिक्त अलग-अलग है, सामग्री उपयोग में काफी सुधार होता है क्योंकि प्रत्येक चक्र पर कोई वाहक वेब उपभोग करने वाली सामग्री नहीं होती है। स्टैंडर्ड डाई इंटरनेशनल बताता है कि एक प्रगतिशील प्रक्रिया के माध्यम से भागों को ले जाने के लिए उपयोग किए जाने वाले कनेक्शन वेब के उन्मूलन से प्रत्येक टुकड़े पर सामग्री की बचत होती है, जिससे समग्र टुकड़े की कीमत कम हो जाती है।
ट्रेड{{0}ऑफ़ गति और इंटर{{1}स्टेशन समर्थन जटिलता है। ट्रांसफ़र सिस्टम प्रोग्रेसिव डाइज़ की तुलना में धीमी गति से चलते हैं, आमतौर पर बड़े हिस्सों के लिए 8{6}}25 स्ट्रोक प्रति मिनट पर काम करते हैं, जबकि छोटे घटकों पर प्रोग्रेसिव टूलींग के साथ प्राप्त होने वाले प्रति मिनट 200-600+ स्ट्रोक होते हैं। प्रत्येक ट्रांसफर स्टेशन को अपने स्वयं के डाई सपोर्ट सिस्टम की आवश्यकता होती है, जिसमें स्वतंत्र बोल्स्टर कॉन्फ़िगरेशन, गाइड सिस्टम और कभी-कभी व्यक्तिगत कुशन सेटअप शामिल होते हैं, जो सभी पूर्ण ट्रांसफर लाइन में उप-मिलीमीटर सटीकता के साथ संरेखित होते हैं।
| मानदंड | प्रगतिशील मरो | ट्रांसफर डाई |
|---|---|---|
| अधिकतम भाग लिफ़ाफ़ा | पट्टी की चौड़ाई द्वारा सीमित (आमतौर पर 600-800 मिमी से कम) | केवल प्रेस बेड आकार तक सीमित (2,000 मिमी+ संभव) |
| पट्टी/सामग्री अपशिष्ट | कैरियर वेब और रिक्ति के कारण बड़े भागों के लिए उच्चतर | निचला; असतत रिक्त स्थान वाहक वेब अपशिष्ट को समाप्त करते हैं |
| डाई सपोर्ट जटिलता | सिंगल डाई सेट; एकीकृत स्टेशन एक जूता और बोल्स्टर साझा करते हैं | एकाधिक स्वतंत्र स्टेशन; प्रत्येक को समर्पित समर्थन बुनियादी ढांचे की आवश्यकता होती है |
| स्टेशन-से-स्टेशन सटीकता | अंतर्निहित; स्ट्रिप पायलट सभी स्टेशनों पर पंजीकरण बनाए रखते हैं | स्थानांतरण तंत्र परिशुद्धता और अंतर-{0}}स्टेशन संरेखण पर निर्भर |
| उत्पादन दर | बहुत अधिक (छोटे भागों के लिए {{0%) एसपीएम) | मध्यम (बड़े भागों के लिए 8-25 एसपीएम) |
| स्टेशनों के बीच आंशिक हेरफेर | कोई नहीं; भाग पट्टी पर समतल में रहता है | पूर्ण पुनर्स्थापन संभव; जटिल निर्माण अनुक्रमों की अनुमति देता है |
ऑटोमोटिव संरचनात्मक घटकों के लिए हाइब्रिड दृष्टिकोण
ऑटोमोटिव स्ट्रक्चरल पैनल डाई चयन शायद ही कभी एक श्रेणी में आता है। वाहन के बॉडी साइड का बाहरी हिस्सा, पूरी चौड़ाई वाला डैश पैनल, या संरचनात्मक फ़्लोर पैन स्पष्ट रूप से विशाल आकार के कारण ट्रांसफर सिस्टम की मांग करता है। लेकिन एक ही वाहन प्लेटफ़ॉर्म के भीतर, दर्जनों ब्रैकेट, रीइन्फोर्समेंट और माउंटिंग प्लेट उन बड़े पैनलों से जुड़े होते हैं। ये छोटे घटक अक्सर उच्च मात्रा और कम इकाई लागत पर प्रगतिशील डाई पर चलते हैं, भले ही वे अंततः एक बड़ी असेंबली का हिस्सा बन जाते हैं।
हाइब्रिड वास्तविकता इस तरह दिखती है: ट्रांसफर प्रेस बड़े संरचनात्मक गोले और रेल को संभालते हैं जहां भाग का आकार प्रगतिशील टूलींग को अव्यवहारिक बनाता है, जबकि प्रगतिशील डाई छोटे दोहराए जाने वाले ब्रैकेट और क्लिप पर मुहर लगाते हैं जो उन संरचनाओं पर बोल्ट या वेल्ड करते हैं। कुछ स्तर के ऑटोमोटिव आपूर्तिकर्ता दोनों प्रणालियों को एक ही सुविधा में चलाते हैं, प्रगतिशील {{2}स्टैम्प्ड उप{3}घटकों को सीधे असेंबली कोशिकाओं में स्थानांतरण के साथ-साथ दबाए गए पैनलों में फीड करते हैं।
चेसिस ब्रैकेट और संरचनात्मक सुदृढीकरण के लिए जो मध्य आकार सीमा में आते हैं, निर्णय अक्सर केवल आकार के बजाय वार्षिक मात्रा और ज्यामितीय जटिलता पर निर्भर करता है। एक ब्रैकेट जो आरामदायक प्रगतिशील पट्टी की चौड़ाई से अधिक है, लेकिन एक पूर्ण मल्टी{2}स्टेशन ट्रांसफर लाइन को उचित नहीं ठहराता है, एक व्यावहारिक मध्य मैदान के रूप में एक कंपाउंड डाई या दो{3}स्टेशन टेंडेम प्रेस सेटअप का उपयोग कर सकता है।
भले ही कौन सा कॉन्फ़िगरेशन चयन निर्णय जीतता है, एक स्थिरांक बना रहता है: सामग्री स्वयं अपने नियम लागू करती है। एक बड़े पैनल में कितनी उच्च शक्ति वाले स्टील्स वापस आते हैं, एल्युमीनियम एक विस्तारित ड्रॉ फेस पर कैसे बहता है, और चौड़े डाई फ़ुटप्रिंट्स में सहनशीलता कैसे बढ़ती है, ये सभी अंतिम भाग की गुणवत्ता को इस तरह से आकार देते हैं कि कोई भी संरचनात्मक समर्थन जानबूझकर सामग्री प्रवाह इंजीनियरिंग के बिना क्षतिपूर्ति नहीं कर सकता है।
बड़े डाई फेसों पर सामग्री प्रवाह और सहनशीलता नियंत्रण
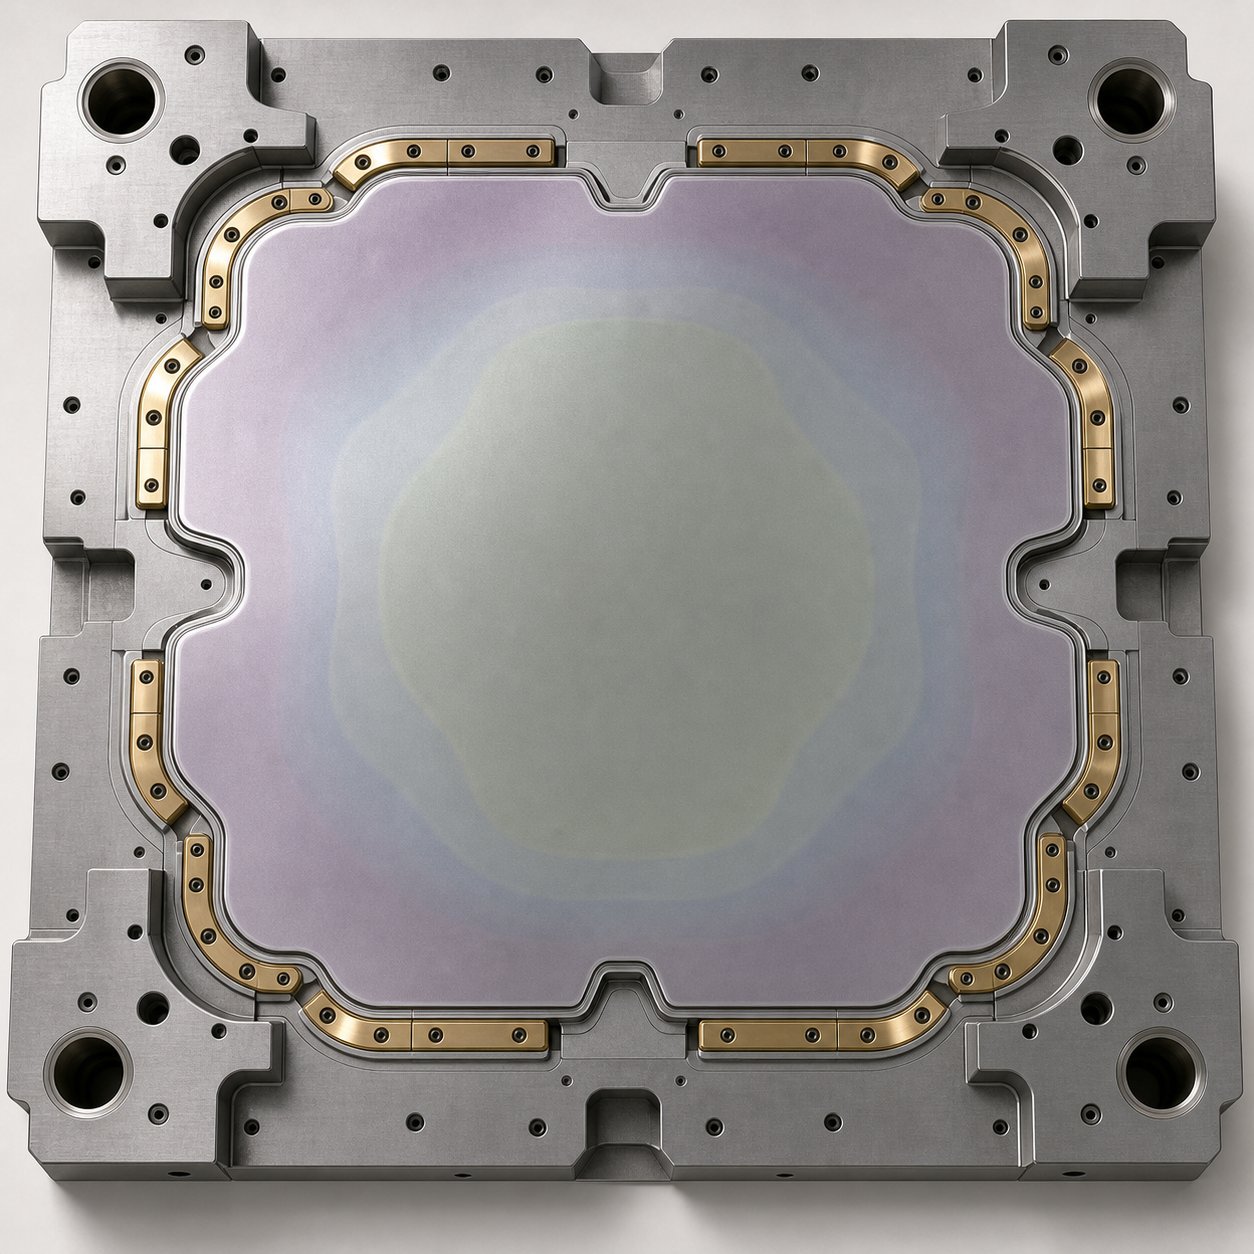
संरचनात्मक कठोरता और कुशन नियंत्रण ने मंच तैयार किया है, लेकिन सामग्री ही अंतिम चर है जो यह निर्धारित करती है कि एक बड़ा मोहरबंद हिस्सा प्रिंट से मिलता है या नहीं। अलग-अलग मिश्र धातुएं मौलिक रूप से अलग-अलग तरीकों से बलों को बनाने पर प्रतिक्रिया करती हैं, और जैसे-जैसे भाग का आकार बढ़ता है, वे प्रतिक्रियाएं बढ़ती जाती हैं। एक स्प्रिंगबैक कोण जो मुश्किल से 200 मिमी फ़्लैंज पर पंजीकृत होता है, 1,500 मिमी पैनल को विशिष्टता से कई मिलीमीटर बाहर धकेल सकता है। विस्तारित डाई चेहरों पर सामग्री प्रवाह नियंत्रण कोई बाद का विचार नहीं है। यह एक कार्यात्मक बड़े प्रारूप वाले टूल को महंगे पेपरवेट से अलग करता है।
उच्च -बड़े पैनलों में ताकत वाले स्टील स्प्रिंगबैक चुनौतियां
बड़े प्रारूप स्टैम्पिंग में स्प्रिंगबैक प्रबंधन एक स्पष्ट वास्तविकता के साथ शुरू होता है: हल्के स्टील के लिए विकसित अनुभव आधारित क्षतिपूर्ति विधियां उन्नत उच्च शक्ति ग्रेड में स्थानांतरित नहीं होती हैं। जैसामेटलफॉर्मिंग पत्रिकाकहते हैं, नए उच्च शक्ति वाले स्टील्स के साथ काम करते समय "मुआवजा अनुभव के अनुरूप नहीं है", क्योंकि इन ग्रेडों के लिए पूर्व भौतिक इतिहास मौजूद नहीं है। परिचित नियम टूट जाते हैं.
स्प्रिंगबैक, साइडवॉल कर्ल और पैनल ट्विस्ट सभी गठित हिस्से में असंतुलित अवशिष्ट तनाव से उत्पन्न होते हैं। बड़े पैनलों में, वे तनाव अधिक दूरी पर कार्य करते हैं, जिससे प्रति इकाई लंबाई में एक छोटी कोणीय त्रुटि पैनल किनारों पर एक बड़े संचयी विचलन में बदल जाती है। दोहरे चरण 980 स्टील में बना एक हैट{2}सेक्शन चैनल एक कॉम्पैक्ट हिस्से पर साइडवॉल में कई डिग्री तक घूम सकता है। उसी ज्यामिति को एक पूरी -चौड़ाई वाली संरचनात्मक रेल पर फैलाएं, और कर्ल को एक मोड़ में संयोजित करें जो नग्न आंखों को दिखाई दे।
स्प्रिंगबैक सिमुलेशन में अनुसंधान ने उच्च {{0} ताकत वाले स्टील्स शामिल होने पर विशिष्ट कमजोरियों को उजागर किया है। भविष्यवाणी सटीकता अनिसोट्रॉपी मानों, कार्य{2}सख्त नियमों, घर्षण गुणांक और तनाव{3}दर संवेदनशीलता मॉडल के प्रति अत्यधिक संवेदनशील है। इनमें से प्रत्येक चर एक बड़े टूल फेस पर अलग-अलग तरीके से इंटरैक्ट करता है जहां स्थितियां एक समान नहीं होती हैं। स्नेहक प्रवासन, तापमान भिन्नता और स्थानीय उपकरण सतह की स्थिति के कारण पैनल के एक तरफ ड्रॉ त्रिज्या पर घर्षण दूसरी तरफ से भिन्न होता है। एक सघन पासे पर, ये स्थानीय अंतर औसत हो जाते हैं। एक बड़े पासे पर, वे असममित स्प्रिंगबैक उत्पन्न करते हैं जिसे कोई भी एकल मुआवजा मूल्य सही नहीं कर सकता है।
बड़े एचएसएस पैनलों में स्प्रिंगबैक को संबोधित करने के लिए केवल डाई मुआवजे पर निर्भर रहने के बजाय उत्पाद डिजाइन चरण में हस्तक्षेप की आवश्यकता होती है। व्यावहारिक रणनीतियों में दीवार के तेज कोणों से बचना शामिल है जो लोचदार तनाव को फंसाते हैं, जहां संभव हो बंद चैनलों के बजाय खुले -अंत अनुभागों का उपयोग करते हैं, और डार्ट्स या स्टेप फ्लैंग्स जैसी कठोर सुविधाओं को शामिल करते हैं जो ज्यामिति को जगह में लॉक करते हैं। जब ड्रा बनाना ही एकमात्र व्यावहारिक तरीका है, तो नीचे के डेड सेंटर के पास फ्लैंज को लॉक करके साइडवॉल को स्ट्रेच करने के बाद और 2% तन्यता तनाव जोड़कर पूरे पैनल की चौड़ाई में अवशिष्ट तनाव भिन्नता को प्रभावी ढंग से कम कर दिया जाता है।
पैमाने पर एल्यूमिनियम निर्माणशीलता और स्नेहन
एल्युमीनियम एक अलग समस्या प्रस्तुत करता है। जहां उच्च शक्ति वाले स्टील आक्रामक रूप से वापस आते हैं, एल्यूमीनियम मिश्र धातु, विशेष रूप से ऑटोमोटिव लाइटवेटिंग में उपयोग की जाने वाली 6xxx और 7xxx श्रृंखला, फॉर्मेबिलिटी सीमाओं को प्रभावित करती है जो स्प्रिंगबैक से पहले विभाजन के रूप में प्रकट होती है जो प्राथमिक चिंता का विषय बन जाती है। बड़े ड्रॉ पर एल्यूमीनियम निर्माण क्षमता की सीमाएं कोनों और संक्रमण क्षेत्रों में स्थानीयकृत गर्दन और फाड़ के रूप में दिखाई देती हैं, जहां सामग्री प्रवाह पथ की लंबाई पूरे डाई फेस में काफी भिन्न होती है।
बड़े एल्यूमीनियम ड्रॉ में स्नेहन एक बड़ी भूमिका निभाता है। एक समान रूप से लगाए गए स्टैम्पिंग स्नेहक के साथ एक कॉम्पैक्ट डाई स्वीकार्य रूप से कार्य कर सकती है। हालाँकि, विस्तारित डाई फेस पर, स्नेहक वितरण असमान हो जाता है। ड्रॉ रेडी पर उच्च {{3}संपर्क {{4}दबाव क्षेत्र स्नेहक फिल्म को निचोड़कर {{5}बाहर पतला कर देते हैं, जबकि समतल क्षेत्र अतिरिक्त बनाए रखते हैं। यह विभेदक घर्षण की स्थिति पैदा करता है जो सामग्री प्रवाह को अप्रत्याशित रूप से नियंत्रित करता है। 2,000 मिमी एल्यूमीनियम पैनल पर, डाई फेस के विपरीत सिरों के बीच केवल 0.02 का घर्षण गुणांक अंतर सामग्री प्रवाह को इतना स्थानांतरित कर सकता है कि भूखे पक्ष पर फाड़ और अधिक भोजन वाले पक्ष पर झुर्रियां पड़ सकती हैं।
विभेदक स्नेहन क्षेत्र इसे सीधे संबोधित करते हैं। एक समान सांद्रता में एकल स्नेहक लगाने के बजाय, इंजीनियर उच्च घर्षण क्षेत्रों में भारी अनुप्रयोग और हल्के अनुप्रयोग को निर्दिष्ट करते हैं जहां सामग्री को अधिक संयम की आवश्यकता होती है। कुछ बड़े प्रारूप वाले ऑपरेशन एक ही रिक्त स्थान पर कई प्रकार के स्नेहक का उपयोग करते हैं, गंभीर ड्रॉ रेडी पर उच्च {{4}फिल्म {{5}शक्ति वाले उत्पादों को लागू करते हैं और फ्लैट बाइंडर सतहों पर कम {{6}चिपचिपाहट वाले उत्पादों को लागू करते हैं जहां बहुत अधिक स्नेहन अनियंत्रित प्रवाह की अनुमति देता है।
सहनशीलता स्टैक-ऊपर और मुआवज़ा रणनीतियाँ
यहां वह जगह है जहां बड़े प्रारूप वाली स्टैम्पिंग कॉम्पैक्ट टूलींग से सबसे तेजी से भिन्न होती है। बड़े डाई सेटों में सहनशीलता का ढेर केवल योगात्मक नहीं है। यह ज्यामितीय है. प्रत्येक निर्माण सतह, प्रत्येक ड्रॉ त्रिज्या, प्रत्येक डाई सेगमेंट इंटरफ़ेस एक छोटी स्थितिगत अनिश्चितता का योगदान देता है। 300 मिमी के हिस्से पर, उन अनिश्चितताओं का योग शायद एक मिलीमीटर के कुछ सौवें हिस्से तक होता है। 2,500 मिमी तक फैले डाई फेस पर समान प्रति- सुविधा सहनशीलता फैलाएं, और एक दूसरे के सापेक्ष दूर की सुविधाओं पर संचयी त्रुटि पूरे भाग सहनशीलता बैंड से अधिक हो सकती है।
चुनौती जटिल है क्योंकि बड़े हिस्से आम तौर पर कई डेटाम विशेषताओं का संदर्भ देते हैं जो स्वयं अलग-अलग स्टेशनों या एक ही डाई के विभिन्न क्षेत्रों में बनते हैं। संरचनात्मक रेल के एक छोर पर एक माउंटिंग होल पैटर्न 1,800 मिमी दूर बनी एक संभोग सतह का संदर्भ देता है। दोनों विशेषताएं अपनी स्वयं की गठन सहिष्णुता, अपने स्वयं के स्प्रिंगबैक हस्ताक्षर, और गठन के समय मरने की थर्मल और यांत्रिक स्थिति के प्रति अपनी संवेदनशीलता रखती हैं। परिणाम एक सहिष्णुता स्टैक है जो कॉम्पैक्ट टूलींग में मौजूद नहीं है, जहां सभी सुविधाएं एक तंग स्थानिक लिफाफे के भीतर बनती हैं।
विस्तारित डाई फेस में सहनशीलता स्टैक अप और सामग्री प्रवाह नियंत्रण के लिए शमन रणनीतियों में शामिल हैं:
- डाई सतहों में क्राउन क्षतिपूर्ति से अधिक {{0}: डाई फेस को जानबूझकर एक हल्के उत्तल क्राउन के साथ मशीनीकृत किया जाता है जो लोड के तहत अनुमानित विक्षेपण को ऑफसेट करता है, एक घुमावदार उपकरण से एक सपाट भाग का निर्माण करता है
- बड़े आकार की स्टांपिंग के लिए रणनीतिक ड्रा बीड प्लेसमेंट: समान दूरी के बजाय प्रवाह सिमुलेशन के आधार पर मोतियों की स्थिति, भुखमरी और अतिरिक्त प्रवाह दोनों को रोकने के लिए विभिन्न क्षेत्रों में स्वतंत्र रूप से सामग्री फ़ीड दर को नियंत्रित करना
- विभेदक स्नेहन क्षेत्र: लक्षित स्नेहक प्रकार और अनुप्रयोग भार प्रत्येक मरने वाले क्षेत्र की घर्षण आवश्यकताओं से मेल खाता है, विस्तारित रिक्त स्थान में प्रवाह असंतुलन को रोकता है
- पोस्ट {{0}फॉर्म कैलिब्रेशन स्टेशन: समर्पित रिस्ट्राइक या कैलिब्रेशन ऑपरेशन जो प्राथमिक फॉर्मिंग स्ट्रोक के बाद महत्वपूर्ण आयामों को पुनः स्थापित करते हैं, स्प्रिंगबैक और सहनशीलता बहाव की भरपाई करते हैं जिन्हें एक ही हिट में समाप्त नहीं किया जा सकता है
इन रणनीतियों से परे, विस्तारित डाई चेहरों में सामग्री प्रवाह प्रबंधन के लिए अक्सर बाईपास नॉच और इंजीनियर राहत क्षेत्रों की आवश्यकता होती है। बाईपास नॉच रणनीतिक स्थानों पर खाली परिधि में रखे गए छोटे कटआउट या स्लॉट हैं। वे निकला हुआ किनारा सामग्री की निरंतरता को बाधित करते हैं, घेरा तनाव को तोड़ते हैं जो अन्यथा गहरी जेब में प्रवाह को रोकता है। बड़े पैनल पर इन निशानों के बिना, सामग्री दूर के किनारों से ड्रॉ कैविटी की ओर फैलने की कोशिश करती है, जिससे प्रवाह पथ के साथ अत्यधिक पतलापन उत्पन्न होता है। पायदान एक स्थानीय मुक्त किनारा बनाता है जो आस-पास की सामग्री को रिक्त स्थान से दूर धातु को खींचे बिना अंदर की ओर फ़ीड करने की अनुमति देता है।
इंजीनियर्ड राहत क्षेत्र डाई फेस के भीतर ही एक समान उद्देश्य पूरा करते हैं। ये ऐसे क्षेत्र हैं जहां सामग्री को जानबूझ कर बंधनकारी संपर्क के बिना, ढीले ढंग से बनने दिया जाता है, जिससे ढीलापन पैदा होता है जो आस-पास के उच्च मांग वाले क्षेत्रों में पहुंच जाता है। एक बड़े स्थानांतरण पैनल पर, राहत क्षेत्र बलि की दीवारों या अतिरिक्त निकला हुआ किनारा सामग्री के रूप में दिखाई दे सकते हैं जो बाद के स्टेशन में छंटनी की जाती है लेकिन नियंत्रित सामग्री भंडार के रूप में निर्माण के दौरान कार्य करती है।
ये सभी सामग्री स्तर की रणनीतियाँ एक सामान्य आवश्यकता को साझा करती हैं: वे इस बात की सटीक भविष्यवाणी पर निर्भर करती हैं कि डाई बनने से पहले सामग्री क्या करेगी। कॉम्पैक्ट टूल के लिए, अनुभवी डाई निर्माता पिछली परियोजनाओं से स्प्रिंगबैक और प्रवाह पैटर्न का अनुमान लगा सकते हैं। बड़े प्रारूप वाले टूलींग के लिए, विस्तारित डाई फेस पर सामग्री के गुणों, घर्षण, तापमान और ज्यामिति के बीच गैर-रैखिक अंतःक्रिया अंतर्ज्ञान को अविश्वसनीय बनाती है। वह पूर्वानुमानित बोझ पूरी तरह से सिमुलेशन पर पड़ता है, विशेष रूप से परिमित तत्व विश्लेषण जो मॉडल बनाते हैं, स्प्रिंगबैक करते हैं, और पूर्ण भाग ज्यामिति में युग्मित घटनाओं के रूप में विक्षेपण करते हैं।
बड़े प्रारूप में FEA सिमुलेशन और सत्यापन डाई डिज़ाइन
एक कॉम्पैक्ट डाई सेट को बनाने में हजारों डॉलर का खर्च आ सकता है। एक स्ट्रक्चरल ऑटोमोटिव पैनल के लिए एक बड़े प्रारूप का स्थानांतरण डाई सैकड़ों हजारों में चल सकता है, कभी-कभी जब आप पूर्ण समर्थन बुनियादी ढांचे को ध्यान में रखते हैं तो दस लाख से भी अधिक हो सकता है। उन निवेश स्तरों पर, अनुभव और आशा के आधार पर स्टील काटना इंजीनियरिंग नहीं है। यह जुआ है. बड़े प्रारूप वाले डाई डिज़ाइन के लिए एफईए सिमुलेशन उपकरण स्टील के एक ब्लॉक को मशीनीकृत करने से पहले परस्पर जुड़े घटना के रूप में मॉडलिंग विक्षेपण, सामग्री पतला, स्प्रिंगबैक और बल वितरण द्वारा उस जुआ को समाप्त करता है।
FEA-संचालित डाई समर्थन अनुकूलन
परिमित तत्व विश्लेषण सीधे समर्थन संरचना पर ही लागू होता है, न कि केवल गठित भाग पर। इंजीनियर एफईए का उपयोग यह अनुमान लगाने के लिए करते हैं कि डाई शू लोड के तहत कैसे विक्षेपित होता है, जहां एक बोल्स्टर प्लेट समर्थन बिंदुओं के बीच शिथिल हो जाती है, और कुशन प्रेशर प्रोफाइल पूर्ण डाई पदचिह्न में सामग्री प्रवाह के साथ कैसे बातचीत करते हैं। बड़े डाई समर्थन के लिए विक्षेपण की भविष्यवाणी विशेष रूप से महत्वपूर्ण है क्योंकि, जैसा कि पहले के खंडों में स्थापित किया गया है, विक्षेपण पैमाने स्पैन के साथ गैर-रैखिक रूप से होता है। एक सिमुलेशन जो नाममात्र भार के तहत 0.05 मिमी मध्य - स्पैन की शिथिलता दिखाता है, वह वास्तविक निर्माण के दौरान होने वाली ऑफ {{7} केंद्र स्थितियों के तहत 0.2 मिमी को प्रकट कर सकता है। यह अंतर मंजूरी को बदलता है, सामग्री प्रवाह को बदलता है, और आंशिक भिन्नता का परिचय देता है जो उत्पादन के दौरान मिश्रित होता है।
आधुनिक फॉर्मिंग सिमुलेशन सॉफ़्टवेयर, स्प्रिंगबैक व्यवहार और न्यूनतम आवश्यक प्रेस बल का विश्लेषण करते हुए दरारें, झुर्रियाँ और अत्यधिक पतलेपन जैसे फॉर्मेबिलिटी मुद्दों की भविष्यवाणी करने के लिए एफईए का लाभ उठाता है।शीट मेटल फॉर्मिंग सिमुलेशन में कीसाइट का शोधविश्लेषण की एक अतिरिक्त परत पर प्रकाश डालता है: यह आकलन करना कि उपकरणों में छोटे लोचदार विरूपण स्थानीय संपर्क बल वितरण को कैसे प्रभावित करते हैं और परिणामस्वरूप भाग में तनाव क्षेत्र, जो मानक स्प्रिंगबैक भविष्यवाणियों से विचलित हो सकता है। बड़े प्रारूप के लिए जहां टूल विक्षेपण स्वाभाविक रूप से अधिक होता है, यह टूल {{2}लोच युग्मन वैकल्पिक के बजाय आवश्यक हो जाता है।
सिमुलेशन समर्थन संरचना प्लेसमेंट के बारे में निर्णयों का मार्गदर्शन भी करता है। सब-बोल्स्टर पसलियाँ कहाँ चलनी चाहिए? किसी विशिष्ट स्टेशन पर डाई शू कितना मोटा होना चाहिए? कौन सा कुशन प्रेशर प्रोफ़ाइल गहरे कोने में पतलेपन को रोकता है जबकि बगल के फ्लैट पर झुर्रियों को नियंत्रित करता है? इन प्रश्नों के एफईए के माध्यम से मात्रात्मक उत्तर हैं, ऐसे उत्तर जिनके लिए अन्यथा भारी लागत पर कई भौतिक प्रयास पुनरावृत्तियों की आवश्यकता होगी।
बड़े टूलींग के लिए वर्चुअल ट्रायआउट और जोखिम में कमी
बड़े डाई सेटों पर भौतिक पुनः कार्य की लागत चौंका देने वाली है।मिशिगन विश्वविद्यालय के परिवहन अनुसंधान संस्थान से अनुसंधानउद्योग को पहले से ही पता था कि मात्रा निर्धारित की गई है: पांच ऑपरेशनों की आवश्यकता वाले बॉडी साइड पैनलों को आमतौर पर लगभग $ 125,000 प्रति पुनरावृत्ति पर न्यूनतम चार पुनरावृत्तियों की आवश्यकता होती है। यहां तक कि मध्यम आकार के सुदृढीकरण पैनल का प्रति कार्य चक्र औसतन $25,000 होता है। उन आंकड़ों को बड़े पदचिह्नों और संरचनात्मक पैनलों की सख्त सहनशीलता में गुणा करें, और बड़े आकार के स्टैम्पिंग डाई के आभासी प्रयास के लिए आर्थिक मामला भारी हो जाता है।
वर्चुअल डाई ट्रायआउट्स, स्टेशन-दर-स्टेशन संपूर्ण गठन अनुक्रम का अनुकरण करते हैं, यह भविष्यवाणी करते हैं कि विभाजन कहाँ होंगे, झुर्रियाँ कहाँ विकसित होंगी, और प्रत्येक ऑपरेशन के माध्यम से कितना स्प्रिंगबैक जमा होगा। बड़े हिस्सों के लिए, इस सिमुलेशन को उन प्रभावों को पकड़ना चाहिए जिन्हें छोटे टूलींग सुरक्षित रूप से अनदेखा कर सकते हैं: उत्पादन के दौरान डाई फेस पर थर्मल ग्रेडिएंट्स, फॉर्मिंग लोड के तहत टूल संरचना का लोचदार विक्षेपण, और विस्तारित संपर्क क्षेत्रों पर अंतर स्नेहन टूटना। मिशिगन विश्वविद्यालय के उसी सर्वेक्षण में पाया गया कि पुनर्कार्य को कम करने के लिए उद्योग की सर्वोच्च प्राथमिकता डाई फॉर्मिंग सिमुलेशन सॉफ़्टवेयर में प्रगति थी, विशेष रूप से जटिल सामग्रियों के लिए, एक आवश्यकता जो केवल उच्च शक्ति वाले स्टील्स और एल्यूमीनियम मिश्र धातुओं के बड़े संरचनात्मक अनुप्रयोगों में मानक बनने के साथ ही बढ़ी है।
बड़े स्टांपिंग के लिए प्रथम आलेख निरीक्षण कॉम्पैक्ट भाग सत्यापन से मौलिक रूप से भिन्न होता है। एक छोटे ब्रैकेट को कैलीपर्स और एक सतह प्लेट से जांचा जा सकता है। 2,000 मिमी या उससे अधिक की पूर्ण चौड़ाई वाले संरचनात्मक पैनल के लिए समन्वय मापने वाली मशीनों या ऑप्टिकल स्कैनिंग सिस्टम की आवश्यकता होती है जो एक साथ पूरे पदचिह्न पर आयामी डेटा कैप्चर करते हैं।एफएआई प्रोटोकॉलबड़ी स्टांपिंग के लिए आम तौर पर पोर्टेबल सीएमएम या संरचित लाइट स्कैनर का उपयोग किया जाता है जो बिंदु दर बिंदु सीएडी मॉडल के खिलाफ भौतिक पहले लेख की तुलना करते हैं, न केवल व्यक्तिगत विशेषताओं की पुष्टि करते हैं बल्कि वैश्विक आकार की सटीकता से पता चलता है कि डाई सपोर्ट सिस्टम सिमुलेशन की भविष्यवाणी के अनुसार प्रदर्शन कर रहा है या नहीं। जहां विसंगतियां दिखाई देती हैं, इंजीनियर विशिष्ट समर्थन तत्वों का पता लगाते हैं: एक बोल्स्टर विक्षेपण क्षेत्र, एक कम दबाव वाला कुशन क्षेत्र, या एक खंड इंटरफ़ेस जो असेंबली के दौरान स्थानांतरित हो गया।
यह सिमुलेशन {{0}से {{1}सत्यापन लूप वह जगह है जहां डिजाइन पर काम करने वाले टूलींग इंजीनियरों को भारी चुनौतियों का सामना करना पड़ता है, जो उन साझेदारों से लाभान्वित होते हैं जो उत्पादन के माध्यम से अवधारणा से पूरी श्रृंखला को समझते हैं। डाई संरचना अनुकूलन, घटक एकीकरण, पंच ज्यामिति, लिफ्टर प्लेसमेंट, बाईपास नॉच पोजिशनिंग, गड़गड़ाहट नियंत्रण, निकासी प्रबंधन, और सामग्री प्रवाह ट्यूनिंग सभी सिमुलेशन मॉडल के अंदर और बाहर फ़ीड करते हैं। प्रदाताओं को पसंद हैयिचेनउस इंजीनियरिंग विशेषज्ञता को बड़े प्रारूप वाले अनुप्रयोगों के लिए उत्पादन के लिए तैयार टूलींग से जोड़ें, जो सिमुलेशन भविष्यवाणी करता है और भौतिक डाई प्रेस फ्लोर पर क्या प्रदान करता है, के बीच अंतर को पाटता है।
सिमुलेशन डिज़ाइन को मान्य करता है। प्रथम आलेख निरीक्षण निर्माण को मान्य करता है। लेकिन सत्यापन और निरंतर उत्पादन के बीच एक डाई सेट को बनाए रखने की परिचालन वास्तविकता निहित है जिसका वजन कई टन होता है, जिसे चलाने के लिए ओवरहेड क्रेन की आवश्यकता होती है, और हर हजार स्ट्रोक के साथ इसकी खंडित सतह पर अलग-अलग घिसाव होता है।
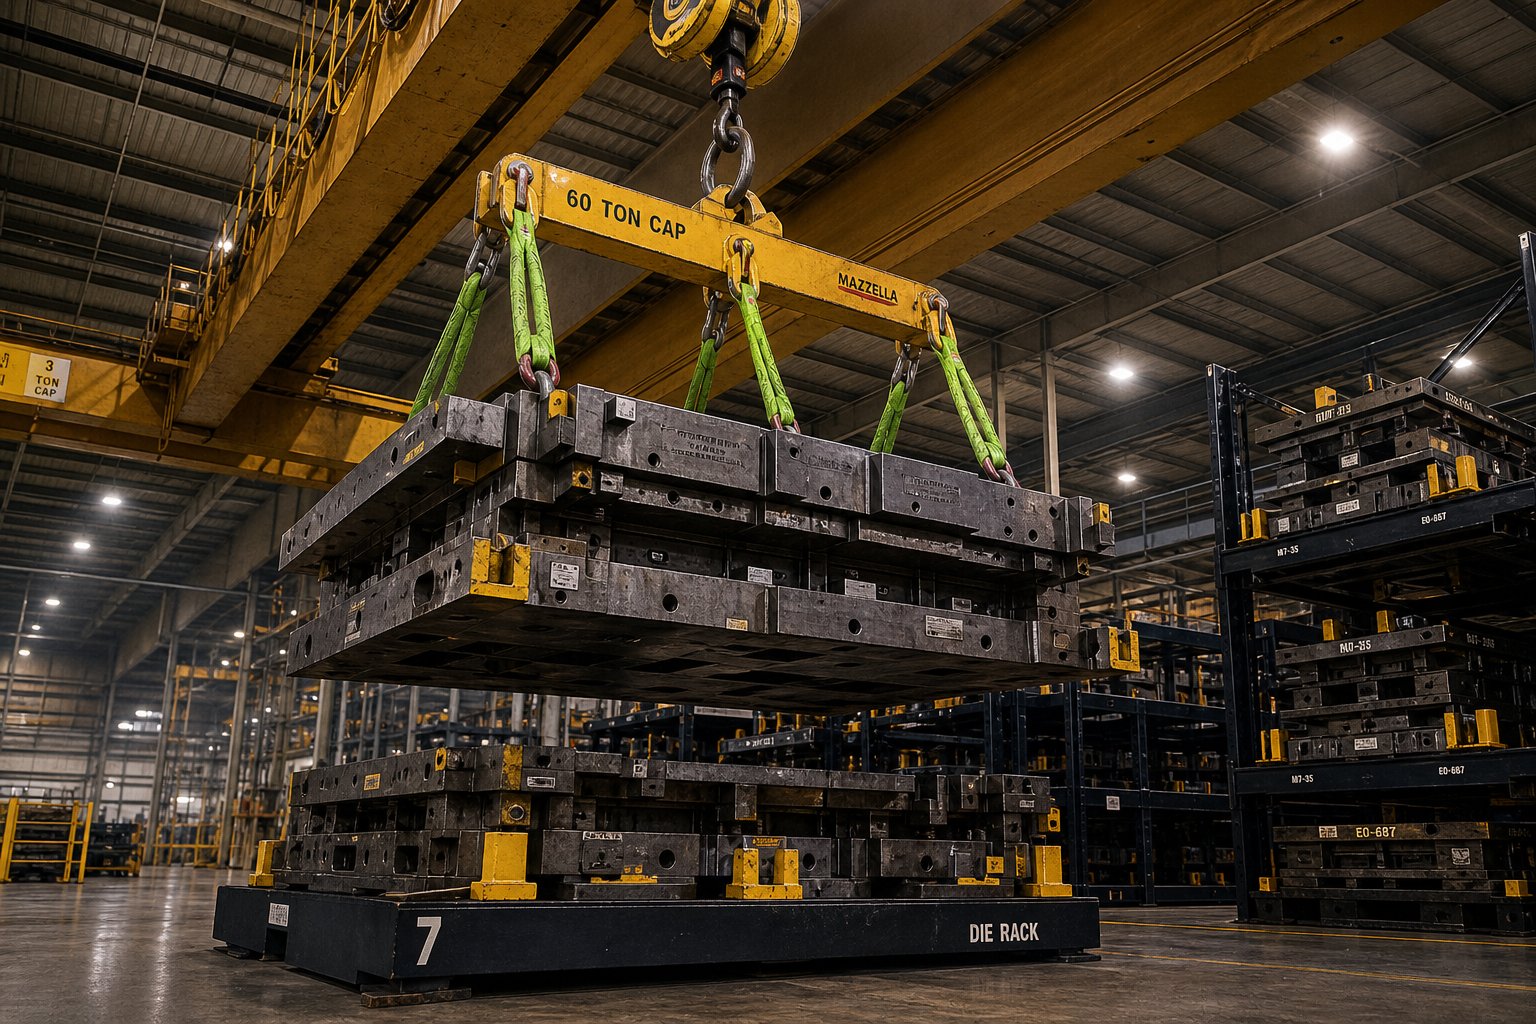
बड़े डाई सेट के लिए रखरखाव जीवनचक्र और हैंडलिंग
एक मान्य डाई डिज़ाइन और एक सफल प्रथम लेख का कोई मतलब नहीं है यदि उपकरण को उसके उत्पादन जीवन के दौरान सुरक्षित रूप से बनाए रखा, स्थानांतरित और संग्रहीत नहीं किया जा सकता है। बड़े डाई सेट रखरखाव जीवनचक्र की योजना पहले निर्धारित सेवा अंतराल से बहुत पहले शुरू हो जाती है। इसकी शुरुआत सुविधा से ही होती है. 10, 20, या 40+ टन वजन वाला एक डाई ओवरहेड क्रेन क्षमता, फर्श लोड रेटिंग, गलियारे की चौड़ाई और भंडारण कॉन्फ़िगरेशन के बारे में बुनियादी ढांचे के निर्णयों को निर्देशित करता है जो कि छोटे टूलींग की कभी मांग नहीं होती है। उन वास्तविकताओं को नजरअंदाज करें, और यहां तक कि एक पूरी तरह से इंजीनियर डाई भी एक लॉजिस्टिक बाधा बन जाती है जो उस उत्पादन समय को नष्ट कर देती है जिसे वितरित करने के लिए बनाया गया था।
बड़े आकार के डाई सेट के लिए हैंडलिंग और लॉजिस्टिक्स
बड़े आकार की डाई हैंडलिंग और हेराफेरी की आवश्यकताएं किसी भी बड़े प्रारूप वाली स्टैम्पिंग सुविधा में दैनिक संचालन को आकार देती हैं। प्रत्येक डाई परिवर्तन, प्रत्येक रखरखाव खिंचाव, और प्रत्येक भंडारण चाल में तंग स्थानिक बाधाओं के साथ भारी उठाने वाले उपकरण का समन्वय शामिल होता है।माज़ेला कंपनियाँ20, 40, या 60+ टन वजन वाले नोटों को मानक चेन स्लिंग्स से कहीं अधिक उठाने वाले समाधान की आवश्यकता होती है, अक्सर उच्च प्रदर्शन वाले सिंथेटिक राउंडस्लिंग्स की ओर ड्राइविंग सुविधाएं होती हैं जो बेहतर निरीक्षण सुविधाओं की पेशकश करते हुए स्टील समकक्षों के एक अंश का वजन करते हैं। ओवरहेड क्रेन को क्लास डी सेवा मानकों के अनुसार निर्दिष्ट किया जाना चाहिए, जो शॉक लोडिंग, साइड लोडिंग और डाई हैंडलिंग के लिए निहित भार को झेलने के लिए बनाया गया हो।
इस बारे में सोचें कि वास्तविक परिवर्तन में वास्तव में क्या शामिल है। ऊपरी और निचले हिस्सों को अलग किया जाना चाहिए, स्वतंत्र रूप से धांधली की जानी चाहिए, प्रेस से मुक्त किया जाना चाहिए, दुकान के फर्श पर ले जाया जाना चाहिए, और संकेंद्रित भार के लिए रेटेड भंडारण बुनियादी ढांचे पर सेट किया जाना चाहिए। आई बोल्ट के बजाय स्विवेल होइस्ट रिंग को कनेक्शन बिंदु के रूप में काम करना चाहिए, क्योंकि डाई हैंडलिंग में कोणीय लिफ्टों के दौरान आई बोल्ट में साइड खींचने और धातु की थकान होने का खतरा होता है। ऊंचाई से गिरने पर खतरे की एक और परत जुड़ जाती है। छह फीट से अधिक लंबे डाई के लिए रिगिंग अटैचमेंट के लिए रिगर्स को शीर्ष पर चढ़ने की आवश्यकता होती है, जिससे सामान्य उद्योग सेटिंग्स में चार फीट पर ओएसएचए गिरने से सुरक्षा की आवश्यकता होती है।
फ़्लोर लोड रेटिंग क्रेन क्षमता के समान ही ध्यान देने योग्य है। चार समर्थन बिंदुओं पर केंद्रित एक डाई सेट आसानी से प्रति वर्ग फुट स्लैब के डिज़ाइन लोड को पार कर सकता है, खासकर जब भंडारण बुनियादी ढांचे की भारी स्टैम्पिंग डाई की मांग को फर्श की जगह को संरक्षित करने के लिए घने रैक कॉन्फ़िगरेशन में स्टैकिंग टूल द्वारा पूरा किया जाता है। समर्पित डाई स्टोरेज रैक को ASME B30.20 मानकों के अनुसार इंजीनियर किया जाना चाहिए, लोड किया जाना चाहिए और टैग किया जाना चाहिए, स्क्रैप स्टील और अच्छे इरादों से घर में निर्मित नहीं किया जाना चाहिए।
पुनर्सतह अंतराल और पहनने के पैटर्न की निगरानी
बड़े प्रारूप टूलींग के लिए डाई रिसर्फेसिंग शेड्यूल कॉम्पैक्ट टूल की तुलना में एक अलग ताल का पालन करता है। बड़ी गठन वाली सतहें अधिक क्षेत्र में घिसाव फैलाती हैं, लेकिन खंडित इन्सर्ट इंटरफेस, ड्रॉ रेडी, और उच्च -संपर्क क्षेत्र अभी भी गिरावट को केंद्रित करते हैं। खंडित डाई पर पहनने के पैटर्न की निगरानी के लिए व्यवस्थित दस्तावेज़ीकरण की आवश्यकता होती है क्योंकि प्रत्येक इंसर्ट का अपना शिम स्टैक, पड़ोसियों के सापेक्ष अपना स्वयं का स्थिति संरेखण और पूर्व रीग्राइंडिंग का अपना इतिहास होता है।
जब किसी खंड को पुनर्सतह के लिए खींचा जाता है, तो मूल मंजूरी बहाल करने का मतलब केवल चेहरे को सपाट करने से कहीं अधिक होता है। पीसने के दौरान निकाली गई सामग्री की भरपाई के लिए उस खंड के नीचे की शिम की मोटाई को समायोजित किया जाना चाहिए। जोड़ के आर-पार निरंतर बनी सतह को बनाए रखने के लिए आसन्न खंडों को पुनः चमकाने की आवश्यकता हो सकती है। प्रत्येक खंड के ग्राइंड इतिहास, शिम कॉन्फ़िगरेशन और संरेखण संदर्भ बिंदुओं के सावधानीपूर्वक रिकॉर्ड के बिना, एक पुनरुत्थान घटना उतनी ही समस्याएं पेश कर सकती है जितनी यह हल करती है।
बड़े डाई सेटों के लिए प्राथमिकता से आदेशित रखरखाव जीवनचक्र चेकलिस्ट इन कार्यों को व्यवस्थित रखती है और यह सुनिश्चित करती है कि कोई भी गड़बड़ी न हो:
- प्रत्येक डाई मूव से पहले सभी उठाने वाले हार्डवेयर (होइस्ट रिंग, स्लिंग कनेक्शन, क्रेन अटैचमेंट) का निरीक्षण करें, टॉर्क विनिर्देशों और पहनने की स्थिति की पुष्टि करें
- प्रत्येक प्रोडक्शन रन के बाद फॉर्मिंग सतहों, सेगमेंट इंटरफेस और गाइड घटकों का दृश्य निरीक्षण करें
- परिभाषित स्ट्रोक गिनती अंतराल पर सतह प्रोफिलोमेट्री या प्रतिकृति टेप का उपयोग करके पहनने के पैटर्न की निगरानी और दस्तावेज़ीकरण करें
- निवारक शेड्यूल के अनुसार सभी फास्टनरों, डॉवेल पिन और सेगमेंट रिटेंशन बोल्ट की जाँच करें और पुनः {{0}टॉर्क करें)
- सभी गाइड पिन, बुशिंग, हील ब्लॉक और मूविंग घटकों को निर्माता के निर्दिष्ट अंतराल और स्नेहक प्रकार के अनुसार चिकनाई करें।
- नाइट्रोजन सिलेंडर दबाव जांच और हाइड्रोलिक सिस्टम द्रव स्थिति सहित कुशन सिस्टम प्रदर्शन को सत्यापित करें
- हटाए गए सामग्री, अद्यतन शिम आयामों और पोस्ट {{0}ग्राइंड संरेखण सत्यापन के पूर्ण दस्तावेज के साथ घिसे हुए आवेषण को फिर से सतह पर लाएं
- वैश्विक आयामी सटीकता की पुष्टि करने के लिए किसी भी पुनरुत्थान या खंड प्रतिस्थापन के बाद डाई असेंबली का पूर्ण सीएमएम या ऑप्टिकल स्कैन सत्यापन करें
कंपन विश्लेषण, ध्वनिक निगरानी और थर्मल इमेजिंग सहित पूर्वानुमानित रखरखाव विधियां, गंभीर विफलता तक पहुंचने से पहले उपसतह दरारें और असामान्य पहनने का पता लगाकर दृश्य निरीक्षण को पूरक बनाती हैं। बड़ी मौतों के लिए जहां अनियोजित डाउनटाइम की लागत हजारों प्रति घंटे होती है, भविष्य कहनेवाला तकनीक रखरखाव को प्रतिक्रियाशील से नियोजित में स्थानांतरित कर देती है, जिससे उत्पादन कार्यक्रम बरकरार रहता है।
दीर्घावधि समर्थन के लिए अनुभवी डाई बिल्डर्स के साथ साझेदारी
एक बड़े प्रारूप वाले डाई सेट को उसके पूर्ण उत्पादन जीवन के दौरान बनाए रखना पूरी तरह से एक घरेलू कार्य नहीं है। खंडित आवेषणों को फिर से सतह पर लाना, संचयी पीसने के वर्षों के बाद क्लीयरेंस को फिर से स्थापित करना, घिसे हुए गाइड घटकों को बदलना, और इंजीनियरिंग परिवर्तनों के लिए टूलींग को अपनाना, ये सभी मूल बिल्डर के ज्ञान से लाभान्वित होते हैं कि डाई को कैसे डिजाइन और इकट्ठा किया गया था। दस्तावेज़ीकरण ट्रेल, शिम मानचित्र, खंड अनुक्रमण रिकॉर्ड और क्लीयरेंस विनिर्देश जो एक बड़े पासे की आधारभूत स्थिति को परिभाषित करते हैं, उन इंजीनियरों के हाथों में सबसे उपयोगी होते हैं जो उनके पीछे के इरादे को समझते हैं।
टूलिंग इंजीनियरों के लिए जो अपनी डाई सपोर्ट बुनियादी ढांचे की जरूरतों का मूल्यांकन करते हैं, चाहे एक नए बड़े प्रारूप वाले टूल की योजना बना रहे हों या किसी मौजूदा टूल के जीवन का विस्तार कर रहे हों, डाई संरचना, घटक एकीकरण, निकासी नियंत्रण और सामग्री प्रवाह प्रबंधन में अनुभवी प्रदाता के साथ साझेदारी करने से संपूर्ण जीवनचक्र सुव्यवस्थित हो जाता है।YICHEN के कस्टम स्टैम्पिंग डाई समाधानइन चुनौतियों से निपटने वाली टीमों के लिए एक व्यावहारिक संसाधन के रूप में कार्य करें, पंचों, लिफ्टर्स, बाईपास नॉच, बर्र नियंत्रण और बड़े प्रारूप समर्थन प्रणालियों में गहरी इंजीनियरिंग विशेषज्ञता को तैयार परिणामों के उत्पादन के लिए जोड़ें, जो लाखों स्ट्रोक को बनाए रखते हैं।
बड़े हिस्सों के लिए डाई स्टैम्पिंग समर्थन के बारे में अक्सर पूछे जाने वाले प्रश्न
1. आप बड़े हिस्से की स्टैम्पिंग के लिए एक छोटे डाई डिज़ाइन को क्यों नहीं बढ़ा सकते?
बड़े हिस्से की स्टैम्पिंग गैर-{0}}रेखीय इंजीनियरिंग चुनौतियों का परिचय देती है जो प्रत्यक्ष स्केलिंग को रोकती हैं। स्पैन लंबाई की चौथी शक्ति के साथ विक्षेपण बढ़ता है, जिसका अर्थ है कि दो बार चौड़ा डाई शू समान भार स्थितियों के तहत सोलह गुना अधिक तक विक्षेपित होता है। तापीय प्रवणताएँ अधिक दूरियाँ फैलाती हैं, जिससे विभेदक विस्तार होता है जो पंच को असमान रूप से - से {{4} डाई क्लीयरेंस में स्थानांतरित कर देता है। बल वितरण तेजी से असमान होता जा रहा है क्योंकि ऑफ-{6}सेंटर लोड जो कि कॉम्पैक्ट डाई आसानी से अवशोषित कर लेते हैं, चौड़े-चौड़े स्पैन टूलिंग पर महत्वपूर्ण कोणीय विक्षेपण पैदा करते हैं। इन मिश्रित प्रभावों के लिए मानक डिज़ाइनों के आनुपातिक रूप से विस्तारित संस्करणों के बजाय मोटे रिब्ड डाई जूते, इंजीनियर्ड सब{10}बोल्स्टर ग्रिड और मल्टी{11}ज़ोन कुशन नियंत्रण सहित उद्देश्यपूर्ण निर्मित समर्थन रणनीतियों की आवश्यकता होती है।
2. बड़े भागों के लिए प्रोग्रेसिव और ट्रांसफर डाई के बीच क्या अंतर है?
प्रोग्रेसिव डाई अनुक्रमिक स्टेशनों के माध्यम से एक सतत धातु की पट्टी को खिलाती है, जिससे भाग वाहक वेब से जुड़ा रहता है। यह दृष्टिकोण व्यावहारिक सीमा लगभग 600{7}}800 मिमी पट्टी की चौड़ाई तक पहुँचता है क्योंकि वाहक कठोरता, फ़ीड परिशुद्धता, और सामग्री अपशिष्ट असहनीय हो जाते हैं। ट्रांसफर डाइज़ पहले स्टेशन पर रिक्त स्थान को अलग करके और स्वतंत्र संचालन के बीच यंत्रवत् अलग-अलग हिस्सों को स्थानांतरित करके इसे हल करते हैं। स्थानांतरण प्रणालियाँ 2,000 मिमी से अधिक के भाग के आवरणों को संभालती हैं, वाहक वेब अपशिष्ट को समाप्त करके सामग्री के उपयोग में सुधार करती हैं, और स्टेशनों के बीच पूर्ण भाग के पुनर्स्थापन की अनुमति देती हैं। ट्रेड{10}ऑफ़ में कम उत्पादन गति होती है, आम तौर पर छोटे हिस्सों पर प्रगतिशील टूलींग के लिए 200-600+ की तुलना में प्रति मिनट 8-25 स्ट्रोक, और अंतर-स्टेशन समर्थन बुनियादी ढांचे की आवश्यकताएं अधिक होती हैं।
3. एफईए सिमुलेशन बड़े प्रारूप वाले डाई टूलींग में जोखिम को कैसे कम करता है?
एफईए सिमुलेशन मॉडल किसी भी उपकरण स्टील को मशीनीकृत करने से पहले विक्षेपण, सामग्री का पतला होना, स्प्रिंगबैक और बल वितरण को परस्पर जुड़ी घटनाओं के रूप में दर्शाता है। सैकड़ों-हजारों डॉलर के निवेश का प्रतिनिधित्व करने वाले बड़े डाई के लिए, सिमुलेशन भविष्यवाणी करता है कि डाई जूते केंद्र भार के नीचे कैसे विक्षेपित होते हैं, जहां बोल्स्टर प्लेटें समर्थन बिंदुओं के बीच शिथिल हो जाती हैं, और कुशन दबाव प्रोफाइल सामग्री प्रवाह को कैसे प्रभावित करते हैं। पूर्ण गठन अनुक्रम का आभासी परीक्षण स्टेशन दर स्टेशन विभाजन, झुर्रियाँ और स्प्रिंगबैक संचय स्टेशन की पहचान करता है। उद्योग अनुसंधान से पता चलता है कि बॉडी साइड पैनल को आम तौर पर लगभग $125,000 प्रत्येक पर चार भौतिक पुनः कार्य पुनरावृत्तियों की आवश्यकता होती है। एफईए संचालित अनुकूलन समर्थन संरचना प्लेसमेंट और क्षतिपूर्ति रणनीतियों को डिजिटल रूप से सत्यापित करके उन महंगी पुनरावृत्तियों को कम या समाप्त कर देता है। YICHEN (yichen-group.com/stamping-die/) जैसे प्रदाता सिमुलेशन को {{12}मान्य डिजाइनों को उत्पादन के लिए {{13}तैयार बड़े प्रारूप वाले टूलींग से जोड़ते हैं।
4. बड़े प्रारूप वाली डाई स्टैम्पिंग के लिए कौन सा कुशन सिस्टम सबसे अच्छा काम करता है?
हाइड्रोलिक मल्टी{0}}प्वाइंट कुशन सिस्टम को आम तौर पर बड़े{{1}फॉर्मेट स्टैम्पिंग के लिए पसंद किया जाता है क्योंकि वे प्रति ज़ोन सर्वो{{2}नियंत्रित दबाव विनियमन, प्रोग्राम करने योग्य बल प्रोफाइल और विस्तारित डाई फेस पर स्वतंत्र ज़ोन नियंत्रण प्रदान करते हैं। नाइट्रोजन सिलेंडर ऐरे मध्यम पदचिह्नों के लिए काम करते हैं, लेकिन स्ट्रोक के दौरान दबाव में प्रगतिशील वृद्धि से पीड़ित होते हैं और ऐरे का आकार बढ़ने पर जोन से {{4}से {{5}जोन भिन्नता होती है। वायवीय कुशन में वायु संपीडन के कारण बड़े ड्रॉ के लिए आवश्यक बल परिशुद्धता और प्रतिक्रिया गति की कमी होती है। हाइड्रोलिक सिस्टम का महत्वपूर्ण लाभ बहु-क्षेत्र नियंत्रण है, जिससे इंजीनियरों को उच्च प्रतिधारण बल लागू करने की अनुमति मिलती है जहां झुर्रियां पड़ने का जोखिम चरम पर होता है और बल कम हो जाता है जहां टूटना चिंता का विषय है, एकल समझौता दबाव को इंजीनियर्ड क्षेत्र में बदल देता है।
5. आप 20 टन या उससे अधिक वजन वाले डाई सेट का रखरखाव और प्रबंधन कैसे करते हैं?
बड़े डाई रखरखाव के लिए सुविधा बुनियादी ढांचे की योजना की आवश्यकता होती है जो शॉक और साइड लोडिंग के लिए क्लास डी सेवा मानकों के अनुरूप ओवरहेड क्रेन क्षमता से शुरू होती है। फ़्लोर लोड रेटिंग में डाई स्टोरेज रैक से केंद्रित पॉइंट लोड को ध्यान में रखना चाहिए, जिसे ASME B30.20 मानकों के अनुसार इंजीनियर और लोड किया जाना चाहिए। सुरक्षित कोणीय लिफ्टों के लिए स्विवेल होइस्ट रिंग आई बोल्ट की जगह लेती हैं। खंडित आवेषणों को पुनर्जीवित करने के लिए प्रत्येक खंड के शिम स्टैक, ग्राइंड इतिहास और संरेखण संदर्भों के दस्तावेज़ीकरण की आवश्यकता होती है ताकि सामग्री हटाने के बाद मंजूरी को सटीक रूप से बहाल किया जा सके। कंपन विश्लेषण, थर्मल इमेजिंग और ध्वनिक निगरानी सहित भविष्य कहनेवाला रखरखाव तकनीक गंभीर विफलता से पहले उपसतह मुद्दों का पता लगाती है, रखरखाव को प्रतिक्रियाशील से नियोजित में स्थानांतरित करती है और उत्पादन समय की रक्षा करती है।


