


बाईपास नॉच क्या हैं और वे डाई डिज़ाइन में क्यों महत्वपूर्ण हैं
जब आप किसी को पूछते हुए सुनते हैं "मुद्रांकन क्या है"प्रगतिशील मृत्यु के संदर्भ में, उत्तर हमेशा एक वास्तविकता पर वापस जाता है: सामग्री की एक पट्टी कई स्टेशनों से होकर गुजरती है, और एक स्टेशन पर काटे गए या बने प्रत्येक फीचर को उसके बाद आने वाले प्रत्येक स्टेशन से सुरक्षित रूप से गुजरना पड़ता है। ऐसा करने के लिए बाईपास पायदान मौजूद हैं।
प्रोग्रेसिव डाई स्ट्रिप्स में बाईपास नॉच क्या हैं?
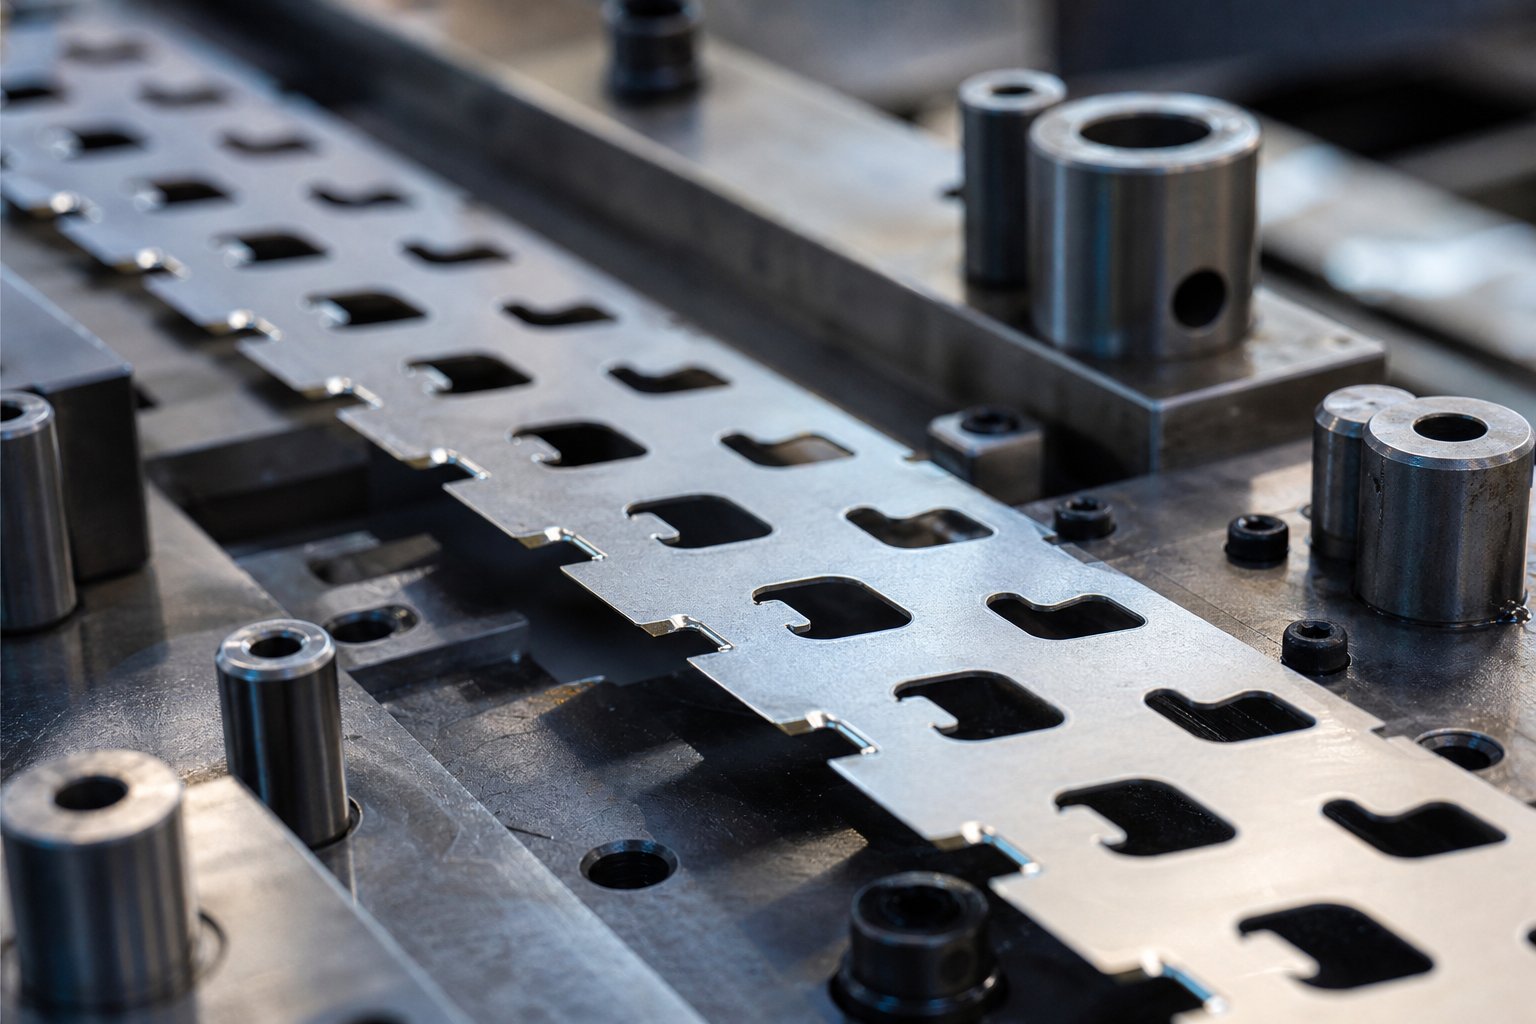
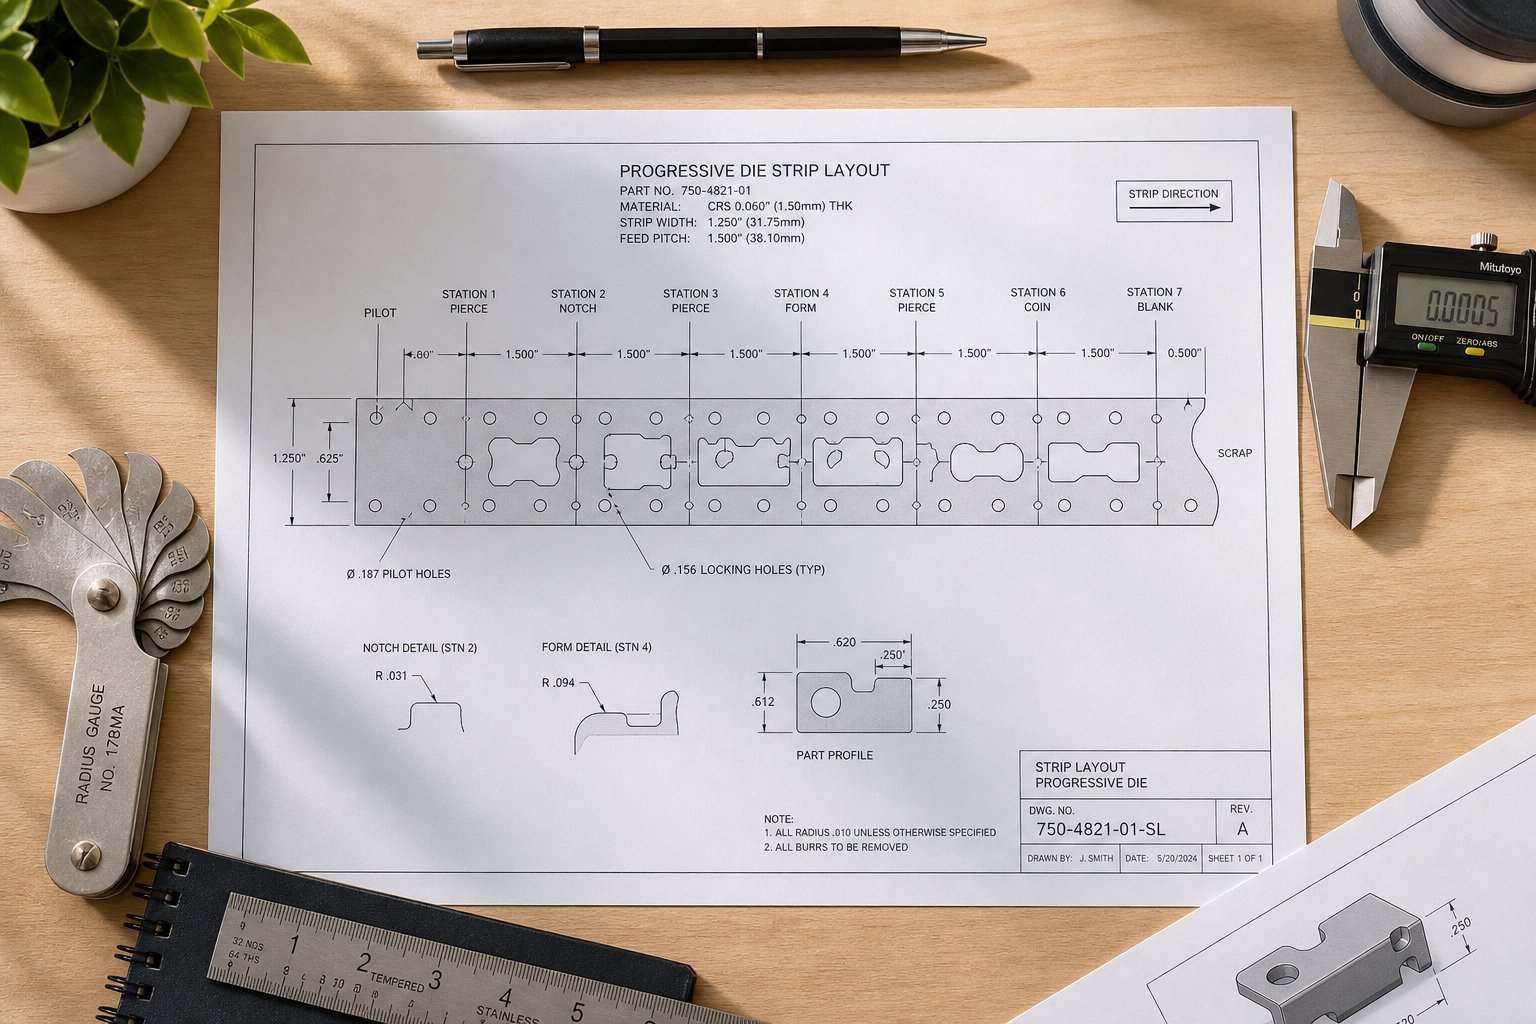
बाईपास नॉच वाहक पट्टी के साथ विशिष्ट स्थानों पर छोटे, जानबूझकर सामग्री हटाने हैं। उनका काम सीधा है: पट्टी के पहले से खाली, छेद किए गए, या बने क्षेत्रों को डाई घटकों - पंचों, डाई बटनों, लिफ्टरों और गठित ज्यामिति - को साफ़ करने की अनुमति दें क्योंकि पट्टी एक पिच लंबाई आगे बढ़ती है।
आठ स्टेशनों के साथ एक प्रगतिशील मुद्रांकन पासे की कल्पना करें। प्रत्येक प्रेस स्ट्रोक पट्टी को एक निश्चित दूरी तक आगे बढ़ाता है। स्टेशन दो पर बनाई गई सुविधाओं को टूलींग से टकराए बिना भौतिक रूप से स्टेशन तीन, चार, पांच और उससे आगे से गुजरना होगा। बाईपास पायदान निकासी पथ बनाते हैं जो इसे संभव बनाता है।
बाईपास नॉच प्रगतिशील स्टैम्पिंग डाई की वाहक पट्टी में एक राहत कटआउट है जो पहले से संसाधित सुविधाओं को डाउनस्ट्रीम टूलींग में हस्तक्षेप करने से रोकता है क्योंकि पट्टी आगे बढ़ती है।
क्यों हर प्रगतिशील पासे को बाईपास नॉच की आवश्यकता होती है
मुख्य इंजीनियरिंग तर्क हस्तक्षेप की रोकथाम पर आधारित है। शीट मेटल स्टैम्पिंग में, वाहक पट्टी - जो अतिरिक्त सामग्री को एक स्टेशन से स्टेशन तक यात्रा करते समय भागों को एक साथ रखती है - प्रत्येक डाई स्टेशन के माध्यम से सफाई से खिलाते समय संरचनात्मक रूप से मजबूत रहना चाहिए। बाईपास नॉच के बिना, पट्टी निकटवर्ती स्टेशनों पर छिद्रों या गठित ज्यामिति से टकराती है, जिससे मिसफीड, बकलिंग, स्लग पुलिंग या पूरी तरह से क्षति होती है।
समस्या की एक सरल मुद्रांकन परिभाषा: पट्टी आगे बढ़ती है, पहले से काम की गई सामग्री सक्रिय टूलींग द्वारा कब्जा किए गए स्थान में प्रवेश करती है, और कुछ टूट जाता है। स्टैम्पिंग डाइज़ में बायपास नॉच का उद्देश्य उस टकराव को शुरू होने से पहले ही खत्म करना है।
जैसाद फैब्रिकेटर में आर्ट हेड्रिक नोट्स, प्रोग्रेसिव डाईज़ में खराब स्ट्रिप फीडिंग से डाई और प्रेस क्षति, स्क्रैप, सुरक्षा खतरे और डाउनटाइम होता है। बायपास नॉच प्राथमिक डिज़ाइन टूल में से एक है जो उत्पादन में डाई के चलने से बहुत पहले स्ट्रिप लेआउट चरण - पर इन विफलताओं को रोकता है।
विश्वसनीय स्ट्रिप प्रोग्रेस के बिना मेटल स्टैम्पिंग क्या है? यह स्क्रैप, पुनः कार्य और टूटी हुई टूलींग है। शुरुआत से ही बायपास नॉच डिज़ाइन प्राप्त करने से समस्याओं की एक श्रेणी समाप्त हो जाती है जिसे बाद में कोई भी प्रेस समायोजन ठीक नहीं कर सकता है।
कैसे बायपास नॉचेज़ प्रोग्रेसिव डाइज़ में स्ट्रिप प्रोग्रेस को नियंत्रित करते हैं
प्रत्येक प्रगतिशील पासा एक गैर-परक्राम्य सिद्धांत पर काम करता है: पट्टी एक निश्चित दूरी - पिच - से आगे बढ़ती है और पहले से ही काटे गए या बने प्रत्येक फीचर को बिना किसी चीज से टकराए प्रत्येक डाउनस्ट्रीम स्टेशन से गुजरना होगा।धातु मुद्रांकन प्रक्रियाउस लय पर निर्भर करता है. जब आप इसे तोड़ते हैं, तो आप पासे को तोड़ देते हैं।
बाईपास नॉच वह तंत्र है जो उस लय को बरकरार रखता है। वे सटीक स्थानों पर वाहक पट्टी से सामग्री हटाते हैं ताकि पहले से काम की गई ज्यामिति डाउनस्ट्रीम टूलींग को साफ़ कर दे। तर्क सरल है, लेकिन निष्पादन के लिए पट्टी के यात्रा पथ के सापेक्ष प्रत्येक स्टेशन के टूलींग लिफाफे का सावधानीपूर्वक विश्लेषण करना आवश्यक है।
स्ट्रिप फीड मैकेनिक्स और स्टेशन क्लीयरेंस
स्टैम्पिंग प्रक्रिया में, कॉइल फीडर प्रत्येक प्रेस स्ट्रोक के अनुसार स्ट्रिप को ठीक एक पिच दूरी तक आगे बढ़ाता है। वह पिच स्ट्रिप लेआउट में आसन्न हिस्सों के बीच केंद्र से {{1} से केंद्र की दूरी है। हर बार जब पट्टी आगे की ओर अनुक्रमित होती है, तो प्रत्येक सुविधा अपस्ट्रीम - पायलट छेद, रिक्त उद्घाटन, गठित टैब, खींचे गए कप - एक स्टेशन को निकास के करीब स्थानांतरित कर देती है।
यहां महत्वपूर्ण बिंदु है: स्टेशन तीन पर बनाई गई एक गठित सुविधा अगले प्रेस स्ट्रोक के दौरान स्टेशन चार पर भौतिक रूप से जगह लेगी, उसके बाद स्ट्रोक पर स्टेशन पांच, और इसी तरह। यदि किसी डाउनस्ट्रीम स्टेशन में पंच, डाई बटन, या लिफ्टर रेल है जो अपस्ट्रीम सुविधा के समान ऊर्ध्वाधर या पार्श्व स्थान घेरती है, तो पट्टी टकराव के बिना आगे नहीं बढ़ सकती है।
स्ट्रिप लेआउट योजना के दौरान, डाई डिज़ाइनर प्रत्येक स्टेशन पर टूलींग लिफाफे का नक्शा तैयार करता है, जो तीन आयामी स्थान को पंच करता है, स्टील बनाता है, और दबाव पैड पूर्ण प्रेस स्ट्रोक के दौरान कब्जा कर लेते हैं। जहां भी आने वाली पट्टी सामग्री उस लिफाफे के साथ ओवरलैप होती है, एक हस्तक्षेप क्षेत्र मौजूद होता है। प्रत्येक हस्तक्षेप क्षेत्र एक बाईपास पायदान की मांग करता है।
कैरियर स्ट्रिप की चौड़ाई यहां प्रत्यक्ष भूमिका निभाती है। व्यापक वाहक संरचनात्मक अखंडता का त्याग किए बिना पायदान के लिए अधिक सामग्री प्रदान करते हैं, लेकिन वे अधिक कुंडल स्टॉक का उपभोग करते हैं। संकीर्ण वाहक यह सीमित करते हैं कि पट्टी की भोजन करने की क्षमता को कमजोर करने से पहले एक पायदान कितनी गहराई तक फैल सकता है। डाई प्रक्रिया डिज़ाइन अनुक्रम के प्रारंभ में ही इन बाधाओं को संतुलित कर देती है।
बाईपास नॉच स्ट्रिप बकलिंग और मिसफीड को कैसे रोकते हैं
क्या होता है जब बाईपास नॉच गायब या कम आकार के होते हैं? विफलता मोड जल्दी से मिश्रित होते हैं:
- भारोत्तोलकों से पट्टी उठाना।जब सामग्री फ़ीड के दौरान डाउनस्ट्रीम पंच या डाई बटन से टकराती है, तो पट्टी ऊपर या किनारे पर धकेल दी जाती है। यह लिफ्टर रेल से उठ जाता है और डाई के माध्यम से अपना निर्देशित पथ खो देता है।
- स्टेशनों के बीच बकझक।फीडर पट्टी को आगे की ओर धकेलता है, लेकिन पट्टी रुकावट से नहीं गुजर पाती। सामग्री फ़ीड लाइन और रुकावट बिंदु के बीच संपीड़ित और बकल करती है। जैसा कि आर्ट हेड्रिक में बताया गया हैफैब्रिकेटर, गोल भारोत्तोलक जो पट्टी को ठीक से सहारा देने में विफल रहते हैं, उसे शिथिल होने और अपने ऊपर मोड़ने की अनुमति देते हैं - जब बाईपास क्लीयरेंस अपर्याप्त होता है तो प्रभाव बढ़ जाता है।
- स्लग खींचना.आंशिक हस्तक्षेप फ़ीड स्ट्रोक के दौरान कटे हुए स्लग को ऊपर की ओर खींच सकता है। ये स्लग डाई फेस पर समाप्त हो जाते हैं और बाद के हिस्सों में चिपक जाते हैं, जिससे टूलींग और उत्पाद दोनों को नुकसान पहुंचता है।
- प्रगतिशील फ़ीड त्रुटियाँ.एक स्टेशन पर एक छोटा सा हस्तक्षेप थोड़ा सा छोटा सा फ़ीड बनाता है। वह त्रुटि आगे बढ़ती है और प्रत्येक अगले स्टेशन पर बढ़ती जाती है, जिससे पायलट छेद गलत हो जाते हैं, कट बेमेल हो जाते हैं, और गठित विशेषताएँ लक्ष्य से दूर हो जाती हैं। ट्रांसफर स्टैम्पिंग संचालन में, एक समान सिद्धांत लागू होता है - भागों को स्टेशनों के बीच टूलींग को साफ़ करना चाहिए, हालांकि परिवहन तंत्र भिन्न होता है।
ये विफलताएँ शायद ही कभी एक नाटकीय दुर्घटना के रूप में सामने आती हैं। अधिक बार, वे धीरे-धीरे बढ़ती गड़गड़ाहट, आंतरायिक मिसफ़ीड अलार्म, या भाग आयामों में अस्पष्टीकृत भिन्नता के रूप में दिखाई देते हैं - हस्तक्षेप के सभी लक्षण जो उचित बाईपास नॉच डिज़ाइन को समाप्त कर देते।
स्ट्रिप लेआउट प्रक्रिया में प्लेसमेंट तर्क
यह निर्धारित करना कि बाईपास पायदान कहाँ हैं, एक अनुक्रमिक इंजीनियरिंग अभ्यास है। आप इसे शॉर्टकट नहीं कर सकते. निर्णय प्रक्रिया स्टेशन दर स्टेशन स्ट्रिप लेआउट के माध्यम से काम करती है, आने वाली स्ट्रिप प्रोफ़ाइल के विरुद्ध प्रत्येक टूलींग घटक की जाँच करती है।
- प्रत्येक स्टेशन के टूलींग लिफाफे का मानचित्र बनाएं।प्रत्येक डाई स्टेशन के लिए, पूरे प्रेस स्ट्रोक के दौरान सभी पंचों, डाई बटनों, फॉर्मिंग स्टील्स, लिफ्टर्स और प्रेशर पैड्स द्वारा घेरी गई पूरी 3डी जगह का दस्तावेजीकरण करें, न कि केवल निचले डेड सेंटर पर।
- प्रत्येक फ़ीड स्थिति पर स्ट्रिप प्रोफ़ाइल को ओवरले करें।ट्रैक करें कि वाहक पट्टी, अपनी सभी पहले से कटी हुई और बनाई गई विशेषताओं के साथ, प्रत्येक स्टेशन पर पहुंचते ही कैसे दिखाई देती है। पूरी पट्टी की चौड़ाई, मौजूदा कटआउट और किसी भी गठित ज्यामिति को शामिल करें जो पट्टी के तल के ऊपर या नीचे फैली हुई है।
- हस्तक्षेप क्षेत्रों की पहचान करें.जहां भी आने वाली स्ट्रिप प्रोफ़ाइल स्टेशन के टूलींग लिफाफे के साथ ओवरलैप होती है, वहां एक हस्तक्षेप क्षेत्र को चिह्नित करें। पार्श्व (पट्टी की चौड़ाई के पार) और ऊर्ध्वाधर (फ़ीड विमान के ऊपर और नीचे) दोनों संघर्षों पर ध्यान दें।
- प्रति हस्तक्षेप क्षेत्र में पायदान ज्यामिति को परिभाषित करें।प्रत्येक पहचाने गए संघर्ष के लिए, क्लीयरेंस प्रदान करने के लिए आवश्यक न्यूनतम सामग्री हटाने का निर्धारण करें। फ़ीड टॉलरेंस, लेटरल स्ट्रिप वेंडर और किसी भी प्रेस{1}स्पीड{{2}संबंधित ओवरट्रैवल को ध्यान में रखते हुए एक सुरक्षा मार्जिन जोड़ें।
- वाहक पट्टी की अखंडता सत्यापित करें।सभी बाईपास नॉच लगाने के बाद, पुष्टि करें कि शेष वाहक सामग्री संरचनात्मक रूप से पट्टी को बिना बकलिंग या अत्यधिक विक्षेपण के डाई के माध्यम से खिलाने के लिए पर्याप्त है।
- एक उपयुक्त स्टेशन पर नॉच कटिंग का काम सौंपें।तय करें कि कौन सा अपस्ट्रीम स्टेशन प्रत्येक बाईपास पायदान को काटेगा। पंचिंग स्टैम्पिंग ऑपरेशन जो नॉच बनाता है, स्ट्रिप के उस स्टेशन तक पहुंचने से पहले होना चाहिए जहां क्लीयरेंस की आवश्यकता होती है - आदर्श रूप से डाई के पहले या दूसरे स्टेशन पर।
यह वर्कफ़्लो लागू होता है, चाहे आप एक साधारण ब्रैकेट के लिए दस {{0} स्टेशन डाई डिज़ाइन कर रहे हों या एक जटिल ऑटोमोटिव कनेक्टर के लिए तीस - स्टेशन डाई डिज़ाइन कर रहे हों। स्टैम्पिंग निर्माण प्रक्रिया की मांग है कि प्रत्येक पायदान प्लेसमेंट निर्णय को पट्टी के पूर्ण यात्रा पथ के विरुद्ध मान्य किया जाए, न कि केवल निकटतम स्टेशन के लिए।
हालाँकि, ज्यामिति केवल आधी कहानी है। प्रत्येक पायदान का आकार और आकार - आयताकार, कोणीय, या त्रिज्या - विशिष्ट हस्तक्षेप प्रोफ़ाइल, मुद्रांकित की जाने वाली सामग्री और उस स्थान पर वाहक पट्टी पर संरचनात्मक मांगों पर निर्भर करता है।
बाईपास नॉच के प्रकार और प्रत्येक का उपयोग कब करें
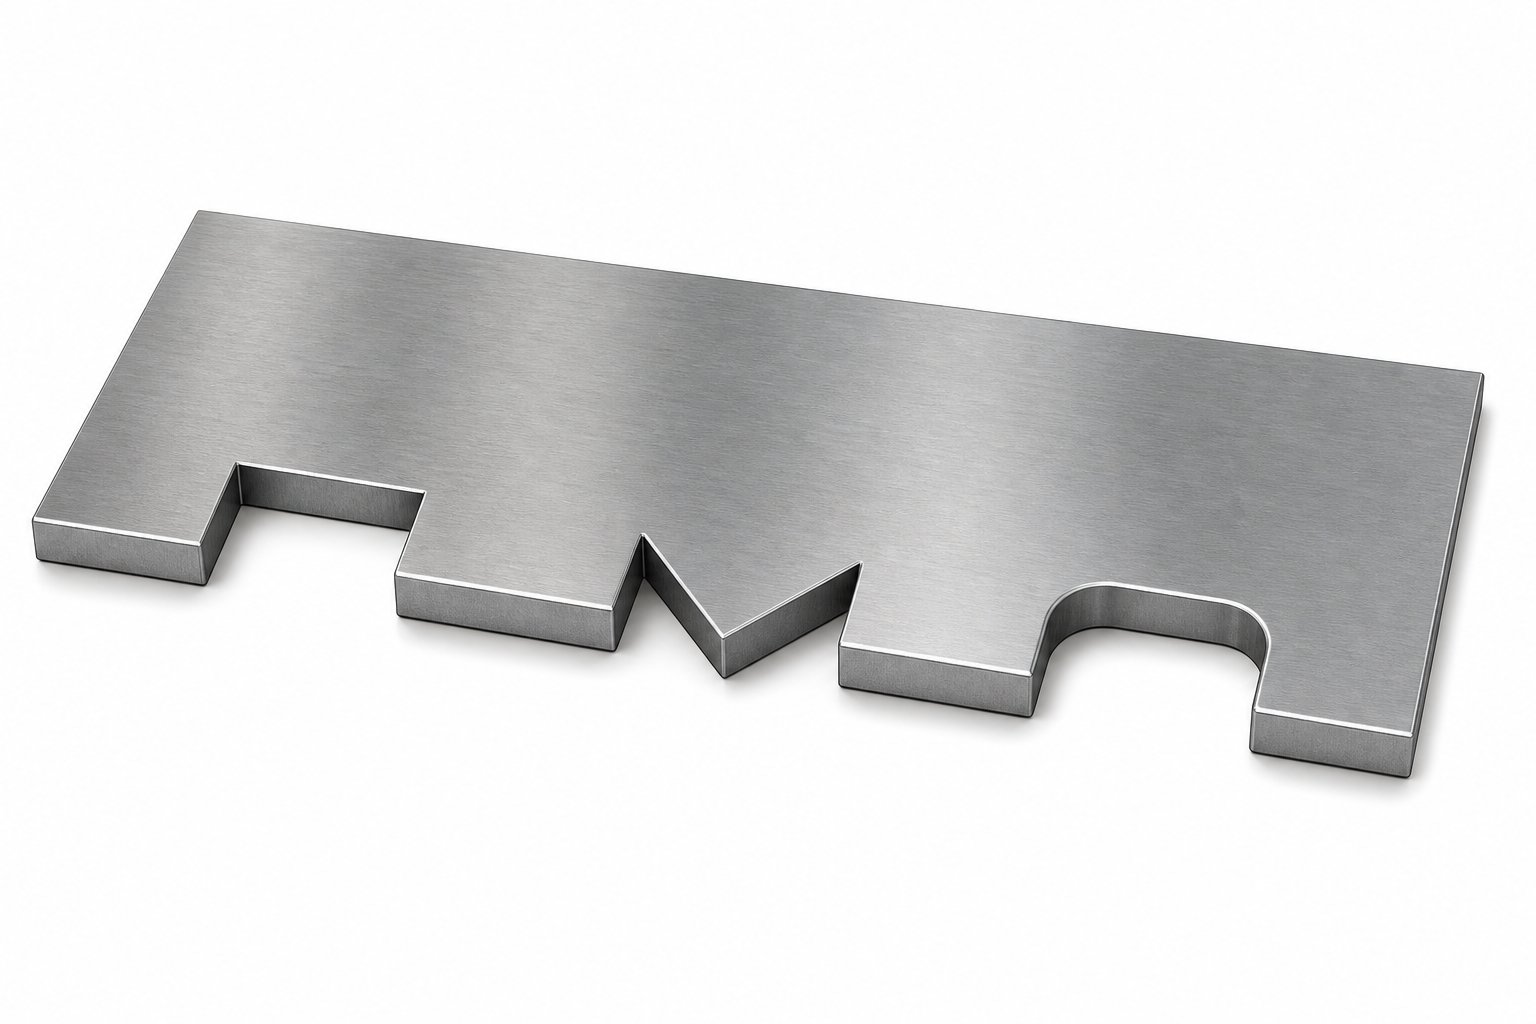
सभी हस्तक्षेप क्षेत्र एक जैसे नहीं दिखते, इसलिए सभी बाईपास पायदान भी एक जैसे नहीं दिखने चाहिए। प्रत्येक पायदान की ज्यामिति उसकी प्रोफ़ाइल, अभिविन्यास और किनारे का उपचार सीधे स्ट्रिप फीडिंग व्यवहार, कैरियर स्ट्रिप अखंडता और दीर्घकालिक उपकरण जीवन को प्रभावित करती है। फिर भी टूलींग साहित्य में चर्चा की गई विभिन्न प्रकार की स्टैम्पिंग डाई के बीच, बाईपास नॉच वर्गीकरण पर शायद ही कभी ध्यान दिया जाता है जिसके वह हकदार है।
तीन प्राथमिक नॉच प्रोफाइल प्रगतिशील डाई अनुप्रयोगों के विशाल बहुमत को कवर करते हैं: आयताकार, कोणीय (V-आकार), और त्रिज्या। उस ज्यामिति विकल्प के शीर्ष पर स्तरित एक कॉन्फ़िगरेशन निर्णय होता है - कि क्या पायदान वाहक पट्टी के सापेक्ष सकारात्मक या नकारात्मक है। प्रत्येक संयोजन एक अलग समस्या का समाधान करता है।
आयताकार बनाम कोणीय बाईपास नॉच प्रोफाइल
आयताकार बाईपास नॉच स्ट्रिप लेआउट डिज़ाइन के वर्कहॉर्स हैं। इनमें फ़ीड दिशा के लंबवत उन्मुख सीधी, समानांतर दीवारें होती हैं, जो वाहक पट्टी में एक साफ, बॉक्स के आकार का कटआउट बनाती हैं। आप उन्हें अधिकांश स्टैम्पिंग डाइज़ में पाएंगे जहां हस्तक्षेप क्षेत्र में एक सरल, समान प्रोफ़ाइल होती है - एक बेलनाकार पंच या एक सपाट {4}फेस वाला डाइ बटन होता है जिसे एक समान चौड़ाई में क्लीयरेंस की आवश्यकता होती है।
वे इतने सामान्य क्यों हैं? आयताकार खांचे को डाई स्टील्स में मशीन में बदलना आसान है, आयामी रूप से निरीक्षण करना आसान है, और उनके निकासी व्यवहार में पूर्वानुमान लगाया जा सकता है। जो पंच उन्हें बनाता है वह एक सरल ज्यामिति है जिसमें बनाए रखने या फिर से तेज करने के लिए कोई कोणीय सतह नहीं होती है। मानक निकासी आवश्यकताओं के लिए जहां बाधा अच्छी तरह से परिभाषित है और पट्टी सामग्री क्षमाशील है, एक आयताकार प्रोफ़ाइल न्यूनतम टूलींग जटिलता के साथ काम पूरा करती है।
कोणीय या V-आकार के पायदान एक अलग उद्देश्य की पूर्ति करते हैं। जब हस्तक्षेप ज्यामिति दिशात्मक होती है, उदाहरण के लिए, एक गठित टैब जो फ़ीड पथ के सापेक्ष एक कोण पर विस्तारित होता है, या ऐसी स्थिति जहां केवल वाहक के एक तरफ निकासी की आवश्यकता होती है - एक कोणीय पायदान आवश्यकता से अधिक सामग्री को हटाए बिना लक्षित राहत प्रदान करता है। कोणीय दीवारें आयताकार कटआउट के अचानक कोनों की तुलना में तनाव को अधिक धीरे-धीरे वितरित करती हैं, जिससे पायदान सीमा पर दरार शुरू होने का खतरा कम हो जाता है।
इसे इस तरह से सोचें: आयताकार पायदान इस प्रश्न का उत्तर देते हैं "मुझे कितनी जगह चाहिए?" जबकि कोणीय पायदान उत्तर देते हैं "मुझे उस स्थान की किस दिशा में आवश्यकता है?" जब पट्टी की चौड़ाई तंग होती है और वाहक सामग्री का प्रत्येक मिलीमीटर मायने रखता है, तो वी - आकार के पायदान की दिशात्मक दक्षता संरचनात्मक अखंडता को संरक्षित कर सकती है जो एक पूर्ण आयताकार कटआउट से समझौता करेगी।
सकारात्मक और नकारात्मक बायपास नॉच कॉन्फ़िगरेशन
प्रोफ़ाइल आकार से परे, बाईपास नॉच दो मूलभूत विन्यासों में आते हैं जो बताते हैं कि वाहक पट्टी के सापेक्ष निकासी कैसे प्राप्त की जाती है।
नकारात्मक बायपास नॉच वही हैं जो अधिकांश इंजीनियर सबसे पहले चित्रित करते हैं - सामग्री को वाहक पट्टी के भीतर से हटा दिया जाता है ताकि एक छेद बनाया जा सके जिससे टूलींग गुजर सके। पट्टी एक स्टेशन पर पहले से मौजूद कटआउट के साथ पहुंचती है, और डाउनस्ट्रीम पंच या डाई घटक प्रेस स्ट्रोक के दौरान अब खाली जगह पर कब्जा कर लेता है। जब पट्टी के मौजूदा पदचिह्न के भीतर हस्तक्षेप होता है तो नकारात्मक पायदान डिफ़ॉल्ट दृष्टिकोण होते हैं।
सकारात्मक बायपास नॉच विपरीत तरीके से काम करते हैं। वाहक से सामग्री हटाने के बजाय, स्ट्रिप लेआउट में अतिरिक्त सामग्री - प्रक्षेपण या टैब शामिल होते हैं जो विशेष रूप से किसी बाधा के आसपास वाहक को रूट करने के लिए नाममात्र रिक्त रूपरेखा - से आगे बढ़ते हैं। उस स्थान पर पट्टी चौड़ी या अलग आकार की होती है, जिससे वह ऐसे पथ पर यात्रा कर सकती है जो हस्तक्षेप क्षेत्र से पूरी तरह बच जाता है।
आप एक को दूसरे के ऊपर कब चुनते हैं? शीट मेटल स्टैम्पिंग डाइज़ में नकारात्मक और सकारात्मक बायपास नॉच समान क्लीयरेंस फ़ंक्शन प्रदान करते हैं, लेकिन प्रत्येक के पक्ष में डिज़ाइन परिदृश्य काफी भिन्न होते हैं:
- नकारात्मक निशानसबसे अच्छा तब काम करता है जब हस्तक्षेप क्षेत्र वाहक पट्टी की चौड़ाई के सापेक्ष छोटा होता है, और सामग्री को हटाने से फ़ीड स्थिरता से समझौता नहीं होगा। इन्हें लागू करना आसान है और इसमें कोई अतिरिक्त पट्टी चौड़ाई नहीं होती।
- सकारात्मक संकेतजब हस्तक्षेप क्षेत्र बड़ा या केंद्र में स्थित हो तो यह आवश्यक हो जाता है, जिससे वाहक को नष्ट किए बिना सामग्री को हटाना अव्यावहारिक हो जाता है। उन्हें अतिरिक्त कुंडल चौड़ाई - की आवश्यकता होती है जिससे सामग्री लागत - बढ़ जाती है लेकिन वाहक निरंतरता बनी रहती है।
- सामग्री का उपयोगअक्सर निर्णय पर सलाह देते हैं। उच्च मात्रा में उत्पादन में जहां कुंडल लागत हावी होती है, डिजाइनर पट्टी की चौड़ाई न्यूनतम रखने के लिए नकारात्मक पायदानों को प्राथमिकता देते हैं। जटिल भागों के लिए जहां वाहक अखंडता महत्वपूर्ण है, सकारात्मक पायदान विन्यास अतिरिक्त सामग्री को उचित ठहराते हैं।
स्ट्रिप लेआउट संबंधी सूचित निर्णय लेने के लिए शीट मेटल फॉर्मिंग स्टैम्पिंग डाईज़ में नकारात्मक और सकारात्मक बाईपास नॉच को समझना आवश्यक है। चुनाव कभी भी पूरी तरह से ज्यामितीय नहीं होता है - यह सामग्री लागत, वाहक ताकत और विशिष्ट बाधा के बीच संतुलन को दर्शाता है जिसे मंजूरी की आवश्यकता होती है।
तनाव कम करने के लिए रेडिय्यूज़्ड नॉच ज्योमेट्री
तीव्र आंतरिक कोने उच्च गति स्ट्रिप फीडिंग के दुश्मन हैं। बाईपास नॉच में प्रत्येक अचानक कोना एक तनाव राइजर के रूप में कार्य करता है - एक ऐसा बिंदु जहां तेजी से फ़ीड के दौरान चक्रीय लोडिंग {{3}और स्टॉप मोशन के दौरान चक्रीय लोडिंग तब तक केंद्रित होती है जब तक कि सामग्री थकावट और दरार न हो जाए। धीमी प्रेस गति पर प्रयास के दौरान, ये कोने ठीक-ठाक बचे रहते हैं। उत्पादन में प्रति मिनट 600 स्ट्रोक पर, वे फ्रैक्चर आरंभ बिंदु बन जाते हैं।
पायदान के कोनों पर विकिरणित संक्रमण उस तनाव को एक बड़े क्षेत्र में वितरित करते हैं, जिससे पट्टी की थकान जीवन में नाटकीय रूप से वृद्धि होती है। त्रिज्या को बड़ा करने की आवश्यकता नहीं है - यहां तक कि प्रत्येक आंतरिक कोने पर एक छोटी सी पट्टिका भी विफलता से पहले फ़ीड चक्रों की संख्या को कई गुना कर सकती है। विशिष्ट त्रिज्या सामग्री की मोटाई, तन्य शक्ति और प्रेस गति पर निर्भर करती है, लेकिन सिद्धांत सार्वभौमिक है: बाईपास पायदान पर एक तेज आंतरिक कोने को कभी न छोड़ें जो उत्पादन दर पर चलेगा।
रेडियोयुक्त ज्यामिति नॉच पंच से स्लग इजेक्शन में भी सुधार करती है, नॉच किनारों पर गड़गड़ाहट के गठन को कम करती है, और काटने के उपकरण पर सबसे तेजी से घिसने वाले तेज कोनों को खत्म करके पंच जीवन को बढ़ाती है।
| पायदान प्रकार | ज्यामिति | विशिष्ट अनुप्रयोग | तनाव व्यवहार | टूलींग जटिलता |
|---|---|---|---|---|
| आयताकार | सीधी समानांतर दीवारें, सपाट तल | समान हस्तक्षेप क्षेत्रों के लिए मानक निकासी | त्रिज्या के बिना कोनों पर उच्च तनाव | निम्न - सरल पंच ज्यामिति |
| कोणीय/V-आकार का | कोणीय दीवारें जो एक बिंदु या समतल में मिलती हैं | दिशात्मक निकासी, तंग पट्टी चौड़ाई की स्थिति | कोणीय दीवारों पर मध्यम - क्रमिक तनाव वितरण | मध्यम - कोण वाले पंच चेहरों को सटीक पीसने की आवश्यकता होती है |
| रेडियस | फ़िलेटेड आंतरिक कोनों वाला कोई भी प्रोफ़ाइल | उच्च{{0}गति उत्पादन, थकान{{1}संवेदनशील सामग्री | कम - तनाव घुमावदार संक्रमणों पर वितरित | मध्यम - त्रिज्या सुसंगत और निरीक्षण योग्य होनी चाहिए |
| सकारात्मक विन्यास | रुकावट के चारों ओर सामग्री का मार्ग जोड़ा गया | बड़े हस्तक्षेप क्षेत्र, वाहक अखंडता महत्वपूर्ण | कम - कोई भी सामग्री हटाने से वाहक कमजोर हो जाता है | उच्चतर - स्ट्रिप लेआउट के लिए व्यापक कॉइल और संशोधित ब्लैंकिंग की आवश्यकता होती है |
| नकारात्मक विन्यास | वाहक पट्टी के भीतर से सामग्री हटा दी गई | छोटे से मध्यम हस्तक्षेप क्षेत्र | परिवर्तनीय - वाहक चौड़ाई के सापेक्ष पायदान आकार पर निर्भर करता है | निम्न से मध्यम - मानक पंच{{1}और-डाई कटआउट |
व्यवहार में, अधिकांश उत्पादन स्टैम्पिंग डाई इन दृष्टिकोणों को जोड़ते हैं। एकल स्ट्रिप लेआउट में सरल पंच क्लीयरेंस के लिए आयताकार नकारात्मक पायदान, कोणीय पायदान जहां पट्टी की चौड़ाई सीमित है, और गति से जीवित रहने के लिए उन सभी पर त्रिज्या वाले कोनों का उपयोग किया जा सकता है। नॉच प्रकार कोई वैश्विक निर्णय नहीं है - यह एक स्टेशन है{{3}दर{{4}स्टेशन, हस्तक्षेप{5}}द्वारा{{6}हस्तक्षेप निर्णय कॉल विशिष्ट ज्यामिति द्वारा संचालित है जिसे प्रत्येक पायदान को साफ़ करना होगा।
सही नॉच प्रोफाइल और कॉन्फ़िगरेशन का चयन करने से आपको मंजूरी मिल जाती है। लेकिन केवल क्लीयरेंस ही पूरी तस्वीर नहीं है - प्रत्येक पायदान के आयाम, उसकी स्थिति पर सहनशीलता, और पायलट छेद और स्टेशन की सीमाओं के साथ उसका संबंध यह निर्धारित करता है कि क्या वह क्लीयरेंस वास्तव में लाखों प्रेस स्ट्रोक्स में विश्वसनीय रूप से काम करता है।
बाईपास नॉच ज्योमेट्री और डायमेंशनल पैरामीटर्स की व्याख्या
परिशुद्धता के बिना निकासी केवल एक अनुमान है। एक बायपास नॉच जो मोटे तौर पर सही जगह पर है और लगभग सही आकार का है, कोशिश में बच सकता है - लेकिन गति से उत्पादन अनुमान को दंडित करता है। बाईपास नॉच पर प्रत्येक ज्यामितीय पैरामीटर एक इंजीनियरिंग कारण से मौजूद होता है, और उनमें से किसी एक को गलत करने पर आपको प्रति मिनट स्ट्रोक, स्ट्रिप अखंडता, या दोनों की लागत आती है।
स्टैम्पिंग डाई डिज़ाइन में, बाईपास नॉच का आयामी विनिर्देश सीधे उनके द्वारा परोसे जाने वाले हस्तक्षेप क्षेत्र, जिस सामग्री को वे काटते हैं, और स्थितीय प्रणाली से जुड़े तर्क का पालन करता है जो सब कुछ पंजीकरण में रखता है। यहां बताया गया है कि प्रत्येक पैरामीटर क्या नियंत्रित करता है और यह क्यों महत्वपूर्ण है।
बाईपास नॉच डिजाइन के लिए महत्वपूर्ण आयाम और सहनशीलता
तीन प्राथमिक आयाम प्रत्येक बाईपास पायदान को परिभाषित करते हैं: गहराई, चौड़ाई और कोने की त्रिज्या। प्रत्येक एक अलग इंजीनियरिंग बाधा पर प्रतिक्रिया करता है, और कम आकार होने पर प्रत्येक का एक अलग परिणाम होता है।
पायदान की गहराईफ़ीड दिशा - के लंबवत मापा जाता है कि वाहक पट्टी में पट्टी के किनारे से पायदान कितनी दूर तक फैला हुआ है। इस आयाम को हस्तक्षेप क्षेत्र के सबसे चौड़े बिंदु और एक सुरक्षा मार्जिन को साफ़ करना चाहिए जो भोजन के दौरान पार्श्व पट्टी भटकने के लिए जिम्मेदार है। यदि पट्टी केंद्र से थोड़ी सी भी खिसकती है (और होगी), तो शून्य मार्जिन वाला एक पायदान एक ऐसा पायदान बन जाता है जो पूरी तरह से साफ नहीं होता है। विशिष्ट अभ्यास अधिकतम टूलींग लिफाफे से परे एक मार्जिन जोड़ता है, जिसे प्रेस गति और फीडर सटीकता के अनुसार बढ़ाया जाता है। तेज़ प्रेस और कम सटीक फीडर बड़े गहराई मार्जिन की मांग करते हैं।
हालाँकि, गहराई वाहक पट्टी की चौड़ाई से बाधित होती है। मेटल स्टैम्पिंग डाई डिज़ाइन में, वाहक को नॉचिंग के बाद बिना बकलिंग या फाड़े फ़ीड करने के लिए पर्याप्त क्रॉस-अनुभागीय सामग्री रखनी चाहिए। एक सामान्य दिशानिर्देश: पायदान की गहराई वाहक पट्टी की चौड़ाई के 60-70% से अधिक नहीं होनी चाहिए, हालांकि वास्तविक सीमा सामग्री की मोटाई, तन्य शक्ति और पट्टी की लंबाई के साथ पायदान की संख्या पर निर्भर करती है।
पायदान की चौड़ाईफ़ीड दिशा के समानांतर चलता है। यह इतना चौड़ा होना चाहिए कि रुकावट किसी भी ओवरट्रैवल सहित पूरे फ़ीड स्ट्रोक - में पायदान को साफ़ कर दे। फ़ीड सहनशीलता यहां प्रमुख चर है। यदि फीडर किसी दिए गए स्ट्रोक पर थोड़ी मात्रा में ओवरशूट करता है, तो नॉच को अभी भी अधिकतम ओवरट्रैवल पर पूर्ण क्लीयरेंस प्रदान करना चाहिए। चौड़ाई को फ़ीड अक्ष के साथ मापे जाने वाले टूलींग घटक के भौतिक आकार को भी ध्यान में रखना होगा।
एक पंच पर विचार करें जो फ़ीड दिशा के साथ 8 मिमी घेरता है। पायदान की चौड़ाई 8 मिमी प्लस फ़ीड सहनशीलता का दोगुना (एक बार क्षमता से अधिक फ़ीड के लिए, एक बार पिछले स्ट्रोक पर क्षमता से कम फ़ीड के लिए) और पंच चेहरे पर गड़गड़ाहट या मलबे के निर्माण के लिए किसी भी अतिरिक्त मार्जिन को कवर करना चाहिए।
कोने की त्रिज्याआंतरिक पायदान संक्रमण पर थकान को टूटने से रोकता है। जैसाज़ोमेट्री की स्टैम्पिंग डिज़ाइन मार्गदर्शिकानोट, एक खाली डिज़ाइन के सभी कोनों में सामग्री की मोटाई का कम से कम आधा त्रिज्या शामिल होना चाहिए। बायपास नॉच के लिए, यही सिद्धांत लागू होता है {{1} तेज आंतरिक कोने उच्च गति फीडिंग के दौरान चक्रीय तनाव को केंद्रित करते हैं, जिससे दरारें शुरू होती हैं जो वाहक पट्टी के फ्रैक्चर तक फैलती हैं। न्यूनतम स्वीकार्य त्रिज्या सामग्री की मोटाई और तन्य शक्ति के साथ बढ़ती है, और लचीलेपन के साथ घटती है।
कोणीय अभिविन्यासगैर-आयताकार नॉच प्रोफ़ाइल पर लागू होता है। जब V-आकार या कोणीय पायदान का उपयोग किया जाता है, तो फ़ीड दिशा के सापेक्ष पायदान की दीवारों का कोण फ़ीड स्ट्रोक के साथ विभिन्न बिंदुओं पर प्रभावी निकासी निर्धारित करता है। उचित अभिविन्यास यह सुनिश्चित करता है कि अधिकतम निकासी उस क्षण के साथ मेल खाती है जब रुकावट पायदान से गुजरती है।
यहां प्रमुख ज्यामितीय पैरामीटर दिए गए हैं जिन्हें प्रत्येक टूलींग इंजीनियर को अपनी शीट मेटल स्टैम्पिंग डाइस के भीतर बाईपास नॉच विनिर्देशों पर परिभाषित करना चाहिए:
- गहराई (फ़ीड के लंबवत):स्ट्रिप वेंडर के लिए मार्जिन सहित व्यापक हस्तक्षेप क्षेत्र से परे पार्श्विक निकासी प्रदान करता है।
- चौड़ाई (फ़ीड के समानांतर):ओवरट्रैवल और फीडर टॉलरेंस सहित पूरे फ़ीड स्ट्रोक में पूर्ण निकासी सुनिश्चित करता है।
- आंतरिक कोने की त्रिज्या:उत्पादन गति पर तनाव एकाग्रता और थकान को रोकता है। सामग्री की न्यूनतम आधी मोटाई।
- कोणीय अभिविन्यास:पट्टी के सापेक्ष बाधा के गति पथ के साथ दिशात्मक निकासी को संरेखित करता है।
- गहराई-से-वाहक-चौड़ाई अनुपात:सामग्री हटाने के बाद वाहक पट्टी की संरचनात्मक अखंडता बनाए रखता है। सामग्री ग्रेड के अनुसार सीमाएँ भिन्न-भिन्न होती हैं।
- किनारे की स्थिति और सतह की समाप्ति:फ़ीड के दौरान रुकावट बिंदुओं को रोकते हुए, नॉच सीमा पर गड़गड़ाहट के आकार और किनारे की गुणवत्ता को नियंत्रित करता है।
पायलट होल और स्टेशन की सीमाओं से स्थितीय संबंध
ग़लत स्थान पर पूर्णतः आयामित पायदान कुछ नहीं करता। बाईपास नॉच की स्थितिगत सटीकता प्रत्येक प्रगतिशील डाई स्ट्रिप लेआउट में दो एंकरों को संदर्भित करती है: पायलट होल सेंटर और स्टेशन सेंटरलाइन।
पायलट छेद पूरी पट्टी के लिए मास्टर डेटाम हैं। प्रत्येक सुविधा - रिक्त उद्घाटन, गठित ज्यामिति, और बायपास नॉच - पायलट होल केंद्रों के सापेक्ष स्थित है। यह मायने रखता है क्योंकि पायलट पिन प्रत्येक प्रेस स्ट्रोक पर पट्टी को भौतिक रूप से सटीक पंजीकरण में खींचते हैं। यदि एक बाईपास नॉच पायलट छेद के सापेक्ष अपनी इच्छित स्थिति से हट जाता है, तो यह उस टूलींग के सापेक्ष बह जाता है जिसे इसे साफ़ करना चाहिए।
व्यवहार में, बाईपास नॉच पर स्थितीय सहनशीलता उस सुविधा के लिए आपकी अपेक्षा से अधिक सख्त होती है जो "सिर्फ" निकासी प्रदान करती है। इसका कारण मार्जिन प्रबंधन से जुड़ा है। यदि नॉच डेप्थ मार्जिन को सही स्थिति मानकर एक विशिष्ट मूल्य पर डिज़ाइन किया गया है, और नॉच की स्थिति उस मार्जिन के एक अंश से भी भिन्न होती है, तो स्ट्रोक के कुछ प्रतिशत पर प्रभावी क्लीयरेंस सुरक्षित सीमा से नीचे सिकुड़ जाता है।
स्टेशन-से-स्टेशन प्लेसमेंट एक समान तर्क का पालन करता है। प्रत्येक बाईपास नॉच को इस प्रकार अवस्थित किया जाना चाहिए कि यह संपूर्ण फ़ीड स्ट्रोक में लक्ष्य अवरोध को पूरी तरह से साफ़ कर दे। इसका मतलब है कि पट्टी के रुकने से पहले पायदान के अग्रणी किनारे (फ़ीड दिशा में) को पूरी तरह से रुकावट से परे जाना चाहिए, और पट्टी के हिलना शुरू होने से पहले अनुगामी किनारे को रुकावट पर नहीं पहुंचना चाहिए। फ़ीड की दिशा प्लेसमेंट में नाममात्र पिच दूरी और दोनों दिशाओं में अधिकतम फ़ीड सहनशीलता शामिल होती है।
जैसा कि चर्चा में हैमेटलफॉर्मिंग मैगज़ीन का स्ट्रिप विश्लेषण, अनुचित फ़ीड{{0}रिलीज़ टाइमिंग के कारण ग्रिप खुलने के बाद पट्टी आगे या पीछे की ओर खिसक सकती है। इसका मतलब यह है कि बायपास नॉच की चौड़ाई न केवल यांत्रिक ओवरट्रैवल को समायोजित करनी चाहिए, बल्कि पायलट के शामिल होने से पहले रिलीज के बाद बहाव की संभावना को भी समायोजित करना चाहिए। यदि पायदान बहुत संकीर्ण है, तो पायलट पिन द्वारा पट्टी को अंतिम स्थिति में लॉक करने से पहले उस क्षणिक बहाव के दौरान वाहक सामग्री वापस हस्तक्षेप क्षेत्र में आ जाती है।
जटिल स्टैम्पिंग डाई घटकों जैसे कैम, कोणीय चेहरे वाले स्टील बनाने, या बहु{0}}स्तरीय पंचों के लिए, पायदान और रुकावट के बीच स्थितिगत संबंध तीन आयामी हो जाता है। नॉच को घटक के सबसे चौड़े क्रॉस सेक्शन को उस विशिष्ट ऊर्ध्वाधर स्थिति में साफ करना चाहिए जो फ़ीड स्ट्रोक के दौरान पट्टी रहती है - जो कि लिफ्टर की ऊंचाई से निर्धारित होती है, न कि नीचे के मृत केंद्र की ज्यामिति से। जो इंजीनियर फ़ीड प्लेन की ऊंचाई के बजाय पूर्ण समापन पर डाई के विरुद्ध नॉच क्लीयरेंस को बायपास करते हैं, उन्हें ऐसे नॉच मिलते हैं जो कागज पर पर्याप्त दिखते हैं लेकिन व्यवहार में हस्तक्षेप करते हैं।
ये आयामी और स्थितिगत पैरामीटर प्रत्येक बाईपास नॉच विनिर्देश की मात्रात्मक रीढ़ बनाते हैं। लेकिन अकेले संख्याएं इस बात का हिसाब नहीं देतीं कि विभिन्न सामग्रियां नोकदार होने पर कैसे प्रतिक्रिया करती हैं - एक पैरामीटर सेट जो हल्के स्टील में पूरी तरह से काम करता है वह पायदान किनारों पर उच्च शक्ति वाले स्टील या पित्त एल्यूमीनियम को तोड़ सकता है।
सामग्री-विशिष्ट बाईपास नॉच डिज़ाइन संबंधी विचार
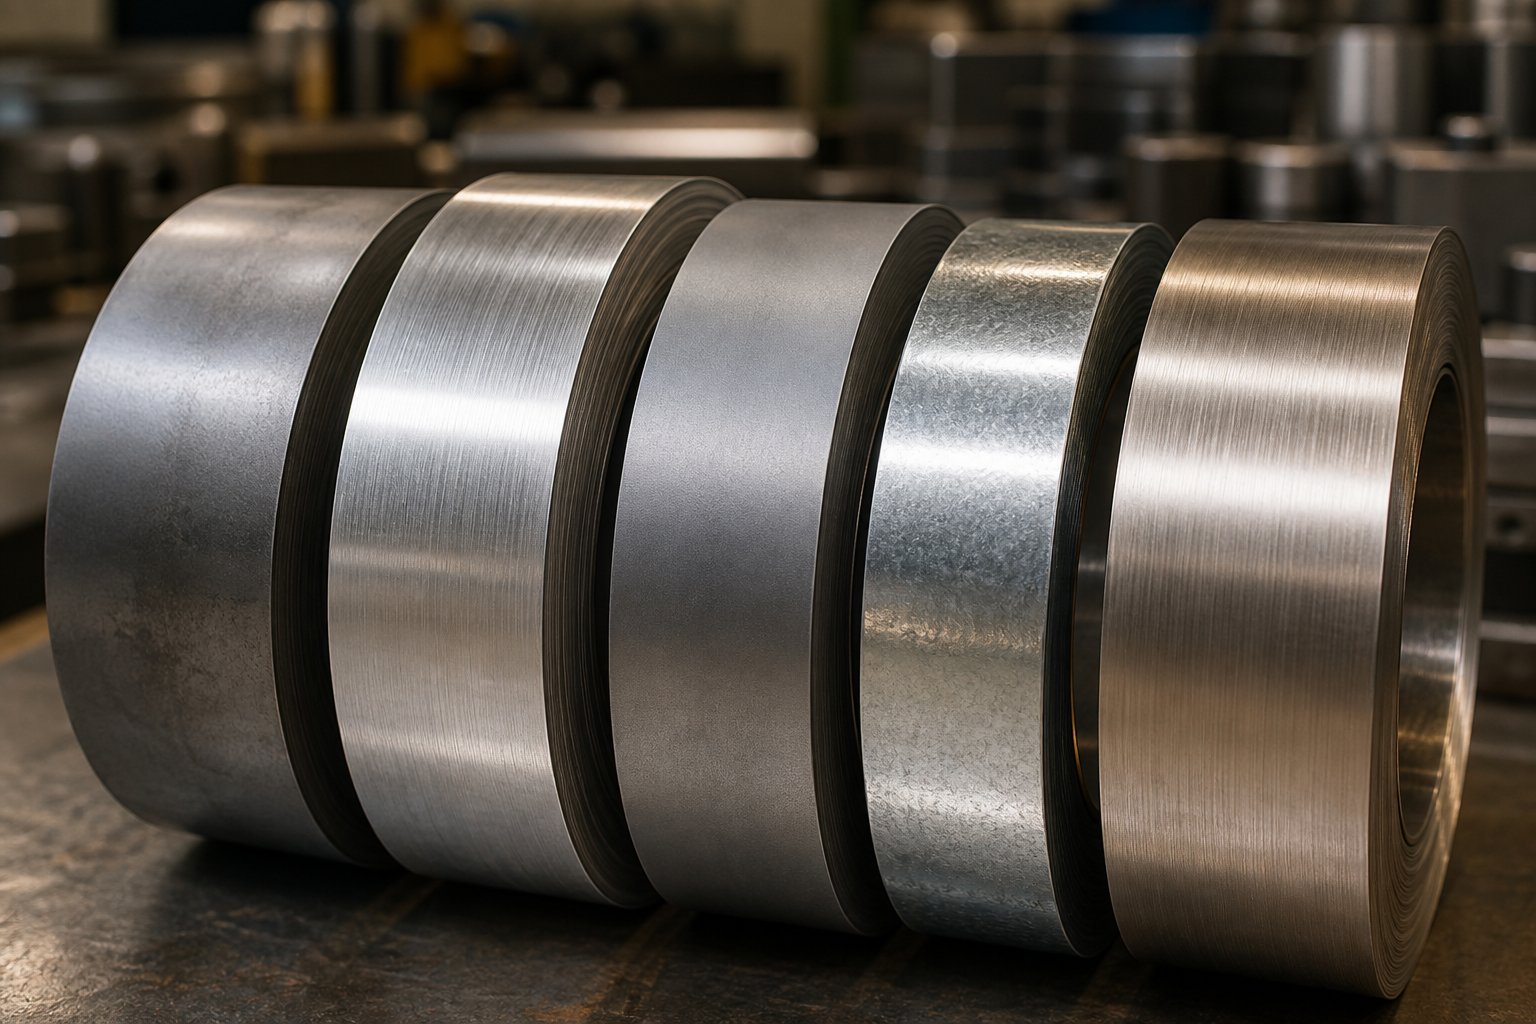
माइल्ड स्टील के लिए आकार का नॉच दोहरे चरण वाले स्टील या एल्युमीनियम में समान व्यवहार नहीं करेगा। सामग्री ग्रेड, मोटाई और यांत्रिक गुण सीधे तौर पर बदलते हैं कि वाहक पट्टी सामग्री हटाए जाने पर कैसे प्रतिक्रिया करती है - यह कैसे फ़ीड करती है, यह कैसे थकाती है, और कटे हुए किनारे सैकड़ों हजारों स्ट्रोक पर कैसे टिके रहते हैं। सभी सामग्रियों को एक जैसा समझना एक ठोस स्ट्रिप लेआउट को उत्पादन सिरदर्द में बदलने का सबसे तेज़ तरीकों में से एक है।
प्रत्येक सामग्री लचीलापन, तन्य शक्ति, कार्य सख्त व्यवहार और सतह विशेषताओं का अपना संयोजन लाती है। ये गुण न्यूनतम कोने की त्रिज्या, गहराई मार्जिन, किनारे की स्थिति की आवश्यकताओं और यहां तक कि नॉच टूलींग पर आवश्यक सतह फिनिश को भी निर्धारित करते हैं। यहां बताया गया है कि स्टील शीट स्टैम्पिंग और उससे आगे की सबसे आम सामग्रियों में पैरामीटर कैसे बदलते हैं।
माइल्ड स्टील और कोल्ड रोल्ड स्टील नॉच पैरामीटर्स
हल्के स्टील और मानक कोल्ड रोल्ड स्टील स्टैम्पिंग ग्रेड (सीआरएस जैसे 1008, 1010, 1018) बाईपास नॉच डिजाइन के लिए सबसे क्षमाशील सामग्री हैं। मध्यम तन्यता ताकत, अच्छी लचीलापन और पूर्वानुमानित कतरनी व्यवहार के उनके संयोजन का मतलब है कि मानक डिजाइन नियम विशेष समायोजन के बिना काम करते हैं।
इन सामान्य ग्रेडों में कार्बन स्टील स्टैम्पिंग के लिए, आधारभूत पैरामीटर स्पष्ट रूप से लागू होते हैं:
- न्यूनतम आंतरिक कोने की त्रिज्या:0.5x सामग्री मोटाई। यह मानक अनुपात, उद्योग नॉचिंग दिशानिर्देशों में अच्छी तरह से स्थापित है, अतिरिक्त निकासी स्थान का उपभोग करने वाले उदार फ़िललेट्स की आवश्यकता के बिना तनाव एकाग्रता को रोकता है।
- पायदान गहराई मार्जिन:टूलींग लिफाफे से परे मानक सुरक्षा मार्जिन पर्याप्त हैं। माइल्ड स्टील आक्रामक तरीके से वापस नहीं आता है, इसलिए फीड के दौरान पट्टी लिफ्टर रेल पर अनुमानित रूप से बैठती है।
- किनारे की स्थिति:सामान्य गड़गड़ाहट ऊंचाई के साथ एक साफ कतरनी स्वीकार्य है। माइल्ड स्टील में दरार नहीं पड़ती है और यह मानक कतरने वाले किनारे से आसानी से फैल जाता है।
- टूलींग सतह उपचार:पारंपरिक सतह फिनिश के साथ मानक टूल स्टील्स (डी2, ए2) इन ग्रेडों को विशेष कोटिंग के बिना संभालते हैं।
माइल्ड स्टील आधार रेखा के रूप में कार्य करता है क्योंकि यह पूर्वानुमानित होता है। कार्य की सख्त होने की दर मध्यम है, फ्रैक्चर से पहले बढ़ाव उदार है, और सामग्री पायदान की सीमाओं पर आपसे नहीं लड़ती है। यदि आप अपना पहला स्ट्रिप लेआउट डिज़ाइन कर रहे हैं और अपने बाईपास नॉच लॉजिक को मान्य करना चाहते हैं, तो इन ग्रेडों में स्टैम्प्ड स्टील शीर्ष पर सामग्री संबंधी व्यवहार जटिलताओं को जोड़े बिना लेआउट त्रुटियों को उजागर करेगा।
उच्च-शक्ति इस्पात और एएचएसएस संबंधी विचार
उन्नत उच्च-शक्ति वाले स्टील्स कैलकुलस को महत्वपूर्ण रूप से बदल देते हैं। दोहरी - चरण (डीपी600, डीपी780, डीपी980), टीआरआईपी स्टील्स और मार्टेंसिटिक ग्रेड जैसी सामग्री में काफी अधिक तन्यता ताकत होती है लेकिन बढ़ाव और लचीलापन कम हो जाता है। वाहक पट्टी अधिक कठोरता से व्यवहार करती है, तनाव बढ़ाने वालों पर तेजी से थकती है, और तेज ज्यामिति को दंडित करती है जिसे हल्का स्टील सहन कर सकता है।
बायपास नॉच डिजाइन में क्या बदलाव?
कोने की त्रिज्या बढ़नी चाहिए।जहां माइल्ड स्टील 0.5x सामग्री मोटाई के दायरे को स्वीकार करता है, वहीं AHSS काफी अधिक - की मांग करता है, अक्सर न्यूनतम 1.0x से 1.5x मोटाई तक। जैसा कि ऑटोमोटिव नॉचिंग अनुसंधान में बताया गया है, एएचएसएस को थकान चक्र के दौरान भागों को विभाजित होने से रोकने के लिए उदार कोने की त्रिज्या की आवश्यकता होती है। यही सिद्धांत कैरियर स्ट्रिप नॉच पर लागू होता है: तेज आंतरिक कोने जो हल्के स्टील में अनिश्चित काल तक जीवित रहते हैं, DP980 में हजारों स्ट्रोक के भीतर दरारें शुरू कर देंगे।
पायदान की चौड़ाई में विस्तार की आवश्यकता है।एएचएसएस प्रत्येक फ़ीड {{0}और {{1}स्टॉप चक्र के बाद अधिक आक्रामक रूप से वापस आता है। लिफ्टर रेल पर पट्टी उतनी सपाट नहीं बैठती है, और इसका स्थितीय व्यवहार कम पूर्वानुमानित होता है। व्यापक बाईपास नॉच इस कम स्थितीय स्थिरता की भरपाई करते हैं, जब पट्टी पूरी तरह से नहीं बैठती है तब भी निकासी सुनिश्चित होती है।
कैरियर स्ट्रिप की चौड़ाई बढ़ाने की आवश्यकता हो सकती है।क्योंकि एएचएसएस कम लचीला है, उच्च गति फीडिंग के चक्रीय लोडिंग के तहत वाहक पट्टी में पायदान स्थानों पर फ्रैक्चर होने की संभावना अधिक होती है। उसी संरचनात्मक अखंडता को बनाए रखने के लिए जो हल्का स्टील किसी दिए गए वाहक चौड़ाई पर प्रदान करता है, एएचएसएस स्ट्रिप लेआउट को अक्सर व्यापक वाहक - की आवश्यकता होती है जिसका अर्थ है अधिक कॉइल स्टॉक और उच्च सामग्री लागत। यह स्ट्रिप विश्वसनीयता और सामग्री उपयोग के बीच सीधा समझौता है।
टूलींग घिसाव तेज हो जाता है।AHSS नॉच को पंच करते समय अधिक शॉक लोड, पंच किनारों को तेजी से ख़राब करता है। पाउडर धातुकर्म स्टील्स या कार्बाइड टिप वाले पंच नॉच स्टेशनों के लिए आवश्यक हो जाते हैं जो उत्पादन मात्रा में उच्च शक्ति सामग्री को काटते हैं।
एल्यूमिनियम और स्टेनलेस स्टील अनुकूलन
एल्युमीनियम और स्टेनलेस स्टील प्रत्येक अद्वितीय चुनौतियाँ पेश करते हैं जो हल्के स्टील और यहां तक कि एएचएसएस भी पेश नहीं करते हैं।
अल्युमीनियमस्टील की तुलना में नरम और अधिक लचीला है, जिससे ऐसा लगता है कि इसे नॉच डिज़ाइन को आसान बनाना चाहिए। यदि ऐसा नहीं होता। एल्युमीनियम स्टैम्पिंग प्रक्रिया एक विशिष्ट सतह {{2}इंटरैक्शन समस्या लाती है: गैलिंग। ओकलैंड यूनिवर्सिटी के सेंटर ऑफ एडवांस्ड मैन्युफैक्चरिंग एंड मैटेरियल्स के शोध से पता चला है कि एल्युमीनियम के कण फिसलने वाले संपर्क के दौरान मरने वाली सतहों से चिपक जाते हैं, जिससे वर्कपीस पर खरोंचें आ जाती हैं और टूलींग पर चिपकने वाला घिसाव होता है। बाईपास पायदान वाले स्थानों पर, जहां पट्टी का कटा हुआ किनारा बार-बार फीडिंग के दौरान डाई घटकों से आगे निकल जाता है, गैलिंग जमाव का निर्माण करती है जो समय के साथ प्रभावी निकासी को कम कर देती है।
रोकथाम के लिए पॉलिश किए गए टूलींग सतहों और अक्सर पायदान वाले क्षेत्रों से सटे डाई घटकों पर कठोर क्रोम या TiCN कोटिंग की आवश्यकता होती है। शोध में पाया गया कि सतह का खुरदरापन सीधे तौर पर गैलिंग थ्रेशोल्ड को प्रभावित करता है - चिकनी डाई सतहें (जैसे कठोर {{3}क्रोमयुक्त D6510 कच्चा लोहा) कठोर विकल्पों की तुलना में काफी अधिक संपर्क दबाव पर गैलिंग का विरोध करती हैं। एल्यूमीनियम में बायपास नॉच टूलींग के लिए, इसका मतलब है कि नॉच को काटने वाला पंच और किसी भी डाई सतह पर नॉच स्ट्रिप स्लाइड को स्टील अनुप्रयोगों की मांग की तुलना में बेहतर सतह फिनिश बनाए रखना चाहिए।
एल्युमीनियम के निशानों पर कोने का दायरा उदार होना चाहिए, इसलिए नहीं कि थकान टूटती है (एल्यूमीनियम विशिष्ट मोटाई में पर्याप्त लचीला होता है) बल्कि इसलिए होना चाहिए क्योंकि तेज कोने गड़गड़ाहट और टूटन पैदा करते हैं जो नीचे की ओर पित्त के लिए जिम्मेदार ढीले कणों को उत्पन्न करते हैं।
स्टेनलेस स्टीलकार्य को सख्त बनाने की चुनौती प्रस्तुत करता है। प्रत्येक फ़ीड चक्र पायदान की सीमाओं पर वाहक पट्टी को थोड़ा-थोड़ा विकृत कर देता है। हल्के स्टील में, यह मामूली विकृति जल्दी से स्थिर हो जाती है। ऑस्टेनिटिक स्टेनलेस ग्रेड (304, 316) में, प्रत्येक विरूपण चक्र पायदान किनारे पर स्थानीय कठोरता और भंगुरता को बढ़ाता है। सैकड़ों-हजारों स्ट्रोक के उत्पादन दौर में, पायदान के किनारे उत्तरोत्तर कमजोर होते जाते हैं जब तक कि सूक्ष्म दरारें नहीं बन जातीं और फैल नहीं जातीं।
स्टेनलेस स्टील के लिए बाईपास नॉच डिजाइन करने का मतलब इस संचयी सख्तता का हिसाब रखना है। बड़ी त्रिज्या कोनों पर सख्त होने की दर को धीमा कर देती है। पॉलिश और लेपित नॉच पंच साफ कतरनी किनारों का उत्पादन करते हैं और सख्त बनाने के लिए प्रारंभिक क्षति कम होती है। और गहराई मार्जिन को इस तथ्य को ध्यान में रखना चाहिए कि कठोर पायदान वाले किनारे स्ट्रोक 5,000 की तुलना में स्ट्रोक 500,000 पर अलग व्यवहार करते हैं।
| सामग्री | न्यूनतम. कोने की त्रिज्या | गहराई का मार्जिन | किनारे की स्थिति की आवश्यकता | टूलींग भूतल उपचार |
|---|---|---|---|---|
| माइल्ड/कोल्ड रोल्ड स्टील | 0.5x मोटाई | मानक (फ़ीड सहनशीलता + घूमना) | सामान्य कतरनी किनारा स्वीकार्य है | मानक उपकरण स्टील (D2, A2), पारंपरिक फिनिश |
| उच्च -शक्ति स्टील / एएचएसएस | 1.0x–1.5x मोटाई | वृद्धि हुई (स्प्रिंगबैक + स्थितिगत भिन्नता) | न्यूनतम गड़गड़ाहट, साफ फ्रैक्चर क्षेत्र महत्वपूर्ण | पीएम टूल स्टील या कार्बाइड; TiCN कोटिंग की अनुशंसा की गई |
| अल्युमीनियम | 0.5x–1.0x मोटाई | मानक + गैलिंग जमा भत्ता | चिकनी कतरनी, न्यूनतम कण पीढ़ी | हार्ड-क्रोम या TiCN; निम्न रा तक पॉलिश किया गया |
| स्टेनलेस स्टील (ऑस्टेनिटिक) | 1.0x–1.5x मोटाई | बढ़ी हुई (कार्य-कठोरता की प्रगति) | सख्त होने की शुरुआत को कम करने के लिए पॉलिश किया हुआ कतरनी किनारा | उच्च {{0}कठोरता उपकरण स्टील; TiAlN या समान कोटिंग |
इन सभी सामग्रियों का पैटर्न सुसंगत है: जितना आगे कोई सामग्री हल्के स्टील के व्यवहार से विचलित होती है - चाहे वह उच्च शक्ति, आसंजन प्रवृत्ति, या काम के माध्यम से हो {{1}कठोरता - आपके बाईपास नॉच मापदंडों को उतना ही अधिक रूढ़िवादी होना चाहिए। दायरा बढ़ता है, मार्जिन बढ़ता है, सतह की फिनिश की आवश्यकताएं सख्त हो जाती हैं, और टूलींग की लागत तदनुसार बढ़ जाती है।
सामग्री के विशिष्ट मापदंडों को सही ढंग से प्राप्त करने से स्ट्रिप की फीडिंग साफ-सुथरी रहती है। लेकिन अगर डिज़ाइन में कई सामान्य इंजीनियरिंग गलतियों में से एक है जो उत्पादन मंजिलों पर बार-बार दिखाई देती है तो पूरी तरह से पैरामीटरयुक्त पायदान भी समस्याएं पैदा कर सकता है - त्रुटियां जिनसे बचना आसान है जब आप जानते हैं कि क्या देखना है।
सामान्य बाईपास नॉच गलतियाँ और उनके उत्पादन परिणाम
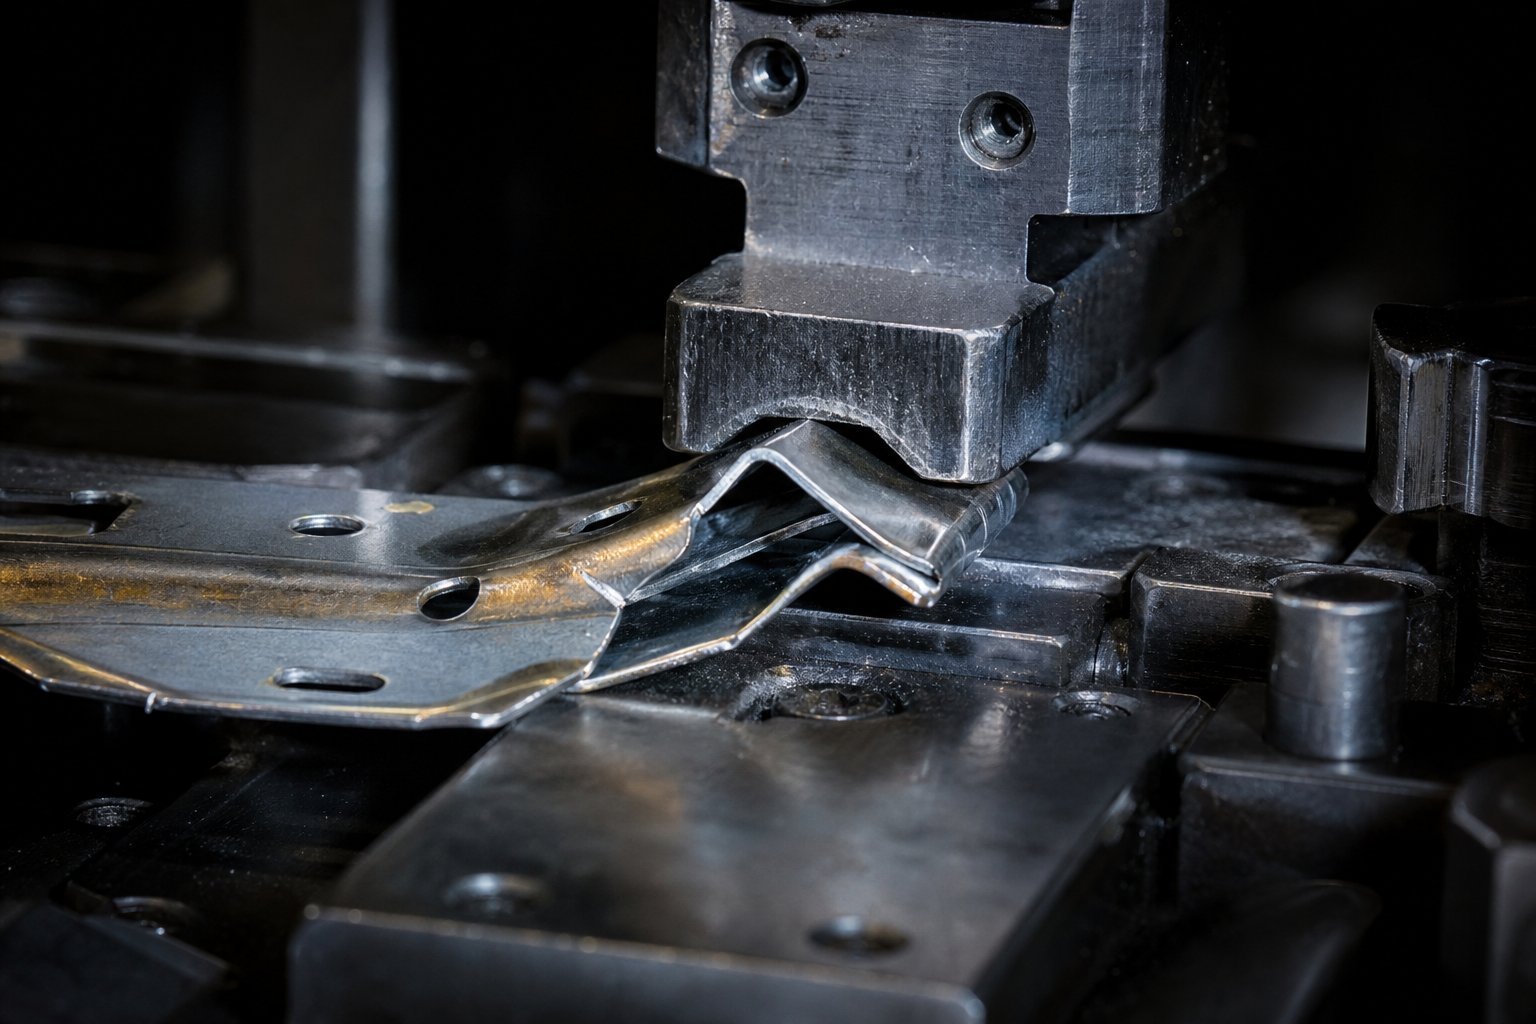
सही मापदंडों को जानना और यह जानना कि जब आप उन्हें अनदेखा करते हैं तो क्या गलत होता है, दो अलग-अलग प्रकार के ज्ञान हैं। पहला डिज़ाइन कार्यालय में रहता है। दूसरा व्यक्ति सुबह 2 बजे प्रोडक्शन फ्लोर पर रहता है जब प्रेस उस शिफ्ट में तीसरी बार मिसफीड अलार्म बजाता है। अधिकांश बायपास नॉच विफलताएं प्रयास के दौरान स्वयं घोषित नहीं होती हैं। वे तब तक इंतजार करते हैं जब तक कि प्रेस उत्पादन की गति तक नहीं पहुंच जाती है और पट्टी हर सीमांत निकासी निर्णय को उजागर करने के लिए पहनने, थर्मल विस्तार और संचयी त्रुटि के लिए पर्याप्त समय तक चल रही है।
नीचे दी गई गलतियाँ ऑटोमोटिव ब्रैकेट से लेकर कनेक्टर्स के लिए सटीक डाई स्टैम्पिंग अनुप्रयोगों तक सब कुछ तैयार करने वाले स्टैम्पिंग संचालन में बार-बार दिखाई देती हैं। हर कोई एक ही पैटर्न का पालन करता है: एक डिज़ाइन विकल्प जो कागज पर या धीमी गति पर स्वीकार्य दिखता है, एक विफलता तंत्र बनाता है जो केवल वास्तविक उत्पादन स्थितियों के तहत सक्रिय होता है।
अंडरसाइज़्ड नॉच और डाई क्रैश परिदृश्य
अपर्याप्त नॉच गहराई या चौड़ाई सबसे आम बायपास नॉच त्रुटि - है और सबसे महंगी में से एक है। विफलता तंत्र भ्रामक रूप से क्रमिक है। एक छोटा नॉच तत्काल दुर्घटना का कारण नहीं बनता है। इसके बजाय, यह आंशिक हस्तक्षेप पैदा करता है: फ़ीड प्रगति के दौरान पट्टी का किनारा बमुश्किल ही डाउनस्ट्रीम पंच या डाई बटन से संपर्क करता है। प्रत्येक स्ट्रोक एक छोटा गवाह निशान छोड़ता है, हस्तक्षेप करने वाली सतह पर एक मामूली गड़गड़ाहट जमा करता है, और पट्टी को एक मिलीमीटर के एक अंश द्वारा पार्श्व में विस्थापित करता है।
सैकड़ों या हजारों स्ट्रोक से अधिक, वह गड़गड़ाहट जमा बढ़ जाती है। पार्श्व विस्थापन यौगिक. पट्टी मिसफीड सेंसर को ट्रिप करने के लिए बहुत कम मात्रा में फीडिंग शुरू करती है, लेकिन पायलट होल पंजीकरण को खराब करने के लिए काफी बड़ी होती है। डाउनस्ट्रीम के स्टैम्पिंग हिस्से आयामी बहाव दिखाना शुरू कर देते हैं - एक दीवार का कोण बदल जाता है, एक छेद बदल जाता है, एक किनारे का आयाम सहनशीलता से बाहर हो जाता है।
फिर दुर्घटना होती है. संचित स्थितिगत त्रुटि एक चरम बिंदु पर पहुंच जाती है जहां पट्टी अब रुकावट से आगे नहीं बढ़ सकती है। फीडर धक्का देता है, पट्टी झुक जाती है, और प्रेस ऊपरी डाई को सामग्री के एक झुके हुए द्रव्यमान में चला देता है। परिणाम: टूटे हुए घूंसे, क्षतिग्रस्त डाई बटन, टूटे हुए स्टील्स, और जुदा करने, निरीक्षण करने और मरम्मत करने के लिए अनियोजित डाउनटाइम के घंटे।
इस विफलता को विशेष रूप से निराशाजनक बनाने वाली बात यह है कि प्रगतिशील मृत्यु विफलताएं शायद ही कभी एक विनाशकारी घटना के साथ शुरू होती हैं - वे संचयी टूट-फूट और स्ट्रिप अस्थिरता के माध्यम से विकसित होती हैं। एक छोटा बाईपास नॉच उस सटीक प्रगति को तेज करता है। डिज़ाइन के दौरान समाधान सीधा है: टूलींग लिफाफे से परे पर्याप्त गहराई मार्जिन और फ़ीड सहनशीलता से परे चौड़ाई मार्जिन जोड़ें। दुर्घटना के बाद सुधार महंगा है: डाई की मरम्मत करें, मंजूरी को फिर से मान्य करें, और संभावित रूप से नॉच स्टेशन टूलींग को फिर से काम में लें।
उच्च उत्पादन गति पर तनाव एकाग्रता विफलता
बाईपास नॉच पर तीव्र आंतरिक कोने दूसरी सबसे आम गलती हैं, और वह जो सबसे नाटकीय उत्पादन विफलताएं पैदा करता है। यही कारण है कि वे ट्रायलआउट से बचे रहते हैं लेकिन उत्पादन रन को खत्म कर देते हैं: डाई ट्रायल के दौरान, प्रेस प्रति मिनट 20-40 स्ट्रोक पर चलता है। पट्टी धीरे-धीरे फ़ीड करती है, धीरे-धीरे कम हो जाती है, और पायदान कोनों पर न्यूनतम चक्रीय तनाव का अनुभव करती है। सब कुछ ठीक लग रहा है. पट्टी सफाई से फ़ीड करती है, हिस्से विशिष्ट रूप से बाहर आते हैं, और डाई को उत्पादन के लिए मंजूरी मिल जाती है।
उत्पादन गति - 200, 400, 600 स्ट्रोक प्रति मिनट - पर भौतिकी पूरी तरह से बदल जाती है। प्रत्येक फ़ीड चक्र एक सेकंड के एक अंश में संपूर्ण स्ट्रिप द्रव्यमान को तेज़ और धीमा कर देता है। वह चक्रीय लोडिंग प्रत्येक बाईपास पायदान, प्रत्येक स्ट्रोक के प्रत्येक तेज आंतरिक कोने पर केंद्रित होती है। तंत्र क्लासिक थकान विफलता है: सूक्ष्म दरारें तनाव एकाग्रता बिंदुओं पर शुरू होती हैं, प्रत्येक चक्र में थोड़ी मात्रा में फैलती हैं, और अंततः महत्वपूर्ण लंबाई तक पहुंचती हैं। पट्टी टूट गयी.
जब उत्पादन के दौरान कैरियर स्ट्रिप बाईपास नॉच पर टूट जाती है, तो परिणाम तुरंत सामने आते हैं। पट्टी का डाउनस्ट्रीम भाग - अभी भी आंशिक रूप से पूर्ण धातु स्टैम्पिंग घटकों से जुड़ा हुआ है - हिलना बंद कर देता है। ऊपरी भाग, अभी भी फीडर द्वारा धकेला जा रहा है, ढाँचे में झुक जाता है। टन भार मॉनिटर या मिसफीड सेंसर के प्रतिक्रिया करने से पहले प्रेस एक या दो स्ट्रोक और कर सकता है, जिससे गलत तरीके से रखी गई सामग्री में घूंसे पड़ सकते हैं और संभावित रूप से कार्बाइड आवेषण टूट सकता है।
नुकीले कोनों और उच्च गति स्टैम्पिंग में दरार के बीच संबंध अच्छी तरह से स्थापित है - नुकीले कोनों या अचानक क्रॉस {{2}सेक्शन परिवर्तनों के साथ अनुचित डाई डिज़ाइन तनाव एकाग्रता बिंदु बनाता है जो दरारें पैदा करता है। बाईपास नॉच कोने कोई अपवाद नहीं हैं। समाधान प्रत्येक आंतरिक कोने पर एक त्रिज्या संक्रमण है, जिसका आकार सामग्री की मोटाई और तन्य शक्ति के अनुसार होता है जैसा कि ऊपर ज्यामिति अध्याय में बताया गया है। डाई निर्माण के दौरान रेडियस ग्राइंडिंग में एक छोटा सा निवेश उत्पादन में विनाशकारी स्ट्रिप फ्रैक्चर को रोकता है।
कैरियर स्ट्रिप का कमजोर होना और फ़ीड अस्थिरता
छोटे आकार के पायदानों से विपरीत चरम समान रूप से खतरनाक है: पायदान जो वाहक पट्टी की चौड़ाई के सापेक्ष बहुत गहरे हैं। जब एक डिज़ाइनर को एक बड़े हस्तक्षेप क्षेत्र का सामना करना पड़ता है और एक आक्रामक पायदान को काटकर प्रतिक्रिया करता है जो अधिकांश वाहक क्रॉस अनुभाग का उपभोग करता है, तो शेष सामग्री में विश्वसनीय रूप से फ़ीड करने के लिए संरचनात्मक कठोरता की कमी हो सकती है।
जैसा कि फैब्रिकेटर नोट करता है, वाहक पट्टियाँ जो पट्टी के वजन का समर्थन करने के लिए बहुत कमजोर हैं, उन्हें सुचारू रूप से नहीं खिलाया जा सकता है, और यदि पट्टी को सुचारू रूप से नहीं खिलाया जा सकता है, तो एक डाई क्रैश होने की संभावना होगी। बाईपास नॉच जो बहुत अधिक सामग्री को हटा देते हैं, ठीक यही स्थिति पैदा करते हैं - स्थानीय रूप से कमजोर खंड जो लिफ्टर रेल के बीच शिथिल हो जाते हैं, तेजी से फीडिंग के दौरान दोलन करते हैं, या पार्श्व में इतने लचीले हो जाते हैं कि पायलट की व्यस्तता चूक जाती है।
वाहक के कमज़ोर होने के लक्षण पहले सूक्ष्म होते हैं। पायलट असंगत रूप से संलग्न होते हैं, जिससे मुद्रांकित भाग के आयामों में मामूली भिन्नता होती है। फ़ीड सेंसर स्पष्ट पैटर्न के बिना रुक-रुक कर ट्रिप हो सकते हैं। लिफ्टर के निशान अप्रत्याशित स्थानों पर पट्टी पर दिखाई देते हैं क्योंकि कमजोर हिस्से भोजन के दौरान डाई सतहों पर गिर जाते हैं। समय के साथ, कमजोर वाहक वर्गों में बार-बार झुकने से थकान दरारें विकसित हो जाती हैं, अंततः तनाव एकाग्रता विफलता के समान ही फ्रैक्चर हो जाता है, लेकिन एक पूरी तरह से अलग मूल कारण से।
दो अतिरिक्त गलतियाँ इन प्राथमिक त्रुटियों को जोड़ती हैं और ध्यान देने योग्य हैं। नॉच क्लीयरेंस गणना में सामग्री स्प्रिंगबैक को नजरअंदाज करना - विशेष रूप से तब आम होता है जब डाई डिज़ाइन को माइल्ड स्टील से एएचएसएस - में परिवर्तित करते समय नॉच उत्पन्न होते हैं जो पर्याप्त स्थैतिक क्लीयरेंस प्रदान करते हैं लेकिन प्रत्येक फ़ीड चक्र के बाद स्ट्रिप रिबाउंड होने पर अपर्याप्त गतिशील क्लीयरेंस प्रदान करते हैं। और पायदानों की स्थिति बनाते समय गड़गड़ाहट की दिशा को ध्यान में रखने में विफल होने से एक ऐसा परिदृश्य बनता है जहां बाईपास खांचे गड़गड़ाहट निर्माण मुद्रांकन किनारों का सामना मरने वाले घटकों की ओर होता है, जो फ़ीड के दौरान पकड़ते और खींचते हैं। गड़गड़ाहट हमेशा कटे हुए किनारे के एक तरफ बनती है; यदि वह पक्ष उस रुकावट का सामना करता है जिसे साफ़ करने के लिए पायदान को डिज़ाइन किया गया था, तो प्रभावी निकासी गड़गड़ाहट की ऊंचाई - से कम हो जाती है जो कभी-कभी हस्तक्षेप पैदा करने के लिए पर्याप्त होती है।
यहां प्रत्येक गलती का उसके उत्पादन परिणाम के साथ जोड़ा गया एक त्वरित संदर्भ सारांश दिया गया है:
- अपर्याप्त पायदान गहराई:प्रगतिशील गड़गड़ाहट का निर्माण, क्रमिक स्थितिगत बहाव, स्ट्रिप बकलिंग से अंततः मृत्यु दुर्घटना।
- अपर्याप्त पायदान चौड़ाई:ओवरट्रैवल के दौरान आंशिक हस्तक्षेप, रुक-रुक कर मिसफ़ीड अलार्म, असंगत पायलट पंजीकरण।
- तीव्र आंतरिक कोने:उत्पादन गति पर चक्रीय थकान दरार, भयावह पट्टी फ्रैक्चर, कई डाई स्टेशनों को व्यापक क्षति।
- अत्यधिक पायदान गहराई (वाहक कमजोर होना):भारोत्तोलकों के बीच स्ट्रिप शिथिलता, फ़ीड अस्थिरता, आंतरायिक आयामी भिन्नता, अंततः थकान फ्रैक्चर।
- क्लीयरेंस में स्प्रिंगबैक की अनदेखी:रिबाउंड पर गतिशील हस्तक्षेप, स्ट्रिप ड्रैग में वृद्धि, आसन्न स्टेशनों पर त्वरित पंच घिसाव।
- गलत गड़गड़ाहट अभिविन्यास:बर्र {{0}साइड फेसिंग टूलींग प्रभावी क्लीयरेंस को कम करती है, फ़ीड के दौरान खिंचाव पैदा करती है, डाई घटकों पर घिसाव को तेज करती है।
- नॉच पंच कोनों पर कोई त्रिज्या नहीं:समय से पहले पंच एज का टूटना, नॉच किनारों पर बढ़ती गड़गड़ाहट, खराब एज गुणवत्ता के कारण स्ट्रिप थकान जीवन में कमी।
विफलता के इन स्टैम्पिंग उदाहरणों को देखते हुए, एक पैटर्न उभरता है: प्रत्येक गलती में या तो बहुत कम सामग्री को हटाना (व्यवधान पैदा करना), बहुत अधिक सामग्री को हटाना (वाहक अखंडता को नष्ट करना), या गलत ज्यामिति वाली सामग्री को हटाना (तनाव राइजर या गड़गड़ाहट की समस्या पैदा करना) शामिल है। डिज़ाइन की चुनौती बीच का रास्ता ढूंढने की है - और वह बीच का रास्ता इस पर निर्भर करता है कि बाईपास नॉच पायलट छेद, लिफ्टर और स्क्रैप प्रबंधन प्रणालियों जैसी अन्य प्रगतिशील डाई सुविधाओं के साथ कैसे इंटरैक्ट करता है।
बाईपास नॉच अन्य प्रगतिशील डाई सुविधाओं के साथ कैसे एकीकृत होते हैं
बाईपास नॉच कभी भी अलगाव में मौजूद नहीं होता है। यह अन्योन्याश्रित सुविधाओं की एक प्रणाली के भीतर बैठता है - पायलट छेद जो पट्टी का पता लगाते हैं, लिफ्टर जो इसे ऊपर उठाते हैं, वाहक स्ट्रिप्स जो इसे परिवहन करते हैं, और स्क्रैप प्रबंधन पथ जो कचरे को साफ तरीके से हटाते हैं। उन सुविधाओं में से एक को बदलें, और बाईपास नॉच आवश्यकताएं इसके साथ बदल जाएंगी। यह अंतर्संबंध वह है जो धातु स्टैम्पिंग डाई को पंचों और डाई बटनों के संग्रह से कहीं अधिक बनाता है - वे एकीकृत यांत्रिक प्रणालियां हैं जहां प्रत्येक घटक एक दूसरे को संदर्भित करता है।
अपने पड़ोसियों पर विचार किए बिना बाईपास पायदानों को डिजाइन करना, इसके ऊपर की इमारत को जाने बिना नींव को आकार देने जैसा है। औद्योगिक धातु स्टैम्पिंग में, जहां प्रगतिशील डाई उच्च गति से लाखों चक्र चलाते हैं, उस प्रकार की विभाजित सोच ऐसे डाई उत्पन्न करती है जो सिद्धांत में काम करते हैं और व्यवहार में विफल हो जाते हैं।
बाईपास नॉच और पायलट होल समन्वय
पायलट छेद संपूर्ण स्ट्रिप लेआउट की स्थितिगत रीढ़ हैं। पट्टी पर प्रत्येक सुविधा - रिक्त उद्घाटन, गठित ज्यामिति, और बाईपास नॉच - पायलट होल डेटम से अपना स्थान प्राप्त करती है। जब पायलट पिन प्रत्येक प्रेस स्ट्रोक पर पट्टी को संलग्न करते हैं, तो वे छोटी फीडिंग अशुद्धियों को ठीक करते हैं और किसी भी काटने या बनाने से पहले सब कुछ सटीक संरेखण में खींच लेते हैं।
इसका मतलब है कि बायपास नॉच को अनुक्रमित किया जाना चाहिए ताकि नॉच से संबंधित किसी भी समस्या में त्रुटि उत्पन्न होने से पहले पायलट पंजीकरण हो सके। यदि स्टेशन एक पर एक नॉच काटा जाता है और स्टेशन दो तक पायलट छेद नहीं किया जाता है, तो उस पहले स्ट्रोक पर कोई भी फ़ीड अशुद्धि ठीक नहीं हो पाती है - और नॉच अपनी इच्छित स्थिति से थोड़ा हट जाता है। वह स्थितीय त्रुटि प्रत्येक अगले स्टेशन से होकर गुजरती है, जो संभावित रूप से उस प्रभावी क्लीयरेंस को कम कर देती है जिसे प्रदान करने के लिए नॉच को डिज़ाइन किया गया था।
व्यावहारिक नियम: पायलट छेद को जल्द से जल्द संभव स्टेशन पर छिद्रित किया जाना चाहिए, आदर्श रूप से उसी स्टेशन पर या किसी भी बाईपास पायदान काटने से पहले। जब दोनों सुविधाएं पहले स्टेशन में जगह के लिए प्रतिस्पर्धा करती हैं, तो पायलट होल को प्राथमिकता दी जाती है। जैसा कि प्रगतिशील डाई डिज़ाइन अभ्यास में उल्लेख किया गया है, पायलट प्रत्येक ऑपरेशन से पहले पट्टी को संरेखित करते हैं - उनके बिना, छोटी फीडिंग त्रुटियां जमा हो जाती हैं और स्टेशनों पर सहनशीलता का बहाव पैदा हो जाता है। बायपास नॉच स्थितिगत सटीकता पूरी तरह से उस पायलट पंजीकरण पर निर्भर करती है जिसे पहले स्थापित किया जा रहा है।
इसके अतिरिक्त, बाईपास पायदान और उसके निकटतम पायलट छेद के बीच की भौतिक दूरी पंजीकरण बिंदु पर पट्टी की स्थानीय कठोरता को प्रभावित करती है। यदि एक गहरी पायदान पायलट छेद के ठीक बगल में बैठती है, तो उनके बीच की वाहक सामग्री पायलट जुड़ाव बल के तहत झुक सकती है। यह एक ऐसी स्थिति पैदा करता है जहां पायलट अपने स्थान पर सटीक रूप से पंजीकरण करता है लेकिन कमजोर सामग्री - में केवल मिलीमीटर दूर पायदान - स्थिति से थोड़ा विक्षेपित हो जाता है। अनुभवी स्टैम्पिंग टूल और डाई इंजीनियर पायदान किनारों और पायलट छेद के बीच न्यूनतम दूरी बनाए रखते हैं, आमतौर पर सामग्री की मोटाई के दोगुने से कम नहीं।
लिफ्टर्स और स्ट्रिप स्थिरता के साथ इंटरेक्शन
भारोत्तोलक प्रेस स्ट्रोक के बीच पट्टी को डाई सतह से ऊपर उठाते हैं, जिससे यह अगली पिच स्थिति में स्वतंत्र रूप से आगे बढ़ सकती है। उनके प्लेसमेंट को इस बात का ध्यान रखना चाहिए कि बायपास नॉच ने वाहक सामग्री को कहां हटा दिया है - क्योंकि नॉच कटआउट के नीचे स्थित लिफ्टर के पास समर्थन करने के लिए कुछ भी नहीं है।
एक लिफ्टर रेल की कल्पना करें जो सीधे एक गहरे नकारात्मक बाईपास पायदान के नीचे स्थित हो। जब पट्टी आगे की ओर फ़ीड करती है, तो नोकदार खंड न्यूनतम या बिना किसी सामग्री संपर्क के उस लिफ्टर के ऊपर से गुजरता है। उस बिंदु पर पट्टी ढीली हो जाती है और अपनी निर्देशित ऊंचाई खो देती है। यदि यह काफी दूर तक झुक जाता है, तो पट्टी पर गठित विशेषताएं फ़ीड के दौरान डाई सतहों पर खींच सकती हैं, जिससे खरोंच, गड़गड़ाहट जमा हो सकती है, या उच्च गति पर - पट्टी को छोटा करने के लिए पर्याप्त घर्षण हो सकता है।
डिज़ाइन समन्वय दोनों दिशाओं में काम करता है:
- लिफ्टर रिक्ति को संरचनात्मक रूप से मजबूत वाहक अनुभागों से मेल खाना चाहिए।सभी बाईपास नॉच लगाए जाने के बाद, फ़ीड पथ के साथ शेष ठोस वाहक सामग्री को मैप करें। भारोत्तोलक उन ठोस खंडों के अंतर्गत होते हैं, कभी भी पायदान के उद्घाटन के अंतर्गत नहीं।
- लिफ्टर समर्थन के लिए पायदान स्थानों को समायोजन की आवश्यकता हो सकती है।यदि हस्तक्षेप क्षेत्र एकमात्र उपलब्ध लिफ्टर स्थिति के साथ मेल खाता है, तो डिज़ाइनर को ट्रेडऑफ़ - का सामना करना पड़ता है या तो लिफ्टर को स्थानांतरित करें (जो स्ट्रिप स्थिरता को कहीं और प्रभावित कर सकता है) या लिफ्टर संपर्क बिंदु पर एक संकीर्ण समर्थन पुल छोड़ने के लिए पायदान ज्यामिति को संशोधित करें।
- भारोत्तोलकों के बीच पट्टी का वजन विक्षेपण पैदा करता है।भारी वाहक पट्टियों के साथ लंबे समय में पिच मर जाती है, भारोत्तोलकों के बीच की दूरी यह निर्धारित करती है कि पट्टी अपने वजन के नीचे कितनी झुकती है। बायपास नॉच जो वाहक क्रॉस{{2}सेक्शन को कम करते हैं, उस विक्षेपण को बढ़ाते हैं। बड़ी पिच दूरी के साथ ऑटोमोटिव स्टैम्पिंग डाई के लिए, यह शिथिलता फ़ीड ऊंचाई की स्थिरता को प्रभावित करने के लिए काफी महत्वपूर्ण हो सकती है।
द फैब्रिकेटर में आर्ट हेड्रिक द्वारा वर्णित प्रक्रिया लेआउट योजना इस बात को पुष्ट करती है कि वाहक शक्ति हिस्से को बिना किसी झुकाव, अत्यधिक लचीलेपन या विरूपण के एक स्टेशन से दूसरे स्टेशन तक ले जाने के लिए पर्याप्त होनी चाहिए। बायपास नॉच प्लेसमेंट निर्णय सीधे तौर पर प्रभावित करते हैं कि स्ट्रिप के साथ प्रत्येक लिफ्टर स्पैन पर ताकत सीमा बनाए रखी जाती है या नहीं।
स्क्रैप स्ट्रिप प्रबंधन और सामग्री उपयोग
प्रत्येक बाईपास पायदान एक स्क्रैप स्लग उत्पन्न करता है। उस स्लग को डाई ब्लॉक के माध्यम से नीचे की ओर डाई से -, या बाद में डाई फेस - से बिना किसी जाम, रिबाउंडिंग, या बाद के प्रेस स्ट्रोक में हस्तक्षेप किए बिना साफ-सुथरा बाहर निकाला जाना चाहिए। स्क्रैप प्रबंधन कोई बाद का विचार नहीं है; यह एक डिज़ाइन आवश्यकता है जो नॉच ज्यामिति, स्टेशन चयन और डाई शू लेआउट को प्रभावित करती है।
नॉच स्क्रैप कई तरीकों से समग्र स्ट्रिप स्क्रैप रणनीति के साथ एकीकृत होता है:
- स्लग इजेक्शन पथ.प्रत्येक नॉच पंच के नीचे डाई ब्लॉक में इतना बड़ा निकासी छेद होना चाहिए कि स्लग स्वतंत्र रूप से गिर सके। यदि उपलब्ध क्लीयरेंस ओपनिंग के लिए स्लग बहुत बड़ा है, तो नॉच ज्योमेट्री को बदलने की आवश्यकता हो सकती है या स्लग को आसन्न स्टेशनों पर दो अलग-अलग ऑपरेशनों में काटने की आवश्यकता हो सकती है।
- डाई शू समानांतर प्लेसमेंट।प्रेस बोल्स्टर पर डाई शू का समर्थन करने वाली समानताएं स्क्रैप इजेक्शन पथ के नीचे स्थित नहीं की जा सकतीं। बाईपास नॉच स्थान प्रभावित करते हैं कि समानताएं कहां जा सकती हैं, जो बदले में डाई शू की कठोरता को प्रभावित करती है। जैसा कि फैब्रिकेटर की डाई एसेंशियल श्रृंखला नोट करती है, केवल कुछ क्षेत्रों में डाई शू का समर्थन करने के लिए समानताएं शामिल हो सकती हैं जब स्क्रैप को संग्रह प्रणाली पर स्वतंत्र रूप से गिरना चाहिए।
- स्क्रैप ढलान हस्तक्षेप.ब्लैंकिंग, पियर्सिंग और नॉच ऑपरेशन से कई स्क्रैप स्ट्रीम एक साथ डाई से बाहर निकलती हैं। यदि बाईपास नॉच स्लग और पियर्सिंग स्लग डाई के नीचे एक ही निकास क्षेत्र साझा करते हैं, तो वे टकरा सकते हैं और जाम हो सकते हैं - विशेष रूप से उच्च उत्पादन गति पर जहां स्लग इजेक्शन का समय महत्वपूर्ण हो जाता है।
सामग्री का उपयोग इस समीकरण का दूसरा पक्ष है। बायपास नॉच उस सामग्री का उपभोग करते हैं जो अन्यथा तैयार उत्पाद का हिस्सा हो सकती है या कम से कम कॉइल की चौड़ाई को कम कर सकती है। इंटेलिजेंट नॉच डिज़ाइन क्लीयरेंस फ़ंक्शन से समझौता किए बिना अतिरिक्त स्क्रैप को कम करता है। तकनीकों में शामिल हैं:
- कोणीय नॉच प्रोफाइल का उपयोग करना जो केवल वास्तविक हस्तक्षेप शंकु के भीतर की सामग्री को हटाता है, बजाय एक पूर्ण आयताकार कटआउट के जो उन क्षेत्रों में निकासी प्रदान करता है जहां किसी की आवश्यकता नहीं थी।
- बाइपास नॉच कट्स को निकटवर्ती ब्लैंकिंग ऑपरेशन के साथ संयोजित करना ताकि एक ही पंच भाग प्रोफ़ाइल और बाइपास क्लीयरेंस - दोनों का निर्माण कर सके जिससे एक अलग नॉच स्टेशन की आवश्यकता समाप्त हो जाए और कुल स्क्रैप कम हो जाए।
- न्यूनतम आवश्यक क्लीयरेंस प्लस मार्जिन के लिए नॉच की गहराई को अनुकूलित करना, न कि पूर्ण गहराई में कटौती के लिए डिफ़ॉल्ट करना जो हस्तक्षेप क्षेत्र की मांग से अधिक वाहक सामग्री को हटा देता है।
उच्च मात्रा में धातु स्टैम्पिंग टूलींग अनुप्रयोगों में - विशेष रूप से ऑटोमोटिव और उपकरण क्षेत्रों में - यहां तक कि प्रति भाग सामग्री की छोटी बचत भी लाखों इकाइयों में महत्वपूर्ण लागत में कमी लाती है। प्रति वर्ष 50 मिलियन भागों में चलने वाली एक पट्टी पर आवश्यकता से 2 मिमी अधिक गहरा बाईपास नॉच मापने योग्य अपशिष्ट का प्रतिनिधित्व करता है। स्टैम्पिंग टूलिंग इंजीनियर का काम न्यूनतम नॉच लिफ़ाफ़ा ढूंढना है जो क्लीयरेंस को संतुष्ट करता है, वाहक अखंडता को बनाए रखता है, और स्क्रैप को सफाई से बाहर निकालता है।
जटिल स्ट्रिप लेआउट चुनौतियों के माध्यम से काम करने वाले इंजीनियरों के लिए जहां बायपास नॉच प्लेसमेंट लिफ्टर समन्वय, सामग्री प्रवाह अनुकूलन और स्क्रैप पथ योजना के साथ प्रतिच्छेद करता है,YICHEN की स्टैम्पिंग डाई इंजीनियरिंग टीमप्रगतिशील डाई अनुप्रयोगों के लिए डिज़ाइन समर्थन प्रदान करता है जो इन सभी इंटरैक्टिंग सुविधाओं में एकीकृत समाधान की मांग करता है।
इनमें से प्रत्येक संबंध - पायलट समन्वय, लिफ्टर इंटरैक्शन और स्क्रैप प्रबंधन - दर्शाता है कि क्यों बाईपास नॉच डिजाइन एक सिस्टम स्तर की गतिविधि है। पायदान शून्य में मौजूद नहीं है. इसकी ज्यामिति, स्थिति और काटने का क्रम स्ट्रिप लेआउट में प्रत्येक अन्य धातु स्टैम्पिंग डाई घटक के बारे में किए गए निर्णयों पर निर्भर करता है। नॉच को सही करने का अर्थ है सिस्टम को सही करना - और इसके लिए इन अन्योन्याश्रित निर्णयों को सही क्रम में लेने के लिए एक संरचित वर्कफ़्लो की आवश्यकता होती है।
टूलींग इंजीनियरों के लिए बायपास नॉच डिज़ाइन की सर्वोत्तम प्रथाएँ
सिस्टम स्तर की समझ केवल तभी उपयोगी होती है जब यह दोहराए जाने योग्य क्रिया में तब्दील हो। अब तक कवर की गई सभी चीजें - नॉच प्रकार, ज्यामिति पैरामीटर, सामग्री अनुकूलन, भारोत्तोलकों और पायलटों के साथ एकीकरण - एक ही व्यावहारिक प्रश्न में सिमट जाती हैं: डिज़ाइन वर्कफ़्लो वास्तव में शुरू से अंत तक कैसा दिखता है? उत्तर एक संरचित अनुक्रम है जो अनुमान को समाप्त करता है और बाईपास नॉच शीट धातु बनाने के संचालन का उत्पादन करता है जिस पर पूर्ण उत्पादन गति पर भरोसा किया जा सकता है।
चरण-दर-चरण बायपास नॉच डिज़ाइन वर्कफ़्लो
चाहे आप बारह{{0}स्टेशन ब्रैकेट डाई या चालीस{1}}स्टेशन कनेक्टर टूल बिछा रहे हों, निर्णय क्रम उसी तर्क का पालन करता है। यहां वह वर्कफ़्लो है जो धातु मुद्रांकन निर्माण प्रक्रिया में लगातार विश्वसनीय परिणाम देता है:
- पहले पार्ट नेस्टिंग और स्टेशन अनुक्रमण को पूरा करें।बायपास नॉच के निर्णय यह जानने पर निर्भर करते हैं कि कौन से परिचालन किस स्टेशन पर होते हैं। नॉच डिज़ाइन को छूने से पहले अपने ब्लैंकिंग, पियर्सिंग, फॉर्मिंग और आइडल स्टेशन असाइनमेंट को अंतिम रूप दें।
- प्रत्येक स्टेशन पर हस्तक्षेप क्षेत्रों का मानचित्र बनाएं।प्रत्येक डाई स्टेशन के लिए, आने वाली स्ट्रिप प्रोफाइल (सभी अपस्ट्रीम सुविधाओं सहित) को पूरे टूलींग लिफाफे - पंच, डाई बटन, फॉर्मिंग स्टील्स और प्रेशर पैड के खिलाफ पूरे प्रेस स्ट्रोक के माध्यम से ओवरले करें, न कि केवल निचले डेड सेंटर पर।
- प्रति हस्तक्षेप क्षेत्र में नॉच प्रकार का चयन करें।प्रत्येक अवरोध की ज्यामिति, उपलब्ध वाहक चौड़ाई और सामग्री ग्रेड के आधार पर आयताकार, कोणीय, या सकारात्मक/नकारात्मक कॉन्फ़िगरेशन चुनें। जहां पट्टी की चौड़ाई कम हो वहां कोणीय प्रोफाइल का उपयोग करें; सकारात्मक कॉन्फ़िगरेशन का उपयोग करें जहां वाहक अखंडता सामग्री हटाने को बर्दाश्त नहीं कर सकती है।
- उचित मार्जिन के साथ प्रत्येक पायदान को आयाम दें।व्यापक हस्तक्षेप बिंदु और पार्श्व भटकन मार्जिन को साफ़ करने के लिए गहराई निर्धारित करें। दोनों दिशाओं में रुकावट की लंबाई और फ़ीड सहनशीलता को कवर करने के लिए चौड़ाई निर्धारित करें। सामग्री की मोटाई और तन्यता गुणों के आधार पर कोने की त्रिज्या लागू करें।
- वाहक पट्टी संरचनात्मक अखंडता सत्यापित करें।सभी पायदान लगाने के बाद, पुष्टि करें कि शेष वाहक क्रॉस -सेक्शन अत्यधिक शिथिलता या लचीलेपन के बिना लिफ्टर स्पैन के बीच पट्टी के वजन का समर्थन कर सकते हैं। जांचें कि कोई भी दो आसन्न पायदान एक संयुक्त कमजोरी पैदा न करें जिससे व्यक्तिगत विश्लेषण छूट जाए।
- पायलट होल और लिफ्टर पोजीशन के साथ समन्वय करें।पुष्टि करें कि पायलटों को नॉच कट से पहले या साथ ही मुक्का मारा गया है। सत्यापित करें कि लिफ्टर ठोस वाहक अनुभागों के नीचे बैठते हैं, न कि पायदान के नीचे।
- स्क्रैप इजेक्शन पथों को मान्य करें।सुनिश्चित करें कि प्रत्येक नॉच स्लग में आसन्न स्क्रैप स्ट्रीम या डाई शू समानताएं के साथ हस्तक्षेप किए बिना डाई ब्लॉक के माध्यम से एक स्पष्ट ड्रॉप पथ हो।
- डाई प्रिंट पर दस्तावेज़ नॉच विशिष्टताएँ।प्रत्येक बाईपास पायदान के लिए पायलट डेटाम से गहराई, चौड़ाई, त्रिज्या, स्थितिगत सहनशीलता और गड़गड़ाहट की दिशा का पता लगाएं। जैसामेटलफॉर्मिंग मैगज़ीन के डिज़ाइन कानूनजोर दें, यदि इसे करने की आवश्यकता है, तो इसका प्रत्येक विवरण स्पष्ट रूप से परिभाषित - प्रिंट पर होना चाहिए, जिसमें व्याख्या के लिए कोई जगह न हो।
यह क्रम काम करता है क्योंकि प्रत्येक चरण पहले चरण के पुष्ट निर्णयों पर आधारित होता है। हस्तक्षेप क्षेत्रों को मैप करने से पहले आयाम निर्धारण नॉच को आगे छोड़ना, या स्टेशन अनुक्रमण को अंतिम रूप देने से पहले नॉच प्रकार का चयन करना - उन धारणाओं को प्रस्तुत करता है जो प्रयास के दौरान ध्वस्त हो जाती हैं।
बाइपास नॉच पर लागू विनिर्माण क्षमता सिद्धांतों के लिए डिज़ाइन {{0}
अच्छी तरह से डिज़ाइन किए गए बायपास नॉच हस्तक्षेप को रोकने के अलावा और भी बहुत कुछ करते हैं। वे सीधे तीन डाउनस्ट्रीम परिणामों को प्रभावित करते हैं जो पासे के उत्पादन मूल्य को परिभाषित करते हैं:
- रखरखाव अंतराल.उचित त्रिज्या और पर्याप्त मार्जिन वाले नॉच आसन्न टूलींग पर घिसाव को कम करते हैं। जब कोई पट्टी बिना खींचे या आंशिक संपर्क के फ़ीड करती है, तो पंच किनारे लंबे समय तक तेज रहते हैं, जिससे स्टील साफ रहते हैं, और सर्विस स्टॉप के बीच डाई लंबे समय तक चलती है। लेआउट के दौरान किए गए मेटल स्टैम्पिंग डिज़ाइन निर्णय सीधे रखरखाव घड़ी निर्धारित करते हैं।
- दीर्घायु मरो.विनाशकारी विफलताएं - स्ट्रिप फ्रैक्चर, झुकी हुई सामग्री से डाई दुर्घटनाएं - ऐसी घटनाएं हैं जो नाटकीय रूप से मृत्यु के जीवन को छोटा कर देती हैं। उन घटनाओं को रोकने के लिए उपरोक्त प्रत्येक सर्वोत्तम अभ्यास मौजूद है। जो पासा कभी नहीं गिरता वह कभी-कभार गिरने वाले पासे की तुलना में अधिक परिमाण में चलता है।
- प्राप्य प्रेस गति.गति पर स्ट्रिप स्थिरता बाईपास नॉच गुणवत्ता का अंतिम परीक्षण है। एक पट्टी जो प्रति मिनट 400 स्ट्रोक पर साफ-सुथरी फ़ीड करती है लेकिन 500 पर फ्रैक्चर इसकी सबसे कमजोर पायदान द्वारा सीमित है। उचित त्रिज्या, पर्याप्त वाहक अखंडता, और सही आयामी मार्जिन लक्ष्य गति पर चलने वाले पासे को उस पासे से अलग करते हैं जिसे वापस डायल करने की आवश्यकता होती है। उच्च गति उत्पादन में उन्नत धातु मुद्रांकन तकनीक शुरू से ही इन विवरणों पर निर्भर करती है।
बाइपास नॉच शीट मेटल बनाने का उद्देश्य इस प्रकार है: वे पट्टी को स्वतंत्र रूप से चलने देने के लिए मौजूद होते हैं ताकि डाई स्वयं को नष्ट किए बिना पूरी गति से अपना काम कर सके। प्रत्येक पैरामीटर, प्रत्येक त्रिज्या, प्रत्येक स्थितिगत सहिष्णुता उस एकल उद्देश्य को पूरा करती है।
प्रत्येक बाईपास नॉच का उद्देश्य न्यूनतम सामग्री निष्कासन प्रदान करना है जो पूर्ण निकासी प्राप्त करता है, वाहक अखंडता को बनाए रखता है, और उत्पादन गति - पर जीवित रहता है, न अधिक, न कम।
जटिल स्ट्रिप लेआउट चुनौतियों के लिए इंजीनियरिंग संसाधन
मानक बायपास नॉच नियम अधिकांश अनुप्रयोगों को कवर करते हैं। लेकिन जब स्ट्रिप लेआउट में कंपाउंड फॉर्मिंग सीक्वेंस, मल्टी लेवल कैरियर ज्योमेट्री, तंग सामग्री उपयोग लक्ष्य या एएचएसएस ग्रेड शामिल होते हैं जो किसी भी डिज़ाइन शॉर्टकट को दंडित करते हैं, तो निर्णय कठिन हो जाते हैं। उस स्तर पर धातु स्टैम्पिंग निर्माण प्रक्रिया दर्जनों स्टेशनों पर डाई संरचना, सामग्री प्रवाह और एकीकृत निकासी प्रबंधन के साथ विशेष अनुभव की मांग करती है।
स्टैम्पिंग डिज़ाइन चुनौतियों के लिए जो मानक दिशानिर्देशों से अधिक हैं - विशेष रूप से प्रगतिशील मर जाता है जहां बाईपास नॉच प्लेसमेंट जटिल लिफ्टर कॉन्फ़िगरेशन, गड़गड़ाहट नियंत्रण आवश्यकताओं और आक्रामक सामग्री उपयोग लक्ष्यों के साथ प्रतिच्छेद करता है -YICHEN के कस्टम स्टैम्पिंग डाई समाधानभारी अनुप्रयोगों के डिज़ाइन के लिए इंजीनियरिंग सहायता प्रदान करें। उनकी टीम स्ट्रिप लेआउट एकीकरण के पूरे दायरे के माध्यम से काम करती है: डाई संरचना, घटक, पंच, लिफ्टर, क्लीयरेंस ऑप्टिमाइज़ेशन, और प्रगतिशील डाई बिल्ड के लिए सामग्री प्रवाह विश्लेषण जो पाठ्यपुस्तक के उत्तरों से अधिक की मांग करते हैं।
चाहे आप इन चुनौतियों को आंतरिक रूप से संभालें या किसी विशेष भागीदार को लाएँ, सिद्धांत वही रहता है: बाईपास नॉच डिज़ाइन एक सिस्टम स्तर का अनुशासन है। वर्कफ़्लो सही करें, प्रत्येक निर्णय का दस्तावेजीकरण करें, प्रत्येक चरण पर सत्यापन करें, और नॉच अदृश्य रूप से अपना काम करेंगे - जो कि ठीक उसी तरह है जैसे उन्हें लाखों उत्पादन स्ट्रोक में प्रदर्शन करना चाहिए।
स्टैम्पिंग डाई डिज़ाइन में बाईपास नॉच के बारे में अक्सर पूछे जाने वाले प्रश्न
1. प्रोग्रेसिव स्टैम्पिंग डाई में बायपास नॉच का उद्देश्य क्या है?
बायपास नॉच वाहक पट्टी में सामग्री को जानबूझकर हटाया जाता है जो पहले से रिक्त, छिद्रित या गठित सुविधाओं के लिए छिद्रों, डाई बटन या लिफ्टर से टकराए बिना डाउनस्ट्रीम डाई स्टेशनों से गुजरने के लिए निकासी बनाता है। उनके बिना, जब प्रति प्रेस स्ट्रोक एक पिच की दूरी आगे बढ़ती है, तो पट्टी मुड़ जाती है, खराब हो जाती है, या सक्रिय टूलींग से टकरा जाती है। वे स्ट्रिप लेआउट में डिज़ाइन की गई पहली विशेषताओं में से हैं क्योंकि प्रत्येक बाद का स्टेशन हस्तक्षेप मुक्त स्ट्रिप प्रगति पर निर्भर करता है।
2. सकारात्मक और नकारात्मक बाईपास पायदान के बीच क्या अंतर है?
नकारात्मक बाईपास पायदान वाहक पट्टी के भीतर से सामग्री को हटाकर एक खुला स्थान बनाते हैं जिससे डाउनस्ट्रीम टूलींग गुजरती है। सकारात्मक बाईपास नॉच नाममात्र रिक्त रूपरेखा से परे अतिरिक्त सामग्री जोड़ते हैं, मौजूदा पट्टी की चौड़ाई में कटौती किए बिना वाहक को बाधा के चारों ओर घुमाते हैं। नकारात्मक पायदान छोटे हस्तक्षेप क्षेत्रों के लिए उपयुक्त होते हैं और पट्टी की चौड़ाई न्यूनतम रखते हैं, जबकि सकारात्मक पायदान वाहक शक्ति को संरक्षित करते हैं जब हस्तक्षेप क्षेत्र सुरक्षित सामग्री हटाने के लिए बहुत बड़ा होता है। चयन वाहक अखंडता आवश्यकताओं, कुंडल चौड़ाई लागत और बाधा आकार पर निर्भर करता है।
3. आप यह कैसे निर्धारित करते हैं कि स्ट्रिप लेआउट में बायपास नॉच कहां लगाए जाएं?
प्लेसमेंट एक अनुक्रमिक प्रक्रिया का पालन करता है: पहले पूरे प्रेस स्ट्रोक के माध्यम से प्रत्येक स्टेशन के पूर्ण टूलींग लिफाफे को मैप करें, फिर टूलींग के साथ सामग्री ओवरलैप होने की पहचान करने के लिए प्रत्येक फ़ीड स्थिति पर आने वाली स्ट्रिप प्रोफ़ाइल को ओवरले करें। प्रत्येक ओवरलैप एक हस्तक्षेप क्षेत्र है जिसमें एक पायदान की आवश्यकता होती है। पट्टी के संघर्ष बिंदु तक पहुंचने से पहले पायदान को अपस्ट्रीम स्टेशन पर काटा जाना चाहिए। प्लेसमेंट पायलट होल डेटाम का संदर्भ देता है और इसमें फ़ीड सहनशीलता, पार्श्व पट्टी भटकना और ओवरट्रैवल का ध्यान रखना चाहिए। लिफ्टर की स्थिति भी पायदान स्थानों को प्रभावित करती है क्योंकि लिफ्टर को समर्थन के लिए उनके नीचे ठोस वाहक सामग्री की आवश्यकता होती है।
4. बायपास नॉच को तेज किनारों के बजाय त्रिज्या वाले कोनों की आवश्यकता क्यों होती है?
तीव्र आंतरिक कोने चक्रीय लोडिंग के तहत तनाव एकाग्रता बिंदु के रूप में कार्य करते हैं। प्रति मिनट सैकड़ों स्ट्रोक पर उच्च गति उत्पादन के दौरान, प्रत्येक फ़ीड चक्र तेजी से बढ़ता है और स्ट्रिप को तेजी से धीमा कर देता है, जिससे प्रत्येक तेज पायदान कोने पर तनाव केंद्रित होता है। सूक्ष्म दरारें इन बिंदुओं पर शुरू होती हैं, प्रत्येक स्ट्रोक के साथ फैलती हैं, और अंततः भयावह पट्टी फ्रैक्चर का कारण बनती हैं। विकिरणित कोने एक बड़े क्षेत्र में तनाव वितरित करते हैं, जिससे थकान का जीवन काफी बढ़ जाता है। न्यूनतम त्रिज्या आम तौर पर हल्के स्टील के लिए 0.5x सामग्री मोटाई और उच्च -शक्ति वाले स्टील्स के लिए 1.0x से 1.5x है। YICHEN (yichen-group.com/stamping-die/) जैसी कंपनियों के टूलिंग इंजीनियर उत्पादन की गति विश्वसनीयता के लिए मानक अभ्यास के रूप में हर पायदान विनिर्देश में कॉर्नर रेडी का कारक बनते हैं।
5. सामग्री का प्रकार बाईपास नॉच डिज़ाइन मापदंडों को कैसे प्रभावित करता है?
वाहक सामग्री को हटाए जाने पर प्रत्येक सामग्री अलग-अलग प्रतिक्रिया करती है। माइल्ड स्टील 0.5x मोटाई के कोने की त्रिज्या के साथ मानक मापदंडों को स्वीकार करता है। उच्च शक्ति वाले स्टील्स (एएचएसएस) को बड़ी त्रिज्या (1.0x{7}}1.5x मोटाई), स्प्रिंगबैक को समायोजित करने के लिए व्यापक पायदान और थकान फ्रैक्चर को रोकने के लिए संभावित रूप से व्यापक वाहक स्ट्रिप्स की आवश्यकता होती है। एल्युमीनियम को नॉच किनारों पर गैलिंग को रोकने के लिए पॉलिश और लेपित टूलींग सतहों की आवश्यकता होती है, जबकि स्टेनलेस स्टील नॉच सीमाओं पर उत्तरोत्तर कठोर होता है, जो लंबे समय तक उत्पादन के दौरान घर्षण को रोकने के लिए उदार रेडी और प्रीमियम एज गुणवत्ता की मांग करता है।


