


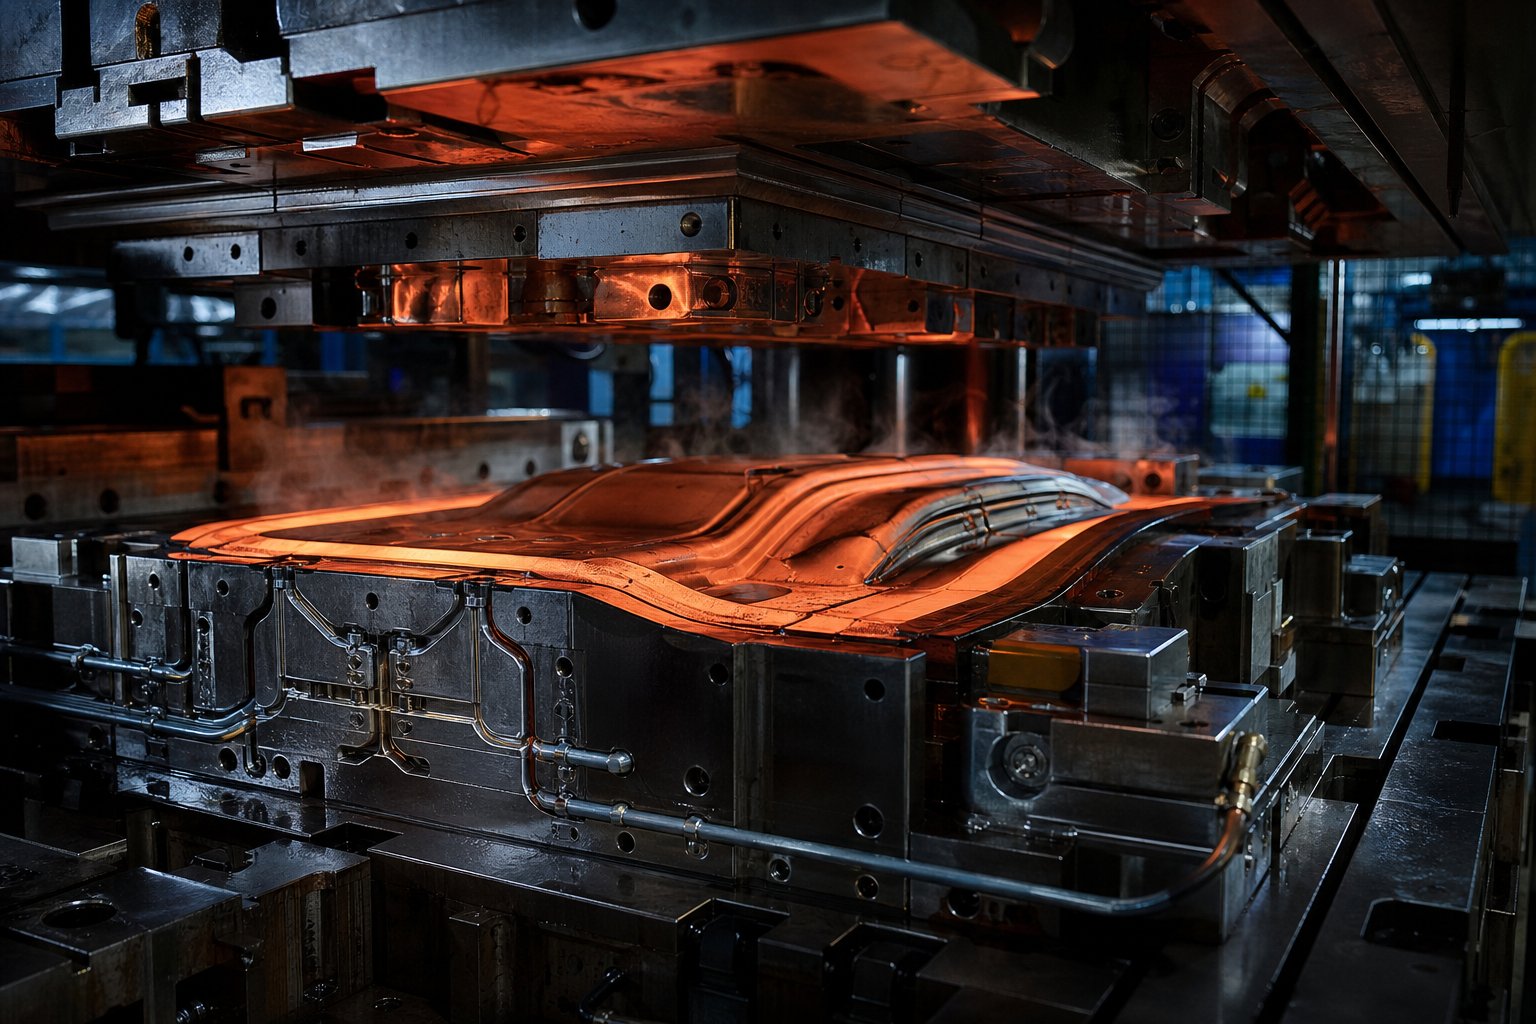
हॉट स्टैम्पिंग डाइज़ क्या हैं और वे क्यों मायने रखते हैं
जब आप "खोजते हैंगर्म मुद्रांकन मर जाता है," आप विनिर्माण की दो पूरी तरह से अलग दुनिया को देख सकते हैं। एक में 900 डिग्री सेल्सियस पर ऑटोमोटिव स्टील को कुचलना शामिल है। दूसरे में एक लक्जरी परफ्यूम बॉक्स पर नाजुक सोने की पन्नी को दबाना शामिल है। एक ही शब्द, बहुत अलग टूलींग। सोर्सिंग के दौरान उन्हें भ्रमित करने में कई हफ्तों का इंजीनियरिंग समय और हजारों गलत उद्धृत परियोजनाएं खर्च हो सकती हैं।
हॉट स्टैम्पिंग डाइज़ परिभाषित
उनके मूल में, हॉट स्टैम्पिंग डाइज़ परिशुद्धता से इंजीनियर किए गए उपकरण हैं जो गर्मी, दबाव और आकार के संयोजन को वर्कपीस में स्थानांतरित करते हैं। डाई कच्चे माल और तैयार उत्पाद के बीच इंटरफेस के रूप में कार्य करता है, यह नियंत्रित करता है कि थर्मल ऊर्जा और यांत्रिक बल सब्सट्रेट के साथ कैसे संपर्क करते हैं। चाहे वह सब्सट्रेट कार के बी स्तंभ के लिए बनाया गया बोरॉन स्टील ब्लैंक हो या प्रीमियम पैकेजिंग पर उतरने वाली होलोग्राफिक फ़ॉइल की शीट, मूल सिद्धांत एक ही रहता है: एक आकार का उपकरण लक्ष्य सामग्री को स्थायी रूप से बदलने के लिए नियंत्रित गर्मी और दबाव लागू करता है।
अंतर पैमाने, तापमान, सामग्री और उद्देश्य में निहित है। प्रत्येक हॉट स्टैम्प प्रकार पूरी तरह से अलग डाई सामग्री, शीतलन रणनीतियों और रखरखाव प्रोटोकॉल की मांग करता है। यह समझना कि आप किस श्रेणी में काम कर रहे हैं, जीवन का विस्तार करने और समय से पहले विफलता से बचने की दिशा में पहला कदम है।
प्रेस हार्डनिंग डाइज़ बनाम फ़ॉइल स्टैम्पिंग डाइज़
प्रेस हार्डनिंग स्टैम्पिंग डाइज़ ऑटोमोटिव और स्ट्रक्चरल मेटलफॉर्मिंग स्पेस में काम करती हैं। वे 900-950 डिग्री सेल्सियस तक गर्म किए गए स्टील के रिक्त स्थान प्राप्त करते हैं, साथ ही उन्हें जटिल आकार में बनाते हैं, और पूरी तरह से प्राप्त करने के लिए उन्हें 27 डिग्री प्रति सेकंड से अधिक की शीतलन दर पर बुझाते हैं।1500 एमपीए के आसपास तन्य शक्ति के साथ मार्टेंसिटिक माइक्रोस्ट्रक्चर. ये डाइज़ बड़े पैमाने पर, पानी से ठंडा होने वाली टूल स्टील असेंबलियाँ हैं जो हर उत्पादन चक्र में अत्यधिक थर्मल साइक्लिंग को सहन करती हैं।
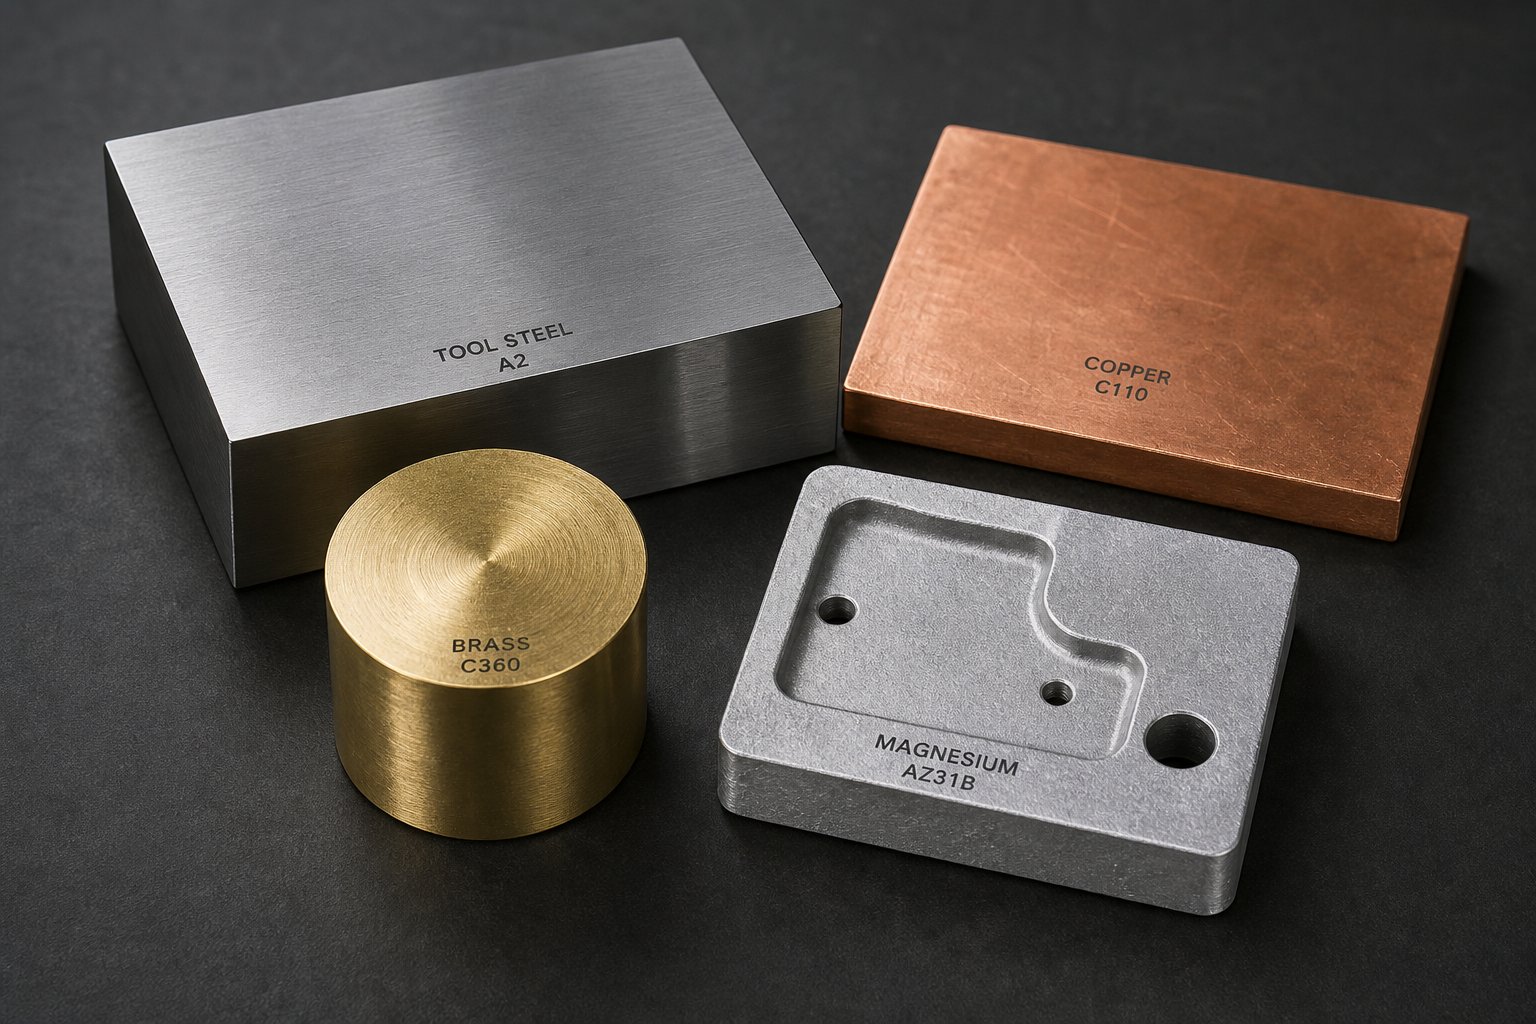
इसके विपरीत, फ़ॉइल स्टैम्पिंग डाइज़, बहुत कम तापमान पर काम करती है, आमतौर पर 100 और 200 डिग्री सेल्सियस के बीच। वे पन्नी वाहक पर एक चिपकने वाली परत को सक्रिय करने के लिए एक गर्म डाई का उपयोग करते हैं, धातु या रंगद्रव्य डिजाइनों को कागज, प्लास्टिक, चमड़े या अन्य सबस्ट्रेट्स पर स्थानांतरित करते हैं। डाई स्वयं कठोर उपकरण स्टील के बजाय आमतौर पर तांबे, पीतल या मैग्नीशियम से बने होते हैं।
इन दो हॉट स्टैम्पिंग प्रकार की श्रेणियों को अलग करने वाली चीज़ों की एक त्वरित तुलना यहां दी गई है:
- ऑपरेटिंग तापमान: प्रेस हार्डनिंग के लिए 900-950 डिग्री सेल्सियस बनाम फ़ॉइल स्टैम्पिंग के लिए 100-200 डिग्री सेल्सियस
- डाई सामग्री: H11/H13 टूल स्टील बनाम तांबा, पीतल, या मैग्नीशियम
- वर्कपीस: बोरोन स्टील शीट धातु (0.5-2.0 मिमी मोटी) बनाम फ़ॉइल वाहक संपर्क कागज, प्लास्टिक, या चमड़े
- प्राथमिक कार्य: संरचनात्मक गठन प्लस धातुकर्म शमन बनाम सजावटी सतह अंकन
- शीतलन प्रणाली: तेजी से गर्मी निष्कर्षण बनाम निष्क्रिय या न्यूनतम शीतलन के लिए आंतरिक जल चैनल
- डाई जटिलता: कंफर्मल कूलिंग के साथ बड़ी बहु-टन असेंबली बनाम छोटी नक़्क़ाशीदार या उत्कीर्ण प्लेटें
- विशिष्ट डाई जीवन: गुणवत्ता वाले तांबे या पीतल के डाई के लिए दसियों हज़ार प्रेस चक्र बनाम दस लाख से अधिक इंप्रेशन
सोर्सिंग के लिए अंतर क्यों मायने रखता है?
एक ऐसे सप्लायर को "हॉट स्टैम्पिंग डाइज़" के लिए आरएफक्यू भेजने की कल्पना करें, जो सजावटी फ़ॉइल टूलिंग में माहिर है, जब आपको वास्तव में एक ऑटोमोटिव बॉडी के लिए प्रेस हार्डनिंग डाइज़ की आवश्यकता होती है। उद्धृत करने वाले इंजीनियर को पूरी तरह से अलग जानकारी की आवश्यकता होगी: रिक्त सामग्री ग्रेड, शीतलन दर लक्ष्य, भाग ज्यामिति डेटा और उत्पादन मात्रा। इसके विपरीत, लक्जरी पैकेजिंग को चिह्नित करने के लिए कॉपर हॉट स्टैम्प डाई के लिए अनुरोध प्राप्त करने वाला एक ऑटोमोटिव टूल निर्माता संभवतः इसे अस्वीकार कर देगा या आपको पूरी तरह से पुनर्निर्देशित कर देगा।
यह भ्रम काल्पनिक नहीं है. ऐसा नियमित रूप से होता है क्योंकि दोनों उद्योग अलग-अलग इंजीनियरिंग पारिस्थितिकी तंत्र में काम करते समय समान शब्दावली का उपयोग करते हैं। सामग्रियाँ, डिज़ाइन पद्धतियाँ, विफलता मोड और रखरखाव रणनीतियाँ इतनी नाटकीय रूप से भिन्न होती हैं कि किसी भी टूलींग कार्य के शुरू होने से पहले ही गलत आपूर्तिकर्ता प्रकार के कचरे का सोर्सिंग खरीद चक्र को बर्बाद कर देती है।
यह आलेख एक एकीकृत संदर्भ के रूप में कार्य करता है, जिसमें प्रेस हार्डनिंग और सजावटी अनुप्रयोगों दोनों को शामिल किया गया है ताकि आप पहचान सकें कि आपके प्रोजेक्ट पर कौन सी श्रेणी लागू होती है, समझें कि प्रत्येक संदर्भ में विफलता कैसे होती है, और पहले दिन से सही जीवनचक्र विस्तार रणनीतियों को लागू करें। आगे के अनुभाग स्टैम्पिंग डाईज़ की दोनों दुनियाओं के लिए प्रक्रिया वर्कफ़्लो, सामग्री चयन, कूलिंग डिज़ाइन और रखरखाव प्रथाओं को तोड़ते हैं।
हॉट स्टैम्पिंग प्रक्रिया चरण दर चरण कैसे काम करती है
डाई स्वयं एक बड़ी उत्पादन श्रृंखला में केवल एक स्टेशन है, लेकिन यह वह स्टेशन है जहां सब कुछ या तो एक साथ आता है या अलग हो जाता है। संपूर्ण वर्कफ़्लो को समझने से पता चलता है कि डाई डिज़ाइन निर्णयों का इतना अधिक महत्व क्यों होता है और आमतौर पर समय से पहले विफलता कहाँ उत्पन्न होती है।
गर्म रिक्त से निर्मित भाग तक
प्रेस सख्त करने की प्रक्रिया में, एक सपाट स्टील ब्लैंक, आमतौर पर 22MnB5 बोरान स्टील, एक रोलर चूल्हा भट्ठी में प्रवेश करता है और 900 डिग्री सेल्सियस से अधिक तक गर्म होता है। इस तापमान पर, स्टील पूरी तरह से ऑस्टेनिटिक माइक्रोस्ट्रक्चर में बदल जाता है, जो बनने के लिए पर्याप्त नरम होता है लेकिन सख्त होने के लिए तैयार होता है।भट्ठी से प्रेस तक स्थानांतरण में लगभग 6 से 10 सेकंड लगते हैं, जिसके दौरान रिक्त स्थान लगभग 700 डिग्री सेल्सियस तक ठंडा हो सकता है।
यहीं पर हॉट स्टैम्पिंग टूल केंद्र स्तर पर आता है। रिक्त स्थान डाई पर गिरता है, प्रेस बंद हो जाती है, और दो चीजें एक साथ घटित होती हैं: स्टील अपनी अंतिम ज्यामिति में बनता है और पानी से ठंडी डाई सतहों द्वारा बुझ जाता है। रिक्त स्थान का तापमान 420 डिग्री सेल्सियस से नीचे गिरने से पहले फॉर्मिंग पूरी होनी चाहिए। यदि शमन दर 27 डिग्री सेल्सियस प्रति सेकंड से अधिक हो जाती है, तो भाग लगभग 100 प्रतिशत मार्टेन्साइट प्राप्त कर लेता है, जिससे लगभग 1500 एमपीए की तन्य शक्ति प्राप्त होती है। इस स्टैम्पिंग हॉट प्रक्रिया के लिए विशिष्ट चक्र समय सामग्री की मोटाई के आधार पर 10 से 20 सेकंड के बीच होता है।
शमन के बाद, प्रेस खुल जाती है और कठोर भाग निकाल लिया जाता है। डाई ने दोहरी भूमिका निभाई है जिसे लाइन में कोई अन्य घटक दोहरा नहीं सकता है: इसने भाग को आकार दिया और मार्टेंसिटिक माइक्रोस्ट्रक्चर में लॉक करने के लिए इतनी तेजी से गर्मी निकाली। यह दोहरा कार्य ही है जो इन्हें समय के साथ तापीय थकान के प्रति इतना संवेदनशील बना देता है।
फ़ॉइल और मार्किंग प्रक्रियाएँ किस प्रकार भिन्न हैं
सजावटी हीट स्टाम्प वर्कफ़्लोबिल्कुल अलग पैमाने पर काम करता है। आमतौर पर तांबे या पीतल से बनी गर्म डाई को 100 और 200 डिग्री सेल्सियस के बीच तापमान पर लाया जाता है। डाई फेस और सब्सट्रेट के बीच एक फ़ॉइल कैरियर स्थित होता है, जो कागज, कार्डबोर्ड, चमड़ा या प्लास्टिक हो सकता है। जब हॉट स्टैम्प टूल नीचे दबाता है, तो गर्मी पन्नी पर चिपकने वाली परत को सक्रिय कर देती है, जिससे धातु या रंगद्रव्य डिजाइन सतह पर जुड़ जाता है।
रुकने का समय कम होता है, अक्सर दो सेकंड से कम, और दबाव को ऑटोमोटिव फॉर्मिंग की तुलना में बहुत कम रेंज में मापा जाता है। यहां महत्वपूर्ण चर हैं डाई फेस पर तापमान की स्थिरता, समान दबाव वितरण और सटीक संरेखण। कोई भी भिन्नता प्रेस हार्डनिंग में दिखाई देने वाले संरचनात्मक दोषों के बजाय अपूर्ण फ़ॉइल स्थानांतरण या धुंधले किनारों का उत्पादन करती है।
डाई डिज़ाइन द्वारा नियंत्रित महत्वपूर्ण प्रक्रिया पैरामीटर
दोनों अनुप्रयोगों में, डाई एक निष्क्रिय उपकरण नहीं है। यह सक्रिय रूप से परिणाम को नियंत्रित करता है। डाई ज्योमेट्री सामग्री प्रवाह और संपर्क क्षेत्र निर्धारित करती है। थर्मल द्रव्यमान यह निर्धारित करता है कि डाई कितनी जल्दी गर्मी को अवशोषित या वितरित करती है। संपर्क दबाव डाई और वर्कपीस के बीच एक समान जुड़ाव सुनिश्चित करता है।
डाई डिज़ाइन के दौरान लिया गया प्रत्येक निर्णय, चैनल प्लेसमेंट से लेकर सतह फिनिश तक, चक्र समय, आयामी सटीकता, माइक्रोस्ट्रक्चर स्थिरता और अंततः, डाई दीर्घायु सहित प्रत्येक डाउनस्ट्रीम गुणवत्ता मीट्रिक के माध्यम से तरंगित होता है।
प्रेस सख्त करने के लिए, गर्म मुद्रांकन उपकरण में खराब थर्मल प्रबंधन असमान बुझाने की दर पैदा करता है। कुछ क्षेत्र बहुत धीरे-धीरे ठंडे होते हैं, जिससे मार्टेंसाइट के बजाय बैनाइट या फेराइट का उत्पादन होता है। अन्य बहुत जल्दी शांत हो जाते हैं, जिससे अवशिष्ट तनाव उत्पन्न होता है जो स्प्रिंगबैक का कारण बनता है। सजावटी अनुप्रयोगों के लिए, डाई फेस पर असमान थर्मल वितरण हॉट स्पॉट बनाता है जो कुछ क्षेत्रों में चिपकने वाले को ठीक कर देता है जबकि अन्य को बिना बंधन के छोड़ देता है।
इन थर्मल और मैकेनिकल इंटरैक्शन के कारण डाई सामग्री का चयन और कूलिंग चैनल डिज़ाइन इतना बड़ा महत्व रखते हैं। अंत वह जगह है जहां प्रक्रिया का इरादा भौतिक वास्तविकता बन जाता है, और जहां अधिकांश विफलता मोड अंततः उत्पन्न होते हैं।
डाई सामग्री और स्टील ग्रेड चयन की तुलना
डाई इंजीनियरिंग में सामग्री का चयन सबसे महत्वपूर्ण निर्णय है। यह थर्मल प्रदर्शन, पहनने के प्रतिरोध और अंततः, विफलता अपरिहार्य होने से पहले कितने चक्रों को सहन कर सकता है, के लिए सीमा निर्धारित करता है। अपने आवेदन के लिए गलत ग्रेड चुनें और आप पहले दिन से ही भौतिकी से जूझ रहे हैं। सही चुनें और आपके पास एक आधार होगा जिस पर शीतलन डिजाइन, सतह उपचार और रखरखाव का निर्माण किया जा सकता है।
प्रेस हार्डनिंग डाइज़ के लिए टूल स्टील ग्रेड
प्रेस हार्डनिंग डाई बार-बार थर्मल झटके सहते हैं क्योंकि 900-डिग्री ब्लैंक हर चक्र में उनकी सतहों से संपर्क करते हैं। टूल स्टील को ऊंचे तापमान पर कठोरता बनाए रखनी चाहिए, थर्मल थकान क्रैकिंग का विरोध करना चाहिए, शीतलन चैनलों में कुशलतापूर्वक गर्मी का संचालन करना चाहिए, और विनाशकारी फ्रैक्चर के बिना प्रभाव को अवशोषित करना चाहिए। इस स्थान पर तीन ग्रेड हावी हैं: H11, H13, और DIEVAR।
H13 (AISI H13, DIN 1.2344) दशकों से उद्योग का वर्कहॉर्स रहा है। यह ठोस गर्म कठोरता, चार्पी वी-नॉच परीक्षण पर लगभग 15{5}}20 जूल पर उचित कठोरता और लगभग तापीय चालकता प्रदान करता है24 डब्लू/एमके. मध्यम उत्पादन मात्रा और मानक भाग ज्यामिति के लिए, H13 उस लागत पर भरोसेमंद प्रदर्शन प्रदान करता है जिसे अधिकांश प्रोग्राम अवशोषित कर सकते हैं। चरम स्थितियों में इसकी सीमाएं सामने आती हैं: तंग त्रिज्या के साथ जटिल ज्यामिति, 100,000 भागों से अधिक उच्च चक्र गणना, या आक्रामक शीतलन आवश्यकताएं जो थर्मल तनाव को बढ़ाती हैं।
H11 (DIN 1.2343) की संरचना H13 के समान है लेकिन इसमें वैनेडियम की मात्रा थोड़ी कम है। यह इसे कुछ ताप उपचार स्थितियों में थोड़ी बेहतर कठोरता प्रदान करता है, जिससे यह उच्च यांत्रिक भार के अधीन डाई के लिए यूरोपीय उपकरण निर्माण में एक पसंदीदा विकल्प बन जाता है। H13 की तुलना में ट्रेडऑफ़ में पहनने का प्रतिरोध थोड़ा कम हो गया है। व्यवहार में, H11 और H13 अक्सर मानक प्रेस हार्डनिंग अनुप्रयोगों के लिए विनिमेय होते हैं, अंतिम विकल्प क्षेत्रीय उपलब्धता और टूलमेकर की गर्मी उपचार विशेषज्ञता पर निर्भर करता है।
DIEVAR मौलिक रूप से भिन्न मिश्रधातु दर्शन का प्रतिनिधित्व करता है। इलेक्ट्रो स्लैग रीमेल्टिंग (ईएसआर) के माध्यम से उत्पादित, यह लगभग शून्य समावेशन और एक सजातीय कार्बाइड वितरण प्राप्त करता है जो मानक एच13 में सामान्य अनाज सीमा वर्षा को समाप्त करता है। परिणाम मापने योग्य हैं: 25 जूल (आमतौर पर 30-40 J) से अधिक प्रभाव क्रूरता, 30 W/mK के आसपास तापीय चालकता, और ऊंचे ऑपरेटिंग तापमान पर काफी बेहतर तापमान प्रतिरोध। वह उच्च चालकता सीधे रिक्त स्थान से तेजी से गर्मी निष्कर्षण में तब्दील हो जाती है, जिसका अर्थ है कम चक्र समय या अधिक समान शमन, यह इस बात पर निर्भर करता है कि आप इसका उपयोग कैसे करते हैं।
DIEVAR की लागत {{0}प्रति -किलोग्राम H13 से काफी अधिक है। लेकिन यहां वह गणना है जो मायने रखती है: यदि H13 से बना एक कस्टम धातु स्टैम्पिंग डाई 50,000 चक्रों के बाद टूट जाता है, जबकि एक DIEVAR डाई लंबे रखरखाव अंतराल के साथ 100,000 चक्र चलता है, तो स्वामित्व की कुल लागत प्रीमियम सामग्री के पक्ष में होती है। यह विशेष रूप से बड़ी, जटिल मृत्यु के लिए सच है जहां एक भी भयावह विफलता का मतलब हफ्तों का डाउनटाइम और छह -आंकड़ा प्रतिस्थापन लागत है।
चयन मानदंड तीन कारकों पर आधारित हैं:
- उत्पादन मात्रा: 50,000 भागों से नीचे, H13 अक्सर पर्याप्त होता है। उस सीमा से ऊपर, DIEVAR का थकान प्रतिरोध लाभ देता है।
- भाग की जटिलता: तंग रेडी, गहरे ड्रॉ, और परिवर्तनीय मोटाई वाले अनुभाग तनाव सांद्रता बनाते हैं जहां DIEVAR की बेहतर क्रूरता दरार की शुरुआत को रोकती है।
- शीतलन आवश्यकताएँ: जब डाई सतह के करीब आक्रामक शीतलन चैनल प्लेसमेंट की आवश्यकता होती है, तो DIEVAR के आइसोट्रोपिक गुण चैनलों के बीच दरार के जोखिम को कम करते हैं।
फ़ॉइल और लोगो स्टैम्पिंग के लिए अलौह डाई सामग्री
सजावटी स्टैम्पिंग डाइज़ बहुत कम तापमान और दबाव पर काम करती हैं, जो सामग्रियों की एक विस्तृत श्रृंखला के लिए द्वार खोलती है। प्रत्येक विशिष्ट सब्सट्रेट्स और उत्पादन परिदृश्यों के लिए अलग-अलग फायदे रखता है।
फ़ॉइल स्थानांतरण अनुप्रयोगों के लिए कॉपर स्टैम्पिंग डाई प्रीमियम विकल्प है। तांबे की तापीय चालकता, लगभग 385 W/mK, सामान्य डाई सामग्रियों के बीच बेजोड़ है। इसका मतलब है डाई फेस पर असाधारण रूप से समान गर्मी वितरण, जो शून्य ठंडे धब्बों के साथ लगातार फ़ॉइल आसंजन में तब्दील हो जाता है। तांबा बारीक विवरणों को खूबसूरती से प्रस्तुत करता है और विशेष रूप से प्लास्टिक और लेपित कागजों पर अच्छी तरह से काम करता है जहां सटीक तापमान नियंत्रण सब्सट्रेट क्षति को रोकता है। नकारात्मक पक्ष यह है कि तांबा अपेक्षाकृत नरम होता है, इसलिए उच्च उत्पादन मात्रा में यह तेजी से घिसता है।
एक गर्म पीतल की मोहर मध्यम {{0} से {{1} उच्च मात्रा वाले सजावटी कार्य के लिए स्थायित्व और थर्मल प्रदर्शन के बीच सर्वोत्तम संतुलन प्रदान करती है। पीतल तापीय चालकता में लगभग 109 W/mK तक पहुँच जाता है, जो तांबे से कम है लेकिन फिर भी उत्कृष्ट है। इसका वास्तविक लाभ यांत्रिक कठोरता है। एक गर्म पीतल का स्टांप डाई सैकड़ों हजारों छापों में अपनी बढ़त की परिभाषा रखता है, जिससे यह चमड़े के सामान, प्लास्टिक, कागज उत्पादों और लकड़ी की वस्तुओं के लिए सामग्री बन जाता है। ऐसे परिचालनों के लिए जो उत्पादन मात्रा में चल रहे हैं, जो तांबे की डाई को समय से पहले खराब कर देते हैं, पीतल लंबे जीवनकाल तक लगातार गुणवत्ता प्रदान करता है।
मैग्नीशियम डाई पूरी तरह से एक अलग उद्देश्य की पूर्ति करता है। वे उत्पादन के लिए सस्ते, हल्के और निर्माण में त्वरित हैं, जो उन्हें छोटे रन, प्रोटोटाइप और अनुप्रयोगों के लिए आदर्श बनाते हैं जहां डाई का उपयोग सीमित अभियान के लिए किया जा सकता है। मैग्नीशियम ग्रीटिंग कार्ड, बुक बाइंडिंग, लेबल, रिबन और विज्ञापन विशिष्टताओं पर उत्कृष्टता प्राप्त करता है जहां रन की लंबाई सैकड़ों हजारों के बजाय हजारों में मापी जाती है। विस्तृत पुनरुत्पादन स्वीकार्य है लेकिन बहुत बढ़िया कलाकृति के लिए तांबे या पीतल से मेल नहीं खाता है।
एल्युमीनियम स्टैम्पिंग डाई बीच का रास्ता अपनाती है। वे पीतल की तुलना में बेहतर तापीय चालकता (लगभग 205 W/mK), स्टील की तुलना में हल्का वजन और उचित स्थायित्व प्रदान करते हैं। एल्युमीनियम बड़े डाई चेहरों के लिए अच्छा काम करता है जहां वजन में कमी मायने रखती है और उन सबस्ट्रेट्स के लिए जो थोड़ी अलग गर्मी हस्तांतरण विशेषताओं पर अच्छी प्रतिक्रिया देते हैं।
सिलिकॉन डाईज़ अनियमित या घुमावदार सब्सट्रेट्स के लिए एक विशिष्ट विकल्प का प्रतिनिधित्व करते हैं। वे गैर -सपाट सतहों के अनुरूप होते हैं, जो उन्हें बेलनाकार वस्तुओं या बनावट वाली सामग्रियों को चिह्नित करने के लिए उपयुक्त बनाते हैं। हालाँकि, उनके पास धातु की सटीक धार परिभाषा का अभाव है और उत्पादन परिस्थितियों में जल्दी खराब हो जाती है।
सामग्री चयन निर्णय ढांचा
सही सामग्री का चयन करने के लिए परिचालन स्थितियों, उत्पादन मांगों और बजट बाधाओं को एक-दूसरे के विरुद्ध संतुलित करने की आवश्यकता होती है। निम्नलिखित तालिका सभी प्रमुख डाई सामग्रियों को एक ही संदर्भ में समेकित करती है, जिसमें प्रेस हार्डनिंग और सजावटी अनुप्रयोगों दोनों को शामिल किया गया है:
| सामग्री | अधिकतम परिचालन तापमान | ऊष्मीय चालकता | विशिष्ट अनुप्रयोग | सापेक्ष लागत | अपेक्षित मर जीवन |
|---|---|---|---|---|---|
| H13 टूल स्टील | 600+ डिग्री सी | ~24 डब्लू/एमके | प्रेस हार्डनिंग, मानक ऑटोमोटिव | मध्यम | 50,000-100,000 चक्र |
| H11 टूल स्टील | 600+ डिग्री सी | ~24 डब्लू/एमके | प्रेस हार्डनिंग, उच्च-लोड अनुप्रयोग | मध्यम | 50,000-100,000 चक्र |
| दिवेर (ईएसआर) | 600+ डिग्री सी | ~30 डब्लू/एमके | उच्च -वॉल्यूम प्रेस हार्डनिंग, जटिल ज्यामिति | उच्च | 100,000-200,000+ चक्र |
| ताँबा | ~200 डिग्री सेल्सियस | ~385 डब्लू/एमके | बारीक विवरण फ़ॉइल स्टैम्पिंग, प्लास्टिक, लेपित कागज़ | मध्यम-उच्च | 50,000-250,000 इंप्रेशन |
| पीतल | ~200 डिग्री सेल्सियस | ~109 डब्लू/एमके | मध्यम-उच्च मात्रा फ़ॉइल स्टैम्पिंग, चमड़ा, कागज़ | मध्यम | 250,000-1,000,000+ इंप्रेशन |
| मैगनीशियम | ~180 डिग्री सेल्सियस | ~156 डब्लू/एमके | लघु रन, प्रोटोटाइप, पुस्तक बाइंडिंग, लेबल | कम | 5,000-50,000 इंप्रेशन |
| अल्युमीनियम | ~200 डिग्री सेल्सियस | ~205 डब्लू/एमके | मध्यम रन, बड़े डाई फेस, हल्की आवश्यकताएं | निम्न-मध्यम | 25,000-100,000 इंप्रेशन |
| सिलिकॉन | ~180 डिग्री सेल्सियस | कम | घुमावदार सतहें, अनियमित सब्सट्रेट्स | कम | 1,000-10,000 इंप्रेशन |
इस तुलना से कुछ मार्गदर्शक सिद्धांत सामने आते हैं। प्रेस हार्डनिंग के लिए इच्छित किसी भी कस्टम मेटल स्टैम्पिंग डाई के लिए, निर्णय मुख्य रूप से H13 और DIEVAR के बीच होता है, जिसमें निर्णायक बिंदु उत्पादन की मात्रा और भाग की जटिलता होती है। सजावटी अनुप्रयोगों के लिए, निर्णय वृक्ष अलग-अलग तरीके से विभाजित होता है: अधिकतम विवरण और थर्मल एकरूपता के लिए तांबा, लंबे समय तक चलने के लिए पीतल, लागत प्रभावी छोटे अभियानों के लिए मैग्नीशियम, और जब वजन या डाई का आकार एक बाधा बन जाता है तो एल्युमीनियम स्टैम्पिंग खत्म हो जाती है।
ध्यान रखें कि केवल सामग्री का चयन ही जीवन का निर्धारण नहीं करता है। यदि कूलिंग चैनल खराब तरीके से बनाए गए हैं या सतह के उपचार की उपेक्षा की गई है, तो दुनिया का सबसे अच्छा टूल स्टील अभी भी समय से पहले विफल हो जाता है। सामग्री प्रदर्शन की ऊपरी सीमा निर्धारित करती है। डाई के डिज़ाइन और रखरखाव कार्यक्रम में बाकी सब कुछ यह निर्धारित करता है कि आप वास्तव में उस सीमा के कितने करीब पहुँचते हैं।
हॉट स्टैम्पिंग डाईज़ के लिए कूलिंग चैनल डिज़ाइन पद्धति
सामग्री छत को सेट करती है, लेकिन कूलिंग चैनल डिज़ाइन यह निर्धारित करता है कि कोई डाई वास्तव में उस तक पहुँचती है या नहीं। आप उपलब्ध बेहतरीन DIEVAR स्टील से एक प्रेस हार्डनिंग डाई का निर्माण कर सकते हैं और फिर भी इसे समय से पहले विफल होते हुए देख सकते हैं यदि आंतरिक शीतलन वास्तुकला समान रूप से गर्मी नहीं निकाल सकती है। यह वह जगह है जहां हॉट स्टैम्प टूलींग जीवित रहती है या मर जाती है, अक्सर शाब्दिक रूप से, थर्मल थकान दरारों के माध्यम से जो खराब रखे गए चैनलों और कामकाजी सतह के बीच उत्पन्न होती है।
पारंपरिक ड्रिल्ड चैनल बनाम कंफर्मल कूलिंग
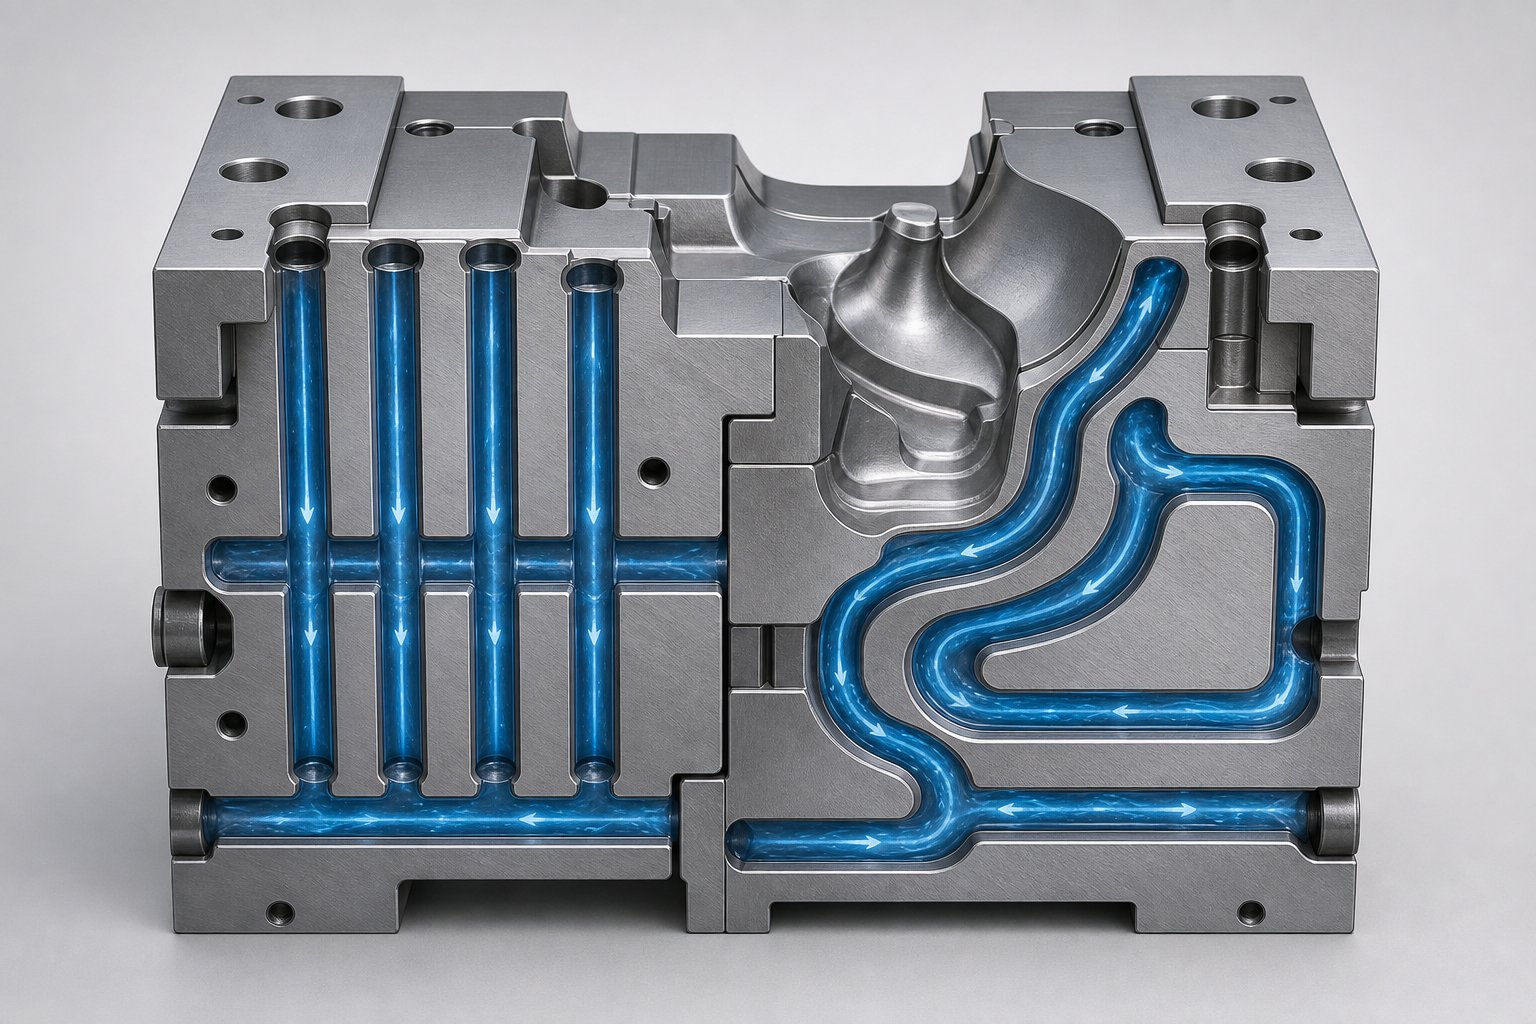
स्टैम्पिंग टूल और डाई को ठंडा करने का पारंपरिक तरीका गन से ड्रिल किए गए सीधे चैनलों पर निर्भर करता है। एक गहरा{2}छेद ड्रिल डाई ब्लॉक के माध्यम से रैखिक मार्ग बनाता है, और क्रॉस{3}कनेक्शन उन्हें एक सर्किट में जोड़ता है। यह विधि सस्ती, अच्छी तरह से समझी जाने वाली और लागू करने में तेज़ है। टूलमेकर प्रतिच्छेदी छेदों को ड्रिल करता है, अप्रयुक्त सिरों को प्लग करता है, और सक्रिय पथों को पानी के कई गुना से जोड़ता है। अपेक्षाकृत सपाट या धीरे से घुमावदार ज्यामिति वाले भागों के लिए, सीधे चैनल अधिक उन्नत विकल्पों की लागत के एक अंश पर पर्याप्त शीतलन प्रदान करते हैं।
सीमा ज्यामितीय है. सीधी रेखाएँ घुमावदार सतहों का अनुसरण नहीं कर सकतीं। जब भाग ज्यामिति में गहरे ड्रॉ, टाइट रेडी, या वैरिएबल क्रॉस सेक्शन शामिल होते हैं, तो ड्रिल किए गए चैनल और डाई की कामकाजी सतह के बीच की दूरी काफी भिन्न होती है। कुछ क्षेत्र ठंडे पानी के करीब रहते हैं और तेजी से बुझते हैं। अन्य बहुत दूर हैं, गर्म स्थान बना रहे हैं जहां गर्मी बनी रहती है। एहॉट स्टैम्पिंग टूल कूलिंग पर केस स्टडीप्रदर्शित किया गया कि सभी कार्य क्षेत्रों में सतह के तापमान को 200 डिग्री सेल्सियस से नीचे रखने के लिए चैनल की स्थिति और व्यास के पुनरावृत्त समायोजन की आवश्यकता थी, यहां तक कि अपेक्षाकृत सरल बीम ज्यामिति के लिए भी।
अनुरूप शीतलन चैनल लगातार गहराई पर डाई सतह के समोच्च का अनुसरण करके इस समस्या को हल करते हैं। कामकाजी सतह से समान दूरी बनाए रखने के लिए चैनल तीन आयामों में वक्र, कोण और लूप बनाते हैं। उनके निर्माण के लिए या तो चयनात्मक लेजर पिघलने या खंडित डाई दृष्टिकोण जैसे योगात्मक तरीकों की आवश्यकता होती है, जहां अलग-अलग वर्गों को चैनल खांचे के साथ मिलाया जाता है, फिर इकट्ठा किया जाता है। अनुसंधान से पता चला है कि अनुरूप चैनल पारंपरिक ड्रिल किए गए सर्किट की तुलना में उत्पादन चक्र के समय को 25 प्रतिशत तक कम कर सकते हैं, जबकि उपकरण की सतह पर अधिक समान तापमान वितरण भी पैदा कर सकते हैं।
समझौता लागत है. अनुरूप चैनलों के साथ अतिरिक्त रूप से निर्मित डाई इंसर्ट बड़े पैमाने पर स्टैम्पिंग मोल्डों के लिए महंगे रहते हैं, और अधिकांश मेटल प्रिंटिंग सिस्टम के बिल्ड वॉल्यूम इन्सर्ट आकार को सीमित करते हैं। कई धातु स्टैम्पिंग टूल और डाई अनुप्रयोगों के लिए एक व्यावहारिक मध्य मैदान खंडित दृष्टिकोण है: डाई को खंडों में विभाजित करें, मिलिंग कूलिंग पथ को मेटिंग चेहरों में विभाजित करें, फिर असेंबली को एक साथ बोल्ट या डॉवेल करें। यह एडिटिव मैन्युफैक्चरिंग की पूरी लागत से बचते हुए गन ड्रिलिंग की तुलना में अधिक डिजाइन स्वतंत्रता देता है।
डिज़ाइन पैरामीटर जो प्रदर्शन को बढ़ाते हैं
चैनल प्रकार के बावजूद, चार पैरामीटर शीतलन प्रभावशीलता को नियंत्रित करते हैं: व्यास, रिक्ति, गहराई-से-सतह की दूरी, और प्रवाह दर। ये एक-दूसरे के साथ इस तरह से बातचीत करते हैं कि सावधानीपूर्वक संतुलन की आवश्यकता होती है। चैनलों को सतह के करीब लाएं और आप गर्मी निष्कर्षण में सुधार करेंगे, लेकिन आप चैनल और डाई फेस के बीच संरचनात्मक स्टील को भी कम कर देंगे, जिससे थर्मल थकान क्रैकिंग का खतरा बढ़ जाएगा। चैनलों को चौड़ा करें और आप अधिक पानी की मात्रा ले जाएं, लेकिन आप डाई बॉडी को कमजोर कर देंगे और यह सीमित कर देंगे कि निकटवर्ती चैनल कितने निकट दूरी पर रह सकते हैं।
अनुभवी उपकरण निर्माता डिज़ाइन नियमों के एक सेट का पालन करते हैं जो संरचनात्मक स्थायित्व के विरुद्ध थर्मल प्रदर्शन को संतुलित करते हैं:
- ऑटोमोटिव प्रेस हार्डनिंग डाई के लिए चैनल का व्यास आम तौर पर 8 से 12 मिमी तक होता है, डाई आकार और उपलब्ध शीतलक प्रवाह के अनुसार स्केल किया जाता है।
- उचित तापमान एकरूपता प्राप्त करते हुए संरचनात्मक अखंडता बनाए रखने के लिए आसन्न चैनलों के बीच की दूरी 3डी और 5डी (चैनल व्यास का तीन से पांच गुना) के बीच होनी चाहिए।
- डाई सतह से चैनल केंद्र रेखा तक की गहराई आम तौर पर 2डी और 3डी के बीच रखी जाती है। नज़दीकी प्लेसमेंट से शीतलन में सुधार होता है लेकिन सतह और चैनल की दीवार के बीच दरारें तेज हो जाती हैं।
- अशांत प्रवाह सुनिश्चित करने के लिए सभी चैनलों में शीतलक प्रवाह वेग 1 मीटर/सेकेंड से अधिक होना चाहिए, जो लैमिनर स्थितियों की तुलना में गर्मी हस्तांतरण में नाटकीय रूप से सुधार करता है।
- समानांतर चैनल सर्किट को संतुलित किया जाना चाहिए ताकि कोई भी एकल पथ अपने पड़ोसियों की तुलना में बहुत अधिक या कम प्रवाह न ले जाए, जिससे स्थानीय गर्म स्थानों को असमान शीतलन से बचाया जा सके।
- पूर्ण मार्टेंसिटिक परिवर्तन के लिए पर्याप्त शमन दर सुनिश्चित करने के लिए शमन के बाद अधिकतम अनुमेय सतह का तापमान 200 डिग्री सेल्सियस से नीचे रहना चाहिए।
ये दिशानिर्देश सेअनुरूप शीतलन चैनल अनुसंधानऔर उत्पादन अभ्यास शुरुआती बिंदुओं का प्रतिनिधित्व करता है। अंतिम मापदंडों को थर्मल सिमुलेशन के माध्यम से मान्य किया जाता है और, आदर्श रूप से, ट्रायआउट रन के दौरान थर्मोग्राफिक माप के साथ पुष्टि की जाती है।
साइकिल के समय और पार्ट की गुणवत्ता पर प्रभाव
कूलिंग चैनल प्लेसमेंट सीधे शमन दर की एकरूपता को नियंत्रित करता है, और शमन दर की एकरूपता यह निर्धारित करती है कि तैयार भाग लगातार यांत्रिक गुणों को प्राप्त करता है या नहीं। जब डाई सतह के सभी क्षेत्र लक्ष्य तापमान सीमा के भीतर बैठते हैं, तो रिक्त स्थान का प्रत्येक क्षेत्र 27 K/s से अधिक की दर से ठंडा होता है, और परिणामी माइक्रोस्ट्रक्चर समान रूप से मार्टेंसिटिक होता है। मान्य हॉट स्टैम्पिंग टूल कूलिंग सिस्टम से उत्पादन डेटा यह पुष्टि करता है कि उचित रूप से डिज़ाइन किए गए चैनल 400 से 550 एचवी रेंज में लगातार विकर्स कठोरता और 1300 और 1650 एमपीए के बीच तन्य शक्ति वाले भागों का उत्पादन करते हैं।
ख़राब कूलिंग डिज़ाइन विपरीत परिणाम उत्पन्न करता है। गर्म स्थान, वे क्षेत्र जहां डाई सतह का तापमान 200 डिग्री सेल्सियस से अधिक है, बहुत धीरे-धीरे बुझते हैं। उन क्षेत्रों में रिक्त स्थान मार्टेंसाइट के बजाय बैनाइट या फेराइट का निर्माण कर सकता है, जिससे असंगत कठोरता के साथ नरम धब्बे बन सकते हैं। ये नरम क्षेत्र नग्न आंखों के लिए अदृश्य हैं, लेकिन लेजर ट्रिमिंग के बाद आयामी अस्थिरता के रूप में दिखाई देते हैं, या इससे भी बदतर, क्रैश प्रदर्शन में संरचनात्मक कमजोरी के रूप में दिखाई देते हैं। स्प्रिंगबैक बढ़ जाता है क्योंकि भाग असमान रूप से सिकुड़ जाता है क्योंकि अलग-अलग क्षेत्र अलग-अलग दरों पर ठंडा हो जाते हैं, जिससे अवशिष्ट तनाव लॉक हो जाता है जो भाग को ट्रिम करने या इकट्ठा करने पर निकलता है।
चक्र का समय भी सीधे तौर पर प्रभावित होता है। यदि शीतलन प्रणाली तेजी से गर्मी नहीं निकाल सकती है, तो शमन को पूरा करने के लिए प्रेस को स्ट्रोक के निचले भाग में अधिक समय तक रहना चाहिए। रुकने के समय का प्रत्येक अतिरिक्त सेकंड थ्रूपुट को कम करता है और प्रति भाग लागत को बढ़ाता है। इसके विपरीत, समान तापमान वितरण के साथ एक अच्छी तरह से डिज़ाइन की गई चैनल प्रणाली, धातुकर्म लक्ष्यों को पूरा करते हुए, प्रेस लाइन से अधिकतम उत्पादकता खींचते हुए, कम से कम संभावित शमन समय की अनुमति देती है।
एक अच्छे कूलिंग डिज़ाइन और एक बेहतरीन कूलिंग डिज़ाइन के बीच का अंतर अक्सर सिमुलेशन तक आ जाता है, यहीं पर डाई इंजीनियरिंग पद्धति की अगली परत शुरू होती है।
भूतल उपचार और सुरक्षात्मक कोटिंग्स की व्याख्या
कूलिंग चैनल बड़े पैमाने पर गर्मी निष्कर्षण का प्रबंधन करते हैं, लेकिन डाई सतह ही प्रत्येक गठन चक्र का खामियाजा भुगतती है। यह अत्यधिक तापमान पर ऑक्साइड स्केल्ड ब्लैंक से संपर्क करता है, गर्म मुद्रांकन धातु के इसके चेहरे पर प्रवाहित होने पर फिसलने वाले घर्षण को सहन करता है, और हर बार जब कोई नया हिस्सा प्रवेश करता है तो थर्मल झटके को अवशोषित करता है। सतह की सुरक्षा के बिना, प्रीमियम टूल स्टील भी उनके आधार सामग्री गुणों की अपेक्षा कहीं अधिक जल्दी घिसते, टूटते और ख़राब होते हैं। सतह के उपचार और कोटिंग्स संपर्क क्षेत्र को सख्त करके, घर्षण को कम करके और घिसाव को तेज करने वाली रासायनिक प्रतिक्रियाओं को अवरुद्ध करके डाई जीवन को बढ़ाते हैं।
नाइट्राइडिंग और डाई दीर्घायु में इसकी भूमिका
नाइट्राइडिंग एक प्रसार आधारित सख्त प्रक्रिया है जो नाइट्रोजन परमाणुओं को अपेक्षाकृत कम तापमान पर, आमतौर पर लगभग 950 डिग्री फ़ारेनहाइट (510 डिग्री सेल्सियस) पर डाई सतह में पेश करती है। सब्सट्रेट के शीर्ष पर स्थित कोटिंग्स के विपरीत, नाइट्राइडिंग स्टील के भीतर एक धातुकर्म बंधन बनाता है। नाइट्रोजन टूल स्टील में पहले से मौजूद क्रोमियम, वैनेडियम और मोलिब्डेनम जैसे मिश्रधातु तत्वों के साथ प्रतिक्रिया करता है, जिससे सीधे सतह परत के भीतर सीआरएन जैसे कठोर नाइट्राइड यौगिक बनते हैं। परिणाम एक कठोर मामला है जो सतह की कठोरता में 58 एचआरसी से अधिक है, बिना किसी मापनीय आयामी परिवर्तन के।
दो प्राथमिक विधियाँ हावी हैं। गैस नाइट्राइडिंग लंबे समय तक रहने के दौरान नियंत्रित तापमान पर अमोनिया समृद्ध वातावरण का उपयोग करती है। प्लाज्मा नाइट्राइडिंग, जिसे आयन नाइट्राइडिंग भी कहा जाता है, नाइट्रोजन प्रसार को तेज करने के लिए नाइट्रोजन समृद्ध कम दबाव वाले वातावरण में चमक निर्वहन का उपयोग करता है। प्लाज्मा नाइट्राइडिंग में, डाई घटक और भट्ठी की दीवार के बीच लगाया गया वोल्टेज भाग के चारों ओर उच्च आयनीकरण उत्पन्न करता है, जो गैस विधियों की तुलना में सक्रिय नाइट्रोजन को सतह पर अधिक कुशलता से बमबारी करता है।
सामान्य केस की गहराई 0.0006 इंच (15 माइक्रोन) से 0.0035 इंच (लगभग 90 माइक्रोन) तक होती है, जो अनुप्रयोग आवश्यकताओं और पुनः उपचार से पहले अपेक्षित सेवा अंतराल पर निर्भर करती है। प्लाज्मा नाइट्राइडिंग से उपचारित एच-13 स्टाम्प डाई पर शोध से पता चला कि सतह की कठोरता 589 एचवी से बढ़कर अधिक हो गई है1130 एच.वी, सब्सट्रेट कठोरता को प्रभावी ढंग से दोगुना करना। यह कठोर परत प्रेस सख्त होने के दौरान गर्म रिक्त स्थान पर बनने वाले ऑक्साइड स्केल के कारण होने वाले चिपकने वाले घिसाव से सीधे लड़ती है। जब 900-डिग्री बोरॉन स्टील ब्लैंक डाई से संपर्क करता है, तो इसकी सतह ऑक्साइड परत महीन अपघर्षक ग्रिट की तरह काम करती है। नाइट्राइडेड केस अनुपचारित टूल स्टील की तुलना में इस घर्षण का कहीं बेहतर प्रतिरोध करता है, जिससे प्रगतिशील सामग्री हानि धीमी हो जाती है जो अंततः डाई ज्यामिति को ख़राब कर देती है।
एक महत्वपूर्ण विचार: नाइट्राइडिंग मौजूदा सतह स्थितियों को संरक्षित रखता है। इस प्रक्रिया से एक अच्छी तरह से तैयार की गई धातु स्टैम्प डाई सतह अपनी ज्यामिति के साथ उभरती है, लेकिन किसी भी पूर्व मौजूदा दोष जैसे खराब रेडी या उपकरण के निशान को भी संरक्षित किया जाता है। नाइट्राइडिंग से पहले सतह की तैयारी उतनी ही मायने रखती है जितनी कि उपचार।
चरम स्थितियों के लिए पीवीडी और सीवीडी कोटिंग्स
जहां नाइट्राइडिंग सब्सट्रेट को भीतर से संशोधित करता है, भौतिक वाष्प जमाव (पीवीडी) और रासायनिक वाष्प जमाव (सीवीडी) डाई सतह के ऊपर अलग-अलग कोटिंग परतें जोड़ते हैं। ये पतली -फिल्म कोटिंग्स, आमतौर पर 1 और 5 माइक्रोन के बीच मोटी होती हैं, जो टूल स्टील और शत्रुतापूर्ण वातावरण के बीच एक बाधा प्रदान करती हैं। वे घर्षण को कम करते हैं, ऑक्सीकरण का विरोध करते हैं, और चक्रीय थर्मल लोडिंग के तहत फैलने वाली थर्मल थकान क्रैकिंग से बचाते हैं।
हॉट फॉर्मिंग अनुप्रयोगों में स्टैम्प डाइज़ के लिए सबसे आम पीवीडी कोटिंग्स में शामिल हैं:
- सीआरएन (क्रोमियम नाइट्राइड): 0.5 के आसपास घर्षण के कम गुणांक, अच्छे ऑक्सीकरण प्रतिरोध और आमतौर पर 1 से 4 माइक्रोन तक की मोटाई के साथ रासायनिक और गर्मी प्रतिरोध प्रदान करता है। सीआरएन लगभग 700 डिग्री सेल्सियस पर ऑक्सीकरण करता है, जो इसे मध्यम तापमान अनुप्रयोगों के लिए उपयुक्त बनाता है लेकिन पूर्ण प्रेस सख्त स्थितियों में सीमित करता है।
- TiAlN (टाइटेनियम एल्यूमीनियम नाइट्राइड): उच्च तापमान पर एक सुरक्षात्मक Al2O3 परत बनाने के लिए एल्यूमीनियम को शामिल करता है, जो कोटिंग में आगे ऑक्सीजन प्रसार को रोकता है। AlTiN आधारित कोटिंग्स ऑक्सीकरण शुरू होने से पहले लगभग 900 डिग्री सेल्सियस तक स्थिर रहती हैं, जिससे वे प्रेस सख्त वातावरण के लिए बेहतर अनुकूल हो जाती हैं।
- AlCrN (एल्यूमीनियम क्रोमियम नाइट्राइड): स्थिर ऑक्साइड परतें बनाकर ऊंचे तापमान पर उत्कृष्ट ऑक्सीकरण प्रतिरोध प्रदान करता है। औद्योगिक परीक्षणों से पता चलता है कि AlCrN-आधारित कोटिंग्स प्रदान करती हैं10-9 mm3N-1m-1 रेंज में पहनने की दर, अनकोटेड टूल स्टील सतहों की तुलना में बेहतर परिमाण के आदेश।
पीवीडी प्रक्रियाएं अपेक्षाकृत कम तापमान, लगभग 350 से 450 डिग्री सेल्सियस पर संचालित होती हैं, जिसका अर्थ है कि वे तैयार डाई में न्यूनतम विरूपण पैदा करते हैं। यह प्रारंभिक कोटिंग के घिस जाने के बाद पुनः कोटिंग को व्यावहारिक बनाता है। एक सामान्य रीकोटिंग अंतराल उत्पादन की मात्रा और निर्माण कार्य की गंभीरता पर निर्भर करता है, लेकिन कई दुकानें प्रेस हार्डनिंग स्टैम्प डाईज़ के लिए हर 20,000 से 50,000 चक्रों में स्ट्रिपिंग और रीकोटिंग की योजना बनाती हैं।
इसके विपरीत, सीवीडी कोटिंग्स, बहुत अधिक तापमान, लगभग 1925 डिग्री फ़ारेनहाइट (1050 डिग्री सेल्सियस) पर जमा होती हैं। यह ऊंचा प्रसंस्करण तापमान सब्सट्रेट की कठोरता और आयामों को प्रभावित कर सकता है, सीवीडी को मुख्य रूप से उन अनुप्रयोगों तक सीमित कर सकता है जहां कोटिंग के बाद डाई को पूर्ण पुनः ताप उपचार से गुजरना पड़ सकता है। इसका लाभ बेहतर आसंजन और मोटी, अधिक जटिल कोटिंग आर्किटेक्चर जमा करने की क्षमता है जिसे पीवीडी दोहरा नहीं सकता है।
एक शक्तिशाली दृष्टिकोण डुप्लेक्स उपचार में दोनों तरीकों को जोड़ता है: प्लाज्मा नाइट्राइडिंग के बाद पीवीडी कोटिंग। नाइट्राइड परत नरम सब्सट्रेट और कठोर लेकिन पतली पीवीडी फिल्म के बीच एक कठोर, मध्यवर्ती समर्थन क्षेत्र प्रदान करती है। अनुसंधान दर्शाता है कि एच-13 स्टील पर यह डुप्लेक्स दृष्टिकोण अनुपचारित एच-13 की तुलना में पांच से छह गुना अधिक कठोरता मूल्य देता है और अकेले नाइट्राइडिंग की तुलना में दो से तीन गुना बेहतर पहनने का प्रतिरोध करता है। प्लाज्मा नाइट्राइड परत सब्सट्रेट और कोटिंग के बीच तनाव प्रवणता को कम करती है, जो गर्म मुद्रांकन धातु बनाने वाली थर्मल साइक्लिंग स्थितियों के तहत आसंजन और भार-वहन क्षमता में काफी सुधार करती है।
अपने आवेदन के लिए सही उपचार का चयन करना
एक विशिष्ट धातु स्टैम्प डाई अनुप्रयोग के साथ सतह के उपचार का मिलान करने के लिए चार चरों के वजन की आवश्यकता होती है: डाई सामग्री, ऑपरेटिंग तापमान, उत्पादन की मात्रा और बनने वाला सब्सट्रेट।
धातुकर्म सिद्धांत ड्राइविंग चयन सीधा है। 900 डिग्री सेल्सियस से अधिक तापमान पर, गर्म रिक्त स्थान पर ऑक्साइड स्केल तेजी से बनता है। वह पैमाना कठोर, अपघर्षक और रासायनिक रूप से प्रतिक्रियाशील है। प्रत्येक गठन स्ट्रोक स्केल को डाई सतह पर खींचता है, जिससे चिपकने वाला और अपघर्षक दोनों एक साथ खराब हो जाते हैं। सतह के उपचार में दोनों तंत्रों को संबोधित किया जाना चाहिए: कठोरता घर्षण का प्रतिरोध करती है, जबकि कम घर्षण कोटिंग चिपकने वाली सामग्री के स्थानांतरण को कम करती है।
ऑस्टेनिटाइज्ड ब्लैंक के सीधे संपर्क में काम करने वाले प्रेस हार्डनिंग डाई के लिए, सतह के उपचार की थर्मल सीमा निर्णायक कारक बन जाती है। सीआरएन अकेले पूर्ण तापमान प्रेस सख्त होने से बच नहीं सकता है क्योंकि इसकी ऑक्सीकरण सीमा 700 डिग्री सेल्सियस रिक्त संपर्क तापमान से नीचे आती है। AlTiN या AlCrN कोटिंग्स कार्य सीमा को कवर करते हुए उस सीमा को 900 डिग्री सेल्सियस तक बढ़ा देती हैं। डुप्लेक्स उपचार (नाइट्राइडिंग प्लस पीवीडी) सर्वश्रेष्ठ समग्र प्रदर्शन प्रदान करते हैं क्योंकि वे कई पैमानों पर रक्षा करते हैं: नाइट्राइड ज़ोन सब्सट्रेट समर्थन और दरार प्रतिरोध को संभालता है जबकि पीवीडी परत सतह घर्षण और ऑक्सीकरण का प्रबंधन करती है।
100 से 200 डिग्री सेल्सियस पर काम करने वाले सजावटी स्टाम्प डाई के लिए, गणना पूरी तरह से बदल जाती है। थर्मल थकान प्राथमिक चिंता का विषय नहीं है। इसके बजाय, फ़ॉइल कैरियर, पेपर फ़ाइबर या प्लास्टिक सब्सट्रेट के बार-बार संपर्क से घिसाव धीरे-धीरे तेज किनारों को गोल कर देता है और विवरण को ख़राब कर देता है। हार्ड क्रोम प्लेटिंग पारंपरिक उत्तर था, लेकिन कई ऑपरेशन रखरखाव के बीच लंबे अंतराल के लिए नाइट्राइडिंग या पतली पीवीडी फिल्मों की ओर स्थानांतरित हो रहे हैं।
निम्न तालिका महत्वपूर्ण चयन मापदंडों में उपलब्ध उपचार विकल्पों की तुलना करती है:
| उपचार का प्रकार | तरीका | अधिकतम सेवा तापमान | विशिष्ट मोटाई/गहराई | अपेक्षित जीवन सुधार | लागत स्तर | के लिए सर्वोत्तम |
|---|---|---|---|---|---|---|
| गैस नाइट्राइडिंग | प्रसार | ~500 डिग्री सेल्सियस (सब्सट्रेट-सीमित) | 15-90 माइक्रोन केस की गहराई | 2x घिसावट जीवन बनाम अनुपचारित | निम्न-मध्यम | सामान्य डाई हार्डनिंग, मध्यम उत्पादन मात्रा |
| प्लाज्मा नाइट्राइडिंग | प्रसार (आयन बमबारी) | ~500 डिग्री सेल्सियस (सब्सट्रेट-सीमित) | 50-200 माइक्रोन केस की गहराई | 2-3x घिसावट जीवन बनाम अनुपचारित | मध्यम | परिशुद्धता मर जाती है जिसके लिए शून्य विरूपण, चयनात्मक उपचार की आवश्यकता होती है |
| पीवीडी सीआरएन | भौतिक वाष्प जमाव | ~700 डिग्री सेल्सियस | 1-4 माइक्रोन | 3-5x घिसावट जीवन बनाम अनुपचारित | मध्यम | मध्यम {{0}तापमान निर्माण, डाई कास्टिंग, कम {{1}घर्षण की आवश्यकता |
| पीवीडी TiAlN/AlTiN | भौतिक वाष्प जमाव | ~900 डिग्री सेल्सियस | 2-4 माइक्रोन | 4-6x घिसावट जीवन बनाम अनुपचारित | मध्यम-उच्च | प्रेस सख्त करना, उच्च तापमान बनाना |
| पीवीडी AlCrN | भौतिक वाष्प जमाव | ~900 डिग्री सेल्सियस | 2-5 माइक्रोन | 5-8x घिसाव जीवन बनाम अनुपचारित | उच्च | गंभीर प्रेस सख्त, अधिकतम ऑक्सीकरण प्रतिरोध |
| डुप्लेक्स (पीएन + पीवीडी) | पीवीडी के बाद नाइट्राइडिंग | ~900 डिग्री सेल्सियस | 50-200 माइक्रोन पीएन + 2-4 माइक्रोन पीवीडी | 6-10x घिसावट जीवन बनाम अनुपचारित | उच्च | उच्च -वॉल्यूम प्रेस हार्डनिंग, अधिकतम डाई दीर्घायु |
| सीवीडी | रासायनिक वाष्प जमाव | ~1000+ डिग्री C | 5-15 माइक्रोन | 5-8x घिसाव जीवन बनाम अनुपचारित | उच्च | अत्यधिक स्थितियाँ, मर जाती हैं जो पुन: {{0}हीट उपचार की अनुमति देती हैं |
उत्पादन की मात्रा आर्थिक गणना को संचालित करती है। 10,000 चक्र चलाने वाला डाई डुप्लेक्स उपचार की लागत को उचित नहीं ठहरा सकता है, और एक साधारण नाइट्राइडिंग पास पर्याप्त सुरक्षा प्रदान करता है। एक डाई से 150,000 भागों का उत्पादन होने की उम्मीद है, हालांकि, नाइट्राइड बेस पर AlTiN या AlCrN कोटिंग में अग्रिम निवेश से लगभग निश्चित रूप से लाभ होता है, क्योंकि प्रत्येक रीकोटिंग चक्र की लागत समय से पहले डाई प्रतिस्थापन की तुलना में बहुत कम होती है।
वर्कपीस के संपर्क से पहले सतह का उपचार सुरक्षा की अंतिम पंक्ति है। लेकिन केवल बचाव ही विफलता को नहीं रोकता। यह समझना कि समय के साथ डाई वास्तव में कैसे ख़राब होती है, प्रत्येक विफलता मोड के शुरुआती संकेतों को पहचानना, और सही अंतराल पर सही रखरखाव कार्रवाई के साथ प्रतिक्रिया करना अंततः एक डाई को अलग करता है जो अपनी पूरी क्षमता तक पहुंचता है और जल्दी विफल हो जाता है।
ऑटोमोटिव से फैशन तक सभी उद्योगों में अनुप्रयोग
डाई सामग्री, शीतलन रणनीतियाँ और सतही उपचार केवल इस संदर्भ में मायने रखते हैं कि डाई वास्तव में क्या पैदा करता है। हॉट स्टैम्पिंग डाइज़ के अनुप्रयोगों की सीमा कई किलोग्राम वजनी महत्वपूर्ण वाहन संरचनाओं से लेकर चमड़े के हैंडबैग पर नाजुक सोने की पन्नी वाले मोनोग्राम तक फैली हुई है। प्रत्येक उद्योग डाई परिशुद्धता, थर्मल नियंत्रण और स्थायित्व के एक विशिष्ट संयोजन की मांग करता है, और इन एप्लिकेशन की विशिष्ट आवश्यकताओं को समझने से यह समझाने में मदद मिलती है कि क्यों कुछ विफलता मोड एक क्षेत्र में हावी होते हैं लेकिन दूसरे में मुश्किल से पंजीकृत होते हैं।
ऑटोमोटिव संरचनात्मक घटक
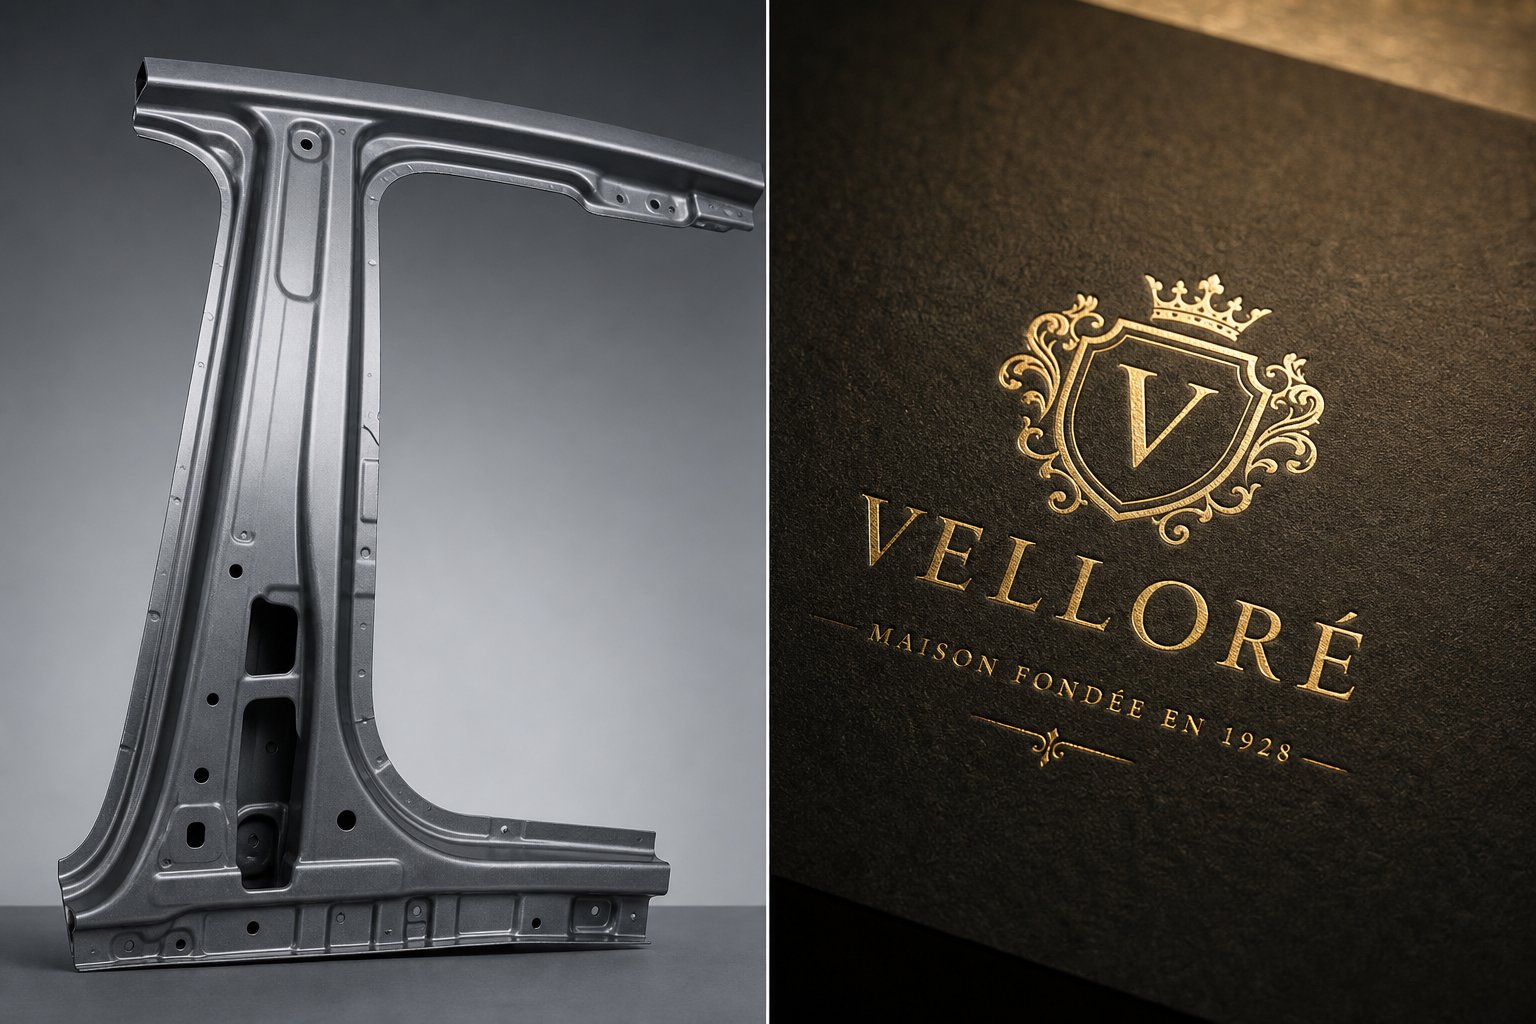
प्रेस हार्डनिंग डाइज़ आधुनिक वाहनों में सबसे मजबूत संरचनात्मक घटकों का उत्पादन करते हैं। बी {{1}खंभे, दरवाजा घुसपैठ बीम, बम्पर सुदृढीकरण, छत की रेलिंग, और सुरंग सुदृढीकरण सभी डाई पर निर्भर करते हैं जो एक साथ बोरॉन स्टील के रिक्त स्थान को अल्ट्रा{2}उच्च-शक्ति भागों में बनाते और बुझाते हैं। इन घटकों को दुर्घटनाओं के दौरान केबिन घुसपैठ का विरोध करना चाहिए, जबकि वजन जितना संभव हो उतना कम होना चाहिए, एक दोहरी मांग जो केवल उत्पादन पैमाने पर सख्त होने को संतुष्ट करती है।
इस क्षेत्र में एक उभरता हुआ विकास टेलर्ड टेम्परिंग है, जिसे आंशिक प्रेस हार्डनिंग भी कहा जाता है। पूरे हिस्से को समान रूप से बुझाने के बजाय, सॉफ्टज़ोन टूल में इन्सुलेशन प्लेटों द्वारा अलग किए गए दो या अधिक अलग-अलग डाई ज़ोन होते हैं। पूरी तरह से मार्टेंसिटिक, उच्च शक्ति सामग्री का उत्पादन करने के लिए एक खंड को पानी से ठंडा किया जाता है। दूसरे को सक्रिय रूप से लगभग 550 डिग्री सेल्सियस तक गर्म किया जाता है, जिससे रिक्त स्थान उस क्षेत्र में धीरे-धीरे ठंडा हो जाता है और उच्च लचीलापन बनाए रखता है। इसका परिणाम नियंत्रित विरूपण के माध्यम से दुर्घटना ऊर्जा को अवशोषित करने के लिए इंजीनियर किए गए नरम क्षेत्रों के साथ-साथ घुसपैठ प्रतिरोध के लिए कठोर क्षेत्रों वाला एक एकल भाग है। यह दृष्टिकोण अलग-अलग शीट सामग्रियों को एक साथ वेल्ड करने की आवश्यकता को समाप्त करता है, जिससे एक ही चरण में सटीक रूप से तैयार किए गए यांत्रिक गुणों के साथ मोनोलिथिक घटकों का उत्पादन होता है।
डाई इंजीनियरों के लिए, टेलर्ड टेम्परिंग अतिरिक्त जटिलता का परिचय देता है। डाई को एक साथ दो प्रतिस्पर्धी थर्मल शासनों का प्रबंधन करना चाहिए, जो गर्म और ठंडे क्षेत्रों के बीच की सीमा पर थर्मल ग्रेडिएंट को तेज करता है। ये ग्रेडिएंट इन्सुलेशन इंटरफ़ेस पर थकान क्रैकिंग को तेज करते हैं, जिससे सामग्री चयन और कूलिंग डिज़ाइन और भी महत्वपूर्ण हो जाते हैं।
पैकेजिंग, फैशन और उपभोक्ता सामान
हॉट स्टैम्पिंग का सजावटी पक्ष उन उद्योगों की सेवा करता है जहां दृश्य प्रभाव और ब्रांड धारणा क्रय निर्णयों को संचालित करती है। हॉट स्टैम्प फ़ॉइल एप्लिकेशन साधारण पैकेजिंग को प्रीमियम शेल्फ उपस्थिति में बदल देता है। लक्ज़री परफ्यूम बॉक्स, वाइन लेबल, कॉस्मेटिक कॉम्पैक्ट, और उच्च {{2}एंड चॉकलेट पैकेजिंग) सभी सटीक सटीकता के साथ सब्सट्रेट पर धातु या होलोग्राफिक फ़ॉइल को दबाने वाले गर्म डाई पर निर्भर करते हैं।
फैशन के लिए हॉट स्टैम्पिंग इसे चमड़े के सामान, हैंडबैग, बेल्ट, पर्स और जूते के सामान तक विस्तारित करती है। यहां, विस्तृत विवरण आवश्यकताएं बदल जाती हैं। चमड़े के क्लच पर एक हॉट स्टैम्प लोगो को सब्सट्रेट को झुलसाए बिना उप-{2}}मिलीमीटर रिज़ॉल्यूशन पर बढ़िया सेरिफ़ फ़ॉन्ट और जटिल ब्रांड चिह्नों को पुन: पेश करना चाहिए। डाई सरफेस फ़िनिश सर्वोपरि हो जाती है क्योंकि टूलींग की कोई भी खामी सीधे उस उत्पाद पर एक दृश्य दोष के रूप में स्थानांतरित हो जाती है जिसे उपभोक्ता हाथ की दूरी पर निरीक्षण करते हैं।
सब्सट्रेट अनुकूलता डाई तापमान और निवास समय चयन को नियंत्रित करती है। कागज और कार्डबोर्ड थोड़ा अधिक तापमान और लंबे समय तक संपर्क को सहन करते हैं। प्लास्टिक को पिघलने या विकृत होने से बचाने के लिए सटीक थर्मल नियंत्रण की आवश्यकता होती है। सतह के रेशों को जलाए बिना स्वच्छ पन्नी आसंजन प्राप्त करने के लिए चमड़े को सावधानीपूर्वक संतुलन की आवश्यकता होती है। कपड़ा, सबसे चुनौतीपूर्ण सब्सट्रेट, को अनियमित बुनाई बनावट में समान दबाव वितरण की आवश्यकता होती है। प्रत्येक सामग्री युग्मन विशिष्ट डाई तापमान सेटिंग्स की मांग करता है, और फैशन अनुप्रयोगों के लिए गर्म मुद्रांकन को अक्सर इन मापदंडों में उत्पादन शुरू होने से पहले कस्टम परीक्षण चलाने की आवश्यकता होती है।
इलेक्ट्रॉनिक्स और औद्योगिक अंकन
ऑटोमोटिव संरचनाओं और विलासिता के सामानों से परे, गर्म मुद्रांकन डाई एक व्यापक औद्योगिक अंकन भूमिका निभाती है। इलेक्ट्रॉनिक उपकरण निर्माता प्लास्टिक हाउसिंग और बाड़ों पर ब्रांड लोगो, प्रमाणन चिह्न और सजावटी फिनिश लगाने के लिए उनका उपयोग करते हैं। उपकरण निर्माता धातु चेसिस पर सीरियल नंबर और नियामक प्रतीक अंकित करते हैं। चिकित्सा उपकरण कंपनियां पॉलिमर हाउसिंग पर लॉट कोड अंकित करती हैं जहां स्याही आधारित तरीकों से संदूषण या खराब आसंजन का खतरा होता है।
प्लास्टिक हाउसिंग के लिए एक हॉट स्टैम्प को सब्सट्रेट विरूपण के बिना हजारों इकाइयों में लगातार परिणाम देना चाहिए। उपभोक्ता इलेक्ट्रॉनिक्स आवरण अक्सर पतली दीवार वाले और गर्मी के प्रति संवेदनशील होते हैं, जिसका अर्थ है कि स्वच्छ फ़ॉइल स्थानांतरण प्राप्त करने और सतह को नुकसान पहुंचाने के बीच डाई तापमान खिड़की संकीर्ण हो सकती है। प्लास्टिक अनुप्रयोगों के लिए औद्योगिक हॉट स्टैम्प भी सख्त पंजीकरण सटीकता की मांग करता है, क्योंकि लोगो और निशान आवास पर ढाले गए फीचर्स के साथ सटीक रूप से संरेखित होने चाहिए।
इनमें से प्रत्येक उद्योग की विशिष्ट आवश्यकताएं होती हैं जो डाई डिज़ाइन और रखरखाव योजना को आकार देती हैं:
- पंजीकरण सटीकता: इलेक्ट्रॉनिक्स मार्किंग के लिए अक्सर ढाले गए फीचर्स के साथ संरेखित करने के लिए 0.1 मिमी के भीतर प्लेसमेंट की आवश्यकता होती है, जो कठोर फिक्स्चर और सटीक डाई संरेखण प्रणालियों को निर्देशित करता है।
- सब्सट्रेट संवेदनशीलता: पतली दीवार वाले प्लास्टिक और लेपित कागजों में संकीर्ण थर्मल सहिष्णुता खिड़कियां होती हैं, जिसके लिए असाधारण समान सतह तापमान के साथ डाई की आवश्यकता होती है।
- उत्पादन गति: पैकेजिंग लाइनें प्रति मिनट 100+ इंप्रेशन पर चल सकती हैं, जो ऐसे डाई की मांग करती हैं जो बिना किसी गिरावट के तेजी से साइकिल चलाने के दौरान थर्मल स्थिरता बनाए रखती हैं।
- विस्तृत रिज़ॉल्यूशन: फ़ैशन और विलासिता अनुप्रयोगों के लिए हॉट स्टैम्प लोगो के लिए उप{0}}मिलीमीटर किनारे की परिभाषा की आवश्यकता होती है, दर्पण के साथ तांबे या पीतल के डाइज़ को प्राथमिकता देते हुए {{1}पॉलिश की गई सतहें।
- टिकाऊपन की अपेक्षाएँ: प्रति वर्ष लाखों चक्र चलाने वाली औद्योगिक मार्किंग लाइनों को ऐसे डाइज़ की आवश्यकता होती है जो एज राउंडिंग का विरोध करते हैं और विस्तारित अभियानों पर लगातार इंप्रेशन गहराई बनाए रखते हैं।
इन सभी अनुप्रयोगों को जो जोड़ता है वह एक साझा वास्तविकता है: डाई को लगातार, चक्र दर चक्र, उन परिस्थितियों में प्रदर्शन करना चाहिए जो सक्रिय रूप से इसे ख़राब करने के लिए काम करते हैं। चाहे थर्मल थकान एक प्रेस हार्डनिंग डाई को तोड़ देती है या किनारे की घिसाव फ़ॉइल स्टैम्पिंग डाई के बारीक विवरण को घेर लेती है, मूल कारण इस बात का पता लगाता है कि डाई को उसके विशिष्ट थर्मल और यांत्रिक वातावरण के लिए कितनी अच्छी तरह डिज़ाइन किया गया था। उत्पादन समस्याएँ बनने से पहले इन अंतःक्रियाओं की भविष्यवाणी करना ही डाई इंजीनियरिंग में सिमुलेशन की बढ़ती भूमिका को संचालित करता है।
डाई डिज़ाइन में सीएई सिमुलेशन और थर्मल प्रबंधन
फिजिकल ट्राईआउट यह सत्यापित करने का एकमात्र तरीका हुआ करता था कि हॉट प्रेस स्टैम्प डाई इच्छित उद्देश्य के अनुरूप काम करेगी या नहीं। इंजीनियरों ने उपकरण बनाया, परीक्षण भागों को चलाया, हॉट स्पॉट या क्रैकिंग की खोज की, फिर स्टील को संशोधित किया और फिर से प्रयास किया। प्रत्येक पुनरावृत्ति में कई सप्ताह और हजारों डॉलर खर्च हुए। कंप्यूटर सहायता प्राप्त इंजीनियरिंग सिमुलेशन ने इंजीनियरों को किसी भी स्टील को काटने से पहले डिजिटल रूप से विफलता के जोखिमों की पहचान करने की सुविधा देकर इस गणना को मौलिक रूप से बदल दिया है।
कूलिंग चैनल प्लेसमेंट के लिए थर्मल सिमुलेशन
परिमित तत्व विश्लेषण एक गर्म ब्लैंक और डाई बॉडी के बीच गर्मी हस्तांतरण को मॉडल करता है, लगातार कई प्रेस चक्रों के बाद हर सतह पर तापमान वितरण का मानचित्रण करता है। सिमुलेशन पुनरावृत्त है: यह थर्मल स्टैम्पिंग चक्र को बार-बार चलाता है जब तक कि डाई एक स्थिर स्थिति तक नहीं पहुंच जाती है जहां क्रमिक चक्रों के बीच तापमान अंतर एक अभिसरण सीमा से नीचे गिर जाता है, आमतौर पर पुनरावृत्तियों के बीच लगभग 2 डिग्री सेल्सियस।
यह दृष्टिकोण सटीक रूप से बताता है कि एकल चैनल को ड्रिल करने से पहले हॉट स्पॉट कहाँ विकसित होंगे। ऑटोमोटिव डोर बीम डाइज़ से जुड़े एक दस्तावेजी मामले में, शोधकर्ताओं ने दो -स्टेज सिमुलेशन वर्कफ़्लो का उपयोग किया। पहले चरण में चयनित चैनल व्यवस्था और व्यास के लिए सिमुलेशन सॉफ्टवेयर बनाने में अनुमानित थर्मोमैकेनिकल विश्लेषण किया गया। दूसरे चरण में 3डी डाई मॉडल पर पूर्ण युग्मित थर्मल प्रवाह सीएफडी विश्लेषण किया गया, जिससे टूल स्टील के माध्यम से गर्मी संचालन और चैनलों के माध्यम से शीतलक प्रवाह दोनों को एक साथ हल किया गया। परिणाम ने पुष्टि की कि सभी कार्य क्षेत्रों में अधिकतम सतह का तापमान 200 डिग्री सेल्सियस से नीचे रहा, अधिकांश सतहें 120 से 150 डिग्री के बीच में रहीं। भौतिक उपकरण पर थर्मोविज़न कैमरा माप ने बाद में सिम्युलेटेड मूल्यों के 10 डिग्री सेल्सियस के भीतर इन भविष्यवाणियों की पुष्टि की।
जो चीज़ इस पद्धति को शक्तिशाली बनाती है वह प्रथम चरण विश्लेषण की गति है। डाई और पंच के लिए अनुमानित थर्मल मॉडल तैयार करने और चलाने में लगभग 8 घंटे लगते हैं, जिससे इंजीनियरों को कई चैनल कॉन्फ़िगरेशन का तुरंत परीक्षण करने की अनुमति मिलती है। पूर्ण सीएफडी विश्लेषण, हालांकि कहीं अधिक सटीक है, प्रति डाई और पंच संयोजन के लिए लगभग 80 घंटे की आवश्यकता होती है और महत्वपूर्ण कम्प्यूटेशनल संसाधनों की खपत होती है। व्यावहारिक वर्कफ़्लो दोनों को जोड़ता है: पहले चरण में चैनल लेआउट पर तीव्र पुनरावृत्ति, फिर दूसरे में अंतिम डिज़ाइन का विस्तृत सत्यापन।
सिमुलेशन और डाई ज्योमेट्री अनुकूलन बनाना
थर्मल सिमुलेशन शीतलन को संबोधित करता है, लेकिन डाई को भी सही ढंग से भाग बनाना चाहिए। क्रैश {{1}फॉर्मिंग और डीप -ड्राइंग सिमुलेशन भविष्यवाणी करते हैं कि सामग्री डाई सतहों पर कैसे बहती है, जहां पतलापन सुरक्षित सीमा से अधिक है, और प्रेस खुलने के बाद भाग कितना स्प्रिंगबैक प्रदर्शित करेगा। ये भविष्यवाणियाँ सीधे डाई ज्यामिति क्षतिपूर्ति, डाई सतह पर समायोजन को सूचित करती हैं जो उपकरण के आकार को पूर्व-विकृत कर देती हैं ताकि उछला हुआ भाग अपने नाममात्र आयामों पर आ जाए।
रणनीति सिमुलेशन चिकित्सकों द्वारा वर्णित एक व्यवस्थित अनुक्रम का अनुसरण करती हैमापें, कम करें, नियंत्रण करें और क्षतिपूर्ति करें. सबसे पहले, सिमुलेशन अपेक्षित स्प्रिंगबैक परिमाण और प्रकार को मापता है, चाहे वह मोड़, चपटा, पार्श्व दीवार कर्ल, या तेल कैनिंग के रूप में प्रकट हो। फिर, रेडी को गढ़ने या फ्लैंग्स को इस्त्री करने जैसे प्रक्रिया संशोधन सबसे खराब विकृतियों को कम करते हैं। अंत में, डाई सतहों को मुआवजा वैक्टर प्राप्त होता है जो उन्हें अनुमानित स्प्रिंगबैक दिशा के विपरीत मोड़ देता है।
यह लूप पुनरावर्ती है. प्रत्येक ज्यामिति सुधार सामग्री प्रवाह को बदलता है, जो तनाव वितरण को बदलता है, जो स्प्रिंगबैक को बदलता है। सीएई संचालित विकास आम तौर पर पारंपरिक डिजाइन {5} बिल्ड {{6} फिक्स दृष्टिकोण की तुलना में भौतिक परीक्षण पुनरावृत्तियों को 30 से 50 प्रतिशत तक कम कर देता है। उन्नत उच्च शक्ति वाले स्टील्स और स्टैम्प हॉट स्टैम्पिंग प्रक्रिया के लिए, जहां विंडो बनाना संकरा होता है और स्प्रिंगबैक अधिक गंभीर होता है, सिमुलेशन वैकल्पिक नहीं है। इन सामग्रियों को पहले आभासी सत्यापन के बिना विश्वसनीय रूप से नहीं बनाया जा सकता है।
प्रक्रिया-पैरामीटर संबंध
डाई डिज़ाइन विकल्प अलगाव में काम नहीं करते हैं। चैनल प्लेसमेंट शमन दर को प्रभावित करता है, जो चक्र समय को प्रभावित करता है। चक्र का समय अगले स्ट्रोक की शुरुआत में सतह के तापमान को प्रभावित करता है, जो थर्मल थकान संचय को प्रभावित करता है। ज्यामिति का निर्माण संपर्क दबाव वितरण को प्रभावित करता है, जो स्थानीय गर्मी हस्तांतरण को प्रभावित करता है, जो एकरूपता को शांत करने के लिए वापस घूमता है। प्रत्येक पैरामीटर एक दूसरे से जुड़ता है।
अलगाव में एक पैरामीटर का अनुकूलन, चाहे चक्र का समय, भाग की गुणवत्ता, या उपकरण की दीर्घायु, अन्य दो पर इसके प्रभाव को ध्यान में रखे बिना अनिवार्य रूप से एक पासा उत्पन्न करता है जो पहले विफल हो जाता है, धीमी गति से चलता है, या दोषपूर्ण हिस्से बनाता है।
सिमुलेशन इन ट्रेडऑफ़ को उत्पादन समस्या बनने से पहले ही दृश्यमान बना देता है। इंजीनियर यह परीक्षण कर सकते हैं कि क्या चक्र समय में 1 {4 }} सेकंड की कमी किसी भी डाई ज़ोन को उसकी थर्मल थकान सीमा से ऊपर धकेल देती है। वे सत्यापित कर सकते हैं कि क्या ज्यामिति मुआवजा जो आयामी सटीकता में सुधार करता है, तनाव एकाग्रता भी बनाता है जो उपकरण जीवन को छोटा करता है। यह अंतर्संबंधित दृश्य डाई इंजीनियरिंग को अनुक्रमिक निर्णय लेने से सिस्टम-स्तरीय अनुकूलन में बदल देता है।
अदायगी व्यक्तिगत प्रदर्शन से परे फैली हुई है। कम भौतिक ट्रायआउट लूप का अर्थ है उत्पादन में लगने वाला समय जल्दी। अधिक सटीक प्रथम -शॉट टूल का अर्थ है लॉन्च के दौरान कम पुनः कार्य और कम आपातकालीन मरम्मत। और प्रत्येक निर्णय का समर्थन करने वाले सिमुलेशन डेटा के साथ डिज़ाइन किया गया एक डाई उत्पादन जीवन को उसकी अधिकतम क्षमता के करीब शुरू करता है, जिससे रखरखाव टीमों को एक स्वस्थ आधार रेखा मिलती है जिससे अपरिहार्य गिरावट का प्रबंधन किया जा सकता है।
रखरखाव, विफलता मोड, और डाई जीवनचक्र प्रबंधन
सिमुलेशन और स्मार्ट डिज़ाइन एक पासे को सर्वोत्तम संभव शुरुआती बिंदु देते हैं, लेकिन प्रत्येक उपकरण उत्पादन में प्रवेश करते ही खराब हो जाता है। एक डाई जो अपने डिज़ाइन किए गए सेवा जीवन तक पहुँच जाती है और एक डाई जो अपेक्षित जीवनकाल के 25 प्रतिशत पर विनाशकारी रूप से विफल हो जाती है, के बीच का अंतर लगभग हमेशा प्रेस स्ट्रोक के बीच होता है: किए गए निरीक्षण, चेतावनी के संकेतों की पहचान, और छोटी समस्याओं के महंगी विफलताओं में बदलने से पहले किए गए रखरखाव के निर्णय।
निवारक रखरखाव अनुसूचियां और निरीक्षण बिंदु
हॉट स्टैम्पिंग डाई के लिए निवारक रखरखाव एक निर्धारित कार्य है जो स्क्रैप, डाउनटाइम या डाई क्षति होने से पहले सामान्य टूट-फूट को नियंत्रित करता है। यहां मुख्य अंतर मायने रखता है:रखरखाव स्थिति को सुरक्षित रखता है, जबकि मरम्मत पहले से ही टूटी हुई चीज़ को पुनर्स्थापित करती है. जब दुकानें इन दोनों को मिला देती हैं, तो वे रोकने के बजाय आग बुझाने में लग जाती हैं, और आपातकालीन मरम्मत की छिपी हुई लागत, जिसमें गुणवत्तापूर्ण रिसाव, त्वरित शिपमेंट, निष्क्रिय प्रेस समय और डिबगिंग शामिल हैं, योजनाबद्ध रखरखाव की लागत से कहीं अधिक जमा हो जाती है।
प्रेस हार्डनिंग डाइज़ के लिए, चार महत्वपूर्ण प्रणालियों पर नियमित रखरखाव केंद्र:
- कूलिंग चैनल फ्लशिंग: प्रत्येक उत्पादन बदलाव के साथ जल चैनलों के अंदर स्केल और खनिज जमा का निर्माण होता है। अनियंत्रित छोड़ दिए जाने पर, ये जमाव प्रवाह को प्रतिबंधित करते हैं, स्थानीय गर्म स्थान बनाते हैं, और बहुत थर्मल थकान दरार को तेज करते हैं जिसे रोकने के लिए उन्हें डिज़ाइन किया गया था। कमजोर एसिड सॉल्वैंट्स या उच्च दबाव वाले पानी से नियमित रूप से फ्लशिंग करने से पूर्ण प्रवाह क्षमता बनी रहती है। फ्लशिंग के बाद, यदि डाई किसी भी अवधि के लिए ऑफ़लाइन रहेगी, तो चैनलों को संपीड़ित हवा से सुखाया जाना चाहिए और तेल आधारित सुरक्षात्मक परत से लेपित किया जाना चाहिए।
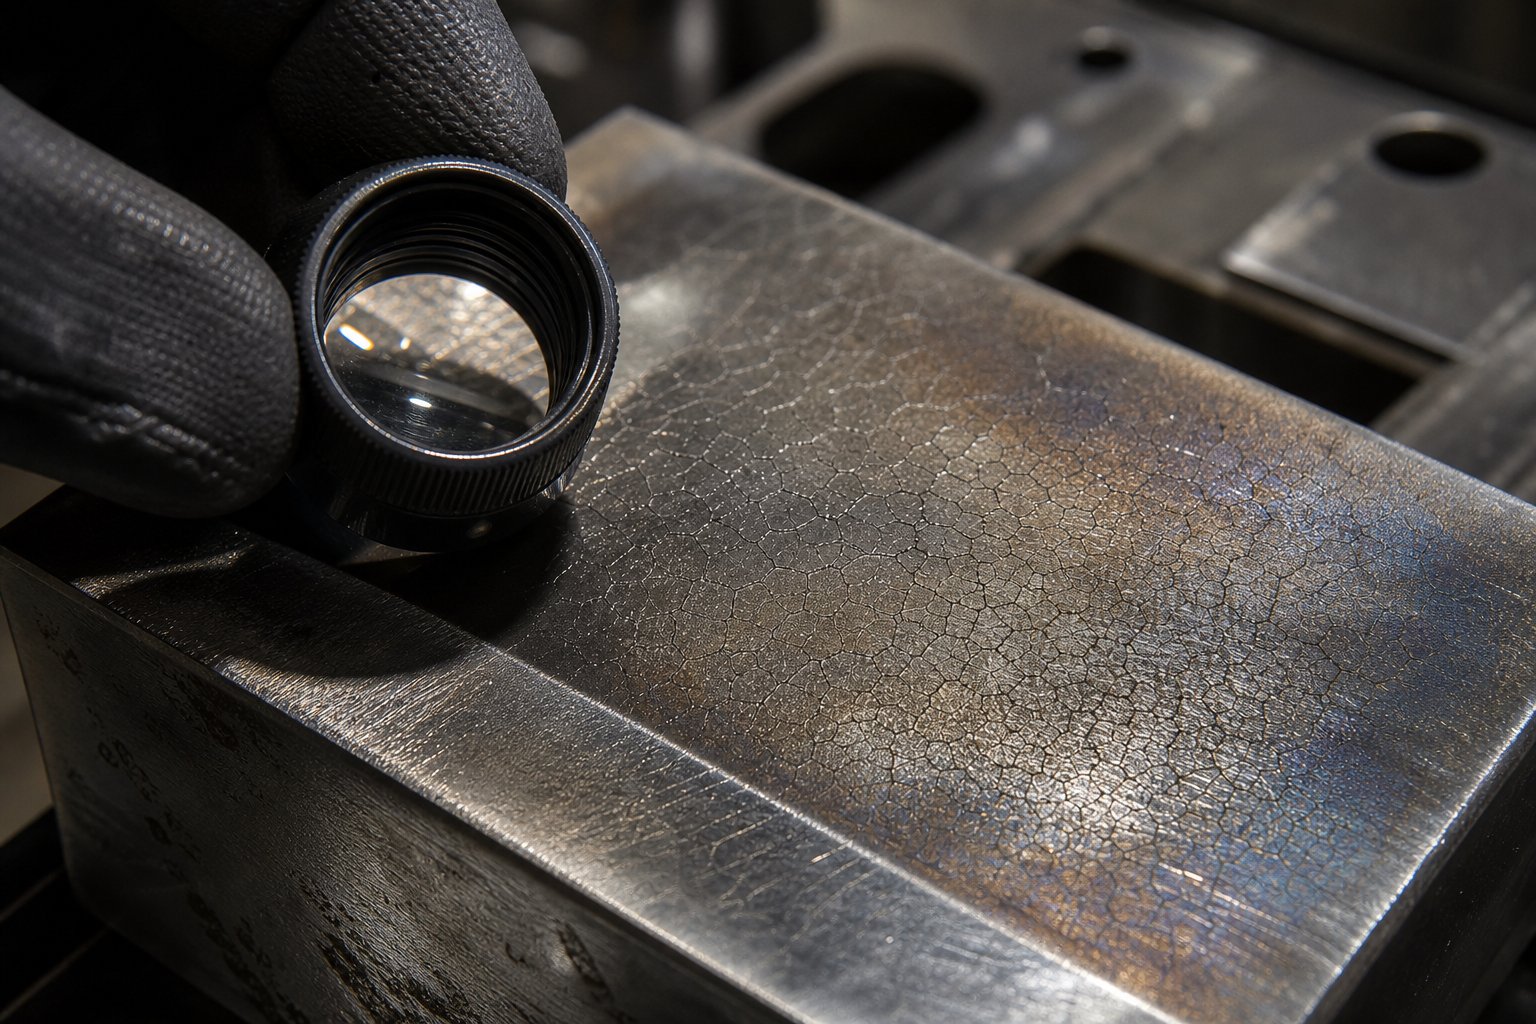
- थर्मल थकान क्रैकिंग के लिए सतह निरीक्षण: गठित सतहों की दृश्य और आयामी जांच गर्मी जांच के शुरुआती संकेतों को प्रकट करती है, सतह दरारों का अच्छा नेटवर्क जो अंततः संरचनात्मक विफलताओं में फैलता है। डाई रेडी, कूलिंग चैनल की दीवारों के पास के क्षेत्र और उच्चतम संपर्क दबाव वाले क्षेत्र प्राथमिकता पर ध्यान देने योग्य हैं।
- महत्वपूर्ण निर्माण सतहों का आयामी सत्यापन: जैसे-जैसे थर्मल साइक्लिंग जमा होती है, मरने वाली सतहों में सूक्ष्म प्लास्टिक विरूपण या स्थानीय सामग्री हानि हो सकती है जो सहनशीलता के बाहर भाग के आयामों को बदल देती है। बेसलाइन डेटा के विरुद्ध नियमित माप भाग अस्वीकृति सीमा तक पहुंचने से पहले बहाव को पकड़ लेता है।
- स्नेहन और जल प्रणाली की जांच: पुष्टि करें कि सभी शीतलक कनेक्शन, प्रवाह सेंसर और वितरण मैनिफोल्ड प्रत्येक चैनल सर्किट में लगातार मात्रा प्रदान करते हैं। समानांतर चैनलों के बीच असंतुलित प्रवाह समान तापमान गैर-एकरूपता बनाता है जो कि खराब प्रारंभिक डिजाइन बनाता है।
सजावटी अनुप्रयोगों में उपयोग किए जाने वाले हॉट फ़ॉइल स्टैम्पिंग डाइज़ और प्रिंटिंग डाइज़ के लिए, रखरखाव प्राथमिकताएं किनारे की तीक्ष्णता सत्यापन, डाई फेस की सफाई और तापमान नियंत्रक अंशांकन की ओर स्थानांतरित हो जाती हैं। फ़ॉइल स्टैम्पिंग डाइज़ उनकी कामकाजी सतहों पर चिपकने वाले अवशेष, सब्सट्रेट फाइबर और ऑक्सीकरण उत्पादों को जमा करते हैं। ये जमाव प्रभाव की गुणवत्ता को धीरे-धीरे ख़राब करते हैं, जिससे रनों के बीच उचित सॉल्वैंट्स के साथ नियमित सफाई आवश्यक हो जाती है।
उत्पादन की मात्रा निरीक्षण अंतराल तय करती है। प्रति शिफ्ट 500 भागों में चलने वाली एक प्रेस हार्डनिंग डाई को दैनिक सतह जांच और साप्ताहिक चैनल सत्यापन की आवश्यकता होती है। प्रति दिन 50,000 इंप्रेशन उत्पन्न करने वाली फ़ॉइल स्टैम्पिंग डाई को प्रत्येक शिफ्ट के बाद सफाई की आवश्यकता हो सकती है, लेकिन साप्ताहिक रूप से केवल आयामी जांच की आवश्यकता होती है। सही शेड्यूल मनमाने कैलेंडर अंतराल के बजाय वास्तविक घिसाव साक्ष्य और स्ट्रोक गणना का पालन करता है। जैसा कि उद्योग के व्यवसायी सलाह देते हैं, डाउनटाइम आवृत्ति, प्रथम भाग क्षमता और थ्रूपुट परिवर्तनशीलता जैसे आधारभूत मापों के आसपास भवन रखरखाव अनुमान लगाने की तुलना में अधिक विश्वसनीय अंतराल पैदा करता है।
सामान्य विफलता मोड और मूल कारण की पहचान
हॉट स्टैम्पिंग डाई पूर्वानुमानित पैटर्न में विफल हो जाती है, और प्रत्येक पैटर्न विशिष्ट हस्ताक्षर छोड़ता है जो मूल कारण की ओर इशारा करते हैं। इन हस्ताक्षरों को जल्दी पहचानना ही एक निर्धारित रखरखाव स्टॉप को आपातकालीन प्रेस शटडाउन से अलग करता है।
A 2025 हॉट-स्टैंपिंग डाई इंसर्ट का विफलता विश्लेषणऑटोमोबाइल के निर्माण के लिए उपयोग किए जाने वाले ए -स्तंभ ने सबसे घातक विफलता तंत्रों में से एक का प्रदर्शन किया। 4Cr5Mo2V स्टील (H13-वर्ग के बराबर) से बना डाई, केवल 50,000 चक्रों के बाद टूट गया, जो कि इसके अपेक्षित 200,000-चक्र सेवा जीवन का केवल 25 प्रतिशत है। मूल कारण शीतलन चैनलों में तनाव-प्रेरित जंग था। जब डाई चैनल सुरक्षा के बिना लगभग एक महीने तक ऑफ़लाइन पड़ी रही, तो नमी ने भीतरी दीवारों को खराब कर दिया। बाद के उत्पादन के दौरान, चक्रीय यांत्रिक और थर्मल तनाव ने इस संक्षारित सतह के साथ मिलकर दरारें शुरू कर दीं जो चैनल की दीवारों से कामकाजी सतह की ओर फैल गईं। शोध ने पुष्टि की है कि 90 प्रतिशत से अधिक असफल हॉट-स्टैम्पिंग डाई कूलिंग चैनल की भीतरी दीवारों से टूटने लगती हैं।
यह खोज एक वास्तविकता को रेखांकित करती है जिसे कई दुकानें नजरअंदाज कर देती हैं: विफलता अक्सर उन क्षेत्रों में शुरू होती है जिन्हें आप नियमित दृश्य निरीक्षण के दौरान नहीं देख सकते हैं। प्रेस हार्डनिंग डाइज़ में सबसे खतरनाक विफलता मोड में शामिल हैं:
- थर्मल थकान क्रैकिंग: महीन सतह दरारें (हीट चेकिंग) जो बार-बार गर्म करने और ठंडा करने के चक्र से विकसित होती हैं। हस्ताक्षर: डाई रेडी और उच्च संपर्क क्षेत्रों पर आवर्धन के तहत दिखाई देने वाली उथली दरारों का नेटवर्क, जो समय के साथ गहरी व्यक्तिगत दरारों की ओर बढ़ रहा है।
- तनाव से प्रेरित संक्षारण दरारें: कूलिंग चैनल की भीतरी दीवारों से उत्पन्न होने वाली दरारें जहां अवशिष्ट तन्य तनाव और संक्षारक नमी परस्पर क्रिया करती हैं। हस्ताक्षर: डाई बॉडी से पानी का रिसाव, शीतलन प्रदर्शन का अस्पष्टीकृत नुकसान, या काम की सतह पर चैनल स्थानों के पास दिखाई देने वाली दरारें।
- ऑक्साइड स्केल से चिपकने वाला घिसाव: गर्म ब्लैंक की ऑक्साइड परत से सामग्री को डाई सतह पर स्थानांतरित करना, जमा का निर्माण करना जो बाद के हिस्सों को स्कोर करता है। हस्ताक्षर: प्रगतिशील सतह खुरदरापन, मरने वाले चेहरे पर सामग्री का निर्माण, गठित भागों पर खरोंच।
- सामग्री प्रवाह बिंदुओं पर क्षरणकारी घिसाव: स्थानीयकृत सामग्री हानि जहां गर्म स्टील उच्च संपर्क दबाव के तहत मरने वाली सतहों पर बहती है, विशेष रूप से ड्रॉ रेडी और प्रवेश बिंदुओं पर। हस्ताक्षर: सामग्री प्रवाह पथों के साथ डाई सतह में दिखाई देने वाले खांचे या चैनल घिस जाते हैं, जिससे उन स्थानों पर भाग का पतलापन बढ़ जाता है।
- ओवरलोडिंग से गंभीर फ्रैक्चर: अत्यधिक प्रेस टन भार, गलत संरेखण, या समर्थन की हानि के कारण डाई बॉडी में भयावह दरार। हस्ताक्षर: अचानक, बड़े पैमाने पर दरार अक्सर श्रव्य विफलता, प्रेस टन भार स्पाइक, या दृश्यमान विस्थापन के साथ होती है।
- प्लास्टिक विरूपण: बार-बार उच्च तापमान वाले यांत्रिक लोडिंग के तहत डाई सतह का स्थायी आकार परिवर्तन। हस्ताक्षर: स्पष्ट दरार के बिना भागों में क्रमिक आयामी बहाव, संपर्क बिंदुओं पर संपीड़न के निशान या मशरूम दिखाई देने वाली मरने वाली सतहें।
फ़ॉइल स्टैम्पिंग डाइज़ और प्रिंटिंग डाइज़ के लिए, विफलता मोड कम नाटकीय होते हैं लेकिन गुणवत्ता के लिए समान रूप से परिणामी होते हैं। संचयी इंप्रेशन से किनारे की गोलाई बारीक विवरण को ख़राब कर देती है। चिपकने वाले अवशेषों से सतह पर गड्ढा होने से फ़ॉइल स्थानांतरण में रिक्तियाँ पैदा होती हैं। असमान हीटिंग से थर्मल विरूपण डाई फेस को विकृत कर देता है, जिससे पूरे डिज़ाइन में असंगत प्रभाव गहराई पैदा होती है।
ए-पिलर डाई पर शोध से एक धातुकर्म क्षरण तंत्र का भी पता चला जो अन्य सभी विफलताओं को जोड़ता है। सेवा के दौरान, उपकरण स्टील में अनाज की सीमाओं पर कार्बाइड धीरे-धीरे अवक्षेपित और मोटे हो जाते हैं, जिससे अनाज के बीच के बंधन कमजोर हो जाते हैं। शीतलन चैनलों के पास प्रभाव ऊर्जा कोर सामग्री की कठोरता के केवल 15 से 39 प्रतिशत तक गिर गई, जिसका अर्थ है कि चैनलों के पास का स्टील डाई की थोक सामग्री की तुलना में काफी अधिक भंगुर हो गया है। यह भंगुरता दरार को शुरू करना आसान बनाती है और तेजी से फैलाती है, किसी भी अतिरिक्त तनाव सांद्रता के लिए डाई की सहनशीलता को प्रभावी ढंग से कम कर देती है।
नवीनीकरण बनाम प्रतिस्थापन निर्णय मानदंड
जब निरीक्षण से गिरावट का पता चलता है, तो सवाल उठता है कि नवीनीकरण किया जाए या बदला जाए। यह मूल रूप से एक आर्थिक निर्णय है, लेकिन इसमें केवल तत्काल मरम्मत बिल से अधिक का हिसाब होना चाहिए।
प्रेस हार्डनिंग डाइज़ के नवीनीकरण विकल्पों में घिसी-पिटी सतहों को फिर से नाइट्राइड करना, प्लास्टिक विरूपण से गुजर चुके क्षेत्रों को फिर से मशीन बनाना, स्थानीय दरार के लिए वेल्डिंग मरम्मत और पीवीडी उपचारित सतहों को अलग करना और दोबारा कोटिंग करना शामिल है। प्रत्येक पासे को कार्यशील स्थिति में पुनर्स्थापित करता है, लेकिन कोई भी इसे दिन की स्थिति में वापस नहीं लाता है। वेल्डेड ज़ोन में आमतौर पर मूल सामग्री की तुलना में कम कठोरता होती है। पुन: -मशीनीकृत सतहें डाई ज्यामिति को थोड़ा बदल देती हैं। पुन: -नाइट्राइड परतें मूल उपचार से गहराई या एकरूपता में भिन्न हो सकती हैं।
सही ढाँचा लागत-प्रति-भाग विश्लेषण का उपयोग करता है जो चार कारकों को पकड़ता है:
- संचयी रखरखाव लागत: सामग्री, श्रम और किसी भी अनुबंधित सेवाओं सहित इस डाई के सभी पूर्व रखरखाव और नवीनीकरण पर कुल खर्च।
- डाउनटाइम लागत: प्रत्येक रखरखाव कार्यक्रम के दौरान प्रेस निष्क्रिय समय, खोए हुए उत्पादन की प्रति घंटा लागत से गुणा किया जाता है। आपातकालीन मरम्मत में आम तौर पर नियोजित रखरखाव की डाउनटाइम लागत 3 से 5 गुना अधिक होती है क्योंकि वे चालू उत्पादन में बाधा डालते हैं।
- गुणवत्ता में गिरावट: यदि नवीनीकृत डाई उच्च स्क्रैप दर, व्यापक आयामी भिन्नता, या अधिक पुन: काम के साथ भागों का उत्पादन करती है, तो उन लागतों को उत्पादित प्रति भाग पर शामिल किया जाना चाहिए।
- शेष उत्पादक जीवन: अगले हस्तक्षेप से पहले नवीनीकृत डाई यथोचित रूप से कितने अतिरिक्त भागों का उत्पादन कर सकती है? यदि प्रत्येक नवीनीकरण चक्र में अगली मरम्मत से पहले कम हिस्से मिलते हैं, तो प्रक्षेप पथ स्पष्ट है।
एक व्यावहारिक निर्णय सीमा: जब संचयी रखरखाव और मरम्मत की लागत नई डाई लागत के 50 से 60 प्रतिशत से अधिक हो जाती है, और प्रत्येक क्रमिक नवीनीकरण अगली विफलता से पहले कम हिस्से प्रदान करता है, तो प्रतिस्थापन आर्थिक रूप से अच्छा विकल्प बन जाता है। ए-स्तम्भ विफलता अध्ययन इस बात को पुष्ट करता है। एक डाई जो रोकने योग्य क्षरण के कारण अपने अपेक्षित जीवन के 25 प्रतिशत पर टूट जाती है, उसे संभावित रूप से वेल्ड किया जा सकता है और सेवा में वापस किया जा सकता है, लेकिन शीतलन चैनलों के पास अंतर्निहित अनाज सीमा भंगुरता बनी रहती है। तनाव राहत एनीलिंग और चैनल रिकंडिशनिंग के बिना, मरम्मत की गई डाई समान समयरेखा पर फिर से विफल होने की संभावना है।
हॉट फ़ॉइल स्टैम्पिंग डाइज़ के लिए, कैलकुलस सरल होता है क्योंकि टूलींग की लागत कम होती है। एक घिसा-पिटा तांबे या पीतल का डाई, जो अब साफ-सुथरे विवरण को पुन: पेश नहीं करता है, उसे फिर से उकेरने या फिर से खोदने की कोशिश करने की तुलना में तुरंत बदलना लगभग हमेशा अधिक किफायती होता है, क्योंकि दोबारा काम करने की श्रम लागत अक्सर ताजी सामग्री से निर्मित एक नई डाई की लागत के करीब पहुंचती है।
ए {0} पिलर डाई अध्ययन के शोधकर्ताओं ने चार विशिष्ट सावधानियां प्रस्तावित कीं जो भंडारण में प्रवेश करने वाले या लंबे समय तक डाउनटाइम में प्रवेश करने वाले किसी भी प्रेस सख्त उपकरण पर मोटे तौर पर लागू होती हैं: कमजोर एसिड विलायक या उच्च दबाव वाले पानी के साथ चैनलों को साफ करें, हवा को संपीड़ित हवा के साथ सूखाएं, तेल आधारित जंग अवरोधक के साथ आंतरिक सतहों को कोट करें, और उत्पादन चक्र के दौरान जमा अव्यवस्था घनत्व को कम करने के लिए तनाव राहत एनीलिंग करें। इन कदमों की लागत प्रतिस्थापन डाई के एक अंश के बराबर होती है, लेकिन सीधे तौर पर दो कारकों, संक्षारण और भंगुरता को संबोधित किया जाता है, जो सबसे आम समयपूर्व विफलताओं के लिए जिम्मेदार हैं।
प्रति दिन रखरखाव इतिहास को ट्रैक करना, जिसमें हिट काउंट, निरीक्षण निष्कर्ष और किए गए मरम्मत कार्य शामिल हैं, इन निर्णयों को आंतरिक भावनाओं से डेटा संचालित विकल्पों में बदल देता है। जब रिकॉर्ड प्रत्येक नवीनीकरण से विफलता की बढ़ती आवृत्ति या घटते रिटर्न को दिखाते हैं, तो उत्तर स्पष्ट हो जाता है, इससे पहले कि यह सबसे खराब संभव तरीके से स्पष्ट हो जाए: मध्य -उत्पादन।
इंजीनियर्ड कस्टम हॉट स्टैम्पिंग डाईज़ की सोर्सिंग
यह जानना कि डाई विफल क्यों होती है और उनके जीवन को कैसे बढ़ाया जाए, केवल तभी मायने रखता है जब डाई पहली बार में ही बनाई गई हो। एक खराब स्रोत वाला उपकरण, जो गलत स्टील ग्रेड से बना है, कम आकार के कूलिंग चैनलों के साथ, या उचित सिमुलेशन सत्यापन के बिना, अपना जीवनचक्र पहले से ही समझौता किए हुए शुरू करता है। औद्योगिक खरीदारों के लिए, आपूर्तिकर्ता चयन प्रक्रिया वह जगह है जहां पहले उत्पादन चरण से पहले या तो दीर्घायु शुरू होती है या कम हो जाती है।
कस्टम डाई आपूर्तिकर्ता में क्या मूल्यांकन करें
कस्टम स्टैम्पिंग डाइज़ का विज्ञापन करने वाली हर दुकान में इस लेख में चर्चा की गई गुणवत्ता के स्तर पर प्रेस हार्डनिंग टूलिंग या सटीक फ़ॉइल स्टैम्पिंग डाइज़ देने की गहराई नहीं होती है। एक सक्षम आपूर्तिकर्ता और एक जोखिम भरे आपूर्तिकर्ता के बीच का अंतर अक्सर उन क्षमताओं में दिखाई देता है जो मूल्य उद्धरण पर अदृश्य होते हैं लेकिन उत्पादन रैंप के दौरान स्पष्ट होते हैं।
लंबवत रूप से एकीकृत आपूर्तिकर्ता, जो एक छत के नीचे डिजाइन, मशीनिंग, ताप उपचार और असेंबली को नियंत्रित करते हैं, समन्वय जोखिम को कम करते हैं और अलग-अलग विक्रेताओं के बीच मतभेदों को खत्म करके गुणवत्ता नियंत्रण में सुधार करते हैं। जब कूलिंग चैनलों को डिज़ाइन करने वाली टीम उन्हें मशीन भी बनाती है और तैयार डाई पर प्रवाह दरों को मान्य करती है, तो जवाबदेही केंद्रीकृत रहती है और समस्याएं पहले ही पकड़ में आ जाती हैं।
यहां मुख्य मूल्यांकन मानदंड दिए गए हैं जिनका खरीदारों को हॉट स्टैंप डाई मेकर के लिए अर्हता प्राप्त करते समय मूल्यांकन करना चाहिए:
- घरेलू डिज़ाइन और सिमुलेशन क्षमता में: क्या आपूर्तिकर्ता स्टील काटने से पहले चैनल प्लेसमेंट और ज्यामिति मुआवजे को सत्यापित करने के लिए थर्मल एफईए और फॉर्मिंग सिमुलेशन चला सकता है?
- सामग्री सोर्सिंग पारदर्शिता: क्या आपूर्तिकर्ता मिल प्रमाणपत्रों के साथ सटीक स्टील ग्रेड निर्दिष्ट करता है, या बिना ट्रेसेबिलिटी के केवल "टूल स्टील" उद्धृत करता है?
- मशीनिंग क्षमता: क्या वे जटिल डाई ज्यामिति के लिए गहरे छेद ड्रिलिंग, 5-अक्ष सीएनसी और ईडीएम से सुसज्जित हैं? क्या वे आपके एप्लिकेशन के लिए आवश्यक डाई आकारों को संभाल सकते हैं?
- ताप उपचार नियंत्रण: क्या वे प्रलेखित तापमान एकरूपता सर्वेक्षण के साथ घरेलू वैक्यूम या वायुमंडल भट्टियों में काम करते हैं, या तीसरे पक्ष को आउटसोर्स करते हैं?
- भूतल उपचार साझेदारी: क्या वे सत्यापित प्रक्रिया मापदंडों के साथ योग्य प्रदाताओं के माध्यम से नाइट्राइडिंग और पीवीडी कोटिंग का समन्वय कर सकते हैं?
- गुणवत्ता प्रमाणन: आधार रेखा के रूप में आईएसओ 9001; ऑटोमोटिव प्रेस हार्डनिंग टूलींग के लिए IATF 16949 जहां PPAP दस्तावेज़ीकरण की आवश्यकता होती है।
- लीड समय प्रतिबद्धताएँ: क्षमता नियोजन द्वारा समर्थित यथार्थवादी समय-सीमाएँ, न कि आशावादी वादे जो उत्पादन शुरू होने के बाद ख़त्म हो जाते हैं।
- रखरखाव सहायता: क्या वे लंबे समय तक चलने वाले कार्यक्रमों के लिए आजीवन टूलींग रखरखाव, नवीनीकरण सेवाएं और स्पेयर पार्ट इन्वेंट्री प्रदान करते हैं?
एक आपूर्तिकर्ता जो इन बक्सों की जाँच करता है वह वह है जो समझता है कि एक कस्टम मेटल स्टैम्प डाई केवल मशीनीकृत स्टील का एक ब्लॉक नहीं है। यह एक इंजीनियर्ड थर्मल सिस्टम है जिसे दसियों या सैकड़ों हजारों चक्रों में विश्वसनीय रूप से कार्य करना चाहिए। सर्वोत्तम स्टैम्पिंग कंपनियाँ गुणवत्ता को एक चेकबॉक्स के बजाय एक सांस्कृतिक आधार के रूप में मानती हैं, डिज़ाइन चरण में शुरुआत से ही संलग्न रहती हैं और उत्पादन स्तर तक पहुँचने से पहले समस्याओं को सक्रिय रूप से हल करती हैं।
प्रस्तावों का अनुरोध करना और क्षमताओं की तुलना करना
कस्टम स्टैम्पिंग डाइज़ के लिए आरएफक्यू प्रक्रिया तब सबसे अच्छा काम करती है जब खरीदार पहले से ही संपूर्ण तकनीकी संदर्भ प्रदान करते हैं। अस्पष्ट अनुरोध अस्पष्ट उद्धरण उत्पन्न करते हैं, और पृष्ठ पर सबसे सस्ती संख्या शायद ही कभी रखरखाव, डाउनटाइम और गुणवत्ता हानि को शामिल करने के बाद स्वामित्व की वास्तविक लागत को दर्शाती है।
अपना आरएफक्यू पैकेज तैयार करते समय, इसमें शामिल करें:
- भाग ज्यामिति का 3D CAD डेटा (STEP या IGES प्रारूप)
- वर्कपीस के लिए सामग्री विशिष्टता (ग्रेड, मोटाई, कोटिंग यदि लागू हो)
- वार्षिक उत्पादन मात्रा और अपेक्षित जीवन लक्ष्य
- साइकिल समय की आवश्यकताएँ या बाधाएँ
- आयामी सहनशीलता, सतह खत्म, और धातुकर्म लक्ष्य (कठोरता, प्रेस सख्त करने के लिए सूक्ष्म संरचना) सहित गुणवत्ता विनिर्देश
- पंजीकरण सहनशीलता सहित सजावटी अनुप्रयोगों के लिए कोई सब्सट्रेट या फ़ॉइल वाहक विवरण
आपूर्तिकर्ताओं के प्रस्तावों की तुलना करते समय, इकाई मूल्य से परे देखें। मूल्यांकन करें कि क्या उद्धरण में सिमुलेशन सत्यापन, दस्तावेजी डेटा के साथ पहला लेख निरीक्षण और गर्मी उपचार मापदंडों के साथ स्पष्ट रूप से निर्दिष्ट स्टील ग्रेड शामिल हैं। लाल झंडों में वे आपूर्तिकर्ता शामिल हैं जो उस विशिष्ट टूल स्टील का नाम नहीं बता सकते जिसका वे उपयोग करना चाहते हैं, वे जो प्रेस हार्डनिंग डाइज़ के लिए थर्मल सिमुलेशन को छोड़ देते हैं, या वे जो बिना यह बताए कि वे उन्हें कैसे प्राप्त करेंगे, अवास्तविक रूप से कम लीड समय उद्धृत करते हैं।
उत्पादन की मात्रा और भाग की जटिलता आपूर्तिकर्ता चयन को महत्वपूर्ण रूप से प्रभावित करती है। उच्च मात्रा वाले ऑटोमोटिव कार्यक्रम सिद्ध प्रेस हार्डनिंग अनुभव, सिमुलेशन इंफ्रास्ट्रक्चर और पीपीएपी क्षमता वाले आपूर्तिकर्ताओं की मांग करते हैं। कम समय तक चलने वाले सजावटी कार्य या औद्योगिक मार्किंग एप्लिकेशन हॉट स्टैम्प स्टैम्पिंग को अनुकूलित लचीलेपन को प्राथमिकता दे सकते हैं, जहां एक आपूर्तिकर्ता परीक्षण के लिए जल्दी से तांबे या पीतल के डाई का उत्पादन कर सकता है और भारी ओवरहेड के बिना डिजाइन पर पुनरावृत्ति कर सकता है। फ़ॉइल कैरियर की सोर्सिंग करने वाले खरीदारों के लिए, ध्यान दें कि हॉट स्टैम्पिंग फ़ॉइल निर्माता आमतौर पर डाई निर्माताओं से अलग विक्रेताओं के रूप में काम करते हैं, हालांकि कुछ पूर्ण -सेवा आपूर्तिकर्ता दोनों के साथ संबंध बनाए रखते हैं।
इंजीनियर्ड स्टैम्पिंग टूलींग के साथ शुरुआत करना
अनुसंधान से कार्रवाई की ओर बढ़ने के लिए तैयार खरीदारों के लिए, आपूर्तिकर्ता क्षेत्र को सीमित करना उन भागीदारों की पहचान करने से शुरू होता है जो ऊपर चर्चा की गई एकीकृत क्षमताओं का प्रदर्शन करते हैं। एक मजबूत प्रारंभिक बिंदु हैYICHEN की कस्टम स्टैम्पिंग डाईपेशकश, जो औद्योगिक खरीदारों को हॉट स्टैम्पिंग, डाई स्टैम्पिंग और संबंधित प्रक्रियाओं को कवर करने वाला एक इंजीनियर्ड मेटल बनाने वाला टूलींग समाधान प्रदान करती है। डाई निर्माण के लिए उनका लंबवत एकीकृत दृष्टिकोण यहां उल्लिखित योग्यता मानदंडों के साथ संरेखित होता है, जिससे वे सोर्सिंग चक्र में शुरुआती मूल्यांकन के लायक आपूर्तिकर्ता बन जाते हैं।
किसी एक आपूर्तिकर्ता से परे, सोर्सिंग निर्णय में वह सब कुछ प्रतिबिंबित होना चाहिए जो इस लेख में शामिल किया गया है: आपके थर्मल वातावरण से मेल खाने वाली सामग्री का चयन, सिमुलेशन के माध्यम से मान्य शीतलन डिजाइन, आपके उत्पादन की मात्रा के लिए उपयुक्त सतह उपचार, और एक रखरखाव ढांचा जो समय के साथ निवेश की रक्षा करता है। एक योग्य भागीदार से प्राप्त, सही स्टील से निर्मित, प्रभावी ढंग से ठंडा किया गया और सक्रिय रूप से बनाए रखा गया एक डाई वह है जो इसके एक अंश में विफल होने के बजाय अपने पूर्ण डिज़ाइन किए गए जीवनकाल तक पहुंचता है। बिक्री के लिए धातु स्टैम्पिंग डाइज़ और टिके रहने के लिए निर्मित इंजीनियर्ड टूलींग के बीच यही अंतर है।
हॉट स्टैम्पिंग डाइज़ के बारे में अक्सर पूछे जाने वाले प्रश्न
1. प्रेस हार्डनिंग डाइज़ और फ़ॉइल स्टैम्पिंग डाइज़ के बीच क्या अंतर है?
प्रेस हार्डनिंग डाइज़ 900{1}}950 डिग्री सेल्सियस पर काम करते हैं, जो वाटर-कूल्ड H11/H13 टूल स्टील का उपयोग करके ऑटोमोटिव स्टील ब्लैंक को अल्ट्रा{2}हाई{3}स्ट्रेंथ घटकों में बनाते और बुझाते हैं। फ़ॉइल स्टैम्पिंग डाई 100-200 डिग्री सेल्सियस पर काम करती है, तांबे, पीतल या मैग्नीशियम डाई का उपयोग करके सजावटी धातु या रंगद्रव्य फ़ॉइल को कागज, चमड़े या प्लास्टिक जैसे सब्सट्रेट पर स्थानांतरित करती है। दोनों की शब्दावली समान है लेकिन सामग्री, पैमाने, शीतलन आवश्यकताओं और रखरखाव प्रोटोकॉल में पूरी तरह से भिन्न है।
2. हॉट स्टैम्पिंग डाई आमतौर पर प्रतिस्थापन से पहले कितने समय तक चलती है?
डाई लाइफ सामग्री और अनुप्रयोग के अनुसार काफी भिन्न होती है। H13 टूल स्टील से बने प्रेस हार्डनिंग डाई आमतौर पर 50,000-100,000 चक्र तक चलते हैं, जबकि प्रीमियम DIEVAR स्टील इसे 100,000-200,{7}} चक्र तक बढ़ा सकता है। सजावटी अनुप्रयोगों के लिए, पीतल की डाई 1,000,000 से अधिक इंप्रेशन प्राप्त कर सकती है, तांबे की डाई 50,000-250,000 इंप्रेशन तक पहुंच सकती है, और मैग्नीशियम डाई 5,000-50,000 इंप्रेशन तक सीमित हैं। उचित शीतलन डिजाइन, डुप्लेक्स नाइट्राइडिंग प्लस पीवीडी कोटिंग्स जैसे सतह उपचार और निवारक रखरखाव सभी इन ऊपरी सीमाओं तक पहुंचने में महत्वपूर्ण भूमिका निभाते हैं।
3. हॉट स्टैम्पिंग में समय से पहले विफलता का क्या कारण है?
सबसे आम कारण कूलिंग चैनल की भीतरी दीवारों से उत्पन्न होने वाली तनाव प्रेरित जंग दरार है, जो प्रेस हार्डनिंग डाईज़ में 90 प्रतिशत से अधिक विफलताओं के लिए जिम्मेदार है। अन्य विफलता मोड में बार-बार गर्म करने और ठंडा करने के चक्रों से थर्मल थकान क्रैकिंग, गर्म रिक्त स्थान पर ऑक्साइड स्केल से चिपकने वाला घिसाव, सामग्री प्रवाह बिंदुओं पर क्षरणकारी घिसाव और निरंतर उच्च तापमान लोडिंग के तहत प्लास्टिक विरूपण शामिल है। अध्ययनों से पता चलता है कि चैनल सुरक्षा के बिना ऑफ़लाइन छोड़े गए डाई विशेष रूप से कमजोर होते हैं, क्योंकि नमी आंतरिक दीवारों को नष्ट कर देती है और चक्रीय तनाव के साथ मिलकर दरारें शुरू कर देती है।
4. कंफर्मल कूलिंग चैनल क्या हैं और वे कब निवेश के लायक हैं?
पारंपरिक सीधे ड्रिल किए गए चैनलों के विपरीत, जो रैखिक पथों तक सीमित होते हैं, कन्फॉर्मल कूलिंग चैनल लगातार गहराई पर डाई सतह के समोच्च का अनुसरण करते हैं। इनका निर्माण चयनात्मक लेजर पिघलने या खंडित डाई निर्माण जैसी योगात्मक विधियों के माध्यम से किया जाता है। अनुसंधान से पता चलता है कि अनुरूप चैनल चक्र के समय को 25 प्रतिशत तक कम कर सकते हैं और अधिक समान तापमान वितरण उत्पन्न कर सकते हैं। वे गहरे ड्रॉ या टाइट रेडी वाले जटिल भाग ज्यामिति के लिए निवेश के लायक हैं, जहां पारंपरिक ड्रिलिंग लगातार सतह से {{6}चैनल दूरी बनाए नहीं रख सकती है, और उच्च मात्रा वाले कार्यक्रमों के लिए जहां चक्र समय की बचत उच्च टूलींग लागत की भरपाई करती है।
5. मैं हॉट स्टैम्पिंग डाई के लिए सही सतह उपचार कैसे चुनूँ?
चयन ऑपरेटिंग तापमान, उत्पादन मात्रा और सब्सट्रेट पर निर्भर करता है। 900 डिग्री सेल्सियस से ऊपर रिक्त स्थान से संपर्क करने वाले प्रेस हार्डनिंग डाई के लिए, AlTiN या AlCrN PVD कोटिंग्स कामकाजी तापमान पर ऑक्सीकरण प्रतिरोध प्रदान करती हैं। पीवीडी के साथ प्लाज़्मा नाइट्राइडिंग के संयोजन से डुप्लेक्स उपचार सर्वोत्तम दीर्घायु प्रदान करते हैं, जो अनुपचारित स्टील की तुलना में 6{5}}10x पहनने वाले जीवन में सुधार प्रदान करते हैं। मध्यम तापमान वाले अनुप्रयोगों के लिए, सीआरएन कोटिंग्स 700 डिग्री सेल्सियस से नीचे अच्छी तरह से काम करती हैं। कम मात्रा वाले कार्यक्रमों में केवल 2x जीवन सुधार पर नाइट्राइडिंग की आवश्यकता हो सकती है। जब उत्पादन 50,000 चक्र से अधिक हो जाता है, तो आर्थिक टिपिंग बिंदु प्रीमियम कोटिंग्स का पक्ष लेता है, क्योंकि समय से पहले मरने वाले प्रतिस्थापन की तुलना में रीकोटिंग की लागत बहुत कम होती है। YICHEN (https://www.yichen-group.com/stamping-die/) जैसे आपूर्तिकर्ता विशिष्ट एप्लिकेशन मापदंडों के आधार पर इष्टतम उपचार चयन पर सलाह दे सकते हैं।


