


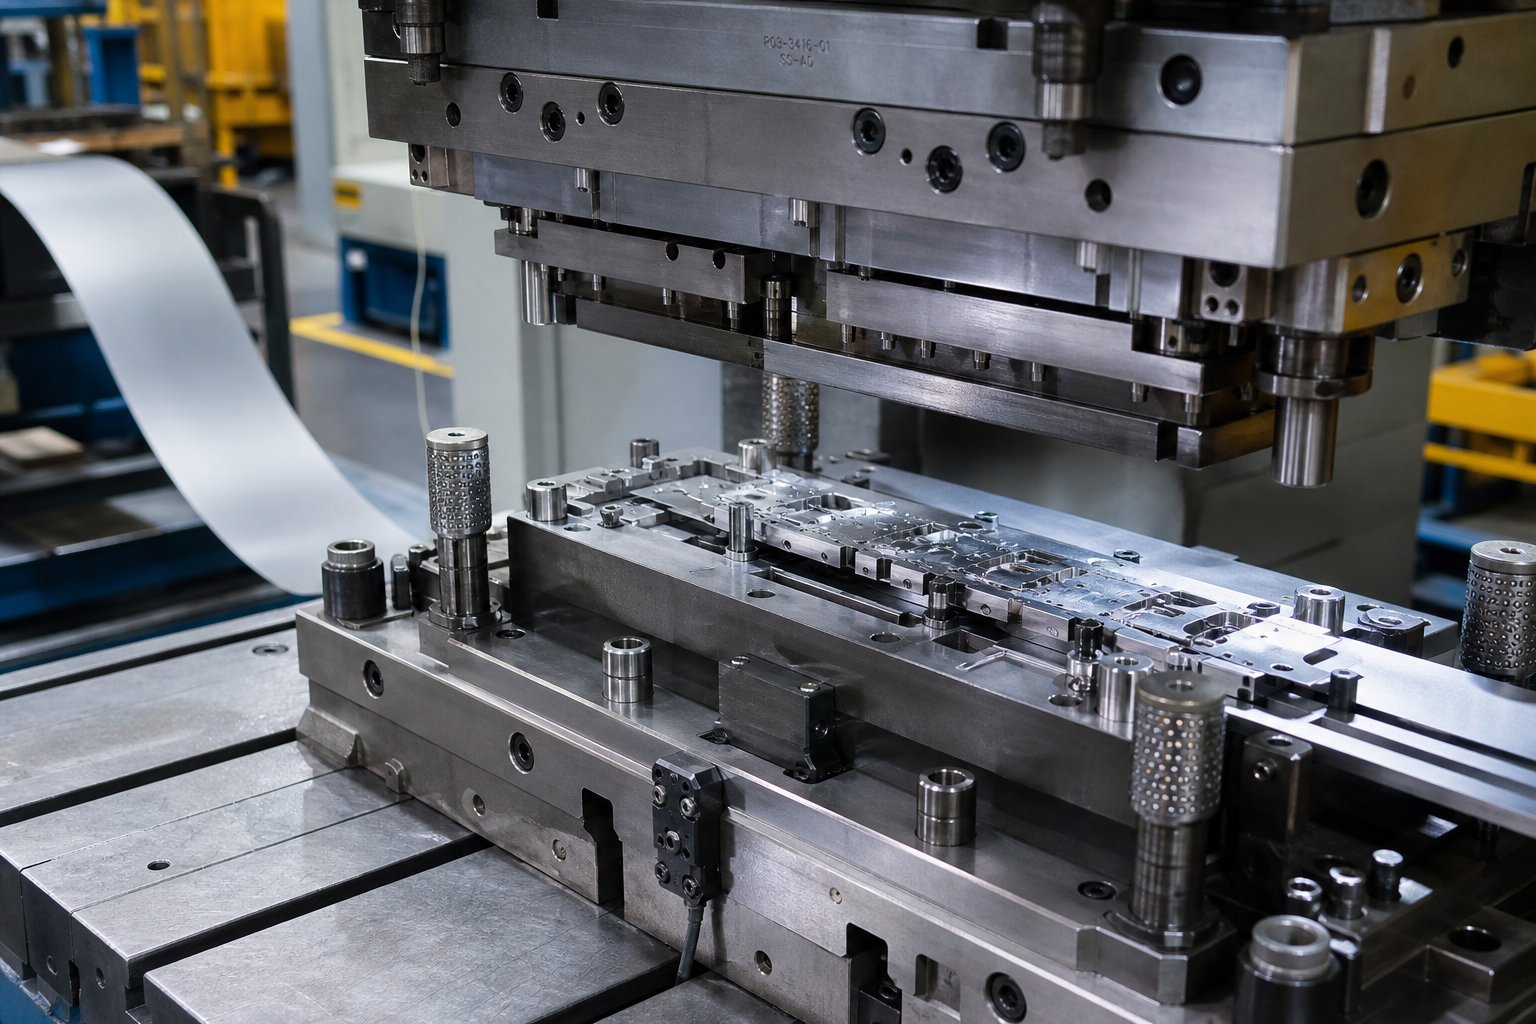
मेटल स्टैम्प टूल और डाई का वास्तव में क्या मतलब है
निम्न को खोजें "मेटल स्टैम्प टूल और डाई"और आपको शिल्प बाज़ारों पर बिकने वाले $15 के हैंड स्टैम्प से लेकर ऑटोमोटिव उत्पादन लाइनों के लिए इंजीनियर किए गए $200,000 के प्रोग्रेसिव डाइज़ तक सब कुछ मिलेगा। वह रेंज सही समाधान प्राप्त करने की कोशिश कर रहे खरीदारों के लिए वास्तविक भ्रम पैदा करती है। आइए इसे ठीक करें।
मेटल स्टैम्प टूल और डाई को परिभाषित करना
मेटल स्टैम्प टूल और डाई, लागू बल के माध्यम से धातु को चिह्नित करने, काटने, बनाने या आकार देने के लिए उपयोग किए जाने वाले सटीक उपकरणों की व्यापक श्रेणी को संदर्भित करता है, जिसमें हैंडहेल्ड मार्किंग स्टैम्प से लेकर जटिल औद्योगिक डाई तक शामिल हैं जो बड़े पैमाने पर शीट धातु घटकों का उत्पादन करते हैं।
संदर्भ के आधार पर स्टैम्पिंग की परिभाषा बदल जाती है। एक आभूषण कार्यशाला में, स्टैम्पिंग का अर्थ है किसी डिज़ाइन को सतह पर दबाना। फैक्ट्री के फर्श पर, इसका मतलब है फ्लैट शीट धातु को 1,500 स्ट्रोक प्रति मिनट से अधिक की गति से तैयार भागों में बदलना। दोनों वैध हैं, लेकिन वे पूरी तरह से अलग निवेश, लीड समय और इंजीनियरिंग आवश्यकताओं का प्रतिनिधित्व करते हैं।
कारीगर टिकट बनाम औद्योगिक मुद्रांकन मर जाता है
तो व्यावहारिक दृष्टि से स्टैम्पिंग टूल क्या है? यहां वह जगह है जहां स्पेक्ट्रम मायने रखता है:
- हाथ की मोहरेंमैन्युअल रूप से संचालित कठोर स्टील के उपकरण हैं जिन्हें हथौड़े से मारकर सीरियल नंबर, लोगो या अक्षरों जैसी छाप छोड़ी जाती है। वे पोर्टेबल हैं, कम लागत वाले हैं, और कम मात्रा वाले या एक बार चिह्नित किए जाने वाले कार्यों के लिए उपयुक्त हैं।
- मशीन टिकटउत्पादन लाइनों पर दोहराए जा सकने वाले, उच्च -वॉल्यूम अंकन के लिए हाइड्रोलिक प्रेस या डॉट पीन सिस्टम के साथ एकीकृत करें।
- औद्योगिक मुद्रांकन मर जाता हैये एक {{0}एक प्रकार के सटीक उपकरण हैं जो शीट धातु को काटते हैं और वांछित आकार में बनाते हैं। एक धातु मुद्रांकन डाई हैविशिष्ट, कस्टम-इंजीनियर्ड उपकरणगाइडेड डाई जूतों पर लगे एक पंच और कैविटी से मिलकर, हजारों या लाखों समान भागों का उत्पादन करने के लिए डिज़ाइन किया गया है।
औद्योगिक स्तर पर मेटल स्टैम्पिंग क्या है? यह इन सटीक डाई हिस्सों के बीच फ्लैट शीट धातु को खिलाने की प्रक्रिया है, जहां अत्यधिक दबाव बल कच्चे माल को 0.0002 इंच तक की सहनशीलता के साथ तैयार घटकों में बदल देता है।
शब्दावली ओवरलैप क्यों होती है
भ्रम इसलिए है क्योंकि कारीगर और औद्योगिक उपकरण दोनों एक ही मौलिक क्रिया करते हैं: एक आकार के उपकरण के माध्यम से धातु पर बल लगाना। विनिर्माण में डाई क्या हैं? वे कस्टम धातु गुहाएं हैं जो भाग ज्यामिति को परिभाषित करती हैं। क्राफ्ट स्टूडियो में स्टैम्पिंग क्या है? यह एक सतह पर एक पैटर्न दबा रहा है। एक ही क्रिया, बहुत अलग पैमाने।
इसे एक स्पेक्ट्रम के रूप में सोचें। एक सिरे पर, एक हाथ की मोहर एक एकल क्रमांक अंकित करती है। दूसरी ओर, एक प्रगतिशील डाई लगातार खिलाई गई धातु की पट्टी पर दर्जनों अनुक्रमिक कटिंग और फॉर्मिंग ऑपरेशन करती है, जिससे केवल अंतिम स्टेशन पर एक तैयार भाग तैयार होता है। इन दो समापन बिंदुओं के बीच टूलींग लागत, इंजीनियरिंग जटिलता और उत्पादन क्षमता परिमाण के क्रम में भिन्न होती है, और यह अंतर ठीक वही है जहां महंगी सोर्सिंग गलतियाँ होती हैं।
स्टैम्पिंग डाइज़ के प्रकार और प्रत्येक का उपयोग कब करें
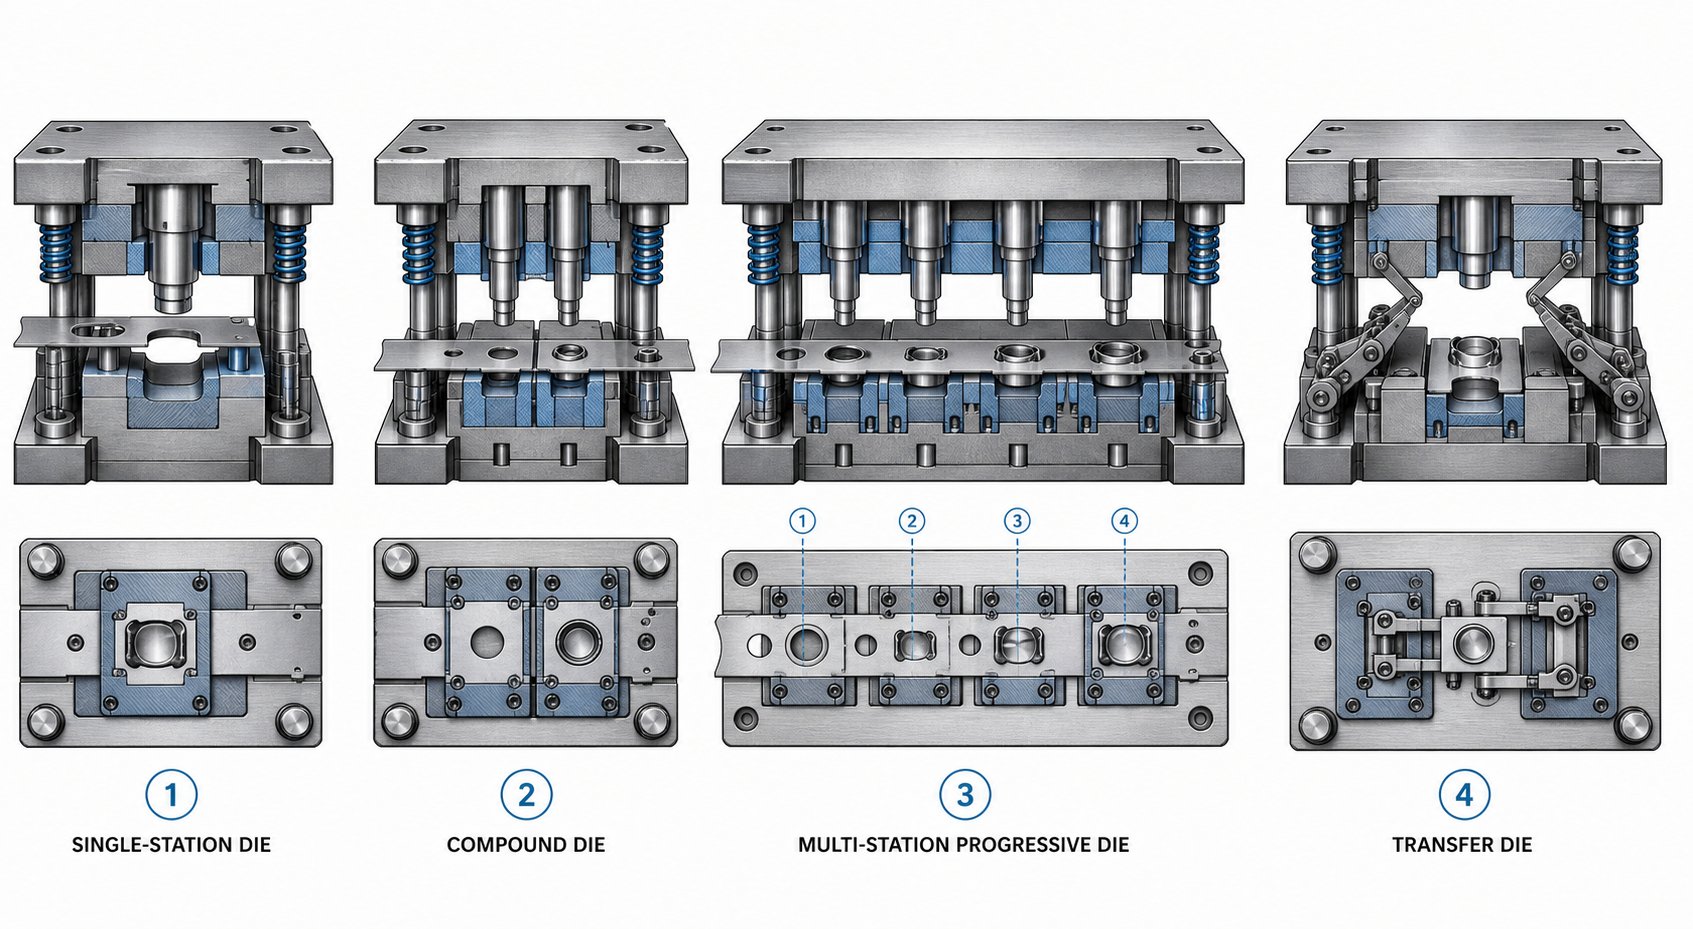
हाथ की मोहर से लेकर प्रगतिशील डाई तक का स्पेक्ट्रम एक स्पष्ट अगला प्रश्न उठाता है:किस प्रकार की स्टैम्पिंग डाई आपके प्रोजेक्ट में फिट बैठती है? गलत चीज़ चुनना खरीदारों द्वारा की जाने वाली सबसे महंगी गलतियों में से एक है। ऐसा पासा चुनें जो आपके हिस्से की ज्यामिति के लिए बहुत सरल हो और आप द्वितीयक परिचालनों पर पैसा खर्च करेंगे। मामूली उत्पादन चलाने के लिए टूलींग को अधिक से अधिक इंजीनियर करें और आप कभी भी निवेश की भरपाई नहीं कर पाएंगे। यहां बताया गया है कि व्यवहार में चार मुख्य प्रकार की स्टैंपिंग डाई कैसे टूटती हैं।
सरल और यौगिक मर जाते हैं
साधारण डाई प्रति प्रेस स्ट्रोक में एक ही ऑपरेशन करते हैं। एक स्ट्रोक, एक कट, एक मोड़, या एक रूप। इतना ही। वे कम मात्रा में उत्पादन और प्रोटोटाइपिंग के घोड़े हैं, जहां गति से अधिक लचीलापन मायने रखता है। एकाधिक सरल डाइज़ को टेंडेम प्रेस लाइन में व्यवस्थित किया जा सकता है, जिसमें स्टेशनों के बीच भागों को मैन्युअल रूप से या रोबोट द्वारा लोड किया जाता है। यह सेटअप व्यक्तिगत टूलींग लागत को कम रखता है, लेकिन उच्च मात्रा में श्रम और चक्र का समय तेजी से बढ़ता है।
कंपाउंड डाई एक ही झटके में कई कटिंग ऑपरेशन करके अगला कदम उठाता है। एक वॉशर बनाने की कल्पना करें: एक प्रेस चक्र में, कंपाउंड डाई एक साथ केंद्र छेद को छेदती है और बाहरी व्यास को खाली कर देती है। परिणाम एक सपाट, सटीक भाग है जो एक ही झटके में पूरा हो गया। क्योंकि सब कुछ एक ही बार में होता है, कंपाउंड डाइज़ प्रगतिशील विकल्पों की तुलना में सपाट भागों का उत्पादन करते हैं और टूलींग बनाने में तेज़ और कम खर्चीला होता है। व्यापार-बंद? वे अपेक्षाकृत सरल, सपाट ज्यामिति तक सीमित हैं। जब आपके हिस्से को झुकने, गहराई से बनाने, या जटिल अनुक्रमिक संचालन की आवश्यकता होती है, तो कंपाउंड डाइज़ टिक नहीं पाता है।
अधिक मात्रा में उत्पादन के लिए प्रोग्रेसिव डाईज़
प्रगतिशील डाई वे हैं जहां उच्च मात्रा में धातु स्टैम्पिंग डाई वास्तव में चमकती है। शीट मेटल का एक कुंडल अनुक्रमिक स्टेशनों की एक श्रृंखला के माध्यम से फ़ीड करता है, प्रत्येक एक विशिष्ट ऑपरेशन - काटता है, छिद्रित करता है, झुकता है, बनाता है - क्योंकि पट्टी प्रत्येक प्रेस स्ट्रोक के साथ एक निश्चित दूरी (पिच) को आगे बढ़ाती है। वर्कपीस पूरी प्रक्रिया के दौरान एक वाहक पट्टी से जुड़ा रहता है, और तैयार हिस्सा केवल अंतिम स्टेशन पर अलग होता है।
उत्पादन की गति पहुँच सकती है1,500 भाग प्रति मिनटछोटे घटकों के लिए. प्रोग्रेसिव डाई अक्सर कॉइल फीडर और स्ट्रेटनर के साथ बिना निगरानी के चलते हैं, जिसका अर्थ है कि एक ही ऑपरेटर एक साथ कई प्रेस की निगरानी कर सकता है। स्टेज टूलींग की अवधारणा यहां केंद्रीय है: डाई में प्रत्येक स्टेशन एक अलग विनिर्माण चरण का प्रतिनिधित्व करता है, और उन चरणों का अनुक्रम भाग की गुणवत्ता, सामग्री उपयोग और चक्र समय निर्धारित करता है। खराब अनुक्रमित चरण तनाव सांद्रता, सामग्री का पतला होना या गलत फ़ीड पैदा करते हैं जो उत्पादकता को खत्म कर देते हैं।
शिकार? प्रगतिशील डाइज़ उच्च अग्रिम निवेश और सटीक इंजीनियरिंग की मांग करते हैं। किसी एक स्टेशन के क्षतिग्रस्त होने का अर्थ है मरम्मत के लिए पूरे डाई सेट को खींचना। वे गहरे खींचे गए हिस्सों के लिए भी अनुपयुक्त हैं, क्योंकि वाहक पट्टी यह सीमित करती है कि सामग्री कितनी दूर तक प्रवाहित हो सकती है।
स्थानांतरण डाईज़ और विशेष विन्यास
ट्रांसफर स्टैम्पिंग पहले ऑपरेशन के रूप में धातु की पट्टी से प्रत्येक भाग को अलग करके प्रगतिशील डाई की सीमाओं को हल करती है। फिर यांत्रिक उंगलियाँ या रेलें बनाने, मोड़ने, रेखांकन करने या थ्रेडिंग के लिए स्वतंत्र स्टेशनों के बीच अलग-अलग रिक्त स्थानों को ले जाती हैं। क्योंकि कोई भी वाहक पट्टी सामग्री प्रवाह को प्रतिबंधित नहीं करती है, स्थानांतरण ऑटोमोटिव बॉडी पैनल और ट्यूब अनुप्रयोगों जैसे बड़े, गहरे या ज्यामितीय रूप से जटिल घटकों का उत्पादन करने में उत्कृष्टता प्राप्त करता है।
तीन एक्सिस ट्रांसफ़र प्रणालियाँ प्रत्येक स्टेशन पर भागों को पकड़, उठा, हिला और नीचे सटीक स्थिति में ला सकती हैं, जिससे उन कार्यों को सक्षम किया जा सकता है जो एक कनेक्टेड स्ट्रिप के साथ असंभव होंगे। लचीलेपन की एक कीमत होती है: ट्रांसफर डाई के लिए परिष्कृत यांत्रिक और इलेक्ट्रॉनिक नियंत्रण, अधिक डाई सुरक्षा सेंसर और ब्लैंक डीस्टैकिंग सिस्टम की आवश्यकता होती है। सेटअप समय लंबा है, और रखरखाव की मांग यांत्रिक जटिलता के साथ बढ़ती है।
डाइज़ और स्टैम्पिंग समाधानों का मूल्यांकन करने वाले खरीदारों के लिए, प्रगतिशील और स्थानांतरण के बीच का निर्णय अक्सर आंशिक गहराई और आकार तक सीमित हो जाता है। यदि आपका घटक अपेक्षाकृत सपाट और छोटा है, तो प्रगतिशील गति और लागत पर जीत हासिल करता है। यदि यह बड़ा है, गहरा है, या संचालन के बीच रोटेशन की आवश्यकता है, तो स्थानांतरण आमतौर पर एकमात्र व्यवहार्य मार्ग है।
| डाई प्रकार | उत्पादन की मात्रा | भाग जटिलता | टूलींग लागत सीमा | विशिष्ट चक्र गति |
|---|---|---|---|---|
| सरल (रेखा) मरो | निम्न से मध्यम | एकल ऑपरेशन; सरल ज्यामिति | $5,000 - $30,000 | 7 - 30 भाग/मिनट |
| यौगिक मरो | मध्यम से उच्च | समतल भाग; एक ही झटके में मल्टी-काटें | $10,000 - $50,000 | 20 - 60 भाग/मिनट |
| प्रगतिशील मरो | ऊँचे से बहुत ऊँचे | जटिल बहु-संचालन भाग (सीमित ड्रा गहराई) | $30,000 - $250,000+ | 50 - 1,500 भाग/मिनट |
| ट्रांसफर डाई | मध्यम से उच्च | बड़े, गहरे-तैयार, या जटिल 3डी भाग | $50,000 - $500,000+ | 10 - 40 भाग/मिनट |
सही स्टैम्पिंग डाई प्रकार हमेशा अकेले भाग ज्यामिति से स्पष्ट नहीं होता है। दबाव बनाने के तहत सामग्री व्यवहार, आवश्यक सहनशीलता, और आपकी वार्षिक मात्रा समीकरण में सभी कारकों को लक्षित करती है। वे सामग्री और प्रक्रिया यांत्रिकी वे हैं जहां निर्णय लेने की अगली परत तकनीकी हो जाती है - और जहां कई सोर्सिंग गलतियाँ चुपचाप शुरू हो जाती हैं।
मेटल स्टैम्पिंग प्रक्रिया चरण दर चरण कैसे काम करती है
यह जानना कि कौन सा डाई प्रकार आपके प्रोजेक्ट में फिट बैठता है, केवल आधी तस्वीर है। बाकी आधा हिस्सा यह समझ रहा है कि प्रेस चक्र के बाद धातु का वास्तव में क्या होता है। कई खरीदार नीचे की यांत्रिकी को समझे बिना टूलींग का चुनाव करते हैं, और उस अंधे स्थान के कारण सहनशीलता संबंधी समस्याएं, अत्यधिक स्क्रैप, और डाई शॉप्स के साथ आगे-पीछे निराशा होती है। यहां बताया गया है कि धातु मुद्रांकन प्रक्रिया कच्चे कुंडल से तैयार भाग तक कैसे काम करती है।
एक विशिष्ट मुद्रांकन चक्र हर बार प्रेस रैम के नीचे आने पर दोहराए जाने वाले अनुक्रम का अनुसरण करता है:
- सामग्री खिलाना- कॉइल स्टॉक एक स्ट्रेटनर के माध्यम से खुलता है और एक सटीक पिच दूरी पर डाई में चला जाता है।
- क्लैम्पिंग/अलग करना- स्ट्रिपर प्लेट शीट से संपर्क करती है, इसे उठाने या झुकने से रोकने के लिए इसे डाई सतह के सामने सपाट रखती है।
- काटना और बनाना- पंच शीट के माध्यम से डाई कैविटी में उतरता है, निर्दिष्ट ऑपरेशन (रिक्त करना, छेदना, झुकना, खींचना, या बनाना) करता है।
- भाग/स्लग पृथक्करण- कटे हुए स्लग डाई के उद्घाटन के माध्यम से गिरते हैं; गठित भाग या तो वाहक पट्टी पर बने रहते हैं या यांत्रिक नॉकआउट या हवाई विस्फोटों के माध्यम से बाहर निकल जाते हैं।
- राम पीछे हटना- पंच हट जाता है, स्ट्रिपर शीट को पंच के साथ उठने से रोकने के लिए नीचे रखता है, और फीडर स्ट्रिप को अगली पिच स्थिति में ले जाता है।
प्रेस की गति, सामग्री और भाग की जटिलता के आधार पर वह क्रम प्रति मिनट सैकड़ों या हजारों बार दोहराया जाता है। डाई प्रक्रिया के भीतर प्रत्येक ऑपरेशन शीट मेटल पर अलग-अलग तरीके से बल लागू करता है, और उन अंतरों को समझने से आपको गलत टूलींग निर्दिष्ट करने से बचने में मदद मिलती है।
कोर स्टैम्पिंग संचालन समझाया गया
प्रत्येक शीट मेटल स्टैम्पिंग भाग पांच मूलभूत परिचालनों के कुछ संयोजन के माध्यम से निर्मित होता है। इन्हें बिल्डिंग ब्लॉक्स के रूप में सोचें - एक प्रगतिशील पासा उनमें से छह या आठ को क्रम में जोड़ सकता है, जबकि एक साधारण पासा केवल एक ही काम करता है।
रिक्तशीट से एक सपाट आकार काटता है। छिद्रित -आउट टुकड़ा आपका तैयार हिस्सा है (या आगे की प्रक्रिया के लिए खाली)। शेष कंकाल स्क्रैप है. ब्लैंकिंग सटीक भाग की रूपरेखा तैयार करती है और वॉशर, ब्रैकेट और गियर ब्लैंक जैसे घटकों के लिए शुरुआती बिंदु है।
पियर्सिंगशीट में छेद या कटआउट करना। यहां, बची हुई शीट आपका हिस्सा है और छिद्रित -आउट स्लग स्क्रैप हैं। यह यांत्रिक रूप से ब्लैंकिंग का उलटा है, भले ही दोनों एक पंच का उपयोग करते हैं और {{4}डाई शियरिंग क्रिया का उपयोग करते हैं। आप लगभग हर मुहर वाले भाग में छेद पाएंगे, जिसमें फास्टनर छेद, वेंटिलेशन स्लॉट या विद्युत कटआउट की आवश्यकता होती है।
झुकनेकोण, फ़्लैंज या चैनल बनाने के लिए शीट को सीधी धुरी के साथ विकृत करता है। कोई सामग्री नहीं हटाई जाती. बेंड अलाउंस और स्प्रिंगबैक कैलकुलेशन से पता चलता है कि डाई को कैसे डिज़ाइन किया गया है, और उनके गलत होने से ऐसे हिस्से बनते हैं जो प्रिंट आयामों को पूरा नहीं करते हैं।
चित्रकलासपाट शीट धातु को त्रि-आयामी गुहा में खींचता है, जिससे कप, बक्से या बिना सीम के बाड़े बनते हैं। गहरी ड्राइंग डाई कैविटी में सामग्री के प्रवाह को सावधानीपूर्वक नियंत्रित करके बिना टूटे महत्वपूर्ण गहराई प्राप्त करती है।
बनानेसामग्री को हटाए बिना धातु को नया आकार देता है, जिसमें एम्बॉसिंग, कॉइनिंग, कर्लिंग और फ़्लैंगिंग जैसे ऑपरेशन शामिल हैं। फॉर्मिंग अन्यथा सपाट मुद्रांकित हिस्से में संरचनात्मक विशेषताएं या सजावटी विवरण जोड़ता है।
ब्लैंकिंग बनाम पियर्सिंग बनाम ड्राइंग
डाई प्रस्तावों की समीक्षा करते समय ब्लैंकिंग और पियर्सिंग के बीच यांत्रिक भ्रम अनुभवी खरीदारों को भी परेशान करता है। दोनों पंचिंग स्टैम्पिंग ऑपरेशन हैं जो समान कतरनी भौतिकी - का उपयोग करते हैं, एक पंच शीट के माध्यम से डाई ओपनिंग में धकेलता है। फर्क सिर्फ इतना है कि आप कौन सा टुकड़ा रखते हैं।
ब्लैंकिंग में, की ज्यामितिडाई ओपनिंगआपके तैयार भाग के आयामों को परिभाषित करता है। छेदन में, की ज्यामितिमुक्काछेद के आकार को परिभाषित करता है. यह अंतर सीधे तौर पर प्रभावित करता है कि क्लीयरेंस कैसे लागू किया जाता है और कौन सा घटक (पंच या डाई) नाममात्र आयाम पर रखा जाता है।
रेखांकन दोनों से मौलिक रूप से भिन्न है। कतरनी के बजाय, ड्राइंग में धातु दबाने की प्रक्रिया में प्लास्टिक विरूपण शामिल होता है जहां शीट सामग्री एक ड्रॉ त्रिज्या पर और एक गुहा में रेडियल रूप से अंदर की ओर बहती है। चुनौती? उस प्रवाह को नियंत्रित करना. रिक्त धारक द्वारा बहुत अधिक रोक लगाने से सामग्री पतली हो जाती है या फट जाती है। बहुत कम संयम और अतिरिक्त सामग्री के सिकुड़ने से झुर्रियाँ बन जाती हैं। रिक्त धारक बल, ड्रा बीड ज्यामिति, स्नेहन, और ड्रा चरणों की संख्या जैसे कारकों के कारण टूलींग डिज़ाइन जटिल हो जाता है। यही कारण है कि गहराई से खींचे गए हिस्सों की लागत अक्सर तुलनीय बाहरी आयामों वाले फ्लैट खाली घटकों की तुलना में काफी अधिक होती है।
डाई क्लीयरेंस की भूमिका
डाई क्लीयरेंस पंच के काटने वाले किनारे और डाई ओपनिंग के संबंधित किनारे के बीच का अंतर है। इसे आमतौर पर प्रति पक्ष सामग्री की मोटाई के प्रतिशत के रूप में व्यक्त किया जाता है। सुनने में सरल लगता है, लेकिन गलत क्लीयरेंस किसी भी स्टैम्पिंग निर्माण प्रक्रिया में गुणवत्ता की समस्याओं और समय से पहले उपकरण की विफलता का सबसे आम मूल कारणों में से एक है।
अधिकांश हल्के स्टील अनुप्रयोगों के लिए, निकासी प्रति पक्ष सामग्री की मोटाई के 5% से 10% के बीच होती है। स्टेनलेस स्टील जैसी कठोर सामग्रियों को बड़ी निकासी (12-15% तक) की आवश्यकता होती है, जबकि एल्यूमीनियम या पीतल जैसी नरम धातुओं को कड़ी निकासी की आवश्यकता होती है। एपंच और डाई क्लीयरेंस कैलकुलेटरविशिष्ट अंतराल मान की अनुशंसा करने के लिए सामग्री के प्रकार, मोटाई और वांछित किनारे की गुणवत्ता के कारक।
जब क्लीयरेंस बहुत तंग होता है, तो पंच को सामग्री के माध्यम से कतरने के लिए अधिक बल की आवश्यकता होती है, जिससे अत्यधिक गर्मी पैदा होती है और पंच और डाई दोनों पर घिसाव तेज हो जाता है। गैलिंग एक जोखिम बन जाता है क्योंकि सामग्री उपकरण की सतहों पर सूक्ष्म रूप से वेल्ड हो जाती है। जब क्लीयरेंस बहुत बड़ा होता है, तो धातु सफाई से काटने के बजाय झुक जाती है, जिससे कटे हुए किनारे पर भारी गड़गड़ाहट, टूटे-फूटे क्षेत्र और असंगत भाग आयाम उत्पन्न होते हैं।
आदर्श निकासी एक साफ कतरनी क्षेत्र का निर्माण करती है जो सामग्री की मोटाई के लगभग एक {{0}तिहाई हिस्से को कवर करती है, इसके बाद एक नियंत्रित फ्रैक्चर क्षेत्र होता है। आपको एक छोटी, सुसंगत गड़गड़ाहट (आम तौर पर मोटाई के 10% से कम) दिखाई देगी, न कि भारी, उस्तरा वाली, {{4}तीखी गड़गड़ाहट, जो क्लीयरेंस समस्याओं का संकेत देती है। एक सुव्यवस्थित धातु स्टैम्पिंग निर्माण प्रक्रिया में, उचित क्लीयरेंस भी नाटकीय रूप से डाई जीवन को बढ़ाता है क्योंकि काटने वाले बल उपकरण किनारों पर तनाव को केंद्रित करने के बजाय समान रूप से वितरित होते हैं।
सामग्री गुण, डाई क्लीयरेंस, और फॉर्मिंग मैकेनिक्स सभी यह निर्धारित करने के लिए परस्पर क्रिया करते हैं कि आपका टूलींग तेज करने या प्रतिस्थापन की आवश्यकता से पहले कितने समय तक चलता है। वह टिकाऊपन समीकरण इस बात से शुरू होता है कि डाई किस प्रकार से बनाई गई है - टूल स्टील ग्रेड, उसके ताप उपचार, और पहनने से लड़ने के लिए लागू किसी भी सतह कोटिंग से।
डाई सामग्री और उपकरण स्टील चयन गाइड
एक स्टैम्पिंग डाई की ज्यामिति यह निर्धारित करती है कि यह किस आकार का निर्माण करती है। स्टैम्पिंग डाई स्टील यह निर्धारित करती है कि वह कितनी देर तक उस आकृति का सटीक निर्माण करती रहेगी। गलत सामग्री चुनें और आप समय से पहले छिलने, अत्यधिक घिसाव, या बीच में भयावह दरार पड़ने का सामना कर रहे हैं, प्रत्येक का मतलब अनियोजित डाउनटाइम और आपातकालीन मरम्मत लागत है। फिर भी कई खरीदार सामग्री के चयन को एक बाद का विचार मानते हैं, और जो कुछ भी उनकी डाई शॉप डिफ़ॉल्ट करती है उसे स्वीकार कर लेते हैं, बिना यह सवाल किए कि क्या यह आवेदन के लिए इष्टतम है।
स्टैम्पिंग डाइज़ के लिए टूल स्टील ग्रेड
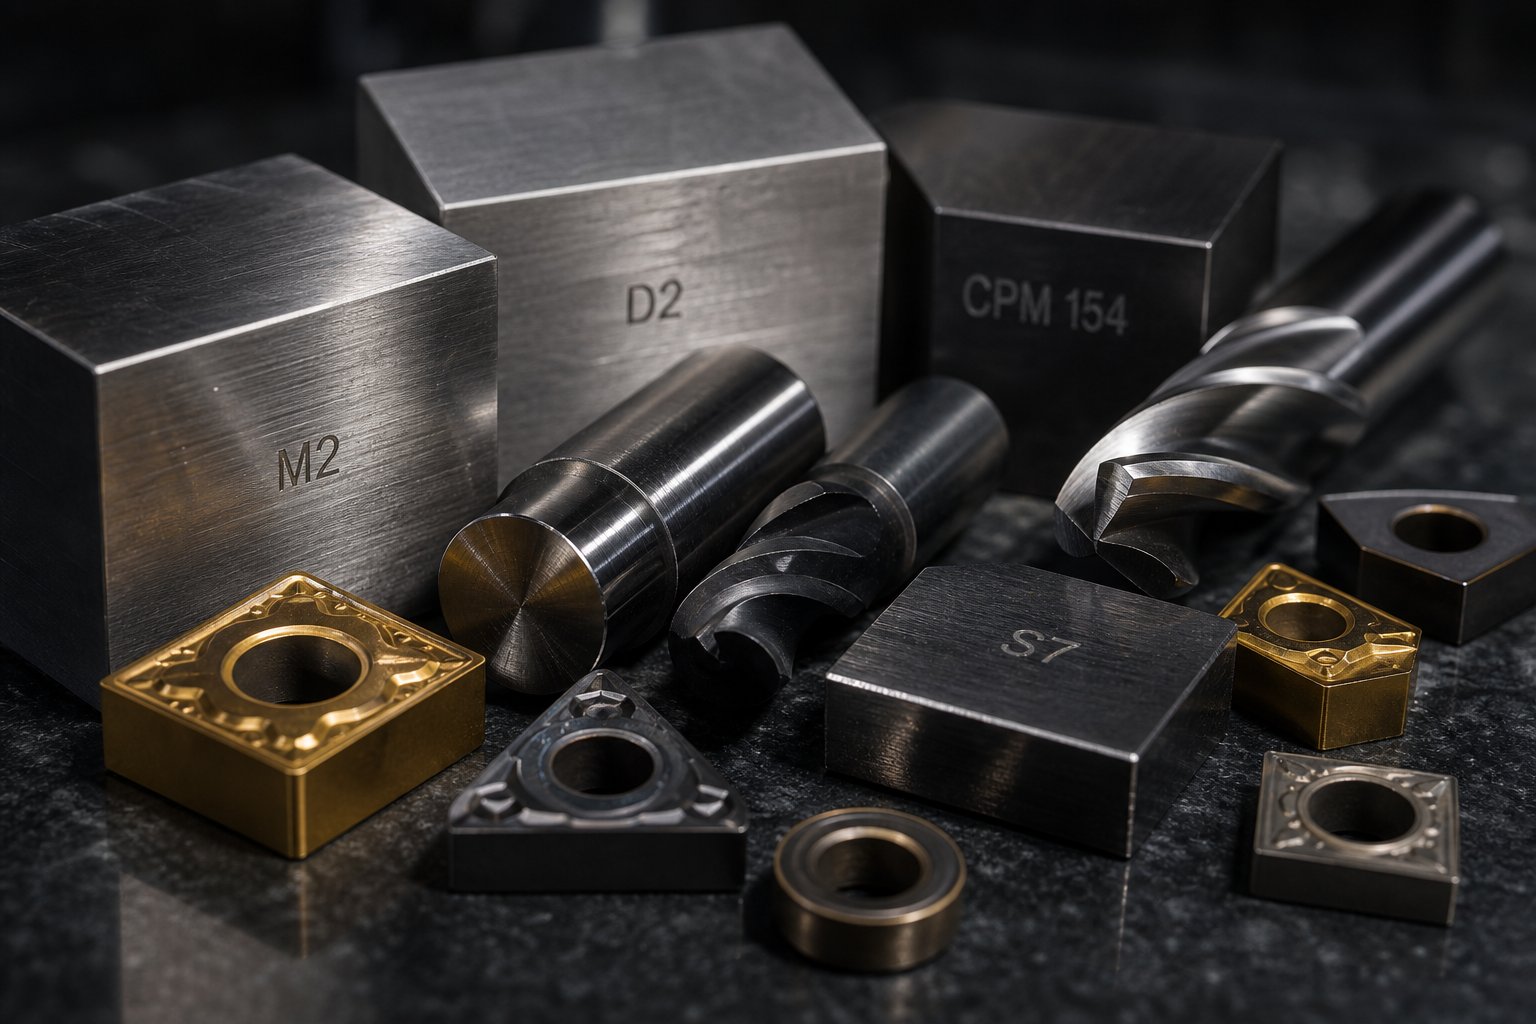
टूल स्टील कार्बन मिश्र धातु स्टील्स का एक परिवार है जिसे विशेष रूप से कठोरता, घर्षण प्रतिरोध और बार-बार तनाव के तहत आकार बनाए रखने की क्षमता के लिए इंजीनियर किया गया है। उस परिवार के भीतर, अलग-अलग ग्रेड स्टील स्टैम्पिंग डाईज़ में बहुत अलग भूमिका निभाते हैं। यहां बताया गया है कि मेटल प्रेस डाइज़ के लिए प्रमुख श्रेणियां कैसे विभाजित होती हैं:
कार्बन टूल स्टील (डब्ल्यू-श्रृंखला)प्रवेश बिंदु है. पानी को सख्त करने वाला और अपेक्षाकृत सस्ता, ये ग्रेड कम समय तक चलने वाले टूलींग और प्रोटोटाइप डाई के लिए काम करते हैं जहां वॉल्यूम लक्ष्य कुछ हजार भागों से नीचे रहते हैं। वे उत्पादन परिस्थितियों में तेजी से घिसते हैं, लेकिन उनकी कम लागत उन्हें सीमित जीवन अनुप्रयोगों के लिए व्यावहारिक बनाती है।
शीत-कार्य उपकरण स्टील्स (डी2, ए2)सामान्य -उद्देश्यीय मुद्रांकन पर हावी रहें। डी2 एक उच्च {{3}कार्बन, उच्च {{4}क्रोमियम ग्रेड है जो असाधारण पहनने के प्रतिरोध के लिए जाना जाता है, जो इसे ब्लैंकिंग, पंचिंग और डाई बनाने के लिए आदर्श बनाता है जिसके लिए करीबी सहनशीलता की आवश्यकता होती है। A2 गर्मी उपचार के दौरान बेहतर क्रूरता और आयामी स्थिरता के साथ हवा को सख्त करने की पेशकश करता है - जो मध्यम प्रभाव भार देखने वाले घूंसे के लिए एक मजबूत विकल्प है। जब खरीदार सामान्य उत्पादन के लिए स्टैम्पिंग डाई स्टील के बारे में पूछते हैं, तो डी2 और ए2 अधिकांश परिदृश्यों को कवर करते हैं।
सदमा प्रतिरोधी स्टील (S7)एक विशिष्ट स्थान भरता है। जहां D2 पहनने के प्रतिरोध में उत्कृष्टता प्राप्त करता है, वहीं S7 उच्च प्रभाव कठोरता के लिए कुछ घर्षण प्रदर्शन का त्याग करता है। यह भारी ब्लैंकिंग पंचों, मोटे सामग्री कतरन और किसी भी स्टेशन के लिए उपयुक्त है जहां उपकरण महत्वपूर्ण यांत्रिक झटके को अवशोषित करता है। जैसाउद्योग व्यवसायी ध्यान दें, "ट्रिम सेक्शन के लिए S7, फॉर्म सेक्शन के लिए D2" की डिफ़ॉल्ट मानसिकता व्यापक रूप से बनी रहती है - और हालांकि यह एक उचित प्रारंभिक बिंदु है, यह अक्सर इंजीनियरों को बेहतर {{3}फिट विकल्प तलाशने से रोकता है।
उच्च-स्पीड स्टील (एम2)ऊंचे तापमान पर कठोरता बनाए रखता है जहां ठंडे {{0}वर्क ग्रेड नरम हो जाएंगे। उच्च गति वाले प्रगतिशील डाइज़ में महत्वपूर्ण घर्षण गर्मी उत्पन्न होती है, या गर्म मुद्रांकन अनुप्रयोगों में, एम2 अपनी अत्याधुनिक बढ़त बनाए रखता है जहां डी2 ख़राब हो जाएगा। यह टेम्परिंग के बाद लगभग 62{7}}64 एचआरसी प्राप्त करता है और काटने के उपकरण और उच्च तापमान मुद्रांकन कार्यों में आम तौर पर उपयोग किया जाता है।
टंगस्टन कार्बाइडस्थायित्व स्पेक्ट्रम के अंतिम छोर पर बैठता है। कार्बाइड स्टैम्पिंग डाइज़ स्टेनलेस स्टील या सिलिकॉन स्टील लेमिनेशन जैसी अपघर्षक सामग्री पर लाखों चक्रों के अल्ट्रा-{1}}उच्च-{2}}वॉल्यूम उत्पादन के लिए बेजोड़ पहनने का प्रतिरोध प्रदान करते हैं। व्यापार -बंद भंगुरता और लागत है। कार्बाइड इन्सर्ट का उपयोग आम तौर पर संपूर्ण डाई असेंबलियों के बजाय उच्च पहनने वाले स्टेशनों पर चुनिंदा रूप से किया जाता है, जिससे इंजीनियरों को स्थायित्व को सटीक रूप से लक्षित करने में मदद मिलती है जहां वॉल्यूम इसकी सबसे अधिक मांग करता है।
एल्युमीनियम स्टैम्पिंग डाइज़ के लिए, सामग्री का चयन बदल जाता है क्योंकि एल्युमीनियम की कोमलता विभिन्न चुनौतियाँ पैदा करती है। गैलिंग - जहां वर्कपीस सामग्री को उपकरण की सतह पर वेल्ड किया जाता है - अपघर्षक घिसाव के बजाय प्राथमिक विफलता मोड बन जाता है। उचित कोटिंग के साथ पॉलिश किए गए डी2 या ए2 अक्सर कठिन ग्रेड से बेहतर प्रदर्शन करते हैं क्योंकि एल्युमीनियम बनाते समय सतह की गुणवत्ता कच्ची कठोरता से अधिक मायने रखती है।
कठोरता, कठोरता, और घिसाव प्रतिरोध ट्रेड-ऑफ़
स्टैम्पिंग डाई स्टील के बारे में असुविधाजनक सच्चाई यह है: कोई भी एकल ग्रेड सभी तीन महत्वपूर्ण गुणों को एक साथ अधिकतम नहीं करता है। कठोरता, क्रूरता और पहनने का प्रतिरोध तनाव में मौजूद होता है, और एक को ऊपर धकेलने से लगभग हमेशा दूसरे से समझौता होता है।
कठोरता(रॉकवेल सी स्केल या एचआरसी में मापा गया) सतह विरूपण के प्रतिरोध को निर्धारित करता है। उच्च कठोरता का मतलब है कि काटने की धार अपनी ज्यामिति को लंबे समय तक बनाए रखती है। डी2 62-64 एचआरसी तक पहुंचता है; उचित ताप उपचार के बाद A2 63-65 HRC तक पहुँच जाता है।
बेरहमीबिना फ्रैक्चर के प्रभाव को अवशोषित करने की क्षमता को मापता है। एक कठिन पासा टूटने से पहले झुक जाता है। 60-62 एचआरसी पर एस7 समान कठोरता पर डी2 के प्रभाव प्रतिरोध से लगभग दोगुना प्रदान करता है, क्योंकि इसकी सूक्ष्म संरचना में कम बड़े कार्बाइड कण होते हैं जो दरार आरंभ स्थलों के रूप में कार्य करते हैं।
प्रतिरोध पहनयह दर्शाता है कि उपकरण की सतह घर्षण या आसंजन के माध्यम से सामग्री को हटाने का कितना अच्छा प्रतिरोध करती है। डी2 में कठोर क्रोमियम कार्बाइड अपघर्षक शीट धातुओं के खिलाफ सूक्ष्म कवच बनाते हैं, लेकिन वही कार्बाइड स्टील को अचानक भार के तहत टूटने का खतरा बनाते हैं।
व्यावहारिक निहितार्थ? लगभग 80% असामयिक मृत्यु थकान के टूटने या छिलने के कारण होती है, न कि क्रमिक घिसाव के कारण। अधिकतम कठोरता पर ध्यान केंद्रित करने वाले खरीदार अक्सर भंगुर टूलींग के साथ समाप्त होते हैं जो अप्रत्याशित रूप से टूट जाते हैं। सबसे बेहतर तरीका सबसे कठिन सामग्री का चयन करना है जो प्रदान करता हैपर्याप्तआपकी विशिष्ट सामग्री, मोटाई और वॉल्यूम आवश्यकताओं के लिए पहनने का प्रतिरोध।
सीपीएम 10वी जैसे पाउडर धातुकर्म (पीएम) स्टील्स इस व्यापार छूट के लिए एक आधुनिक समाधान का प्रतिनिधित्व करते हैं। पिघले हुए स्टील को बारीक पाउडर में परिवर्तित करके और इसे दबाव में समेकित करके, निर्माता बेहद समान कार्बाइड वितरण का उत्पादन करते हैं। परिणाम एक ऐसी सामग्री है जो पहनने के प्रतिरोध के लिए उच्च मिश्र धातु सामग्री रखती है, जबकि कठोरता को बनाए रखती है, जो समान कठोरता वाले पारंपरिक स्टील्स से मेल नहीं खा सकती है। उच्च {{5}वॉल्यूम प्रोग्रेसिव डाइज़ स्टैम्पिंग उन्नत उच्च {{6}शक्ति वाले स्टील्स के लिए, पीएम ग्रेड अक्सर मानक डी2 की तुलना में 5-10 गुना अधिक सामग्री लागत के बावजूद स्वामित्व की कुल लागत सबसे कम प्रदान करते हैं।
भूतल उपचार और कोटिंग्स जो मृत जीवन को बढ़ाते हैं
इष्टतम आधार सामग्री चयन के साथ भी, सतह इंजीनियरिंग सुरक्षा की एक और परत जोड़ती है जो सीधे तेज करने, कम गैलिंग और डाई के सेवा जीवन के दौरान अधिक सुसंगत मुद्रांकित स्टील भाग की गुणवत्ता के बीच लंबे अंतराल में अनुवाद करती है।
nitridingअपेक्षाकृत कम तापमान पर नाइट्रोजन को डाई सतह में फैलाता है, जिससे उपकरण की ज्यामिति को विकृत किए बिना एक अत्यंत कठोर केस (70 एचआरसी समतुल्य तक) बनता है। अतिरिक्त कोटिंग लगाने से पहले बेस ट्रीटमेंट के रूप में यह डी2 और ए2 पर विशेष रूप से प्रभावी है - एक तकनीक जिसे डुप्लेक्स कोटिंग कहा जाता है जो किसी भी बाद की कोटिंग परत के लिए आसंजन और कठोरता समर्थन को बढ़ाती है।
टाइटेनियम नाइट्राइड (TiN)एक सुनहरे रंग की PVD कोटिंग जोड़ता है जो सतह की कठोरता को लगभग 2,300 HV तक बढ़ा देता है और सामग्री प्रवाह के दौरान घर्षण को कम कर देता है। हल्के स्टील और एल्युमीनियम का प्रसंस्करण करके डाई बनाने के लिए यह एक लागत प्रभावी पहला कदम है।
टाइटेनियम कार्बोनिट्राइड (TiCN)उच्च कठोरता (लगभग 3,000 एचवी) और अपघर्षक सामग्रियों के खिलाफ बेहतर प्रदर्शन के साथ टीआईएन पर निर्मित होता है। स्टेनलेस या उच्च शक्ति वाले मिश्रधातुओं से बने स्टैम्प्ड स्टील घटकों के लिए, TiCN बुनियादी TiN से बेहतर प्रदर्शन करता है।
पीले रंग की परतड्राइंग संचालन के लिए आदर्श एक मोटी, कम घर्षण वाली सतह प्रदान करता है। इसके स्व-चिकनाई गुण एल्यूमीनियम और स्टेनलेस स्टील ड्रॉ पर गैलिंग को कम करते हैं जहां चिपकने वाला घिसाव हावी होता है।
हीरा-कार्बन की तरह (डीएलसी)कोटिंग्स अत्यधिक कठोरता और बहुत कम घर्षण गुणांक प्रदान करती हैं। उन्हें उन्नत उच्च शक्ति वाले स्टील्स पर परिचालन बनाने के लिए तेजी से निर्दिष्ट किया जा रहा है, जहां मानक कोटिंग्स जल्दी से टूट जाती हैं।
मुख्य अंतर्दृष्टि? कोटिंग के निर्णय सब्सट्रेट सामग्री से स्वतंत्र नहीं होते हैं। खराब तरीके से चुने गए बेस स्टील पर लगाई गई प्रीमियम कोटिंग पैसे की बर्बादी है - नरम सब्सट्रेट लोड के तहत विकृत हो जाता है, जिससे नीचे से कठोर कोटिंग टूट जाती है। डाई दुकानें जो सामग्री चयन और सतह इंजीनियरिंग को अलग-अलग लाइन आइटम के बजाय एक एकीकृत प्रणाली के रूप में मानती हैं, लगातार लंबे समय तक चलने वाली टूलींग प्रदान करती हैं।
| डाई सामग्री | कठोरता सीमा (एचआरसी) | सर्वोत्तम अनुप्रयोग | सापेक्ष लागत | अपेक्षित मर जीवन |
|---|---|---|---|---|
| कार्बन टूल स्टील (W1/W2) | 58-65 | लघु {{0}रन प्रोटोटाइपिंग, कम -वॉल्यूम मार्किंग मर जाती है | कम ($) | 10,000 - 50,000 हिट |
| डी2 (शीत कार्य) | 62-64 | खाली करना, मुक्का मारना, मरना बनाना; सहनशीलता कार्य बंद करें | मध्यम ($$) | 250,000 - 1,000,000+ हिट |
| A2 (शीत कार्य) | 63-65 | ब्लैंकिंग पंच, ट्रिम मर जाता है; मध्यम प्रभाव वाले अनुप्रयोग | मध्यम ($$) | 200,000 - 800,000 हिट |
| S7 (झटका प्रतिरोधी) | 60-62 | भारी ब्लैंकिंग, मोटी सामग्री कतरनी, उच्च {{0}प्रभाव वाले घूंसे | मध्यम ($$) | 150,000 - 500,000 हिट |
| एम2 (उच्च-गति) | 62-64 | उच्च गति प्रगतिशील मर जाता है, ऊंचा तापमान संचालन | मध्यम-उच्च ($$$) | 500,000 - 2,000,000 हिट |
| टंगस्टन कार्बाइड | 74-78 (एचआरए समतुल्य) | अल्ट्रा{0}}उच्च-मात्रा में उत्पादन, अपघर्षक सामग्री, लेमिनेशन | उच्च ($$$$) | 5,000,000+ हिट |
| पीएम स्टील्स (सीपीएम 10वी) | 62-65 | अधिक मात्रा में प्रगतिशील मरना, एएचएसएस का निर्माण, अत्यधिक टूट-फूट | उच्च ($$$$) | 2,000,000 - 5,000,000+ हिट |
सामग्री का चयन और सतह का उपचार मिलकर यह परिभाषित करते हैं कि ध्यान देने से पहले एक डाई कितने अच्छे हिस्से तैयार करती है। लेकिन यहां तक कि सबसे अच्छा स्टैम्पिंग डाई स्टील भी त्रुटिपूर्ण डिज़ाइन की भरपाई नहीं कर सकता है। इंजीनियरिंग के दौरान डाई की ज्यामिति, स्टेशन अनुक्रमण, और घटक आर्किटेक्चर एक साथ कैसे आते हैं, यही वह टूलींग है जो मुसीबत में चलने वाली टूलींग को अलग करती है {{2}उस टूलींग से मुक्त जो आपको हर उत्पादन रन पर लड़ती है।
डाई डिज़ाइन सिद्धांत और इंजीनियरिंग बुनियादी बातें
सही स्टील ग्रेड से निर्मित लेकिन त्रुटिपूर्ण ज्यामिति, खराब स्टेशन अनुक्रमण, या अपर्याप्त सामग्री प्रवाह नियंत्रण के साथ इंजीनियर किया गया डाई अभी भी खराब भागों का उत्पादन करेगा। स्टैम्पिंग डाई डिज़ाइन वह जगह है जहां सामग्री विज्ञान यांत्रिक परिशुद्धता से मिलता है, और यह वह चरण है जहां सबसे अधिक रोकथाम योग्य टूलींग विफलताएं पैदा होती हैं। किसी भी स्टील को काटने से पहले किए गए इंजीनियरिंग निर्णय यह निर्धारित करते हैं कि क्या कोई डाई लाखों चक्रों तक विश्वसनीय रूप से चलती है या पहले दिन से रखरखाव सिरदर्द बन जाती है।
डाई इंजीनियरिंग में सीएडी/सीएएम और सीएई सिमुलेशन
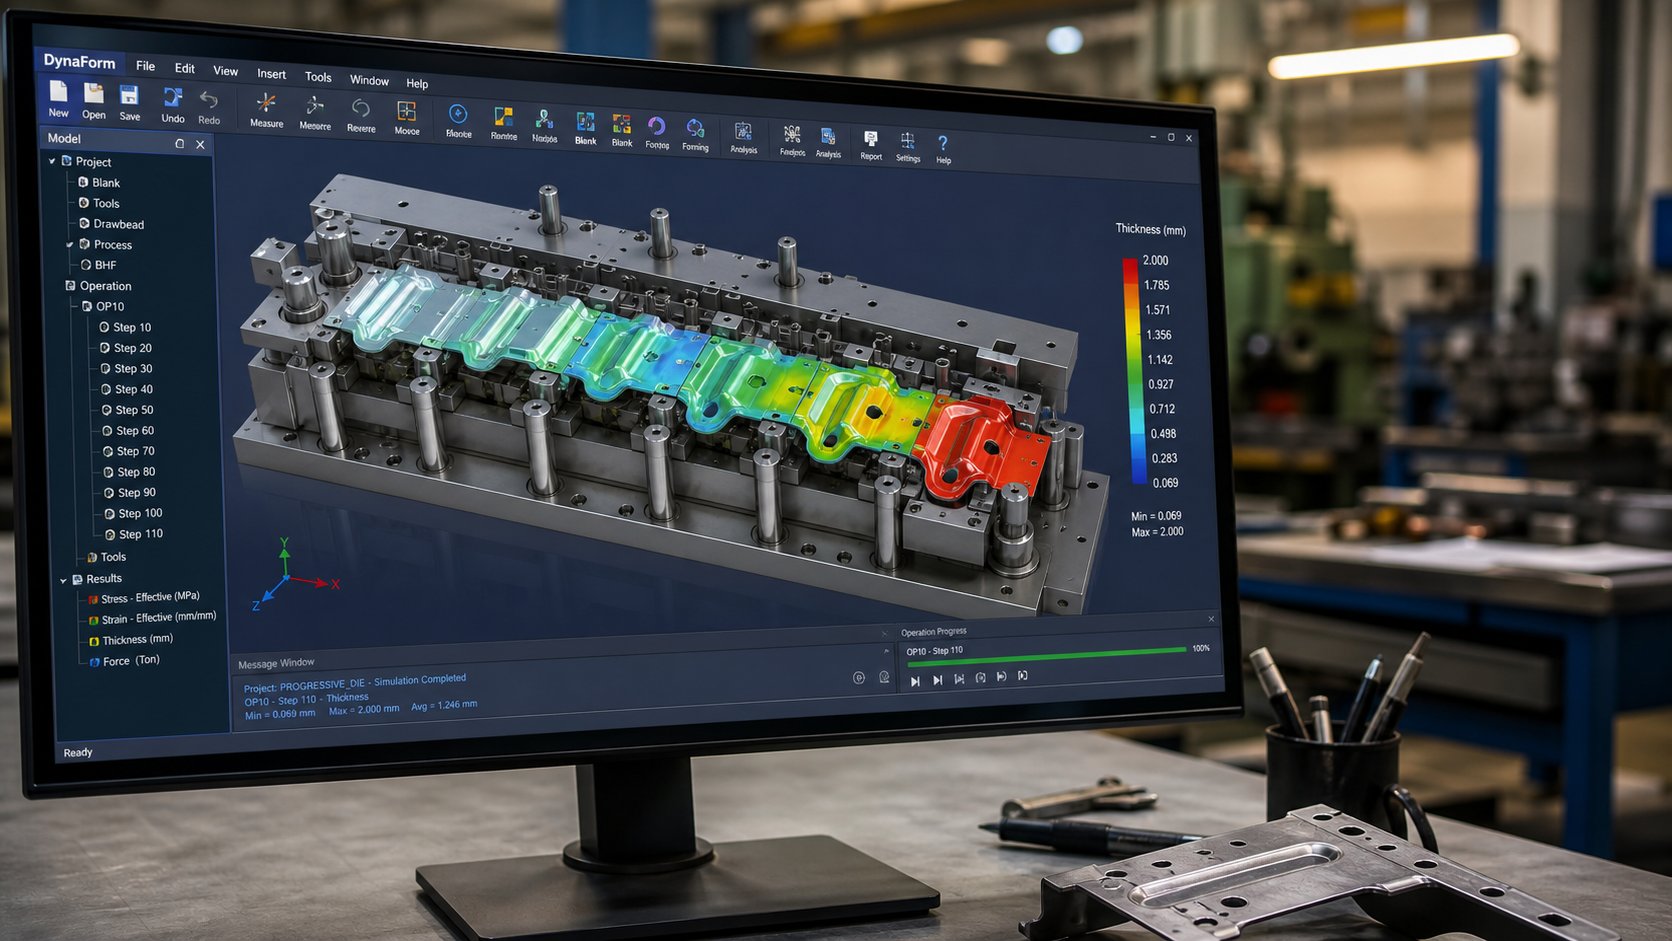
आधुनिक मेटल स्टैम्पिंग डाई डिज़ाइन हाथ से बनाए गए लेआउट और ट्रायल से कहीं आगे बढ़ चुका है। एक प्रगतिशील पासे पर 150,000 डॉलर खर्च करने की कल्पना करें और पहले प्रयास के दौरान पता चले कि सामग्री स्टेशन छह पर सिकुड़ जाती है या ड्रॉ ऑपरेशन के दौरान विभाजित हो जाती है। यह परिदृश्य अभी भी होता है जब दुकानें डिजिटल सत्यापन को छोड़ देती हैं, लेकिन इसे पूरी तरह से रोका जा सकता है।
वर्तमान इंजीनियरिंग वर्कफ़्लो अनुक्रम में काम करने वाली तीन एकीकृत सॉफ़्टवेयर श्रेणियों पर निर्भर करता है:
सीएडी (कंप्यूटर-सहायता प्राप्त डिज़ाइन)सॉलिडवर्क्स, सीमेंस एनएक्स और कैटिया जैसे प्लेटफॉर्म प्रत्येक डाई घटक के विस्तृत 3डी मॉडल बनाते हैं। Logopress3 और 3DQuickPress जैसे विशेषीकृत ऐड-इन्स स्ट्रिप लेआउट निर्माण, अनबेंडिंग गणना और मानक घटक प्लेसमेंट को स्वचालित करते हैं। ये उपकरण डिजिटल ब्लूप्रिंट तैयार करते हैं जिसका डाउनस्ट्रीम सिस्टम उपभोग करता है।
सीएई (कंप्यूटर-एडेड इंजीनियरिंग)ऑटोफॉर्म या डायनाफॉर्म जैसे सिमुलेशन सॉफ्टवेयर स्टील के एक टुकड़े को मशीनीकृत करने से पहले पूरी स्टैम्पिंग प्रक्रिया पर परिमित तत्व विश्लेषण चलाते हैं। इंजीनियर सामग्री प्रवाह की भविष्यवाणी कर सकते हैं, संभावित झुर्रियों या विभाजन की पहचान कर सकते हैं, स्प्रिंगबैक मुआवजे की गणना कर सकते हैं, और रिक्त आकार - को डिजिटल रूप से अनुकूलित कर सकते हैं। यह आभासी प्रयास चरण परियोजना को जोखिम में डालता है, भौतिक सत्यापन अवधि को कम करता है, और पहली बार सफलता दर में नाटकीय रूप से वृद्धि करता है।
सीएएम (कंप्यूटर-सहायता प्राप्त विनिर्माण)सॉफ़्टवेयर मान्य डिज़ाइनों को सीएनसी टूलपाथ - जी - कोड में परिवर्तित करता है जो वास्तविक डाई घटकों को विशिष्ट रूप से काटने के लिए मिलों, खराद, तार ईडीएम और ग्राइंडर को चलाता है।
उन्नत स्टैम्पिंग डाई आपूर्तिकर्ता सभी तीन चरणों को एक सतत डिजिटल थ्रेड में एकीकृत करते हैं। उदाहरण के लिए,यिचेन की स्टैम्पिंग डाईसेवा सटीक मशीनिंग, ट्रायल रन और निरीक्षण के माध्यम से व्यवहार्यता विश्लेषण और सीएई सिमुलेशन को कवर करती है, यह दर्शाती है कि आधुनिक डाई इंजीनियरिंग वर्कफ़्लो प्रारंभिक अवधारणा से मान्य उत्पादन टूलींग तक कैसे संचालित होते हैं। इस अंत से {{3} अंत तक डिजिटल दृष्टिकोण का मतलब है कि डिज़ाइन की खामियां सॉफ़्टवेयर में सामने आती हैं, प्रेस फ़्लोर पर नहीं।
विनिर्माण क्षमता और स्टैम्पिंग बाधाओं के लिए डिज़ाइन-
यहां तक कि सबसे परिष्कृत सिमुलेशन भी उस हिस्से को नहीं बचा सकता है जिसे कभी भी स्टैम्पिंग को ध्यान में रखकर डिज़ाइन नहीं किया गया था। डिज़ाइन{{1}के लिए -विनिर्माण योग्यता (डीएफएम) भाग की ज्यामिति को आकार देने का अभ्यास है जिसके चारों ओर धातु के छिद्र और डाई वास्तविक रूप से उत्पादन कर सकते हैं - और यह वह जगह है जहां भाग डिजाइनर और डाई इंजीनियर के बीच सहयोग लाभांश का भुगतान करता है।
मुख्य डीएफएम सिद्धांत जो स्टैम्पिंग डिज़ाइन को सीधे प्रभावित करते हैं उनमें शामिल हैं:
- मोड़ त्रिज्या- भीतरी मोड़ त्रिज्या कम से कम सामग्री की मोटाई के बराबर होनी चाहिए। अधिक तीव्र मोड़ सामग्री पर दबाव डालते हैं और अधिक आक्रामक टूलींग की आवश्यकता होती है जो तेजी से घिसती है।
- छेद का स्थान- छेद मोड़ों, किनारों और आसन्न छिद्रों से सामग्री की मोटाई का कम से कम 1.5 गुना दूर होना चाहिए। उल्लंघन से विशेषताएं विकृत हो जाती हैं और सामग्री में दरार आ जाती है।
- छेद का आकार- न्यूनतम छेद व्यास सामग्री की मोटाई के बराबर या उससे अधिक होना चाहिए। छोटे छेदों के लिए नाजुक घूंसे की आवश्यकता होती है जिससे टूटने की संभावना अधिक होती है।
- सहिष्णुतागैर-महत्वपूर्ण विशेषताओं को - से अधिक {{1}सहिष्णु करने से लागत में तेजी से वृद्धि हो सकती है। +/- 0.05मिमी से +/- 0.005मिमी में बदलाव के लिए कार्बाइड टूलींग, ऑप्टिकल ग्राइंडिंग और अतिरिक्त प्रक्रिया निरीक्षण की आवश्यकता हो सकती है।
- सामग्री चयन- उच्च-शक्ति वाले स्टील और विदेशी मिश्र धातुएं स्प्रिंगबैक चुनौतियां पेश करती हैं और डाई घिसाव में तेजी लाती हैं। अधिक सुगठित सामग्री के इर्द-गिर्द डिज़ाइन करने से टूलींग बनाना काफी सरल हो जाता है।
स्ट्रिप लेआउट डिज़ाइन, विशेष रूप से प्रगतिशील डाइज़ के लिए, इन सिद्धांतों को हर स्टेशन पर लागू करता है। परिचालन अनुक्रम तार्किक रूप से: सपाट सामग्री पर छेद करना और खरोंचना जल्दी होता है, जबकि प्रोफ़ाइल स्थापित होने के बाद झुकना और बनना बाद के स्टेशनों पर होता है। शीट मेटल स्टैम्पिंग डाइज़ में नकारात्मक और सकारात्मक बाईपास नॉच जैसी विशेषताएं वाहक पट्टी को बिना किसी हस्तक्षेप के गठित सुविधाओं के चारों ओर फ्लेक्स करने की अनुमति देती हैं क्योंकि यह उपकरण के माध्यम से आगे बढ़ती है। इस अनुक्रमण के गलत होने से आयामी बहाव, सामग्री का पतला होना या उपकरण को पूर्ण क्षति होती है।
डीएफएम रचनात्मकता को सीमित करने के बारे में नहीं है - यह यह सुनिश्चित करने के बारे में है कि आपका हिस्सा विश्वसनीय, आर्थिक रूप से और मात्रा में उत्पादित किया जा सकता है। जो इंजीनियर अपने डाई सप्लायर को डिज़ाइन प्रक्रिया में जल्दी शामिल करते हैं, वे नियमित रूप से स्टील के लिए कुछ भी प्रतिबद्ध होने से पहले गैर-महत्वपूर्ण सुविधाओं को समायोजित करके टूलींग लागत पर 15{3}}30% बचाते हैं।
प्रमुख डाई घटक और उनके कार्य
प्रत्येक स्टैम्पिंग डाई, एक साधारण ब्लैंकिंग टूल से लेकर एक मल्टी{0}}स्टेशन प्रोग्रेसिव डाई तक, एक सामान्य संरचनात्मक संरचना साझा करती है। इन धातु मुद्रांकन घटकों को समझने से खरीदारों को प्रस्तावों का मूल्यांकन करने, सूचित प्रश्न पूछने और आपूर्तिकर्ता उद्धरणों में संभावित गुणवत्ता अंतराल का पता लगाने में मदद मिलती है।
- डाई जूता (ऊपरी और निचला)- नींव की प्लेटें जो क्रमशः प्रेस रैम और बिस्तर पर लगाई जाती हैं। वे अन्य सभी घटकों को संरेखण में रखते हैं और प्रत्येक प्रेस स्ट्रोक के पूर्ण टन भार को अवशोषित करते हैं।
- गाइड पिन और बुशिंग- परिशुद्धता-डाई जूतों में जमीनी तत्व लगाए गए हैं जो ऊपरी और निचले हिस्सों के बीच सही ऊर्ध्वाधर संरेखण सुनिश्चित करते हैं। चिकनी गति और सख्त दोहराव के लिए बॉल बियरिंग केज का उपयोग उच्च परिशुद्धता डाई में किया जाता है।
- पंच प्लेट (पंच धारक)- ऊपरी डाई शू से जुड़ी एक कठोर प्लेट जो सभी काटने और बनाने वाले पंचों को उनकी सटीक स्थिति में सुरक्षित रूप से ढूंढती है और बनाए रखती है।
- घूंसे- पुरुष कामकाजी घटक। छेदने वाले घूंसे छेदों को काटते हैं, खाली घूंसे भाग की परिधि को काटते हैं, और घूंसे बनाने से मोड़ या रेखाएं बनती हैं। प्रत्येक को उसके विशिष्ट कार्य के अनुसार अनुकूलित किया गया है।
- डाई ब्लॉक (डाई बटन/सम्मिलित करें)- पंच की महिला समकक्ष, जिसमें पंच प्रोफाइल के आकार की एक गुहा और गणना की गई निकासी होती है। उच्च - घिसे हुए डाई इंसर्ट अक्सर बदले जाने योग्य कार्बाइड घटक होते हैं।
- स्ट्रिपर प्लेट- काटने के दौरान शीट को सपाट रखता है और प्रत्येक स्ट्रोक के बाद मुक्कों से उसे हटा देता है। स्प्रिंग - लोडेड स्ट्रिपर्स निर्माण के दौरान हिलने-डुलने से रोकने के लिए सामग्री को जकड़ते भी हैं।
- पायलट- शंक्वाकार या बुलेट{{1}नोज पिन जो किसी भी अन्य ऑपरेशन से पहले प्रत्येक स्टेशन पर पट्टी को ठीक से स्थापित करने के लिए पूर्व {{2}छेदित छेद संलग्न करते हैं। वे छोटी-मोटी फीडिंग त्रुटियों को ठीक करते हैं और स्टेशन से {{4} से {5} स्टेशन तक सटीकता सुनिश्चित करते हैं।
- स्टॉक गाइड और लिफ्टर- रेलें जो पट्टी को पोषण देते समय केंद्र में रखती हैं, और स्प्रिंग- लोड किए गए तत्व जो पट्टी को बनने के बाद डाई सतह से उठा देते हैं ताकि वह स्वतंत्र रूप से आगे बढ़ सके।
इन स्टैम्पिंग डाई घटकों की परस्पर क्रिया बिल्कुल प्रेस चक्र के अनुरूप होती है। गाइड पिनों के बीच कुछ माइक्रोन का गलत संरेखण भी पूरे उत्पादन दौर में पंच टूटने, गड़गड़ाहट गठन या आयामी बहाव में बदल सकता है। यही कारण है कि योग्य डाई बिल्डर्स अंतिम असेंबली से पहले समन्वय मापने वाली मशीनों और ऑप्टिकल निरीक्षण का उपयोग करके डिजाइन इरादे के खिलाफ प्रत्येक घटक को मान्य करते हैं।
इंजीनियरिंग और घटक वास्तुकला को परिभाषित करने के साथ, एक व्यावहारिक प्रश्न उभरता है: वास्तव में इस सारी परिशुद्धता की लागत क्या है? जटिलता, सामग्री विकल्प, सहनशीलता की आवश्यकताएं, और उत्पादन मात्रा लक्ष्य सभी मूल्य निर्धारण समीकरण में शामिल होते हैं जो कई खरीदारों को अपारदर्शी - लगते हैं और जहां अस्पष्ट अपेक्षाएं बजट आश्चर्य की ओर ले जाती हैं।
डाई विनिर्माण में लागत कारक और मूल्य निर्धारण
टूल और डाई निर्माण में टूलींग उद्धरण अक्सर ब्लैक बॉक्स की तरह महसूस होते हैं। दो आपूर्तिकर्ता एक ही भाग की ड्राइंग को देख सकते हैं और $30,000 की अलग-अलग कीमतें लौटा सकते हैं। उस अंतर का मतलब शायद ही कभी यह होता है कि कोई अधिक कीमत वसूल कर रहा है - इसका आम तौर पर मतलब है कि प्रत्येक दुकान ने आपकी आवश्यकताओं की अलग-अलग व्याख्या की है, अलग-अलग प्रकार के डाई प्रस्तावित किए हैं, या अलग-अलग डाई जीवन लक्ष्य मान लिए हैं। यह समझना कि वास्तव में लागत क्या है, आपको समान स्तर पर उद्धरणों की तुलना करने की स्थिति में रखता है और उस क्षमता के लिए अधिक भुगतान करने से बचता है जिसकी आपको आवश्यकता नहीं है।
स्टैम्पिंग डाई टूलींग की लागत क्या है?
सभी लागत चालकों का भार समान नहीं होता। यहां बताया गया है कि आपके कुल टूलींग मूल्य पर क्या प्रभाव पड़ता है, जो उच्चतम से निम्नतम प्रभाव तक क्रमबद्ध है:
- डाई जटिलता और स्टेशनों की संख्याएक 12-स्टेशन प्रोग्रेसिव डाई की लागत 4-स्टेशन टूल की तुलना में बहुत अधिक होती है। प्रत्येक अतिरिक्त स्टेशन डिज़ाइन इंजीनियरिंग, सटीक मशीनिंग और असेंबली घंटे जोड़ता है। जटिल ज्यामिति के लिए सख्त-अनुक्रमित गठन संचालन की आवश्यकता होती है, जिसकी लागत तेजी से बढ़ जाती है।
- सहनशीलता की आवश्यकताएँ+/- 0.1मिमी से +/- 0.02मिमी तक छलांग लगाने से टूलींग की लागत दोगुनी हो सकती है। सख्त सहनशीलता के लिए कठिन टूल स्टील्स, वायर ईडीएम कटिंग, ऑप्टिकल ग्राइंडिंग और अधिक सत्यापन चक्र की आवश्यकता होती है।
- आवश्यक मरो जीवन- 100,000 हिट्स के लिए वारंट वाला एक डाई 5,000,000 चक्रों के लिए निर्मित डाई की तुलना में विभिन्न सामग्रियों और ताप उपचारों का उपयोग करता है। कार्बाइड इंसर्ट, पीएम स्टील्स और प्रीमियम कोटिंग्स जीवन का विस्तार करते हैं लेकिन अग्रिम निवेश में काफी वृद्धि करते हैं।
- सामग्री पर मोहर लगाई जा रही हैस्टेनलेस स्टील या उन्नत उच्च शक्ति वाले स्टील को संसाधित करने वाले डाई प्रसंस्करण के लिए हल्के स्टील या एल्युमीनियम की स्टैम्पिंग की तुलना में अधिक कठोर, अधिक घर्षण प्रतिरोधी टूलींग की आवश्यकता होती है। अपघर्षक वर्कपीस सामग्री घिसाव को तेज करती है, जिसके लिए प्रीमियम डाई स्टील्स की आवश्यकता होती है।
- भाग का आकार और प्रेस टनभार- बड़े हिस्सों के लिए बड़े डाई जूते, भारी प्लेट और बड़ी प्रेस की आवश्यकता होती है। डाई के लिए सामग्री की लागत भौतिक आकार के साथ ही मापी जाती है।
- गौण विशेषताएं- डाई टैपिंग, डाई असेंबली, सेंसर और स्वचालित निरीक्षण मानक कटिंग और फॉर्मिंग ऑपरेशंस से परे इंजीनियरिंग जटिलता को जोड़ते हैं।
संदर्भ के लिए, साधारण ब्लैंकिंग डाइज़ $8,000 से $25,000 तक चल सकती है, जबकि जटिल स्टैम्पिंग भागों के लिए मल्टी-स्टेशन प्रोग्रेसिव डाइज़ $30,000 से लेकर $250,000 तक हो सकती है। उच्च मात्रा में ऑटोमोटिव ट्रांसफर डाईज़ $500,000 से अधिक हो सकती है। जब तक आप यह गणना नहीं करते कि वे मरने वाले के जीवनकाल में प्रति भाग क्या प्रदान करते हैं, तब तक ये संख्याएँ भारी लगती हैं।
लागत-प्रति-आंशिक अर्थशास्त्र और ब्रेक-सम मात्रा
यहीं पर गणित स्टैम्पिंग के पक्ष में पलट जाता है। एक कस्टम मेटल स्टैम्पिंग डाई एक अग्रिम संपत्ति है जो मात्रा के आधार पर प्रति भाग लागत को पेनी की ओर ले जाती है। एक वास्तविक परिदृश्य पर विचार करें:
- कस्टम डाई निवेश: $12,000
- मुद्रांकन के साथ प्रति - भाग लागत: $0.45
- सीएनसी मशीनिंग के माध्यम से प्रति भाग लागत (कोई टूलींग नहीं): $3.50
ब्रेक-सम मात्रा: $12,000 / ($3.50 - $0.45)=लगभग 3,900 भाग। उस संख्या के नीचे, आपके मुद्रांकित धातु भागों की मशीनिंग कुल मिलाकर सस्ती है। इसके ऊपर, प्रत्येक अतिरिक्त धातु मुद्रांकित भाग विकल्प की तुलना में $3.05 बचाता है। 20,000 भागों पर, वह $12,000 डाइ प्रति टुकड़ा केवल $0.60 जोड़ता है जबकि सीएनसी मशीनिंग की कुल लागत $70,000 होती - और $49,000 से अधिक की बचत।
खरीदार क्या गलतियाँ करते रहते हैं? वे टूलींग लागत का मूल्यांकन जीवनकाल की मात्रा के बजाय एकल ऑर्डर के आधार पर करते हैं। यदि आप तीन वर्षों के लिए सालाना 5,000 इकाइयों को फिर से ऑर्डर करेंगे, तो आपकी वास्तविक मात्रा 15 होगी, जो कि अधिकांश कस्टम धातु स्टांपिंग के लिए भी काफी पीछे है। प्रत्येक पुनः ऑर्डर तेजी से आता है (कोई नया टूलींग लीड समय नहीं) और सस्ता (केवल प्रति - भाग मूल्य प्लस सेटअप)। स्टैम्पिंग विनिर्माण अर्थशास्त्र दीर्घकालिक सोच को पुरस्कृत करता है।
सामग्री की लागत लाभ को और बढ़ा देती है। जब धातु के हिस्सों की स्टैम्पिंग में स्टेनलेस स्टील या बेरिलियम कॉपर जैसे महंगे मिश्र धातुओं का उपयोग किया जाता है, तो स्टैम्पिंग की बेहतर सामग्री का उपयोग (अनुकूलित स्ट्रिप लेआउट कम बर्बाद होता है) प्रत्येक उत्पादन के साथ बचत करता है।
डाई कोट्स का मूल्यांकन और तुलना कैसे करें
जब कस्टम मेटल स्टैम्पिंग डाई उद्धरण में बेतहाशा भिन्नता होती है, तो समस्या लगभग हमेशा आपूर्तिकर्ताओं के बीच असंगत धारणाओं की होती है। एविस्तृत लागत विश्लेषणदर्शाता है कि इकाई मूल्य पांच अंतर्निहित चालकों को बंडल करता है: सामग्री (45{6}}55%), श्रम (15{7}}25%), ओवरहेड (10-20%), गुणवत्ता आश्वासन (2-8%), और पैकेजिंग (2-5%)। इसके अलावा, प्रति-रन सेटअप शुल्क, निरीक्षण आवश्यकताएं, और पोस्ट-प्रोसेसिंग में प्रति पीस $0.10 से $1.00 तक जोड़ा जा सकता है, यदि पहले से निर्दिष्ट न किया गया हो।
वास्तव में तुलनीय उद्धरण प्राप्त करने के लिए, आपके आरएफक्यू को उन विशिष्टताओं को कम करने की आवश्यकता है जो अनुमान को खत्म करती हैं:
- ट्रैसेबिलिटी आवश्यकताओं के साथ सटीक सामग्री मानकों का नाम बताएं - "Q235B प्रति GB/T 700" न कि केवल "कार्बन स्टील"
- सहनशीलता वर्गों को संख्यात्मक रूप से परिभाषित करें - "महत्वपूर्ण छिद्रों पर ±0.05 मिमी" न कि "तंग सहनशीलता"
- कुल हिट में वार्षिक मात्रा अनुमान और अपेक्षित डाई लाइफ निर्दिष्ट करें
- सतह के उपचार, प्लेटिंग विवरण और पैकेजिंग मानकों का स्पष्ट रूप से उल्लेख करें
- टूलींग लागत, प्रति टुकड़ा मूल्य, सेटअप शुल्क और किसी भी आवर्ती निरीक्षण शुल्क को अलग करते हुए आइटमयुक्त उद्धरण का अनुरोध करें
उन कॉलआउट के बिना, आप गुणवत्ता स्तर, जीवन प्रत्याशा और इसमें क्या शामिल है, के बारे में पूरी तरह से अलग-अलग धारणाओं को प्रतिबिंबित करने वाले उद्धरणों की तुलना करेंगे। यदि आपको 2,000,000 हिट की आवश्यकता है तो सबसे कम टूलींग मूल्य आवश्यक रूप से सर्वोत्तम मूल्य नहीं है यदि यह 100,000 हिट के लिए गारंटीकृत डाई उत्पन्न करता है।
लागत स्पष्टता आपको बुद्धिमानी से निवेश करने में मदद करती है, लेकिन एक पूरी तरह से निर्दिष्ट डाई भी उत्पादन में जाते ही खराब होने लगती है। आप उस निवेश को कैसे बनाए रखते हैं - और जब आप पहचानते हैं कि यह विफल हो रहा है - यह निर्धारित करता है कि क्या आपकी लागत {{3}प्रति {{4}भाग अनुमान वर्षों तक कायम रहता है या गुणवत्ता में बदलाव के रूप में चुपचाप नष्ट हो जाता है।
डाई रखरखाव, समस्या निवारण, और जीवनकाल
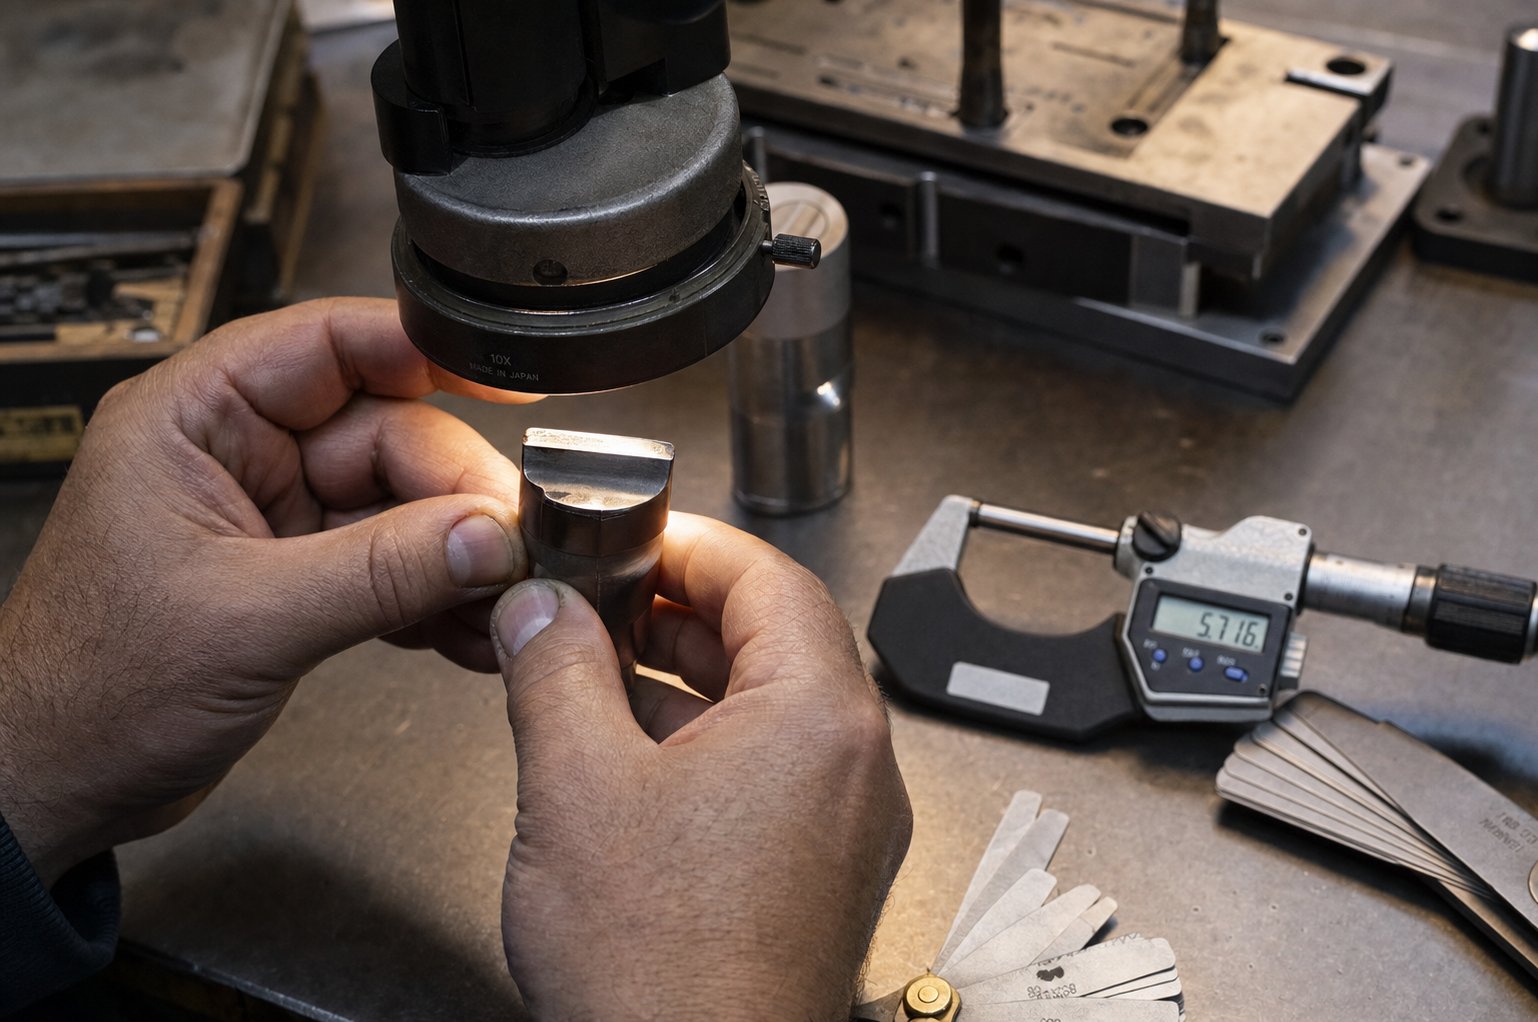
$100,000 का प्रगतिशील पासा एक बार में विफल नहीं होता है। इस सप्ताह यह धीरे-धीरे - थोड़ा लंबा हो जाता है, अगले महीने इसका आयाम 0.01 मिमी बढ़ जाता है, एक सतही खरोंच जो कल वहां नहीं थी। जो खरीदार मेटल स्टैम्पिंग टूलींग में भारी निवेश करते हैं लेकिन संरचित रखरखाव की उपेक्षा करते हैं, वे नियमित रूप से अपने डाई के संभावित जीवनकाल का 30-50% खो देते हैं। हिस्से डाई स्टैम्पिंग प्रेस से निकलते रहते हैं, लेकिन गुणवत्ता धीरे-धीरे इतनी कम हो जाती है कि जब तक कोई ध्यान देता है, तब तक क्षति साधारण रखरखाव के बजाय महंगी मरम्मत की मांग करती है।
निवारक रखरखाव अनुसूचियाँ और सर्वोत्तम प्रथाएँ
प्रभावी स्टैम्पिंग टूलींग रखरखाव समय-आधारित जांच को स्ट्रोक-गिनती ट्रिगर के साथ जोड़ता है। प्रति माह 500,000 हिट चलाने वाले पासे को 20,000 बार साइकिल चलाने की तुलना में अधिक तीव्र अंतराल की आवश्यकता होती है। यहां बताया गया है कि व्यावहारिक शेड्यूल कैसे टूटता है:
प्रति पाली:दृश्यमान गड़गड़ाहट, मिसफ़ीड, स्लग बिल्डअप और असामान्य प्रेस शोर की जाँच करें। पुष्टि करें कि स्नेहन सभी संपर्क बिंदुओं तक पहुंच रहा है। ये त्वरित अवलोकन समस्याओं के बढ़ने से पहले ही उन्हें पकड़ लेते हैं।
साप्ताहिक:पायलटों, स्प्रिंग्स, गाइड पिन और स्क्रैप निकासी पथों का निरीक्षण करें। बार-बार मलबा जमा करने वाले स्टेशनों से फंसे हुए फाइन और सूखे लूब्रिकेंट को साफ करें।
मासिक या प्रलेखित स्ट्रोक अंतराल पर:किनारे की कटाई को मापें, फीलर गेज के साथ पंच से डाई क्लीयरेंस को सत्यापित करें, और मनमाने शेड्यूल के बजाय वास्तविक टूट-फूट डेटा के आधार पर शार्पनिंग आवश्यकताओं की समीक्षा करें। 10% से अधिक मुक्त {{5}लंबाई हानि दर्शाने वाले स्प्रिंग्स को बदलें।
वार्षिक:पूर्ण टियरडाउन, मेट्रोलॉजी समीक्षा और संचयी टूट-फूट का मूल्यांकन करें। पीएम रिकॉर्ड अपडेट करें और इतिहास जो दिखाता है उसके आधार पर अंतराल समायोजित करें।
मुख्य सिद्धांत? सेवा आवृत्ति को उत्पादन वास्तविकता - सामग्री अपघर्षकता, भाग गंभीरता, और डाई जटिलता - का पालन करना चाहिए न कि सामान्य कैलेंडर का। उच्च गति पर चलने वाले सटीक डाई रनिंग अपघर्षक स्टेनलेस स्टील को मामूली मात्रा में ब्लैंकिंग माइल्ड स्टील की तुलना में सख्त समीक्षा चक्र की आवश्यकता होती है।
आंशिक दोषों से होने वाली समस्याओं का निदान
जब गुणवत्ता ख़राब हो जाती है, तो मुहर लगा हुआ भाग स्वयं आपको बताता है कि कहाँ देखना है। प्रत्येक दोष पैटर्न एक विशिष्ट डाई स्थिति पर वापस मैप करता है। यहां लक्षणों को मूल कारणों से जोड़ने वाली एक चेकलिस्ट दी गई है:
- गड़गड़ाहट की ऊँचाई बढ़ रही है- घिसे-पिटे कटिंग किनारे या पंच {{1} से लेकर {2} डाई क्लीयरेंस विशिष्टता से परे खुल गए हैं। तेज़ करने या फिर से पीसने से स्थिति ठीक हो जाती है।
- गैलिंग (डाई सतहों पर सामग्री का निर्माण)- तंग ड्रॉ क्लीयरेंस, खराब सतह फिनिश, या अपर्याप्त स्नेहन। संपर्क क्षेत्रों को पोलिश करें और क्लीयरेंस ज्यामिति को सत्यापित करें।
- किनारे का टूटना या टूटना- टूल स्टील ओवरलोड, सामग्री बेमेल, या अत्यधिक टन भार देने वाली डाई स्टैम्पिंग मशीन। उत्पादन तुरंत बंद करें और मेटिंग घटकों का निरीक्षण करें।
- आयामी बहाव- घिसे हुए गाइड पिन, ढीले माउंटिंग हार्डवेयर, या असंगत प्रेस शट ऊंचाई के कारण गलत संरेखण। यह मानने से पहले सेटअप को दोबारा सत्यापित करें कि स्टैम्पिंग डाई भागों को प्रतिस्थापन की आवश्यकता है।
- सतह पर खरोंच या खरोंच के निशान- स्ट्रिप पथ में फंसा हुआ मलबा, सूखा चिकना पदार्थ, या घिसी-पिटी संपर्क सतहें। पूरी तरह से सफाई करने से अक्सर टूल स्टैम्पिंग घटक प्रतिस्थापन के बिना इसका समाधान हो जाता है।
- मिसफ़ीड या स्ट्रिप ट्रैकिंग त्रुटियाँ- पायलट घिसाव, ग़लत फ़ीड पिच, या स्टॉक पथ में रुकावटें। पहले संबंधित घटकों की प्रगति जांचें।
- स्प्रिंग थकान (कमजोर स्ट्रिपिंग या असंगत ब्लैंक होल्ड)- अपने सेवा जीवन के बाद धीरे-धीरे अपनी ताकत खो देते हैं। विशिष्टता के विरुद्ध मुक्त लंबाई मापें और सक्रिय रूप से बदलें।
अनुभवी टूल और डाई दुकानों से एक महत्वपूर्ण निदान सिद्धांत: टूलींग बदलने से पहले हमेशा सेटअप और हाउसकीपिंग को सत्यापित करें। फंसे हुए स्लग, ढीले बोल्ट, और अवरुद्ध स्क्रैप पथ घिसाव से संबंधित दोषों की नकल करते हैं लेकिन ठीक करने में कुछ भी खर्च नहीं होता है। बुनियादी बातों की जांच किए बिना सीधे स्टैम्पिंग टूल की मरम्मत पर जाने से समय की बर्बादी होती है और कभी-कभी नई समस्याएं भी सामने आती हैं।
मरम्मत बनाम प्रतिस्थापन निर्णय ढाँचा
प्रत्येक डाई अंततः एक ऐसे बिंदु पर पहुंच जाती है जहां नियमित शार्पनिंग और घटक स्वैप एक स्थिर प्रक्रिया नहीं रह जाती है। सवाल यह नहीं है कि क्या वह बिंदु - आता है, बल्कि सवाल यह है कि क्या आप उस उपकरण में मरम्मत के पैसे खर्च करने से पहले इसे पहचानते हैं जिसे पुनर्निर्माण की आवश्यकता है।
तेज़ करते रहोजब किनारे का घिसाव एक समान होता है, तो डाई दोबारा पीसने के बाद विशिष्ट स्थिति में लौट आती है, और सेवा के तुरंत बाद भाग की गुणवत्ता स्थिर हो जाती है। कुएं पर डिज़ाइन किए गए डाई पर सामान्य कटिंग{1}किनारे का घिसाव एक रखरखाव समस्या है, संरचनात्मक नहीं।
मरम्मत या मरम्मत करनाजब क्षति स्थानीयकृत होती है तो - फटा हुआ पंच, घिसा हुआ गाइड बुशिंग, एकल स्टेशन सहनशीलता खो देता है। यदि उपकरण का बाकी हिस्सा आयामी रूप से स्थिर रहता है और विफलता की पुनरावृत्ति नहीं होती है, तो अलग-अलग स्टैम्पिंग डाई भागों को बदलना समझ में आता है।
बदलें या पुनः डिज़ाइन करेंजब आप सत्यापित रखरखाव के बाद बार-बार संरेखण हानि देखते हैं, क्रोनिक आयामी बहाव जो सेवा के कुछ दिनों के भीतर वापस आ जाता है, डाई जूते या प्लेटों में संरचनात्मक दरार, या प्रत्येक मरम्मत चक्र के तुरंत बाद एक ही स्टेशन विफल हो जाता है। इस बिंदु पर, डाई का संचित घिसाव उस घटक प्रतिस्थापन से अधिक हो सकता है जिसे संबोधित किया जा सकता है।
निर्णायक कारक पैटर्न पहचान है। एक भी विफलता एक घटना है. उचित मरम्मत के बाद बार-बार होने वाली वही विफलता एक प्रवृत्ति है - और प्रवृत्तियाँ डिज़ाइन सीमाओं, सामग्री की थकान, या उत्पादन माँगों की ओर इशारा करती हैं जो मूल टूलींग विनिर्देश से आगे निकल गई हैं। विस्तृत रखरखाव रिकॉर्ड (हिट काउंट, दोष कोड, मरम्मत कार्य, और पोस्ट - सेवा गुणवत्ता परिणाम) रखने से यह निर्णय सहज वृत्ति से डेटा संचालित विश्लेषण में बदल जाता है।
उचित रख-रखाव, रन-टू-टू-विफलता दृष्टिकोण की तुलना में जीवन को 2 से 3 गुना तक बढ़ा देता है, लेकिन यह उस दस्तावेज़ को भी उत्पन्न करता है जिसकी आपको प्रतिस्थापन टूलींग प्राप्त करने का समय आने पर आवश्यकता होगी। वह सोर्सिंग प्रक्रिया - यह जानना कि क्या निर्दिष्ट करना है, क्या प्रश्न पूछना है, और एक योग्य डाई पार्टनर को क्या वितरित करना चाहिए - वह जगह है जहां खरीदार की गलतियों की अगली परत चुपचाप जमा हो जाती है।
कस्टम स्टैम्पिंग डाई को कैसे निर्दिष्ट और स्रोत करें
रखरखाव लॉग आपको बताते हैं कि पासा कब अपने जीवन के अंत तक पहुंच गया है। आगे क्या होता है - इसके प्रतिस्थापन की सोर्सिंग करना या एक ब्रांड {{2}नया टूल निर्दिष्ट करना - वह है जहां खरीदार या तो प्रक्रिया को सुव्यवस्थित करते हैं या हर उस गलती को दोहराते हैं जिससे उनके मूल टूलींग को नुकसान हुआ है। अंतर आमतौर पर तैयारी के कारण आता है। एक अच्छी तरह से संरचित आरएफक्यू आपको कुछ ही दिनों में सटीक, तुलनीय उद्धरण प्रदान करता है। एक अस्पष्ट व्यक्ति कई हफ़्तों तक स्पष्टीकरण ईमेल और उद्धरणों को ट्रिगर करता है जो उन धारणाओं पर आधारित होते हैं जिन्हें आपने कभी अनुमोदित नहीं किया।
आपके डाई निर्माता को क्या जानकारी चाहिए
प्रत्येक योग्य धातु स्टैम्पिंग डाई निर्माता को जिम्मेदारी से बोली लगाने से पहले समान कोर पैकेज की आवश्यकता होती है। एक भी तत्व गायब होने से दुकान को अनुमान लगाने के लिए मजबूर होना पड़ता है - और वे अनुमान आपकी कीमत, लीड समय, या इससे भी बदतर, आपके पासे के प्रदर्शन में शामिल हो जाते हैं।
यहां बताया गया है कि स्टैंपिंग डाई निर्माताओं तक पहुंचने से पहले क्या तैयारी करनी चाहिए:
- जीडी एंड टी के साथ भाग चित्र- में पूर्ण ज्यामितीय आयाम और सहनशीलता कॉलआउट शामिल हैं। डेटाम संदर्भ, स्थितिगत सहनशीलता और समतलता आवश्यकताएं डाई इंजीनियर को बताती हैं जो ड्राइव टूलींग जटिलता की विशेषता रखती है। जैसा कि शीट मेटल फैब्रिकेशन विशेषज्ञों का कहना है, परिभाषित सहनशीलता के बिना निर्माता डिफ़ॉल्ट लागू करता है जो आपके डिज़ाइन इरादे को पूरा नहीं कर सकता है।
- सामग्री विशिष्टता- सटीक मानक और ग्रेड बताएं (उदाहरण के लिए, "SUS304 प्रति ASTM A240" या "SPCC प्रति JIS G3141")। विभिन्न सामग्रियों के लिए अलग-अलग डाई स्टील्स, क्लीयरेंस और कोटिंग्स की आवश्यकता होती है।
- वार्षिक मात्रा अनुमान- आपकी अपेक्षित वार्षिक मात्रा और कुल जीवनकाल मात्रा यह निर्धारित करती है कि दुकान एक साधारण डाई या लाखों चक्रों के लिए कार्बाइड आवेषण के साथ एक प्रगतिशील उपकरण का उद्धरण करती है या नहीं।
- सुविधा के अनुसार सहनशीलता की आवश्यकताएँ- पहचानें कि कौन से आयाम महत्वपूर्ण बनाम सामान्य हैं। हर चीज़ को हद से ज़्यादा सहन करने से टूलींग की लागत बढ़ जाती है; महत्वपूर्ण विशेषताओं को निर्दिष्ट करने से ऐसे हिस्से उत्पन्न होते हैं जो इकट्ठे नहीं होते।
- भूतल समाप्ति अपेक्षाएँ- कॉस्मेटिक सतहों के लिए रा मान या दृश्य मानक निर्दिष्ट करें। एक सजावटी बाहरी पैनल को पॉलिश की गई डाई सतहों की आवश्यकता होती है जो एक छिपे हुए संरचनात्मक ब्रैकेट के लिए नहीं होती है।
- द्वितीयक संचालन- डाई टैपिंग, हार्डवेयर इंसर्शन, या पोस्ट{2}स्टैंपिंग प्रक्रियाओं में से किसी पर भी ध्यान दें जो डाई के तैयार हिस्सों को वितरित करने के तरीके को प्रभावित करता है।
संभावित आपूर्तिकर्ताओं से पूछने के लिए महत्वपूर्ण प्रश्न
एक संपूर्ण आरएफक्यू पैकेज से आपको उद्धरण प्राप्त होते हैं। सही प्रश्न सक्षम धातु स्टैम्पिंग डाई निर्माताओं को उन दुकानों से अलग करते हैं जो आपके प्रोजेक्ट के साथ संघर्ष करेंगे। किसी भी स्टैम्पिंग टूल और डाई सप्लायर का मूल्यांकन करते समय, केवल कीमत के बजाय प्रक्रिया क्षमता पर ध्यान दें:
- डाई डिज़ाइन के दौरान आप कौन से CAD/CAM और CAE सिमुलेशन टूल का उपयोग करते हैं? सिमुलेशन बनाने वाली दुकानें महंगे भौतिक परीक्षण के दौरान समस्याओं को खोजने के बजाय उन्हें डिजिटल रूप से पकड़ती हैं।
- मेरी सामग्री और आयतन के लिए कौन से टूल स्टील ग्रेड और सतही उपचार मानक हैं? उत्तर से पता चलता है कि क्या आपूर्तिकर्ता आपके एप्लिकेशन के लिए इंजीनियरिंग कर रहा है या सभी विकल्पों के लिए एक {{0}आकार{1}फिट्स{{2}के लिए डिफॉल्ट कर रहा है।
- आपके प्रयास और सत्यापन प्रक्रिया में क्या शामिल है? प्रेस पर एक भी प्रहार सत्यापन नहीं है। कई उत्पादन चक्रों में प्रलेखित T0/T1 नमूनाकरण, आयामी रिपोर्टिंग और CPK प्रक्रिया क्षमता विश्लेषण देखें।
- डाई अनुमोदन के बाद आप इंजीनियरिंग परिवर्तनों को कैसे संभालते हैं? निष्क्रिय स्टेशनों या मॉड्यूलर इंसर्ट्स के माध्यम से पूर्ण रीडिज़ाइन के बिना ईसीएन को समायोजित करने का लचीलापन - उत्पाद डिज़ाइन विकसित होने पर आपके निवेश की सुरक्षा करता है।
- दस्तावेज़ीकृत जीवन प्रत्याशा क्या है, और कौन सी वारंटी समय से पहले विफलता को कवर करती है?
एक योग्य मेटल टूल और डाई पार्टनर इन सवालों का जवाब विशिष्टताओं के साथ देता है, सामान्यताओं के साथ नहीं। यदि प्रतिक्रिया "आप किस सिमुलेशन उपकरण का उपयोग करते हैं?" अस्पष्ट है, यह एक संकेत है कि दुकान परीक्षण पर भरोसा करती है {{1}और{{2}त्रुटि दृष्टिकोण जिससे विकास के दौरान आपका समय और पैसा खर्च होता है।
आरएफक्यू से उत्पादन तक -तैयार टूलींग
सर्वोत्तम स्टैम्पिंग डाइज़ निर्माता संबंध लेन-देन संबंधी नहीं होते हैं। वे एक संरचित विकास पथ का अनुसरण करते हैं जो उत्पादन मात्रा के लिए प्रतिबद्ध होने से पहले हर धारणा को मान्य करता है। पूर्ण -सेवा भागीदार के साथ वह पथ इस प्रकार दिखता है:
- व्यवहार्यता विश्लेषण- आपूर्तिकर्ता आपके हिस्से की ज्यामिति, सामग्री और स्टैम्पिंग बाधाओं के प्रति सहनशीलता की समीक्षा करता है। वे संभावित जोखिमों की पहचान करते हैं, डीएफएम सुधारों का सुझाव देते हैं, और विस्तृत टूलींग उद्धृत करने से पहले पुष्टि करते हैं कि परियोजना व्यवहार्य है।
- सीएई सिमुलेशन और स्ट्रिप लेआउट- सिमुलेशन बनाना सामग्री प्रवाह को मान्य करता है, स्प्रिंगबैक की भविष्यवाणी करता है, और स्टेशन अनुक्रमण को अनुकूलित करता है। स्ट्रिप लेआउट सामग्री उपयोग और उत्पादन तर्क को लॉक कर देता है।
- डाई डिज़ाइन की समीक्षा और अनुमोदन- आप घटक सामग्री, निकासी विनिर्देशों और अपेक्षित डाई जीवन दस्तावेज़ीकरण सहित संपूर्ण 3डी डाई डिज़ाइन की समीक्षा और अनुमोदन करते हैं।
- परिशुद्धता मशीनिंग और संयोजन- सीएनसी मिलिंग, वायर ईडीएम, ग्राइंडिंग और हीट ट्रीटमेंट विशिष्ट रूप से डाई घटकों का उत्पादन करते हैं। असेंबली सत्यापित संरेखण के साथ सब कुछ एक साथ लाती है।
- ट्रायल रन और T0/T1 सैंपलिंग- डाई एक प्रोडक्शन क्लास प्रेस पर चलती है, जो आपके ड्राइंग के अनुसार मापे गए नमूना भागों का उत्पादन करती है। समायोजन भौतिक परीक्षण में देखे गए किसी भी स्प्रिंगबैक या आयामी विचलन को संबोधित करता है।
- आयामी निरीक्षण और सत्यापन- सीएमएम माप, प्रथम {{1}लेख निरीक्षण रिपोर्ट, और प्रक्रिया क्षमता अध्ययन पुष्टि करते हैं कि डाई जहाज से पहले विनिर्देशों को पूरा करती है।
- उत्पादन रिलीज़ और निरंतर समर्थन- मान्य डाई रखरखाव दस्तावेज, अनुशंसित शार्पनिंग अंतराल और अतिरिक्त घटक विनिर्देशों के साथ आपके उत्पादन वातावरण में प्रवेश करती है।
यह अंत से {{1} अंत तक वर्कफ़्लो एक वास्तविक धातु स्टैम्पिंग टूल और डाई पार्टनर को उस दुकान से अलग करता है जो केवल मशीनीकृत स्टील का एक ब्लॉक वितरित करता है।यिचेन की स्टैम्पिंग डाईसेवा इस संपूर्ण जीवनचक्र दृष्टिकोण का उदाहरण देती है - सोर्सिंग प्रबंधकों और टूलींग इंजीनियरों को मशीनिंग, ट्रायल रन और निरीक्षण के माध्यम से व्यवहार्यता और सीएई सिमुलेशन से लेती है। उस पूर्ण कवरेज का मतलब है कि समस्याएँ आपके उत्पादन स्तर के बजाय विकास के दौरान सामने आती हैं, और आपकी सुविधा पर अतिरिक्त डिबगिंग की आवश्यकता के बजाय आपका कस्टम मेटल स्टैम्पिंग डाई मान्य और उत्पादन के लिए तैयार हो जाता है।
किसी भी स्टैम्पिंग डाई निर्माता का मूल्यांकन करते समय, उन भागीदारों को प्राथमिकता दें जो सिमुलेशन से लेकर मान्य टूलींग तक की पूरी प्रक्रिया के मालिक हों। एक दुकान से एक कम कीमत जो आपको एक अप्रयुक्त पासा सौंपती है और गायब हो जाती है, विस्तारित परीक्षण चक्रों, इंजीनियरिंग परिवर्तनों और विलंबित उत्पादन लॉन्च के कारण लंबे समय में अधिक लागत आएगी। मेटल स्टैम्पिंग टूल और डाई सोर्सिंग में सबसे महंगी गलती टूलींग के लिए अधिक भुगतान करना नहीं है - यह क्षमता के लिए कम भुगतान करना है और हर उस समस्या को विरासत में देना है जिसे आपूर्तिकर्ता हल नहीं कर सका।
मेटल स्टैम्प टूल और डाई के बारे में अक्सर पूछे जाने वाले प्रश्न
1. मेटल स्टैम्प और स्टैम्पिंग डाई के बीच क्या अंतर है?
मेटल स्टैम्प एक हाथ से पकड़ने योग्य या मशीन से चलने वाला उपकरण है जो सीरियल नंबर या लोगो जैसे चिह्नों को सतह पर दबाता है। स्टैम्पिंग डाई एक कस्टम इंजीनियर्ड परिशुद्धता उपकरण है जिसमें गाइडेड डाई जूतों पर लगा हुआ एक पंच और कैविटी होता है, जिसे उच्च मात्रा में शीट धातु को काटने, मोड़ने, खींचने या तैयार भागों में बनाने के लिए डिज़ाइन किया गया है। दोनों एक आकार के उपकरण के माध्यम से बल लागू करते हैं, लेकिन स्टैंपिंग डाई में काफी अधिक इंजीनियरिंग जटिलता, उच्च टूलींग निवेश और प्रति डाई सेट हजारों या लाखों समान भागों में मापी गई उत्पादन क्षमताएं शामिल होती हैं।
2. कस्टम मेटल स्टैम्पिंग डाई की लागत कितनी है?
कस्टम स्टैम्पिंग डाई की लागत जटिलता के आधार पर व्यापक रूप से भिन्न होती है। साधारण ब्लैंकिंग डाइज़ लगभग $5,000 से $25,000 तक शुरू होती हैं, कंपाउंड डाइज़ $10,000 से $50,000 तक चलती हैं, प्रोग्रेसिव डाइज़ $30,000 से $250,000 तक होती हैं, और ऑटोमोटिव अनुप्रयोगों के लिए बड़े ट्रांसफर डाइज़ $500,000 से अधिक हो सकते हैं। प्राथमिक लागत चालक स्टेशनों की संख्या, सहनशीलता की आवश्यकताएं, जीवन प्रत्याशाएं, सामग्री पर मोहर लगाना और भाग का आकार हैं। YICHEN (https://www.yichen-group.com/stamping-die/) जैसा पूर्ण -सेवा आपूर्तिकर्ता पहले से ही व्यवहार्यता विश्लेषण प्रदान करता है ताकि खरीदार टूलींग निवेश के लिए प्रतिबद्ध होने से पहले लागत निहितार्थ को समझ सकें।
3. डाई पर मोहर लगाने के लिए कौन सा टूल स्टील सबसे अच्छा है?
सर्वोत्तम टूल स्टील आपके अनुप्रयोग पर निर्भर करता है। डी2 (उच्च-कार्बन, उच्च-क्रोमियम) 62{7}}64 एचआरसी पर सामान्य ब्लैंकिंग और फॉर्मिंग के लिए उत्कृष्ट पहनने का प्रतिरोध प्रदान करता है। A2 मध्यम प्रभाव वाले घूंसे के लिए हवा के साथ बेहतर कठोरता प्रदान करता है। S7 मोटे सामग्री कतरन में भारी आघात भार को संभालता है। एम2 हाई-स्पीड स्टील ऊंचे तापमान पर कठोरता बनाए रखता है और हाई-स्पीड प्रोग्रेसिव डाई में बदल जाता है। टंगस्टन कार्बाइड 5 मिलियन हिट से अधिक अल्ट्रा{{18}उच्च-वॉल्यूम रन के लिए अधिकतम पहनने का प्रतिरोध प्रदान करता है। सीपीएम 10V जैसे पाउडर धातुकर्म ग्रेड उन्नत उच्च शक्ति वाले स्टील अनुप्रयोगों के लिए पहनने के प्रतिरोध और कठोरता को संतुलित करते हैं।
4. मुझे ट्रांसफर पासे के स्थान पर प्रगतिशील पासे को कब चुनना चाहिए?
जब आपके हिस्से अपेक्षाकृत सपाट हों, आकार में छोटे से मध्यम हों, और उच्च मात्रा में (50 से 1, 500+ भाग प्रति मिनट) आवश्यक हों, तो एक प्रगतिशील पासा चुनें। प्रोग्रेसिव डाइज़ वर्कपीस को अनुक्रमिक स्टेशनों पर एक वाहक पट्टी से जोड़े रखते हैं, जिससे वे गहरे ड्रॉ के बिना जटिल बहु-ऑपरेशन भागों के लिए आदर्श बन जाते हैं। जब हिस्से बड़े हों, गहरी ड्राइंग की आवश्यकता हो, या संचालन के बीच रोटेशन की आवश्यकता हो, तो ट्रांसफर डाई चुनें। स्थानांतरण डाई पहले प्रत्येक रिक्त स्थान को अलग करती है, फिर यांत्रिक उंगलियां स्वतंत्र स्टेशनों के बीच अलग-अलग टुकड़ों को ले जाती हैं, जिससे सामग्री प्रवाह की अनुमति मिलती है जिसे एक जुड़ी हुई पट्टी समायोजित नहीं कर सकती है।
5. मुझे कैसे पता चलेगा कि स्टैम्पिंग डाई को मरम्मत या प्रतिस्थापन की आवश्यकता है?
भाग गुणवत्ता संकेतकों की निगरानी करें: बढ़ती हुई गड़गड़ाहट की ऊंचाई कटिंग किनारों के घिसने का संकेत देती है, आयामी बहाव गाइड पिन के घिसाव या गलत संरेखण का संकेत देता है, और गैलिंग क्लीयरेंस या स्नेहन समस्याओं का संकेत देता है। जब किनारे की घिसाव एक समान हो और सेवा के बाद गुणवत्ता स्थिर हो जाए तो धार तेज करते रहें। जब क्षति किसी एक घटक जैसे टूटे हुए छिद्र या घिसी हुई झाड़ी में हो तो मरम्मत करें। जब आप सत्यापित रखरखाव के बाद बार-बार संरेखण हानि देखते हैं, सेवा के कुछ दिनों के भीतर पुरानी आयामी बहाव लौट आती है, डाई जूते में संरचनात्मक क्रैकिंग, या उचित मरम्मत के बाद एक ही स्टेशन बार-बार विफल हो जाता है, तो बदलें या फिर से डिज़ाइन करें। हिट काउंट और दोष कोड के साथ विस्तृत रखरखाव रिकॉर्ड इस निर्णय को अनुमान से डेटा संचालित विश्लेषण में बदल देते हैं।


