


प्रोग्रेसिव स्टैम्पिंग डाईज़ क्या हैं और उनका महत्व क्यों है
एक ऐसे उपकरण की कल्पना करें जो एक तैयार धातु के हिस्से को एक निरंतर गति में, प्रति मिनट सैकड़ों बार घूंसा मारता है, मोड़ता है, आकार देता है और काटता है। एक प्रगतिशील स्टैम्पिंग डाई बिल्कुल यही करती है। उत्पादन इंजीनियरों और खरीद टीमों के लिए, जिन्हें कड़ी सहनशीलता रखते हुए आउटपुट को स्केल करने का काम सौंपा गया है, इस टूलींग सिस्टम को अंदर से समझना एक सुचारू लॉन्च और महंगे परीक्षण और {{3}त्रुटि के बीच का अंतर है।
प्रोग्रेसिव स्टैम्पिंग डाई क्या है?
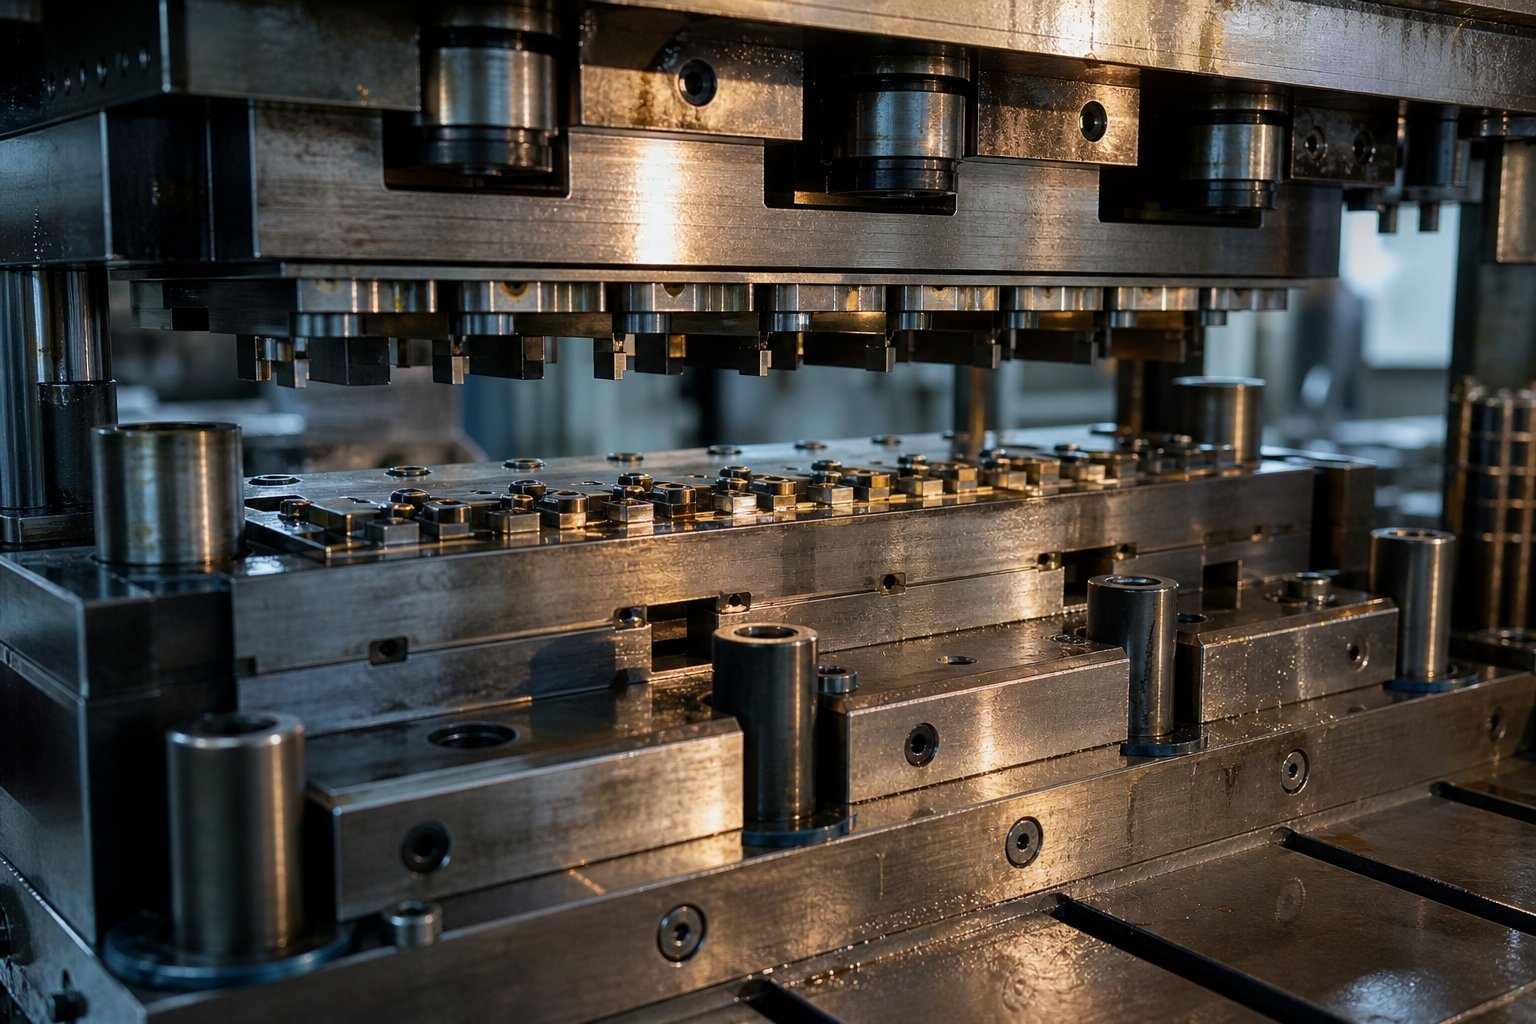
प्रोग्रेसिव स्टैम्पिंग डाई एक स्टैम्पिंग प्रेस में स्थापित एक सटीक उपकरण है जो धातु की पट्टी को अनुक्रमित स्टेशनों की एक श्रृंखला के माध्यम से ले जाता है, प्रत्येक प्रेस स्ट्रोक के अनुसार एक विशिष्ट कटिंग या फॉर्मिंग ऑपरेशन करता है, जब तक कि एक तैयार भाग अंतिम स्टेशन पर अलग नहीं हो जाता।
इसलिएव्यावहारिक दृष्टि से प्रगतिशील पासा क्या है?? यह एक स्व-निहित उत्पादन प्रणाली है। शीट मेटल का एक कॉइल प्रेस में फ़ीड करता है, और एक सर्वो फीडर प्रत्येक स्ट्रोक के साथ स्ट्रिप को एक निश्चित दूरी, जिसे पिच कहा जाता है, तक आगे बढ़ाता है। प्रत्येक स्टेशन पर पट्टी को एक अलग ऑपरेशन का सामना करना पड़ता है: छेदना, झुकना, सिक्का डालना, उभारना, या ट्रिम करना। यह हिस्सा एक वाहक पट्टी से जुड़ा रहता है, अंतिम कटऑफ जारी होने तक संरेखण बनाए रखता है। एक स्ट्रोक अंदर, एक पूरा घटक बाहर, लगातार।
आपने कभी-कभी सुना होगा कि दुकान की फ्लोर टीमें इसे प्रोग डाई कहती हैं। आशुलिपि के बावजूद, अंतर्निहित सिद्धांत एक ही है: कई परिचालनों को एक ही स्वचालित चक्र में समेकित किया जाता है जो चरणों के बीच भाग प्रबंधन को समाप्त करता है।
क्यों प्रोग्रेसिव डाइज़ उच्च -वॉल्यूम उत्पादन पर हावी है
प्रोग्रेसिव स्टैम्पिंग एक ऐसा संयोजन प्रदान करती है जिसका मुकाबला करने के लिए अन्य तरीकों को संघर्ष करना पड़ता है: गति, दोहराव, और पैमाने पर कम प्रति यूनिट लागत। प्रगतिशील डाइज़ चलाने वाली प्रेसें कहीं से भी संचालित होती हैंप्रति मिनट 25 से 200 से अधिक स्ट्रोक, जिसका अर्थ है कि एक तैयार भाग एक सेकंड के प्रत्येक अंश को गिरा देता है। चूँकि प्रत्येक स्टेशन को माइक्रोमीटर स्तर की सटीकता के साथ जमीन पर और कठोर किया जाता है, इसलिए आयामी स्थिरता बिना किसी मानवीय हस्तक्षेप के लाखों चक्रों में बनी रहती है।
लागत का मूल्यांकन करने वाली खरीद टीमों के लिए, गणित सीधा है। टूलींग निवेश अग्रिम रूप से अधिक है, लेकिन प्रत्येक अतिरिक्त हिस्से की सीमांत लागत कच्चे माल और प्रेस समय से थोड़ी अधिक हो जाती है। 50,000 इकाइयों से अधिक की वार्षिक मात्रा में, सीएनसी निर्माण विधियों की तुलना में प्रगतिशील डाई नियमित रूप से प्रति भाग लागत में 30 से 80 प्रतिशत की कटौती करती है। यही आर्थिक तर्क है कि ऑटोमोटिव कनेक्टर, इलेक्ट्रॉनिक परिरक्षण घटक और एचवीएसी ब्रैकेट बड़े पैमाने पर प्रगतिशील मुद्रांकन संचालन से आते हैं।
हालाँकि, दक्षता लाभ पूरी तरह से इस बात पर निर्भर करता है कि पासे के अंदर क्या होता है। स्ट्रिप लेआउट, स्टेशन अनुक्रमण और निर्माण रणनीति यह निर्धारित करती है कि कोई टूल लाखों हिट के लिए चलता है या निरंतर हस्तक्षेप की मांग करता है। इंजीनियरिंग की वह गहराई ही वह जगह है जहां यह टूलींग प्रकार अपनी वास्तविक जटिलता को प्रकट करता है।
प्रोग्रेसिव डाई स्टैम्पिंग प्रक्रिया कैसे काम करती है
स्ट्रिप लेआउट और स्टेशन अनुक्रमण कागज पर सरल लगते हैं, लेकिन व्यवहार मेंप्रगतिशील डाई स्टैम्पिंग प्रक्रियाएक कसकर कोरियोग्राफ की गई प्रणाली है जहां तीन मशीनें एक के रूप में कार्य करती हैं: कॉइल फीडर, प्रेस, और डाई स्वयं। यह समझने से कि वे स्ट्रोक स्तर पर कैसे बातचीत करते हैं, यह पता चलता है कि यह डाई प्रक्रिया किसी भी बहु-चरणीय विकल्प की तुलना में तेजी से तैयार भागों का उत्पादन क्यों करती है।
स्ट्रिप फीडिंग और प्रोग्रेसन मैकेनिक्स
सब कुछ अनकॉइलर से शुरू होता है। फ्लैट शीट धातु का एक कुंडल, आमतौर पर 0.1 मिमी से 6 मिमी तक मोटा होता है, एक स्ट्रेटनर में खुल जाता है जो कुंडल की निर्धारित वक्रता को हटा देता है। वहां से, एक सर्वो या एयर फीडर पट्टी को पकड़ता है और प्रत्येक प्रेस स्ट्रोक के साथ इसे एक सटीक, दोहराने योग्य दूरी तक आगे बढ़ाता है। वह दूरी पिच है, और यह बिल्कुल पासे के अंदर स्टेशनों के बीच की दूरी से मेल खाती है।
यहां सटीकता महत्वपूर्ण है. यदि फ़ीड की लंबाई एक मिलीमीटर के अंश से भी कम हो जाती है, तो प्रत्येक डाउनस्ट्रीम स्टेशन गलत संरेखित हो जाता है। यही कारण है कि पायलट पिन, ऊपरी डाई में लगे कठोर बेलनाकार पोस्ट, प्रत्येक स्ट्रोक की शुरुआत में पट्टी में पूर्व-छिद्रित छेद में प्रवेश करते हैं। वे किसी भी काटने या गठन शुरू होने से पहले पट्टी को सटीक पंजीकरण में भौतिक रूप से खींचते हैं। पायलटों को सिस्टम के स्थितिगत रीसेट के रूप में सोचें, जो हर एक चक्र में किसी भी मामूली फ़ीड भिन्नता को ठीक करता है।
रिक्त से पूर्ण भाग तक स्टेशन अनुक्रमण
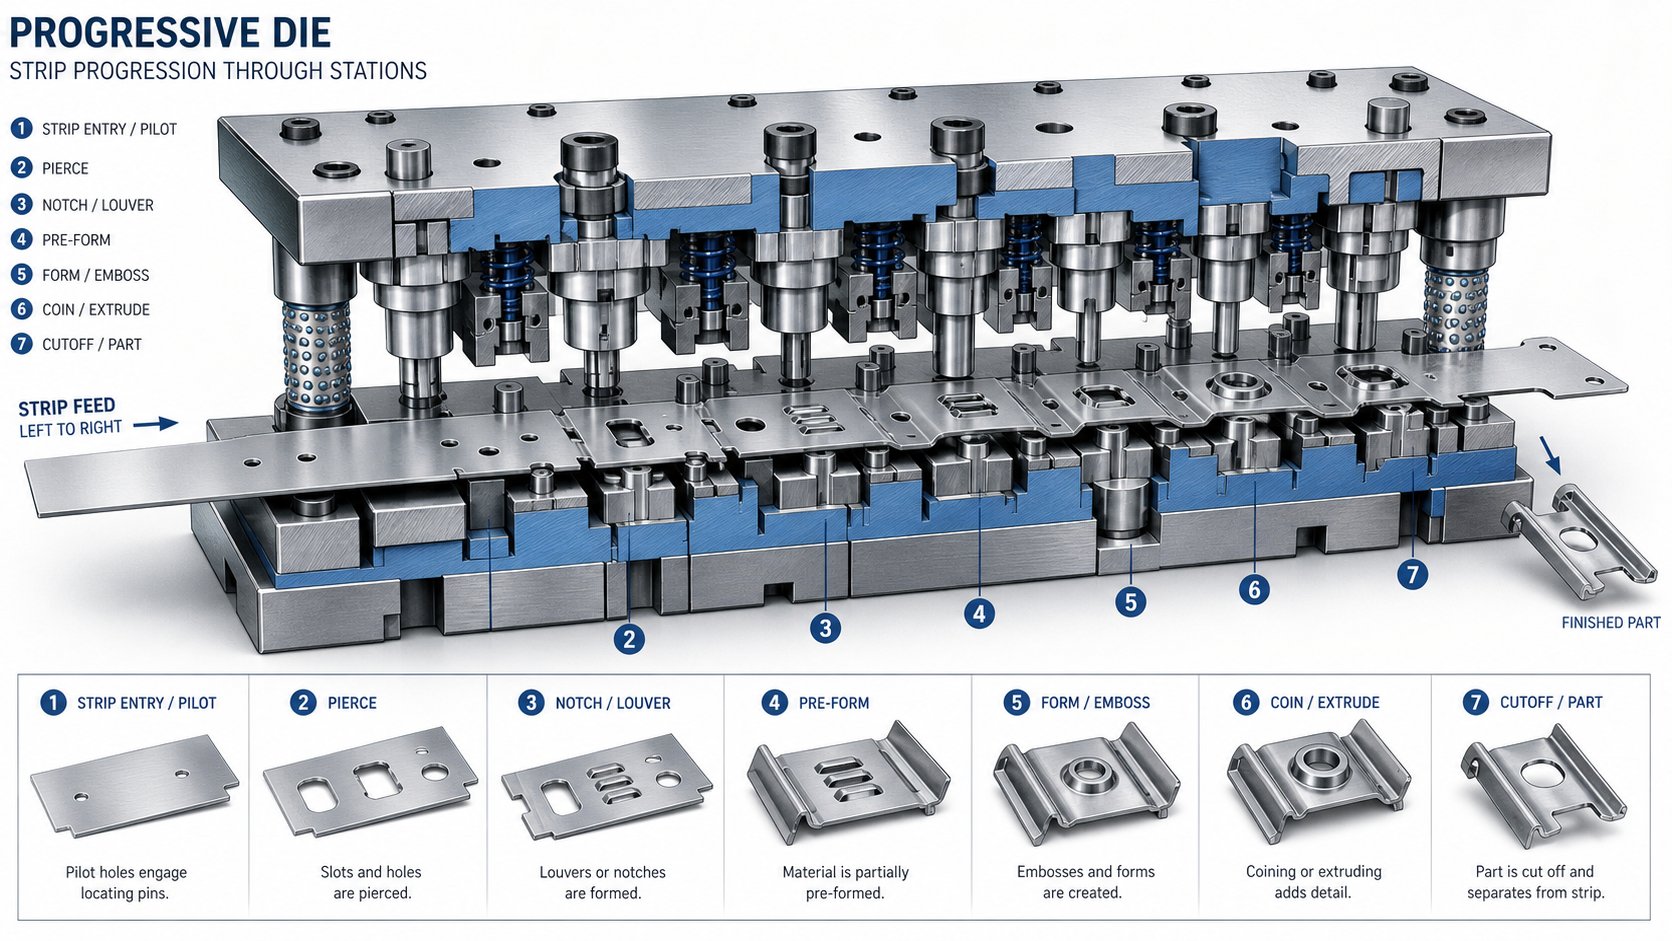
डाई के अंदर, स्टेशनों को एक रेखीय क्रम में व्यवस्थित किया जाता है। प्रोग्रेसिव स्टैम्पिंग प्रेस बंद होते ही प्रत्येक स्टेशन पट्टी पर एक या दो ऑपरेशन करता है। भाग की ज्यामिति धीरे-धीरे, स्टेशन-दर-स्टेशन विकसित होती है, जबकि संकीर्ण टैब या सामग्री के जाल के माध्यम से वाहक पट्टी से जुड़ी रहती है।
एक विशिष्ट प्रगतिशील मुद्रांकन प्रक्रिया इस क्रम का अनुसरण करती है:
- बाद के सभी स्टेशनों के लिए पंजीकरण स्थापित करने के लिए वाहक पट्टी में पायलट छेद किए जाते हैं।
- स्लॉट, छेद और पायदान जैसी आंतरिक विशेषताओं को छेदा या खाली किया जाता है।
- झुकने, गढ़ने या रेखांकन करने जैसी क्रियाएँ भाग की ज्यामिति को उत्तरोत्तर आकार देती हैं।
- अतिरिक्त ट्रिमिंग या रीस्ट्राइक ऑपरेशन आयामों को परिष्कृत करते हैं और अवशिष्ट तनाव से राहत देते हैं।
- अंतिम कटऑफ स्टेशन तैयार हिस्से को वाहक पट्टी से अलग करता है, और यह एक पूर्ण घटक के रूप में डाई से बाहर निकलता है।
स्टेशनों के बीच, आंशिक रूप से गठित हिस्सा एक कन्वेयर पर यात्रियों की तरह वाहक पट्टी पर चलता है। इससे रोबोटिक पिक-अप और स्थान हैंडलिंग समाप्त हो जाती है और चक्र के समय को सेकंड के बजाय सेकंड के अंशों में मापा जाता है।
प्रेस स्ट्रोक चक्र और समय
स्टैम्पिंग प्रेस डाई के साथ मिलकर कैसे काम करती है? प्रेस रैम नीचे उतरता है, ऊपरी डाई को निचली डाई पर बंद कर देता है और प्रत्येक स्टेशन के ऑपरेशन को एक ही झटके में एक साथ निष्पादित करता है। जैसे ही रैम पीछे हटती है, फीडर पट्टी को एक पिच लंबाई तक आगे बढ़ाता है, और लिफ्टर पिन पट्टी को निचली डाई सतह से थोड़ा ऊपर उठाता है ताकि यह स्वतंत्र रूप से यात्रा कर सके। राम फिर से उतरता है, और चक्र दोहराता है।
200 स्ट्रोक प्रति मिनट की गति से प्रगतिशील टूलींग चलाने वाला एक डाई स्टैम्पिंग प्रेस इस पूरे अनुक्रम, फ़ीड, रजिस्टर, फॉर्म, रिट्रैक्ट को 300 मिलीसेकंड में पूरा करता है। उस गति पर, फीडर की टाइमिंग विंडो को दसियों मिलीसेकंड में मापा जाता है, और डाई की स्ट्रिपर प्लेट को अगले अग्रिम से पहले स्ट्रिप को साफ रूप से साफ़ करना होगा। सिस्टम में प्रत्येक घटक प्रेस क्रैंकशाफ्ट रोटेशन के साथ सिंक्रनाइज़ होता है, जिससे प्रगतिशील डाई स्टैम्पिंग अलग-अलग घटनाओं की श्रृंखला की तरह कम और निरंतर यांत्रिक लय की तरह अधिक हो जाती है।
हालाँकि, वह लय तभी सुसंगत रहती है जब पासे के अंदर के व्यक्तिगत घटक लाखों बार-बार होने वाले प्रभावों के अधीन रहते हैं। पंच ज्यामिति, डाई क्लीयरेंस और घटक स्तर पर सामग्री का चयन यह निर्धारित करता है कि उपकरण उस ताल को बनाए रखता है या स्क्रैप का उत्पादन शुरू करता है।
एक प्रगतिशील डाई के अंदर महत्वपूर्ण घटक
पंच ज्यामिति और डाई क्लीयरेंस लय को स्थिर रखते हैं, लेकिन वे भाग वास्तव में क्या हैं, और वे एक साथ कैसे फिट होते हैं? एक प्रगतिशील स्टैम्पिंग डाई एक एकल अखंड ब्लॉक नहीं है। यह सटीक ग्राउंड स्टैम्पिंग डाई घटकों का एक संयोजन है, प्रत्येक एक विशिष्ट कार्य के साथ, अत्यधिक दोहराव वाले भार के तहत मिलकर काम करता है। जब आप समझते हैं कि प्रत्येक टुकड़ा क्या करता है, तो समस्या निवारण अनुमान के बजाय तार्किक हो जाता है।
अपर डाई असेंबली घटक
डाई का ऊपरी आधा हिस्सा प्रेस रैम पर लगाया जाता है और उस बल को वितरित करता है जो पट्टी को काटता है और बनाता है। इसके प्रमुख तत्वों में शामिल हैं:
- पंच प्लेट (रिटेनर):एक कठोर स्टील प्लेट जो सभी टूलींग पंचों को सटीक स्थिति में रखती है। प्रत्येक पंच को छेद या उसके द्वारा निर्मित रूप की ज्यामिति से मेल खाने के लिए ग्राउंड किया जाता है, और रिटेनर उन्हें जगह पर लॉक कर देता है ताकि वे लोड के तहत घूम न सकें या शिफ्ट न हो सकें।
- बैकिंग प्लेट:पंच प्लेट और ऊपरी डाई शू के बीच स्थित, यह कठोर प्लेट प्रेस के बार-बार प्रभाव बल द्वारा कठोर आवेषण को नरम डाई शू में जाने से रोकती है।
- स्ट्रिपर प्लेट:प्रेस बंद होते ही यह घटक स्ट्रिप सामग्री को डाई ब्लॉक से चिपका देता है। उतना ही महत्वपूर्ण यह है कि यह अपस्ट्रोक के दौरान घूंसे से सामग्री को अलग कर देता है। इसके बिना, पट्टी पीछे हटने पर धातु छिद्रण उपकरणों से चिपक जाएगी, ऊपरी डाई में खिंच जाएगी और तत्काल क्षति होगी।
- पायलट:बुलेट नोज़ पिन जो किसी भी ऑपरेशन के शुरू होने से पहले स्ट्रिप में पूर्व {{1} छेद किए गए छेद में प्रवेश करते हैं ताकि इसे अंतिम संरेखण में व्यवस्थित किया जा सके। वे हर स्ट्रोक में फ़ीड की छोटी-मोटी अशुद्धियों को ठीक करते हैं।
लोअर डाई असेंबली घटक
निचला आधा हिस्सा प्रेस बोल्स्टर पर बैठता है और ऊपर से काटने और बनाने वाली ताकतों को प्राप्त करता है। इसके मूल तत्वों में शामिल हैं:
- डाई ब्लॉक (डाई चेज़):मुख्य निकाय जहां काटने और आकृति बनाने का काम मशीन से किया जाता है या डाला जाता है। अधिक मात्रा में स्टील स्टैम्पिंग डाई में, डाई ब्लॉक में प्रीमियम टूल स्टील या कार्बाइड से बने प्रतिस्थापन योग्य आवेषण होते हैं, जिससे पूरे ब्लॉक के पुनर्निर्माण के बिना स्थानीय मरम्मत की अनुमति मिलती है।
- डाई बटन:डाई ब्लॉक में दबाए गए कठोर बेलनाकार आवेषण जो प्रत्येक पंच के लिए विरोधी कटिंग एज प्रदान करते हैं। पंच नाक और उसके मेटिंग बटन के बीच का अंतराल, आमतौर पर सामग्री की मोटाई का 5 से 10 प्रतिशत, कटे हुए किनारे की गुणवत्ता को नियंत्रित करता है।
- मुद्रांकन डाई लिफ्टर:स्प्रिंग-लोडेड पिन या रेल्स जो प्रत्येक स्ट्रोक के बाद पट्टी को डाई सतह से थोड़ा ऊपर उठाते हैं। यह क्लीयरेंस फीडर को कटे हुए किनारों पर खींचे बिना स्ट्रिप को स्वतंत्र रूप से आगे बढ़ाने देता है, घिसाव को कम करता है और तेज गति से गलत फ़ीड को रोकता है।
- ब्लॉक रोकें:परिशुद्धता-ग्राउंड ब्लॉक जो प्रेस में डाई की बंद ऊंचाई निर्धारित करते हैं। तकनीशियन यह सत्यापित करने के लिए स्टॉप ब्लॉक पर ग्राउंड स्लॉट में सोल्डर को कुचलते हैं कि सेटअप के दौरान पंच और फॉर्म उचित गहराई तक पहुंचें।
मार्गदर्शन और पंजीकरण प्रणाली
एक इंच के हजारवें हिस्से में मापी गई निकासी के साथ प्रति मिनट 200 स्ट्रोक पर ऊपरी और निचले हिस्सों को एक साथ बंद करने की कल्पना करें। मार्गदर्शन प्रणालियाँ इसे संभव बनाती हैं:
- गाइड पिन और बुशिंग:एक डाई शू पर लगाए गए कठोर पिन दूसरे पर सटीक बुशिंग लगाते हैं, ऊपरी और निचले हिस्सों को 0.0001 इंच की सहनशीलता के भीतर संरेखित करते हैं। बॉल -बेयरिंग गाइड पिन, जो कैज्ड बियरिंग पर चलते हैं, अपने सुचारू जुड़ाव और आसान डाई पृथक्करण के लिए उद्योग मानक बन गए हैं।
- डाई जूते (डाई सेट):ऊपरी और निचली नींव प्लेटें जो हर दूसरे घटक को स्थिति में रखती हैं। वे विक्षेपण बलों को अवशोषित करते हैं और प्रेस को एक कठोर माउंटिंग इंटरफ़ेस प्रदान करते हैं।
- डाई स्प्रिंग्स:उच्च - बल संपीड़न स्प्रिंग्स, या तो यांत्रिक कुंडल या नाइट्रोजन गैस, जो पूरे स्ट्रोक चक्र के दौरान स्ट्रिपिंग, होल्डिंग और भाग इजेक्शन कार्यों के लिए नियंत्रित दबाव प्रदान करते हैं।
नीचे दी गई तालिका इन स्टैम्पिंग डाई घटकों, उनके कार्यों और विशिष्ट सामग्री चयनों को एक त्वरित संदर्भ प्रारूप में समेकित करती है:
| अवयव | समारोह | विशिष्ट सामग्री |
|---|---|---|
| जूते मरो | फाउंडेशन प्लेटें जो अन्य सभी घटकों को स्थापित करती हैं और संरेखण बनाए रखती हैं | हल्का स्टील या लचीला लोहा |
| गाइड पिन और बुशिंग | ऊपरी और निचले पासे के हिस्सों को एक हजारवें हिस्से के दसवें हिस्से के भीतर संरेखित करें | कठोर मिश्र धातु इस्पात; एल्यूमीनियम गेंद पिंजरे |
| पंच प्लेट (रिटेनर) | सभी टूलींग पंचों को पकड़कर रखना | ए-2 या डी-2 टूल स्टील |
| बैकिंग प्लेट | डाई शू को पंच प्रभाव बलों से बचाता है | A-2 कठोर उपकरण स्टील |
| स्ट्रिपर प्लेट | क्लैंप सामग्री को अलग कर देते हैं और पीछे हटने पर इसे घूंसे से अलग कर देते हैं | ए-2 टूल स्टील या माइल्ड स्टील (निर्देशित प्रकार) |
| टूलींग पंच | पट्टी सामग्री को काटें, छेदें या आकार दें | डी-2, एम-2, सीपीएम, या कार्बाइड |
| डाई ब्लॉक/आवेषण | विपरीत काटने वाले किनारे और आकार देने वाली आकृति प्रदान करें | डी-2, एम-2, सीपीएम, या कार्बाइड आवेषण |
| डाई बटन | घूंसे के लिए बदली जा सकने वाली कटिंग {{0}किनारी समकक्ष | कठोर मिश्र धातु इस्पात या कार्बाइड के माध्यम से |
| पायलट | प्रत्येक स्ट्रोक में पट्टी को सटीक स्थिति में दर्ज करें | कठोर उपकरण स्टील, पॉलिश नाक |
| स्प्रिंग्स (मैकेनिकल/नाइट्रोजन) | स्ट्रिपिंग बल प्रदान करें, दबाव को दबाकर रखें, और भाग को बाहर निकालें | क्रोम-सिलिकॉन तार या नाइट्रोजन गैस सिलेंडर |
| लिफ्टर | स्ट्रोक के बीच स्वतंत्र रूप से आगे बढ़ने के लिए डाई की सतह से पट्टी को ऊपर उठाएं | स्प्रिंग रिटर्न के साथ कठोर टूल स्टील |
| ब्लॉक बंद करो | सेटअप के दौरान शट ऊंचाई सेट करें और प्रेस की गहराई सत्यापित करें | कठोर उपकरण स्टील, सटीक जमीन |
इनमें से प्रत्येक भाग को लाखों प्रेस चक्रों में आयामी अखंडता बनाए रखनी चाहिए। जब एक भी पंच सहनशीलता से बाहर हो जाता है या लिफ्टर स्प्रिंग ख़राब हो जाता है, तो पूरा सिस्टम ख़राब हो जाता है। यही कारण है कि घटक स्तर पर सामग्री चयन और डिज़ाइन रणनीति समग्र स्ट्रिप लेआउट के समान ही महत्वपूर्ण होती है, यह संबंध विशेष रूप से डाई डिज़ाइन चरण के दौरान स्पष्ट हो जाता है।
संकल्पना से सत्यापन तक प्रगतिशील डाई डिज़ाइन
भौतिक स्तर पर घटकों की परस्पर निर्भरता एक बात है। किसी स्टील को काटने से पहले उन सभी हिस्सों को एक साथ काम करना? यहीं पर प्रगतिशील डाई डिज़ाइन या तो महीनों के उत्पादन सिरदर्द से बचाता है या उन्हें पैदा करता है। एक अच्छी तरह से निष्पादित स्टैम्पिंग डाई डिज़ाइन की शुरुआत सीएडी ज्यामिति से नहीं, बल्कि इस बात की गहन समझ से होती है कि तैयार भाग को क्या करना चाहिए, कितने की आवश्यकता है, और सामग्री क्या बाधाएं डालती है।
डिज़ाइन इनपुट और ग्राहक आवश्यकताएँ
एक विशिष्ट मेटल स्टैम्पिंग डाई डिज़ाइन प्रोजेक्ट तब शुरू होता है जब कोई ग्राहक एक पार्ट प्रिंट भेजता है, आमतौर पर 3डी सीएडी मॉडल के साथ। लेकिन केवल वह ड्राइंग ही डाई डिज़ाइनर को शुरुआत करने के लिए पर्याप्त अवसर नहीं देती है। किसी भी स्ट्रिप लेआउट का काम होने से पहले, डिजाइनर को उत्पादन संदर्भ की पूरी तस्वीर इकट्ठा करने की आवश्यकता होती है। एक महत्वपूर्ण इनपुट जल्दी छूट जाए, और संपूर्ण टूल अवधारणा को डाउनस्ट्रीम पर फिर से काम करने की आवश्यकता हो सकती है।
प्रगतिशील टूलींग विकास शुरू होने से पहले आवश्यक महत्वपूर्ण डिज़ाइन इनपुट यहां दिए गए हैं:
- भाग ज्यामिति: सभी महत्वपूर्ण आयामों और डेटाम संदर्भों को परिभाषित करने वाले संपूर्ण जीडी एंड टी कॉलआउट के साथ 2डी चित्र और 3डी ठोस मॉडल।
- सामग्री विशिष्टता: मिश्र धातु प्रकार, स्वभाव, मोटाई, और यांत्रिक गुण जिसमें तन्यता ताकत, उपज शक्ति, बढ़ाव, और एन- मूल्य शामिल हैं।
- वार्षिक मात्रा आवश्यकताएँ: प्रति वर्ष अपेक्षित मात्रा, लॉट आकार और अनुमानित कार्यक्रम जीवन, जो सीधे डाई निर्माण वर्ग और सामग्री विकल्पों को प्रभावित करते हैं।
- सहनशीलता की आवश्यकताएँ: कौन सी विशेषताएँ महत्वपूर्ण हैं -फ़ंक्शन (सीटीएफ) के लिए और जो मानक वाणिज्यिक सहनशीलता रखती हैं, क्योंकि सख्त विशिष्टताओं के लिए अतिरिक्त स्टेशनों या सिक्के संचालन की आवश्यकता होती है।
- द्वितीयक परिचालन: कोई भी पोस्ट {{0}स्टैंपिंग प्रक्रियाएं जैसे प्लेटिंग, हीट ट्रीटमेंट, वेल्डिंग, या असेंबली जो गड़गड़ाहट दिशा, सतह खत्म, या आयामी स्थिरता पर बाधाएं लगाती हैं।
- प्रेस और फीडर की उपलब्धता: यदि ग्राहक के पास मौजूदा प्रेस लाइन है, तो इसकी टन भार क्षमता, बिस्तर का आकार, स्ट्रोक की लंबाई और फीडर का प्रकार शुरू से ही डाई लिफाफे को बाधित करता है।
जैसा कि मेटलफॉर्मिंग मैगज़ीन नोट करती है, बहुत कम तकनीकी विवरण के साथ शीट मेटल को निर्दिष्ट करने से प्रदर्शन संबंधी समस्याएं पैदा हो सकती हैं। अनुमानित भौतिक गुणों के आधार पर डिज़ाइन किया गया डाई स्क्रैप का उत्पादन कर सकता है जब वास्तविक उत्पादन कॉइल विभिन्न कठोरता या बढ़ाव मूल्यों के साथ आते हैं। डाई, एक अर्थ में, यह निर्धारित करती है कि उसे सही ढंग से चलाने के लिए किस सामग्री की आवश्यकता है।
स्ट्रिप लेआउट अनुकूलन रणनीतियाँ
इनपुट लॉक होने के साथ, डिज़ाइनर प्रगतिशील स्टैम्पिंग डाई डिज़ाइन में एकल सबसे परिणामी निर्णय की ओर बढ़ता है: स्ट्रिप लेआउट। यह वह ब्लूप्रिंट है जो परिभाषित करता है कि कैसे फ्लैट पट्टी स्टेशन दर स्टेशन एक तैयार हिस्से में बदल जाती है। यह सामग्री उपयोग, डाई आकार, स्टेशन गिनती, बल वितरण और अंततः प्रति भाग लागत निर्धारित करता है।
एक स्ट्रिप लेआउट निर्दिष्ट करता है:
- पट्टी की फ़ीड दिशा और अनाज दिशा के सापेक्ष भाग का अभिविन्यास
- स्टेशनों के बीच पिच की दूरी
- वाहक प्रकार, चौड़ाई, और अनुलग्नक बिंदु
- पहले पियर्स से अंतिम कटऑफ तक ऑपरेशन क्रम
- स्क्रैप कंकाल ज्यामिति और सामग्री उपज प्रतिशत
सीधा लगता है? व्यवहार में, प्रत्येक चर दूसरे के विरुद्ध व्यापार करता है। अनाज की दिशा के लंबवत महत्वपूर्ण मोड़ों को संरेखित करने के लिए भाग को घुमाने से फॉर्मेबिलिटी में सुधार होता है लेकिन पट्टी की चौड़ाई और स्क्रैप में वृद्धि हो सकती है। छोटी पिच डाई की लंबाई और प्रेस बेड की आवश्यकताओं को कम करती है लेकिन स्टेशनों को एक साथ संपीड़ित करती है, जिससे पंच शक्ति और रखरखाव की पहुंच सीमित हो जाती है। अनुभवी डिज़ाइनर अक्सर नमूना स्टैम्पिंग परीक्षणों के दौरान स्ट्रिप लेआउट को कई बार संशोधित करते हैं, जिससे फीडिंग समस्याओं, बल असंतुलन और अनाज दिशा के मुद्दों को उजागर किया जाता है जो केवल वास्तविक प्रेस स्थितियों के तहत दिखाई देते हैं।
स्टेशन गिनती निर्धारण स्ट्रिप लेआउट का अनुसरण करता है। डिज़ाइनर अनुक्रम संचालन करता है ताकि छेदन और खरोंच जल्दी हो जाए जबकि सामग्री सपाट रहे, बाद में निर्माण के दौरान सुविधाओं के विरूपण को रोका जा सके। प्रोफ़ाइल के आकार लेने के बाद झुकना और ड्राइंग स्टेशन आते हैं। निष्क्रिय स्टेशन, जहां कोई संचालन नहीं होता है, बल वितरण को प्रबंधित करने और डाई में संरचनात्मक सहायता प्रदान करने के लिए भारी निर्माण स्टेशनों के बीच डाले जाते हैं। एक 12-स्टेशन प्रोग्रेसिव स्टैम्पिंग टूल एक मामूली जटिल हिस्से के लिए असामान्य नहीं है, और जटिल ज्यामिति गिनती को 20 से आगे बढ़ा सकती है।
सिमुलेशन-आधारित डिज़ाइन सत्यापन
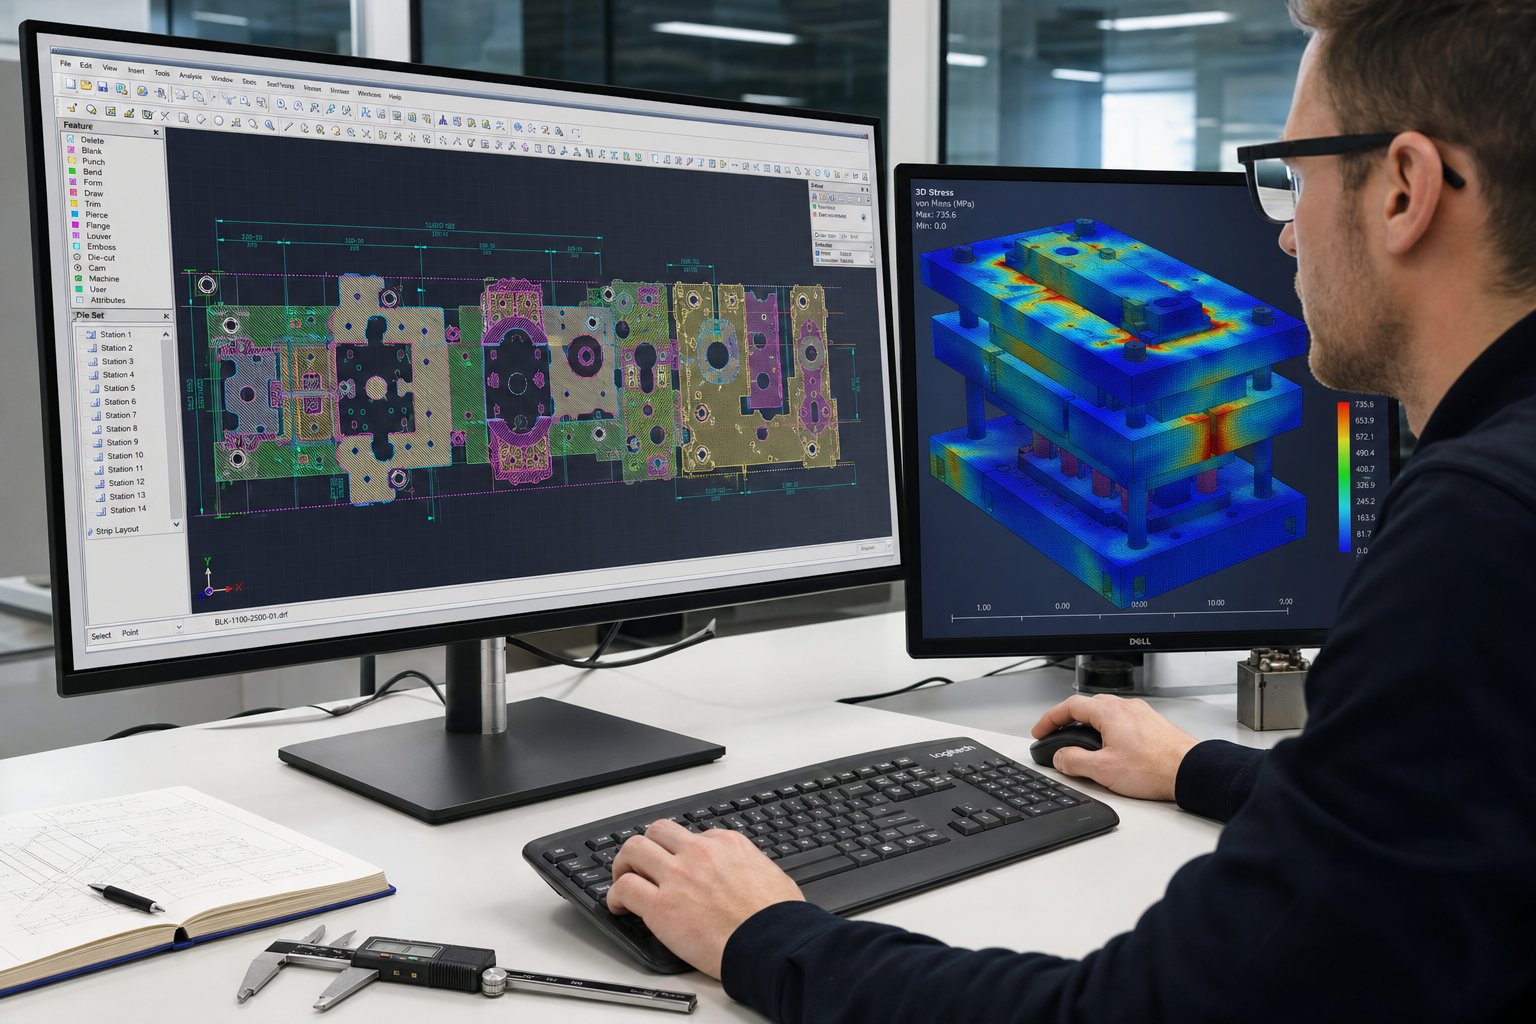
आधुनिक प्रगतिशील डाई डिज़ाइन सॉफ़्टवेयर के अस्तित्व में आने से पहले, टूल निर्माता डाई बनाते थे, परीक्षण भागों को चलाते थे, समस्याओं की पहचान करते थे, टूल को संशोधित करते थे, और तब तक दोहराते थे जब तक परिणाम विशिष्ट नहीं हो जाते। उस चक्र में पुनः कार्य करने में कई सप्ताह और हजारों डॉलर खर्च हो सकते हैं। आज, सिमुलेशन ने उस पुनरावृत्त लूप को डिजिटल स्पेस में संपीड़ित कर दिया है।
परिमित तत्व विश्लेषण (एफईए) उपकरण उपकरण स्टील के एक ब्लॉक को मशीनीकृत करने से पहले प्रत्येक निर्माण स्टेशन पर सामग्री प्रवाह, पतलापन, झुर्रियां और स्प्रिंगबैक मॉडल करते हैं। इंजीनियर वस्तुतः कई स्ट्रिप लेआउट विविधताओं का परीक्षण करते हैं, स्प्रिंगबैक की भरपाई के लिए मोड़ कोणों को समायोजित करते हैं या स्वीकार्य सीमा से अधिक पतले होने से बचने के लिए ड्रॉ की गहराई को संशोधित करते हैं। परिणाम एक मान्य डिज़ाइन है जो कम भौतिक प्रोटोटाइप के साथ तेजी से उत्पादन की तैयारी तक पहुंचता है।
टनभार गणना एक अन्य क्षेत्र है जहां अनुकरण से लाभ मिलता है। प्रत्येक स्टेशन की काटने और बनाने वाली ताकतों का योग चयनित प्रेस की क्षमता से कम होना चाहिए, जो निचले मृत केंद्र के ऊपर काम करने की ऊंचाई के लिए माना जाता है, जहां यांत्रिक लाभ कम हो जाता है। गहराई से निर्माण करने वाले स्टेशनों के लिए, कार्यशील ऊर्जा, न कि केवल अधिकतम टन भार, सीमित कारक बन जाती है। सिमुलेशन इन बाधाओं को जल्दी पकड़ लेता है, यह सुनिश्चित करता है कि प्रगतिशील टूलिंग प्रतिबद्धताओं से पहले प्रेस लाइन से मेल खाती है।
सीएडी/सीएएम पैरामीट्रिक मॉडलिंग, एफईए फॉर्मिंग सिमुलेशन और डिजिटल गति अध्ययन के संयोजन ने विकास की समयसीमा को काफी कम कर दिया है। एक बार तीन या चार भौतिक परीक्षण पुनरावृत्तियों की आवश्यकता को अक्सर एक बार में हल किया जा सकता है, उत्पादन में लगने वाले समय को कम करके और सख्त होने के बाद महंगे डाई संशोधनों को समाप्त करके।
फिर भी सबसे परिष्कृत सिमुलेशन मॉडल आदर्शीकृत इनपुट पर काम करता है। वास्तविक सामग्री भिन्नता, प्रेस विक्षेपण और स्नेहन की स्थिति ऐसे चर पेश करती है जो केवल पूर्ण उत्पादन गति पर उभरते हैं, यही कारण है कि वर्कपीस और डाई घटकों दोनों के लिए सामग्री का चयन दीर्घकालिक उपकरण प्रदर्शन में इतनी निर्णायक भूमिका निभाता है।
प्रगतिशील मुद्रांकन और उपकरण स्टील चयन में सामग्री
सिमुलेशन मॉडल आदर्शीकृत भौतिक गुणों पर चलते हैं, लेकिन प्रेस लाइन पर पहुंचने वाले कॉइल कठोरता, बढ़ाव और सतह की स्थिति में वास्तविक -विश्व भिन्नता रखते हैं। ये अंतर प्रदर्शन के हर पहलू में व्याप्त हैं। वर्कपीस के लिए आपके द्वारा चुनी गई प्रगतिशील मुद्रांकन सामग्री यह निर्धारित करती है कि डाई को कितने स्टेशनों की आवश्यकता है, प्रेस कितनी तेजी से चक्र कर सकता है, और रखरखाव से पहले टूलींग घटक कितने समय तक जीवित रहते हैं।
सामान्य वर्कपीस सामग्री और उनकी मुद्रांकन विशेषताएँ
प्रगतिशील धातु मुद्रांकन मिश्र धातुओं की एक विस्तृत श्रृंखला को संभालती है, प्रत्येक संरचना, ताकत और घर्षण का एक अलग मिश्रण लाती है। उच्च बढ़ाव वाली सामग्री आसानी से झुक जाती है लेकिन उपकरण की सतहों पर चिपक सकती है। एक सख्त मिश्र धातु सफाई से कटती है लेकिन टन भार की मांग को बढ़ाती है और पंच घिसाव को तेज करती है। डाई लाइफ़ ट्रेडऑफ़ का हिसाब-किताब करते समय वर्कपीस को एप्लिकेशन से मिलाना एक संतुलनकारी कार्य है जिसका सामना हर इंजीनियर को करना पड़ता है।
यहां बताया गया है कि सबसे आम प्रगतिशील मुद्रांकन सामग्री की तुलना कैसे की जाती है:
| वर्कपीस सामग्री | फॉर्मैबिलिटी रेटिंग | विशिष्ट अनुप्रयोग | डाई वियर संबंधी विचार |
|---|---|---|---|
| कार्बन स्टील (सीआरएस, एसपीसीसी) | अच्छे से उत्कृष्ट | ब्रैकेट, हाउसिंग, संरचनात्मक क्लिप, ऑटोमोटिव फास्टनरों | मध्यम पहनावा; हॉट रोल्ड वेरिएंट पर अपघर्षक ऑक्साइड स्केल पंच जीवन को छोटा कर देता है |
| स्टेनलेस स्टील (301, 304, 316) | मध्यम | चिकित्सा बाड़े, खाद्य प्रसंस्करण घटक, समुद्री हार्डवेयर | उच्च पित्त प्रवृत्ति और कार्य {{0}कठोरता घर्षण को बढ़ाती है और चिपकने वाले घिसाव को तेज करती है |
| एल्यूमिनियम (1100, 3003, 5052) | उत्कृष्ट | हीट सिंक, ईवी बाड़े, हल्के संरचनात्मक हिस्से | पंच चेहरों पर नरम सामग्री बनती है; पॉलिश टूलींग और बार-बार सफाई की आवश्यकता होती है |
| पीतल (C260, C270) | उत्कृष्ट | विद्युत टर्मिनल, सजावटी हार्डवेयर, पाइपलाइन फिटिंग | कम घिसाव दर; जिंक सामग्री प्राकृतिक चिकनाई प्रदान करती है, उपकरण अंतराल को बढ़ाती है |
| तांबा (C110, C102) | बहुत अच्छा | बसबार, कनेक्टर, आरएफ परिरक्षण | हल्का घर्षण लेकिन उच्च लचीलापन के कारण स्लग खिंचता है, अगर खाली जगह बहुत तंग है |
कार्बन स्टील प्रोग्रेसिव स्टैम्पिंग लागत-संवेदनशील, उच्च-मात्रा वाले भागों के लिए वर्कहॉर्स बनी हुई है। कोल्ड रोल्ड कार्बन स्टील एक चिकनी सतह, अच्छी फॉर्मेबिलिटी और कम कच्चे माल की लागत प्रदान करता है, जो इसे ब्रैकेट, क्लिप और संरचनात्मक घटकों के लिए डिफ़ॉल्ट विकल्प बनाता है। स्टेनलेस स्टील प्रोग्रेसिव स्टैम्पिंग के लिए डाई की अधिक आवश्यकता होती है: उच्च टन भार, सख्त स्नेहन नियंत्रण, और चिपकने वाले {{5}पहनने के प्रतिरोध के लिए रेटेड टूल स्टील्स। डाई डिजाइनर अक्सर बलों को वितरित करने और पट्टी में तनाव रिसर्स को कम करने के लिए स्टेनलेस ग्रेड बनाते समय निष्क्रिय स्टेशन जोड़ते हैं।
एल्युमीनियम प्रोग्रेसिव स्टैम्पिंग उच्च प्रेस गति से चलती है क्योंकि काटने का बल कम होता है, लेकिन उस कोमलता के कारण सामग्री पंच सतहों पर चिपक जाती है, इस स्थिति को गैलिंग कहा जाता है। प्रगतिशील मुद्रांकन तांबा एक समान चुनौती प्रस्तुत करता है: सामग्री की उच्च लचीलापन का मतलब है कि स्लग को डाई के माध्यम से वापस खींचा जा सकता है यदि पंच {{1} से - डाई क्लीयरेंस अनुकूलित नहीं है। इसके विपरीत, पीतल की प्रगतिशील मुद्रांकन क्षमाशील होती है। पीतल में मौजूद जिंक सामग्री एक हल्के स्नेहक के रूप में कार्य करती है, जो उपकरण इंटरफ़ेस पर घर्षण को कम करती है और धार तेज करने के बीच के अंतराल को बढ़ाती है।
डाई घटकों के लिए टूल स्टील का चयन
वर्कपीस यह तय करती है कि पासे को क्या सहना होगा। मध्यम गति पर हल्के कार्बन स्टील की स्टैम्पिंग करते समय, पारंपरिक उपकरण स्टील जैसे डी2 (एक उच्च-क्रोमियम, उच्च-कार्बन कोल्ड वर्क स्टील) उचित लागत पर स्वीकार्य जीवन प्रदान करते हैं। D2 पहनने के प्रतिरोध और मशीनेबिलिटी का अच्छा संतुलन प्रदान करता है, यही कारण है कि यह दशकों से एक मानक रहा है।
कठोर या अधिक अपघर्षक वर्कपीस समीकरण बदल देते हैं। स्टेनलेस स्टील का कार्य सख्त करने का व्यवहार कटिंग किनारे की कठोरता को डाई के करीब धकेल सकता है, जिससे छिलने और थकान टूटने की गति तेज हो जाती है। इन मामलों में,पाउडर धातुकर्म (पीएम) उपकरण स्टील्सबेहतर, अधिक समान रूप से वितरित कार्बाइड प्रदान करते हैं जो पारंपरिक इनगट {{0}कास्ट ग्रेड की तुलना में कठोरता और पहनने के प्रतिरोध दोनों में सुधार करते हैं। CPM 10V या Vanadis 4 Extra जैसे PM स्टील्स उच्च गति ब्लैंकिंग से बचने के लिए आवश्यक प्रभाव शक्ति का त्याग किए बिना अपघर्षक घिसाव का प्रतिरोध करते हैं।
अत्यधिक मात्रा में या उन्नत उच्च शक्ति शीट के साथ स्टील प्रोग्रेसिव स्टैम्पिंग के लिए, कार्बाइड आवेषण उच्चतम {{1} पहनने वाले स्टेशनों पर व्यावहारिक हो जाते हैं, आमतौर पर छेदन और कटऑफ। टंगस्टन कार्बाइड 90 एचआरए से अधिक कठोरता प्रदान करता है और अपघर्षक अनुप्रयोगों में पारंपरिक उपकरण स्टील को पांच से दस गुना तक मात दे सकता है। ट्रेड{5}ऑफ भंगुरता है: कार्बाइड आवेषण के लिए कठोर डाई निर्माण की आवश्यकता होती है और यह गलत संरेखण या ऑफ{6}सेंटर लोडिंग को बर्दाश्त नहीं कर सकता है।
सतही उपचार सुरक्षा की एक और परत जोड़ते हैं। TiAlN या CrN जैसी PVD कोटिंग्स घर्षण को कम करती हैं और गैल्वनाइज्ड या स्टेनलेस सामग्री बनाते समय गैलिंग को रोकती हैं। आयन नाइट्राइडिंग आयामी विरूपण के बिना सब्सट्रेट सतह को कठोर बनाता है, जिससे एक कठोर केस बनता है जो इसके ऊपर कोटिंग का समर्थन करता है। प्रलेखित उत्पादन परिदृश्यों में नाइट्राइड सब्सट्रेट प्लस पीवीडी कोटिंग के संयोजन से उपकरण जीवन को 50,000 भागों से 1.2 मिलियन से अधिक भागों तक बढ़ाया जा सकता है।
अंततः, टूल स्टील का चयन इंजीनियरिंग के शीर्ष पर एक आर्थिक निर्णय है। कार्बाइड डालने की लागत पहले से अधिक होती है, लेकिन डाई के जीवनकाल के दौरान रखरखाव की आवृत्ति और स्क्रैप दरों में कमी आती है। स्वामित्व गणना की कुल लागत, डाउनटाइम और प्रतिस्थापन लागत के विरुद्ध उपकरण सामग्री निवेश को संतुलित करना, डिजाइन बेंच से उत्पादन मंजिल तक जाने के बाद केंद्रीय हो जाता है।
प्रोग्रेसिव डाइज़ बनाम कंपाउंड डाइज़ बनाम ट्रांसफर डाइज़
टूल स्टील का अर्थशास्त्र और स्वामित्व की कुल लागत कहानी का केवल एक हिस्सा बताती है। उन निर्णयों के लागू होने से पहले, एक अधिक मौलिक प्रश्न पूरे प्रोजेक्ट को आकार देता है: किस प्रकार का पासा भाग में फिट बैठता है? प्रगतिशील मृत्यु हमेशा उत्तर नहीं होती। ज्यामिति, आयतन और गठन की जटिलता के आधार पर, एक यौगिक डाई या ट्रांसफर डाई कम जोखिम पर बेहतर परिणाम दे सकती है। स्टैम्पिंग डाइस के प्रकार और उनके चयन मानदंड को समझने से टूलींग निवेश और उत्पादन वास्तविकता के बीच महंगे बेमेल को रोका जा सकता है।
मल्टी-स्टेशन अनुक्रमिक गठन के लिए प्रगतिशील मर जाता है
जब आपको मध्यम जटिलता वाले छोटे से मध्यम आकार के हिस्सों की उच्च मात्रा की आवश्यकता होती है तो प्रगतिशील डाई स्टैम्पिंग उत्कृष्ट होती है। पट्टी पूरी प्रक्रिया के दौरान जुड़ी रहती है, जिससे प्रत्येक स्टेशन पर स्थिति सटीकता बनी रहती है। वह निरंतर पंजीकरण ही इस दृष्टिकोण को इतनी गति से दोहराने योग्य बनाता है।
प्रगतिशील टूलींग के साथ डाई स्टैम्पिंग का सबसे अधिक अर्थ कहां है? ऑटोमोटिव कनेक्टर शैल, ब्रैकेट असेंबली, या परिरक्षण घटकों, भागों को चित्रित करें जो एक ही चक्र में छेदने, झुकने और ट्रिमिंग को जोड़ते हैं। 50,000 इकाइयों से ऊपर की वार्षिक मात्रा आम तौर पर अग्रिम टूलींग निवेश को उचित ठहराती है, और कई लाख से अधिक मात्रा में, प्रति - भाग लागत को किसी अन्य विधि से मात देना मुश्किल हो जाता है।
ट्रेड{{0}ऑफ़ लचीलापन है। क्योंकि हिस्से वाहक पट्टी से जुड़े रहते हैं, गहरी खींच पट्टी के तनाव से सीमित होती है, और बहु-दिशात्मक निर्माण मुश्किल हो जाता है। यदि किसी भाग को स्टेशनों के बीच घूमने या कोण बनाने की आवश्यकता होती है जिसे स्ट्रिप कनेक्शन भौतिक रूप से रोकता है, तो प्रगतिशील डाई दीवार से टकराती है।
एकल स्टेशन एक साथ संचालन के लिए यौगिक मर जाता है
कंपाउंड डाई स्टैम्पिंग एक मौलिक रूप से अलग दृष्टिकोण अपनाती है। कई स्टेशनों पर संचालन को अनुक्रमित करने के बजाय, यह एक स्टेशन पर एक ही प्रेस स्ट्रोक में सभी कटिंग ऑपरेशन को पूरा करता है। पंच और डाई सामग्री के दोनों ओर से एक साथ काम करते हैं, जिससे एक ही झटके में तैयार ब्लैंक तैयार हो जाता है।
यह यौगिक डाई को उन सपाट भागों के लिए आदर्श बनाता है जो उच्च आयामी सटीकता की मांग करते हैं, वॉशर, गास्केट, शिम और सरल खाली घटकों के बारे में सोचें। चूँकि सभी सुविधाएँ एक ही झटके में कट जाती हैं, इसलिए स्टेशन से ऊपर {{2} से स्टेशन स्थानांतरण तक कोई संचयी सहनशीलता स्टैक नहीं होता है। एक ही ज्यामिति पर एक प्रगतिशील पासा जो हासिल करता है, उससे समतलता और सघनता बेहतर होती है।
सीमा? कंपाउंड डाइज़ झुकने या खींचने जैसे गठन संबंधी कार्य नहीं कर सकते। वे काटने और गढ़ने का काम संभालते हैं, लेकिन किसी भी त्रि-आयामी आकार देने के लिए एक अलग प्रक्रिया की आवश्यकता होती है। उत्पादन की गति भी प्रगतिशील टूलींग से नीचे आती है क्योंकि भागों को आम तौर पर निरंतर स्ट्रिप प्रगति के बजाय व्यक्तिगत खाली फीडिंग की आवश्यकता होती है। साधारण सपाट भागों की मध्यम मात्रा के लिए जहां सटीकता गति से अधिक मायने रखती है, कंपाउंड डाई कम टूलींग लागत पर मजबूत मूल्य प्रदान करते हैं।
बड़े या जटिल ज्यामिति के लिए स्थानांतरण मर जाता है
ट्रांसफर डाई स्टैम्पिंग प्रक्रिया की शुरुआत में ही वर्कपीस को स्ट्रिप से अलग कर देती है। एक यांत्रिक स्थानांतरण प्रणाली, जिसमें रेल, उंगलियाँ या रोबोटिक भुजाएँ शामिल होती हैं, भौतिक रूप से मुक्त हिस्से को एक स्टेशन से दूसरे स्टेशन तक ले जाती हैं। प्रत्येक स्टेशन बिना किसी पट्टी बाधा के, स्वतंत्र रूप से भाग पर संचालित होता है।
वह स्वतंत्रता जो संभव है उसे बदल देती है। गहरी ड्राइंग, बहु-दिशात्मक गठन, स्टेशनों के बीच आंशिक रोटेशन, और वर्कपीस तक पूर्ण पहुंच की आवश्यकता वाले संचालन सभी संभव हो जाते हैं। ट्रांसफर प्रेस टूलिंग बड़े हिस्सों को संभालती है जो एक संकीर्ण वाहक पट्टी से जुड़े नहीं रह सकते हैं, ऑटोमोटिव संरचनात्मक पैनल, गहरे खींचे गए आवास और जटिल रूप से बने बाड़े जैसे घटक।
जैसा कि मेटलफॉर्मिंग मैगज़ीन नोट करती है, ट्रांसफर डाइज़ स्ट्रिप {{0}प्रगति की बाधा को पूरी तरह से खत्म कर देती है, जिससे अधिक मजबूत फॉर्म और ट्रिम पंच सक्षम हो जाते हैं जो डाइ लाइफ और सेवाक्षमता में सुधार करते हैं। सामग्री उपयोग में अक्सर सुधार होता है, क्योंकि स्ट्रिप लेआउट की तुलना में रिक्त स्थान को अधिक कुशलता से नेस्ट किया जा सकता है। व्यापार की छूट चक्र की गति और लागत है: स्थानांतरण प्रणालियां स्ट्रिप {{4}फेड प्रगतिशील संचालन की तुलना में यांत्रिक जटिलता, सिंक्रनाइज़ेशन आवश्यकताओं और उच्च रखरखाव ओवरहेड को जोड़ती हैं।
नीचे दी गई तालिका निर्णय मानदंडों में सभी तीन प्रकार की स्टैम्पिंग डाई को एक साथ रखती है जो स्टैम्पिंग टूल और डाई विकल्पों का मूल्यांकन करने वाले उत्पादन इंजीनियरों और खरीद टीमों के लिए सबसे अधिक मायने रखती है:
| चयन मानदंड | प्रगतिशील मरो | यौगिक मरो | ट्रांसफर डाई |
|---|---|---|---|
| आदर्श भाग का आकार | छोटे से मध्यम | छोटे से मध्यम (केवल सपाट) | मध्यम से बड़ा |
| वार्षिक मात्रा सीमा | 50,000+ इकाइयाँ (लागत-200,000 से ऊपर अनुकूलित) | 5,000 से 100,000 इकाइयाँ | 10,000+ इकाइयाँ (आंशिक जटिलता द्वारा उचित) |
| विशिष्ट सहनशीलता सीमा | +/-0.025 मिमी से +/-0.10 मिमी | +/-0.01 मिमी से +/-0.05 मिमी | +/-0.05 मिमी से +/-0.15 मिमी |
| सापेक्ष टूलींग लागत | ऊँचा (बहु-स्टेशन निर्माण) | निम्न से मध्यम (एकल स्टेशन) | उच्च (डाई सेट प्लस ट्रांसफर सिस्टम) |
| साइकिल की गति | बहुत अधिक (100-400+ एसपीएम) | मध्यम (60-150 एसपीएम) | मध्यम (15-80 एसपीएम) |
| गठन क्षमता | छेदना, मोड़ना, सिक्का, उथला ड्रा | पियर्स, खाली, सिक्का (कोई गठन नहीं) | डीप ड्रॉ और रोटेशन सहित पूरी रेंज |
| सर्वोत्तम-उपयोग परिदृश्य | बहु{{1}चरणीय सुविधाओं के साथ उच्च-वॉल्यूम परिशुद्धता वाले हिस्से | फ्लैट रिक्त स्थान को सख्त आयामी नियंत्रण की आवश्यकता होती है | बड़े या ज्यामितीय रूप से जटिल भागों को अप्रतिबंधित गठन की आवश्यकता होती है |
इस तुलना से एक व्यावहारिक चयन नियम सामने आता है। जैसे-जैसे मात्रा बढ़ती है, प्रगतिशील व्यक्ति आर्थिक विजेता बन जाते हैं। जैसे-जैसे भाग की जटिलता बढ़ती है, ट्रांसफर डाई स्टैम्पिंग का लाभ मिलता है। और जब सादगी डिज़ाइन पर हावी हो जाती है, तो कंपाउंड डाई स्टैम्पिंग टूलींग निवेश के एक अंश पर सटीकता प्रदान करती है।
वास्तविक दुनिया का निर्णय शायद ही कभी काला और सफेद होता है। कुछ स्टैम्पर्स हाइब्रिड दृष्टिकोण अपनाते हैं: एक प्रगतिशील डाई प्रारंभिक ब्लैंकिंग और पियर्सिंग चरणों को संभालती है, फिर एक ट्रांसफर सिस्टम उन स्टेशनों के माध्यम से भाग को स्थानांतरित करता है जिनके लिए स्ट्रिप की मुफ्त पहुंच की आवश्यकता होती है। जब भाग इसकी मांग करता है तो डाई और स्टैम्पिंग प्रक्रियाओं को रचनात्मक रूप से जोड़ा जा सकता है।
भले ही डाई और स्टैम्पिंग विधि अनुप्रयोग के लिए उपयुक्त हो, तीनों में एक चुनौती स्थिर रहती है: उत्पादन गति पर भाग की गुणवत्ता बनाए रखना। प्रेस चक्र जितना तेज़ होगा, ऑपरेटरों को बहाव पकड़ने में उतना ही कम समय लगेगा और स्वचालित निगरानी उतनी ही अधिक महत्वपूर्ण हो जाएगी।
प्रगतिशील मुद्रांकन में गुणवत्ता नियंत्रण और निगरानी
प्रति मिनट 200 या अधिक स्ट्रोक पर चलने वाला एक प्रगतिशील डाई प्रेस हर 300 मिलीसेकंड में एक तैयार भाग का उत्पादन करता है। उस गति से, एक भी अज्ञात मिसफ़ीड या घिसा हुआ पंच एक मिनट के अंदर सैकड़ों दोषपूर्ण हिस्से उत्पन्न कर सकता है। मैन्युअल निरीक्षण आसानी से जारी नहीं रह सकता। हाई स्पीड प्रोग्रेसिव डाई स्टैम्पिंग स्वचालित गुणवत्ता प्रणालियों की मांग करती है जो वास्तविक समय में प्रक्रिया बहाव का पता लगाती है, क्षति से पहले प्रेस को बंद कर देती है और निरंतर सुधार के लिए डेटा प्रदान करती है।
-डाई सेंसिंग और रियल-टाइम मॉनिटरिंग में
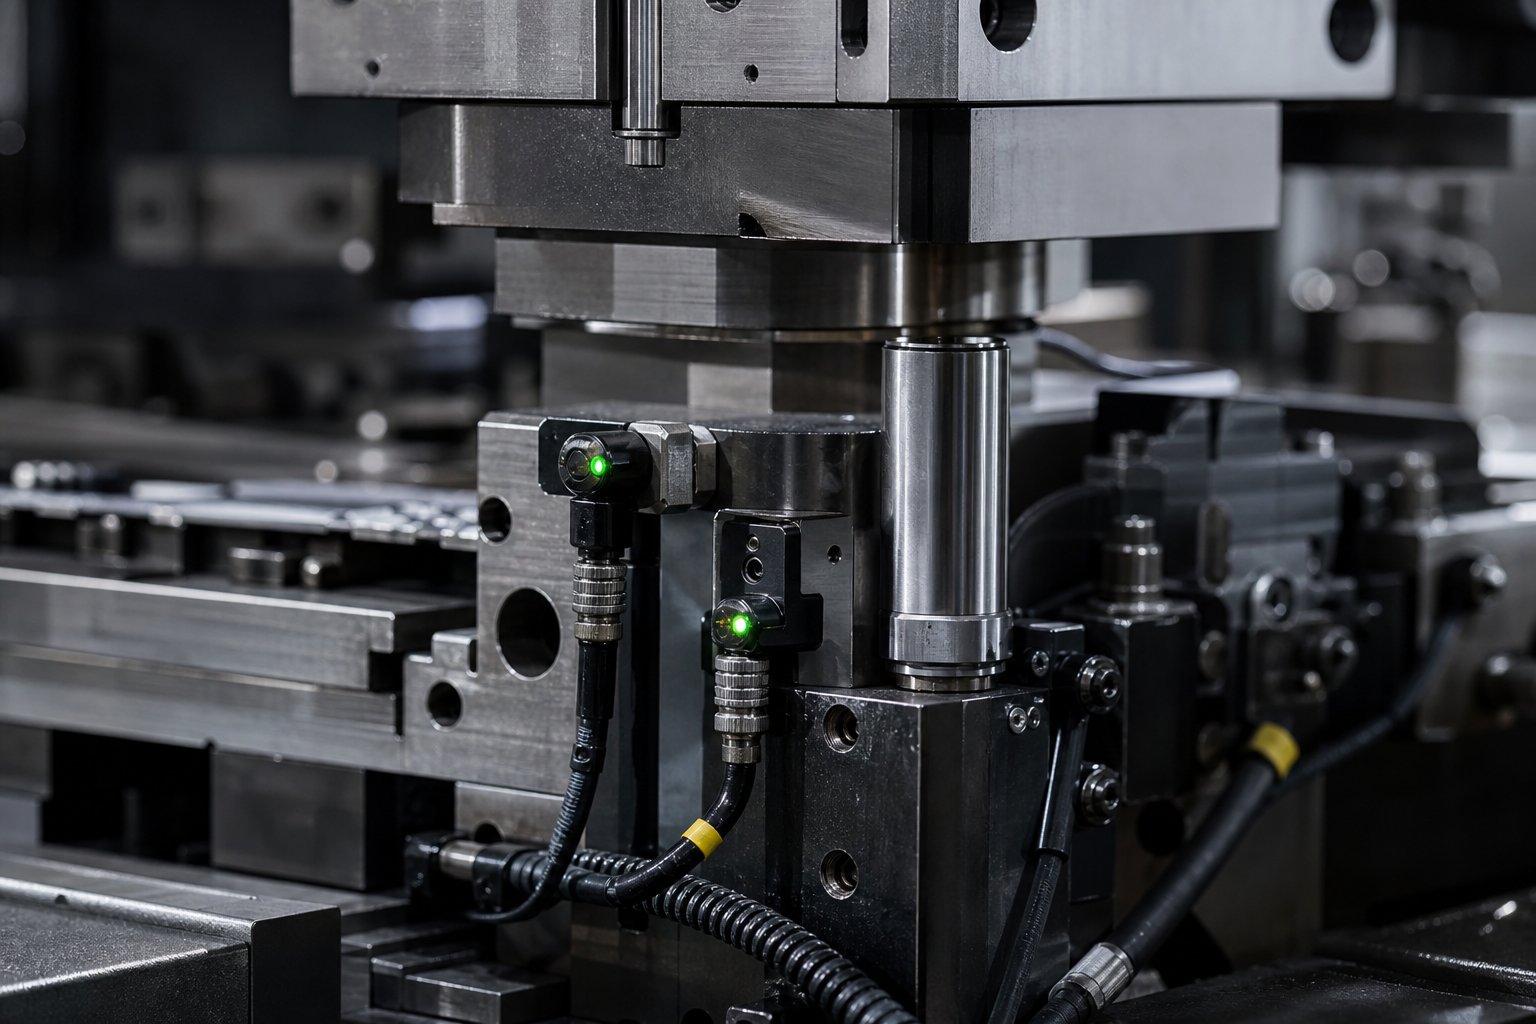
समस्याओं को पकड़ने का सबसे प्रभावी स्थान पासे के अंदर ही है, ठीक वहीं जहां कार्रवाई होती है। -डाई सेंसर टूलींग और सामग्री के बीच संपर्क के बिंदु पर स्थितियों की निगरानी करते हैं, एक स्ट्रोक चक्र के भीतर असामान्यताओं को चिह्नित करते हैं। आधुनिक डाई सुरक्षा नियंत्रक क्रैंकशाफ्ट रोटेशन की एक डिग्री के एक तिहाई तक सटीक रिज़ॉल्वर आधारित टाइमिंग सिग्नल का उपयोग करते हैं, जिससे 10 मिलीसेकंड से कम समय की घटनाओं का पता लगाने में मदद मिलती है।
प्रोग्रेसिव स्टैम्पिंग मशीन में उपयोग किए जाने वाले सामान्य सेंसर प्रकार और उनके कार्यों में शामिल हैं:
- लोड सेंसर (स्ट्रेन गेज या डाई प्लग):प्रत्येक स्टेशन पर या प्रेस कॉलमों पर स्टैम्पिंग बल को मापें। अचानक लोड स्पाइक स्लग पुल, डबल मटेरियल या डाई कंपोनेंट फ्रैक्चर का संकेत देता है।
- मिसफ़ीड सेंसर (निकटता या फोटोइलेक्ट्रिक):प्रेस बंद होने से पहले सत्यापित करें कि स्टैम्पिंग फ़ीड ने पट्टी को सही पिच दूरी तक आगे बढ़ाया है। यदि पट्टी छोटी या लंबी है, तो पायलट द्वारा गलत संरेखित सामग्री को पुनः पंजीकृत करने का प्रयास करने से पहले नियंत्रक प्रेस को रोक देता है।
- पार्ट {{0}आउट सेंसर (फोटोइलेक्ट्रिक या प्रॉक्सिमिटी):पुष्टि करें कि तैयार हिस्से और स्क्रैप स्लग पूरी तरह से डाई से बाहर निकल गए हैं। एक हिस्सा जो सेंसर के सामने चिपक जाता है वह जाम का संकेत देता है जो अगले स्ट्रोक पर दुर्घटना का कारण बनेगा।
- स्लग सेंसर (डाई बटन के नीचे निकटता):खींचे गए स्लग का पता लगाएं जो डाई के उद्घाटन के माध्यम से वापस ऊपर खींचे गए हैं। स्ट्रिप और पंच फेस के बीच फंसे स्लग उपकरण को तत्काल नुकसान पहुंचाते हैं।
- स्ट्रिपर स्थिति सेंसर (एड़ी वर्तमान जांच):मॉनिटर करें कि क्या स्प्रिंग स्ट्रिपर्स अपनी सही ऊंचाई पर लौट आए हैं। एक ढीला स्ट्रिपर टूटे हुए स्प्रिंग या बाइंडिंग की स्थिति को इंगित करता है।
- सामग्री बकसुआ सेंसर:फीडर और डाई एंट्री के बीच स्ट्रिप बकलिंग का पता लगाएं, जो फ़ीड समस्या या कॉइल लूप समस्या को इंगित करता है जो डाई में फैल जाएगा।
एक अच्छी तरह से कार्यान्वित डाई सुरक्षा कार्यक्रम सभी डाई माउंटेड सेंसरों को अलग-अलग ढीले तारों के बजाय एक जंक्शन बॉक्स और मास्टर केबल के माध्यम से जोड़ता है। यह दृष्टिकोण सेटअप के दौरान वायरिंग त्रुटियों को समाप्त करता है और ढीले सेंसर लीड के बार-बार कॉइलिंग और अनकॉइलिंग के कारण होने वाली केबल कार्य को सख्त होने से रोकता है।
मुद्रांकित भागों के लिए सांख्यिकीय प्रक्रिया नियंत्रण
सेंसर तीव्र विफलताओं को पकड़ते हैं, लेकिन क्रमिक बहाव के बारे में क्या? यहीं पर सांख्यिकीय प्रक्रिया नियंत्रण कदम रखता है। प्रगतिशील मुद्रांकन पर लागू एसपीसी निरंतर गुणवत्ता संकेत के रूप में लोड डेटा का उपयोग करता है। डाई स्टैम्पिंग मशीन का प्रत्येक स्ट्रोक मापने योग्य बल उत्पन्न करता है, औरउस भार में भिन्नताएं सीधे आयामी परिवर्तनों से संबंधित होती हैंमुद्रांकित भाग में.
आधुनिक लोड मॉनिटर उत्पादन के दौरान प्रत्येक हिट के लिए बल मूल्यों को संग्रहीत करते हैं, यहां तक कि 1,000 स्ट्रोक प्रति मिनट से अधिक की प्रेस गति पर भी। वह डेटा वास्तविक समय में X-बार और सिग्मा नियंत्रण चार्ट फ़ीड करता है। ऊपरी और निचली नियंत्रण सीमाएँ नमूना माध्य से प्लस या माइनस तीन मानक विचलन पर निर्धारित की जाती हैं, इसलिए सिस्टम प्रेस को केवल तभी रोकता है जब प्रक्रिया वास्तव में सामान्य हिट से {{6} हिट भिन्नता पर प्रतिक्रिया करने के बजाय सांख्यिकीय नियंत्रण से बाहर हो जाती है।
में प्रकाशित शोधविनिर्माण और सामग्री प्रसंस्करण जर्नलमुद्रांकन बल और भाग ज्यामिति, विशेष रूप से झुकने वाले कोणों और समग्र चौड़ाई के बीच एक मजबूत गैर-{0}}रैखिक सहसंबंध की पुष्टि करता है। इसका मतलब है कि लोड मॉनिटरिंग आयामी माप के लिए एक प्रॉक्सी के रूप में काम कर सकती है, वर्कपीस के साथ भौतिक संपर्क की आवश्यकता के बिना भागों को प्रेस छोड़ने से पहले गुणवत्ता बहाव को पकड़ सकती है।
आयामी निरीक्षण के तरीके
डाई सेंसिंग और एसपीसी वास्तविक समय में निगरानी को संभालते हैं, लेकिन निगरानी प्रणाली को मान्य करने के लिए समय-समय पर आयामी सत्यापन आवश्यक रहता है। प्रगतिशील मुद्रांकित भागों के लिए सामान्य निरीक्षण दृष्टिकोण में जीडी एंड टी सत्यापन के लिए समन्वय मापने वाली मशीनें (सीएमएम), प्रोफ़ाइल जांच के लिए ऑप्टिकल तुलनित्र, और गति से 100 प्रतिशत सतह निरीक्षण के लिए निकास कन्वेयर में एकीकृत दृष्टि प्रणाली शामिल हैं।
इन विधियों के बीच परस्पर क्रिया एक स्तरित गुणवत्ता प्रणाली बनाती है। -डाई सेंसर तुरंत दुर्घटना की रोकथाम प्रदान करते हैं। एसपीसी चार्ट रन के दौरान प्रक्रिया क्षमता को ट्रैक करता है। और आयामी निरीक्षण यह पुष्टि करता है कि सांख्यिकीय संकेत वास्तविक भाग आयामों से संबंधित हैं। साथ में, उन्होंने एक प्रगतिशील डाई प्रेस को न्यूनतम मानवीय हस्तक्षेप के साथ लाखों अनुरूप भागों का उत्पादन करने दिया।
बहाव को जल्दी पकड़ने से भाग की गुणवत्ता की रक्षा करने के अलावा और भी बहुत कुछ होता है। यह सीधे तौर पर उस व्यापक क्षति को रोककर डाई लाइफ को बढ़ाता है जो तब होती है जब कोई घिसा-पिटा या टूटा हुआ घटक हजारों स्ट्रोक्स तक पता नहीं चल पाता है। अनुशासन की निगरानी और टूलींग की दीर्घायु के बीच का संबंध प्रगतिशील मृत्यु के लिए संपूर्ण रखरखाव रणनीति को आकार देता है।
डाई रखरखाव प्रथाएं और स्वामित्व की कुल लागत
प्रक्रिया बहाव को जल्दी पकड़ने से भागों और टूलींग दोनों की सुरक्षा होती है, लेकिन सबसे अच्छी निगरानी प्रणाली भी पूरी तरह से टूट-फूट को खत्म नहीं कर सकती है। प्रत्येक प्रेस स्ट्रोक काटने वाले किनारों से सूक्ष्म सामग्री को हटा देता है, स्प्रिंग्स को संपीड़ित करता है, और गाइड सतहों को लोड करता है। सैकड़ों हजारों चक्रों में, संचयी गिरावट यह निर्धारित करती है कि क्या स्टैम्पिंग डाई सेट पूर्वानुमानित प्रदर्शन प्रदान करता है या अनियोजित डाउनटाइम में सर्पिल होता है। स्टैम्पिंग डाई रखरखाव एक प्रतिक्रियाशील मरम्मत गतिविधि नहीं है। यह एक नियोजित, मापने योग्य अनुशासन है जो उपकरण के जीवन पर प्रति भाग आपकी लागत को सीधे नियंत्रित करता है।
निवारक रखरखाव अनुसूचियां और निरीक्षण बिंदु
सर्वोत्तम श्रेणी का रखरखाव कार्यक्रम एक सिद्धांत से शुरू होता है: उपकरण के प्रत्येक क्षेत्र की पहचान करना, मापना और उसका आकलन करना जो समय के साथ खराब हो जाएगा। जैसाफैब्रिकेटरटिप्पणियाँ, सबसे आम निरीक्षण यह मान लेना है कि कुछ घिसे-पिटे क्षेत्र भाग की गुणवत्ता को प्रभावित नहीं करते हैं, फिर आश्चर्यचकित हो जाते हैं जब हिट गिनती दौड़ से लेकर असंगत हो जाती है।
प्रगतिशील डाई टूलींग के लिए प्रभावी निवारक रखरखाव कैलेंडर समय के बजाय स्ट्रोक गिनती से बंधे एक दस्तावेज कार्यक्रम का पालन करता है। प्रमुख चौकियों और घिसाव संकेतकों में शामिल हैं:
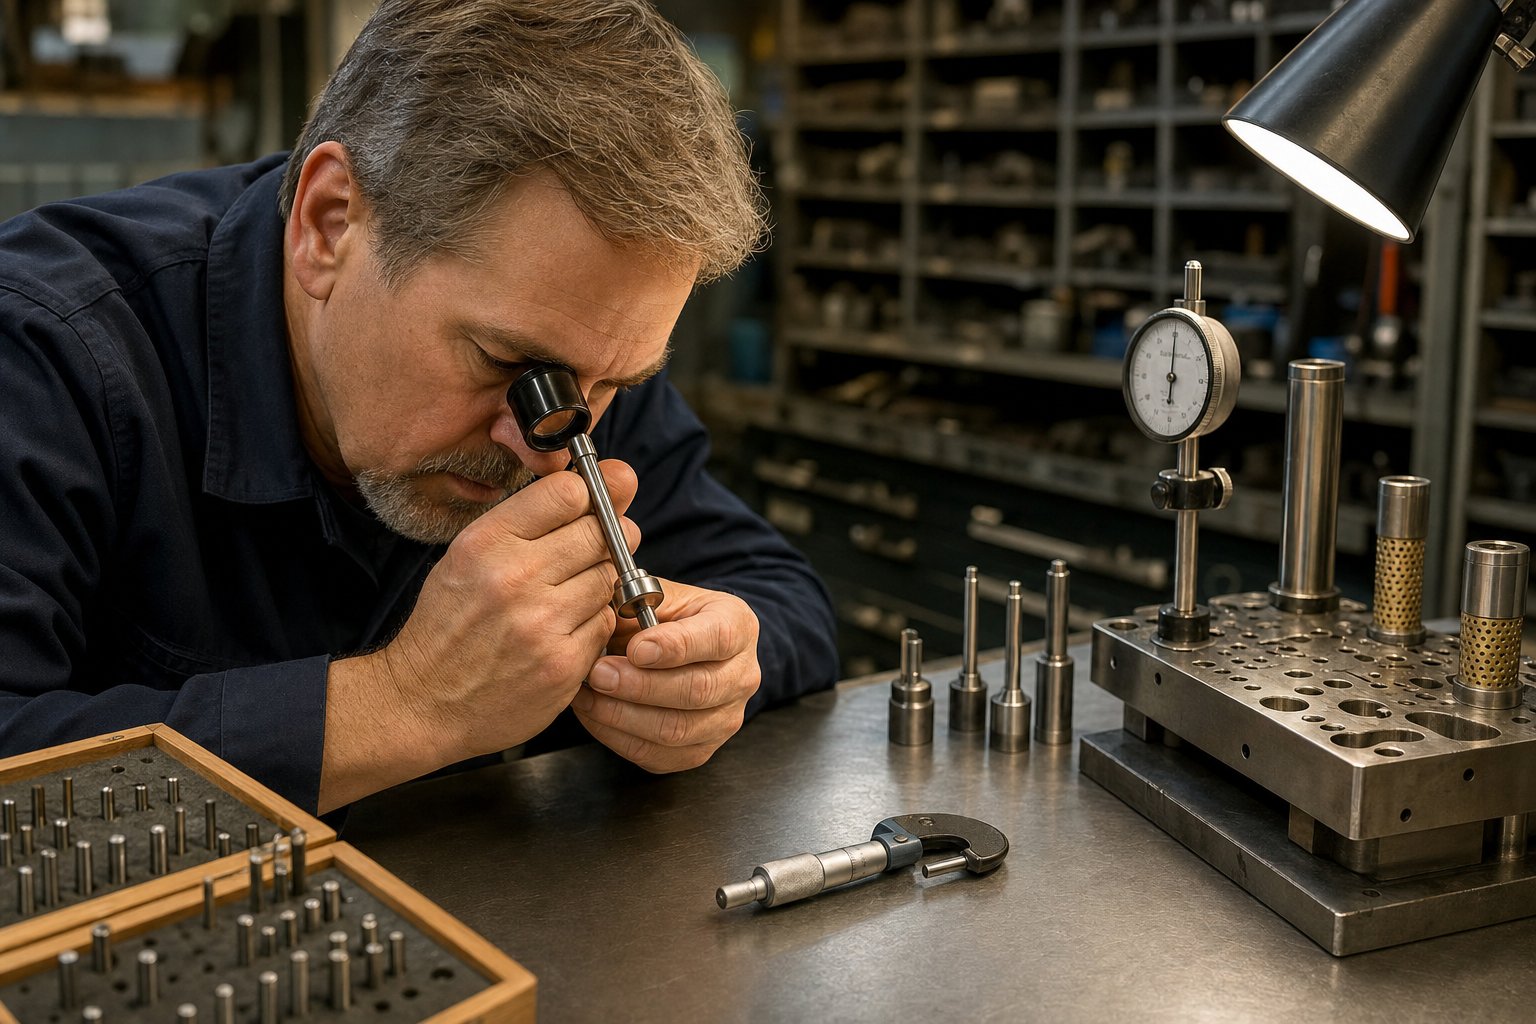
- अत्याधुनिक तीक्ष्णता: आवर्धन के तहत सभी छेदने और ब्लैंकिंग पंचों का निरीक्षण करें। निर्धारित अंतराल पर नमूना भागों पर गड़गड़ाहट की ऊंचाई मापें। निर्दिष्ट सीमा से परे गड़गड़ाहट की वृद्धि दृश्य उपस्थिति की परवाह किए बिना तीक्ष्णता को ट्रिगर करती है।
- पायलट की स्थिति: व्यास की टूट-फूट और नाक की प्रोफ़ाइल की जाँच करें। घिसे हुए पायलट स्ट्रिप पोजिशनिंग बहाव की अनुमति देते हैं जो सभी डाउनस्ट्रीम स्टेशनों पर मिश्रित होता है।
- फॉर्म पंच और इन्सर्ट ज्योमेट्री: प्रिंट सहनशीलता के विरुद्ध फॉर्मिंग सतहों को मापें। यहां तक कि कॉस्मेटिक दिखने वाले परिधान भी मोड़ के कोणों को बदल सकते हैं या गहराई को विशिष्टता से बाहर कर सकते हैं।
- लिफ्टर और स्प्रिंग फ़ंक्शन: लोड परीक्षक के साथ स्प्रिंग बल को सत्यापित करें। थके हुए स्प्रिंग्स स्ट्रिप लिफ्ट की ऊंचाई को कम कर देते हैं, जिससे गति पर खींचने के निशान और मिसफीड की घटनाएं होती हैं।
- गाइड पिन और बुशिंग क्लीयरेंस: ऊपरी और निचले डाई हिस्सों के बीच पार्श्व खेल को मापें। घिसे हुए गाइड पंच को गलत संरेखण में बदलने की अनुमति देते हैं, जिससे किनारों के छिलने की गति तेज हो जाती है।
- स्ट्रिपर प्लेट की सपाटता और समानता: असमान घिसाव की जांच करें जो स्ट्रिप की चौड़ाई में असंगत स्ट्रिपिंग दबाव बनाता है।
- स्क्रैप निकासी पथ: स्लग बिल्डअप साफ़ करें और सत्यापित करें कि इजेक्शन चैनल अबाधित हैं। फँसे हुए स्लग तत्काल मृत्यु का कारण बनते हैं।
दस्तावेज़ीकरण भी उतना ही महत्वपूर्ण है। प्रत्येक सेवा तकनीशियन को समान निरीक्षण प्रक्रिया का पालन करना चाहिए, समान आयामों को मापना चाहिए और परिणामों को लगातार रिकॉर्ड करना चाहिए। उस मानकीकरण के बिना, आप अपने रखरखाव डेटा पर एसपीसी लागू नहीं कर सकते या यह अनुमान नहीं लगा सकते कि अगली सेवा की आवश्यकता कब होगी।
रिग्राइंडिंग अंतराल और घटक प्रतिस्थापन
रीग्राइंडिंग किसी प्रगतिशील टूल और डाई पर सबसे अधिक बार होने वाली रखरखाव क्रिया है। प्रत्येक शार्पनिंग चक्र साफ कतरनी किनारों को बहाल करने के लिए पंच चेहरों और डाई बटन सतहों को काटने से सामग्री की एक नियंत्रित मात्रा को हटा देता है, आमतौर पर 0.05 से 0.15 मिमी। अंतराल काफी हद तक वर्कपीस सामग्री पर निर्भर करता है: उच्च गति वाले स्टेनलेस स्टील स्टैम्पिंग के लिए हर 50,000 से 100,000 हिट्स को फिर से पीसने की आवश्यकता हो सकती है, जबकि नरम पीतल या तांबा मिश्र धातु सेवाओं के बीच 300,000 हिट्स या अधिक चला सकते हैं।
जब तक गड़गड़ाहट स्पष्ट रूप से स्पष्ट न हो जाए तब तक प्रतीक्षा करना एक सामान्य गलती है। तब तक, काटने का भार पहले से ही बढ़ गया है, स्ट्रिपिंग बल बढ़ गए हैं, और स्लग पुलिंग जोखिम बढ़ गया है। अधिकांश सटीक स्टैम्पर्स अकेले ऑपरेटर निर्णय के बजाय वास्तविक स्ट्रोक गणना और गड़गड़ाहट ऊंचाई माप के आधार पर शार्पनिंग शेड्यूल स्थापित करते हैं।
प्रत्येक पुनः पीसने का चक्र पंच को छोटा कर देता है। रिग्राइंड की एक निर्धारित संख्या के बाद, पंच की लंबाई उसके न्यूनतम कार्यात्मक आयाम से कम हो जाती है और उसे प्रतिस्थापित किया जाना चाहिए। प्रोग्रेसिव कार्बाइड स्टैम्पिंग डाई इन प्रतिस्थापन अंतरालों को महत्वपूर्ण रूप से बढ़ाती है। उच्च घिसाव भेदी स्टेशनों पर कार्बाइड इंसर्ट पारंपरिक डी2 टूल स्टील की तुलना में पांच से दस गुना अधिक समय तक चल सकता है, जिससे शार्पनिंग की आवृत्ति और डाई के उत्पादन जीवन में प्रतिस्थापन की कुल संख्या दोनों कम हो जाती है।
पंचों से परे घटक प्रतिस्थापन में स्प्रिंग्स, पायलट, गाइड बुशिंग और लिफ्टर असेंबली शामिल हैं। एक प्रलेखित रखरखाव प्रणाली प्रत्येक उपभोज्य के लिए चक्र गणना को ट्रैक करती है और विफलता के बाद के बजाय विफलता से पहले प्रतिस्थापन का समय निर्धारित करती है। लक्ष्य शून्य अनियोजित स्टॉप है।
कारक जो मृत्यु के जीवनकाल को निर्धारित करते हैं
एक प्रगतिशील को कितने समय तक मरना चाहिए? उत्तर खराब रखरखाव वाले टूल पर 200,000 हिट से लेकर अनुशासित सेवा प्राप्त करने वाले टूल पर 10 मिलियन से अधिक हिट तक होता है। उन संख्याओं के बीच का अंतर कुछ नियंत्रणीय कारकों के कारण कम हो जाता है:
- वर्कपीस सामग्री कठोरता:कठोर या अधिक अपघर्षक शीट सामग्री किनारे के घिसाव को तेज करती है और प्रत्येक घटक पर प्रभाव भार बढ़ाती है। उन्नत उच्च शक्ति वाले स्टील हल्के कार्बन स्टील की तुलना में सेवा अंतराल को कम करते हैं।
- स्नेहन रणनीति:लगातार, सही ढंग से लगाया गया स्नेहन घर्षण, गर्मी का निर्माण और पित्त को कम करता है। स्थानीयकृत शुष्क संपर्क क्षेत्र, विशेष रूप से गहरे भेदी स्टेशनों के आसपास, समग्र स्नेहन प्रणाली कार्यात्मक दिखाई देने पर भी तेजी से घिसाव का कारण बनते हैं।
- प्रेस गति:तेज़ साइकिल चलाने से प्रति यूनिट समय में अधिक गर्मी उत्पन्न होती है और गाइड, स्ट्रिपर्स और काटने वाले किनारों पर गतिशील बल बढ़ जाता है। उच्च गति अधिक बार निरीक्षण की मांग करती है और अक्सर प्रीमियम टूल स्टील्स या कोटिंग्स को उचित ठहराती है।
- पट्टी मार्गदर्शन परिशुद्धता:घिसे हुए गाइड रेल या ख़राब पायलट सिस्टम पार्श्व पट्टी को उस तरफ से गति करने की अनुमति देते हैं, जिस तरफ घूंसे लोड होते हैं, जिससे असमान घिसाव होता है और समय से पहले छिल जाता है।
- डाई निर्माण वर्ग:लंबे समय तक प्रगतिशील स्टैम्पिंग के लिए बनाई गई क्लास ए डाई शुरू से ही महत्वपूर्ण स्टेशनों पर कठोर आवेषण, बॉल बियरिंग गाइड और कार्बाइड का उपयोग करती है। क्लास सी प्रोटोटाइप डाई में नरम सामग्री और सरल निर्माण का उपयोग किया जाता है, जिससे प्रारंभिक लागत कम होती है लेकिन सेवानिवृत्ति से पहले कुल हिट बहुत कम होती है।
जब एक पासा अपने किफायती सेवा जीवन के अंत तक पहुंचता है, तो निर्णय पुनर्निर्माण या प्रतिस्थापित करने का हो जाता है। पुनर्निर्माण तब उचित होता है जब डाई शूज़ और समग्र संरचना कठोर रहती है, गाइड सिस्टम पुनर्प्राप्त करने योग्य होते हैं, और केवल स्थानीय स्टेशन ही सुधार से परे खराब हो गए होते हैं। एक पूर्ण पुनर्निर्माण एक नए स्टैम्पिंग डाई सेट की लागत के 40 से 60 प्रतिशत पर उत्पादन क्षमता को बहाल कर सकता है। प्रतिस्थापन बेहतर निवेश बन जाता है जब कई स्टेशनों ने संरेखण खो दिया है, डाई शू स्थायी रूप से विक्षेपित हो गया है, या उत्पाद डिज़ाइन परिवर्तनों ने मौजूदा स्ट्रिप लेआउट को अप्रचलित बना दिया है।
प्रगतिशील डाई टूलींग के स्वामित्व की कुल लागत चालान पर खरीद मूल्य नहीं है। यह प्रारंभिक निवेश के साथ-साथ प्रत्येक रीग्राइंडिंग चक्र, प्रत्येक प्रतिस्थापन पंच, अनियोजित डाउनटाइम के प्रत्येक घंटे, और विशिष्ट विनिर्देश के बाहर चलने वाले उपकरण द्वारा उत्पादित प्रत्येक स्क्रैप किया गया भाग है। आपूर्तिकर्ताओं को पसंद हैयिचेनउच्च मात्रा में उत्पादन और चल रही रखरखाव योजना के माध्यम से डाई डिजाइन से पूरी अवधि का समर्थन करके इस जीवनचक्र परिप्रेक्ष्य को संबोधित करें, जिससे टीमों को केवल अग्रिम संख्या को अनुकूलित करने के बजाय कुल लागत को नियंत्रित करने में मदद मिलेगी।
अनुशासित रखरखाव दीर्घकालिक प्रगतिशील मुद्रांकन के अर्थशास्त्र को बदल देता है। एक डाई जो सुसंगत, प्रलेखित सेवा प्राप्त करती है वह पूर्वानुमानित रूप से चलती है, अनुरूप भागों का उत्पादन करती है, और अपने पूर्ण डिज़ाइन जीवन तक पहुँचती है। यह पूर्वानुमेयता ही एक अच्छी तरह से प्रबंधित डाई प्रोग्राम को प्रतिक्रियाशील मरम्मत के बीच चलने वाले प्रोग्राम से अलग करती है, और नए टूलींग की सोर्सिंग करते समय यह एक महत्वपूर्ण मूल्यांकन मानदंड बन जाता है।
अधिक मात्रा में उत्पादन के लिए प्रोग्रेसिव स्टैम्पिंग डाइज़ कैसे प्राप्त करें
अनुमानित डाई प्रदर्शन अनुशासित रखरखाव पर निर्भर करता है, लेकिन यह पहले भी शुरू होता है, पहले स्थान पर उपकरण बनाने के लिए सही प्रगतिशील डाई निर्माताओं को चुनने के साथ। एक डाई सोर्सिंग निर्णय प्रत्येक डाउनस्ट्रीम परिणाम को आकार देता है: भाग की गुणवत्ता, रखरखाव का बोझ, उत्पादन अपटाइम और कुल कार्यक्रम लागत। प्रगतिशील डाई स्टैम्पिंग सेवाओं का मूल्यांकन करने वाले उत्पादन इंजीनियरों और खरीद टीमों के लिए, चुनौती वास्तविक इंजीनियरिंग क्षमता को पॉलिश किए गए बिक्री डेक से अलग करना है।
डाई आपूर्तिकर्ताओं के लिए मुख्य मूल्यांकन मानदंड
प्रत्येक प्रगतिशील स्टैम्पिंग कंपनी उच्च मात्रा वाले कार्यक्रम के पूर्ण दायरे का समर्थन नहीं कर सकती है। कुछ लोग प्रोटोटाइप श्रेणी टूलींग में विशेषज्ञ हैं। दूसरों के पास सिमुलेशन संसाधनों की कमी है या वे डिलीवरी के बाद मृत्यु की सेवा नहीं कर सकते हैं। निम्नलिखित मानदंड सक्षम साझेदारों को उन साझेदारों से अलग करते हैं जो डाउनस्ट्रीम में समस्याएँ पैदा करेंगे:
- डिज़ाइन इंजीनियरिंग क्षमता:क्या आपूर्तिकर्ता घर में पूर्ण स्ट्रिप लेआउट अनुकूलन, स्टेशन अनुक्रमण और टन भार विश्लेषण कर सकता है? आउटसोर्स डिज़ाइन संचार अंतराल पैदा करता है और पुनरावृत्ति को धीमा कर देता है।
- सिमुलेशन क्षमताएं:क्या बिल्डर स्टील काटने से पहले डिज़ाइन को सत्यापित करने के लिए FEA फॉर्मिंग सिमुलेशन और मोशन अध्ययन का उपयोग करता है? यह सीधे तौर पर परीक्षण पुनरावृत्तियों और समय को कम कर देता है।
- सामग्री सीमा:मूल्यांकन करें कि क्या आपूर्तिकर्ता के पास आपके विशिष्ट मिश्र धातु के साथ अनुभव का दस्तावेजीकरण है। कार्बन स्टील में अनुभवी बिल्डर के पास स्टेनलेस या उच्च शक्ति सामग्री के लिए आवश्यक टूलींग रणनीतियों की कमी हो सकती है।
- सहिष्णुता की गारंटी:पूछें कि आपूर्तिकर्ता आयामी अनुरूपता को कैसे मान्य करता है। सक्षम प्रगतिशील डाई मेटल स्टैम्पिंग सेवाएँ केवल प्रिंट सहनशीलता ही नहीं, बल्कि उत्पादन रन से सीपीके लक्ष्य और एसपीसी डेटा का भी संदर्भ देंगी।
- रखरखाव सहायता:वर्षों तक चलने वाले पासे को एक ऐसे भागीदार की आवश्यकता होती है जो पूर्ण उत्पादन जीवनचक्र में रीग्राइंडिंग, घटक प्रतिस्थापन और इंजीनियरिंग परिवर्तनों का समर्थन करता हो।
- स्केलेबिलिटी:क्या आपूर्तिकर्ता आपकी अनुमानित मात्रा को संभाल सकता है? ओईएम प्रोग्रेसिव स्टैम्पिंग प्रोग्राम अक्सर पायलट मात्रा से लेकर प्रति वर्ष लाखों भागों तक स्केल करते हैं, और डाई बिल्डर को पहले दिन से ही उस प्रक्षेपवक्र के लिए डिज़ाइन करना होगा।
जैसा कि ईजेन इंजीनियरिंग जोर देती है, टूलींग की लंबी उम्र और बिक्री के बाद प्रतिक्रिया के साथ एक आपूर्तिकर्ता का ट्रैक रिकॉर्ड अक्सर उद्धृत टुकड़े की कीमत से अधिक मायने रखता है। घरेलू परीक्षण और सत्यापन सुविधाएं एक मजबूत संकेतक हैं कि बिल्डर शिपिंग से पहले यथार्थवादी परिस्थितियों में टूलींग साबित करता है।
उत्पादन आवश्यकताओं के साथ डाई क्षमताओं का मिलान
मूल्यांकन मानदंड एक रूपरेखा प्रदान करते हैं, लेकिन वास्तविक निर्णय सही बैठता है। एक प्रगतिशील डाई मेटल स्टैम्पिंग पार्टनर को आपके विशिष्ट उत्पादन संदर्भ के साथ संरेखित होना चाहिए: आंशिक जटिलता, वार्षिक मात्रा, उद्योग की आवश्यकताएं, और गुणवत्ता दस्तावेज़ीकरण अपेक्षाएं।
उदाहरण के लिए, मेडिकल डिवाइस प्रोग्रेसिव स्टैम्पिंग, ट्रैसेबिलिटी, मान्य प्रक्रियाओं और दस्तावेज़ीकरण कठोरता की मांग करती है जो कई सामान्य -उद्देश्यीय स्टैम्पर्स प्रदान नहीं कर सकते हैं। विनियमित वातावरण के लिए सोर्सिंग करने वाली खरीद टीमों को यह पुष्टि करनी चाहिए कि आपूर्तिकर्ता आईएसओ प्रमाणित गुणवत्ता प्रणालियों के तहत काम करता है और उसके पास चिकित्सा प्रगतिशील स्टैम्पिंग कार्यक्रमों का समर्थन करने का प्रत्यक्ष अनुभव है जहां लॉट नियंत्रण और ऑडिट तत्परता आधारभूत अपेक्षाएं हैं।
उच्च मात्रा वाले वाणिज्यिक और ऑटोमोटिव अनुप्रयोगों के लिए, प्राथमिकता चक्र गति, सामग्री उपयोग और दीर्घकालिक लागत स्थिरता की ओर स्थानांतरित हो जाती है। आपूर्तिकर्ताओं को पसंद हैयिचेनस्केलेबल बड़े पैमाने पर उत्पादन के माध्यम से प्रगतिशील डाई डिजाइन से पूर्ण जीवनचक्र का समर्थन करते हुए, उत्पादन इंजीनियरों को एक एकल स्रोत साझेदारी की पेशकश की जाती है जो बहु {{1} स्टेशन टूलींग, सख्त दोहराव आवश्यकताओं और कार्यक्रम के मध्य में विक्रेताओं को स्विच किए बिना वॉल्यूम रैंप को कवर करती है।
आप जिस भी प्रगतिशील डाई स्टैम्पिंग सेवाओं का मूल्यांकन करते हैं, समान मात्रा और जटिलता वाले कार्यक्रमों से संदर्भों का अनुरोध करें। यदि संभव हो तो सुविधा पर जाएँ। उनके उपकरणों का निरीक्षण करें, उनके गुणवत्तापूर्ण वर्कफ़्लो का निरीक्षण करें और पूछें कि वे सत्यापन के बाद इंजीनियरिंग परिवर्तनों को कैसे संभालते हैं। उत्तरों से पता चलता है कि आपूर्तिकर्ता लंबी अवधि की संपत्ति होगी या अल्पकालिक सिरदर्द, और उच्च मात्रा में प्रगतिशील डाई मेटल स्टैम्पिंग में, डाई द्वारा उत्पादित प्रत्येक भाग में अंतर यौगिक होता है।
प्रोग्रेसिव स्टैम्पिंग डेज़ के बारे में अक्सर पूछे जाने वाले प्रश्न
1. प्रोग्रेसिव स्टैम्पिंग डाई क्या है और यह कैसे काम करती है?
प्रगतिशील स्टैम्पिंग डाई स्टैम्पिंग प्रेस में स्थापित एक सटीक उपकरण है जो एक एकल प्रेस स्ट्रोक चक्र में कई अनुक्रमित स्टेशनों के माध्यम से धातु की पट्टी को आगे बढ़ाता है। प्रत्येक स्टेशन एक विशिष्ट ऑपरेशन करता है जैसे छेदना, झुकना, सिक्का बनाना या ट्रिम करना। पूरी प्रक्रिया के दौरान पट्टी एक वाहक से जुड़ी रहती है, और अंतिम कटऑफ स्टेशन पर एक तैयार हिस्सा अलग हो जाता है। सर्वो फीडर प्रत्येक स्ट्रोक में एक निश्चित पिच दूरी तक पट्टी को आगे बढ़ाते हैं, जबकि पायलट पिन किसी भी ऑपरेशन के शुरू होने से पहले सटीक पंजीकरण सुनिश्चित करते हैं। यह लाखों चक्रों में लगातार आयामी सटीकता के साथ प्रति मिनट 100 से 400+ स्ट्रोक की उत्पादन दर की अनुमति देता है।
2. प्रोग्रेसिव डाई और ट्रांसफर डाई के बीच क्या अंतर है?
प्रोग्रेसिव डाइज़ सभी स्टेशनों पर वर्कपीस को कैरियर स्ट्रिप से जोड़े रखते हैं, जिससे वे बहुत तेज़ गति (100-400+ एसपीएम) पर छोटे से मध्यम भागों के लिए आदर्श बन जाते हैं। स्थानांतरण डाई रिक्त स्थान को पट्टी से जल्दी अलग कर देती है और स्टेशनों के बीच मुक्त हिस्से को स्थानांतरित करने के लिए यांत्रिक उंगलियों या रोबोटिक हथियारों का उपयोग करती है। यह ट्रांसफर डाइज़ को डीप ड्रॉ और पार्ट रोटेशन सहित अप्रतिबंधित बनाने की क्षमता देता है, जिससे वे बड़े या ज्यामितीय रूप से जटिल भागों के लिए बेहतर अनुकूल हो जाते हैं। हालाँकि, स्थानांतरण का चक्र धीमा (15{6}}80 एसपीएम) होता है और इसमें यांत्रिक जटिलता अधिक होती है। प्रगतिशील डाइस गति और मात्रा पर प्रति-भाग लागत पर जीतता है, जबकि ट्रांसफर डाइस जटिल ज्यामिति के लिए लचीलापन बनाने पर जीतता है।
3. प्रोग्रेसिव स्टैम्पिंग कितने समय तक चलती है?
डाई का जीवनकाल खराब रखरखाव वाले उपकरण पर 200,000 हिट से लेकर अनुशासित निवारक रखरखाव प्राप्त करने वाले उपकरण पर 10 मिलियन से अधिक हिट तक होता है। दीर्घायु को प्रभावित करने वाले प्रमुख कारकों में वर्कपीस सामग्री की कठोरता, स्नेहन रणनीति, प्रेस गति, पट्टी मार्गदर्शन परिशुद्धता और डाई निर्माण वर्ग शामिल हैं। लंबे समय तक चलने वाले उत्पादन के लिए बनाए गए क्लास ए डाइस में महत्वपूर्ण स्टेशनों पर कठोर इंसर्ट, बॉल बेयरिंग गाइड और कार्बाइड का उपयोग किया जाता है। निर्धारित स्ट्रोक गिनती अंतराल पर नियमित रूप से पुनः पीसने, समय पर घटक प्रतिस्थापन, और उचित स्नेहन सभी उपयोग योग्य जीवन को महत्वपूर्ण रूप से बढ़ाते हैं। उच्च घिसाव वाले स्टेशनों पर कार्बाइड इंसर्ट पारंपरिक डी2 टूल स्टील की तुलना में पांच से दस गुना अधिक समय तक चल सकता है।
4. प्रोग्रेसिव स्टैम्पिंग डाइज़ से किन सामग्रियों को संसाधित किया जा सकता है?
प्रोग्रेसिव डाइज़ कार्बन स्टील, स्टेनलेस स्टील (301, 304, 316), एल्यूमीनियम (1100, 3003, 5052), पीतल (सी260, सी270), और तांबा (सी110, सी102) सहित धातुओं की एक विस्तृत श्रृंखला को संभालते हैं। प्रत्येक सामग्री अद्वितीय चुनौतियाँ प्रस्तुत करती है। कार्बन स्टील अच्छी फॉर्मेबिलिटी और कम लागत प्रदान करता है लेकिन हॉट रोल्ड वेरिएंट में अपघर्षक ऑक्साइड स्केल होता है। स्टेनलेस स्टील का काम उपकरण की सतहों को सख्त और सख्त कर देता है। एल्युमीनियम तेज़ गति से चलता है लेकिन पंच चेहरों से चिपक जाता है। प्राकृतिक जस्ता चिकनाई के कारण पीतल क्षमाशील है। उपकरण स्टील का चयन, सतह कोटिंग्स और स्नेहन रणनीतियों को डाई जीवन और भाग की गुणवत्ता को अनुकूलित करने के लिए विशिष्ट वर्कपीस सामग्री के आधार पर समायोजित किया जाता है।
5. प्रगतिशील डाई आपूर्तिकर्ता की सोर्सिंग करते समय मुझे क्या देखना चाहिए?
छह मुख्य मानदंडों के आधार पर आपूर्तिकर्ताओं का मूल्यांकन करें: स्ट्रिप लेआउट अनुकूलन और टन भार विश्लेषण के लिए इन-हाउस डिजाइन इंजीनियरिंग क्षमता, स्टील काटने से पहले डिजाइनों को मान्य करने के लिए एफईए सिमुलेशन क्षमताएं, आपके विशिष्ट मिश्र धातु और सामग्री रेंज के साथ दस्तावेजी अनुभव, सीपीके लक्ष्यों और एसपीसी डेटा द्वारा समर्थित सहिष्णुता की गारंटी, रीग्राइंडिंग और घटक प्रतिस्थापन सहित चल रहे रखरखाव समर्थन, और पायलट मात्रा से सालाना लाखों भागों तक वॉल्यूम रैंप को संभालने की स्केलेबिलिटी। समान जटिलता वाले कार्यक्रमों से संदर्भों का अनुरोध करें, उपकरण और गुणवत्ता वर्कफ़्लो का निरीक्षण करने के लिए सुविधा पर जाएँ, और पुष्टि करें कि वे सत्यापन के बाद इंजीनियरिंग परिवर्तनों का समर्थन कर सकते हैं। YICHEN जैसे आपूर्तिकर्ता उच्च मात्रा में उत्पादन और रखरखाव योजना के माध्यम से डाई डिजाइन से लेकर पूर्ण जीवन चक्र भागीदारी की पेशकश करते हैं।


