


स्टैम्पिंग डाई निवारक रखरखाव को समझना
जब पासा दौड़ के बीच में टूट जाता है, तो सब कुछ रुक जाता है। प्रेस बेकार बैठी है, हिस्से नीचे की ओर ढेर हो गए हैं, और कोई उस समस्या को ठीक करने के लिए संघर्ष कर रहा है जिसे हफ्तों पहले टाला जाना चाहिए था। वह प्रतिक्रियाशील चक्र आपके उत्पादन कार्यक्रम में समय, धन और विश्वास को नष्ट कर देता है।मुद्रांकन डाई निवारक रखरखावघबराहट की जगह योजना बनाकर उस चक्र को तोड़ना मौजूद है।
स्टैम्पिंग डाई प्रिवेंटिव मेंटेनेंस का वास्तव में क्या मतलब है
मूलतः, यह प्रथा सीधी है। इससे पहले कि घिसाव विफलता में बदल जाए, आप एक निर्धारित समय पर डाई की सेवा करते हैं। वह शेड्यूल स्ट्रोक गणना, कैलेंडर अंतराल या दोनों का पालन कर सकता है। कार्य में स्वयं सफाई, निरीक्षण, चिकनाई, तेज करना, स्प्रिंग्स को बदलना और पूर्व निर्धारित बिंदुओं पर संरेखण की पुष्टि करना शामिल है ताकि उपकरण सुरक्षित रूप से और लगातार स्वीकार्य भागों का उत्पादन करता रहे।
स्टैम्पिंग डाई निवारक रखरखाव स्क्रैप, अनियोजित डाउनटाइम, या डाई क्षति का कारण बनने से पहले सामान्य टूट-फूट को नियंत्रित करने के लिए परिभाषित स्ट्रोक गिनती या कैलेंडर अंतराल पर निर्धारित निरीक्षण, सफाई, स्नेहन और घटक सेवा करने का अभ्यास है।
मुख्य अंतर समय का है। आप डाई खोलते हैं और पहनने वाली वस्तुओं का पता लगाते हैं क्योंकि शेड्यूल कहता है कि यह समय है, इसलिए नहीं कि किसी हिस्से पर कोई गड़गड़ाहट दिखाई देती है या कोई मुक्का टूट गया है। प्रतिक्रिया से इरादे में बदलाव वह है जो उन दुकानों को अलग करता है जो अपनी टूलींग लागत को नियंत्रित करते हैं उन दुकानों से जो लगातार आश्चर्यचकित होती हैं।
प्रतिक्रियाशील बनाम निवारक बनाम पूर्वानुमानात्मक दृष्टिकोण
रखरखाव के दृष्टिकोण को परिपक्वता सीढ़ी के रूप में सोचें। प्रतिक्रियाशील रखरखाव चीज़ों के टूटने के बाद उन्हें ठीक कर देता है। विफलता की संभावना को कम करने के लिए निवारक रखरखाव उन्हें निर्धारित डाई रखरखाव अंतराल पर सेवा प्रदान करता है। स्थिति आधारित रखरखाव, मापने योग्य मापदंडों में बदलाव होने पर सेवा को ट्रिगर करने के लिए वास्तविक समय सेंसर डेटा का उपयोग करता है। पूर्वानुमानित रखरखाव आगे बढ़ता है, सप्ताह पहले विफलताओं का पूर्वानुमान लगाने के लिए एनालिटिक्स और मशीन लर्निंग को लागू करता है।
अधिकांश स्टैम्पिंग ऑपरेशन प्रतिक्रियाशील और निवारक के बीच कहीं रहते हैं। स्टैम्पिंग डाई मेंटेनेंस परिपक्वता मॉडल, जिसकी कल्पना मूल रूप से 1999 में विंस्टन लेडेट ने की थी, इस प्रगति को मैप करता है और टीमों को आगे बढ़ने का स्पष्ट रास्ता देता है। प्रत्येक स्तर अपने से नीचे वाले स्तर पर बनता है। आप पहले लगातार निवारक दिनचर्या और उनके द्वारा उत्पन्न डेटा स्थापित किए बिना पूर्वानुमानित निगरानी पर नहीं जा सकते।
यह लेख उस सीढ़ी पर चढ़ने के लिए एक व्यावहारिक रोडमैप के रूप में कार्य करता है। इसमें ज़िम्मेदारियों की संरचना कैसे की जाए, सामग्री के प्रकार के आधार पर अंतराल कैसे निर्धारित किया जाए, डिजिटल रूप से रखरखाव को कैसे ट्रैक किया जाए, और ऐसे डिज़ाइन डिज़ाइन किए जाएं जिन्हें शुरू से ही बनाए रखना आसान हो। चाहे आपकी दुकान वर्तमान में बिना किसी औपचारिक कार्यक्रम के चल रही हो या अनुकूलन के लिए पहले से ही बुनियादी कार्यक्रम का पालन कर रही हो, लक्ष्य एक ही है: प्रतिक्रियाशील अराजकता से अपने टूलींग प्रदर्शन पर जानबूझकर, मापने योग्य नियंत्रण की ओर बढ़ें।
क्यों निवारक रखरखाव मुद्रांकन लाभप्रदता को बढ़ाता है
प्रत्येक मुद्रांकन प्रक्रिया हाशिये पर चलती है। कच्चे माल की लागत बजट पर हावी होती है, लेकिन उनके ठीक पीछे रखरखाव से जुड़ा श्रम और डाउनटाइम बैठता है। एक लाभदायक दौड़ और एक हारने वाली दौड़ के बीच का अंतर अक्सर इस बात पर निर्भर करता है कि क्या वह रखरखाव आपकी शर्तों पर होता है या पासे की शर्तों पर।
अनुसूचित रखरखाव को छोड़ने की सही लागत
छह घंटे के प्रोडक्शन रन के आधे रास्ते में एक प्रगतिशील मृत्यु की कल्पना करें। एक काटने वाला पंच अपनी सीमा से अधिक घिस जाता है, और मुद्रित किनारों पर गड़गड़ाहट बनने लगती है। ऑपरेटर दोष को तुरंत नहीं पकड़ सकता है, इसलिए किसी के रुकने से पहले ही दर्जनों या सैकड़ों विशिष्ट हिस्से नीचे की ओर चले जाते हैं। प्रेस नीचे चला जाता है. एक सेटअप तकनीशियन पासे को खींचता है। एक उपकरण निर्माता पंच की जगह लेता है। गुणवत्ता संगरोध संदिग्ध भागों। प्रबंधन इस अंतर को भरने के लिए नौकरियों को पुनः क्रमबद्ध करता है। उनमें से प्रत्येक चरण की एक लागत होती है जो मूल उद्धरण में कभी दिखाई नहीं देती।
A मेटलफॉर्मिंग पत्रिकाविश्लेषण इसे स्पष्ट रूप से दर्शाता है: यहां तक कि एक भी टूटा हुआ पंच जिसे बदलने में $25 का खर्च आता है और स्थापित करने के लिए उपकरण निर्माता के एक घंटे के श्रम का कुल खर्च $50 से अधिक होता है। डाई को खींचने और रीसेट करने के लिए सेटअप श्रम में कारक, भागों को फिर से योग्य बनाने के लिए गुणवत्ता प्रयोगशाला का समय, स्क्रैप की गई सामग्री, निष्क्रिय ऑपरेटर की मजदूरी, अप्रकाशित भागों पर खोया हुआ मार्जिन और तीन घंटे के डेड प्रेस समय पर ओवरहेड अवशोषण, और उस एक अनियोजित घटना की वास्तविक लागत $ 500 से अधिक है। प्रति माह कई घटनाओं को ध्यान में रखते हुए, और अनियोजित स्टैम्पिंग डाई विफलता की लागत लाभप्रदता पर एक गंभीर बाधा बन जाती है।
कैस्केड प्रभाव ही प्रतिक्रियाशील रखरखाव को इतना महंगा बनाता है। घिसा हुआ मुक्का गड़गड़ाहट पैदा करता है। निरीक्षण के दौरान गड़गड़ाहट के कारण आंशिक अस्वीकृति होती है। अस्वीकृतियाँ उत्पादन लाइन को रोक देती हैं। आपातकालीन मरम्मत इसके पीछे कतारबद्ध प्रत्येक कार्य के शेड्यूल को बाधित करती है। एक छोटी सी घिसाव की स्थिति, जिसे अनियंत्रित छोड़ दिया जाता है, एक श्रृंखला प्रतिक्रिया को ट्रिगर करती है जो गुणवत्ता, वितरण, श्रम और ओवरहेड को एक साथ प्रभावित करती है।
उद्योग का अनुभव लगातार दिखाता है कि अनियोजित रखरखाव नियोजित सेवा की तुलना में लगभग चार गुना अधिक महंगा है। वह गुणक मौजूद है क्योंकि नियोजित डाउनटाइम निष्क्रिय प्रेस लागत को समाप्त करता है, जल्दी-जल्दी ऑर्डर घटक खरीद से बचाता है, गुणवत्ता जांच चक्र को हटाता है, और उत्पादन अनुक्रम को बरकरार रखता है।
पीएम आपके टूलींग निवेश की सुरक्षा कैसे करते हैं
A एकल प्रगतिशील मुद्रांकन मरोजटिलता, स्टेशनों की संख्या और सामग्री ग्रेड के आधार पर $50,000 से $500,000 या अधिक के निवेश का प्रतिनिधित्व कर सकते हैं। वह पूंजीगत उपकरण है. उपेक्षा के माध्यम से इसे खराब होने देना सीएनसी मशीन पर तेल परिवर्तन को छोड़ देने और कुछ भी जब्त न होने की उम्मीद करने से अलग नहीं है।
व्यवस्थित अनुसूचित रखरखाव उस निवेश को टूटने से पहले ही खराब होने से बचाकर रखता है। सही अंतराल पर तेज किया गया एक मुक्का सामग्री का कुछ हजारवां हिस्सा खो देता है। असफल होने तक वही पंच छोड़ दिया जाता है, जिससे बैकिंग प्लेट चिप हो सकती है, टूट सकती है, या उसके नीचे के डाई सेक्शन को नुकसान हो सकता है, जिससे $25 का रिग्राइंड $2,000 के घटक प्रतिस्थापन और एक सप्ताह के {{5}लंबे पुनर्निर्माण में बदल जाता है।
एक अच्छी तरह से चलाया जाने वाला शेड्यूल डाई रखरखाव कार्यक्रम कई आयामों में मापने योग्य रिटर्न प्रदान करता है:
- विस्तारित डाई जीवन- नियंत्रित शार्पनिंग और घटक प्रतिस्थापन, संचयी घिसाव को डिज़ाइन सीमा के भीतर रखते हैं, प्रत्येक उपकरण में वर्षों की उत्पादक सेवा जोड़ते हैं।
- पूर्वानुमानित उत्पादन आउटपुट- शेड्यूल्ड सर्विस विंडो योजनाकारों को आश्चर्यों पर प्रतिक्रिया करने के बजाय उत्पादन कैलेंडर में रखरखाव बनाने देती है।
- स्क्रैप दरों में कमी- तेज किनारों, सही निकासी और उचित संरेखण को बनाए रखने से मुद्रांकित भागों को सहनशीलता के भीतर रखा जाता है, जिससे सीधे तौर पर यह कम हो जाता है कि निवारक रखरखाव आपके पूरे ऑपरेशन में स्क्रैप दरों को कैसे कम करता है।
- प्रति -पार्ट टूलींग लागत कम- डाई की कुल लागत को अधिक हिट और कम आपातकालीन मरम्मत पर फैलाने से प्रत्येक स्टांपित टुकड़े के लिए आवंटित टूलींग बोझ कम हो जाता है।
- सुरक्षित प्रेस संचालन- घिसे-पिटे या क्षतिग्रस्त टूलींग अप्रत्याशित विफलता मोड बनाते हैं जिनमें टूटे हुए घटकों का डाई से बाहर निकलना, स्लग खींचना और गलत फ़ीड शामिल हैं जो ऑपरेटरों को खतरे में डालते हैं।
जब आप दो परिदृश्यों की एक साथ तुलना करते हैं तो स्टैम्पिंग डाई रखरखाव आरओआई स्पष्ट हो जाता है। योजनाबद्ध शार्पनिंग, स्प्रिंग प्रतिस्थापन और निरीक्षण के साथ प्रत्येक 150,000 स्ट्रोक पर एक डाई की सेवा एक बड़े ओवरहाल की आवश्यकता से पहले पांच साल तक चल सकती है। वही डाई रन प्रतिक्रियात्मक रूप से, विफलताओं के बाद ही सेवित किया जाता है, दो वर्षों में पूर्ण पुनर्निर्माण की आवश्यकता हो सकती है और प्रत्येक रन के दौरान काफी अधिक स्क्रैप का उत्पादन होता है। गणित हर बार रोकथाम का पक्षधर है।
हालाँकि, लाभप्रदता की रक्षा के लिए अच्छे इरादों से कहीं अधिक की आवश्यकता होती है। यह एक संरचना, हर स्तर पर कार्यों के स्पष्ट स्वामित्व और सही समय पर सही काम करने वाले सही लोगों की मांग करता है।
स्टांपिंग संचालन के लिए तीन -स्तरीय रखरखाव संरचना
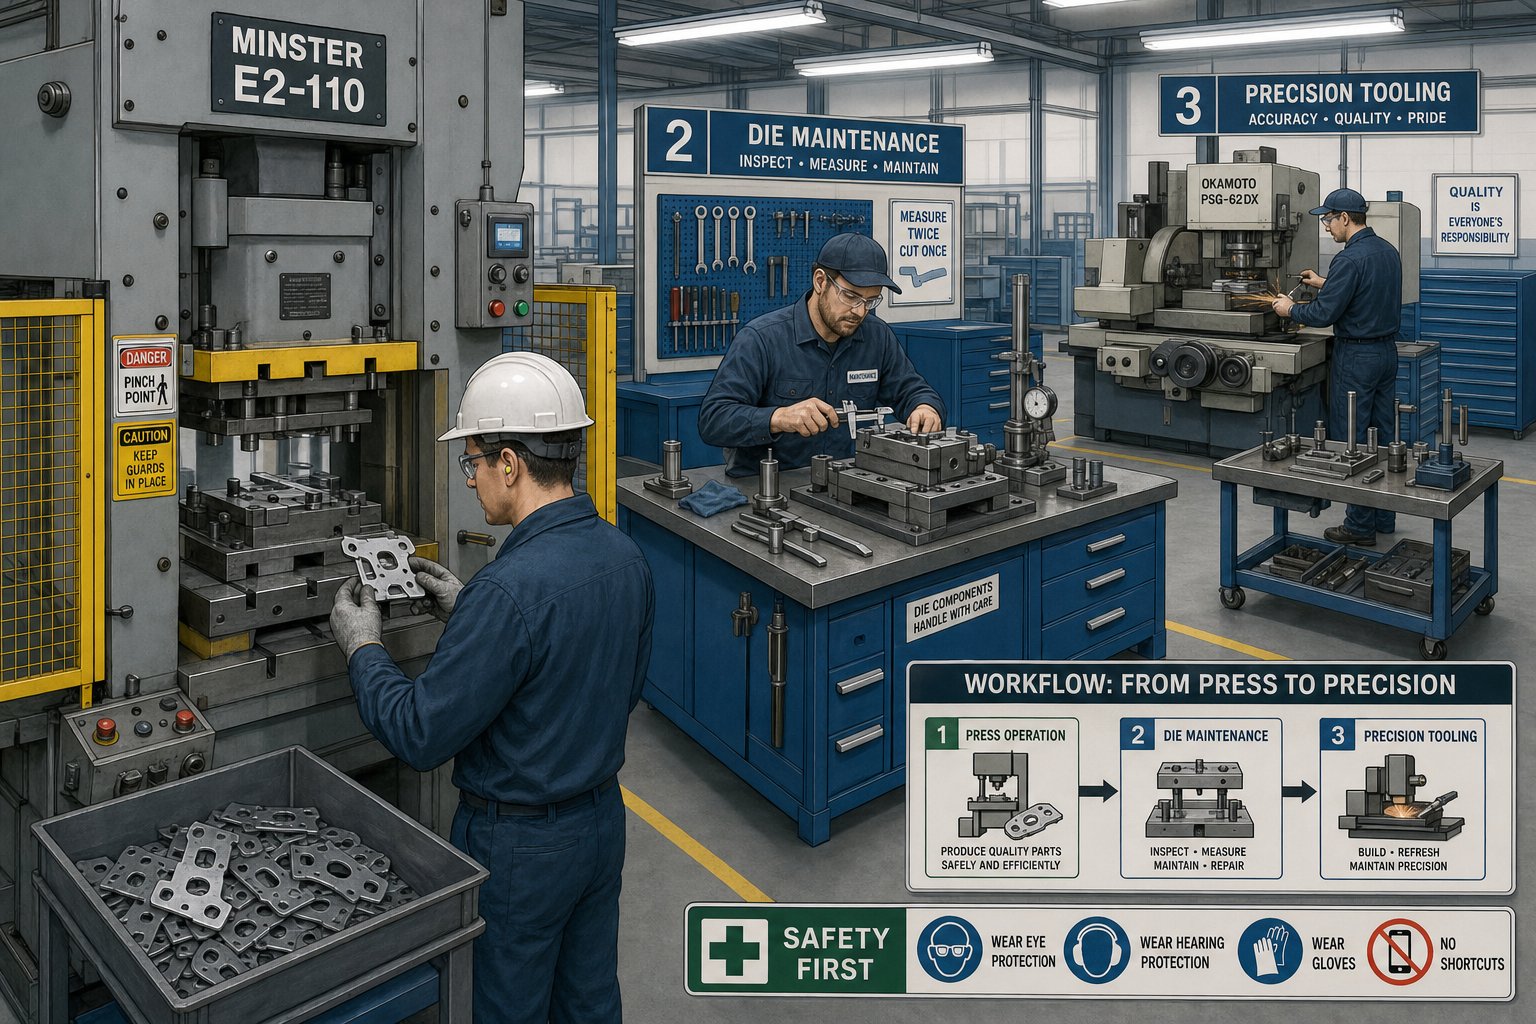
स्पष्टता के बिना संरचना भ्रम पैदा करती है। अगर इस हालत के लिए हर कोई जिम्मेदार है तो कोई भी जिम्मेदार नहीं है। एक स्तरीय डाई रखरखाव जिम्मेदारी संरचना विशिष्ट अंतराल पर विशिष्ट कौशल स्तरों के लिए विशिष्ट कार्य सौंपती है, ताकि कुछ भी छूट न जाए और कोई भी अपने प्रशिक्षण से परे काम करने का प्रयास न करे। इसे रक्षा के तीन संकेंद्रित छल्लों के रूप में सोचें: ऑपरेटर पकड़ते हैं कि अभी क्या हो रहा है, तकनीशियन समय के साथ जो खराब हो रहा है उसका पता लगाते हैं, और टूल निर्माता जो अपनी सेवा सीमा तक पहुंच गया है उसे बहाल करते हैं।
नीचे दी गई तालिका प्रत्येक स्तर को आवृत्ति, कौशल आवश्यकता और कार्य के दायरे के आधार पर विभाजित करती है:
| टीयर | कार्मिक | आवृत्ति | कौशल स्तर | प्राथमिक कार्य |
|---|---|---|---|---|
| 1 - शिफ्ट चेक | प्रेस संचालक | प्रत्येक पारी या प्रत्येक 2,000-5,000 स्ट्रोक | बुनियादी जागरूकता प्रशिक्षण | दृश्य स्लग प्रतिधारण जांच, स्नेहन स्तर सत्यापन, स्ट्रिप फ़ीड संरेखण पुष्टिकरण, असामान्य ध्वनियों को सुनना, सीमा नमूनों के विरुद्ध भाग की गुणवत्ता की जांच करना |
| 2 - आवधिक सेवा | डाई रखरखाव तकनीशियन | प्रत्येक 50,000-150,000 स्ट्रोक (मृत्यु के अनुसार भिन्न होता है) | इंटरमीडिएट टूलींग ज्ञान, माप कौशल | पंच से {{1} तक डाई क्लीयरेंस माप, स्प्रिंग निरीक्षण और प्रतिस्थापन, गाइड पिन और बुशिंग घिसाव की जांच, शार्पनिंग ट्रिगर मूल्यांकन, फास्टनर टॉर्क सत्यापन, शिम स्थिति समीक्षा |
| 3 - प्रमुख ओवरहाल | टूलमेकर/डाई मेकर | प्रत्येक 500,000-1,000,000+ स्ट्रोक या वार्षिक | पूर्ण डाई बिल्ड अनुभव के साथ जर्नीमैन टूलमेकर | पूरी तरह से अलग करना, सभी कामकाजी घटकों का आयामी ऑडिट, घिसे-पिटे घटकों को बदलना, टाइमिंग रीसेट, प्रिंट सहनशीलता के लिए डाई की पुनः योग्यता |
ऑपरेटर दैनिक जाँच और शिफ्ट निरीक्षण
ऑपरेटर पता लगाने की पहली पंक्ति हैं। उनके स्टैम्पिंग डाई ऑपरेटर निरीक्षण चेकलिस्ट को मापने के उपकरण या डिस्सेप्लर की आवश्यकता नहीं होती है। यह प्रशिक्षित अवलोकन पर निर्भर करता है: क्या स्लग सफाई से गिर रहे हैं या पासे में ढेर हो रहे हैं? क्या चिकनाई लगातार पट्टी तक पहुंच रही है? क्या संदर्भ नमूने की तुलना में भाग सही दिखता और महसूस होता है? क्या स्ट्रिप ट्रैकिंग सीधे पायलटों के माध्यम से होती है?
इन जाँचों में कुछ मिनट लगते हैं लेकिन ऐसी समस्याएँ सामने आती हैं जो पूरी शिफ्ट में जटिल हो सकती हैं। उदाहरण के लिए, डाई ओपनिंग में फंसा हुआ स्लग, अगर किसी को ध्यान न आए तो कुछ सौ स्ट्रोक के भीतर एक पंच चेहरे को नष्ट कर सकता है।डायओलॉजी के आर्ट हेड्रिकइस बात पर जोर दिया गया है कि स्लग, स्लग, स्लग और लूब्रिकेंट बिल्डअप जैसे मलबे को साफ करना एक ऑपरेटर द्वारा की जाने वाली सबसे बुनियादी लेकिन प्रभावशाली रखरखाव गतिविधियों में से एक है।
तकनीशियन आवधिक सेवा कार्य
डाई रखरखाव तकनीशियन की ज़िम्मेदारियाँ मध्य स्तर पर होती हैं, और यहीं पर अधिकांश निर्धारित निवारक कार्य होते हैं। तकनीशियन बेंच पर लगी डाइ को खोलते हैं, घिसी हुई सतहों का निरीक्षण करते हैं, फीलर गेज या ऑप्टिकल तुलनित्र के साथ पंच से {{1} से {{2} डाइ क्लीयरेंस को मापते हैं, और मूल्यांकन करते हैं कि काटने वाले किनारे अपने तीक्ष्ण ट्रिगर बिंदु तक पहुंच गए हैं या नहीं। वे नाइट्रोजन स्प्रिंग्स या कॉइल स्प्रिंग्स को जीवन के अंत के करीब लाते हैं, सत्यापित करते हैं कि सभी डॉवेल पिन बैठे हैं और स्क्रू चालू हैं, और गैलिंग के लिए कैम सतहों या घिसी हुई प्लेटों की जांच करते हैं।
यहां महत्वपूर्ण अंतर यह है कि तकनीशियन किसी लक्षण के बजाय शेड्यूल के आधार पर मरीज़ की सेवा करते हैं। वे किसी हिस्से पर गड़गड़ाहट पर प्रतिक्रिया नहीं कर रहे हैं। वे उस गड़गड़ाहट को कभी भी प्रकट होने से रोकने के लिए पूर्व निर्धारित स्ट्रोक गणना में हस्तक्षेप कर रहे हैं। यह एक निवारक कार्यक्रम की धड़कन है.
टूलमेकर-स्तरीय ओवरहाल प्रक्रियाएं
स्टैम्पिंग डाइज़ के लिए टूलमेकर ओवरहाल प्रक्रियाएं हस्तक्षेप के सबसे गहरे स्तर का प्रतिनिधित्व करती हैं। पूर्ण ओवरहाल का मतलब है कि हर घटक सामने आता है। प्रत्येक पंच, डाई सेक्शन, स्ट्रिपर इंसर्ट, पायलट, गाइड पिन और बुशिंग को मूल डिज़ाइन आयामों के विरुद्ध मापा जाता है। संचयी घिसाव सीमा पार कर चुके घटकों को बदल दिया जाता है। स्टेशनों के बीच समय को सत्यापित और रीसेट किया जाता है। डाई को फिर से जोड़ा जाता है, देखा जाता है और उत्पादन पर लौटने से पहले यह पुष्टि करने के लिए चला दिया जाता है कि यह आंशिक प्रिंट सहनशीलता को पूरा करता है।
इस स्तर के कार्य के लिए ट्रैवेलमैन स्तर के कौशल और सतह ग्राइंडर, ईडीएम उपकरण और सटीक माप उपकरणों तक पहुंच की आवश्यकता होती है। पूर्ण डाई बिल्ड अनुभव के बिना कर्मियों द्वारा इसका प्रयास कभी नहीं किया जाना चाहिए। कम योग्यता वाले कर्मचारियों को ओवरहाल का काम सौंपने से त्रुटियां, घटकों को नुकसान पहुंचने या प्रेस में असुरक्षित स्थितियां पैदा होने का जोखिम रहता है।
इस त्रिस्तरीय दृष्टिकोण की शक्ति वितरण है। ऑपरेटर बार-बार, कम जटिलता वाले अवलोकनों को संभालते हैं जिनकी श्रम लागत लगभग कुछ भी नहीं होती है। तकनीशियन समय-समय पर, मध्यम जटिलता वाली सेवा संभालते हैं जो कार्य सीमा के भीतर रहती है। टूल निर्माता दुर्लभ, उच्च जटिलता वाले पुनर्निर्माणों को संभालते हैं जो डाई को नई स्थिति में पुनर्स्थापित करते हैं। प्रत्येक स्तर वह पकड़ता है जो उसके ऊपर वाला स्तर अपनी निचली आवृत्ति पर नहीं देख सकता है, जिससे अनियोजित विफलता के खिलाफ सुरक्षा की ओवरलैपिंग परतें बनती हैं।
बेशक, यह जानने से कि काम कौन करता है और कब करना है, केवल आधा समीकरण ही हल होता है। टियर 2 में सबसे आम कार्य, शार्पनिंग, जीवन को छोटा किए बिना सही ढंग से निष्पादित करने के लिए निर्णय मानदंडों के अपने स्वयं के सेट की मांग करता है।
शार्पनिंग और रिकंडिशनिंग निर्णय मानदंड
किसी भी स्टैम्पिंग डाई निवारक रखरखाव कार्यक्रम में शार्पनिंग सबसे अधिक बार किया जाने वाला कार्य है। यह वह कार्य भी है जो अक्सर बहुत देर से, बहुत आक्रामक तरीके से या बिना दस्तावेज़ीकरण के किया जाता है। इसे सही करने का अर्थ यह जानना है कि स्टैम्पिंग डाई पंचों को कब तेज़ करना है, कितनी सामग्री निकालनी है, और कब किसी घटक को उपयोगी सेवा के बिंदु से पहले पीस दिया गया है।
कब तेज़ करना है बनाम कब बदलना है
आप कैसे जानते हैं कि किनारे पर ध्यान देने की ज़रूरत है? आप अपने पीछे छोड़े गए सबूतों को मापें। सबसे विश्वसनीय ट्रिगर मुद्रांकित भागों पर गड़गड़ाहट की ऊंचाई है। हल्के स्टील अनुप्रयोगों में डाई शार्पनिंग के लिए एक सामान्य बर ऊंचाई सीमा 0.003 से 0.005 इंच (0.076 से 0.127 मिमी) है। एक बार जब गड़गड़ाहट लगातार उस सीमा से अधिक हो जाती है, तो काटने का किनारा पीसने की आवश्यकता के लिए पर्याप्त रूप से गोल हो जाता है। एडेविंसी प्रक्रिया का संदर्भ देने वाली रखरखाव मार्गदर्शिकाजब किनारे का घिसाव 0.1 मिमी से अधिक हो तो फ़्लैग पंच रीग्राइंड समीक्षा करता है।
अन्य मापने योग्य संकेतकों में रिक्त किनारों पर कतरनी बैंड {{0} से {{1} फ्रैक्चर ज़ोन अनुपात में परिवर्तन शामिल हैं। एक ताजा किनारा सामग्री की मोटाई के लगभग एक {{3}तिहाई हिस्से में एक साफ कतरनी बैंड का निर्माण करता है। जैसे-जैसे पंच सुस्त होता जाता है, वह बैंड सिकुड़ता जाता है और फ्रैक्चर क्षेत्र मोटा होता जाता है। छेद के आकार या खाली प्रोफाइल में आयामी बहाव भी घिसाव का संकेत देता है, क्योंकि एक गोल किनारा सामग्री को साफ-सुथरे ढंग से काटने के बजाय उसे विस्थापित कर देता है।
शार्पनिंग से किनारे की सामान्य टूट-फूट का समाधान हो जाता है। यह छिलने, टूटने, प्लास्टिक विरूपण, या बार-बार संरेखण हानि को ठीक नहीं करता है। यदि कोई पंच फ्रैक्चर दिखाता है या सेवा के तुरंत बाद विफल रहता है, तो समस्या प्रतिस्थापन क्षेत्र में मरम्मत से आगे बढ़ गई है।
पंच और डाई अनुभागों के लिए ग्राइंडिंग की सर्वोत्तम प्रथाएँ
डाई शार्पनिंग की सर्वोत्तम प्रथाएँ सही उपकरण से शुरू होती हैं। एक सटीक सतह ग्राइंडर, बेंच ग्राइंडर नहीं, पंच फेस और डाई सेक्शन को पुनर्स्थापित करने के लिए सही उपकरण है। लक्ष्य नियंत्रित है, समानांतर स्टॉक निष्कासन जो कामकाजी चेहरे की मूल ज्यामिति को बनाए रखता है।
पीसने के दौरान पालन किए जाने वाले मुख्य सिद्धांत:
- केवल आवश्यक न्यूनतम सामग्री ही निकालें।प्रति पास 0.0005 से 0.001 इंच के हल्के पास गर्मी को बढ़ने से रोकते हैं और टूल स्टील की कठोरता को संरक्षित करते हैं। जैसा कि मोलर प्रिसिजन टूल नोट करता है, सतह की क्षति से बचने के लिए पीसने के दौरान बहुत अधिक गर्मी डालने से सावधानी बरतना आवश्यक है।
- समानता बनाए रखें.पंच का मुख पंच बॉडी के सापेक्ष सपाट और चौकोर रहना चाहिए। कोई भी कोणीय विचलन प्रभावी निकासी को बदल देता है और अगले रन पर असमान घिसाव पैदा करता है।
- भूमि के आयामों को सुरक्षित रखें.काटने वाले घूंसे में चेहरे के नीचे एक सीधी जमीन होती है जो डाई क्लीयरेंस संबंध को बनाए रखती है। उस भूमि के माध्यम से पीसने से पंच प्रोफ़ाइल बदल जाती है और क्लीयरेंस ज्यामिति को फिर से काम करने की आवश्यकता होती है।
- कोणीय मंजूरी बनाए रखें.यदि डाई सेक्शन में कटिंग एज के पीछे कोणीय राहत है, तो सत्यापित करें कि पीसने के बाद राहत कोण सही रहता है। एक कम राहत कोण पुनः सुस्ती को तेज करता है।
- पीसने के बाद डिबुर और पॉलिश करें।पीसने के बाद बचे हुए तार के किनारे स्टैम्पिंग के दौरान टूट सकते हैं और हिस्सों में चिपक सकते हैं या सतह पर चिपक सकते हैं। एक लाइट ऑनिंग पास ज्यामिति में बदलाव किए बिना इन्हें हटा देता है।
- क्षतिपूर्ति करने के लिए शिम.मुक्का चेहरे से हटाया गया प्रत्येक हजारवां हिस्सा इसकी प्रभावी लंबाई को छोटा कर देता है। पासे के भीतर उचित बंद ऊंचाई और समय बनाए रखने के लिए पंच के पीछे समतुल्य शिम जोड़ें।
संचयी स्टॉक निष्कासन पर नज़र रखना
प्रत्येक शार्पनिंग चक्र में एक सीमित संसाधन की खपत होती है: पंच या डाई अनुभाग। यही कारण है कि प्रति सेवा हटाई गई दस्तावेज़ीकरण सामग्री बहुत मायने रखती है। मूल रूप से 0.060 इंच रिग्राइंड लाइफ के साथ डिज़ाइन किया गया एक पंच अनिश्चित काल तक तेज नहीं किया जा सकता है। एक बार जब संचयी स्टॉक हटाने की सीमा पूरी हो जाती है, तो घटक पुनर्कंडीशनिंग से प्रतिस्थापन क्षेत्र में चला जाता है, भले ही आज बढ़त कितनी भी तेज क्यों न दिखती हो।
सर्वोत्तम अभ्यास प्रत्येक सेवा पर निकाली गई राशि को सीधे डाई रखरखाव कार्ड या आपके ट्रैकिंग सिस्टम में रिकॉर्ड करना है। एक साधारण रनिंग टोटल, पंच दर पंच, आपके तकनीशियनों को बताता है कि कितना जीवन बचा है। विशिष्ट रिग्राइंड भत्ते पंच की लंबाई, सामग्री ग्रेड के आधार पर 0.040 से 0.080 इंच तक होते हैं, और क्या डिज़ाइन में चरणबद्ध विशेषताएं शामिल हैं जो कुल शॉर्टिंग को सीमित करती हैं।
जब एक पंच अपने अधिकतम स्वीकार्य निष्कासन के 75 से 80 प्रतिशत तक पहुंच जाता है, तो इसे अगले निर्धारित ओवरहाल में प्रतिस्थापन के लिए चिह्नित करें। इसके पूरी तरह से उपभोग होने तक प्रतीक्षा करने से ऐसे घटक पर उत्पादन चलाने का जोखिम होता है जिसके पास अब निकासी बनाए रखने के लिए पर्याप्त जमीन नहीं है, जो मेटिंग डाई अनुभाग पर घिसाव को तेज करता है और एकल पंच प्रतिस्थापन की तुलना में अधिक महंगी समस्या पैदा करता है।
हालाँकि, तीखे निर्णय अलगाव में मौजूद नहीं होते हैं। डाई के माध्यम से बहने वाली सामग्री का सीधा और मापने योग्य प्रभाव होता है कि किनारे कितनी जल्दी सुस्त हो जाते हैं और किस प्रकार का घिसाव गिरावट पैटर्न पर हावी होता है।
सामग्री-विशिष्ट रखरखाव समायोजन
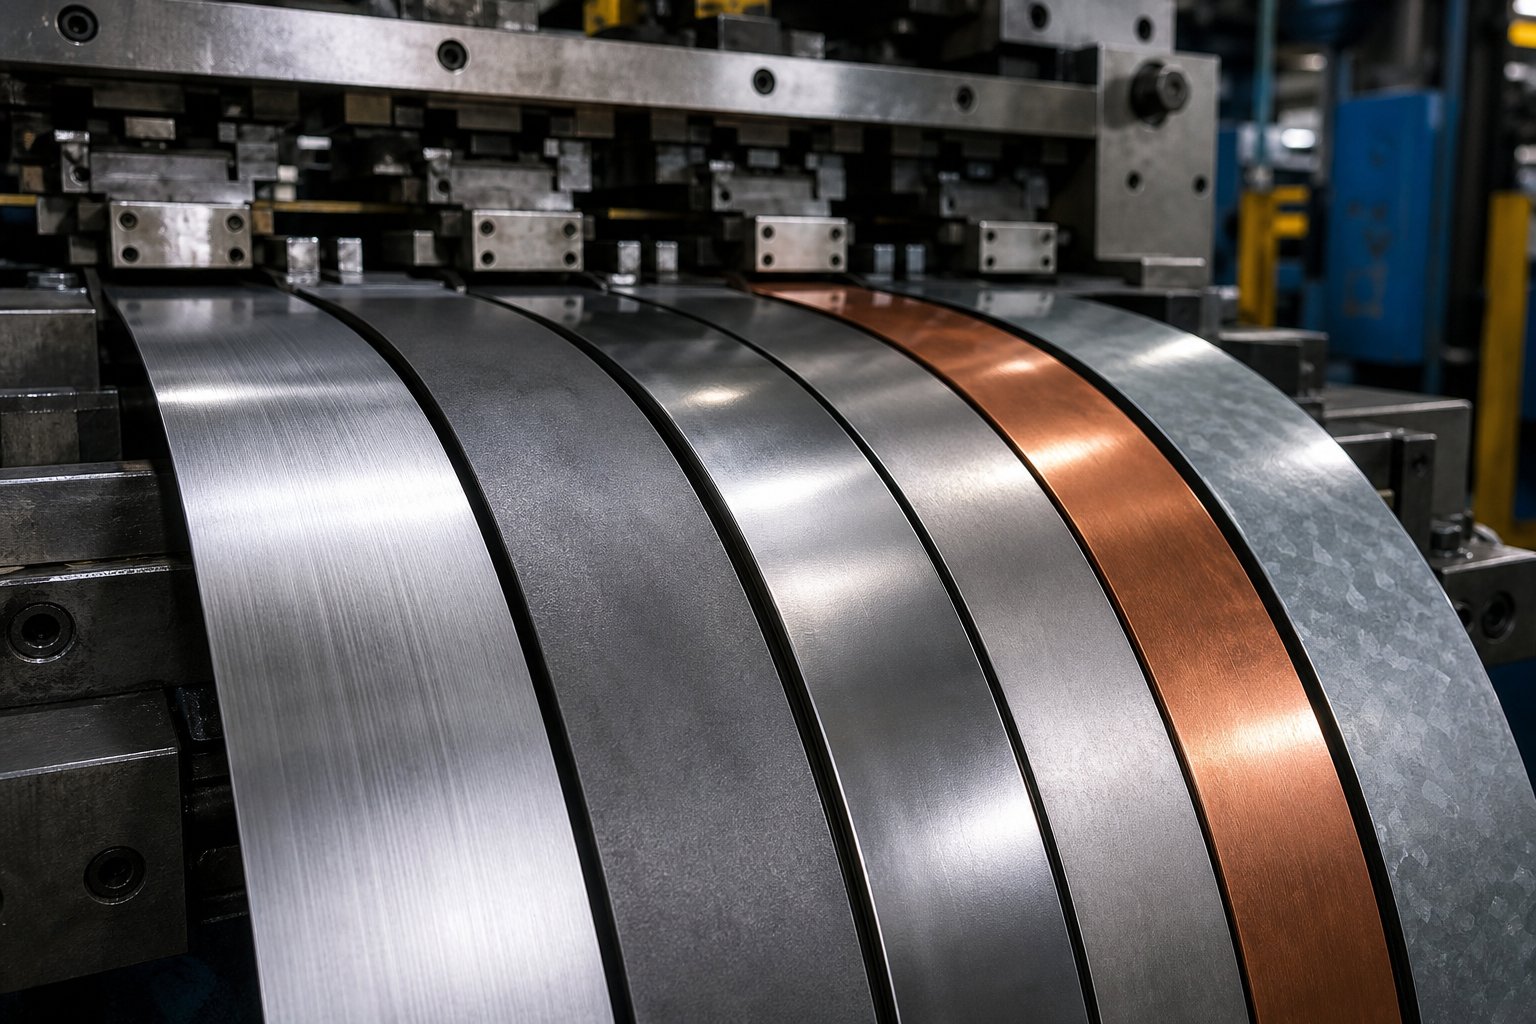
सर्विस के बीच 150,000 स्ट्रोक पर माइल्ड स्टील चलाने वाली स्टैम्पिंग डाई को 80,000 स्ट्रोक पर ध्यान देने की आवश्यकता हो सकती है जब वही उपकरण स्टेनलेस स्टील चलाता है। आपके पासे से गुजरने वाली सामग्री निष्क्रिय भागीदार नहीं है। यह सक्रिय रूप से आकार देता है कि किनारे कितनी जल्दी सुस्त हो जाते हैं, किस प्रकार का घिसाव हावी होता है, और आपके रखरखाव का ध्यान कहाँ जाना चाहिए। सभी सामग्रियों पर समान रूप से लागू किया गया एक एकल स्ट्रोक {{7} }गिनती शेड्यूल यह गारंटी देता है कि आप या तो कुछ की सर्विसिंग बहुत पहले कर रहे हैं या दूसरों को खतरनाक रूप से लंबे समय तक चलने दे रहे हैं।
सामग्री प्रकार के अनुसार पहनने के पैटर्न
विभिन्न धातुएँ मौलिक रूप से अलग-अलग तरीकों से टूलींग पर हमला करती हैं। इन तंत्रों को समझने से आपको समस्याओं पर प्रतिक्रिया करने के बजाय उनका अनुमान लगाने में मदद मिलती है।
स्टेनलेस स्टीलडाई टूलींग पर सबसे आक्रामक सामग्रियों में से एक है। इसकी उच्च क्रोमियम सामग्री और निर्माण के दौरान सख्त होने की प्रवृत्ति चिपकने वाली घिसाव की स्थिति पैदा करती है, जहां शीट सामग्री घर्षण और गर्मी के तहत उपकरण की सतह पर सूक्ष्म रूप से वेल्ड हो जाती है। यह पीड़ादायक है, और यह प्रेस दुकानों में शीर्ष संबंधित समस्याओं में से एक है। एक बार जब गैलिंग शुरू हो जाती है, तो सामग्री का स्थानांतरण पंच और डाई सतहों पर जमा हो जाता है, जिससे बाद के हिस्से क्षतिग्रस्त हो जाते हैं और आगे की क्षति में तेजी आती है। स्टेनलेस स्टील स्टैम्पिंग के लिए डाई रखरखाव अंतराल को स्नेहन जांच को छोटा करने, सतह निर्माण के लिए निरीक्षण आवृत्ति बढ़ाने और बेसलाइन से पहले तेज करने को ट्रिगर करके इस चिपकने वाले तंत्र के लिए जिम्मेदार होना चाहिए।
अल्युमीनियमएक अलग चुनौती पेश करता है. पारंपरिक अर्थों में गैलिंग के बजाय, एल्युमीनियम काटने वाली सतहों पर बिल्ट अप एज (बीयूई) उत्पन्न करता है। नरम एल्युमीनियम कण पंच फेस पर चिपक जाते हैं और परत दर परत जमा होते जाते हैं, जिससे उपकरण की ज्यामिति प्रभावी ढंग से बदल जाती है। बीयूई असंगत छेद के आकार, खुरदरे कटे किनारों और बढ़ी हुई स्ट्रिपिंग फोर्स का कारण बनता है। एल्युमीनियम डाई का रखरखाव सफाई प्रोटोकॉल पर ध्यान केंद्रित करता है, सख्त होने से पहले बीयूई जमा को हटाता है, और टीआईएन या डीएलसी कोटिंग्स जैसे सतह उपचार लागू करता है जो सामग्री के आसंजन का विरोध करता है। शार्पनिंग अंतराल स्टेनलेस के साथ नाटकीय रूप से कम नहीं हो सकता है, लेकिन सफाई की आवृत्ति काफी बढ़ जाती है।
उच्च {{0}शक्ति कम {{1}मिश्र धातु (HSLA) स्टील्समुख्य रूप से अपघर्षक घिसाव पैदा करें। उनकी उच्च कठोरता और ऑक्साइड स्केल विशेषताएँ पंच सतहों के खिलाफ सैंडपेपर की तरह काम करती हैं, प्रत्येक स्ट्रोक के साथ उपकरण सामग्री को धीरे-धीरे पीसती हैं। से अनुसंधानएएचएसएस आवेदन दिशानिर्देशदर्शाता है कि उन्नत स्टील ग्रेड हल्के स्टील की तुलना में चार से पांच गुना अधिक कठोरता मान तक पहुंच सकते हैं, कुछ मार्टेंसिटिक ग्रेड टूलींग की कठोरता के करीब पहुंच सकते हैं। एचएसएलए स्टील स्टैम्पिंग डाई रखरखाव आवृत्ति को इस वास्तविकता को प्रतिबिंबित करना चाहिए। जहां माइल्ड स्टील शार्पनिंग के बीच 150,000 स्ट्रोक की अनुमति दे सकता है, वहीं एचएसएलए ग्रेड मोटाई और विशिष्ट ग्रेड के आधार पर उस अंतराल को 40 से 60 प्रतिशत तक कम कर सकता है।
माइल्ड स्टील (सीआरएस/एचआरएस)आधार रेखा के रूप में कार्य करता है। यह पूर्वानुमानित दर पर मध्यम अपघर्षक घिसाव पैदा करता है, जिससे यह शेड्यूल करने के लिए सबसे आसान सामग्री बन जाती है। माइल्ड स्टील के लिए विकसित मानक पीएम अंतराल को आपके शुरुआती संदर्भ के रूप में माना जाना चाहिए, न कि आपके सार्वभौमिक नियम के रूप में।
नीचे दी गई तालिका आम मुद्रांकित सामग्रियों की तुलना उनके प्रमुख पहनने के प्रकार से करती है, हल्के स्टील बेसलाइन के सापेक्ष अनुशंसित पीएम अंतराल समायोजन, और जहां आपकी रखरखाव टीम को ध्यान केंद्रित करना चाहिए:
| सामग्री | प्रमुख पहनने का प्रकार | पीएम अंतराल समायोजन | प्राथमिक रखरखाव फोकस |
|---|---|---|---|
| माइल्ड स्टील (सीआरएस/एचआरएस) | मध्यम अपघर्षक | मानक (आधार रेखा) | नियमित पैनापन, निकासी जांच |
| स्टेनलेस स्टील (300/400 श्रृंखला) | चिपकने वाला घिसाव और पित्त | 30-50% छोटा | स्नेहन सत्यापन, सतह निर्माण निरीक्षण, पहले तेज करना, कोटिंग की स्थिति |
| एल्यूमिनियम (5000/6000 श्रृंखला) | निर्मित-ऊपर किनारे का आसंजन | 10-20% छोटा | बीयूई सफाई प्रोटोकॉल, सतह उपचार अखंडता, स्ट्रिपिंग बल निगरानी |
| एचएसएलए स्टील (50-80 केएसआई उपज) | अपघर्षक घिसाव | 40-60% छोटा | पंच किनारे की स्थिति, क्लीयरेंस सत्यापन, स्प्रिंग लोड पर्याप्तता, कोटिंग घिसाव |
| उन्नत उच्च-शक्ति इस्पात (DP/TRIP) | गंभीर अपघर्षक + छिलने का जोखिम | 50-70% छोटा | एज चिपिंग डिटेक्शन, टूल स्टील ग्रेड पर्याप्तता, कोटिंग अखंडता, प्रेस टन भार की निगरानी |
| कलई चढ़ा इस्पात | अपघर्षक (जिंक ऑक्साइड) + जिंक बिल्डअप | 20-30% छोटा | जिंक धूल संचय, स्लग प्रतिधारण, डाई सफाई आवृत्ति |
सामग्री की कठोरता के लिए पीएम अंतराल को समायोजित करना
तो आप इसे अपने वास्तविक शेड्यूल में कैसे अनुवादित करते हैं? किसी दिए गए डाई पर माइल्ड स्टील के लिए अपने सिद्ध बेसलाइन अंतराल से शुरुआत करें। फिर प्रमुख घिसाव तंत्र और गंभीरता के आधार पर सामग्री गुणक लागू करें।
उदाहरण के लिए, यदि डाई #247 कोल्ड रोल्ड स्टील पर सर्विस के बीच 120,000 स्ट्रोक पर विश्वसनीय रूप से चलता है, और आप उस टूल को स्टेनलेस स्टील एप्लिकेशन में ले जाते हैं, तो आपका समायोजित अंतराल लगभग 60,000 से 84,000 स्ट्रोक तक गिर जाता है। यह कोई अनुमान नहीं है. यह दर्शाता है कि कैसे सामग्री की कठोरता स्टेनलेस के लिए विशिष्ट चिपकने वाले तंत्र के माध्यम से डाई घिसाव को प्रभावित करती है, जिसमें उच्च गठन वाली ताकतें शामिल होती हैं।
मुद्रांकित सामग्री प्रकार के लिए अपने पीएम शेड्यूल को समायोजित करने के लिए कुछ व्यावहारिक दिशानिर्देश:
- सबूत का इंतजार न करें.यदि आप सामग्री बदलते हैं और पुराने शेड्यूल को बनाए रखते हैं, तो संभवतः आपको किसी विफलता की घटना के बाद ही आवश्यक समायोजन का पता चलेगा। पहले रन पर सक्रिय रूप से छोटा अंतराल लागू करें।
- डेटा के साथ परिष्कृत करें.नई सामग्री पर दो या तीन सेवा चक्रों के बाद, वास्तविक पहनने की प्रगति का मूल्यांकन करें। यदि छोटे अंतराल पर डाई अनुभाग अपेक्षा से कम टूट-फूट दिखाते हैं, तो आप थोड़ा विस्तार कर सकते हैं। यदि वे पहले से ही सीमा के करीब पहुंच रहे हैं, तो उन्हें और छोटा करें।
- मोटाई में परिवर्तन का ध्यान रखें.मोटा स्टॉक काटने वाले किनारों पर अपघर्षक भार को कई गुना बढ़ा देता है। समान सामग्री ग्रेड में 1.0 मिमी से 2.0 मिमी तक की छलांग से सेवा अंतराल में 20 से 30 प्रतिशत की अतिरिक्त कमी हो सकती है।
- टूल स्टील और कोटिंग्स को सामग्री से मिलाएं।आक्रामक अंतराल पर HSLA चलाने वाला D2 पंच तेजी से रिग्राइंड भत्ते का उपभोग करेगा। पाउडर धातुकर्म उपकरण स्टील्स में अपग्रेड करने या पीवीडी कोटिंग्स जोड़ने से डाई के जीवन पर कुल रखरखाव की घटनाओं को कम करते हुए बेसलाइन के करीब अंतराल को बहाल किया जा सकता है।
एएचएसएस एप्लिकेशन दिशानिर्देश एक व्यावहारिक उदाहरण पर प्रकाश डालते हैं: दोहरे चरण वाले स्टील बनाने वाला क्रोम {{0}प्लेटेड डी2 उपकरण केवल 50,000 भागों के बाद विफल हो गया, जबकि आयन नाइट्राइडिंग और पीवीडी क्रोमियम नाइट्राइड कोटिंग के साथ एक ही उपकरण स्टील ने 1.2 मिलियन से अधिक भागों का उत्पादन किया। यह उपकरण के जीवन में 24x का अंतर है जो पूरी तरह से सामग्री के पहनने के तंत्र के साथ सतह के उपचार से मेल खाता है।
निष्कर्ष स्पष्ट है: आपका प्रधानमंत्री कार्यक्रम कोई निश्चित दस्तावेज़ नहीं है। यह एक जीवित ढाँचा है जो इस आधार पर लचीला होता है कि डाई वास्तव में क्या काट रही है और क्या बना रही है। सभी सामग्रियों का एक जैसा उपचार करने से न्यूनतम परिणाम की गारंटी मिलती है। जो दुकानें भौतिक व्यवहार के अनुरूप अंतराल बनाती हैं, उनका जीवनकाल लंबा होता है, आश्चर्य कम होता है और उत्पादन योजना अधिक सटीक होती है।
इन सामग्रियों को कैप्चर करने के लिए -विशिष्ट समायोजन, यह ट्रैक करना कि प्रत्येक डाई अलग-अलग स्टॉक पर कैसे प्रतिक्रिया करती है, और आपके बेड़े में पैटर्न की पहचान करने के लिए एक क्लिपबोर्ड से अधिक की आवश्यकता होती है। इसमें बड़े पैमाने पर रखरखाव डेटा की रिकॉर्डिंग, विश्लेषण और कार्य करने के लिए एक प्रणाली की आवश्यकता होती है।
डाई रखरखाव के लिए डिजिटल ट्रैकिंग और सीएमएमएस एकीकरण
डाई जूते से जुड़ा एक कागज़ का कार्ड आपको बताता है कि पिछली बार क्या हुआ था जब किसी ने इसे लिखना याद किया था। जब सेवा देय हो तो यह आपको सचेत नहीं कर सकता, अपने पड़ोसियों के रखरखाव बजट से दोगुना खर्च करने वाले डाई को चिह्नित नहीं कर सकता, या आपको नहीं दिखा सकता कि कौन सा विफलता मोड एक ही स्टेशन पर बार-बार आता रहता है। यह जानने के बीच कि आपको निर्धारित सेवा की आवश्यकता है और वास्तव में दर्जनों या सैकड़ों उपकरणों के माध्यम से उस सेवा को प्रबंधित करना एक डेटा समस्या है। इसे हल करने के लिए एक डिजिटल डाई रखरखाव ट्रैकिंग सिस्टम की आवश्यकता होती है जो सही जानकारी प्राप्त करता है, सही कार्यों को ट्रिगर करता है, और मैन्युअल रिकॉर्ड रखने के लिए अदृश्य पैटर्न को प्रकट करता है।
स्टैम्पिंग डाई रखरखाव के लिए सीएमएमएस सॉफ्टवेयर उस डिस्कनेक्ट को पाटता है जो अधिकांश दुकानों को परेशान करता है: उत्पादन को पता है कि डाई चली, लेकिन टूलरूम को यह नहीं पता है कि पिछली सेवा के बाद से कितने स्ट्रोक जमा हुए हैं। टूलरूम को पता है कि डाई को तेज किया गया था, लेकिन किसी ने यह दर्ज नहीं किया कि कितनी सामग्री हटाई गई थी। जब ये अंतराल महीनों और वर्षों में बढ़ते हैं, तो आप किसी भी चीज़ की भविष्यवाणी करने की क्षमता खो देते हैं। आप प्रतिक्रिया देने के लिए वापस आ गए हैं।
डाई रखरखाव रिकॉर्ड के लिए आवश्यक डेटा फ़ील्ड
प्रत्येक सेवा कार्यक्रम में आपके सिस्टम को वास्तव में क्या कैप्चर करना चाहिए? हर चीज़ समान रूप से मूल्यवान नहीं है. नीचे दिए गए फ़ील्ड न्यूनतम डेटा सेट का प्रतिनिधित्व करते हैं जो सार्थक प्रवृत्ति विश्लेषण और शेड्यूलिंग सटीकता को सक्षम बनाता है:
| डेटा क्षेत्र | उद्देश्य | उदाहरण प्रविष्टि |
|---|---|---|
| डाई नंबर/आईडी | अद्वितीय संपत्ति की पहचान | D-247-A |
| सेवा में स्ट्रोक गणना | उपयोग-आधारित अंतराल ट्रैकिंग | पिछले पीएम से 148,200 स्ट्रोक |
| संचयी जीवनकाल स्ट्रोक | कुल डाई उपयोग इतिहास | कुल 2,340,000 |
| काम का प्रदर्शन | कार्य वर्गीकरण (पैना करना, बदलना, निरीक्षण करना) | धारदार स्टेशन 3, 5, 7; स्टेशन 4 पर स्प्रिंग बदला गया |
| निकाली गई सामग्री (प्रति घटक) | रिग्राइंड लाइफ ट्रैकिंग | स्टेशन 3 पंच: 0.002 इंच हटाया गया; संचयी 0.038 इंच. |
| घटकों को बदला गया | स्पेयर पार्ट्स की खपत और जीवन ट्रैकिंग | 1x नाइट्रोजन स्प्रिंग P/N NS-750, 2x स्ट्रिपर बोल्ट |
| तकनीशियन/उपकरण निर्माता | जवाबदेही और कौशल ट्रैकिंग | जे. मार्टिनेज |
| सामग्री पर मुहर लगाई जा रही है | दर सहसंबंध पहनें | 304 एसएस, 0.060 इंच। |
| अगली अनुसूचित सेवा | फॉरवर्ड शेड्यूलिंग ट्रिगर | 150,000 अतिरिक्त स्ट्रोक या 4 सप्ताह पर |
| टिप्पणियाँ/टिप्पणियाँ | भावी तकनीशियनों के लिए संदर्भ | फॉर्म स्टेशन 6 पर हल्की सी जलन दिखाई दे रही है, अगले चक्र की निगरानी करें |
प्रत्येक क्षेत्र एक विशिष्ट विश्लेषणात्मक उद्देश्य को पूरा करता है। सेवा में स्ट्रोक गिनती नियोजित अंतराल के विरुद्ध वास्तविक अंतराल की तुलना करके स्ट्रोक गिनती आधारित रखरखाव शेड्यूलिंग को सक्षम बनाती है। प्रति घटक हटाई गई सामग्री संचयी रिग्राइंड ट्रैकिंग फ़ीड करती है ताकि आप जान सकें कि कोई पंच कब अपनी प्रतिस्थापन सीमा के करीब पहुंच रहा है। घटक प्रतिस्थापन रिकॉर्ड स्पेयर पार्ट्स का पूर्वानुमान लगाते हैं। सभी क्षेत्रों का एक साथ संयोजन आपको कुछ ऐसा प्रदान करता है जो कोई कागजी सिस्टम नहीं कर सकता: आपके बेड़े में प्रत्येक मरने का एक पूछताछ योग्य, क्रमबद्ध, प्रवृत्ति {{4}तैयार इतिहास।
कई दुकानें पहले से ही इस जानकारी का कुछ हिस्सा अनौपचारिक रूप से ट्रैक करती हैं। अनौपचारिक और व्यवस्थित के बीच का अंतर यह है कि क्या आप दस सेकंड में डाई #247 का पूरा सेवा इतिहास देख सकते हैं, देख सकते हैं कि इसने तुलनीय डाई की तुलना में 40 प्रतिशत अधिक रखरखाव श्रम का उपभोग किया है, और जांच करें कि क्यों। उस प्रकार की दृश्यता केवल संरचित डिजिटल प्रणाली में ही मौजूद होती है।
पीएम अनुसूचियों को अनुकूलित करने के लिए ऐतिहासिक रुझानों का उपयोग करना
कच्चा डेटा तब मूल्यवान हो जाता है जब यह उन पैटर्न को प्रकट करता है जिन्हें आप पहले नहीं देख सकते थे। यहां बताया गया है कि साधारण शेड्यूलिंग से परे डाई रखरखाव इतिहास को डिजिटल रूप से कैसे ट्रैक किया जाए।
तीन प्रकार के विश्लेषण पर विचार करें जो ऐतिहासिक रखरखाव डेटा सक्षम बनाता है:
उच्च -रखरखाव की पहचान मर जाती है।जब प्रत्येक सेवा कार्यक्रम को श्रम समय और भागों की लागत के साथ लॉग किया जाता है, तो आप कुल रखरखाव व्यय के आधार पर अपने बेड़े को रैंक कर सकते हैं। बाहरी बातें स्पष्ट हो जाती हैं। एक डाई जिसकी लागत प्रति 100,000 स्ट्रोक में बेड़े के औसत से तीन गुना अधिक है, उसमें डिज़ाइन दोष, सामग्री बेमेल, या एक आवर्ती समस्या हो सकती है जिसे बार-बार तेज करने से हल नहीं किया जा सकता है। डेटा के बिना, वह पासा महँगा लगता है। डेटा के साथ, आप इसे साबित कर सकते हैं और इंजीनियरिंग हस्तक्षेप या प्रतिस्थापन को उचित ठहरा सकते हैं।
आवर्ती विफलता मोड का पता लगाना।यदि डाई #312 पर स्टेशन 5 को लगातार तीन सेवा अंतरालों पर पंच प्रतिस्थापन की आवश्यकता है, तो कुछ प्रणालीगत हो रहा है। हो सकता है सामग्री के लिए क्लीयरेंस गलत हो। हो सकता है कि पंच स्टील ग्रेड अनुप्रयोग के लिए अपर्याप्त हो। हो सकता है कि पट्टी केंद्र से थोड़ा हटकर फ़ीड कर रही हो और उस स्टेशन को असममित रूप से लोड कर रही हो। रुझान डेटा इन पैटर्नों को सामने लाता है ताकि आपके टूल निर्माता लक्षण को बार-बार बदलने के बजाय मूल कारणों का समाधान कर सकें।
प्रति हिट वास्तविक लागत की गणना।अधिकांश मुद्रांकन लागत मॉडल सामग्री, प्रेस समय और श्रम को ध्यान में रखते हैं। कुछ में प्रति स्ट्रोक आवंटित रखरखाव का बोझ शामिल है। स्टैम्पिंग डाइज़ के लिए प्रति हिट लागत की गणना कुल रखरखाव व्यय (श्रम + भाग + डाउनटाइम) को ओवरहाल के बीच उत्पन्न कुल स्ट्रोक से विभाजित करती है। यह मीट्रिक आपको समान डाई की वास्तविक परिचालन लागत की तुलना करने देता है, मूल्यांकन करता है कि क्या बेहतर टूल स्टील के साथ अधिक महंगी डाई वास्तव में अपने जीवन पर पैसा बचाती है, और उस बिंदु की पहचान करती है जिस पर डाई को फिर से ओवरहाल करने के बजाय सेवानिवृत्त किया जाना चाहिए।
A मेटलफॉर्मिंग पत्रिका विश्लेषणइस बात को पुष्ट करता है: कई संगठनों में वास्तविक रखरखाव लागत अज्ञात रहती है क्योंकि मरम्मत और निवारक कार्य अक्सर लागत ट्रैकिंग में मिश्रित होते हैं। आपके डिजिटल सिस्टम में इन श्रेणियों को अलग करना आवश्यक है। जैसे-जैसे आपका पीएम कार्यक्रम परिपक्व होता है, प्रतिक्रियाशील मरम्मत लागत समय के साथ कम होनी चाहिए, जबकि नियोजित रखरखाव लागत थोड़ी बढ़ सकती है, लेकिन टाले गए डाउनटाइम और स्क्रैप में अनुपातहीन बचत प्रदान करती है।
डिजिटल ट्रैकिंग के लिए कार्यान्वयन चरण
पेपर कार्ड या स्प्रेडशीट से एक कार्यात्मक डिजिटल ट्रैकिंग सिस्टम में संक्रमण के लिए छह {{0}आंकड़ा सॉफ़्टवेयर निवेश या एक वर्ष {{1}लंबे कार्यान्वयन चक्र की आवश्यकता नहीं होती है। इसमें जानबूझकर अनुक्रमण की आवश्यकता होती है ताकि प्रत्येक चरण पिछले चरण पर आधारित हो। यहां एक व्यावहारिक रोलआउट पथ है:
- अपने डेटा फ़ील्ड परिभाषित करें.उपरोक्त तालिका से प्रारंभ करें और अपने ऑपरेशन के अनुसार अनुकूलित करें। पहले ही दिन सब कुछ हासिल करने की इच्छा का विरोध करें। दस से बारह फ़ील्ड का एक केंद्रित सेट जिसे लोग वास्तव में भरते हैं वह लगातार उन पचास फ़ील्ड को हरा देता है जिन्हें अनदेखा कर दिया जाता है।
- प्रत्येक पासे के लिए स्ट्रोक {{0}गिनती ट्रिगर स्थापित करें।शुरुआती बिंदु के रूप में अपने मौजूदा बेसलाइन अंतराल का उपयोग करें। यदि कोई डाई वर्तमान में "जब ऐसा लगता है कि उसे इसकी आवश्यकता है" की सेवा दी जाती है, तो अपने सर्वश्रेष्ठ तकनीशियन के अनुभव के आधार पर एक रूढ़िवादी स्ट्रोक गिनती का अनुमान लगाएं और वहां से परिष्कृत करें। आधुनिक सीएमएमएस प्लेटफॉर्म कर सकते हैंप्रेस पीएलसी से सीधे स्ट्रोक काउंट खींचें, मैन्युअल लॉगिंग अंतर को समाप्त करना जो अधिकांश शेड्यूलिंग विफलताओं का कारण बनता है।
- डेटा प्रविष्टि पर ऑपरेटरों और तकनीशियनों को प्रशिक्षित करें।यहीं पर अधिकांश कार्यान्वयन रुक जाते हैं। यदि सिस्टम का उपयोग कागजी कार्ड की तुलना में कठिन है, तो लोग इसका उपयोग नहीं करेंगे। मोबाइल या टैबलेट अनुकूल इंटरफेस वाला एक प्लेटफ़ॉर्म चुनें ताकि डेटा प्रविष्टि प्रेस या बेंच पर हो, न कि बीस मिनट बाद दुकान के डेस्कटॉप कंप्यूटर पर।
- स्वचालित शेड्यूलिंग अलर्ट कॉन्फ़िगर करें.जब कोई डाई अपनी सेवा सीमा के करीब पहुंचती है तो टूलरूम लीड को सूचित करने के लिए सिस्टम सेट करें। लक्ष्य सक्रिय रूप से काम करना है: टूलरूम उत्पादन में किसी समस्या का पता चलने से पहले सेवा विंडो की योजना बनाता है। अलर्ट को अंतराल के 80 से 90 प्रतिशत पर ट्रिगर होना चाहिए ताकि वर्तमान रन को बाधित किए बिना पुल को शेड्यूल करने का समय हो।
- निरंतर सुधार के लिए रिपोर्टिंग डैशबोर्ड बनाएं।एक बार जब आपके पास लगातार दो से तीन महीने का डेटा प्रवाहित हो जाए, तो ऐसे विचार बनाएं जो आपके सबसे महत्वपूर्ण प्रश्नों का उत्तर दें। प्रति हिट किस डाई की लागत सबसे अधिक है? कौन से तकनीशियन बिना कॉलबैक के सबसे तेजी से पीएम पूरा करते हैं? कौन सी सामग्री -डाई संयोजन नियोजित से अधिक तेजी से सेवा अंतराल का उपभोग कर रहे हैं? ये डैशबोर्ड कच्चे डेटा को निर्णयों में बदल देते हैं।
डिजिटल ट्रैकिंग का मिश्रित लाभ यह है कि प्रत्येक सेवा ईवेंट आपके अगले शेड्यूलिंग निर्णय को अधिक स्मार्ट बनाता है। छह महीने के बाद, अब आप अंतराल पर अनुमान नहीं लगा रहे हैं। आप उन्हें प्रत्येक विशिष्ट सामग्री को चलाने वाले प्रत्येक विशिष्ट डाई के लिए वास्तविक पहनने की प्रगति के आधार पर सेट कर रहे हैं। एक वर्ष के बाद, आप स्पेयर पार्ट्स की खपत का अनुमान लगा सकते हैं, अनुमान लगा सकते हैं कि कब ओवरहाल की आवश्यकता होगी, और वास्तविक दावों के बजाय कठिन आंकड़ों के साथ प्रबंधन पर अपने पीएम कार्यक्रम के वित्तीय प्रभाव को प्रदर्शित कर सकते हैं।
फिर भी, यहां तक कि सबसे अच्छा ट्रैकिंग सिस्टम भी केवल रखरखाव के बोझ का प्रबंधन कर सकता है जिसके लिए डाई को डिज़ाइन किया गया था। कुछ डेज़ शेड्यूलिंग त्रुटियों के कारण अत्यधिक सेवा की मांग करते हैं, बल्कि इसलिए क्योंकि उनका निर्माण नियमित रखरखाव को आवश्यकता से अधिक कठिन बना देता है। एक पासे को कैसे डिज़ाइन किया जाता है और इसे अपने पूरे जीवनकाल में बनाए रखने के लिए कितना प्रयास करना पड़ता है, इसके बीच संबंध ही वह जगह है जहां दीर्घकालिक लागत नियंत्रण वास्तव में शुरू होता है।
कैसे डिज़ाइन निर्णय रखरखाव परिणामों को आकार देते हैं
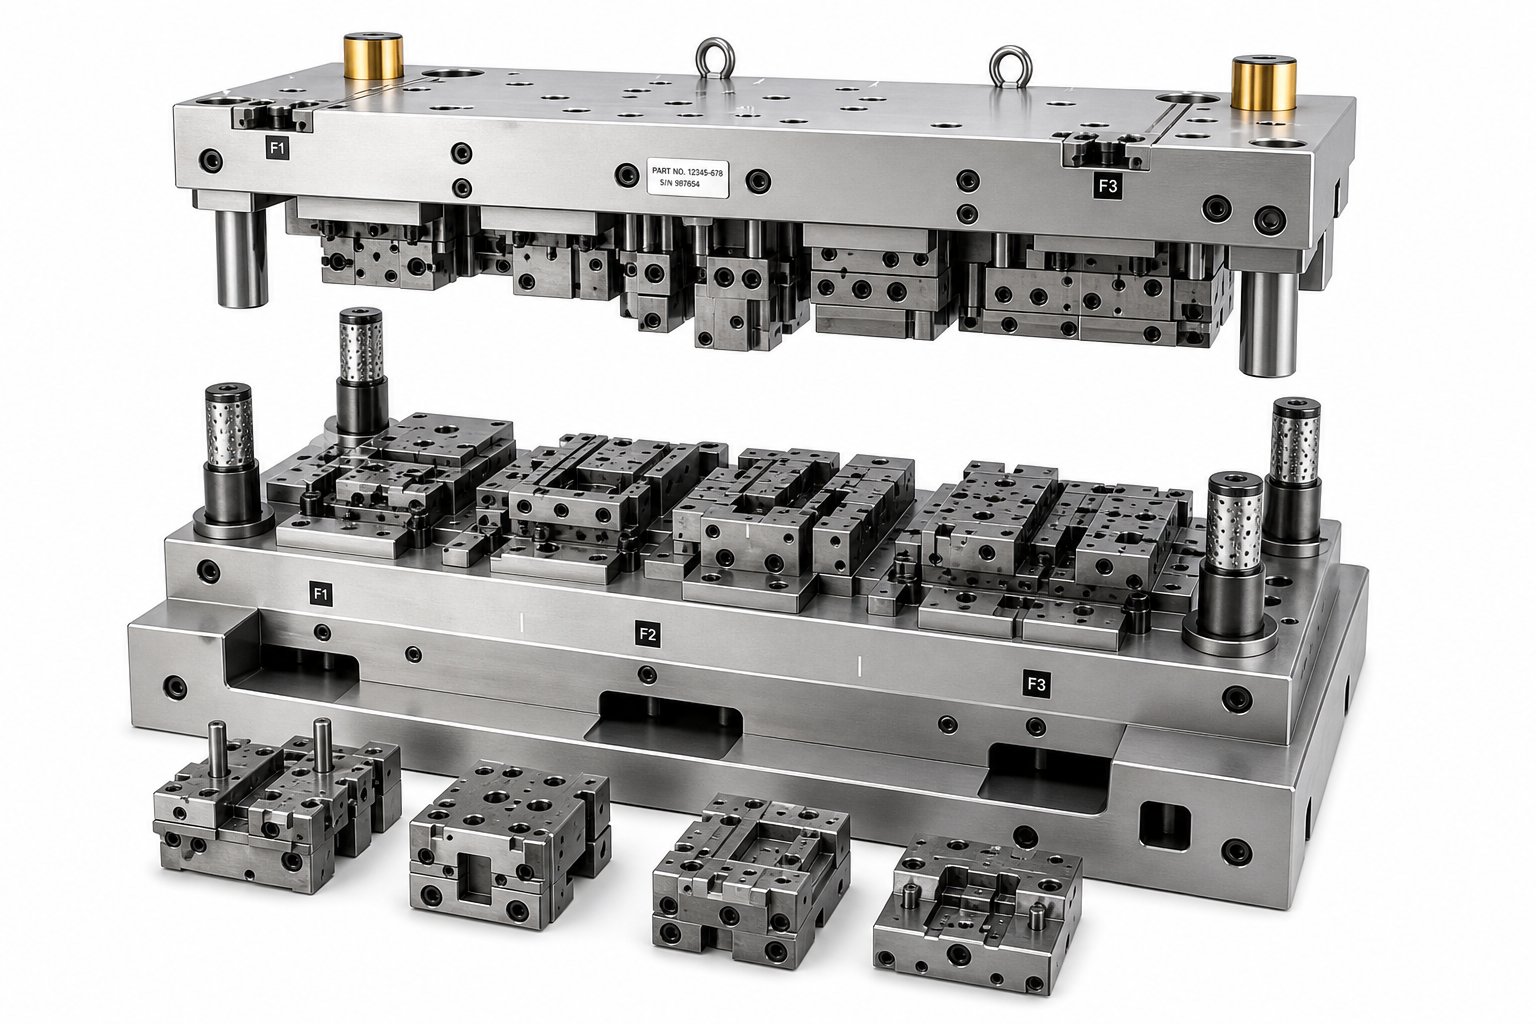
प्रत्येक डाई आपके टूलरूम में अपने रखरखाव भाग्य के साथ पहले से ही स्टील में लिखी हुई आती है। सेवाक्षमता के बारे में सोचे बिना डिज़ाइन किया गया डाई प्रत्येक पीएम अंतराल पर आपकी टीम को दंडित करता है: ऐसे घटक जिन्हें पूरी तरह से अलग किए बिना नहीं पहुँचा जा सकता है, गैर -मानक फास्टनर जिन्हें विशेष टूलींग की आवश्यकता होती है, मोनोलिथिक अनुभाग जो केवल एक छोटे से क्षेत्र में घिसाव होने पर पूर्ण प्रतिस्थापन को मजबूर करते हैं। इसके विपरीत, रखरखाव के लिए इंजीनियर किया गया डाई नियमित सेवा को तेज़, पूर्वानुमानित ऑपरेशन में बदल देता है जो आपके प्रेस को चालू रखता है और आपकी लागत को नियंत्रित रखता है।
डिज़ाइन और रखरखाव लागत के बीच का यह संबंध उद्धरण स्तर पर अक्सर अदृश्य होता है। दो डाई जो एक ही चक्र दर पर समान भागों का उत्पादन करते हैं, उनके निर्माण के तरीके के आधार पर पूरी तरह से अलग-अलग जीवनकाल रखरखाव का बोझ हो सकता है। रखरखाव स्टैम्पिंग डाई सिद्धांतों के लिए डिज़ाइन को समझने से टूलींग प्रबंधकों को खरीदने से पहले डाई का मूल्यांकन करने की शब्दावली मिलती है, न कि उनके टूटने के बाद।
डाई इंजीनियरिंग में रखरखाव सिद्धांतों के लिए -के लिए डिज़ाइन
एक ऐसे पासे को क्या अलग करता है जिसे बनाए रखना आसान है और जो हर सेवा अंतराल पर आपसे लड़ता है? यह डिजाइन चरण के दौरान किए गए कुछ जानबूझकर किए गए इंजीनियरिंग निर्णयों के कारण आता है।
खंडित आवेषण बनाम अखंड डाई निर्माण।दीर्घावधि रखरखाव के लिए यह एकमात्र सबसे प्रभावशाली डिज़ाइन विकल्प है। एक मोनोलिथिक डाई सेक्शन उपकरण स्टील के एक ठोस ब्लॉक से संपूर्ण कटिंग या प्रोफ़ाइल बनाने की मशीन बनाता है। जब एक क्षेत्र अपनी सीमा से अधिक घिस जाता है, तो पूरे ब्लॉक को हटा दिया जाना चाहिए, पुनः स्थापित किया जाना चाहिए या प्रतिस्थापित किया जाना चाहिए और फिर से लगाया जाना चाहिए। एक अनुभागीय डिज़ाइन उसी प्रोफ़ाइल को अलग-अलग इंसर्ट में तोड़ता है, प्रत्येक स्वतंत्र रूप से हटाने योग्य और बदलने योग्य होता है। जब स्टेशन 5 की अत्याधुनिक धार सुस्त हो जाती है, तो आप उस एक इंसर्ट को खींचते हैं, उसे तेज करते हैं या स्वैप करते हैं, और निकटवर्ती स्टेशनों को परेशान किए बिना डाई को सेवा में वापस कर देते हैं।
जीलिक्स का इंजीनियरिंग विश्लेषण इस विकल्प को स्पष्ट रूप से प्रस्तुत करता है: अखंड निर्माण सरल ज्यामिति के लिए बेजोड़ कठोरता प्रदान करता है, लेकिन वह वहन करता है जिसे वे "विनाशकारी रखरखाव लागत" कहते हैं क्योंकि किसी भी स्थानीय विफलता के लिए आमतौर पर पूरे महंगे ब्लॉक को स्क्रैप करने की आवश्यकता होती है। इसके विपरीत, खंडित डिज़ाइन, पूर्ण प्रतिस्थापन के बजाय त्वरित मॉड्यूल स्वैप को सक्षम करके रखरखाव को विनाशकारी से प्रबंधनीय तक कम कर देते हैं। उच्च मात्रा में चलने वाले डाइज़ के लिए जहां पीएम आवृत्ति को महीनों के बजाय हफ्तों में मापा जाता है, खंडित आवेषण उनकी अतिरिक्त डिज़ाइन जटिलता के लिए कई गुना अधिक भुगतान करते हैं।
निरीक्षण पहुंच के लिए पर्याप्त मंजूरी।एक डाई जिसमें एक घिसी हुई सतह का निरीक्षण करने के लिए छह घटकों को हटाने की आवश्यकता होती है, उसका उतनी बार निरीक्षण नहीं किया जाएगा जितनी बार किया जाना चाहिए। अनुभवी डाई डिज़ाइनर डाई संरचना में साइटलाइन और एक्सेस गैप का निर्माण करते हैं ताकि तकनीशियन पूरी तरह से अलग किए बिना महत्वपूर्ण पहनने वाले क्षेत्रों, स्लग मार्ग और स्नेहन प्रवाह की जांच कर सकें। निरीक्षण खिड़कियों के साथ स्ट्रिपर प्लेटें, अधिक पहनने वाले स्टेशनों पर हटाने योग्य कवर, और रणनीतिक रूप से रखे गए राहत पॉकेट प्रत्येक पीएम कार्यक्रम की श्रम लागत को कम करते हैं।
मानकीकृत घटक आकार।80 डाई के बेड़े को बनाए रखने की कल्पना करें जहां प्रत्येक उपकरण अलग-अलग स्प्रिंग लंबाई, अलग-अलग डॉवेल पिन व्यास, अलग-अलग स्क्रू आकार और अलग-अलग पंच शैंक का उपयोग करता है। आपकी स्पेयर पार्ट्स सूची में विस्फोट हो जाता है, और आपके तकनीशियन सही घटक की तलाश में समय बर्बाद करते हैं। डिज़ाइन मानकीकरण, सामान्य स्प्रिंग बोर, मानक पंच रिटेनर आयाम और आपके डाई बेड़े में समान फास्टनर आकार का उपयोग करके, इन्वेंट्री और गति सेवा को कम करता है। डाई का डिज़ाइन रखरखाव की लागत को कैसे प्रभावित करता है, इसका पता अक्सर इस अस्पष्ट विवरण से चलता है: क्या आपका तकनीशियन एक मानक किट से वह सब ले सकता है जिसकी उन्हें आवश्यकता है, या क्या उन्हें प्रत्येक प्रतिस्थापन के लिए विशेष ऑर्डर देने की आवश्यकता है?
उचित समय पर चिह्न लगाना।प्रगतिशील पासों को सटीक संरेखण में एक साथ वापस जाना चाहिए। प्रत्येक स्टेशन का अगले स्टेशन से संबंध सेवा के बाद सटीक पुनः संयोजन पर निर्भर करता है। समय के निशान, मिलान के निशान, और कुंजीबद्ध स्थान निर्धारण विशेषताएं जो सही पुन: संयोजन को स्पष्ट बनाती हैं और गलत पुन: संयोजन को शारीरिक रूप से असंभव बनाती हैं, रखरखाव के लिए स्टैम्पिंग डाई इंजीनियरिंग की पहचान हैं। उनके बिना, यहां तक कि अनुभवी टूल निर्माता भी ओवरहाल के दौरान समय संबंधी त्रुटियां पेश कर सकते हैं जो सेवा के बाद पहले उत्पादन पर स्क्रैप बनाते हैं।
उच्च तनाव वाले क्षेत्रों में पहनने के प्रतिरोध के लिए सामग्री का चयन।एक समान टूल स्टील से डिज़ाइन किया गया डाई असमान रूप से घिस जाएगा। उच्च {{1}तनाव काटने वाले किनारे, कैम{2}संचालित निर्माण सतहें, और पायलट नाक युक्तियाँ सभी आसपास की संरचना की तुलना में अधिक भार का अनुभव करते हैं। इन विशिष्ट स्थानों पर प्रीमियम टूल स्टील्स या कार्बाइड इंसर्ट निर्दिष्ट करना, पूरे डाई को अपग्रेड करने के बजाय, लागत के साथ प्रदर्शन को संतुलित करता है। यह विषम सामग्री रणनीति, डी 2 या पाउडर धातुकर्म स्टील्स का उपयोग करती है, जहां सहायक संरचना के लिए घिसाव संकेंद्रित और कठिन ए 2 स्टील होता है, उन स्टेशनों पर तीक्ष्णता अंतराल को बढ़ाता है जो सबसे अधिक रखरखाव श्रम का उपभोग करते हैं।
रखरखाव फीडबैक भविष्य के डाई बिल्ड को कैसे बेहतर बनाता है
रखरखाव के लिए डिज़ाइन करने का निर्णय एक बार लिया गया निर्णय नहीं है। जब रखरखाव डेटा इंजीनियरिंग टीम के पास वापस आता है तो इसमें लगातार सुधार होता है। यह फीडबैक लूप वह जगह है जहां आपका डिजिटल ट्रैकिंग सिस्टम और आपकी डाई डिज़ाइन प्रक्रिया प्रतिच्छेद करती है।
एक व्यावहारिक उदाहरण पर विचार करें. आपके सीएमएमएस डेटा से पता चलता है कि डाई #312 के फॉर्मिंग स्टेशन को हर 200,000 स्ट्रोक में पंच प्रतिस्थापन की आवश्यकता होती है जबकि अन्य डाई में तुलनीय स्टेशन 500,000 स्ट्रोक तक चलते हैं। आपका टूलमेकर प्रत्येक सेवा पर फॉर्म की सतह पर गैलिंग नोट करता है। रखरखाव टीम कम अंतराल और अधिक बार प्रतिस्थापन के माध्यम से इसका प्रबंधन कर रही है। वह लक्षण का इलाज कर रहा है।
फीडबैक लूप पूछता है: यह स्टेशन क्यों रुकता है जबकि अन्य नहीं? हो सकता है कि निर्माण त्रिज्या सामग्री के लिए बहुत तंग हो, जिससे अत्यधिक घर्षण उत्पन्न हो। हो सकता है कि उस इन्सर्ट पर सतह फ़िनिश विशिष्टता बहुत अधिक खुरदरी हो। हो सकता है कि टूल स्टील ग्रेड में इस विशेष शीट सामग्री के साथ चिपकने वाले घिसाव को रोकने के लिए आवश्यक क्रोमियम सामग्री का अभाव हो। जब इंजीनियरिंग इस डेटा की समीक्षा करती है और अगले डाई बिल्ड के लिए उस स्टेशन को फिर से डिज़ाइन करती है, तो समस्या भविष्य के रखरखाव शेड्यूल से पूरी तरह से गायब हो जाती है।
यह वह सिद्धांत है जो स्टैम्पिंग डाई निवारक रखरखाव को एक लागत केंद्र से एक खुफिया प्रणाली में बदल देता है। प्रत्येक सेवा कार्यक्रम सूचना उत्पन्न करता है। उस जानकारी का प्रत्येक पैटर्न डिज़ाइन सुधार की ओर इशारा करता है। जो दुकानें इस लूप को बंद करती हैं, रखरखाव के निष्कर्षों को वापस डाई इंजीनियरिंग में फीड करती हैं, वे क्रमिक डाई पीढ़ियों पर अपने पीएम बोझ को उत्तरोत्तर कम करती हैं।
फीडबैक कई आयामों पर काम करता है:
- आवर्ती घटक विफलताएँउस स्टेशन पर अपर्याप्त सामग्री ग्रेड या ज्यामिति का संकेत, कठोर आवेषण या बड़ी त्रिज्या के साथ पुन: डिज़ाइन को प्रेरित करना।
- अत्यधिक तेज़ करने की आवृत्तिविशिष्ट स्टेशनों पर अगले निर्माण के लिए क्लीयरेंस ऑप्टिमाइज़ेशन या सतह कोटिंग जोड़ने का सुझाव दिया जाता है।
- सेवा के दौरान पहुँच में कठिनाईतकनीशियनों द्वारा प्रलेखित लेआउट परिवर्तन को प्रेरित करता है जो भविष्य के उपकरणों में निरीक्षण विंडो और घटक पहुंच में सुधार करता है।
- गैर-मानक स्पेयर पार्ट्स की खपतअगले डिज़ाइन चक्र के दौरान बेड़े में आयामों को मानकीकृत करने के अवसरों पर प्रकाश डाला गया।
एक डाई निर्माता के साथ काम करना जो डिज़ाइन चरण के दौरान रखरखाव पहुंच, घटक मानकीकरण और दीर्घकालिक स्थायित्व पर विचार करता है, पहले दिन से आपके पीएम बोझ को कम कर देता है। निर्माताओं को पसंद हैयिचेनउत्पादन प्रदर्शन के साथ-साथ रखरखाव पर इंजीनियरिंग ध्यान देने के साथ कस्टम स्टैम्पिंग डाई निर्माण का दृष्टिकोण, यह पहचानते हुए कि एक डाई की वास्तविक लागत उसके परिचालन जीवन में प्रत्येक सेवा कार्यक्रम में शुरुआती खरीद मूल्य से कहीं अधिक तक फैली हुई है। जब आपका डाई सप्लायर रखरखाव को बाद के विचार के बजाय एक डिजाइन आवश्यकता के रूप में मानता है, तो आपके टूलरूम को एक ऐसा टूल विरासत में मिलता है जो आपके पीएम प्रोग्राम से लड़ने के बजाय उसके साथ सहयोग करता है।
सबक स्पष्ट है: सबसे आसान रखरखाव कार्य वह है जिसे आपके समर्थन के लिए डिज़ाइन किया गया था, और ठीक करने में सबसे सस्ती विफलता वह है जिसे स्टील को काटने से पहले इंजीनियर किया गया था। लेकिन सर्वोत्तम डिज़ाइन किए गए डाई को भी ठीक से बनाए रखने के लिए अभी भी लोगों, प्रक्रियाओं और संगठनात्मक प्रतिबद्धता की आवश्यकता होती है। उस कार्यक्रम को जमीनी स्तर से बनाने के लिए, विशेष रूप से उन दुकानों में, जिन्होंने कभी भी औपचारिक निवारक कार्यक्रम नहीं चलाया है, प्रबंधन, स्टाफिंग और माप में बदलाव के लिए एक संरचित दृष्टिकोण की आवश्यकता होती है।
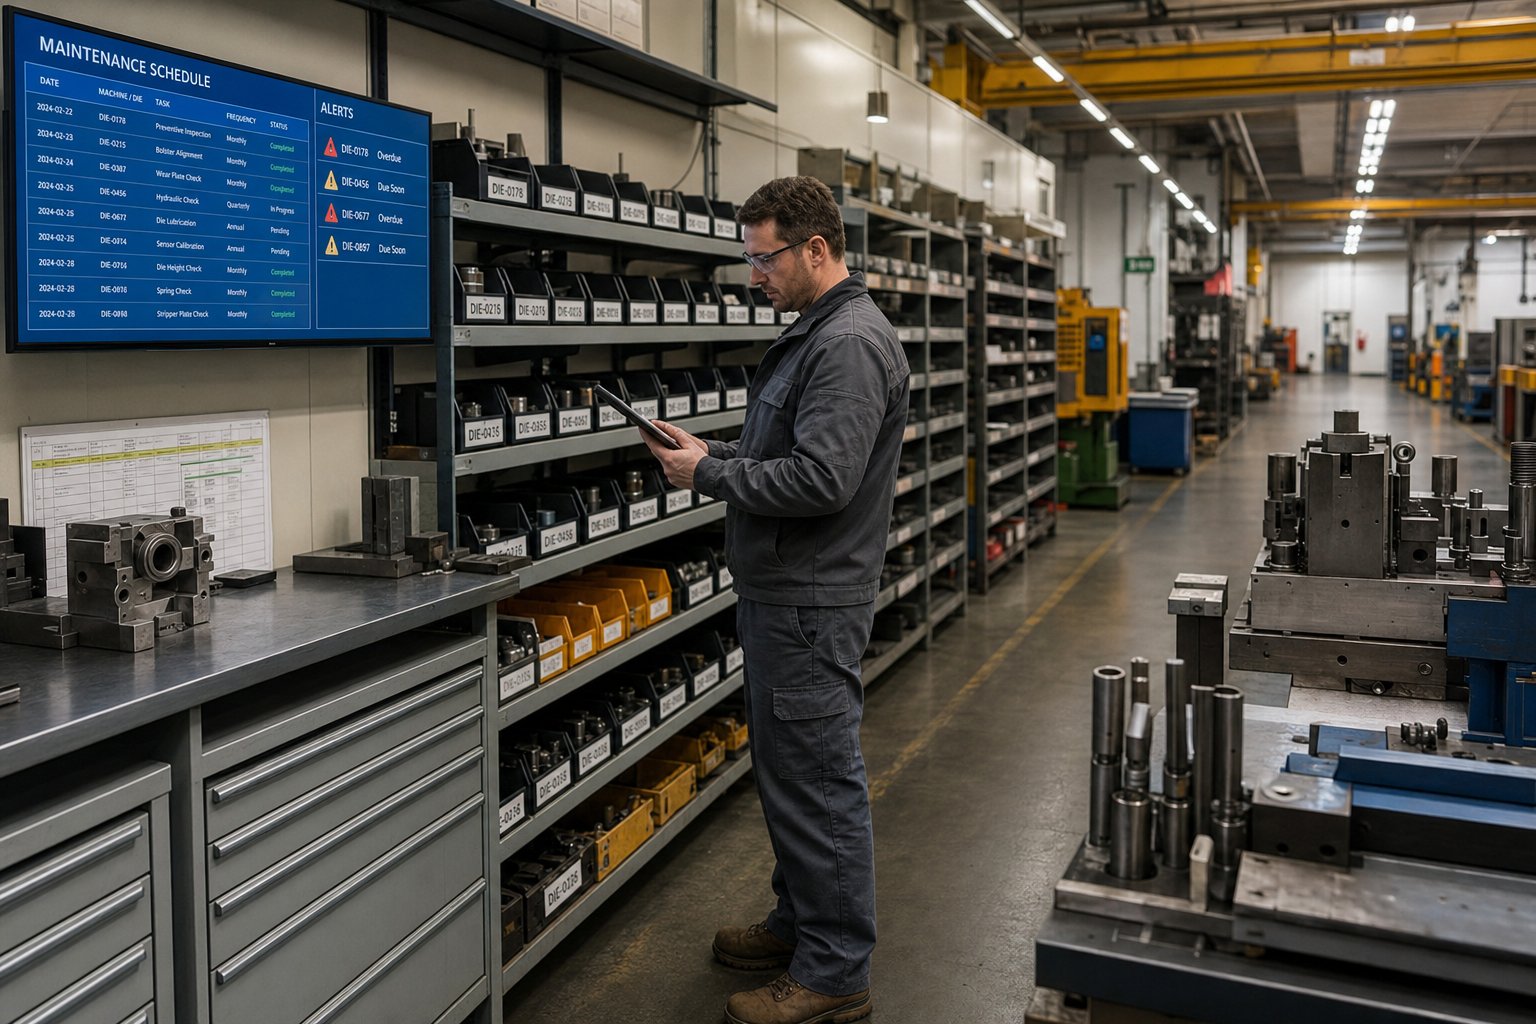
स्क्रैच से एक निवारक रखरखाव कार्यक्रम का निर्माण
अकेले प्रक्रियाएँ एक निवारक रखरखाव कार्यक्रम नहीं बनाती हैं। टूलरूम की दीवार पर मुद्रित और पोस्ट की गई प्रक्रियाएं व्यवहार में बदलाव नहीं लाती हैं यदि कोई उनका मालिक नहीं है, किसी को उन्हें निष्पादित करने के लिए प्रशिक्षित नहीं किया गया है, और कोई भी यह नहीं मापता है कि वे काम करते हैं या नहीं। स्टैम्पिंग डाई पीएम कार्यक्रम कैसे शुरू किया जाए, यह पता लगाने में वास्तविक चुनौती तकनीकी नहीं है। यह संगठनात्मक है. आप लोगों से उस काम पर समय बिताने के लिए कह रहे हैं जो अदृश्य विफलताओं को रोकता है, आज के उत्पादन कार्यक्रम की स्पष्ट तात्कालिकता के विरुद्ध ध्यान आकर्षित करने की होड़ में है।
यह तनाव बताता है कि क्यों इतनी सारी दुकानें प्रतिक्रियाशील रहती हैं। उत्पादन का दबाव हमेशा रोकथाम से अधिक तात्कालिक लगता है। प्रबंधन से खरीदारी प्राप्त करने के लिए उनकी भाषा बोलने की आवश्यकता होती है: डॉलर। औपचारिक कार्यक्रम प्रस्तावित करने से पहले, आधारभूत डेटा इकट्ठा करें।फैब्रिकेटरसंसाधनों का अनुरोध करने से पहले डाउनटाइम घंटों, स्क्रैप लागत और विफलताओं से जुड़ी ग्राहक शिकायतों को संकलित करने की अनुशंसा करता है। वह आधार रेखा आपकी पहले की तस्वीर बन जाती है, वह बेंचमार्क जिसके आधार पर प्रत्येक भविष्य के सुधार को मापा जाता है। प्रबंधक लागत में कमी के लिए उन संख्याओं के आधार पर प्रतिक्रिया देते हैं जिन्हें वे पहले से ही ट्रैक करते हैं।
स्टाफिंग और प्रशिक्षण आवश्यकताएँ
एक पीएम कार्यक्रम के लिए समर्पित श्रम घंटों की आवश्यकता होती है, न कि पहले से ही अतिभारित उपकरण निर्माताओं से उधार लिया गया समय। बेड़े में कुल मृत्यु की गणना करके, प्रति पीएम घटना औसत सेवा घंटों से गुणा करके और अंतराल आवृत्ति से विभाजित करके अपनी स्टाफिंग आवश्यकता का अनुमान लगाएं। यदि आप 60 डेज़ चलाते हैं, जिनमें से प्रत्येक को हर आठ सप्ताह में चार घंटे की सेवा की आवश्यकता होती है, तो इसका मतलब है कि प्रति सप्ताह 30 तकनीशियन - घंटे अकेले नियोजित रखरखाव के लिए प्रतिबद्ध हैं।
कौशल विकास पहले बताए गए त्रिस्तरीय मॉडल का अनुसरण करता है। ऑपरेटरों को दृश्य निरीक्षण मानदंड और सीमा नमूनों पर दो से चार घंटे के प्रशिक्षण की आवश्यकता होती है। तकनीशियनों को माप तकनीकों, शार्पनिंग प्रक्रियाओं और आपके ट्रैकिंग सिस्टम में प्रशिक्षण की आवश्यकता होती है। उपकरण निर्माताओं को बेड़े में प्रवेश करने वाले नए डाई डिज़ाइनों पर समय-समय पर क्रॉस प्रशिक्षण की आवश्यकता होती है। प्रगति पथ बनाएं: जो ऑपरेटर योग्यता दिखाते हैं वे तकनीशियन भूमिकाओं में आगे बढ़ते हैं, गहरे अनुभव वाले तकनीशियन टूलमेकर पदों पर आगे बढ़ते हैं। वह पाइपलाइन सेवानिवृत्ति के साथ दरवाजे से बाहर निकलने के बजाय संस्थागत ज्ञान को बढ़ाती रहती है।
पीएम कार्यान्वयन के लिए चरणबद्ध रोलआउट योजना
पहले ही दिन अपने संपूर्ण बेड़े में एक व्यापक कार्यक्रम शुरू करने का प्रयास विफलता को आमंत्रित करता है। निवारक रखरखाव के लिए एक चरणबद्ध रोलआउट योजना आपको छोटे पैमाने पर अवधारणा को साबित करने, अपनी प्रक्रिया को परिष्कृत करने और विस्तार करने से पहले विश्वसनीयता बनाने की सुविधा देती है।
- वर्तमान डाई स्थिति और रखरखाव इतिहास का ऑडिट करें।बेड़े में प्रत्येक मरने का निरीक्षण करें। वर्तमान टूट-फूट की स्थिति, बकाया मरम्मत और जो भी सेवा इतिहास मौजूद है, उसका दस्तावेजीकरण करें, भले ही वह आपके वरिष्ठ उपकरण निर्माता की संस्थागत स्मृति ही क्यों न हो। यह ऑडिट आपका शुरुआती बिंदु स्थापित करता है.
- बेसलाइन स्ट्रोक स्थापित करें-प्रति पासा अंतराल की गणना करें।प्रत्येक टूल को प्रारंभिक पीएम ट्रिगर निर्दिष्ट करने के लिए तकनीशियन अनुभव, सामग्री {{0}विशिष्ट दिशानिर्देश और किसी भी उपलब्ध रन डेटा का उपयोग करें। रूढ़िवादी ठीक है. आप वास्तविक डेटा एकत्र करने के बाद इन्हें परिष्कृत करेंगे।
- स्तरीय जिम्मेदारियाँ सौंपें।ऑपरेटर, तकनीशियन और टूलमेकर संरचना का उपयोग करके औपचारिक रूप से बताएं कि कौन से कार्य का मालिक कौन है। प्रेस स्टेशनों पर विज़ुअल चेकलिस्ट और टूलरूम में विस्तृत सेवा प्रक्रियाएं पोस्ट करें।
- प्रत्येक डाई के लिए स्पेयर पार्ट्स किट बनाएं।प्रभावी डाई रखरखाव स्पेयर पार्ट्स इन्वेंट्री प्रबंधन का अर्थ है नियमित सेवा के दौरान प्रत्येक डाई द्वारा उपभोग किए जाने वाले घटकों को पहले से तैयार करना: स्प्रिंग्स, पंच, पायलट, स्ट्रिपर्स और फास्टनर। उन्हें डाई संख्या के आधार पर लेबल वाले डिब्बे में समूहित करें। जब कोई पासा बेंच पर आता है, तो उसकी किट पहले से ही इंतज़ार कर रही होती है। इससे सेवा के बीच में भागों की खोज में होने वाली देरी समाप्त हो जाती है और तकनीशियनों को प्रतिस्थापन छोड़ने से रोका जा सकता है क्योंकि एक घटक स्टॉक में नहीं था। उपभोग इतिहास के आधार पर प्रत्येक किट के लिए न्यूनतम स्टॉक स्तर निर्धारित करें और त्रैमासिक समीक्षा करेंस्पेयर पार्ट्स इन्वेंट्री सर्वोत्तम अभ्यासअनुशंसा करना।
- अपना ट्रैकिंग सिस्टम लागू करें.चाहे सीएमएमएस सॉफ्टवेयर हो या संरचित स्प्रेडशीट, पिछले अध्याय में उल्लिखित डेटा फ़ील्ड को कैप्चर करना शुरू करें। इस स्तर पर परिष्कार से अधिक निरंतरता मायने रखती है।
- प्रारंभिक डेटा संग्रह के बाद अंतरालों की समीक्षा करें और उन्हें परिष्कृत करें।90 दिनों के बाद, अपनी पहली रिपोर्ट निकालें। अपनी आधारभूत धारणाओं के विरुद्ध सेवा में वास्तविक टूट-फूट की तुलना करें। उन अंतरालों को बढ़ाएँ जहाँ डाई न्यूनतम घिसाव के साथ आती हैं। उन अंतरालों को छोटा करें जहां तकनीशियनों को घटक सीमा के निकट पहुंचते हुए मिलते हैं। यह शोधन चक्र वास्तव में कभी समाप्त नहीं होता। यह वह तंत्र है जो एक स्थिर शेड्यूल को एक अनुकूली प्रणाली में बदल देता है।
अपने पांच सबसे खराब प्रदर्शन वाले डेथ से शुरुआत करें: सबसे अधिक डाउनटाइम, सबसे अधिक स्क्रैप, या सबसे अधिक आपातकालीन मरम्मत कॉल उत्पन्न करने वाले। उन उपकरणों पर एक सफल बदलाव दृश्य प्रमाण बनाता है कि रोकथाम काम करती है, और यह प्रमाण किसी भी नीति ज्ञापन की तुलना में संदेहियों को तेजी से परिवर्तित करता है।
कार्यक्रम की सफलता को मापना
मेट्रिक्स के बिना एक प्रोग्राम सिर्फ गतिविधि है। डाई रखरखाव कार्यक्रम की सफलता मेट्रिक्स को मापने से यह पुष्टि होती है कि रोकथाम में आपका निवेश सफल हो रहा है या सुई को हिलाए बिना केवल श्रम का उपभोग कर रहा है।
तीन प्राथमिक संकेतक कहानी बताते हैं:
- अनियोजित डाउनटाइम में कमी.संबंधित प्रेस स्टॉपेज को मासिक रूप से ट्रैक करें। यह पीएम प्रभावशीलता का सबसे प्रत्यक्ष उपाय है।उद्योग मानकसुझाव दें कि जैसे-जैसे आपका कार्यक्रम परिपक्व होता है, विफलताओं के बीच औसत समय (MTBF) लगातार बढ़ना चाहिए। यदि लगातार पीएम निष्पादन के बावजूद इसमें सुधार नहीं होता है, तो आपके कार्य सही विफलता मोड को लक्षित नहीं कर सकते हैं।
- स्क्रैप दर की प्रवृत्ति.टूलींग की स्थिति के कारण अस्वीकार दरों को मापें: गड़गड़ाहट, आयामी बहाव, सतह दोष। एक कार्यशील पीएम कार्यक्रम को दो से तीन तिमाहियों के भीतर टूलींग से संबंधित स्क्रैप में स्पष्ट गिरावट की प्रवृत्ति उत्पन्न करनी चाहिए।
- औसत डाई जीवन विस्तार.प्रत्येक पासे के लिए प्रमुख ओवरहाल के बीच संचयी स्ट्रोक को ट्रैक करें। चूँकि नियमित रखरखाव घिसाव को नियंत्रित रखता है, इसलिए महंगे पुनर्निर्माणों के बीच का अंतराल लंबा होना चाहिए। यह मीट्रिक पूंजी संरक्षण के संदर्भ में सीधे आपके स्टैम्पिंग डाई रखरखाव आरओआई को दर्शाता है।
ट्रैकिंग के लायक सहायक मेट्रिक्स में नियोजित रखरखाव प्रतिशत (आपके कुल रखरखाव घंटों का कितना हिस्सा निर्धारित बनाम प्रतिक्रियाशील है), स्पेयर पार्ट्स आपातकालीन ऑर्डर आवृत्ति, और डाई सेट के बाद पहली बार समय की क्षमता शामिल है। विश्व स्तर के संचालन का लक्ष्य 85 प्रतिशत से ऊपर नियोजित रखरखाव प्रतिशत है। प्रतिक्रियाशील स्थितियों से शुरू होने वाली अधिकांश दुकानें लगभग 30 से 40 प्रतिशत शुरू होंगी और वहां से चढ़ेंगी।
इन नंबरों को मासिक रूप से उन्हीं प्रबंधकों को रिपोर्ट करें जिनकी शुरुआत में आपको खरीदारी की आवश्यकता थी। किसी भी रखरखाव कार्यक्रम को इस बात का पुख्ता सबूत देने जैसा कोई उपाय नहीं है कि इससे पैसे की बचत हो रही है। और बजट सख्त होने पर अपनी कीमत साबित करने में असमर्थता से ज्यादा तेजी से कोई चीज किसी को नहीं मार सकती।
अपनी निवारक रखरखाव प्रणाली को क्रियान्वित करना
स्टैम्पिंग डाई निवारक रखरखाव टूलरूम की दीवार पर लगाई गई चेकलिस्ट नहीं है। यह एक प्रणाली है: स्तरीय जिम्मेदारियां जो कार्यभार को बुद्धिमानी से वितरित करती हैं, सामग्री जागरूक शेड्यूलिंग जो वास्तव में डाई में कटौती के साथ फ्लेक्स करती है, डिजिटल ट्रैकिंग जो सेवा घटनाओं को कार्रवाई योग्य बुद्धिमत्ता में बदल देती है, और रखरखाव सोच के लिए डिजाइन करती है जो पहले स्ट्रोक के शुरू होने से पहले बोझ को कम करती है। प्रत्येक तत्व दूसरे को पुष्ट करता है। स्तरीय स्वामित्व के बिना एक ट्रैकिंग प्रणाली डेटा उत्पन्न करती है जिस पर कोई भी कार्य नहीं करता है। विशिष्ट अंतराल सेवाओं के बिना सामग्री के स्तरित स्वामित्व, कुछ बहुत देर से मरते हैं और कुछ बहुत जल्दी। जब सभी चार टुकड़े जुड़ते हैं तो सिस्टम काम करता है।
आपका अगला कदम इस बात पर निर्भर करता है कि आप आज कहां खड़े हैं। यहां परिपक्वता स्तर के अनुसार एक स्टैंपिंग डाई रखरखाव कार्य योजना को प्राथमिकता दी गई है ताकि आप शुरुआती बिंदु की परवाह किए बिना सबसे अधिक प्रभाव वाले काम को पहले निपटा सकें।
कार्यक्रम की परिपक्वता के आधार पर प्राथमिकता वाले अगले चरण
यदि आपके पास कोई औपचारिक पीएम कार्यक्रम नहीं है:
- अपने पांच सबसे ख़राब प्रदर्शन करने वाले डेज़ों का ऑडिट करें और उनकी वर्तमान स्थिति का दस्तावेज़ीकरण करें।
- प्रत्येक प्रेस में एक सरल दृश्य निरीक्षण चेकलिस्ट का उपयोग करके ऑपरेटर शिफ्ट चेक असाइन करें।
- अपने सर्वोत्तम तकनीशियन के अनुभव के आधार पर रूढ़िवादी स्ट्रोक गिनती अंतराल सेट करें।
- प्रत्येक उच्च प्राथमिकता वाले डाई के लिए एक स्पेयर पार्ट्स किट बनाएं ताकि लापता घटकों के कारण सेवा में देरी न हो।
- बेसलाइन डेटा स्थापित करने के लिए, किसी भी संरचित प्रारूप, यहां तक कि एक स्प्रेडशीट में सेवा घटनाओं को ट्रैक करना शुरू करें।
यदि आपके पास बुनियादी कार्यक्रम हैं और आप अनुकूलन करना चाहते हैं:
- पहले कवर किए गए घिसाव तंत्र गुणक का उपयोग करके सामग्री प्रकार के आधार पर पीएम अंतराल को समायोजित करें।
- एक सीएमएमएस या डिजिटल ट्रैकिंग सिस्टम लागू करें जो प्रत्येक सेवा कार्यक्रम में स्ट्रोक काउंट, हटाई गई सामग्री और बदले गए घटकों को कैप्चर करता है।
- अत्यधिक रखरखाव संसाधनों का उपभोग करने वाले आउटलेर्स की पहचान करने के लिए अपने शीर्ष बीस डाइज़ के लिए प्रति हिट लागत की गणना करें।
- टूलरूम निष्कर्षों और डाई इंजीनियरिंग के बीच फीडबैक लूप को बंद करें ताकि आवर्ती विफलताओं को भविष्य के निर्माणों से डिज़ाइन किया जा सके।
यदि आप स्थिति-आधारित निगरानी एकीकरण के लिए तैयार हैं:
- प्रेस बल हस्ताक्षर ट्रैकिंग और टन भार भिन्नता अलर्ट के माध्यम से स्टैम्पिंग डाई के लिए स्थिति आधारित निगरानी का मूल्यांकन करें जो निश्चित अंतराल के बजाय मापने योग्य गिरावट के आधार पर सेवा को ट्रिगर करता है।
- अपने ऐतिहासिक पीएम डेटा को उत्पादन गुणवत्ता मेट्रिक्स के साथ सहसंबंधित करें ताकि यह पता लगाया जा सके कि कौन से पैरामीटर अस्वीकृति सीमा तक पहुंचने से पहले भाग की गुणवत्ता में गिरावट का सबसे अच्छा अनुमान लगाते हैं।
- पायलट सेंसर आपके उच्चतम {{1} मूल्य प्रगतिशील पर आधारित निगरानी समाप्त कर देता है जहां एक भी दुर्घटना की घटना भयावह लागत वहन करती है।
सोर्सिंग लंबी अवधि के रखरखाव के लिए इंजीनियर की गई है
आजीवन डाई रखरखाव लागत को कम करने के तरीके को समझने से एक निष्कर्ष निकलता है जिसे ज्यादातर दुकानें नजरअंदाज कर देती हैं: डाई का रखरखाव बोझ काफी हद तक आपके टूलरूम तक पहुंचने से पहले ही निर्धारित हो जाता है। खंडित आवेषण, मानकीकृत घटक, सुलभ घिसाव वाली सतहें, और उच्च तनाव वाले स्टेशनों पर उपयुक्त सामग्री का चयन, ये सभी भविष्य के प्रत्येक पीएम कार्यक्रम के श्रम और लागत को कम करते हैं। ये सोर्सिंग चरण में लिए गए डिज़ाइन निर्णय हैं।
नई डाई खरीद का मूल्यांकन करते समय, पूछें कि क्या आपका आपूर्तिकर्ता रखरखाव को डिज़ाइन की आवश्यकता या बाद के विचार के रूप में मानता है। निर्माताओं को पसंद हैयिचेनइंजीनियर कस्टम स्टैम्पिंग प्रारंभिक डिजाइन चरण से स्थायित्व, रखरखाव पहुंच और स्थिर उत्पादन प्रदर्शन पर ध्यान देते हुए मर जाता है, यह मानते हुए कि रखरखाव के लिए इंजीनियर किए गए सोर्सिंग डाइस स्टैम्पिंग ऑपरेशन के लिए उपलब्ध सबसे प्रभावी दीर्घकालिक लागत नियंत्रणों में से एक है।
रोकथाम कोई मंजिल नहीं है. यह एक ऐसा अनुशासन है जो जोड़ता है। रिकॉर्ड किया गया प्रत्येक सेवा कार्यक्रम, प्रत्येक अंतराल को परिष्कृत किया गया, आपके अगले डाई बिल्ड में वापस भेजा गया प्रत्येक डिज़ाइन सुधार सिस्टम को अधिक स्मार्ट बनाता है और आपके ऑपरेशन को अधिक पूर्वानुमानित बनाता है। आप जहां हैं वहीं से शुरुआत करें, अपने वर्तमान परिपक्वता स्तर पर जो सबसे ज्यादा मायने रखता है उस पर कार्य करें और डेटा को प्रत्येक अगले कदम के लिए मार्गदर्शन करने दें।
स्टैम्पिंग डाई निवारक रखरखाव के बारे में अक्सर पूछे जाने वाले प्रश्न
1. निवारक रखरखाव कार्यक्रम के तहत स्टैम्पिंग डाई की कितनी बार सेवा की जानी चाहिए?
सेवा अंतराल डाई की जटिलता और मुद्रांकित सामग्री पर निर्भर करता है। हल्के इस्पात अनुप्रयोगों के लिए एक सामान्य आधार रेखा प्रत्येक 100,000 से 150,000 स्ट्रोक है। हालाँकि, स्टेनलेस स्टील जैसी आक्रामक सामग्री को चिपकने वाले घिसाव और पित्त के कारण 30% कम अंतराल की आवश्यकता होती है, जबकि एचएसएलए स्टील्स को घर्षण पैटर्न के कारण 40% कम अंतराल की आवश्यकता हो सकती है। सबसे प्रभावी दृष्टिकोण कैलेंडर-आधारित अधिकतम के साथ स्ट्रोक-गिनती ट्रिगर को जोड़ता है ताकि निरीक्षण के बीच कोई भी पासा बहुत लंबे समय तक निष्क्रिय न रहे। सभी उपकरणों में एक ही निश्चित संख्या पर निर्भर रहने के बजाय कई सेवा चक्रों में एकत्र किए गए वास्तविक घिसाव डेटा का उपयोग करके अपने अंतराल को परिष्कृत करें।
2. स्टैम्पिंग डाईज़ के लिए निवारक और पूर्वानुमानित रखरखाव के बीच क्या अंतर है?
वर्तमान स्थिति की परवाह किए बिना, निवारक रखरखाव सेवाएँ स्ट्रोक गणना या कैलेंडर समय के आधार पर निश्चित शेड्यूल पर समाप्त हो जाती हैं। पूर्वानुमानित रखरखाव वास्तविक समय सेंसर डेटा, प्रेस बल हस्ताक्षर और विश्लेषण का उपयोग करता है ताकि भविष्यवाणी की जा सके कि विफलता कब होगी और सेवा को केवल तभी ट्रिगर किया जाएगा जब मापने योग्य गिरावट इंगित करती है कि इसकी आवश्यकता है। निवारक रखरखाव वह आधार है जिसे पहले स्थापित किया जाना चाहिए क्योंकि यह सटीक मॉडल बनाने के लिए आवश्यक ऐतिहासिक डेटा पूर्वानुमानित प्रणालियों को उत्पन्न करता है। स्थिति आधारित या भविष्य कहनेवाला निगरानी तकनीक में निवेश करने से पहले निवारक दिनचर्या में महारत हासिल करने से अधिकांश मुद्रांकन कार्यों को लाभ होता है।
3. वे कौन से संकेत हैं जो बताते हैं कि स्टैम्पिंग डाई पंच को तेज करने की आवश्यकता है?
सबसे विश्वसनीय संकेतक हल्के स्टील अनुप्रयोगों में 0.003 से 0.005 इंच से अधिक मुद्रांकित भागों पर गड़गड़ाहट की ऊंचाई है। अन्य मापने योग्य संकेतों में खाली किनारों पर सिकुड़ते कतरनी बैंड, छेद के आकार या खाली प्रोफाइल में आयामी बहाव, और काटने के संचालन के दौरान प्रेस टन भार में वृद्धि शामिल है। दृश्य निरीक्षण से एक स्पष्ट परिभाषित रेखा के बजाय एक गोल या परावर्तक धार दिखाई दे सकती है। यदि कोई पंच तेज करने के तुरंत बाद छिलने, टूटने या बार-बार विफलता दिखाता है, तो समस्या प्रतिस्थापन क्षेत्र में मरम्मत से आगे बढ़ गई है, जो अक्सर सामग्री बेमेल या निकासी समस्या का संकेत देती है जिसे अकेले पीसने से हल नहीं किया जा सकता है।
4. सीएमएमएस सॉफ्टवेयर स्टैम्पिंग डाई रखरखाव प्रबंधन में कैसे सुधार कर सकता है?
सीएमएमएस सॉफ्टवेयर डेटा अंतराल को समाप्त करता है जो दुकानों को प्रतिक्रियाशील रखता है। यह पूर्व निर्धारित सीमा के विरुद्ध स्ट्रोक काउंट को ट्रैक करके सेवा शेड्यूलिंग को स्वचालित करता है, जब मर जाता है तो अलर्ट भेजता है, और हटाई गई सामग्री, प्रतिस्थापित घटकों और तकनीशियन नोट्स सहित प्रत्येक रखरखाव घटना के विस्तृत रिकॉर्ड कैप्चर करता है। समय के साथ, यह डेटा प्रवृत्ति विश्लेषण को सक्षम बनाता है जो उच्च लागत मृत्यु, आवर्ती विफलता मोड और वास्तविक लागत प्रति हिट गणना की पहचान करता है। आधुनिक प्लेटफ़ॉर्म सीधे प्रेस पीएलसी से स्ट्रोक काउंट खींच सकते हैं, जिससे मैन्युअल लॉगिंग त्रुटियां दूर हो जाती हैं जो पेपर आधारित सिस्टम में अधिकांश शेड्यूलिंग विफलताओं का कारण बनती हैं।
5. डाई डिज़ाइन दीर्घकालिक रखरखाव लागत को कैसे प्रभावित करता है?
इंजीनियरिंग के दौरान किए गए डाई निर्माण विकल्प सीधे जीवनकाल के रखरखाव के बोझ को निर्धारित करते हैं। खंडित आवेषण आसन्न स्टेशनों को परेशान किए बिना व्यक्तिगत घटक प्रतिस्थापन की अनुमति देते हैं, जिससे मोनोलिथिक ब्लॉकों की तुलना में सेवा समय में नाटकीय रूप से कमी आती है, जिन्हें किसी भी स्थानीयकृत टूट-फूट के लिए पूर्ण निष्कासन की आवश्यकता होती है। डाई फ्लीट में मानकीकृत घटक आकार स्पेयर पार्ट्स इन्वेंट्री को कम करता है और सेवा के दौरान तकनीशियन की पहुंच को गति देता है। पर्याप्त निरीक्षण मंजूरी, पुन:संयोजन सटीकता के लिए उचित समय चिह्न, और उच्च - पहनने वाले स्टेशनों पर प्रीमियम टूल स्टील्स, प्रति घटना श्रम लागत कम होती है। YICHEN जैसे निर्माताओं के साथ काम करने से कस्टम स्टैम्पिंग में इंजीनियर की रखरखाव क्षमता डिजाइन चरण से समाप्त हो जाती है, जिससे पहले उत्पादन स्ट्रोक शुरू होने से पहले पीएम बोझ को कम करने में मदद मिलती है।


